
Introducere
Uneltele de tăiere tocite sunt mai predispuse la rupere. Dacă aveți o unealtă stricată, aveți o bucată de rest. Asta înseamnă ore întregi de timp pierdut. Iată ce s-a întâmplat.
Deteriorarea sculelor CNC nu se anunță de la sine. Se acumulează lent. Veți vedea crestături minuscule pe muchia așchietoare, așchii care se acumulează pe flanc și microfisuri cauzate de ciclurile termice. După aceea, performanța de așchiere se înrăutățește, suprafața devine mai rugoasă, iar dimensiunile nu mai sunt la fel de precise.
Este foarte important să înțelegeți cum se deteriorează sculele de tăiere CNC, astfel încât să vă asigurați că obțineți cel mai bun raport calitate-preț. Fiecare defecțiune înseamnă o pierdere a productivității din cauza timpilor de nefuncționare a mașinii, a înlocuirii sculelor și a pieselor uzate. Acest articol va analiza ce cauzează defecțiunile și care sunt consecințele, precum și modalitățile prin care operatorii le pot evita.
Ce cauzează inutilizabilitatea uneltelor de tăiere?
O unealtă de tăiere cedează. Motivul nu este întotdeauna evident. Iată ce se întâmplă de fapt la margine.
Uzură abrazivă
Particulele dure pot provoca frecare cu scula așchietoare. Materialul prelucrat poate conține carburi sau oxizi, sau suprafața piesei de prelucrat poate avea o crustă dură de oxid. Aceste particule se comportă ca șmirghelul. Drept urmare, muchia așchietoare CNC se uzează - așa că vă rugăm să reduceți viteza de tăiere. Apoi, scula se oprește din tăiere curată. Aceasta este o formă principală de deteriorare a sculelor așchietoare CNC din fontă și aluminiu cu conținut ridicat de siliciu.
Uzură adezivă (margine întărită)
Materialul piesei de prelucrat se lipește de vârful sculei. Presiunea și căldura îl sudează acolo. Acumularea crește. Modifică geometria sculei. Apoi se rupe, luând cu sine o bucată din sculă. Acest lucru se întâmplă în cazul materialelor lipicioase, cum ar fi oțelul cu conținut scăzut de carbon și aluminiul. Muchia iese ciobită. Deteriorarea clasică a sculelor CNC din cauza aderenței.
Uzura de difuzie
Temperatura ridicată este cauzatoare. Materialul sculei și materialul piesei de prelucrat se amestecă chimic la nivel atomic. Atomii migrează de la sculă în așchie. Scula își pierde duritatea la suprafață. Muchia se uzează rapid. Nu există frecare mecanică - doar căldură.
Fisura termica
Instrumentul așchietor este încălzit și apoi răcit - iar și iar. Acest lucru face ca suprafața să se dilate și să se contracte în mod repetat. Aceste cicluri duc la formarea fisurilor. La început, fisurile sunt mici, dar treptat cresc. Pe măsură ce fisurile se extind la muchia așchietoare, agentul de răcire agravează problema. În același timp, șocul termic crește și mai mult stresul.
Ciopături și fracturi mecanice
Întotdeauna există ceva care cedează - forță excesivă, scula care lovește un punct dur, adâncime excesivă de așchiere, o viteză de avans prea mare, o muchie așchietoare ciobită sau o rupere completă a muchiei sculei. Aceasta este deteriorarea bruscă a sculei CNC.
Deformare plastica
Muchia așchietoare era inițial foarte dură, dar căldura a înmuiat materialul sculei. Presiunea de tăiere a făcut ca muchia așchietoare înmuiată să devină plată și ondulată. Scula a fost folosită oarecum, dar muchia așchietoare este încă bine tăiată. Geometria de tăiere este puțin denaturată. Asta se întâmplă de obicei când tăiați materiale dure la viteze mari.
Ciobirea muchiilor din cauza vibrațiilor (trepidații)
În timpul funcționării pe un strung CNC, atât scula așchietoare, cât și piesa de prelucrat vibrează. Muchia așchietoare lovește piesa de prelucrat de mii de ori pe secundă. Fiecare impact este ca o lovitură ușoară de ciocan. În timp, muchia așchietoare începe să se ciobească. Până când operatorul aude un zgomot, deteriorarea sculelor așchietoare CNC a început deja.
Materialul sculei este incompatibil cu piesa de prelucrat sau cu lichidul de răcire. Sulful din piesa de prelucrat reacționează cu cobaltul din scula de carbură, provocând dizolvarea liantului, reducând rezistența sculei și ducând la ciobirea muchiei așchietoare. Aceasta nu este uzură; este coroziune.
Manipulare necorespunzătoare sau deteriorarea stratului de acoperire
Uneori, deteriorarea se produce chiar înainte ca scula să atingă piesa de prelucrat. Scăpată pe podea. Lovită de un suport de scule. Depozitată nedeteriorată într-un sertar. Un strat crăpat sau o muchie ciobită din cauza manipulării duce la defectarea prematură a tăieturii. Toate acestea pot duce la ruperea prea rapidă a sculei în timpul procesului de tăiere. Unii operatori cred că acest lucru se datorează procesului de prelucrare. Aceasta este o deteriorare a sculelor CNC care poate fi prevenită.
Se va deteriora piesa atunci când o unealtă CNC se ciobește sau se rupe?
Da – Tipuri comune de deteriorare a pieselor
- Unealta spartă se târăște pe piesa de prelucrat. Se înfundă. Suprafața se zgârie.
- Dimensiunile se abat. Scula are un colț lipsă. Traiectoria programată nu corespunde realității. Piesa iese subdimensionată sau deformată.
- Frecarea de la marginea deteriorată generează căldură. Multă căldură. Suprafața arde. Urmează ecruisarea. Acum nici următoarea unealtă nu o poate tăia.
- Bavurile se agravează. Marginea ruptă rupe materialul în loc să-l forfeceze. Piesa arată brută. Calitatea muchiei nu trece inspecția.
În cel mai rău caz? Piesa este complet defectă. Nu este posibilă nicio prelucrare ulterioară. Acesta este costul real al deteriorării sculelor CNC.
Daune subterane
Zgârieturile vizibile nu sunt tot. Materialele fragile, cum ar fi ceramica, oțelul călit și anumite materiale compozite, pot dezvolta microfisuri sub suprafață. Aceste fisuri sunt invizibile cu ochiul liber. Odată ce piesa este pusă în funcțiune și supusă stresului, fisurile se vor propaga, ducând în cele din urmă la defectarea piesei. Este dificil pentru operatori să realizeze că deteriorarea sculelor de tăiere CNC a declanșat lanțul de defecțiuni.
Când poate o piesă să supraviețuiască defecțiunii sculei CNC?
Trecerile de degroșare au loc de manevră. Rămâne material brut. O sculă ciobită ar putea lăsa suficient material pentru curățarea sculei de finisare. Operatorul o recuperează rapid. Mașina se oprește. Piesa este salvată.
Trecerile de finisare nu au loc de manevră. Așchierea este dimensiunea finală. O sculă spartă distruge acea suprafață. Nu mai rămâne material pentru a o repara.
Timpul de răspuns al operatorului contează. Opriți mașina în câteva secunde, iar daunele ar putea fi minore. Lăsați-o să funcționeze încă o trecere și piesa va dispărea.
De aceea, prevenirea deteriorării sculelor CNC în timpul trecerilor de finisare este esențială. Pierderea cauzată de o freză frontală spartă este mică, în timp ce pierderea rezultată din uzura unei componente medicale din titan este uriașă. Înțelegeți diferența. Planificați în consecință.
Listă de verificare pentru operatorul mașinii CNC pentru a minimiza deteriorarea sculelor
Iată o listă de lucruri pe care operatorii de strunguri CNC ar trebui să le verifice, întocmită de inginerii NOBLE. Dacă respectați aceste instrucțiuni, puteți reduce cu adevărat riscul de deteriorare a sculelor așchietoare și a pieselor de prelucrat CNC.
Stăpânește configurarea
Mașina este rigidă doar ca cea mai slabă clemă. Verificați prinderea piesei. Nicio mișcare. Nicio vibrație. Verificați bătaia laterală a portsculei. Câțiva microni de oscilație opresc rapid muchiile. Mențineți ieșirea scurtă a sculei. Fiecare milimetru în plus adaugă efect de levier. Efectul de levier rupe sculele. Configurațiile bune previn deteriorarea sculelor CNC înainte ca axul să se rotească.
Ascultă tăietura
Mașina vorbește. Ascultă.
Un scârțâit înseamnă frecare, nu tăiere. Schimbați viteza sau avansul. Vâlvătaitul este o vibrație de joasă frecvență. Scula sare. Muchia se așchiază. Sunetele de pocnituri înseamnă că scula se angajează prea tare. Retrageți. Ignorarea acestor sunete garantează deteriorarea sculelor de tăiere CNC.
Urmăriți chipsurile
Culoarea așchiilor indică temperatura. Așchiile argintii sunt reci. Culoarea paiului este caldă. Așchiile albastre sau violet sunt prea fierbinți. Unealta se gătește.
Forma așchiei indică sarcina. Așchiile lungi și fibroase se înfășoară în jurul sculei. Reașchiază. Rup muchiile. Scopul este așchiile mici rupte. Așchiile în formă de C sunt ideale. Așchiile sub formă de pulbere înseamnă că scula este tocită.
Dimensiunea așchiei indică avansul. Așchiile subțiri înseamnă o sarcină insuficientă. Scula freacă. Așchiile groase înseamnă o sarcină prea mare. Scula se va rupe.
Gestionare proactivă a cipurilor
Așchiile trebuie îndepărtate din zona de așchiere. Lichidul de răcire le spală, iar fluxul de aer le elimină. Recircularea așchiilor este principala cauză a deteriorării sculelor așchietoare CNC. Când o sculă taie același așchie de două ori, fiecare tăietură accelerează uzura muchiei.
Ciclul de ciocănire este foarte eficient la prelucrarea găurilor adânci sau a canelurilor adânci. Pe măsură ce scula se retrage, așchiile sunt îndepărtate, iar lichidul de răcire poate ajunge la fund. Acest lucru previne așchierea secundară și acumularea de căldură, evitând astfel ruperea sculei.
Urmați lista de verificare. De fiecare dată când configurați mașina, pentru fiecare lucrare. Acest lucru reduce ratele de rupere a sculelor CNC, prelungește durata de viață a sculelor și asigură calitatea piesei.
Știți când să interveniți
Mașina nu știe că unealta se termină. Operatorul știe.
Ascultați schimbările de ton. O tăietură sănătoasă are o înălțime constantă. Înălțimea crește? Unealta este tocită. Scade? Unealta este ciobită. Uitați-vă la finisajul suprafeței. Era netedă. Acum este rugoasă. Ceva s-a schimbat. Urmăriți durata de viață a unealtă. Numărați piesele pe muchie. Când media este de cincizeci de piese, iar această unealtă atinge patruzeci și opt, schimbați-o din timp. Așteptarea unei defecțiuni garantează deteriorarea unealtei CNC și o piesă uzată.
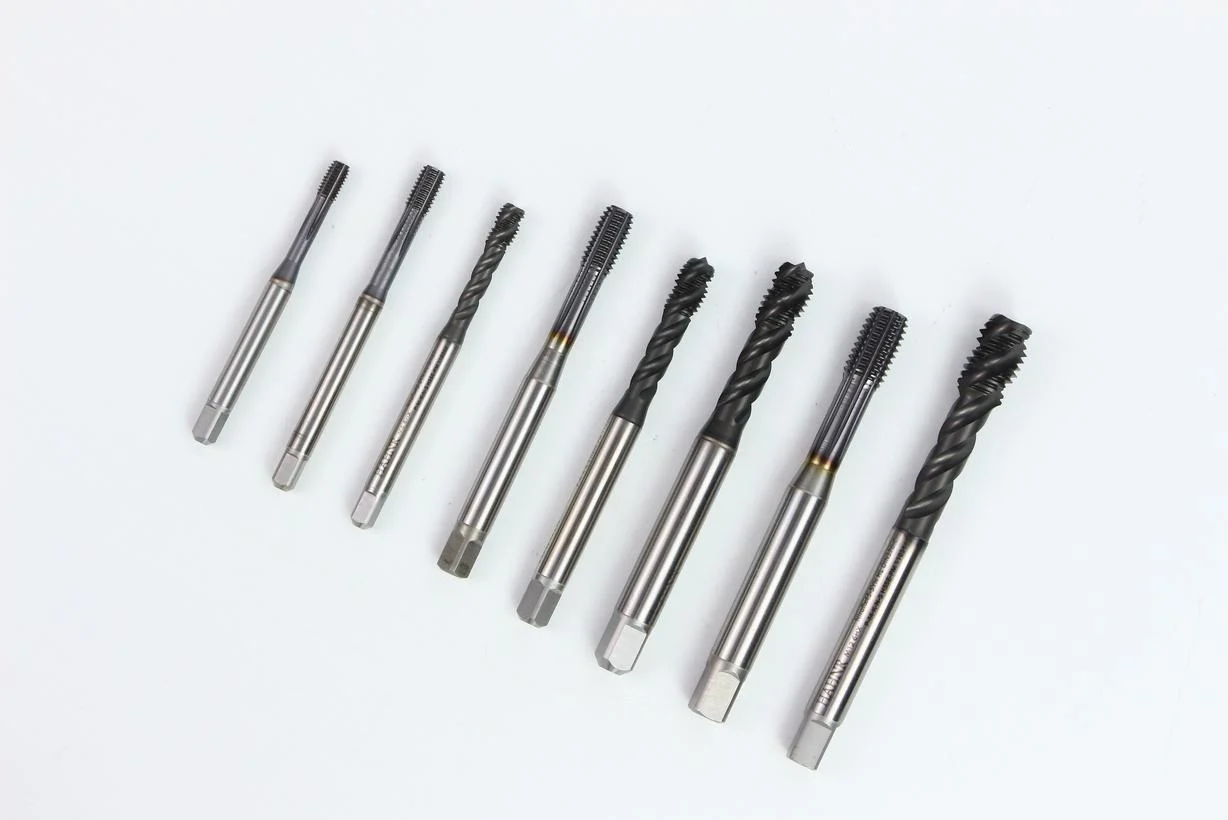
Disciplina privind lichidul de răcire și lubrifierea
Direcția fluxului de lichid de răcire este critică. Acesta trebuie să fie îndreptat spre suprafața așchietoare, nu spre coada sculei. Muchia așchietoare are nevoie de răcire, dar coada nu.
Debitul lichidului de răcire este esențial. Dacă debitul este prea mic, așchiile vor rămâne în zona de așchiere, unde vor fi tăiate în mod repetat, provocând uzura sculei. Deși un debit mare poate îndepărta așchiile, crește riscul de șoc termic. Contactul dintre o sculă fierbinte și un lichid de răcire rece poate provoca fisuri, ceea ce reprezintă o cauză ascunsă de deteriorare a sculelor de așchiere CNC. Vă rugăm să utilizați corect lichidul de răcire. Pentru materialele care nu sunt rezistente la cicluri termice (cum ar fi carbura pe oțel dur), se recomandă trecerea la răcire cu suflare de aer.
Acțiuni esențiale interzise pentru operatori
Nu ignorați niciodată o piesă de prelucrat problematică. O piesă de prelucrat cu o suprafață rugoasă este un semn de avertizare. Următoarea piesă de prelucrat va fi și mai rea. Unealta se va rupe.
Nu ajustați niciodată arbitrar avansul și viteza de așchiere. Dacă măriți avansul la 150% doar pentru că termenul limită este strâns, scula va plăti prețul. Se va rupe, iar axul se va opri. Termenul limită va deveni și mai strâns.
Nu lăsați niciodată o sculă spartă în suportul sculei. Scoateți-o imediat, inspectați suportul și curățați-l. Acest lucru previne deteriorarea suprafeței de montare a următoarei scule prin fragmente de scule sparte. Acest lucru ar provoca o bătaie radială. Bătaia radială duce la deteriorarea suplimentară a sculelor CNC. Aici începe un cerc vicios.
Regula atingerii moi
Uneltele de tăiere nu sunt bare de levier; nu le forțați niciodată în suportul pentru unealtă lovindu-le și nu le scăpați pe masa de lucru.
Când folosiți orice unealtă tăietoare, tratați-o ca și cum muchia tăietoare ar fi extrem de ascuțită - pentru că așa este. Crestăturile de pe muchia tăietoare cauzate de manipularea necorespunzătoare vor face unealta ineficientă imediat în timpul tăierii. Acest lucru este complet prevenibil.
Folosiți o cheie dinamometrică pentru a strânge piulița pensetei și strângeți-o la cuplul specificat. Strângerea excesivă poate deforma penseta, provocând nealinierea sculei; strângerea insuficientă poate provoca căderea sculei. Ambele situații pot duce la ruperea lamei.
Manevrați uneltele cu grijă. Păstrați mâinile, tija uneltei și scula curate. Acesta este profesionalism. Așa se oprește deteriorarea uneltelor CNC înainte de pornirea mașinii.
NOBLE: Partenerul dumneavoastră în Fabricare de precizie
Suntem un producător specializat în prelucrarea CNC și fabricarea tablei metalice. Vedem costul real al muchiilor uzate, al frezelor cilindrice defecte și al pieselor uzate. Acest ghid vine din această experiență.
Capabilitățile noastre de producție
Oferim o soluție completă de fabricație, de la un capăt la altul, reducând decalajul dintre proiectare și livrare:
- Prelucrare CNC: 3 axe, 4 axe și frezare pe 5 axe. Rotire CNCPrelucrare compusă prin strunjire-frezare.
- Fabricarea plăcilor metalice: Tăiere cu laser, perforare, îndoire, sudare, finisare.
- Domeniu complet de servicii: Asistență la proiectare. Prototipare. Serii de producție. Tratament de suprafață. Asamblare finală.
Calitate certificată în care puteți avea încredere
Angajamentul nostru față de precizie și fiabilitate este susținut de certificări recunoscute la nivel internațional:
- ISO 9001: 2015 – Procese consecvente. Controale documentate. Calitate repetabilă.
- ISO 13485: 2016 – Standard pentru dispozitive medicale. Control strict al procesului. Esențial pentru componentele la care deteriorarea sculelor de tăiere CNC nu poate fi tolerată.
De ce să lucrezi cu NOBLE?
Soluție completă : De la schiță la produsul finit. Un singur furnizor. Nu este nevoie de urmărire constantă.
Suport tehnic : Revizuiri DFM. Identificăm riscurile de uzură înainte ca scula să atingă mașina. Reducem ruperea sculelor la mașinile CNC prin optimizarea proiectelor - nu doar prin rularea programelor.
Comunicare transparentă : termene de livrare clare. Feedback sincer. Îmbunătățire continuă. Fără surprize.
FAQ
Cum îmi pot da seama dacă o unealtă este pe cale să se rupă înainte să se defecteze efectiv?
Ascultați o scădere de ton sau un nou scârțâit. Fiți atenți la schimbările de culoare ale așchiilor sau la degradarea finisajului suprafeței. Operatorii noștri utilizează monitorizarea sarcinii în timp real și verificări programate ale sculelor pentru a preveni deteriorarea sculelor CNC înainte ca acestea să provoace perioade de nefuncționare neplanificate.
Poate fi reascuțită și reutilizată o unealtă ciobită sau ușor uzată?
Da, pentru scule HSS și unele scule din carbură, dar reascuțirea modifică geometria și îndepărtează acoperirile. Pentru lucrări de precizie, înlocuirea este mai sigură, așa că urmărim riguros durata de viață a sculei pentru a evita să ne bazăm pe scule reascuțite pentru caracteristici critice.
Cum diferă fabricarea tablei metalice de prelucrarea CNC în ceea ce privește uzura sculelor?
Tabla metalică folosește poansoane, matrițe și lasere - nu scule de tăiere rotative. Cu toate acestea, uzura poansoanelor provoacă bavuri, iar deteriorarea duzei laserului afectează calitatea tăierii.
Poate NOBLE să gestioneze atât prototiparea, cât și producția de volum mare?
Da, de la 1–10 piese pentru prototipare rapidă până la peste 10,000 de serii de producție, cu o calitate constantă în ambele cazuri. Folosim aceleași procese și standarde de inspecție indiferent de cantitate.
Ce formate de design acceptați pentru cotații?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF și PDF. Pentru tablă metalică, este preferat un model DXF plat. Inginerii noștri pot oferi, de asemenea, consultanță cu privire la modificările DFM pentru a reduce deteriorarea sculelor de tăiere CNC și a reduce costurile.
Cum asigurați calitatea piesei dacă o unealtă prezintă semne de uzură în timpul lotului?
Inspecții în timpul procesului, sisteme de monitorizare a uzurii sculelor și recalificare imediată a primei piese după schimbarea sculei. ISO 13485 impune această disciplină - nu expediem presupuneri.
Oferiți servicii de asamblare dincolo de simpla prelucrare a pieselor?
Da, inclusiv inserarea componentelor, sudarea, asamblarea mecanică și ambalarea. Livrăm produse gata de utilizare, nu doar componente vrac.







