
Sudarea este necesară. Cu toate acestea, este și locul unde lucrurile pot merge prost.
Această problemă este exacerbată de materialele subțiri. Luați în considerare grosimi cuprinse între 1.5 mm și 0.5 mm. Metalul nu are rigiditate. Căldura se disipează rapid. O mică greșeală poate produce o gaură. O altă greșeală poate deforma întregul panou. Unele defecte rămân ascunse în interiorul îmbinării.
Mai jos este o listă practică cu „ce să nu faci”, bazată pe experiența reală din atelier. Aceasta explică cele mai problematice practici și de ce acestea cauzează probleme - astfel încât să le poți evita de la început.
În a doua jumătate a articolului, inginerii NOBLE au compilat câteva sfaturi utile pentru sudarea tablei subțiri. Aceste sfaturi vă vor ușura proiectele de sudură a tablei. Iată-le - sperăm că le veți găsi utile!
Controlul slab al căldurii: prima cauză a subțierii Sudarea tablei Denaturare
Pentru tabla metalică, căldura este o sabie cu două tăișuri. Dacă nu este suficientă, sudura cedează. Dacă este prea multă, piesa se deformează.
1. Prea mult curent, viteză de deplasare prea mică
Aceasta este de departe cea mai frecventă greșeală. Mulți sudori măresc amperajul pentru a lucra mai repede sau pentru a se asigura că „ard”, dar pe metalul subțire, excesul de căldură face ca zona de sudură să se extindă brusc. Când se răcește, contracția scoate metalul din formă - ducând la margini ondulate, distorsiuni unghiulare sau răsucire.
Ce se întâmplă în viața reală:
O foaie de 1.5 mm ajunge să prezinte denivelări sau pete adâncite pe partea din spate, iar întreaga piesă devine deformată și nealiniată.
Abordare mai bună:
Folosește cel mai mic curent posibil, care îți oferă în același timp o bună penetrare, și mișcă-te rapid. Pentru tablă subțire, TIG (GTAW) sau MIG cu fir solid (GMAW) cu un fir cu diametru mic sunt alegeri bune - ambele mențin căldura concentrată și sunt mai ușor de controlat.
2. Suduri lungi, continue
„O singură cordonă lungă și netedă” poate fi un dezastru pe tabla metalică. Căldura se acumulează mai repede decât poate ieși, zona afectată termic (ZAT) crește, iar tensiunile prinse trag piesa de prelucrat în tot felul de forme nedorite.
Abordare mai bună:
Se utilizează sudarea intermitentă — de exemplu, mai întâi prin prinderea cu capetele, apoi prin sudarea prin salt sau sudarea prin cusături pentru a permite metalului să se răcească între cordoane. Pentru materiale sub 0.8 mm, se evită sudarea continuă; se utilizează în schimb o serie de suduri în puncte pentru a preveni arderea.
3. Secvență de sudare aleatorie
Sudarea într-o ordine aleatorie permite acumularea de tensiuni și tracțiunea una împotriva celeilalte fără nicio șansă de echilibrare.
Abordare mai bună:
Folosiți o secvență echilibrată și sudură în pas înapoi atunci când este posibil. Dacă geometria piesei o permite, alternați sudurile pe laturile opuse ale liniei centrale - contracția pe o parte poate ajuta la anularea contracției pe cealaltă.
Cu sudarea în pas înapoi (deplasarea de la stânga la dreapta în general, dar sudarea fiecărui segment scurt de la dreapta la stânga), puteți contracara și dilatarea care tinde să împingă plăcile în altă parte.
Proiectare și pregătire deficitară a procesului: Pierdere înainte de a începe
O mulțime de distorsiuni sunt deja integrate înainte ca primul arc să se producă - totul se reduce la fixare și design.
4. Spații excesive între îmbinări sau montaj forțat
Când piesele din tablă au goluri mari înainte de fixare, sudorii încearcă adesea să compenseze prin adăugarea de metal de adaos sau prin creșterea curentului. Acest lucru crește dramatic contracția în timpul răcirii - și odată cu aceasta, distorsiunea.
Ce se întâmplă în viața reală:
Sudura se contractă mai mult decât ar trebui, deformând metalul din jur. Cu cât spațiul este mai mare, cu atât distorsiunea este mai gravă.
Abordare mai bună:
Controlați ajustarea. Pentru lucrările de precizie în tablă, vizați goluri între îmbinări sub 0.2–0.3 mm. Cu o ajustare strânsă, puteți chiar să topiți îmbinarea fără metal de adaos (sudare autogenă). Aceasta vă oferă o distorsiune minimă, un aspect curat și nicio curățare post-sudură a excesului de cordon. În sudarea tablei subțiri, o ajustare strânsă nu este opțională. Este fundamentul.
5. Fără fixare rigidă — sau de tipul greșit
Mulți începători cred că pot ține o piesă la locul ei cu mâna sau că pot pune o singură clemă și o pot considera bună. Dar în momentul în care o lasă să se desprindă, piesa sare înapoi - deformată.
Ce se întâmplă în viața reală:
Fără o fixare solidă, metalul se mișcă exact acolo unde îi spune căldura - ceea ce este rareori acolo unde doriți.
Abordare mai bună:
Fixați-l corespunzător. Folosiți dispozitive de fixare cu o bună disipare a căldurii — barele de suport din cupru sunt o alegere excelentă pentru tabla subțire, deoarece elimină rapid căldura și previn arderea.
Dacă lucrați în cantități mari de producție, investiți în scule anti-distorsiune dedicate. Și mai bine: încorporați contra-distorsiune (pre-arcare sau supra-îndoire ușoară a piesei în direcția opusă contracției așteptate). Când o eliberați după sudare, aceasta revine la forma sa plană. Așa câștigați înainte de începerea arcului.
Tehnică și factori externi: Detaliile fac sau strică sudura
Chiar și cu setările corecte și o ajustare bună, micile greșeli în modul în care mutați torța — sau ceea ce treceți cu vederea înainte de sudare — pot deteriora o piesă.
6. Unghiul torței este necorespunzător sau iese în afară
Ținerea torței perpendicular pe placă sau tragerea ei prea departe concentrează căldura într-un singur punct și poate arde ușor metalul subțire. Pe de altă parte, apropierea prea mare blochează vederea spre baltă.
Ce se întâmplă în viața reală:
Se ajunge la o degajare (caneluri topite în metalul de bază de-a lungul vârfului sudurii, slăbind îmbinarea), lipsă de fuziune sau chiar revărsare a metalului sudat într-o pată (suprapunere).
Abordare mai bună:
Păstrați un unghi de împingere de aproximativ 10–15°. Și mențineți o proeminență constantă - o regulă generală este de aproximativ 10 ori diametrul sârmei. De exemplu, cu o sârmă de 0.9 mm, o proeminență de aproximativ 9 mm este potrivită. În sudarea tablei subțiri, unghiul torței și proeminența nu sunt detalii minore. Ele decid dacă sudura se menține sau nu.
7. Omiterea curățării suprafețelor
Sudare directă peste ulei, rugină, vopsea sau reziduuri de tăiere.
Ce se întâmplă în viața reală:
Contaminanții se descompun sub arc și eliberează gaze care rămân prinse în sudură — creând porozitate (găuri mici) sau, chiar mai rău, fisuri induse de hidrogen. Ambele variante pot transforma o sudură aparent puternică într-un punct ascuns de rupere.
Abordare mai bună:
Curățați întotdeauna metalul de bază înainte de aprinderea unui arc. Folosiți un degresant dedicat, urmat de o șlefuire ușoară sau o periere cu perie de sârmă. Curățați cel puțin 20-25 mm pe ambele părți ale liniei de îmbinare. Pentru sudarea tablei subțiri, o suprafață curată nu este opțională. Aceasta este diferența dintre o sudură solidă și o fisură ascunsă.
8. Răcire rapidă după sudare
Scufundarea sudurii în apă. Sablarea cu aer comprimat. Oricare dintre acestea se face doar pentru a manipula piesa mai repede.
Ce se întâmplă în viața reală:
Acest lucru este extrem de periculos pentru integritatea sudurii. Răcirea rapidă creează solicitări severe de călire - în esență un șoc termic - care poate provoca fisurarea sudurii sau a zonei afectate termic imediat sau la scurt timp după răcire.
Abordare mai bună:
Lăsați piesa să se răcească natural în aer liber. Pentru componente critice sau îmbinări mai groase, acoperiți sudura cu nisip uscat sau o pătură izolatoare pentru a încetini și mai mult viteza de răcire. Răcirea lentă permite ca tensiunile să se relaxeze treptat, în loc să rupă metalul.
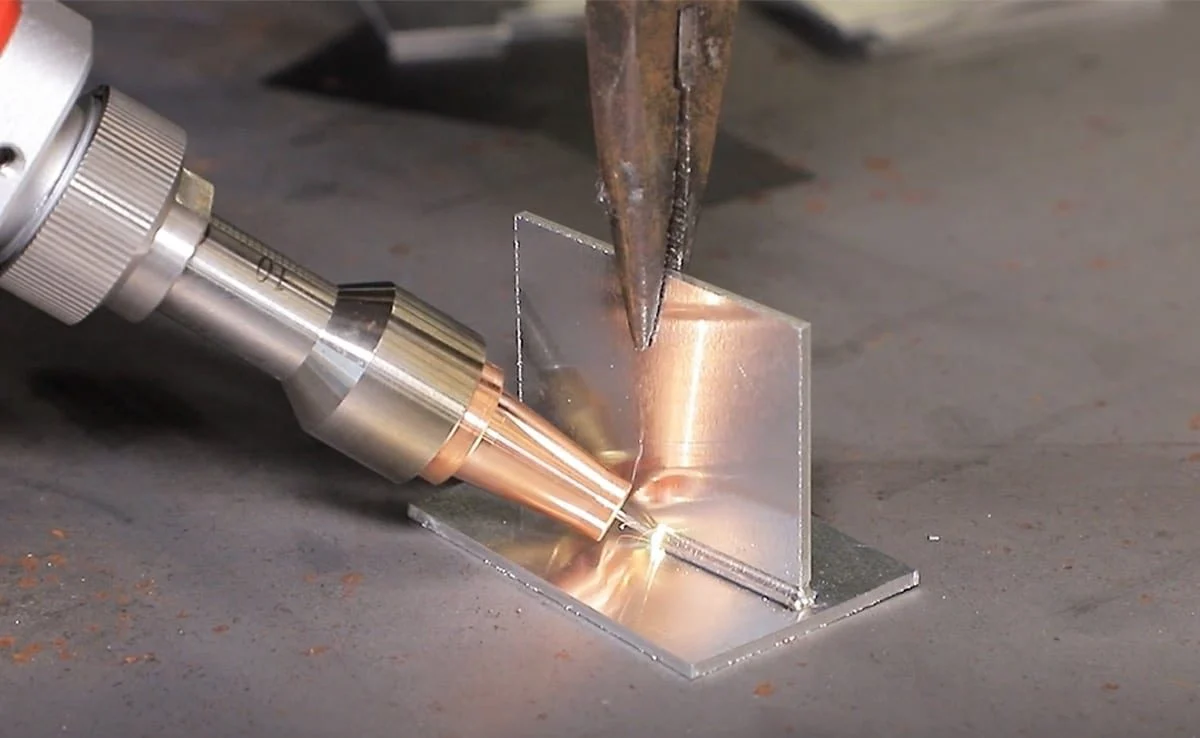
8 sfaturi pentru sudarea tablei subțiri
Sudarea tablei subțiri este dificilă. Cele mai frecvente probleme - distorsiunea, suprafața metalică și lipsa fuziunii - pot frustra chiar și sudorii experimentați. Dar cu abordarea corectă, puteți obține suduri curate și rezistente fără a deteriora piesa. Iată opt sfaturi care vă vor ajuta să ajungeți acolo.
1. Alegeți procesul potrivit
Nu toate procesele de sudare sunt la fel când vine vorba de materiale subțiri. Alegeți o metodă care generează cât mai puțină căldură posibil și minimizează distorsiunea.
- TIG (GTAW)Oferă un arc strâns și un control precis al bălții de sudură. Ideal pentru tablă subțire. Sudarea prin puncte prin rezistență este rapidă. Aproape fără distorsiuni. Excelent acolo unde funcționează.
- Punct de rezistență sudare is extrem de rapid și aproape că nu produce distorsiuni, ceea ce îl face o altă alegere excelentă acolo unde este cazul.
Evitați procesele cu temperaturi ridicate. Sudarea cu electrod electrostatic. MIG prin transfer prin pulverizare. Ambele nu sunt potrivite pentru grosimi subțiri.
2. Mențineți curentul scăzut
Folosește cel mai mic curent care îți oferă în continuare o fuziune bună. Prea mult curent arde direct prin metalul de bază. Prea puțin și vei obține o lipsă de fuziune sau o perlă rece, fibroasă, care nu penetrează.
Găsiți punctul ideal. Dacă aveți dubii, începeți cu un nivel scăzut. Treceți la trepte mici. În sudarea tablei subțiri, controlul curentului este esențial.
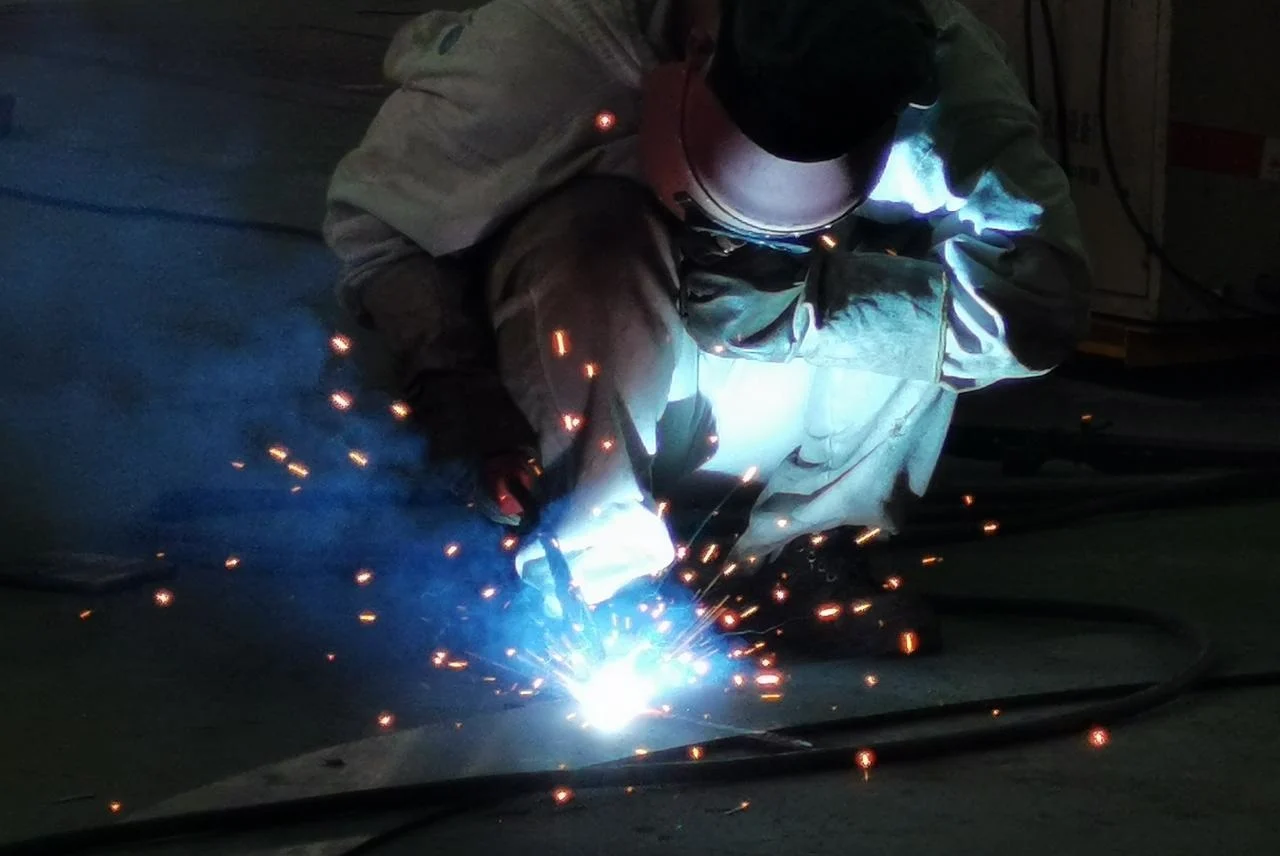
3. Mișcați-vă cu o viteză constantă și rapidă
Cu cât arcul rămâne mai mult timp într-un singur loc, cu atât mai multă căldură pătrunde în metalul din jur — și cu atât mai multă distorsiune va apărea. Mișcați-vă rapid și constant pentru a reduce expunerea la căldură și a menține zona afectată termic (ZAT) mică.
Punct cheie: Nu zăbovi. Nu oscila și nu te mișca dacă nu este necesar. Un ritm constant câștigă.
4. Folosiți o lungime scurtă a arcului
Indiferent de procesul pe care îl utilizați, mențineți arcul scurt. Cât mai scurt posibil, fără a lovi electrodul în baltă.
Un arc scurt:
- Rămâne stabil și concentrat
- Distribuie căldura exact acolo unde este nevoie
- Reduce pierderile de căldură în aerul din jur
- Reduce riscul de ardere pe tabla subțire
Pentru TIG, aceasta înseamnă menținerea tungstenului aproape de piesa de lucru. Pentru MIG, mențineți distanța dintre vârful de contact și piesa de lucru consistentă și relativ scurtă.
5. Folosește o bară de rezervă (bandă de susținere)
Așezați o bară de susținere — cuprul este cel mai potrivit. Și oțelul inoxidabil funcționează. Cuprul funcționează deosebit de bine deoarece conduce rapid căldura.
De ce ajută:
- Extrage excesul de căldură din piesa de prelucrat, reducând riscul de ardere
- Susține balta topită, prevenind exploziile pe foaia subțire
- Îmbunătățește aspectul sferei de susținere, oferindu-vă un profil radicular curat și uniform
Pentru cele mai bune rezultate, prindeți ferm bara de susținere pe tablă pentru a elimina golurile. Sudarea tablei subțiri fără o bară de susținere este un joc de noroc.
6. Utilizați o secvență de sudare simetrică
Pentru ansambluri mai mari — panouri, secțiuni tip cutie — lucrați spre exterior din centru. Nu sudați de la un capăt la altul.
Cum să o facă:
Începeți cu o sudură aproape de mijlocul piesei, apoi faceți o sudură potrivită pe partea opusă. Continuați alternând din centru spre exterior.
De ce funcționează:
Sudarea simetrică echilibrează forțele de contracție. O sudură trage într-o direcție; opusul trage înapoi în cealaltă direcție. Acest lucru distribuie uniform tensiunea reziduală și minimizează curbarea sau răsucirea pe întreaga piesă.
7. Nu face economii la piuneze
Sudurile prin puncte fixează totul la locul său înainte de a așeza cordoanele finale. Omiterea punctelor de sudură - sau utilizarea unui număr prea mic de puncte - face ca piesele să se deplaseze sub influența căldurii, distrugând alinierea și agravând distorsiunea.
Cele mai bune practici pentru fixarea tablelor subțiri:
- Distanța dintre puncte: 50–100 mm (mai mică pe piese foarte subțiri sau complexe)
- Lungimea cuiului: 5–10 mm per cui
- Curent: Puțin mai mare decât curentul de sudură, doar pentru a asigura o fuziune bună și o fixare solidă
După fixare, verificați de două ori alinierea înainte de sudarea finală. Câteva secunde în plus aici economisesc multe lucrări ulterioare.
8. Îndreptați după sudare — ușor
Chiar și cu o tehnică bună, pot apărea mici distorsiuni. Nu uzați piesa. Reparați-o.
Două metode fiabile:
- Îndreptare mecanică: Folosiți cleme, o presă cu arbore sau o nivelatoare cu role. Împingeți sau trageți piesa înapoi la forma inițială. Lucrați încet. Evitați ecruisarea sau crăparea.
- Îndreptare cu flacără cu încălzire punctuală: Aplicați căldură localizată pe partea convexă a urzelii. Mențineți temperatura între 600–800°C. Suficient de fierbinte pentru a elibera tensiunea. Nu atât de fierbinte încât să deteriorați proprietățile materialului sau să topiți suprafața. Lăsați-o să se răcească natural. Verificați planeitatea. Repetați dacă este necesar.
Atenție: Pe tabla galvanizată sau acoperită, îndreptarea cu flacără poate deteriora stratul de acoperire. Metodele mecanice sunt de obicei mai sigure în aceste cazuri.

Sudură cu tablă subțire NOBLE
NOBLE este o unitate de producție de precizie specializată în prelucrarea CNC și fabricarea tablei metalice . Asistăm clienți dintr-o gamă largă de industrii - de la echipamente industriale și automatizări până la dispozitive medicale și electronică.
Capabilitățile noastre de bază
- Prelucrare CNC:3 axe, 4 axe și Frezare pe 5 axe, Rotire CNCși prelucrarea complexă a pieselor cu toleranțe stricte.
- Fabricarea tablei: Taietura cu laser, lovitură cu pumnul, îndoire, sudare (inclusiv sudură cu filament subțire și sudură de precizie) și finisarea suprafețelor.
- Asamblare & Servicii cu Valoare Adăugată: Curățarea pieselor, debavurarea, inserarea componentelor și subansamblările — gata de integrat în linia dumneavoastră de producție.
certificări
Operăm în baza a două sisteme de management al calității recunoscute la nivel internațional :
- ISO 9001: 2015– asigurarea unei calități consecvente, a controlului proceselor și a îmbunătățirii continue în toate operațiunile.
- ISO 13485: 2016– în special pentru fabricarea de dispozitive medicale, demonstrând capacitatea noastră de a îndeplini cerințe stricte de reglementare și gestionare a riscurilor.
Indiferent dacă aveți nevoie de prototipuri rapide, piese de precizie în volum mic sau serii de producție la scară largă, NOBLE combină expertiza tehnică cu sisteme de calitate certificate pentru a oferi rezultate fiabile.
FAQ
-
Care este cea mai mare provocare în sudarea tablei subțiri?
Controlul căldurii. Materialul are o masă mică pentru a absorbi energia, așa că prea multă căldură provoacă arderea și deformarea, în timp ce prea puțină căldură duce la o fuziune slabă. De aceea, sudarea tablei subțiri necesită arcuri scurte, viteze mari de deplasare și plasare intermitentă a cordonului de sudură.
-
Care este cel mai bun proces de sudare pentru tablă subțire?
Sudarea TIG și sudarea prin rezistență în puncte sunt cele mai bune alegeri pentru materiale sub 2 mm. TIG oferă un control precis al căldurii și un arc concentrat, în timp ce sudarea MIG în scurtcircuit cu sârmă de 0.6–0.8 mm funcționează, de asemenea, bine.
-
Cum evit arderea metalului la sudarea metalelor subțiri?
Folosiți curent redus, viteză mare de deplasare și o bară de suport din cupru pentru a elimina excesul de căldură. Sudarea în segmente scurte, în loc de cordoane lungi și continue, previne, de asemenea, arderea înainte de începerea sudurii.
-
Poți suda tablă subțire fără a provoca distorsiuni?
Da, cu o tehnică atentă. Prindeți piesa rigid, sudați din centru spre exterior și folosiți sudură intermitentă sau cu salturi pentru a permite căldurii să se disipeze între treceri.
-
Ce grosime este considerată „tablă subțire” pentru sudare?
Materialul sub 3 mm este în general numit subțire. Adevăratele dificultăți - arderea, distorsiunea, gestionarea căldurii - devin foarte evidente sub 2 mm și extrem de dificile sub 1 mm.
-
Trebuie să curăț tabla subțire înainte de sudură?
Absolut. Uleiul, rugina, vopseaua și reziduurile de tăiere provoacă porozitate și crăpare. Curățați cel puțin 20-25 mm pe fiecare parte a îmbinării cu degresant, urmat de o șlefuire ușoară sau o perie din oțel inoxidabil.
-
Ce certificări ar trebui să caut la un partener de sudură pentru tablă subțire?
Căutați standardul ISO 9001:2015 pentru managementul general al calității și ISO 13485:2016 pentru lucrările cu dispozitive medicale. Acestea asigură procese consecvente, trasabilitate și control strict al calității - esențiale atunci când sudați tabla subțire pentru aplicații sensibile.
-
NOBLE oferă servicii de sudare a tablei subțiri?
Da. NOBLE oferă servicii de prelucrare CNC de precizie și fabricare a tablei metalice, inclusiv sudură cu diametru subțire, pentru aplicații industriale și medicale. Suntem certificați ISO 9001:2015 și ISO 13485:2016, utilizând TIG, bare de suport, secvențiere simetrică și fixare anti-distorsiune de la prototipuri până la serii de producție.






