
Introducere
Ați întâlnit vreodată această situație: Programul rulează fără probleme, traiectoria sculei este corectă, iar măsurătorile efectuate pe mașina-unealtă îndeplinesc specificațiile. Cu toate acestea, odată ce piesa este scoasă din mașină, un colț se ondulează, iar secțiunea centrală se îndoaie. Piesa de prelucrat ajunge să fie scoasă din uz.
Acest ghid va analiza cauzele principale: care forme sunt cele mai susceptibile, care materiale sunt cel mai probabil să cauzeze probleme și, cel mai important, care soluții sunt cu adevărat eficiente în operațiunile reale din atelier.
Cele 5 cauze principale ale deformării în CNC de prelucrare
De ce se deformează piesele CNC? Cinci motive. Să le parcurgem.
1. Tensiuni reziduale din fabricarea materialelor
Materialul original vine cu bagaje ascunse. Laminarea, forjarea, extrudarea - aceste procese fixează tensiunile interne în metal sau plastic. Forțele se echilibrează reciproc în interiorul blocului. Piesa stă plată.
Când începe prelucrarea CNC și se îndepărtează material, acest echilibru este perturbat. Tensiunile reziduale sunt eliberate. Piesa începe să se miște. Se va deforma și îndoi.
Prelucrarea CNC acționează ca un eveniment de eliberare a tensiunii. Piesa pur și simplu răspunde la ceea ce era deja acolo.
2. Expansiunea indusă de căldură (efecte termice)
Tăierea generează căldură. Această căldură este distribuită neuniform și este dificil de prevăzut.
Unealta freacă. Așchiul elimină căldura – sau nu o face.
Diferite părți ale unei componente se încălzesc cu viteze diferite. Materialele la temperaturi ridicate se dilată, în timp ce cele la temperaturi scăzute nu. Această diferență de dilatare creează tensiune internă.
Situația este și mai gravă în secțiunile cu pereți subțiri. Aceste zone conțin mai puțin material și nu sunt capabile să absoarbă și să disipeze eficient căldura. Drept urmare, se încălzesc mai repede, se extind mai dramatic și suferă deformări mai severe.
3. Forțe de prindere/prindere
Piesa a fost așezată plat în menghină și fixată în siguranță. Totul părea normal în timpul prelucrării CNC.
După finalizarea prelucrării, clemele au fost eliberate. Piesa de prelucrat a revenit la forma sa naturală. În acest moment, forma nu mai era plată.
Aceasta este o deformare elastică. În timpul procesului de tăiere, forța de strângere face ca piesa de prelucrat să se îndoiască. Mașina CNC prelucrează această formă îndoită. Când forța de strângere este îndepărtată, piesa de prelucrat revine la starea sa inițială, neplană. Supra-strângerea unui inel subțire este un exemplu clasic. Acesta este circular atunci când este scos din mașină, dar revine imediat la forma eliptică.
4. Rigiditate redusă a piesei de prelucrat
Unele părți sunt pur și simplu moi. Pereți lungi și subțiri. Podele mari și plate, fără suport. Unealta de tăiere apasă în jos. Materialul împinge înapoi, dar nu suficient de tare. Se deformează.
Unealta decupează această formă deformată. Apoi, unealta continuă să se miște. Materialul revine la locul său. În acest moment, suprafața inferioară nu mai este plană, iar pereții laterali nu mai sunt drepți.
Cheia constă în acest raport: rigiditatea împărțită la forța de așchiere. Dacă această valoare este mică, deformarea este aproape inevitabilă în prelucrarea CNC.
5. Traiectorie și strategie de tăiere necorespunzătoare
Programarea necorespunzătoare poate cauza deformarea piesei de prelucrat; la urma urmei, o mașină CNC nu este un om - pur și simplu urmează instrucțiuni.
Adâncimea excesivă de așchiere crește forțele de așchiere. Frezarea în sus versus frezarea în jos - alegerea greșită poate crește tensiunea. Lipsa așchierilor tampon înseamnă că piesa de prelucrat nu are nicio șansă de a se stabiliza. Suprafața prelucrată brut este neuniformă. Finisarea îndepărtează material doar pe o singură parte. Dezechilibrele de tensiune devin imediat evidente.
Aceste cinci cauze nu acționează izolat, ci se compun reciproc. Când materialul solicitat este prelucrat la temperaturi ridicate, fixat prea strâns, iar piesa de prelucrat în sine este predispusă la deformare - toate acestea fiind agravate de o planificare deficitară a traiectoriei? O astfel de piesă de prelucrat este sortită eșecului. De aceea
8 forme predispuse la deformare
Unele forme sunt deosebit de predispuse la deformare în timpul prelucrării CNC. Prin urmare, proiectanții ar trebui să evite aceste forme de la bun început.
| Modela | Mod de defecțiune principal | Soluție rapidă |
| Pereți subțiri și nervuri | Urme de curbură, vibrații | Cleme de susținere, angrenare radială redusă |
| Podele subțiri și funduri de buzunar | Ventuzare, răsărire | Lăsați stocul, terminați în etape |
| Piese lungi și subțiri (raport L/D ridicat) | Răsucire, formă de banană | Partea inversată, cicluri de ameliorare a stresului |
| Plăci mari, plate și subțiri | Domare, ridicare a marginilor | Dispozitiv de fixare cu vid, doar frezare în urcare |
| Piese asimetrice în formă de C sau în formă de U | Despărțirea sau închiderea picioarelor | Prindere după degroșare, treceri de odihnă |
| Flanșe subțiri și console | Aplecare, pălăvrăgeală | Înapoi cu fălci moi, reduceți ieșirea din față |
| Tuburi și cilindri cu pereți subțiri | Pereți ovali, conici | Suport pentru dorn, tăieturi echilibrate |
| Piese cu buzunare adânci | Deformarea podelei, înclinarea peretelui | Rampare elicoidală, finisare repaus |
Acum să analizăm fiecare formă mai detaliat. Înțelegerea formelor CNC predispuse la deformare ajută la identificarea problemelor înainte de începerea programării.
Pereți subțiri și nervuri
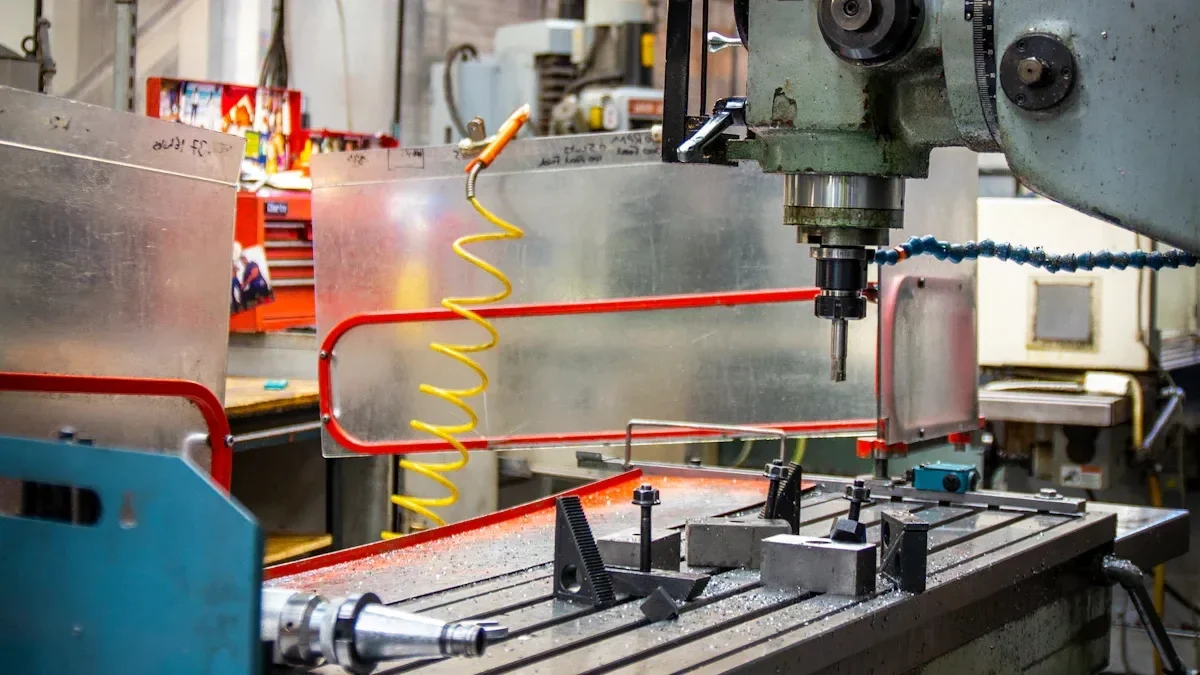
Astfel de structuri sunt comune în carcasele aerospațiale și în incintele electronice - pereți înalți cu pereți relativ subțiri. Forțele de tăiere le împing lateral, provocând vibrații și îndoire.
Podele subțiri și funduri de buzunar
Când o unealtă taie un canal, baza din partea de jos este subțire și nu are alt suport decât aerul. Forțele de tăiere acționează în jos, provocând flexarea bazei. După ce unealta trece, baza revine la poziția inițială. Rezultatul este că baza nu mai este plată.
Piese lungi și subțiri (raport L/D ridicat)
Imaginați-vă un arbore lung sau o grindă subțire. În timpul prelucrării, piesa se îndoaie sub propria greutate. Se deviază în direcția opusă sculei. Îndepărtarea de material este mai mică la mijloc decât la capete. Piesa finită ajunge să arate ca o banană.
Plăci mari, plate și subțiri
O tablă mare și plată poate părea simplă, dar nu este. Tensiunile reziduale din tablă brută sau din semifabricat sunt eliberate neuniform. Marginile se pot ondulează, centrul se poate umfla și, în cele din urmă, întreaga piesă de prelucrat se poate deforma.
Piese asimetrice în formă de C sau în formă de U
Aceste forme sunt deschise pe o parte. Cele două „picioare” nu sunt conectate la capătul deschis. Forța de strângere împinge cele două „picioare” spre interior pentru a finaliza tăietura. Când forța de strângere este eliberată, picioarele revin la forma inițială, modificând dimensiunile la deschidere.
Flanșe subțiri și console
Această caracteristică iese în afară și este susținută doar pe o parte. Forțele de tăiere aplică o presiune descendentă asupra capătului liber, provocând îndoirea flanșei, rezultând vibrații și un finisaj extrem de slab al suprafeței.
Tuburi și cilindri cu pereți subțiri
Piesele circulare cu pereți subțiri sunt înșelătoare. După prelucrarea suprafeței exterioare, se eliberează tensiunea, ceea ce face ca cercul să se întindă și să se deformeze într-o elipsă sau, din cauza curbării piesei în direcția opusă sculei, grosimea peretelui devine neuniformă.
Piese cu buzunare adânci
Cavitățile adânci duc la o extensie lungă a sculei. Deși vârful sculei se poate flexa, adevărata problemă constă în suprafețele inferioare și laterale rămase. Așchierea neuniformă provoacă dezechilibru, ducând la deformarea suprafeței inferioare și înclinarea pereților laterali.
Recunoașterea timpurie a acestor forme este prima apărare împotriva deformării prelucrării CNC. Fiecare are nevoie de o strategie diferită. Soluțiile rapide din tabel permit începerea.
Materiale care necesită atenție suplimentară
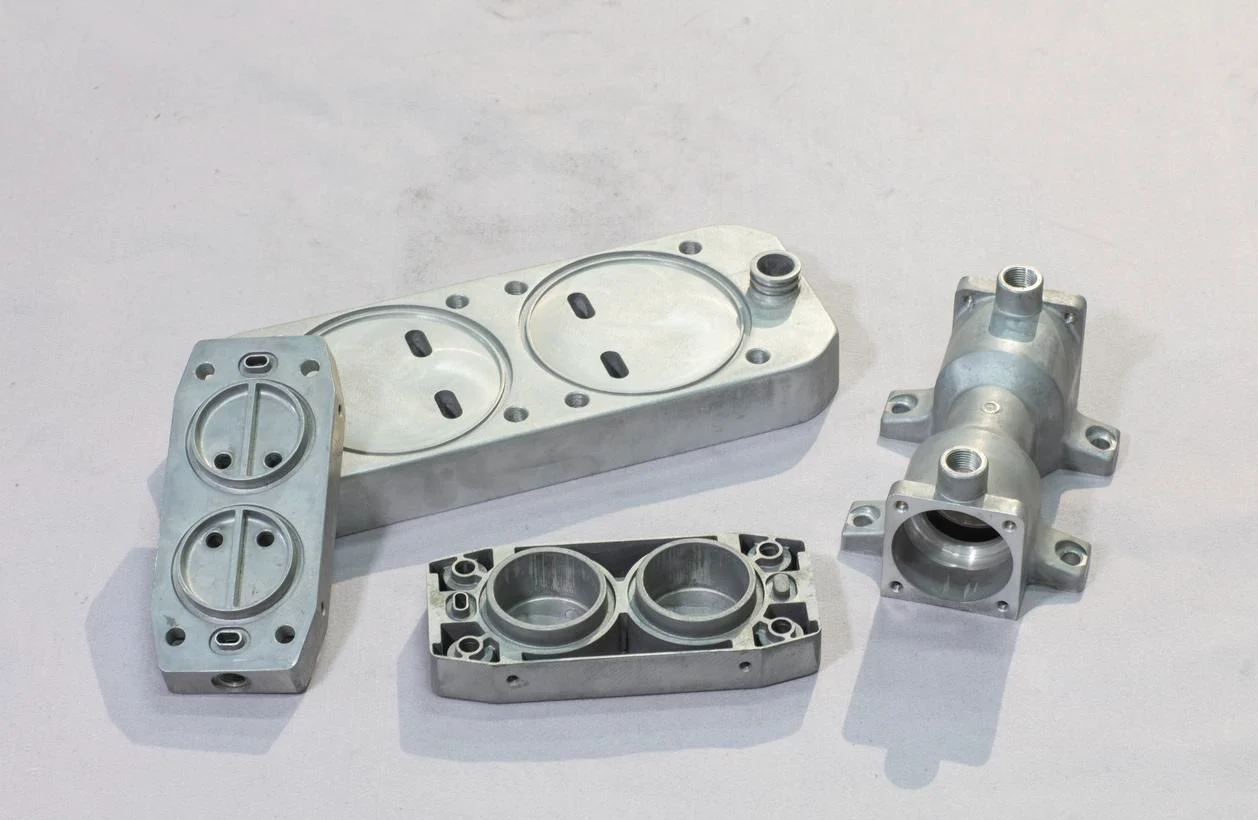
Unele sunt stabile. Altele nu. Cunoașterea materialelor care se deformează în prelucrarea CNC economisește o mulțime de deșeuri.
Aluminiu (6061-T6, 7075-T6) – Tensiune de rulare
Procesul de laminare generează tensiuni interne în aluminiu. Pe măsură ce foaia de aluminiu este comprimată între role, suprafața este supusă unei solicitări de tracțiune, în timp ce miezul rămâne sub tensiune de compresiune. În acest moment, piesa de prelucrat este plată. Ulterior, prelucrarea îndepărtează material de pe o parte a piesei de prelucrat. Echilibrul se rupe. Piesa se deformează imediat.
Foi de oțel inoxidabil (304, 316) – Ecruisare prin prelucrare mecanică
Acest material se întărește atunci când este tăiat. Stratul superficial se rigidizează. Miezul nu. Această duritate diferențială creează o tensiune diferențială. Piesele subțiri din oțel inoxidabil sunt cunoscute pentru răsucirea lor de pe mașină.
Titan (Gradul 5) – Rigiditate redusă + Revenire elastică
Titanul are un modul de elasticitate scăzut. Acesta este un mod elegant de a spune că se îndoaie ușor și revine puternic la forma inițială. Presiunea de tăiere deviază piesa. Scula taie forma deviată. Apoi piesa revine la o formă nouă, greșită. Prelucrarea CNC cu titan este o luptă zilnică.
Oțeluri de scule călite – Schimbare de fază indusă de căldură
Căldura provenită de la tăiere poate modifica microstructura. Suprafața se transformă. Volumul se modifică ușor. Această mică modificare creează o tensiune mare. Piesa se întinde. Se răsucește. Oțelul călit nu prezintă această problemă. Apare doar ca un bloc deformat după finisare.
Alamă și cupru pentru tăiere ușoară – Tensiune de extrudare
Aceste materiale sunt adesea extrudate. Procesul de extrudare blochează direcția fibrei și tensiunea internă. Prelucrarea elimină neuniform această tensiune. Piesa se mișcă. Uneori se mișcă mult.
Materiale plastice (nailon, acetal, UHMW) – Căldură și rezistență la fluaj
Materialele plastice sunt mai slabe decât metalele. Conduc căldura prost. Zona de tăiere se încălzește. Materialul din jur rămâne rece. Această diferență de temperatură creează stres. Apoi, piesa se mișcă în timp. Stă pe masa de inspecție. Măsoară bine. O oră mai târziu, este deformată. Acesta este motivul pentru care piesele CNC se deformează în plastic mai des decât se așteaptă operatorii.
Compozite din fibră de carbon – Stres anizotrop
Fibrele merg într-o singură direcție. Matricea le susține. Tensiunea din piesă nu este aceeași în toate direcțiile. Prelucrarea taie fibrele. Structura rămasă își reorganizează tensiunea. Piesele compozite subțiri se răsucesc în moduri imprevizibile.
Turnări de magneziu – Stres de răcire neuniform
Turnarea se răcește. Exteriorul se solidifică primul. Interiorul se solidifică ultimul. Miezul trage de peliculă. Această tensiune blocată așteaptă prelucrarea. Îndepărtați suficient material, iar balanța se răstoarnă. Turnarea se deformează.
Unul instabil necesită detensionare, traiectorii diferite ale sculelor sau ambele. Ignorând proprietățile materialului, deformarea prelucrării CNC devine inevitabilă.
Cum să preveniți deformarea – Strategii practice
Repararea pieselor deformate nu este doar dificilă, ci și costisitoare. Luarea de măsuri pentru a preveni problemele înainte ca acestea să apară ne poate ajuta să economisim timp și efort. Iată cum putem opri deformarea CNC în fiecare etapă a lucrării.
Înainte de prelucrare: Pregătirea materialului
Materialele sosesc de obicei cu tensiuni reziduale. Aceste tensiuni trebuie eliberate înainte de tăiere.
Metoda de ameliorare a tensiunii termice implică plasarea piesei de prelucrat într-un cuptor. Aceasta este încălzită, menținută la o temperatură constantă și apoi răcită lent. Acest lucru permite eliberarea tensiunilor interne. Metoda de ameliorare a tensiunii prin vibrații implică supunerea piesei de prelucrat la vibrații. Amplitudinea este mică, suficientă doar pentru a permite atomilor să se rearanjeze. Tratamentul criogenic utilizează temperaturi extrem de scăzute. Materialul se contractă uniform, echilibrând astfel tensiunile reziduale.
Controlul dimensiunilor de prelucrare brută ale semifabricatului ajută, de asemenea, la reducerea stresului. Un semifabricat mare este prelucrat brut până la dimensiuni aproape finale, este lăsat să se odihnească o perioadă pentru a suferi deformarea naturală și apoi finisat. Această deformare are loc în timpul perioadei de repaus a semifabricatului, mai degrabă decât în timpul prelucrării produsului finit.
Prindere și fixare
Forța de strângere este o sabie cu două tăișuri. Dacă forța de strângere este prea mică, piesa de prelucrat se va deplasa în timpul prelucrării; dacă este prea mare, piesa de prelucrat va suferi o deformare elastică. Când forța de strângere este eliberată, piesa de prelucrat va reveni și se va deforma.
Fixarea cu forță redusă este soluția. Aplicați doar forța necesară pentru a fixa piesa de prelucrat - niciodată mai mult decât este necesar.
Ventuzele sunt potrivite pentru piesele de lucru plate. Acestea oferă o aspirație uniformă fără a crea puncte de presiune localizate. Buzele moi de aspirație se mulează pe forma piesei de lucru, distribuind forța pe o suprafață mai mare. Ceara de încorporare este potrivită pentru piese de lucru de precizie sau cu forme neregulate. Piesa de lucru este încorporată în ceară și ținută în poziție de aceasta, eliminând necesitatea oricărei forțe de strângere.
Strategii pentru traseul sculei
Secvența contează mai mult decât tăieturile individuale.
Mai întâi, degroșați piesa. Lăsați materialul brut pe toate suprafețele. Apoi, detensionați piesa. Apoi, finisați-o. Degroșarea eliberează cea mai mare parte a tensiunii interne. Etapa de detensionare se ocupă de restul. Așchierea de finisare îndepărtează doar un strat subțire. Acel strat nu suportă suficientă tensiune pentru a provoca deformarea prelucrării CNC.
Frezarea adaptivă sau trohoidală schimbă regulile jocului. Scula efectuează o așchiere radială ușoară. Se mișcă pe o traiectorie circulară. Grosimea așchiei rămâne constantă. Forțele de așchiere rămân scăzute. Căldura rămâne scăzută. Piesa nu se deformează.
Frezare în urcare versus frezare convențională? Frezarea în urcare împinge scula în piesă. Frezarea convențională trage scula în afară. Pentru prevenirea deformării, frezarea în urcare este cea mai bună. Forțele de așchiere se deplasează în jos, în masă. Nu lateral, în peretele subțire.
Parametri de tăiere și răcire
Lichidul de răcire elimină căldura. De asemenea, creează un șoc termic. Zona de tăiere se încălzește. Lichidul de răcire o atinge. Suprafața se răcește rapid. Miezul rămâne fierbinte. Această diferență de temperatură creează stres. Un jet de aer îndepărtează așchiile și oferă o oarecare răcire fără șoc.
Evitați ciclurile termice. Nu lăsați piesa să se încălzească, să se răcească și să se încălzească din nou. Fiecare ciclu adaugă stres. Mențineți condițiile de tăiere constante de la început până la sfârșit.
Prelucrare în mai mulți pași
Două configurații sunt mai bune decât una atunci când piesele CNC se deformează din cauza îndepărtării neuniforme a materialului.
Strategiile de tăiere inversată echilibrează tensiunile. Mai întâi, prelucrați degroșat o parte, apoi întoarceți piesa de prelucrat și prelucrați degroșat cealaltă parte. Întoarceți-o din nou. Alternați îndepărtarea de material între cele două părți la fiecare pas. Acest lucru menține tensiunile echilibrate.
Suporturile sacrificiale sunt temporare. Adăugați nervuri sau proeminențe în zonele cu pereți subțiri înainte de prelucrare. Îndepărtați suporturile în timpul ultimei treceri. Piesa de prelucrat rămâne rigidă în timpul prelucrării. Suporturile sunt tăiate, fără a lăsa urme.
Aceste strategii funcționează împreună. Pretratarea materialului reduce stresul inițial. Fixarea corectă a piesei de prelucrat previne reculul elastic. Traseele inteligente ale sculelor minimizează forțele de așchiere. Răcirea adecvată controlează acumularea de căldură. O secvență de prelucrare în mai mulți pași echilibrează îndepărtarea materialului. Combinați-le pe toate. Acesta este modul în care puteți opri definitiv deformarea CNC.
NOBIL – Prelucrare CNC de precizie & Prelucrarea materialelor plastice
Capacitățile noastre de procesare de bază
Formele și materialele din secțiunile anterioare? Le manipulăm zilnic.
Servicii de prelucrare CNC
- 3 axe, 4 axe și Frezare CNC pe 5 axe
- Rotire CNC cu scule antrenate
- Strunjire prin frezare pentru geometrii complexe cu o singură așchiere
- Prototipizare prin cicluri complete de producție
Servicii de prelucrare a plasticului
- Prelucrarea CNC a materialelor plastice inginerești: PEEK, POM, ABS, Nylon, UHMW, PTFE
- Turnare prin injecție a plasticului pentru volume mai mari
- Post procesaredebavurare, termofixare, finisare suprafețe
Certificări de calitate – Garanția dumneavoastră împotriva deformării
| Certificare | domeniu | Ce înseamnă pentru tine |
| ISO 9001: 2015 | Sistem de management al calității | Procese consecvente, protocoale documentate de ameliorare a stresului și inspecție trasabilă |
| ISO 13485: 2016 | Managementul calității dispozitivelor medicale | Control riguros al procesului – esențial pentru instrumentele implantabile și instrumentele chirurgicale unde deformarea la nivel de microni este inacceptabilă |
FAQ
Poți repara o piesă CNC deformată după prelucrare?
Uneori. Îndreptarea prin presare sau îndreptarea termică funcționează pentru metalele ductile. Dar repararea pieselor CNC care se deformează ulterior este întotdeauna mai costisitoare decât prevenirea acesteia în primul rând.
Recoacerea previne întotdeauna deformarea?
Nu. Recoacerea reduce tensiunea reziduală, dar nu o elimină. Îndepărtarea neuniformă a materialului după recoacere poate cauza în continuare deformarea prelucrării CNC.
Deformarea este mai rea pentru Cu 5 axe vs. prelucrare pe 3 axe?
Nu în mod inerent. Tipul mașinii contează mai puțin decât strategia de proces și echilibrul de stres în timpul îndepărtării materialului. Planificarea deficitară a traiectoriei sculei face ca piesele CNC să se deformeze pe orice mașină.
Care este cel mai subțire perete pe care îl pot prelucra în mod fiabil fără deformare?
Nu există un număr universal. Depinde de material, înălțimea peretelui, forțele de tăiere și cerințele de toleranță. Pentru aluminiu, o regulă de pornire sigură este de 1 mm grosime pentru fiecare 20 mm de înălțime.







