
Introduksjon
For de som ikke er kjent med former, kan dette virke som et helt fremmed konsept. I virkeligheten brukes imidlertid former ikke bare i industrien, men også som en vanlig del av hverdagen. Is- og sjokoladeformer, for eksempel, innebærer å helle smeltet mat i en hul form, som deretter avkjøles for å sette formen. Prinsippet er det samme i industrien, bortsett fra at smeltet materiale erstatter råmaterialet. Former brukes ofte til sprøytestøping , blåsestøping , ekstrudering og støping.
Så det virkelige spørsmålet er praktisk. Når trenger et prosjekt en enkel form? Når krever det noe tettere? Og hvordan bygges disse verktøyene egentlig?
Denne artikkelen legger frem forskjellene. Bruksområder – produksjonsmetoder. Folk vil gå sin vei vel vitende om hvilken vei som passer deres del. Ikke noe tull. Bare det som fungerer i praksis.
Hva er enkle former?
En enkel form gjør akkurat det navnet antyder. Den lager deler. Den trenger ikke å lage dem perfekt i en million sykluser. Den trenger bare å fungere en stund.
Typiske egenskaper
Enkle former bruker mykere materialer. Aluminium er vanlig. Forherdet stål dukker noen ganger opp. For svært lave volumer bruker folk til og med 3D-printede harpiksformer. Ledetiden er kort. Et verksted kan skjære en enkel aluminiumsform på dager, ikke uker. Kostnaden holder seg lav fordi designet er enkelt. Ingen glidere. Ingen løftere. Ingen komplekse kjølekanaler.
Toleranser
Enkle former har toleranser mellom ±0.1 mm og ±0.5 mm. Det er greit for mange deler. En brakett. Et hus. Et ikke-kritisk deksel. Men for komponenter som trenger presis passform, er disse tallene for løse. Det er da kundene går over til presisjonsformproduksjon i stedet.
Materialer
- Billig. Lett å maskinere. Bra for tusenvis av skudd.
- Forherdet stål. Koster mer. Sterkere enn aluminium. Varer lenger.
- 3D-printet harpiks. Laveste kostnad. Raskeste leveringstid. Kortest levetid. Brukes nesten utelukkende til prototypevalidering.
Levetid
Spekteret er bredt. En harpiksform kan tåle 100 skudd. Kanskje 200 hvis folk er forsiktige. En aluminiumsform tåler fra 1,000 til 10 000 skudd, avhengig av plasten og delens geometri. Forherdet stål kan tåle 50 000 skudd før slitasje blir et problem.
Kostnadsområde
Enkle former koster mellom 1,000 og 3,000 USD. Det er overkommelig for et lite opplag. En oppstartsbedrift kan finansiere dette.
Passer best
- Kunder trenger deler for å teste form og passform før de forplikter seg til produksjonsverktøy.
- Lavvolumsproduksjon. Opplag på noen få hundre eller noen få tusen deler.
- Ikke-kritiske deler. Komponenter der en tiendedels millimeter variasjon ikke spiller noen rolle.
Enkle former har en plass i arbeidsflyten for sprøytestøping. De er inngangspunktet. De beviser designet. For arbeid med høyt volum eller høy presisjon, går samtalen over til presisjonsformproduksjon. Det er et helt annet nivå.
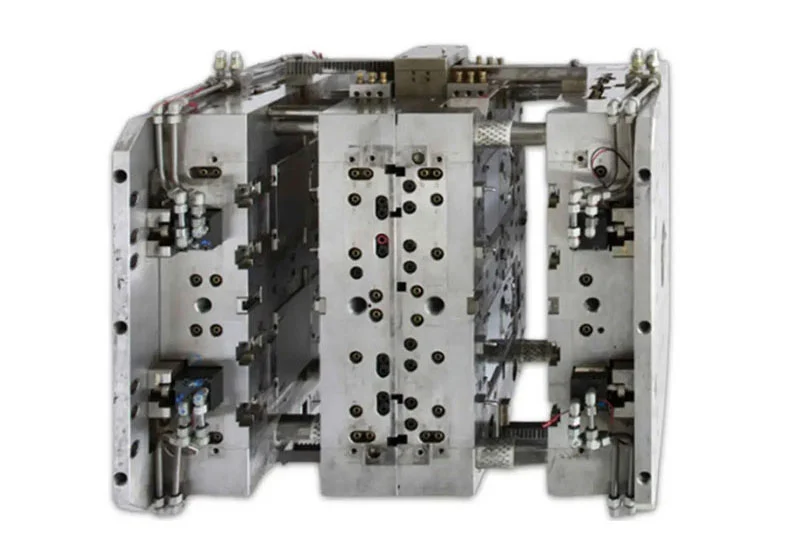
Hva er presisjonsformer?
Presisjonsformer lager nesten identiske deler, skudd etter skudd, i millioner av sykluser.
Definisjon og kjennetegn
En presisjonsform er bygget for ekstrem holdbarhet og nøyaktig repeterbarhet. Høy kostnad. Lang leveringstid. Ingen snarveier. Ingeniører bruker herdet verktøystål, ikke aluminium. De legger til belegg for å redusere slitasje og forbedre frigjøring. Designet inkluderer komplekse kjølekanaler for å håndtere varme og syklustid. Hver detalj er beregnet.
Dette er hva vi mener med presisjonsformproduksjon. Det er ikke bare en strammere toleranse. Det er en annen filosofi. Formen behandles som et presisjonsmaskinverktøy, ikke et engangsutstyr.
Toleranser
Presisjonsformer har toleranser mellom ±0.01 mm og ±0.001 mm. Det er ti til hundre ganger strammere enn en enkel form. For å sette det i sammenheng er et menneskehår omtrent 0.07 mm tykt. Disse formene har toleranser som er mindre enn et hårstrå. Konsekvent. På tvers av millioner av deler.
Materialer
Herdet verktøystål er standarden. H13 for høy varme- og slitestyrke. S7 for slagfasthet. D2 for slipende materialer. Mange presisjonsformer får også overflatebelegg. Titanaluminiumnitrid (TiAlN). Kromnitrid. Diamantlignende karbon (DLC). Disse beleggene reduserer friksjon, forhindrer korrosjon og forlenger verktøyets levetid.
Levetid
En godt bygget presisjonsform kan produsere minst 500 000 skudd. Mange overstiger én million. Noen når ti millioner eller mer med riktig vedlikehold. Derfor er startkostnaden fornuftig. Fordelt over ti millioner deler blir verktøykostnaden per del småpenger.
Kostnadsområde
Presisjonsformer koster mellom 20 000 og 100 000 USD. Komplekse medisinske eller optiske former kan bli dyrere. Mye dyrere. Prisen gjenspeiler stålkvaliteten, maskineringstiden, overflatebehandlingen og ingeniørtimene som kreves for å designe dem.
Passer best
- Medisinsk utstyr. Implantater, kirurgiske instrumenter, diagnostiske komponenter.
- Innvendige paneler, kanaler og strukturelle braketter.
- Komponenter under panseret, sensorhus, girkassedeler.
- Kontakter, SIM-kortskuffer, kamerahus.
- Optiske deler. Linser, lysledere, displaykomponenter.
I sprøytestøpeproduksjonens verden ligger presisjonsformer på toppen av pyramiden. Enkle former beviser konseptet. Presisjonsformer leverer produktet i stor skala. Folk som trenger millioner av identiske deler av høy kvalitet har ikke et reelt valg. Startkostnaden er vond. Den langsiktige påliteligheten betaler seg selv.
Når brukes enkle former?
Enkle former har en tydelig plass i produksjonsarbeidsflyten. Kunder bruker dem når volumet er lavt, toleransene er løse, eller designet fortsatt er i endring.
Lavt produksjonsvolum (under 50 000 deler)
Dette er hoveddrivkraften. En enkel form er økonomisk fornuftig ved under 50 000 skudd. Verktøykostnaden er lav. Delkostnaden per enhet er høyere enn for en presisjonsform, men den totale investeringen forblir liten. For serier på 1,000 eller 10 000 deler er det tåpelig å bruke 50 000 på et herdet stålverktøy. En aluminiumsform på 5,000 gjør den samme jobben for mindre penger.
Rapid Prototyping og designvalidering
Kunder trenger ekte deler før de forplikter seg til produksjonsverktøy. En enkel støpeform leverer disse delene raskt og billig. Teamet kan teste form, passform og funksjon. De kan finne problemer tidlig. Deretter reviderer de designet og skjærer en ny enkel støpeform om nødvendig.
Løse toleranser er akseptable
Noen deler trenger ikke stramme toleranser. En brakett inni et forbrukerapparat. Et deksel som klikker på plass med god klaring. En engangskomponent der ±0.3 mm er greit. For disse bruksområdene har enkle former toleranser som er gode nok.
Lavverdige eller forbruksdeler
Tenk på deler som er billige til å begynne med. En plastklips. En avstandsstykke. En engangsbeholder. Fortjenestemarginen på hver del er liten. Å legge til kostnader for presisjonsstøpeproduksjon ville ødelegge forretningsmodellen. Enkle støpeformer holder verktøyinvesteringen lav, slik at prisen per del forblir konkurransedyktig.
Når brukes presisjonsformer?
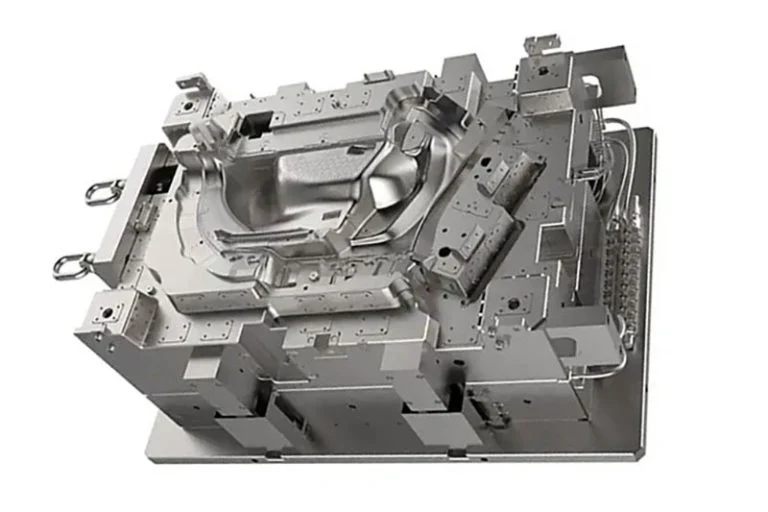
Enkle former har begrensninger. Hvis man presser seg forbi disse grensene, svikter verktøyet. Deler avviker fra spesifikasjonene. Overflater svekkes. Syklustidene øker. Det er da folk går over til presisjonsformproduksjon.
Høyvolumsproduksjon (mer enn 100 000 deler)
Volum styrer avgjørelsen. En enkel aluminiumsform kan tåle 50 000 skudd. Etter det slites hulrommet. Toleransene åpnes. Deler begynner å blinke eller kortslutte. For serier over 100 000 deler er en enkel form en belastning. Presisjonsformer bygget av herdet verktøystål kjører i millioner av sykluser uten betydelig slitasje. Startkostnaden er høyere. Kostnaden per del over hele produksjonsserien er lavere.
Snære dimensjonstoleranser (mindre enn ±0.05 mm)
Noen deler tolererer ikke variasjon. En medisinsk utstyrskomponent med presspasningsfunksjon. En optisk linsefeste. Et girhus. Disse delene trenger toleranser større enn ±0.05 mm. Mange krever ±0.01 mm eller bedre. Enkle former kan ikke holde disse tallene konsekvent. Aluminiumskjernen avbøyes. Temperaturen svinger. Presisjonsformproduksjon bruker stål, avansert kjøling og stiv maskinkonstruksjon for å holde tette toleranser skudd etter skudd.
Strenge krav til kosmetisk eller overflatebehandling (SPI A-nivå)
Overflatefinish er viktig for utseende og funksjon. SPI A-nivå-finisher er speilblanke. Ingen verktøymerker. Ingen synlige strømningslinjer. Ingen spor av porter som setter seg fast. For å oppnå denne finishen kreves en presisjonsform. Hulrommet poleres til et speil. Stålet er hardt nok til å beholde den poleringen over millioner av sykluser. En enkel form laget av aluminium eller forherdet stål kan ikke opprettholde en SPI A-nivå-finish.
Vanskelige materialer
Noe plastmateriale ødelegger vanlige former. Glassfylt nylon er slipende. PEEK krever høye smeltetemperaturer. Flytende krystallpolymerer (LCP) flyter aggressivt og sliter hulrom. Disse materialene krever presisjonsfremstilling av former. Verktøystålet må være hardt og slitesterkt. Beleggene må beskytte mot korrosjon og slitasje.
Tynne vegger eller dype ribber som krever høyt injeksjonstrykk
Tynnveggede deler trenger høyt trykk for å fylles. Dype ribber trenger høyt trykk for å pakkes. Høyt trykk betyr høy belastning på formen. Hulrommet avbøyes. Kjernen bøyer seg. Delelinjen blinker. Presisjonsformproduksjon løser dette med forsterket verktøykonstruksjon. Tykkere plater. Støttesøyler. Hardere stål. Formen er designet for å tåle injeksjonstrykk som ville sprekke eller forvrenge et enkelt aluminiumsverktøy.
Regulert industri
En medisinsk implantatkomponent kan ikke svikte. Et interiørpanel i luftfart må oppfylle standarder for flammehemmende stoffer og røykfare. En sikkerhetsdel i bilindustrien trenger full sporbarhet. Regulerte industrier krever dokumentert prosesskontroll. De krever validering. De reviderer leverandører. Presisjonsformproduksjon gir den konsistensen og dokumentasjonen som disse industriene krever. En enkel form, selv om den kan holde toleranse, mangler strengheten.
Hvilke metoder brukes vanligvis til å lage former?
Å bygge en form er ikke en enkelt prosess. Folk bruker forskjellige metoder avhengig av materialet, kompleksiteten og den nødvendige levetiden. Hver tilnærming har styrker.
CNC Maskinering
Dette er arbeidshesten innen sprøytestøping. En CNC-fres eller CNC-dreiebenk skjærer formhulrommet direkte fra en blokk av stål eller aluminium. Prosessen er presis, repeterbar og godt forstått. For herdede stålformer som er beregnet på å kjøre millioner av deler, er CNC-maskinering den primære metoden. Grovfresingspassasjer fjerner mesteparten av materialet. Etterbehandlingspassasjer bringer hulrommet til endelige dimensjoner. Presisjonsformproduksjon er i stor grad avhengig av femaksede CNC-maskiner for å nå komplekse geometrier uten å reposisjonere arbeidsstykket.
Maskinering av elektrisk utladning (EDM)
Noen funksjoner er for vanskelige for en fres. Skarpe innvendige hjørner. Dype, smale ribber. Komplekse hulrom med høye sideforhold. For disse menneskene, bruk EDM. En grafitt- eller kobberelektrode maskineres til den negative formen av den ønskede funksjonen. Elektroden bringes deretter nær stålstykket. En elektrisk gnist eroderer materialet bort. Prosessen er langsom. Den er også ekstremt nøyaktig. EDM kan produsere skarpe hjørner som ingen endefreser kan oppnå. Mange presisjonsformer har både CNC-maskinerte og EDM-kuttede funksjoner i samme verktøy.
3D-utskrift (Rask verktøy)
For prototypeformer og produksjon i svært lavt volum er 3D-printing et alternativ. En forminnsats printes direkte fra harpiks eller metallpulver. Ledetiden er dager i stedet for uker. Kostnaden er en brøkdel av maskinert stål. Ulempen er holdbarhet. En printet form kan vare 100 til 1,000 skudd før slitasje eller varmeforringelse ødelegger den. Vi bruker denne metoden for designvalidering, ikke for masseproduksjon.
Hvordan velge mellom enkle og presisjonsformer
«Så, bør jeg velge en enkel eller en presisjonsform? Hvilken passer for meg?» Her er et beslutningstre som hjelper deg med å velge riktig form for dine behov raskt og enkelt.
| Spørsmål 1: Antall deler som trengs?
├─ < 50 000 → Spørsmål 2 └─ > 50 000 → Spørsmål 3
Spørsmål 2: Toleranser løsere enn ±0.1 mm? ├─ Ja → Enkel form └─ Nei → Spørsmål 3
Spørsmål 3: Materialet inneholder glassfiber/karbonfiber ELLER krever høye temperaturer? ├─ Ja → Presisjonsformproduksjon └─ Nei → Spørsmål 4
Spørsmål 4: Er delen regulert (medisinsk/luftfart/bilsikkerhet)? ├─ Ja → Presisjonsform kreves └─ Nei → Spørsmål 5
Spørsmål 5: Verktøybudsjett under $10 000? ├─ Ja → Enkel form (kun praktisk alternativ) └─ Nei → Presisjonsformproduksjon (bedre langsiktig verdi) |
Kontakt NOBLE for best mulig presisjonsformproduksjon
NOBLE spesialiserer seg på CNC-maskinering og sprøytestøping . Vi har gjort dette arbeidet i årevis. Prototypevolumer. Produksjonsvolumer. Enkle former. Presisjonsformer. Vi håndterer alt.
Våre behandlingsmuligheter
Denne delen er viktig fordi artikkelen nettopp forklarte enkle kontra presisjonsformer. Vi bygger faktisk begge deler. Slik gjør du det.
CNC maskineringsfunksjoner
Maskinavdelingen vår bruker en rekke utstyr. Treaksede maskineringssentre for grunnleggende kavitetsarbeid. Fireaksede og femaksede maskiner for komplekse geometrier og underskjæringer. Hardfresing for verktøystål i herdet tilstand. Disse maskinene er ryggraden i vår presisjonsformproduksjonsprosess.
Materialene vi maskinerer inkluderer aluminium til prototypeformer, herdede verktøystålkvaliteter som H13, S7 og D2 for presisjonsformer i produksjon, rustfritt stål for korrosjonsbestandige verktøy og tekniske plasttyper for spesielle applikasjoner.
De oppnåelige toleransene er små. Vi holder ±0.005 mm (±5 mikron) på kritiske støpekomponenter. Det er nivået som kreves for presisjonsstøpeproduksjon. Enkle støpeformer får bredere toleranser. Vi justerer prosessen for å matche kravet.
Sekundære tjenester inkluderer overflatebehandling, polering til SPI-kvaliteter og EDM for skarpe innvendige hjørner som fresere ikke kan nå. Hvert trinn støtter vår arbeidsflyt for sprøytestøping.
Sprøytestøping
Produserte former: Enkle former for prototyping og små serier. Presisjonsformer for storproduksjon. Broformer for mellomrommet mellom dem.
Formmaterialer: Aluminium for verktøy med lavt volum. Forherdet stål for broformer med middels volum. Herdet verktøystål med belegg for presisjonsformer i produksjon som kjører millioner av skudd. Hvert sprøytestøpeprosjekt får riktig materiale for jobben.
Bearbeidede delmaterialer: Vanlige harpikser som PP, ABS og PE for generelle deler. Tekniske harpikser, inkludert PC, nylon, PEEK og glassfylte kvaliteter for krevende bruksområder. Medisinske materialer for enheter og implantater.
Hvorfor velge NOBLE for presisjonsformproduksjon
Artikkelen forklarte teorien. Her er den praktiske forskjellen. Vår presisjonsformproduksjonsprosess skiller seg ut fra vanlige verksteder.
Vi bygger både enkle og presisjonsformer. Vi tilpasser formen til det reelle behovet, ikke en universalløsning. En prototype får en enkel aluminiumsform. En medisinsk del med millionbearbeiding får presisjonsverktøy i herdet stål gjennom dedikert presisjonsformproduksjon. Kunden sparer penger uansett.
Sertifisert for medisinske deler og deler med høy pålitelighet. ISO 13485:2016 for medisinsk utstyr. ISO 9001:2015 for kvalitetsstyring. Disse sertifiseringene er viktige for regulerte bransjer. Kunder bringer oss deler som brukes i pasienter eller fly. Vi tilbyr dokumentasjonen og sporbarheten som disse applikasjonene krever. Våre sprøytestøpeprosesser er fullstendig dokumentert.
Intern CNC-maskinering og sprøytestøping. Vi outsourcer ikke. CNC-maskinering og sprøytestøping skjer under ett tak. Ledetidene forkortes. Ansvarlighet skjer fra én kilde. Når noe trenger feilsøking, går ingeniøren til maskinen. Ingen telefonavlytting. Ingen fingerpeking. Denne integrasjonen er viktig for presisjonsformproduksjon.
Transparent DFM-tilbakemelding. Før vi skjærer i stål, gjennomgår vi deldesignet. Vi forteller kundene om delen kan gjøres bedre eller billigere. Noen ganger reduserer en liten endring formkompleksiteten med halvparten. Noen ganger er en funksjon ikke støpebar som tegnet. Vi flagger disse problemene tidlig. Det er ikke vanlig i sprøytestøping.
Fra prototype til produksjon, sømløst. Et prosjekt starter ofte med en enkel aluminiumsform for validering i lavt volum. Senere vokser etterspørselen. Deretter bygger vi en presisjonsform i herdet stål gjennom presisjonsformproduksjon for produksjon i høyt volum. Samme team. Samme kvalitetssystem. Samme kontaktperson. Ingen overgangsproblemer.
FAQ
Hva er forskjellen mellom en enkel form og en presisjonsform?
En enkel støpeform bruker mykere materialer som aluminium, har løsere toleranser (±0.1 mm til ±0.5 mm) og varer i 100 til 50 000 skudd. En presisjonsstøpeform bruker herdet verktøystål, har stramme toleranser (±0.01 mm til ±0.001 mm) og varer i 500 000 til over 10 millioner skudd.
Når bør jeg bruke en enkel form?
Bruk en enkel støpeform for produksjonsserier under 50 000 deler, når toleranser på ±0.1 mm eller løsere er akseptable, og for standardplast som ABS eller PP uten glassfyllstoffer.
Når bør jeg bruke en presisjonsform?
Bruk en presisjonsform for volumer over 100 000 deler, toleranser mindre enn ±0.05 mm, vanskelige materialer som glassfylt nylon eller PEEK, og for regulerte industrier som medisin eller luftfart.
Kan en enkel form lage komplekse deler?
Ja. Geometri alene tvinger ikke frem en presisjonsform; en enkel aluminiumsform kan produsere komplekse former hvis volumet er lavt og toleransene er løse.
Hva er den billigste måten å lage en form på?
D-trykte harpiksformer koster noen hundre dollar og fungerer for 100 til 200 skudd, noe som gjør dem til det billigste alternativet for prototypevalidering.
Is 3D utskrift bra for støpeforming?
For prototypeformer, ja – raskt og billig. For produksjonsformer, nei – trykte former slites ut i løpet av hundrevis av skudd og kan ikke konkurrere med maskinerte stålverktøy.







