Introduksjon
Magnesiumlegeringer er 33 % lettere enn aluminium. Dette er en stor sak for luftfarts- og medisinsk utstyrsindustrien. Men det er et problem. Men hvis du ikke er forsiktig, kan det samme materialet ta fyr under CNC-maskinering . Ting som gnister fra et sløvt verktøy eller en høy matehastighet kan sette fyr på sponene. Brannen som oppstår er intens og vanskelig å slukke.
Dette skaper et reelt problem for maskinfabrikker. Folk ønsker vektbesparelser. De er ute etter noe sterkt, men lett. Men de er bekymret for hvordan materialet vil reagere under maskinering. Det er imidlertid ikke en paranoid vrangforestilling. Bare en advarsel: magnesiumbranner kan være farlige.
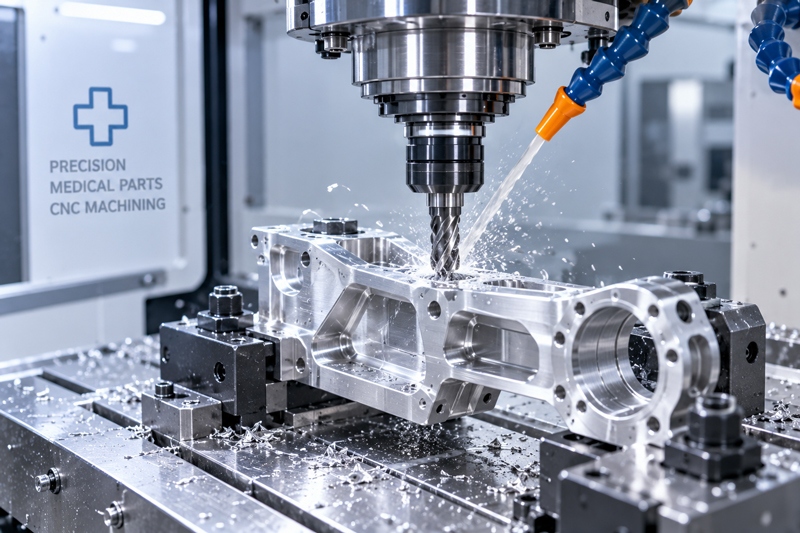
Det følgende er et praktisk blikk på CNC-maskinering av magnesiumlegeringer. Vi vil dekke hvorfor dette materialet er vanskelig å maskinere trygt.
Hvorfor er magnesiumlegering vanskelig å CNC-maskinere?
Mange spør hvorfor magnesium er vanskelig å CNC-maskinere. Materialet ser mykt ut. Det skjærer lett. Men risikoen er alvorlig. Folk som ignorerer dem, lærer seg dyrebare lekser.
Ekstrem brennbarhet og brannfare
Magnesium tar fyr ved rundt 650 grader Celsius. Et sløvt verktøy når den temperaturen raskt. Friksjon fra skjæring genererer nok varme. Den virkelige faren er at magnesium produserer sitt eget oksygen når brenningen starter. Vann forverrer det. CO2 forverrer det. Standard brannslukningsapparater gjør ingenting. Anlegg trenger klasse D-slukningsapparater spesielt for metallbranner. Mange fabrikker har ikke slike.
Sponantenning fra friksjonsrør
Magnesiumflis er tynne og trådete. De har et veldig stort overflateareal sammenlignet med volumet. Det betyr at de lett antennes. En varm flis som lander på en haug med andre starter en kjedereaksjon. Aluminiumsflis ulmer. Magnesiumflis brenner. Forskjellen er avgjørende for fabrikksikkerheten.
Farlige reaksjoner med vannbaserte kjølevæsker
Folk bruker ofte standard kjølevæske på magnesium. Det er en feil. Vannbaserte kjølevæsker reagerer med fine magnesiumpartikler. Reaksjonen produserer hydrogengass. Hydrogen eksploderer. Kjølevæsken brytes også ned til et tykt slam som tetter rør og ødelegger sumper. Fabrikker som prøver å bruke standardoppsettet sitt for magnesium, angrer ofte på det.
Slitasje og uvanlig verktøyslitasje
Magnesium er mykt. Men det inneholder urenheter som jern, silisium og aluminium. Disse harde partiklene gjør materialet slipende. Verktøy slites annerledes enn forventet. Oppbygde kanter dannes på kutteren. Rivning overfører materiale til verktøyoverflaten. Folk antar at mykt metall betyr enkel maskinering. Magnesium beviser at den antagelsen er feil.
Eksplosivt støv fra fine kutt
Finmaskinering skaper støv, ikke spon. Sliping. Honing. Høyhastighets etterbehandling. Magnesiumstøv i luften er eksplosivt. En statisk gnist fra et transportbånd eller en støvsamler setter det i gang. Forbrenningen går raskt. Hele rom har gått tapt på denne måten. Fabrikker som maskinerer magnesium uten skikkelig støvkontroll gambler.
Hvordan CNC-maskin magnesium Legeringer trygt
CNC-maskinering av magnesiumlegeringer krever en annen tankegang enn å skjære i aluminium eller stål. Materialet skjærer lett. Men risikoen er ikke åpenbar for nye operatører. Folk som lærer på den harde måten, håndterer ofte branner.
Verktøygeometri og skarphet
Sløve verktøy genererer varme. Varme antenner magnesium. Så regelen er enkel. Skarpe skjæreinnsatser. Positive sponvinkler. Polerte skjærekanter. Operatører sjekker verktøy før hver kjøring i CNC-maskinering av magnesiumlegeringer. Et verktøy som ser fint ut for aluminium er farlig her.
Spondannelse og evakuering
Dette er høyeste prioritet i enhver sikker CNC-maskinering av magnesiumlegeringer. Tykke, knuste spon er trygge. Tynne, trådete spon brenner. Folk designer verktøybaner spesielt for å knuse spon i små, tette biter. Høytrykksluft blåser bort spon fra skjæresonen. Noen fabrikker bruker vakuumsystemer. La aldri spon hope seg opp på maskinbunnen. En haug med magnesiumspon er en brann som venter på å oppstå.

Skjærevæsker – hva som fungerer og hva som ikke fungerer
Standard vannløselig olje er en felle. Den reagerer med magnesiumstøv. Den skaper hydrogengass og slam. Folk som bruker den under CNC-maskinering av magnesiumlegeringer lærer på den harde måten.
Tørrmaskinering med trykkluft er den sikreste metoden. Ingen væske. Ingen reaksjonsrisiko. Når væske er nødvendig, finnes det spesialgodkjente syntetiske kjølevæsker. Minimumssmøring fungerer også. En fin damp gir nok smøring uten stående kjølevæskeansamlinger.
Maskin- og arbeidsplassklargjøring
Fjern alle tennkilder før du starter CNC-maskinering av magnesiumlegeringsjobber. Ingen åpen ild. Røyking forbudt. Ingen statiske utladningspunkter. Elektroskap må forsegles mot støv. Magnesiumstøv inne i et kontrollpanel er en kortslutningsfare. Hele maskinen rengjøres etter hvert skift. Spon blir ikke liggende over natten. Støv samler seg ikke. Rene maskiner kjører trygt. Skitne maskiner brenner.
Anbefalte skjæreparametere
Tallene virker bakvendte. Høye matehastigheter er tryggere enn lave matehastigheter. Moderate hastigheter er tryggere enn høye hastigheter. Lav mating pluss høy hastighet produserer fint støv. Støv eksploderer. Folk unngår den kombinasjonen i CNC-maskinering av magnesiumlegeringer.
Følgende eksempel bruker magnesiumlegering i 6061-serien.
| Operasjon | Kuttehastighet (m/min) | Matehastighet (mm/omdreining eller mm/tann) | Kuttedybde (mm) |
| Grovfresing | 500-800 | 0.10–0.20 per tann | 2-5 |
| Etterbehandling av fresing | 300-600 | 0.05–0.10 per tann | 0.5-1 |
| Grovdreiing | 400-700 | 0.15-0.30 | 1-3 |
| Dreiebearbeiding | 300-500 | 0.08-0.15 | 0.2-0.5 |
| Drilling | 300-600 | 0.10–0.25 per omdreining | Hakk 0.5–1×D |
Boring, gjenging og ettermaskinering
Parabolske riflebor forbedrer sponavgang. Aggressive hakkesykluser knekker spon før de blir lange strenger. Tappegjenger knekker noen ganger. Den riktige responsen er ikke varme. Ikke makt. Folk løser opp ødelagte tappegjenger ved hjelp av spesialiserte fjerningsløsninger for magnesium. Syrebaserte fjernere finnes. Mekanisk avtrekking med et hardmetallbor fungerer i noen tilfeller. Kraftig avtrekking skaper gnister og branner.
Oppbevaring av brikke er like viktig som produksjon av brikke. Operatører oppbevarer magnesiumbrikke fra CNC-maskinering av magnesiumlegeringer i forseglede, merkede metallbeholdere. Ingen plastposer. Ingen åpne søppelbøtter. Avhending følger lokale forskrifter for farlig avfall.

Brannberedskap – hva du skal gjøre (og ikke gjøre)
Selv med forholdsregler kan branner fortsatt oppstå under CNC-maskinering av magnesiumlegeringer. Det er veldig viktig å forstå riktig måte å reagere på. Hvis du ikke håndterer det riktig, kan en liten brann raskt bli et stort problem.
Bruk aldri vann, CO2 eller standard ABC-tørrkjemikalier
Folk griper etter kjente brannslukningsapparater. Det instinktet dreper. Vann på en magnesiumbrann genererer hydrogen og damp. Brannen blir verre. CO2 gjør ingenting. Magnesium produserer sitt eget oksygen. Standard ABC-tørrkjemikalier mangler midlet som skal til for å stoppe en metallbrann. Disse brannslukningsapparatene forblir på veggen under CNC-maskinering av magnesiumlegeringer. De er ikke for denne jobben.
Kun klasse D-slukningsapparater
De riktige verktøyene er klasse D-slukningsapparater. Se etter Lith-X. Met-LX. Purple-K er for andre branner, ikke primær magnesium. Disse spesialmidlene kveler brannen ved å danne en skorpe over det brennende metallet. Ingen oksygen når brenselet. Brannen stopper. Fabrikker som kjører CNC-maskinering av magnesiumlegeringer, holder klasse D-slukningsapparater montert innen rekkevidde av hver maskin.
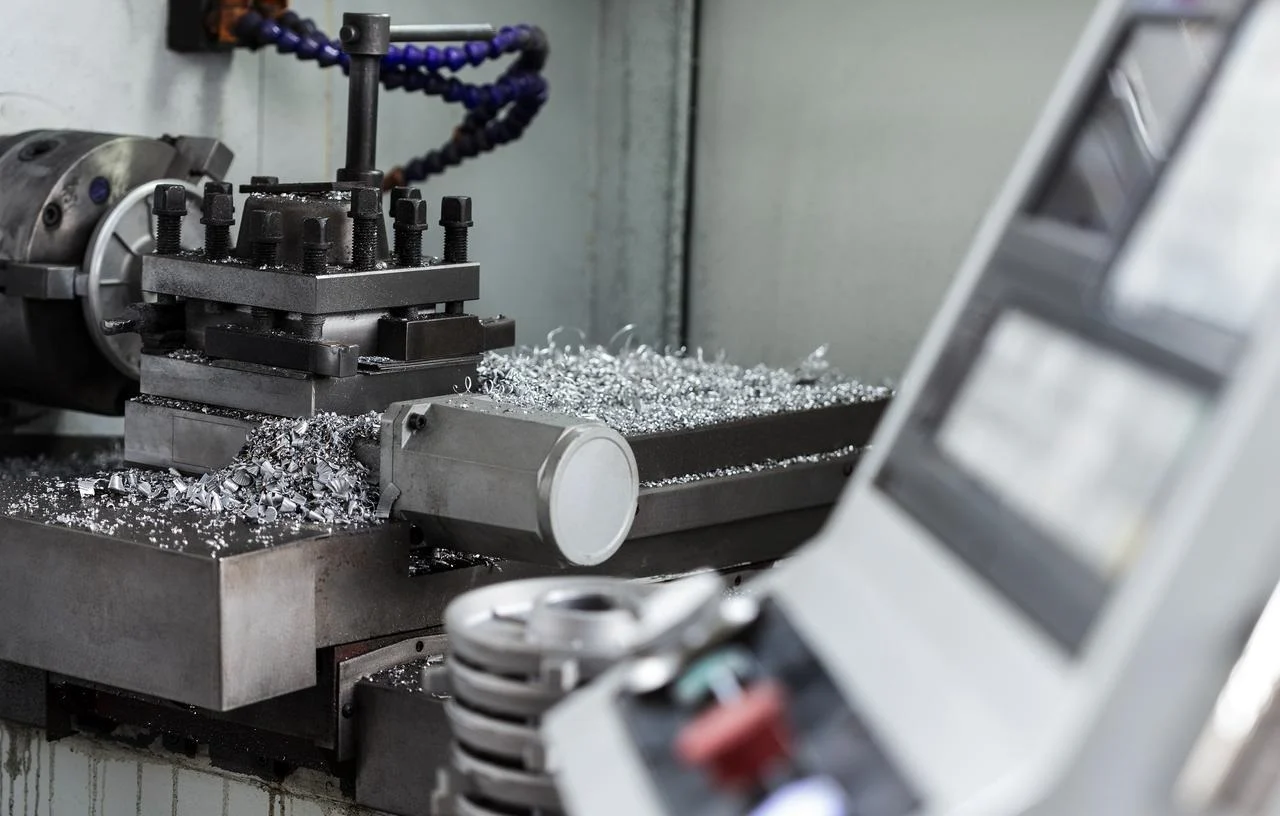
Hvis det kommer røyk – ikke åpne maskindøren umiddelbart
Røyk inne i skapet betyr at noe brenner. Den naturlige reaksjonen er å åpne døren og se. Det er galt. Å åpne døren sender frisk luft inn i skapet. Luft gir næring til ilden. Folk har sett små flisbranner bryte ut og bli til fulle maskinbranner på denne måten. Vent. La ilden brenne ut av seg selv i det oksygenfattige skapet hvis mulig. Hvis det er nødvendig med inngripen, bruk maskinens innebygde brannslukking eller send ut klasse D-middel gjennom en port.
Kvel, ikke spray direkte i det brennende bassenget
Når man bruker et klasse D-slukningsapparat under CNC-maskinering av magnesiumlegeringer, er teknikk viktig. Folk sprayer ofte direkte mot flammene. Det sprer brennende spon og sprer brannen. Den riktige metoden er å kvele. Påfør midlet forsiktig fra sikker avstand. Sikt mot bunnen. La pulveret falle ned på ilden. Lag en skorpe. Når skorpen har dannet seg, må du ikke ødelegge den. Å forstyrre skorpen eksponerer brennende metall for luft på nytt. Ilden kan starte opp igjen. La materialet avkjøles helt før du flytter noe.
Hvorfor bry seg? De unike fordelene med magnesiumlegeringer
Noen spør kanskje: Hvis CNC-maskinering av magnesiumlegeringer er så farlig, hvorfor er det fortsatt nødvendig? Svaret er ytelse. Magnesium tilbyr egenskaper som andre materialer ikke kan matche. Derfor er CNC-maskinering av magnesiumlegeringer fortsatt en kritisk prosess til tross for farene.
Uslåelig vekt-til-styrke-forhold
Magnesiumtettheten er 1.74 gram per kubikkcentimeter. Det gjør det til det letteste strukturmetallet på markedet. Ingen andre metaller kommer i nærheten når det gjelder vektbesparelser.
La oss sammenligne:
| Materiale | Tetthet (g / cm³) | Strekkfasthet (MPa, typisk) |
Styrke-til-vekt-forhold |
| Magnesiumlegering | 1.74 | 230 | Høyt |
| aluminiumslegering | 2.70 | 310 | Medium |
| Stål (mildt) | 7.85 | 400 | Lav |
| Teknisk plast (ABS) | 1.05 | 40 | Veldig lav |
Magnesium gir folk metallstyrke med nesten plastisk vekt. Denne kombinasjonen driver etterspørselen etter CNC-maskinering av magnesiumlegeringer innen luftfart og bilindustrien.
Høy spesifikk stivhet
Stivhet per vekt er viktig. Magnesium har sin plass her. Forholdet mellom elastisitetsmodul og tetthet for magnesium er sammenlignbart med aluminium og stål. Man får den stivheten de trenger uten vektboost. En magnesiumdel maskinert til riktig geometri fungerer som en mye tyngre stålkomponent.
Overlegen vibrasjonsdemping
Den absorberer vibrasjoner bedre enn noe annet strukturelt metall. Aluminiumringer. Stål overfører harmoniske svingninger. Magnesium demper dem. For håndholdte verktøy, bilbraketter og flyinnvendige komponenter reduserer denne dempingen støy og operatørtretthet. Deler produsert gjennom CNC-maskinering av magnesiumlegeringer har ofte lengre levetid fordi vibrasjon ikke løsner skjøter og gjenger.
Naturlig EMI-skjerming
Plast og karbonfiberkompositter trenger spesielle belegg for å blokkere elektromagnetisk interferens. Magnesium gjør det naturlig. Metallet i seg selv fungerer som et skjold. Medisinsk utstyr, elektronikkhus og kommunikasjonsutstyr drar nytte av denne egenskapen. Ingen sekundær beleggoperasjon. Ingen ekstra kostnader. Bare materialet gjør jobben sin.
God varmeledningsevne
Magnesium leder varme med omtrent 150 watt per meter kelvin. Det er ikke så høyt som aluminium. Men det er mye bedre enn plast eller kompositter. For LED-belysningshus, motorkomponenter og elektroniske kapslinger trekker magnesium varme bort fra sensitive områder. CNC-maskinering av magnesiumlegeringer produserer deler som håndterer termiske belastninger samtidig som vekten holdes lav.
Resirkulerbarhet og bærekraft
Magnesium finnes i overflod. Resirkulering krever langt mindre energi enn primærproduksjon. Materialet bidrar til å gjøre kjøretøy lettere, noe som reduserer drivstofforbruk og utslipp. Folk som er bekymret for miljøpåvirkning synes magnesium er attraktivt. Metallet kan resirkuleres gjentatte ganger uten betydelig eiendomstap. Det passer til målene for sirkulærøkonomi som mange produsenter nå forfølger.

Magnesium vs. aluminium vs. plast – hvilken bør du velge?
Designere står overfor et valg. Magnesium, aluminium eller plast. Hvert materiale har styrker. Hvert materiale har avveininger. Det riktige svaret avhenger av bruksområdet.
| Eiendom | Magnesiumlegering | Aluminum Alloy | Teknisk plast (ABS/PC) |
| Vekt (tetthet g/cm³) | 1.74 – letteste strukturelle metall | 2.70 – moderat | 1.05 – lettest totalt |
| Spesifikk stivhet (stivhet/vekt) | Veldig bra. Kan sammenlignes med aluminium. | Veldig bra. Referanse for metaller. | Dårlig. Krever tykkere seksjoner. |
| Vibrasjonsdemping | Best blant strukturelle metaller. | Dårlig. Ringer og resonnerer. | Utmerket. Naturlig energiabsorber. |
| EMI skjerming | Utmerket. Ingen belegg nødvendig. | Utmerket. Ingen belegg nødvendig. | Ingen. Krever ledende belegg. |
| Termisk ledningsevne (W/m·K) | ~150. Bra for varmehåndtering. | ~205–235. Veldig bra. | ~0.2. Svært dårlig. |
| korrosjon | Dårlig uten behandling. Krever belegg. | Bra med anodisering eller bart i noen miljøer. | Utmerket. Korroderer ikke. |
| maskinbearbeidbarhet (CNC) | Bra med riktige sikkerhetsprotokoller. Trevlete avskallinger. Brannfare. | Utmerket. Rene pommes frites. Ingen brannfare. | Bra. Mykt. Krever skarpe verktøy. Sponhåndtering er nødvendig. |
| Råvarekostnad | Moderat til høy. | Moderat. Bredt tilgjengelig. | Lav til moderat. |
| Sekundær etterbehandling | Ofte nødvendig (konverteringsbelegg, maling). | Ofte nødvendig på grunn av korrosjon eller utseende. | Ofte valgfritt. Farge kan støpes inn. |
Om NOBLE – Din partner i Presisjons CNC Maskinering
NOBLE er et spesialisert CNC-maskineringsanlegg dedikert til høypresisjonsproduksjon av komplekse metall- og legeringskomponenter.

Våre kjernebehandlingsmuligheter
Presenter dette tydelig, eventuelt som en punktliste eller en tabell med to kolonner.
CNC-maskineringstyper
- 3-akset, 4-akset og 5-aksen CNC fresing for komplekse geometrier
- CNC-sving med roterende verktøy for runde deler som trenger sekundære funksjoner
- Dreiesentre som reduserer oppstillingstiden. Færre oppstillingstider betyr bedre nøyaktighet og raskere levering.
Sekundære tjenester
- overflatebehandlingAnodisering, passivering, kjemisk film.
- Varmebehandling for styrke og stresslindring.
- Avgrading og rengjøring. Deler sendes klare for montering.
- Montering av flerkomponentprodukter.
Våre sertifiseringer (kvalitet og medisinsk kvalitet)
Ingeniører og innkjøpere filtrerer leverandører etter sertifiseringer. Vi beholder de som betyr noe.
| Sertifisering | Omfang | Relevans |
| ISO 9001: 2015 | Quality Management System | Garanterer konsistent prosesskontroll, sporbarhet og kontinuerlig forbedring i all produksjon. Folk stoler på denne standarden. |
| ISO 13485: 2016 | Medisinsk utstyr – Kvalitetsstyring | Gjør det mulig for oss å maskinere komponenter til kirurgiske instrumenter, implantater, diagnostisk utstyr og hus til medisinsk utstyr. |
FAQ
Kan jeg maskinere magnesium på en standard CNC-fres?
Ja, men forsiktig. En standard CNC-fres fungerer fint for CNC-maskinering av magnesiumlegeringer så lenge fabrikkene bruker skarpe verktøy, tørr luft eller godkjente kjølevæsker og aggressiv sponavgang.
Er magnesium dyrere enn aluminium?
Vanligvis ja. Råvarekostnaden for magnesiumlegeringer er høyere enn for vanlige aluminiumskvaliteter som 6061 på grunn av mindre produksjonsvolumer og mer kompleks raffinering. Folk betaler en premie for vektbesparelsen.
Korroderer magnesium lett?
Ja, i ubehandlet form. Magnesium er mer reaktivt enn aluminium og korroderer raskere i fuktige eller salte miljøer uten konverteringsbelegg eller anodisering. Ingeniører tar hensyn til overflatebehandling når de spesifiserer magnesium for utendørs eller medisinske applikasjoner.
Kan jeg sveise magnesium?
Ja, men med en spesiell teknikk. Folk bruker gasswolframbuesveising med argonbeskyttelsesgass og fylltråder tilpasset basislegeringen. Fabrikker uten erfaring med magnesiumsveising bør sende arbeidet til spesialister.
Er magnesium trygt å bruke i forbrukerprodukter?
Ja. Moderne magnesiumlegeringer er flammehemmende i bulkform og oppfyller UL-sikkerhetsklassifiseringer for elektronikk og bilkomponenter. Brannrisikoen ligger i CNC-maskinering av magnesiumlegeringer, ikke i den ferdige solide delen.