
Introduksjon
En del kan være helt perfekt i forhold til målene på utskriften, men den kan fortsatt være ubrukelig. Forskjellen mellom suksess og fiasko ligger ofte i overflatefinishen. Hvis du ikke fullfører den ordentlig, kan en god komponent ende opp med å bli ubrukelig.
Defekter kan ende opp med å koste deg penger på tre forskjellige måter. For det første bruker du ekstra tid på sekundære operasjoner som sliping, polering og omarbeiding. For det andre taper du penger på grunn av skraprater når deler ikke kan reddes. For det tredje kan en dårlig overflate skjule større problemer. Det skaper svake punkter der sprekker starter. Deler svikter raskere.
Denne veiledningen viser deg de vanligste overflatefeilene. Du lærer hva som forårsaker dem, hvordan du oppdager dem, og viktigst av alt, hvordan du fikser dem. Ideen er ganske enkel: mindre avfall og mer pålitelighet.
Hva er overflatedefekter i CNC fresing?
For å fikse en overflatefeil er det først nødvendig å forstå hva du ser på. To viktige begreper er involvert her.
Overflatetopografi er i hovedsak formen på overflaten. Det finnes oppturer og nedturer. Tekstur er det du kan se og føle. Overflateintegritet går dypere. Her er den viktige faktoren de fysiske egenskapene, som endringer i hardhet, mikrosprekker og restspenninger. En del kan virke glatt, men det kan være skjult skade under.
Overflatefeil er i hovedsak bare avvik. Overflaten er ikke helt riktig for trykket. Dette kan skyldes at geometrien er feil, for eksempel en rift, et hull eller en rille. Alternativt kan det være en fysisk feil, for eksempel svie, sprekkdannelser eller rusk som setter seg fast i delen. Uansett er delen skadet.
Hvordan identifiserer du dem? Det er to måter å gjøre det på. Det første trinnet er å sjekke visuelt. En erfaren maskinist vil oppdage eventuelle problemer umiddelbart. For mer presist arbeid, bruk et profilometer. Dette verktøyet drar en pekepenn over overflaten og gir numeriske data. Ra måler den gjennomsnittlige ruheten. Rz ser på den maksimale høyden på toppene og dalene. Sammen forteller de deg om overflaten oppfyller de nødvendige spesifikasjonene.
De 5 grunnleggende årsakene til freseflate defekter
Her er et rammeverk som hjelper deg med systematisk å diagnostisere overflatefeil. Når du observerer en dårlig finish, sjekk følgende fem områder i rekkefølge: verktøy, skjæreparametere, maskinstivhet, materiale og CAM-programmet. En av disse er nesten alltid årsaken.
1. Verktøyrelaterte feil
Skjæreverktøyet er din første mistenkte. Det berører delen direkte.
- Chatter-merker se ut som et vaskebrettmønster på overflaten. De er forårsaket av harmonisk resonans. Dette skjer når verktøyet vibrerer mot delen i stedet for å skjære rent. Den vanligste årsaken er for mye verktøyoverheng. En god tommelfingerregel er å holde forholdet mellom lengde og diameter under 4:1. Alt som er lengre enn det, og du ber om trøbbel.
- Oppbygd kant forekommer med aluminium og andre klebrige materialer. Små spon sveiser seg til verktøyspissen under varme og trykk. Dette sveisede materialet river deretter i overflaten i stedet for å skjære i den. Resultatet er en ru, revet overflate.
- Burr formasjons dukker opp ved delkanter. Det dannes en inngangsgrad der verktøyet går inn. Det dannes en utgangsgrad der verktøyet går ut. Begge deler er tegn på sløvt verktøy eller feil føringvinkel. Et skarpt verktøy med riktig geometri skjærer materialet rent. Et sløvt verktøy skyver materialet til side og skaper en hevet kant.
- Tool slitasje er gradvis, men ødeleggende. Et slitt verktøy slutter å skjære og begynner å gni. Dette genererer varme og etterlater en ujevn, polert overflate. Sjekk verktøyene dine regelmessig. Når de svikter, forsvinner alt med dem.
2. Prosess- og parameterfeil
Tallene du taster inn i maskinen styrer alt.
Tenk på hastighets- og matingstriangelen. Det er tre variabler: spindelhastighet, mating per tann og skjæredybde. Disse må balanseres. Hvis du endrer én, må du justere de andre.
- Termisk skade vises som brennmerker på delen. Dette skjer når høy spindelhastighet brukes med lav matehastighet. Verktøyet blir værende i ett område, noe som forårsaker friksjon og brenner materialet. Løsningen er å øke matehastigheten og la verktøyet bevege seg.
- vi herding er en risiko med rustfritt stål og noen eksotiske legeringer. Hvis matehastigheten er for lav, vil verktøyet gni mot materialet i stedet for å skjære det. Dette herder et tynt lag med materiale gjennom friksjon. Neste omgang må deretter skjære herdet materiale. Verktøy slites raskere og overflatebehandlingen forringes. Løsningen er å opprettholde en tilstrekkelig sponbelastning. Du må skjære, ikke gni.
3. Maskin- og arbeidsfestefeil
- Backlash refererer til slakket i maskinens drivskruer. Når verktøyet endrer retning, lukkes dette gapet og etterlater en overflatefeil. Dette er synlig der to verktøybaner møtes, som en liten linje eller et trinn som ikke skal være der. Dette er mest merkbart på gamle maskiner. Løsningen er riktig vedlikehold eller programvarekompensasjon.
- En trikkfeil oppstår når spindelhodet ikke er helt vinkelrett på bordet. På planfreste overflater vises et trappetrinnsmønster. Dette er fordi verktøyet skjærer dypere på den ene siden av rotasjonen enn den andre. Sjekk sporet med en indikator. Juster hodet til det er helt vinkelrett.
- vibrasjon løkker Start med en løs klemme eller en svak festeanordning. Denne lille bevegelsen forsterkes av skjærekreftene. Hele oppsettet begynner å riste. Delen vibrerer, men det er ikke verktøyets feil. Sjekk klemmene først.
4. Vesentlige feil
- Inneslutninger og porøsitet: Defekter som stammer fra råmaterialet (støpegods). Noen ganger er ikke problemet hvordan du skjærer. Det er hva du startet med.
- Inkluderinger og porøsitet kommer fra selve råmaterialet. Støpegods er vanligvis synderen. Du maskinerer gjennom en ren overflate og treffer et hulrom eller et hardt punkt. Verktøyet hopper, overflaten ryker, og delen blir skrapt. Inspiser råmaterialet før du skjærer.
- Gummy materialer, som lavkarbonstål eller rent aluminium, knekker ikke helt. De rives og smitter av. Materialet fester seg til seg selv og til verktøyet. Du trenger skarpe kanter og riktig geometri for å håndtere dem. Polerte spor hjelper. Det samme gjør høyere hastigheter.
5. CAM- og verktøybanefeil
Koden du genererer kan forårsake problemer selv før maskinen kjører.
- Kamskjellhøyde refererer til den naturlige spissen som etterlates av en kuleendefres. Avstanden mellom omgangene styrer hvor høye disse kantene er. Hvis oversteget er for bredt, vil overflaten være ru. Hvis den er for smal, kaster du bort tid. CAM-programvaren din beregner dette. Stol på det, men bekreft.
- Dvelemerker ser ut som sirkulære brannskader. Dette skjer når verktøyet stopper på et punkt, vanligvis under et retningsendring, og gnir mens det står stille. Varme bygger seg opp, og overflaten misfarges eller deformeres. Unngå unødvendige opphold på kritiske overflater når du programmerer.
- Skarpe hjørner i en verktøybane forårsaker problemer. Maskinen må endre retning umiddelbart. Servoene rykker. Bevegelsen blir ujevn. Dette etterlater et merke. Bruk avrundede hjørner i verktøybanene. La maskinen flyte rundt svinger i stedet for å stoppe og starte.
De skjulte kostnadene: Hvilke problemer kan overflatefeil forårsake?
En dårlig finish er ikke bare stygg. Den koster deg penger på måter som viser seg senere. Overgangen fra «hvordan det ser ut» til «hvorfor det betyr noe» er der ekte penger går tapt.
Mekanisk integritet: Utmattelsesfaktoren
Tenk deg å rive et papirark. En ren kant rives rett. Papiret med et lite hakk rives rett i det hakket hver gang. Overflatefeil fungerer på samme måte. Hver ripe og hulning fungerer som en stresskonsentrator. Det er steder der krefter hoper seg opp.
Under syklisk belastning – deler som beveger seg, motorer som går og maskiner som sykler – kan den lille ripen bli til en sprekk. Sprekken vokser med hver syklus. Til slutt svikter delen. Den knekker når du minst venter det. Dette er utmattingsbrudd. Det starter på overflaten.
Funksjonsfeil: Tetninger og bevegelse
O-ringer og tetninger er kresne når det gjelder overflatebehandling. De krever et spesifikt område. Hvis det er for ru, kan ikke tetningen lukke hullene. Dette resulterer i lekkasjer. Væske lekker ut, trykkfall og systemer svikter. Hvis det er for glatt, har tetningen ingenting å gripe tak i. Den ruller og vrir seg og svikter. Overflatebehandlingen må være akkurat riktig.
Bevegelige deler skaper et annet problem. Ru overflater skaper friksjon. Friksjon skaper varme. Varme sliter ut komponenter raskere. En aksel som skal rotere fritt begynner å sette seg fast. Et lager som skal gli begynner å gni. Delen slites ut på grunn av overflatefeilen.
Kjemisk svikt: Korrosjon
Både rustfritt stål og aluminium er avhengige av et tynt oksidlag. Dette laget er usynlig. Dette laget dannes naturlig og beskytter metallet under. Imidlertid kan en overflatefeil ødelegge dette laget. Nå blir det bare metallet eksponert.
Fuktighet finner den. Det gjør også kjemikalier. Korrosjon starter i den lille gropen og sprer seg. Den sprer seg under overflaten, ute av syne. Når du legger merke til det, er skaden allerede skjedd. Selv en enkelt ripe kan få en perfekt del til å råtne.
Avvisning av montering
Noen ganger er problemet umiddelbart. Du prøver å sette sammen deler, og de vil ikke passe sammen. En presspasning trenger en kontrollert overflate. Hvis toppene er for høye, setter akselen seg fast halvveis inn i lageret. Den vil ikke sette seg på plass. Den vil ikke bevege seg. Samlebåndet stopper. Dette går utover rene overflatefeil.
Og noen ganger handler det bare om utseende. Forbrukerprodukter og bildeler trenger å være tiltalende for øynene. En ru overflate på et dashbord eller et telefondeksel blir avvist. Kunden ser det. De returnerer det. De forteller det til andre. Estetiske feil koster deg fortsatt bestillinger.
Enhver feil er en belastning. Noen overflatefeil neste uke. Andre neste år. Men de svikter alle til slutt.
Slik fikser og forhindrer du overflatefeil?
Her er den praktiske delen. Du ser overflatefeilen. Nå fikser du den. Gå gjennom denne listen i rekkefølge.
«Første sjekkliste»
Start her før du endrer noe annet.
- Sjekk verktøyets skarphet. Et sløvt verktøy kan ødelegge overflaten. Bytt det ut om nødvendig. Se om problemet forsvinner.
- Sjekk verktøyets utløp. Snurr verktøyet og mål vinglingen i spissen. Den totale indikatoravlesningen skal være under 0.0005 tommer. Hvis den er mer enn dette, betyr det at holderen er skitten eller at spennhylsen er slitt.
- Sjekk for løse beslag. Grip tak i delen. Skyv den. Beveger den seg? Stram alt. En stiv oppstilling løser halvparten av alle etterbehandlingsproblemer.
Optimaliseringsstrategier
For vibrasjoner: Reduser verktøyoverhenget først. Hvis du ikke kan det, øk matehastigheten. Mer sponbelastning demper vibrasjoner. Noen maskiner har variasjon i spindelhastighet. Slå den på. Den bryter opp harmonisk resonans.
For grader: Bruk et skarpt verktøy. Det er ikke til å forhandle om. Endre verktøybanens retning. Klatrefresing reduserer grader på de fleste materialer. Legg til et avfasingsverktøy i programmet ditt. Bryt disse kantene før de blir problemer.
For dårlig finish: Øk spindelhastigheten hvis du kan. Reduser matingshastigheten per tann. Den beste løsningen er et wiper-skjær. Det har en spesiell geometri som flater ut overflaten i én omgang. Verdt hver krone for det ferdige arbeidet.
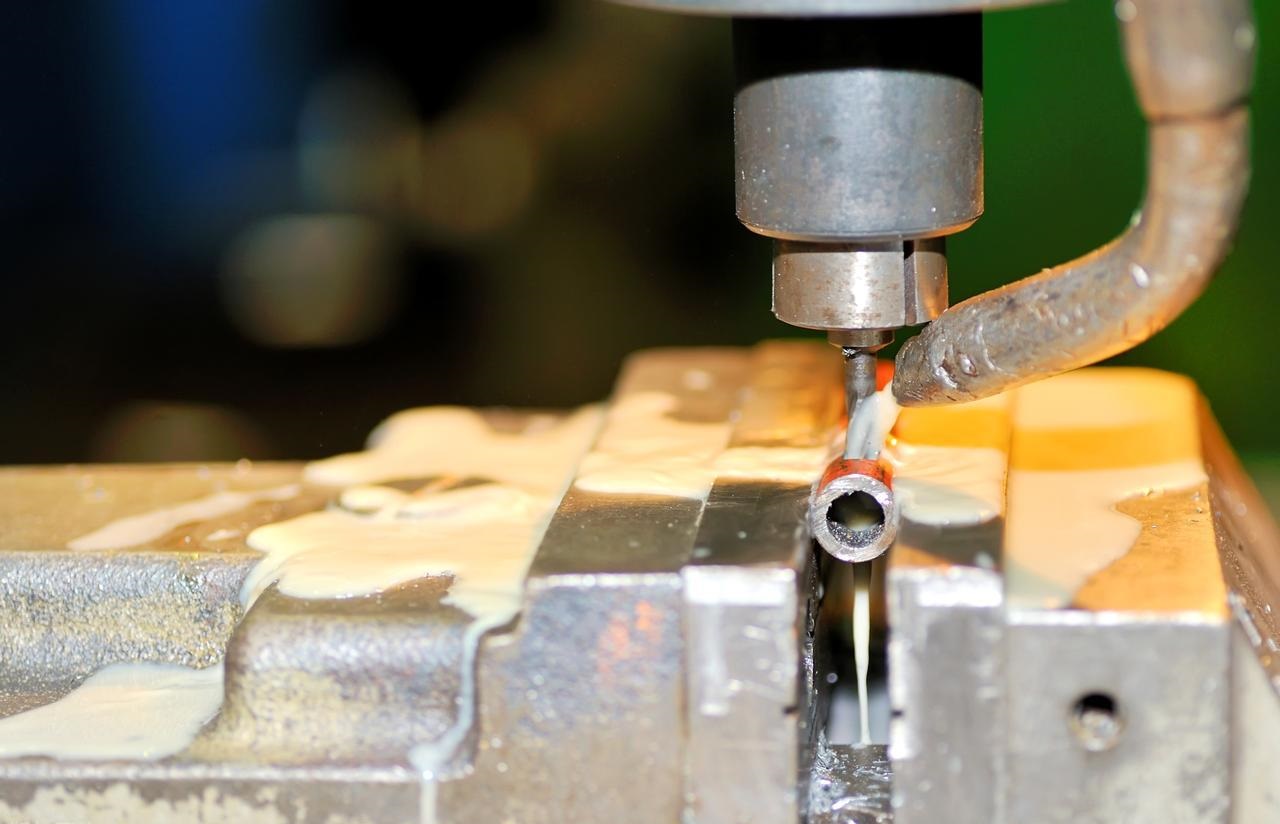
Ved varmeproblemer: Sjekk kjølevæsken. Er konsentrasjonen riktig? Hvis den er for svak, vil den ikke kjøle seg ordentlig ned. Hvis den er for sterk, vil den ikke smøre. Sjekk trykket ved verktøyspissen. Du trenger en strøm av kjølevæske der skjæringen skjer, ikke bare alle andre steder.
Rollen til CAM-programvare
Programmeringsvalgene dine er like viktige som maskininnstillingene dine.
Bruk trochoidal fresing. Adaptiv klaring holder radial inngrep lavt og konstant. Verktøyet tar aldri et fullbreddekutt. Mindre inngrep betyr mindre varme og mindre nedbøyning. Bedre finish følger.
Glat ut hjørnene. Skarpe retningsendringer i verktøybanen rykker maskinen. Rykk etterlater merker. Bruk avrundede hjørner i CAM-en din. La verktøyet flyte rundt svinger. Innførings- og utføringsbevegelser bør være buer, ikke rette innstikk.
Maskinen følger det du ber den om. Si til den at den skal bevege seg jevnt, og den vil gjøre det. Si til den at den skal rykke rundt, og overflaten din vil vise all nøling.
Konklusjon
En overflatefinish er ikke bare til pynt. Det er en ytelsesspesifikasjon. Behandle den deretter.
Hvert merke på en del forteller en historie. For eksempel betyr vibrasjonsmerker at oppsettet ditt mangler stivhet. Grader betyr at verktøyet ditt er sløvt. Rifter betyr at hastighetene dine er feil. Overflaten er ærlig. Den avslører nøyaktig hva som fungerer og hva som er ødelagt.
Deler svikter på overflaten. Sprekker starter der. Korrosjon starter der. Lekkasjer oppstår der. Hvis du ignorerer finishen, ignorerer du delens fremtid. En glatt overflate er ikke bare attraktiv. Den er også sterkere. Den varer lenger. Den fungerer som den skal.
Når du kommer over en maskin med en overflatedefekt del, gå gjennom sjekklisten i hodet ditt. Sjekk verktøyet først. Er det skarpt og går det riktig? Deretter, sjekk hastigheten. Er balansen mellom turtall og mating riktig? For det tredje, sjekk stivheten. Er noe løst? Til slutt, sjekk banen. Gir CAM-bevegelsen mening?
Verktøy, hastighet, stivhet, bane. En av disse er feil. Finn den, fiks den, og få den neste delen riktig.
Hvorfor velge NOBLE for Presisjons CNC fresing?
Du leser nettopp om alt som kan gå galt på en overflate. Vibrasjoner, ujevnheter, rifter, varmeskader. Å vite problemet er én ting. Å ha en partner som forhindrer det er noe annet.
Ingeniørmessig fremragende kvalitet, levert
NOBLE er en presisjonsproduksjonspartner bygd på å eliminere akkurat disse overflatefeilene. Vi behandler ikke overflatefinish som en ettertanke. Vi behandler det som en kjernespesifikasjon.
Vårt oppdrag er enkelt. Vi maskinerer ikke bare deler. Vi konstruerer selvtillit. Hver komponent som forlater gulvet vårt oppfyller strenge standarder for form, passform og funksjon. Overflaten forteller historien. Vi sørger for at det er den riktige.
Våre kjerneevner
Avansert CNC-fresing og -dreiing . Vår maskinpark bruker fleraksede maskineringssentre. Komplekse geometrier skremmer oss ikke. Snære toleranser er rutine. Vi har jernet som holder stivheten og kontrollene som skal til for å utføre presisjon.
Ekspertise innen overflatebehandling . Vi treffer tallene konsekvent. Standardarbeid ved 3.2 µm Ra. Speilblank overflatebehandling under 0.4 µm Ra når applikasjonen din krever det. Vi vet hvilke hastigheter, hvilke verktøy og hvilke baner som gir disse resultatene.
Materialallsidighet. Problemmaterialer er vår spesialitet. Aluminium 6061 som blir fast? Vi håndterer det. Rustfritt stål 304 og 316 som deformasjonsherder? Vi kan matingen. Titan som brenner? Vi har kjølevæskestrategien. Teknisk plast som beveger seg? Vi fikser det riktig. Hvis det er utsatt for overflatefeil, har vi allerede løst det.
Vår kvalitetssikringsprosess
Inspeksjonsprotokoller. Vi gjetter ikke. Vi måler. CMM-er verifiserer alle kritiske dimensjoner. Overflateruhetstestere beviser finishen. Feil oppdages her, ikke ved samlebåndet.
Proseskontroll. Forebygging er bedre enn inspeksjon. Vi optimaliserer hastigheter, matinger og verktøybaner før den første sponen faller. Vibrasjoner fjernes konstruert. Grader fjernes konstruert. Maskinen kjører helt fra starten av.
Erfarne maskinister. Programvare hjelper. Maskiner skjærer. Men folk løser problemer. Teamet vårt har årene til å se på en del, høre et snitt og vite hva som må endres. De feilsøker i sanntid. De perfeksjonerer prosessen. Den ferdigheten er noe ingen maskin kan erstatte.
Når overflatefinish er viktig, når feil ikke er et alternativ, da ringer du NOBLE. Vi bygger tillit inn i hver del.
FAQ
Hva er forskjellen mellom Ra og Rz?
Ra er den gjennomsnittlige ruheten over en målt lengde. Den jevner ut toppene og dalene til ett tall. Tenk på det som den generelle teksturen. Rz ser på ytterpunktene. Den måler den gjennomsnittlige høydeforskjellen mellom de fem høyeste toppene og de fem laveste dalene. Ra forteller deg hvordan mesteparten av overflaten føles. Rz forteller deg om feilene som kan forårsake tetningslekkasjer eller spenningssprekker.
Kan man sveise over en dårlig overflate?
Du kan sveise over det. Men du bør ikke. En forurenset eller ru overflate fanger opp oljer, oksider og rusk. Sveis over det, og du får porøsitet, manglende sammensmelting eller svake punkter. Løsningen er å maskinere eller slipe bort den dårlige overflaten først. Start med rent, solid materiale. Sveis deretter.
Hvorfor ser aluminiumsdelen min «klistret» ut?
Aluminium er mykt og klebrig. Når verktøyet blir sløvt, slutter det å skjære materialet og begynner å skyve det. Dette skyvet smører ut overflaten i stedet for å skjære rent. Du ser rifter, oppbygde kanter og et generelt klebrig utseende. Løsningen er et skarpere verktøy, høyere overflatehastigheter og god sponavgang. Noen ganger hjelper en polert sponkanal. Aluminium skal kuttes, ikke gnides.
Hvor mye overheng er for mye for en endefres?
Den generelle regelen er 4:1. Lengde til diameter. Et verktøy på en halv tomme skal ikke stikke ut mer enn fem centimeter fra holderen. Hvis du skyver forbi det, inviterer du til vibrasjoner, nedbøyning og ødelagte verktøy. For finpussing, hold det enda kortere. Hver millimeter overheng utover 4:1 mangedobler problemene dine.
Hvilken overflatefinish kan NOBLE garantere på maskinerte deler?
Vi leverer konsistente resultater på tvers av et spekter. Standardproduksjon holder 3.2 µm Ra uten ekstra innsats. Når designet ditt krever mer, når vi rutinemessig 1.6 µm Ra. For kritiske applikasjoner som forsegling av overflater eller kosmetiske komponenter, oppnår vi speilblanke overflater under 0.4 µm Ra. Våre CMM- og overflateruhetstestere bekrefter alle påstander. Fortell oss hva du trenger, så når vi tallet.






