
Hva er CNC-maskinering av magnesiumlegering
CNC-maskinering av magnesiumlegering refererer til prosessen med å bruke datastyrte maskinverktøy til å kutte, forme og overflatebehandle komponenter laget av magnesiumbaserte legeringer. Denne metoden muliggjør presis, repeterbar og effektiv produksjon av lette magnesiumdeler som brukes i industrier som luftfart, bilindustri, medisin og elektronikk.
Fordeler med CNC-maskinering av magnesiumlegeringer
Selv om CNC-maskinering av magnesiumlegeringer er svært risikabelt, så lenge vi følger sikkerhetsretningslinjene, er magnesiumlegeringer CNC-maskineringsmaterialer. Viktigst av alt er magnesiumlegeringer ideelle materialer for CNC-maskinering på grunn av deres lette egenskaper, utmerkede overflatefinish og overlegne maskineringsytelse.
1. Lett materiale :
Magnesium er det letteste strukturmetallet som brukes i maskinering, med en tetthet på omtrent to tredjedeler av aluminium. Dette gjør det ideelt for komponenter der vektreduksjon er kritisk (f.eks. luftfart, bilindustri).
2. Utmerket maskinbearbeidbarhet :
Magnesiumlegeringer har lave skjærekrefter og god spondannelse, noe som gjør dem enkle og raske å maskinere. De forårsaker mindre verktøyslitasje sammenlignet med hardere metaller som titan eller rustfritt stål.
Høyhastighetsmaskinering er mulig, noe som reduserer syklustider.
3. Høyt styrke-til-vekt-forhold :
Til tross for at de er lette, tilbyr magnesiumlegeringer god mekanisk styrke, spesielt for ikke-bærende strukturelle komponenter.
4. God termisk og elektrisk ledningsevne :
Denne egenskapen gjør magnesium egnet for elektroniske hus, kjøleribber og termiske styringskomponenter.
5. Utmerket overflatefinish :
CNC-maskinerte magnesiumkomponenter krever ofte minimal etterbehandling på grunn av den glatte overflaten som produseres under maskinering.
6. Resirkulerbarhet :
Magnesium er svært resirkulerbart, noe som gjør det til et miljøvennlig valg for bærekraftig produksjonspraksis.
7. Vibrasjonsdemping :
Magnesiumlegeringer har god dempningskapasitet, noe som bidrar til å redusere støy og vibrasjoner i mekaniske systemer, og forbedrer ytelse og komfort i sluttbruksapplikasjoner (f.eks. dashbord i biler, paneler i luftfart).
8. Kompatibilitet med belegg :
Magnesiumoverflater er svært mottakelige for overflatebehandlinger (anodisering, maling, galvanisering), som forbedrer korrosjonsmotstanden og den estetiske finishen.
9. Kortere syklustider :
Kombinasjonen av rask materialfjerning og lavere verktøyslitasje gir kortere produksjonstider, noe som fører til økt produktivitet i CNC-operasjoner.
Risikoer og løsninger i maskinering av magnesiumlegeringer
🔥1. Brann- og eksplosjonsfare
Magnesium er svært brannfarlig, spesielt i form av fine flis, støv eller pulver.
Tørrmaskinering, høye spindelhastigheter eller dårlig sponfjerning kan øke brannrisikoen.
Magnesiumbranner brenner ved svært høye temperaturer og kan ikke slukkes med vann – dette kan forårsake voldsomme reaksjoner.
Tilsvarende løsninger :
Bruk ikke-brennbare skjærevæsker (unngå vannbaserte kjølevæsker med mindre det er spesifikt godkjent).
Ha et brannslukningsapparat av klasse D (metalltype) i nærheten.
Utformet for effektiv sponfjerning og minimert støvopphopning.
Bruk våtmaskinering når det er hensiktsmessig, eller oppretthold tilstrekkelig ventilasjon og sponoppsamlingssystemer.
Har du noen gang brukt vann til å slukke en magnesiumbrann? Når det oppstår en magnesiumbrann under magnesiumbehandling, anbefales det ikke å bruke vann til å slukke brannen. Dette er ikke ideelt fordi bruk av vann bare vil forverre brannen.
🛠️2. Slitasje og skade på verktøy
Selv om magnesium er lett å skjære, kan feil verktøyvalg eller for høy mating/hastighet føre til oppbygging eller riving, noe som kan føre til for tidlig verktøyslitasje eller overflateskade.
Tilsvarende løsninger :
Bruk skarpe karbidverktøy eller belagte verktøy.
Optimaliser skjæreparametrene (lav mating og moderat hastighet) for rene kutt.
🌬️3. Støvutvikling og luftveisrisiko
Maskinering kan skape fine luftbårne partikler som utgjør en risiko for luftveiene og øker brannfaren.
Tilsvarende løsninger :
Bruk riktig ventilasjon og støvavsugssystemer.
Utstyr operatører med passende åndedrettsvernutstyr i dårlig ventilerte miljøer.
🌧️4. Korrosjonsmottakelighet
Magnesiumlegeringer er mer utsatt for korrosjon enn aluminium eller rustfritt stål, spesielt i fuktige eller salte miljøer.
Tilsvarende løsninger :
Påfør beskyttende belegg, anodisering eller passivering etter maskinering.
Minimer eksponering for fuktighet under lagring og håndtering.
⚖️5. Dimensjonal ustabilitet
Magnesium har en høy termisk utvidelseskoeffisient, noe som betyr at det kan bli deformert med varmeoppbygging under maskinering.
Tilsvarende løsninger :
Bruk kjølevæsker eller kontrollerte skjærestrategier for å minimere varme.
Tillat etterbehandling med aldring eller spenningsavlastningsprosesser hvis presisjon er kritisk.
🧩6. Begrenset utvalg av legeringer
Ikke alle magnesiumlegeringer er egnet for alle bruksområder; noen har begrenset mekanisk styrke eller dårlig korrosjonsbestandighet.
Tilsvarende løsninger :
Velg riktig legering basert på bruksområde (f.eks. AZ31, AZ91, AM60 for generell bruk).
Ikke alle magnesiumlegeringer er egnet for alle bruksområder; noen har begrenset mekanisk styrke eller dårlig korrosjonsbestandighet.
Tilsvarende løsninger :
Velg riktig legering basert på bruksområde (f.eks. AZ31, AZ91, AM60 for generell bruk).
⏱️7. Kort verktøylevetid under upassende forhold:
Hvis feil maskineringsparametere brukes, kan magnesium forårsake vibrasjon eller vibrasjon, noe som reduserer verktøyets levetid og påvirker finishkvaliteten.
Tilsvarende løsninger :
Det er best å bruke hardmetallverktøy fordi de opprettholder hardheten selv ved høye temperaturer, noe som forlenger levetiden og reduserer muligheten for gnister som forårsaker antennelse.
✅ Sammendrag av risikoløsninger for magnesiumlegering maskinering
| Risiko | Løsningsstrategier |
| Brannfarlig | Bruk klasse D-slukningsapparater, sponkontroll og vannfrie kjølevæsker |
| Støv og eksplosjon | Bruk avsugssystemer, personlig verneutstyr og riktig rengjøring |
| Korrosjon | Påfør belegg og oppbevar riktig |
| Verktøyslitasje | Bruk skarpe verktøy, riktig mating/hastighet |
| Dimensjonal ustabilitet | Håndter varme, bruk kjølevæsker |
| Eksponering for luftveiene | Personlig verneutstyr + god ventilasjon |
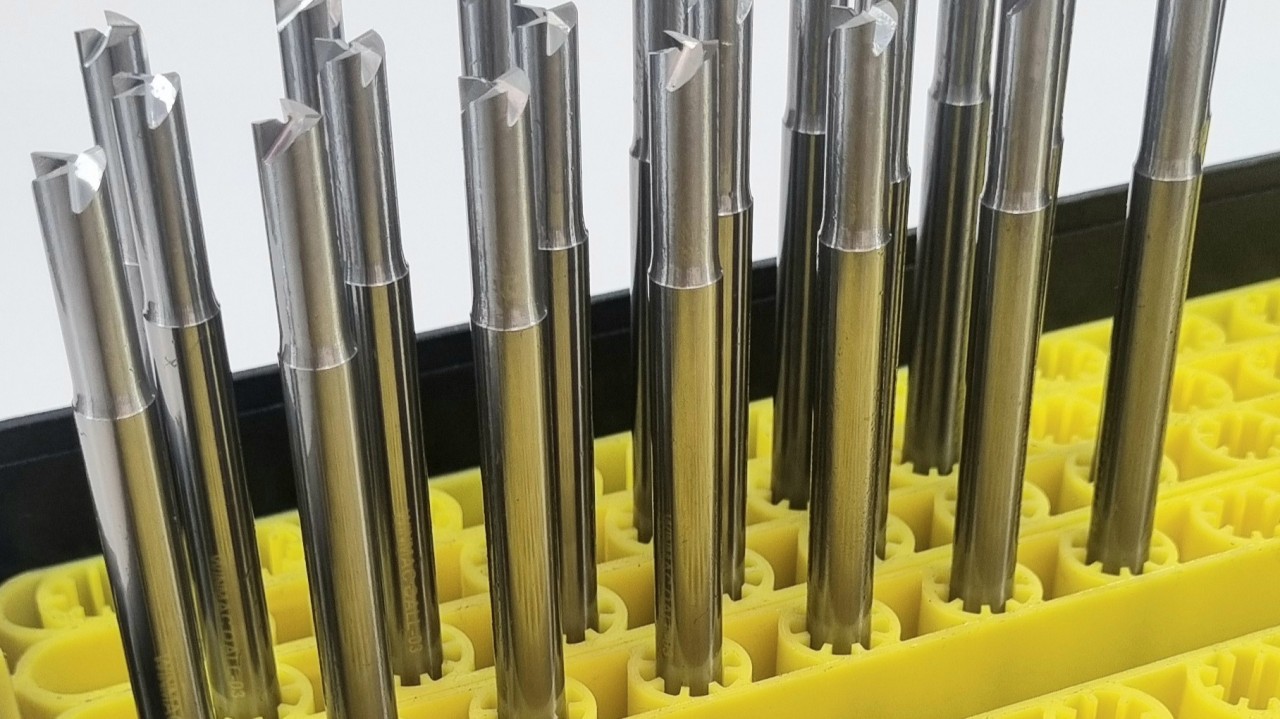
Utvalg av verktøy for maskinering av magnesiumlegeringer
Det er avgjørende å velge riktig verktøy for maskinering av magnesiumlegeringer for å oppnå resultater av høy kvalitet, opprettholde sikkerheten og maksimere effektiviteten. Magnesium er relativt mykt og lett å maskinere, men verktøyvalg må fortsatt ta hensyn til dets unike egenskaper, spesielt dets brennbarhet og tendens til å gni eller danne oppbygde kanter under dårlige forhold.
1. Verktøymateriale :
| Verktøymateriale | Egnethet | Merknader |
| Karbid (sementert karbid) | ✅ Utmerket | Beste valg for høyhastighetsmaskinering, utmerket slitestyrke |
| Høyhastighets stål (HSS) | ✅ Bra (for arbeid i lav hastighet) | Rimeligere, men slites raskere |
| Belagt karbid (TiAlN, TiN, DLC) | ✅ Utmerket | Reduserer friksjon og slitasje, forbedrer varmebestandigheten |
| Polykrystallinsk diamant (PCD) | ✅ Utmerket (for etterbehandling) | Ideell for høypresisjons- eller slipeoperasjoner |
Merk: Magnesiums lave hardhet tillater et bredt spekter av verktøy, men skarphet og eggintegritet er avgjørende for å forhindre sponsveising og smøring.
2. Verktøygeometri
- Skarpe skjærekanterForhindrer materialflekker og reduserer varme.
- Store hellingsvinkler (Positiv rake): Forbedrer spondannelse og reduserer skjærekrefter.
- Høye spiralvinklerForbedrer sponavgang ved boring og fresing.
- Store relieffvinklerBidrar til å minimere gnissing og friksjon mot verktøyet.
- Polerte verktøyoverflaterReduserer sponvedheft og forbedrer overflatefinishen.
3. Verktøygeometri
- CNC-dreiing: Karbid Innsatser med positiv helling, skarpe kanter
- CNC fresing: Solide hardmetallfreser, høyspiraldesign
- CNC-boring: Deltpunkts HSS- eller hardmetallbor, peckboringsstrategi anbefales
- CNC-tapping: Spiralspisstapp, helst HSS med god sponavgang
- CNC kjedeligSkarpe hardmetallborestenger med høye klaringsvinkler
4. Skjærevæsker / Smøring
-
-
-
Tørrmaskinering er vanlig for magnesium på grunn av den lave skjæremotstanden.
-
Bruk luftblåsing eller inert gass for å fjerne spon og kjøle ned verktøy
-
Hvis smøring er nødvendig, bruk ikke-vannbaserte, brannsikre væsker (f.eks. mineraloljebaserte eller esterbaserte kjølevæsker)
-
-
5. Overvåking av verktøyslitasje:
Magnesium forårsaker relativt lav verktøyslitasje, men det kan fortsatt dannes oppbygde kanter.
Se etter overflateruhet eller økte skjæretemperaturer – dette kan være tegn på sløving eller feil sponfjerning.
6. Magnesiummaskinering sammenlignet med andre materialer:
| Metall | Å bli røff | Dreiefinish | Fresing 100 mm freser 1 mm kutt | Boring (5–10 mm bor) m/min | |
| Magnesium | Opp til 1200 | 1800-2400 | 200-500 | 150-500 | |
| Cast Iron | 30-90 | 60-120 | 15-20 | 10-40 | |
| Aluminum | 75-750 | 120-1200 | 200-300 | 60-400 | |
| Stål | 40-200 | 60-300 | 20-25 | 15-30 |
Magnesiumlegering er det letteste metallstrukturmaterialet, med en spesifikk tyngdekraft på bare 1.8, henholdsvis 2/3 for aluminium og 1/4 for jern, men styrken er så høy som 133, ikke mindre enn aluminium, med sterk anti-sjokk, anti-elektromagnetisk, termisk ledningsevne, elektrisk ledningsevne og annen utmerket ytelse, og kan resirkuleres fullstendig uten forurensning.
Magnesiumlegering, som det letteste metallmaterialet, kombinert med sin høye spesifikke styrkegrad, gode vibrasjonsavledning og evnen til å motstå støtbelastninger bedre enn aluminiumslegering, gir store vektreduksjonsfordeler og betydelig forbedring av flys kampytelse innen luftfart. Vanligvis brukt i landingsutstyr for fly, luker, forsterkninger, motordeler, propeller, direkte struktur, etc.
Elektroniske produkter og transport, og andre områder som krever lette materialer, spiller også en betydelig rolle. Magnesiumlegeringsmateriale 3C elektronisk produktkvalitet er lettere, blankt og har god farge, og kan møte folks personlige estetikk. Samtidig oppfyller resirkulerbarheten også dagens samfunns krav til miljøvern. I tillegg til produksjon av bærbare datamaskiner, Walkman og digitale kameraer bruker magnesiumlegeringer, og de fleste av de tre hovedproduktene innen militære datamaskiner, kommunikasjonsutstyr som mobiltelefoner, TV-apparater, plasmaskjermer, harddisker, avansert audiovisuelt utstyr og utstyr, audiovisuelt utstyr, LED og annen belysning har også blitt mye brukt.
Den gode biokompatibiliteten og nedbrytbarheten til magnesiumlegering gjør den til et populært studiested innen medisin, noe som tiltrekker seg oppmerksomheten til stadig flere forskere i inn- og utland. Magnesium er et av de vanlige sporstoffene i menneskekroppen, som er involvert i nesten alle metabolske prosesser i menneskekroppen. De gode mekaniske egenskapene, som er svært lik elastisitetsmodulen til menneskebein, kan redusere bivirkningene forårsaket av uoverensstemmelsen i elastisitetsmodulen mellom implantatet og menneskebeinet, og dermed fremme helbredelsen av beinvev. Den er biologisk nedbrytbar og unngår smerte og mental stress ved sekundær kirurgisk fjerning av magnesiumlegeringen.
Ved å sette alle disse egenskapene sammen skapes et miljøvennlig materiale som er lettere, sterkere og mer brukt enn aluminium.
Hvor kommer magnesium og magnesiumlegeringer fra?
Magnesium er et av de ti mest utbredte grunnstoffene i naturen (magnesium er det åttende mest forekommende grunnstoffet i jordskorpen, og utgjør omtrent 2 % av massen, og er også det niende mest forekommende grunnstoffet i universet).
Den nåværende metoden for magnesiumsmelting har to hovedprosesser: en elektrolytisk metode og silisiumvarmemetoden.
1. Med ferrosilisium på termisk reduksjon av magnesiumoksid produsert fra karbonatmalm ved kalsinering, kalles denne metoden termisk reduksjonsmetoden (også kjent som Lijiang-metoden). Lijiang-metoden er en mer typisk metode for å produsere magnesiummetall. Metoden krever råvarer som dolomittmalm, fluoritt, silikamalm, koks og avfallsjern. I produksjonsprosessen vil dolomittmalmen bli kalsinert i roterovnen for å produsere albitt, deretter vil den bli knust, deretter vil fluoritten bli knust, og blandingen av begge vil bli satt i blandekulen, og silikamalmen, koksen og skrapjernet vil bli satt i den elektriske lysbueovnen for reaksjon og deretter knust for å produsere ferrosilisiumpulver, som vil bli satt i kulemaskinen med blandingen i mikseren, og deretter satt i reduksjonsovnen og tilsatt pelleten som inneholder ferrosilisium og fluoritt. Etter reduksjonsreaksjonen vil magnesiumkrystaller bli produsert og deretter smeltet og renset for å produsere magnesiummetall. Produksjonstiden for denne metoden er omtrent 10 timer. Prosessen er delt inn i nesten tre trinn, inkludert forvarmingsperioden, lavvakuumoppvarmingsperioden og høyvakuumoppvarmingsperioden.
2. Fra spinell, saltlake eller sjøvann vil magnesiumkloridløsningen bli dehydrert eller bakt, etterfulgt av elektrolyse; denne metoden kalles elektrolysemetoden; prinsippet for magnesiumraffinering med elektrolysemetoden er elektrolyse av smeltet vannfritt magnesiumklorid ved høy temperatur slik at det spaltes til magnesiummetall og klorgass. Elektrolysemetoden er en svært lovende metode for magnesiumraffinering på grunn av den avanserte produksjonsprosessen og det lave energiforbruket. For tiden produseres mer enn åtti prosent av magnesiummetall i utviklede land ved hjelp av elektrolysemetoden. Magnesiumlegeringer dannes ved å tilsette andre elementer til det raffinerte magnesiummetallet. De vanligste magnesiumlegeringene er plater, barrer, stenger, rør, ark, stenger og tråder. De kuttes deretter i forskjellige former og størrelser og sendes til et annet selskap eller produsent, som bearbeider dem til forskjellige produkter.
Hvilke typer magnesiumlegeringer kan deles inn i?
Som vi alle vet, er magnesiumlegeringer basert på magnesiummetall. Gjennom tilsetning av noen andre elementer og dannelsen av legeringen, er legeringselementene som er tilsatt magnesiumlegering hovedsakelig AL, Zn, Mn, Si, x, Cu, Li og deler av den sjeldne jordartsgruppen, og så videre. Magnesiumlegeringer kan klassifiseres etter legeringssammensetningen, men også etter magnesiumlegeringens bearbeidingsmetoder og ytelse som brukes til klassifisering. Magnesiumlegeringer kan deles inn i følgende tre.
1. I henhold til klassifiseringen av magnesiumlegeringssammensetningen.
I henhold til den kjemiske sammensetningen, basert på de fem hovedlegeringselementene Mn, Al, Zn, Zr og sjeldne jordhauger, kan de deles inn i Mg-Mn, Mg-AL-Mn, Mg-Al-Zn-Mn, Mg-Zr, Mg-Zn-Zr, Mg-Re-Zr, Mg-Ag-Re-Zr, Mg-Y-Re-Zr.
2. I henhold til behandlingsmetoden for klassifisering av magnesiumlegering.
Magnesiumlegering kan, i henhold til bearbeidingsmetoder, enkelt deles inn i tre kategorier: støping av magnesiumlegering, deformasjonsmagnesiumlegering og varmbelegg av magnesiumlegering. Blant disse er støping og deformasjon vanlig i to kategorier. Disse to legeringstypene har store forskjeller i sammensetning og metallurgisk organisasjonsytelse. Støping av magnesiumlegering brukes hovedsakelig til støping av transportutstyr, maskiner, elektriske og elektroniske produkter og andre reservedeler. Støpte magnesiumlegeringsstykker har høy støpeeffektivitet, utmerket overflatekvalitet, fin og jevn kornstruktur, og kan produsere tynnveggede og kompleks form på arbeidsstykket. Transformasjonsmagnesiumlegering brukes hovedsakelig til smiing og ekstrudering. Høy styrke og plastisitet er svært god.
3. I henhold til ytelsen og bruken av magnesiumlegeringsklassifisering.
Den kan deles inn i krypebestandig magnesiumlegering, magnesiumlegeringsform, slitesterk magnesiumlegering, korrosjonsbestandig magnesiumlegering og strukturell magnesiumlegering.
Hvilke typer magnesiumlegeringer brukes i CNC-maskinering?
I henhold til støpeprosessens klassifisering kan magnesiumlegering deles inn i støpt magnesiumlegering og deformert magnesiumlegering; det er store forskjeller i sammensetning og organisatoriske egenskaper.
1. Støping av magnesiumlegering CNC-maskinering.
Støping av magnesiumlegering er basert på magnesium for å sammenføye legeringselementene for å danne en magnesiumlegering som er egnet for produksjon av deler ved hjelp av støpemetoden. Den mest brukte magnesiumlegeringen er støping av magnesiumlegering. Støpemetoden for magnesiumlegering inkluderer hovedsakelig sandstøping, metallstøping, ekstruderingsstøping og fusjonsstøping. Støping av magnesiumlegering brukes hovedsakelig i bildeler, maskindeler, skalldeksler, elektriske komponenter, etc. Støping av magnesiumlegering skjer mer gjennom støpeprosessen, og dens viktigste prosessegenskaper er høy produksjonseffektivitet, høy presisjon og god støpegods, etc.
2. Deformert CNC-maskinering av magnesiumlegering.
Selv om den nåværende mengden støpt magnesiumlegering er større enn mengden magnesiumlegering, kan deformasjon av magnesiumlegering redusere organisatoriske defekter, oppnå høyere styrke, bedre duktilitet og varierte mekaniske egenskaper, og kan oppfylle bruksbehovene til ulike konstruksjonsdeler. De viktigste deformasjonsmetodene for magnesiumlegeringer er ekstrudering, valsing og smiing. Deformerte magnesiumlegeringer er det mest brukte materialet i CNC-maskinering av magnesiumlegeringer. Dette skyldes deres overlegne mekaniske egenskaper og strukturelle integritet sammenlignet med støpte legeringer. De er enklere å maskinere, har en bedre overflatefinish og har mindre slitasje på kantene på skjæreverktøy.
3. Behandlingstyper for magnesiumlegering:AZ31: God maskineringsytelse, generelt bruk.
AZ91: Høy styrke, korrosjonsbestandighet.
AM60: Utmerket energiabsorpsjonsytelse, brukt til bildeler.
Hva er de vanlige CNC-maskineringsprosessene for magnesiumlegering?
1. CNC-fresemaskin magnesiumlegering CNC-maskinering:
CNC- fresemaskin er den vanligste og mest allsidige metoden for maskinering av deler av magnesiumlegering. Maskinen bruker et roterende skjæreverktøy for å kutte materiale effektivt og presist fra en stasjonær materialblokk.
CNC-fresemaskiner kan brukes til å maskinere flate overflater, indre og ytre konturer, hull, gjenger osv. på deler. De flate konturene til delen maskineres med toakset kobling, og de romlige overflatene til delen maskineres med to-og-en-halv, tre-akset eller flerakset kobling. Fra fordelingsegenskapene til maskinverktøybevegelsen kan en CNC-fresemaskin også brukes som en CNC-boremaskin eller CNC-boremaskin, komplett fresing, boring, reaming, reaming, gjenging av gjenger og andre prosesser.
2. Laserskjæring magnesiumlegering CNC-maskinering:
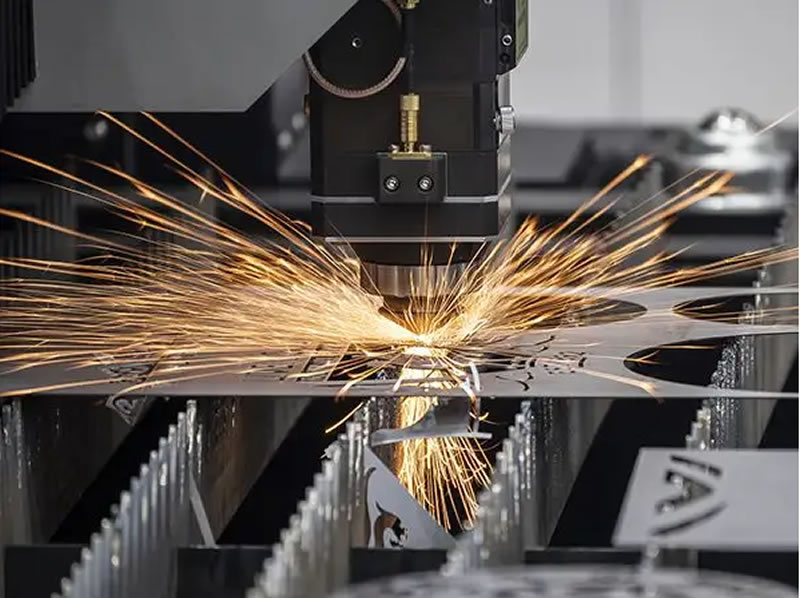
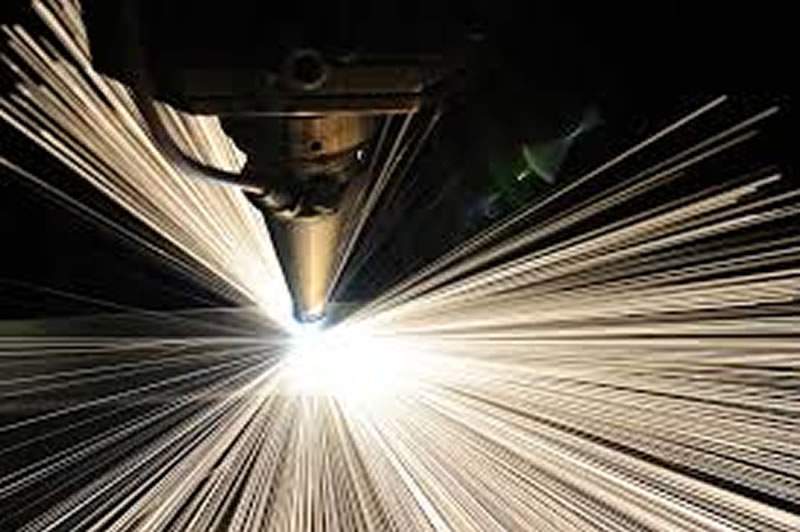
CNC-laserskjæremaskin bruker laserstrålebestråling til overflaten av metallplaten, når energien frigjøres, for å smelte metallplaten.
smeltes og blåses deretter bort av gassen for å løse opp slaggen. Platen plasseres flatt på skjærebordet, og datamaskinen styrer banen til den kraftige laserstrålen. Laserskjæremaskiner bruker mindre energi og er mer nøyaktige enn plasmaskjæremaskiner, noe som gjør dem mer egnet for å skjære tynne ark. Bare den kraftigste og dyreste laserskjæremaskinen kan skjære tykt eller tett materiale.
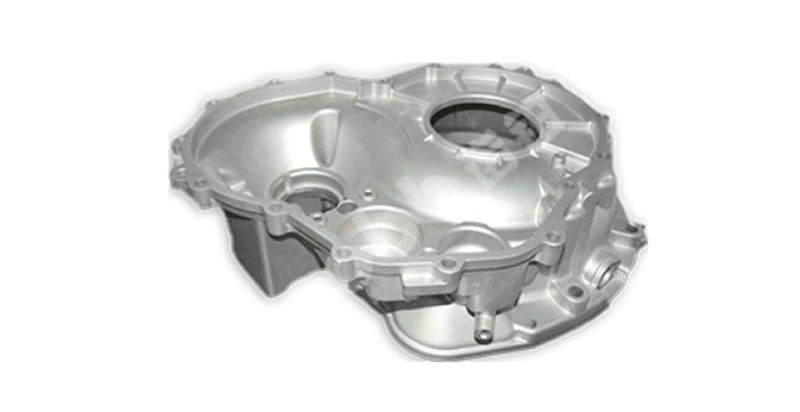
3. Vannskjærende magnesiumlegering CNC-maskinering:
CNC-vannskjæremaskin, også kjent som vannstråle, bruker høytrykksvannstråler presset gjennom en smal dyse for å skjære materialet. Under datamaskinens kontroll kan den skjære arbeidsstykket etter eget ønske, og påvirkes av at materialets tekstur er liten. Vannskjæring er en kaldskjæreprosess der man skjærer metall for å tilsette slipemidler til det kuttede metallet, uten kjemisk reaksjon, termisk deformasjon og uten innvirkning på de fysiske og kjemiske egenskapene til det kuttede materialet.
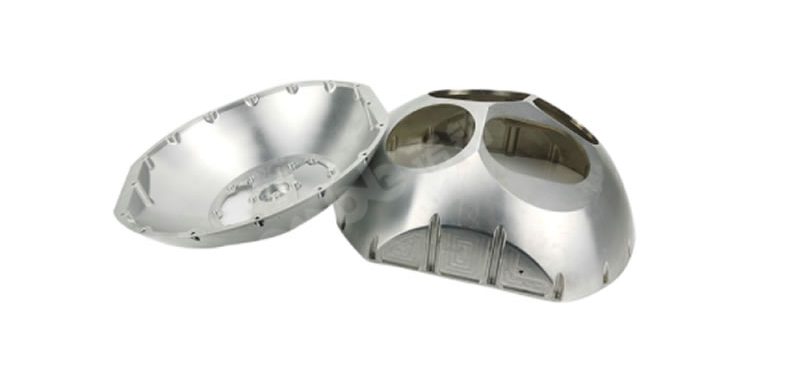
Hva er forskjellen mellom aluminiumslegering og magnesiumlegering?
1. Strekkfastheten til magnesium og aluminiumslegering er forskjellig.
Rammestyrken til et magnesiumlegeringsmateriale med samme volum er ikke like sterk som aluminiumslegering. Fra et vektsynspunkt er aluminiumslegering og magnesiumlegering sammenlignbare, og strekkfastheten til aluminiumslegering er større.
2. Den spesifikke tyngdekraften til magnesiumlegeringer og aluminiumlegeringer er forskjellig.
Generelt sett brukes samme volum til magnesiumlegering som aluminiumslegering; dette er fordelen med magnesiumlegering. Dette er fordelen med å behandle bildeler med magnesiumlegering: det kan redusere vekten på karosseriet, bevege seg raskere og spare energi.
3. Oksidasjon av magnesium og aluminiumlegering er forskjellig.
Fra det periodiske systemet kan vi konkludere med at magnesiumlegering er mer utsatt for oksidasjon og korrosjon enn aluminiumslegering, så aluminiumslegering er mer brukt enn magnesiumlegering og er mer motstandsdyktig mot korrosjon.
4. Kostnadene for CNC-maskinering av magnesiumlegering og aluminiumslegering er forskjellige.
Fordi magnesiumlegering er et aktivt metall, stiller produksjonsutstyret og miljøet høye krav, noe som resulterer i at kostnadene for bearbeiding av magnesiumlegering er relativt høye, men bearbeiding av magnesiumlegering utenfor sykkelrammen er langt mindre kostnadseffektivt enn bearbeiding av aluminiumslegering utenfor rammen.
5. Utmattingsstyrken til magnesiumlegeringer og aluminiumslegeringer er forskjellig.
Generelt sett er holdbarheten til rammen av samme mengde magnesiumlegering dårligere enn den av aluminiumlegeringer som bearbeides til rammen. Dette har også en fatal mangel på magnesiumlegering som bearbeidingsmateriale, så bearbeiding av aluminiumlegeringer er mer omfattende enn bearbeiding av magnesiumlegeringer.
Hva er vanlige etterbehandlinger av bearbeidingsflater av magnesiumlegeringer?
På grunn av magnesiumlegeringens lave tetthet og høye styrke, tåler den støtlast bedre enn aluminiumslegering, og andre fordeler er kjent som grønne metallmaterialer, som er mye brukt innen bearbeiding av bildeler. Men magnesiumlegeringens høytemperaturytelse og korrosjonsmotstand er dårlig, og den må gjennomgå visse overflatemodifikasjoner eller lagbehandling for å forbedre magnesiumlegeringens ytelse. Overflatebehandlingen av magnesiumlegering skjer hovedsakelig på følgende måter.
1. Forbehandling av magnesiumlegering.
Fjern olje, rust og andre fremmedlegemer fra magnesiumlegeringens overflate for å isolere det underliggende laget fra omgivelsene. Vanlige behandlingsmetoder er mekanisk rengjøring og kjemisk rengjøring.
2. Elektroplettering/kjemisk plettering med magnesiumlegering.
Beskyttelse av magnesiumlegeringssubstratet forbedrer magnesiumlegeringens elektriske ledningsevne, slitestyrke, korrosjonsmotstand og oksidasjonsmotstand.
3. Behandling av konverteringsfilm med magnesiumlegering.
Vi utfører behandling av konverteringsfilm av magnesiumlegering for å få magnesiumlegeringsoverflaten til å danne et stabilt, uløselig sammensatt filmlag; følgende er behandlingsmetoden for konverteringsfilm av magnesiumlegering:
3.1. Kjemisk transformasjon av magnesiumlegering: Enkel operasjon, lav kostnad, men dannelsen av beskyttelsesfilmen er sprø og porøs, og den langsiktige korrosjonsbeskyttelsesfilmen til magnesiumlegeringen er ikke som den.
3.2. Anodisk og mikrobueoksidasjon av magnesiumlegering: anodisk oksidasjon ved bruk av elektrolyse for å danne en oksidfilm på overflaten av magnesiumlegeringen; banebrytende anodisk oksidasjonsteknologi for mikrobueoksidasjon har både ytelsen til en anodisk oksidfilm og et keramisk belegglag på punktet, men teknologien er ikke moden nok til videre forskning.
3.3. E-belegg av magnesiumlegering: Gjennom denne metoden kan overflaten av magnesiumlegeringen få god korrosjonsbestandighet.
4. Belegg av magnesiumlegering.
4.1. Termisk sprøyting med magnesiumlegering: Ved hjelp av flamme, laser, lysbue, plasma og andre varmekilder varmes sprøytematerialet opp og smeltes, og en viss hastighetsstråle styrer magnesiumlegeringsoverflaten for å danne et beskyttende lag.
4.2. Organisk belegg av magnesiumlegering, pulverlakkering: det organiske laget er tynt og faller lett av; pulverlakkering på noen skjulte områder er ikke lett å få til.
4.3. Dampavsetning av magnesiumlegering: forbedre korrosjonsmotstanden til magnesiumlegering
5. Overflatemodifisering av magnesiumlegering.
Overflatemodifisering av magnesiumlegeringer er delt inn i ekspansjon, infiltrasjon og ioninjeksjon av magnesiumlegeringer.
6. Maskinering av høyenergistråler i magnesiumlegering.
Bruk av laser, plasma osv. på overflaten av magnesiumlegering for rask oppvarmingsbehandling, for å oppnå bråkjøling, rask størkning eller sammensmelting av overflatelaget.
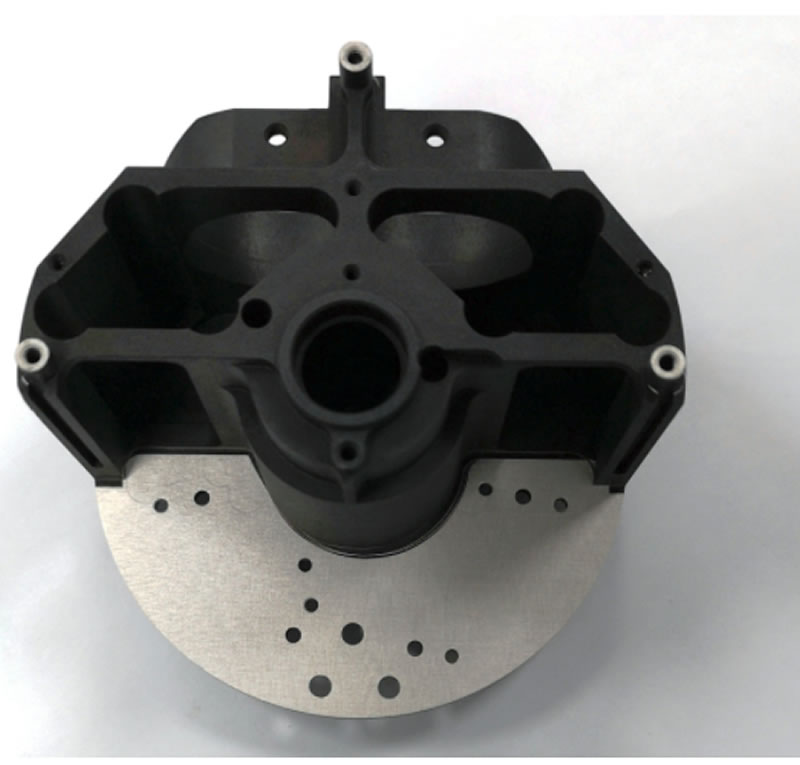
Hvordan velge skjærevæske som brukes i prosessen med magnesiumlegering?
1. Skjærevæskens rolle i magnesiumlegeringsmaskineringsprosessen:
Skjærevæsken i skjæreprosessen og slipeprosessen med magnesiumlegering spiller en kjølende og smørende rolle i arbeidsstykket, og under rengjøring av magnesiumlegeringsbearbeidingsprosessen genereres det flis, slipeflis og slam, etc., for å forhindre rust.
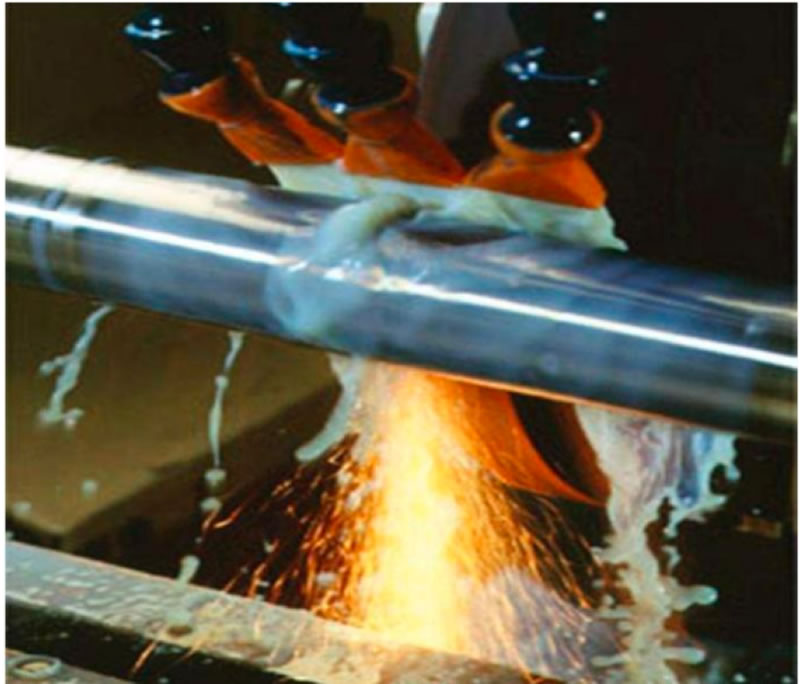
2. Klassifisering av skjærevæske av magnesiumlegering.
Vi kan først gå etter typen magnesiumlegeringsskjærevæske, delt inn i oljebasert skjærevæske og vannbasert skjærevæske.
2.1 Oljebasert skjærevæske på magnesiumlegering: også kjent som skjæreolje. Smøremiddel og god rustbeskyttelse, men dårlig kjøling og rengjøring. Skjæring i magnesiumlegering fører lett til at spon setter seg fast i verktøyet, og til og med brenner i henhold til skjemaet, så den brukes sjelden for tiden. 2.2 Vannbasert skjærevæske på magnesiumlegering: delt inn i emulsjon, halvsyntetisk og helsyntetisk.
2.2.1 Magnesiumlegeringsemulsjon: god smøreevne, lav pris, men dårlige antibakterielle egenskaper. Under bearbeiding av magnesiumlegering kan ikke kjøleeffekten redusere temperaturen effektivt; lett utfelling fører til klebrige verktøy og produserer bakterier med lukt. Rengjøringseffekten er dårlig, og det er lett å ripe overflaten på arbeidsstykket.
2.2.2 Semisyntetisk skjærevæske i magnesiumlegering: Mellom emulgert og helsyntetisk er ytelsen lik en emulsjon; kjøle- og rengjøringsytelsen er dårlig, skjæreprosessen, reaksjonen mellom magnesiumlegering og vann produserer et stort antall magnesiumioner, noe som resulterer i destabilisering av skjærevæsken, redusert prosessytelse og andre uønskede fenomener.
2.2.3 Helsyntetisk skjærevæske i magnesiumlegering: ingen baseolje og emulgator, god kjøleytelse, kan raskt redusere temperaturen i skjæreområdet, redusere verktøyslitasje, høyt innhold av overflateaktive ingredienser, god rengjøringsytelse, god stabilitetsytelse.
3. Valg av skjærevæske i magnesiumlegeringsmaskineringsprosessen.
Gitt de ovennevnte egenskapene til skjærevæske for magnesiumlegering, bør det i bearbeidingsprosessen for magnesiumlegering, etter behov, velges en helsyntetisk skjærevæske. Valget av skjærevæske for magnesiumlegering er selvfølgelig viktig; det er også svært viktig å velge en sterk maskineringsfabrikk for magnesiumlegering; å ha styrken til en CNC-maskineringsfabrikk for magnesiumlegering forbedrer ikke bare kvaliteten på bearbeidingen av magnesiumlegeringen, men det finnes også en komplett ettersalgsservice for CNC-maskinering.
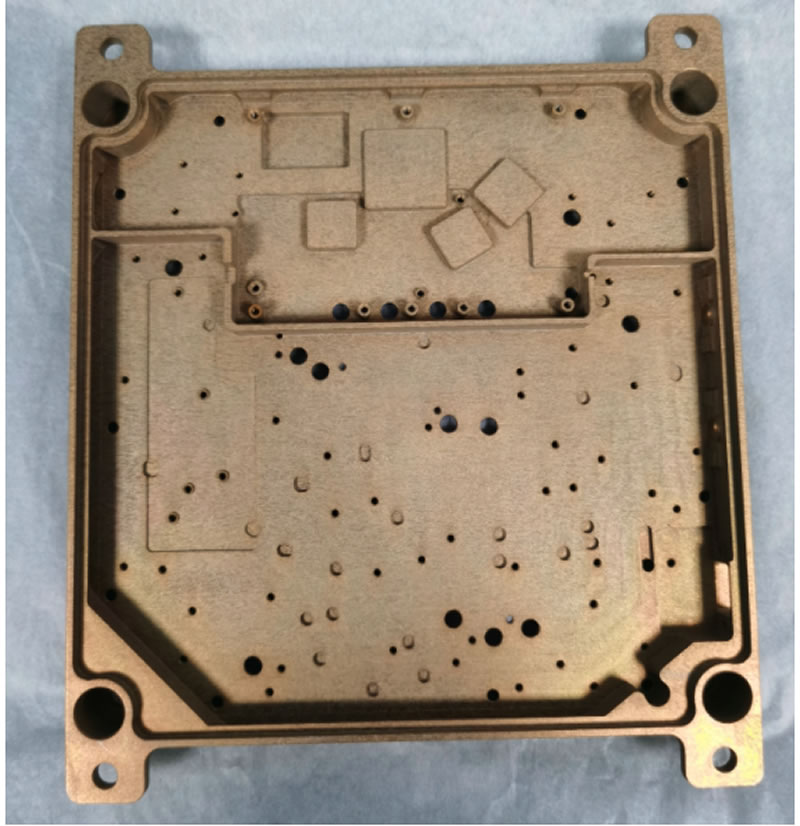
Hvilke forholdsregler er nødvendige i prosessen med CNC-maskinering av magnesiumlegering?
1. Hold skjæreverktøy av magnesiumlegering skarpe.
Når du kutter verktøyet for å holde det skarpt og sliper en større bakvinkel og klaringsvinkel, må du ikke tillate bruk av butte, klissete spon eller ødelagte verktøy; ikke la verktøyet stoppe midt på arbeidsstykket.
2. Større mating. Generelt bør du prøve å bruke større matinger for CNC-maskinering av magnesiumlegering, unngå å bruke små matinger for å produsere større tykkelser på sponene, og bruk et lite skjærevolum for å bruke mineraloljekjølevæske for å redusere kjølingen. Hvis deler av magnesiumlegeringen har en stålkjerneforing, vær forsiktig med at verktøyet berører det for å produsere gnister.
3. Valg av skjærevæske for maskinering av magnesiumlegering.
Vær også oppmerksom på valg av skjærevæske i produksjonen; ikke velg en brennbar væske. De fleste deler av maskinverktøyet har smøremidler, og andre brennbare væsker finnes; vær oppmerksom på sikkerhetsproblemer for å forhindre at magnesiumlegering brenner. Når magnesiumbrikken har startet brannen, kan du ikke bruke vann under brannslukking; karbondioksid-slukningsmiddel vil produsere en kjemisk reaksjon som frigjør en stor mengde varmeenergi, noe som vil forsterke brannen. Bør brukes til å slukke brannen med tørt pulver, da dette kan effektivt slukke brannen.
4. Etterbehandling av CNC-maskinering i magnesiumlegering i produksjonsmiljø.
Hold miljøet rent og pent. Røyking, opphold og sveising i maskineringsområdet er strengt forbudt, og arbeidsområdet bør ha tilstrekkelig med brannslukningsutstyr.
🏭Anvendelser av CNC-maskinering av magnesiumlegering

✈️ Luftfartsindustrien:
Magnesiumlegeringer er høyt ansett for sin lette vekt og høye styrke, noe som bidrar til å redusere flyvekten og forbedre drivstoffeffektiviteten.
Strukturelle braketter: Monteringspunkter for interne og eksterne komponenter.
Hus: Avionikkhus, girkasser og aktuatordeksler.
Innvendige komponenter: Seterammer, paneler og kontrollhus.
Vibrasjonsabsorberende komponenter: Komponenter som brukes til å redusere vibrasjon og støy.
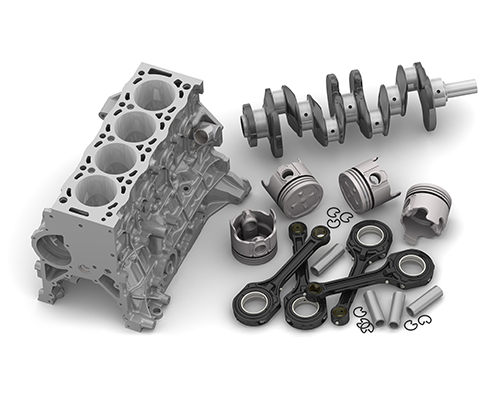
🚗 Bilindustrien:
Brukes til å forbedre ytelsen, redusere utslipp og forbedre drivstofføkonomien.
Rattstammer: Sterke og lette komponenter som er avgjørende for kjøretøykontroll.
Girkasser: Reduser drivverkets vekt samtidig som holdbarheten opprettholdes.
Hjul: Lettere enn aluminium, noe som forbedrer akselerasjon og effektivitet.
Dashbordrammer og braketter: Strukturell støtte for instrumenter og infotainmentsystemer.
Knusningsabsorberende konstruksjoner: Energiabsorpsjon av magnesium kan brukes i sikkerhetsområder.
💻 Elektronikkbransjen:
Magnesiumlegeringers skjermingsegenskaper mot elektromagnetisk interferens (EMI), varmeledningsevne og lave vekt gjør dem ideelle for moderne elektroniske enheter.
Lettvektshus: for bærbare datamaskiner, smarttelefoner, nettbrett og kameraer.
Kjøleribber: effektiv varmeavledning i kompakt elektronikk.
Skjerming: beskyttelse mot elektromagnetisk interferens (EMI).
Kontakthus: slitesterke ledende strukturer for porter og plugger.
🏥 Medisinsk utstyrsindustri:
Enkelte magnesiumlegeringer er biokompatible og biologisk nedbrytbare, egnet for eksterne kirurgiske instrumenter og interne implantater.
Ortopediske instrumenter: håndtak, føringer og kirurgiske instrumenter.
Implantater (forskning og testing): biologisk nedbrytbare skruer, pinner og plater som løses opp i kroppen over tid, noe som reduserer behovet for sekundære operasjoner.
Sikkerhetskomponenter for avbildning: magnesiumlegeringer er MR-kompatible og kan brukes i ikke-jernholdige kirurgiske instrumenter.
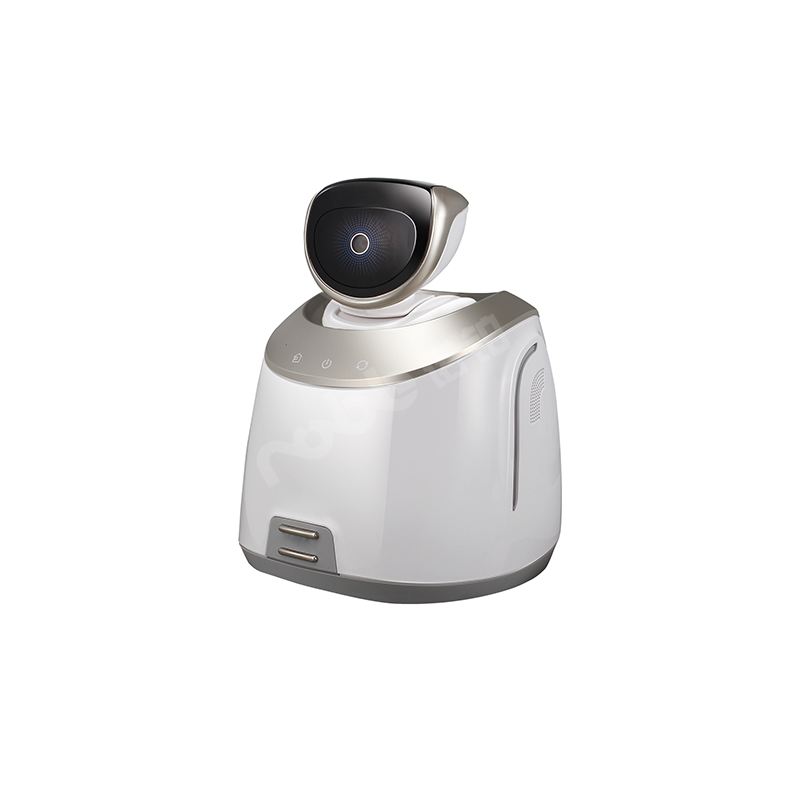
🔩 Robotikk- og droneindustrien:
Lette rammer og hus for forbedret ytelse og effektivitet.
Industrimaskiner: tilpassede braketter, fester eller deksler, som reduserer vekten, bidrar til å forbedre automatiseringshastigheten og effektiviteten.
Hvorfor velge NOBLE for maskinering av magnesiumlegeringer?
1. Profil for tilpasset produsent av CNC-maskinering i Kina.
Ltd. er et kinesisk-britisk joint venture som har blitt tildelt kvalifiseringen «National High-Tech Enterprise» av myndighetene. Selskapet har to hovedretninger innen intelligent produksjonsvirksomhet og produktvirksomhet. Noplatos intelligente produksjonsvirksomhet spesialiserer seg på å tilby kunder høypresisjonsdeler med CNC-maskinering (aluminiummaskinering, magnesiummaskinering osv.), inkludert nye. Hovedindustriene er CNC-maskinering av robotdeler, CNC-maskinering av bildeler, CNC-maskinering av kommersielle luftfartsdeler, CNC-maskinering av medisinske deler, CNC-maskinering av automatiseringsdeler og andre høyteknologiske felt. De hjelper kundene med å optimalisere design, velge riktig prosess, redusere kostnader og oppnå rask masseproduksjon.
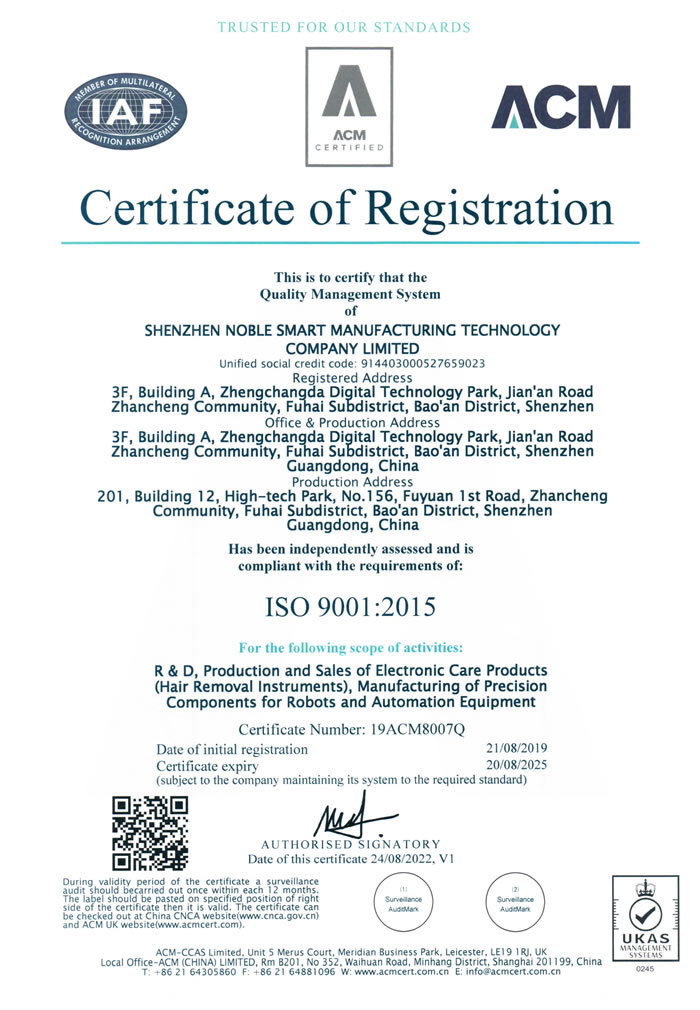
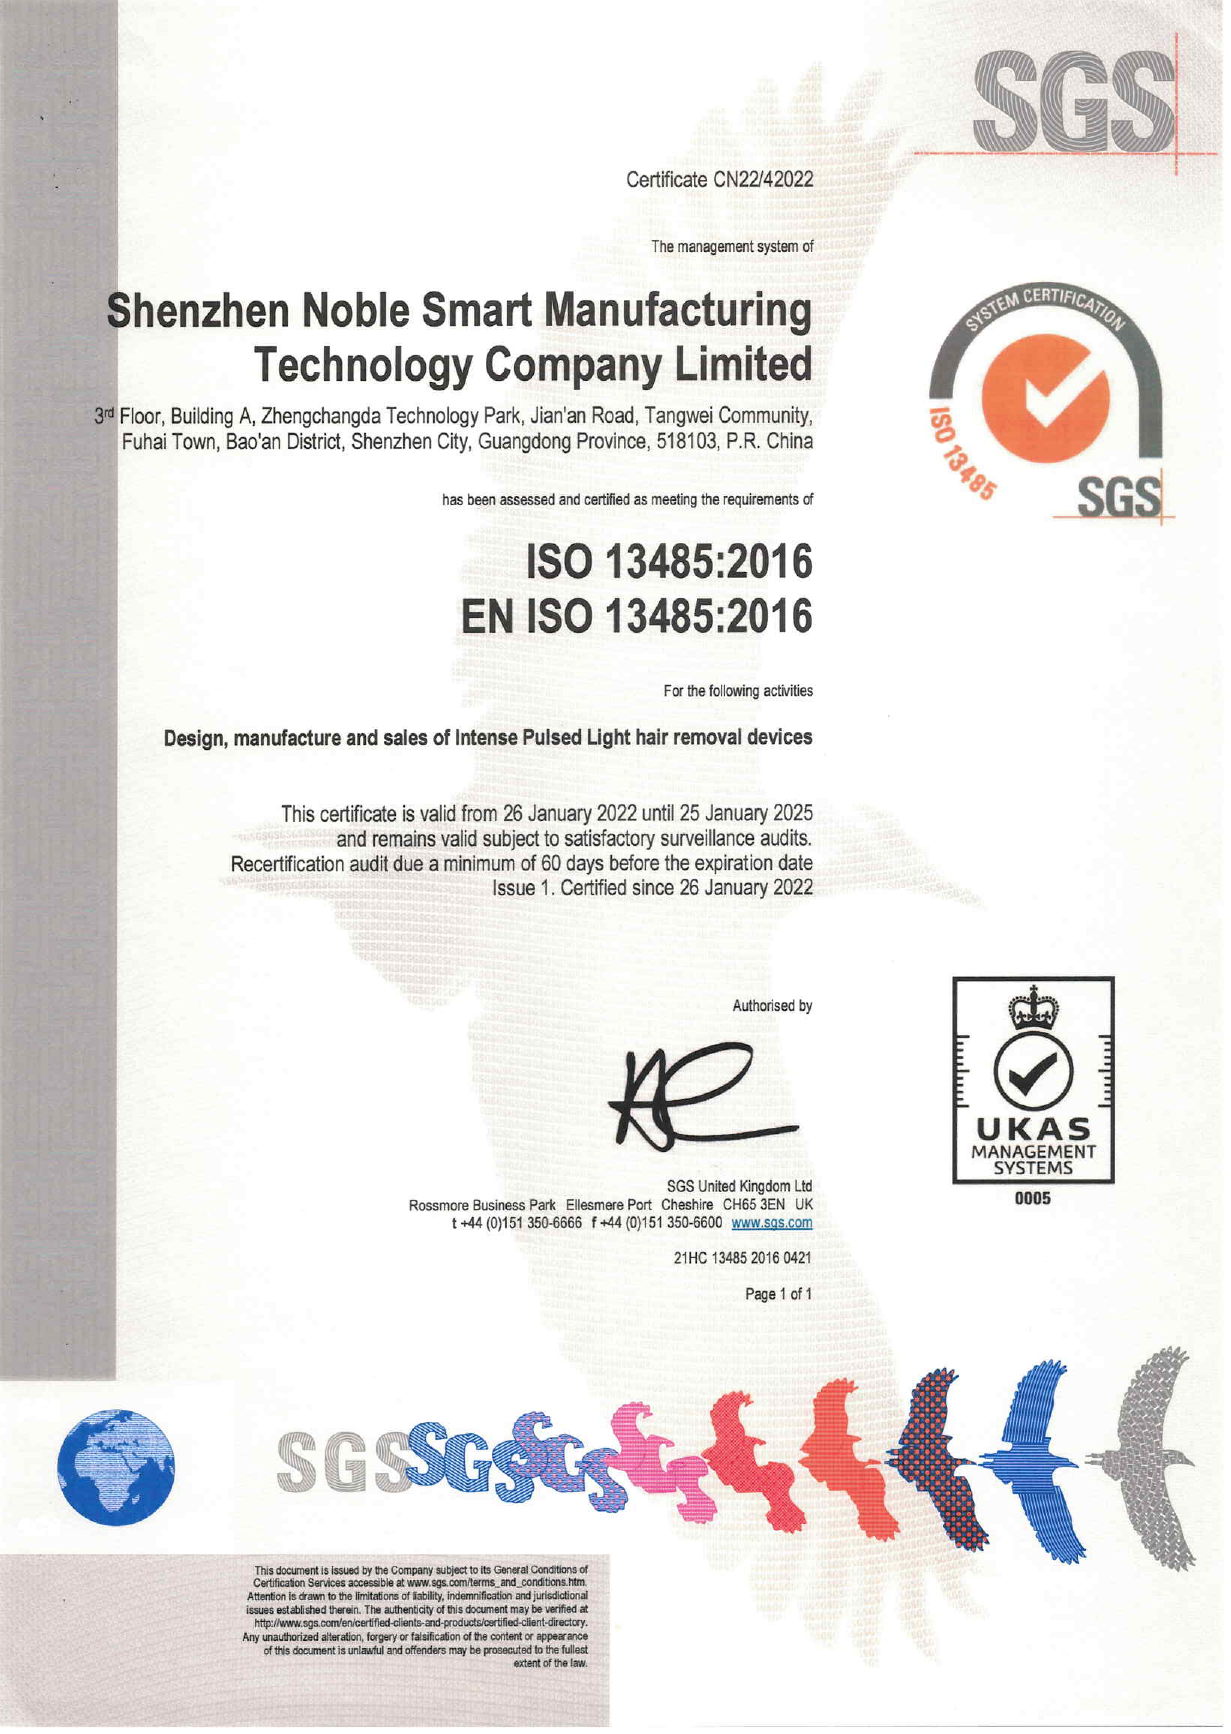
2. Kina deler tilpasset CNC-maskinering fabrikk utmerkelser og sertifikater.
Noplato China Parts CNC-maskineringsleverandør ble grunnlagt i 2012 og startet med produksjon av innovative produkter innen håndplatemodellering og CNC-maskinering av små og mellomstore serier. Etter årevis med innsats og utvikling har Noplato gradvis gått fra å være en produksjonsbedrift for presisjonsdeler og CNC-maskinering med en perfekt støttende servicekapasitet i industrikjeden til en servicebedrift som tilbyr omfattende støtte til kundenes komplette CNC-maskineringsprosjekter. Selskapet vårt har gått fra å være en produsent av presisjonsdeler og -komponenter med komplett støttetjenester i industrikjeden til et serviceselskap som tilbyr omfattende støtte til kundenes komplette CNC-maskineringsprosjekter. Det har samlet rik erfaring og fruktbare resultater innen mange innovative felt som maskinering av intelligente deler til helsevesenet, maskinering av deler til medisinsk utstyr, maskinering av deler til biltransport, maskinering av robotdeler, kommersiell luftfart og automatiseringsutstyr.

Siden 2015 har selskapet levert prosjektstøttetjenester og oppnådd stabilt samarbeid for mange innenlandske og utenlandske kunder, som det nye amerikanske robotselskapet og intelligent medisinsk selskap, det britiske forsknings- og utviklingsteamet for intelligente biler, de ledende innenlandske robotselskapene, Huawei og andre kjente innenlandske foretak, Tsinghua University og Xiangya Hospital og andre universiteter og forskningsinstitusjoner.
Selskapet har standardisert ledelse og har oppnådd ISO9001-2015- og ISO13485-2016-sertifiseringer, og vil snart få en produksjonslisens for medisinsk utstyr i klasse II.
3. Fordel med tilpasset CNC-maskinering fra Kinas reservedeler.
| Noble CNC-tjeneste | inkluderer |
| Hovedtjeneste | 1. Optimalisering av strukturdesign;
2, CNC-maskinering: for å lage metalldeler i middels og lavt volum 3, Rask prototyping : CNC, 3D-printing (SLA, SLS); Vi kan også tilby følgende tjenester for å møte dine behov; Hurtigverktøy, støping, ekstruderingsstøping, vakuumstøping av silikonformer, etc. |
| Tegninger | 3D: trinn/stp, igs, prt, sld, osv.
2D: .dwg .pdf .cdr .AI, andre bildeformater. |
| 3D programvare | Pro-e (Creo)
UG Solide arbeider Catia Neshorn 3dmax |
| 2D programvare | AutoCAD
Photoshop Coreldraw Adobe Illustrator |
| plastmateriale | ABS, akryl/PMMA, PP (polypropylen), PC (polykarbonat), PU (polyuretan), POM (Delran, acetyl), PVC, PE (polyetylen), PA (nylon, polyamid), PEEK (polyetereterketon), kjemisk tre, osv.; |
| Metal Material | aluminium, aluminium-magnesiumlegering, aluminium-sinklegering, kobber, messing, bronse, rustfritt stål, SUS303, SUS304, 45 stål, jern, galvanisert stålplate, metallplater, SPCC, etc. |
| Produksjonsprosess | 1. CNC-maskineringssenter: Fresing, boring, dreiing, gjenging, gjenging, kjedefresing, planfresing, spotting, motboring.
2. CNC-fresing : Høypresisjonsfresing, numerisk kontrollert utskjæring og fresing, CNC-gravering og fresing. 3. Bøying av metallplater : Bøying - Sømløs bøying med høy presisjon, bøying av metallplater. 4. CNC-stansing: Stansing/stempling - Høypresisjons metallplatefabrikasjon. 5. Platesveising : GMAW, MIG, lasersveising. 6. Laserskjæring av metallplater : Høy presisjonsskjæring. 7. Støping/verktøy: Hurtigverktøy , støping , ekstruderingsstøping, vakuumstøping av silikonformer , etc. 8. 3D-utskriftstjenester : SLA, SLS, FDM. |
4. NOBLE reservedeler tilpasset Kina CNC-maskineringsfabrikk kan støtte CNC-maskineringstjenester.
Fra å være et selskap for produksjon av høypresisjons CNC-maskinering av deler med perfekt industrikjede som støtter servicekapasitet, har Nobu gradvis blitt omdannet til et serviceorientert selskap som støtter hele CNC-maskineringsprosjektet for kunder.
Produksjon av CNC-maskinering av deler: fokus på maskinering av aluminiumsdeler, CNC-maskinering av rustfrie ståldeler, CNC-maskinering av magnesiumlegeringsdeler, CNC-maskinering av messing- og kobberdeler, CNC-maskinering av plastdeler, CNC-maskinering av metalldeler.
Prosjektstøttetjenester: Vi har rik erfaring innen CNC-maskineringsindustrien for nye energikilder og -komponenter til bildeler, maskinering av medisinsk utstyr, maskinering av servicerobotdeler , prosesseringsindustrien for dronedeler og -komponenter, maskinering av automatiske instrumenteringsutstyrsdeler og -komponenter, intelligent maskinering av deler og komponenter til personlig pleie, etc.






