

Hurtigstøpeformer, ved å integrere teknologier som CNC-maskinering , additiv produksjon, støping og hurtig sprøytestøping , gjør det mulig for produsenter å produsere former, matriser, inventar og andre verktøy med kortere leveringstider.
Hastigheten og fleksibiliteten til denne teknologien er spesielt verdifull i prosessene med prototypedesign, produktverifisering, broproduksjon og småskalaproduksjon.
Denne veiledningen forklarer hva en hurtigstøpeform er, hvordan hurtigstøpemaskinen fungerer, og de viktigste støpeformtypene, materialene, designkravene, kostnadene og annet innhold involvert i moderne hurtigstøpeproduksjon.
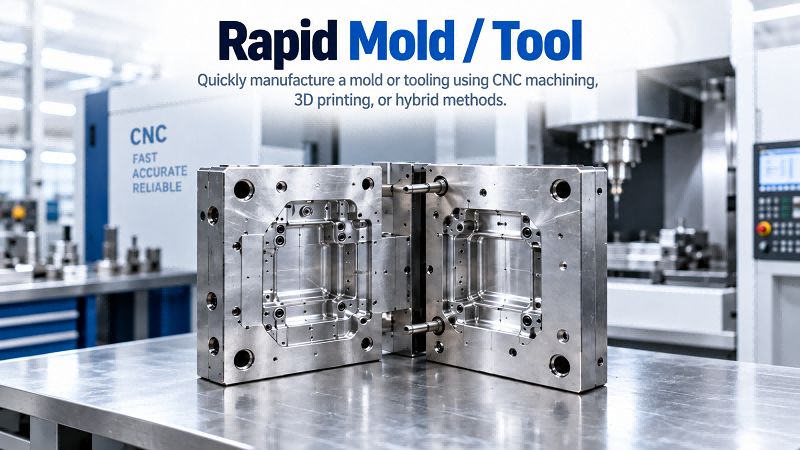
Hva er Rapid Tooling?
Rapid prototyping er en produksjonsmetode som kan lage former, mønstre, inventar og produksjonsverktøy raskere, vanligvis kombinert med CNC-maskinering, 3D-printing , støping eller andre raske produksjonsteknologier.
Den brukes til å produsere prototypeformer og småskalaformer for prosesser som sprøytestøping, termoforming, støping, silikonstøping og produksjon av komposittmaterialer.
Hurtigstøpeformer fokuserer på kortere leveringstider, lavere initialinvestering og holdbarhet for tilstrekkelige prototype- eller broproduksjonsmengder.
Derfor fyller hurtigstøpeformer produksjonsgapet mellom rask prototyping og fullskala produksjon, slik at selskaper kan verifisere design, materialer, monteringsytelse, overflatekvalitet og produksjonsmulighet før de investerer i dyre produksjonsformer.
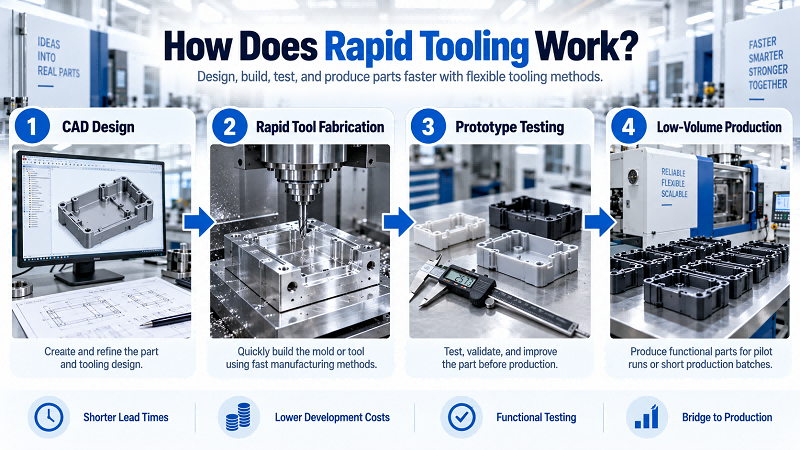
Hvordan fungerer hurtigverktøy?
Rask produksjon starter med en ferdig 3D CAD-modell av delen. Ingeniørene kjører deretter en produksjonskontroll. De identifiserer skillelinjer, utkastvinkler, veggtykkelser, underskjæringer, portposisjoner, kjølebehov og riktige støpematerialer.
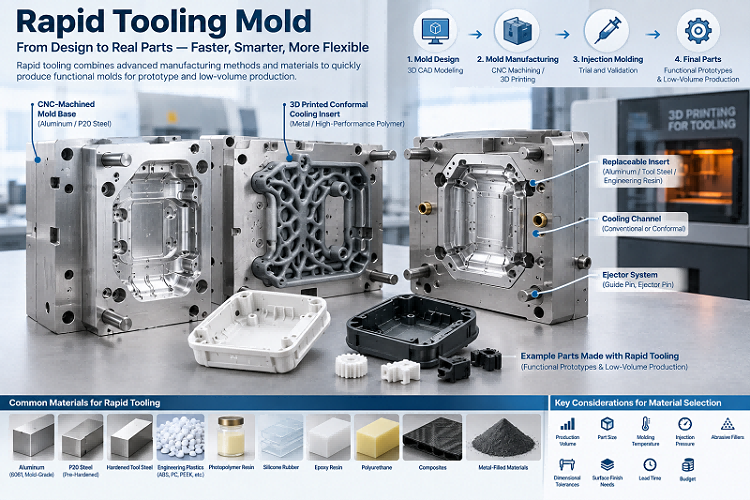
Deretter designer ingeniørene formen og velger produksjonsmetoder. Vanlige valg inkluderer CNC-maskinering for aluminiumsinnsatser, maskinering av lavkarbonstål, 3D-printede formdeler, støping av formen eller en blanding av additive og subtraktive prosesser.
Etter maskinering eller 3D-printing polerer, varmebehandler og belegger arbeiderne formen. De monterer formen, kontrollerer dimensjonene og lager testprøver. Formen kan bare produsere ekte deler etter å ha bestått alle kontroller.
Digital produksjon reduserer mange tradisjonelle verktøytrinn. Det lar også brukere endre design raskt. Av denne grunn fungerer rask verktøyhåndtering bra for produkter som fortsatt er under utvikling for teknisk validering.
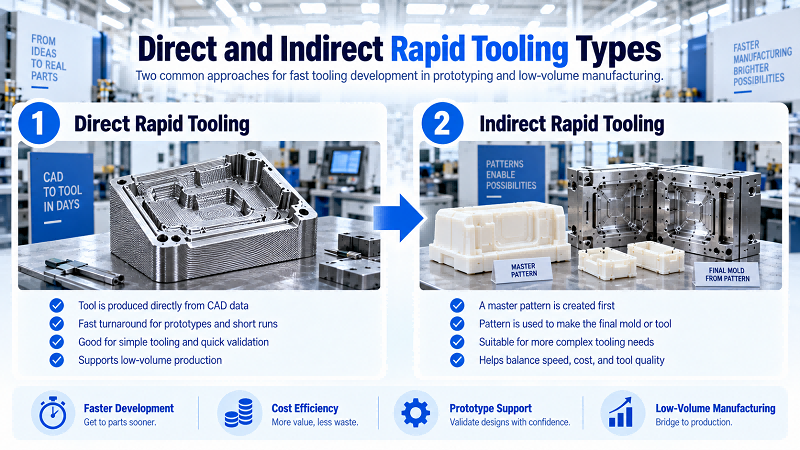
Hva er Raske verktøytyper?
Hurtigverktøying faller inn i to hovedtyper: direkte og indirekte. Direkte hurtigverktøying bruker CNC-maskinering, additiv metallproduksjon eller 3D-printing av polymerer. Disse metodene lager former, innsatser og verktøydeler direkte fra CAD-filer. De fjerner ekstra produksjonstrinn.
Indirekte hurtigverktøy fungerer annerledes. Ingeniører bygger først en mastermodell eller et mønster. Deretter lager de den endelige formen gjennom replikasjonsmetoder. Vanlige alternativer inkluderer silikonstøping, epoksystøping, investeringsstøping og sprøytestøping av metall.
Sprøytestøpeformer av aluminium og mildt stål er de vanligste valgene. Team bruker dem til å konstruere prototyper og små serier. Disse formene har bedre holdbarhet, dimensjonsnøyaktighet og materialkompatibilitet enn de fleste midlertidige plastverktøy. De tar også kortere tid å bygge enn tradisjonelle produksjonsformer av herdet stål.
Hensyn til å lage prototypeformer
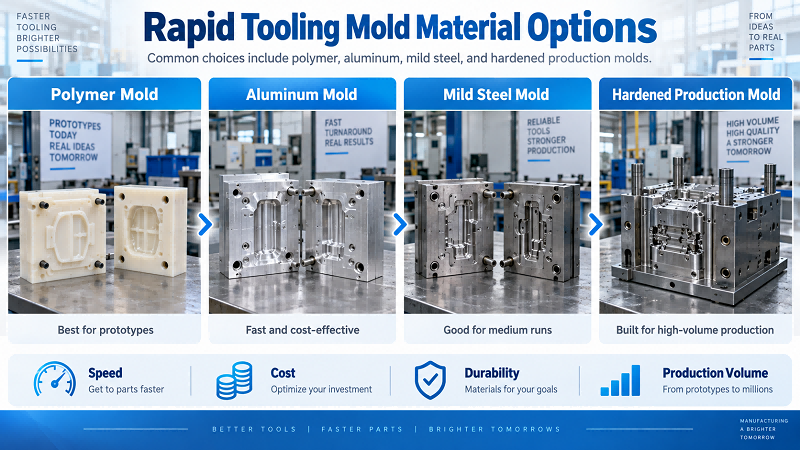
Når du bygger prototypeformer, må du først finne ut hvor mange deler du trenger. Forventet produksjonsmengde påvirker i stor grad formvalget ditt: polymer, aluminium, mildt stål eller herdede produksjonsformer.
Ingeniører sjekker også andre viktige faktorer. Disse faktorene inkluderer støpemateriale, støpetemperatur, injeksjonstrykk, delkompleksitet, dimensjonstoleranser, overflatefinish, underskjæringer, skjæreinnsatser og nødvendig verktøylevetid. Ingeniører bekrefter også om prototypen må samsvare med reelle produksjonsforhold.
Hold formdesignene enkle. Formen må fortsatt gjenskape alle kritiske produktfunksjoner.
Teamene må også velge hvilke funksjoner som er viktigst for validering. Denne praksisen lar ingeniører fokusere arbeidet på funksjonelle størrelser, monteringsskjøter, tetningsflater, kosmetiske overflater og andre funksjoner som direkte påvirker produktets ytelse.
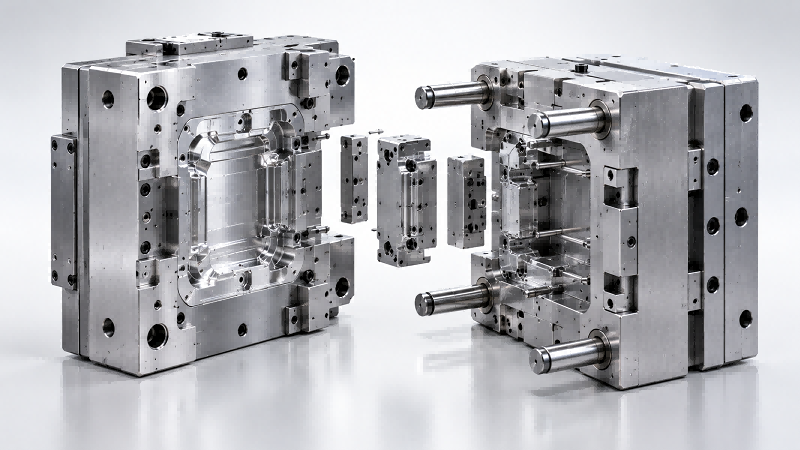
Fordeler med hurtigverktøy i produksjon
Rask verktøyutvikling reduserer produktutviklingstiden. Team kan bygge former og inventar på dager eller uker.
Rask verktøyproduksjon reduserer også initiale kostnader. Bedrifter kan lage dusinvis, hundrevis eller til og med tusenvis av deler som samsvarer med produksjonskvaliteten før masseproduksjon. Disse delene støtter designkontroller, sertifisering, markedstester, pilotproduksjon og tidlige kundeleveranser.
Designfleksibilitet er en annen viktig fordel. Hvis ingeniører finner problemer med dimensjoner, funksjon eller montering under testing, kan de endre CAD-filer og forminnsatser. De trenger ikke å bytte ut en hel dyr produksjonsform.
Viktigst av alt, bruker hurtigsprøytestøping ekte tekniske plasttyper til å lage prototyper. Vanlige materialer inkluderer ABS, PC, POM, PA, PP, PEEK og glassfylte polymerer. Disse prototypene gir ingeniører pålitelige ytelsesdata. Dataene gjenspeiler sluttproduktet mye bedre enn deler laget kun ved 3D-printing.
Applikasjoner av Rapid Tooling
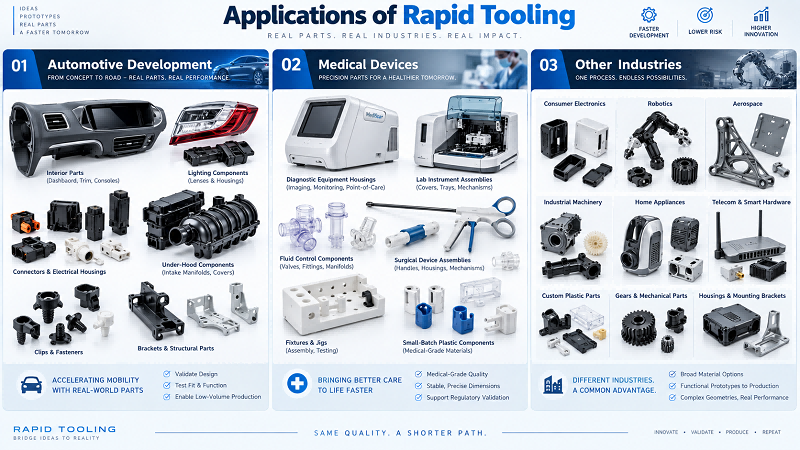
Hurtigverktøy er mye brukt i bilutvikling. Ingeniører lager prototyper for interiørdeler, kontakter, hus, klips, braketter, lysdeler og komponenter under panseret. De tester disse delene med ekte produksjonsmaterialer før kjøretøyvalidering.
Produsenter av medisinsk utstyr bruker også hurtigverktøy. De bygger hus til diagnostisk utstyr, laboratorieinstrumentenheter, væskekontrolldeler, kirurgiske apparatenheter, inventar og små partier med plastkomponenter. Disse delene trenger stabile dimensjoner, kompatible materialer og kontrollerte produksjonsprosesser.
Mange andre bransjer tar også i bruk hurtigverktøy. Disse bransjene inkluderer forbrukerelektronikk, robotikk, luftfart, industrimaskiner, husholdningsapparater, telekom og smart maskinvare. Produsenter produserer hus, strukturelle deler, funksjonelle prototyper, gir, kontakter, monteringsbraketter og tilpassede plastdeler.
Hva er noe Avanserte teknikker Brukes i hurtigverktøy?
Avansert hurtigverktøy kombinerer ofte additiv og subtraktiv produksjon. Team 3D-printer komplekse støpeinnsatser nær sin endelige form. Deretter bruker de CNC-maskinering på kritiske tetningsflater, skillelinjer, hull og presisjonsfunksjoner. Denne maskinen gir strengere toleranser.
Metalladditive metoder som selektiv lasersmelting og direkte metalllasersintring lager konforme kjølekanaler. Disse kanalene følger formen på støpte deler. De kan balansere temperaturen bedre og redusere syklustider for visse applikasjoner.
Andre tilgjengelige teknologier inkluderer høyhastighetsmaskinering, 5-akset CNC-maskinering , laserteksturering, vakuumstøpemaster, metallfylte epoksyformer, hybride forminnsatser, utskiftbare innsatser og modulære formbaser. Produsenter bruker også avanserte overflatebelegg. Disse beleggene forbedrer slitestyrken eller frigjøringen av deler.
Ingeniører bruker også digital simulering i formutvikling. De studerer formfylling, avkjøling, vridning, krymping, portposisjoner og mulige defekter. De kjører alle disse kontrollene før de bygger den fysiske formen.
Hvilke maskiner og utstyr kreves for rask verktøysliping?
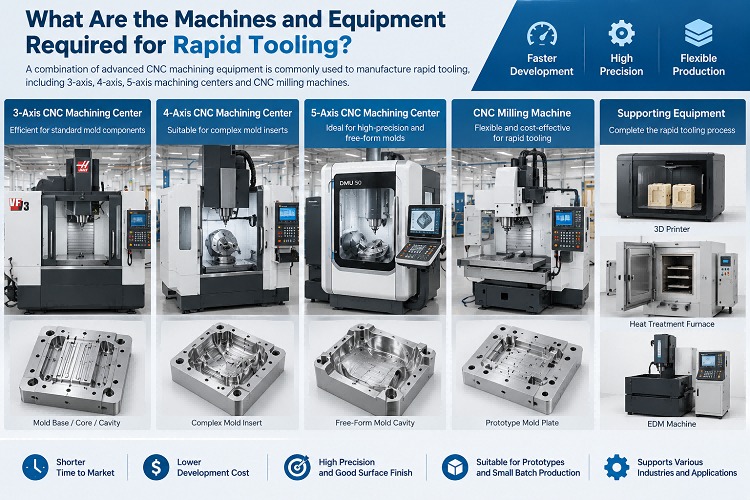
CNC-fresemaskiner er nøkkelutstyr for rask produksjon. De kutter materialer som aluminium, verktøystål, kobber, grafitt, tekniske plaster og forminnsatser. De gir presise dimensjoner og god overflatekvalitet.
Produsenter kan også bruke andre maskiner til forskjellige prosjekter. Disse inkluderer CNC-dreiebenker, EDM-maskiner, trådgnistmaskiner, overflateslipere, laserskjærere, CMM-er, sprøytestøpemaskiner, vakuumstøpesystemer, industrielle 3D-skrivere, poleringsverktøy og varmebehandlingsutstyr.
3-akset maskinering fungerer bra for de fleste enkle formplater og hulrom. 4-aksede og 5-aksede CNC-maskiner forenkler komplekse former, dype hulrom, vinklede funksjoner og flersidige formdeler. De krever færre oppsett.
Inspeksjonsverktøy er også viktige. CMM-er, optiske målesystemer, høydemålere, mikrometre og overflateruhetstestere kontrollerer formstørrelser før prøvekjøringer. Dette trinnet reduserer dyre formskift senere.
Hva er de viktigste parameterne for hurtigverktøy?
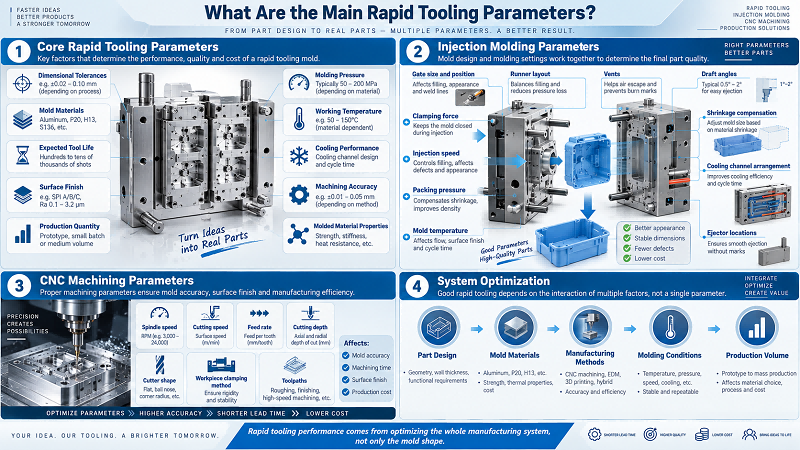
Teamene sporer mange kjerneparametere for rask verktøyfremstilling. Disse elementene inkluderer dimensjonstoleranser, formmaterialer, forventet verktøylevetid, overflatefinish, produksjonsmengde, støpetrykk, arbeidstemperatur, kjøleytelse, maskineringsnøyaktighet og egenskapene til det støpte materialet.
I sprøytestøpearbeid sjekker ingeniører ekstra innstillinger. De gjennomgår portstørrelse og -posisjon, løperens layout, ventiler, trekkvinkler, krympekompensasjon, kjølekanalarrangement, ejektorplasseringer, klemkraft, injeksjonshastighet, pakketrykk og formtemperatur. Hver innstilling påvirker den endelige delens kvalitet.
CNC-maskineringsinnstillinger har også betydning. Spindelhastighet, skjærehastighet, matehastighet, skjæredybde, freseform, fastspenningsmetode for arbeidsstykket og verktøybaner endrer alle formens nøyaktighet, maskineringstid, overflatefinish og produksjonskostnader.
Så god hurtigverktøyproduksjon trenger optimalisering på tvers av hele produksjonssystemet. Team kan ikke bare fokusere på formformen. Formens ytelse kommer fra samspillet mellom deldesign, formmaterialer, produksjonsmetoder, støpeforhold og produksjonsvolum.
Hvilke materialer kan brukes til hurtigverktøy?
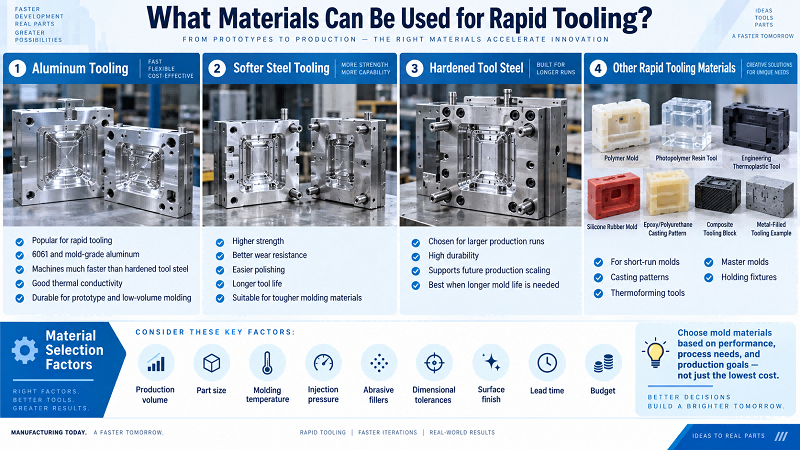
Aluminium er et populært materiale for rask verktøyfremstilling. Legeringer som 6061 og spesialstøpegodsaluminium bearbeider mye raskere enn herdet verktøystål. De gir god varmeledningsevne og tilstrekkelig holdbarhet for de fleste prototype- og lavvolumstøpejobber.
Team velger mykere stål som P20 når de trenger høyere styrke, bedre slitestyrke, enklere polering, lengre verktøylevetid eller kompatibilitet med tøffere støpematerialer. Ingeniører velger herdet verktøystål hvis rask verktøyfremstilling vil støtte større produksjonsserier senere.
Produsenter bruker også polymerer, fotopolymerharpikser, tekniske termoplaster, silikongummi, epoksyharpikser, polyuretaner, kompositter og metallfylte verktøymaterialer. Disse materialene lager små serier av former, støpemønstre, termoformingsverktøy, masterformer og holdeanordninger.
Materialvalg må ta hensyn til produksjonsvolum, delstørrelse, støpetemperatur, injeksjonstrykk, slipende fyllstoffer, dimensjonstoleranser, behov for overflatebehandling, leveringstid og budsjett. Team bør ikke bare velge det billigste støpematerialet.
Er hurtigverktøy dyrt?
Bedrifter velger ofte hurtigverktøy for prototyper, broverktøy eller lave til middels store produksjonsserier. Hurtigverktøy koster vanligvis mindre enn tradisjonelt produksjonsverktøy. Det bruker materialer som er enklere å maskinere og enklere formdesign.
Mange faktorer påvirker den endelige kostnaden. Disse faktorene inkluderer formstørrelse, antall hulrom, delkompleksitet, toleranser, overflatefinish, formmateriale, sleider, løftere, innlegg, kjølesystemer, støpemateriale, verktøylevetid og produksjonsmengde.
En enkel prototypeform i aluminium med ett hulrom holder seg rimelig. Men en kompleks form med flere hulrom trenger flere sleider, presisjonsinnsatser, små toleranser og polerte overflater. Denne typen form koster fortsatt mye.
Så team bør ikke bare sammenligne rask verktøyfremstilling med rimelig verktøyfremstilling. De må evaluere totale utviklingskostnader og forretningsrisikoer. De veier rask produktvalidering mot den høyere investeringen som kreves for store produksjonsformer.
Hvordan komme i gang med hurtigverktøy?
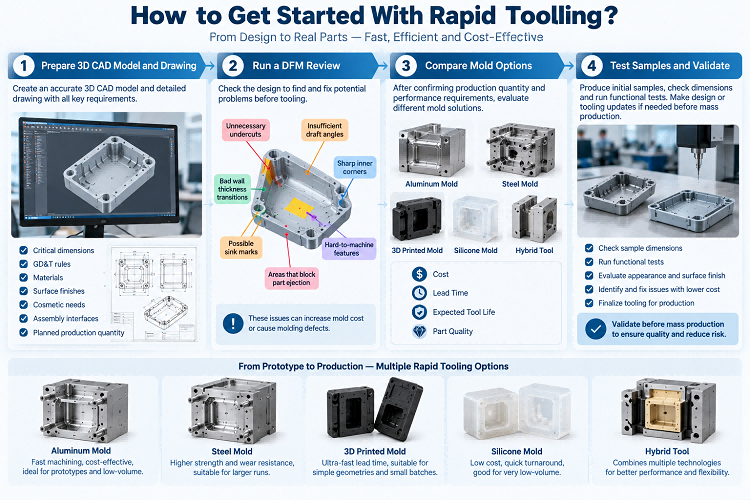
Teamene utarbeider først en nøyaktig 3D CAD-modell og -tegning. Dokumentet viser kritiske dimensjoner, GD&T-regler, materialer, overflatebehandlinger, kosmetiske behov, monteringsgrensesnitt og planlagt produksjonsmengde.
Deretter kjører produsenten en DFM-gjennomgang. Denne kontrollen avdekker designproblemer. Vanlige problemer inkluderer unødvendige underskjæringer, utilstrekkelige trekkvinkler, overganger i dårlig veggtykkelse, vanskelige å bearbeide funksjoner, skarpe indre hjørner, mulige synkemerker og områder som blokkerer utkast av deler. Disse problemene øker formkostnadene eller skaper støpefeil.
Etter at teamene har bekreftet produksjonsmengde og ytelseskrav, sammenligner ingeniørene ulike støpeformer. Alternativene inkluderer aluminiumsformer, stålformer, 3D-printede former, silikonformer og hybridverktøy. De vurderer hvert alternativ etter kostnad, leveringstid, forventet verktøylevetid og delkvalitet.
Før masseproduksjon tester arbeiderne de første prøvene. De sjekker prøvedimensjoner og kjører funksjonstester. Teamene kan oppdatere hurtigverktøyet med lavere kostnader hvis de finner problemer på dette stadiet.
Hva er designhensynene for hurtigverktøying?
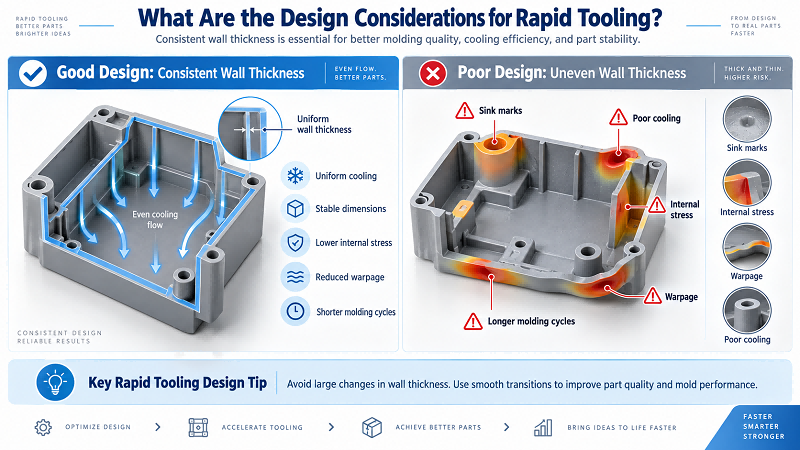
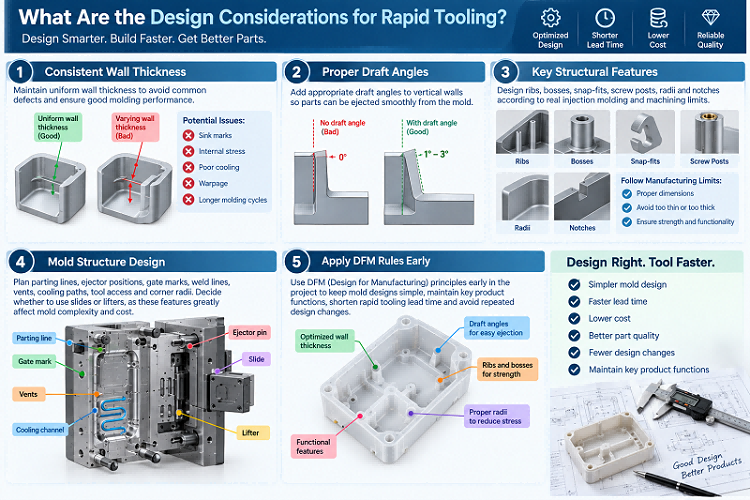
God rask formdesign starter med konsistent veggtykkelse. Store endringer i veggtykkelse skaper synkemerker, indre spenninger, dårlig kjøling, vridning og lengre støpesykluser.
Designere legger til riktige utkastvinkler på vertikale vegger. Disse vinklene lar delene skilles jevnt fra formen. Ingeniører designer også ribber, knaster, snap-fits, skruestolper, radier og hakk. De følger reelle grenser for sprøytestøping og maskinering.
Ingeniører planlegger nøye skillelinjer, utstøterposisjoner, portmerker, sveiselinjer, ventiler, kjølebaner, verktøytilgang og hjørneradier. De bestemmer også om de skal bruke sleider eller løftere. Disse funksjonene endrer formkompleksitet og kostnader i stor grad.
Teamene anvender DFM-regler tidlig i prosjektet. Denne praksisen holder formdesignene enkle og beholder viktige produktfunksjoner intakte. Det reduserer rask verktøyleveringstid og forhindrer gjentatte designendringer.
Hva er miljøpåvirkningen av hurtigverktøy?
God rask formdesign starter med konsistent veggtykkelse. Store endringer i veggtykkelse skaper synkemerker, indre spenninger, dårlig kjøling, vridning og lengre støpesykluser.
Designere legger til riktige utkastvinkler på vertikale vegger. Disse vinklene lar delene skilles jevnt fra formen. Ingeniører designer også ribber, knaster, snap-fits, skruestolper, radier og hakk. De følger reelle grenser for sprøytestøping og maskinering.
Ingeniører planlegger nøye skillelinjer, utstøterposisjoner, portmerker, sveiselinjer, ventiler, kjølebaner, verktøytilgang og hjørneradier. De bestemmer også om de skal bruke sleider eller løftere. Disse funksjonene endrer formkompleksitet og kostnader i stor grad.
Teamene anvender DFM-regler tidlig i prosjektet. Denne praksisen holder formdesignene enkle og beholder viktige produktfunksjoner intakte. Det reduserer rask verktøyleveringstid og forhindrer gjentatte designendringer.
Hva er noen vanlige problemer og feil med hurtigverktøy?
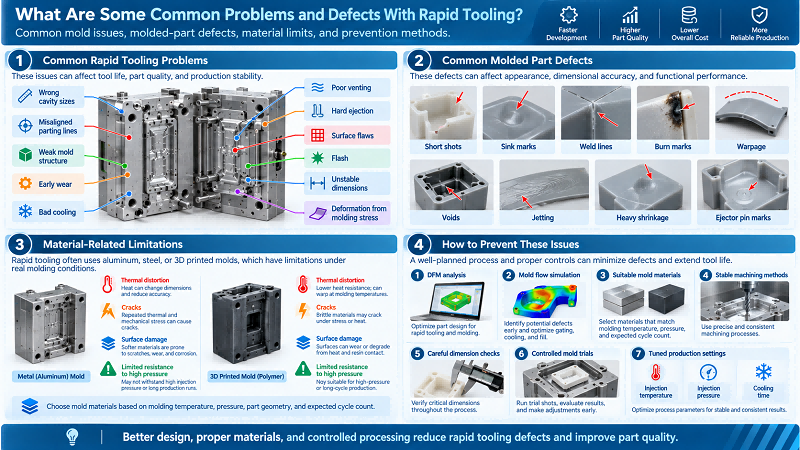
Hurtigverktøyfremstilling har flere vanlige problemer. Disse inkluderer feil hulromstørrelser, feiljusterte skillelinjer, svak formstruktur, tidlig slitasje, dårlig kjøling, dårlig ventilasjon, hard utkastning, overflatefeil, flash, ustabile dimensjoner og deformasjon fra støpebelastning.
Dårlig optimalisert formdesign og prosessinnstillinger skaper defekter på støpte deler. Disse defektene inkluderer korte støt, synkemerker, sveiselinjer, brennmerker, vridning, hulrom, jetting, kraftig krymping og merker fra utstøterpinnene.
Polymer- og 3D-printede former kan utvikle termisk forvrengning, sprekker og overflateskader. De tåler heller ikke høyt trykk. Ingeniører må velge formmaterialer basert på støpetemperatur, trykk, delform og forventet syklusantall.
Team kan forhindre de fleste av disse problemene. De bruker DFM-analyse, simulering av formflyt, passende formmaterialer, stabile maskineringsmetoder, nøye dimensjonskontroller, kontrollerte formtester og justerte produksjonsinnstillinger som injeksjonstemperatur, trykk og kjøletid.
Hvordan er hurtigverktøy sammenlignet med tradisjonelt verktøy?
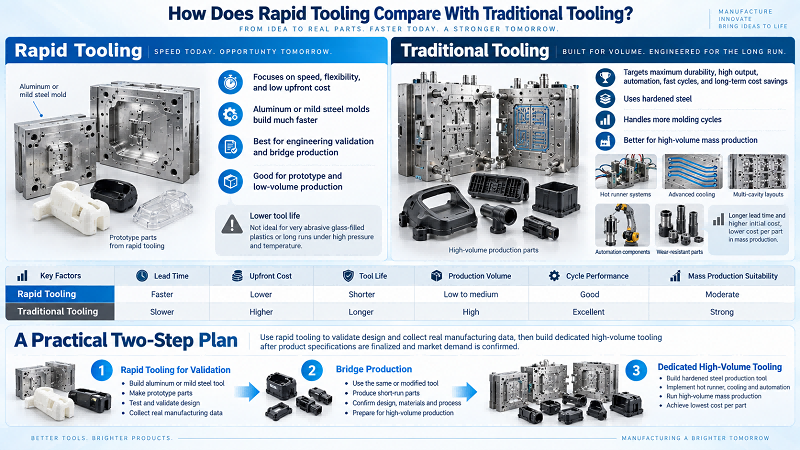
Hurtigverktøy fokuserer på hastighet, fleksibilitet og lave startkostnader. Tradisjonelt verktøy sikter mot maksimal holdbarhet, høy produksjon, automatisering, raske sykluser og langsiktige kostnadsbesparelser.
Hurtigstøpeformer av aluminium eller mildt stål bygges mye raskere enn herdede produksjonsformer. Men de kan ikke håndtere like mange støpesykluser. Denne begrensningen er åpenbar når team støper slipende glassfylt plast eller kjører under høyt trykk og temperatur.
Tradisjonelle produksjonsformer bruker herdet stål. De kan inkludere varmekanalsystemer, avansert kjøling, flerhulromsoppsett, automatiseringsdeler og slitesterke komponenter. Disse funksjonene forlenger ledetiden og øker startkostnaden, men de reduserer kostnaden for hver del i masseproduksjon.
Så mange nye produktteam bruker en totrinnsplan. De bruker rask verktøyutvikling for teknisk validering og broproduksjon. Ekte produksjonsdata hjelper dem med å fikse designet. Deretter bygger de dedikert høyvolumsverktøy etter å ha ferdigstilt produktspesifikasjoner og bekreftet markedsetterspørsel.
Hvorfor velge NOBLE som din Rask verktøy Produsent
NOBLE er et kinesisk-britisk joint venture som er tildelt av regjeringen som et «nasjonalt høyteknologisk foretak». Vi har to hovedforretningsretninger: «Smart produksjon» og «Pleieprodukter». Virksomheten «Smart produksjon» spesialiserer seg på å tilby kunder prosjektstøttende tjenester, inkludert maskinering og produksjon av deler.
Mer enn 10 års erfaring med profesjonell produksjon og rask prototyping. Vårt effektive team gir sterk støtte til dine nye prosjekter for å realisere dine krav 100 %. Standardisert styring gir streng kvalitetskontroll av deler og produkter. En rimelig arbeidsflyt oppnår lavere kostnader med samme kvalitet.
Etter år med hardt arbeid og utvikling har NOBLE gradvis forvandlet seg fra en presisjonsdelmaskinerings- og produksjonsbedrift med komplette industrikjedestøttetjenester til en serviceorientert bedrift som gir full støtte til kundenes samlede prosjekter.
NOBLE er din pålitelige komplette løsning for skreddersydd produksjon, fra prototypedesign til produksjon, gjennom enorme produksjonsressurser, passende teknologi, strømlinjeformede prosesser, ekspertveiledning og en perfekt kvalitetsinspikkprosess for å gjøre ideene dine til virkelighet.
NOBLE har følgende kvalifikasjonsbevis:
ISO 9001: 2015 – Robust kvalitetsstyring for generell produksjon. Konsekvente prosesser. Dokumentert kontroll. Sporbar inspeksjon.
ISO 13485: 2016 – Strengere kvalitetsstandarder for deler til medisinsk utstyr. Streng prosessvalidering. Full sporbarhet. Påkrevd for implanterbare og kirurgiske deler.
Konklusjon
Rask verktøyutvikling skaper en praktisk kobling mellom tidlig prototyping og masseproduksjon. Bedrifter kan lage funksjonelle deler med ekte materialer og standard produksjonsprosesser. De trenger ikke å kjøpe dyre langtidsholdbare former med en gang.
Teknologier som CNC-maskinering, hurtigsprøytestøping, additiv produksjon, EDM og støping støtter ulike verktøyvalg. Ingeniører velger den beste løsningen basert på delmengde, kompleksitet, toleranser, materialegenskaper, leveringstid og budsjett.
Team får mest verdi når de kombinerer rask verktøyproduksjon med solide DFM-kontroller, riktig materialvalg, presis formfremstilling, dimensjonsinspeksjon og kontrollerte produksjonstester. De finner mulige feil når designendringer fortsatt koster lite.
Produsenter innen bilindustrien, medisin, robotikk, elektronikk, luftfart, forbruksvarer og industrielt utstyr drar nytte av en godt planlagt strategi for rask verktøyproduksjon. Denne strategien forkorter tidslinjene for produktutvikling, reduserer økonomisk risiko, styrker designvalideringen og skaper et smidigere skifte fra prototyping til masseproduksjon.
Spørsmål og svar
1. Kan hurtigverktøy produsere synlige deler av kosmetisk kvalitet for forbrukerprodukter?
A: Ja. Riktig polering og overflatebelegg bidrar til at støpeformer raskt leverer akseptable kosmetiske overflater for synlige komponenter i forbrukerkvalitet.
2. Hva er den typiske forskjellen i behandlingstid mellom hurtigverktøy og tradisjonelt verktøy?
Rask verktøyproduksjon tar vanligvis dager til uker, mens tradisjonelt verktøy av herdet stål ofte trenger flere uker eller måneder.
3. Kan rask verktøystøtte overstøping or innsatsstøping applikasjoner?
Det kan det, men det krever tilpassede innlegg og nøye DFM-kontroller for å unngå muggskader under produksjonen.
4. Vil hurtigverktøyformer bli modifisert direkte etter at det er funnet delfeil i prøvekjøringer?
Teamene modifiserer forminnsatser prioritert. De unngår å omarbeide hele formen for å spare tid og kostnader.
5. Hvilke hovedrisikoer finnes ved bruk av 3D-printede polymerhurtigformer?
De blir utsatt for varmerelatert deformasjon. Brukere må begrense antall sykluser og unngå slipende plast som tåler høye temperaturer.






