
Hva er tilpasset sandstøping?
Sandstøping er en vanlig metode for metallstøping. Hovedprosessen er å bruke en sandform som støpeform for å forme metalldeler. Først lager man en modell i henhold til delens form, plasserer modellen i sandkassen, fyller den med støpesand og komprimerer den tett, tar deretter ut modellen for å danne et hulrom. Hell deretter den smeltede metallvæsken inn i hulrommet i sandformen. Etter at metallet er avkjølt og stivnet, bryter man sandformen og fjerner støpegodset.
Sandstøping er egnet for ulike metallmaterialer og kan produsere komplekse og store deler til en relativt lav kostnad. Overflateruheten og presisjonen er imidlertid relativt dårlig. Det brukes ofte til å produsere industrielle komponenter som motorblokker og rørdeler.
Hvordan fungerer tilpasset sandstøping?
Modellbygging
Sandstøping begynner med å lage et presist mønster av den endelige delen, vanligvis laget av tre, metall eller plast. Mønsteret har en utkastvinkel for enkel fjerning fra formen og tar hensyn til metallkrymping under størkning.
For støpegods med indre hulrom må det også produseres tilsvarende kjerneformer. Mønsterets nøyaktighet bestemmer direkte den endelige støpegodsets dimensjonale og strukturelle kvalitet.
støping
Støping skaper et hulrom i sand ved hjelp av et mønster. Mønsteret festes på en baseplate, omsluttes i en kolbe og fylles med støpesand – en blanding av silikasand og bindemiddel som gir styrke og permeabilitet når det komprimeres. Sanden stampes jevnt for hånd eller med maskin. Etter at mønsteret er fjernet, tilpasser det resulterende hulrommet seg formen og vil inneholde det smeltede metallet.
Core Making
Sandkjerner produseres individuelt i kjernebokser for å danne komplekse interne støpehulrom. Disse kjernene gjennomgår bake- eller herdebehandlinger for å oppnå større styrke enn hovedsandformen, noe som sikrer at de tåler erosjon av smeltet metall uten å svikte. Til slutt plasseres de herdede kjernene nøyaktig i sandformhulrommet.
Boksenhet
Kassemontering innebærer å kombinere de øvre og nedre sandformene med kjerner for å danne en komplett støpeform. Presis justering av sandkassene forhindrer feiljustering, mens sikker kjerneplassering sikrer nøyaktige indre strukturer.
Når støpeformen er lukket, skaper den et enhetlig hulrom som inneholder både den ytre formen og de indre egenskapene til støpegodset. Det siste trinnet innebærer å feste sandkassene godt sammen for å forhindre lekkasje av smeltet metall eller at formen separerer under støping på grunn av metallostatisk trykk.
Smelting og Heller
Smelting er prosessen med å varme opp faste metallråvarer i en ovn over smeltepunktet for å smelte dem til en væske med god fluiditet. Under smelteprosessen må nødvendige behandlinger utføres på det smeltede metallet, som fjerning av slagg og justering av kjemisk sammensetning, for å sikre kvaliteten.
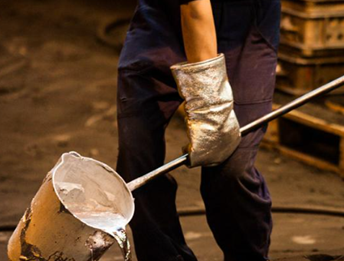
Når det smeltede metallet når ønsket temperatur og sammensetning, bruk en helleøse til å jevnt og kontinuerlig sprøyte det inn i den lukkede formåpningen til det smeltede metallet fyller hele hulrommet og renner over fra luftehullet. Temperaturen og hellehastigheten er avgjørende for støpekvaliteten.
Rist ut og Rengjøring
Etter støping må formen avkjøles helt for at metallet skal størkne. Når den nærmer seg romtemperatur, ristes den ut gjennom vibrasjon, banking eller spyling for å bryte den sintrede sandformen og fjerne støpegodset. Støpegodset rengjøres deretter ved å fjerne overflatesand, slipe overflødig metall fra slusesystemet og trekke ut interne sandkjerner for å få det endelige emnet.
Materiale brukt i tilpasset sandstøping
Cast Iron
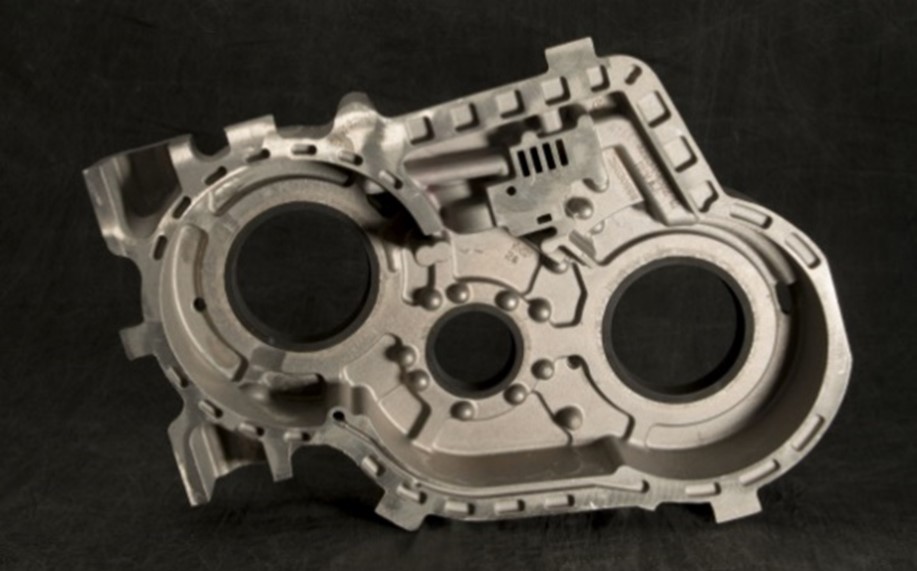
Støpejern er den mest brukte materialtypen i sandstøpeprosesser, og blant disse er grått støpejern spesielt vanlig. Denne materialtypen har utmerket støpeflyt, lav krymping, samt enestående slitestyrke og støtdemping.
- Pros:
Defektmotstand
Low Cost
Enkel smelteformbarhet
- Søknads: Motorblokk, bremseskive, maskinverktøybase
Støpt stål
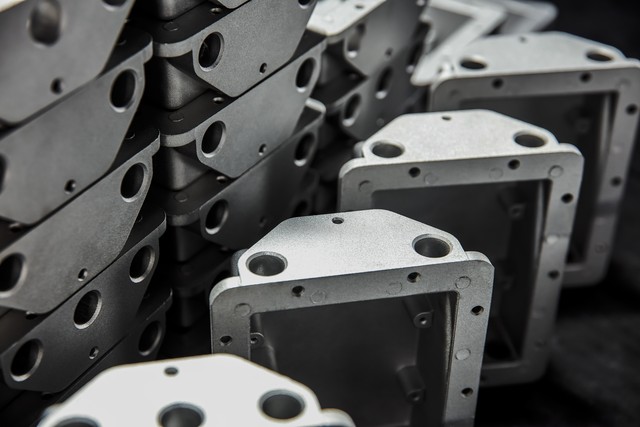
Støpt stål gir sandstøpegods høyere styrke og seighet, slik at de tåler større belastninger og støt. Smeltepunktet er høyere enn støpejerns, og kravene til støpeprosesser er også strengere.
Støpte ståldeler har en relativt stor krympehastighet og er mer utsatt for krympehull og indre spenninger, som må kompenseres for gjennom rimelig design og prosess.
- Søknads: Motorblokker, bremseskiver, maskinverktøybaser og skall av store trykkbeholdere
Aluminum Alloy
Aluminiumslegering er svært foretrukket i sandstøping på grunn av sin lave tetthet, høye spesifikke styrke og gode korrosjonsbestandighet. De har god flyt i smeltet tilstand og kan produsere lette støpegods med komplekse former og tynne veggtykkelser. Støpegods av aluminiumslegering har også god mekanisk prosesseringsytelse og varmeledningsevne.
- Pros: God korrosjonsbestandighet, høy spesifikk styrke og god fluiditet
- Søknads: The stempler og sylinderhoder på bilmotorer, strukturelle komponenter i fly, varmeavledningsskall på ulike elektroniske enheter og maskinvaredeler i dagliglivet
Kopperlegering
Kobberlegeringer, hovedsakelig bronse og messing, brukes hovedsakelig i sandstøping for å produsere deler som krever slitestyrke, korrosjonsbestandighet eller god elektrisk og termisk ledningsevne. Bronse har utmerket slitestyrke og kjemisk stabilitet, og brukes ofte til å produsere gir, lagre, marine skruepumper og ventilkomponenter.
- Pros: Gode mekaniske egenskaper, elektrisk ledningsevne og vakker farge
- Søknads: Støping av vannrørbeslag, musikkinstrumenter, dekorative kunstverk og diverse elektriske kontakter
Typer sandstøpeprosess
Grønn sandstøping
Grønn sandstøping er den vanligste og mest kostnadseffektive sandstøpemetoden. Dens karakteristiske trekk er at den støpes direkte i en fuktig, ubrent sandform. Hovedbindemidlet i støpesand er bentonitt, og viskositeten aktiveres av fuktighet.
- Pros: Den har høy produksjonseffektivitet og er egnet for mekaniserte samlebåndsoperasjoner
- Cons: Våte sandformer har relativt lav styrke, og fuktighet kan lett forårsake defekter som porøsitet i støpegods.
Mistet skumstøping
Lost foam-støping er en relativt avansert sandstøpeprosess, og modellen er laget av skumplast. Ved støping legges skummodellen inn i tørr sand uten bindemiddel, og deretter helles høytemperatur smeltet metall direkte inn i modellen. Skummodellen fordamper og forsvinner umiddelbart når den møter det smeltede metallet, og det smeltede metallet tar sin plass og fyller modellområdet, og danner til slutt en støpeform.
- Pros: Ingen formløfting er nødvendig, det er ingen skilleflate, og støpegods med ekstremt komplekse former kan produseres
- Cons: Skummodeller har relativt høye produksjonskostnader
Selvherdende sandstøping
Sandformen som er støpt av selvherdende sand trenger ikke å bli brent etter støping og kan herde av seg selv gjennom kjemiske reaksjoner ved romtemperatur for å oppnå ønsket styrke.
Vanlige materialer inkluderer natriumsilikat, sand og selvherdende sand av harpiks. Selvherdende sandformer har overlegen presisjon og styrke sammenlignet med våtstøpesand, noe som gjør dem mer egnet for produksjon av enkeltstykker eller småskala støpegods av mellomstore og store størrelser.
Fordeler med tilpasset sandstøping
Lave materialkostnader
Det viktigste råmaterialet som kreves for å lage sandformer er silikasand, som er svært rikelig forekommende i naturen og billig. Lim som leire og harpiks har også relativt lave kostnader.
Produksjonskostnadene for sandstøping er mye lavere enn for andre støpemetoder som krever bruk av metall- eller spesielle keramiske former. Den er spesielt egnet for produksjon av store støpegods i ett stykke eller små serier, og den vil ikke miste sin økonomiske effektivitet på grunn av den høye kostnaden for selve formen.
Svært fleksibel produksjonsprosess
Sandstøping er ikke strengt begrenset av støpegodsets størrelse, vekt og kompleksitet. Det kan ikke bare produsere små deler som veier bare noen få gram, men også produsere store maskinverktøybaser eller gigantiske marinepropeller som veier hundrevis av tonn.
Etter støping blir sandformen skadet, og støpegods med dype hulrom, fordypninger og andre egenskaper som er vanskelige å forme med andre metoder, kan fjernes fra den komplekse sandformen. Denne fleksibiliteten er uovertruffen av mange permanente støpemetoder.
Bred metallkompatibilitet
Sandstøping har nesten ingen begrensninger på hvilke typer metaller som skal støpes. Fra aluminiumslegeringer med lavt smeltepunkt og kobberlegeringer til støpejern med høyt smeltepunkt, støpt stål og til og med høytemperaturlegeringer som nikkelbaserte og koboltbaserte, kan alle dannes ved sandstøping.
Støpesand har i seg selv en ekstremt høy ildfasthet og tåler de høye temperaturene til de aller fleste metallsmelter uten å smelte, noe som gir en universell plattform for produksjon av metallkomponenter med forskjellige egenskaper og bruksområder.
Rask støpeformproduksjon
Sandstøping er svært rask for bearbeiding og produksjon av tre- eller plastformer. Når designet må modifiseres, krever sandstøping bare modifisering av modellen, uten den tidkrevende og arbeidskrevende mekaniske bearbeidingen som i metallformer.
Produksjon av former forkorter syklusen fra produktdesign til vellykket prøveproduksjon betydelig, reduserer kostnader og risikoer i utviklingsfasen, og er svært økonomisk og effektivt for prøveproduksjon eller småskalaproduksjon.
Ubegrenset størrelsesområde
Det store utvalget av støpestørrelser er en svært fremtredende fordel med sandstøping. Sandformer lages i blokker og settes sammen. I teorien kan deler av alle størrelser støpes ved å lage sandkasser som er store nok.
I den faktiske industrien produseres nesten alle de største og tyngste støpegodsene, som store motorblokker og store maskinplattformer, ved sandstøping. Det er svært vanskelig for andre støpemetoder å oppnå så enorme dimensjoner.
Ulemper med tilpasset sandstøping
Dårlig dimensjonsnøyaktighet
Sandformer dannes ved å binde granulære sandkorn sammen. Innerveggene deres er ikke like glatte som metallformer av natur, noe som fører til en relativt ru overflate på støpegodset. Vanligvis kreves det påfølgende mekanisk bearbeiding for å forbedre dette.
Under operasjoner som avforming og lukking av bokser er sandformen utsatt for mindre deformasjoner eller skader. Kombinert med skuring av smeltet metall med høy temperatur kan dette forårsake dimensjonsavvik i støpegodset og overflatedefekter som grader.
Tøft arbeidsmiljø
Det genereres store mengder støv under produksjonsprosessen for sandstøping, spesielt i sandblandings-, støpe- og ristefasene. Samtidig produserer smelting av metaller, varme støpeformer og nedbrytning av bindemidler skadelige gasser og røyk.
Støv og skadelige gasser utgjør en trussel mot helsen til arbeidere i verksteder, og bedrifter må investere store kostnader i ventilasjon, støvfjerning og avgassbehandling for å overholde strenge miljøvernforskrifter.
Kompleks og ferdighetsavhengig
Sandstøping involverer en rekke prosesser, fra formfremstilling, støping, smelting til helling og rengjøring. Parameterkontrollen i hvert ledd vil påvirke kvaliteten på det endelige støpegodset.
Sandstøpeprosessen er sterkt avhengig av erfaring og vurderingsevne hos fagarbeidere, som for eksempel valg av støpetemperatur og hastighet. Svingninger i menneskelige faktorer kan lett føre til ustabil produktkvalitet, og etterspørselen etter fagarbeidere øker også administrasjonskostnadene.
Presisjonssandstøpetjenester: Styr prosjektet du trenger
Velkommen til NOBLE, din pålitelige partner for sandstøpeløsninger av høy kvalitet. Vi spesialiserer oss på å transformere designene dine til slitesterke, komplekse metallkomponenter gjennom våre avanserte sandstøpemuligheter. Fra prototyping til storproduksjon tilbyr vi påliteligheten, ekspertisen og kapasiteten til å møte dine strengeste krav.
Hvorfor samarbeide med oss?
- Bevist kvalitet og pålitelighet: Våre strenge kvalitetskontrollsystemer, fra inspeksjon av råvarer til endelige dimensjonskontroller, garanterer at hver støpegods oppfyller dine spesifikasjoner.
- Teknisk samarbeid: Vårt ingeniørteam jobber tett med deg for å optimalisere design for produksjonsevne, forbedre ytelsen og redusere totalkostnaden.
- Konkurransedyktige ledetider: Vi benytter effektiv produksjonsplanlegging og robuste prosesser for å levere komponentene dine i tide, hver gang.
La oss være fundamentet for ditt neste prosjekt. Kontakt oss i dag for å diskutere dine behov og motta et omfattende tilbud.
Spørsmål og svar
Hva er sandstøping, og hvordan fungerer det?
Sandstøping er en allsidig metallstøpeprosess der smeltet metall helles i en engangs sandform for å lage en del. Prosessen innebærer å lage en sandform fra et mønster (en kopi av delen), fylle den med smeltet metall, la det avkjøles og størkne, og deretter bryte av sandformen for å hente det ferdige støpegodset.
Hvilke materialer kan brukes i sandstøping?
Sandstøpetjenester støtter et bredt spekter av jernholdige og ikke-jernholdige metaller. Vanlige valg inkluderer gråjern, duktilt jern, karbonstål, rustfritt stål, aluminiumslegeringer og kobberlegeringer (som bronse og messing). Valget avhenger av de nødvendige mekaniske egenskapene, som styrke, slitestyrke eller korrosjonsmotstand.
Hva er den typiske størrelsen og vekten for sandstøpegods?
Sandstøping er unikt i stand til å produsere deler i et enormt størrelsesspekter. Komponenter kan variere fra noen få unser (100+ gram) til over 100 tonn, noe som gjør det ideelt for alt fra små kapslinger til massive maskinbaser, pumpehus og industrielt utstyr.
Hva er begrensningene ved sandstøpeprosessen?
Selv om sandstøping er svært allsidig, har den noen begrensninger. De resulterende delene har vanligvis en grovere overflatefinish enn de fra investeringsstøping eller presstøping, og har generelt lavere dimensjonsnøyaktighet.
Hva er fordelene med å velge sandstøpetjenester?
De viktigste fordelene med sandstøping inkluderer lave verktøykostnader sammenlignet med andre metoder, muligheten til å produsere svært store og tunge komponenter, og eksepsjonell designfleksibilitet for komplekse geometrier.






