
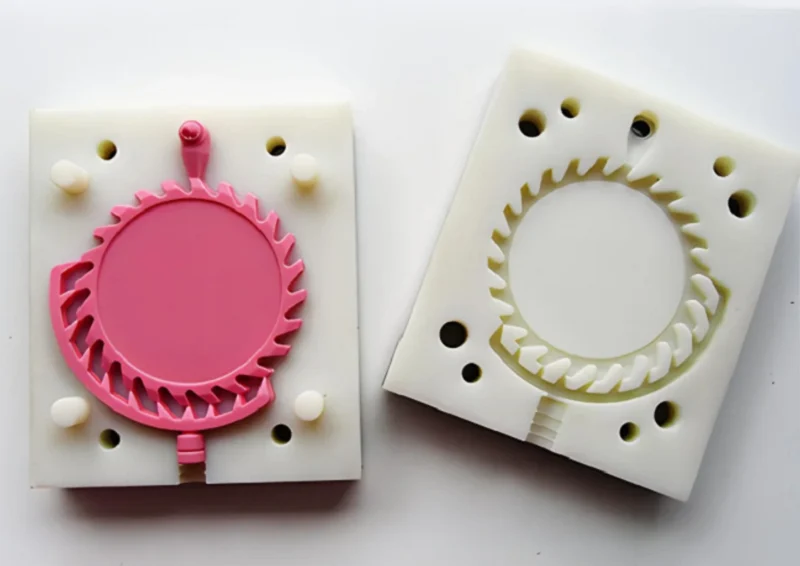
Silikonvakuumstøping er en metode for å lage små partier med plastdeler. Et mastermønster ligger i en eske. Flytende silikon helles over det. Silikonet herder til en fleksibel form. Masteren kommer ut. Harpiksen legges inn. Vakuum trekker ut luften. Delen herder. Du får en kopi.
Denne prosessen er mye brukt i prototyping og småskalaproduksjon. Hvorfor? Den er rask – støpeformer kan produseres på bare noen få dager. Den er billig – disse formene koster mindre enn stålformer. Og kvaliteten er høy – utseendet og følelsen til sluttproduktet er umulig å skille fra masseproduserte sprøytestøpte deler.
Denne veiledningen dekker hele prosessen. Du lærer når du skal bruke silikonvakuumstøping og når du skal velge andre metoder.
Definisjon av silikonvakuumstøping
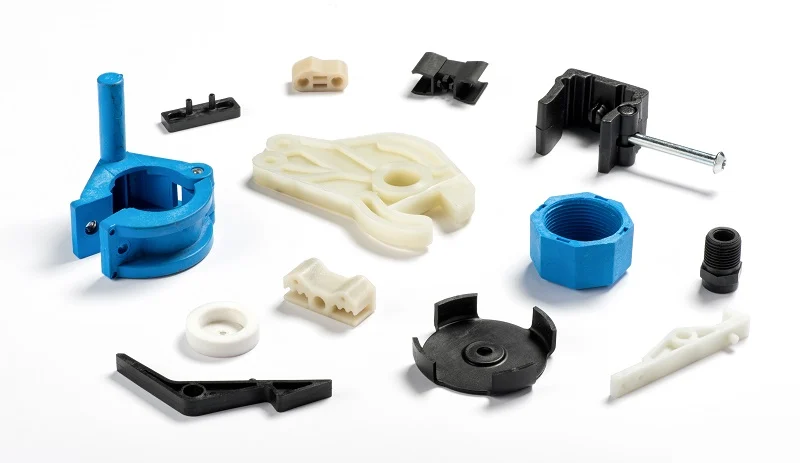
Silikonvakuumstøping bruker en fleksibel silikonform for å produsere plastdeler. Et mastermønster – vanligvis 3D-printet eller maskinert – henges opp i en beholder. Flytende silikon helles rundt det. Silikonet herder. Masteren fjernes. Det resulterende hulrommet er et perfekt negativ av originalen.
Støpematerialet er annerledes. Harpiks – polyuretan, epoksy eller lignende – helles i silikonformen. Vakuum trekker ut luft. Harpiksen herder. Delen kommer ut. Silikonet bøyer seg. Underskjæringer løsner uten skade.
Skillet er kritisk. Formen er av silikon. Fleksibel. Myk. Den gjør støpingen mulig. Støpematerialet er av stiv plast. Hard. Slitesterk. To forskjellige materialer. To forskjellige funksjoner. Én prosess forbinder dem.
Dette er kjernen i silikonvakuumstøping. En fleksibel form for stive deler. Begrenset antall. Høy kvalitet. Rask leveringstid.
Silikon vakuumstøpeprosess trinn for trinn
Trinn 1: Opprette hovedmodellen
Masteren er utgangspunktet. Hver støpedel kopierer den. Ufullkommenheter på masteren dukker opp på hver kopi. Riper, ru overflater, dimensjonsfeil – alt overføres direkte.
Masteren er vanligvis 3D-printet eller CNC-maskinert. SLA-printing gir en glatt overflate. CNC-maskinering gir små toleranser. Valget avhenger av delkravene. Masteren må tåle silikonhellingen. Den ligger i væsken. Den fjernes. Den må ikke deformeres.
Trinn 2: Produksjon av silikonformen
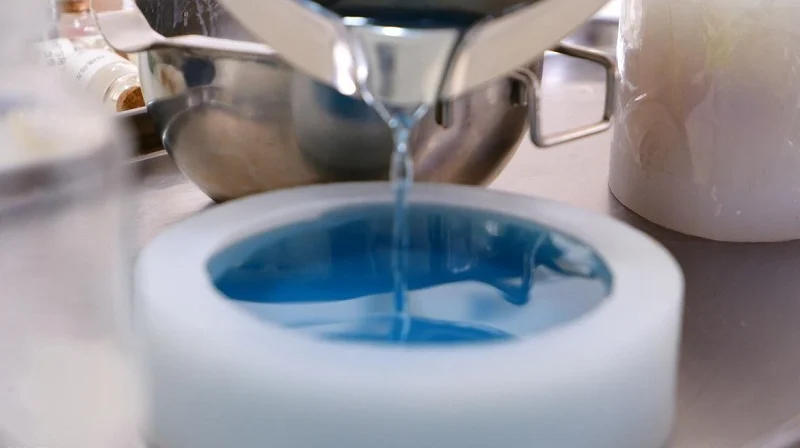
Flytende silikon helles rundt masteren. Den fyller hvert underskjær. Den gjenskaper alle overflatedetaljer. Når masteren er herdet, trekkes den ut. Hulrommet er et negativ av originalen.
Formmaterialet er viktig. Shore-hardheten bestemmer fleksibiliteten. En mykere form frigjør komplekse underskjæringer lett. En hardere form har smalere toleranser. Silikonet må motstå støpeharpiksen. Det må ikke svelle eller brytes ned etter gjentatte støpinger.
Trinn 3: Vakuumavgassing og harpikstøping
Harpiksen blandes. Luftbobler blir fanget i væsken. Vakuumkammeret trekker dem ut. Harpiksen blir tett og klar.
Så helles harpiksen i silikonformen. Kammeret lukkes. Vakuumet trekker igjen. Harpiksen strømmer inn i hvert hulrom. Ingen innestengt luft. Ingen tomrom. Silikonvakuumstøping er avhengig av dette trinnet for konsistente resultater.
Trinn 4: Herding og avforming
Harpiksen herder ved romtemperatur eller i en ovn med lav temperatur. Herdetiden avhenger av harpiksystemet. Raskere herding genererer varme. Langsommere herding reduserer krymping.
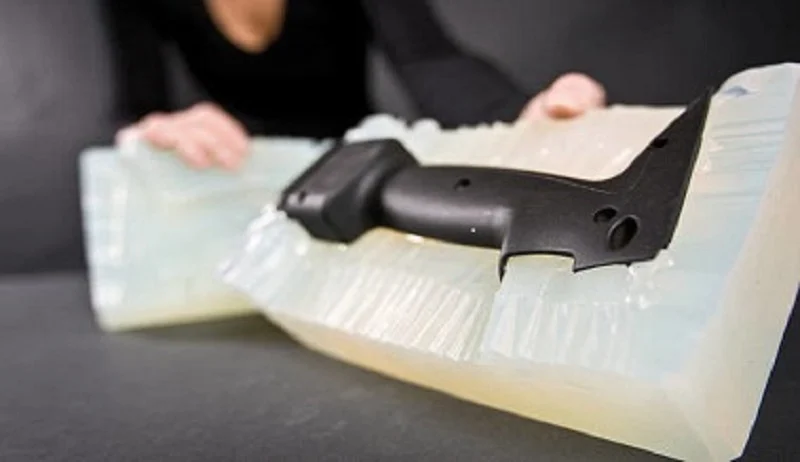
Avforming er et forsiktig arbeid. Silikonet bøyer seg. Delen slipper. Ingen kraft. Ingen lirking. Formen forblir intakt. Den kan brukes igjen. Riktig avforming forlenger formens levetid. En revet form kan ikke repareres.
Trinn 5: Etterbehandling og overflatebehandling
Den støpte delen er ikke den endelige delen. Overflødig materiale ved støpeporten må fjernes. Overflatefeil må slipes eller poleres. Maling og teksturer påføres.
Noen deler trenger sekundære operasjoner. Gjenging av hull. Liming av innlegg. Maling av overflater. Etterbehandlingstrinnet foredler delen til sin endelige form og funksjon.
Disse fem trinnene definerer arbeidsflyten for vakuumstøping av silikon. Hvert trinn påvirker det neste. Masteren bestemmer delen. Formen bestemmer detaljene. Vakuumet bestemmer tettheten. Etterbehandlingen bestemmer finishen. Alle fem må utføres riktig.
Materialer brukt i silikonvakuumstøping
Silikongummi for Forming
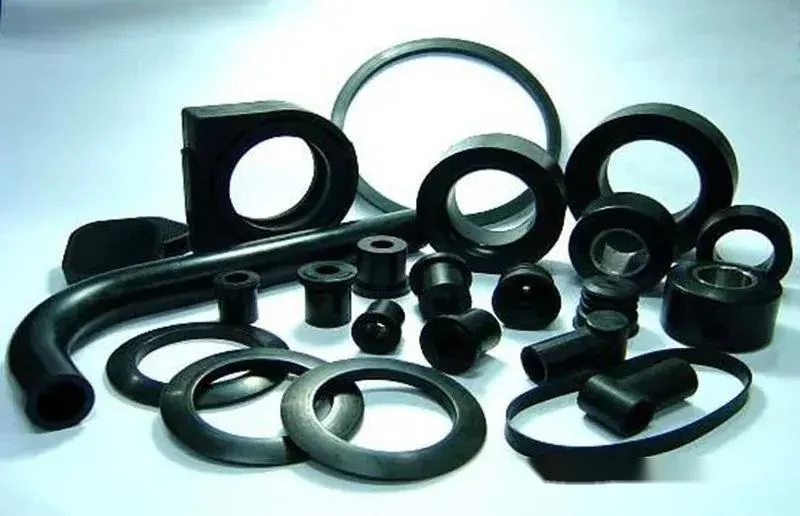
Formmaterialet er silikon. Det er fleksibelt. Det er slitesterkt. Det fanger opp fine overflatedetaljer. Det fjerner underskjæringer uten å skade.
Ikke alle silikongummier er like. Shore-hardheten varierer fra myk (A20) til fast (A60). En mykere form håndterer komplekse underskjæringer. En fastere form har strammere dimensjoner. Valget avhenger av delens geometri. Silikonet må også motstå støpeharpiksen. Noen harpikser angriper formen. Feil silikon brytes ned etter noen få støpinger.
Polyuretan støpeharpikser
Støpeharpiksen er polyuretan. Det er et tokomponentsystem. Bland det. Hell det. Det herder. De mekaniske egenskapene kommer fra formuleringen.
ABS-lignende harpikser etterligner sprøytestøpt ABS. Stiv. Tøff. God slagfasthet.
PP-lignende harpikser simulerer polypropylen. Semi-fleksibel. Kjemikaliebestandig. Bra for levende hengsler.
PC-lignende harpikser kopierer polykarbonat. Høy styrke. Høy varmeavbøyning. Bra for strukturelle deler.
Gummilignende harpikser er myke. Fleksible. De simulerer TPE eller silikon. Pakninger, grep og tetninger.
Gjennomsiktige harpikser er klare. Optisk klarhet varierer. Noen er krystallklare. Andre har et svakt gult skjær. De brukes til linser og lysledere.
Flammehemmende materialer oppfyller UL 94 V-0-klassifiseringene. Brukes i elektriske og bilindustrien.
Harpiksen bestemmer delens ytelse. Velg den rette for ditt silikonvakuumstøpeprosjekt.
Fargelegging og overflateteksturalternativer
Tilsett fargestoffet i harpiksen før støping. Fargen er jevn i hele delen, noe som eliminerer behovet for maling.
Overflatestrukturen er avledet fra prototypen. Silikon kan gjenskape denne teksturen nøyaktig. Matte overflater, blanke overflater og teksturerte mønstre i teknisk kvalitet kan alle overføres fullt ut til den støpte delen. Delen ser ut som en masseprodusert komponent. Dette er den sanne verdien av silikonvakuumstøping. Det er ikke bare en prototype, men en førproduksjonsprøve. Utseendet og følelsen er umulig å skille fra det endelige produktet.
Fordeler med silikonvakuumstøping
Lave verktøykostnader
Formene er laget av silikon. I motsetning til stål- og aluminiumsformer er dette materialet billig og raskt å produsere, og formkostnaden er bare en brøkdel av sprøytestøping. For prototyping og småskalaproduksjon er denne metoden kostnadseffektiv og krever ingen betydelige kapitalinvesteringer.
Rask ledetid
Silikonformer kan ferdigstilles i løpet av få dager. Når hovedformen er ferdig og silikonet er hellt, kan produksjonen starte dagen etter herding over natten. Dette forkorter tiden til markedet og akselererer tempoet på design-iterasjoner.
Utmerket overflatefinish
Silikonet gjenskaper masteren nøyaktig. Hver ripe. Hver tekstur. Hver polering. Den støpte delen matcher masterens overflate. Glatte, kosmetiske overflater er standard.
Høy detaljreproduksjon
Fine detaljer gjengis pålitelig. Riller, tekst, mikroriller ... silikon fyller hver eneste fordypning. Harpiks fyller hver eneste detalj, noe som resulterer i et ferdig produkt som ligner originalen.
Fleksibel formdesign for komplekse geometrier
Silikon er fleksibelt, slik at deler kan fjernes fra formen uten å skade avfasingene. Når formen åpnes, kastes delene ut uten behov for hjelpeverktøy som glidere eller utstøterpinner. Sammenlignet med stive former, gjør vakuumstøping av silikon det enklere å produsere deler med komplekse former.
Ideell for Lavvolumsproduksjon
For 3D-printing kan bestillinger med ekstremt høye produksjonsvolumer ta uker å skrive ut, og kostnaden per enhet er for høy. For sprøytestøping er produksjonsvolumene for lave til å dekke inn kostnaden for formen. Silikonvakuumstøping faller midt imellom og fyller dette gapet. Det er fordelen: den tilbyr en moderat pris og moderat hastighet, noe som gjør den akkurat passe for riktig produksjonsvolum.
Begrensninger ved silikonvakuumstøping
Begrenset mugglevetid
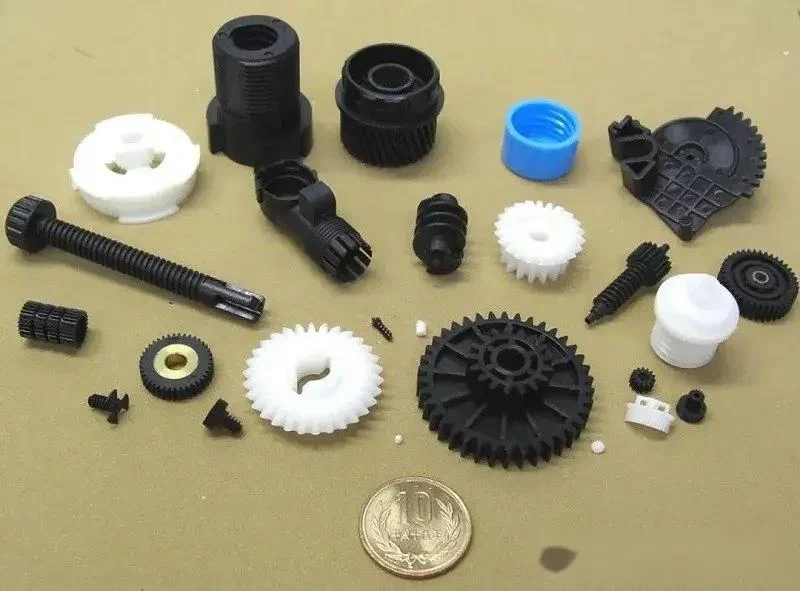
Silikonformer kan vanligvis bare produsere 20 til 30 deler. Hvis geometrien er enkel og harpikseegenskapene er milde, kan dette tallet noen ganger nå 50. Etter det begynner formen å eldes. Overflaten blir ru, detaljene blir uskarpe, og dimensjonene forskyves. Silikonformer er forbruksvarer som brukes i silikonvakuumstøping; de er ikke produksjonsverktøy.
Lavere dimensjonsstabilitet enn metallverktøy
Silikon er fleksibelt. Det bøyer seg under trykk. Denne bøyingen forårsaker dimensjonsendringer. Følgelig vil deler som fjernes fra formen avvike noe fra prototypen. Etter hvert som formen eldes, øker denne avviken gradvis. Metallformer bøyer seg ikke og opprettholder dimensjonsstabilitet. Silikonvakuumstøping er en prosess som ofrer langsiktig stabilitet i bytte mot hastighets- og kostnadsfordeler.
Materialytelse sammenlignet med sprøytestøpt plast
Disse harpiksene etterligner egenskapene til produksjonskvalitetsplast, men kan ikke helt matche dem. De har lavere slagfasthet, lavere varmeavbøyningstemperaturer og kortere utmattingslevetid. Selv om ytelsen til visse harpikssystemer nærmer seg ABS eller polypropylen, kan de ikke erstatte dem fullt ut. Disse delene er ment for prototyping, ikke masseproduksjon.
Produksjonsvolumbegrensninger
Produksjonsvolum er en avgjørende faktor. Silikonvakuumstøping er egnet for serier på 10 til 50 deler. Når produksjonen overstiger 100 deler, blir prosessen økonomisk ulønnsom. Former slites ut, og utskifting av dem øker kostnadene, noe som fører til høyere enhetskostnader. For mengder over en viss terskel er sprøytestøping mer kostnadseffektivt; for mengder under denne terskelen er 3D-printing raskere.
Silikonvakuumstøping har et klart definert driftsområde. Vennligst bruk den innenfor dette området. Hvis du overskrider dette området, vennligst velg en alternativ metode. Dette er ikke en feil, men snarere en begrensning av prosessen.
Silikon vakuumstøping vs. Sprøytestøping
Kostnadssammenligning
Silikonformer er rimelige og koster bare noen få tusen dollar. Sprøytestøping er derimot dyre og koster titusenvis av dollar, og noen ganger til og med hundretusenvis. Enhetskostnadene tegner et annet bilde: Enhetskostnaden for sprøytestøping er lavere, mens den for vakuumstøping av silikon er høyere. Nullpunktspunktet for totalkostnaden avhenger av produksjonsvolumet. Hvis 50 enheter produseres, er vakuumstøping billigere; hvis 10 000 enheter produseres, gir sprøytestøping en større kostnadsfordel.
Produksjon Speed
Silikonformer kan produseres på bare noen få dager. Den første delen kan produseres i løpet av en uke. Sprøytestøper tar derimot flere måneder – vanligvis åtte til seksten uker. Dette etterfølges av prototyping, deretter justeringer og til slutt masseproduksjon. Det er nettopp her forskjellen i tid til markedet ligger. Silikonvakuumstøping akselererer utviklingsprosessen, mens sprøytestøping bremser den.
Delkvalitet
Både silikonvakuumstøping og sprøytestøping kan produsere deler av høy kvalitet. Kvalitetsmålingene deres er forskjellige. Silikonvakuumstøping oppnår utmerket overflatefinish og kan reprodusere fine detaljer, mens sprøytestøping gir bedre dimensjonsstabilitet og opprettholder tette toleranser selv etter millioner av sykluser. Materialegenskapene til de to prosessene er også forskjellige: sprøytestøping bruker termoplast av industriell kvalitet, mens vakuumstøping bruker polyuretanharpiks. Selv om disse to harpiksene er like, er de ikke de samme.
Beste produksjonsvolumer
Produksjonsvolumet avgjør valget av produksjonsprosess. Silikonvakuumstøping: 10 til 100 stykker. Sprøytestøping: 1,000 stykker eller mer. Situasjonen som faller mellom disse to er mindre entydig. Det spesifikke valget avhenger av delens kompleksitet, materialkrav og budsjett.
Hvilken prosess bør du velge?
Valget avhenger av utviklingsstadiet. Er du i den tidlige utviklingsfasen? Silikonvakuumstøping tilbyr hastighet og fleksibilitet. Trenger du funksjonelle deler til valideringsfasen? Vakuumstøping kan dekke disse behovene. Masseproduksjon? Sprøytestøping er det endelige målet.
Evalueringsprosessen er enkel. Bestem produksjonsvolumet. Sett tidslinjen. Identifiser materialkravene. Valg av prosess vil følge naturlig. Vakuumstøping er en bro. Sprøytestøping er det endelige målet.
Om NOBLE: Din pålitelige produksjonspartner
NOBLE er et produksjonsselskap. Presisjonsmetall- og plastbearbeiding er kjernen i virksomheten. Kundebasen spenner over flere bransjer, inkludert medisinsk utstyr, industrielt utstyr og forbruksvarer. Tjenestene deres spenner fra rask prototyping til storskala produksjon. Målet vårt er å tilby pålitelige produksjonsløsninger som forvandler ideer til produkter av høy kvalitet.
Omfattende produksjonsmuligheter
Tjenestene våre dekker hele spekteret. Silikonvakuumstøping brukes til prototyping og pilotproduksjon; CNC-maskinering oppfyller strenge toleransekrav; sprøytestøping av plast er egnet for deler i store volum; metallplatefabrikasjon brukes til skap og rammer; presisjonsmetallbearbeiding brukes til strukturelle komponenter; rask prototyping brukes til designvalidering; og produksjon av tilpassede deler oppfyller spesialiserte behov.
Integrasjon er vår styrke. Flere produksjonsprosesser er samlet under ett tak. Ingen outsourcing, ingen overleveringer. Vi skreddersyr effektive og kostnadseffektive løsninger for hvert prosjekt.
Sertifisert kvalitetsstyring
Kvaliteten er verifiserbar. ISO 9001:2015 dekker generell kvalitetsstyring, mens ISO 13485:2016 er spesifikk for produksjon av medisinsk utstyr. Disse systemene oppfyller de strenge kravene i sektorene for medisinsk utstyr, industrielt utstyr og forbruksvarer.
FAQ
Hva er silikon vakuumstøping?
En fleksibel silikonform lages fra en masterform, og harpiks helles i formen under vakuum. Etter at delen har herdet, fjernes den fra formen. Denne prosessen kan brukes til å produsere små partier med høypresisjons plastdeler.
Hvilke materialer kan brukes i silikonvakuumstøping?
Polyuretanharpikser er standardmaterialer. De kan etterligne ABS, polypropylen, polykarbonat og gummilignende materialer. I tillegg finnes det gjennomsiktige og flammehemmende varianter. Valget av harpiks bestemmer delens mekaniske egenskaper.
Hvor mange deler kan én silikonform produsere?
Vanligvis er det 20 til 30 deler. Når geometrien er enkel og harpiksens egenskaper er milde, kan dette tallet nå 50. Komplekse underskjæringer eller harpikser med aggressive egenskaper vil forkorte formens levetid.
Er silikon vakuumstøping egnet for produksjon?
Dette gjelder for småskalaproduksjon – 10 til 100 stykker. Det er imidlertid ikke tilfelle for storskalaproduksjon. Former slites ut, og kostnaden per enhet øker. Når produksjonen overstiger en viss mengde, blir kostnaden for sprøytestøping faktisk lavere.
Hva er forskjellen mellom silikonvakuumstøping og sprøytestøping?
Silikonvakuumstøping bruker rimelige silikonformer og har korte ledetider, noe som gjør den egnet for produksjon i små serier. Sprøytestøping bruker derimot dyre stålformer og har lange ledetider, noe som gjør den egnet for produksjon i store mengder.
Hvor nøyaktig er silikonvakuumstøping?
Nøyaktigheten avhenger av prototypen. Silikon kan gjenskape prototypen tett. Dimensjonstoleranser kan nå ±0.1 millimeter. Formens fleksibilitet kan forårsake noe avvik. Langtidsstabiliteten er lavere enn for metallformer. Dette nøyaktighetsnivået er tilstrekkelig for prototyper og småskalaproduksjon. For høypresisjonsproduksjon, velg sprøytestøping eller maskinering.







