
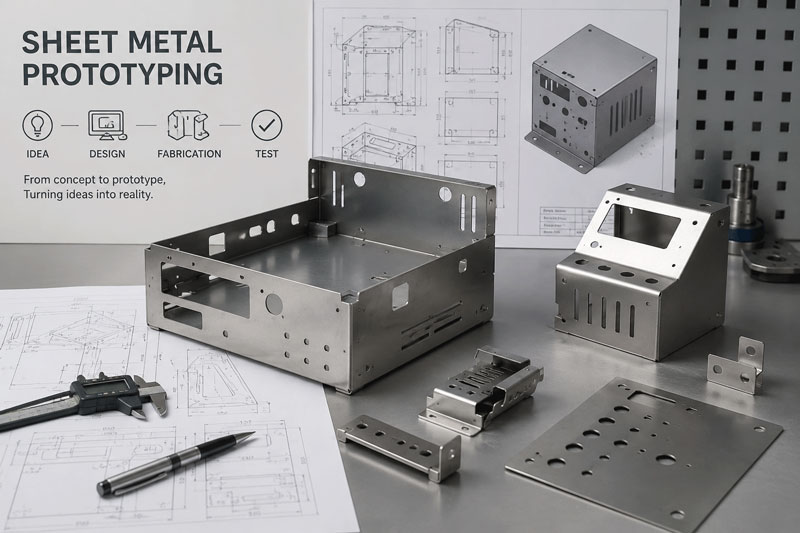
Introduksjon: Porten til maskinvareinnovasjon
Tenk deg å holde ditt banebrytende produktkonsept i hendene for første gang – føle vekten, teste mekanismene, presentere det for investorer eller sette det gjennom virkelige forhold. Dette transformative øyeblikket, der digitale design blir fysisk virkelighet, er muliggjort gjennom fabrikasjon av prototyper i metallplater. I dagens raske maskinvareutviklingslandskap er evnen til raskt og nøyaktig å produsere funksjonelle prototyper ikke bare en fordel – det er en nødvendighet for overlevelse og suksess.
Prototyping av metallplater står som den kritiske broen mellom konseptuell design og masseproduksjon, og gjør det mulig for innovatører på tvers av bransjer – fra oppstartsbedrifter innen luftfart til utviklere av medisinsk utstyr – å validere, forbedre og perfeksjonere designene sine før de forplikter seg til dyrt produksjonsverktøy. Denne omfattende veiledningen utforsker alle aspekter ved fabrikasjon av prototyper av metallplater, og gir deg kunnskapen du trenger for å navigere i denne viktige fasen av produktutviklingen på en vellykket måte.
Kapittel 1: Forstå prototyping av metallplater
Hva er prototypefabrikasjon av metallplater?
Prototypefabrikasjon av metallplater refererer til den spesialiserte prosessen med å lage funksjonelle, dimensjonsnøyaktige metallplatedeler og -enheter i lave volumer for designvalidering, testing og markedsevaluering. I motsetning til masseproduksjonsmetoder som er avhengige av dedikert verktøy og optimalisering av høye volum, prioriterer prototypefabrikasjon hastighet, fleksibilitet og presisjon for produksjon i små serier.
Kjerneegenskaper ved prototypefabrikasjon:
- Fokus på lavt volumVanligvis 1 til 100 stykker
- Rask behandlingDager eller uker i stedet for måneder
- DesignfleksibilitetEnkel tilpasning av designendringer
- Kostnadseffektivt verktøyMinimal eller ingen investering i hardt verktøy
- Høy presisjonOverholder snevre toleranser for valideringsformål
Den kritiske rollen til prototyping i produktutvikling
Risikoredusering gjennom fysisk validering
Forskning viser at produkter som er validert med funksjonelle prototyper opplever 67 % færre designrelaterte problemer under produksjonen og 82 % høyere markedsakseptrater. Prototyping muliggjør:
- Identifisering og løsning av designfeil før verktøyinvestering
- Verifisering av produksjonsgjennomførbarhet og monteringsprosesser
- Validering av materialvalg og ytelsesegenskaper
- Demonstrasjon av produktets funksjonalitet for interessenter og investorer
Det kostnadsbesparende imperativet
Selv om prototypefabrikasjon representerer en investering, blir den overskygget av de potensielle kostnadene ved:
- Modifikasjoner av produksjonsverktøy (vanligvis 5–15 ganger dyrere enn prototypeendringer)
- Produksjonsforsinkelser og tapte markedsvinduer
- Produkttilbakekallinger på grunn av uoppdagede designfeil
- Tapt konkurransefortrinn på grunn av forsinket markedsinntreden
Kapittel 2: Metoder og teknologier for prototypeproduksjon
Laserskjæring for prototyper
Teknologioversikt:
Laserskjæring bruker fokuserte laserstråler for å smelte, brenne eller fordampe materiale med eksepsjonell presisjon. Moderne fiberlasersystemer tilbyr overlegen hastighet og kvalitet for prototypeapplikasjoner.
Prototypespesifikke fordeler:
- Null verktøykostnaderIngen fysiske verktøy kreves
- Ekstrem fleksibilitetRaske designendringer uten verktøymodifikasjoner
- Utmerket presisjonToleranser så små som ±0.004″ (0.1 mm)
- Komplekse geometrierIntrikate former og fine detaljer oppnås enkelt
- Materiell allsidighetSkjærer i forskjellige metaller, inkludert rustfritt stål, aluminium og kobber
Typiske bruksområder:
- Komplekse flate mønstre og profiler
- Ventilasjonsrister og dekorative elementer
- Strukturelle komponenter med intrikate utskjæringer
- Braketter og monteringsplater
- Kabinetpaneler og deksler
Tekniske spesifikasjoner:
- Maksimal tykkelseOpptil 25 mm for enkelte materialer
- Posisjonsnøyaktighet±0.001 tommer (0.025 mm)
- Minimum funksjonsstørrelse0.1 mm (0.004 tommer) snittbredde
- KantkvalitetUtmerket med minimal varmepåvirket sone
CNC-stansing for prototypeproduksjon
Teknologioversikt:
CNC-stansing bruker programmerbare tårnpresser for å lage hull, former og fasonger i metallplater ved hjelp av mekanisk kraft.
Når du skal velge stansing for prototyper:
- standard~~POS=TRUNCNår deler inkluderer vanlige hullstørrelser og -former
- FormingsoperasjonerFor lameller, forsenkninger og pregede detaljer
- Behov for middels volum10–50 stykker der laseroppsetttiden blir ineffektiv
- KostnadseffektivitetNår standardverktøy kan brukes effektivt
Fordeler med prototyping:
- Integrert formingOppretter formede funksjoner i samme operasjon
- Tilgang til verktøybibliotekOmfattende standardverktøytilgjengelighet
- God kantkvalitetRene kanter med minimal grad
- Rimelig hastighetRaskere enn laser for visse mønstre
Begrensninger:
- VerktøybegrensningerBegrenset av tilgjengelige verktøystørrelser og -former
- OppsettskravVerktøyoppsett som trengs for hver jobb
- Geometriske begrensningerMindre fleksibel for komplekse konturer enn laser
CNC-pressebremsforming
Teknologioversikt:
Moderne CNC-kantpresser bruker datastyrte bakanslag og ramposisjonering for å oppnå presise bøyninger i metallplatekomponenter.
Prototypespesifikke funksjoner:
- Hurtig oppsettOppsett av digitalt verktøy og programlasting
- Høy nøyaktighetVinkeltoleranser på ±0.5° er oppnåelige
- Fleksibelt verktøyJusterbar for ulike materialer og tykkelser
- Kompleks bøyingFlere bøyninger i enkeltoppsett
Kritiske hensyn ved prototypebøying:
- Materiale FjæringKompensasjonsberegninger for forskjellige materialer
- Optimalisering av bøyesekvensPlanlegging for tilgjengelighet og nøyaktighet
- VerktøyvalgTilpasse verktøy til material- og radiuskrav
- Prototypespesifikke utfordringerSmå porsjoner krever spesiell oppmerksomhet på konsistens
Avanserte funksjoner for prototyper:
- 3D BøyeKomplekse flerplansbøyninger
- Automatisk verktøyendringFor varierte prototypekrav
- LaservinkelmålingVinkelverifisering i sanntid
- Kollisjon unngåelseProgramvarebeskyttelse for komplekse deler
Waterjet Cutting for spesialiserte prototyper
Teknologioversikt:
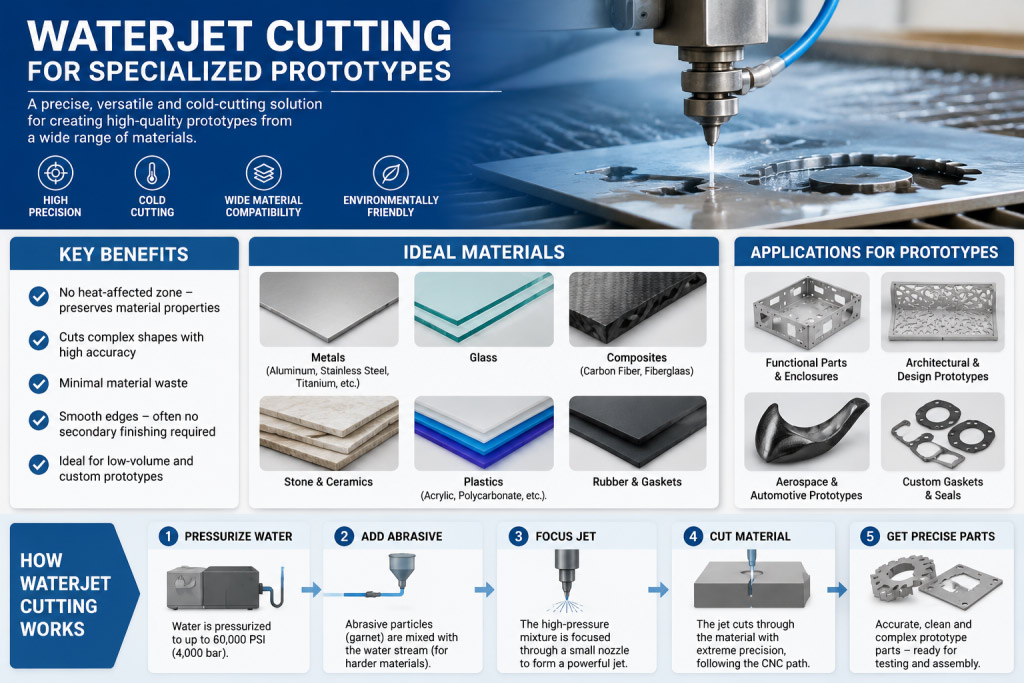
Vannstråleskjæring bruker høytrykksvann blandet med slipende partikler for å skjære gjennom materialer uten varmetilførsel.
Prototypeapplikasjoner:
- Varmesensitive materialerDer termisk forvrengning må unngås
- Tykke materialerKapasitet på opptil 6 tommer (150 mm) tykkelse
- KomposittmaterialerSkjæring av blandede materialer
- Ømfintlige komponenterDer klemkraften er viktig
Fordeler:
- Ingen varmepåvirket soneKritisk for visse materialer og bruksområder
- Materiell allsidighetSkjærer metaller, kompositter, glass og stein
- MiljøfordelerIngen giftige gasser eller termisk forvrengning
- PresisjonskapasitetGod nøyaktighet for de fleste prototypebehov
Additive Manufacturing Integration
Hybride tilnærminger:
I økende grad inkluderer prototyping av metallplater 3D-printing for:
- Komplekse braketter og festerDer metallplater er upraktiske
- Monteringsjigger og -festerTilpasset verktøy for prototypemontering
- Ikke-strukturelle komponenterDekorative eller lavspenningselementer
- Rask iterasjonRaske designendringer uten metallbearbeiding
Kapittel 3: Materialer for prototyper av metallplater
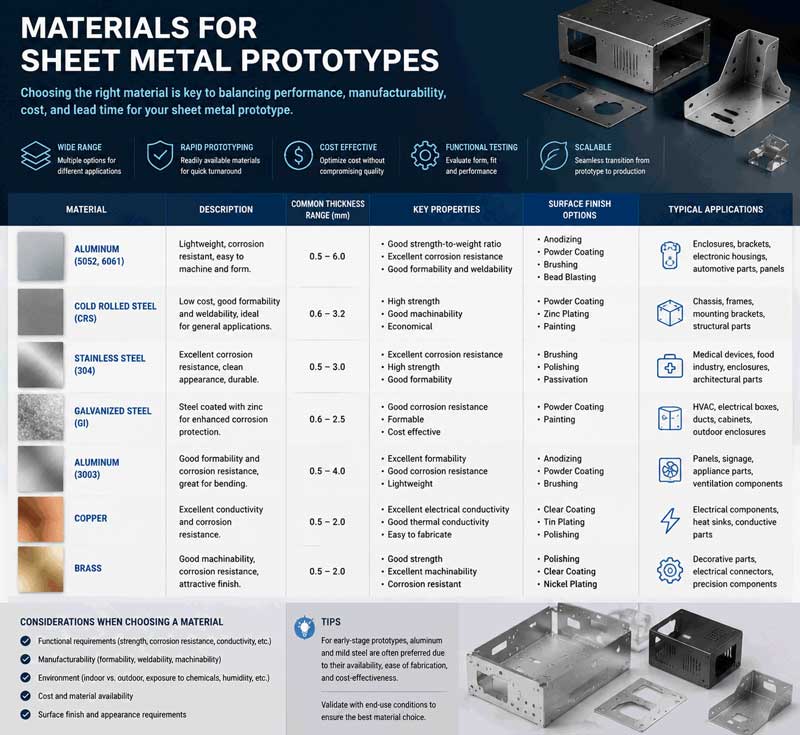
Ofte brukte materialer
Aluminiumslegeringer:
- 5052-H32Utmerket korrosjonsbestandighet, god formbarhet
- 6061-T6Høyt styrke-til-vekt-forhold, god maskinbearbeidbarhet
- 3003Overlegen formbarhet, god sveisbarhet
- PrototypehensynLavere skjærekrefter, enklere forming enn stål
Rustfritt stål:
- 304Vanligst, god korrosjonsbestandighet og formbarhet
- 316Overlegen korrosjonsbestandighet, marine og kjemiske applikasjoner
- 430Magnetisk, god formbarhet, lavere kostnad
- 17-4 PHNedbørsherding, høy styrke etter varmebehandling
Kaldvalsede ståltyper:
- 1018Universal, god sveiseevne og maskinbearbeidbarhet
- CRS-karaktererUlike herdinger og overflatebehandlinger tilgjengelig
- Fordeler med prototypenLav kostnad, lett tilgjengelig, enkel å jobbe med
Kobber og messing:
- Kobber C110Utmerket elektrisk og termisk ledningsevne
- Messing 260God korrosjonsbestandighet, dekorativt utseende
- Spesielle applikasjonerElektriske komponenter, dekorative elementer, varmevekslere
Spesialmaterialer:
- FjærstålFor klips og festefunksjoner
- Forbelagte materialerGalvaniserte, galvaniserte alternativer
- Høyfaste legeringerFor krevende bruksområder
- Eksotiske legeringerTitan, Inconel for spesialiserte prototyper
Retningslinjer for materialvalg for prototyper
Ytelsesdrevet utvalg:
- Krav til styrkeFlyteevne og strekkfasthet er nødvendig
- Korrosjon ResistanceHensyn til miljøeksponering
- VektbegrensningerTetthet og styrke-til-vekt-forhold
- Termiske egenskaperKonduktivitet og ekspansjonskoeffisienter
Produksjonshensyn:
- FormbarhetMinimum bøyeradius og forlengelsesegenskaper
- SveisbarhetKompatibilitet med planlagte sammenføyningsmetoder
- OverflatebehandlingKrav til utseende og etterbehandling
- TilgjengelighetLeveringstider og minimumsbestillingsmengder
Strategier for kostnadsoptimalisering:
- Standard målereBruk av lett tilgjengelige tykkelser
- Vanlige legeringerUnngå eksotiske materialer når det er mulig
- StørrelsesoptimaliseringMinimering av sløsing gjennom nestering
- Alternative materialerVurderer erstatninger med lignende egenskaper
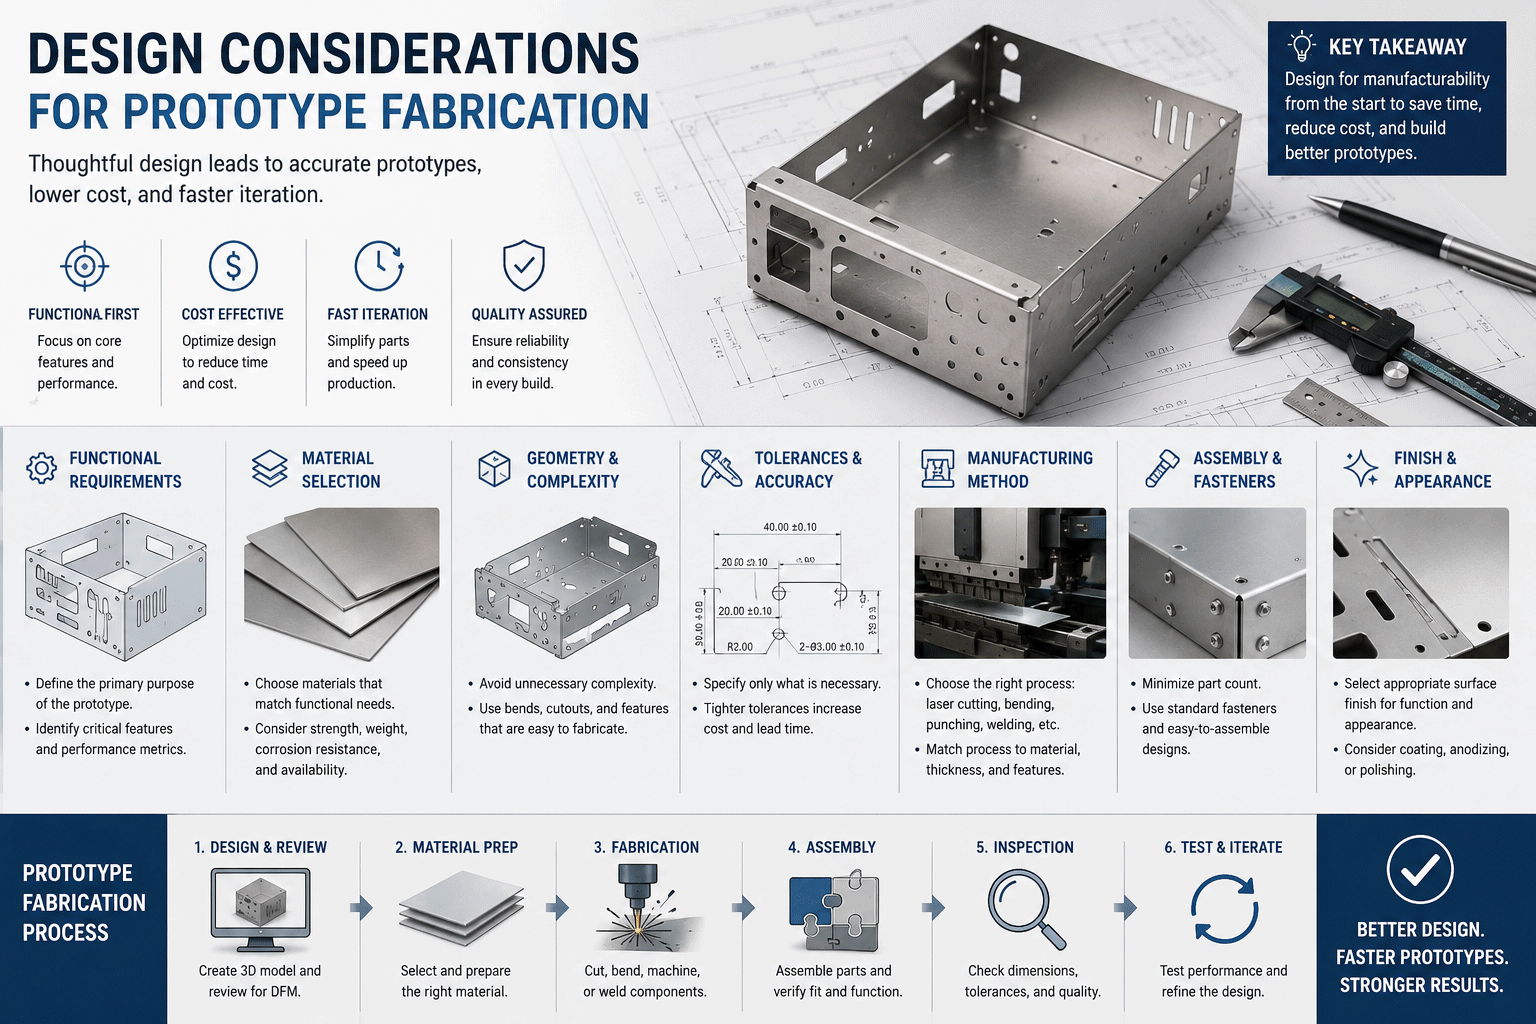
Kapittel 4: Designhensyn for prototypefabrikasjon
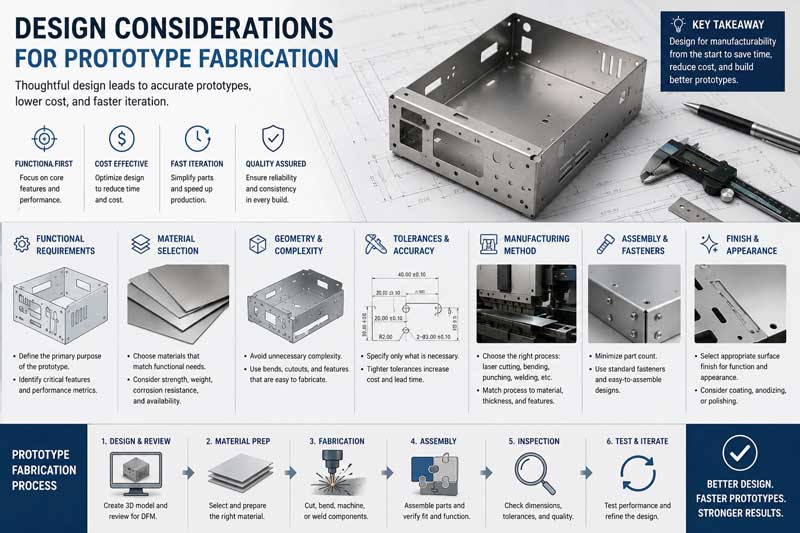
Prinsipper for design for produksjonsevne (DFM)
Viktige DFM-retningslinjer:
- Standardiser funksjoner
- Bruk vanlige hullstørrelser og bøyeradier
- Standardiser materialtykkelser der det er mulig
- Design for tilgjengelig verktøy og muligheter
2. Optimaliser for prototypeprosesser
- Design for laserskjæring når det forventes raske endringer
- Vurder å stanse for standardfunksjoner i moderate volumer
- Planlegg tilgjengelighet og rekkefølge for kantpresser
- Minimer kompleksitet
- Reduser antallet unike deler
- Forenkle monteringskravene
- Standardiser festemidler og maskinvare
Kritiske designelementer:
Hensyn til bøyedesign
- Minimum bøyeradiusTypisk 1x materialtykkelse for stål, 1.5x for aluminium
- Bend ReliefRiktig avlastningssnitt for å forhindre riving
- FlenselengdeMinimum 4 ganger materialtykkelsen pluss bøyeradiusen
- KornretningHensyn til anisotropiske materialer
Hull- og utskjæringsdesign
- Minimum hullstørrelseDiameter lik materialtykkelse (praktisk minimum 0.040″)
- KantavstandMinimum 2x materialtykkelse fra hull til kant
- SpordimensjonerBredde lik materialtykkelse
- HekkeeffektivitetDesign for optimal materialutnyttelse
Formet funksjonsdesign
- Lameller og ribberRiktig klaring for verktøy
- Forsenkninger og pregingerStandardstørrelser og dybder
- Fald- og sømdesignRiktige kvoter og klareringer
- Spesielle funksjonerVurder produksjonsevne tidlig
Retningslinjer for toleranse og spesifikasjon
Standard prototypetoleranser:
- Lineære dimensjoner±0.010″ (0.25 mm) for de fleste funksjoner
- Hullplasseringer±0.005″ (0.13 mm) for presisjonsapplikasjoner
- Bøy vinkler±1° for standardbøyninger
- Flathet: 0.010 tommer per tomme (0.25 mm per 25 mm)
Spesifikasjoner for kritiske funksjoner:
- Krav til overflatefinishSpesifiser hvis kritisk
- GradkontrollRetning og maksimalt tillatt grad
- KantforholdKrav og metoder for avgrading
- Kosmetiske overflaterOmråder som krever spesiell håndtering
Kapittel 5: Prototypefabrikasjonsprosessen
Trinn-for-trinn arbeidsflyt
Fase 1: Designgjennomgang og forberedelse
- Innledende designvurdering
- Gjennomgang av CAD-modeller og tegninger
- DFM-analyse og anbefalinger
- Veiledning for materialvalg
- Optimalisering av prosessvalg
2. Teknisk dokumentasjon
- Oppretting av fabrikasjonstegninger
- Utvikling av produksjonsinstruksjoner
- Dokumentasjon av kvalitetskrav
- Spesielle prosessspesifikasjoner
Fase 2: Programmering og oppsett
- CAD/CAM programmering
- Nestingoptimalisering for materialeffektivitet
- Generering og optimalisering av verktøybaner
- Generering og verifisering av maskinkode
- Simulering og kollisjonskontroll
- Maskinoppsett
- Materialvalg og klargjøring
- Verktøyinstallasjon og kalibrering
- Programinnlasting og verifisering
- Prosedyrer for oppsett av første artikkel
Fase 3: Fabrikasjonsoperasjoner
- Kutteoperasjoner
- Utførelse av laserskjæring eller stansing
- Kvalitetsverifisering under skjæring
- Materialhåndtering og -administrasjon
- Skrapkontroll og -håndtering
2. Formingsoperasjoner
- Oppsett og programmering av kantpresser
- Utførelse av bøyesekvens
- Inspeksjon og justering underveis
- Sekundære formingsoperasjoner
Fase 4: Sekundæroperasjoner
- Avgrading og kantbehandling
- Manuell eller automatisk avgrading
- Kantbryting og utjevning
- Overflateforberedelse for etterbehandling
- Kvalitetsverifisering
2. Sammenføyning og montering
- Forberedelse og utførelse av sveising
- Montering av festemidler
- Liming ved behov
- Oppretting av undermontering
3. Overflatebehandling
- Rengjøring og klargjøring
- Maling eller pulverlakkering
- Plettering eller anodisering
- Spesielle belegg og behandlinger
Fase 5: Kvalitetssikring og levering
- Inspeksjon og testing
- Dimensjonsbekreftelse
- Funksjonell testing
- Materialsertifisering
- Fullføring av dokumentasjon
- Pakking og frakt
- Beskyttende emballasjedesign
- Dokumentasjonsinkludering
- Forberedelse av frakt
- Sporing og leveringskoordinering
Kapittel 6: Kvalitetskontroll for prototypefabrikasjon
Inspeksjonsmetoder
Første artikkelinspeksjon (FAI)
- Fullstendig dimensjonsverifiseringAlle funksjoner målt og dokumentert
- MaterialverifiseringBekreftelse av materialspesifikasjoner
- ProsessvalideringVerifisering av produksjonsprosesser
- Teknisk dokumentasjonOmfattende inspeksjonsrapporter
Kvalitetskontroll under prosess
- OppsettbekreftelseBekreftelse av maskininnstillinger
- ProsessovervåkingSporing av kvalitetsparametere i sanntid
- Prøve inspeksjonPeriodisk delverifisering under produksjon
- Statistisk prosesskontrollFor større prototypepartier
Protokoller for sluttinspeksjon
- Visuell inspeksjonOverflatekvalitet og kosmetisk evaluering
- Funksjonell testingMontering og driftsverifisering
- Gjennomgang av dokumentasjonFullfør verifisering av posten
- KundegodkjenningPrøvegjennomgang og godkjenningsprosess
Måleutstyr og teknikker
Standard måleverktøy:
- Kalipere og mikrometerFor lineære dimensjoner
- HøydemålereFor vertikale målinger
- OverflateplaterFor flathet og parallellitet
- Måleklosser og pinnerFor hullverifisering
Avanserte målesystemer:
- Koordinatmålemaskiner (CMM)For komplekse geometrier
- Optiske komparatorerFor profilverifisering
- LaserskannereFor friformede overflater
- Bærbare CMM-erFor store eller vanskelige deler
Spesialisert prototypemåling:
- 3D-skanningFor omvendt utvikling og verifisering
- Digitale vinkelmålereFor vinkelmåling
- OverflateruhetstestereFor ferdigverifisering
- HardhetstestereFor verifisering av materielle egenskaper
Kapittel 7: Applikasjoner på tvers av bransjer
Luftfart og forsvar
Krav til prototype:
- Ekstrem presisjonSnære toleranser og strenge standarder
- MaterialkompetanseSpesiallegeringer og kompositter
- Teknisk dokumentasjonFullstendig sporbarhet og sertifisering
- TestingStreng ytelsesvalidering
Typiske bruksområder:
- Strukturelle braketter og fester
- Avionikkskapslinger og stativer
- Varmeskjold og komponenter for termisk styring
- Testinnredning og bakkestøtteutstyr
Utvikling av medisinsk utstyr
Spesielle hensyn:
- Biokompatible materialerFDA-godkjente materialer og overflater
- Krav til renslighetSpesialhåndtering og -behandling
- Overholdelse av regelverkDokumentasjon for FDA-innsendinger
- SteriliseringskompatibilitetDesign for steriliseringsmetoder
Vanlige prototyper:
- Komponenter for kirurgiske instrumenter
- Utstyrshus og rammer
- Komponenter for implantatforsøk
- Deler til diagnostisk utstyr
Consumer Electronics
Prototypebehov:
- Estetisk kvalitetUtmerkede overflater
- Fit og FinishNøyaktige monteringskrav
- Termisk styringHensyn til varmespredning
- EMI/RFI-skjermingKrav til elektrisk ytelse
Bruksområder:
- Enhetskabinetter og chassis
- Kjøleribber og termiske løsninger
- Braketter og innvendige fester
- Koblingspaneler og grensesnitt
Bilutvikling
Krav til prototyping:
- Test av holdbarhetKomponenter for testing og validering
- Form og passformKarosseripaneler og strukturelle elementer
- MaterialvalideringTesting av nye materialer og prosesser
- MonteringsverifiseringUtvikling av produksjonsprosesser
Typiske bruksområder:
- Braketter og monteringsutstyr
- Testarmaturer og prototyper
- Konseptbilkomponenter
- Tilpasset tilbehør og modifikasjoner
Industriellt utstyr
Prototypehensyn:
- Funksjon fremfor form: Vektlegging av ytelse
- Krav til holdbarhetTesting under reelle forhold
- KostnadsoptimaliseringBalansering av ytelse og kostnader
- ProduserbarhetDesign for eventuell produksjon
Bruksområder:
- Maskinvern og sikkerhetsutstyr
- Tilpassede braketter og støtter
- Komponenter for testutstyr
- Prototype maskindeler
Kapittel 8: Kostnadsstyring og optimalisering
Kostnadsstrukturanalyse
Direkte kostnader:
- Materielle kostnaderInnkjøp og bearbeiding av råvarer
- ArbeidskostnaderProgrammering, oppsett og driftstid
- MaskintidUtnyttelse og avskrivninger av utstyr
- VerktøykostnaderSpesialverktøy eller inventar kreves
Indirekte kostnader:
- IngeniørtidDesigngjennomgang og forberedelse
- Kvalitetssikring:Inspeksjon og testing
- Administrative overheadProsjektledelse og koordinering
- FasilitetskostnaderPlass, strøm og vedlikehold
Skjulte kostnader:
- Omarbeid og korrigeringerDesignendringer og modifikasjoner
- Levering og logistikkFrakt og håndtering
- KommunikasjonsoverheadKlientmøter og koordinering
- Risk ManagementBeredskap for uventede problemer
Strategier for kostnadsoptimalisering
Designoptimalisering:
- Valg av materialer Valg av kostnadseffektive og passende materialer
- DesignforenklingRedusere kompleksitet uten å gå på kompromiss med funksjonaliteten
- StandardiseringBruk av vanlige funksjoner og dimensjoner
- HekkeeffektivitetMaksimering av materialutnyttelse
Prosessoptimalisering:
- TeknologivalgValg av de mest effektive produksjonsmetodene
- BatchoptimaliseringGruppering av lignende operasjoner
- Minimering av oppsettRedusere omstillingstider
- AutomatiseringImplementering av automatiserte prosesser der det er fordelaktig
Prosjektledelsesstrategier:
- Klare spesifikasjonerRedusere tvetydighet og omarbeiding
- Effektiv kommunikasjonEffektivisering av informasjonsflyten
- Riktig planleggingTilstrekkelig tid for hver fase
- BeredskapsledelsePlanlegging for forventede utfordringer
Kapittel 9: Tidslinje og prosjektledelse
Typiske prosjekttidslinjer
Standard tidslinjer for prototypefabrikasjon:
- Enkle deler: 3-5 virkedager
- Moderat kompleksitet: 5-10 virkedager
- Komplekse sammenstillinger: 10-20 virkedager
- Svært komplekse prosjekter: 3-4 uker
Ekspresstjenester:
- Rush prototyping24–48 timers behandlingstid tilgjengelig
- PrioritetsplanleggingFremskyndet køplassering
- OvertidsoperasjonerUtvidet arbeidstid og helgearbeid
- Parallell prosesseringSamtidige operasjoner der det er mulig
Aktiviteter i kritiske linjer
Designfase (1–3 dager):
- Designgjennomgang og DFM-analyse
- CAD-forberedelse og optimalisering
- Materialvalg og innkjøpsplanlegging
- Prosessvalg og planlegging
Fabrikasjonsfase (2–10 dager):
- Programmering og oppsett
- Kutteoperasjoner
- Formingsoperasjoner
- Sekundær operasjon
Etterbehandling og montering (1–5 dager):
- overflatebehandling
- Komponentmontering
- Kvalitets inspeksjon
- Pakking og klargjøring
Akselerasjonsstrategier
Akselerasjon i designfasen:
- Komplette og nøyaktige innledende design
- Rask respons på DFM-anbefalinger
- Digitale godkjenningsprosesser
- Tydelige kommunikasjonskanaler
Fabrikasjonsakselerasjon:
- Avansert planlegging og planlegging
- Parallell driftskoordinering
- Effektiv materialhåndtering
- Proaktiv kvalitetsstyring
Administrativ akselerasjon:
- Strømlinjeformede godkjenningsprosesser
- Elektronisk dokumentasjon
- Proaktiv kommunikasjon
- Effektiv logistikkplanlegging
Kapittel 10: Overflatebehandlinger og -behandlinger
Mekanisk finish
Standard finish:
- MøllefinishOverflatetilstand som produsert
- Brushed Finish: Jevnt retningsbestemt kornmønster
- PerleblåstJevn matt tekstur
- polertUlike nivåer av glans og glatthet
Prototypespesifikke hensyn:
- Kostnad kontra utseendeBalanse mellom estetiske krav og budsjett
- ProsessvalgValg av passende etterbehandlingsmetoder
- Innvirkning på ledetidVurderer varigheten av etterbehandlingsprosessen
- Funksjonelle kravMøte ytelsesbehov
Kjemiske behandlinger
Konverteringsbelegg:
- FosfatbeleggFor malingsheft og korrosjonsbestandighet
- KromatkonverteringFor korrosjonsbeskyttelse av aluminium
- anodiseringDekorative og beskyttende aluminiumsoverflater
- Kjemiske filmerMidlertidig korrosjonsbeskyttelse
Prototypehensyn:
- Minimumskrav for mengdeMange prosesser har minimumsbatchstørrelser
- Ledetider Varighet av kjemiske prosesser
- Color MatchingKonsistens på tvers av partier
- MiljøforskrifterSamsvarskrav
Maling og pulverlakkering
Prototypemaling:
- Spray malingFleksibel for lave volumer
- Color Matching: Tilpasset fargeutvikling
- Flertrinns finishGrunn- og toppstrøksystemer
- MaskeringskravFor selektiv påføring av belegg
Pulverlakkering for prototyper:
- Slitesterk finishUtmerket slitasje- og kjemikaliebestandighet
- FargevalgEt bredt utvalg av standardfarger
- Miljømessige fordelerLave VOC-utslipp
- Fleksibilitet i minimumsmengdeBedre for prototyper enn noen våtmalinger
Spesialiserte belegg
Funksjonelle belegg:
- Teflon/SlippbeleggFor utgivelsesegenskaper
- Ledende beleggFor EMI/RFI-skjerming
- Slitasjebestandige beleggFor bruksområder med høy slitasje
- Termiske beleggFor varmehåndtering
Dekorativ finish:
- Teksturert finishTilpassede overflatemønstre
- Metalliske effekterSimulert metallutseende
- Egendefinert grafikkLogoer og identifikasjonsmerking
- SpesialeffekterUnike visuelle egenskaper
Kapittel 11: Montering og integrering
Sammenføyningsmetoder for prototyper
Mekanisk feste:
- SkruefesteVanligst for prototyper
- Installasjon av nagleFor permanente ledd
- Spesielle festemidlerTilpassede eller proprietære systemer
- PressetilpasningerFor presisjonsmonteringer
Sveiseprosesser:
- TIG SveisingHøyeste kvalitet, mest kontrollerbar
- MIG SveisingRaskere, bra for tykkere materialer
- Spot SveisingFor sammenføyning av ark
- LasersveisingPresisjonsskjøting med minimal forvrengning
Liming:
- Strukturelle limFor høyfaste bindinger
- tetningsmidlerFor miljøvern
- Ledende limFor elektriske tilkoblinger
- Midlertidige obligasjonerFor montering og testing
Hensyn ved prototypemontering
Design for montering:
- tilgjengelighetVerktøyklaring og operatørtilgang
- SekvensplanleggingLogisk monteringsrekkefølge
- Toleranse Stack-upsHåndtering av kumulative variasjoner
- FeilforebyggingDesignfunksjoner for å forhindre feil montering
Kvalitet i montering:
- Verifisering av egnethetKontrollerer komponentkompatibilitet
- MomentkontrollRiktig stramming av festene
- JusteringsverifiseringSikre riktig plassering av komponenter
- Funksjonell testingVerifisering av monteringsoperasjon
Spesielle monteringskrav
Montering av renrom:
- For medisinske eller elektroniske applikasjoner
- Krav til kontrollert miljø
- Spesielle håndteringsprosedyrer
- Dokumentasjon og verifisering
Test- og valideringsenheter:
- Instrumentasjonsintegrasjon
- Tilgjengelighet av testpunkter
- Modulær design for konfigurasjonsendringer
- Dokumentasjon av testkonfigurasjoner
Kapittel 12: Fremtidige trender og innovasjoner
Teknologiske fremskritt
Digitale fabrikasjonsteknologier:
- AI-drevet designoptimaliseringAutomatisert DFM-analyse
- Digital tvillingintegrasjonVirtuell prototyping og validering
- Skybasert samarbeidDesigndeling og tilbakemeldinger i sanntid
- Avansert simuleringMer nøyaktig prosessmodellering
Avansert produksjonsteknologi:
- Hybrid produksjonKombinering av additive og subtraktive prosesser
- Smart verktøyAdaptive inventar og verktøysystemer
- Robotisk automatiseringØkt automatisering i prototypeverksteder
- IoT-integrasjonTilkoblet utstyr og prosesser
Materialinnovasjoner:
- Avanserte legeringerNye materialer med forbedrede egenskaper
- Smarte materialerMaterialer med responsive egenskaper
- Bærekraftige materialer Miljøvennlige alternativer
- KomposittintegrasjonFabrikasjon av blandede materialer
Bransje Trender
Akselererte utviklingssykluser:
- Økende etterspørsel etter raskere prototyping
- Just-in-time-utviklingsmetoder
- Smidige tilnærminger til maskinvareutvikling
- Raske iterasjonsmuligheter
Bærekraftsfokus:
- Materialeffektivitet og avfallsreduksjon
- Energieffektive prosesser
- Resirkulerbare og bærekraftige materialer
- Vurdering av miljøpåvirkning
Demokratisering av prototyping:
- Lavere inngangspunkter
- Forbedret tilgjengelighet for oppstartsbedrifter
- Pedagogisk og maker movement-påvirkning
- Folkefinansieringsaktivert utvikling
Strategiske implikasjoner
Competitive Advantage:
- Hastighet til markedet som primær differensieringsfaktor
- Kravene til kvalitet og presisjon øker
- Kostnadspress driver effektivitetsinnovasjoner
- Tilpasnings- og personaliseringstrender
Partnerskapsmodeller:
- Tettere samarbeid mellom designere og produsenter
- Integrerte design- og produksjonsteam
- Langsiktige partnerskapsmetoder
- Samutviklings- og risikodelingsmodeller
Kapittel 13: Valg av en partner for prototypeproduksjon
Evalueringskriterier
Tekniske muligheter:
- Utvalg av tilgjengelige fabrikasjonsteknologier
- Materialekspertise og prosesskunnskap
- Kvalitetskontrollsystemer og -funksjoner
- Ingeniørstøtte og designassistanse
Forretningsfaktorer:
- Erfaring med lignende prosjekter og bransjer
- Oversikt over levering til rett tid
- Gjennomsiktig prising og kommunikasjon
- Skalerbarhet og kapasitet for fremtidige behov
Strategisk justering:
- Forståelse av dine utviklingsmål
- Vilje til å samarbeide i stedet for bare å levere
- Fleksibilitet for å imøtekomme endringer
- Potensial for langsiktig forhold
Partnerskapsutvikling
Innledende engasjement:
- Vurdering av teknisk kapasitet
- Prosjektgjennomgang og gjennomførbarhetsanalyse
- Referansesjekk og porteføljegjennomgang
- Vurdering av pilotprosjekt
Forholdsbygging:
- Tydelige kommunikasjonsprotokoller
- Etablering av ytelsesmål
- Samarbeid om kontinuerlig forbedring
- Strategisk planleggingsjustering
Konklusjon: Å gjøre ideer om til virkelighet
Prototypeproduksjon av metallplater representerer en av de viktigste fasene i utviklingen av maskinvareprodukter. Det er øyeblikket når abstrakte konsepter blir til konkrete produkter, når design valideres mot virkelige krav, og når innovasjoner tar sine første skritt mot markedssuksess. I dagens konkurransepregede landskap kan evnen til raskt og effektivt å produsere funksjonelle prototyper avgjøre hvilke produkter som lykkes og hvilke som aldri når markedet.
Utviklingen av prototypefabrikasjonsteknologier fortsetter å utvide hva som er mulig. Fra laserskjæringssystemer som produserer komplekse deler på timer til avanserte formingsteknologier som lager presise komponenter uten hardt verktøy, har dagens prototypeprodusenter enestående muligheter til å støtte produktutvikling. Disse fremskrittene, kombinert med digital design og samarbeidsverktøy, har dramatisk redusert tiden og kostnadene som kreves for å gå fra konsept til fysisk prototype.
Vellykket prototypefabrikasjon krever mer enn teknisk kompetanse – det krever partnerskap, tydelig kommunikasjon og strategisk tenkning. De mest effektive relasjonene kombinerer kundens produktvisjon og markedskunnskap med produsentens produksjonsekspertise og prosesskunnskap. Sammen kan de navigere utfordringene ved prototypeutvikling, balansere hastighet, kostnad, kvalitet og funksjonalitet for å skape optimale løsninger.
Når vi ser fremover, vil flere viktige prinsipper veilede vellykkede strategier for prototypefabrikasjon:
Tidlig samarbeid
Å involvere fabrikasjonspartnere tidlig i designprosessen gir betydelige fordeler. Deres produksjonsekspertise kan informere designbeslutninger, forhindre kostbare feil og optimalisere design for både prototyping og endelig produksjon.
Iterativ tilnærming
Omfavn prototyping som en iterativ læringsprosess. Hver prototypeversjon gir verdifull innsikt som informerer om forbedringer i neste iterasjon, noe som til slutt fører til bedre sluttprodukter.
Holistisk tenkning
Tenk på prototypefabrikasjon som en del av en integrert produktutviklingsstrategi som inkluderer design, validering, testing og forberedelse til produksjon. Hver fase informerer og optimaliserer de andre.
Strategisk investering
Se ikke på prototypefabrikasjon som en utgift, men som en strategisk investering i produktsuksess. De relativt beskjedne kostnadene ved grundig prototyping kan forhindre langt dyrere problemer i produksjonen eller, enda verre, på markedet.
For selskaper som er klare til å akselerere maskinvareutviklingen, tilbyr fabrikasjon av metallprototyper en velprøvd vei fra konsept til virkelighet. Ved å kombinere hastighet, presisjon og fleksibilitet muliggjør det innovasjon samtidig som risiko håndteres – en kombinasjon som er viktig i dagens raskt utviklende og konkurransepregede markeder.
Reisen fra idé til produkt har aldri vært mer spennende eller tilgjengelig. Med riktig partner og tilnærming for prototypeproduksjon kan selskaper i alle størrelser bringe innovasjonene sine til live, teste dem under reelle forhold, forbedre dem basert på konkrete tilbakemeldinger og trygt bevege seg mot vellykket produksjon og markedsintroduksjon.
Klar til å forvandle produktkonseptene dine til fysisk virkelighet?
Den rette prototypefabrikasjonsløsningen venter på deg – en som balanserer dine spesifikke behov for hastighet, kvalitet, kvantitet og budsjett, samtidig som den baner vei for vellykket produksjon og markedssuksess. Din neste innovasjon fortjener intet mindre enn et ekspertpartnerskap på reisen fra konsept til virkelighet.
NOBLE er et kinesisk-britisk joint venture som er i stand til å drive uavhengig forskning og utvikling, produksjon og salg.
Vi har to hovedforretningsretninger: «Pleieprodukter» og «Smart produksjon».
«Care Products»-virksomheten har som mål å bli en ledende leverandør av intelligente pleieprodukter og -tjenester, med fokus på skjønnhetspleie, helsepleie og eldreomsorg. For tiden selger vi hovedsakelig IPL-hårfjerningsprodukter.
Vi har omfattende erfaring innen maskinering av metallplater. Vi kan tilby komplette tjenester, inkludert design/produksjon/montering/inspeksjon og testing/pakking for å støtte dine nye prosjekter. Ta gjerne kontakt med oss hvis du har noen krav. Vi er alltid her for å hjelpe deg. Del gjerne tegningene med oss, inkludert 3D-tegninger og 2D-tegninger.







