

Silikonvakuumstøping er en vanlig moderne prosess som er egnet for rask prototyping og småskalaproduksjon. Delene deformes raskt, med utmerket overflatefinish, og materialegenskapene er konsistente med silikon i masseproduksjonskvalitet.
Defekter er imidlertid uunngåelige – som luftbobler, ufullstendig fylling, overflatefeil og vridning. Denne prosessen er relativt følsom; selv små endringer i materialer, former eller vakuumnivåer kan forårsake alvorlige problemer.
Vanlige feil i Silikon vakuumstøping
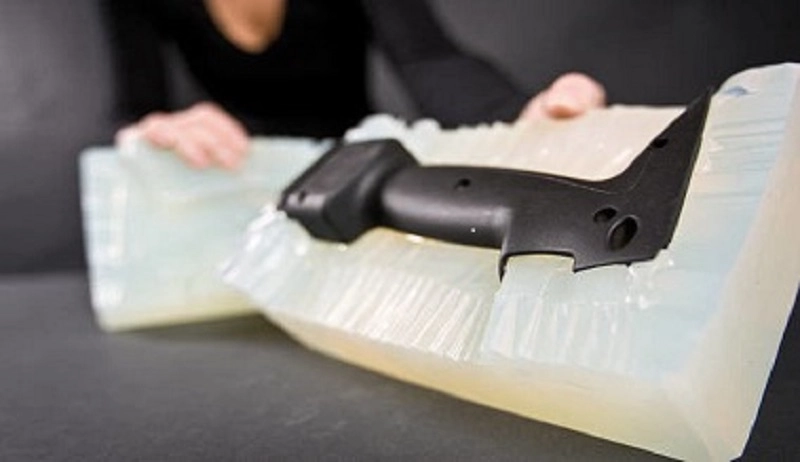
Har du noen gang opplevd feil i silikonvakuumstøping? Eksempler inkluderer bobler, overflateruhet og flash. Hver av disse feilene kan påvirke utseende, dimensjoner, mekaniske egenskaper eller produksjonseffektivitet. Å forstå disse feilene er det første skrittet mot å eliminere dem.
Luftbobler (hulrom)
Innestengt luft danner hulrom. Indre porer svekker delens styrke, mens små hull i overflaten kompromitterer overflatefinishen. Det er flere årsaker – utilstrekkelig avgassing, utilstrekkelig vakuumholdetid og feil design av formventilasjonskanalene.
Forebyggende tiltak inkluderer skikkelig avgassing. Harpiksen må få hvile i tilstrekkelig tid under vakuum. Formen må være utstyrt med ventilasjonskanaler for å slippe ut luft under harpiksfyllingsprosessen. Vakuumnivået må oppfylle materialets krav.
Korte skudd
Når du åpner formen, oppdager du at den ikke er fylt, delen er ufullstendig, og detaljgjengivelsen er dårlig. Årsaken er enkel. Det kan skyldes for høy harpiksviskositet eller utilstrekkelig materialinjeksjon. Alternativt kan blandingen ha begynt å herde før hulrommet var helt fylt.
Å løse ufullstendig fylling krever prosessjusteringer. Øk materialvolumet. Reduser harpiksens viskositet gjennom forvarming. Forkort tidsintervallet mellom blanding og injeksjon.
Blitz
Et tynt lag med harpiks siver ut langs delelinjen. Delens kanter er ujevne, med for mye avskalling. Muggslitasje kan forårsake lekkasje. Feiljustering kan føre til overløp av harpiks. For høyt injeksjonstrykk kan tvinge harpiksen til å renne over.
Flamming er et symptom – formen din trenger vedlikehold. Justeringen må kontrolleres. Injeksjonstrykket må tilpasses materialet og geometrien.
Warpage
Deler deformeres etter avforming. Store, tynne seksjoner er mest sårbare. Flate komponenter krøller seg. Lange deler bøyer seg. Årsaken er ulik herding eller kjølespenning. Én seksjon herder raskere enn en annen. Indre spenninger trekker delen ut av form.
Forebygging fokuserer på jevn herding. Juster ovnstemperaturen. Sørg for jevn varmefordeling. Endre delens geometri for å redusere overganger fra tykk til tynn.
Overflatedefekter
Riper. Groper. Grove flekker. Overflaten er ikke glatt. Hovedmønsteret kan ha ujevnheter. Formoverflaten kan være skadet. Selve harpiksen kan danne en ru overflate.
Løsningen er kvalitetskontroll i hvert trinn. Inspiser hovedmønsteret. Beskytt formoverflaten. Kontroller harpiksforholdene.
Dimensjonell unøyaktighet
Delene er utenfor toleranseområdet. Hullene er ikke på linje. Grensesnittene passer ikke sammen. Tre faktorer forårsaker problemet. Krymping av silikonformen. Krymping av harpiks. Temperaturendringer under herding.
Kompensasjon krever empiriske data. Mål krymping i formen og harpiksen. Juster mastermønsterets dimensjoner deretter. Kontroller herdetemperaturen.
Ufullstendig kur
Delene forblir myke. De er klissete. De mangler mekanisk styrke. Årsaken er enkel: harpiksen tverrbundet ikke fullstendig. Feil blandingsforhold. Utilstrekkelig blanding. Dårlige herdeforhold. Forurensning fra formslippmidler.
Løsningen er prosessdisiplin. Kontroller harpiksforholdet. Forleng blandetiden. Oppretthold ovnstemperaturen. Rengjør formen mellom syklusene.
Fargevariasjon
Deler fra samme parti ser forskjellige ut. Én er lys. Én er mørk. Pigmentblandingen er inkonsekvent. Harpikspartiene varierer. Herdeforholdene endrer fargen.
Standardisering fungerer. Bruk forhåndsveide pigmentpakker. Kalibrer blandeutstyret. Kontroller herdesyklusen.
Disse åtte feilene dekker de fleste problemene i silikonvakuumstøping. Hver har en årsak. Hver har en løsning. Neste avsnitt viser hvordan du implementerer disse løsningene.
Årsaker til vakuumstøpefeil
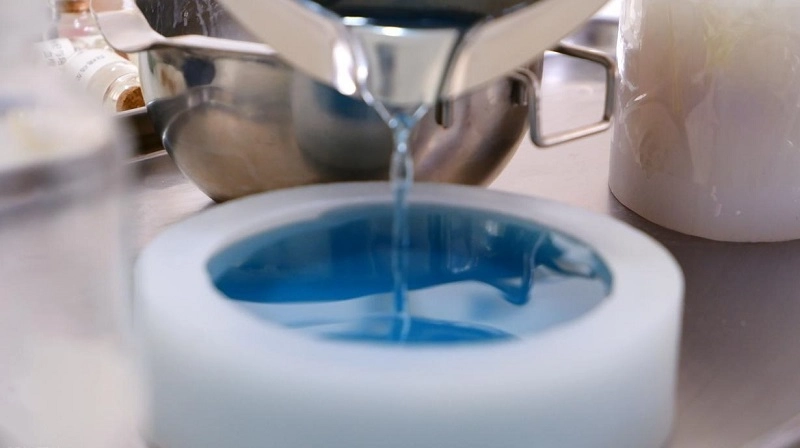
Defekter er bare symptomer; de virkelige årsakene ligger på et dypere nivå. Hvis bare de overfladiske problemene tas tak i, vil problemet dukke opp igjen; bare ved å identifisere rotårsaken kan problemet løses fullstendig. De følgende fem kategoriene dekker de fleste årsakene til feil i silikonvakuumstøping.
Materielle problemer
Harpiks er nøkkelen til hele prosessen. Harpiks av dårlig kvalitet vil føre til deler av undermåls kvalitet.
Utgått harpiks har mistet sin reaktivitet, noe som fører til ufullstendig herding og gjør delene myke.
Feil blandingsforhold kan forårsake en støkiometrisk ubalanse. For mye base vil gjøre delene klissete; for mye herdemiddel vil gjøre dem sprø.
Fuktforurensning stammer fra et fuktig lagringsmiljø. Vann reagerer med harpiksen og produserer bobler som forringer de mekaniske egenskapene.
Dårlige lagringsforhold – høye temperaturer, lyseksponering og luft – kan forringe materialets egenskaper allerede før det kommer inn i formen.
Materialinkompatibilitet kan føre til delaminering eller bindingssvikt mellom lag eller innlegg.
Det første trinnet er å inspisere materialet. Hvis harpiksen er av dårlig kvalitet, vil ingenting annet hjelpe.
Problemer med formdesign
Formen bestemmer formen på delen. Feil design vil uunngåelig føre til dårlig delkvalitet.
Portens plassering bestemmer strømmen av smeltet materiale. Feil plassering av porten kan forårsake turbulens. Turbulens fanger luft, noe som fører til dannelse av luftlommer.
Utilstrekkelig ventilasjon hindrer luft i å slippe ut. Trykkluft som ikke kan slippe ut forårsaker hull i delen.
Feil utforming av skillelinjen kan føre til at delen blir blinkende eller rift under avstøping.
En dårlig støpeformdesign kan forhindre at harpiksen flyter jevnt, noe som fører til utilstrekkelig fylling og dermed vridning av delen.
En form er et produksjonsverktøy, og designet må oppfylle prosesskrav.
Prosessparameterfeil
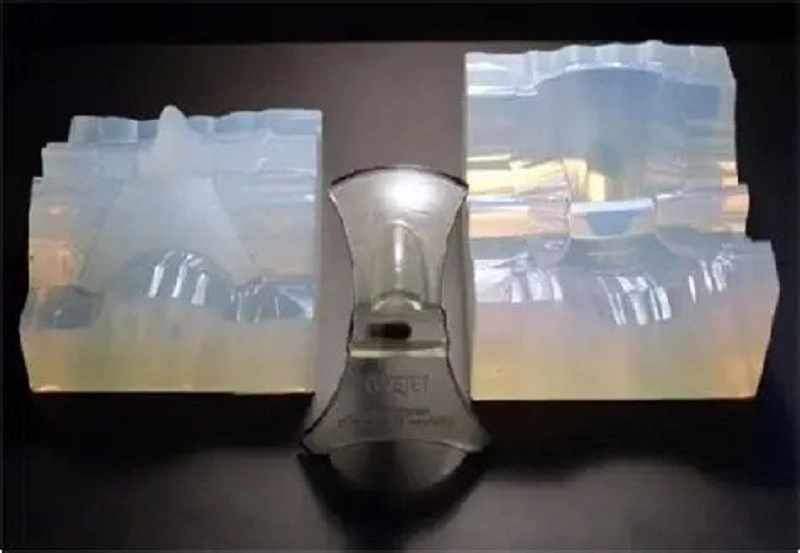
Maskinen fungerer strengt i henhold til instruksjonene; feil innstillinger vil føre til feil resultater.
Er vakuumet for lavt? Luft som er fanget i harpiksen vil danne bobler.
Er hellehastigheten for høy? Turbulens fanger luft. Hellehastigheten er for lav. Harpiksen herder før den fylles.
Hvis herdetemperaturen er for lav, vil reaksjonen være ufullstendig; hvis den er for høy, vil den føre til at delen brenner.
Hvis herdetiden er for kort, vil ikke delen herde tilstrekkelig; hvis den er for lang, vil formen brytes ned.
Hvis delen tas ut av formen for tidlig, vil den rive; hvis det gjøres for sent, vil den feste seg til formen.
Hver parameter har et optimalt område. Så lenge den holder seg innenfor dette området, vil delkvaliteten være tilfredsstillende; når den overstiger dette området, vil det oppstå feil.
Operatørfeil
Silikonvakuumstøpeprosessen kan automatiseres, men operatøren er fortsatt svært viktig.
Hvis manuelle operasjoner ikke er konsistente, starter maskinen fra en annen tilstand hver gang. Som et resultat vil de endelige delene ikke være konsistente.
Hvis harpiksen ikke måles nøyaktig, vil blandingsforholdet bli feil, og herderesultatet vil ikke bli som forventet.
Hvis harpiksen ikke blandes riktig, vil noe ublandet harpiks bli liggende igjen i bunnen av beholderen. Denne ublandet harpiksen vil deretter flyte inn i formen, og delen vil ikke herde ordentlig.
Vanlige håndteringsfeil inkluderer forurensning fra hudoljer, bruk av for mye muggslippmiddel og å miste verktøy ved et uhell.
Den beste måten å unngå disse problemene på er gjennom riktig opplæring, standard driftsprosedyrer og nøye tilsyn.
Muggslitasje
Silikonformer er slitesterke. Hver støpesyklus forårsaker noe slitasje.
Det første tegnet er et glimt. Skillelinjen begynner å bli slitt, og harpiks begynner å lekke fra formen. Deretter oppstår dimensjonsendringer. Formen blir mykere og begynner å strekke seg. Kritiske dimensjoner begynner å endre seg.
Etter hvert som formoverflaten slites, blir delens overflate ruere, og fine detaljer går gradvis tapt. Delens konsistens avtar også. De første delene er vanligvis gode, men de siste kan bli til skrap.
For å unngå disse problemene, bør du spore formens levetid og bytte ut formen til rett tid. Ikke bruk den utover levetiden.
Disse fem kategoriene dekker de viktigste årsakene til defekter i silikonvakuumstøping. Ved å finne og løse disse problemene på en systematisk måte, kan defektratene reduseres, utbyttet forbedres og produksjonen kan gå jevnere.
Slik forhindrer du feil i silikonvakuumstøping
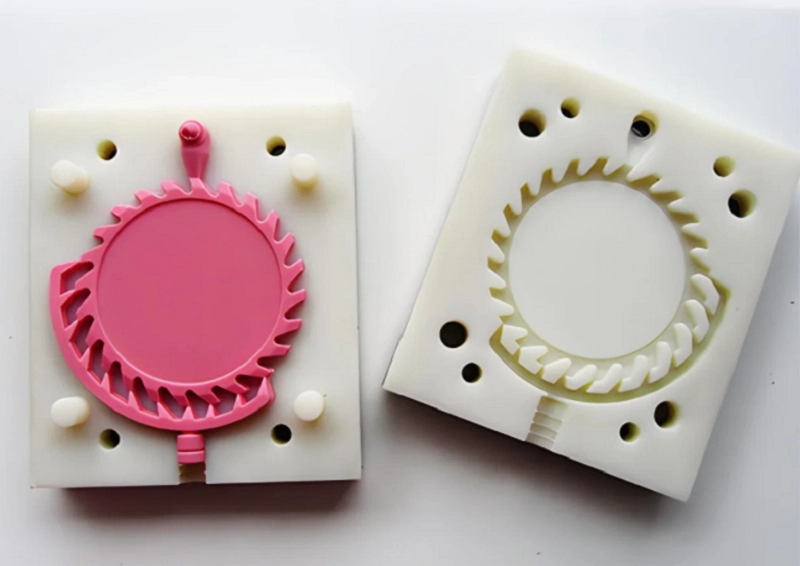
Forebygging koster mye mindre enn omarbeid. Ved å løse de underliggende årsakene til feil på en systematisk måte, kan utbyttet forbedres. De følgende ni områdene dekker praktiske metoder som har vist seg effektive i silikonvakuumstøping.
Forbedre kvaliteten på mastermønsteret
Mastermønsteret definerer alt. Overflatefinishen blir overflatefinishen til den endelige delen, og dimensjonsnøyaktigheten bestemmer de endelige toleransene. Et dårlig mastermønster vil alltid føre til dårlige deler.
Fullfør mastermønsteret nøye. Slip og poler overflaten for å fjerne alle riper.
Rengjør hovedmønsteret grundig. Støv og fingeravtrykk kan overføres til silikonformen, og formen vil overføre disse feilene til alle støpte deler.
Sjekk dimensjonsnøyaktigheten. Mål kritiske funksjoner og bekreft at hovedmønsteret samsvarer med designkravene. Dette er det første kvalitetssjekkpunktet i produksjonsprosessen. Ikke ignorer det.
Optimalisere Muggdesign
Formen er fundamentet for hele prosessen. En godt designet form gjør produksjonen smidigere, mens en dårlig design vil føre til gjentatte feil.
Plasser portene på riktig sted slik at harpiksen flyter jevnt og unngår turbulens som kan skape bobler.
Legg til nok ventiler. Luften må slippe ut jevnt når harpiksen fyller formen. Dårlig ventilasjon eller blokkerte ventiler vil fange luft, noe som forårsaker hulrom og luftbobler.
Design delelinjen nøye. En dårlig plassering av delelinjen kan forårsake flash og gjøre det vanskeligere å ta ut formen.
En god formdesign følger harpiksens naturlige flyt i stedet for å tvinge den mot strømmen.
Klargjør harpiksen riktig
Harpiksforberedelse er det viktigste trinnet for å sikre konsistente produksjonsresultater.
Bruk en vekt for nøyaktig måling. Følg riktig blandingsforhold nøye.
Bland godt. Skrap sidene og bunnen av beholderen for å forsikre deg om at alle materialene er jevnt blandet. Dårlig blanding kan føre til at enkelte områder forblir uherdet.
Utfør vakuumavgassing. Hold harpiksen under vakuum lenge nok til å fjerne oppløst luft. Det er ikke nok å fjerne overflatebobler. Luftbobler inne i harpiksen må også fjernes.
Håndter materialene forsiktig. Forurensning fra olje, fuktighet eller gammel harpiks kan skade hele partiet.
Kontrollvakuumforhold
Vakuum brukes ikke bare til avgassing, men også for å hjelpe harpiksen med å fylle formen.
Still inn riktig vakuumnivå. Hvis vakuumet er for lavt, vil luften forbli innestengt. Hvis det er for høyt, kan harpiksen koke og skape nye defekter.
Kontroller vakuumtiden. Harpiksen skal forbli under vakuum både under avgassing og helling. Formen må være fullstendig evakuert før harpiksen kommer inn.
Oppretthold riktige herdeforhold
Herding omdanner flytende harpiks til faste deler. Hvis forholdene ikke kontrolleres riktig, kan det hende at delene ikke herder helt eller deformeres.
Kontroller ovnstemperaturen. En temperaturforskjell på bare noen få grader kan endre herdehastigheten. Ujevn temperatur inne i ovnen kan føre til inkonsekvent ytelse hos delene.
Still inn riktig herdetid. Underherdede deler vil være myke og svake, mens overherdede deler kan bli sprø.
Overvåk miljøforholdene. Fuktighet og luftstrøm kan påvirke herderesultatet.
Håndter silikonformer forsiktig
Silikonformer er relativt skjøre. Feil bruk vil øke hastigheten på formslitasjen.
Ta forsiktig ut formen. Ikke tving delen ut. Bruk lufttrykk eller dra delen forsiktig ut av formen.
Unngå å bruke slipeverktøy til å rengjøre formen. Sterke rengjøringsmetoder kan skade formhulrommets overflate.
Oppbevar formene flatt og rent. Beskytt dem mot lys, høye temperaturer og trykk.
Inspiser formene regelmessig. Sjekk for rifter, slitte skillelinjer og overflatealdring. Skift ut formen før den begynner å produsere defekte deler.
Designdeler for produksjonsevne
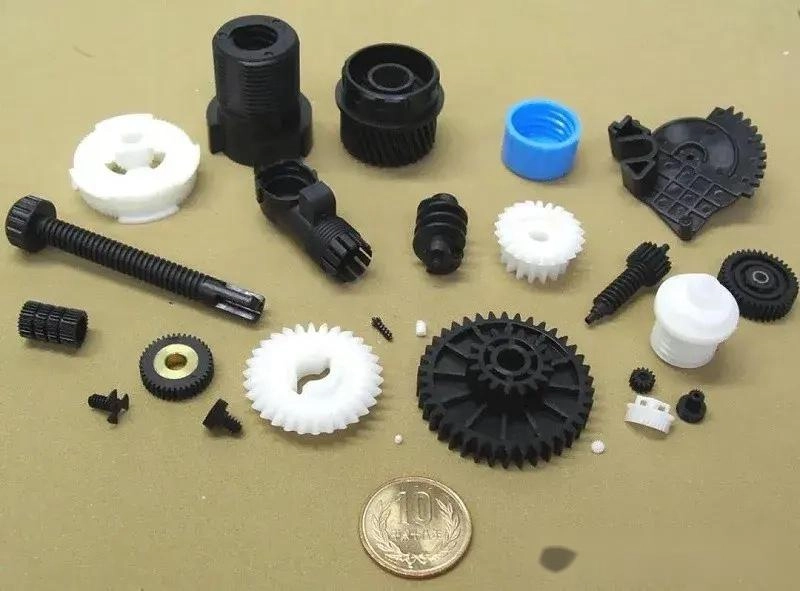
Oppretthold jevn veggtykkelse. Tykke seksjoner kan krympe ujevnt, mens tynne seksjoner kanskje ikke fylles ordentlig.
Reduser underskjæringer. Dype underskjæringer øker belastningen på formen under avforming og kan forårsake skade.
Legg til avrundede hjørner. Skarpe hjørner skaper stresspunkter og kan fange luft.
Forbedre strømningsbanene. Harpiksen må nå alle detaljerte områder av hulrommet. Designet skal ikke blokkere harpiksstrømmen.
Standardiser driftsprosedyrer
Dokumenter hvert trinn, inkludert harpiksforberedelse, avgassing, helling, herding, utforming og inspeksjon.
Togoperatører. Alle må følge de samme driftsprosedyrene. Forskjeller i driftsmetoder kan føre til variasjoner i delkvaliteten.
Bruk prosesskontroll. Angi prosessparametere, overvåk dem kontinuerlig, og gjør justeringer når de avviker.
Utfør rutinemessige kvalitetsinspeksjoner
Inspeksjon bidrar til å oppdage problemer tidlig. Jo tidligere et problem oppdages, desto lettere er det å fikse det.
| Visuell inspeksjon | Overflatedefekter kan vanligvis sees direkte, inkludert sprekker, groper, flekker og fargeforskjeller. |
| Dimensjonsmåling | Kritiske dimensjoner må holde seg innenfor toleransen. |
| Vektsammenligning | Deler med indre hulrom veier mindre enn faste deler. |
| Monteringstesting | Delene må passe riktig sammen. Hvis ikke, kan det tyde på en endring i prosessen. |
| Funksjonell testing | Deler må oppfylle faktiske brukskrav og testes under forventede forhold. |
Disse ni forebyggingsmetodene dekker hele silikonvakuumstøpeprosessen. Bruk dem systematisk for å redusere feilrater, forbedre utbyttet og gjøre produksjonen mer stabil og forutsigbar.
Samarbeid med NOBLE for silikonvakuumstøpeløsninger
NOBLE spesialiserer seg på metall- og plastbearbeiding. Arbeidet vårt handler ikke bare om å lage deler. Det handler om å tilby komplette løsninger. Kunder som trenger pålitelige komponenter og sammenstillinger av høy kvalitet, velger å samarbeide med oss.
Vi støtter prosjekter fra de tidlige stadiene, inkludert designstøtte, prototyping, produksjon, etterbehandling og montering. Alle prosesser kan fullføres under ett tak.
Vår ingeniørkompetanse, avanserte prosesseringsmuligheter og strenge kvalitetsstyring jobber sammen for å holde hele prosessen sammenhengende. NOBLE hjelper kunder med å effektivt gjøre ideer om til produksjonsklare produkter.
Omfattende produksjonsmuligheter fra design til montering
Én enkelt leverandør kan håndtere hele produksjonskjeden, noe som eliminerer behovet for å koordinere flere produksjonspartnere.
Designstøtte og ingeniørassistanse bidrar til å optimalisere produktdesign, forbedre produksjonsevnen og gi veiledning om materialvalg, noe som øker produksjonseffektiviteten.
Prototypeutvikling støtter rask validering. Før man går over i fullskalaproduksjon, kan lavvolumsproduksjonsløsninger brukes til å teste og forbedre designet.
Metallbearbeiding inkluderer CNC-maskinering , metallplatefabrikasjon og overflatebehandling. Disse funksjonene støtter komplekse strukturer og små toleranser.
Plastbearbeiding dekker flere produksjonsteknologier, inkludert silikonvakuumstøping og sprøytestøping . Riktig plastproduksjonsmetode velges basert på produktets anvendelse.
Overflatebehandling og sekundær prosessering forbedrer produktets utseende og ytelse ytterligere, inkludert belegg, teksturer og ytterligere etterbehandlingsoperasjoner.
Montering og integrering av sluttproduktet gir komplett levering. Ikke bare individuelle deler, men ferdige enheter klare til bruk.
Kvalitetsstyring sertifisert i henhold til internasjonale standarder
ISO 9001:2015 demonstrerer et konsistent kvalitetsstyringssystem, inkludert prosesskontroll, kontinuerlig forbedring og kundetilfredshetsstyring.
ISO 13485:2016 støtter produksjon av medisinsk utstyr med kontrollerte prosesser, dokumentasjon, sporbarhet og strenge kvalitetskrav.
Disse sertifiseringene definerer NOBLEs daglige driftsstandarder. Kunder i krevende bransjer stoler på disse systemene for pålitelig kvalitetssikring.
FAQ
Hvor mange deler kan en silikonform vanligvis produsere?
En silikonform produserer vanligvis 20 til 30 deler. Enkle deler kan komme opp i rundt 40 deler. Komplekse design eller deler som forårsaker mer slitasje under avforming vil redusere formens levetid raskere.
Formens levetid avhenger også av harpiksens temperatur, herdeforhold og håndteringsmetoder. Spor formens ytelse og skift ut formen før feil blir hyppige.
Hva forårsaker bobler i vakuumstøping?
Bobler kommer vanligvis fra utilstrekkelig avgassing. Harpiksen må forbli under vakuum lenge nok til å frigjøre oppløst luft.
Luft fanget inne i formen er en annen vanlig årsak. Dårlig ventilasjon hindrer luft i å slippe ut. Feil hellemetoder kan også føre til luft under harpiksoverføring.
Kan skjeve vakuumstøpte deler repareres?
Noen deformerte deler kan repareres. Mild deformasjon kan korrigeres gjennom kontrollert oppvarming og riktig feste.
Deler med komplekse kurver eller alvorlig deformasjon kan imidlertid vanligvis ikke repareres. Forebygging er bedre enn reparasjon. Kontroller herdetemperaturen og unngå plutselige overganger mellom tykke og tynne seksjoner.
Hvor nøyaktig er silikonvakuumstøping?
Typiske dimensjonstoleranser er mellom ±0.10 mm og ±0.30 mm. Kvaliteten på mastermønsteret bestemmer den maksimalt oppnåelige nøyaktigheten. Krymping av harpiks forårsaker dimensjonsendringer, og formslitasje øker toleransene over tid.
Hvorfor slites silikonformer ut?
Silikonformer brytes gradvis ned på grunn av flere faktorer.
Gjentatte støpesykluser forårsaker mekanisk utmattelse. Stress under avforming kan skade formhulrommets overflate. Kjemikalier i harpiksen kan gradvis påvirke silikonets ytelse, og høye temperaturer kan akselerere formens aldring.






