
Presisjonsoptiske komponenter styrer lys med utrolig nøyaktighet – tenk romteleskoper som fanger opp svake galakser. Disse delene faller inn i tre grupper: typer, materialer og prosesser. Markedet for presisjonsoptikk nådde 29.0 milliarder dollar i 2024, drevet av etterspørsel etter høyytelsessystemer. Romteleskoper trenger en overflatenøyaktighet på λ/10 eller bedre, kontrollert med interferometri. Materialer som silisiumkarbid og Zerodur motstår termiske forskyvninger. Å lage dem krever datastyrt polering og ionestråleberegning. Miljøtesting dekker vibrasjons-, støt- og termiske vakuumsykluser i henhold til MIL-STD-1540. Denne veiledningen ser på hvordan optiske deler oppfyller slike høye standarder. Vi sjekker linsetyper, produksjonsmetoder og materialvalg. Du lærer hva som gjør presisjonsoptiske deler pålitelige under tøffe forhold. Enten du designer bildesystemer eller laseroptikk, gir denne praktiske oversikten deg den viktigste kunnskapen du trenger.
Presisjonsoptiske komponenter styrer lys med utrolig nøyaktighet – tenk romteleskoper som fanger opp svake galakser. Disse delene faller inn i tre grupper: typer, materialer og prosesser. Markedet for presisjonsoptikk nådde 29.0 milliarder dollar i 2024, drevet av etterspørsel etter høyytelsessystemer. Romteleskoper trenger en overflatenøyaktighet på λ/10 eller bedre, kontrollert med interferometri. Materialer som silisiumkarbid og Zerodur motstår termiske forskyvninger. Å lage dem krever datastyrt polering og ionestråleberegning. Miljøtesting dekker vibrasjons-, støt- og termiske vakuumsykluser i henhold til MIL-STD-1540. Denne veiledningen ser på hvordan optiske deler oppfyller slike høye standarder. Vi sjekker linsetyper, produksjonsmetoder og materialvalg. Du lærer hva som gjør presisjonsoptiske deler pålitelige under tøffe forhold. Enten du designer bildesystemer eller laseroptikk, gir denne praktiske oversikten deg den viktigste kunnskapen du trenger.
Typer av presisjonsoptiske komponenter
Presisjonsoptiske komponenter faller inn i tre hovedgrupper. Hver gruppe har en ulik funksjon. Tabellen nedenfor gir en rask oversikt over disse kategoriene.
| Kategori | Primær funksjon |
| Objektiver | Fokuser eller sprer lys; korriger avvik for presis strålekontroll på tvers av UV- til IR-bølgelengder |
| Speil og reflekterende elementer | Omdiriger lys med minimalt tap; brukes til laserstyring og strålestabilisering |
| Prismer og stråledelere | Endre retning, polarisering eller spektral sammensetning; dele lys inn i flere baner |
| Filtre, vinduer og belegg | Isoler eller blokker spektralområder; beskytt utstyr samtidig som det overfører lys uten forvrengning |
Disse komponentene samarbeider for å skape systemer med høy ytelse. Hver kategori inneholder mange undertyper. La oss se nærmere på hver enkelt.
Linser og deres bruksområder
Linser er de vanligste optiske komponentene. De bøyer lys for å danne bilder eller fokusere stråler. Formen og materialet til en linse bestemmer dens optiske ytelse. Ulike linsetyper løser forskjellige problemer.
Sfæriske, asfæriske og akromatiske linser
Sfæriske linser har buede overflater som matcher en kule. De er enkle å lage. Men de lider av sfærisk aberrasjon. Lysstråler treffer forskjellige fokuspunkter. Dette reduserer bildekvaliteten. Asfæriske linser løser dette problemet. Overflateformen deres endres gradvis fra sentrum til kanten. Dette fjerner sfærisk aberrasjon. Resultatet er skarpere bilder med færre elementer. Akromatiske linser kombinerer to typer glass. De bringer to bølgelengder til samme fokuspunkt. Dette reduserer fargefryns. Mange bildesystemer bruker akromatiske dubletter for bedre fargekorrigering. Optikkdesignere velger ofte asfæriske linser når vekten har betydning. De trenger færre elementer for å få samme resultat.
Avbildnings-, laser- og mikroskopsystemer
Linser er viktige for mange bruksområder. Medisinsk avbildning bruker presisjonsoptikk for å se inn i kroppen. Presisjonsavbildning øker diagnosenøyaktigheten med opptil 30 % i medisinske applikasjoner. Det er en enorm forbedring. Kvalitetskontroll i produksjonen er også avhengig av linser. De bidrar til å oppdage små materialdefekter. Industriell automatisering og mikroskopi bruker linser for detaljert inspeksjon. Lasersystemer bruker også ekspanderlinser. Implementering av laserekspanderlinser kan forbedre bildeoppløsningen med 40 %. 5MDT-seriens bi-telesentriske linser er et godt eksempel. De er designet for halvleder- og skjermapplikasjoner. Disse linsene gir presisjonsavbildning med et forstørrelsesområde på 0.14X til 0.5X. De har også arbeidsavstander på opptil 200 mm. Dette muliggjør inspeksjon med høy nøyaktighet under tøffe forhold. Forskningslaboratorier bruker disse linsene til avanserte eksperimenter.
Speil og prismer
Speil og prismer omdirigerer lys på forskjellige måter. Speil reflekterer lys. Prismer bruker refraksjon eller total intern refleksjon. Begge er viktige deler av optiske systemer.
Flate, buede og reflekterende elementer
Flate speil endrer lysretning uten å endre fokus. De er enkle og effektive. Buede speil fokuserer eller sprer lys. De fungerer som linser, men med mindre tap. Dette gjør dem ideelle for høyeffektslasere. Reflekterende elementer er avgjørende i lasersystemer. De styrer stråler med svært lite energitap. Dette er viktig for optikk i høyenergiapplikasjoner.
Bruk av strålestyring, dispersjon og periskop
Speil brukes til laserstråleruting. Dette kalles strålestyring. De hjelper også med flerkanalsdeteksjon. Optiske testoppsett bruker speil til å rette lys langs presise baner. Periskopsystemer bruker speil til å se rundt hjørner. Enhver applikasjon som trenger flere stråleretninger på trange steder, drar nytte av speil. Prismer legger til en annen funksjon. De kan spre lys i fargene sine. Dette er nyttig for spektroskopi og forskning. Noen prismer roterer bilder eller endrer stråleretningen med 90 grader.
Filtre, vinduer og stråledelere
Disse komponentene kontrollerer lys på bestemte måter. Filtre blokkerer eller slipper gjennom bestemte bølgelengder. Vinduer slipper lys gjennom samtidig som de beskytter systemet. Stråledelere deler lys i to eller flere baner.
Båndpass-, dikroiske og beskyttelsesfiltre
Båndpassfiltre slipper bare gjennom et smalt bølgelengdeområde. De brukes i fluorescensavbildning og spektroskopi. Dikroiske filtre deler lys basert på bølgelengde. De reflekterer noen farger og slipper gjennom andre. Dette er nøkkelen til flerfarget avbildning. Beskyttende filtre blokkerer skadelige bølgelengder. De beskytter sensitive detektorer mot skade. Mange forskningsoppsett bruker flere filtre for å isolere spesifikke signaler.
Optiske vinduer og stråledelerkuber
Optiske vinduer er flate glass- eller krystallbiter. De slipper lys inn i et system samtidig som de forsegler det mot støv. Materialet må passere de riktige bølgelengdene uten forvrengning. Stråledelerkuber deler en stråle i to baner. De bruker et tynt belegg i grensesnittet. Dette belegget reflekterer deler av lyset og overfører resten. Forholdet kan være 50:50 eller andre oppdelinger. Disse komponentene er viktige for interferometri og lasersystemer. De bidrar til å bygge komplekse optiske systemer med flere strålebaner.
NOBLE er en ledende kinesisk produsent med eksepsjonell service og maskineringsekspertise. De hjelper kunder med å fullføre prototyping og masseproduksjon effektivt. Deres kunnskap om optiske komponenter hjelper ingeniører med å velge riktig del for hver jobb. De jobber med alle typer av disse optiske komponentene.
Produksjonsprosesser for presisjonsoptiske komponenter
Å lage presisjonsoptiske deler krever mange nøye trinn. Hvert trinn endrer delens form, overflate eller hvordan den fungerer. Riktig metode avgjør om den endelige delen oppfyller de strenge spesifikasjonene. La oss se på de viktigste prosessene som brukes i dag.
CNC sliping, Polering og CNC Maskinering
Sliping, polering og CNC-maskinering er de tre hovedprosessene. De danner grunnlaget for presisjonsoptikkproduksjon. De omdanner råmaterialet til en ferdig linse eller et speil.
Forming og overflatebehandling Teknikker
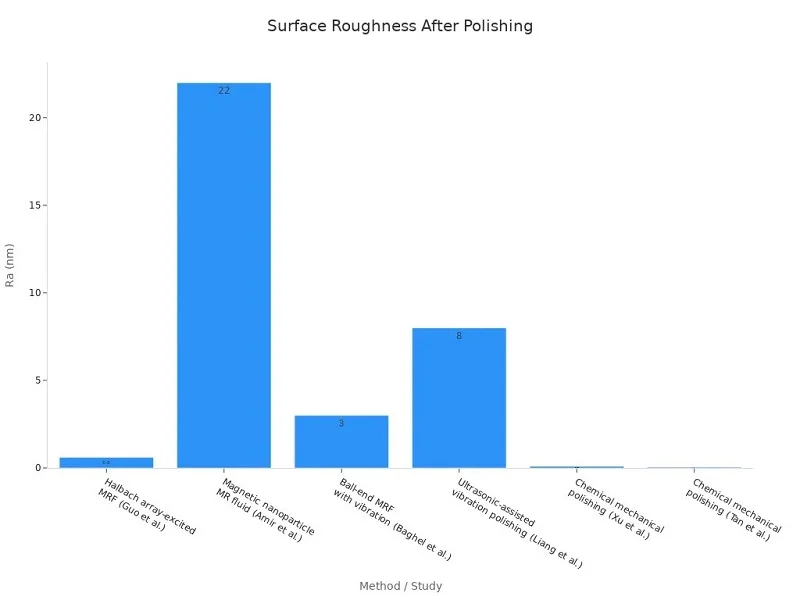
Sliping er det første trinnet. Det fjerner store mengder materiale raskt. Målet er å komme nær den endelige formen. Etter sliping kommer polering. Polering gjør overflaten glatt som et speil. Ulike metoder gir forskjellige resultater. Tabellen nedenfor viser noen overflateruhetsverdier fra nyere studier.
| Metode | Oppnådd Ra (nm) |
| Halbach array-eksitert MRF (Guo et al.) | 0.6 |
| Magnetisk nanopartikkel MR-væske (Amir et al.) | 22 |
| Kuleformet MRF med vibrasjon (Baghel et al.) | 3 |
| Ultralydassistert vibrasjonspolering (Liang et al.) | 8 |
| Kjemisk-mekanisk polering (Xu et al.) | 0.093 |
| Kjemisk-mekanisk polering (Tan et al.) | 0.04 |
Som du kan se, oppnår denne metoden den laveste ruheten. Det er viktig for høytytende optikk. Tabellen nedenfor sammenligner disse verdiene visuelt.
Presisjonssliping og etterbehandling kan oppnå en formfeil på λ/10 eller bedre. Det er veldig strengt. De riktige produksjonsmetodene bidrar til å oppfylle disse høye standardene. Selskaper som NOBLE bruker disse teknikkene til å lage pålitelige optiske deler for tøffe jobber.
CNC for tilpassede og komplekse geometrier
CNC-maskinering gir et ekstra kontrollnivå. Den bruker datastyrte verktøy for å skjære nøyaktige former. Toleransene er imponerende. CNC-maskinering kan holde ±0.0005 tommer eller bedre. Repeterbarheten i masseproduksjon holder seg innenfor ±0.005 mm. Her er de viktigste fordelene med CNC for optiske deler:
- Høy presisjon og tette toleranserCNC-maskinen oppnår nøyaktighet på mikronnivå. Dette sørger for at linser og speil er perfekt justert.
- Komplekse geometrier gjort muligFleraksede CNC-maskiner lager komplekse former og buede overflater i ett oppsett.
- Repeterbarhet på tvers av produksjonsserierCNC holder samme størrelse fra prototype til full produksjon.
- Integrert overflatebehandlingCNC kan legge til overflatebehandlinger under eller etter maskinering.
- Effektivitet og fleksibilitetCNC kombinerer fresing, boring og forming i ett oppsett.
- Materiell allsidighetCNC-bearbeider aluminium, rustfritt stål, titan og messing.
Dette gjør CNC utmerket for tilpassede optiske deler. Det blir enkelt å lage komplekse former. NOBLE tilbyr CNC-maskineringstjenester for både prototyping og masseproduksjon. Deres ferdigheter hjelper ingeniører med å få komplekse deler laget riktig.
Diamant Turning og fotolitografi
Disse to prosessene håndterer spesialtilfeller. Diamantdreiing lager asfæriske former. Fotolitografi lager små mønstre.
Enkeltpunkts diamantdreiing for asfæriske
Enkeltpunkts diamantdreiing bruker et diamantverktøy for å skjære linseoverflater. Det fungerer bra for asfæriske linser. Disse linsene har komplekse kurver som er vanskelige å lage med standard polering. Resultatene er svært presise. G&H setter en overflateformfeil på ≤0.25 μm PV for diamantdreiing. Asphera rapporterer en overflatenøyaktighet på PV = 0.07 μm og en overflateruhet på 0.9 nm. Det er godt nok for mange avanserte systemer. Denne prosessen er vanlig innen luftfart og forsvarsforskning.
Fotolitografi for mikrooptikk og fotonisk integrasjon
Fotolitografi kommer fra halvlederverdenen. Den bruker lys til å overføre mønstre til en overflate. Denne metoden lager mikrolinsematriser og fotoniske enheter. Mønstrene kan være svært små. Tenk på linsene i smarttelefonkameraer. Eller bølgelederne i fiberoptiske nettverk. Fotolitografi tillater masseproduksjon av ørsmå optiske deler. Det er en nøkkelmetode for moderne elektronikk.
Presisjonsbelegg og måleteknikk
Belegg endrer hvordan lys samhandler med en overflate. Måleteknikk kontrollerer at alt oppfyller spesifikasjonene. Begge deler er avgjørende for endelig ytelse.
Antireflekterende og høyreflekterende belegg
Belegg kontrollerer refleksjon og transmisjon. Antireflekterende belegg reduserer gjenskinn. Høyreflekterende belegg gjør refleksjonen så høy som mulig. Tabellen nedenfor viser noen vanlige beleggspesifikasjoner.
| Belegg Type | Bølgelengdeområde | refleksjon | transmisjon |
| Generelt AR-belegg | Avhenger av design | Så lave som 0.05% | Vanligvis veldig høy |
| BBAR BARC-5 | 425-675 nm | < 0.5 % gjennomsnitt | Ikke inkludert |
| BBAR BARC-11 | 400-1100 nm | < 1.0 % gjennomsnitt | Ikke inkludert |
| UV BBAR | 275-425 nm | < 0.5 % gjennomsnitt | Ikke inkludert |
| Telekom BBAR | 1450-1650 nm | < 0.25 % gjennomsnitt | Ikke inkludert |
| Smalbånd @1550 nm | ~1550 nm | < 0.25 % standard, < 0.05 % høy ytelse | Ikke inkludert |
| Smalbånd @632.8 nm | ~632.8 nm | < 0.25 % standard, < 0.05 % høy ytelse | Ikke inkludert |
| MWIR-BBAR | 3–5 um | < 1.0 % båndgjennomsnitt | Ikke inkludert |
| LWIR-BBAR | 8–12 um | < 1.0 % båndgjennomsnitt | Ikke inkludert |
Disse avanserte beleggene gjør at systemene fungerer bedre. Lasersystemer trenger lag med høy refleksjon for å holde energien i strålen. Bildesystemer trenger antirefleksjonslag for å redusere strølys. Avanserte belegg bidrar også til holdbarhet i tøffe miljøer. Forskningslaboratorier bruker begge typene til forskjellige jobber.
Interferometrisk måling for prosesskontroll
Måleteknikk kontrollerer kvaliteten på hvert trinn. Interferometre måler overflateform med høy nøyaktighet. De sammenligner delen med en referanseoverflate. Resultatene viser om overflatefiguren oppfyller spesifikasjonene. Dette er viktig for prosesskontroll. Uten god måleteknikk kan du ikke stole på produksjonen din. Produsenter bruker interferometri for å sjekke formfeil, radius og overflateruhet. Det er den siste testen før en del sendes til kunden.
Presisjonsoptiske deler trenger stramme toleranser i hvert trinn. Riktig produksjonsprosess og nøye måling utgjør forskjellen.
NOBLE tilbyr fullservice optisk produksjon. De håndterer alt fra design til montering. Deres ferdigheter innen sliping, polering, CNC-maskinering og belegg hjelper kundene med å få pålitelige deler. Enten du trenger en prototype eller full produksjon, har de kunnskapen til å levere.
Materialer for presisjonsoptiske komponenter
Materialet du velger til en presisjonsoptisk del påvirker alt. Det styrer hvordan lys beveger seg gjennom, hvordan delen reagerer på varme og hvor lenge den varer. Ulike jobber krever forskjellige materialer. La oss utforske hovedvalgene og hva som gjør hver enkelt unik.
Smeltet silika og kvarts
Smeltet silika er et toppvalg for tøffe optiske systemer. Det håndterer UV-lys bedre enn vanlig glass og holder seg stabilt når temperaturen endres. Disse egenskapene gjør det viktig for mange høytytende oppsett.
Høy UV-transmisjon og lav termisk ekspansjon
Smeltet silika slipper gjennom lys fra 0.18 μm til 3 μm. Det spenner fra dyp UV til nær infrarød. Vanlig glass blokkerer UV-lys, men smeltet silika slipper det gjennom. Dette er viktig for systemer som trenger de korte bølgelengdene. Den termiske utvidelseskoeffisienten er 0.5 × 10⁻⁶ K⁻¹. Det er flere ganger lavere enn standard glass. Denne nesten null utvidelsen betyr at delen beholder formen når varme bygger seg opp. Ingen fokuspunktforskyvninger. Ingen forvrengning. Materialet forblir pålitelig.
Bruksområder innen høyeffektslaseroptikk
Høyeffektslasere skaper mye varme. Smeltet silika håndterer dette godt. Den beholder strukturen under sterk UV-stråling. Den optiske ytelsen holder seg stabil over tid. Dette gjør det til et toppvalg for laserfokuseringslinser og utgangsvinduer. Forskningslaboratorier velger ofte smeltet silika for tester som trenger stabile, repeterbare resultater. Materialets renhet bidrar også til å unngå absorpsjonspunkter som kan forårsake skade.
Optisk glass BK7 og spesialtyper
BK7 er det beste valget for synlig optikk. Men noen ganger trenger du noe annet for spesielle jobber.
BK7 som standard for synlig lys
BK7 har en brytningsindeks på 1.5168 og et Abbe-tall på 64.17. Det høye Abbe-tallet betyr lav spredning. Fargene sprer seg ikke like mye. Dette gjør BK7 til et godt valg for generelle bildesystemer, mikroskoper og kameraer. Det er rimelig og pålitelig. De fleste optiske delene du ser i et laboratorium bruker BK7. Det er grunnlinjen som andre materialer sammenlignes med.
Høy brytningsindeks og lav dispersjonsalternativer
Noen ganger trenger man en høyere brytningsindeks. SF11 kommer inn på omtrent 1.784 med et Abbe-tall på 25. Den høyere indeksen bøyer lyset mer, noe som lar deg lage tynnere linser. Ulempen er mer kromatisk aberrasjon. LaK-serien av briller ligger mellom 1.7 og 1.9 med moderat spredning. Disse gir en balanse mellom høy indeks og god fargekorrigering. Designere velger disse materialene når de trenger spesifikk optisk ytelse for avanserte systemer.
Krystaller og avansert plast
Krystaller gir unike egenskaper du ikke kan få fra glass. Plast gir kostnads- og vektbesparelser.
Safir, kalsiumfluorid og ikke-lineære krystaller
Kalsiumfluorid (CaF₂) er standarden for 193 nm ArF-eksimerlaseroptikk. Disse laserne brukes i fotolitografi, oftalmisk kirurgi og forskning. CaF₂ transmitterer ned til omtrent 130 nm, noe som gjør det nyttig for vakuum-UV-applikasjoner. Det fungerer også for middels infrarøde systemer. Ett materiale dekker både dyp UV og middels infrarød. Det er sjeldent.
Safir er mye hardere. Den tåler høyt trykk og mekanisk belastning. Militære applikasjoner bruker safir fra synlig til mellombølget infrarødt. Den motstår fuktighet bedre enn CaF₂. Ikke-lineære krystaller brukes til frekvensomforming i lasersystemer. De endrer lysets bølgelengde.
Plast for lett og kostnadseffektiv optikk
Plastoptikk er billig og lett. De fungerer bra for forbrukerprodukter som telefonkameraer og VR-hodesett. Ulempen er lavere temperaturstabilitet og mer spredning. Men for mange bruksområder er plast godt nok. De tillater også komplekse former gjennom sprøytestøping. Dette gjør produksjonen raskere og billigere. Prototyping blir også enkelt.
Riktig materiale avhenger av bruksområdet ditt. Tenk på bølgelengdeområde, termisk miljø og budsjett. Presisjonsoptikk krever nøye materialvalg for å få best mulig ytelse.
Kvalitetssikring for presisjonsoptiske komponenter
Kvalitetssikring sørger for at hver del oppfyller designmålene. Uten den kan selv de beste materialene og produksjonstrinnene mislykkes. Inspeksjonsprosessen fanger opp feil tidlig. La oss se på standardene og testene som bekrefter ytelsen.
Toleranser og overflatekvalitetsstandarder
Skrapegraving og ISO 10110-spesifikasjoner
Skrape-grav-systemet kommer fra MIL-PRF-13830B. En ripe er en lang defekt med et lengde-til-bredde-forhold på over 4:1. En utgraving er en rund defekt med et forhold på 4:1 eller mindre. Graden forteller deg størrelsen. En 60-40-spesifikasjon betyr riper opptil grad 60 og utgravinger opptil 0.4 mm. For høypresisjonsarbeid er 20-10 det typiske minimumet. Det bidrar til å redusere spredt lys i lasersystemer.
ISO 10110-7 bruker en annen logikk. Den måler defekter etter størrelse og antall. Formatet er N×A. N er antallet. A er kvadratroten av defektarealet. Denne metoden er mer objektiv.
| Aspekt | MIL-O-13830 | ISO-10110 7 |
| Assessment | Visuell sammenligning | Objektiv kvantifisering |
| Kostnad | Lav kostnad, rask | Krever mikroskoper |
| Beste bruk | Generell optikk | Høyeffekt lasere |
Skrapemåling beskriver ikke overflateruhet. Den ser bare på enkelte ufullkommenheter. Den gjennomsnittlige teksturen på overflaten trenger en separat måling. God polering og sliping bidrar til å oppnå riktig overflatekvalitet.
Toleranser for radius, tykkelse og sentrering
Hver linse har en målradius, tykkelse og senterposisjon. Tabellen nedenfor viser typiske toleranser for ulike metoder. Disse strenge produksjonstoleransene sikrer at den endelige delen fungerer som den skal.
| Parameter | Kommersiell (sprøytestøpeform) | Presisjon (sprøytestøpeform) | Kommersiell (SPDT) | Presisjon (SPDT) |
| Radius (% av radius) | ± 1% | ± 0.5% | ± 0.5% | ± 0.1% |
| Sentertykkelse (mm) | ± 0.025 | ± 0.015 | ± 0.020 | ± 0.005 |
| Konsentrisitet (mm) | 0.025 | 0.015 | 0.005 | 0.002 |
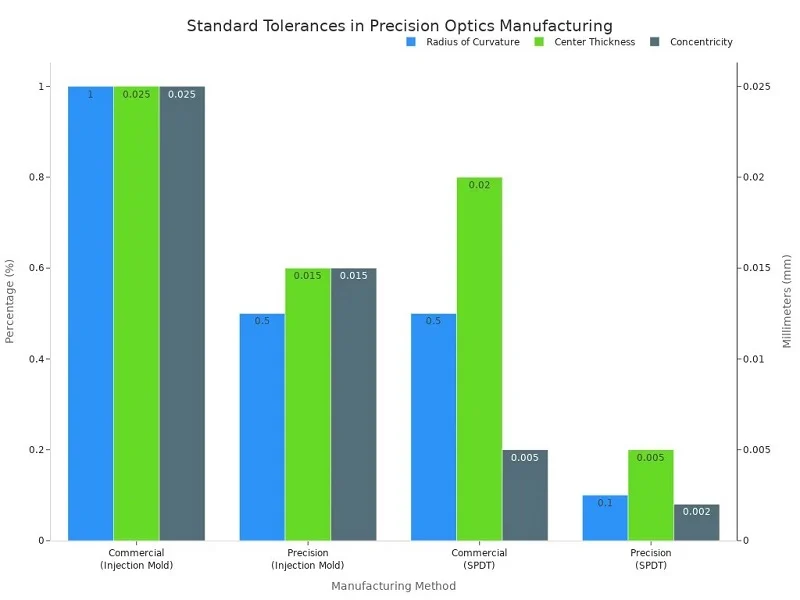
Disse tallene viser hvor tett presisjonsoptikk kan bli. Presisjons-SPDT holder radiusen til ±0.1 % og tykkelsen til ±0.005 mm. Hvert trinn i produksjonsprosessen må kontrolleres.
Interferometrisk testing
Måling av overflatefigurfeil (PV, RMS)
Interferometre måler overflateform med høy nøyaktighet. De sammenligner delen med en referanseoverflate. Resultatene viser PV- og RMS-feil. PV forteller deg forskjellen fra topp til dal. RMS gir deg rotmiddelkvadratet av feilen. Disse tallene forteller deg om overflatetallet oppfyller spesifikasjonen.
Dobbeltpass- og Fizeau-interferometre
Et Fizeau-interferometer fungerer ved å overlappe lys fra en referanseoverflate og testoverflaten. Dette skaper interferensfrynser. Mønsteret viser små overflateavvik. Ved å analysere frynseavstanden kan du oppdage feil på nanometerskalaen. Denne testmetoden er viktig for kvalitetskontroll.
Miljø- og holdbarhetstesting
Adhesjons-, fuktighets- og termiske syklingstester
Belegg må tåle reelle forhold. Standardtester kontrollerer dette. Belegget må holde seg intakt gjennom alle testene.
| Test | Parametre | Bestått / ikke bestått |
| Luftfuktighet | 24 timer ved 120 °C, 95–100 % relativ fuktighet | Ingen delaminering |
| adhesjon | Tapetrykk og knekk av | Belegget forblir intakt |
| Termisk sykling | -80 °C til +160 °C, 2 timer hver gang | Ingen sprekker |
Mekanisk støtmotstand
Deler må også tåle fysisk støt. Dette testes i henhold til MIL-STD-1540. Delen går gjennom vibrasjons- og støtsykluser. All skade betyr feil. Denne testingen sikrer at delene fungerer i tøffe miljøer.
Partner for presisjonsoptiske komponenter: NOBLE

Når du trenger presisjonsoptiske deler, er det viktig å velge riktig partner. NOBLE kombinerer sertifiseringer, maskineringsferdigheter og ingeniørhjelp. De håndterer alt fra valg av materialer til endelig montering.
Sertifiseringer og evner
ISO 9001:2015 og ISO 13485:2016-sertifisert
NOBLE har ISO 9001:2015 for kvalitetsstyring. Dette dekker all produksjon. De har også ISO 13485:2016. Denne standarden legger til strenge regler for medisinsk utstyr. Kunder innen medisinsk optikk, forsvar og forskning vet at disse sertifiseringene er viktige. De kontrollerer kvaliteten i hvert trinn. Prosessen er den samme hver gang og fungerer bra. Ulike jobber krever forskjellige nivåer av kontroll. NOBLE endrer seg for å passe til hvert behov.
Ekspertise innen fabrikasjon av metall- og plastkomponenter
NOBLE jobber med både metall- og plastdeler. For metall holder 5-aksede CNC-maskiner størrelsen innenfor 0.01 mm. Svært presise løp kan nå ±0.0005 tommer eller tettere. Det passer godt for optiske fester, hus og rammer. For plast bruker sprøytestøping maskiner fra 35 til 940 tonn. RJG-teknologi overvåker hvert skudd mens det skjer. Dette sikrer at delene er de samme for store produksjonsserier. Sveitsiske dreiesentre lager funksjoner mindre enn 2 µm. Dette hjelper med mikrofluidiske baner og små optiske deler. Kombinasjonen av ferdigheter gjør NOBLE til en sterk partner for å lage høypresterende optiske deler. De tilbyr også tilpassede belegg for spesielle jobber. Disse avanserte beleggene gjør at delene fungerer bedre under tøffe forhold.
Omfattende tjenester fra design til montering
Ingeniørstøtte for materialvalg og toleransevurdering
NOBLEs ingeniører hjelper kundene med å velge riktige materialer. De vet hvordan aluminium, sink og kobber fungerer i formen og i den ferdige delen. Hvert materiale har ulik varmestrøm og kostnad. Teamet veileder kundene til det beste valget for deres optiske systemer. De ser også på design for toleranser. Å lage deler i riktig størrelse er viktig for god passform med burkontakter. Små endringer i veggtykkelse kan utgjøre en stor forskjell. Kvalitetskontroller bruker koordinatmålemaskiner og profilometre. Disse verktøyene sørger for at hver del oppfyller samme høye standard. Beleggprosessen kontrolleres også under design. Dette sparer tid og reduserer feil. Det fungerer for enkle optiske deler og komplekse sammenstillinger.
Intern prototyping, produksjon og sluttmontering
Alt skjer på ett sted. NOBLE tilbyr prototyping for å teste ideer raskt. Når et design fungerer, lager de mer ut av det. Sluttmontering setter alle delene sammen. Denne tilnærmingen med én kilde reduserer forsinkelser. Det er enklere å snakke når ett team gjør alt. Det samme teamet utfører belegg og inspeksjon i bygningen. Dette dekker optikk for medisinske, forsvars- og forskningsjobber. Alle optiske deler går gjennom den samme nøye prosessen.
Hvorfor velge NOBLE
Énkildeløsning for komplekse optiske systemer
Komplekse optiske systemer trenger mange deler. Linser, speil, hus og monteringer fungerer alle sammen. NOBLE lager alle deler. Dette betyr at du ikke trenger å håndtere mange leverandører. Teamet vet hvordan hver del passer inn i det større systemet. Problemer løses raskere. For forskningslaboratorier og produksjonsteam utgjør dette en stor forskjell.
Forpliktelse til presisjon og levering til rett tid
Presisjon og hastighet er begge viktige. NOBLE lover begge deler. Sertifiseringene, maskineringsferdighetene og inspeksjonsverktøyene bidrar til å oppfylle stramme størrelser. Levering til rett tid holder prosjektene i rute. Kundene kan stole på prosessen fra start til slutt. Denne påliteligheten er grunnen til at mange team velger NOBLE for sine optiske deler. Selskapet betjener mange forskjellige jobber på tvers av mange bransjer.
Ytelsen til ethvert system avhenger av hvor godt du kombinerer de riktige typene, materialene og prosessene. Disse tre søylene fungerer sammen. De riktige presisjonsoptiske komponentene krever nøye materialvalg og presis produksjon. Hvert trinn er viktig for den endelige optiske ytelsen. Tenk på ditt eget prosjekt. Hvilke linseformer trenger du? Hvilke termiske forhold vil systemet ditt møte? Svarene veileder dine valg av presisjonsoptiske komponenter. En god partner gjør dette enklere. NOBLE er den partneren. De bringer alle delene sammen. De hjelper med materialvalg, produksjon og kvalitetskontroller for presisjonsoptiske komponenter. Teamet deres vet hvordan de skal håndtere stramme toleranser. De forstår reelle krav. Ta kontakt med dem. Gjør dine optiske design om til fungerende systemer. Riktig støtte utgjør hele forskjellen for din suksess.
Vanlige spørsmål om presisjonsoptiske komponenter
Hva er forskjellen mellom en sfærisk og en asfærisk linse?
Sfæriske linser har enkle buede overflater, men skaper uskarpe kanter på grunn av sfærisk aberrasjon. Asfæriske linser endrer krumningen gradvis fra sentrum til kanten. Dette fjerner denne uskarpheten. Du får skarpere bilder med færre linseelementer. Det er derfor mange kompakte systemer velger asfæriske design.
Hvordan velger jeg mellom smeltet silika og BK7-glass?
Tenk først på bølgelengden din. Smeltet silika håndterer UV-lys ned til 0.18 μm og motstår varme godt. BK7 fungerer utmerket for synlig lys og koster mindre. Hvis systemet ditt bruker kraftige lasere eller UV-kilder, velg smeltet silika. For standard avbildning sparer BK7 penger.
Hva betyr spesifikasjon for skrapegraving?
Ripegraving kommer fra MIL-PRF-13830B. En ripe er en lang defekt. En graving er en rund grop. Karakteren viser størrelsesgrenser. En 60-40-spesifikasjon betyr riper opptil grad 60 og gravinger opptil 0.4 mm. Høypresisjonsarbeid trenger ofte 20-10 eller bedre.
Hvorfor er belegg viktige for presisjonsoptiske komponenter?
Belegg kontrollerer hvordan lys samhandler med overflater. Antireflekterende belegg reduserer gjenskinn og forbedrer transmisjonen. Høyreflekterende belegg holder laserenergien i strålen. Uten riktige belegg mister systemer ytelse på grunn av strølys og refleksjonstap. Riktig belegg utgjør en stor forskjell.
Hvilke toleranser kan presisjonsoptiske komponenter oppnå?
Presisjonsproduksjon holder stramme tall. Enkeltpunkts diamantdreiing kan nå en radiustoleranse på ±0.1 % og en tykkelse innenfor ±0.005 mm. CNC-maskinering holder ±0.0005 tommer eller bedre. Disse stramme toleransene sikrer at linser og speil justeres riktig i den endelige monteringen.
Hvordan verifiserer interferometrisk testing kvalitet?
Interferometre sammenligner en dels overflate med en referanseoverflate. De lager interferensmønstre som avslører små avvik. Resultatene viser PV- og RMS-feilverdier. Dette fanger opp overflatefigurproblemer på nanometerskala. Det er den endelige kvalitetsporten før forsendelse.
Hvilke miljøtester gjennomgår optiske deler?
Delene gjennomgår fuktighetstester ved 120 °C med 95–100 % relativ fuktighet i 24 timer. Termisk syklus går fra –80 °C til +160 °C. Vedheftstester bruker tapepresse og knekkmetoder. Mekaniske støttester følger MIL-STD-1540. Disse kontrollene bekrefter holdbarhet under reelle forhold.
Hvorfor bør jeg samarbeide med én produksjonspartner?
Én partner håndterer design, materialvalg, prototyping, produksjon og montering. Dette reduserer forsinkelser og kommunikasjonsproblemer. Teamet forstår hvordan hver del passer inn i hele systemet. Problemer løses raskere. Du unngår å håndtere flere leverandører med forskjellige standarder.







