
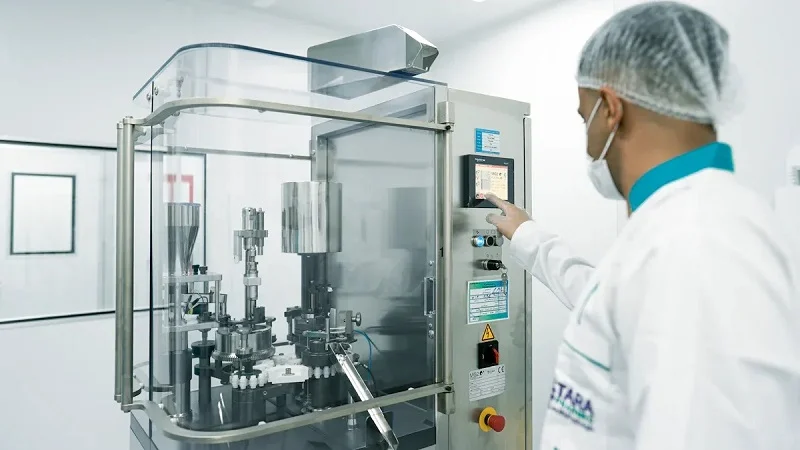
En kateterhub sprekker etter den første dampautoklavsyklusen. Polymeren oppfylte biokompatibilitetsstandardene, men den tålte ikke varmen. Denne feilen skjer oftere enn du skulle tro.
Hvordan velger man riktige materialer og metoder for medisinsk utstyrskomponenter? Under utvikling av medisinsk utstyr former dette valget alt. Å gjøre feil setter sikkerheten til medisinsk utstyrskomponenter og pasientsikkerheten i fare.
Denne bloggen veileder deg gjennom viktige kriterier og et praktisk rammeverk. Eksempler fra den virkelige verden viser hvordan man balanserer sikkerhet, ytelse og kostnad. Vi skal se på materialvalg, steriliseringskompatibilitet og avveininger i produksjonen. Målet: komponenter som overlever virkelige forhold.
Viktige materialer for valg av medisinsk utstyrskomponenter
Kritiske faktorer i materialvalg for medisinsk utstyrskomponenter
Biokompatibilitet og regulatoriske standarder
Biokompatibilitet er topprioritet. Materialet må være giftfritt og ikke forårsake immunreaksjoner. Det må ikke forårsake uønskede bivirkninger. FDA setter reglene. De aksepterer ISO 10993 som hovedstandard. Denne standarden ser på risiko. Tester avhenger av hvordan enheten berører kroppen og hvor lenge. USP klasse VI er en annen test. Den krever svært lav reaksjon i kroppen. Å følge disse standardene er et must for medisinsk utstyrskomponenter. Disse reglene holder pasienter og utstyr trygge.
Mekanisk og kjemisk ytelse
Biokompatibilitet alene er ikke nok. Delen må gjøre jobben sin. En beinplate må være sterk og ikke brekke lett. Et kateter må bøye seg. Kjemisk resistens er også viktig. Den må tåle kroppsvæsker og rengjøringsprodukter. Ofte trenger den svært nøyaktige størrelser ned til mikrometer. Det er her valg av materialer blir vanskelig. Du kan ikke velge basert på bare én egenskap. Du må balansere sikkerhet og hvor godt enheten fungerer. For ortopediske implantater trenger du både styrke og biokompatibilitet.
Valg av biokompatible materialer for implantater og verktøy
ISO 10993 og USP klasse VI-samsvar
La oss se nærmere på disse standardene. ISO 10993 har et sett med tester. For nye enheter, start med tester for celleskade. Legg deretter til tester for allergier og irritasjon. For lengre kontakt, inkluder tester for genskade og implantatstudier. USP klasse VI-materialer består tester i levende dyr for lav reaktivitet. Mange medisinske materialer har denne merkingen. Det gjør det enklere å velge polymerer til hus og tetninger.
Overflatekjemi og vevsrespons
Overflateegenskaper er like viktige som indre egenskaper. Produksjonsprosesser kan endre overflatekjemien. Skjæring eller støping kan etterlate rester. Disse endringene påvirker hvordan vev reagerer. En ru overflate kan hjelpe beinvekst. Det hjelper et implantat. Men den samme overflaten kan forårsake hevelse i et blodkar. Det er svært viktig å være oppmerksom på overflatekjemien fra starten av, spesielt når biokompatibilitetsreglene er strenge.
Steriliseringskompatibilitet og mekanisk tilpasning
Dampautoklav, gamma- og ETO-effekter
Sterilisering er en stor stresstest. Dampautoklav bruker høy varme og trykk. Gammastråling bruker ioniserende energi. ETO bruker kjemisk gass. Hver metode påvirker materialer på forskjellige måter. Rustfritt stål 316L kan håndtere mange autoklavsykluser. PEEK kan håndtere autoklavering, ETO og gammastråling. Men polyetylen har problemer med høy varme. Tilpass materialet ditt til steriliseringsbehovene dine tidlig. Steriliseringskompatibilitet kan avgjøre om et design er avgjørende eller ødeleggende.
Balansering av styrke, fleksibilitet og tretthet i livet
Det er her du må gjøre avveininger. Et sterkt alternativ kan være sprøtt. Et fleksibelt alternativ varer kanskje ikke under gjentatt belastning. For ortopediske implantater trenger du både styrke mot brudd og styrke mot gjentatt bruk. Titanlegeringer gir en god balanse. De er sterke og motstår rust. Kobolt-krom-legeringer motstår slitasje på leddflater. Det riktige valget avhenger av den spesifikke bruken. Hvert alternativ har sine begrensninger.
Matchende materialvalg for Medisinske enhetskomponenter med produksjon Metoder
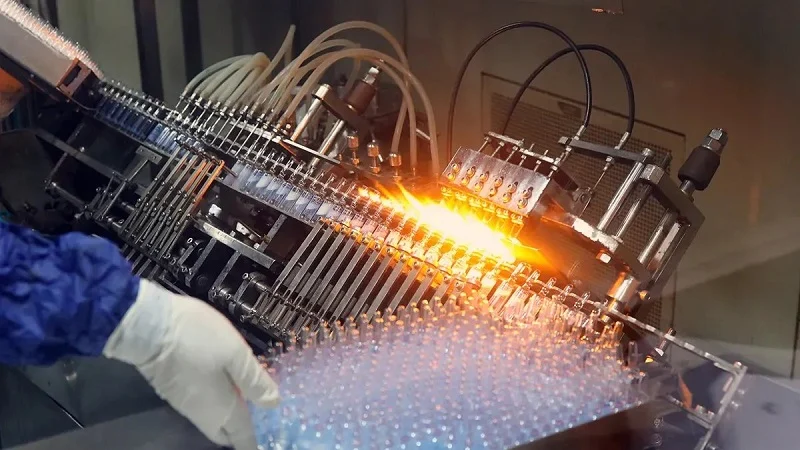
Når du vet hvilket materiale som passer til enheten din, er neste spørsmål hvordan du skal forme den. Riktig produksjonsmetode kan gjøre et godt materialvalg enda bedre. Feil metode kan ødelegge det. Det er her materialvalg møter produksjon i den virkelige verden.
Subtraktive metoder for høypresisjonskomponenter
CNC Maskinering for metaller og harde polymerer
CNC-maskinering fjerner materialer fra en solid blokk. Det fungerer bra for metaller som rustfritt stål og titan. Det håndterer også harde polymerer som PEEK. Den store fordelen er presisjon. CNC-maskineringstjenester med små toleranser oppnår vanligvis toleranser på ±0.001 tommer (±0.0254 mm) eller bedre. For kritiske medisinske enhetskomponenter kan presisjonsproduksjon nå ±0.0001 tommer (±0.0025 mm). Deler til laserøyekirurgi trenger toleranser på 1–3 mikron. Det nøyaktighetsnivået er vanskelig å matche.
Men det finnes grenser. CNC-maskinering kan ikke enkelt lage komplekse interne funksjoner. Verktøyet må nå alle overflater. Hardere kvaliteter sliter ned verktøy raskere. Mykere kan deformeres under skjæring. Du må tilpasse materialet til maskinens kapasitet.
Avveininger mellom materialsvinn og ledetid
CNC-maskinering sløser med lager. Du starter med en blokk og skjærer bort alt du ikke trenger. Dette kan være dyrt for kostbart titan. Men for enkle deler og store volumer synker kostnaden per del. Oppsetttiden er kort, slik at du kan få tak i deler raskt.
Avveiningen er klar. Du får høy presisjon og rask leveringstid. Men du betaler for svinn. For storvolumsproduksjon av enkle deler er CNC-maskinering vanskelig å slå. For komplekse geometrier trenger du noe annet.
Additiv produksjon for komplekse geometrier
3D-utskrift av polymerer og metaller
Additiv produksjon bygger deler lag for lag. Den tilsetter harpiks i stedet for å fjerne den. Dette åpner for nye muligheter. Du kan lage interne kanaler, gitterstrukturer og organiske former. Disse er umulige med subtraktive metoder. 3D-printing fungerer for både polymerer og metaller. Medisinske materialer som PEEK, titan og koboltkrom er alle utskrivbare.
Fangsten er prosessvalidering. Hver skriver- og prosesskombinasjon trenger 1–2 års erfaring for å validere. Materialegenskapene er bare pålitelige etter denne valideringen. Byggeretning og plassering er også viktig. En del som trykkes vertikalt har en annen styrke enn en som trykkes horisontalt. Du må ta hensyn til denne anisotropiske oppførselen.
| Criterion | Hvordan den veileder matching |
| Form | Komplekse interne funksjoner kan begrense alternativene og dermed begrense kompatible karakterer. |
| Volum/kostnad | Høyvolumsmetoder har høye verktøykostnader, men lave kostnader per del. |
| ledetid | Rask prototyping tillater iterativ testing. Verktøymetoder krever forhåndskvalifisering. |
| Materialegenskaper | Nødvendige egenskaper må samsvare med karakterene som er tilgjengelige innenfor en gitt prosess. |
I henhold til ISO 13485 er ikke utvelgelsen uavhengig av produksjonsmetode. Standarden krever at hver komponent kvalifiseres med dokumentert biokompatibilitet, renhet og sporbarhet. Denne kvalifiseringen må valideres innenfor den spesifikke produksjonsprosessen som brukes. Temperaturområder og steriliseringssykluser påvirker ytelsen ulikt på tvers av metoder.
Prototyping og fordeler med tilpassede implantater
Additiv produksjon er utmerket for prototyping og tilpasning. Det eliminerer verktøybruk. Det betyr at du kan lage engangsdeler for testing. Designendringer er raske og billige.
Den virkelige magien ligger i pasientspesifikke implantater. Tilpassede implantater basert på medisinsk avbildning sikrer en presis passform. De reduserer operasjonstiden fordi kirurgen ikke trenger å omforme implantatet under operasjonen. Komplekse porøse geometrier som trabekulære gittere oppmuntrer til beinvekst. Dette fører til bedre langsiktig stabilitet. Kliniske tilfeller innen rygg-, kraniofasial og ortopedisk kirurgi viser gjenopprettet stabilitet og bedre resultater.
For svært små partier vinner additiv produksjon på hastighet og kostnad. Det er ikke behov for verktøy, så oppsettet er minimalt. Etter hvert som volumet øker, blir subtraktive metoder mer økonomiske. Kryssningspunktet er vanligvis rundt 100 enheter.
Formingsprosesser for høyvolumproduksjon
Sprøytestøping for polymerdeler
Sprøytestøping tvinger smeltet plast inn i en stålform. Det er raskt, med syklustider på 20–60 sekunder. Verktøykostnadene er høye. Presisjonsstålformer og varmekanoner er dyre. Men for store volumer er kostnaden per del svært lav. Økonomiske volumer starter på rundt 10 000 enheter.
Denne metoden fungerer best for termoplast. Medisinske polymerer som polykarbonat og ABS kan sprøytestøpes. Prosessen produserer minimalt med avfall fordi doseringen er presis. Automatisering reduserer lønnskostnadene.
Kompresjonsstøping for silikonpakninger
Kompresjonsstøping er annerledes. Du plasserer silikonet i en oppvarmet form og presser det i form. Det fungerer bra for tetninger og pakninger. Verktøykostnadene er lave. Enkle former laget av aluminium er mulige. Syklustidene er lange, fra 1–10 minutter. Lønnskostnadene er høyere fordi prosessen krever mer manuell tilsyn.
| Kostnadsparameter | Sprøytestøping | Kompresjonsstøping |
| Verktøykostnad | Høyt | Lav |
| Syklus tid | 20–60 sekunder | 1-10 minutter |
| Arbeidskostnad | Senk | høyere |
| Avfall | Minimum | høyere |
| Økonomisk volum | 10,000 XNUMX+ enheter | 10–1,000 XNUMX enheter |
Avfallet er også høyere. Kompresjonsstøping produserer et materiale som ikke kan resirkuleres. For dyr silikon av medisinsk kvalitet øker dette kostnadene. For lave til middels store volumer er kompresjonsstøping billigere totalt sett. Verktøykostnadene er 3–5 ganger lavere.
Valget mellom sprøytestøping og kompresjonsstøping avhenger av volum. For silikondeler i stort volum er sprøytestøping av flytende silikongummi mer kostnadseffektivt. For små volumer eller forskning og utvikling er kompresjonsstøping mer fornuftig.
Sekundære prosesser kan også påvirke ditt første valg. Overstøping gir et mykt grep til et hardt håndtak. Ultralydsveising sammenføyer to plastdeler uten lim. Disse operasjonene kan kreve spesifikke egenskaper. Planlegg tidlig i designfasen.
Samkjøre materialvalg med Produksjon av medisinske utstyrskomponenter
Metaller og legeringer for strukturell integritet
Rustfritt stål og titanapplikasjoner
Ortopediske implantater bruker ofte to hovedmetaller: rustfritt stål og titan. Rustfritt stål 316LVM er enkelt å maskinere og koster mindre. Det gjør det til et godt valg for bruddplater og beinskruer. Disse delene trenger stivhet for å hjelpe et brukket bein med å gro.
Titanlegeringer som Ti-6Al-4V ELI tilbyr en annen balanse. Elastisitetsmodulen deres er omtrent 110 GPa. Det er mye nærmere naturlig bein enn ståls 190–210 GPa. Denne fleksibiliteten reduserer spenningsskjerming, der et stivt implantat tar for mye belastning, og nærliggende bein svekkes over tid. Titan forårsaker også færre bildeproblemer på CT- og MR-skanninger. Ulempene? Det koster mer, tar lengre tid å få og er vanskeligere å maskinere. For permanente implantater der langsiktig beinhelse er viktig, vinner titan ofte.
Nitinol for fleksible, selvekspanderende enheter
Nitinol, en nikkel-titanlegering, fungerer annerledes enn vanlige metaller. Den husker formen sin. Du kan komprimere en nitinolstent inn i et kateter, og den spretter tilbake til sin tiltenkte form når den slippes ut i et blodkar.
Behandling av hjerte og blodårer bruker oftest selvekspanderende Nitinol-stenter. Økende forekomst av hjertesykdom og kontinuerlig produktutvikling driver denne veksten. Tidlige tester på hunder og pasienters perifere arterier viste en midlertidig vevsrespons som nådde en topp etter tre til seks måneder. Stentens fjernbarhet ble også bekreftet. Dette åpnet døren for midlertidig arteriell støtte. Denne formminneatferden gjør Nitinol svært nyttig for medisinske utstyrskomponenter som må bevege seg gjennom vridde kroppsbaner.
Konstruksjon av polymerer for holdbarhet og avbildning
PEEK, PEKK og medisinsk silikon
Polymerer fyller en annen rolle. PEEK og PEKK tilbyr høy styrke, kjemisk motstand og radiolucens – de blokkerer ikke røntgenstråler. Kirurger kan se beintilheling rundt et PEEK-interkroppsbur på oppfølgingsbilder. Denne synligheten er et stort pluss i forhold til metall.
Medisinsk silikon gir fleksibilitet og biokompatibilitet til tetninger, pakninger og implanterbare hus. Det håndterer gjentatte steriliseringssykluser godt. Disse materialene må oppfylle strenge regler som ISO 10993 før de når pasienter.
Termoplastiske elastomerer for myke komponenter
Termoplastiske elastomerer (TPE-er) befinner seg mellom stiv plast og gummi. De føles myke å ta på, men bearbeides som termoplast i sprøytestøping. Kateterhuber, sprøytegrep og bærbare enhetsdeler drar nytte av TPEs komfortable følelse og motstand mot utmattelse. Valget mellom disse medisinske materialene avhenger av steriliseringsmetode og mekaniske behov.
Keramikk og spesialglass
Alumina og zirkoniumoksid for slitesterke skjøter
Keramikk skinner der slitasje teller. Alumina har utmerkede tribologiske egenskaper – lav friksjon og høy slitestyrke – men sliter under spenning. Zirkoniumoksid gir høyere seighet og god sprekkmotstand, noe som gjør det til et populært valg. Hofteproteselagre laget av disse keramikkene frigjør langt mindre slitasjerester enn metall-mot-metall-par. Dette avfallet, som inneholder kobolt og krom, kan utløse immunresponser og celleskader. Keramikk-mot-keramiske overflater reduserer denne risikoen dramatisk.
Glass for optiske og diagnostiske applikasjoner
Spesialglass brukes til diagnostiske verktøy. Endoskoper, fiberoptiske sensorer og lab-on-a-chip-enheter er avhengige av presise optiske egenskaper. Glass motstår riper og kjemiske angrep samtidig som det overfører lys nøyaktig. For implanterbare metaller som brukes i medisinsk utstyr, avhenger valget mellom keramikk, polymer eller metall til syvende og sist av belastning, miljø og avbildningsbehov. Hver produksjonsprosess – maskinering, støping eller pressing – former hvordan disse materialene yter i sluttproduktet. NOBLEs maskineringsekspertise bidrar til å bygge bro mellom prototyping og masseproduksjon, slik at materialvalget ditt skaleres effektivt.
Et praktisk beslutningsrammeverk for Komponenter for medisinsk utstyr
En klar plan gjør gjetting til en repeterbar prosess. Den sørger for at valgene dine er smarte og timeplanen din på rett spor. Slik går du fra grove ideer til velprøvde medisinske enhetskomponenter.
Trinn 1: Definer funksjonelle og regulatoriske krav
Opprette et dokument for materialkrav
Først, skriv ned hva enheten må gjøre. Ikke tenk på materialene ennå. Tenk på brukeren. En kirurg trenger å se klart. En sykepleier trenger rask sterilisering. En pasient trenger trøst. Skriv disse behovene som enkle setninger.
Gjør deretter hvert behov om til en egenskap du kan måle. Dette trinnet skiller gode notater fra vage. Tabellen nedenfor viser hvordan dette fungerer:
| Funksjonskrav | Målbar egenskap | Bekreftelsesmetode |
| Enheten må være bærbar | Totalvekt ≤ 450 g inkludert batteri | Vektmåling |
| Enheten må være bærbar | Dimensjoner ≤ 120 × 80 × 40 mm | Dimensjonell inspeksjon |
| Apparatet må tåle rengjøring | Overflater overlever 100 sykluser med 70 % IPA-desinfeksjon | Materialtest |
Denne tabellen blir ditt dokument for materialkrav. Den kobler alle brukerbehov til en test du kan kjøre. Den hjelper også med det regulatoriske papirarbeidet senere. Regulatorer liker tydelige bevis fra behov til resultat. Bransjestandarder som ISO 10993 viser deg hva du skal registrere.
Identifisere nøkkelytelsesindikatorer
Velg nå de målene som er viktigst. Dette er dine viktigste ytelsesindikatorer. For et ortopedisk implantat er utmattingslevetid den viktigste. For en bærbar skjerm er vekt og fleksibilitet viktig. For et kirurgisk verktøy er stivhet og rustmotstand viktig.
Hver KPI trenger et måltall. Skriv tallet ned. Hvis du ikke kan måle det, kan du ikke bevise det. Denne klarheten forhindrer krangler senere i utviklingen av medisinske utstyrskomponenter når noen ønsker å endre designet. Det holder også regelverket ditt i tråd med faktisk ingeniørkunst.
Trinn 2: Utvelg materialer og matchingsprosesser
Bruk av utvalgstabeller og leverandørdata
Når kravdokumentet er klart, kan du begynne å sammenligne alternativer. Materialvalgsdiagrammer viser egenskaper som styrke mot tetthet. De hjelper deg med å utelukke hele grupper raskt. Leverandørdatablader gir deg nøyaktige tall for hver klasse.
Se etter medisinsk godkjente versjoner av gode kandidater. Sjekk sertifiseringene deres mot ISO 10993 og USP klasse VI. Spør leverandører om batchkonsistens. Et materiale som endres mellom forsendelser forårsaker hodepine i produksjonen. Disse komponentene må fungere likt hver gang.
Vurderer kostnads- og volumbegrensninger
Kostnaden endrer alt. Et perfekt materiale som koster for mye vil aldri nå ut til pasienter. Tenk på forventet volum tidlig.
For lave volumer, unngå dyrt verktøy. Avanserte formfunksjoner som sleider og løftere legger til høye startkostnader. De gir bare mening når volumet rettferdiggjør dem. For komplekse former, test med 3D-printede prototyper før du betaler for stålformer. Denne tilnærmingen sparer penger og tid.
En enkel regel: match prosesskompleksiteten med produksjonsvolumet. Enkle deler i høyt volum rettferdiggjør sprøytestøping. Komplekse deler i lavt volum favoriserer additiv produksjon eller CNC-maskinering. Materialvalget ditt for medisinsk utstyrskomponenter må respektere denne økonomiske virkeligheten.
Trinn 3: Valider gjennom testing og iterasjon
Validering av biokompatibilitet og sterilisering
Listen din ser bra ut på papiret. Bevis nå at den fungerer. Kjør biokompatibilitetstester i henhold til ISO 10993. Sjekk steriliseringskompatibiliteten med den valgte metoden. Dampautoklav, gamma og ETO belaster materialer forskjellig.
Denne fasen avdekker overraskelser. En polymer som består de første kontrollene kan svikte etter gjentatte steriliseringssykluser. En metalllegering kan vise uventet rust i falske kroppsvæsker. Å oppdage disse problemene nå er bedre enn å finne dem etter at man har sendt inn en forskrift.
Pilotproduksjon og designjusteringer
Validering skjer gjennom en trinnvis prototypeprosess. Hvert trinn bruker mer realistiske materialer og metoder:
- KonseptprototypingTest kjerneideen med enkle modeller. 3D-printede deler bekrefter at mekanismen fungerer uten å bekymre deg for de endelige materialene.
- Alfa-prototypingUtforsk ulike materialegenskaper og overflatebehandlinger. Test kjernefunksjoner gjennom mange runder.
- BetaprototypingBruk nesten ferdige materialer for å sikre at testresultatene viser reell ytelse. Kjør pålitelighetstester under reelle bruksforhold.
- Prototyping før produksjonBruk produksjonsrettet verktøy og ferdige materialer. Bekreft at produksjonsprosessen konsekvent produserer enheter som oppfyller spesifikasjonene.
Gjennom disse stadiene finpusser du valget ditt. Kirurgiske verktøy drar nytte av 3D-printede prototyper som tester følelsen før de forplikter seg til investeringsstøping. Proteser bruker betaprototyper i titan for å kontrollere holdbarhet og passform. Diagnostiske enheter itererer raskt på håndholdte design med tilbakemeldinger fra brukere.
Denne frem-og-tilbake-løkken er der sikkerheten til medisinske utstyrskomponenter blir bevist. Hver syklus bygger tillit. Hver feil lærer noe nytt.
Når du trenger å få fart på overgangen fra konsept til produksjon, skiller NOBLE seg ut som et ledende produksjonsselskap i Kina. Deres maskineringsferdigheter og raske service hjelper team med å gå gjennom prototyping og inn i masseproduksjon på en smidig måte. De forstår toleransene og papirarbeidet som produksjon av medisinsk utstyrskomponenter krever.
Rammeverket fungerer fordi det tvinger frem orden. Definer krav først. Lag en kortliste med data. Valider gjennom iterasjon. Steriliseringskravene og regulatoriske kravene dine forblir synlige i hvert trinn. Denne synligheten beskytter tidslinjen din, budsjettet ditt og til slutt pasientene dine.
Velg NOBLE for prosjektet ditt med medisinske enhetskomponenter

Du har planen. Du kjenner materialene. Nå trenger du en partner som kan få jobben gjort. NOBLE har maskineringsferdighetene og produksjonsevnen som produksjon av medisinsk utstyrskomponenter krever. Teamet deres jobber med alle typer komponentproduksjon, fra enkeltstående prototyper til store serier.
Evner innen metall- og plastbearbeiding
CNC-maskinering, stempling og etterbehandling
NOBLE jobber med både metall- og plastdeler med like stor dyktighet. CNC-maskineringen deres lager kirurgiske verktøy, implanterbare enhetshus og væskekontaktdeler med svært små størrelser. For metalldeler i stort volum gir stempling et raskere alternativ. Etterbehandlingstrinnene er like viktige. Elektropolering glatter ut overflater for å redusere bakteriell adhesjon. Passivering fjerner fritt jern fra overflater av rustfritt stål, noe som forbedrer rustmotstanden. Disse etterbehandlingstrinnene hjelper delene med å oppfylle medisinske renhetsstandarder.
Utvalget av plastdeler inkluderer slanger og katetre. Hver produksjonsmetode tilpasses materialet og delens formål. Et stivt deksel krever annen håndtering enn et fleksibelt kateterskaft. NOBLEs ingeniører kjenner til disse forskjellene og endrer metoden sin etter behov.
Sprøytestøping og Ekstrudering
Sprøytestøping hos NOBLE håndterer polymerdeler i store mengder. Metoden fungerer bra for deler som trenger jevn kvalitet på tvers av tusenvis av enheter. Ekstrudering håndterer kontinuerlige former som rør. Begge metodene krever nøye temperaturkontroll og nøyaktige verktøy. NOBLEs erfaring med medisinske materialer sikrer at materialet flyter riktig og beholder egenskapene sine gjennom hele produksjonsprosessen.
Montering og emballasjetjenester
Å lage deler er bare en del av historien. NOBLE tilbyr også monteringstjenester. De kan sammenføye delkomponenter, påføre lim eller installere tetninger. Emballasjetjenester holder ferdige deler rene og beskyttet. Denne fullservicetilnærmingen gjør forsyningskjeden din enklere. Én partner håndterer alt fra råmateriale til produkt som er klart til forsendelse.
Godkjent i henhold til ISO 9001:2015 og ISO 13485:2016
Sertifiseringer er viktige i produksjon av medisinsk utstyrskomponenter. NOBLE har både ISO 9001:2015 og ISO 13485:2016. Disse ISO-standardene viser en seriøs forpliktelse til kvalitet. ISO 9001 dekker generell kvalitetsstyring. ISO 13485 går lenger og omhandler de spesifikke behovene til medisinsk utstyrskomponenter.
Veien til ISO 13485-godkjenning følger en klar rekkefølge:
- Bygg et kvalitetsstyringssystem som oppfyller kravene i ISO 13485, og sett opp prosesser for produktsikkerhet og effektivitet.
- Kjør interne kontroller for å finne og løse problemer i kvalitetsstyringssystemet.
- Rett eventuelle problemer som ble funnet i den interne kontrollfasen.
- Gå gjennom en ekstern kontroll av en sertifisert gruppe for å se om kvalitetsstyringssystemet oppfyller ISO 13485-standardene.
- Få godkjenning etter å ha bestått den utvendige kontrollen.
Denne godkjenningen berører alle deler av driften. Skriftlige trinn veileder hver handling. Designkontroller sørger for at nye produkter oppfyller spesifikasjonene. Risikostyring oppdager farer tidlig. Leverandørkontroller sjekker innkommende materialer. Sporbarhetssystemer knytter hver del tilbake til sine registre.
For deg betyr dette trygghet. Når NOBLE produserer delene dine, er det nødvendige regelverket klart. Produksjonsprosessen følger velprøvde trinn. Steriliseringskompatibilitet kontrolleres mot den valgte metoden. Du får deler som oppfyller standardene enheten din trenger.
Den rette partneren utgjør forskjellen mellom et prosjekt som stopper opp og et som går videre. NOBLEs blanding av teknisk kompetanse, godkjente prosesser og fullservicekapasitet hjelper deg med å gå fra prototype til produksjon på en smidig måte. Dine medisinske utstyrskomponenter fortjener det nivået av omsorg.
Vanlige spørsmål om medisinske enhetskomponenter
Hva er de vanligste alternativene for komponenter til medisinsk utstyr?
Rustfritt stål, titan, PEEK og medisinsk silikon er de beste valgene. Valget ditt avhenger av hva enheten gjør og hvordan den berører kroppen. Hvert materiale har sine egne styrker.
Hvordan sjekker jeg biokompatibiliteten til et materiale?
Se etter materialer som består ISO 10993- eller USP klasse VI-tester. Disse testene sjekker for skadelige reaksjoner. Skaff alltid støttedokumentasjon fra leverandøren din.
Hvilken steriliseringsmetode fungerer best for forskjellige materialer?
Dampautoklav fungerer bra for rustfritt stål. Gammastråling er bra for mange polymerer. ETO håndterer varmefølsomme deler. Tilpass steriliseringsvalget ditt til materialet ditt tidlig i designet.
Hvordan påvirker produksjonsmetoden materialvalg?
CNC-maskinering fungerer best for metaller og harde polymerer. Sprøytestøping er bra for polymerdeler i stort volum. Produksjonsmetoden din kan begrense hvilke materialer du kan bruke.
Hvilken forskriftsdokumentasjon trenger jeg for medisinsk utstyrskomponenter?
Du trenger leverandørsertifikater, rapporter om biokompatibilitetstester og sporbarhetsregistreringer. ISO 13485 krever dokumentert bevis for hver del. Ha papirene klare for revisjoner.
Hvordan balanserer jeg kostnad og sikkerhet når jeg velger alternativer?
Start med pasientens behov. Se deretter etter kostnadseffektive alternativer som fortsatt oppfyller disse behovene. Titan koster mer enn stål, men gir bedre langsiktige resultater for implantater.
Hvilke standarder gjelder for komponenter til medisinsk utstyr?
ISO 10993 for biokompatibilitet, ISO 13485 for kvalitetsstyring og FDA-veiledningsdokumenter. Disse reglene former materialvalget og papirarbeidsbehovene dine.







