
Alle mikrofluidiske eksperimenter står overfor det samme problemet: å koble en delikat brikke til utstyr i den virkelige verden. En spesialtilpasset mikrofluidisk brikkefeste løser dette problemet med grensesnittet mellom brikke og verden. Den holder enheten din sikkert og gir lekkasjefri tilgang til væske. Suksess avhenger av fire hoveddeler: kravanalyse, designteknikk, materialvitenskap og fabrikasjon og montering.
Skader lekkasjer, feiljustering eller dødvolum ditt mikrofluidiske arbeid? Denne praktiske veiledningen tar for seg disse utfordringene for både forskningsprototyper og produksjonssystemer. Vi skal se på hver del med ingeniørfokuserte råd for ditt mikrofluidiske oppsett. Selskaper som NOBLE tilbyr produksjonskompetanse for prototyping og produksjon av mikrofluidiske chip-fiksturer. Deres presisjonsmaskinering støtter dine mikrofluidiske brikker fra idé til utrulling. La oss starte.
Mikrofluidisk brikkefeste Krav
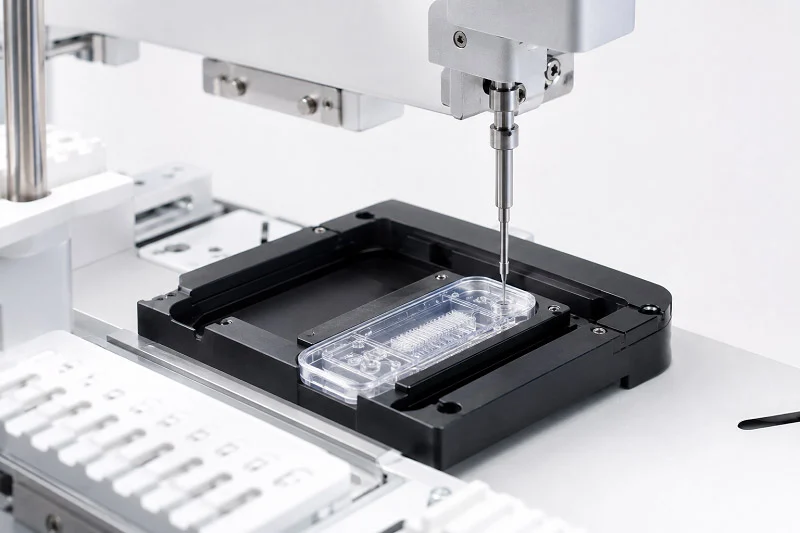
Før du åpner CAD-programvare eller kjøper materialer, må du vite nøyaktig hva brikken din trenger. Fikseringen må passe til brikkens materiale – PDMS, glass eller termoplast – og samsvare med hvordan materialet ble laget. En PDMS-brikke bundet til glass oppfører seg annerledes i størrelse og form enn en støpt termoplastdel. Å kjenne til denne historikken hjelper deg med å unngå dyre redesign senere.
Din mikrofluidiske brikkefeste har to oppgaver. For det første justerer den brikkelagene under binding. For det andre holder den den ferdige enheten for væsketilkoblinger. Begge jobbene krever samme nøyaktighetsnivå. Start med å samle brikkedatabladet, CAD-filer og eventuelle fabrikasjonsnotater. Denne listen blir designgrunnlaget ditt.
Analysere brikkedimensjoner og geometri
Måling av kritiske toleranser
Størrelsen på brikkene endrer seg mer enn de fleste forskere forventer. Myk litografi forårsaker krymping når PDMS herder. Glassetsing skaper dybdeforskjeller på tvers av funksjoner. Mål de virkelige brikkene, ikke bare CAD-numrene. Bruk et kalibrert mikroskop eller en koordinatmålemaskin for dette trinnet.
Standard størrelsestoleranse for mikrofluidiske brikkefester når 10 μm eller mindre. For å oppnå dette kreves verktøy i et temperaturkontrollert rom som holdes på ±0.1 °C. Varmeendringer alene kan presse deg utover akseptable grenser. Hvis laboratoriet ditt mangler dette oppsettet, inkluder det i toleranseplanen din. NOBLEs ingeniørferdigheter hjelper deg med å studere brikkestørrelser og velge riktige tilkoblinger for mikrofluidiske brikkefester.
Identifisering av havneplasseringer og stigning
Portplasseringen avgjør hvor mikrofluidbrikkefestet må berøre brikken. Mål senteravstanden mellom nærliggende porter – denne stigningen styrer manifolddesignet ditt. Skriv også ned portdiameter og dybde. En port som sitter under brikkeoverflaten trenger en annen tetningsmetode enn ett nivå med toppen.
Registrer disse tallene i en tabell. Ta med toleranser for hver måling. Når du designer mikrofluidbrikkefestet, bruker hvert hull og hver kanal disse tallene. Små feil her vokser gjennom hele monteringen.
Bestemmelse av behov for fluidgrensesnitt
Valg av kontakttyper (Luer, Ferrule osv.)
Valget av kontakt avhenger av arbeidstrykk og slangepreferanser. Tabellen nedenfor viser vanlige alternativer:
| Connector Type | Trykkvurdering | Ekstra kontekst |
| Kapillærrørgrensesnitt | Opptil 1000 psi (70 bar) | Laget for høytrykksvæskekromatografi; passer til krevende mikrofluidiske bruksområder |
| Luer-kobling (i henhold til ISO-spesifikasjon) | 43.5 kPa (300 psi) | Testet i henhold til ISO 80369-7 når den er riktig konfigurert |
| Luer med barb-adapter | Kan være lavere enn 43.5 psi | Arbeidstrykket avhenger av blandingen av mothaker/slanger med myke elastomerslanger |
Tilpass kontakten til eksperimentets reelle trykkbehov. Overspesifikasjon øker kostnadene. Underspesifikasjon forårsaker lekkasjer.
Beregning av dødvolumbegrensninger
Dødvolum – væsken som sitter fast mellom brikken og slangen – fortynner prøvene og utvider toppene. For komplekse testprotokoller er dette svært viktig. Reduser dødvolumet ved å holde væskebanene korte og den indre diameteren liten. Beregn volumet av hver kanalseksjon i fiksturen din. Legg sammen disse verdiene. Sammenlign totalen med analysens grense for prøvespredning.
Vurdering av applikasjonsspesifikke begrensninger
Temperatur- og trykkområder
Fikseringsanordningen din må håndtere eksperimentforholdene. Hvis du kjører reaksjoner ved høye temperaturer, må materialet i den mikrofluidiske brikkens fikseringsanordning matche brikkens varmeekspansjon. Ellers svikter tetningen når temperaturen stiger. På samme måte slites materialer ned av trykksykling over tid. Skriv ned maksimalt arbeidstrykk og temperatur før du velger materialer.
Optisk tilgang for avbildning og deteksjon
Mange mikrofluidiske eksperimenter krever mikroskoper. Mikrofluidbrikkearmaturen din må ikke blokkere lysbanen. Planlegg visningsvinduer eller klare seksjoner tidlig i designet. En metallarmatur med en utskåret åpning fungerer bra for gjennomsiktig lys. For fluorescensdeteksjon, tenk på arbeidsavstanden til linsen din. Armaturtykkelsen påvirker denne innstillingen direkte.
Designprinsipper for tilpassede mikrofluidiske enheter
Designfasen din må håndtere to jobber samtidig. Den må støtte brikkens produksjonsprosess – som å justere lag under PDMS-glassbinding – og den må fungere bra under virkelige eksperimenter. En mikrofluidisk brikkefeste som svikter på et av punktene vil forårsake problemer. NOBLE tilbyr designgjennomgang og optimaliseringstjenester for mikrofluidiske brikkefester for å hjelpe deg med å oppdage disse problemene tidlig. Nøkkelen er å designe for jevnt trykk under binding og å unngå funksjoner som er vanskelige å maskinere eller støpe.
CAD-modellering og toleranseoppbygging
Toleranseoppbygging påvirker alle deler av mikrofluidikkoppsettet ditt. Små feil i brikkedimensjoner teller. En PDMS-brikke som krymper med 1 % under herding, kan fortsatt passe i en lomme laget for normal størrelse. Men den samme forskyvningen på 1 % pluss en feiljustering av porten på 0.2 mm kan forårsake lekkasje. Kjør en toleranseoppbyggingsanalyse tidlig. Dette kontrollerer hver dimensjon lag for lag.
Hos Ascential kombinerer vi DFM-analyse, toleranseoppbygging og prosessutvikling med produktdesign. Resultatet er instrumenter som sikrer nøyaktighet, gjennomstrømning og pålitelighet fra prototype til klinisk og kommersiell produksjon.
En brikke som fungerer bra i testing av små partier, kan fortsatt svikte under masseproduksjon på grunn av: variasjon i binding, inkonsekvens i materialpartier, slitasje i formen over tid, oppstabling av monteringstoleranser, ustabilitet i overflatebehandling og termisk deformasjon etter lagring eller transport.
Disse sitatene viser hvorfor toleranse er viktig. Designet ditt må ta hensyn til variasjon i den virkelige verden, ikke bare perfekte CAD-tall.
Design for press-fit vs. slip-fit
Pressfit holder brikken tett. Det fungerer når brikkens dimensjoner er svært konsistente. Slipfit gir brikken plass til å bevege seg. Det fungerer bedre når brikkestørrelsene varierer. De fleste mikrofluidiske fiksturer bruker en slipfit med et lite mellomrom. En klaring på 0.1 mm til 0.2 mm på hver side lar brikken sitte uten belastning. Justeringsfunksjoner styrer den deretter på plass.
Regnskap for materialets termiske ekspansjon
Ulike materialer utvider seg med ulik hastighet. PDMS utvider seg mer enn glass. Aluminium utvider seg mer enn PEEK. Hvis fixturen og brikken utvider seg med ulik hastighet, kan forseglingen ryke når temperaturen endres. Beregn den termiske utvidelsen for ditt temperaturområde. Sørg for at sponlommen og tetningsflatene forblir på linje ved både lave og høye temperaturer.
Implementering av justeringsfunksjoner
Justeringsfunksjoner sørger for at brikken din sitter på riktig sted hver gang. Uten dem endres portjusteringen med hvert oppsett. Dette forårsaker lekkasjer og inkonsistente resultater.
Bruk av styrepinner og justeringsspor
Styrepinner gir et fast referansepunkt. Plasser to pinner på den ene kanten av sponlommen. Sponen berører begge pinnene når du setter den inn. Et justeringsspor på motsatt kant lar sponen utvide seg uten å bøye seg. Dette oppsettet sentrerer sponen over portene hver gang du bruker festeanordningen.
Lage et chip-rede eller en lomme
Sponreiret er en forsenket lomme som matcher sponformen. Maskinér den litt dypere enn spontykkelsen. Dette beskytter sponkantene og holder den øvre overflaten jevn. En dybde på 0.5 mm til 1 mm under sponoverflaten fungerer bra. Lommeveggene styrer sponen på plass under montering.
Utvikling av tetningsmekanismen
Tetningsmekanismen er der designet ditt lykkes eller mislykkes. En dårlig tetning betyr lekkasjer. En god tetning betyr pålitelige resultater.
Design av pakningsdybder for O-ringer
Pakningsdybden styrer hvor mye O-ringen komprimeres. For mye kompresjon, og O-ringen buler ut i mikrofluidkanalene. For lite, og den tetter ikke. For en standard O-ring med et tverrsnitt på 1.78 mm gir en pakningsdybde på 1.3 mm til 1.4 mm 20 % til 25 % kompresjon. Dette området fungerer for de fleste bruksområder. Test pakningsdybden med faktiske brikker før du ferdigstiller designet.
Beregning av klemkraftfordeling
Jevnt trykk forhindrer lekkasjer. Du trenger nok kraft til å komprimere O-ringene, men ikke så mye at du sprekker i sponen. Beregn den totale klemkraften som summen av kreftene som trengs for hver tetning. Fordel denne kraften over festeanordningene ved hjelp av flere skruer. Plasser skruer i nærheten av hver port for å holde klemtrykket jevnt.
Minimering av dødvolum i designet
Dødvolum er væske som setter seg fast mellom brikken og slangen. Det fortynner prøver og utvider topper. Du kan redusere det med nøye valg innen mikrofluidikk.
Start med en forsenket lomme. Maskinfres en lomme som er 0.8 mm til 1.2 mm dyp med en diameter som samsvarer med kanalens utløp innenfor 0.05 mm. Dette skaper et nestet overgangskammer som fjerner det ytre dødvolumgapet. Legg til radielle mikrospor fra midten av lommen til den ytre kanten. Lag dem 100 til 150 mikron brede og 50 til 80 mikron dype. Fordel 8 til 12 spor jevnt rundt midten. Dette lar væsken spre seg over overflaten uten å øke strømningsmotstanden. Lim 3D-laget slik at utløpet sitter plant i lommen. Hold den vertikale justeringen innenfor 0.1 mm. Dette oppsettet oppnår et dødvolum på mindre enn 5 %.
Andre prinsipper hjelper med mikrofluidiske brikker. Tilpass slangens indre diameter til portdiameteren. Sørg for at alle slanger sitter helt fast og er strammet til. Bruk deler med lavt dødvolum. Design strømningsveier for å redusere det sveipede volumet inne i brikken.
Materialvalg for mikrofluidiske brikkefester
Materialet du velger til mikrofluidikkfiksturen din avgjør hvor godt den håndterer testene dine. En fikstur som fungerer med vann kan brytes ned umiddelbart med organiske løsemidler. Riktig materiale bekjemper kjemikalier, håndterer varmeendringer og vil ikke ripe brikken din når du setter den inn mange ganger.
Evaluering av kjemisk kompatibilitet
Motstand mot løsemidler og syrer
Løsemidlene dine skader armaturmaterialer like mye som de skader chipmaterialer. PDMS sveller i organiske løsemidler, men armaturen din kan også brytes ned. Sjekk alle kjemikalier som berører armaturen din før du velger et materiale.
Her er en rask guide for vanlige festepolymerer:
| Materiale | Løsemiddel | kompatibilitet |
| PEEK | aceton | Motstandsdyktig (R) |
| PEEK | Regiavann | Ikke motstandsdyktig (N) |
| PEEK | etanol | Motstandsdyktig (R) |
| PEEK | Saltsyre | Motstandsdyktig (R) |
| PTFE | Regiavann | Motstandsdyktig (R) |
| PTFE | Kloroform | Motstandsdyktig (R) |
| PTFE | Dimetylsulfoksid (DMSO) | Motstandsdyktig (R) |
| Akryl (PMMA) | aceton | Ikke motstandsdyktig (N) |
| Akryl (PMMA) | Etylacetat | Ikke motstandsdyktig (N) |
| Akryl (PMMA) | Metanol (100 %) | Ikke motstandsdyktig (N) |
PEEK fungerer bra med de fleste vanlige løsemidler. PTFE går lenger og bekjemper nesten alt, til og med kongevann. Akryl fungerer for vannbaserte væsker, men sprekker eller løser seg opp i mange organiske væsker. Tilpass materialet ditt til de faktiske løsemidlene du bruker, ikke et vagt løfte om «god kjemisk motstand».
Unngå utvaskbare og ekstraherbare stoffer
Kjemisk resistens er ikke det eneste du må tenke på. Noen materialer frigjør forbindelser i væsken din over tid. Disse utlekkelige stoffene ødelegger sensitive tester og dreper cellekulturer på mikrofluidiske brikker. PTFE og PEEK er kjent for lav frigjøring av forbindelser. Akryl kan frigjøre monomerer, spesielt når det er nytt. Hvis testen din bruker levende celler eller sporanalyse, velg et materiale med en dokumentert lav utlekkingshistorikk.
Vurderer termiske og mekaniske egenskaper
Tilpasset termisk utvidelseskoeffisient (CTE)
Fiksuren og brikken din utvider seg med ulik hastighet når temperaturen endres. En glassbrikke med en mikrofluidisk brikkefiksur i aluminium skaper spenning ved tetningen under oppvarming i mange mikrofluidiske systemer. Beregn ekspansjonsforskjellen over arbeidstemperaturområdet. For tester som går mellom romtemperatur og 60 °C, kan forskjellen forskyve portene med titalls mikrometer. Denne forskyvningen ødelegger tetninger og feiljusterer tilkoblinger.
Balansering av stivhet vs. sprøhet
En stiv fikstur har små toleranser. Men for mye stivhet kan sprekke en skjør glassbrikke når du strammer skruer. Polymerer bøyer seg litt og absorberer ujevnt trykk. Metaller beholder formen, men sender kraft direkte. Tenk på å legge et mykt pakningslag mellom en mikrofluidisk metallbrikkefikstur og en sprø brikke. Dette sprer klemkraften og stopper spenningssprekker.
Valg av metaller vs. polymerer
Når man skal bruke aluminium eller rustfritt stål
Aluminium er flott for prototypemanifolder. Det maskineres raskt, veier lite og kan anodiseres for en hardere overflate. Det gjør det perfekt for raske designsykluser der du tester og redesigner ofte. Rustfritt stål er best for gjengede beslag, sliteflater og deler som må rengjøres gjentatte ganger. Disse tøffe rengjøringssyklusene vil slite ned anodisert aluminium over tid.
Når du skal bruke PEEK, PTFE eller akryl
PEEK gir den beste blandingen av styrke og kjemisk motstand for polymerfiksturer. Den maskineres godt og har små toleranser. PTFE tilbyr den høyeste kjemiske kompatibiliteten, men føles myk og kan bøye seg under klemtrykk. Akryl er billig og gjennomsiktig, men du må sjekke løsemiddelkompatibiliteten før bruk.
NOBLE tilbyr materialhjelp for å matche fiksturmaterialer til dine spesifikke løsemidler og arbeidsforhold. Ingeniørene deres ser på bruksområdet ditt og foreslår riktig metall eller polymer for pålitelig og lekkasjefri ytelse i ditt mikrofluidiske oppsett.
Fabrikasjonsmetoder for mikrofluidiske chip-armaturer
Når du velger en måte å lage mikrofluidiske brikkefester på, må du bestemme deg mellom hastighet og nøyaktighet. CNC-maskinering gir deg svært stramme grenser og glatte overflater. 3D-printing gir deg en del i løpet av timer for mindre penger. Valget avhenger av hvor du er i utviklingen. For tidlige versjoner av mikrofluidiske brikker sparer 3D-printing tid og penger. For ferdige mikrofluidiske brikkefester som må forsegles godt, er CNC-maskinering det vanlige valget. Mange team bruker begge metodene. Måten du lager festet på påvirker hvilke materialer du kan bruke, hvor glatt overflaten er og hvor lang tid det tar. Produksjonsmetodene du velger påvirker også kostnader og hvor enkelt det er å lage mer. La oss se på hver metode.
CNC Maskinering for høy presisjon
CNC-maskinering skjærer bort materiale fra en solid blokk ved hjelp av datastyrte verktøy. Denne metoden gir deg best mulig nøyaktighet og overflatefinish. Hvis fiksturen din må tette mot O-ringer eller holde viktige størrelser, er CNC-maskinering det riktige valget. NOBLEs presisjonsmaskineringstjenester kan lage din mikrofluidiske chipfikstur med de stramme grensene som trengs for god ytelse.
Oppnå stramme toleranser i metall
Metallfiksturer trenger de strengeste begrensningene. For mikrofluidiske porter og tetningsflater forårsaker selv små feil lekkasjer. Mikro-CNC-maskinering holder ofte størrelsesnøyaktigheten innenfor ±0.0005 tommer (±0.0127 mm). Dette presisjonsnivået påvirker direkte hvor godt fiksturen tetter. For enda mindre funksjoner kan mikro-CNC-boring nå grenser på ±1 mikron. Disse tallene kommer fra reell produksjonserfaring. Når du maskinerer i aluminium eller rustfritt stål, får du de samme resultatene hver gang. Den mikrofluidiske brikkefiksturen holder formen gjennom mange monteringssykluser.
Maskinering av komplekse geometrier i plast
Plastfester er lettere og noen ganger billigere enn metallfester. Men maskinering av plast krever andre hastigheter og matehastigheter. Varme er hovedproblemet. Plast smelter hvis verktøyet går for fort. Med riktige innstillinger lager CNC-maskinering rene detaljer i PEEK, akryl og polykarbonat. De samme nøyaktighetsstandardene gjelder. Du kan også holde ±0.0005 tommer i plast.
3D-utskrift for Rapid Prototyping
3D-printing bygger deler lag for lag. Denne metoden er rask og billig for tidlig designarbeid. Du kan teste en armatur, finne problemer og skrive ut en ny versjon samme dag. Men trykte deler har begrensninger. Overflatefinishen er grovere enn maskinerte deler. Laglinjer kan skape lekkasjebaner. Trykte deler fungerer best for å sjekke passform og funksjon, ikke for endelig bruk under trykk. NOBLE tilbyr også 3D-printingstjenester for rask prototyping.
Stereolitografi (SLA) for detaljer
SLA bruker en laser for å herde flytende harpiks til fast plast. Laghøyden kan være så liten som 25 mikron. Dette gir deg glatte overflater og fine detaljer. SLA er bra for mikrofluidiske brikkefester med små funksjoner og komplekse former. Men harpiksen er sprø. Den kan sprekke under klemtrykk. Bruk SLA-deler kun til visuelle kontroller og lavtrykkstesting.
Fused Deposition Modeling (FDM) for konsepttesting
FDM smelter plastfilament og legger det ned i lag. Det er den billigste og raskeste 3D-utskriftsmetoden. FDM-deler er sterke nok for håndtering og monteringskontroller. Men overflaten er ru, og laglinjene skaper lekkasjebaner. FDM fungerer bra for å teste den generelle formen på mikrofluidiske brikkefester. Ikke bruk det til trykktester.
overflatebehandling og etterbehandling
Overflatefinishen på armaturen din avgjør hvor godt den tetter. For O-ringkontaktflater trenger du en finish på 32 RMS eller bedre. Både maskinerte og trykte deler kan forbedres med ekstra trinn.
Polering for optisk klarhet
Hvis mikrofluideksperimentet ditt krever klar visning av brikken, må fiksturmaterialet være gjennomsiktig. Akryl og polykarbonat er vanlige valg. To metoder gir deg optisk klarhet.
| Teknikk | Viktige funksjoner | Gyldighet | Optisk klarhet |
| Flammepolering | Bruker varme til å omflyte overflatelaget | Kun ytre kanter og overflater | Som glass, klart, passerer 93 %+ lys gjennom |
| Damppolering | Bruker løsemiddeldamper for å glatte overflater | Interne kanaler og komplekse hulrom | Klar på innvendige overflater, svært lite lysspredning |
Damppolering er spesielt nyttig for mikrofluidiske eksperimenter. Den når interne kanaler som flammepolering ikke kan berøre.
Påføring av belegg for friksjonsreduksjon
Belegg gjør at mikrofluidiske brikkefester varer lenger. Hard anodisering på aluminium gir en slitesterk overflate. PTFE-belegg reduserer friksjon og forbedrer kjemisk motstand. For rustfritt stål fjerner elektropolering overflatetopper og skaper en glatt overflate. Disse behandlingene hjelper festefestet med å overleve gjentatt bruk uten å sette seg fast eller ruste.
Montering, testing og validering av armaturen
Integrering av fluidiske komponenter
Montering av rørdeler og rør
Å få riktige tilkoblinger starter før du berører mikrofluidikkbrikkens feste. Grensesnittet mellom makroskalapumper og mikroskalakanaler krever nøye oppmerksomhet. Velg kontakter og pumper som fungerer sammen som et system. Dette skaper en robust kobling som holder strømningshastigheter og trykk stabile under mikrofluidiske eksperimenter.
Riktig priming hindrer luftbobler i å komme inn i brikken. Luftlommer forstyrrer flyten og ødelegger resultatene. Følg disse trinnene for rene tilkoblinger:
- Fyll sprøyten og slangen med væske før du kobler til noe.
- Fyll slangen helt opp igjen for å fjerne luft som er fanget.
- Koble slangen til chipporten mens en liten mengde væske søles ut. Dette sikrer en luftfri forbindelse.
Denne teknikken krever øvelse, men lønner seg i form av konsistente data. En boble fanget i grensesnittet kan blokkere et helt kanalnettverk.
Montering av mikrofluidbrikken
Plasser brikken forsiktig i reirlommen. Justeringspinnene styrer den på plass. Trykk jevnt ned over overflaten. Stram skruene i et stjernemønster, akkurat som hjulmuttere på et bilhjul. Dette fordeler klemkraften jevnt og forhindrer spenningssprekker.
Start med lett trykk på alle skruene. Gå deretter tilbake og stram hver enkelt i små trinn. Sjekk at flisen ligger flatt og ikke vipper. En vippende flis betyr ujevnt trykk og en sannsynlig lekkasjebane.
Utføre lekkasjetester og trykkkontroller
Sette opp testriggen
Testriggen din bør etterligne reelle eksperimentelle forhold. Koble den monterte armaturen til trykkkilden. Bruk samme slanger og koblinger som du planlegger for faktiske kjøringer. Start med lavt trykk og se etter bobler eller drypp.
I en lekkasjetest av PDMS-baserte mikrofluidiske brikker bundet til SiO2/GaAs-substrater, påførte forskerne økende trykk på systemet. Det eksperimentelle oppsettets maksimale tilgjengelige trykk nådde 8.5 bar (8500 mbar). Ved denne trykkgrensen forble brikkene intakte uten lekkasje ved det bundne grensesnittet. Dette bekreftet lekkasjefri ytelse opp til dette trykknivået.
Mikrofluidbrikkefestet ditt bør tåle lignende undersøkelser. Test ved maksimalt arbeidstrykk, ikke bare ved vanlig driftsområde.
Identifisering og reparasjon av lekkasjepunkter
Lekkasjer dukker opp på forutsigbare steder. O-ringekstrudering skjer når pakkboksdybden er for grunn. Gummien klemmer seg ut under trykk. Gjengeavskalling skjer når du strammer koblinger for mye. Begge problemene har enkle løsninger.
Ved problemer med O-ringene, sjekk pakkboksdybden mot designspesifikasjonene. Ved avskallede gjenger, bytt ut koplingen og bruk en momentnøkkel neste gang. Dokumenter alle lekkasjer og løsningene. Denne oversikten hjelper deg med å forbedre fremtidige design.
Validering av ytelse og repeterbarhet
Testing for justeringskonsistens
Monter og demonter brikken flere ganger. Etter hver syklus, sjekk at portene er riktig justert. Bruk et mikroskop for å bekrefte justeringen. Mål de samme portposisjonene hver gang. Konsekvente resultater betyr at justeringsfunksjonene dine fungerer som de skal.
Kjør denne testen med flere brikker fra samme batch. Variasjoner fra brikk til brikk skal ikke endre justeringen. Hvis de gjør det, kan lommetoleransen være for stram eller for løs.
Verifisering av væskestrømningshastigheter
Verifisering av strømningshastighet bekrefter at armaturen din ikke begrenser eller endrer væskebevegelsen. Pump et kjent volum gjennom systemet ved et innstilt trykk. Mål utgangsvolumet og tiden. Sammenlign disse tallene med forventet strømningshastighet.
Gjenta denne testen over flere dager og temperaturer. Dette fanger opp problemer som først oppstår etter termisk sykling eller langvarig bruk. For komplekse analyseprotokoller er konsistente strømningshastigheter enda viktigere. Små variasjoner forverres over lange eksperimenter.
Dokumenter alle testresultater. Ta med bilder av lekkasjepunkter, trykkavlesninger og strømningsmålinger. Denne dokumentasjonen støtter kvalitetssikring og veileder fremtidige designiterasjoner. NOBLE kan bistå med montering og validering av mikrofluidbrikkefestet ditt for å sikre pålitelighet før du skalerer opp produksjonen.
Samarbeider med NOBLE for Produksjon av mikrofluidiske brikkearmaturer

Å bygge en pålitelig mikrofluidisk brikkefikstur krever mer enn å kutte en metallblokk. Du trenger smart ingeniørkunst, materialkunnskap og kvalitetssystemer du kan stole på. NOBLE samler alt dette på ett sted. Teamet deres jobber med mange fiksturmaterialer – aluminium, rustfritt stål, PEEK, PTFE og akryl – slik at du får ærlige råd for dine spesifikke behov.
Fullservicemuligheter fra design til montering
Ingeniørstøtte for optimalisering av inventar
NOBLE gjør mer enn bare maskindeler. Ingeniørene deres sjekker designet ditt før produksjonen starter. De ser etter toleranseproblemer, tetningsproblemer og produksjonsproblemer som kan forårsake feil senere. Denne designgjennomgangen fanger opp små feil tidlig, når de er billige å fikse. Materialrådgivning er også en del av tjenesten. Hvis du er usikker på om PEEK eller rustfritt stål fungerer med løsemiddelet ditt, hjelper teamet deres deg med å velge basert på dine faktiske arbeidsforhold.
Monteringshjelp går utover maskineringsgulvet. NOBLE kan legge til beslag, montere brikker og teste hele fiksturenheten. For forskningsteam uten egne maskineringsverktøy fjerner denne fullservicetilnærmingen en stor hindring. Du sender brikkespesifikasjonene dine og mottar en testet, bruksklar mikrofluidisk brikkefikstur.
Presisjonsmaskinering og etterbehandlingstjenester
NOBLEs presisjonsmaskineringstjenester håndterer både metall- og plastdeler. CNC-utstyret deres holder toleranser innenfor ±0.0005 tommer (±0.0127 mm) for kritiske tetningsflater. Overflatebehandling oppfyller 32 RMS-kravet for O-ringkontaktområder. De tilbyr også etterbehandlingsalternativer som anodisering for aluminium, PTFE-belegg for å redusere friksjon og elektropolering for rustfritt stål. Disse etterbehandlingstrinnene gjør at mikrofluidiske brikkefester varer lenger og fungerer bedre under gjentatte monteringssykluser.
Sertifiseringer og kvalitetssikring
ISO 9001:2015 sertifiserte prosesser
ISO 9001:2015-sertifisering betyr at NOBLE følger dokumenterte kvalitetsstyringsprosedyrer. Hver armatur går gjennom kontrollerte trinn for innkjøp, produksjon og inspeksjon. Denne standarden sikrer konsistens på tvers av partier. Når du bestiller ti mikrofluidiske chip-armaturer eller hundre, oppfyller hver enkelt de samme spesifikasjonene.
ISO 13485:2016-samsvar for medisinsk utstyr
For mikrofluidiske brikker som brukes i diagnostiske eller kliniske applikasjoner, er samsvar med ISO 13485:2016 viktig. Denne standarden setter strengere regler for produksjon av medisinsk utstyr. Tabellen nedenfor viser viktige krav og hvordan de gjelder for produksjon av inventar:
| Kravområde | Viktige ISO 13485:2016-krav for produksjon av inventar |
| Design utvikling | Verifisering av at utstyr fungerer som definert i designinndata; validering på representativt utstyr |
| Innkjøp | Leverandørvalg basert på evne til å oppfylle krav; regelmessig ytelsesvurdering |
| Identifikasjon og sporbarhet | Unik produktidentitet i alle faser; dokumenterte prosedyrer for å opprettholde sporbarhet |
| Korrigerende og forebyggende tiltak (CAPA) | Analyse av prosesser for å identifisere avvikskilder; tiltak for å forhindre gjentakelse |
Prosessvalidering er en annen viktig del. Hvis et produksjonstrinn ikke kan kontrolleres fullstendig gjennom inspeksjon alene, validerer NOBLE det før produksjon. Dette inkluderer installasjonskvalifisering (IQ), operasjonell kvalifisering (OQ) og ytelseskvalifisering (PQ) for utstyr. Opplæring av ansatte og dokumentasjonsprosedyrer støtter disse validerte prosessene. Kriterier for revalidering defineres under endringskontroll, slik at enhver prosessendring utløser en ny gjennomgang.
Hvorfor velge NOBLE til ditt mikrofluidikkprosjekt
Effektivisering av forsyningskjeden
Å samarbeide med én partner forenkler hele prosjektet. NOBLE håndterer designgjennomgang, materialinnkjøp, maskinering, etterbehandling og montering. Du unngår å koordinere flere leverandører og administrere kvalitet på tvers av forskjellige leverandører. Denne strømlinjeformede tilnærmingen forkorter ledetider og reduserer kommunikasjonsfeil. For selskaper som skalerer fra prototype til produksjon, gjør det overgangen smidigere å ha én ansvarlig partner.
Sikre funksjonelle inventar av høy kvalitet
Kvalitetssikring hos NOBLE går utover sertifiseringer. Hver armatur gjennomgår inspeksjon før forsendelse. Dimensjonskontroller verifiserer kritiske funksjoner. Målinger av overflatefinish bekrefter at tetningsflater oppfyller spesifikasjonene. Funksjonstesting fanger opp problemer som dimensjonsinspeksjon kan overse. Denne oppmerksomheten på detaljer betyr at mikrofluidiske eksperimenter kjører pålitelig fra første gangs bruk. Når forskningen din er avhengig av lekkasjefrie forbindelser og presis justering, er den påliteligheten verdt partnerskapet.
Å bygge en god mikrofluidisk brikkefeste krever mer enn bare å kutte deler. Det krever nøye planlegging i hvert trinn – fra måling av brikkestørrelser til testing av det endelige oppsettet. Hvert valg påvirker det neste. Materialet du velger endrer hvor godt det tetter. Designet påvirker hvor enkelt det er å lage. Hvordan du bygger det avgjør om eksperimentene dine fungerer bra.
Denne trinnvise metoden reduserer risikoen og gjør utviklingen raskere. Du unngår dyre redesign og irriterende lekkasjer. Mikrofluidtester gir deg pålitelige og stabile data.
Prosessen kan virke vanskelig, men du trenger ikke å lære hvert trinn alene. Å samarbeide med NOBLE gir deg eksperthjelp til dine mikrofluidiske brikker. Ingeniørene deres håndterer designkontroller, presisjonsmaskinering og sammenstilling. De hjelper deg med å få dine mikrofluidiske ideer til å fungere bra og raskt. Dette partnerskapet lar deg fokusere på vitenskap, ikke maskinvareproblemer.
Vanlige spørsmål om produksjon av mikrofluidiske brikkearmaturer
Hva forårsaker de fleste lekkasjer i mikrofluidiske brikkefester?
De fleste lekkasjer skjer fordi tetningsflatene er for ru eller at O-ringens spor har feil dybde. En overflatefinish på 32 RMS eller bedre stopper lekkasjebaner. Spordybden bør presse O-ringene med 20 % til 25 % for god tetning.
Hvordan velger jeg mellom metall- og polymermaterialer for armaturer?
Velg materiale basert på dine løsningsmidler og trykkbehov. Aluminium maskineres raskt og passer til prototyper. PEEK motstår de fleste kjemikalier. PTFE håndterer nesten alt annet enn bøying under trykk. Akryl fungerer bare for vannbaserte mikrofluidiske tester.
Kan jeg 3D-printe en mikrofluidisk brikkefeste for trykktesting?
Trykte deler brukes til å sjekke passform, ikke til trykktester. Laglinjer lager veier for lekkasjer. SLA-harpiks blir sprø når den klemmes fast. Bruk CNC-maskinering for alle fester som må tette mot O-ringer.
Hvilken overflatebehandling trenger O-ringer?
O-rings kontaktflater trenger 32 RMS eller bedre. Maskinbearbeidede deler oppfyller vanligvis denne standarden. Trykte deler trenger ekstra trinn som damppolering for å glatte ut laglinjene før de kan forsegles.
Hvor hardt bør jeg stramme skruene til mikrofluidisk chip-feste?
Stram til i et stjernemønster med små trinn. Start lett på alle skruene, og skru deretter inn mer gradvis. Vær oppmerksom på sponskylling, som betyr ujevnt trykk. For mye kraft knuser sprø glassbiter.
Hvorfor passer ikke PDMS-brikken min i lommen?
PDMS krymper når det herder. Myk litografi forårsaker størrelsesendringer som varierer mellom partier. Mål ekte mikrofluidiske brikker før du designer lommen. Legg til 0.1 mm til 0.2 mm mellomrom på hver side for glidelåsmontering.
Hvilket dødvolum bør jeg sikte meg inn på?
Lavere er bedre for de fleste analyser. Tilpass slangens indre diameter til portdiameteren. Maskinér en forsenket lomme med radielle mikroriller for å fjerne utvendige hull. Dette gir et dødvolum under 5 %.







