
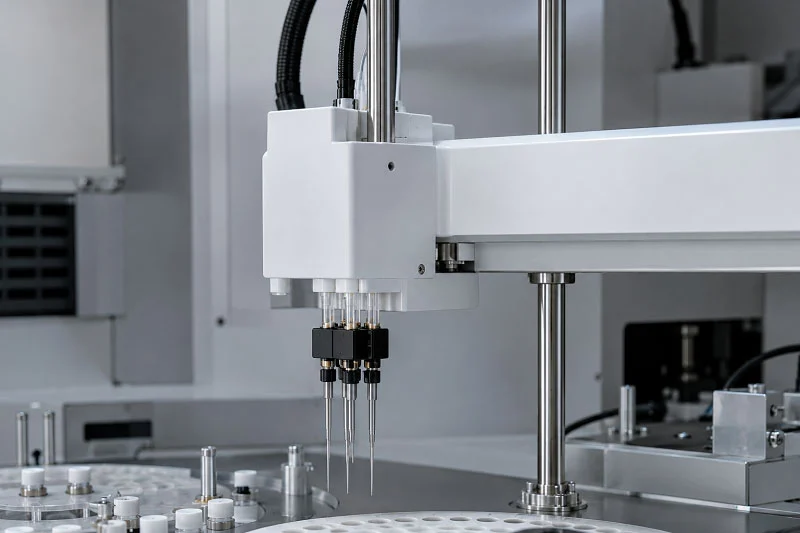
Å lage en pipettearmbrakett starter med å planlegge hvordan den skal passe. Du må matche åpningsstørrelsen til pipettearmbraketten. Velg en monteringsstil som fungerer med veggen eller benken din. Deretter velger du materiale. Plast er billig og fint for enkle braketter. Metall varer lenger og er sterkere. Kompositter gir en blanding av begge deler. Bestem deg deretter for hvordan du skal lage den. Sprøytestøping fungerer bra for store partier. CNC-maskinering gir presise metalldeler. 3D-printing er flott for testmodeller. Til slutt, sjekk kvaliteten. Mål størrelsen og test hvor mye vekt den kan holde. I 2026 leder automatisering og miljøvennlige metoder produksjonen. Smarte fabrikker skaper mindre avfall. Resirkulerte materialer senker kostnadene. Denne planen holder laboratoriet ditt effektivt og rimelig.
Materialvalg for Pipettearmbraketter
Materialet du velger former alt nedstrøms. Det påvirker kostnad, holdbarhet og til og med hvilken produksjonsprosess som er fornuftig. For en pipettearmbrakett trenger du noe som tåler vekt uten å bøye seg, motstår laboratoriekjemikalier og ikke svikter etter måneders bruk. La oss se nærmere på alternativene dine.
Plastalternativer
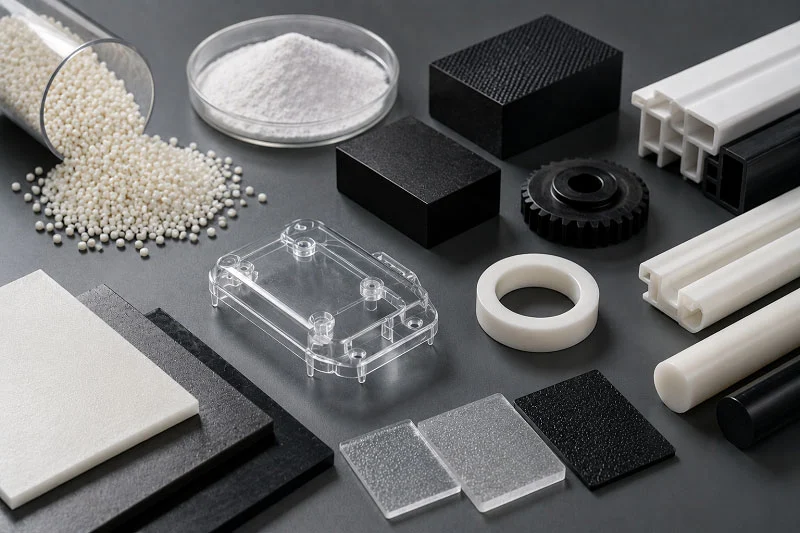
Plast dominerer den rimeligste delen av markedet. De er lette, enkle å støpe og billige i stor skala. Men ikke all plast yter like godt. Valget ditt avhenger av hva laboratoriet ditt utsetter braketten for.
ABS og polykarbonat for holdbarhet
ABS er arbeidshesten for hverdagsbraketter. Det er tøft, slagfast og rimelig. Du finner det i utallige laboratorietilbehør. Men ABS har sine begrensninger. Det tåler ikke sterke løsemidler, og langvarig UV-eksponering kan gjøre det sprøtt.
Polykarbonat tar et skritt videre derfra. Det tilbyr svært høy slagfasthet og moderat kjemisk motstand. PC håndterer også temperatursvingninger bedre enn ABS. Hvis braketten din plasseres i nærheten av utstyr som genererer varme, er PC det tryggere valget. Det koster mer, men holdbarheten rettferdiggjør premien for mange laboratorier.
Injeksjonsplast for høyt volum
Når du trenger tusenvis av identiske braketter, skinner sprøyteplast. Disse materialene flyter godt inn i formene og kjøles ned med minimal vridning. Denne konsistensen er viktig når alle brakettene må passe til den samme pipettearmbraketten.
Her er en rask sammenligning av vanlige sprøytestøpte plasttyper :
| Plast | Kjemisk motstand | Strekkfasthet | Impact Resistance |
| Polypropylen (PP) | Høyt | Lav | Medium |
| Polykarbonat (PC) | Moderat | Høyt | Svært høy |
| Nylon (PA) | Moderat | Høyt | Medium |
| Acetal (POM) | Moderat | Høyt | Medium |
| PEEK | Høyt | Svært høy | Svært høy |
PP motstår kjemikalier godt, men mangler styrke. PC balanserer seighet med moderat kjemikalieresistens. Nylon og POM tilbyr høy strekkfasthet. PEEK ligger på topp når det gjelder både kjemikalieresistens og mekanisk ytelse.
For storproduksjon gir teknisk termoplast spesifikke fordeler:
- Polykarbonat (PC): Høy slagfasthet, optisk klarhet, UV-bestandige kvaliteter tilgjengelig
- Nylon (polyamid – PA6, PA66): Slitesterk, slitesterk, selvsmørende
- Acetal (POM): Lav friksjon, høy dimensjonsstabilitet, kjemisk motstand
- Polyether Ether Ketone (PEEK): Eksepsjonell styrke, utmattingsmotstand, biokompatibel, tåler 250°C+
Disse materialene tåler den daglige slitasjen i et travelt laboratorium. De håndterer også rengjøringsmidler uten å brytes ned. Det er kritisk fordi forurensningskontroll starter med overflater som ikke inneholder rester.
Metall- og komposittalternativer
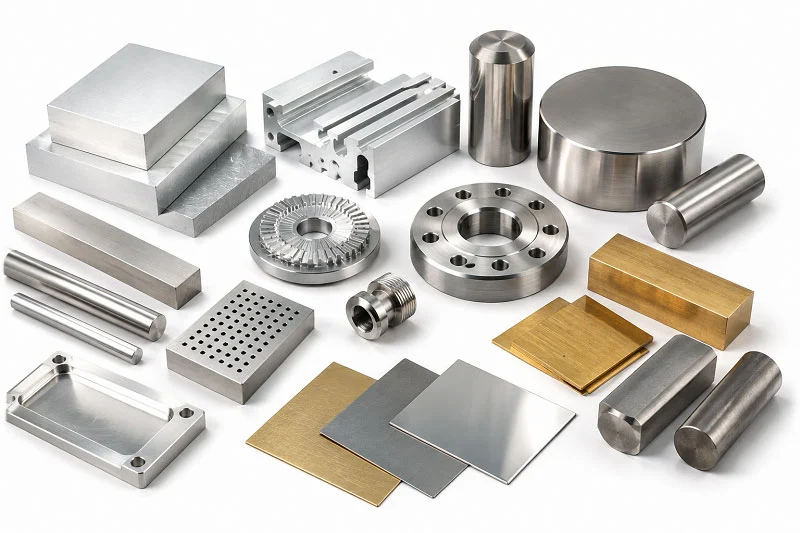
Plast fungerer til mange bruksområder. Men noen laboratorier trenger mer. Tunge pipetter, hyppig bruk eller tøffe miljøer presser braketter mot metall- eller komposittalternativer.
Aluminium for lettvekt og styrke
Aluminium treffer et perfekt punkt. Det er lett nok til å monteres på vegger uten tunge ankere. Likevel er det sterkt nok til å holde flere pipettearmbraketter. CNC-maskinering produserer presise aluminiumbraketter med små toleranser. Metallet motstår også korrosjon naturlig, selv om anodisering gir ekstra beskyttelse.
Aluminiumsbraketter koster mer enn plastbraketter. Men de varer lenger og føles mer solide. For automatiserte væskehåndteringssystemer sørger aluminiums dimensjonsstabilitet for nøyaktig justering over tid.
Rustfritt stål for krevende bruk
Rustfritt stål er mesteren i tungvekt. Det håndterer de tøffeste forholdene uten å vike. Kjemikaliesøl, gjentatt sterilisering, konstant bruk – stål tåler alt. Materialet motstår også forurensning bedre enn porøs plast. Det gjør det ideelt for renromsmiljøer.
Avveiningen er vekt og kostnad. Stålbraketter veier mer og koster mer å maskinere. Men når feil ikke er et alternativ, leverer stål. Mange laboratorier velger stål til braketter som holder dyre automatiserte pipetteringssystemer.
Materialvalget ditt bestemmer også produksjonsveien din. Plast fungerer sammen med sprøytestøping for store volum. Metaller krever CNC-maskinering. Kompositter kan brukes begge veier, avhengig av formuleringen. Tenk på volumet, budsjettet og laboratorieforholdene. Velg deretter materialet som passer til alle tre. Og husk – braketten er viktig, men det gjør også spissen. Du bør alltid velge riktige pipettespisser for din spesifikke pipettemodell for å sikre nøyaktig dispensering og forhindre krysskontaminering mellom prøver.
Produksjonsprosesser for pipettearmbraketten
Måten du bygger en brakett på avhenger av hvor mange du trenger og hvilket materiale du velger. Hver prosess har sine egne styrker. Sprøytestøping håndterer store partier. CNC-maskinering gir deg presisjon. 3D-printing lar deg teste ideer raskt. Valget påvirker kostnad, leveringstid og hvor stramme toleransene dine kan være. La oss se på hvert alternativ.
Sprøytestøping for høyvolumproduksjon
Sprøytestøping er det beste valget for plastbraketter når du trenger tusenvis av enheter. Det smelter plastpellets og skyter dem inn i en stålform under høyt trykk. Plasten avkjøles, størkner og spretter ut som en ferdig del. Syklusen gjentas med noen få sekunders mellomrom.
Formdesign og optimalisering av syklustid
Formen er hjertet i operasjonen. En god design sørger for at plasten flyter jevnt inn i hvert hjørne av hulrommet. Den kontrollerer også hvor raskt delen kjøles ned. Avkjølingstiden tar ofte opp den største delen av syklusen. Så designere jobber hardt for å redusere den.
Syklustid er den totale tiden fra ett skudd til det neste. Den dekker injeksjon, kjøling, formåpning og utkasting av deler. Selv et sekund av syklusen blir raskt redusert når man kjører millioner av deler. Designere bruker konforme kjølekanaler som følger formen på delen. Disse kanalene trekker bort varme raskere enn rettborede hull. Resultatet er en kortere syklus og lavere kostnad per del.
Kostnad per enhet i skala
For volumer over 100 000 deler endrer kostnadsbildet seg. Verktøykostnadene sprer seg over så mange deler at de blir en liten faktor. Material- og produksjonskostnader tar over som hoveddriverne. I denne sonen med høyt volum gir reduksjon av syklustid deg den største innflytelsen på kostnadene.
Slik fungerer det. Produksjonskostnaden per del er lik maskinhastigheten delt på deler per time. Når du forkorter syklusen, produserer du flere deler per time. Det reduserer maskinkostnaden som er tildelt hver enhet. Besparelsene gjelder for hver del du lager. Så investering i bedre formkjøling eller raskere injeksjonsenheter lønner seg raskt når du kjører store partier. Verktøyinvesteringen blir en mindre faktor, mens besparelsene fra raskere sykluser fortsetter å hope seg opp.
CNC-bearbeiding for presisjon og lavt volum
CNC-maskinering fungerer bra for metallbraketter eller når du bare trenger en liten mengde. Den fjerner materiale fra en solid blokk for å lage den endelige formen. Ingen form er nødvendig. Det gjør den fleksibel, men tregere enn sprøytestøping.
Fresing og dreiing for metallbraketter
Fresing skjærer bort materiale ved hjelp av roterende verktøy. Det kan lage komplekse former som monteringsspor, hull og buede overflater. Dreiing spinner arbeidsstykket mens et skjæreverktøy former det. Dette fungerer for runde funksjoner som dreiepunkter eller justeringspinner.
For aluminiumsbraketter gir CNC-maskinering en ren overflatefinish og tette hjørner. For rustfritt stål tar det lengre tid fordi materialet er hardere. Men resultatet er en brakett som tåler tunge belastninger uten å bøye seg. En pipettearmbrakett laget av maskinert metall tåler årevis med daglig bruk i et travelt laboratorium.
Oppnå stramme toleranser
Toleranser forteller deg hvor mye en måling kan avvike fra designet. En løs toleranse kan være pluss eller minus 0.5 mm. En liten toleranse kan være pluss eller minus 0.05 mm. CNC-maskiner kan konsekvent overholde små toleranser. Det er viktig når braketten må justeres med en robotarm eller en pipettestasjon.
Maskinens stivhet, verktøyets skarphet og skjærehastigheten påvirker alle nøyaktigheten. Dyktige operatører setter opp jobben for å minimere vibrasjon og verktøyavbøyning. Gevinsten er en brakett som passer riktig første gang, hver gang.
3D-printing for prototyping og tilpasning
3D-printing bygger deler lag for lag fra en digital fil. Det krever ingen støpeform og ingen spesialverktøy. Det gjør det perfekt for engangsdeler og designtesting.
Rask designvalidering
La oss si at du vil sjekke om åpningen på en brakett passer til pipettearmbraketten din. Du kan 3D-printe en prototype på noen få timer. Deretter tester du passformen, gjør endringer og skriver ut på nytt. Denne løkken fremskynder utviklingen. Du oppdager problemer før du forplikter deg til en støpeform eller et CNC-program.
3D-printede deler lar deg holde designet i hånden. Du kan sjekke klaringer, teste monteringsmekanismen og se hvordan braketten føles. Denne fysiske tilbakemeldingen er vanskelig å få fra en dataskjerm alene.
Materialbegrensninger og etterbehandling
Men 3D-printing har begrensninger. Materialene som er tilgjengelige for 3D-printing er ikke like sterke som sprøytestøpt plast eller maskinerte metaller. Utskrifter kan være sprø. De motstår kanskje ikke kjemikalier like godt. Overflatefinishen er også grovere enn støpte eller maskinerte deler.
Etterbehandling hjelper. Du kan slipe, polere eller belegge 3D-printede deler for å forbedre utseende og styrke. Men disse trinnene øker tiden og kostnadene. Så for endelig produksjon fungerer 3D-printing best når volumet er veldig lavt, eller designet er svært tilpasset. For store opplag er sprøytestøping eller CNC-maskinering fortsatt mer fornuftig.
Hver prosess fortjener sin plass. Velg sprøytestøping for plastbraketter i store mengder. Velg CNC-maskinering for metalldeler eller små toleranser. Bruk 3D-printing for prototyper og spesialtilpassede jobber. Tilpass prosessen til dine behov, så får du den beste balansen mellom kostnad, kvalitet og hastighet.
Montering og integrasjon med væskehåndteringsroboter
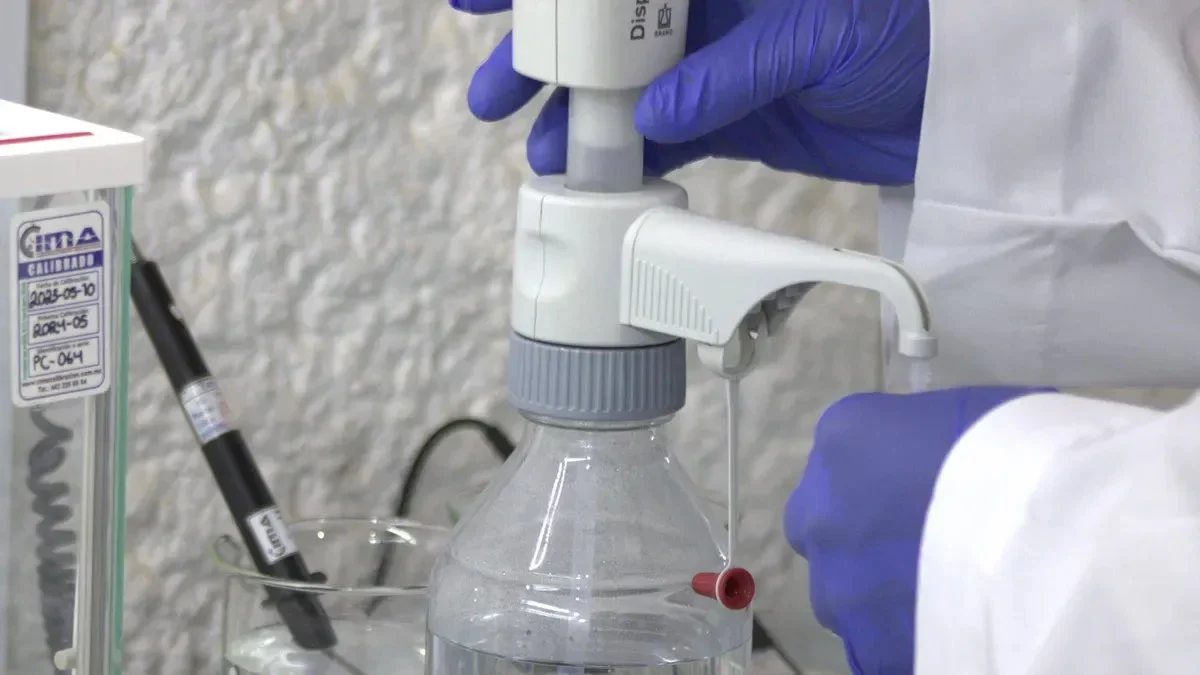
Pipettearmbraketter er nå svært viktige i automatiserte laboratorier. En væskehåndteringsrobot trenger et stabilt feste for pipettearmbrakettene sine. Braketten holder alt på plass under presise bevegelser. Å få denne integrasjonen riktig sparer tid og forhindrer kostbare feil.
Monteringsbrakett på robotsystemer
Robotarmer beveger seg raskt og gjentar de samme bevegelsene hele dagen. Den konstante bevegelsen legger belastning på ethvert monteringspunkt. En løs brakett forstyrrer justeringen. Da bommer roboten på målene sine. Så braketten må låses sikkert.
Adapterplater og spesialtilpassede armaturer
De fleste robotarmer bruker en standard flens for fester. Braketten din vil sannsynligvis ikke boltes direkte på. Det er her adapterplatene kommer inn i bildet. Disse platene bygger bro mellom robotens monteringsmønster og hullene i braketten din.
Tilpassede festeanordninger går lenger. De kan plassere braketten i en bestemt vinkel eller forskyvning. Dette hjelper pipetten med å nå rør og plater uten å treffe annet utstyr. En godt designet festeanordning sprer også lasten over et større overflateareal. Det reduserer belastningen på hver enkelt bolt.
Når du designer en adapterplate, bør du tenke på robotens nyttelastbegrensninger. Hver ekstra unse reduserer hvor mye vekt armen kan bære. Aluminiumsplater holder vekten lav samtidig som de forblir sterke. Stål fungerer for tunge oppsett, men tilfører masse.
Justering med pipetteringsstasjoner
Braketten må være perfekt på linje med pipettestasjonen under. Selv en liten forskyvning fører til at pipetten bommer på røråpningen. Det fører til søl og ødelagte prøver.
Laserjusteringsverktøy hjelper under oppsettet. De viser nøyaktig hvor pipettespissen lander. Du kan deretter justere brakettens posisjon til alt er på linje. Noen systemer bruker plugger for repeterbar justering. Disse pinnene låser braketten i samme posisjon hver gang du monterer den på plass igjen.
Sjekk justeringen regelmessig. Vibrasjoner fra robotens bevegelse kan endre ting over tid. En rask visuell sjekk hver uke fanger opp problemer tidlig. Denne enkle vanen forhindrer mange hodepiner.
Integrasjon med manuelle pipetteringsarbeidsstasjoner
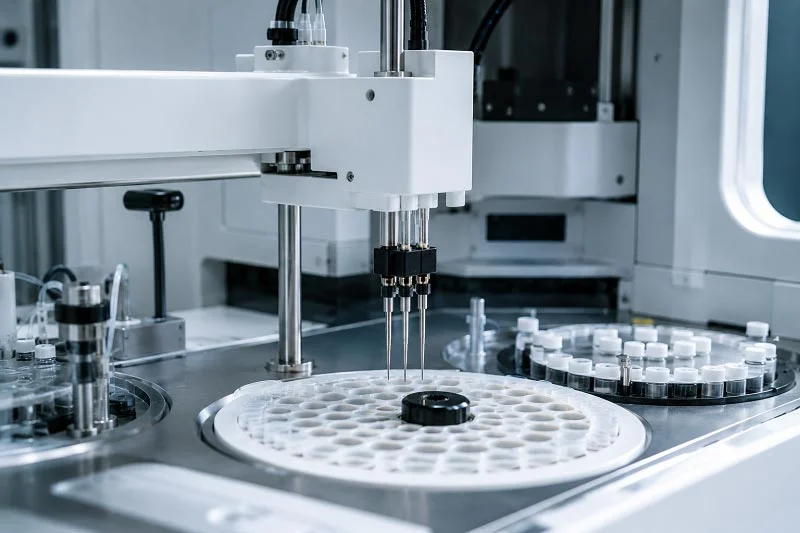
Ikke alle laboratorier bruker roboter. Manuelle arbeidsstasjoner trenger fortsatt pålitelige braketter. Disse oppsettene spenner fra enkle veggfester til justerbare benkarm. Det riktige valget avhenger av plass og arbeidsflyt.
Veggmontert kontra benkmontert konfigurasjon
Veggmonterte braketter sparer verdifull plass på benken. De holder pipetter innen rekkevidde uten å rote til arbeidsområdet. Installasjonen krever å finne en stender eller bruke kraftige ankere. Gipsvegger alene vil ikke holde en pipettearmbrakett trygt.
Benkmonterte konfigurasjoner gir mer fleksibilitet. Du kan flytte dem rundt etter hvert som arbeidsflyten endres. Noen modeller festes til kanten av benken. Andre bruker en vektet base som holder seg på plass. Benkmonterte braketter fungerer bra i delte rom der flere personer trenger tilgang.
Vurder høyden nøye. Braketten bør sitte på et komfortabelt nivå for personen som bruker den. For høy belaster skulderen. For lav tvinger frem vanskelige bøyninger. Justerbare modeller lar forskjellige brukere finne sin ideelle posisjon.
Hurtigutløsermekanismer for utskiftbarhet
En hurtigutløsermekanisme lar deg bytte pipetter på sekunder. I stedet for å skru ut boltene, trykker du på en knapp eller trekker i en spak. Pipetten glir ut, og en ny klikker på plass.
Denne funksjonen er utmerket i travle laboratorier. Ulike oppgaver krever forskjellige pipetter. Det skal ikke være nødvendig med verktøy for å bytte mellom dem. Hurtigutløseren reduserer også slitasje på braketten. Du unngår å avmantle gjenger eller skade monteringsutstyret.
Se etter mekanismer med en positiv lås. Du ønsker et tydelig klikk som forteller deg at pipetten er festet. En løs passform forårsaker vingling under bruk. Denne vinglingen påvirker nøyaktigheten og øker risikoen for kontaminering mellom prøvene. Kontroller alltid at låsen er helt låst før du starter arbeidet.
En godt integrert brakett holder pipettene dine organisert og klare. Enten du bruker en komplett væskehåndteringsrobot eller en enkel manuell stasjon, gjør riktig montering hver overføring smidigere. Og husk å velge riktige pipettespisser for hver applikasjon. Braketten holder pipetten, men spissen gjør selve jobben. Å matche dem riktig beskytter resultatene og utstyret ditt.
Kvalitetskontroll og testing for pipettearmbraketter
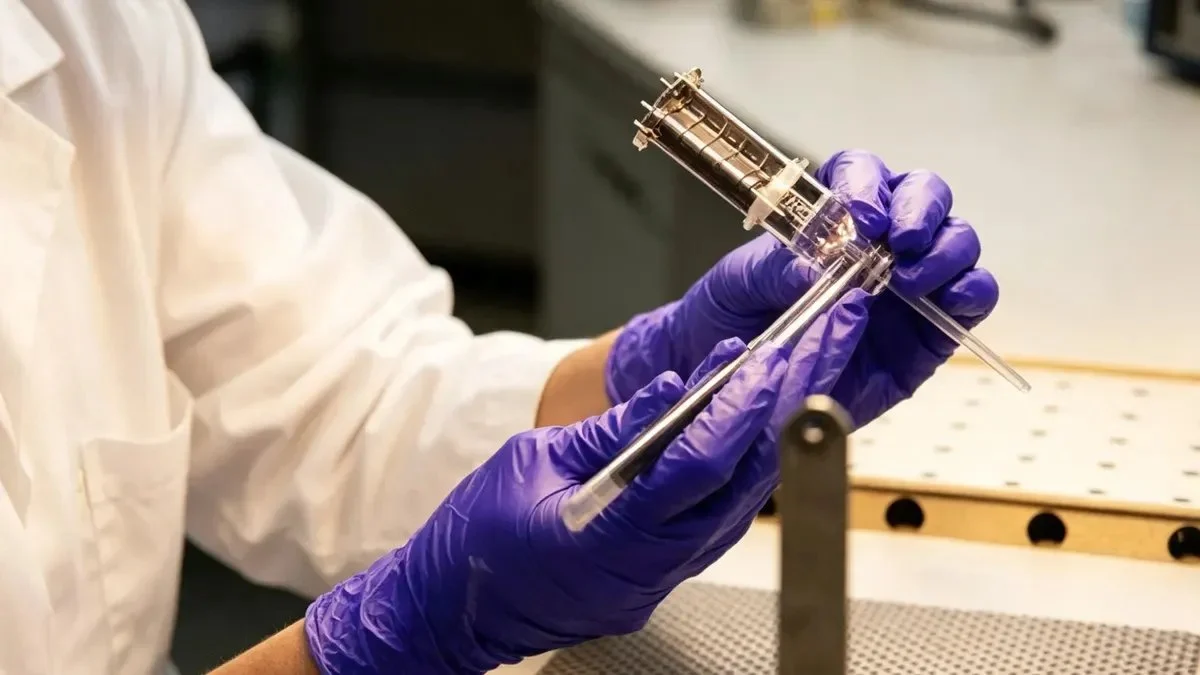
Kvalitetskontroll sørger for at alle brakettene er like. En brakett som går i stykker i laboratoriet koster mer enn selve delen. Den ødelegger eksperimenter og sløser med verdifulle prøver. Så testing er viktig i hvert trinn. Smarte produsenter sjekker deler under produksjonen, ikke bare på slutten. Dette fanger opp problemer tidlig når de er billige å fikse.
Bruk av skyvelærer og CMM for verifisering
Skyvelære gir raske målinger i produksjonslokalet. Arbeidere sjekker viktige størrelser som åpningsbredde og hullavstand. Digitale skyvelære leser ned til en liten brøkdel av en millimeter. De fanger opp store feil raskt.
Koordinatmålemaskiner, eller CMM-er, går mye dypere. En CMM undersøker delen fra mange vinkler. Den bygger et 3D-kart av brakettens form. Deretter sammenligner den kartet med CAD-modellen. Dette fanger opp små vridninger eller avdrifter som skyvelærene overser. CMM-inspeksjon fungerer bra for metallbraketter med små toleranser. Den kontrollerer også de første delene fra en ny sprøytestøpeform.
Statistisk prosesskontroll legger til et nytt lag. Arbeidere tar prøver av deler til faste tider i løpet av en produksjonsrunde. De plotter målinger på kontrolldiagrammer. Hvis målingene beveger seg mot grensen, fikser de prosessen før dårlige deler hoper seg opp. Denne aktive tilnærmingen reduserer svinn og holder kvaliteten stabil.
Tilpasningstesting med standard pipettemodeller
Målene forteller deg at delen samsvarer med tegningen. Men den virkelige testen er hvordan den passer. Tilpassingstesting bruker faktiske pipettearmbraketter for å sjekke braketten i aksjon. Arbeideren setter en standard pipettemodell inn i braketten. Den skal gli inn jevnt uten for mye kraft. Den skal også låses sikkert uten å vingle.
Denne testen fanger opp problemer som målingene overser. Kanskje overflatefinishen skaper for mye friksjon. Kanskje låsemekanismen ikke går helt i lås. Tilpasningstesting viser disse problemene med en gang. Den bekrefter også at braketten fungerer med de spesifikke pipettemodellene kundene dine bruker. Ulike merker har litt forskjellige størrelser. En brakett som passer perfekt til ett merke, kan sette seg fast på et annet. Testing med flere modeller sikrer bred kompatibilitet.
Syklustesting for gjentatt innsetting/fjerning
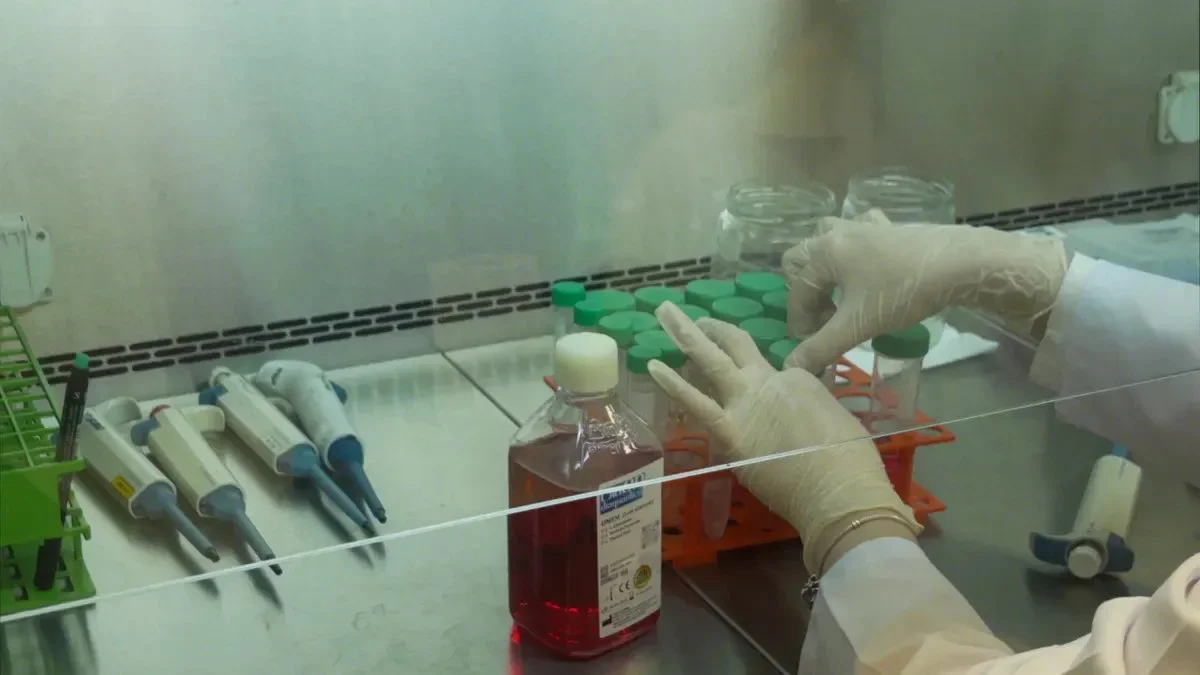
Syklustesting automatiserer innsettings- og fjerningsprosessen. En maskin skyver pipetten inn i braketten og trekker den ut igjen. Dette gjentas tusenvis av ganger. Testen simulerer måneder med normal bruk på en brøkdel av tiden.
Etter syklustesting inspiserer arbeideren braketten for slitasje. Låsemekanismen skal fortsatt være godt festet. Åpningen skal ikke ha blitt større på grunn av friksjon. Enhver løsning betyr at braketten til slutt vil svikte i felten. Syklustesting kontrollerer også selve pipetten. Gjentatt innsetting kan ripe eller deformere pipetteskaftet. En godt utformet brakett minimerer denne slitasjen. Testen bekrefter at braketten beskytter pipetten samtidig som den holder den sikkert.
Verifisering av vektkapasitet
Vektkapasitetstesting bekrefter at braketten tåler den nominelle belastningen. Arbeideren monterer braketten slik den ville gjort i laboratoriet. Deretter henger de vekter fra pipetteposisjonen. Braketten skal ikke sige, bøye seg eller trekkes vekk fra monteringsflaten.
Testen starter med den forventede vekten av en standard pipettearmbrakett. Deretter øker den utover dette for å finne sikkerhetsmarginen. En brakett som tåler dobbelt så mye som sin nominelle vekt gir trygghet. Det betyr at braketten ikke vil svikte under uventet belastning. Denne testen verifiserer også monteringsutstyret. Skruer og ankere må holde like godt som selve braketten. En sterk brakett med svake ankere svikter fortsatt.
Belastningstesting er viktigst for veggmonterte braketter. Tyngdekraften trekker pipetten nedover konstant. Over tid kan denne belastningen løsne skruer eller bøye braketten. Testen bekrefter at braketten motstår dette jevne trekket. Den kontrollerer også at braketten går tilbake til sin opprinnelige posisjon etter at lasten er fjernet. Permanent bøying betyr at braketten har mistet sin strukturelle styrke.
Disse testene fungerer sammen for å sikre pålitelighet. Dimensjonskontroller verifiserer formen. Tilpassningstesting bekrefter kompatibilitet i den virkelige verden. Syklustesting beviser langvarig holdbarhet. Belastningstesting validerer styrke. Sammen leverer de en brakett som yter konsekvent. Denne konsistensen oversettes til repeterbare resultater i laboratoriet ditt. Hvert eksperiment kjører på samme måte fordi utstyret holder seg stødig. Denne påliteligheten støtter høy nøyaktighet i arbeidet ditt. Og når du velger riktige pipettespisser for hver applikasjon, får du resultater fri for kontaminering. Braketten holder pipetten stødig, spissen leverer prøven, og hele systemet fungerer sammen. Det er målet med kvalitetskontroll – å beskytte eksperimentene dine mot utstyrsfeil. Kontamineringskontroll starter med rene overflater og sikker montering. En brakett som ikke holder på rester holder arbeidsplassen din trygg. Riktig testing sikrer at hver brakett oppfyller denne standarden.
Beste praksis for produksjon av pipettearmbrakett i 2026
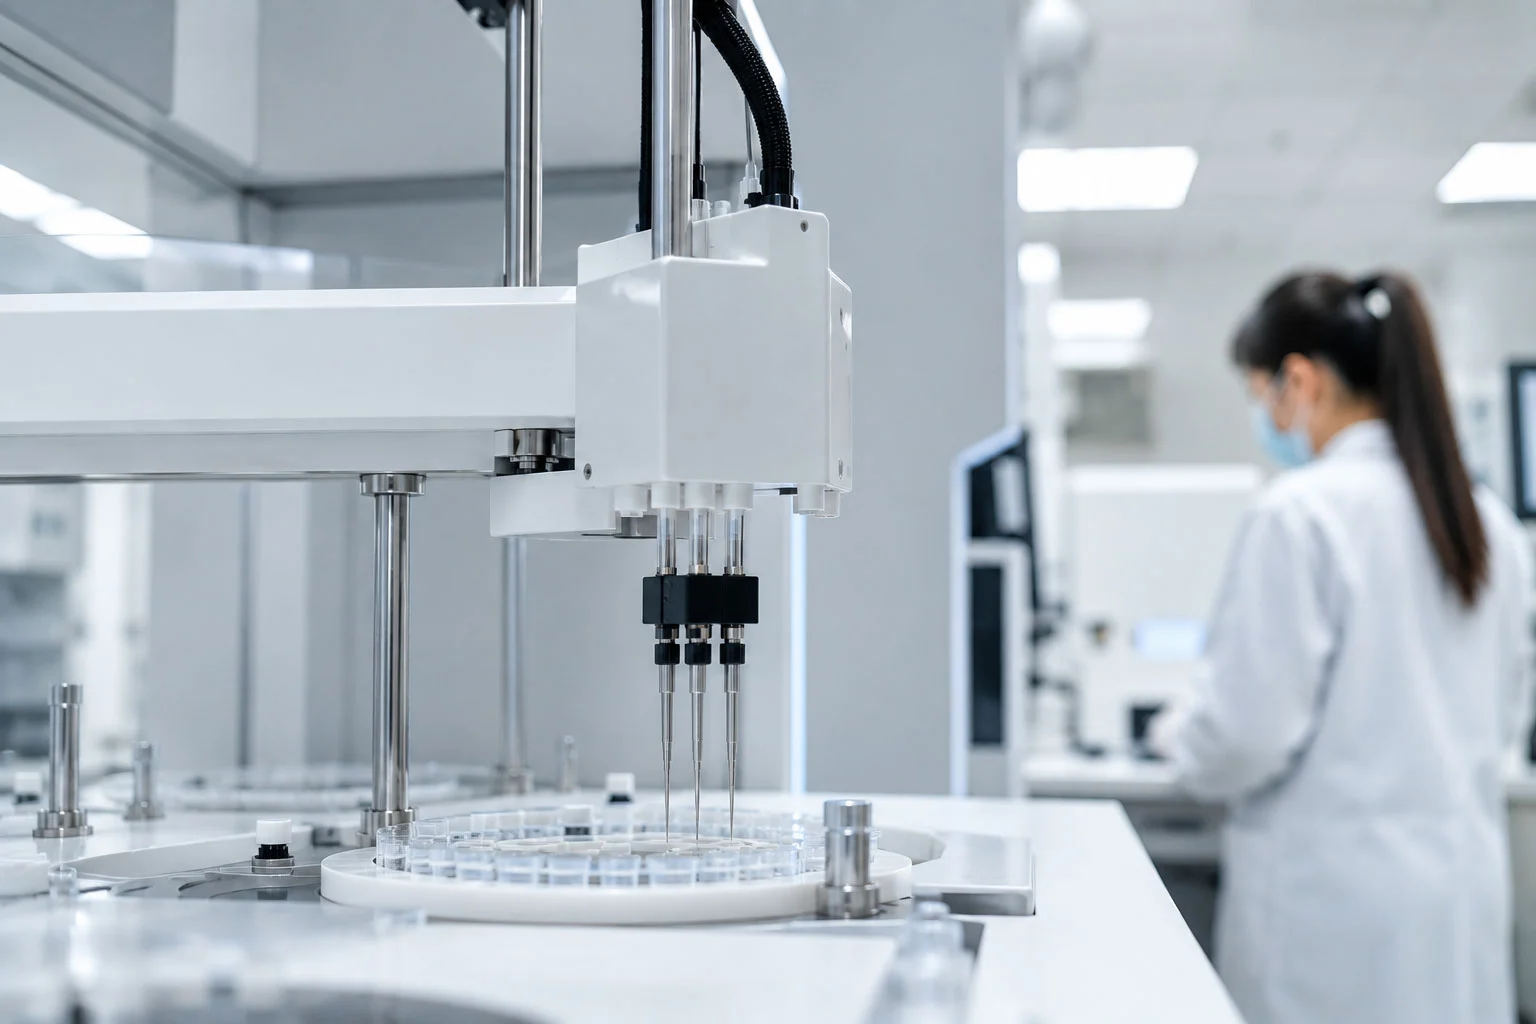
Toppprodusentene i 2026 lager ikke bare braketter. De bygger smarte systemer som overvåker hvert trinn. Maskiner håndterer de kjedelige oppgavene. Sensorer sjekker kvaliteten mens delene lages. Denne metoden reduserer svinn og holder hver del lik. La oss se hva som gjør at de beste produsentene skiller seg ut.
Automatisering og Robotikk i produksjon
Roboter kjører nå hele produksjonslinjer for pipettearmbraketter. De flytter deler mellom maskiner uten menneskelig hjelp. De sorterer ferdige deler etter størrelse og farge. De pakker til og med braketter i esker for frakt. Denne automatiseringen fjerner gjettingen fra produksjonen av deler. Hver brakett følger samme rute gjennom fabrikken.
Automatisert montering og pakking
Automatiserte monteringsceller setter alle delene sammen. En robotarm griper en støpt brakett fra injeksjonsmaskinen. Den setter braketten på et transportbånd. En annen robot legger til fjærer eller låsepinner. Visjonssystemer kontrollerer at hver del sitter på riktig plass. Hele denne prosessen tar bare sekunder.
Emballasjen blir også bedre. Maskiner plasserer hver brakett i sin egen pose eller eske. De forsegler pakken og setter på etiketter. Strekkoder sporer hver enhet gjennom forsyningskjeden. Dette hjelper laboratorier som trenger å spore utstyret sitt. Hvis det oppstår et problem, kan produsenten raskt finne det nøyaktige partiet.
Automatisert emballasje reduserer også forurensning. Menneskehender bærer olje og smuss. Maskiner gjør ikke det. Hver brakett holder seg ren fra støpepressen til forsendelsesesken. Denne rensligheten beskytter laboratoriet ditt mot uønskede partikler.
Prosessovervåking i sanntid
Sensorer overvåker nå hvert produksjonstrinn. De måler temperatur, trykk og syklustid. De oppdager når en form begynner å slites ut. De flagger deler som faller utenfor sikkerhetsområdet. Disse dataene sendes til et sentralt system som varsler operatører umiddelbart.
Sanntidsovervåking fanger opp problemer før de utvikler seg til defekter. La oss si at injeksjonstrykket synker litt. Systemet ser trenden. Det endrer maskininnstillingene før det kommer ut noen dårlige deler. Denne aktive tilnærmingen holder kvaliteten høy uten å bremse produksjonen.
Dataene hjelper også med vedlikehold. Maskiner forteller deg når de trenger service. Du reparerer dem før de går i stykker. Dette stopper kostbar nedetid og holder leveringsplanene på rett spor. For et travelt laboratorium som venter på nye braketter, er den påliteligheten viktig.
Lean produksjon og bærekraft
Lean produksjon betyr å gjøre mer med mindre. Du bruker færre materialer, mindre energi og mindre tid. Denne metoden kutter kostnader og hjelper planeten. I 2026 er bærekraft ikke bare en hyggelig ekstrafunksjon. Det er et must for mange kjøpere.
Redusere materialavfall
Smart formdesign reduserer avfall fra starten av. Ingeniørene plasserer porter og løpere for å redusere skrap. De bruker varme løpere som holder plasten smeltet. Dette fjerner de solide løperne som ellers ville blitt avfall.
Produksjonsplanlegging reduserer også svinn. Produsenter kjører akkurat nok deler til å fylle bestillinger. De unngår å produsere for mange og lagre ekstra lager. Denne «just-in-time»-metoden betyr at færre deler blir liggende på lager. Det betyr også at mindre materiale havner på søppelfyllinger når design endres.
Bruk av resirkulert plast og metaller
Resirkulerte materialer spiller nå en større rolle i produksjon av braketter. Postindustrielt plastavfall blir malt opp og blandet med ny harpiks. Denne blandingen bevarer styrken samtidig som den senker kostnadene. Noen produsenter bruker 100 % resirkulert materiale til deler som ikke er kritiske.
Metaller følger den samme trenden. Aluminium- og stålskrap fra maskinering samles inn og smeltes ned. Dette lukkede systemet holder verdifulle materialer i bruk. Det reduserer også energien som trengs for å lage nytt metall. For kundene viser resirkulert innhold et løfte om bærekraft uten å miste kvalitet.
Disse metodene gir reelle fordeler. Mindre avfall betyr lavere kostnader. Bærekraftige materialer appellerer til miljøbevisste kjøpere. Og jevn automatisering sikrer at alle braketter oppfyller samme standard. Denne konsistensen støtter repeterbare resultater i eksperimentene dine. Når utstyret holder seg stabilt, forblir resultatene dine pålitelige. Braketten holder pipetten tett, spissen leverer prøven, og kontamineringskontrollen forblir sterk gjennom hele arbeidsflyten. Hver del av systemet jobber sammen for å beskytte forskningen din.
Samarbeider med NOBLE for produksjon av pipettearmbrakett

Når du samarbeider med NOBLE, får du en partner som håndterer både metall og plast. Vi lager ikke bare braketter. Vi hjelper deg med å velge riktig materiale og prosess. Deretter bygger vi delen og kontrollerer kvaliteten. Denne fullservicetilnærmingen sparer deg tid og bryderi. Du fokuserer på laboratoriearbeidet. Vi håndterer produksjonen.
Våre ferdigheter innen metall- og plastmaskinering
NOBLE driver både CNC-maskineringssentre og sprøytestøpemaskiner. Det betyr at vi kan bygge braketten din i plast eller metall. Vi tvinger deg ikke til ett alternativ. Vi tilpasser prosessen til designet ditt. Denne fleksibiliteten gjør oss til en sterk match for ulike prosjekter.
Ekspertise innen CNC-maskinering og sprøytestøping
CNC-maskinene våre kutter aluminium og rustfritt stål med små toleranser. Vi holder dimensjoner innenfor noen få hundredeler av en millimeter. Dette er viktig for braketter som må justeres med robotarmene. Hvert hull og spor lander nøyaktig der designet sier. For braketter i rustfritt stål er vi ekstra forsiktige. Materialet er hardere og tar lengre tid å kutte. Men resultatet er en brakett som varer i årevis.
På plastsiden bruker vi sprøytestøpepresser for arbeid i store volumer. Vi designer former med konforme kjølekanaler. Disse kanalene reduserer syklustider og holder hver del lik. Resultatet er en brakett som passer på samme måte hver gang, til en lavere kostnad per enhet. Vi bruker også tekniske termoplaster som polykarbonat og nylon. Disse materialene er kjemikaliebestandige og tåler daglig bruk i laboratoriet uten å forringes.
Fullservice fra design til Montering
Vi lager ikke bare deler. Vi hjelper deg fra starten av. Våre ingeniører gjennomgår designet ditt for å sikre produksjonsevne. De foreslår endringer som gjør braketten enklere å produsere. De sjekker også kompatibilitet med pipettemodellene dine. Denne tidlige gjennomgangen fanger opp problemer før de koster penger.
Etter støping eller maskinering håndterer vi monteringen. Vi legger til fjærer, pinner og låsemekanismer. Vi pakker de ferdige brakettene. Vi administrerer til og med lagerbeholdningen, slik at du får delene når du trenger dem. Denne lukkede sløyfen hindrer forurensning i å komme inn i forsyningskjeden. Hver brakett holder seg ren fra produksjonsgulvet til arbeidsstasjonen din. Teamet ditt får deler som er klare til bruk. Vi inspiserer også hver brakett for overflateforurensning før emballering. Dette ekstra trinnet holder laboratoriet ditt trygt mot uønskede partikler.
Sertifiseringer og kvalitetssikring
Sertifiseringer beviser at systemene våre fungerer. De viser at vi følger strenge prosedyrer hver dag. NOBLE har to viktige sertifiseringer som er viktige for produsenter av laboratorieutstyr. Disse standardene gir deg tillit til alle braketter vi sender.
ISO 9001:2015 for kvalitetsstyring
ISO 9001:2015 setter grunnlinjen for kvalitetsstyring. Den fokuserer på kundetilfredshet og prosessforbedring. Vi bruker den til å holde produksjonen konsistent. Hver brakett går gjennom de samme kontrollene. Systemet fanger opp problemer før de forlater fabrikken. Denne standarden dekker ting som dokumentkontroll, interne revisjoner og korrigerende tiltak.
ISO 13485:2016 for medisinsk utstyr
ISO 13485:2016 går lenger. Den er utviklet for produksjon av medisinsk utstyr. Siden pipettearmbraketter ofte holder utstyr som brukes i kliniske laboratorier, er denne standarden viktig. Den legger til strenge regler for risikostyring, prosessvalidering og leverandørkontroll. Slik sammenligner de to standardene seg:
| Aspekt | ISO 9001: 2015 | ISO 13485: 2016 |
| Reguleringsfokus | Generell kundetilfredshet | Regeloverholdelse forekommer 58 ganger |
| Risk Management | Generell, uformell risikobasert tenkning | Formell dokumentert risikostyring (punkt 7.1) |
| Kvalitets Manual | Ikke obligatorisk | Eksplisit påkrevd |
| Prosessvalidering | Uformell kvalifikasjon akseptabel | Formell validering med protokoller og akseptkriterier |
| Leverandørledelse | Organisasjonen definerer kriterier | Risikobasert kontroll med krav om endringsvarsling |
For tilbehørsprodusenter betyr ISO 13485 at vi må implementere formelle risikostyringsfiler. Vi dokumenterer hvert trinn. Vi validerer kritiske prosesser som støping og montering. Vi krever også endringsvarsler fra leverandørene våre. Denne strengheten beskytter produktene dine mot defekter og forurensning. Teamet vårt følger disse protokollene uten unntak. Det betyr færre overraskelser og mer pålitelige braketter for laboratoriet ditt.
Å lage en pipettearmbrakett krever fire trinn: design for kompatibilitet, valg av riktig materiale, valg av riktig prosess og sjekk av kvalitet. I 2026 legger beste praksis til automatisering og bærekraft. Smarte fabrikker reduserer avfall. Resirkulerte materialer senker kostnadene. En pålitelig partner utgjør hele forskjellen.
NOBLE håndterer både metall- og plastbearbeiding. Vi tilbyr CNC-maskinering og sprøytestøping. Våre ISO 9001:2015- og ISO 13485:2016-sertifiseringer beviser våre kvalitetssystemer. Vi håndterer alt fra design til montering. Dette kontrollerer forurensningsrisiko og holder forurensning unna forsyningskjeden. Væskehåndteringsroboten din holder seg nøyaktig. Pipetten din passer perfekt. Laboratoriet ditt får bedre reproduserbarhet.
Kontakt NOBLE i dag for dine behov for spesialtilpasset produksjon eller produksjon i store mengder.
Vanlige spørsmål om produksjon av pipettearmbrakett
Hvilket materiale er best for en pipettearmbrakett?
Det kommer an på hva du trenger. Plast er bra for lett bruk og lav kostnad. Metall fungerer best for krevende laboratorier. Kompositter er en blanding av begge deler. Tenk på kjemisk eksponering og vekt før du velger.
Kan jeg bruke 3D utskrift for pipettearmbraketter i produksjon?
Ja, men bare for prototyper eller små spesialtilpassede jobber. 3D-printede deler er ikke like sterke som støpte eller maskinerte braketter. De motstår heller ikke kjemikalier. For store partier er sprøytestøping eller CNC-maskinering et bedre valg.
Hvordan sjekker jeg om en brakett passer til pipettearmbraketten min?
Test passformen med en faktisk pipette. Braketten skal gli lett inn og låses uten å vingle. Ulike merker har litt forskjellige størrelser. Sjekk alltid kompatibiliteten før du kjøper i store kvanta.
Hvilke kvalitetstester bør jeg forvente fra en produsent?
Dimensjonsinspeksjon med skyvelærer eller CMM. Tilpassningstesting med standard pipettemodeller. Syklustesting for gjentatt innsetting og fjerning. Belastningstesting for å kontrollere vektkapasitet. Disse testene sikrer at braketten vil holde i daglig bruk.
Hvordan påvirker forurensning resultatene mine?
Forurensning ødelegger eksperimenter. En brakett som fanger opp rester sprer partikler mellom prøvene. Velg et materiale som motstår rengjøringsmidler og ikke holder på smuss. Dette holder laboratoriet ditt trygt mot uønsket forurensning.
Bør jeg velge riktige pipettespisser til braketten min?
Ja, velg alltid riktige pipettespisser for din spesifikke pipettemodell. Braketten holder pipetten stødig, men spissen gjør selve jobben. Riktig matching beskytter nøyaktigheten og forhindrer krysskontaminering mellom prøver.
Hvilke sertifiseringer bør en brakettprodusent ha?
Se etter ISO 9001:2015 for kvalitetsstyring og ISO 13485:2016 for medisinsk utstyr. Disse standardene viser at produsenten følger strenge prosedyrer. De krever også risikostyring og prosessvalidering.
Kan jeg bruke resirkulerte materialer til brakettene mine?
Ja, resirkulert plast og metaller fungerer bra for ikke-kritiske deler. Postindustrielt skrap blandes med ny harpiks. Dette reduserer kostnadene og støtter bærekraft. Bare sørg for at materialet fortsatt oppfyller dine behov for styrke og kjemisk motstand.







