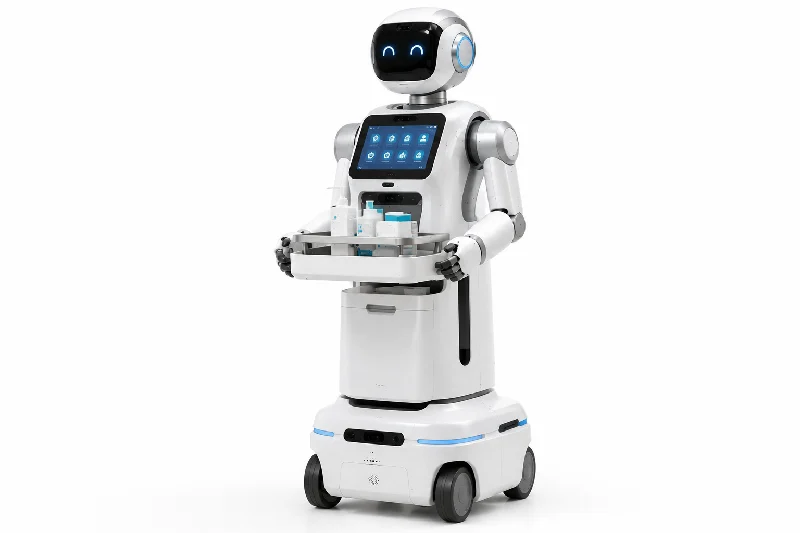
Se for deg en leveringsrobot som beveger seg gjennom en sykehusgang klokken 2 og bærer blodprøver. Dens pålitelighet avhenger av presisjonen, materialene og prosessene bak delene. Disse delene – aktuatorer, ledd, chassis, hus, girkasser og endeeffektorer – må oppfylle strenge sikkerhets- og hygienestandarder. Det globale markedet for disse robotene nådde 2.8 milliarder amerikanske dollar i 2025, ledet av autonome mobile roboter (AMR-er). Hva skiller sykehusleveringsrobotdeler fra de i lagerroboter? Svaret ligger i presisjonsteknikk, materialvitenskap og valg av produksjonsprosess. Uten dem kan ikke en robot dokke eller overføre varer på en sikker måte.
Vanlige deler til robotlevering på sykehus
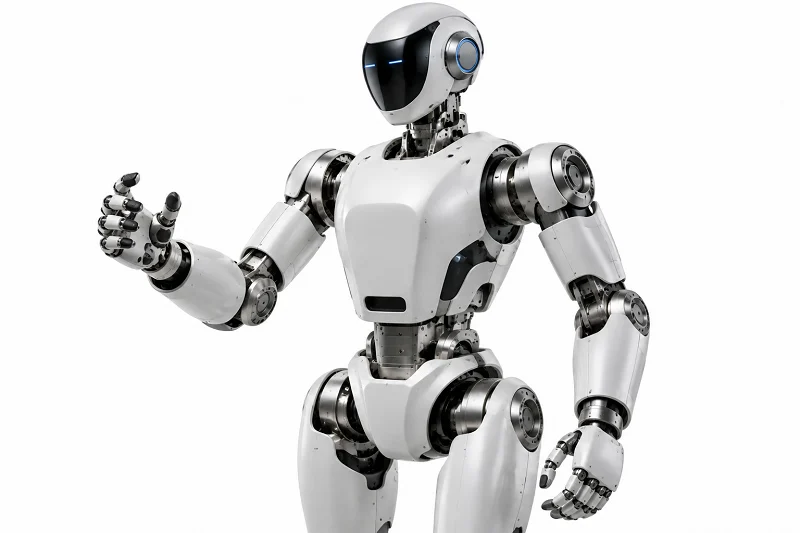
Leveringsroboter for sykehus bruker mange av de samme delene som lager- og serviceroboter. Men reglene for renslighet og sikkerhet er mye strengere. En lagerrobot kan håndtere en støvete girkasse. Det kan ikke en sykehusrobot. Hver del som brukes i en sykehusrobot må kunne overleve mange rengjøringer, holde pasientene trygge og fortsatt fungere etter tusenvis av bruk.
Det hjelper å gruppere disse delene i to typer. Strukturelle deler bærer vekt og holder alt på plass. Funksjonelle deler lar roboten bevege seg, sanse og gripe ting. Begge typene er viktige, og begge trenger nøye design.
Oversikt over strukturelle deler av komponenter for sykehusroboter
Strukturdelene til sykehusroboter utgjør skjelettet. De inkluderer rammer, hus, braketter og beskyttelser. Disse delene må være stive, lette og enkle å rengjøre. En ramme som bøyer seg vil ødelegge docking. En tung ramme bruker mer batteri og gjør roboten treg.
Rammer, hus og braketter
Strukturrammer og basischassis bruker vanligvis aluminiumslegeringer, titan for ekstra styrke eller karbonfiberkompositter. Aluminium gir et godt styrke-til-vekt-forhold. Titan tilfører styrke der vekten teller mest. Karbonfiber er stivere enn stål, men lettere. Denne stivheten lar ingeniører bruke mindre motorer og få raskere respons.
Hus og endeeffektorer bruker ofte ABS eller polykarbonat, begge laget ved sprøytestøping. PEEK og medisinsk rustfritt stål brukes på overflater som berører pasienter. Disse materialene må oppfylle regler for biokompatibilitet. Pakninger forsegler de indre delene, og IP-klassifiseringer forteller hvor godt de motstår væsker og støv. ABS er billig. Polykarbonat er tøffere og klarere. Ingen av dem tåler autoklavvarme godt, så designere planlegger rundt den grensen.
Braketter og beskyttelseselementer bruker aluminiums- og rustfritt stålplater, modulære aluminiumsekstruderinger eller karbonfiber-PEEK for høyeste styrke. Platefremstilling – bøying, stansing, kutting – forblir kostnadseffektiv for lave til middels store volumer. Modulære ekstruderinger fremskynder monteringen og holder strukturen lett. Dette er de bærende strukturelle delene til sykehusroboter som holder hele systemet stille sammen.
Ledd, aktuatorer og girkasser
Ledd, aktuatorer og girkasser gjør strukturer om til bevegelse. En ledd i en robotarm på et sykehus trenger jevn rotasjon, lavt tilbakeslag og tett tetting. Aktuatorer og ledd fungerer sammen. Aktuatoren leverer kraft. Leddet overfører den. Girkassen øker dreiemomentet samtidig som den reduserer hastigheten.
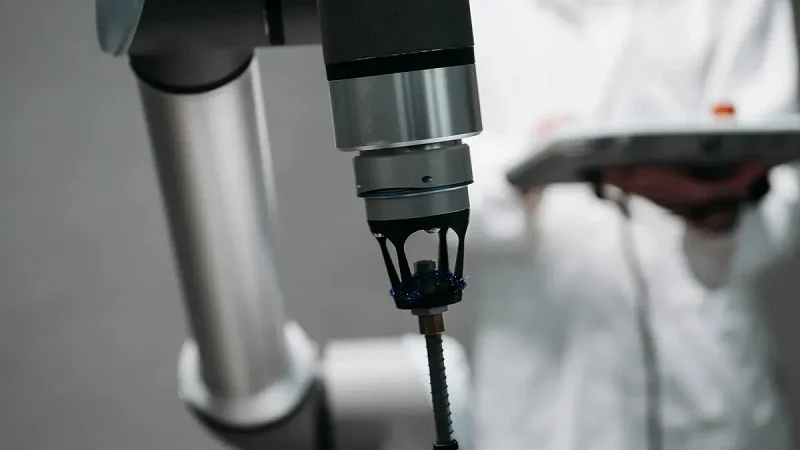
Tilpassede aktuatorer, ledd og armdeler trenger ofte CNC-maskinering for å få riktig passform. Høypresisjonsgir og lagre reduserer slark og sørger for at bevegelsen kan repeteres. Denne repeterbarheten er viktig når en robotarm må plassere et medisinbrett på samme sted hver gang.
Drivsystemer og transmisjonselementer
Drivsystemer omdanner elektrisk energi til kontrollert bevegelse. Disse inkluderer motorer, drivverk, girkasser, remmer, trinser og fleksible aksler. Hver del legger til sin egen feil, så ingeniører sjekker hele kjeden.
Motorer, drivverk og girkasser
Motorer og drivverk styrer robotens hastighet og dreiemoment. Girkasser sitter mellom motoren og hjulet eller leddet. En godt tilpasset girkasse øker dreiemomentet og forbedrer posisjoneringen. Dårlig tilpasning sløser med energi og tilfører varme. For strukturelle deler til sykehusroboter må girkassehuset også tette mot rengjøringsvæsker.
Belter, trinser og fleksible aksler
Belter og trinser beveger kraften stille og absorberer støt. Fleksible aksler leder kraften rundt trange hjørner. Disse delene er enkle, men de trenger fortsatt presis justering. En løs rem glipper. En feiljustert trinse slites raskt ut. Begge feilene stopper en levering midt i en gang.
Slutteffektorer, sensorer og kontrollere
Endeeffektorer håndterer nyttelasten. Sensorer og kontrollere bestemmer hva som skjer videre. Denne gruppen gjør en bevegelig plattform om til et nyttig verktøy.
Gripere og nyttelastrom
Gripere og nyttelastrom inneholder medisiner, prøver eller forsyninger. Gripere trenger skånsom kraftkontroll. Nyttelastrom trenger glatte, sprekkfrie innside. Begge drar nytte av rask prototyping under utviklingen. En 3D-printet griper lar ingeniører teste passformen før de forplikter seg til å lage formen.
Sensorer, kontrollere og programvare
Sensorer sporer posisjon, hindringer og nyttelaststatus. Kontrollere kjører bevegelseslogikken. Programvare knytter alt sammen. Disse elementene er kritiske, men de ligger utenfor denne produksjonsfokuserte stillingen. Her forblir fokuset på de fysiske delene – komponentene i sykehusrobotens strukturelle deler som muliggjør pålitelig bevegelse.
Fra et praktisk perspektiv betyr produksjon av deler til sykehusleveringsroboter å balansere presisjon, materialer og prosess. Et PCR-maskinhus har lignende behov: stramme toleranser, rengjøringsvennlige overflater og repeterbar produksjon. Mange team henvender seg til CNC-leverandører i Kina eller lokale tilpassede produksjonspartnere for den blandingen av hastighet og kvalitet. Den samme regelen gjelder for alle strukturelle deler til sykehusroboter, fra ramme til griper.
Presisjon i deler av sykehusleveringsroboter
Det er presisjon som gjør en sykehusleveringsrobot forskjellig fra en lagervogn. En robot som dokker innenfor en millimeter kan flytte varer trygt. En robot som bommer med fem millimeter, slipper det den bærer. Det lille gapet avgjør om sykepleierne stoler på maskinen. Presisjonsmaskinerte strukturelle deler til sykehusroboter bygger den tilliten. De holder også roboten i gang i årevis.
Repeterbarhet og posisjoneringsnøyaktighet
Repeterbarhet betyr at roboten kommer tilbake til samme sted hver gang. Posisjoneringsnøyaktighet betyr at den kommer til riktig sted i utgangspunktet. Begge deler er avhengig av sykehusrobotens strukturelle deler som holder formen under belastning.
Toleranser for docking og vareoverføring
Dokkingstasjoner trenger svært små toleranser. En ladekontakt må være på linje innenfor en brøkdel av en millimeter. Overføringsbrett for gjenstander trenger samme type kontroll. Løse strukturelle deler i roboten forårsaker avdrift. Avdrift fører til sviktende dokker og mistede prøver. Gode strukturelle deler i sykehusroboter stopper den avdriften.
Kumulativ feil i fleraksede systemer
Hvert ledd legger til en liten feil. Seks ledd multipliserer den feilen. Resultatet er kumulativ feil. Ingeniører bekjemper den med stive robotkonstruksjonsdeler og matchende tilpasninger. En fleksibel brakett ødelegger matematikken. En stiv en holder det riktig. Det er derfor strukturelle deler til sykehusroboter får så mye designoppmerksomhet.
Repeterbarhet og posisjoneringsnøyaktighet i sykehuslogistikkroboter snakkes om generelt i bransjen, men publiserte tallbaserte standarder for individuelle deler er fortsatt vanskelig å finne.
Sikkerhet og pålitelighet i kliniske miljøer
En sykehusrobot deler plass med pasienter, sykepleiere og skjørt utstyr. Sikkerhet starter med mekanisk presisjon, ikke bare programvare.
Forebygging av kollisjoner og klemmepunkter
Tette passformer reduserer lek. Mindre lek betyr bevegelse du kan forutsi. Forutsigbar bevegelse betyr færre kollisjoner. Klemmepunkter blir mindre når strukturelle deler fra sykehusroboter passer rent sammen. Mellomrom inviterer fingrene. Presisjon lukker dem.
Sikre steril barriereintegritet
Sterile barrierer svikter i sømmer og skjøter. Ru overflater fanger bakterier. Presise strukturelle deler fra roboten skaper glatte, fugefrie grensesnitt. Det holder rengjøringsmidlene i gang og holder pasientene trygge.
Måling og spesifisering av presisjon
Du kan ikke kontrollere det du ikke kan måle. Presisjonsmaskinering er avhengig av tegninger, toleranser og inspeksjonsrapporter.
Geometrisk dimensjonering og toleranseberegning (GD&T)
GD&T forteller maskinisten hva som betyr noe. Den kontrollerer flathet, konsentrisitet og vinkelretthet. Disse anvisningene veileder presisjons-CNC-maskinering for strukturelle deler til sykehusroboter. Uten dem må en leverandør gjette. Med dem matcher hver strukturelle del av roboten den neste.
Krav til overflatebehandling og passform
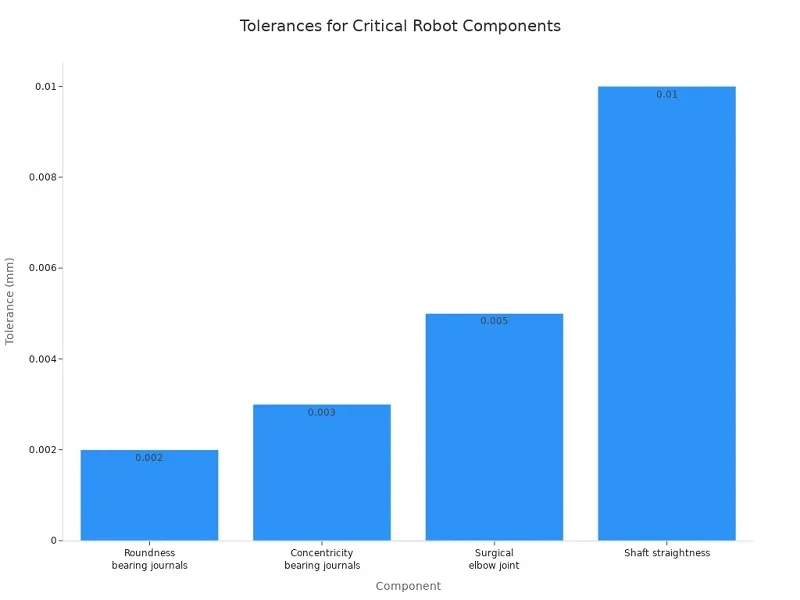
Overflatefinishen avgjør hvordan deler slites og hvor rene de holder seg. Lagertappene trenger spesifikke tilpasninger. Tabellen nedenfor viser typiske krav til kritiske strukturelle deler for sykehusroboter.
| Toleransetype | Spesifikasjon | Formål |
| Lagerdiameter | h5- eller h6-tilpasning, ±0.004–0.008 mm | Kontrollerer lagerforspenning og leddstivhet |
| Konsentrisitet mellom lagertappene | ± 0.003 mm | Bevarer posisjonell repeterbarhet |
| Rundhet på lagertapp | ± 0.002 mm | Opprettholder lagrenes passform |
| Retthet i akselen | 0.01 mm per 100 mm | Stopper feiljustering |
| Overflatefinish på lagertapper | Ra 0.4 μm | Kontrollerer oljefilmdannelse og lagerutmattingslevetid |
Generelle medisinske robotkomponenter holder ofte ±0.002 mm til ±0.005 mm. Kirurgiske skjøter holder ±0.005 mm for å forhindre tilbakeslag. Disse toleransene på mikronnivå krever presisjonsmaskinering og nøye inspeksjon.
Et PCR-maskinhus følger samme logikk. Det trenger stramme toleranser, rengjøringsvennlige overflater og repeterbar produksjon. Team bruker ofte rask prototyping først, og går deretter over til CNC-maskinering for presisjonskomponenter. Mange samarbeider med CNC-leverandører i Kina eller lokale tilpassede produksjonspartnere. Den samme tilnærmingen gjelder for alle deler av roboter for sykehuslevering. Presisjonskomponenter muliggjør pålitelig automatisering.
Materialer til deler av sykehusleveringsroboter
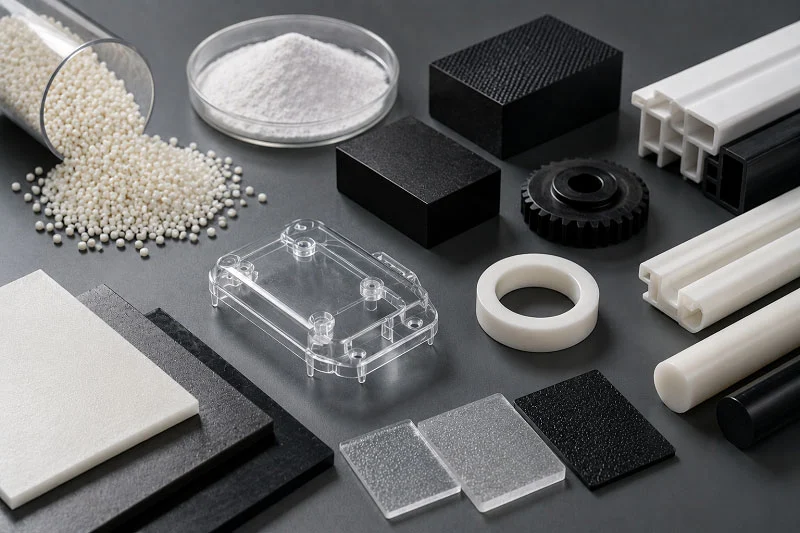
Medisinske roboter trenger gode materialer for å fungere trygt og vare lenge. Velg feil materiale, og en skjøt kan sprekke, eller et hus kan fange bakterier. Valget avgjør også hvilken prosess som skal brukes. Et metall som skjærer godt fungerer for CNC-maskinering. En polymer som former seg lett, egner seg til støping. Så materialer og prosesser går hånd i hånd.
Metaller: Rustfritt stål, titan og aluminium
Metaller bærer last, holder formen og motstår varme. Hvert av dem har en ulik blanding av styrke, vekt og kostnad.
| Materiale | Viktige fordeler | Typiske bruksområder |
| Rustfritt stål | Sterk, rimelig, slitesterk, god for krevende bruk | Kraftige rammer, skjøter som trenger styrke |
| Titanium | Høyt styrke-til-vekt-forhold, korrosjonsbestandighet, biokompatibel | Medisinske roboter, bevegelige deler under gjentatt stress |
| Aluminum | Lett, god varmeledningsevne, enkel å bearbeide | Rammer, armer, deksler, mobile roboter |
Rustfritt stål for strukturelle og sterile komponenter
Rustfritt stål er sterkt, vanlig og lett å maskinere, forme, sveise og polere. Medisinske kvaliteter som 304, 304L og 316L motstår rust og er gode å rengjøre. Det øverste laget gjør desinfisering enkel. Du finner medisinsk rustfritt stål i brett, klemmer og skjærekanter. Det fungerer også for deler til sykehusleveringsroboter som rengjøres ofte.
Titan for høyfaste, lette ledd
Titan slår stål i vekt. Ti-6Al-4V har en tetthet på nær 4.43 g/cm³, omtrent 45 % lettere enn stål, med en flytegrense på rundt 880 MPa. Et stabilt oksidlag bekjemper rust, og metallet holder seg trygt i kroppsvæsker. Disse egenskapene passer til ledd og bevegelige deler under gjentatt belastning. Titan koster imidlertid mer, og det er vanskeligere å skjære enn rustfritt stål.
Aluminium for chassis og varmeavledning
Aluminium er lett, skjæres lett og trekker varme bort fra motorer. Legeringer som 6061, 6063 og 3003 brukes i rammer, armer og deksler. Det koster mindre enn titan og er rustbestandig. For deler til sykehusroboter som må holde seg lette, er aluminium ofte det beste valget.
Polymerer: PEEK, ABS, polykarbonat og Delrin
Polymerer reduserer vekt, demper støy og dekker elektronikk. De lar også designere bygge former som metall ikke kan matche til samme pris.
PEEK for slitesterke, steriliserbare deler
PEEK håndterer høy varme og sterke kjemikalier. Det er trygt med kroppsvev, så det passer til kirurgiske verktøy og enhetsdeksler. Implantatkvaliteter leveres med ISO 10993-data og USP klasse VI-status. Tettheten er omtrent 1.32 g/cm³, med en strekkfasthet på 90–110 MPa. Det gjør PEEK til et sterkt alternativ for deler til sykehusleveringsroboter i nærheten av sterilisatorer.
ABS og polykarbonat for hus og deksler
ABS gir et godt utseende og slagfasthet. Polykarbonat gir høy slagfasthet og klar sikt, og det bøyes med varme til skjold eller deksler. Begge fungerer for hus, og begge egner seg for rask testing før støping. Et PCR-maskinhus bruker ofte samme logikk: rengjørbart, slitesterkt og repeterbart.
Delrin for lavfriksjonsgir og foringer
Delrin, eller POM, gir lav friksjon og høy nøyaktighet. Den holder formen godt og motstår kjemikalier. Gir, foringer og glidende deler drar størst nytte av dette. Dette er små deler til sykehusleveringsroboter som stille reduserer slitasje.
Materialvalgskriterier
Materialvalg balanserer styrke, sikkerhet og kostnad. Gjør det riktig, og roboten kjører i årevis.
Styrke-til-vekt-forhold
Titan leder an her, med aluminium tett bak. Rustfritt stål er sterkt, men tungt. PEEK er lett, men svakere enn metaller. Alle deler fra en sykehusrobot bytter disse egenskapene mot jobben sin.
Biokompatibilitet og steriliseringsmotstand
Deler i nærheten av pasienter må ikke frigjøre ioner eller fange bakterier. Titan, rustfritt stål av medisinsk kvalitet og PEEK består alle denne testen. Hydrogenperoksid og UV-sykluser er også viktige. Et materiale som gulner eller sprekker under UV vil svikte.
Kostnad og produksjonsevne
Titan koster 3–5 ganger mer enn 316L rustfritt stål, og det er vanskeligere å skjære. PEEK koster mindre å lage enn titan. Rustfritt stål forblir kostnadseffektivt med god maskinbarhet. Mange team bruker først rask prototyping, og går deretter over til CNC-maskinering. Noen samarbeider med CNC-leverandører i Kina eller lokale tilpassede produksjonspartnere for å balansere hastighet og pris. Den samme tankegangen gjelder for alle deleprogrammer for sykehusleveringsroboter, fra ramme til griper.
CNC-maskinering for sykehusleveringsrobotdeler
Å lage deler til sykehusleveringsroboter starter med å velge riktig prosess. Maskinering, støping og montering fungerer best for forskjellige deler. Valget avhenger av form, volum og materiale. Standarddeler som standardlagre fungerer fint på noen steder. Men tilpassede robotstrukturdeler er bedre når passform, hygiene eller styrke virkelig betyr noe. Presisjonsteknikk er det som gjør pålitelig automatisering mulig. Uten det mislykkes selv et flott design i felten.
CNC fresing og dreining
CNC-fresing og -dreiing former metall og plast til presise strukturelle deler for sykehusroboter. Disse prosessene skjærer bort materiale for å oppnå nøyaktige størrelser. For produksjon av deler til sykehusroboter betyr det tette passformer og jevn, repeterbar bevegelse over tusenvis av sykluser.
Aktuatorer, ledd og girkassehus
Aktuatorer og ledd trenger nøyaktige boringer og flate kontaktflater. Girkassehus trenger konsentriske lagerseter. CNC-dreiing håndterer runde deler som aksler og lagerhus. CNC-fresing lager flate deler, lommer og monteringshull. For spesialtilpasset produksjon av robotkonstruksjonsdeler kutter 5-akset CNC-fresing komplekse former i ett oppsett. Det reduserer feil fra omklemming. Høypresisjons 5-akset CNC-fresing er vanlig for deler med buede overflater eller vinklede egenskaper. Et enkelt oppsett holder tette toleranser på tvers av flere flater. Det er viktig for aktuatorer og ledd der alle overflater er på linje.
Oppnår toleranser ned til ±0.01 mm
CNC-maskinering for presisjonskomponenter har toleranser fra ±0.005 mm til ±0.025 mm på kritiske funksjoner. Lagerboringer, girsentre og dokkingsgrensesnitt trenger alle dette området. Geometriske toleranser som sann posisjon og konsentrisitet er standard angivelser på tegninger. Overflatefinish på generelle kontaktflater er Ra 0.4–0.8 μm. For glidende, tetnings- eller medikamentkontaktflater faller den til Ra ≤ 0.2 μm.
| Spesifikasjonskategori | Typisk verdi | Søknadsmerknader |
| Dimensjonstoleranser | ±0.005 mm til ±0.025 mm | Lagerhull, girsentre, dockinggrensesnitt |
| Geometriske toleranser | Sann posisjon, konsentrisitet, vinkelretthet | Fleraksede enheter |
| Overflatebehandling (generell) | Ra 0.4–0.8 μm | Paringsflater |
| Overflatefinish (kritisk) | Ra ≤ 0.2 μm | Glidende, forseglede overflater i kontakt med legemidler |
| Gradkontroll | Streng avgrading kreves | Forhindrer steriliseringsproblemer og pasientfarer |
| Verifisering | CMM, FAI, SPC | Sporbar til varmeparti og maskineringslogger |
Gradkontroll er et must på alle deler. Enhver skarp kant kan fange bakterier eller skade emballasjen. For presisjons-CNC-maskinering av presisjonskomponenter er avgrading innebygd i prosessplanen. Verifisering bruker CMM, første artikkelinspeksjon og statistisk prosesskontroll. Hver måling spores tilbake til materialvarmepartier og maskineringslogger. Disse mikronnivåtoleransene skiller pålitelige strukturelle deler i sykehusroboter fra de som forskyves over tid.
Presisjons-CNC-maskinering av robotstrukturdeler krever nøye prosessplanlegging. Verktøyvalg, hastigheter og kjølevæske påvirker alle den endelige toleransen. For store volumkjøringer kjører CNC-dreiesentre på høytrykk med automatiserte verktøyvekslere. For prototyper justerer en dyktig maskinist mating og hastigheter manuelt. Begge tilnærmingene fungerer for produksjon av strukturdeler til sykehusroboter. Team starter ofte med hurtigprototyping for å validere passform, og går deretter videre til CNC-produksjon.
Sprøytestøping for polymerdeler
Sprøytestøping presser smeltet polymer inn i en stålform under trykk. Prosessen er rask og repeterbar når formen er laget. Den fungerer best for store volumer av komplekse former.
Høyvolumsproduksjon av komplekse geometrier
Sprøytestøping lager komplekse former på sekunder. Ribber, knaster og klikkfester er ikke noe problem i det hele tatt. For robotstrukturdeler som hus og deksler, er støping bedre enn maskinering når det gjelder kostnad i volum. Formen koster mer i utgangspunktet. Men prisen per del synker raskt etter noen få tusen enheter. Et PCR-maskinhus bruker samme logikk: kompleks geometri i stor skala med repeterbar kvalitet.
Materialvalg er nøkkelen. Støping fungerer med ABS, polykarbonat, PEEK og Delrin. Hver av dem flyter forskjellig i formen. ABS fylles lett og gir en god overflatefinish. PEEK trenger høyere temperaturer og lavere injeksjonshastigheter. Designere må planlegge materialvalg tidlig i prosessen.
Materialvalg for steriliseringskompatibilitet
Ikke all plast tåler rengjøring på sykehus. Hydrogenperoksiddamp og UV-lys bryter ned noen polymerer. ABS gulner under UV. Polykarbonat beholder styrken lenger. PEEK tåler dampautoklavtemperaturer over 250 °C. For robotstrukturdeler som må rengjøres daglig, er PEEK eller medisinsk polykarbonat smarte valg. Medisinsk rustfritt stål brukes også i områder som utsettes for kraftig slitasje eller direkte kontakt.
Former for medisinske deler trenger polerte hulrom. En grov form etterlater merker som fanger opp smuss og bakterier. For presisjonskomponenter kutter formprodusenter stålhulrom med CNC, og polerer dem deretter til en speilblank finish. Denne finishen overføres til hver støpt del. Fra et praktisk perspektiv starter rask prototyping av støpte deler med 3D-printede prøver. Ingeniører tester passform og funksjon før de skjærer i stål. Mange team bruker CNC-leverandører i Kina for prototypemaskinering, og går deretter videre til støping for produksjon.
3D-printing, støping og smiing
Ikke alle robotstrukturdeler kommer kun fra CNC eller støping. Tre andre prosesser dekker spesifikke behov i produksjonsmiksen.
3D-printing for prototyper og spesialtilpassede endeeffektorer
3D-printing bygger deler lag for lag. Ingen støpeform eller festeanordning er nødvendig. Det gjør det raskt for prototyper og engangsdeler. For spesialtilpasset produksjon av gripere eller nyttelastrom, skaper 3D-printing komplekse interne kanaler som maskinering ikke kan nå. Materialalternativer inkluderer medisinsk harpiks og PEEK-filamenter. Overflatefinishen er grovere enn støping, men det er greit for tidlig testing. Rask prototyping med 3D-printing lar ingeniører iterere raskt. Et PCR-maskinhus kan starte som en 3D-printet prototype for å sjekke passform, luftstrøm og monteringssekvens.
Støping for chassis og store konstruksjonsdeler
Støping helles smeltet metall i en sand- eller investeringsform. Det lager store robotstrukturdeler i ett stykke. Et støpt aluminiumschassis bærer robotens vekt uten sveiser eller festemidler. Det sparer monteringstid og øker stivheten. Kjerner lager indre hulrom for kabling eller kjølekanaler. For mellomstore volumer er støping bedre enn maskinering på kostnad. Avveiningen er lengre ledetider for mønsterlaging og verktøyfremstilling.
Smiing for høyfaste skjøter og lastbærende komponenter
Smiing av hammere eller pressing av varmt metall i form. Kornstrukturen følger delens kontur og tilfører styrke der det trengs mest. For høyfaste skjøter og lastbærende komponenter er smiing bedre enn maskinering når det gjelder utmattingslevetid. En smidd titanforbindelse er sterkere enn en maskinert skjøt fra stangmateriale. Prosessen koster mer verktøy, men sparer vekt og forbedrer langsiktig pålitelighet. Disse robotkonstruksjonsdelene utsettes for de høyeste belastningene under drift.
Produksjon av deler til sykehusleveringsroboter krever at hver del matches med den beste prosessen. CNC lager presisjonskomponenter. Støping lager komplekse polymerdeler i stor skala. 3D-printing, støping og smiing fyller hvert sitt spesifikke gap. NOBLE er et ledende produksjonsselskap i Kina, og tilbyr CNC-maskinering, sprøytestøping og 3D-printing for deler til sykehusleveringsroboter. Deres ISO 13485-sertifisering og presisjonsproduksjonskapasitet hjelper kundene med å gå effektivt fra prototype til produksjon.
Design av deler til sykehusleveringsroboter
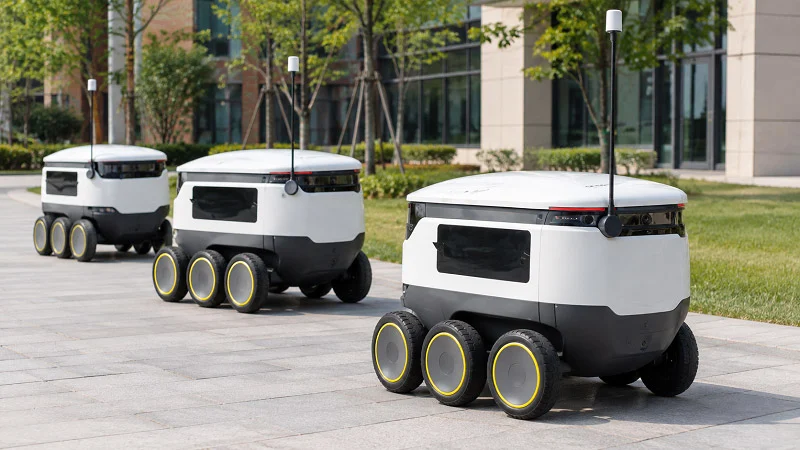
God design balanserer presisjon, rengjørbarhet og sikkerhet. Bommer du på én del, svikter roboten. En del som passer perfekt, men som fanger bakterier, er ubrukelig på et sykehus. En del som rengjør godt, men som ikke er i posisjon, mister prøver. Designere må tenke på alle tre fra dag én.
Toleranse for oppstabling og monteringstilpasning
Hver del har en toleranse. Stables de sammen, blir det flere feil. En brakett som er 0.1 mm feil, en skjøt som er 0.05 mm feil og et hus som er 0.08 mm feil, skaper en total feil på 0.23 mm. Det er nok til å bryte en dockingsekvens.
Minimering av kumulativ feil i flerdelte sammenstillinger
Smarte designere bruker kun stramme toleranser på kritiske funksjoner. De lar ikke-kritiske dimensjoner flyte. Dette holder kostnadene nede og kvaliteten oppe. Et PCR-maskinhus følger samme regel. Tetningssporet får stramme toleranser. Monteringshullene har ikke det. For kvaliteten på strukturelle deler til sykehusroboter fungerer denne selektive tilnærmingen best. Rask prototyping hjelper her. Ingeniører bygger en testmontering, måler oppbyggingen og justerer før de skjærer i stål.
Utforming for enkelt vedlikehold og utskifting
Deler slites ut. Lagre svikter. Motorer brenner ut. Designere bør gjøre bytter enkle. Bruk sikre festemidler. Merk kontakter. Bygg inn justeringsfunksjoner i rammen. En skjøt som tar to timer å bytte ut koster sykehuset penger. En som tar ti minutter holder roboten i gang.
Rengjørings- og steriliseringskompatibilitet
Sykehus rengjør alt. Roboter utsettes for hydrogenperoksiddamp, UV-lys og harde våtservietter. Design må overleve den rutinen i årevis.
Unngå sprekker og ru overflater
Bakterier gjemmer seg i sprekker. En sprekk på 0.5 mm er et trygt sted for bakterier. Designere bør spesifisere glatte radier og plane skjøter. Overflatefinish er også viktig. En ru overflate fanger opp smuss. En polert overflate fjerner det. For spesialtilpasset produksjon betyr dette tydelige merkinger på tegninger. CNC-maskinering kan treffe disse overflatene. Rask prototyping viser hvor sprekker dannes før produksjon.
Materialkompatibilitet med hydrogenperoksid og UV
Ikke all plast tåler rengjøring på sykehus. ABS gulner under UV. Polykarbonat holder lenger. PEEK håndterer begge deler. Rustfritt stål motstår alt. Designere må tilpasse materialer til rengjøringssyklusen. Et PCR-maskinhus bruker ofte polykarbonat av denne grunn. Den samme logikken gjelder for robotdeksler og -brett.
Overholdelse av sikkerhet og forskrifter
Regler gjelder for medisinske roboter. Designere må kjenne til dem før de skjærer i metall.
ISO 13485:2016 og standarder for medisinsk utstyr
ISO 13485:2016 setter kvalitetsregler for produksjon av medisinsk utstyr. Den dekker designkontroller, sporbarhet og risikostyring. En robot som bærer medisiner kan falle inn under denne standarden. CNC-leverandører i Kina med denne sertifiseringen kan hjelpe. De forstår dokumentasjons- og inspeksjonsbehovene.
Risikostyring for pasientrettede komponenter
Enhver del i nærheten av en pasient trenger en risikovurdering. Hva skjer hvis den går i stykker? Kan den klemme seg? Avgir den partikler? Designere bør bruke feilmodusanalyse. De bør teste verst tenkelige scenarioer. Robotsystemer med presisjonsmonteringsmuligheter brukes i produksjon av medisinsk utstyr for intrikate monteringsprosesser. Den samme presisjonen hører hjemme i deler til roboter for sykehuslevering.
Valg av prosesser for produksjon av robotdeler til sykehuslevering
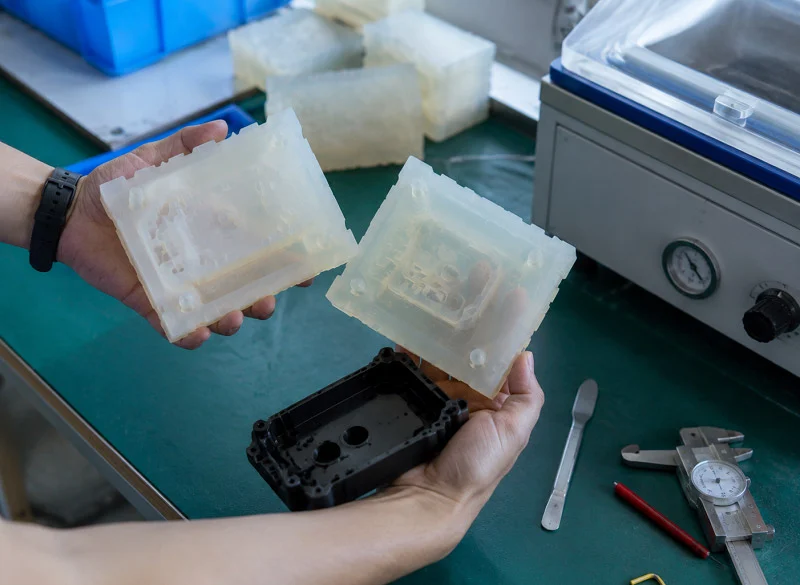
Valg av prosess er ikke en tilfeldig gjetning. Det avhenger av formen, antall deler og hvor stramme toleransene må være. Når du matcher disse godt, forblir produksjon av deler til sykehusleveringsroboter rask og billig. Når du gjør det feil, betaler du for verktøy du ikke trengte.
Matchingsprosess til delgeometri og volum
Former med underskjæringer betyr ofte at støping er løsningen. Enkle deler som krever høy presisjon betyr vanligvis kutting. Antall deler du trenger avgjør resten.
Når du skal velge CNC-maskinering fremfor sprøytestøping
Velg CNC når du trenger stramme toleranser, små serier eller raske resultater. Et girkassehus med lagerhull på ±0.01 mm fungerer bra med presisjons-CNC-maskinering. Støping krever et stålverktøy, så det sparer bare penger ved store volumer. For noen få hundre enheter vinner CNC både på kostnad og hastighet.
Hybride tilnærminger for komplekse sammenstillinger
Noen monteringer bruker begge metodene. Et støpt deksel kan klikkes på en maskinert ramme. Denne blandede banen holder kostnadene lave og presisjonen høy. Det er verdt å merke seg at høypresisjons 5-akset CNC-fresing håndterer de viktige metallfunksjonene, mens støping håndterer det ytre skallet.
Balansering av kostnader, ledetid og ytelse
Alle prosjekter avveier disse tre tingene. Nøkkelen er å vite hvilken som er viktigst akkurat nå.
Verktøyinvestering kontra kostnad per del
Former koster mer i starten. Prisen for hver del synker raskt etter det. Maskinering er det motsatte: lav oppsettkostnad, men en høyere pris for hver del. For et PCR-maskinhus er støping fornuftig i stor skala. For ti prototyper gjør CNC det.
Fra prototyping til produksjonsovergang
Begynn med rask prototyping for å bevise at tilpasningen fungerer. Bytt deretter til produksjonsverktøy når designet er endelig. Denne trinnvise veien reduserer risikoen. Mange team bruker CNC-leverandører i Kina for å bygge bro mellom de to.
Eksempel: Griperenheten til en leveringsrobot
Tenk deg en griper som plukker opp medisinflasker. Den trenger grep, renslighet og samme plassering hver gang.
Materialvalg: PEEK og rustfritt stål
Kjevene bruker PEEK for slitestyrke og sterilisering. Svingtappene bruker medisinsk rustfritt stål for styrke. Dette materialvalget balanserer vekt, kostnad og rengjøringsvennlighet.
Prosessvalg: CNC-maskinering og 3D-printing
Pinnene og kjevefestene kommer fra CNC-maskinering for presisjonskomponenter. Den spesialtilpassede kjeveformen starter som en 3D-utskrift. Denne blandingen lar ingeniører teste gripekraften før de forplikter seg til hardt verktøy.
Presisjonskrav og validering
Pivothullet har en tilpasning på ±0.01 mm. Validering bruker CMM-inspeksjon og første artikkelrapporter. Fra et praktisk perspektiv er det her 5-akset CNC-fresing og spesialtilpasset produksjon møter reelle kliniske behov. NOBLE, et ledende produksjonsselskap i Kina, hjelper kunder med å gå fra prototype til masseproduksjon med nettopp denne typen maskineringsekspertise.
Fremtidige trender innen deler til sykehusleveringsroboter
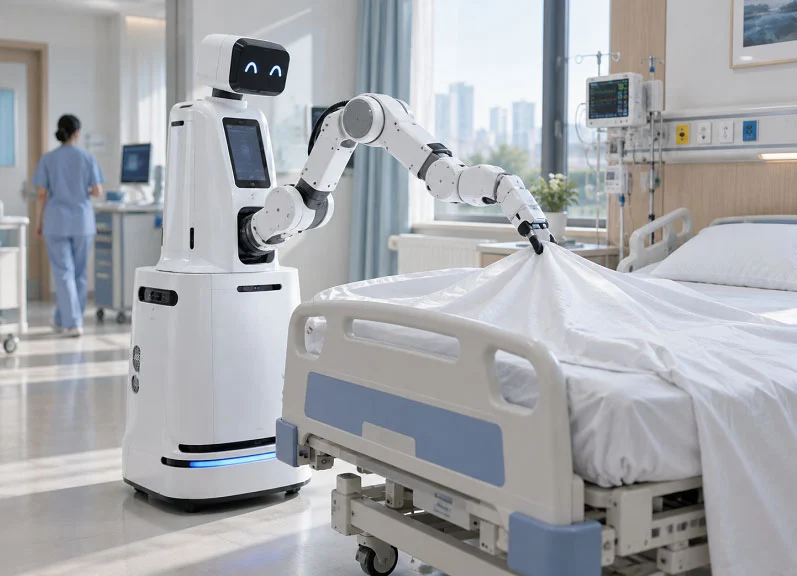
Det neste settet med deler til sykehusleveringsroboter vil avhenge av bedre materialer, strengere digital kontroll og design som enkelt kan endres. Alle trender knytter seg tilbake til de samme tre søylene: presisjon, materialer og prosesser. Når du gjør disse riktig, fungerer roboten i mange år. Når du gjør dem feil, bryter den sammen i en gang klokken 2.
Avanserte materialer og belegg
Nye materialer lover lengre levetid og mindre vedlikehold. De reduserer også sjansen for at bakterier blir med på en robot.
Selvsmørende kompositter
Selvsmørende kompositter blander faste smøremidler inn i basismaterialet. Lagre og foringer laget av disse komposittene fungerer uten fett. Det er viktig på et rent sykehus. Ingen fett betyr ingen drypp og ingen smuss som sitter fast. Disse komposittene håndterer også gjentatte rengjøringssykluser bedre enn standard plast. Et PCR-maskinhus står overfor lignende krav, så den samme materiallogikken gjelder ofte.
Antimikrobielle overflatebehandlinger
Antimikrobielle belegg dreper eller bremser bakterievekst ved kontakt. Sølvion- og kobberbaserte behandlinger er vanlige. De fungerer best på overflater folk berører ofte, som håndtak, brett og gripekjever. Belegget må tåle hydrogenperoksid og UV uten å flappe av. Det er først et materialproblem og deretter et prosessproblem.
Digital produksjon og smarte fabrikker
Fabrikker blir smartere. Dette skiftet endrer hvordan deler til sykehusleveringsroboter produseres og spores.
Industri 4.0 for sporbarhet
Industri 4.0 kobler sammen maskiner, sensorer og datasystemer. Hvert kutt, hver måling og hver inspeksjon loggføres. Hvis en skjøt svikter i felten, kan produsenten spore den tilbake til nøyaktig batch og maskin. Dette nivået av sporbarhet er viktig for regler for medisinsk utstyr. Det bygger også tillit hos kjøpere på sykehus.
AI-drevet prosessoptimalisering
AI-verktøy overvåker maskineringsdata i sanntid. De justerer matinger, hastigheter og verktøybaner for å holde toleransene tettere. For CNC-arbeid på kritiske funksjoner betyr det færre skrapdeler og mer konsistent produksjon. Rask prototyping er også en fordel. AI kan foreslå designjusteringer før første kuttet.
Modulære og skalerbare design
Modularitet lar sykehus bytte deler raskt. Det lar også produsenter skalere produksjonen uten å måtte redesigne alt.
Standardiserte grensesnitt for raske bytter
Standard monteringsmønstre og kontakter lar en tekniker bytte ut en griper eller et hjul på få minutter. Ingen spesialverktøy. Ingen lang nedetid. Denne tilnærmingen fungerer bra med spesialtilpasset produksjon, der hver modul kan bygges etter samme grensesnittspesifikasjon.
Design for additiv produksjon
Additive prosesser lar designere bygge interne kanaler og gitterstrukturer som maskinering ikke kan nå. En spesialtilpasset griper med konform kjøling eller lette ribber er et godt eksempel. Rask prototyping bruker allerede denne metoden. Etter hvert som skrivere blir raskere, vil flere produksjonsdeler følge. Mange team er fortsatt avhengige av CNC-leverandører i Kina for metallkomponentene som trenger tette passformer.
NOBLE: Produksjon av deler til sykehusleveringsroboter

Ekspertise innen metall- og plastmaskinering
NOBLE jobber med metall- og plastmaskinering for deler til sykehusleveringsroboter. Selskapet håndterer begge typer materialer. Det er viktig fordi én robot bruker aluminiumsrammer, skjøter i rustfritt stål og PEEK-gripere. Å ha én leverandør for alle disse sparer tid og holder toleransene de samme.
CNC-maskinering, sprøytestøping og 3D-printing
Verkstedet tilbyr CNC-maskinering, sprøytestøping og 3D-printing, alt på ett sted. CNC-dreiing og 5-akset fresing håndterer lagerboringer, girkassehus og dockinggrensesnitt. Støping tar seg av hus og deksler når man lager mange deler. 3D-printing fyller gapet for prototyper og tilpassede endeeffektorer. Et PCR-maskinhus følger samme vei: rask prototyping først, deretter riktig produksjonsprosess. Team som trenger metalldeler raskt, går ofte til CNC-leverandører i Kina, og NOBLE konkurrerer med samme hastighet og kvalitet.
Fra prototype til produksjon
Hvert program starter i det små. En rask prototyping-kjøring beviser at tilpasningen fungerer før penger brukes på verktøy. Deretter går teamet over til produksjon med de samme tegningene og inspeksjonsplanen. Denne kontinuiteten reduserer risikoen. Tilpasset produksjon fungerer best når prototypeverkstedet og produksjonslinjen deler ett kvalitetssystem.
Sertifiseringer og kvalitetssikring
Sertifiseringer viser en kjøper hva en butikk kan stole på. NOBLE har ISO 9001:2015 og ISO 13485:2016. Den første dekker generell kvalitetsstyring. Den andre gjelder medisinsk utstyr. Sammen dekker de produksjon av robotdeler til sykehuslevering for klinisk bruk.
ISO 9001:2015 og ISO 13485:2016
ISO 13485:2016 krever designkontroller, risikofiler og dokumentert sporbarhet. Dette passer for produksjon av medisinske roboter, der en sviktende skjøt kan påvirke pasientsikkerheten. Standarden presser også leverandører til å kontrollere sine egne underleverandører. Dermed holder både stålverket og polymerharpiksen seg innenfor kvalitetsnettet.
Full sporbarhet og inspeksjon
Hver batch har et varmepartinummer og en maskineringslogg. CMM-rapporter og inspeksjoner av den første artikkelen sikkerhetskopierer dimensjonsbekreftelsene. Hvis en del driver, kan verkstedet spore den til den nøyaktige maskinen og verktøyet. Dette nivået av journalføring er viktig når sykehus reviderer leverandørene sine.
Komplette tjenester fra design til montering
NOBLE gjør mer enn å skjære metall. Teamet støtter hele buen fra konsept til levert enhet. Dette spekteret hjelper kunder som mangler intern maskinerings- eller monteringskapasitet.
Design for støtte til produksjonsevne
Ingeniører gjennomgår tegninger før den første brikken flyr. De markerer stramme toleranser som øker kostnadene uten å øke funksjonaliteten. De foreslår utkastvinkler for støpte deksler og radier som CNC-verktøy faktisk kan nå. Denne tidlige tilbakemeldingen forkorter veien fra idé til produksjon.
Montering, testing og oppfyllelse
Verkstedet monterer delsystemer, tester dem og pakker dem for forsendelse. En gripemodul forlater døren ferdig validert. Fra et praktisk perspektiv sparer det kunden for en ekstra leverandør og et ekstra sett med kvalitetskontroller. Én partner, ett papirspor, ett kontaktpunkt.
Presisjon, materialer og prosesser henger sammen. En gripers jobb avgjør hvilken legering eller polymer som skal brukes. Sikkerhet og repeterbarhet må bestemme toleransene. Så funksjonen flyter ned til hver tegning. Sjekk ditt eget design mot dette rammeverket. Still ett spørsmål i hvert trinn: tjener dette valget delens jobb? Finn deretter en partner som kjenner til standarder for medisinsk utstyr og avansert maskinering. Se etter ISO 13485:2016 og reelle inspeksjonsdata. Materialene vil fortsette å forbedre seg. Digital produksjon vil fortsette å stramme inn sløyfen. Neste generasjon av sykehusleveringsrobotdeler vil være renere, lettere og mer pålitelige.
Vanlige spørsmål om deler til roboter for sykehuslevering
Hvilken toleranse kan CNC-maskinering oppnå for deler til sykehusleveringsroboter?
Presisjons-CNC-maskinering kan nå ±0.005 mm til ±0.025 mm på viktige funksjoner. Lagerboringer og dokkinggrensesnitt bruker ofte dette området for å holde bevegelsen repeterbar.
Hvilke materialer tåler daglig sterilisering best?
PEEK tåler dampautoklavsykluser over 250 °C. Medisinsk rustfritt stål tåler også hydrogenperoksid og UV-rengjøring uten å brytes ned.
Hvilke sertifiseringer bør en produsent ha?
ISO 13485:2016 sikrer kvaliteten på medisinsk utstyr. ISO 9001:2015 dekker generell kvalitetsstyring. Mange CNC-leverandører i Kina har begge sertifiseringene.
Hvordan fremskynder rask prototyping utviklingen?
3D-printing lager testdeler på timer. Ingeniører sjekker passform og funksjon før de bruker penger på produksjonsverktøy. Dette reduserer risikoen og forkorter tidslinjene.
Når gir spesialtilpasset produksjon mer mening enn standarddeler?
Tilpasset produksjon passer når standard deler ikke kan oppfylle hygiene-, styrke- eller presisjonsbehov. En gripers krav til materialer og toleranser er ofte unike.
Hvordan er materialvalget for et PCR-maskinhus sammenlignet med robotdeksler?
Et PCR-maskinhus trenger også stramme toleranser og overflater som er enkle å rengjøre. I likhet med robotbrett og -kapslinger bruker den ofte PEEK eller polykarbonat av lignende årsaker.
Hva er kumulativ feil, og hvordan kontrollerer du den?
Toleranser hoper seg opp på tvers av flere skjøter. Ingeniører reduserer total feil ved å bruke tette angivelser på kritiske funksjoner og stive strukturelle deler i monteringen.