
Introduksjon
Tegninger spesifiserer den nødvendige formen på en del. Materialvalg påvirker imidlertid maskinbarheten. Toleranser bestemmer de nødvendige maskinverktøyene og skjæreverktøyene. Maskinverktøyenes maskineringsmuligheter begrenser hva som kan oppnås. Inspeksjonsmetoder avgjør om en del oppfyller spesifikasjonene. Alle disse faktorene samhandler med hverandre. Å endre en av dem fører til at de andre også endres.
CNC- prototypeproduksjon danner broen mellom konsept og produksjon. Presisjons-CNC-prototyper demonstrerer at designet kan lages, verifiserer materialenes egnethet og bekrefter at toleranser kan overholdes. Denne prosessen handler ikke bare om å produsere deler; det handler om å lære av erfaringen og iterativt optimalisere designet. Det er verdien av CNC-hurtigprototyping.
Hvorfor er CNC Rapid Prototyping Viktig for Tilpassede deler produksjon?
Valider design før masseproduksjon
Prototyper kan demonstrere aspekter som tegninger ikke kan formidle. De avslører designfeil som bare blir synlige i tredimensjonalt rom; de avslører monteringsproblemer når deler ikke passer ordentlig sammen; og de fremhever toleranseproblemer når funksjoner ikke justerer seg.
Produksjonsbegrensninger blir tydelige. En funksjon som er enkel å tegne på en blåkopi kan være fullstendig umulig å maskinere i praksis. Å sette for stramme toleranser på ikke-kritiske overflater øker bare kostnadene uten å gi noen praktisk fordel. CNC-hurtigprototyping fanger opp disse feilene tidlig.
Reduser utviklingskostnader og produksjonsrisikoer
Ett scenario: Produksjonen starter, og deler produseres på maskinene. De kan imidlertid ikke monteres og består ikke inspeksjonen. Det blir klart at en designfeil ble oversett. Tusenvis av deler blir vraket, tid og penger går til spille, og budsjettet overskrides.
Et annet scenario. Først produserer man en liten gruppe prototyper. Ingeniørene tester delene, justerer designet, optimaliserer produksjonsprosessen og starter deretter masseproduksjonen. Som et resultat passer delene sammen riktig, består inspeksjon og avfall minimeres.
Prototypetesting sparer tid og materialer samtidig som det reduserer risikoen for masseproduksjonsfeil. CNC-prototypeproduksjon er forsikringen for volumproduksjon.
Forbedre kommunikasjonen mellom ingeniører og produsenter
Ingeniørtegninger inkluderer nødvendige toleranser, krav til overflateruhet og maskineringsspesifikasjoner. Imidlertid inneholder de noen ganger også unødvendige elementer.
Unødvendige stramme toleranser øker kostnadene uten å forbedre funksjonaliteten. Feil krav til overflateruhet kan kreve polering når det faktisk ville være tilstrekkelig å frese overflaten. Urealistiske maskineringsspesifikasjoner kan kreve produksjon av funksjoner som er vanskelige eller til og med umulige å produsere.
En dyktig hurtig-CNC-maskineringspartner gjennomgår designet. De gir tilbakemeldinger fra DFM og foreslår modifikasjoner for å redusere kostnader uten at det går på bekostning av funksjonaliteten. Prototyping validerer disse forslagene, lukker kommunikasjonssløyfen og optimaliserer designet. Produsenter forstår designets intensjon, og ingeniører forstår de tekniske begrensningene, slik at hele prosessen går smidigere.
CNC Rapid Prototyping-prosess: Fra designgjennomgang til endelig produksjon
Trinn 1: Kravanalyse og teknisk kommunikasjon
Bruksmiljøet påvirker materialvalg og overflatebehandling. Belastningskrav bestemmer styrke og utmattingslevetid. Driftstemperatur styrer hensyn til termisk ekspansjon. Kjemisk eksponering eller korrosjonsrisiko velger legering og beskyttende belegg.
Kritiske dimensjoner og funksjonelle overflater må identifiseres. Krav til utseende påvirker etterbehandling og kostnader.
Her er et praktisk eksempel. Et krav til overflatefinish som Ra 0.8 kan være trykt på tegningen. Men er det nødvendig? Hvis overflaten er kosmetisk, kan en grovere overflate være akseptabel. Justering av unødvendige spesifikasjoner kan redusere maskineringskostnadene betydelig. Rask CNC-maskinering blir rimeligere når designet samsvarer med det faktiske behovet.
Trinn 2: Gjennomgang av teknisk tegning og analyse av DFM
En profesjonell CNC-prototypeprodusent gjennomgår designet før maskinering. Fire områder evalueres.
- Toleranseanalyse
Enhver toleranse har en kostnad. Altfor stramme toleranser mangedobler maskineringstid og inspeksjonsarbeid. Et krav til flathet på 0.005 mm kan doble kostnaden sammenlignet med 0.02 mm. Ingeniøren og produsenten må bli enige om hva som er funksjonelt kontra hva som er overdrevent.
- Maskinering gjennomførbarhet
Verktøyet må nå frem til funksjonen. Dype hull med små diametre utfordrer verktøyets stivhet og kjølevæsketilførsel. Fikseringsanordningens design må holde delen uten forvrengning. Verktøyinterferens oppstår når verktøyholderen kommer i kontakt med delen eller fikseringsanordningen. Designet må ta hensyn til disse begrensningene i den virkelige verden.
- Materialkompatibilitet
Det valgte materialet må samsvare med applikasjonen og maskineringsprosessen. Noen legeringer er frittskjærende. Andre er gummiaktige og forårsaker oppbygging av egg. Noen materialer deformasjonsherder. Produsenten må kjenne materialets oppførsel for å velge riktig verktøy og hastigheter.
- Inspeksjonsgjennomførbarhet
En dimensjon som ikke kan måles, er en dimensjon som ikke kan kontrolleres. Kritiske funksjoner må være tilgjengelige for CMM-prober, presisjonsmålere eller tilpassede inspeksjonsarmaturer. Uten inspeksjonskapasitet kan ikke delen verifiseres. Uten verifisering er produksjonsprosessen uprøvd.
Disse fire aspektene danner kjernen i DFM-gjennomgangen. De sikrer at deler kan produseres, måles og produseres i volum. CNC-rapid prototyping inkluderer denne gjennomgangen som et standardtrinn, noe som er nøkkelen til å produsere deler av høy kvalitet.
Materialvalg for CNC-rask prototyping
Vanlige materialer brukt til CNC-rask prototyping
| Materiale | Vanlige karakterer | Fordeler | Typiske bruksområder |
| Rustfritt stål | SUS304, SUS316L | Korrosjonsbestandighet, styrke | Medisinsk utstyr, matmaskiner |
| Aluminum Alloy | 6061, 5052 | Lett, utmerket maskinbarhet | Elektronikk, automatiseringsdeler |
| Karbonstål | SPCC, 08F | Lav kostnad, god formingsytelse | Metallplatehus, braketter |
| Messing | H62, H65 | God ledningsevne | Kontakter, terminaler |
| Ingeniørplast | POM, PA66 | Slitasjemotstand, selvsmøring | Gir, foringer |
Disse materialene dekker de fleste raske CNC-maskineringsapplikasjoner. Valget avhenger av funksjon, miljø og kostnad.
Unngå feil ved materialvalg
Tre vanlige problemer dukker opp ved materialvalg.
- Valg av materialer uten å vurdere sveisekrav. SUS304 er en vanlig rustfritt stålkvalitet. Men sveising reduserer korrosjonsmotstanden. SUS304L eller SUS316L har lavere karboninnhold. De motstår intergranulær korrosjon etter sveising. Basismaterialet må samsvare med produksjonsprosessen.
- Ignorerer korrosjonsbestandighet. Prototypen kan testes i et rent miljø. Produksjonsdelen kan bli utsatt for kjemikalier, saltspray eller fuktighet. Materialet må tåle de faktiske driftsforholdene, ikke bare testforholdene.
- Valg av materialer som ikke er egnet for maskineringsprosesser. Noen legeringer er enkle å skjære. Andre er slipende, gummiaktige eller arbeidsherdende. Verktøyets levetid blir dårligere. Overflatefinishen forringes. Kostnadene øker. Materialets maskinbearbeidbarhet må samsvare med tidslinjen for CNC-hurtigprototyping.
Det riktige materialet er ikke alltid det sterkeste eller det billigste. Det er det som balanserer egenskaper, maskinbarhet og kostnader for den spesifikke applikasjonen. Denne balansen er det som gjør CNC-prototypeproduksjon kostnadseffektiv.
Valg av riktig produksjonsprosess etter CNC Rapid Prototyping
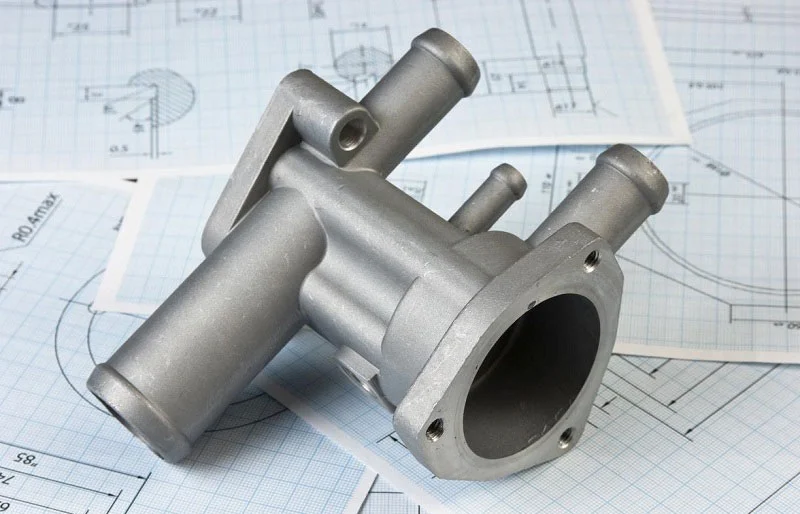
Ulike prosesser skaper forskjellige kostnadsstrukturer
Design validert gjennom CNC-rapid prototyping krever fortsatt utvikling av en produksjonsstrategi. Den samme delen kan følge forskjellige produksjonsbaner basert på følgende fire faktorer: produksjonsbatchstørrelse, geometrisk kompleksitet, materialutnyttelse og krav til overflatefinish.
Alternativ A: Full CNC-maskinering
Fordeler: Raskt oppsett. Ingen verktøyinvestering nødvendig. Ideell for prototyping og småskalaproduksjon.
Begrensninger: Lang maskineringstid per del. Lav materialutnyttelse – mesteparten av emnet skjæres bort som spon.
Dette alternativet er egnet for produksjonsvolumer der verktøykostnadene ikke kan dekkes inn. For produksjonsserier på færre enn noen få hundre deler er rask CNC-maskinering fortsatt konkurransedyktig.
Alternativ B: Stempling + CNC-etterbehandling
Stempling muliggjør rask forming av emner. Høy materialutnyttelse. Lavere enhetskostnad. CNC-etterbehandling muliggjør presisjonsfunksjoner som ikke kan oppnås ved kun stempling.
Dette alternativet er egnet for større produksjonsserier med relativt enkle geometrier der kostnadene ved stemplingsdyser er rimelige.
Alternativ C: Støping + CNC-maskinering
Støping produserer deler med nesten ferdig form. Komplekse geometrier blir mulige. Innvendige hulrom, buede overflater og tynnveggede seksjoner oppnås gjennom støping i stedet for maskinering. CNC-etterbehandling sikrer kritiske toleranser og skaper funksjonelle overflater.
Dette alternativet er egnet for komplekse geometrier og produksjon i middels til høyt volum. Selv om formkostnadene er høyere enn for stempling, kan et bredere spekter av geometrier oppnås.
Valget ditt avhenger av type og mengde deler, og prototyping danner grunnlaget for beslutningstaking. Det gir data om maskineringstid, materialegenskaper og gjennomførbarheten av funksjoner. Disse dataene styrer valget av produksjonsprosesser. CNC-prototypeproduksjon er ikke et mål. Det er utgangspunktet for å velge riktig produksjonsmetode.
Vurder Overflatebehandling Under prosessplanlegging
Overflatebehandling er en del av produksjonsplanen. Det påvirker maskineringsstrategien, inspeksjonsmetodene og den endelige kvaliteten. Hvis kravene til overflatebehandling ignoreres i prototypefasen, kan deler bestå den første inspeksjonen, men ikke bestå den endelige inspeksjonen etter belegg.
Prototyper bør følge samme prosesssekvens som produksjonsdeler. Dette sikrer at de ferdige delene oppfyller de nødvendige spesifikasjonene.
CNC Rapid Prototyping til produksjon: Sikre jevn kvalitet
En perfekt prototype garanterer ikke perfekt produksjon. Prototyper lages vanligvis med ekstra omhu. Operatøren holder fokus, og maskinen er nyoppsatt og kjører i god stand. Produksjonen går imidlertid ofte i timevis. Verktøyslitasje, temperaturendringer og prosessvariasjoner kan forekomme, noe som kan føre til forskjeller mellom deler.
Produksjonssuksess avhenger av prosessens repeterbarhet, ikke bare prototypens nøyaktighet. Hele produksjonsprosessen må kontrolleres på riktig måte.
Prosesskapasitet (Cpk)
Cpk måler stabiliteten til en produksjonsprosess. En Cpk-verdi over 1.33 indikerer at prosessen konsekvent kan produsere deler innenfor toleransen. En verdi over 1.67 representerer utmerket prosesskapasitet.
En prototype kan oppfylle målkravene, men produksjonsprosessen må oppnå det samme målet konsekvent. CPK bidrar til å avgjøre om produksjonsprosessen har denne muligheten.
SPC (Statistical Process Control)
Kritiske dimensjoner må overvåkes kontinuerlig. Måledata registreres og plottes som trender for å identifisere potensielle problemer tidlig.
Et skifte i gjennomsnittsverdien indikerer vanligvis et prosessproblem, mens en bredere dataspredning viser økt prosessvariasjon. SPC oppdager disse endringene før deler går utenfor spesifikasjonen.
Første artikkelinspeksjon (FAI)
Den første produksjonsdelen blir grundig inspisert. Alle dimensjoner og overflater måles og kontrolleres for å sikre at delen oppfyller kravene i tekniske tegninger.
FAI verifiserer om produksjonsprosessen kan gjenskape prototypens kvalitet. Hvis den første artikkelen består inspeksjonen, kan masseproduksjonen fortsette.
Inspeksjon under prosess
Verktøyslitasje kan endre skjæreforholdene, noe som resulterer i redusert overflatekvalitet og dimensjonsnøyaktighet. Inspeksjon underveis brukes til å overvåke disse endringene.
Verktøy byttes ut med planlagte intervaller. Overflatekvaliteten kontrolleres regelmessig, og kritiske dimensjoner verifiseres med definerte frekvenser.
CNC-hurtigprototyping gir kvalitetsgrunnlaget. Prototypen definerer målstandarden, og produksjonsprosessen må oppfylle denne standarden hver gang. Proseskontroll er nøkkelen til å nå dette målet.
Uten prosesskontroll er en prototype bare en engangsprøve. Med riktig prosesskontroll kan produksjonsdeler konsekvent oppnå samme kvalitet som prototypen.
Vanlige feil når du velger en leverandør av CNC-rask prototyping
Feil 1: Sammenligning av kun enhetspris
Det laveste tilbudet fører ofte til høyere kostnader til slutt. Kvalitetsproblemer kan føre til kasserte deler. Leveringsforsinkelser kan forsinke hele prosjektet. Omarbeidingskostnader kan eliminere eventuelle innledende besparelser.
Pris er bare én faktor. Ingeniørstøtte er like viktig. En pålitelig leverandør gjennomgår designet og gir forbedringsforslag. Produksjonskapasitet er også viktig – kan leverandøren faktisk produsere deler som oppfyller de nødvendige spesifikasjonene? Kvalitetssertifiseringer som ISO 9001 og ISO 13485 viser at leverandøren har en kontrollert produksjonsprosess.
En partner for produksjon av CNC-prototyper gir verdi utover kostnaden per del. Når kvalitet og levering er avgjørende, er den laveste prisen sjelden det beste valget.
Feil 2: Levere ufullstendige tegninger
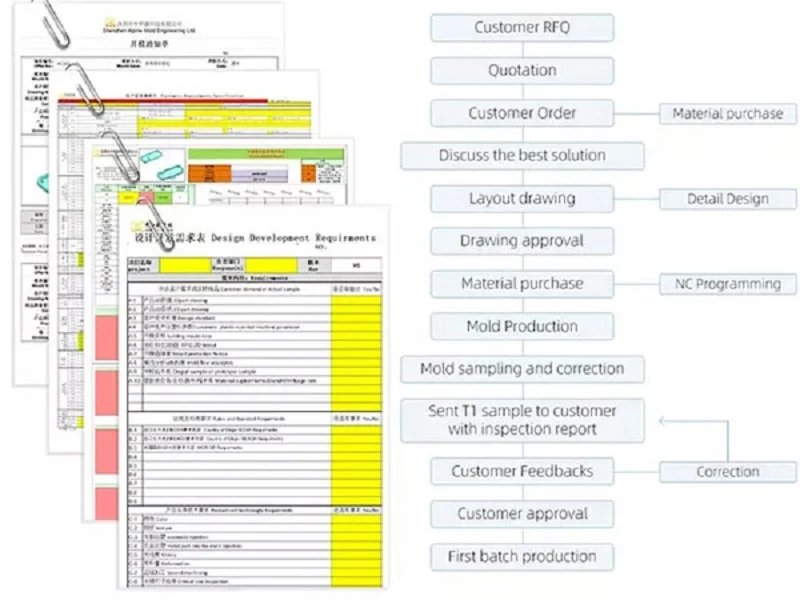
En tegning er en kontrakt for produksjonsprosessen. Manglende viktige detaljer kan føre til misforståelser.
Tydelige toleranser definerer akseptable størrelsesgrenser for delen. Materialspesifikasjoner forteller leverandøren hvilket materiale som skal brukes. Krav til overflatebehandling styrer delens utseende og funksjon. Inspeksjonskriterier definerer hvordan delen skal verifiseres.
Uten denne informasjonen må leverandørene gjøre antagelser. Delen kan være produsert riktig basert på deres tolkning, men likevel ikke oppfylle dine faktiske krav. Feilkommunikasjon kaster bort tid og øker kostnadene.
Feil 3: Hopper over prototypevalidering
Prototypevalidering er et viktig trinn i produksjonsprosessen. Å hoppe over validering for å spare tid skaper vanligvis større problemer senere.
Hvis det oppdages designfeil etter at produksjonen har startet, kan et stort antall deler bli skrap. Produksjonsproblemer som burde vært identifisert tidligere, kan også dukke opp, noe som fører til kostbare redesign.
CNC-hurtigprototyping bidrar til å identifisere og løse problemer før de blir kostbare. Delen produseres, måles og funksjonstestes. Designet forbedres deretter basert på resultatene, slik at produksjonen kan starte med større sikkerhet.
CNC Rapid Prototyping-tjenester hos NOBLE
Omfattende CNC-hurtigprototypingfunksjoner
NOBLE er en partner innen presisjonsproduksjon. Kapasitetene er brede. CNC-maskinering produserer komplekse metall- og plastdeler. Metallfabrikasjon skaper strukturelle sammenstillinger. Plastbehandling omfatter sprøytestøping og spesialforming.
Lavvolumsproduksjon støtter prototyper og pilotkjøringer. Masseproduksjon skaleres til store volumer. Monteringstjenester integrerer komponenter i ferdige produkter.
CNC-hurtigprototyping står i sentrum. Den bygger bro mellom designvalidering og produksjon. Prosessen er integrert med hele produksjonsarbeidsflyten. Én leverandør håndterer overgangen fra prototype til volum. Det reduserer overleveringer og forenkler prosjektledelsen.
Kvalitetssertifiseringer og produksjonspålitelighet
ISO 9001:2015 dekker generell kvalitetsstyring. Konsekvente prosesser. Dokumentert kontroll. Sporbar inspeksjon.
ISO 13485:2016 gir de strenge kravene som kreves for medisinsk utstyr. Strengere sporbarhet. Strammere prosessvalidering.
Vanlige spørsmål om CNC-rask prototyping
Hvor nøyaktige er CNC-hurtigprototyper?
Nøyaktighet avhenger av fire faktorer. Materialet påvirker termisk stabilitet og verktøyslitasje. Maskinens kapasitet bestemmer posisjoneringsnøyaktighet og repeterbarhet. Delgeometri påvirker verktøyets tilgjengelighet til funksjoner. Toleransekrav definerer det akseptable feilområdet.
Vanligvis kan CNC-hurtigprototyper med enkle geometrier oppnå en nøyaktighet på ±0.01 mm. Deler med dype hulrom eller komplekse egenskaper kan oppnå rundt ±0.05 mm. Leverandøren bør evaluere den spesifikke deldesignen og kravene for å gi det oppnåelige toleranseområdet.
Hvor lang tid tar CNC-rask prototyping?
Ledetiden avhenger av flere faktorer. Delkompleksiteten påvirker maskineringstiden. Materialtilgjengelighet påvirker råvarekilden. Mengde påvirker total maskineringstid. Inspeksjonskrav legger også til tid for verifisering.
Enkle deler kan vanligvis leveres innen 3 til 5 dager. Komplekse deler som krever flere oppsett og full inspeksjon kan ta 10 til 15 dager. Rask CNC-maskinering fokuserer på effektivitet, men produksjon av høy kvalitet krever fortsatt tilstrekkelig tid.
Hva er forskjellen mellom CNC-hurtigprototyping og 3D utskrift?
| Faktor | CNC Rapid Prototyping | 3D-utskrift |
| Prosess | Subtraktiv maskinering | Tilsetningsindustri |
| Overflatebehandling | Bedre | Varierer, ofte røffere |
| Geometry | Begrenset av verktøytilgang | Utmerket for komplekse former |
| Materiale | Metall og plast | Mest plast, noe metall |
| Søknad | Funksjonelle metalldeler | Konseptmodeller, formstudier |
| Nøyaktighet | høyere | Senk |
CNC kan produsere metalldeler som kan testes og brukes i virkelige applikasjoner, mens 3D-printing raskt kan lage konseptmodeller. Det riktige valget avhenger av prototypens formål.
CNC-rask prototyping er ideelt for funksjonell validering, mens 3D-printing er bedre egnet for visuelle modeller og konseptverifisering.






