
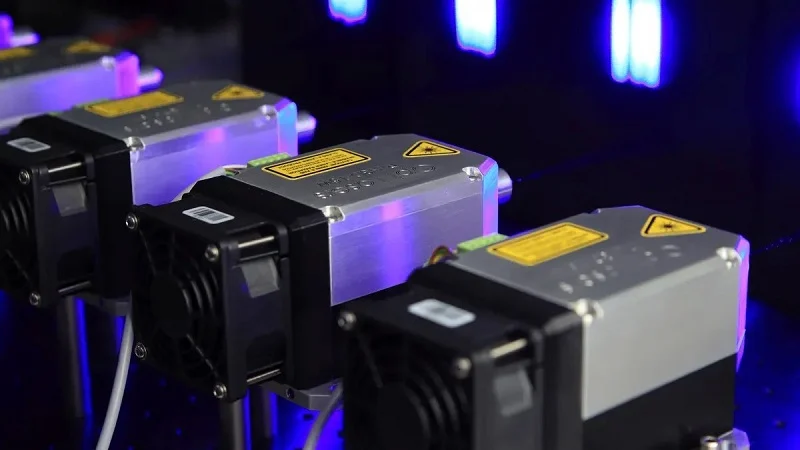
Se for deg et stort datasenter som jobber med millioner av forespørsler hvert sekund. Inne i hver svitsj jobber et lite optisk modulhus stille. Dette nøye konstruerte kabinettet beskytter skjøre deler, fjerner varme og stopper elektromagnetisk interferens.
Uten skikkelig hus svikter optiske transceivermoduler. Overoppheting dreper lasere. EMI ødelegger signaler. Mekanisk stress ødelegger forbindelser. Disse feilene skader fiberoptiske kommunikasjonssystemer.
Riktig hus gir høy ytelse for tilkobling. Ingeniører velger mellom metaller, keramikk og legeringer. De velger produksjonsmetoder som støping eller maskinering. De matcher hus til formfaktorer fra SFP til QSFP-DD.
Til slutt vil du vite hvordan du sammenligner boligvalg med tanke på ytelse, pålitelighet og kostnad.
Hvorfor Optiske modulhus Saken
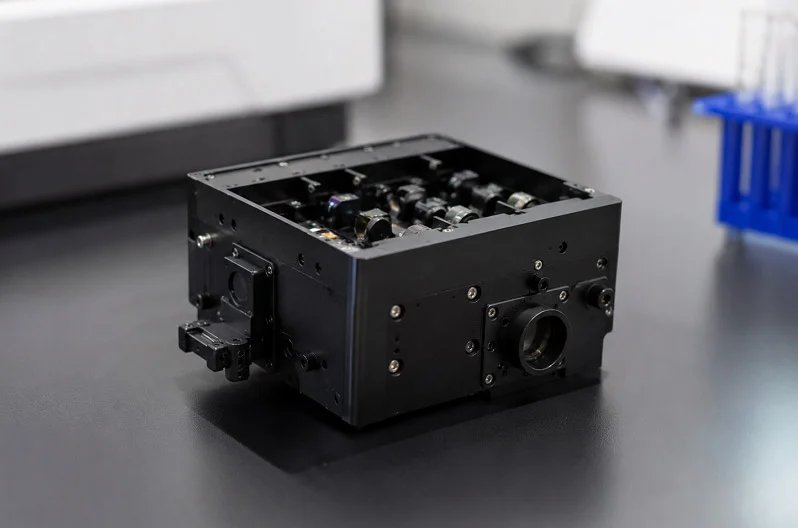
Beskyttelse av ytelse og pålitelighet
Tenk på huset til den optiske modulen som den første forsvarslinjen. Det beskytter sensitive optiske deler mot fysisk skade. Støv, fuktighet og mekanisk stress kan skade skjøre lasere og fotodetektorer. Uten et sterkt kabinett svikter disse delene raskt. Kabinettet bidrar også til å håndtere varme. Lasere og digitale signalprosessorer (DSP-er) produserer mye varme. I overfylte datasentre bygger varmen seg raskt opp. Hvis kabinettet ikke kan lede bort varme, synker ytelsen. Modulen kan til og med slå seg av. En god kabinettdesign holder temperaturen stabil. Den bruker materialer som aluminium for å trekke varme bort fra varme punkter. Dette påvirker direkte påliteligheten. Kjøligere deler varer lenger. De fungerer også mer konsistent. Så kabinettet er ikke bare en boks. Det er en viktig del av den termiske banen.
Muliggjør høyhastighets dataoverføring
Høyhastighets dataoverføring trenger mer enn rask elektronikk. Den trenger rene signaler. Elektromagnetisk interferens (EMI) er et stort problem. Uten skikkelig skjerming ødelegger EMI data. Det forårsaker krysstale mellom moduler i nærheten. Det ødelegger signalkvaliteten. Huset til den optiske modul fungerer som et Faradays bur. Det holder elektromagnetisk stråling inne i modulen. Det blokkerer også ytre interferens fra å nå delene. Dette er viktig for høyhastighetsoptiske moduler. Ved hastigheter på 400G og 800G forårsaker selv liten interferens feil. Huset må være ledende. Sink- og aluminiumslegeringer fungerer bra for dette. De lager en kontinuerlig skjerming rundt elektronikken. Designet trenger også presis montering med burkontakter. Ethvert gap i huset lar EMI slippe ut. Så produksjonstoleranser er viktige. Et godt laget hus holder signalene rene og raske. Det muliggjør datahastighetene som moderne nettverk trenger.
Kjernefunksjoner i optiske modulhus
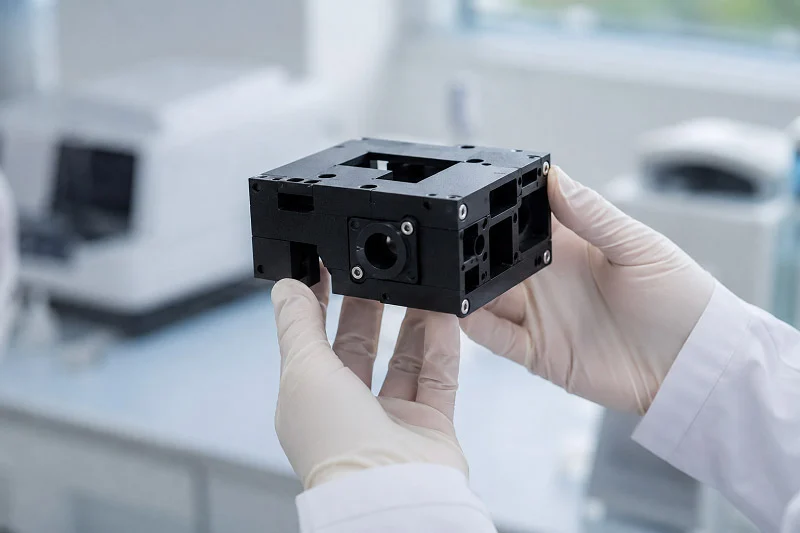
Mekanisk grensesnitt og justering
Den optiske modulens hus må passe perfekt med burkontakten på vertskortet. Tenk på det som en nøkkel som skyves inn i en lås. Husets ytre mål følger strenge standarder, slik at det passer riktig hver gang. Når du skyver en modul inn i en svitsjport, styrer huset den elektriske kontakten på plass. Et feiljustert hus forårsaker bøyde pinner eller dårlig elektrisk kontakt. Det fører til periodiske feil som er vanskelige å diagnostisere.
Kjøleribber er også avhengige av presis justering. Husets toppflate presser mot en kjøleribbe eller termisk pute. Hvis huset har bare en liten vridning, reduserer gapet varmeoverføringen. Modulen går varmere enn designet. Dette forkorter komponentens levetid og kan utløse termiske avstengninger. Produsenter har strenge toleranser på kontaktflatene. De kontrollerer også låsemekanismens posisjon. Låsen må gå sikkert i lås, men løsne jevnt. For løs, og vibrasjon kobler fra modulen. For stram, og teknikere sliter under vedlikehold.
EMI-skjerming og signalintegritet
Elektromagnetisk interferens utgjør en konstant trussel mot høyhastighetssignaler. Huset fungerer som et Faradays bur, som inneholder stråling fra modulens elektronikk. Det blokkerer også ekstern interferens fra å nå sensitive komponenter. Ledende materialer som sink- eller aluminiumslegeringer skaper denne skjoldet. Hele kabinettet må opprettholde elektrisk kontinuitet. Hver søm, skruehull og ventil blir et potensielt lekkasjepunkt.
Designere følger nøye med på disse hullene. De plasserer skruene riktig for å holde skjermen kontinuerlig. De legger til fjærfingre eller ledende pakninger ved kontaktåpningen. Disse funksjonene opprettholder kontakten mellom huset og buret. Uten dem slipper EMI ut og ødelegger nabomoduler. Krysstale mellom tilstøtende porter øker bitfeilratene. Ved hastigheter på 400G forårsaker selv små lekkasjer retransmisjoner som bremser nettverket.
Huset må balansere flere jobber samtidig. Det gir mekanisk styrke for gjentatte pluggingsykluser. Det skaper en solid termisk bane for varmefjerning. Og det inneholder elektromagnetisk energi. Disse funksjonene konkurrerer noen ganger. En tykkere vegg forbedrer skjermingen, men legger til vekt. Flere ventilasjonshull hjelper luftstrømmen, men skaper EMI-lekkasjer. God design finner det optimale punktet. Denne balansen støtter direkte termisk styring samtidig som signalene holdes rene. Ingeniører evaluerer hver avveining nøye i designfasen.
Materialer for optiske modulhus
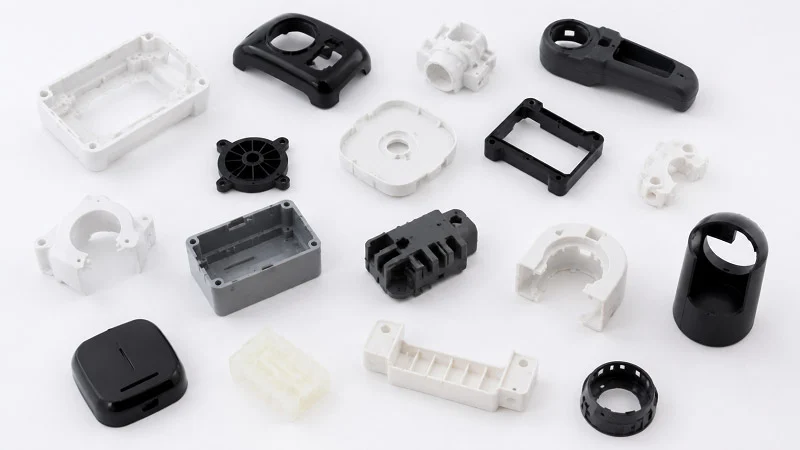
Å velge riktig materiale til et optisk modulhus betyr å balansere varme, vekt, kostnad og skjerming. Hvert metall har sine egne styrker. Valget påvirker hvor godt modulen fungerer og hvor mye den koster å lage. Ingeniører velger ikke et materiale av bare én grunn. De ser på alt sammen.
Metaller: Aluminium, sink og kobberlegeringer
Aluminium er det vanligste valget for optiske modulhus. Det er lett, noe som er viktig i overfylte datasentre der hvert gram teller. Det transporterer varme bort fra lasere og DSP-er veldig bra. Aluminium koster også mindre enn andre høyytelsesmetaller. For de fleste bruksområder gir det en god balanse mellom ytelse og pris. Du finner aluminium i mange modultyper, fra SFP til QSFP-DD.
Sink har forskjellige fordeler. Når det smeltes, flyter sink veldig lett. Det lar produsenter støpe komplekse former med tynne vegger og fine detaljer. Sinkhus er sterke og harde, så de varer gjennom mange pluggingsykluser uten å slites ut. De koster også ofte mindre enn aluminium. Men sink har et problem: det ruster lett. Overflatebehandlinger som plating eller belegg er nødvendig for å beskytte huset over tid. Selv med det ekstra trinnet er sink fortsatt et vanlig valg for moduler som trenger detaljerte former.
Kobberlegeringer gir den beste varmeytelsen av de tre. Varme beveger seg raskere gjennom kobber enn gjennom aluminium eller sink. For høyeffektsmoduler som blir veldig varme, hjelper kobber mye. Ulempen er at kobber koster mer. Det er også vanskeligere å støpe med fine detaljer, så produsenter har mer problemer med komplekse former. Du ser vanligvis kobber i spesialmoduler der varme er det største problemet.
| Materiale | Nøkkelferdigheter | Avveininger |
| Aluminum | Lett, utmerket varmeoverføring | Vanskeligere å støpe med fine detaljer |
| sink | God EMI-skjerming, flyter lett for komplekse former, sterk, lav kostnad | Ruster lett, trenger overflatebehandling |
| Kobber | Beste varmeoverføring | Dyr, vanskelig å støpe med fine detaljer |
Keramikk og tekniske plaster
Metaller er vanligst, men keramikk og plast har viktige bruksområder. Keramikk tåler svært høye og lave temperaturer uten å falle fra hverandre. De blokkerer også elektrisitet, noe metaller ikke kan. Disse egenskapene gjør keramikk godt egnet for spesielle bruksområder der både varme- og elektrisk isolasjon er nødvendig. Ulempen er kostnad og skjørhet. Keramiske hus koster mer å lage og kan sprekke under belastning. Så de brukes hovedsakelig i spesielle eller svært pålitelige situasjoner.
Ingeniørplast som LCP (flytende krystallpolymer) og PPS (polyfenylensulfid) er lette og billige. De tåler middels varme godt nok for moduler med lavere hastighet. De lar også produsenter lage komplekse støpte former i store mengder. Sprøytestøping med plast koster mindre enn støpemetall , spesielt for store partier. Men plast kan ikke matche metaller for varmeoverføring eller EMI-skjerming. For 10G- eller 25G-moduler fungerer ofte den avveiningen. For 400G og raskere fungerer plast vanligvis ikke.
Det endelige materialvalget avhenger av hva kunden trenger. Varmebudsjettet setter minimum: hvor mye varme må huset bevege seg? Vektbegrensninger er viktige for bærbart eller plassbegrenset utstyr. Kostnadsmål former hver beslutning. Miljøforhold legger til et nytt lag. Vil modulen møte fuktighet, vibrasjoner eller temperaturendringer? Hver faktor flytter valget i en annen retning. Ingeniører tenker på alt dette sammen før de velger et materiale. Å få dette riktig tidlig sparer tid og penger senere i produksjonen.
Produksjonsprosesser for optiske modulhus
Å lage et hus betyr å velge riktig prosess for volum og materiale. Hver metode har sine egne styrker. Valget påvirker kostnad, kvalitet og hvor raskt du kan få tak i deler. De tre hovedprosessene er støping, CNC-maskinering og sprøytestøping. Hver av dem dekker et annet behov.
Pressstøping: Bransjestandarden
Pressstøping er den vanligste måten å lage metallhus på. Prosessen presser smeltet metall inn i en stålform under høyt trykk. Aluminium- og sinklegeringer fungerer best her. Metallet avkjøles raskt og danner en del med trange dimensjoner og en glatt overflate. Trykket sikrer at metallet fyller hvert hjørne av formen. Dette skaper konsistente resultater på tvers av tusenvis av deler.
Dimensjonsnøyaktighet er svært viktig for disse delene. Huset må passe perfekt med burkontakter og kjøleribber. Pressstøping holder toleransene godt. Delene blir konsistente fra første til titusendels skudd. Denne repeterbarheten er vanskelig å slå. Selv små variasjoner i huset kan forårsake justeringsproblemer. Så prosessen må holde seg stabil gjennom hele kjøringen.
Overflatefinish er en annen fordel. Støpte deler har en glatt ytre overflate. Dette hjelper varmen med å bevege seg fra huset til kjøleribben. En ru overflate skaper små luftgap. Disse hullene fanger opp varme og reduserer ytelsen. Den glatte overflaten bidrar også til EMI-skjerming. Færre hull betyr at mindre stråling kan slippe ut. Overflatekvaliteten kommer fra den polerte stålformen. Denne formen overfører sin glatte overflate til hver del.
Kostnaden avhenger av volumet. Formen koster tusenvis av dollar på forhånd. Det er barrieren. Men når formen er klar, koster hver del svært lite. For en liten del, som et optisk modulhus, ligger break-even-punktet rundt 400 til 800 deler. Over det volumet slår støping maskinering på kostnad hver gang. Ved 10 000 deler eller mer synker kostnaden per del dramatisk. Verktøyinvesteringen lønner seg i det lange løp.
| Kriterier | CNC Maskinering | Die Casting |
| Verktøykostnad (innledende) | Ingen til lav | Høyt |
| Kostnad per del (høyt volum) | Høyt | Lav |
| Ideelt volumområde | 0–500 deler | 10,000+ deler |
| Break-Even-volum | 1–2,000 deler | ~5,000–10 000 deler |
Tabellen viser det generelle bildet for større deler. For små hus er break-even-punktet lavere. Hovedpoenget er enkelt: høyt volum driver valget mot støping. Støpekostnaden sprer seg over flere deler, noe som gjør hver enkelt billigere.
Precision Maskinering og Sprøytestøping
CNC-maskinering har en annen tilnærming. Et datastyrt verktøy skjærer huset fra en solid metallblokk. Det er ingen form å lage. Ingen verktøykostnader på forhånd. Dette gjør CNC ideelt for små serier og prototyper. Du kan lage en enkelt del eller et dusin uten en stor investering.
Volum styrer også avgjørelsen her. For årlige volumer under 1,000 enheter er CNC-maskinering vanligvis billigere. Du betaler mer per del, men du unngår formkostnaden. Fleksibiliteten er også et stort pluss. Designendringer er enkle. Du bare oppdaterer programmet og kjører en ny del. Ingeniører kan teste forskjellige design og legeringer uten å vente på en ny form. Dette fremskynder utviklingssyklusene. Det reduserer også risikoen når man prøver nye tilnærminger.
For plasthus er sprøytestøping den foretrukne prosessen. Plasten smelter og presses inn i en form under trykk. Prosessen kan lage komplekse former med tynne vegger. Mikrosprøytestøping kan oppnå veggtykkelser så lave som 0.1 mm. Det avhenger av materialflyten og deldesignet. LCP og PPS flyter godt inn i detaljerte former. De lager hus som er lette, sterke og håndterer moderat varme. De tynne veggene sparer materiale og reduserer vekt. Det er viktig i tette datasentermiljøer.
Å velge riktig kombinasjon av materialer og produksjonsprosesser påvirker direkte den endelige kostnaden og ytelsen. Ingeniører veier disse faktorene mot prosjektets volum og budsjett. Lavt volum peker mot CNC. Høyt volum for metallpunkter til støping. Høyt volum for plastpunkter til sprøytestøping. Hver prosess har et klart optimalt punkt. Å velge riktig sparer tid og penger.
Presisjon i produksjon av optiske modulhus
Å lage disse delene krever svært streng kontroll over hver måling. Huset må passe perfekt inn i svitsjporten. Selv en liten feil kan forårsake store problemer i nettverket.
Dimensjonstoleranser og overflatefinish
Et hus til en optisk modul trenger svært små toleranser. Det er omtrent halvparten av bredden på et menneskehår. Hvorfor er dette så viktig? Huset må være nøyaktig på linje med burkontakten. Selv en liten feiljustering kan bøye pinner eller forårsake dårlig elektrisk kontakt. Kjøleribben trenger også en perfekt passform. Hvis husets toppflate er for høy eller for lav, blir gapet for varmeoverføring større. Varme bygger seg opp inne i modulen. Laserne og DSP-ene går varmere enn de burde. Ytelsen synker.
Overflatefinish spiller også stor rolle. En ru overflate lager små luftgap mellom huset og kjøleribben. Luft fanger varme og bremser varmeoverføringen. Jo ruere overflaten er, desto dårligere er varmestrømmen. EMI-skjerming blir også verre. Gap i overflaten lar elektromagnetisk stråling slippe ut. Det forårsaker krysstale mellom moduler i nærheten. Produsenter sikter mot en glatt overflate. De polerer formoverflatene og kontrollerer støpeprosessen nøye. Dette holder husoverflaten den samme hver gang.
Kvalitetskontroll og inspeksjonsmetoder
Det er svært viktig å sjekke hvert hus for defekter. Koordinatmålemaskiner (CMM-er) er hovedverktøyet. En CMM undersøker huset på mange punkter. Den sammenligner hver måling med CAD-modellen. Hvis et punkt er utenfor toleransen, svikter huset. CMM-inspeksjon finner målefeil før de forårsaker problemer i den virkelige verden.
Overflateprofilometri måler ruheten. En liten pekepenn drar over overflaten. Den registrerer høye og lave punkter. Resultatene forteller ingeniører om overflaten er glatt nok for god varmekontakt. For forseglede hus er lekkasjetesting avgjørende. Huset fylles med luft under trykk. En sensor sjekker for eventuelle trykkfall. Selv en liten lekkasje slipper inn fuktighet eller støv. Det kan skade de optiske delene over tid.
Disse kvalitetskontrollmetodene sørger for at hvert hus oppfyller de nødvendige standardene. Blandingen av stramme toleranser, glatte overflater og nøye inspeksjon skaper pålitelige deler. Produksjonsprosessene må forbli de samme for å oppnå disse resultatene i store antall.
Optiske modulhustyper etter formfaktor
Formfaktorer forteller deg formen og størrelsen på optiske moduler. Hver av dem følger en Multi-Source Agreement (MSA) som angir standardstørrelser. Dette sikrer at moduler fra forskjellige selskaper passer inn i de samme svitsjportene. Husdesignet endres med hver formfaktor for å håndtere forskjellige strøm- og varmebehov.
Små formfaktorer: SFP, SFP+ og SFP28
SFP-familien dekker hastigheter fra 1G til 25G. Disse små, hot-plug-bare husene glir inn i bur på svitsjer og rutere. De fungerer bra for kortdistansekoblinger inne i datasentre og for lengre forbindelser mellom bygninger.
SFP-hus er små og lette. De fleste bruker støpte hus av sink eller aluminium. Sink flyter godt inn i tynne vegger, slik at produsenter kan lage detaljerte låsemekanismer. Aluminium gir bedre varmeoverføring for SFP+- og SFP28-moduler som kjører varmere. Huset må holde den elektriske kontakten på linje med buret. Selv en liten forskyvning forårsaker signalproblemer.
Disse modulene kobles ofte til og fra. Teknikere bytter dem under vedlikehold eller oppgraderinger. Huset trenger en solid lås som varer gjennom hundrevis av sykluser. Føringsskinnene på sidene må holde seg glatte. Eventuelle grader eller ru kanter gjør det vanskelig å sette dem inn. Overflatefinishen er viktig her for både funksjon og følelse.
Høydensitetsformfaktorer: QSFP, QSFP-DD og OSFP
QSFP-familien håndterer mye høyere hastigheter. QSFP støtter 40G til 100G. QSFP-DD dobler tettheten med ekstra rader med kontakter, og når 400G. OSFP er også rettet mot brukstilfeller på 400G og 800G. Disse større husene har større fotavtrykk og mer komplekse interne oppsett.
Varme blir den største utfordringen ved disse hastighetene. Mer data betyr mer strøm. Kabinettet må lede varmen godt bort. QSFP-DD-moduler trekker vanligvis 12–15 W. OSFP-moduler for 800 G trenger 20–25 W eller mer. Den ekstra strømmen skaper mer varme inne i samme generelle rom.
800G-moduler bruker mer strøm enn 400G-moduler, og de bør kun brukes i 400G-plattformer som kan gi nok strøm og fjerne varme for 800G-moduler.
| Form Factor | Typisk effektområde |
| QSFP-DD | 12-15W |
| OSFP | 20–25 W+ |
Det optiske modulhuset for disse høyeffektsdelene bruker tykkere vegger og større overflatearealer. Noen design legger til finner på oversiden for å øke luftstrømkontakten. Andre bruker kobberinnsatser på varme punkter. MSA angir de ytre dimensjonene, men produsentene har frihet innenfor disse grensene. De velger det beste materialet og den indre formen for bedre termiske baner og EMI-kontroll. Denne fleksibiliteten lar hvert selskap finjustere huset for spesifikke ytelsesmål.
Termisk styring i optiske modulhus
Varme er det største problemet for moderne optiske moduler. Lasere, fotodetektorer og DSP-er inne i kabinettet produserer alle varme. I et overfylt datasenter bygger varmen seg raskt opp. Uten god varmestyring stiger temperaturene raskt. Ytelsen synker, og deler kan svikte. Kabinettet må trekke varme bort fra disse varmepunktene.
Varmespredningsstrategier
Materialvalget påvirker varmeoverføringen direkte. Aluminium er det vanligste alternativet. Det leder varme godt og holder vekten lav. For varmere moduler fungerer kobberlegeringer bedre. Varme beveger seg gjennom kobber omtrent dobbelt så raskt som gjennom aluminium. Ulempen er høyere kostnad. Ingeniører velger riktige materialer basert på modulens strømforbruk.
Husdesign er like viktig som materialvalg. Noen hus har finner på oversiden. Disse finnene øker området som er i kontakt med bevegelig luft. Større overflateareal betyr at mer varme slipper ut. Varmespredere inne i huset hjelper også. De trekker varme fra de varmeste stedene og sprer den over et større område. Dette holder temperaturene jevnere.
Kabinettet trenger også en god termisk bane til systemets kjøleribbe. Overflaten må presse mot en termisk pute eller kjøleribbe. Eventuelle sprekker fanger varme. Derfor må overflaten være glatt. Å holde kabinettets høyde nøyaktig riktig hjelper også.
Termiske grensesnittmaterialer og innovasjoner
Termiske grensesnittmaterialer (TIM-er) fyller de små hullene mellom huset og kjøleribben. Uten dem blokkerer luftlommer varmestrømmen. Termiske puter er det vanligste valget. De er myke og former seg etter overflateruhet. Faseendringsmaterialer fungerer annerledes. De starter som solide puter. Når de varmes opp, smelter de og flyter inn i hvert gap. Dette gir bedre kontakt enn standard puter.
For høyeffektsmoduler er standardmetoder kanskje ikke nok. Dampkamre og varmerør tilbyr en løsning. Et dampkammer er en flat, forseglet beholder med en liten mengde væske inni. Varme omdanner væsken til damp. Dampen beveger seg til kjøligere områder og blir deretter til væske igjen. Denne syklusen flytter varme mye raskere enn fast metall alene.
Disse nye ideene muliggjør termisk stabilitet selv ved hastigheter på 800G. Kabinettet blir en aktiv del av kjølesystemet. Det holder ikke bare deler. Det transporterer varmen godt bort. God termisk styring er avgjørende ettersom datahastighetene fortsetter å stige. Fremtidige moduler vil trenge enda bedre termisk ytelse.
Hensyn til design av optisk modulhus
Avveininger mellom kostnad og ytelse
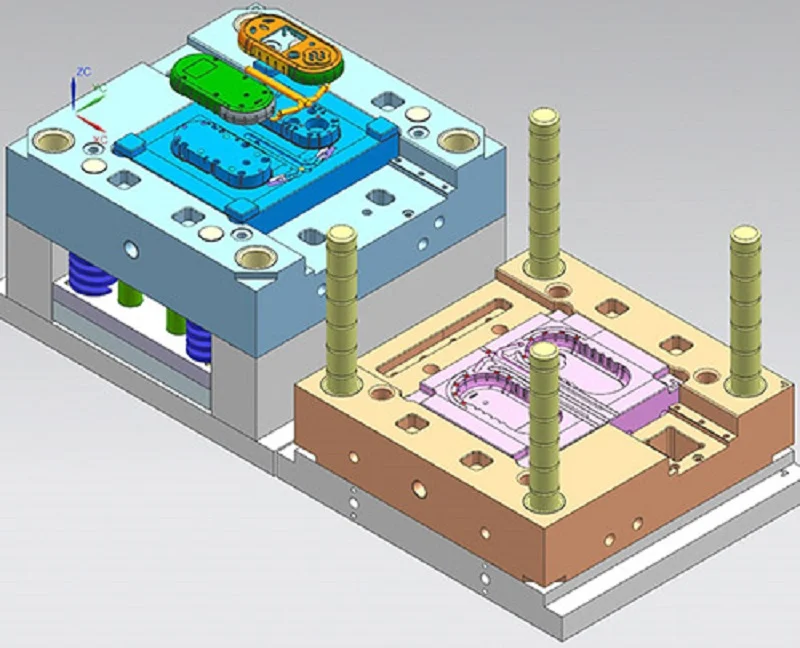
Penger styrer mange valg av hus. Måten du lager huset på påvirker sluttprisen. Støping krever en stålform som koster tusenvis av dollar på forhånd. Det høres mye ut. Men når formen er klar, koster hver del svært lite. Tallene fungerer når du trenger mange hus. Ved store volumer sprer formkostnaden seg over tusenvis av deler. Hver enkelt blir billig.
CNC-maskinering fungerer annerledes. Ingen støpeform betyr ingen forhåndskostnader for verktøy. Du kan bestille bare noen få deler uten å kaste bort penger. Men hver maskinerte del koster mer. Maskinen tar tid å skjære hvert hus fra en solid blokk. Den arbeidskraften teller. For små serier vinner maskinering. For stor produksjon tar støping over.
Materialene du velger endrer også balansen. Aluminium gir god varmeoverføring til en rimelig pris. Kobber fungerer bedre, men koster mer. Sink tillater komplekse former til lav kostnad, men trenger ekstra overflatebehandling. Hvert valg bytter noe mot noe annet. Ingeniører veier disse avveiningene mot prosjektets budsjett og ytelsesmål.
Miljømessig holdbarhet og pålitelighet
Hvert optisk modulhus står overfor tøffe forhold. Datasentre blir varme. Utendørsutstyr takler iskalde netter og fuktige dager. Vibrasjoner rister modulene konstant. Huset må tåle alt dette uten å sprekke eller vri seg.
Temperatursykling er en av de vanskeligste testene. Telcordia GR-468-CORE setter standarden for optiske komponenter. Testen presser hus gjennom gjentatte temperatursvingninger. Delene går fra -40 °C til 70 °C eller 85 °C. De gjentar denne syklusen opptil 1,000 ganger. Dette etterligner årevis med reell bruk på kort tid.
| Test-ID | Krav |
| 5.20 | Temperatursykling: -40 til 70 °C (eller 85 °C) i henhold til MIL-STD 883, metode 1010, 100 til 1,000 sykluser |
Pålitelighetstesting går utover temperatur. Termiske sjokktester rammer deler med plutselige temperaturendringer. Akselerert levetidstesting kjører moduler med høy belastning for å finne svake punkter. Mekaniske stresstester sjekker hvordan hus håndterer vibrasjoner og fysisk påvirkning. Disse testene avdekker designfeil før produkter sendes til kunder.
Et hus som består disse testene vinner tillit. Det fortsetter å fungere selv om nettverket er avhengig av det. Den påliteligheten er viktigere enn å spare noen få cent per del.
Standarder for optiske modulhus
MSA-, IEEE- og bransjespesifikasjoner
Multikildeavtaler (MSA) setter reglene for hvordan optiske moduler ser ut og passer. Disse avtalene definerer de nøyaktige mekaniske dimensjonene for hver formfaktor. De spesifiserer også kontaktgrensesnitt og termiske krav. Når et selskap designer en ny modul, følger de MSA for sin målformfaktor. Dette sikrer at produktet deres fungerer med alle svitsjer eller rutere som følger samme standard. Uten MSA-samsvar vil en modul rett og slett ikke passe inn i buret. Huset må samsvare nøyaktig med disse dimensjonene. Selv små avvik forårsaker justeringsproblemer med den elektriske kontakten.
IEEE-standarder håndterer den elektriske og optiske siden av saken. Disse standardene definerer signalhastigheter, effektnivåer og ytelsesparametere. Husdesignet må støtte disse kravene. For eksempel trenger et hus for en 400G-modul nok skjerming for å holde signalene rene ved disse hastighetene. IEEE-standardene forteller deg ikke hvordan du skal bygge huset. De forteller deg hvilken ytelse den endelige modulen må oppnå. Ingeniører jobber bakover fra disse kravene for å designe kabinettet.
Miljø- og sikkerhetssertifiseringer
Miljøforskrifter styrer hvilke materialer som kan inngå i et optisk modulhus. RoHS begrenser farlige stoffer som bly, kvikksølv og kadmium. Men det finnes unntak. For eksempel er bly i aluminiumslegeringer tillatt opptil 0.4 vekt% under unntak 6(b). Dette er viktig fordi mange hus bruker støpt aluminium. Unntaket anerkjenner at det ikke er teknisk praktisk mulig å fjerne alt bly fra aluminiumslegeringer ennå. REACH er en annen forskrift. Den dekker et bredere spekter av kjemikalier og krever at produsenter registrerer bruken av dem.
Sikkerhetssertifiseringer beskytter brukere og utstyr. UL-sertifisering tester hus for brannmotstand og elektrisk sikkerhet. Et UL-listet hus har bestått streng testing. Denne sertifiseringen er viktig for datasenterutstyr som kjører døgnet rundt. ISO 9001 fokuserer på produksjonskvalitet. Det sikrer at fabrikken har riktige kvalitetsstyringssystemer på plass. Når du kjøper fra en ISO 9001-sertifisert produsent, vet du at de følger konsistente prosesser. Disse sertifiseringene fungerer sammen. De beskytter miljøet, holder brukerne trygge og sikrer at hvert optisk modulhus oppfyller samme kvalitetsstandard.
Fremtidige trender i Optiske modulhus
Avanserte materialer og produksjonsteknologier
Neste generasjon av hus vil bruke nye materialer og friske måter å lage deler på. Avanserte kompositter blander styrke med lett vekt. De håndterer varme godt og veier ikke mye. Det hjelper i tette brytere der hvert gram teller. Additiv produksjon, eller 3D-printing, åpner en ny dør. Den bygger deler lag for lag. Denne metoden skaper komplekse interne kanaler som tradisjonell støping ikke kan lage. Disse kanalene kan føre kjølevæske eller huse varmerør. Prototyping blir også raskere. Ingeniører skriver ut et nytt design over natten i stedet for å vente i uker på en støpeform. Den hastigheten reduserer utviklingstiden og lar team teste flere ideer.
Disse nye metodene erstatter ikke støping for store produksjonsserier. Men de endrer hvordan designere tenker. De kan prøve dristige former uten enorme verktøykostnader. De beste designene går deretter over til tradisjonelle prosesser for volum. Denne blandingen av gammelt og nytt holder kostnadene nede samtidig som den øker ytelsen. Materialvalget styrer fortsatt det endelige resultatet. Bedre materialer betyr bedre varmeflyt og renere signaler.
Sampakket optikk og utviklende formfaktorer
Sampakket optikk (CPO) markerer et stort skifte. I stedet for pluggbare moduler sitter optiske motorer rett ved siden av svitsjbrikken. Dette reduserer avstanden og sparer strøm. Markedet er fortsatt ungt. Fortune Business Insights verdsatte det globale markedet for sampakket optikk til 256.2 millioner USD i 2025. Dette tallet vil vokse raskt ettersom datasentre jager effektivitet.
CPO endrer fullstendig markedet for hus. Huset til den optiske modulen for CPO må tåle varme på et mye trangere sted. Tabellen nedenfor viser forskjellen.
| Aspekt | Co-Packed Optics (CPO) | Pluggbare moduler |
| Romlig begrensning | Varmeavledning i et mer begrenset rom, noe som krever sofistikerte kjøleløsninger som bruker ekstra strøm | Uavhengige termiske styringsstrategier mulige, men kan fungere i mindre optimale termiske miljøer avhengig av vertssystemdesign |
| Termisk kobling | Nærhet til ASIC-er med høy effekt skaper lokaliserte varmepunkter som overstiger 85 °C, noe som forringer laserens ytelse; termisk krysstale mellom samlokaliserte komponenter er et sentralt problem. | Står overfor utfordringer med å opprettholde konsistente temperaturer på tvers av varierende omgivelsesforhold og luftstrømmønstre |
| Avkjølingsmetode | Krever innovative termiske grensesnittmaterialer og mikrokanalkjøling; ofte væskekjølt | Standardformfaktorer (QSFP-DD, OSFP) pålegger strenge strømbudsjetter (12–15 W), noe som tvinger frem avanserte kjøleribber og termiske puter |
En smart løsning holder laseren utenfor pakken.
ELS genererer kontinuerlig bølgelys med én eller flere bølgelengder og distribuerer det til flere optiske motorer via optiske splittere eller bølgelengdemultipleksere. Å holde laseren ekstern reduserer varmen på ASIC-pakken og forbedrer den generelle systemets pålitelighet.
Denne tilnærmingen sprer varmekildene fra hverandre. Den forenkler også husets design. Etter hvert som datahastighetene stiger mot 1.6 T, vil disse trendene presse alle deler av huset til å jobbe hardere. Strammere toleranser og smartere materialer vil skille vinnerne fra resten.
NOBLE: Produksjon av presisjonshus for optiske moduler

Våre produksjonsmuligheter og sertifiseringer
NOBLE er en ledende kinesisk produsent av presisjonshusdeler for optiske moduler. Vi har tre hovedmåter å lage deler på: støping, CNC-maskinering og sprøytestøping. Hver metode tjener et annet formål. Støping er bra for å lage mange metalldeler. Det gir de samme resultatene på tvers av tusenvis av deler. CNC-maskinering fungerer bedre for små serier eller prototyper. Du får rask leveringstid uten å trenge en støpeform. Sprøytestøping lager plasthus. Det skaper komplekse former med tynne vegger til en lav kostnad per del.
Kvalitet er viktig i hvert trinn. Fabrikken vår er sertifisert for kvalitetsstyring. Vi har også sertifiseringer for spesialiserte kvalitetsstandarder. Den samme nøye tilnærmingen gjelder for alle optiske modulhus vi lager. Vi måler dimensjoner med koordinatmålemaskiner. Vi tester overflatefinish med profilometre. Vi sjekker forseglede hus for lekkasjer. Hver del oppfyller den samme høye standarden.
Fra design til montering: Komplette løsninger
Vi gir god service fra den aller første designideen. Vi hjelper kunder med både rask prototyping og masseproduksjon. Teamet vårt ser på husdesignet ditt og foreslår endringer som gjør det enklere å bygge. Små endringer sparer tid og penger senere. Kanskje en endring i veggtykkelse bidrar til at metallet flyter bedre i formen. Kanskje et annet legeringsvalg forbedrer varmeoverføringen uten å øke kostnadene. Vi finner disse tingene tidlig.
Prosessen fortsetter gjennom monteringen. Vi håndterer de siste trinnene som gjør et hus om til en ferdig modul. Dette betyr at du har færre leverandører å håndtere. Det betyr også bedre kommunikasjon mellom design og produksjon. Ett team håndterer alt fra start til slutt. Det reduserer feil og forsinkelser.
Vi hjelper også med materialvalg. Valget påvirker hvordan et hus yter. Aluminium gir god varmeoverføring til en rimelig pris. Sink flyter godt for komplekse former. Kobber håndterer de varmeste modulene. Vi hjelper deg med å velge det rette for dine behov. Våre ingeniører vet hvordan hvert materiale oppfører seg i formen og i det endelige produktet. Denne kunnskapen sparer kundene våre tid og penger på hvert prosjekt.
Det optiske modulens hus gjør mer enn å beskytte deler. Det muliggjør datahastighetene moderne nettverk krever. Hvert valg teller. Materialene du velger endrer varmestrøm, skjerming og kostnad. Produksjonsprosessen påvirker presisjon og pris per enhet. Å forstå formfaktorer hjelper deg med å matche riktig kabinett til applikasjonen din. Termisk styring holder lasere og DSP-er kjølige nok til å yte. Etter hvert som datahastighetene stiger mot 1.6 T, blir kabinettinnovasjon sentralt for fremskritt. Nye materialer og kjølemetoder vil skille vinnere fra resten. Ikke overlat disse avgjørelsene til tilfeldighetene. Snakk med produksjonseksperter som NOBLE. De kan hjelpe deg med å optimalisere det optiske modulens kabinett for ytelse, pålitelighet og produksjonsevne.
Vanlige spørsmål om optisk modulhus
Hvilket materiale holder et optisk modulhus kjøligst mulig?
Aluminium er standardvalget for et optisk modulhus. Det trekker varme bort fra varme komponenter uten å legge til mye vekt. Kobber fungerer bedre for moduler med høy effekt, men koster mer. Sink trenger ekstra belegg for å forhindre rust. Velg basert på varmebudsjettet ditt.
Når bør jeg velge støping i stedet for CNC-maskinering?
Pressstøping er fornuftig for store volumer, for eksempel 10 000 enheter eller mer. Metallformen koster tusenvis av kroner på forhånd, men hvert hus blir veldig billig. CNC-maskinering har ingen verktøykostnader. Hver del koster mer, så den passer til små serier under 500 deler.
Hvordan skiller et QSFP-DD-hus seg fra et grunnleggende SFP-hus?
QSFP-DD optiske modulhus er større og håndterer mer strøm, rundt 12 til 15 watt. De trenger tykkere vegger og bedre varmebaner. De ytre dimensjonene følger fortsatt MSA-standarden. Den interne designen endres for å håndtere den ekstra varmen.
Kan plasthus fungere for optiske moduler med høy hastighet?
Plast fungerer for moduler med lavere hastighet der behovet for varme og EMI er lavere. For moduler med høyere hastighet kan ikke plast matche metall for varmeoverføring eller skjerming. Ingeniører velger materiale basert på hastighetsgraden.







