

Å finne sprøytestøping i Kina er ikke et spørsmål om hvorvidt det finnes kapasitet – det er et spørsmål om partneren bak denne kapasiteten kan bevise hva den gjør. En kjøper som bestiller verktøy over havet kan ikke gå rundt på gulvet en tirsdag ettermiddag, så bevisene må leve i publiserte toleranser, dokumenterte formklasser, oppgitte leveringstider, en navngitt prosesskjede og et styringssystem som overlever en revisjon.
Denne veiledningen går gjennom disse dimensjonene én om gangen: formpresisjon og verktøykvalitet, hastighet fra tilbud til levering, prosjektkoordinering fra design til montering, arbeidsstyrken og maskinbasen bak produksjonslinjene, og sertifiseringene som styrer dokumentasjonen. Gjennomgående fungerer NOBLEs egne publiserte kapasitetstall som et praktisk eksempel, slik at du kan se hvordan et verifiserbart svar på hvert spørsmål ser ut. Artikkelen avsluttes med en direkte argumentasjon for NOBLE som partner for programmer som går fra prototype til masseproduksjon, etterfulgt av spørsmålene kjøpere oftest stiller før de forplikter seg.
Hva «sprøytestøping i Kina» betyr for en kjøper
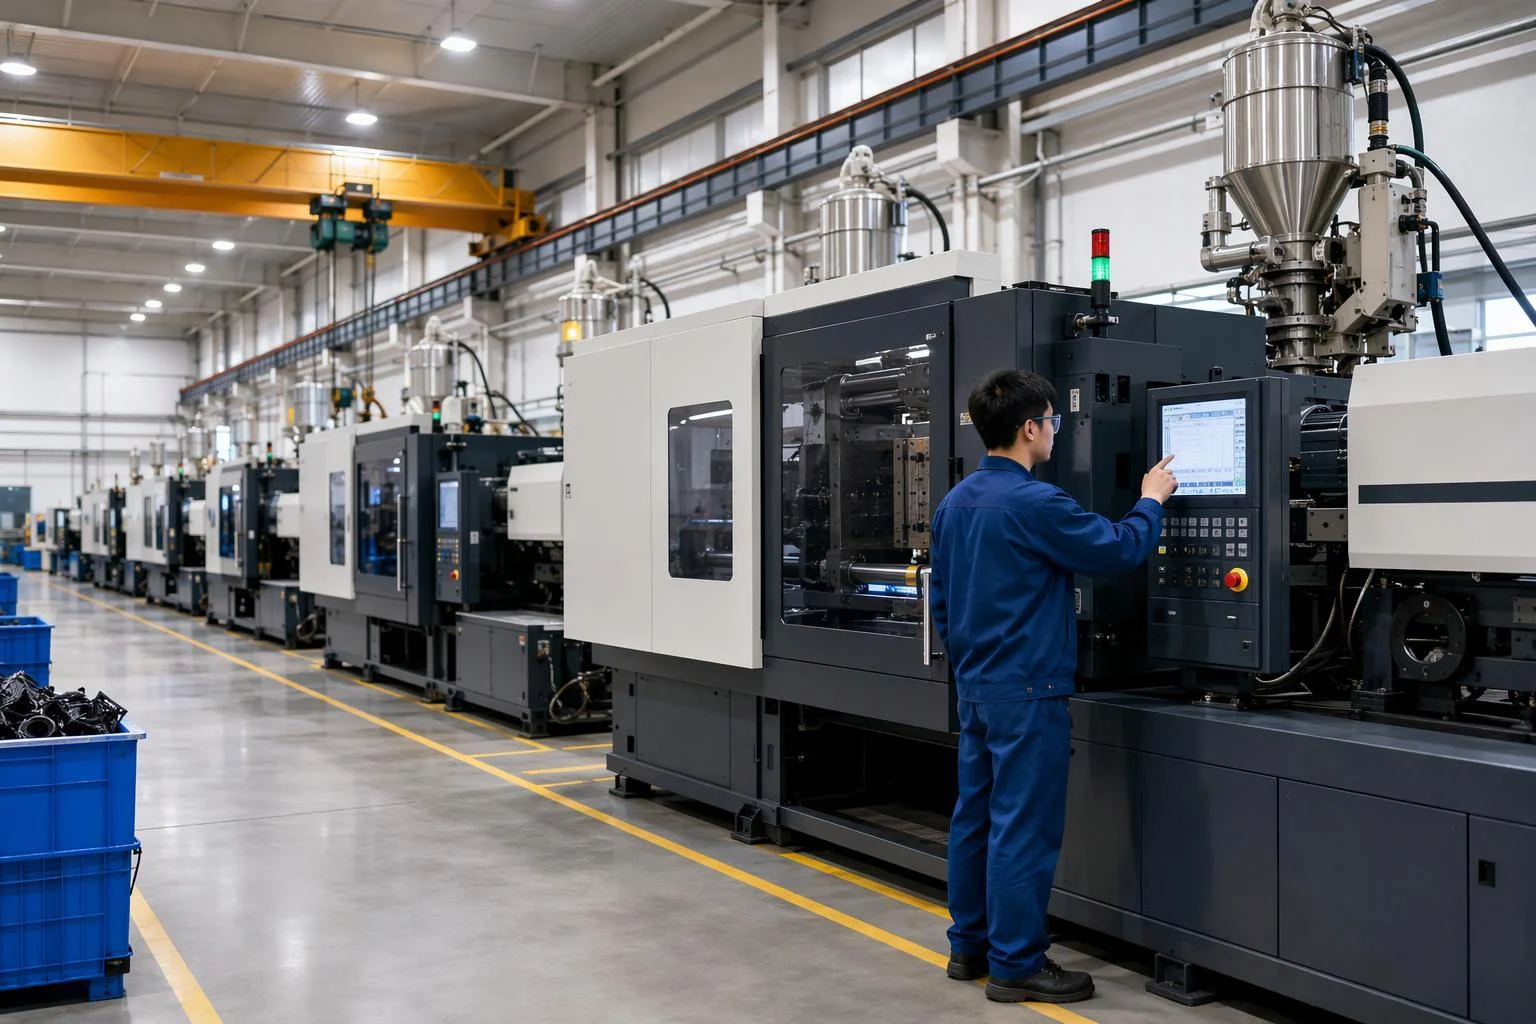
«Injeksjonsstøping i Kina» beskriver en innkjøpsbeslutning: du engasjerer en Kina-basert produsent for å designe og bygge verktøyet, støpe delene, og ofte ferdigstille og montere dem. Uttrykket handler om hvor arbeidet skjer, ikke hvilken standard det oppfyller. Dette skillet er viktig, fordi evalueringskriteriene endres når leverandøren ikke er innen kjøreavstand.
Med en lokal støper er mye av verifiseringen uformell. Du besøker under en prøveperiode, ser på verktøyet, ser på et skudd og avgjør spørsmål i rommet. Innkjøp fra Kina erstatter disse besøkene med dokumentasjon og ekstern godkjenning. Tre ting endres som et resultat:
- Kommunikasjonsløkkene forlenges. Hver avklaring koster en dag i stedet for en time, så partnerens tekniske tilbakemelding må være fullstendig første gang – en DFM-rapport som fanger opp problemer med veggtykkelse og trekk før verktøysetting er verdt mer enn et raskt svar som ikke tar hensyn til dem.
- Verktøygodkjenning er eksternt. Du vil signere en formdesign, et prøveresultat og førstegangsprøver på avstand. Det krever en leverandør som sender strukturert dokumentasjon: dimensjonsrapporter, prøvevideo, fysiske prøver.
- Kvalitet må dokumenteres, ikke observeres. Hvis du ikke kan stå foran pressen, blir inspeksjonsrapporten dine øyne. Inspeksjon underveis og en definert IQC/IPQC/FQC-OQC-sekvens er ikke ekstra papirarbeid; de erstatter nærhet.
Ingenting av dette betyr at geografi avgjør kvaliteten. Et dårlig kontrollert verksted er et dårlig kontrollert verksted hvor som helst. Poenget er at en Kina-basert partner må demonstrere kapasitet gjennom publiserte spesifikasjoner og reviderbare prosesser, og resten av denne artikkelen anvender den testen ved hjelp av NOBLEs publiserte tall.
Formpresisjon og verktøykvalitet hos NOBLE
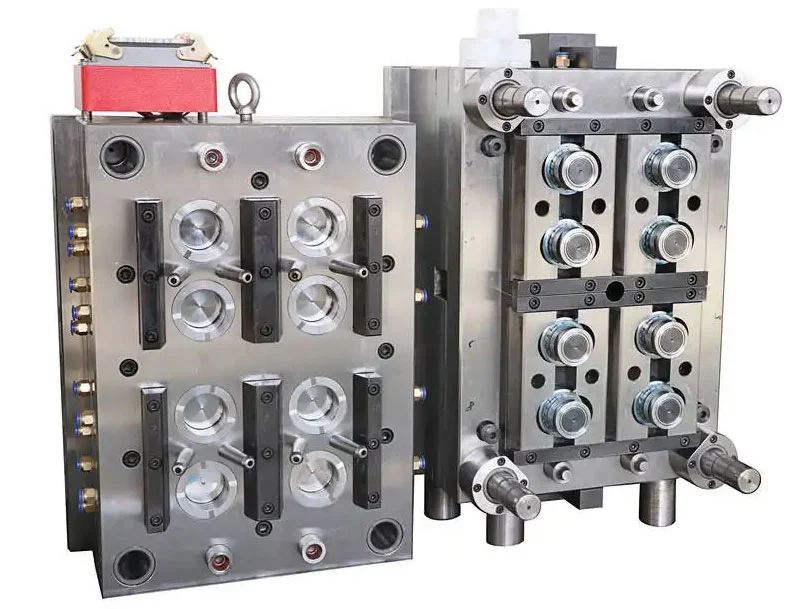
Presisjon i sprøytestøping er ikke ett tall. Det er minst tre forskjellige tall som beskriver tre forskjellige ting, og kjøpere som blander dem sammen, overspesifiserer enten verktøybudsjettet sitt eller underspesifiserer akseptkriteriene sine. NOBLE publiserer tall for hver av dem, og de bør leses innenfor det oppgitte omfanget.
Toleranser NOBLE publiserer for former og støpte deler
NOBLEs tabell over sprøytestøpekapasitet angir en formhulromstoleranse på ±0.05 mm og en repeterbarhet fra del til del på ±0.1 mm . Disse styrer forskjellige ting. Hulromstoleranse beskriver hvor nøyaktig selve verktøyet er kuttet – stålet eller aluminiumet er maskinert slik at den støpte geometrien lander innenfor ±0.05 mm av nominell verdi. Repeterbarhet beskriver konsistens fra skudd til skudd: Når verktøyet er riktig, holder påfølgende deler seg innenfor ±0.1 mm av hverandre. Et verktøy kan holde en stram hulromstoleranse og fortsatt vise større variasjon fra del til del hvis prosessparametrene avviker, og det er derfor begge tallene hører hjemme i en spesifikasjonsdiskusjon.
NOBLEs side om sprøytestøpeverktøy oppgir separat ±0.001 mm presisjon for presisjonsmaskineringsutstyret som brukes i verktøyproduksjon. Det er et posisjoneringstall for maskinverktøyet, ikke et løfte om støpte deler. Det forteller deg at utstyret kan skjære støpekomponenter til et veldig fint nivå; det betyr ikke at alle støpte deler kommer innenfor en mikron.
Størrelsesområdet er like praktisk: NOBLE oppgir en minimumsstørrelse på 1 × 1 × 1 mm og et maksimum på 1200 × 1000 × 500 mm . Sjekk delen din mot dette området før du spør – en del utenfor det er en annen sak, ikke et toleransespørsmål.
Formklasser og skuddlevetid: Tilpassing av verktøy til volum
NOBLE publiserer en formtabell med fem klasser på verktøysiden sin , der hver klasse er knyttet til et formål, en skuddlevetid, en toleranse på ±0.02 mm og en ledetid:
| Muggklasse | Formål | Skutt liv | Toleranse | Leveringstid |
| klasse 105 | Prototype testing | Under 500 sykluser | ± 0.02 mm | 7–10 dager |
| klasse 104 | Lavvolum produksjon | Under 100,000 sykluser | ± 0.02 mm | 10–15 dager |
| klasse 103 | Lavvolum produksjon | Under 500,000 sykluser | ± 0.02 mm | 10–15 dager |
| klasse 102 | Middels volum produksjon | Middels til høy produksjon | ± 0.02 mm | 10–15 dager |
| klasse 101 | Høyvolumsproduksjon | Over 1,000,000 XNUMX sykluser | ± 0.02 mm | 10–18 dager |
Avveiningslogikken er enkel når tabellen leses som tiltenkt. Et klasse 105-verktøy er bygget for å bevise en design, ikke for å bære et produksjonsprogram – under 500 sykluser vil ikke overleve et lanseringsvolum, og å behandle prototypeverktøy som en snarvei til produksjon er hvordan programmer ender opp med å omprogrammere midt i kjøringen. I den andre enden er et klasse 101-verktøy bygget for over en million sykluser bortkastet penger hvis designet fortsatt er under testing og sannsynligvis vil endres. Riktig klasse er den hvis levetid samsvarer med ditt realistiske totale volum pluss en margin for forsøk og kasseringer.
Valg av stål, aluminium og kavitasjon
NOBLE tilbyr verktøy i stål og aluminium , og produksjonskvalitetsalternativene er oppgitt som under 1,000 sykluser, under 5,000 sykluser, under 30 000 sykluser og over 100 000 sykluser. De kjører også enkeltkavitets-, flerkavitets- og familieformer på pressetonnasje fra 50 til 500 tonn.
Disse valgene samhandler. Aluminiumsverktøy kutter raskere og koster mindre, noe som passer for broverktøy og lave volumer, men de slites raskere enn stål. Kavitasjon driver enhetsøkonomien: et verktøy med flere hulrom sprer verktøyinvesteringen over flere deler per syklus og senker enhetskostnaden, men det øker verktøyets egne kostnader og kompleksitet, og det lønner seg bare hvis volumet rettferdiggjør det. En familieform – flere forskjellige deler i ett verktøy – er effektiv når flere komponenter deler materiale og volum, og vanskelig når én del i familien endres.
NOBLE oppgir også kjennskap til HASCO-, DME- og LKM-formstandarder . Hvis tegningene dine refererer til et av disse systemene, betyr det at formbasen, komponentene og grensesnittene kan spesifiseres i standarden du allerede designer etter, i stedet for at du må oversette dokumentasjonen din til en annen konvensjon.
Maskineringshastighet og ledetid fra tilbud til levering
Ledetid oppgis ofte som et enkelt tall, noe som skjuler det faktum at en kjøper venter gjennom tre separate klokker: tilbudsklokken, verktøyklokken og deleklokken. NOBLE publiserer tall for hver av dem, og de bør holdes adskilt.
Tilbud og DFM-svar
NOBLE oppgir en 24-timers tilbudsbehandlingstid og en gratis DFM-rapport innen 12 timer . DFM-gjennomgangen er den mest verdifulle av de to, fordi det er der ingeniørinnspill kommer inn før penger forpliktes. NOBLEs kapasitetsside viser hva ingeniørene deres undersøker i en designgjennomgang: veggtykkelse, spenning, estetikk, kostnad, krymping, funksjonalitet og dimensjonsstabilitet.
Hver av disse er en produksjonskonsekvens, ikke en avkrysningsboks. Veggtykkelsen styrer fylle- og kjøletid; ujevne vegger skaper synk og vridning. Krymping avgjør om hulrommet er kuttet for stort slik at delen lander på nominell størrelse etter avkjøling. Slippvinkelen avgjør om delen løsner uten å dra. Dimensjonsstabilitet knytter alt dette til om delen fortsatt oppfyller toleransen etter at den forlater verktøyet. En DFM-rapport som flagger disse før verktøyet skjæres, er den billigste korreksjonen du noen gang vil gjøre; de samme problemene som ble funnet ved prøveperioden, kostet uker.
Ledetider for verktøy og støping
NOBLEs publiserte leveringstider for verktøy følger formklassene: 7–10 dager for prototypeverktøy i klasse 105 , 10–15 dager for klasse 104, 103 og 102 , og 10–18 dager for høyvolumverktøy i klasse 101. For selve støpingen oppgir NOBLE 15 virkedager eller mindre for de fleste bestillinger , med tilbudsrespons døgnet rundt.
Les disse som typiske tall for de fleste bestillinger, ikke garantier for alle geometrier. Et verktøy med komplekse sleider, fine detaljer eller et uvanlig materiale vil ta lengre tid enn et enkelt verktøy i samme klasse, og det publiserte intervallet er den ærlige måten å uttrykke det på. Bruk tallene til å planlegge, og bekreft den spesifikke tidsplanen mot delen din i tilbudet.
Hvor farten kommer fra: Intern prosessflyt
Tidslinjene ovenfor er oppnåelige fordi fasene er samlet under ett tak. Verktøy, støping, sekundære operasjoner og montering håndteres innenfor NOBLEs egen prosesskjede, slik at et prosjekt ikke står i kø og venter på en overlevering mellom separate verksteder – den klassiske kilden til uforklarlig forsinkelse i outsourcede programmer.
Inspeksjonen går gjennom samme flyt i stedet for som en separat port på slutten. NOBLE beskriver en komplett IQC-, IPQC-, FQC/OQC -sekvens: inspeksjon av innkommende material, inspeksjon under produksjon og endelig og utgående inspeksjon før forsendelse. Når en dimensjon avviker ved pressen, fanger intern metrologi den opp underveis i stedet for etter at delene er sendt, noe som forkorter korreksjonssløyfen fra uker til timer.
Prosjektkoordinering: Én partner fra design til montering
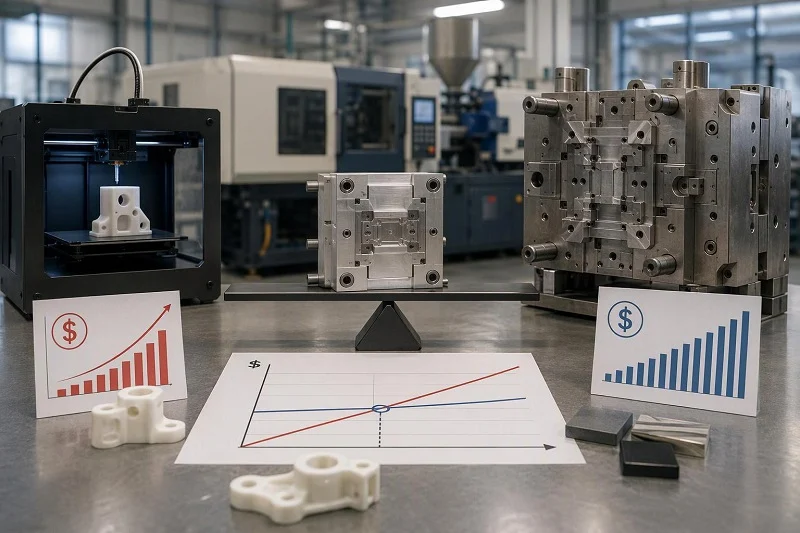
«Prosjektkoordinering» kan bety nesten hva som helst inntil det er definert. Hos NOBLE er det knyttet til en publisert rekkefølge av stadier, og verdien av denne rekkefølgen er at én ansvarlig eier bærer prosjektet ditt gjennom alle fasene.
Støtteprosessen for ni-trinnsprosjekter
NOBLEs prosjektstøtteside beskriver ni stadier: prosjektering og optimalisering, verktøydesign, planlegging av delepakker, maskinering og montering av verktøy, innkjøp av tilbehør, injeksjon og modifisering, inspeksjon, emballering samt lasting og levering.
Kjør den listen som innkjøper og tell overleveringene du ellers ville håndtert selv. Hvert trinn er et sted hvor et program med flere leverandører mister tid: verktøymakeren fullfører og støperen venter; støperen fullfører og etterbehandleren venter; etterbehandleren fullfører og noen andre ordner pakking og frakt. Med én eier på tvers av kjeden skjer disse overgangene innenfor én tidsplan i stedet for på tvers av innkjøpsordrer. Du godkjenner på beslutningspunktene og får en sammenhengende status, i stedet for å jage fem leverandører som hver tror at forsinkelsen er noen andres.
Ingeniør- og DFM-inndata før metall kuttes
NOBLEs ingeniører gjennomgår design for produksjonsevne før verktøybyggingen starter, og formdesignteamet deres jobber med optimalisering, prosessvalg, formlevetid og syklustid. Det er her kostnaden faktisk settes. Når stålet er kuttet, er geometrien i stor grad fast, og endringer blir verktøymodifikasjoner. Før det punktet koster en lagt til vinkel, en fortykket vegg eller en flytting av en port ingenting annet enn en samtale.
Den samme logikken gjelder for formens levetid og syklustid. En designgjennomgang som forutser produksjonsvolumet lar verktøyklasse, materiale og kjøleoppsett velges sammen, i stedet for å oppdage ved oppskalering at verktøyet ble bygget for en brøkdel av de nødvendige syklusene.
Sekundæroperasjoner, montering og emballasje
NOBLE lister opp sekundære operasjoner som inkluderer formteksturering, tampografi, lasergravering, gjengede innlegg og grunnleggende montering . Monteringstjenestene deres inkluderer et støvfritt verksted på 1,000 m² for prosjekter som trenger et kontrollert miljø.
Like viktig er det at NOBLE håndterer emballasje og leveringsplanlegging. Delene ankommer pakket for transport og planlagt til din region, klare for neste trinn i byggingen, i stedet for at vi venter på at du skal ordne etterbehandling, pakking og frakt som separate kontrakter. For et program med flere støpte komponenter, fjerner det et helt lag med koordinering fra din side å konsolidere disse trinnene under én leverandør.
Arbeidsstyrke og maskinkapasitet bak NOBLEs støpelinjer
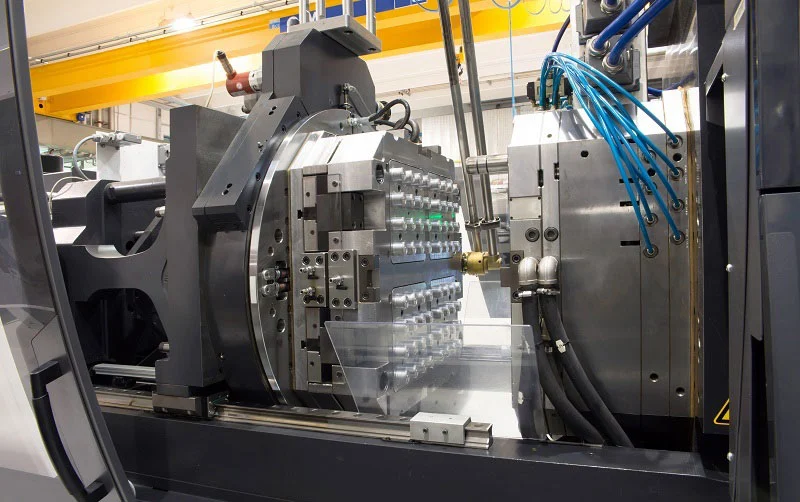
Skala forteller deg om en leverandør kan absorbere programmet ditt ved siden av sitt eksisterende arbeid. NOBLE publiserer sine tall for bemanning og utstyr, og det er verdt å være presis om hva disse tallene er: NOBLEs egne publiserte kapasitetsuttalelser, ikke et uavhengig revidert aktivaregister.
Teamstørrelse og funksjonell fordeling
NOBLEs selskapsprofil oppgir 150–180 ansatte , fordelt på 10–15 innen ledelse, 10–15 innen markedsføring, 15–20 innen teknologi, 10–15 innen kvalitet og 50–80 innen produksjon.
Den funksjonelle oppdelingen er den nyttige delen. Et dedikert kvalitetsteam på 10–15 personer betyr at inspeksjonen er bemannet av inspektører, ikke av produksjonsoperatører som sjekker sitt eget arbeid mellom sykluser. Et teknologiteam på 15–20 personer betyr at teknisk gjennomgang og formdesign er en stående funksjon snarere enn en lånt ressurs. For en kjøper er det denne strukturen som gjør DFM-tilbakemeldingen og IQC/IPQC/FQC-OQC-sekvensen troverdig som kontinuerlig praksis.
Utstyrsvekt og pressetonnasje
NOBLEs støpekapasitet spenner over 50 til 500 pressetonn , som dekker alt fra små presisjonskomponenter til store hus innenfor den tidligere beskrevne delstørrelsesrammen. Verktøysiden deres nevner mer enn 200 avanserte presisjonsbearbeidingsmaskiner , og deres lavvolumproduksjonstilbud refererer til over 500 produksjonsutstyr.
Dette er NOBLEs publiserte uttalelser om sine egne anlegg. De indikerer bredde – nok maskineringskapasitet til å bygge verktøy internt og nok produksjonsutstyr til å kjøre jobber på tvers av volumbånd – men de er ikke en tredjepartsrevisjon av individuelle maskiner. Behandle dem som leverandørens erklærte kapasitet og bekreft det spesifikke utstyret for din del i tilbudet.
Inspeksjons- og måleteknikkressurser
NOBLE nevner profilprojektorer, CMM og 3D-skannere blant sitt testutstyr, brukt i IQC/IPQC/FQC-OQC-sekvensen. Intern metrologi endrer økonomien til et problem. Hvis en kritisk dimensjon avviker midt i produksjonen, fanger CMM-en opp den under produksjonen, årsaken undersøkes mens verktøyet fortsatt er på pressen, og korrigeringen gjøres før et avvikende parti akkumuleres. Når metrologi outsources, oppdages den samme avviket etter forsendelse, og korrigeringssløyfen går over et hav.
NOBLE oppgir også at de kan tilby omfattende kvalitetsrapporter fra sitt interne kvalitetsteam eller fra tredjepartslaboratorier der et program krever uavhengig verifisering.
Materialer, overflatebehandlinger og sekundærfunksjonalitet
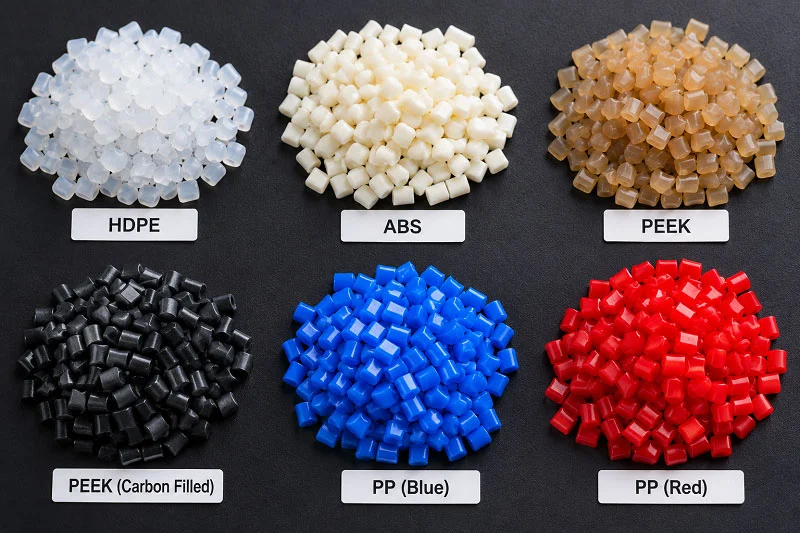
NOBLE publiserer et materialsortiment som dekker vanlige tekniske termoplaster: ABS, nylon, PEEK, PMMA, polykarbonat, polyetylen, polypropylen og POM . Hver av dem har sine egne avveininger – PEEK for høy styrke og termisk og kjemisk motstand, polykarbonat for slagfasthet og gjennomsiktighet, POM for lav friksjon og stivhet, polypropylen i matsikre kvaliteter, og så videre. Materialsiden lenker til en egen side for hver, som er det rette stedet å sjekke en spesifikk kvalitet mot applikasjonen din i stedet for å jobbe ut fra et sammendrag.
Når det gjelder etterbehandling, tilbyr NOBLE formteksturering for overflateeffekter i verktøyet, pluss tampografi og lasergravering for merking, og sekundær maskinering der en støpt del trenger et etterkutt. Overflatebehandlingstjenester omfatter polering, pulverlakkering og lakkering for deler som trenger det. Hvis programmet ditt involverer flere materialer limt sammen, er overstøping og innsatsstøping også innenfor det publiserte tjenesteområdet.
Denne delen er bevisst kort: materialvalg er en spesifikasjonsøvelse, og detaljene hører hjemme i databladet og DFM-samtalen, ikke i en kapasitetsoversikt.
Kvalitetssertifisering: Hva ISO 9001:2015 og ISO 13485:2016 signaliserer
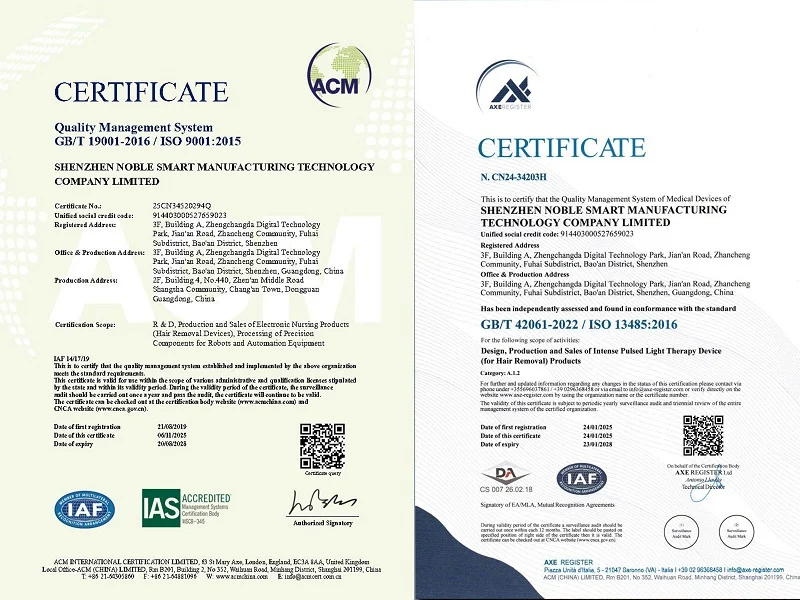
NOBLE har ISO 9001:2015- og ISO 13485:2016 -sertifisering, og oppgir at de har innhentet produksjonstillatelser for medisinsk utstyr . Hver sertifisering sier noe spesifikt, og det er verdt å være tydelig på hva det er.
ISO 9001:2015 er den internasjonale standarden for kvalitetsstyringssystemer. Sertifisering betyr at et akkreditert organ har vurdert hvordan organisasjonen planlegger, kontrollerer og forbedrer prosessene sine – dokumentkontroll, sporbarhet, korrigerende tiltak, ledelsesgjennomgang. For en kjøper er det bevis på at kvaliteten styres av systemet snarere enn av individuell due diligence, og at det finnes registre for å kontrollere.
ISO 13485:2016 er kvalitetsstyringsstandarden spesifikk for medisinsk utstyr. Den går videre med risikostyring, designkontroll, sporbarhet og prosessvalidering, og gjenspeiler de regulatoriske forventningene til medisinsk utstyrssektoren. For et program med klassifisering av medisinsk utstyr indikerer den at leverandørens styringssystem er bygget rundt disse kravene.
Ingen av sertifikatene garanterer et spesifikt resultat for en del. De beskriver styringssystemet, ikke produktet. En sertifisert leverandør kan fortsatt produsere en del som ikke samsvarer med kravene. Forskjellen er at systemet er utformet for å oppdage, dokumentere og korrigere den. Les sertifikatene som bevis på hvordan arbeidet kontrolleres, og kombiner dem med dimensjons- og inspeksjonsbevisene for den faktiske delen.
Utarbeide en RFQ som gir et raskt og nøyaktig tilbud
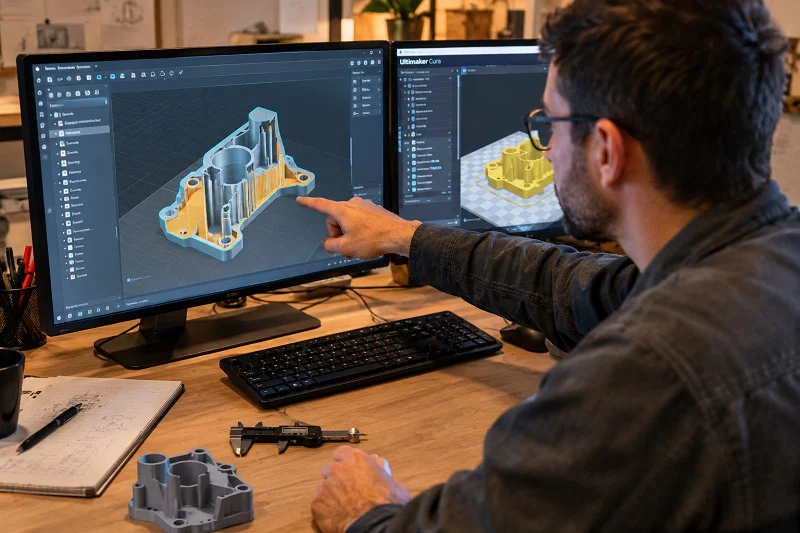
NOBLEs 24-timers tilbudsbehandlingstid er avhengig av at man mottar nok informasjon til å gi et nøyaktig tilbud. En tilbudsforespørsel som kommer inn komplett får en pris og en verktøyanbefaling; en som kommer inn delvis får et spørsmål tilbake, og klokken starter på nytt.
Hva skal inkluderes:
- 3D CAD i et støttet format. NOBLE aksepterer STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART og PDF. Den native eller nøytrale solide modellen er det som gjør at DFM-gjennomgangen kjører ordentlig.
- 2D-tegninger med kritiske dimensjoner og toleranser. Modellen definerer geometrien; tegningen definerer hva som må inspiseres. Marker hvilke dimensjoner som er kritiske i stedet for å la hver dimensjon ha standardtoleransen.
- Målvolumer og forventede årlige mengder. Dette er den største enkeltstående driveren bak verktøyanbefalingen. Det bestemmer formklassen, kavitasjonen og materialvalget, og dermed prisen.
- Krav til materialer og overflatebehandling. Spesifiser kvaliteten der det er viktig, og kravene til overflatefinish eller merking, siden disse påvirker både verktøy og sekundære operasjoner.
- Regulerings- eller applikasjonskontekst. Klassifisering av medisinsk utstyr endrer for eksempel forventningene til dokumentasjon og validering, og det er bedre kjent ved tilbud enn det oppdages ved forsendelse.
Hvert element endrer svaret. Volum flytter formklassen; materiale flytter verktøystålet og prosessvinduet; finish flytter sekundæroperasjonene og ledetiden. Det at alt leveres på forhånd er det som gjør 24-timerstallet realistisk.
Velg NOBLE for ditt sprøytestøpingsprosjekt i Kina

NOBLE er en ledende maskineringsprodusent i Kina, og deres servicedybde og prosesseringskapasitet er bygget for å gjennomføre et program fra prototype til masseproduksjon uten at kjøperen må sette sammen forsyningskjeden på nytt i hvert trinn. Sertifiseringene er tydelig angitt: ISO 9001:2015 og ISO 13485:2016 . Tjenesteomfanget går fra design til montering – ikke bare produksjon.
Denne saken hviler på bevisene som allerede er angitt ovenfor, snarere enn på påstander. Når det gjelder presisjon, publiserer NOBLE en toleranse for formhulrommet på ±0.05 mm, en repeterbarhet fra del til del på ±0.1 mm og en delkonvolutt fra 1×1×1 mm til 1200×1000×500 mm. Når det gjelder verktøyproduksjon, publiserer de fem formklasser, fra prototypeverktøyproduksjon under 500 sykluser til høyvolumverktøyproduksjon over 1 000 000 sykluser, hver med en oppgitt toleranse og ledetid. Når det gjelder hastighet, oppgir de 24-timers tilbud, DFM rapporterer innen 12 timer, verktøyleveringstider fra 7 til 18 dager per klasse og støping på 15 virkedager eller mindre for de fleste bestillinger. Når det gjelder koordinering, publiserer de en prosesskjede med ni trinn, fra prosjektering til lasting og levering, med sekundære operasjoner, et støvfritt monteringsverksted på 1,000 m² og emballasje håndtert internt. I skala oppgir den 150–180 ansatte med dedikerte teknologi- og kvalitetsteam, 50 til 500 pressetonn og mer enn 200 presisjonsbearbeidingsmaskiner.
Samlet sett er dette dimensjonene en kjøper vurderer når de skal kjøpe inn sprøytestøping i Kina, besvart med publiserte tall snarere enn forsikringer. Neste trinn er konkret: send inn en RFQ med CAD-filene og målvolumene dine, så vil NOBLE returnere et tilbud og tilbakemelding fra DFM, slik at ingeniørsamtalen starter før noen verktøyforpliktelse.
Vanlige spørsmål om sprøytestøping i Kina
Hvorfor velger kjøpere sprøytestøping i Kina, og hva bør de veie?
Kjøpere bruker Kina for å oppnå produksjonsdybde – verktøy, støping, etterbehandling og montering tilgjengelig i én industribase – og for kostnadseffektivitet ved volum. Det som skal vurderes er verifisering: siden du ikke kan besøke leverandøren rutinemessig, bør du bedømme den basert på publiserte toleranser, oppgitte støpeklasser og leveringstider, en dokumentert inspeksjonssekvens og et sertifisert kvalitetsstyringssystem. Geografi bestemmer ikke kvaliteten; dokumentasjon og prosesskontroll gjør det.
Hvordan kan jeg bedømme formens presisjon før jeg forplikter meg?
Be om de spesifikke tallene og sjekk hva hver enkelt gjelder. NOBLE publiserer ±0.05 mm formhulromstoleranse (verktøyet), ±0.1 mm repeterbarhet fra del til del (skudd-til-skudd-utgang) og ±0.001 mm presisjon for sitt verktøyproduksjonsutstyr (maskinposisjonering, ikke støpte deler). Bekreft at delen din ligger innenfor grensen 1×1×1 mm til 1200×1000×500 mm, og be om inspeksjonsmetoden som vil bekrefte dine kritiske dimensjoner.
Hvordan samhandler ledetid, verktøyklasse og volum?
De velges sammen. Et prototypeverktøy i klasse 105 (under 500 sykluser, 7–10 dager) beviser en design, men vil ikke bære produksjonsvolum. Klasse 104, 103 og 102 dekker lavt og middels volum på 10–15 dager, og klasse 101 (over 1 000 000 sykluser, 10–18 dager) passer til programmer med høyt volum. Å matche klassen til ditt realistiske totalvolum unngår både for tidlig omverktøying og overforbruk på et verktøy for en design som fortsatt er under testing.
Hva innebærer prosjektkoordinering når én partner håndterer verktøy til montering?
Hos NOBLE følger det en ni-trinnskjede: prosjektering og optimalisering, verktøydesign, planlegging av delepakker, maskinering og montering av verktøy, innkjøp av tilbehør, injeksjon og modifisering, inspeksjon, emballering, lasting og levering. Én ansvarlig eier bærer prosjektet på tvers av disse trinnene, slik at overleveringene som ellers ville foregått mellom separate verksteder skjer innenfor en enkelt tidsplan.
Hva betyr ISO 9001:2015 og ISO 13485:2016 for dokumentasjon?
ISO 9001:2015 sertifiserer et kvalitetsstyringssystem – dokumentkontroll, sporbarhet, korrigerende tiltak og prosessforbedring. ISO 13485:2016 sertifiserer et kvalitetsstyringssystem som er bygget i henhold til forventningene til medisinsk utstyr, med ekstra vekt på risikostyring, designkontroll og prosessvalidering. Begge beskriver hvordan arbeidet kontrolleres og registreres; ingen av dem garanterer et spesifikt resultat for delen, så kombiner dem med dimensjons- og inspeksjonsbevis for din del.
Hva bør jeg inkludere i en RFQ for et raskt tilbud?
En 3D CAD-modell i et støttet format (STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART eller PDF), 2D-tegninger som markerer kritiske dimensjoner og toleranser, målvolumer og forventede årlige mengder, krav til material og finish, og eventuell regulatorisk kontekst som klassifisering av medisinsk utstyr. Volumet styrer verktøyanbefalingen, materialet styrer prosessvinduet, og finishen styrer de sekundære operasjonene – å levere alle tre er det som gjør et 24-timers tilbud mulig.
Hvor stor er NOBLEs arbeidsstyrke og maskinpark?
NOBLE oppgir 150–180 ansatte, hvorav 10–15 i ledelse, 10–15 i markedsføring, 15–20 i teknologi, 10–15 i kvalitet og 50–80 i produksjon. Støping kjører på 50 til 500 pressetonn, og NOBLE nevner mer enn 200 avanserte presisjonsbearbeidingsmaskiner på verktøysiden sin og 500+ produksjonsutstyr for lavvolumproduksjon. Dette er NOBLEs egne publiserte kapasitetserklæringer; der et program trenger et spesifikt maskinantall eller en aktivaliste utover disse tallene, bør det bekreftes direkte ved tilbudet i stedet for å estimeres.






