

En del av en kirurgisk robot svikter, og en pasient blir skadet. Det er det virkelige problemet bak alle valg på dette feltet. Presisjon, biokompatibilitet og samsvar med regelverk er ikke bare store ideer – de avgjør om kirurgi fungerer eller ikke.
Markedet viser dette presset. Grand View Research sier at den globale industrien for kirurgisk robotikk var på 14.1 milliarder USD i 2025, med en vekstrate på 14.9 % frem til 2033. Towards Healthcare rapporterer lignende momentum: 13.79 milliarder USD i 2025 og 16.54 % frem til 2035.
| Kilde | Markedsstørrelse 2025 | CAGR |
| grand view-forskning | USD 14.1 milliarder | 14.9 % (2026–2033) |
| Mot helsevesenet | USD 13.79 milliarder | 16.54 % (2026–2035) |
Ingeniører og innkjøpsteam står overfor en tøff utfordring. De må balansere produksjonsprosesser, materialvalg og toleransekrav for kirurgiske robotdeler mot strenge medisinske standarder. Én feilaktig avgjørelse av en kirurgisk robotkomponent kan sette et helt system i fare.
Maskineringsprosesser for kirurgiske robotdeler
Å velge riktig metode avgjør om en kirurgisk robotdel fungerer slik den ble designet. Kirurgiske roboter er avhengige av denne produksjonsprosessen for produksjon av kirurgiske robotdeler, noe som gir nøyaktigheten som kirurgien trenger.
Fem-akset CNC-bearbeiding
Geometrisk nøyaktighet
En femakset CNC-maskin skjærer en del fra mange vinkler i ett oppsett. Dette ene oppsettet er nøkkelen til produksjon på kirurgisk nivå. Delen forblir i ett referansesystem, slik at justeringsfeil ikke hoper seg opp. For medisinske roboter betyr dette at komplekse former holder seg tro mot CAD-modellen. Programvare kontrollerer retningsskiftene, noe som reduserer toleransestabling. Én produsent sier at de kan holde toleranser så stramme som ±0.020 mm for kirurgiske robotdeler. Dette nøyaktighetsnivået er viktig når en komponent styrer et verktøy inne i en pasient. Disse delene må gi konsistent kvalitet hver gang.
Kontroll av overflatefinish
Overflatefinish er like viktig. En ru overflate på et medisinsk instrument kan forårsake friksjon eller fange bakterier. Femakset maskinering løser dette ved å holde skjæreverktøyet i den beste vinkelen for hver overflate. Verktøyet beveger seg jevnt over buede flater. Dette gir et renere kutt og forlenger verktøyets levetid. I medisinske roboter reduserer god overflatefinish sekundært arbeid.
EDM og trådgnist
Herdede materialer
Trådgnist gir en klar fordel for deler laget av tøffe materialer. Den kutter alle ledende metaller uansett hvor hardt det er. Dette inkluderer herdet rustfritt stål i 400-serien, grad 420 til 440, som medisinsk verktøy ofte trenger. Wolfram og molybden kutter også lett. Tråden berører aldri arbeidsstykket, så det er ikke noe verktøytrykk som avbøyer tynne seksjoner. Dette er en av de spesialiserte produksjonsprosessene som gjør harde materialer bearbeidbare for medisinske roboter.
Fine funksjonsskjæring
For fine egenskaper gjør trådgnist en utmerket jobb. Den lager skarpe hjørner med minimal radius. Den skaper lange, presise hull som andre metoder ikke kan matche. Ingen grader eller verktøymerker blir igjen etter skjæring. Overflatefinishene når så fine som 3 mikrotommer Ra. Med langsommere innstillinger kan toleransene nå ±0.0002 tommer. Dette nivået av produksjonspresisjon er avgjørende for medisinske robotdeler med høy presisjon. Deler med komplekse former eller små justeringshull drar nytte av denne tilnærmingen. Nøyaktighet her påvirker direkte pasientsikkerheten.
Sveitsisk maskinering og laserprosesser
Små, intrikate komponenter
Sveitsisk maskinering er det beste valget for små, detaljerte deler. Medisinske roboter trenger ofte små aksler, pinner eller kontakter inne i robotarmen. Sveitsiske dreiebenker mater stangmateriale gjennom en føringsbøssing og støtter materialet rett ved skjærepunktet. Dette lar maskinen holde tette toleranser på lange, tynne deler. For store volumer er sveitsisk maskinering effektiv og rask.
Mikroskala laserskjæring og sveising
Laserprosesser håndterer deler som er for små for vanlige verktøy. En fokusert stråle kutter tynne metaller, rør og plast med minimal varmespredning. Kantene holder seg rene med en liten varmepåvirket sone. Lasersveising sammenføyer små komponenter uten å legge til vekt. Disse kirurgiske robotkomponentene støtter trenden mot mindre, mindre invasive verktøy.
Additiv produksjon for prototyper og komplekse geometrier
3D-printing spiller en støttende rolle i produksjon av kirurgiske roboter. Den håndterer prototyper og komplekse former som ville kostet for mye å maskinere. Ingeniører tester design med trykte deler før de går i produksjon. Denne produksjonsteknologien bidrar til å validere komplekse former. Noen sluttbruksdeler med organiske former drar også nytte av denne tilnærmingen. For presisjonsmaskinering skaper 3D-printing nesten endelige former som går til CNC for endelige toleranser. Medisinske robotdeler laget på denne måten kombinerer designfrihet med subtraktiv nøyaktighet. Materialene som brukes her må også oppfylle medisinske standarder.
Additiv og metallplater i produksjon av kirurgiske roboter
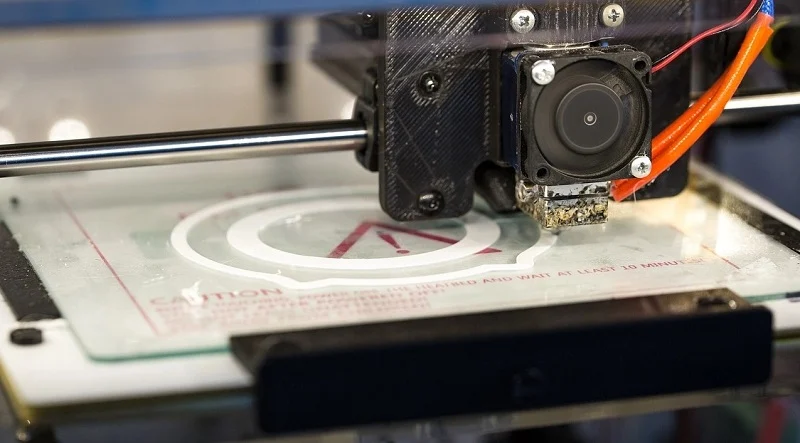
3D-printing for deler til kirurgiske roboter
Rapid Prototyping
Hastighet er viktig når du stadig endrer et nytt verktøydesign. 3D-printing lar ingeniører ha en ekte del i løpet av dager, ikke uker. Denne raske tilbakemeldingen finner designproblemer før kostbart verktøy lages. For kirurgiske robotdeler kan en trykt prototype sjekke passform og følelse tidlig. Trykte prototyper erstatter ikke ferdig maskinerte deler – de gjør bare veien til dem tryggere.
Komplekse geometrier
Noen former er nesten umulige å skjære med et spinnverktøy. 3D-printing bygger dem lag for lag i stedet. Innvendige kanaler, gitterstrukturer og organiske kurver blir mulige. På en reell måte hjelper denne designfriheten medisinske roboter med å gå ned i vekt uten å miste stivhet. Den samme 3D-printing-arbeidsflyten lager også nesten-nett-former som senere går til CNC for endelig presisjon.
Sheet Metal Fabrication
Laserskjæring og bøying
Ikke alle komponenter i en kirurgisk robot trenger nøyaktighet på mikronivå. Rammer, braketter og monteringsplater starter ofte som flate ark. En laser skjærer omrisset, og deretter bøyer en kantpresse den i form. Denne produksjonsprosessen er rask og repeterbar i store kvanta. Den holder kostnadene nede for de større strukturelle delene av en kirurgisk robot.
Sveising for rammer og chassis
Etter bøying blir disse delene sammenføyet. Både TIG-sveising og punktsveising fungerer bra for tynne rammer. Et stivt chassis holder armen stabil under operasjonen, så sveisekvaliteten påvirker ytelsen direkte. Fiksturer holder justeringen under sveisingen, noe som beskytter den generelle geometrien. Spenningsavlastning etter sveising kan være nødvendig for kritiske monteringer.
Støping av aluminium og stål
Strukturelle metalldeler
Støping helles smeltet metall inn i en form for å danne en form. Det passer til store strukturelle deler som baser og skjøtehus. Aluminium er lettstøpt og motstår korrosjon. Stål er sterkt og tåler tunge belastninger. Begge deler gir designere frihet til ribber og knaster som ville være kostbare å maskinere fra massivt materiale.
Kostnadseffektiv produksjon
Verktøy koster penger i forkant, så støping lønner seg ved høyere volumer. Kostnaden per del synker etter hvert som mengdene øker. Det gjør det til en smart løsning for medisinske robotdeler som produseres i jevne serier. Maskinering etterbehandler deretter de kritiske overflatene. Denne blandingen av støping og maskinering balanserer kostnader mot de stramme toleransene som kirurgisk arbeid krever.
Designhensyn for kirurgiske robotdeler
Minimalt invasiv design
Miniatyrisering og artikulasjon
Mindre deler er nøkkelen til minimalt invasivt arbeid. Kirurgiske robotdeler må være små, men sterke. De trenger indre kanaler for væsker, optikk eller kabler. CNC-mikromaskinering tillater dette. Artikulasjon øker kompleksiteten. Presisjonsgirkasser og lagerhus med nøyaktig justering reduserer tilbakeslag. Dette gjør posisjoneringen repeterbar, noe som er viktig for haptisk tilbakemelding i master-slave-systemer.
Medisinske roboter roterer 360 grader og kopierer naturlige håndbevegelser med mindre skjelving. Denne evnen hjelper i trange rom inne i kroppen. Kabeldrevne fleksible verktøy erstatter hevarmsystemer, slik at bevegelse skjer inne i kroppen. Aktueringskabler som er omtrent 110 mikron brede, må gå gjennom kanaler som bare er 40 mikron bredere. Det krever nøyaktig forankring og tette klaringer.
Steriliseringskompatibilitet
Hver del må tåle gjentatt sterilisering uten å brytes ned. Dampautoklav, gammastråling og VHP er vanlige metoder. Det er viktig å velge riktig materiale. Titan, PEEK og 316LVM rustfritt stål fungerer godt under disse forholdene. Autoklavbestandige gjengede koblinger og overflatebehandlinger med Ra ≤0.2 μm for glideflater hjelper også. Biokompatibilitet er direkte relatert. En del som svikter under varme eller kjemikalier, kan frigjøre partikler i en pasient.
Strukturell integritet
Lastbærende komponenter
Lastbærende deler i medisinske roboter må håndtere sterke krefter. Kryssede rullelager håndterer radielle, aksiale og momentbelastninger samtidig. De gir stor stivhet for armledd og roterende baser. Tynnseksjonslagre sparer vekt samtidig som de støtter laster fra mange retninger. I praksis former lagertypen du velger hele armdesignet. Miniatyrlagre i rustfritt stål fungerer godt i kateterdrev og endoskopartikulasjon.
Tretthetsmotstand
Gjentatt belastning sliter ned deler over tid. Utmattingstesting kjører vanligvis 5–10 millioner sykluser ved belastninger som samsvarer med faktisk bruk. Smidde deler motstår utmatting bedre fordi kornflyten følger delens form. En smidd hoftestamme varer lenger enn en støpt eller maskinert. Spesialstål i rustfritt stål gir høy styrke til lavere kostnad. Helkeramiske lagre motstår rust og trenger ingen smøring, noe som gjør dem gode for MR-kompatible medisinske roboter.
Design for produksjonsevne
Toleranseoppbyggingsanalyse
Toleranseoppbygging avgjør om en sammenstilling fungerer. Små feil summerer seg på tvers av deler som passer sammen. Et enkelt oppsett på en femakset maskin reduserer stabling fordi delen forblir i én referanseramme. Designere bør modellere verst tenkelige og statistiske stabler tidlig. Dette finner problemer før verktøybruken kuttes.
Funksjonstilgjengelighet
Verktøy må nå alle funksjoner. Dype lommer, underskjæringer og innvendige kanaler kan blokkere kuttere eller etterlate merker. Sveitsisk maskinering fungerer bra for små, intrikate deler. Trådgnist lager skarpe hjørner og lange, presise hull uten grader. Designere som planlegger verktøytilgang tidlig, unngår ekstra trinn og holder kvaliteten høy.
Materialer for kirurgiske robotdeler
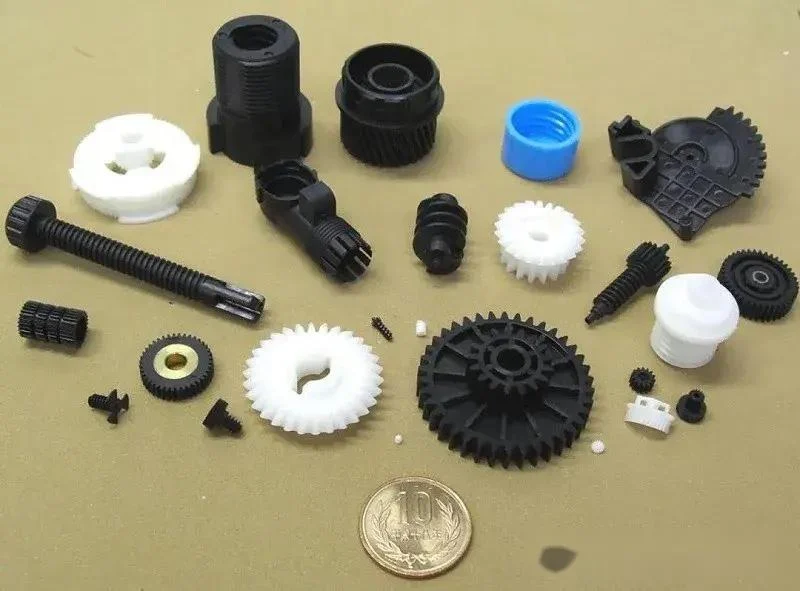
Materialet du velger bestemmer hvordan en del fungerer inne i kroppen, under varme og etter tusenvis av sykluser. Velger du feil materiale, dukker problemet opp under operasjonen. Derfor er biokompatibilitet, mekaniske behov og sterilisering viktige sammen.
Metaller
Titanlegeringer
Titan er det beste valget for deler som skal inn i kroppen eller bærer tunge belastninger. TiO2-overflaten hjelper bein å vokse direkte på den uten bløtvev imellom. Oksidlaget holder seg stabilt i kroppsvæsker, slik at metallioner knapt lekker ut over flere tiår. Ti-6Al-4V har en strekkfasthet på 895–1,100 MPa og en spesifikk styrke på 202–248 MPa·cm³/g. Det er like sterkt som stål, men omtrent 45 % lettere. Titan er også 4–5 ganger stivere enn bein, mens rustfritt stål er omtrent 10 ganger stivere. Denne tettere matchen legger mindre belastning på nærliggende vev. Medisinske roboter som da Vinci Surgical System bruker ofte titan av disse grunnene.
Grader i rustfritt stål
Rustfritt stål fungerer til mange kirurgiske bruksområder til en lavere kostnad. Kvalitet 316L motstår rust godt og håndterer mange autoklavsykluser, så det er vanlig for verktøy, nåler og ikke-implanterte deler. Strekkfastheten er 485–580 MPa, og utmattingsbestandigheten er 200–250 MPa ved 10⁷ sykluser. 316LVM-typen motstår korrosjon enda mer for kortvarige implantater. Rustfritt stål er omtrent 10 ganger stivere enn bein, så det fungerer bedre for stive strukturelle deler enn for beinkontakt. For leddhus og roterende kontakter som utsettes for konstant belastning, slår både rustfritt stål og titan aluminium i utmattingslevetid.
Aluminium legeringer
Aluminiumslegeringer som 7075-T6 gir høy spesifikk styrke (203 MPa·cm³/g) ved lav vekt. Strekkfastheten når 570 MPa. Men aluminium brukes stort sett ikke inne i kroppen på grunn av bekymringer om toksisitet. Det kan dukke opp i utvendige tannreguleringer og ikke-kritisk maskinvare. I medisinske omgivelser er aluminium greit for utvendig bruk, men det kan danne groper og trenger beskyttende belegg. For kirurgiske robotdeler som aldri berører vev, er det fortsatt et nyttig alternativ.
Plast
PEEK og PEI
PEEK er den beste polymeren for lastbærende deler i kirurgiske roboter. Den overlever over 3,000 steriliseringssykluser ved 134 °C, har en elastisitetsmodul som er nær menneskebein, og blokkerer ikke røntgenstråler. Denne radiolucensen hjelper med avbildning under kirurgi. PEI (Ultem) håndterer hundrevis av sykluser med damp, gamma og EtO. PPSU (Radel) varer over 1,000 autoklavsykluser ved 134 °C, men den har begrenset kjemisk motstand sammenlignet med PEEK. Disse høyytelsespolymerene oppfyller ISO 10993-1, den risikobaserte biokompatibilitetsstandarden som erstattet eldre USP klasse VI-regler.
PTFE og fluorpolymerer
PTFE er kjemisk inaktivt og svært biokompatibelt. Det motstår EtO og gammastråling, men kan brytes ned under sterilisering ved høy temperatur. Den lave friksjonen gjør det utmerket for lagre, tetninger og kateterforinger. Ulempen er at det kryper under belastning og er vanskelig å binde. Andre polymerer fyller spesifikke roller. Polykarbonat fungerer for klare hus som bare trenger noen få steriliseringssykluser. Nylon håndterer lagre og gir ved lav belastning. Acetal (POM) passer til presisjonsgir og glidende deler. Silikonelastomerer fungerer som myke robotaktuatorer og fleksible ledd som er trygge for kroppen. Hvert valg er knyttet til delfunksjon og steriliseringseksponering.
Keramikk
Alumina og zirkoniumoksid
Alumina- og zirkoniumoksidkeramikk gir utmerket slitestyrke og hardhet. De motstår rust og holder formen gjennom mange steriliseringssykluser. Zirkoniumoksid er tøffere enn alumina, så det fungerer bedre for bærende overflater som beveger seg. Alumina er best der hardhet og kjemisk stabilitet er viktigst. Begge materialene brukes i lagerflater og presisjonsdeler der metallslitasjebiter ville være uakseptable.
Biokompatibilitet og slitestyrke
Keramikk er naturlig trygt for kroppen og frigjør ikke metallioner. Det gjør dem attraktive for langsiktige implanterbare kirurgiske robotdeler. Slitasjemotstanden gjør at delene varer lenger ved høy syklusbruk. Ulempen er at de er sprø. Nøye design rundt stresspunkter er nødvendig. Fra et praktisk synspunkt fungerer keramikk best når det kombineres med fleksibel montering som absorberer støtbelastninger.
Materialvalg og sertifisering er direkte knyttet til materialegenskaper og ytelse. Hvert valg må oppfylle krav til biokompatibilitet, steriliseringskompatibilitet, produksjonsevne, forskriftsmessig dokumentasjon og stabilitet i forsyningskjeden. Det er hele bildet for kirurgiske robotdeler.
Toleranser og overflatebehandlinger for deler til kirurgiske roboter
Dimensjonstoleranser
Toleranser for kritiske funksjoner
Toleransene du velger avgjør om en kirurgisk robotdel beveger seg på samme måte hver gang eller driver under operasjonen. For medisinsk utstyr går normale størrelsestoleranser fra ±0.025 mm til ±0.127 mm. Dette basisområdet blir smalere for bevegelige skjøter og overflater som passer sammen.
| Presisjonsnivå | Typisk toleranseområde |
| Standard maskinering | ±0.005" (0.13 mm) |
| Presisjonsbearbeiding | ±0.001″ til ±0.002″ (0.025–0.051 mm) |
| Høy presisjon (rømmede hull) | ±0.0005" (0.013 mm) |
| Ultra-presisjon | ±0.0002" (0.005 mm) |
Kirurgiske robotdeler trenger vanligvis høye til ultrapresisjonsgrenser. Dette holder bevegelsen sikker og repeterbar. Ultrapresisjonsarbeid krever spesialutstyr, så det koster mer og tar lengre tid.
GD&T og inspeksjon
GD&T gjør om hva en del må gjøre til tall du kan måle. Posisjonstoleranse med Maksimal materialtilstand gir ekstra toleranse når funksjoner beveger seg bort fra MMC. Dette sørger for at delene passer sammen samtidig som produksjonskostnadene reduseres. Plasseringskontroller som sann posisjon oppretter runde toleransesoner, som fungerer bedre enn rektangulære koordinattoleranser. Orienteringskontroller som vinkelretthet og vinkelmessighet holder de rette vinklene ved monteringsgrensesnittene. Materialtilstandsmodifikatorer (MMC, LMC, RFS) lar geometriske toleranser endres med den faktiske funksjonsstørrelsen. Disse verktøyene sørger direkte for at dreiepunkter, monteringshull og sammenføyningsflater oppfyller krav til repeterbarhet, sikkerhet og monteringspålitelighet. Inspeksjon kontrollerer deretter disse avropene med CMM og optiske metoder.
Krav til overflatefinish
Ra-verdier og funksjon
Overflateruhet påvirker hvor ren en del blir, hvor mye friksjon den har og risikoen for biofilm. Ulike overflater trenger forskjellige Ra-mål.
| Overflatetype | Anbefalt Ra (µm) | Prosess |
| Kirurgiske instrumenter (rengjørbarhet) | 0.4-0.8 | passivisering |
| Artikulerende overflater (ultraglatte) | Ikke spesifisert | |
| Benkontaktsoner | 3-6 | Ikke spesifisert |
Generelle kirurgiske instrumenter med Ra over 0.8 µm medfører biofilmrisiko og bør ikke brukes. Elektropolering senker Ra med 30–50 %, og når 0.4–0.8 µm på CNC-maskinerte deler i rustfritt stål. Det fjerner også små grader og bygger et kromrikt passivt lag.
Polering og passivering
Mekanisk polering senker Ra litt, men kan etterlate mikroskopiske riper. Kjemisk passivering fjerner fritt jern uten å forbedre Ra. Elektropolering gjør begge deler – den glatter ut overflaten og bygger et kromrikt passivt lag.
ASTM F86-21 dekker overflatebehandling og merking av metallimplantater, inkludert passivering for å fjerne forurensninger og danne en beskyttende oksidfilm. Overflatefinishen må valideres etter alle etterbehandlingstrinn – passivering endrer overflateegenskapene.
Renslighet og sterilisering
Renromsproduksjon
Renromsdrift må følge ISO 14644-1 partikkelgrenser og FDA 21 CFR del 820 kvalitetskrav. ISO 7 (klasse 10 000) fungerer for komponenter med direkte pasientkontakt før terminal sterilisering. Luftskifter kjører 60–90 luftutskiftninger per minutt med HEPA-filtrering med 99.97 % effektivitet for 0.3 µm partikler. Maksimalt partikkelantall forblir 352 000 partikler ≥0.5 µm per kubikkmeter i driftstilstand. Miljøovervåking inkluderer telling av luftbårne partikler, mikrobiell testing og integritetskontroller av HEPA-filter.
Validering av rengjøringsprosess
Terminalsteriliseringsmetoder – EtO, gamma og autoklav – kan ikke fjerne innebygde partikler fra maskinering. EtO-gasspenning blokkeres av partikkelopphopning. Gammastråling kan fysisk skjermes av partikler. Autoklavvarme og -damp kan ikke løsne fangede partikler. Disse partiklene kan skjerme mikroorganismer mot steriliseringsmidler, og produsere ikke-sterile produkter til tross for en validert syklus. Biologisk belastning må oppfylle ISO 11737-1-grensene før sterilisering. Skjærevæsker, partikler og maskinsmøremidler må evalueres under ISO 10993-1 biologisk risikovurdering.
Samsvar og kvalitetssikring for deler til kirurgiske roboter
Samsvar med regelverket holder deler av kirurgiske roboter trygge for pasienter. Et system av god kvalitet gjør mer enn å bare krysse av i bokser. Det beskytter liv.
Designingeniører jobber innenfor rammene som er satt av FDA-regler, ISO 13485-kvalitetsstyringssystemer og biokompatibilitetsstandarder som ISO 10993. Hvert designvalg – valg av materialer, innstilling av overflatefinish, tildeling av toleranser – påvirker både hvor enkelt en del kan lages og om den blir godkjent.
Disse reglene former hver del som inngår i kirurgi.
ISO 13485 og medisinske standarder
Kvalitetssikringssystemer
ISO 13485 setter de grunnleggende reglene for kvalitet på medisinsk utstyr. Leverandører av deler til kirurgiske roboter må følge dette systemet. Standarden dekker alt fra å få tak i materialer til endelig utgivelse. Den sørger for at kvaliteten er den samme på tvers av hvert parti. En leverandør med denne sertifiseringen viser ekte dedikasjon til produksjon av kirurgisk kvalitet. De kjenner reglene som holder pasientene trygge.
Risikostyring og sporbarhet
ISO 14971 håndterer risiko gjennom hele produktets livssyklus. Produsenter må finne problemer under designprosessen. De tester deler i realistiske kirurgiske situasjoner før produksjonen starter. Sporbarhet lar deg følge en del fra råmateriale til ferdig produkt.
| ISO 13485-krav | Hva det betyr for deler til kirurgiske roboter |
| Risk Management | Risikobaserte metoder gjelder gjennom hele produktets livssyklus. Det må finnes en egen risikostyringsfil for hver enhetstype. |
| Sporbarhet | Poster må koble enhets-ID-er til produksjonsbatcher, komponentpartier og distribusjonsposter. Du må kunne gjenoppbygge hele produkthistorikken. |
Hvis en leverandør rapporterer et dårlig materialparti, lar sporbarhetsregistreringene deg finne nøyaktig hvilke roboter som er berørt. Dette holder pasientene trygge og stopper tilbakekallinger i hele markedet.
Inspeksjon og testing
CMM og optisk inspeksjon
Inspeksjon bekrefter at delen samsvarer med designet. En CMM kontrollerer dimensjoner med høy presisjon. Den sørger for at kritiske funksjoner holder seg innenfor toleransen. Optisk inspeksjon finner overflatefeil. Riper eller ujevnheter kan forårsake problemer under pasientbruk. For medisinske robotdeler er dette kontrollnivået normalt. Hver del får en nøye titt før den beveger seg fremover.
Materialsertifiseringer
Hvert materialparti trenger et sertifikat. Et samsvarssertifikat knytter partiet tilbake til fabrikken. For deler som berører kroppen, beviser ISO 10993-testresultater sikkerhet. Materialsertifiseringer er det papirbaserte sporet som viser samsvar. De er en grunnleggende del av god produksjon.
Dokumentasjon og sporbarhet
Enhetshistorikkoppføringer
Dokumentasjon holder kvalitetssystemet sammen. En enhetshovedrapport forteller deg hvordan du bygger enheten. En enhetshistorikkrapport beviser at du bygde den riktig.
| DHR-element | Nødvendig innhold | Sporbarhetslenke |
| Enhetsidentifikasjon | Delenummer, revisjon, serie-/lotnummer | Lenker til revisjon av DMR-tegninger |
| Komponentoppføringer | Leverandør, lotnummer, CoC-referanse | Lenker til innkommende inspeksjonsrapport |
| Produksjonsrekorder | Rutekort, operasjonssekvens, operatør-ID-er | Lenker til revisjon av arbeidsinstruksjoner |
| Inspeksjonsrapporter | Inspeksjonsrapport-ID, resultater, bestått/ikke bestått, inspektør | Lenker til tegningsrevisjon og kalibreringslogg |
I medisinske roboter kobler DHR alt sammen. Hvis det oppstår et problem, er DHR det første stedet å lete. ISO 13485 er tydelig om disse registreringene. Klausul 7.5.9 krever sporbarhet. Klausul 7.5.1 kontrollerer produksjonen. En god DHR beskytter pasienter under operasjoner.
Kvalitetsstyring av leverandører
Den siste delen er kvalitetsstyring for leverandører. Du trenger en liste over godkjente leverandører. Regelmessige revisjoner holder partnere ansvarlige. Sterke leverandøravtaler håndterer risiko. Du må stole på at partnerne dine følger reglene. For produksjon av kirurgiske robotdeler bygger gode leverandører bedre medisinske roboter. De bidrar til å levere presisjon der det betyr mest.
Støpte og ekstruderte komponenter for kirurgiske robotdeler
Væskebaneslanger
Ekstrusjonsprosesser
Ekstrudering lager de lange hule rørene som fører væsker inne i en kirurgisk robot. Du skyver smeltet materiale gjennom en dyse, og det kommer ut som én kontinuerlig form. For kirurgiske robotdeler lager mikroborekstrudering bittesmå rør med indre diametere under en millimeter. Multilumenekstrudering plasserer flere kanaler inne i et enkelt rør. Hver kanal kan føre en annen væske eller kabel. Denne designen holder robotarmen pen. PEEK-ekstrudering håndterer høy varme og holder formen gjennom gjentatt sterilisering.
Valg av materialer
Materialet må forbli fleksibelt, men sterkt. Det må tåle sterilisering uten å brytes ned. Smørende slanger reduserer friksjonen når slangen glir inn i et kateterleveringssystem. Det hjelper roboten med å bevege verktøy med presisjon. Forsterkede aksler har en flettet innsidevegg for ekstra styrke. For styrbare katetre må materialet bøye seg i spissen når kontrolltråder trekker i det. Gode materialer påvirker direkte hvordan roboten yter under operasjonen. De riktige materialene gjør også sterilisering enklere og mer pålitelig.
Støpte deler og tetninger
Tilpassede gjenbrukbare komponenter
Sprøytestøping lager deler til robothus og kontrollhåndtak. Medisinske robotdeler trenger stramme toleranser. Overstøping legger et mykt greplag over en hard kjerne. Mikrostøping lager små tetninger som passer inn i små skjøter. Disse gjenbrukbare delene vaskes og steriliseres etter hver prosedyre. Støpeverktøyet koster mer i utgangspunktet, men hver del koster mindre i volum. Medisinske roboter er avhengige av disse konsistente delene for pålitelig bevegelse. Denne prosessen støtter effektiv produksjon av kirurgiske roboter.
Engangskomponenter
Noen deler berører pasienten og kastes deretter. Kirurgiske oppdekkinger dekker robotarmen for å holde feltet sterilt. Steril oppdekkingsfilm beskytter mot kontaminering. Isolasjonshylser går over ledninger og verktøy. Metallkomponenter laget av støpt plast sparer vekt og kostnader. Disse engangsdelene reduserer infeksjonsrisikoen. De etterlater formen ferdig formet uten ekstra behandling. Kvalitetskontroller skjer ved pressen for å oppdage feil raskt.
Høyvolumsproduksjon
Støpeeffektivitet
Når formen er laget, går sprøytestøpingen raskt. En form med flere hulrom produserer flere deler i hver syklus. Denne hastigheten er viktig for medisinske roboter med høy etterspørsel. Linjene går døgnet rundt med minimal hjelp fra operatøren. Prosessen sløser med svært lite materiale fordi du gjenbruker skrapet. En jevn produksjonsrytme holder forsyningskjeden i gang. Medisinske roboter er avhengige av denne produksjonen for å møte sykehusets timeplaner.
Kvalitetskontroll
Støping krever streng kvalitetskontroll. Hvert hulrom slites over tid og endrer delens dimensjoner. Medisinske roboter er avhengige av stabile verktøy for konsistent produksjon. Statistisk prosesskontroll fanger opp avdrift før delene går utenfor toleranseområdet. Visuelle inspektører sjekker for blink og korte skudd. Materialpartier testes for konsistens. Disse trinnene sikrer at hver batch samsvarer med den forrige. Pålitelige deler beskytter pasienter under operasjoner.
Velge en produsent for kirurgiske robotdeler
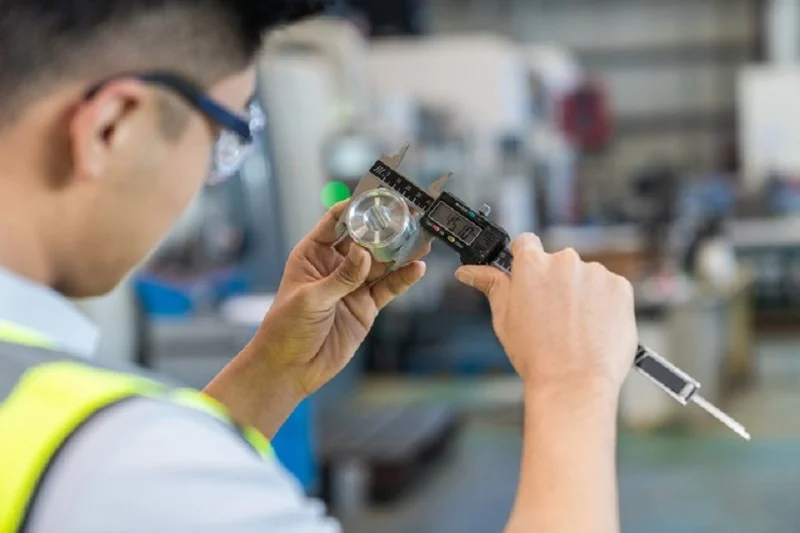
Å velge riktig partner for produksjon av kirurgiske robotdeler er en stor avgjørelse. Feil valg kan koste deg tid, penger og kanskje til og med en tilbakekalling. Så hvordan skiller du den beste fra resten?
Produksjonsevner
Utstyr og teknologi
En seriøs partner eier de riktige maskinene. Se etter fleraksede CNC-systemer, EDM-utstyr og CMM-inspeksjonsverktøy. Disse lar dem oppnå snevre toleranser på komplekse kirurgiske robotdeler. De bør også tilby komplette funksjoner – maskinering, etterbehandling og kvalitetskontroll under ett tak. Det sparer deg for å sjonglere med flere leverandører.
Fra et praktisk perspektiv er en produsents tekniske kunnskap innen avansert produksjon og robotikk nøkkelen. Erfaring med robotkirurgiske systemer er viktig fordi disse systemene er komplekse og krever koordinerte ferdigheter. Avanserte funksjoner som automatisering, lasermaskinering og cellebasert produksjon er et must for komplekse komponenter.
Erfaring med medisinsk utstyr
Dokumentert erfaring med kirurgiske robotdeler er et must. Be om eksempler på intrikate prototyper med små toleranser de har levert. En partner som kjenner medisinske roboter forstår hva som står på spill. De trenger også ekspertise på materialer som SS630, SS316, AL7075-T6, PEEK og PEI. NOBLE, et ledende produksjonsselskap i Kina, bringer nettopp denne typen profesjonell maskineringsekspertise. Teamet deres hjelper kunder med å gå effektivt fra prototyping til masseproduksjon.
Kvalitet og samsvar
Sertifiseringer og revisjoner
Sertifiseringer forteller deg mye. ISO 9001 og ISO 14001 viser et styringssystem som er egnet for sektoren for kirurgisk robotikk. ISO 13485 går lenger – det er gullstandarden for kvalitet på medisinsk utstyr. Regelmessige revisjoner holder partnerne ærlige. En leverandør med disse kvalifikasjonene viser ekte dedikasjon til produksjon av kirurgisk kvalitet.
Kontinuerlig Forbedring
Gode produsenter slutter aldri å forbedre seg. De sporer feil, analyserer underliggende årsaker og forbedrer prosesser. Statistisk prosesskontroll fanger opp avvik før deler går utenfor toleransegrensen. Denne tankegangen beskytter pasienter under operasjoner. Spør potensielle partnere hvordan de håndterer korrigerende tiltak og om de investerer i ny teknologi.
Kostnad, kvalitet og leveringstid
Total eierkostnad
Det billigste tilbudet koster ofte mer senere. Tenk på totale eierkostnader – inspeksjon, omarbeiding, nedetid og samsvarsrisiko. En partner med sterke kvalitetssystemer reduserer skjulte kostnader. For medisinske robotdeler slår pålitelighet en lav pris hver gang.
Skalerbarhet og forsyningskjede
Partneren din må skalere med deg. Kan de håndtere en prototypekjøring og deretter øke til høyt volum? Motstandsdyktighet i forsyningskjeden er også viktig. Et stabilt nettverk av materialleverandører holder produksjonen i gang. Her er en rask sjekkliste for evaluering av partnere:
- Utstyr: presisjons-CNC-, EDM- og CMM-systemer
- Teknologi: Maskinering, etterbehandling og kvalitetskontroll i ett stopp
- Erfaring: velprøvde kirurgiske robotdeler og prototyper med tette toleranser
- Materialer: SS630, SS316, AL7075-T6, PEEK, PEI-ekspertise
- Etterbehandling: passivering for rustfritt stål, anodisering for aluminium
- Kvalitet: dimensjonskontroller og avanserte inspeksjonsverktøy
NOBLE oppfyller disse kravene. Deres presisjonsmaskinering og monteringstjenester hjelper kunder med å fullføre prosjekter raskere. For kirurgiske robotdeler utgjør den typen partner hele forskjellen.
NOBLE: Partner for produksjon av kirurgiske robotdeler

Metall- og plastbehandling
CNC og sveitsisk maskinering
NOBLE lager kirurgiske robotdeler av både metall og plast. Det betyr at du ikke trenger å bruke forskjellige leverandører for forskjellige materialer. Verkstedet deres har avanserte CNC-maskiner og sveitsiske dreiebenker. Denne blandingen er viktig. Et stivt leddhus og en liten aktiveringspinne krever svært forskjellige oppsett. Én partner som dekker begge deler forkorter veien fra tegning til ferdig del. Fra et praktisk synspunkt er det her presisjon blir en reell maskinferdighet, ikke bare et ord.
Støping av plast
Sprøytestøping av plast dekker den andre halvdelen av arbeidet. Hus, tetninger, engangsdeler til drapering og væskebanedeler kommer alle fra pressen med repeterbare størrelser. Overstøping og mikrostøping håndterer de små, detaljerte delene som medisinske roboter trenger. Verktøyet lages internt. Det holder tilbakemeldingssløyfen kort når et design endres.
Sertifiseringer og kvalitet
ISO 9001: 2015
ISO 9001:2015 setter det grunnleggende styringssystemet. Det viser at det finnes skriftlige prosesser, kontrollerte leverandører og målbar forbedring. For kjøpere betyr det forutsigbar produksjon fra parti til parti.
ISO 13485: 2016
ISO 13485:2016 går lenger. Den snakker språket til medisinsk utstyr. Den krever risikobasert tenkning, sporbarhet og et kvalitetssystem bygget for kirurgisk bruk. Sammen forteller disse to sertifiseringene deg at verkstedet kan betjene både industrielle og medisinske kunder uten å ta snarveier.
| Sertifisering | Hva det dekker |
| ISO 9001: 2015 | Generelt kvalitetsstyringssystem |
| ISO 13485: 2016 | Kvalitetsstyringssystem for medisinsk utstyr |
End-to-End Services
Design for produksjon
NOBLEs team gjennomgår designet ditt før de kutter den første brikken. De markerer funksjoner som en kutter ikke kan nå. De påpeker toleranser som øker kostnadene uten å legge til funksjon. De bemerker også materialvalg som motvirker steriliseringssyklusen. Denne tidlige innspillingen sparer omarbeid senere.
Montering og pakking
Servicelisten stopper ikke ved produksjon. Montering, inspeksjon og pakking skjer under ett tak. På den måten ankommer delene klare for neste trinn. Denne kontinuiteten beskytter kvaliteten og forkorter leveringstiden. For kirurgiske robotdeler som skal inn i operasjonsstuen, betyr færre overleveringer færre sjanser for feil.
Å velge riktig prosess, materiale og toleranse for kirurgiske robotdeler er en stor sak. Det avgjør om en prosedyre går bra. Å følge ISO 13485 er heller ikke et valg. Det er den grunnleggende regelen for alle leverandører av medisinske robotdeler.
Du trenger også en partner som forstår både den tekniske siden og regelsiden. Den blandingen er vanskelig å finne. I fremtiden vil 3D-printing, smarte materialer og mer automatisering endre kirurgiske roboter. Så sjekk partnerne dine ved hjelp av disse punktene. Ta deretter kontakt med NOBLE for dine behov for deler til kirurgiske roboter.
Vanlige spørsmål om kirurgisk robotdel
Hvilke toleranser kan kirurgiske robotdeler holde?
Kirurgiske robotdeler trenger vanligvis høye til ultrapresisjonsgrenser. Standard maskinering når ±0.13 mm. Ultrapresisjonsarbeid når ±0.005 mm. Kritiske funksjoner trenger disse stramme grensene. Dette sikrer bevegelsen trygg og repeterbar under operasjonen.
Hvilke materialer fungerer best for deler til kirurgiske roboter?
Titanlegeringer gir høy styrke med lav vekt. Rustfritt stål koster mindre og tåler autoklavsykluser godt. PEEK varer gjennom over 3,000 steriliseringssykluser. Keramikk som zirkoniumoksid motstår slitasje svært godt på bevegelige overflater inne i huset.
Hvilke sertifiseringer bør en leverandør av deler til kirurgiske roboter ha?
ISO 13485:2016 er den øverste standarden. Den krever sporbarhet og risikobasert tenkning. ISO 9001:2015 viser generell kvalitetskontroll. Begge sertifiseringene viser en reell forpliktelse til kirurgisk produksjon og pasientsikkerhet.
Hvordan påvirker sterilisering deler av kirurgiske roboter?
Dampautoklav, gammastråling og VHP er vanlige metoder. Deler laget av titan, PEEK og 316LVM rustfritt stål tåler disse forholdene godt. De må overleve gjentatte sykluser uten å brytes ned eller frigjøre partikler til pasienter.
Brukes 3D-printing til deler til kirurgiske roboter?
Ja, men hovedsakelig for prototyper og komplekse former. Ingeniører tester design før produksjon på denne måten. Noen sluttbruksdeler med organiske former drar også nytte av dette. Nesten ferdige former går ofte til CNC for endelig presisjon.
Hva skiller kirurgiske robotdeler fra vanlige maskinerte deler?
De trenger strengere toleranser og materialer som er trygge for kroppen. Overflatebehandlinger må hindre bakterier i å vokse. Produksjonen følger ISO 13485-kvalitetssystemene. Hver del kan spores fra råmateriale til ferdig produkt.
Hvordan velger du en produsent for kirurgiske robotdeler?
Se etter ISO 13485-sertifisering og erfaring med medisinsk utstyr. Sjekk utstyret deres – femaksede CNC-, EDM- og CMM-verktøy. En partner som tilbyr komplette tjenester reduserer overleveringer. Dette beskytter kvaliteten gjennom hele prosessen.






