
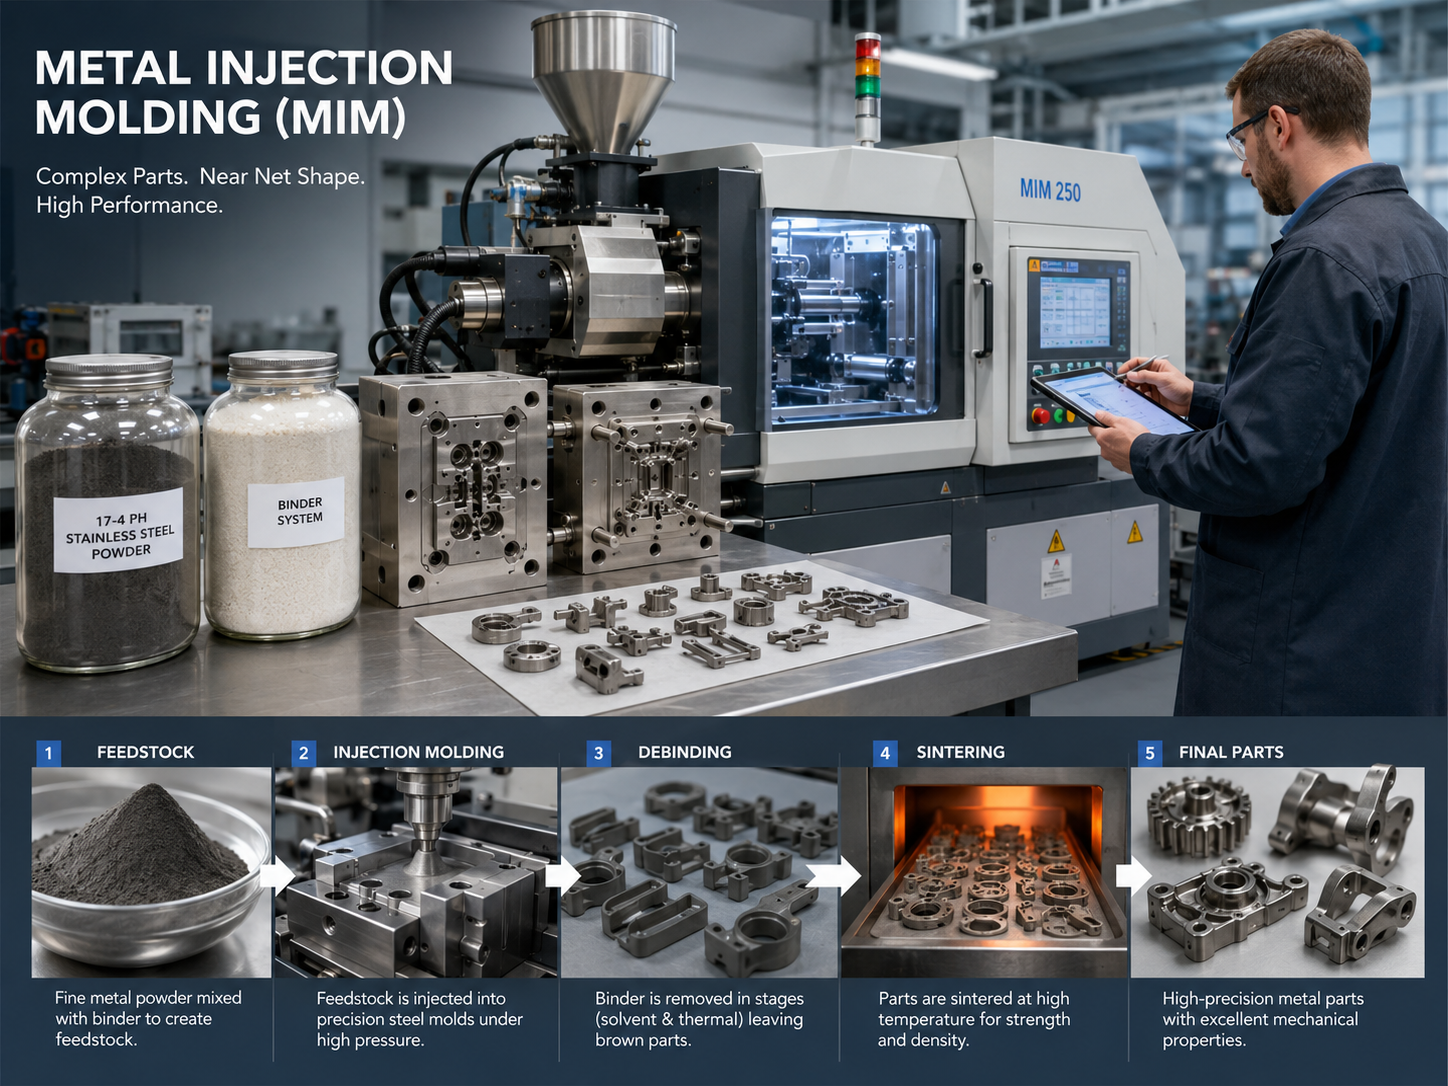
Metallsprøytestøping (MIM) er en avansert produksjonsteknologi for nesten ferdig form som integrerer pulvermetallurgi og sprøytestøping av plast i dybden. Med sin kjernefordel å kunne oppnå storskala og høypresisjonsproduksjon av komplekse metalldeler, har det blitt et viktig valg for å erstatte tradisjonelle skjære-, støpe- og smiprosesser i moderne produksjon.
Denne teknologien danner direkte metallprodukter med høy dimensjonsnøyaktighet og komplekse strukturer ved å blande metallpulver med bindemidler for å lage fôr, og deretter gjennom sprøytestøping, avglasering, sintring og andre prosesser.
Hva er metallsprøytestøping
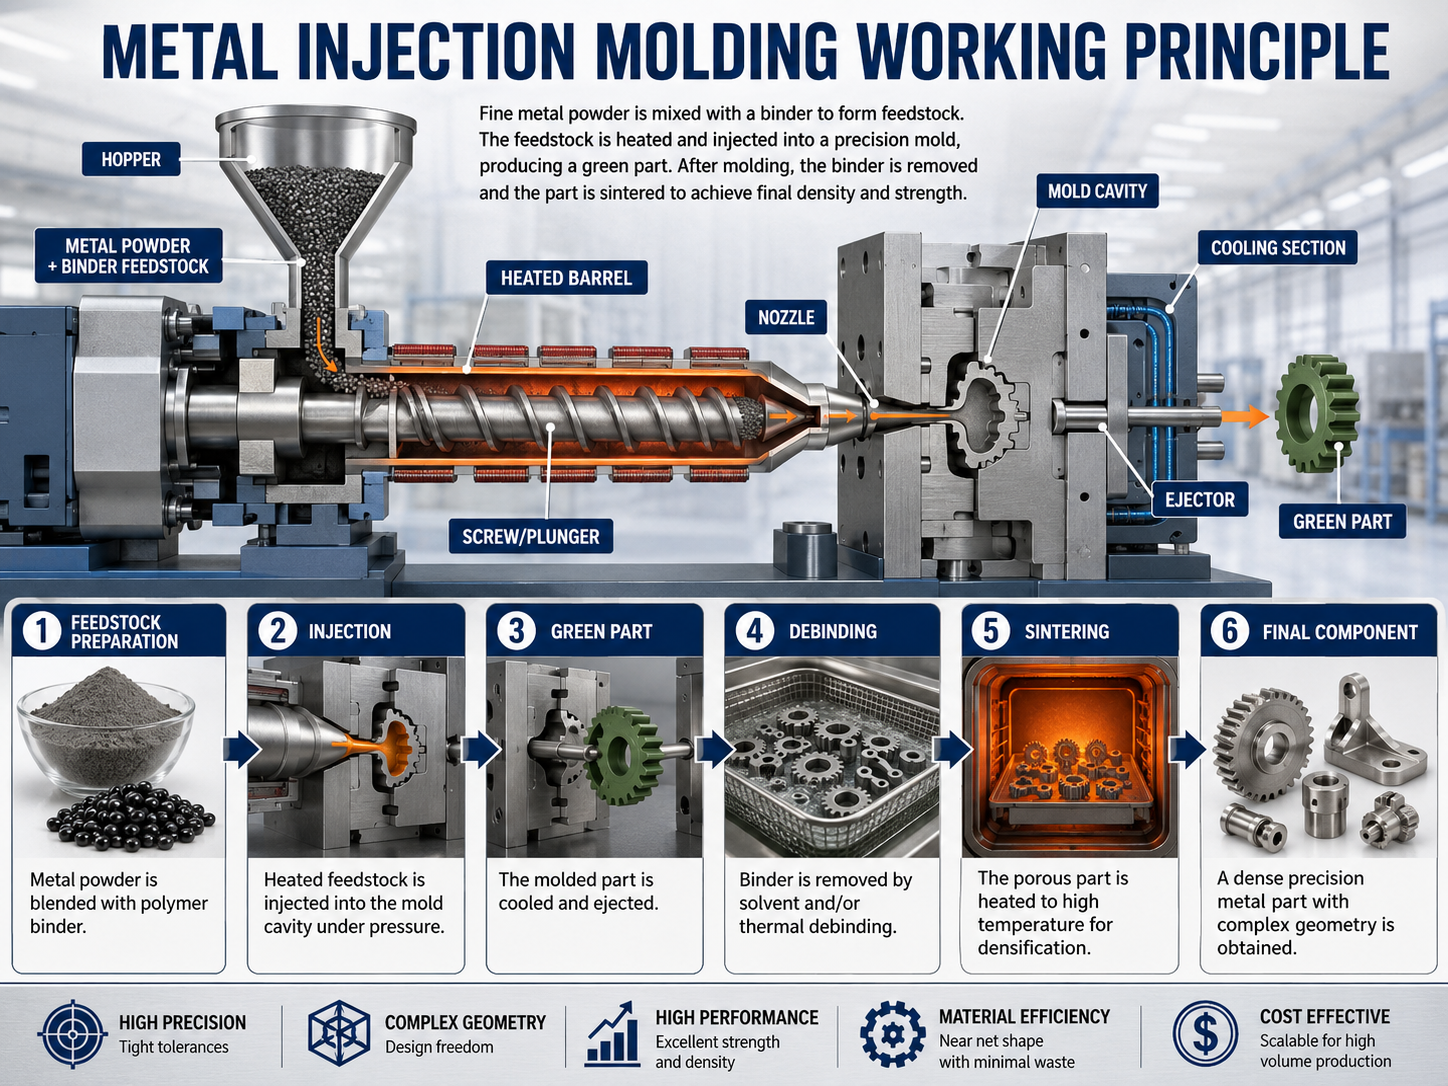
Kjernen i metallsprøytestøping (MIM) er å blande ultrafint metallpulver med et termoplastisk bindemiddel i en spesifikk mengde, og deretter, gjennom blanding og granulering, produsere et råstoff med god fluiditet og plastisitet. Råstoffet sprøytes inn i hulrommet i en presisjonsform under høyt trykk for å danne et grønt legeme ved å simulere plastsprøytestøpeprosessen, og deretter fjernes bindemidlet i det grønne legemet gjennom en avglaseringsprosess.
Til slutt, gjennom høytemperatursintring, gjennomgår metallpulverpartiklene metallurgisk binding og fortetting, noe som til slutt oppnår metallkomponenter med høy presisjon og komplekse former nær den teoretiske tettheten.
Kjernen i MIM-prosessen er å oppnå masseproduksjon av metallprodukter gjennom plaststøpeteknologi, som kombinerer metallmaterialegenskapene til pulvermetallurgi med prosessfleksibiliteten til plastsprøytestøping. Kjernefunksjonene gjenspeiles i tre aspekter:
- Høy formingsfrihetDen kan danne komplekse tredimensjonale strukturer med sidehull, innvendige gjenger, tverrhull og tynne vegger (> 0.3 mm), og kan oppnå integrert flerkomponentsforming, noe som reduserer påfølgende montering prosesser.
- Høy dimensjonsnøyaktighetDimensjonstoleransen til det ferdige produktet kan kontrolleres innenfor ±0.3 %, og overflateruheten Ra er ≤1.6 μm. Det tilhører den nesten-nettformede formingsprosessen, noe som reduserer kostnadene for finbearbeiding betydelig.
- Sterk materialkompatibilitetSom svar på kravene fra industriell masseproduksjon kan basismetallmaterialer som rustfritt stål, karbonstål, kobber og kobberlegeringer oppnå moden MIM-prosesskompatibilitet, og de mekaniske egenskapene til de ferdige produktene kan sammenlignes med smiingenes.
Arbeidsprinsippet for MIM-prosessen
Hele produksjonsprosessen til MIM inkluderer fem hovedtrinn: materialforberedelse, sprøytestøping, avfetting, sintring og etterbehandling. God kontroll over prosessinnstillingene bestemmer størrelsen, kvaliteten og overflatefinishen til sluttproduktet.
Kjernelogikken i hele prosessen er «å danne metallpulver gjennom bindemiddel, og deretter fortette metallpulveret gjennom avglasering og sintring». For vanlige materialer som rustfritt stål, karbonstål og kobber er prosessparametrene for hvert trinn standardisert. Det spesifikke arbeidsprinsippet og nøkkeloperasjonene er som følger:
(1) Forberedelse av fôring
Fôrtilberedning blander hovedsakelig svært små metallpulvere (rustfritt stål, karbonstål, kobber) og bindemidler sammen. Vi lager dem til små korn. Disse kornene er stabile, enkle å forme og jevne. De gir kvalifiserte materialer for sprøytestøping.
1. Råvareprosent:
Metallpulver er 75–85 volumprosent. Bindemiddel er 15–25 %.
Bindemidlet består vanligvis av basismaterialer som polyetylen (PE) og polypropylen (PP), ftalatmyknere og stearinsyre-smøremidler. Forholdet justeres i henhold til metallpulverets egenskaper.
2. Oppvarming og blanding:
Ha metallpulveret og bindemidlet i en mikser. Varm opp og bland det ved 150–200 ℃. Bindemidlet smelter helt og dekker pulveret jevnt. Dette danner en jevn blanding og hindrer at pulveret klumper seg.
3. Granulering og sikting:
Avkjøl det blandede smeltede materialet. Knus og sikt det deretter. Lag granulære tilførsler på 2–5 mm. Dette sikrer at injeksjonsmaskinen fungerer bra.
(2) Innsprøyting
Kjernen i sprøytestøping er å mykgjøre fôret gjennom høy temperatur og høyt trykk og fylle formhulrommet. Etter avkjøling og størkning fjernes formen for å oppnå det grønne legemet, som er egnet for materialer som rustfritt stål, karbonstål og kobber.
1. Fôring av plastifisering:
Tilsett det granulære materialet i injeksjonsmaskinen. Varm det opp mellom 160 ℃ og 220 ℃. Det vil smelte og flyte lett.
2. Høytrykksinjeksjon:
Det flytende materialet sprøytes inn i formen under et høyt trykk på 50–200 MPa. Formen må utformes på forhånd basert på metallmaterialets sintringskrymping, med en reservert krympingmængde.
3. Avkjøling og avforming:
Smeltematerialet avkjøles til romtemperatur. Bindemiddelet herder og danner formen. Avkjøling tar minst 3 minutter. Rask avkjøling kan forårsake sprekker.
(3) Avfetting
Avfetting er prosessen med å fjerne bindemiddelet fra det grønne legemet for å oppnå et porøst, avfettet grønn legeme med en viss styrke, som forbereder seg til påfølgende sintring.
Kjerneproblemet med avglasering ligger i å kontrollere fordampningshastigheten til bindemidlet. Hvis det forsvinner for raskt, vil det dannes trykk inne i den grønne kroppen. Dette fører til sprekker og bobler. Så vi må fjerne det sakte. I industrien brukes vanligvis rustfritt stål, karbonstål og kobber med en blanding av løsemiddelavfetting og termisk avfetting.
1. Avfetting med løsemiddel:
Bløtlegg den grønne kroppen i etanol eller aceton. Dette fjerner de løselige delene av bindemiddelet. Det lager små porer. Disse porene fungerer som kanaler for varm avfetting. Det gjenværende bindemiddelet må være under 10 %.
2. Varmavfetting:
Plasser det forbehandlede grønne legemet i en ovn. Varm det sakte opp til 200–400 ℃. Oppvarmingshastigheten må være 5 ℃ per minutt eller lavere. Det gjenværende bindemidlet vil bli til gass og forsvinne. Hele prosessen bruker en nitrogenatmosfære. Dette beskytter karbonstål og kobber mot oksidasjon.
3. Inspeksjon etter avfetting:
Test mengden gjenværende bindemiddel. Den må ikke overstige 0.5 %. Sjekk om delen er i god stand. Kast ukvalifiserte produkter. De vil skade sintringsresultatet.
(4) Sintring
Kjernen i sintring er å plassere det avfettede emnet i en høytemperatur sintringsovn og varme det opp til 85%-90% av smeltepunktet til metallmaterialet, slik at metallpulverpartiklene gjennomgår atomdiffusjon, metallurgisk binding og omkrystallisering, gradvis lukker porene for å oppnå fortetting, og til slutt oppnår man et metallprodukt med en tetthet nær det teoretiske nivået.
For de tre vanlig brukte materialene rustfritt stål, karbonstål og kobber, er det utarbeidet klare standarder for sintringsprosessparametre. De spesifikke nøkkeloperasjonene er som følger:
1. Sintringsatmosfære:
For rustfritt stål brukes en atmosfære av hydrogen eller dekomponert ammoniakk (antioksidasjon); for karbonstål brukes en blandet atmosfære av nitrogen og hydrogen; for kobber brukes en ren nitrogenatmosfære for å forhindre materialoksidasjon eller dannelse av sprø forbindelser ved høye temperaturer.
2. Kjerneparametere:
Sintringstemperatur for rustfritt stål: 1300–1350 ℃, holding i 2–3 timer; sintringstemperatur for karbonstål: 1250–1300 ℃, holding i 1.5–2.5 timer; sintringstemperatur for kobber: 850–950 ℃, holding i 1–2 timer. Oppvarmingshastigheten kontrolleres til 2–5 ℃/min.
3. Fortettingseffekt:
Etter sintring kan tettheten til rustfritt stål, karbonstål og kobberprodukter nå 95 %–98 % (nær den teoretiske tettheten), med ensartet mikrostruktur og mekaniske egenskaper som kan sammenlignes med smijern.
(5) Post-prosessering
Kjernen i etterbehandlingen er å gjøre presisjonskorrigeringer og ytelsesforbedringer på de sintrede ferdige produktene basert på produktenes brukskrav, for å oppfylle de endelige brukskravene. For rustfritt stål, karbonstål og kobberprodukter inkluderer etterbehandlingsmetodene hovedsakelig varmebehandling, overflatebehandling og presisjonsmaskinering, og prosessens tilpasningsevne er sterk.
1. Varmebehandling:
Vi varmer opp og bearbeider karbonstål med bråkjøling og anløping. Dette øker hardheten og slitestyrken. Vi behandler rustfritt stål med løsningsaldring. Dette øker korrosjonsmotstanden og styrken. Vi gløder kobber for å gjøre det mer plastisk og forbedre den elektriske ledningsevnen.
2. Overflatebehandling:
Vi utfører forskjellige overflatebehandlinger etter behov. Disse inkluderer polering (Ra≤0.8 μm), sandblåsing og belegging av sink eller nikkel for å motstå korrosjon. Vi bruker oksidasjonsbehandling for å beskytte kobberprodukter.
3. Presisjonsmaskinering:
Vi utfører litt kutting på høypresisjonsdeler som gjengede hull og posisjoneringshull. Vi kontrollerer størrelsestoleransen innenfor ±0.01 mm. Dette oppfyller monteringsbehovene.
4. Forming:
Vi bruker kaldforming på produkter som endrer form litt etter sintring. Dette gir dem tilbake riktig størrelse.
Kjernematerialet for MIM
- Metallsprøytestøping bruker disse materialene:
- Rustfritt stål (SS): Det har god korrosjonsbestandighet og mekanisk styrke. Det er mye brukt i bil-, medisin- og luftfartsindustrien. Disse industriene trenger produkter som er slitesterke og fungerer godt i tøffe miljøer.
- Karbonstål (CS): Brukes til deler som trenger høy styrke og hardhet. Det er rimelig og nyttig. Det brukes i mange bransjer, som gir, festemidler og bildeler.
- Kobolt-krom (Co-Cr): Det er sterkt, slitesterkt og korrosjonsbestandig. Det er mye brukt i medisinske implantater og kirurgiske verktøy. Disse områdene trenger produkter med svært høy pålitelighet.
- M2 verktøystål: M2 verktøystål fungerer godt i MIM for å lage sterke verktøy og former. Det har høy hardhet, god seighet og god slitestyrke. Det er mye brukt til skjæreverktøy og industrielle deler under høy belastning.
- Titan (Ti): Titan er populært i MIM på grunn av sin lette vekt, høye styrke og korrosjonsbestandighet. Avbinding og sintring må kontrolleres nøye for å beskytte egenskapene. Det er mye brukt i luftfarts-, medisin- og sportsutstyrsindustrien.
- Kobber: Kobber kan bearbeides med MIM-teknologi. Men det krever svært presis kontroll av sintringsatmosfæren. Så bruksområdet er mer begrenset enn stål og nikkellegeringer.
- Nikkellegeringer (Inconel): Nikkellegeringer tåler høye temperaturer og høy styrke. De er mye brukt innen luftfart, kraft og kjemisk industri. Disse industriene arbeider ofte under ekstreme forhold.
- 6061 aluminiumslegering: 6061 aluminium kan brukes med MIM med spesiell teknologi. Men denne metoden er ikke vanlig. Aluminium krever spesielle sintringsforhold.
- 7075 aluminiumslegering: 7075 aluminium kan produseres med MIM under spesielle forhold. Men det er ikke mye brukt. Det krever ikke-standard sintringsinnstillinger.
- Jern-karbonlegeringer: Jern-karbonlegeringer produserer deler med høy styrke og god maskinbearbeidbarhet. De brukes i bilindustrien og generell industri. De lager deler som ventiler og gir.
Fordeler og ulemper med MIM
MIM-prosessen, med sine fordeler med moden teknologi, bred tilpasningsevne og høy masseproduksjonseffektivitet, har blitt den vanlige teknologien for produksjon av små og komplekse metalldeler. På grunn av begrensninger i råmaterialeegenskaper, prosesskoblinger og utstyrskrav, har den imidlertid fortsatt visse begrensninger.
Både fordelene og ulempene er sterkt korrelert med produksjonsscenarier med store mengder, små størrelser og komplekse strukturer. I slike scenarier er fordelene betydelige, mens begrensningene gradvis kan overvinnes gjennom prosessoptimalisering og standardisert kontroll, som følger:
(1) Fordeler
-
Den har en høy grad av støpefrihet og kan oppnå integrert masseproduksjon av komplekse strukturer
Dette er kjernefordelen med MIM-prosessen. Den kan danne komplekse strukturer som er vanskelige å bearbeide med tradisjonell skjæring, støping og smiing, inkludert små metalldeler med sidehull, innvendige gjenger, tverrhull og tynne vegger (> 0.3 mm), og kan oppnå flerkomponents integrert forming, noe som reduserer påfølgende monteringsprosesser.
For eksempel dannes den komplekse snap-on-strukturen til elektroniske kontakter i rustfritt stål i én omgang gjennom MIM-prosessen, noe som øker produksjonseffektiviteten med mer enn 50 % sammenlignet med den tradisjonelle monteringsprosessen.
-
Den har høy materialutnyttelsesgrad og en betydelig kostnadsfordel i masseproduksjon
Materialutnyttelsesgraden i MIM-prosessen kan nå over 98 %, noe som er mye høyere enn for tradisjonell skjæreprosessering (30–50 %). Spesielt for masseproduserte materialer som karbonstål, rustfritt stål og kobber reduseres råvareavfallet betydelig.
Samtidig kan denne prosessen oppnå automatisert masseproduksjon. Bruken av flerhulromsformer reduserer kostnaden per stykk betydelig etter hvert som produksjonen øker. For produkter med en årlig produksjon på over 100 000 stykker er kostnaden 30 % til 50 % lavere enn for presisjonsskjærende prosessering.
-
Kjernematerialeteknologien er moden, og ytelsen til det ferdige produktet er stabil og justerbar
MIM-prosessen for de tre kjernematerialene rustfritt stål, karbonstål og kobber er fullstendig standardisert. Parametrene for hvert ledd, som pulverforberedelse, mating og blanding, avglasering og sintring, er klare, og utbyttet av ferdige produkter kan nå over 95 %.
Dessuten kan ytelsen til de ferdige produktene reguleres gjennom varmebehandling. For eksempel forbedres hardheten til karbonstål betydelig etter bråkjøling og anløping, korrosjonsmotstanden til rustfritt stål forbedres etter løsningsaldring, og plastisiteten og elektriske ledningsevnen til kobber optimaliseres etter gløding, noe som oppfyller ytelseskravene til ulike felt.
-
Høy dimensjonal nøyaktighet og nesten netto forming reduserer finmaskinering
Dimensjonstoleransen til det ferdige produktet kan kontrolleres innenfor ±0.3 %, og overflateruheten Ra er < 1.6 μm. For rustfritt stål, karbonstål og kobberprodukter kreves det bare en liten mengde finbearbeiding for høypresisjonsdeler, eller ingen bearbeiding i det hele tatt, noe som reduserer kostnadene for finbearbeiding betydelig.
I motsetning til dette er toleransen for tradisjonell metallstøping ±1%-2%, noe som krever et stort antall fine prosesseringsprosedyrer.
-
Utstyret og prosessen har sterk tilpasningsevne og er enkle å oppnå produksjonslinjeoppgraderinger
MIM-produksjonsutstyr kan modifiseres noe basert på plastsprøytestøpeutstyr, og prosessparametrene for rustfritt stål, karbonstål og kobber trenger ikke å justeres vesentlig. Tradisjonelle maskinvareforedlingsbedrifter kan raskt oppgradere produksjonslinjene sine med lave investeringskostnader og rask avkastning.
(2) Ulemper
Det er begrensninger på produktstørrelse og veggtykkelse.
-
På grunn av begrensningene ved sprøytestøpeutstyr og sintringsovner, er MIM-prosessen egnet for produksjon av små, tynnveggede metalldeler. Generelt er produktets maksimale størrelse < 100 mm, vekten < 50 g, og veggtykkelsen er > 0.3 mm.
For store (> 200 mm) og tykkveggede (> 10 mm) rustfritt stål, karbonstål og kobberprodukter er det sannsynlig at defekter som ujevn sintring, lav tetthet og deformasjon oppstår, noe som gjør det vanskelig å sikre jevn ytelse.
-
Deglaserings- og sintringssyklusen er lang, og den totale produksjonseffektiviteten er lavere enn for plastsprøytestøping.
Deglaseringssyklusen i MIM-prosessen er vanligvis 8 til 24 timer, og sintringssyklusen er 1 til 3 timer, noe som er mye lengre enn for plastsprøytestøping (flere sekunder til flere minutter).
Selv for kobberprodukter med relativt lave sintringstemperaturer er den totale prosessyklusen fortsatt lengre enn for tradisjonell støping, noe som til en viss grad påvirker produksjonseffektiviteten.
-
Sintringskrympingen er stor, og det er vanskelig å kontrollere størrelsen
Sintringskrympingen for MIM-produkter laget av rustfritt stål, karbonstål og kobber er 14–20 %, noe som er mye høyere enn for metallstøping (< 5 %). Selv den minste svingning i sintringskrympingen kan føre til dimensjonsavvik i de ferdige produktene.
Derfor er det nødvendig å kontrollere flere ledd nøyaktig, som pulveregenskaper, matingsjevnhet og sintringstemperatur, noe som stiller høye krav til prosesskontroll.
-
Formkostnaden er høy, noe som gjør den egnet for masseproduksjon
Formene for MIM-prosessen er presisjonsformer som må designes separat basert på sintringskrympingen til forskjellige materialer. Formmaterialene er vanligvis støpestål av høy kvalitet, med høye krav til prosesseringsnøyaktighet. Formutviklingskostnadene er høye, og syklusen er lang (1–2 måneder).
For småskalaproduksjon med en årlig produksjon på mindre enn 10 000 stykker, fordeles kostnaden for former til hvert enkelt produkt, noe som vil føre til en relativt høy totalkostnad.
Faktorer som påvirker ytelsen til MIM
Produktets ytelse til MIM påvirkes i stor grad av fire dimensjoner: råmaterialeegenskaper, prosessparametere, utstyrspresisjon og prosesskontroll. De spesifikke kjernefaktorene som påvirker og virker som følger i de fire dimensjonene:
(1) Råvareegenskaper
Egenskapene til råmaterialer omfatter egenskapene til metallpulver og bindemidler. Blant disse er egenskapene til metallpulver de mest avgjørende påvirkningsfaktorene, mens egenskapene til bindemidler påvirker stabiliteten i formingsprosessen.
1. Metallpulver har flere viktige egenskaper:
partikkelstørrelse, form, oksygeninnhold og karboninnhold for karbonstål.
Hvis partiklene er for store, vil ikke fôret flyte godt, og det sintrede produktet vil ikke være tett.
For mye oksygen vil skape harde urenheter under sintring. Det gjør produktet mindre sterkt og seigt.
Hvis karboninnholdet i karbonstål er feil, vil hardheten etter varmebehandling ikke være stabil.
2. Bindemiddelets egenskaper:
Bindemiddelets formel, flyteevne og fjernbarhet påvirker tilførselen, den grønne kroppen og deglaseringsresultatet.
Hvis det er for lite mykner, blir fôret hardt. Det kan lett blokkere formen under injeksjon. For mye smøremiddel gjør den grønne kroppen svak. Den knekker lett når vi tar den ut av formen. Rester av bindemiddel forårsaker hull og bobler etter sintring.
(2) Prosessparametere
De viktigste prosessinnstillingene for MIM er injeksjon, avglasering og sintring. Ulike materialer har sine egne kontrollområder. Vi må holde feilen innenfor ±5 %.
1. Parametere for sprøytestøping:
Temperatur, trykk og holdetid påvirker tettheten og kvaliteten på den grønne delen. Lav temperatur gjør at materialet fyller formen dårlig. Lavt trykk forårsaker hull og bulker i den grønne delen. Kort holdetid skaper indre spenninger. Delen vil lett endre form etter sintring.
2. Avfettingsparametere:
Avfettingshastighet, avfettingstemperatur og avfettingsatmosfære er nøkkelen. Hvis temperaturen stiger for mye, fordamper bindemidlet raskt. Dette fører til at den grønne kroppen sprekker og bobler. Avfetting i luft kan oksidere rustfritt stål, karbonstål og kobberpulver. Dette vil påvirke sintringsresultatet.
3. Sintringsparametere:
Sintringstemperatur, holdetid og atmosfære er nøkkelfaktorene. De bestemmer tettheten og styrken til sluttproduktet.
Lav temperatur fører til utilstrekkelig atomdiffusjon og lav tetthet. For høye temperaturer fører til kornvekst og redusert seighet. Hvis sintringsatmosfæren er feil, kan metallet oksidere eller danne sprø materialer.
(3) Utstyrsnøyaktighet
MIM-prosessen trenger utstyr med høy nøyaktighet og stabilt utstyr. Feil i utstyret vil endre prosessparametrene. Dette vil påvirke kvaliteten på produktene. Nøkkelutstyr inkluderer injeksjonsmaskiner, avfettingsovner og sintringsovner.
1. Sprøytestøpemaskin:
Skruens trykkkontrollnøyaktighet og temperaturkontrollnøyaktighet påvirker direkte ensartetheten av plastifiseringen av fôringen.
2. Sinterovn:
Selv temperatur og nøyaktig atmosfærekontroll er svært viktig.
3. Testutstyr:
Presisjons testmaskiner påvirker nøyaktigheten av material- og produkttester. De gir nyttige data for å forbedre produksjonsprosessen.
Anvendelsene av MIM-teknologi
MIM-prosessen, med sine fordeler med moden teknologi, kontrollerbare kostnader og høy masseproduksjonseffektivitet, har blitt mye brukt i en rekke industrifelt som forbrukerelektronikk, bilproduksjon, maskinvareverktøy, elektroniske og elektriske apparater, generelle maskiner og medisinsk utstyr.
(1) Forbrukerelektronikk
Forbrukerelektronikk er det mest modne bruksområdet for MIM-teknologi. Kjernekravene er presisjon, miniatyrisering, korrosjonsbestandighet og godt utseende. Produktene er hovedsakelig mikrokomplekse deler med dimensjoner fra 1 til 10 mm. Typiske produkter inkluderer SIM-kortholdere, kamerabraketter, Type-C-grensesnittkomponenter, etc.
(2) Bilproduksjon
Bilproduksjon er et viktig anvendelsesområde for MIM-teknologi. Kjernekravene er høy styrke, slitestyrke, høy temperaturmotstand, elektrisk ledningsevne og stabil batchproduksjon. Produktene dekker små presisjonsdeler for bilkraftsystemer, elektroniske systemer og sikkerhetssystemer, som ABS-ventilhus, batterikontakter og presisjonsgir for elektroniske kontrollsystemer.
(3) Maskinvareverktøy
Verktøyfeltet er kjernen i bruksområdet for MIM-prosessen i karbonstål. Kjernekravene er lav kostnad, høy styrke og slitestyrke. Produktene er hovedsakelig små verktøytilbehør, som roterende sakser, skiftenøkkelklemmer, festemidler for knivblad, osv. Det er ingen spesielle krav til korrosjonsbestandighet.
(4) Elektronikk og elektroteknikk
Kjernekravene innen elektronikk og elektroteknikk er høy elektrisk ledningsevne, høy termisk ledningsevne og presisjon. Bruksområder inkluderer kontaktterminaler, transformatorkjerner, kjøleribber, osv.
(5) Medisinsk utstyr
Medisinsk utstyr har ekstremt høye krav til korrosjonsbestandighet, biokompatibilitet og presisjon i produkter. Dette er kjerneapplikasjonsscenariet for 316L MIM-prosessen i rustfritt stål, som for eksempel tang for minimalt invasive kirurgiske instrumenter, hemostatiske klips, tilbehør til dentalinstrumenter osv.
Sammenligning mellom MIM og andre typer sprøytestøping
| Sammenligningsdimensjon | MIM | Støping av plast | Forming av metallstøping |
| Formingsmateriale | Ultrafint pulver i rustfritt stål/karbonstål/kobber + bindemiddel | Termoplastisk/herdeplast | Hovedsakelig smeltet aluminiumslegering/sinklegering/magnesiumlegering |
| Formingsnøyaktighet | Høy, med en toleranse innenfor ±0.3 %, og en glatt overflate | Høy toleranse ±0.1%-0.5%, enkel å lage fine teksturer | Middels, toleranse ±1%-2%, krever etterbehandling |
| Dannelseskompleksitet | Den kan brukes til å lage komplekse og små strukturer som tynnveggede, mikroperforerte og innvendige gjengede. | Den kan brukes til komplekse konstruksjoner, og utkastvinkelen må vurderes. | Egnet for enkle strukturer og vanskelige å forme fine og komplekse elementer |
| Produktytelse | Metallegenskaper: høy styrke, varmebestandighet, korrosjonsbestandighet/elektrisk ledningsevne | Den er lett og isolerende, men har dårlig styrke og temperaturbestandighet | Metalliske egenskaper: Middels styrke, med noen få mikroporedefekter |
| Materialutnyttelsesgrad | Over 98 %, nesten netto dannet, med svært lite avfall | Mer enn 95 % av avfallet kan resirkuleres direkte | 80 % til 90 %, med mye avskjær på slusen, som krever omsmelting og resirkulering |
Fra sammenligningen kan vi tydelig forstå dem. Plastinjeksjon brukes til masseproduserte plastprodukter. Metallstøping brukes til mellomstore og store enkle deler. MIM er mest egnet for små og komplekse metalldeler. Det er en avansert produksjonsteknologi.
Konklusjon
Kjerneverdien til MIM-prosessen ligger i å løse problemet med masseproduksjon av små, komplekse og presise metalldeler som er vanskelige å oppnå med tradisjonelle produksjonsprosesser, og å fylle det tekniske gapet i tradisjonelle skjære-, støpe- og trykkstøpeprosesser.
Denne prosessen, med sine kjernefordeler som høy formingsfrihet, høy dimensjonsnøyaktighet, høy materialutnyttelsesgrad og utmerkede mekaniske egenskaper for det ferdige produktet, kombinerer egenskapene til modne prosesser, kontrollerbare kostnader og bred tilpasningsevne til forskjellige materialer.
Det har blitt den viktigste masseproduksjonsteknologien innen en rekke felt, som forbrukerelektronikk, bilproduksjon, maskinvareverktøy og elektroniske og elektriske apparater. Det er en avansert produksjonsteknologi som kombinerer teknologisk innovasjon, prosessmodenhet og markedspraktisk anvendelighet.
Hvorfor velge Noble som din MIM-produsent
NOBLE er din pålitelige komplette løsning for skreddersydd produksjon. Fra prototypedesign til produksjon, gjennom enorme produksjonsressurser, passende teknologi, strømlinjeformede prosesser, ekspertveiledning og en perfekt kvalitetsinspikkprosess, kan vi gjøre ideene dine til virkelighet.
Du kan få umiddelbare tilbud på nett for sprøytestøpte metalldeler, fra rask prototyping til produksjon. Våre produksjonsløsninger kan optimalisere dine sprøytestøpte metalldeler for leveringstider og kostnader. NOBLE kan hjelpe deg med å produsere dine sprøytestøpte metalldeler på forespørsel til høyeste kvalitet.
NOBLEs spesialtilpassede sprøytestøpetjenester for metall er ideelle for å lage konkurransedyktig prisede og høykvalitets støpte deler på korte leveringstider, fra prototyping av metall til produksjonsstøping. Betydelige produksjonsanlegg med kraftige presisjonsmaskiner sikrer at de samme støpeverktøyene brukes til å lage kompatible deler. Enda bedre, vi tilbyr gratis ekspertkonsultasjon med hver bestilling av sprøytestøping av metall, inkludert råd om støpeformdesign, valg av materiale og finish for sluttbruksapplikasjoner og fraktmetoder.
FAQ
-
Hvilke viktige krav må MIM-metallpulver oppfylle?
Partikkelstørrelse 10–45 μm, sfærisitet ≥0.9, lavt oksygeninnhold og rimelig partikkelstørrelsesfordeling for å sikre ensartethet i råmaterialet og sintringsfortetthet.
-
Hvorfor er avbindingsprosessen i MIM strengt kontrollert?
Forhindre indre trykk fra rask fordampning av bindemiddelet, og unngå sprekkdannelser, bobling og deformasjon av grønne deler.
-
Hva er den typiske krympehastigheten for MIM-deler ved sintring?
15 %–20 % totalt; krymping må tas med i betraktning i formdesignet for å sikre dimensjonsnøyaktighet.






