

Introduksjon
Har du noen gang opplevd denne situasjonen: Programmet går knirkefritt, verktøybanen er riktig, og målingene som er tatt på maskinverktøyet oppfyller spesifikasjonene. Men når delen er fjernet fra maskinen, krøller det ene hjørnet seg opp, og den midtre delen bøyer seg. Arbeidsstykket må ender opp med å bli skrapt.
Denne veiledningen vil analysere de underliggende årsakene: hvilke former er mest utsatt, hvilke materialer er mest sannsynlig til å forårsake problemer, og, viktigst av alt, hvilke løsninger er virkelig effektive i reelle verkstedoperasjoner.
De 5 grunnleggende årsakene til vridning i CNC Maskinering
Hvorfor vrir CNC-deler seg? Fem grunner. La oss gå gjennom dem.
1. Restspenninger fra materialproduksjon
Standardmaterialet kommer med skjult bagasje. Valsing, smiing, ekstrudering – disse prosessene låser indre spenninger i metallet eller plasten. Kreftene balanserer hverandre inne i blokken. Delen ligger flatt.
Når CNC-maskinering starter og materiale fjernes, forstyrres denne balansen. Restspenninger frigjøres. Delen begynner å bevege seg. Den vil vri seg og bøye seg.
CNC-maskinering fungerer som en stressutløsende hendelse. Delen reagerer ganske enkelt på det som allerede var der.
2. Varmeindusert ekspansjon (termiske effekter)
Skjæring genererer varme. Denne varmen fordeles ujevnt og er vanskelig å forutsi.
Verktøyet gnir. Sponen fører bort varme – eller gjør det ikke.
Ulike deler av en komponent varmes opp med ulik hastighet. Materialer ved høye temperaturer utvider seg, mens de ved lave temperaturer ikke gjør det. Denne forskjellen i utvidelse skaper indre spenninger.
Situasjonen er enda verre i tynnveggede seksjoner. Disse områdene inneholder mindre materiale og er ikke i stand til å absorbere og avlede varme effektivt. Som et resultat varmes de opp raskere, utvider seg mer dramatisk og opplever mer alvorlig deformasjon.
3. Klemme-/arbeidsfestekrefter
Delen ble plassert flatt i skrustikken og fastspent. Alt så normalt ut under CNC-maskineringen.
Etter at maskineringen var fullført, ble klemmene løsnet. Arbeidsstykket spratt tilbake til sin naturlige form. På dette tidspunktet var formen ikke lenger flat.
Dette er elastisk deformasjon. Under skjæreprosessen forårsaker klemkraften at arbeidsstykket bøyer seg. CNC-maskinen bearbeider denne bøyde formen. Når klemkraften fjernes, går arbeidsstykket tilbake til sin opprinnelige, ikke-flate tilstand. Overklemming av en tynn ring er et klassisk eksempel. Den er sirkulær når den tas ut av maskinen, men fjærer umiddelbart tilbake til en elliptisk form.
4. Lav stivhet i arbeidsstykket
Noen deler er bare slappe. Lange, tynne vegger. Store, flate gulv uten støtte. Skjæreverktøyet presser ned. Materialet presser tilbake, men ikke hardt nok. Det bøyer seg.
Verktøyet skjærer ut denne deformerte formen. Deretter fortsetter verktøyet å bevege seg. Materialet spretter tilbake på plass. På dette tidspunktet er ikke bunnflaten lenger flat, og sideveggene er ikke lenger rette.
Nøkkelen ligger i dette forholdet: stivhet delt på skjærekraft. Hvis denne verdien er lav, er vridning nesten uunngåelig i CNC-maskinering.
5. Feil verktøybane og skjærestrategi
Feil programmering kan føre til deformasjon av arbeidsstykket; en CNC-maskin er tross alt ikke et menneske – den følger bare instruksjoner.
For stor skjæredybde øker skjærekreftene. Oppoverfresing kontra nedoverfresing – feil valg kan øke spenningen. Mangel på bufferkutt betyr at arbeidsstykket ikke har noen sjanse til å stabilisere seg. Den grovmaskinerte overflaten er ujevn. Finbearbeiding fjerner materiale fra bare én side. Spenningsubalanser blir umiddelbart tydelige.
Disse fem årsakene virker ikke isolert, men forverrer hverandre. Når belastet materiale maskineres ved høye temperaturer, klemmes for stramt, og selve arbeidsstykket er utsatt for vridning – alt forverret av dårlig baneplanlegging? Et slikt arbeidsstykke er dømt til å mislykkes. Dette er grunnen.
8 former som er utsatt for deformasjon
Noen former er spesielt utsatt for vridning under CNC-maskinering. Designere bør derfor unngå disse formene fra starten av.
| Form | Primær feilmodus | Quick Fix |
| Tynne vegger og ribber | Bøying, vibrasjonsmerker | Støtteklaffer, redusert radial inngrep |
| Tynne gulv og lommebunner | Kopping, fjæring | La lageret ligge, avslutt i trinn |
| Lange, slanke deler (høyt L/D-forhold) | Vridende, bananformet | Vend del, stressavlastningssykluser |
| Store, flate, tynne tallerkener | Kuppel, kantløft | Vakuumfikstur, kun klatrefresing |
| Asymmetriske C-formede eller U-formede deler | Bena sprer seg eller lukker seg | Klemme etter grovfresing, resten passerer |
| Tynne flenser og overheng | Henge, skravle | Støtt opp med myke kjever, reduser utstikking |
| Tynnveggede rør og sylindere | Ovale, koniske vegger | Dornstøtte, balanserte kutt |
| Deler med dype lommer | Gulvbøyning, vegghelling | Spiralformet rampe, hvilefinish |
La oss nå se nærmere på hver form. Å forstå hvilke CNC-former som er utsatt for vridning hjelper med å fange opp problemer før programmeringen starter.
Tynne vegger og ribber
Slike strukturer er vanlige i romfartshus og elektroniske kapslinger – høye vegger med relativt tynne vegger. Skjærekrefter presser dem sidelengs, noe som forårsaker vibrasjon og bøying.
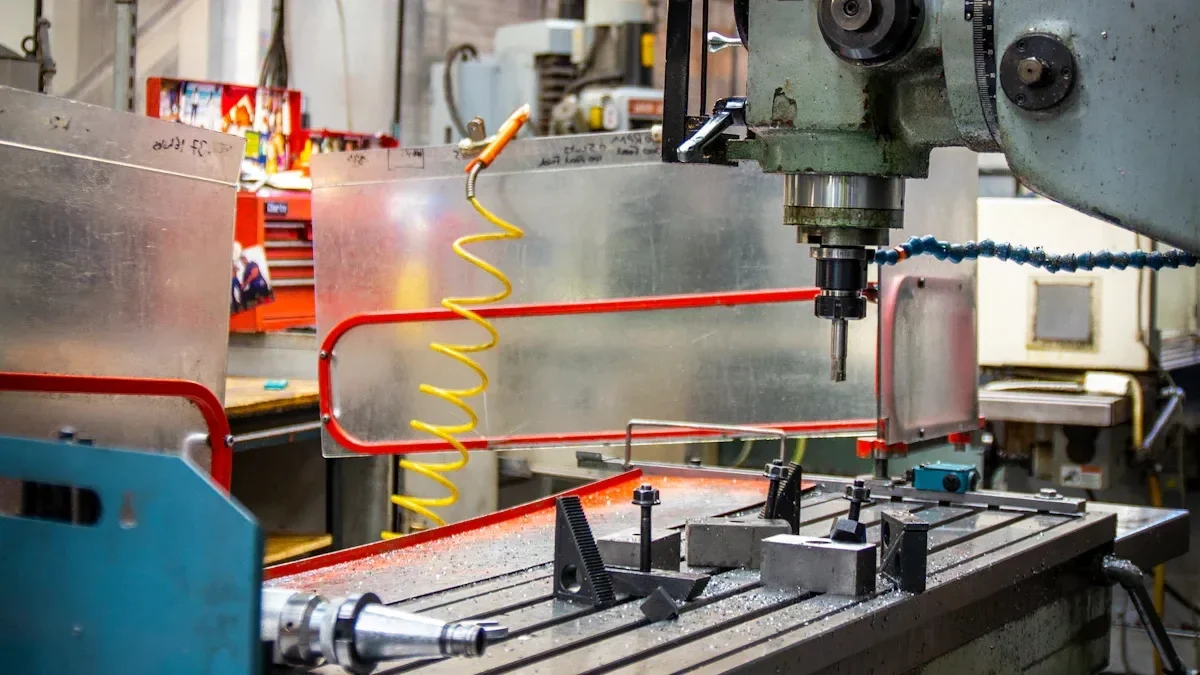
Tynne gulv og lommebunner
Når et verktøy skjærer et spor, er basen nederst tynn og har ingen støtte under seg annet enn luft. Skjærekreftene virker nedover, noe som får basen til å bøye seg. Etter at verktøyet har passert, fjærer basen tilbake til sin opprinnelige posisjon. Resultatet er at basen ikke lenger er flat.
Lange, slanke deler (høyt L/D-forhold)
Tenk deg en lang skaft eller en slank bjelke. Under maskinering bøyer delen seg av sin egen vekt. Den avbøyes bort fra verktøyet. Materialfjerningen er mindre i midten enn i endene. Den ferdige delen ender opp med å se ut som en banan.
Store, flate, tynne tallerkener
Et stort, flatt ark kan virke enkelt, men det er det ikke. Restspenninger i råarket eller emnet frigjøres ujevnt. Kantene kan krølle seg opp, midten kan bule ut, og til slutt kan hele arbeidsstykket vri seg.
Asymmetriske C-formede eller U-formede deler
Disse formene er åpne på den ene siden. De to «bena» er ikke koblet sammen i den åpne enden. Klemmekraften skyver de to «bena» innover for å fullføre kuttet. Når klemmekraften slippes, fjærer bena tilbake, og endrer dimensjonene ved åpningen.
Tynne flenser og overheng
Denne funksjonen stikker utover og støttes kun på én side. Skjærekrefter legger nedadgående trykk på den frie enden, noe som får flensen til å sige, noe som resulterer i vibrasjoner og ekstremt dårlig overflatefinish.
Tynnveggede rør og sylindere
Tynnveggede sirkulære deler er villedende. Etter at den ytre overflaten er maskinert, frigjøres spenninger, noe som fører til at sirkelen strekker seg og deformeres til en ellipse, eller, på grunn av at delen bøyer seg bort fra verktøyet, blir veggtykkelsen ujevn.
Deler med dype lommer
Dype hulrom resulterer i et langt verktøyoverheng. Selv om verktøyspissen kan bøye seg, ligger det virkelige problemet i de gjenværende bunn- og sideflatene. Ujevn skjæring forårsaker ubalanse, noe som fører til vridning av bunnflaten og helling av sideveggene.
Å gjenkjenne disse formene tidlig er det første forsvaret mot vridning ved CNC-maskinering. Hver av dem trenger en annen strategi. De raske løsningene i tabellen kommer i gang.
Materialer som krever ekstra oppmerksomhet
Noen er stabile. Noen er det ikke. Å vite hvilke materialer som vrir seg i CNC-maskinering sparer mye skrap.
Aluminium (6061-T6, 7075-T6) – Rullespenning
Valseprosessen genererer indre spenninger i aluminium. Når aluminiumsplaten klemmes mellom valsene, utsettes overflaten for strekkspenning, mens kjernen forblir under trykkspenning. På dette tidspunktet er arbeidsstykket flatt. Deretter fjerner maskineringen materiale fra den ene siden av arbeidsstykket. Balansen brytes. Delen vrir seg umiddelbart.
Rustfrie stålplater (304, 316) – Deformasjonsherding
Dette materialet herder når det kuttes. Overflatelaget stivner. Kjernen gjør ikke det. Denne differensielle hardheten skaper differensiell spenning. Tynne deler i rustfritt stål er beryktet for å vri seg av maskinen.

Titan (grad 5) – Lav stivhet + tilbakefjæring
Titan har lav elastisitetsmodul. Det er en fin måte å si at den bøyer seg lett og fjærer hardt tilbake. Skjæretrykket avbøyer delen. Verktøyet skjærer den avbøyde formen. Deretter fjærer delen tilbake til en ny, feil form. CNC-maskinering med titan er en daglig kamp.
Herdet verktøystål – varmeindusert faseendring
Varme fra skjæring kan endre mikrostrukturen. Overflaten transformeres. Volumet endres litt. Den lille endringen skaper stor spenning. Delen trekker. Den vrir seg. Herdet stål varsler ikke dette problemet. Det vises bare som en skjev blokk etter ferdigstilling.
Messing og frittskjærende kobber – Ekstruderingsspenning
Disse materialene ekstruderes ofte. Ekstruderingsprosessen låser seg i en fiberretning og intern spenning. Maskinering bryter opp denne spenningen ujevnt. Delen beveger seg. Noen ganger beveger den seg mye.
Plast (nylon, acetal, UHMW) – Varme og kryp
Plast er verre enn metaller. De leder varme dårlig. Skjæresonen blir varm. Materialet rundt holder seg kjølig. Denne temperaturforskjellen skaper stress. Så kryper delen over tid. Den ligger på inspeksjonsbordet. Den måler fint. En time senere er den vridd. Dette er grunnen til at CNC-deler vrider seg i plast oftere enn operatører forventer.

Karbonfiberkompositter – anisotropisk stress
Fibrene går i én retning. Matrisen holder dem. Spenningen i delen er ikke den samme i alle retninger. Maskinering skjærer gjennom fibrene. Den gjenværende strukturen omorganiserer spenningen sin. Tynne komposittdeler vrir seg på uforutsigbare måter.
Magnesiumstøpegods – Ikke-jevn kjølespenning
Støpegodset avkjøles. Utsiden stivner først. Innsiden stivner sist. Kjernen trekkes mot huden. Den innelåste spenningen venter på maskinering. Fjern nok materiale, og balansen tipper. Støpegodset vrir seg.
En ustabil konstruksjon krever spenningsavlastning, forskjellige verktøybaner, eller begge deler. Ignorer materialegenskapene, og vridning ved CNC-maskinering blir uunngåelig.

Hvordan forhindre vridning – Praktiske strategier
Det er ikke bare vanskelig å reparere skjeve deler, men det er også kostbart. Å ta grep for å forhindre problemer før de oppstår kan hjelpe oss med å spare tid og krefter. Slik stopper du CNC-skevhet i hvert trinn av jobben.
Før maskinering: Materialforberedelse
Materialer ankommer vanligvis med restspenninger. Disse spenningene må avlastes før kutting.
Termisk spenningsavlastningsmetoden innebærer å plassere arbeidsstykket i en ovn. Det varmes opp, holdes ved en konstant temperatur og avkjøles deretter sakte. Dette gjør at de indre spenningene kan frigjøres. Vibrasjonsspenningsavlastningsmetoden innebærer å utsette arbeidsstykket for vibrasjoner. Amplituden er liten, akkurat nok til at atomene kan omorganisere seg. Kryogen behandling benytter ekstremt lave temperaturer. Materialet trekker seg jevnt sammen, og balanserer dermed restspenningene.
Å kontrollere råbearbeidingsdimensjonene til emnet bidrar også til å avlaste stress. Et stort emne grovbearbeides til nesten endelige dimensjoner, får hvile en stund for å gjennomgå naturlig deformasjon, og blir deretter ferdigbehandlet. Denne deformasjonen skjer i løpet av emnets hvileperiode, snarere enn under bearbeidingen av det ferdige produktet.
Arbeidsfeste og festeanordninger
Klemkraften er et tveegget sverd. Hvis klemkraften er for lav, vil arbeidsstykket forskyve seg under maskinering; hvis den er for høy, vil arbeidsstykket deformeres elastisk. Når klemkraften slippes, vil arbeidsstykket fjære tilbake og bli vridd.
Lavtrykksklemming er løsningen. Bruk bare nok kraft til å feste arbeidsstykket – aldri mer enn nødvendig.
Vakuumkopper er egnet for flate arbeidsstykker. De gir jevn sugekraft uten å skape lokale trykkpunkter. De myke sugeleppene former seg etter arbeidsstykkets form og fordeler kraften over et større område. Innstøpningsvoks er egnet for presisjons- eller uregelmessig formede arbeidsstykker. Arbeidsstykket er innstøpt i voksen og holdes på plass av den, noe som eliminerer behovet for klemkraft.
Verktøybanestrategier
Rekkefølgen er viktigere enn de enkelte kuttene.
Ruv delen først. La massen være på alle overflater. Avlast deretter delen med spenning. Deretter ferdigbearbeider du den. Ruvfresingen frigjør mesteparten av den indre spenningen. Spenningsavlastningstrinnet håndterer resten. Finskjæringen fjerner bare et tynt lag. Dette laget bærer ikke nok spenning til å forårsake vridning av CNC-maskinering.
Adaptiv eller trochoidal fresing endrer spillet. Verktøyet tar et lett radialt snitt. Det beveger seg i en sirkulær bane. Spontykkelsen forblir konstant. Skjærekreftene forblir lave. Varmen forblir lav. Delen bøyes ikke ned.
Klatrefresing kontra konvensjonell fresing? Klatrefresing presser verktøyet inn i delen. Konvensjonell fresing trekker verktøyet bort. Klatrefresing vinner for å forhindre vridning. Skjærekreftene går nedover, inn i bordet. Ikke sidelengs, inn i den tynne veggen.
Skjæreparametere og kjøling
Kjølevæske fjerner varme. Det skaper også termisk sjokk. Skjæresonen blir varm. Kjølevæsken treffer den. Overflaten kjøles raskt ned. Kjernen forblir varm. Denne temperaturforskjellen skaper stress. En luftstrøm fjerner spon og gir noe kjøling uten støt.
Unngå termisk sykling. Ikke la delen varmes opp, kjøles ned og varmes opp igjen. Hver syklus øker stressnivået. Hold skjæreforholdene stabile fra start til slutt.
Flertrinnsmaskinering
To oppsett er bedre enn ett når CNC-deler vrir seg på grunn av ujevn materialfjerning.
Vendbare kuttstrategier balanserer spenningen. Først grovfreser du den ene siden, deretter snur du arbeidsstykket og grovfreser den andre siden. Snu det igjen. Alterner materialfjerningen mellom de to sidene i hvert trinn. Dette holder spenningene balanserte.
Offerstøtter er midlertidige. Legg til ribber eller tapper på tynnveggede områder før maskinering. Fjern støttene under den siste passeringen. Arbeidsstykket forblir stivt under maskinering. Støttene kuttes bort og etterlater ingen spor.
Disse strategiene fungerer sammen. Materialforbehandling reduserer initial spenning. Riktig fastspenning av arbeidsstykket forhindrer elastisk tilbakeslag. Intelligente verktøybaner minimerer skjærekrefter. Tilstrekkelig kjøling kontrollerer varmeoppbygging. En flertrinns maskineringssekvens balanserer materialfjerning. Kombiner alt. Slik stopper du CNC-vridning for godt.

EDEL – Presisjons CNC Maskinering & Plastmaskinering
Våre kjernebehandlingsmuligheter
Formene og materialene fra de foregående avsnittene? Vi håndterer dem daglig.
CNC Machining Services
- 3-akset, 4-akset og 5-akset CNC fresing
- CNC-sving med roterende verktøy
- Fresdreiing for komplekse geometrier med ett treff
- Prototyping gjennom full produksjonsserie
Plastmaskineringstjenester
- CNC-maskinering av konstruert plast: PEEK, POM, ABS, nylon, UHMW, PTFE
- Plastsprøytestøping for større volumer
- Post-prosesseringavgrading, varmefiksering, overflatebehandling
Kvalitetssertifiseringer – Din forsikring mot vridning
| Sertifisering | Omfang | Hva det betyr for deg |
| ISO 9001: 2015 | Kvalitetsstyringssystem | Konsekvente prosesser, dokumenterte stressavlastningsprotokoller og sporbar inspeksjon |
| ISO 13485: 2016 | Kvalitetsstyring for medisinsk utstyr | Streng prosesskontroll – kritisk for implanterbare instrumenter og kirurgiske verktøy der deformasjon på mikronnivå er uakseptabelt |
FAQ
Kan du fikse en skjev CNC-del etter maskinering?
Noen ganger fungerer pressretting eller varmeretting for duktile metaller. Men å fikse CNC-deler som vrir seg i etterkant er alltid dyrere enn å forhindre det i utgangspunktet.
Forhindrer gløding alltid vridning?
Nei. Gløding reduserer restspenning, men eliminerer den ikke. Ujevn materialfjerning etter gløding kan fortsatt forårsake vridning av CNC-maskinering.
Er vridning verre for 5-aksen vs. 3-akset maskinering?
Ikke iboende. Maskintypen betyr mindre enn prosessstrategien og spenningsbalansen under materialfjerning. Dårlig planlegging av verktøybanen fører til at CNC-deler vrir seg på alle maskiner.
Hva er den tynneste veggen jeg kan maskinere pålitelig uten å vri seg?
Det finnes ikke noe universelt tall. Det avhenger av materiale, vegghøyde, skjærekrefter og toleransekrav. For aluminium er en sikker startregel 1 mm tykkelse for hver 20 mm høyde.






