
Introduksjon
Ingeniøren fullførte deldesigntegningene, og de så flotte ut på skjermen. Men her er problemet: hvordan lager man egentlig denne tingen?
Det finnes to hovedveier. Den ene er additiv. Det er rask prototyping – å bygge deler lag for lag direkte fra digitale filer. Den andre er formativ. Det er konvensjonell støping, å forme materiale ved hjelp av harde verktøy. De virker like på overflaten. Det er de ikke. Forskjellene er dype.
Saken er den. Ingen metode er universelt bedre. Det er en felle. Det virkelige spørsmålet er hvilken metode som passer ditt spesifikke prosjekt. Volum teller. Tidslinje teller. Designkompleksitet teller. Dine kommersielle mål teller mest av alt.
Hva er Rapid Prototyping?
La oss først definere rask prototyping. Det er et sett med additive prosesser. Ingeniører starter med en CAD-fil. Maskinen bygger delen ved å legge til materiale lag for lag. Ingen former. Ingen verktøy. Bare den digitale designen og maskinen.
Du har flere vanlige teknologier under denne paraplyen:
- FDM(Fused Deposition Modeling). Tenk deg plastfilament ekstrudert gjennom en dyse. Enkelt, billig, bra for grunnleggende modeller.
- SLA(Stereolitografi). Bruker en laser til å herde flytende harpiks. Mye glattere overflate. Bedre detaljer.
- SLS(Selektiv lasersintring). En laser smelter nylonpulver. Ingen støttestrukturer nødvendig. Sterke, funksjonelle deler.
- DMLS/SLM(Direkte metalllasersintring). Samme konsept, men med metallpulver. Titan, aluminium, rustfritt stål. For metalldeler.
De viktigste egenskapene er det som skiller dette fra tradisjonell produksjon. Du venter ikke i flere uker på en form. Du går rett fra en digital fil til en fysisk del. Hvis designet endres, trykker du bare på skriv ut igjen. Dette er ideelt for iterativt arbeid – prøv det, ødelegg det, fiks det, prøv igjen.
Så hvor passer dette inn? Rask prototyping er best for designvalidering, kontroll av form og passform, funksjonstesting og lavvolumproduksjon når du bare trenger en håndfull deler. Det er ikke for å lage tusen enheter. Det er for å få designet riktig før du forplikter deg til hardt verktøyarbeid.
Hva er konvensjonelle former?
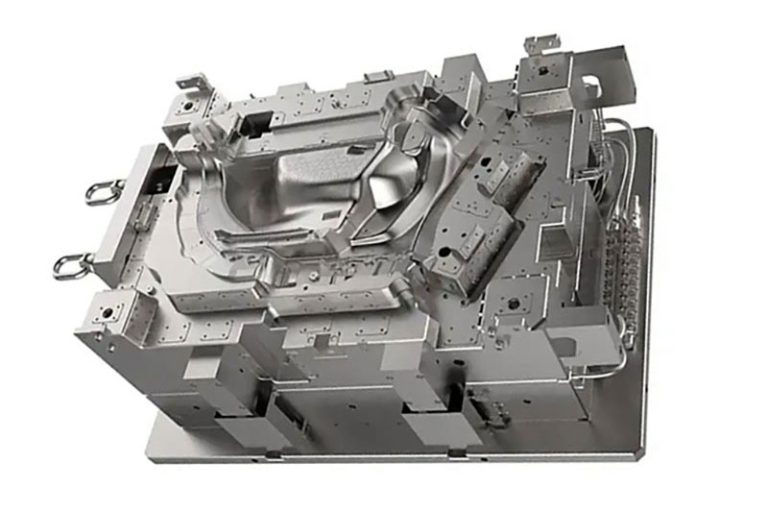
Se nå på den andre siden. Konvensjonelle former er harde verktøy. Du maskinerer formen av stål eller aluminium. Det er et fysisk, permanent hulrom. Når det er laget, blir det fikset.
Vanlige prosesser under denne kategorien:
- Innsprøyting for plast. Arbeidshesten i masseproduksjon. Smeltet plast skytes inn i et stålhulrom, avkjøles og kastes ut.
- Pressestøping for metaller. Smeltet metall sprøytes inn i en dyse. Raskt, presist, bra for aluminium og sink.
- Kompresjonsstøping for kompositter. Forvarmet materiale presses inn i en oppvarmet form. Vanlig for herdeplast og fiberforsterkede deler.
- Støping av metall (MIM)Kombinerer pulvermetallurgi med sprøytestøping av plast for komplekse små metalldeler.
Økonomien her snur seg fullstendig om. Startkostnaden er høy. Du betaler for formen. Stål koster penger. Maskinering tar tid. Men når formen er laget, faller enhetskostnaden til nesten ingenting. Du kjøper tusenvis eller millioner av deler for småpenger stykket.
Det er imidlertid en avveining. Former tvinger frem disiplin. Du må designe med regler – utkastvinkler slik at delen slipper, jevn veggtykkelse for å unngå synkemerker, riktig plassering av porten. Du kan ikke bare lage en hvilken som helst form. Formen dikterer designet.
Så når bruker du dette? Konvensjonelle former er best for produksjon i store mengder. De er valget når du trenger stramme toleranser, materialer i produksjonskvalitet og en forutsigbar, repeterbar prosess. Hvis du lager hundre tusen enheter, er dette veien å gå. Den innledende smerten lønner seg i det lange løp.
Head-to-Head sammenligning
La oss sette disse to tilnærmingene side om side. Forskjellene er ikke subtile. De former hver eneste beslutning du tar.
Kostnadsstruktur
Rask prototyping krever lite forhåndsbetaling. Du betaler for maskintid og materialer. Men hver del koster omtrent det samme. Det er ingen stordriftsfordeler.
Konvensjonelle former slår hardt i starten. Selve verktøyet er dyrt. Maskinering av stål krever tid og ferdigheter. Men når det er ferdig, koster hver ekstra del en haug med kroner.
Nullpunktspunktet ligger vanligvis et sted mellom 500 og 1,000 enheter. Under det er det rask prototyping som vinner på totalkostnaden. Over det betaler formen seg raskt inn.
Leveringstid
Med rask prototyping går du fra fil til del på timer eller dager. Ingen venting hos verktøymakere. Ingen kø for formmaskinering.
Konvensjonelle former tar uker eller måneder. Formen må designes, programmeres, maskineres og testes. Du kan ikke forhaste deg uten å risikere kvaliteten.
Designfrihet
Det er her rask prototyping ikke har noen like. Ingen designbegrensninger. Du kan bygge interne gittere. Du kan skrive ut kanaler som vrir og vender. Underskjæringer spiller ingen rolle. Maskinen bygger det du tegner.
Konvensjonelle former har strenge regler. Det kreves utkastvinkler. Veggtykkelsen må være jevn. Underskjæringer krever dyre sidebevegelser eller løftere. Formen selv dikterer hvilke former som er mulige.
Materielle egenskaper
Rask prototyping av materialer har kommet langt. Men de har fortsatt en svakhet. Deler er anisotrope – de er sterkere langs laglinjene enn på tvers av dem. Lagheftingen er alltid et potensielt feilpunkt.
Konvensjonelle former bruker ekte produksjonsmaterialer. De er isotrope. Styrken er den samme i alle retninger. Materialsertifiseringer er standard. Du vet nøyaktig hva du får.
Overflatebehandling & Toleranser
Rask prototyping gir deg gode overflater. Noen teknologier, som SLA, er ganske glatte. Men de fleste krever etterbehandling – sliping, polering, belegg – for å oppnå produksjonskvalitet. Toleransene er greie, men varierer etter maskin og materiale.
Konvensjonelle former leverer overflater i formkvalitet rett ut av verktøyet. Teksturene er konsistente. Toleransene er stramme og repeterbare over tusenvis av sykluser.
Volumkapasitet
Rask prototyping er for lavvolum. Én til hundre enheter er typisk. Med trykkerier som kjører flere maskiner, kan du presse til tusen. Men det er å presse.
Konvensjonelle former starter på tusen og går opp til millioner. Når verktøyet er laget, er ikke volumet en begrensning. Maskinen bare fortsetter å sykle.
Så her er den praktiske konklusjonen. Rask prototyping er for front-end – designutforskning, tidlig testing og behov for små kvanta. Konvensjonelle former er for back-end – produksjonsskala, repeterbarhet og sertifiserte materialer. Valget handler ikke om hva som er best. Det handler om hvor du er i utviklingssyklusen.
Mellomgrunnen: Rask verktøy & Broverktøy
De to ytterpunktene er klare. Rask prototyping gir deg deler raskt, men kostnadene per enhet forblir høye. Konvensjonelle former gir deg lav kostnad per enhet, men krever mye penger og tid på forhånd. Det finnes en mellomting. Det er verdt å se på.
Det er her hurtigverktøy og broverktøy kommer inn i bildet. Ideen er enkel. Du bygger et verktøy raskere og billigere enn en fullprodusert stålform. Det vil ikke kjøre evig. Men det kjører lenge nok til å komme deg gjennom den kritiske fasen.
Her er de vanlige tilnærmingene:
Aluminiumsformer. Aluminium maskineres raskere enn stål. Det er mykere, så verktøyets levetid er kortere. Men du kan få 1,000 til 10 000 deler ut av det. For mange produkter er det nok til å lansere, validere markedet og generere inntekter mens stålformen bygges.
3D-printede former. Du skriver ut formkjernen og hulrommet direkte. Ikke for høytrykkssprøytestøping. Men for uretanstøping – vakuumstøping – fungerer det bra. Du får korte serier med deler med god detaljrikdom.
Mykt verktøy. Silikonformer er det klassiske eksemplet. Du støper en master, lager et silikonnegativ og heller polyuretanharpikser. Hver form gir 10 til 50 deler. Lav kostnad. Rask leveringstid.
Så, når bruker du denne mellomveien?
Markedsvalidering er én ting. Du trenger ekte deler å vise distributører eller teste med kunder. Ikke tusen. Kanskje femti. Broverktøy får deg dit uten å vente på stål.
Pilotproduksjon er en annen. Du vil kjøre samlebåndet, lære opp arbeidere og utarbeide prosessen. Hardverktøy er ikke klart. Broverktøy fyller gapet.
Lagerbeholdning før lansering er kritisk. Du trenger lagerbeholdning til lanseringen. Stålformen blir maskinert. Du gleder deg. Broverktøy lar deg bygge opp lagerbeholdning nå og bytte til produksjonsverktøyet senere.
Den praktiske betegnelsen for dette er rask prototyping for produksjon. Du bruker raske verktøymetoder for å produsere deler i hovedsak i produksjonskvalitet, bare i lavere volumer. Det er en overgangsstrategi. Og det utgjør ofte forskjellen mellom å treffe et lanseringsvindu og å gå glipp av det.
Bransjespesifikke applikasjonseksempler
Teorien er nyttig. Men du ser de virkelige beslutningene utspille seg i spesifikke bransjer. Slik velger ulike sektorer faktisk mellom disse metodene.
Medisin og helsevesen
| Søknad | Metode | rasjonale |
| Kirurgiske guider | Rapid Prototyping | Pasientspesifikk geometri. Engangsbruk. Ingen verktøy gir mening. |
| Tilpassede høreapparater | Rapid Prototyping | Massetilpasning. Hver enhet er unik. Digital arbeidsflyt. |
| Sprøyter, hetteglass | Konvensjonelle former | Ultrahøyt volum. Snære toleranser. Krav til sterilitet. |
| Ortopediske implantater | Begge | Gitterstrukturer for beinvekst krever et tilsetningsstoff. Komponenter i store mengder bruker fortsatt støping. |
Medisinsk sektor er splittet. Pasientspesifikke enheter blir additive. Engangsprodukter i store mengder forblir i konvensjonelle former.
Biler
| Søknad | Metode | rasjonale |
| Interiør i konseptbiler | Rapid Prototyping | En eller to enheter. Kun estetikk. Ingen holdbarhet nødvendig. |
| Prototype motorbraketter | Rapid Prototyping | Funksjonstesting før man forplikter seg til verktøybygging. |
| Dørhåndtak, listverk | Konvensjonelle former | Klasse A-overflater kreves. UV-holdbarhet er viktig. |
| Komponenter under panseret | Konvensjonelle former | Høyt volum. Termiske krav. Kjemisk motstand. |
Bilindustrien bruker rask prototyping tidlig i syklusen. Men produksjonsdeler går nesten alltid til konvensjonelle former. Volumet er for høyt til å rettferdiggjøre noe annet.
Luftfart og forsvar
| Søknad | Metode | rasjonale |
| Deler til eldre fly | Rapid Prototyping | Originalt verktøy er utdatert. Etterspørselen er lav. Tilsetningsstoffer fyller gapet. |
| Investeringsstøpemønstre | Rapid Prototyping | Komplekse kjølekanaler i turbinblader. Trykte mønstre muliggjør geometri. |
| Interiørkomponenter | Konvensjonelle former | Streng sertifisering for brennbarhet. Materialene må være kvalifiserte. |
Luftfart er konservativt. Sertifisering styrer valget. Men for eldre støtte og komplekse geometrier har rask prototyping spilt en sterk rolle.
Consumer Electronics
| Søknad | Metode | rasjonale |
| Prototype-tilfeller | Rapid Prototyping | Ergonomisk testing. Validering av utseende og følelse. |
| Lansering av produksjon | Rask verktøy | Rask levering til markedet. Broverktøy klargjør lagerbeholdningen mens hardverktøyet ferdigstilles. |
| Strukturelle braketter | Konvensjonelle former | Styrkekrav. Behov for EMI-skjerming. |
| Vanntette innkapslinger | Konvensjonelle former | Toleranser under 100 mikron. Tetninger må fungere konsistent. |
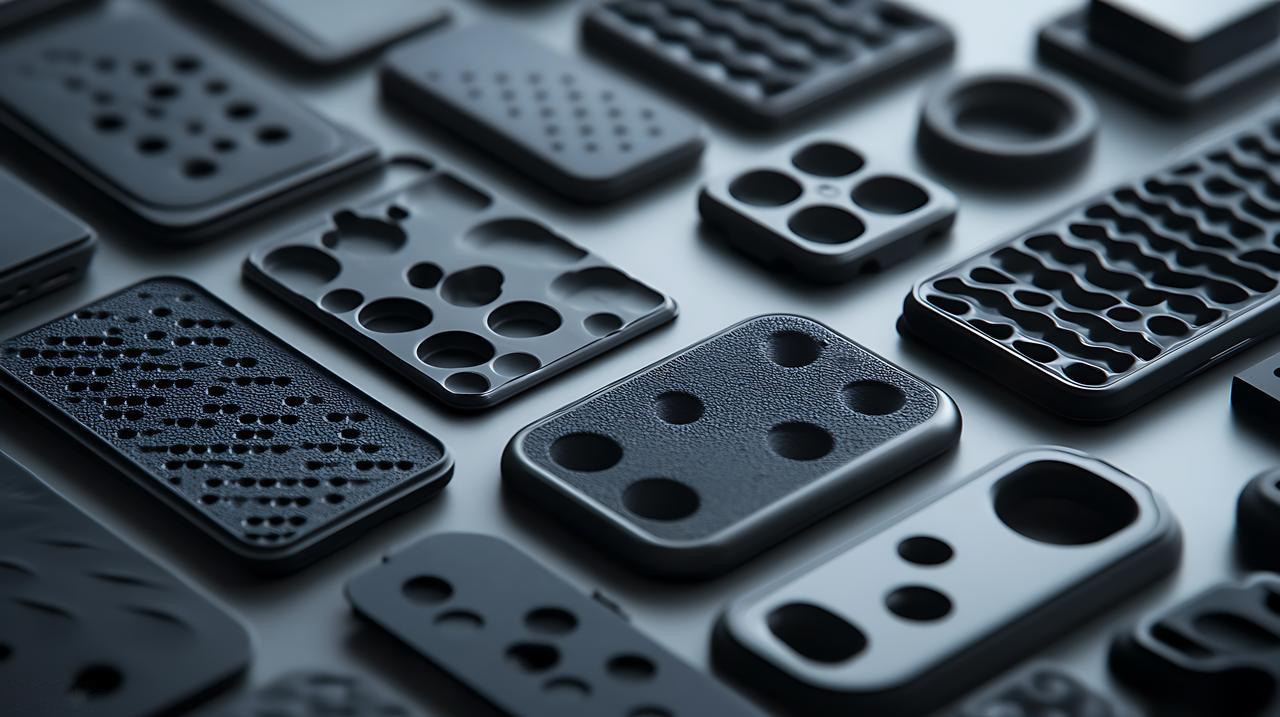
Forbrukerelektronikk lever av fart. Broverktøy er vanlig her. Du kan ikke vente i månedsvis på stål hvis du lanserer et telefondeksel.
Tungt maskineri og industri
| Søknad | Metode | rasjonale |
| Monteringsjigger, inventar | Rapid Prototyping | På forespørsel. Rask behandlingstid. Lavt stressnivå. |
| Hydrauliske manifolder | Begge | Komplekse interne kanaler blir additive. Standarddesign forblir maskinert eller støpt. |
| Store utstyrspaneler | Konvensjonelle former | Størrelse styrer kostnaden. Volum rettferdiggjør verktøyet. |
Industriutstyr bruker begge metodene. Jigger og fiksturer er perfekt for rask prototyping. Produksjonsdeler følger konvensjonelle baner med mindre geometrien krever noe annet.
Mønsteret er konsistent. Rask prototyping og rask verktøyfremstilling dominerer den tidlige fasen – prototyper, pasientspesifikke deler og lav etterspørsel etter eldre støtte. Konvensjonelle former tar over når volum, sertifisering eller overflatefinish blir den primære driveren. Mellomløsningen, broverktøyfremstilling, er ofte det smarte valget for produktlanseringer når hastighet teller like mye som kvalitet.
Beslutningsrammeverk: Hvordan velge
Tre kritiske spørsmål
Start her. Disse tre spørsmålene vil hjelpe deg på rett vei.
Hva er ditt nødvendige volum?
Dette er den største spaken.
Under 100 enheter? Gå for rask prototyping. Du kan ikke rettferdiggjøre verktøyproduksjon i denne mengden. Regnestykket fungerer ikke.
Mellom 100 og 5,000 enheter? Du er i gråsonen. Det er her hurtigverktøy og broverktøy finnes. Aluminiumsformer. Silikonformer. 3D-printede verktøy. Tallene bestemmer den spesifikke tilnærmingen.
Over 5,000 enheter? Konvensjonelle former begynner å gi mening. Startkostnaden spres tynt nok. Besparelser per enhet blir reelle.
Er geometrien formbar?
Noen former kan rett og slett ikke lages med en vanlig støpeform.
Tenk på interne kanaler som vrir seg. Alvorlige underskjæringer som ville kreve komplekse sidebevegelser. Organiske gittere for beinvekst. Disse geometriene kan tvinge deg til additiv produksjon selv ved større volumer. Verktøyet ville være for komplisert eller umulig å bygge. Rask prototyping blir produksjonsmetoden, ikke bare prototypemetoden.
Hva er dine materialkrav?
Materialer er viktige. Det er her konvensjonelle former har en sterk fordel.
Trenger du en sertifisert flammeklassifisering? Dokumentasjon av biokompatibilitet? Spesifikke mekaniske egenskaper med full sporbarhet? Konvensjonelle former bruker materialer som er kvalifiserte, testede og sertifiserte. Prosessen er validert.
Materialer for rask prototypefremstilling blir stadig bedre. Men de henger fortsatt etter når det gjelder sertifisering og konsistens for kritiske applikasjoner.
Vanlige feil å unngå
Det er her folk snubler. Lær av disse.
Verktøyet settes opp for tidlig. Du forplikter deg til en stålform før designet er validert. Så finner du en feil. Nå sitter du fast med et dyrt verktøy som trenger modifisering eller utskifting. Valider først. Så verktøysett.
Bruk av rask prototyping for store volum. Du blir komfortabel med hastigheten. Du fortsetter å bestille deler fra 3D-skriveren. Men du gjør aldri enhetskostnadsanalysen. Med tusen enheter har du brukt mer enn en form ville ha kostet. Kjenn break-even-punktet.
Design for 3D-printing uten å vurdere skala. Du optimaliserer for additiv produksjon. Komplekse interne strukturer. Ingen utkastvinkler. Da vokser volumet. Du må gå over til støping. Delen er ikke støpbar. Du må redesigne fra bunnen av. Spør alltid: hva skjer hvis dette går til volum?
Undervurderer leveringstiden for konvensjonelle former. Stålformer tar uker eller måneder. Folk glemmer dette. De planlegger en lanseringsdato uten å ta hensyn til verktøyproduksjon. Så jobber de seg frem. Broverktøy finnes for å løse dette, men bare hvis du planlegger for det.
Beslutningsrammeverket er enkelt i struktur, men vanskelig å gjennomføre. Still volumspørsmålet. Still geometrispørsmålet. Still materialspørsmålet. Velg deretter din vei og se etter vanlige feller. Slik unngår du å kaste bort penger og tid.
Om NOBLE — Din pålitelige partner i Presisjonsproduksjon
La meg være direkte om hvem NOBLE er og hva vi gjør. Du har et design. Du trenger det laget. Veien fra prototype til produksjon er sjelden rett. Vi er her for å navigere den veien sammen med deg.
Hvem vi er
NOBLE er et selskap innen CNC-maskinering og presisjonsproduksjon. Men den beskrivelsen bommer på poenget. I motsetning til et 3D-printbyrå som bare lager prototyper eller et støpefirma for store volumer som bare driver produksjon, sitter vi midt imellom. Vi håndterer begge deler og alt imellom. Ingeniører kommer til oss. Produktdesignere stoler på oss. Innovatører innen medisinsk utstyr stoler på oss. Vi støtter deg fra den første konseptdelen til full produksjon – og gjennom den kritiske broen med rask verktøyfremstilling som de fleste verksteder ignorerer.
Våre kjerneevner
| Capability | Detaljer |
| CNC Maskinering | 3-akset, 4-akset og 5-akset fresing; CNC-svingSveitsersk maskinering |
| Materialer behandlet | Teknisk plast (ABS, PEEK, Ultem, nylon), aluminium, rustfritt stål, titan, messing, eksotiske legeringer |
| Rask verktøy | Aluminium- og mykt stålformer for broproduksjon – 1,000 til 10 000 enheter |
| Prototyping | Høypresisjonsmaskinerte prototyper for funksjonstesting og designvalidering |
| Produksjonsvolumer | Lave til middels store volumer – 50 til 50 000+ enheter – med jevn repeterbarhet |
Kvalitetssertifiseringer
Kvalitet er ikke en avkrysningsboks for oss. Det er fundamentet.
ISO 9001:2015 – Dette er grunnlinjen. Konsekvente prosesser. Kontinuerlig forbedring. Kundetilfredshet på tvers av alle bransjer.
ISO 13485:2016 – Dette er den medisinske standarden. Strengere. Mer krevende. Det betyr at vi følger validerte prosesser. Vi opprettholder full sporbarhet. Vi håndterer risiko. For medisinsk utstyrsselskaper forkorter denne sertifiseringen tidsfristen for leverandørkvalifisering. Det gir deg trygghet for at dine regulatoriske krav blir oppfylt.
Hvorfor samarbeide med NOBLE?
Teknisk ekspertise på tvers av prosesser
Vi kjører ikke bare maskiner. Vi hjelper deg med å bestemme hvilken prosess som gir mening. Vårt ingeniørteam gjennomgår designet ditt. Vi identifiserer risikoer knyttet til produksjonsevnen. Vi anbefaler den mest kostnadseffektive løsningen basert på volum, tidslinje og materialbehov. Du får en partner, ikke en leverandør.
Sømløs overgang fra prototype til produksjon
Noen verksteder er flinke på prototyper. De sliter når man skalerer. Andre håndterer produksjon, men vil ikke røre små opplag. Vi gjør begge deler. Det samme ingeniørteamet som leverer dine fem første prototyper er kalibrert for å skalere til dine første 50 000 produksjonsenheter. Ingen overleveringer. Ingen overraskelser.
Medisinske kvalitetsstandarder
Vår ISO 13485:2016-sertifisering er ikke et merke på veggen. Det betyr at prosessene våre er validert. Materialene våre er sporbare. Kvalitetsregistreringene våre er dokumentert. Endringskontrollen vår er streng. For medisinsk utstyrsselskaper er dette viktig. Det betyr at du bruker mindre tid på å kvalifisere en leverandør og mer tid på å gå videre mot innsending av regulatoriske krav.
Rask omstilling uten kompromisser
Vi kombinerer avansert CNC-utstyr med effektive arbeidsflyter. Resultatet er ledetider som ligger mellom additiv prototyping og tradisjonell produksjon. Trenger du maskinerte prototyper på dager? Det gjør vi. Trenger du aluminiumsverktøy på uker? Det gjør vi også. Hastighet går ikke på bekostning av presisjon.
Forpliktelse til kontinuerlig forbedring
Vi fortsetter å investere. Nye maskiner. Opplæring av ansatte. Prosessautomatisering. Våre muligheter utvikler seg etter hvert som produktkravene dine blir strengere.
Bransjer vi serverer
| Industri | Typiske deler |
| Medisinsk og ortopedisk | Kirurgiske instrumenter, implantatforsøk, spesialtilpasset verktøy, klasse I/II-enhetskomponenter |
| Biler | Funksjonelle prototyper, jigger og inventar, deler i lavvolumproduksjon |
| Consumer Electronics | Kapslinger, kjøleribber, presisjonsbraketter |
| Industriellt utstyr | Hydrauliske komponenter, maskindeler, monteringsverktøy |
Send oss CAD-filene dine. Fortell oss om prosjektet ditt. Vårt ingeniørteam vil gjennomgå og gi produksjonsanbefalinger skreddersydd for dine mål. Vi er klare når du er det.
FAQ
Kan jeg bruke 3D-printede deler til sluttproduksjon?
Ja, i spesifikke tilfeller. Lavvolumsoperasjoner, pasientspesifikke implantater og komplekse geometrier som ikke kan støpes. Men for materialer med høyt volum eller sertifiserte materialer er konvensjonell støping fortsatt standarden.
Er hurtigverktøy like bra som konvensjonelt verktøy?
Til sitt formål, ja. Aluminiumsformer gir deg gode deler for 1,000–10 000 sykluser. De varer ikke like lenge som stål, men de koster mindre og maskineres raskere. Det er ikke verre – det er annerledes. Tilpass verktøyet til volumet.
Hva er ledetiden for en aluminiumsform kontra en stålform?
Aluminiumsformer tar vanligvis 2–4 uker. Stålformer tar 8–16 uker. Forskjellen ligger i maskineringstid og varmebehandling. Planlegg deretter.
Hvilken er mer miljøvennlig?
Ikke noe enkelt svar. Additiv produksjon bruker mer energi per del, men genererer mindre avfall. Støping produserer svært lite avfall per del ved høyt volum, men har verktøyets innebygde energi. Det grønneste valget er det som matcher volum til metode – overproduksjon eller overbruk av verktøy er sløsing uansett.






