
Innføring av Bøying av metallplater
Du bruker timevis på å sette opp et perfekt metallstykke. Så bremser du. Vinkelen er feil. Røret ser knust ut. Hele profilen vrir seg til noe ubrukelig. Det er frustrerende.
Saken er den. Den kollapsen og innsnevringen ved bøyningen har et navn: seksjonsforvrengning . Det skjer hver gang du bøyer metall feil. Å forstå hvorfor det skjer er hvordan du slutter å sløse med materiale.
Denne veiledningen tar deg fra det aller grunnleggende innen metallbøying til avanserte løsninger. Vi dekker metallbearbeiding for flatt materiale og presisjonsforming for rør. Fokuset er praktisk. Lær hvordan du kontrollerer bøyeradiusen, forutsier tilbakeslag i bøying og eliminerer forvrengning i seksjoner. Du vil vite nøyaktig hvordan du får rene og nøyaktige bøyninger hver gang.
Grunnleggende kunnskap: 3 kjernemetoder for bøying av metallplater
Du bruker timevis på å sette opp et perfekt metallstykke. Du bøyer det. Så ser du på det. Vinkelen er feil. Røret ser ut som om noen har tråkket på det. Hele profilen er vridd søppel. Ja, det er frustrerende.
Det knuste, flate stedet der røret bøyde seg? Det har et navn. Tverrsnittsdeformasjon. Det skjer med alle. Å forstå hvorfor det skjer er forskjellen mellom skrapkasser fulle av feil og deler som faktisk passer.
La oss starte med det grunnleggende. Tre måter å bøye metall på. Velg den som passer for deg.
V-bøying
Dette er hva du ser i de fleste fabrikker. Du tar et flatt ark, legger det over en V-formet stempel, og en stempel presser det ned. Jobben er gjort.
Men det er en liten vri. Luftbøying er der stansen stopper før metallet treffer bunnen. Du får mindre kraft og mer tilbakeslag, men du kan få forskjellige vinkler med samme verktøy. Bottoming er når du slår den helt inn i matrisen. Hjørnene er mer presise, men du trenger en større presse for å oppnå dem. Bøyeradiusen endres avhengig av hvilken du velger.
Rotary Draw Bending
Dette er for rør og rørledninger. Materialet festes til en matrise som roterer og trekker røret rundt med seg.
Her er trikset. Har du noen gang prøvd å bøye en liten radius på et hult rør? Det vil flates ut. Det vil bukke seg. Det er der doren kommer inn i bildet. En stålstang med fleksible kuler glir inn i røret akkurat der bøyningen skjer. Den støtter veggen opp fra innsiden. Ingen dor? Du får alltid snittforvrengning. En god dor gir deg rene, runde bøyninger.
Rullbøying
Trenger du en stor kurve? En sirkel? Dette er metoden for bøying av metallplater. Tre valser er arrangert i en trekant. Metallet går gjennom, bøyer seg litt, går gjennom igjen, bøyer seg litt mer.
Bare fortsett å kjøre den gjennom til du får radiusen du ønsker. Det er tregere. Det krever følelse. Men for store buer og sylindere fungerer ingenting annet. Bare vær obs på tilbakeslag når du avlaster den. Metallet prøver alltid å slappe av litt.
Avanserte teknikker: Hvordan bøye forskjellige metallformer
La oss se nærmere på de virkelige forskjellene ved metallbøying. Å bøye en solid stang er ikke det samme som å bøye metallplater. Og å bøye et hult rør er noe helt annet. Formen på materialet ditt endrer alt.
Bøying av massive stenger kontra ark
Et solid stang bekjemper deg annerledes enn et tynt ark. Med et stang har du masse. Det holder på varme og belastning. Fjæring er mer aggressiv. Du må overbøye det, noen ganger mye, for å få den endelige vinkelen du ønsker.
Plater er mer tilgivende, men har sine egne særegenheter. Treretningen er viktig. Bøyes metallet på tvers av treretningen, blir det sterkere og har mindre sannsynlighet for å sprekke. Bøyes det med treretningen, risikerer du brudd på utsiden av bøyningen. Alle materialer har også en minimum bøyeradius. Hvis man bøyer det strammere enn det, revner metallet. Ingen unntak.
De unike utfordringene med Rørbøyning
Det er hule ting som blir kompliserte.
Tenk på forskjellen. En solid stang har materiale overalt. Et rør er tomt inni. Når du bøyer det, strekker ytterveggen seg tynn, og innerveggen ønsker å bøye seg. Det er derfor du får seksjonsforvrengning. Røret flater ut til en oval eller kollapser helt.
Løsningen er intern støtte. Det betyr at doren bøyer seg. Uten en dor gjetter du. Med en kontrollerer du forvrengningen. Du må også passe på veggtykkelsen. Tynne vegger rynker seg. Tykke vegger trenger mer kraft. Det er en balanse hver gang.
Bøying av metallplater i uregelmessige former (profiler)
Nå kommer vi til profiler. Vinkeljern, skinner, T-profiler. Disse formene er ikke symmetriske. Det gjør dem vanskelige.
Ta et vinkeljern. Bøy det én vei, og beina vil vri seg. Hele seksjonen kan bøye seg sidelengs før den bøyer seg ordentlig. Du får lokale spenningskonsentrasjoner der bøyningen starter. Noen ganger gir metallet bare opp og rynker seg.
Trikset er å forstå hvordan formen fordeler kraft. En kanal som er bøyd på den harde måten er sterk. Bøyd på den enkle måten, vil den kollapse. Du må planlegge oppsettet rundt formen, ikke mot den. Ellers skraper du mye dyrt materiale.
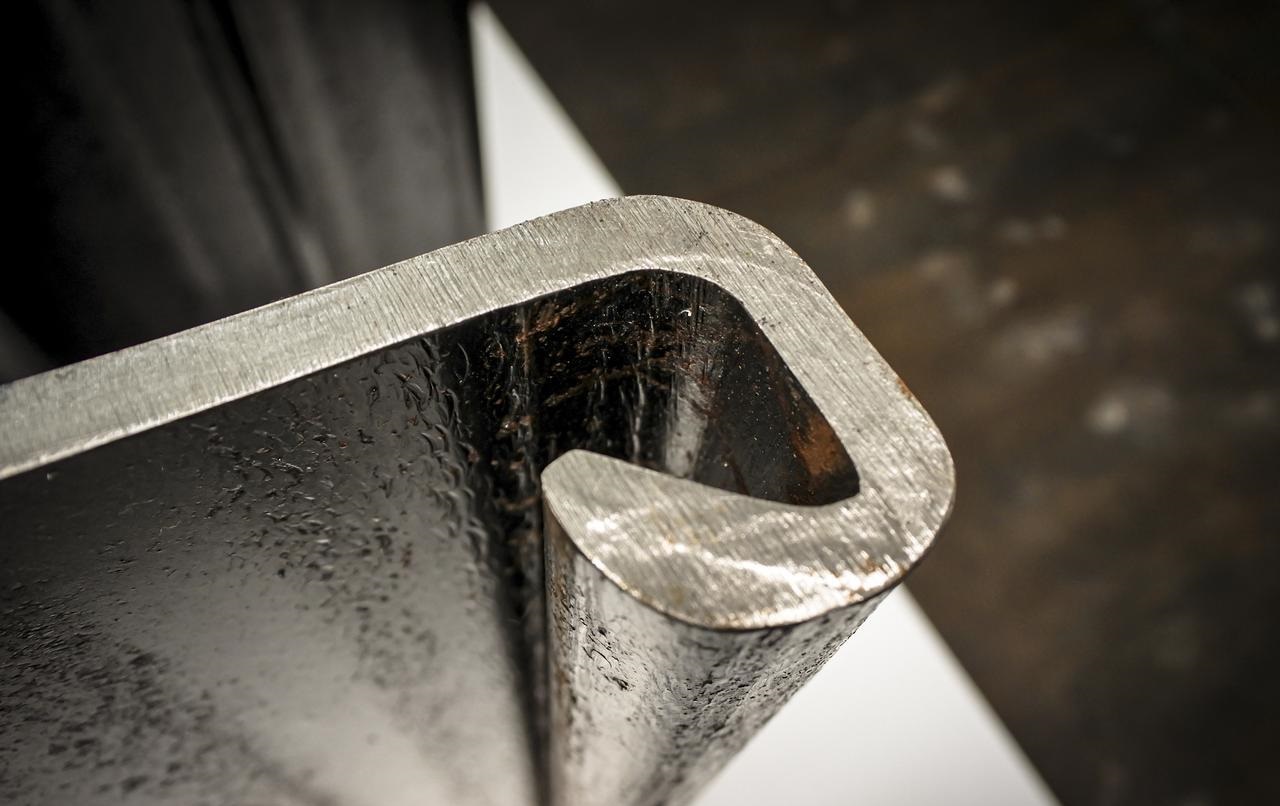
Slik forhindrer du «innsnevring» i svingen
Dette er delen der de fleste bøyingsjobber for metallplater går galt. Du bøyer, drar i delen, og røret ser flatt ut. Den runde delen er nå oval. Profilen er ødelagt. Det er snittforvrengning. Det skjer når trykkreftene på innsiden av bøyen får veggen til å kollapse, og strekkreftene på utsiden strekker den tynn. Materialet gir opp og deformeres.
Slik stopper du det.
Løsning 1: Intern støtte (den mest effektive metoden)
Bruk av en dorn
En dorn er det profesjonelle svaret. Det er en stålstang med fleksible kuler som sitter inni røret akkurat der bøyningen skjer. Doren støtter veggen mot å kollapse innover. Data viser at den kan redusere ovalisering fra 20 prosent ned til tre eller fem prosent. Det er forskjellen mellom skrap og en brukbar del.
Fyllingsmetoder
Ingen dor? Du har fortsatt alternativer. Fyll røret med noe solid. Tørr sand fungerer. Pakk det tett, legg på endene, bøy det. Sanden komprimeres, men motstår fullstendig kollaps. Rosin fungerer med små kobberrør. For kritiske bøyninger er lavsmeltelegeringer hemmeligheten. Fyll røret med et metall som smelter ved lav temperatur, bøy det, og smelt det deretter med varmt vann. Delen blir perfekt.
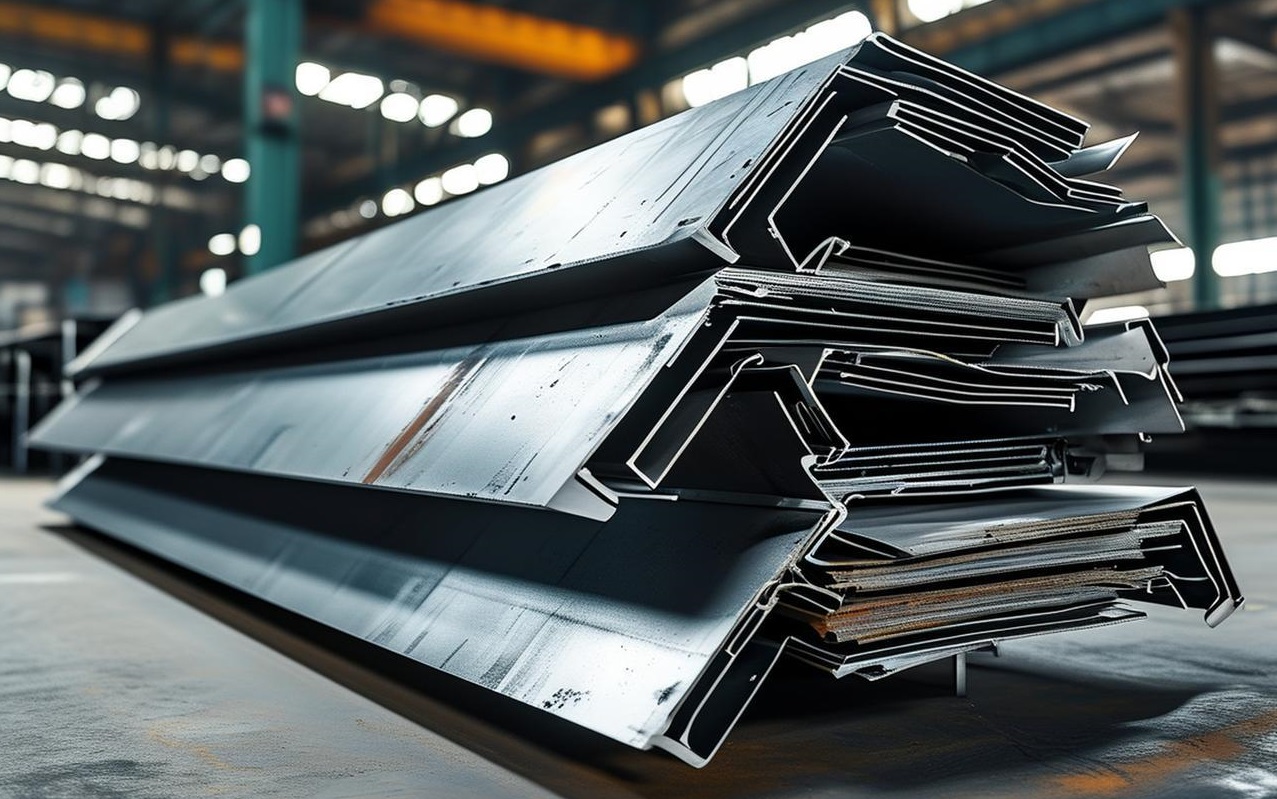
Løsning 2: Optimalisering av prosess og Verktøy
Øk bøyeradiusen din hvis du kan. En strammere radius skaper mer spenning. Løsne den, og materialet har det lettere.
Se på formene dine. En standard form er kanskje ikke nok. En avstrykerform sitter bak bøyningen og forhindrer rynking på den indre radiusen. Fullt konturert verktøy vikler seg rundt hele røret og støtter det fra alle sider. Dette er kritisk for tynne vegger.
Sjekk klaringen. For mye plass mellom røret og dysen, og den har plass til å bli deformert. Stram den til. I ekstreme tilfeller, legg til et bunntrinn på enden. Et siste trykk kan presse en oval seksjon tilbake mot en rund seksjon.
Løsning 3: Forebygging i designfasen
Noen ganger ligger problemet på tegnebrettet.
Tykkere vegger motstår deformasjon. Hvis du fortsetter å skrape tynnveggede rør, spesifiser en tykkere tykkelse.
Pass på hvor du legger bøyen. Unngå å bøye rett ved en sveisesømme eller der tverrsnittet endres plutselig. Det er svake punkter. Bøyen trenger konsistent materiale hele veien gjennom. Gi den det, og du eliminerer halvparten av problemene før du starter.
Stopp seksjonsdeformasjon før det skjer. Støtt innsiden, juster verktøyet ditt og design smartere. Avfallsbeholderen din vil takke deg.
Designerens jukseark: Beste praksis for bøybare deler
Her er det praktiske. Reglene du gir til designteamet før de modellerer en enkelt del. Følg disse, og du sparer deg selv for endeløse hodepiner på verkstedgulvet.
Sikkerhetsavstander for hull og spor
Hvis du lager et hull for nær bøyen, strekker det seg til en oval. Metallet deformeres, og toleransen din er borte.
Regelen er enkel. Hold hullene minst halvannen ganger materialtykkelsen pluss bøyeradiusen unna bøyelinjen. For spor, vær enda mer konservativ. To ganger tykkelsen pluss radiusen er et sikkert kort.
Hvis et hull absolutt må lukkes, stans det etter bøying. Det legger til en operasjon, men det er bedre enn å skrape deler.
Utforming av relieffhakk
Har du noen gang sett en rift starte i kanten av en bøy og gå rett gjennom delen? Det er det som skjer når du bøyer deg tett inntil et innvendig hjørne.
Løsningen er et avlastningshakk. Et lite kutt i krysset der bøyen møter flensen. Det frigjør spenningen og stopper riften før den starter.
Gjør hakket minst like bredt som materialtykkelsen og dypere enn bøyeradiusen. Et enkelt rektangel eller en radius fungerer. Bare gi spenningen et sted å gå.
Unngå bøyeforstyrrelser
Du designer en fin del med tre bøyninger. Så forteller kantpresseoperatøren deg at stemplet treffer den første bøyningen når du prøver å lage den andre.
Dette er bøyningsinterferens. Verktøyet kolliderer med delen.
Sjekk dette i modellen din. Simuler bøyesekvensen. Se på avstanden mellom bøyingene. Hvis flensen er for kort, vil ikke delen passe over dysen. Hvis bøyingen er for nær en eksisterende flens, vil stempelet slå inn i den.
Reparasjonen er planlagt. Kjenn verktøyet ditt. Kjenn minimumsflenslengden bremsen din trenger. Gi delen plass til å klare verktøyet gjennom hele sekvensen. Hvis du ikke kan det, må du endre designet eller akseptere at du trenger spesialverktøy.
Design smart nå. Bøy enkelt senere.
Oppnå feilfri estetikk: «Bunnbøying»-/«pregingsteknikken»
Noen ganger trenger du mer enn en bøy. Du trenger et hjørne som er så skarpt at det ser maskinert ut. For dekorative rustfrie lister eller arkitektoniske detaljer som er synlige for alle kunder, er ikke standard luftbøying nok. Det er da du går over til bunnbøying eller preging.
Hva er det?
Her er forskjellen. Ved luftbøying stopper stemplet kort. Metallet fjærer tilbake. Du får en radius.
Ved bunnbøying presser du stemplet helt ned til metallet berører bunnen av formen. Du stempler bokstavelig talt materialet i riktig form. Ved preging bruker du enda mer kraft – nok til at metallet faktisk flyter inn i formhulrommet. Stemplet trenger litt inn i materialet.
Resultatet er en bøyeradius som samsvarer nøyaktig med stansespissen. Ingen tilbakeslagsgjetning. Ingen åpne vinkler. Bare skarpe, skarpe hjørner som ser ut som de kommer fra en fresemaskin.
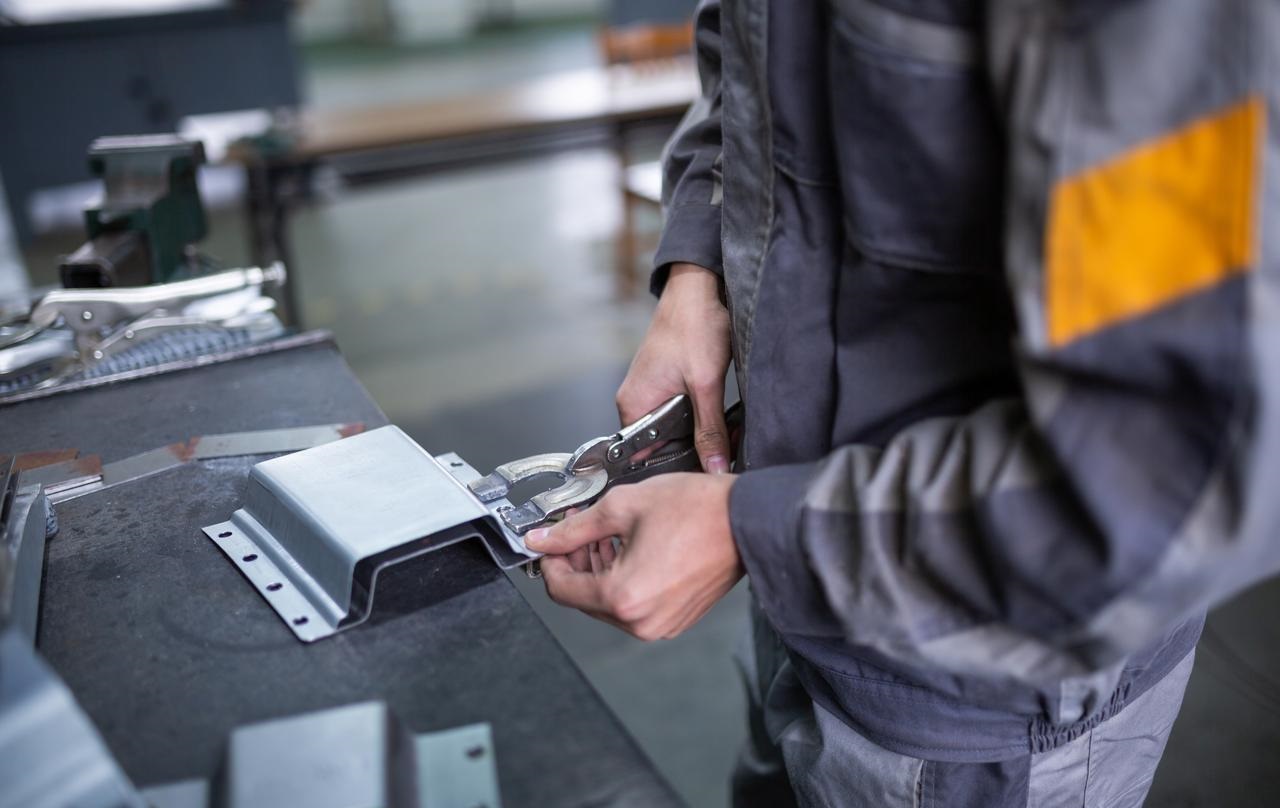
Applikasjonsscenarier
Dette gjelder for jobber der utseendet er viktigere enn alt annet.
Tenk på rustfrie stållister på eksklusive heisdører. Eller arkitektoniske paneler i en hotellobby. Kanskje synlige braketter på spesialtilpassede møbler. Steder der bøyelinjen må være perfekt, og det indre hjørnet må se skarpt ut.
Det fungerer også for deler som trenger absolutt vinkelkonsistens. Fordi du presser bunnen ut, kommer hver del av pressen med samme vinkel. Ingen variasjon.
Avveiningene
Ingenting er gratis. Bunnbøying krever betydelig tonnasje. Du trenger kanskje en større kantpresse enn du tror. Kreftene er høyere, og verktøyet tåler mer slitasje.
Det er også problemet med merkemerking. Fordi du stempler metallet, kan overflaten plukke opp merker fra dysen. På polert rustfritt stål er det et problem. Du trenger rent verktøy og noen ganger beskyttelsesfilm.
Men for det skarpe, maskinbearbeidede utseendet? Ingenting annet får deg dit.
Konklusjon og ekspertanbefalinger
Her er konklusjonen. Det finnes ingen enkelt, beste måte å bøye metall på. Den riktige metoden avhenger av tre ting: hva du bøyer, hvilken form det har fra starten av, og hvor perfekt det må være til slutt.
En tykk stang trenger en annen håndtering enn en tynn plate. Et hult rør trenger intern støtte som en solid stang ignorerer. Et synlig arkitektonisk stykke krever preging, der en skjult brakett får luftbøyninger. Match teknikken til jobben, og du vinner. Gjett, og du skraper deler.
Hvis du har et komplekst prosjekt på gang, gjør dette. Snakk med en erfaren produsent før du ferdigstiller designet. Ikke etterpå. De vil fortelle deg om bøyeradiusen er for stram, om hullet er for nær kanten, eller om røret trenger en dorn. Den samtalen koster ingenting og sparer alt.
Hvorfor velge NOBLE for bøying av metallplater
Hvem vi er
NOBLE er et presisjonsverksted for metallbearbeiding. Vi tar råmaterialer – plater, rør, stenger, profiler – og lager ferdige komponenter som faktisk passer. Ingen unnskyldninger. Ingen gjetting.
Hva vi vet
Vi har CNC-maskinert i over tjue år. Det betyr at vi har sett alle problemer. Tynnveggede rør som vil kollapse. Fjæring som nekter å samarbeide. Komplekse deler med flere bøyninger som trenger fem oppsett. Vi har funnet løsningene. Hundrevis av kunder har gitt oss sine tøffeste design. Vi har gjort dem virkelige.
Hva vi tilbyr
Spesialfremstilling er kjernen i arbeidet vårt. Men vi spesialiserer oss på de vanskelige tingene. Dornbøying for rene, runde rør. Presisjons-CNC-maskinering for metallplater med små toleranser. Ingeniørkonsultasjon før du skjærer i materiale. Hvis du trenger en bøying som holder en kritisk radius uten forvrengning, er vi verkstedet for deg.
Spør oss
Sliter du med et bøyeprosjekt som stadig vekk mislykkes? Er du usikker på om designet ditt i det hele tatt er mulig å lage? Kontakt ingeniørteamet vårt. Vi tilbyr gratis konsultasjoner av en grunn. Vi vil heller fikse designet ditt på papir enn å vrake delene dine i verkstedet. Send oss utskriftene dine. La oss hjelpe.
FAQ
Hva er minimum bøyeradius for metallplater?
Her er en solid tommelfingerregel. Hold den innvendige bøyeradiusen minst lik materialtykkelsen. Hvis du bøyer en plate på 1/25 cm, bruk en radius på minst 1/25 cm. Gå strammere, og du risikerer å sprekke. For hardere materialer som høykarbonstål eller fjærstål, må du åpne radiusen enda mer. Materialet vil fortelle deg hva det tåler.
Hvorfor blir metallrøret mitt flatt når jeg bøyer det?
Den utflatingen har et navn. Ovalisering. Det skjer fordi røret er hult. Ytterveggen strekker seg. Innerveggen kollapser. Ingen støtte inni betyr at røret gir opp. Løsningen er innvendig støtte. Bruk en dor med fleksible kuler som sitter midt i bøyesonen. Eller pakk røret tett med sand. Begge metodene stopper kollapsen.
Kan man bøye rustfritt stål uten at det sprekker?
Ja, men du må respektere materialet. Rustfritt stål herder raskt. Jo mer du bearbeider det, desto hardere og mer sprøtt blir det. Det krever mer tonnasje enn bløtt stål, og det fjærer tilbake mer aggressivt. Hvis du bøyer noe vanskelig, må du gløde det først. Varmebehandling mykgjør metallet og reduserer risikoen for sprekkdannelser.
Hva er forskjellen mellom luftbøyning og bunnbøyning?
Luftbøying etterlater et gap. Stemplet presser metallet inn i V-formen, men stopper før metallet treffer bunnen. Du får fleksibilitet. Ett verktøy kan lage mange vinkler. Men du må håndtere tilbakeslag.
Hvordan beregner du den flate lengden for en bøyd del?
Du trenger bøyetillegget. Det er mengden materiale som faktisk strekker seg gjennom bøyningen. Formelen endres med materialtykkelse, bøyevinkel og radius. For nittigraders bøyer i stål er et vanlig estimat å legge til halvparten av materialtykkelsen per bøyning. Men for presisjonsarbeid, bruk et bøyetilleggstabell eller programvare. Gjetninger her fører til deler som ikke passer.






