
Hva er End Msyk?
Endefresing er en vanlig brukt mekanisk maskineringsteknikk. Den bruker et roterende skjæreverktøy kalt en endefres, som har skjærekanter på begge sider og enden. Endefresen er installert på spindelen til en fresemaskin eller et maskineringssenter. Gjennom rotasjons- og matebevegelser fjerner den materiale fra arbeidsstykket.
Hovedfunksjonen til endefresing er multifunksjonaliteten. Den kan ikke bare behandle plan vinkelrett på verktøyaksen, men enda viktigere, den kan utføre sideveggsfresing, sporfresing, konturmaskinering, trinnfresing og kavitetsfresing. Dette gjør endefresing til en kjerneteknologi for å produsere ulike funksjoner på deler.
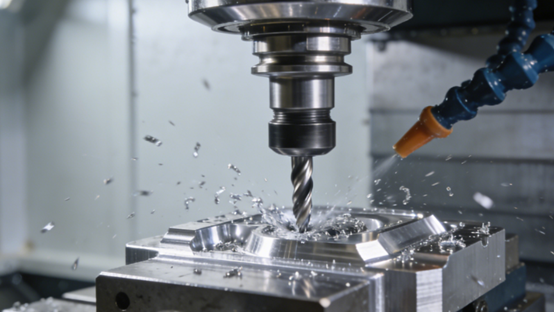
Hvordan fungerer sluttfreseprosessen?
Tegningsanalyse
Ingeniører må tolke deltegningene nøye, tydelig identifisere alle funksjoner som må maskineres med endefresing, for eksempel plan, trinn, hulrom, spor osv., og analysere deres dimensjonstoleranser, posisjonstoleranser og krav til overflateruhet. Samtidig, basert på egenskapene til arbeidsstykkematerialet, planlegge en rimelig maskineringssekvens.
Arbeidsstykkeklemming
I henhold til arbeidsstykkets form og maskineringsutstyret, velg passende festeanordning for å feste emnet forsvarlig og presist på maskinverktøyets arbeidsbord. Ved fastspenning er det nødvendig å sørge for at klemkraften er tilstrekkelig til å motstå skjærekraften for å forhindre at arbeidsstykket beveger seg, men den bør ikke være for stor til å forårsake deformasjon av arbeidsstykket.
CNC programmering
I henhold til den etablerte prosessruten og verktøybanen utføres dataassistert programmering ved hjelp av CAM-programvare, eller G-kode skrives manuelt. Programmeringen må generere effektive og sikre verktøybevegelsesbaner, inkludert rimelige metoder for verktøyfremføring og -tilbaketrekking, skjærebaner osv. Etter at programmet er fullført, må det gjennomgå streng verifisering for å sjekke for logiske feil, overskjæring eller risiko for kollisjon med inventar, noe som sikrer absolutt sikkerhet.
Testmaskinering
Før batchmaskinering med endefresing må det første stykket prøveskjæres. Under prøveskjæring brukes vanligvis et konservativt mateforhold, eller nøkkelfunksjoner testes først i områder med mer toleranse på emnet. Bruk måleverktøy umiddelbart etter maskinering for å måle nøkkeldimensjonene til prøveskjæringsdelene.
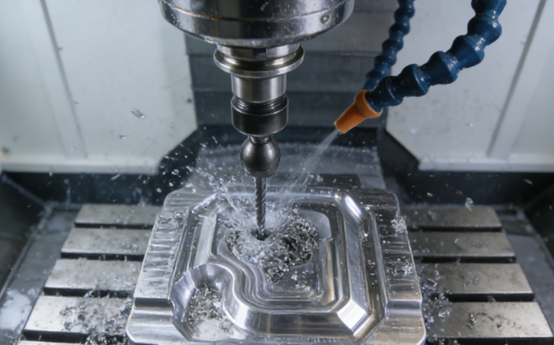
Maskinering av produksjon
Etter at maskinen er feilsøkt uten feil, starter formell batch- eller kontinuerlig maskinering. Under maskineringen må operatørene utføre kontinuerlig overvåking. Overvåkingsinnholdet inkluderer: å lytte til om maskinverktøyets driftslyd er jevn, og om det er unormal vibrasjon eller skriking. Observere om fargen og formen på sponene er normal; sjekke om skjærevæsken dekker skjæreområdet helt; og inspisere dimensjonene til arbeidsstykkene tilfeldig med jevne mellomrom i henhold til forhåndsinnstilt verktøylevetid eller maskineringsmengde.
Siste inspeksjon
Etter at de ferdige arbeidsstykkene er maskinert, kreves det en omfattende sluttkontroll. Bruk mer presist inspeksjonsutstyr, som trekoordinatmålere, profilometre, overflateruhetsmålere osv., for å kvantitativt inspisere alle dimensjoner, geometriske toleranser og overflateegenskaper som kreves i tegningene.
Testdataene bør omformes til en rapport og sammenlignes med kvalitetsstandardene for å avgjøre om produktet er kvalifisert. Dette trinnet er ikke bare den endelige vurderingen av kvaliteten på individuelle deler, men dataene gir også et viktig grunnlag for prosessoptimalisering og sporbarhet av kvalitet.
Typer endefreser
Flat End Mill
Flate endefreser er den mest grunnleggende og vanligste typen endefreser. Endeskjærekanten er flat, noe som muliggjør effektiv vertikal skjæring og sidefresing. Denne typen skjæreverktøy brukes hovedsakelig til rettvinklede trinn, konturer og regelmessig formede hulrom, og kan produsere en flat bunnflate og vertikale sidevegger.
Ballnese endefres
Kulefreser kan ikke produsere rettvinklede bunnflater, men deres største fordel ligger i deres evne til å behandle tredimensjonale buede overflater. Gjennom verktøybaneprogrammering kan de presist behandle komplekse formhulrom, bladformer og alle buede overflater som krever jevne overganger.
Hjørne Radius Endefres
Hjørneradius-pinnefreser kombinerer noen av fordelene med flate endefreser og kulefreser. Buevinklene deres er mer robuste enn skarpe vinkler, mindre utsatt for avskalling og tåler større skjærekrefter. De brukes ofte i grov- og halvferdig maskinering av stål og støpejern. Overflaten som maskineres av den vil ha bueoverganger, men gjennom småtrinnsprogrammering kan nesten vertikale sidevegger og flate bunnflater også bearbeides, noe som gjør den til et effektivt valg for grovmaskinering av hulrom.
Chamfer Mill
Avfasingsfresen er spesialdesignet for avfasing eller avgrading. Skjærekanten er i en bestemt vinkel, som kan bearbeide presise avfasinger direkte på kanten av delen, og forberede den for senere montering eller sikkerhetshåndtering. Noen avfasingskniver er designet slik at avfasingsbredden kan kontrolleres ved å justere den aksiale dybden, noe som gjør dem svært fleksible i bruk.
Grov endefres
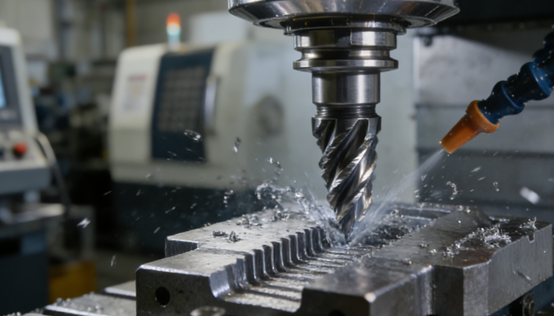
Grovbearbeidende endefreser kan forbedre materialfjerningshastigheten. Det er mange sponspor på verktøyhuset, som deler lange spon inn i små seksjoner, noe som letter sponfjerning og varmespredning. Den bølgete kanten eller den ujevne tannutformingen kan redusere skjærevibrasjoner, noe som gir større skjæredybde og mating for effektiv grovbearbeiding, og raskt gir jevnt rom for påfølgende finbearbeiding.
Fordeler med endefresing
Allsidighet og fleksibilitet
Endefreser er en av de mest omfattende prosessene på maskineringssentre. En enkelt endefres kan utføre en rekke operasjoner, inkludert fresing av plan, trinn, hulrom, spor og komplekse tredimensjonale konturer. Denne «ett verktøy for flere bruksområder»-funksjonen reduserer antallet verktøyskifter under maskineringen betraktelig, forenkler programmering og verktøyhåndtering, og er spesielt egnet for maskinering av komplekse deler med flere geometriske funksjoner. Det er kjernen for moderne CNC-maskinering for å oppnå svært integrert produksjon.
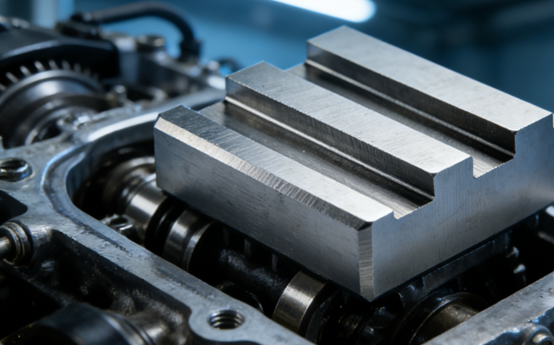
Høy finishkvalitet
Endefreser kan oppnå ekstremt høy dimensjonal og geometrisk nøyaktighet. Under finbearbeiding kan bruk av flertanns, høypresisjons-endefreser i kombinasjon med en strategi med høy hastighet, liten skjæredybde og høy matehastighet oppnå en utmerket overflatefinish, redusere eller til og med eliminere påfølgende slipe- eller poleringsprosesser, og forbedre den generelle effektiviteten.
Bred materialkompatibilitet
Endefreser kan maskinere alle ingeniørmaterialer. Ved å velge riktig verktøymateriale og dedikert belegg, og matche passende skjæreparametere og kjølemetoder, kan den effektivt behandle et bredt spekter av materialer, fra myke metaller som aluminium og kobber, til stål, rustfritt stål og til og med vanskelige å maskinere materialer som høytemperaturlegeringer og titanlegeringer, samt komposittmaterialer og ikke-metalliske materialer. Anvendelsesområdet er ekstremt omfattende.
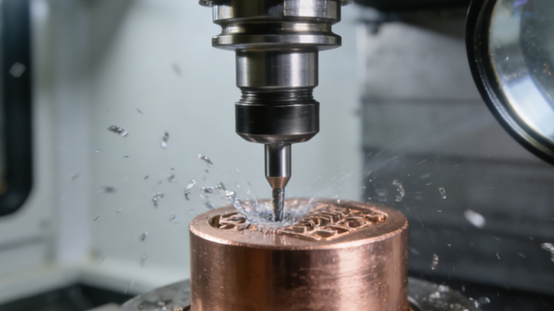
Høy materialfjerningshastighet
Endefresing bruker store diametere eller grovfreser med korrugerte kanter, kombinert med høy aksial skjæredybde og radial skjærebredde, noe som kan oppnå ekstremt høye metallfjerningshastigheter. Moderne høyhastighetsskjæring og høyytelsesmaskineringsteknologier har ytterligere utnyttet potensialet, og muliggjør rask maskinering av emner til en form som ligner på det ferdige produktet, noe som reduserer den totale maskineringstiden betydelig og forbedrer produksjonseffektiviteten.
Ulemper med endefresing
Verktøyets skjørhet og slitasje
Endefreser, spesielt verktøy med liten diameter, har et stort forhold mellom lengde og diameter, overhengende forlengelse og relativt dårlig stivhet. Ved bearbeiding av harde materialer eller ujevne skjærekrefter er det stor sannsynlighet for vibrasjon, avskalling eller generell brudd. Slitasje på skjæreverktøy er også relativt rask, spesielt ved bearbeiding av vanskelig skjærende materialer. Det er nødvendig å ofte overvåke tilstanden til skjæreverktøyene og bytte dem, noe som øker kostnader og nedetid.
Skjærekraftavbøyning
Den radielle skjærekraften som genereres under endefresing er relativt stor, spesielt når man bruker verktøy med lange egger for dyp kavitet eller sideveggmaskinering. Denne radielle kraften er tilbøyelig til å forårsake deformasjon av tynne eller tynnveggede deler, noe som påvirker maskineringsnøyaktigheten. Samtidig er det også hovedårsaken til å forårsake skjærevibrasjoner.
Utfordringer med sponfjerning
Når man utfører endefresing i lukkede eller dype hulrom, er fjerning av spon en viktig utfordring. De tilbakeværende sponene vil bli kuttet på nytt av verktøyet, noe som fører til forringelse av den maskinerte overflatekvaliteten, en kraftig økning i verktøytemperaturen, rask slitasje av skjærekanten og til og med avskalling.
Problemer med hjørnebearbeiding
Når man bruker en flatbunnet endefres til å maskinere innvendige rette vinkler, vil skjærekontaktbuens lengde og skjæretykkelsen i hjørnet av verktøyet plutselig øke, noe som resulterer i en kraftig økning i skjærekraften og dårlig varmespredning. Dette vil forårsake intensiv verktøyvibrasjon, akselerert lokal slitasje, og i hjørner er det utsatt for verktøyavbøyning, overskjæring eller restmateriale, noe som påvirker dimensjons- og formnøyaktigheten.
Verktøymerker på overflaten
Når endefresing brukes til finmaskinering av store plan eller buede overflater, vil det bli små trinnspor mellom tilstøtende verktøybaner. Ved bytte av verktøy eller endring av maskineringsstrategier kan det også oppstå synlige "verktøyspor" ved skjøtene mellom overflater som behandles av forskjellige programsegmenter eller verktøy.
Endefresing vs. planfresing
| Trekk | Sluttfresing | Ansiktsfresing |
| Primære skjærekanter | På de ytre sidene og enden av verktøyet. | Primært på verktøyets endeflate/akse. |
| Typisk verktøy | Lang, sylindrisk endefres med mindre diameter. | Kort, skiveformet planfres eller skallfres med stor diameter. |
| Primærbevegelse | Roterer om sin akse og beveger seg sidelengs (X, Y, Z). | Roterer om sin akse og beveger seg hovedsakelig vinkelrett på aksen (Z-aksemating). |
| Hovedapplikasjon | Profilering, sporing, lommer, konturering og maskinering av komplekse vertikale funksjoner. | Vend mot store, flate overflater for å lage et jevnt, horisontalt plan. |
| Overflatefinish på flat overflate | Kan være bra, men kan vise verktøybanelinjer. | Vanligvis utmerket og veldig jevn over hele overflaten. |
Hvilke faktorer påvirker overflatekvaliteten til endefresing
Verktøygeometri og tilstand
Skjæreverktøyets geometriske utforming påvirker direkte skjæreprosessen. Skarpe skjærekanter og passende spiralvinkler kan sikre jevn skjæring og jevn sponfjerning, og dermed oppnå en bedre overflate. Slitasjetilstanden til skjæreverktøyet er også av avgjørende betydning. En slitt skjærekant vil øke skjærekraften, produsere grader og forringe overflatekvaliteten.
Innstillinger for skjæreparametere
Skjærehastighet, matehastighet og skjæredybde er kjerneparametrene i prosessen. For lav skjærehastighet kan føre til oppbygging av egg og skade overflaten. Hvis den er for høy, kan det forårsake vibrasjon eller akselerere verktøyslitasje. Matehastigheten per tann bestemmer skjæretykkelsen. Hvis matehastigheten er for høy, vil den etterlate tydelige matemerker. Hvis den er for lav, kan det forårsake overdreven friksjon mellom verktøyet og arbeidsstykket, i stedet for unormal skjæring, noe som resulterer i arbeidsherding.
Maskinverktøy
Presisjonen, stivheten og den dynamiske responsen til selve maskinverktøyet er grunnlaget. Spindelens radielle og aksiale utløp må kontrolleres på et ekstremt høyt nivå, ellers vil det bli direkte kopiert på arbeidsstykkets overflate.
Hvis maskinverktøyets generelle stivhet er utilstrekkelig, vil den produsere lett elastisk deformasjon og vibrasjon under påvirkning av skjærekraften. Denne typen vibrasjon, spesielt høyfrekvent flutter, er en av hovedårsakene til at det oppstår vibrasjonsmerker på overflaten og forringelse av ruhet.
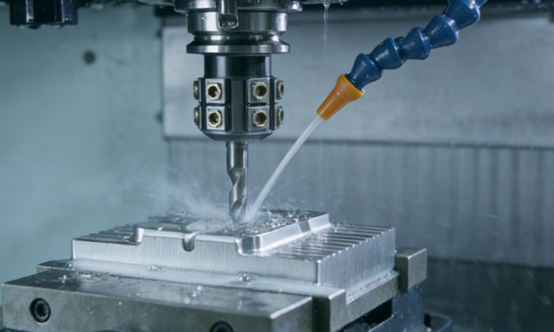
Arbeidsstykkemateriale
Egenskapene til arbeidsstykkematerialet, som hardhet, seighet, tendens til deformasjonsherding og varmeledningsevne, har en fundamental innvirkning på overflatekvaliteten. For eksempel, ved bearbeiding av myke og klebrige materialer, er det utsatt for oppbygging av kanter, mens ved bearbeiding av harde og sprø materialer er det sannsynlig at avskallede flis riper overflaten.
Smøreforhold
Funksjonen til skjærevæske eller smøremiddel er ikke bare å kjøle og smøre. Effektiv kjøling kan senke temperaturen i skjæresonen, redusere termisk slitasje på skjæreverktøyet og redusere termisk deformasjon av arbeidsstykket. God smøring kan redusere skjærekraften, hemme dannelsen av oppbygde kanter og grader, og bidra til å oppnå en glattere overflate.
Tips for vedlikehold og levetid på endefreser
Riktig verktøyvalg
Ved endefresing bør man velge matchende verktøymaterialer, belegg og geometriske parametere basert på materialer og prosedyrer. For grovbearbeiding velges tynt tannede verktøy med store spiralvinkler for å lette sponfjerning, mens for finbearbeiding er det behov for tett tannede verktøy for å sikre overflatefinish. Rengjør verktøyholderen og spindelens koniske hull før installasjon. Bruk høypresisjonschuck eller hydrauliske verktøyholdere, og prøv å forkorte verktøyets overheng for å forbedre stivheten.
Optimalisering av skjæreparametere
Operatøren bør stille inn rimelige parametere som rotasjonshastighet, matehastighet og skjæredybde basert på anbefalte verdier fra verktøyprodusenten. Ved faktisk maskinering er det nødvendig å unngå å bruke for stor radiell skjæredybde for fullbreddeskjæring, spesielt ved maskinering av hjørneområder. Matehastigheten bør reduseres aktivt. Målrettede justeringsstrategier bør tas i bruk for forskjellige arbeidsstykkematerialer.
Effektiv kjøling
Ved endefresing bør man velge en passende kjølemetode basert på egenskapene til det bearbeidede materialet. For sementert hardmetallverktøy anbefales det å bruke oljebasert kjølevæske under intermitterende skjæring for å redusere termisk sjokk. Ved dyp kavitetsmaskinering bør det utformes dedikerte dyser eller det bør brukes internt avkjølte verktøy for å sikre at kjølevæsken når skjærekanten direkte, og dermed forhindre sekundære skjæreskader forårsaket av dårlig sponfjerning.
AAnvendelser av endefreser
Delkonturering
Endefresing kan presist behandle de todimensjonale eller tredimensjonale komplekse konturene til deler. Enten det er den komplekse ytterkanten av mekaniske deler eller den buede overflaten på former, kan alt fullføres gjennom 3-akset eller 5-akset koblingsendefresing.
Spor- og lommefresing
Endefresing er den foretrukne metoden for maskinering av alle typer spor og hulrom. Den kan effektivt frese ulike funksjonelle spor som T-spor og verktøyuttaksspor, samt komplekse uregelmessige hulrom i former. Endefresing kan effektivt fjerne materialer og bearbeide lukkede eller halvlukkede rom med presise dimensjoner og god overflatekvalitet, og er mye brukt i produksjon av mekaniske deler og former.
Plan- og trinnfresing
Endefresing har unike fordeler ved bearbeiding av småflateplan, diskontinuerlige plan og flertrinns sideflater. Den kan fullføre finbearbeidingen av sidevegger og bunnflater samtidig, noe som sikrer vertikalitet og dimensjonsnøyaktighet mellom hver trinnflate.
Ved bearbeiding av skillevegger, knaster og flertrinns trinnaksler i de indre hulrommene i boksformede deler, viser den vertikale freseprosessen ekstremt høy fleksibilitet og presisjon.
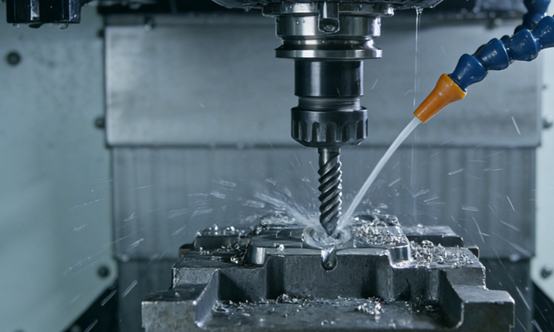
Hulllaging
Endefreser kan produsere runde hull, gjengede hull og forsenkede hull med stor diameter med høy presisjon. Sammenlignet med tradisjonell boring og gjenging har gjengefresing fordelene med høy maskineringsnøyaktighet, ingen grader og muligheten til å bearbeide gjenger med samme stigning med forskjellige diametre med ett verktøy. Fordelene er spesielt åpenbare ved bearbeiding av gjenger i vanskelig skjærende materialer.
Tynnveggsmaskinering
For deler med dårlig stivhet, som tynnveggede komponenter i aluminiumslegering og hylser til presisjonselektroniske komponenter innen luftfartsfeltet, er endefresing den viktigste subtraktive formingsmetoden.
Endefresing benytter en lett skjærestrategi med verktøy med liten diameter, små skjæredybder og høye rotasjonshastigheter. Kombinert med dedikert verktøybaneplanlegging kan den effektivt kontrollere skjærekraften, forhindre deformasjon av deler og produsere høypresisjons tynnveggede, ribbede og mikrospor og andre presise egenskaper.
Avgrading og fasing
Spesialiserte avfasingsfreser kan effektivt og konsekvent utføre avfasing og avgrading på kantene på deler. Gjennom enkel programmering kan passiveringsbehandlingen av alle skarpe kanter fullføres automatisk, noe som forbedrer delenes sikkerhet og gjør monteringen enklere. Det er en uunnværlig etterfølgende prosess i moderne automatiserte produksjonslinjer.
NOBLE
Vi tilbyr høypresisjons CNC-endefreseløsninger for et bredt spekter av bransjer. Ved å bruke avanserte fleraksede maskineringssentre og et omfattende utvalg av førsteklasses hardmetallendefreser, maskinerer vi komplekse funksjoner med eksepsjonell nøyaktighet.
Fra rask prototyping til storproduksjon leverer vi komponenter med overlegen overflatebehandling og små toleranser, noe som sikrer pålitelighet og ytelse for dine mest krevende applikasjoner. Samarbeid med oss for effektive freseresultater av høy kvalitet.
FAQ
Hva er den grunnleggende definisjonen av endefresing?
Endefresing er en grunnleggende maskineringsprosess der et roterende skjæreverktøy, kalt en endefres, brukes til å fjerne materiale fra et arbeidsstykke. I motsetning til et bor som primært skjærer i aksial retning, er skjærekantene til en endefres plassert både på periferien og endeflaten.
Hva er de viktigste fordelene med å bruke endefresing?
De viktigste fordelene med endefresing inkluderer dens høye allsidighet i å skape forskjellige delegenskaper, utmerket presisjon og overflatefinish når den er optimalisert, kompatibilitet med et bredt spekter av materialer fra plast til superlegeringer, og effektive materialfjerningshastigheter, spesielt med moderne verktøy og CNC-strategier.
Hva er de viktigste faktorene som påvirker verktøyets levetid i endefresing?
Verktøylevetid i endefresing påvirkes primært av arbeidsstykkets materiales hardhet og slipeevne, skjæreparametere, valg av verktøymateriale og belegg, kjøle- og smøreeffektivitet og maskineringsstabilitet.
Hvor viktig er kjølevæske/smøring i endefreseprosesser?
Kjølevæske og smøring er avgjørende i endefresing av flere grunner. De bidrar til å avlede varme fra skjæresonen, redusere friksjon mellom verktøyet og arbeidsstykket, forhindre sponsveising og forbedre sponavgang.
Hvordan er endefresing sammenlignet med andre vanlige maskineringsprosesser som boring eller dreiing?
Endefresing skiller seg fundamentalt fra boring og dreiing i skjærebevegelse og bruksområde. Mens boring er spesielt utviklet for å lage runde hull gjennom aksialkraft, og dreiing roterer arbeidsstykket mot et stasjonært verktøy for å lage sylindriske former, roterer endefresing verktøyet for å skjære i flere retninger. Dette gjør endefresing unikt i stand til å produsere spor, lommer, komplekse konturer og 3D-overflater som ikke er mulige med boring eller dreiing alene, noe som gir større geometrisk fleksibilitet på maskineringssentre.






