
Hva er Waterjet Cutting?
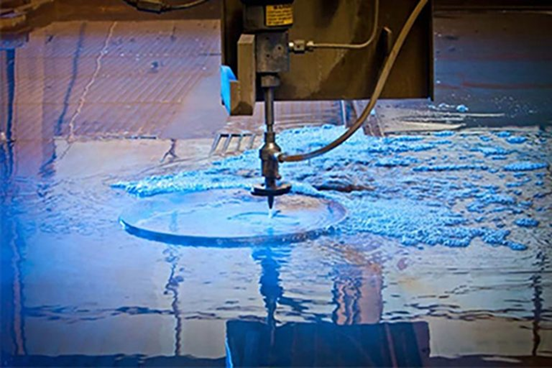
Vannstråleskjæring er en kaldbearbeidingsteknologi som bruker vannstrøm med ultrahøyt trykk til skjæring. Vanlig vann settes under ultrahøyt trykk og danner høyhastighetsstråler gjennom fine dyser, som treffer overflaten av materialet for å oppnå skjæring. For harde materialer som metall og stein tilsettes ofte slipemidler i vannet for å forbedre skjærekraften.
Hvordan fungerer vannstråleskjæring?
Trykksetting
En kraftig hydraulisk pumpe eller booster setter vanlig vann fra springen under trykk til et ekstremt høyt trykk, vanligvis fra 3,000 til 6,000 bar, som er flere ganger trykket i de dypeste grøftene i havet. Slikt høyt trykk gir vann enorm potensiell energi, og legger et solid grunnlag for den påfølgende dannelsen av høyhastighetsstråler.
Vannakselerasjon
Høytrykksvann føres gjennom rør til skjærehodet, hvor det presses gjennom en ekstremt liten dyse av kunstig safir eller diamant. I følge Bernoullis prinsipp omdannes trykkenergien til kinetisk energi når høytrykksvannet presses gjennom denne lille åpningen, og danner en høyhastighetsstråle som beveger seg med en hastighet på omtrent 900 meter per sekund. Denne ekstremt fine vannstrømmen med høy hastighet fungerer som «skjærekanten» for ren vannstråleskjæring.
Slipemiddelblanding
Ved saging av harde materialer som metall eller stein aktiveres slipemiddelsystemet. Inne i skjærehodet passerer en høyhastighets vannstrøm gjennom et blandekammer hvor venturieffekten skaper et vakuum som automatisk trekker inn fine slipepartikler.
Disse partiklene akselereres til høye hastigheter i vannstrålen og tilegner seg betydelig kinetisk energi. Dette omdanner den rene slagkraften fra vannstrålen til en svært effektiv mikroslipende virkning, som muliggjør skjæring av harde, tykke materialer.
Materialerosjon og kutting
Den blandede slipemiddelstrålen eller den rene vannstrålen treffer et lite punkt på materialet med ekstremt høy energitetthet. Den kinetiske energien eroderer overflaten umiddelbart og vasker bort mikroskopiske partikler. Ved å bevege skjærehodet presist via CNC-systemet, beveger dette erosjonspunktet seg langs den programmerte banen og gir et kontinuerlig og jevnt snitt. Gjennom hele prosessen forblir materialet fritt for termiske effekter, og unngår varmepåvirket sone eller forvrengning.
CNC-bevegelse og drenering
Datamaskinen styrer nøyaktig bevegelsesbanen til skjærehodet i henhold til banen på designtegningen, og skjærer dermed ut enhver kompleks form. Etter skjæring fjerner vannstrålen materialpartikler og eventuell gjenværende slipemiddelstrøm inn i vanntanken under, hvor energien deres avgis. Vannet dreneres eller behandles deretter, og slipemidlene kan separeres og resirkuleres.
Materialer brukt i vannstråleskjæring
Metall
- Stål: Vannstråle er en ideell metode for skjæring av stål, spesielt egnet for varmefølsomt verktøystål, legert stål eller bløtdekket stål. Det vil ikke skape en varmepåvirket sone, kan opprettholde materialets opprinnelige hardhet og struktur, og kuttet vil ikke herde eller deformeres.
- AluminiumEnten det er tynne plater eller tykke aluminiumsblokker, kan vannstråler skjære raskt og rent uten å generere slagg eller endre materialegenskaper på grunn av høy varme, slik som ved termisk skjæring. Kantkvaliteten etter skjæring er utmerket.
- TitaniumTitan er svært utsatt for kjemiske reaksjoner og endringer i egenskapene ved høye temperaturer. Vannstrålenes kalde skjæreegenskaper unngår disse problemene perfekt og er en av de foretrukne metodene for skjæring av titanlegeringer i luftfartskvalitet. Snittet er rent, og det er ingen risiko for termisk sprøhet.
- MessingKobber har utmerket varmeledningsevne, noe som gjør det svært vanskelig å skjære med varme og forårsaker betydelig deformasjon. En vannstråle kan skjære lett uten termisk stress, vil ikke endre materialets elektriske ledningsevne og mekaniske egenskaper, og skjæresømmen er fin.
Stein og keramikk
- Marmor: Vannstråler kan skjære ut ekstremt komplekse og fine mønstre og former, med glatte kanter som ikke krever sekundær polering og ikke produserer støv eller forårsaker sprekkdannelser i steinen. De er vanlige verktøy i steinkunst og dekorasjon.
- Granitt: Som en ekstremt hard naturstein er vannstråle den eneste praktiske metoden som kan utføre kompleks og uregelmessig kutting på den. Den unngår problemene med verktøyslitasje og kantavskalling ved tradisjonell mekanisk kutting og har høy skjærenøyaktighet.
- Tile: Enten det er keramiske fliser eller vitrifiserte fliser, kan vannstråler oppnå sømløse kurver, uthulede og innlagte kutt, med pene og glatte kutt uten sprekker, noe som forbedrer mulighetene for dekorativ design betraktelig.
- Kompositt stein: Dette materialet, som består av steinsprut og harpiks, forårsaker ikke delaminering eller avskalling av kanter når det skjæres med vannstråle, og kan opprettholde sin komposittstruktur perfekt. Snittkvaliteten er bedre enn saging.
Glass
Vannstråler kan skjære i vanlig glass, laminert glass og herdet glass. Rent vann eller fin slipende skjæring kan produsere glatte kanter nesten uten mikrosprekker, noe som unngår generell glassbrudd forårsaket av termisk stress.
kompositter
- Akryl og pleksiglass: Kaldskjæring av akryl og pleksiglass med rene vannstråler resulterer i krystallklare kanter uten smelting, dugging eller termiske spenningssprekker, og det produseres ingen giftige gasser under skjæreprosessen.
- polykarbonat: Polykarbonat, som er en slitesterk teknisk plast, vil smelte og gi dårlige kanter ved varmeskjæring. Vannstråle-kaldskjæring kan oppnå rene og gradfrie kutt uten å introdusere indre spenninger i materialet.
- Glassfiber: Vannstråleskjæring produserer ikke store mengder skadelig støv slik som saging, og smelter heller ikke harpiksmatrisen slik som termisk skjæring. Det kan effektivt redusere delaminering og kantslitasje, og kuttet er rent.
- Karbonfiber: Vannstråle er gullstandarden for skjæring av karbonfiberkomposittmaterialer. Den skjæres gjennom mekanisk erosjon, unngår termisk skade og delaminering, bevarer fibrenes styrke og strukturelle integritet perfekt, og det er ingen strengdannelse ved skjæringen.
Gummi
Lavtrykksvannstråler med rent vann kan enkelt kutte gummi, akkurat som å «skjære smør med en vannkniv», uten å deformere, sette seg fast eller generere ubehagelig lukt på grunn av varme generert av friksjon. Kuttet er glatt, og dimensjonene er presise.
Treverk
Vannstråler kan skjære i tre og er spesielt egnet for innleggsteknikker som lager komplekse mønstre. Det kan redusere riving og grader i trefibrene, og det er ingen karbonisering eller brennmerker. Det er en ren skjæremetode.
Typer vannstråleskjæring
Pure Water Jet Cutting
Ren vannstråleskjæring bruker kun vann med ultrahøyt trykk, uten slipemidler. Vanlig vann fra springen settes under trykk til flere hundre megapascal og presses gjennom en fin edelstensdyse, noe som danner en høyenergisk vannstråle som beveger seg med flere ganger lydens hastighet. Denne høyhastighetsstrålen skjærer ved å erodere materialoverflaten gjennom intens støt og vaske bort mikrofragmentene.
Ren vannstråle er hovedsakelig egnet for skjæring av relativt myke materialer, som mat, skum, gummi, kork, papir, plastfilm og noe myk plast.
Pros:
- Eksepsjonelt høy skjærepresisjon
- Ingen varmepåvirkede soner eller materialdeformasjon
- Relativt lave driftskostnader og miljøvennlig
- Ekstremt raske skjærehastigheter for myke materialer
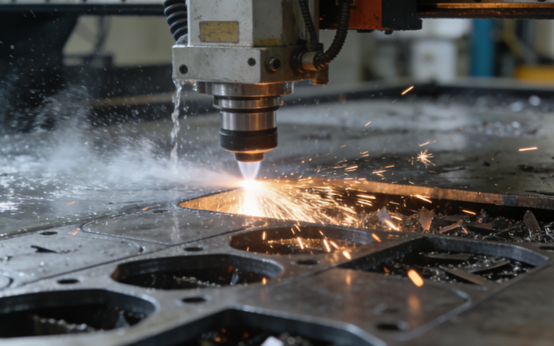
Slipende vannstråleskjæring
Høytrykksvannpumpen genererer en ren vannstråle. Denne vannstrålen skaper et vakuum i blandekammeret til skjærehodet gjennom Venturi-effekten, og trekker automatisk inn og akselererer slipepartikler for å danne en slipende vannstråle.
Slipepartikler utfører hovedskjærearbeidet og eroderer materialet gjennom mikroskopisk sliping og støt. Denne metoden utvider skjærekapasiteten betraktelig og kan effektivt kutte ulike materialer med høy hardhet og høy styrke, inkludert alle typer metaller, steiner, glass, keramikk, komposittmaterialer og tykk plast.
Slipende vannstråleskjæring beholder alle kaldbearbeidingsfordelene ved ren vannstråleskjæring, men har en sterkere skjærekapasitet og et ekstremt bredt bruksområde. Kostnaden er at skjærekostnadene øker på grunn av forbruket av slipemidler, og slitasjen på skjærehodedelene er også raskere.
Pros:
- Eksepsjonell materialallsidighet
- Imponerende skjæredybde
- Høy kvalitet og fleksibel skjæring
Bfordeler med vannstråleskjæring
Kaldskjæringsprosess
Vannstråleskjæring separerer materiale gjennom mekanisk erosjon av en høyhastighets vannstrøm, ikke varme. Som et resultat opplever arbeidsområdet ingen betydelig temperaturøkning. Dette unngår fullstendig problemer som varmepåvirkede soner, endringer i metallurgisk struktur, herding, termisk deformasjon eller restspenning. Metoden er dermed unikt verdifull for maskinering av varmefølsomme, eksplosive eller tidligere varmebehandlede materialer.
Materiell allsidighet
Fra myke materialer som gummi, skum og mat til harde materialer som stein, glass og keramikk, kan vannstråler kutte nesten alle typer materialer. Dens "universelle" egenskap stammer fra det faktum at skjæremekanismen er fysisk erosjon snarere enn å være avhengig av materialets elektriske ledningsevne eller spesifikke smeltepunkt, noe som gjør den til en ideell løsning for tverrfaglige og flermaterialmaskineringsmiljøer.
Høy fleksibilitet og presisjon
Vannstråler kan enkelt starte skjæringen fra et hvilket som helst punkt inne i platen uten behov for forhåndslagde starthull. Kombinert med et avansert numerisk kontrollsystem kan det presist skjære ut ekstremt komplekse todimensjonale geometriske former, spisse vinkler og fine konturer. Etter skjæring gjennomgår arbeidsstykket vanligvis minimal deformasjon. I mange tilfeller kan det brukes direkte eller krever bare en liten mengde etterfølgende maskinering, noe som i stor grad forbedrer produksjonsfleksibiliteten og designfriheten.
Miljømessig og sikkerhetsmessig fremragende
Vannstråleskjæring bruker ikke giftige kjemikalier. Under skjæreprosessen produseres det ingen giftige gasser, røyk eller støv, og arbeidsmiljøet er rent og trygt. I motsetning til plasma- eller flammeskjæring produserer den ikke skadelig stråling eller forårsaker at materialet brenner.
Hovedbiproduktet er en blanding av vann, slipemidler og materialrester, som er enkel å behandle og resirkulere sentralt, og oppfyller kravene til moderne grønn produksjon.
Overlegen skjærekvalitet
Skjærekvaliteten ved vannstråleskjæring er utmerket, med en glatt overflate og vanligvis ingen grader. Ved å kontrollere prosessparametrene kan skjærehellingen reduseres eller kontrolleres effektivt.
Vannstråleskjæring kan ikke bare brukes til konturskjæring av sluttproduktet, men også til hullåpning, sporing og til og med overflaterengjøring eller rustfjerning, noe som oppnår flere bruksområder med én maskin og forbedrer den omfattende utnyttelsesgraden av utstyret.
Hensyn ved vannstråleskjæring
Innledende investering og driftskostnader
Startkostnaden for et komplett vannstrålesystem er betydelig, vanligvis høyere enn for mange tradisjonelle skjæreverktøy. Driftskostnadene inkluderer strøm, vann, slipemidler og rutinemessig vedlikehold av slitasjeutsatte komponenter som forsterkerpakninger, dyser og blanderør.
Materialtykkelse og skjærehastighet
Selv om vannstråler kan skjære svært tykke materialer, reduseres skjærehastigheten dramatisk etter hvert som tykkelsen øker. For svært tykke, tette materialer kan prosessen bli tregere sammenlignet med andre metoder. Produksjonstidslinjene må ta hensyn til dette inverse forholdet mellom tykkelse og hastighet.
Skjæreavsmalning og skjærenøyaktighet
Et naturlig kjennetegn ved vannstråleskjæring er en liten avsmalning, kjent som «snittavsmalning». For presisjonsdeler må dette kompenseres for gjennom dysehelling eller i CAD-design.
Støy og vedlikehold
Systemet genererer betydelig støy, hovedsakelig fra høytrykkspumpen og skjærestrømmen som påvirker vannet i oppsamlingstanken, noe som krever hørselsvern og potensielt lydinnkapsling i et verkstedmiljø. Vedlikeholdskravene er høyere enn for enklere maskiner, med fokus på høytrykkssystemet for å forhindre feil og sikre jevnt trykk.
Materialspesifikke begrensninger
Den er ikke ideell for skjæring av herdet glass eller visse typer herdet keramikk, da den første punkteringen kan forårsake ukontrollert sprekkdannelse. For laminerte materialer må man ta hensyn til vanninntrengning i lagene.
Waterjet-skjæring vs. andre skjæremetoder
| Skjæremetode | Viktige fordeler | Viktige begrensninger |
| Waterjet Cutting | Ekte kaldskjæring. Kan skjære så å si alle materialer. Høy fleksibilitet for komplekse former. God nøyaktighet og overflatefinish. Miljøvennlig prosess. | Tregere enn laser/plasma for tynne metaller. Høyere driftskostnader. Naturlig kuttkoning krever kompensasjon. Høy startinvestering. |
| Laserskjæring | Svært høy hastighet og presisjon på tynne til mellomstore plater. Utmerket kantkvalitet og minimalt kutt. Lave driftskostnader for metallplater. Høyt automatisert. | Skaper en varmepåvirket sone (HAZ). Begrenset til reflekterende materialer og ikke-metaller. Lavere effektivitet på svært tykke materialer. Høyere startkostnad for høyeffektssystemer. |
| Plasmaskjæring | Svært rask på medium til tykke ledende metaller. Lavere utstyrs- og driftskostnader enn vannstråle/laser. Bærbare systemer er tilgjengelige. | Betydelig HAZ og termisk forvrengning. Bredere kutt, lavere nøyaktighet og kantkvalitet. Begrenset til ledende metaller. Produserer røyk og støy. |
Anvendelser av vannstråleskjæring
Aerospace
Denne industrien bruker i stor grad titanlegeringer, høyfaste aluminiumslegeringer, nikkelbaserte superlegeringer, samt karbonfiber- og aramidfiberkompositter som er ekstremt følsomme for varme.
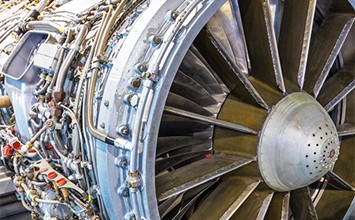
Vannstrålenes kalde skjæreegenskaper unngår termisk stress, mikrosprekker og materialdelaminering, og kan presist skjære vingeribber, bikakestrukturer og isolasjonsmaterialer på flykroppen, noe som sikrer den strukturelle integriteten og utmattingsstyrken til kjernekomponentene.
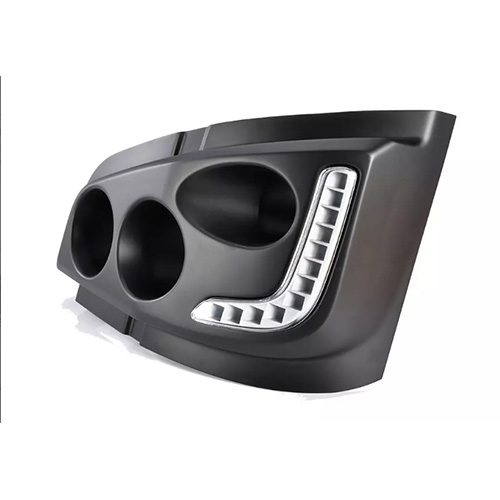
bilindustrien
Vannstråleskjæreteknologi brukes i bilindustrien, alt fra prototypeutvikling av kjøretøy til komponentproduksjon. Denne prosessen kan brukes til å skjære interiørmaterialer, komposittpaneler, karosseriplater i aluminiumslegering, girkassepakninger og rammebjelker på tunge lastebiler. Fordelene ligger i evnen til å skjære myke materialer presist uten grader, bearbeide høyfast stål uten termisk deformasjon, og støtte lettvektsdesign og blandet maskinering av flere materialer.
Arkitektonisk dekorasjon
En vannstråle er et revolusjonerende verktøy innen arkitektonisk dekorasjonsbransje. Den kan skjære alle komplekse mønstre, uthulede vindusgitter, åpninger på kjøkkenbenker og baderomstilbehør på marmor, granitt, kunstig kvartsstein og fliser på en numerisk kontrollert måte. Skjærekanten er glatt og krever ikke sekundær polering, og den vil ikke føre til at natursteinen sprekker, noe som forbedrer designfriheten og den kunstneriske uttrykksevnen betraktelig.
Vareproduksjon
Vannstråler kan kutte diverse gir, mekaniske baser, tetninger, lagerhus osv. Det er spesielt egnet for maskinering av høyhardt stål som har gjennomgått varmebehandling, da det ikke vil skade den bråkjølte hardheten. Det brukes også til å kutte tykke stålplater for vedlikehold av utstyr eller produksjon i enkeltstykker og små serier, uten behov for å lage former, og er fleksibelt og effektivt.
Glassindustri
Vannstråleskjæring er den foretrukne metoden for å skjære karbonfiberforsterket plast (CFRP) og glassfiberforsterket plast (GFRP), uten støv, ingen delaminering og mindre fibertrekking, noe som perfekt opprettholder mellomlagsstyrken i komposittmaterialer. I glassindustrien brukes vannstråleskjæring til å skjære laminert sikkerhetsglass, laminert glass, kunstglass og displayglassunderlag. Den har høy skjærenøyaktighet, glatte kanter og kan effektivt kontrollere mikrosprekker.
Matmaskineringsindustrien
Renvannsstråler kan skjære ulike typer mat, som kaker, frossent kjøtt, sjømat osv. Skjæreprosessen er hygienisk, forurensningsfri og fri for rusk. Den vil ikke endre teksturen og smaken på maten, og kan oppnå automatisert og jevnt formet finsnitting. Den er egnet for store matproduksjonslinjer og eksklusiv cateringdekorasjon.
NOBLE's Vannstråleskjæretjeneste
NOBLE er din pålitelige komplette løsning for skreddersydd produksjon, fra prototypedesign til produksjon, med enorme produksjonsressurser, passende teknologi, strømlinjeformet prosess, ekspertveiledning og en perfekt kvalitetsinspikkprosess for å gjøre ideene dine til virkelighet.
Fra design til prototyping til produksjon, er vi klare til å gjøre ideene dine til virkelighet med avanserte produksjonsløsninger skreddersydd for produktet ditt. Å velge oss for spesialtilpasset vannstråleskjæring av metallplater betyr å jobbe med et team som verdsetter presisjon, pålitelighet og innovasjon. Her er grunnene til at vi er det ideelle valget for dine skjærebehov:
- Hurtig prototyping
- Kompetanse og erfaring
- Presisjon og nøyaktighet
- Raske vendingstider
FAQ
Hvilke materialer kan en vannstråleskjære?
En vannstrålekutter kan håndtere et usedvanlig bredt spekter av materialer. Dette inkluderer metaller (stål, aluminium, titan), stein og fliser, glass, kompositter, gummi, plast, skum og til og med matvarer.
Hvor tykt materiale kan en vannstråleskjære?
Vannstråler er i stand til å skjære i svært tykke materialer. Selv om det varierer etter materialets hardhet, kan en kraftig slipende vannstråle vanligvis skjære i metaller opptil 200–250 mm tykke og mykere materialer som skum eller gummi opptil flere meter tykke.
Er vannstråleskjæring nøyaktig?
Ja, moderne vannstrålekuttere er svært nøyaktige. Typisk posisjonsnøyaktighet er rundt ±0.003 tommer (±0.076 mm), med en repeterbarhet på ±0.001 tommer (±0.025 mm). Skjærebredden er liten og konsistent, noe som gir rom for intrikate former og detaljerte deler.
Hvor raskt går vannstråleskjæring?
Skjærehastigheten avhenger av materialtype og tykkelse. Den kan variere fra svært høye hastigheter for tynne, myke materialer til lavere, målrettede hastigheter for tykke, harde metaller. Fokuset er på presisjon og kvalitet snarere enn råhastighet for tykke materialer.
Er vannstråleskjæring dyrt?
Kostnaden varierer basert på delens kompleksitet, materiale og tykkelse. Selv om den opprinnelige maskininvesteringen og slipekostnaden er faktorer som spiller inn, viser vannstråleskjæring seg ofte kostnadseffektivt ved å eliminere sekundær maskinering, minimere materialsvinn gjennom nesting og redusere verktøykostnadene for spesialtilpassede engangsdeler.







