
Hva er Høyvolum CNC-bearbeiding?
Høyvolums CNC-maskinering refererer til automatisert, høypresisjons og svært effektiv skjæring og forming av materialer som metaller og plast ved hjelp av CNC-maskiner (computer numeric control), som produserer identiske komponenter i masseproduksjonsskala.
CNC-maskinering av store volum er i stor grad avhengig av automatisert utstyr, optimaliserte maskineringsprogrammer, spesialiserte verktøyfester og systematisk produksjonsstyring for å oppnå lavest mulig enhetskostnad, raskest produksjonshastighet og mest stabil kvalitet.
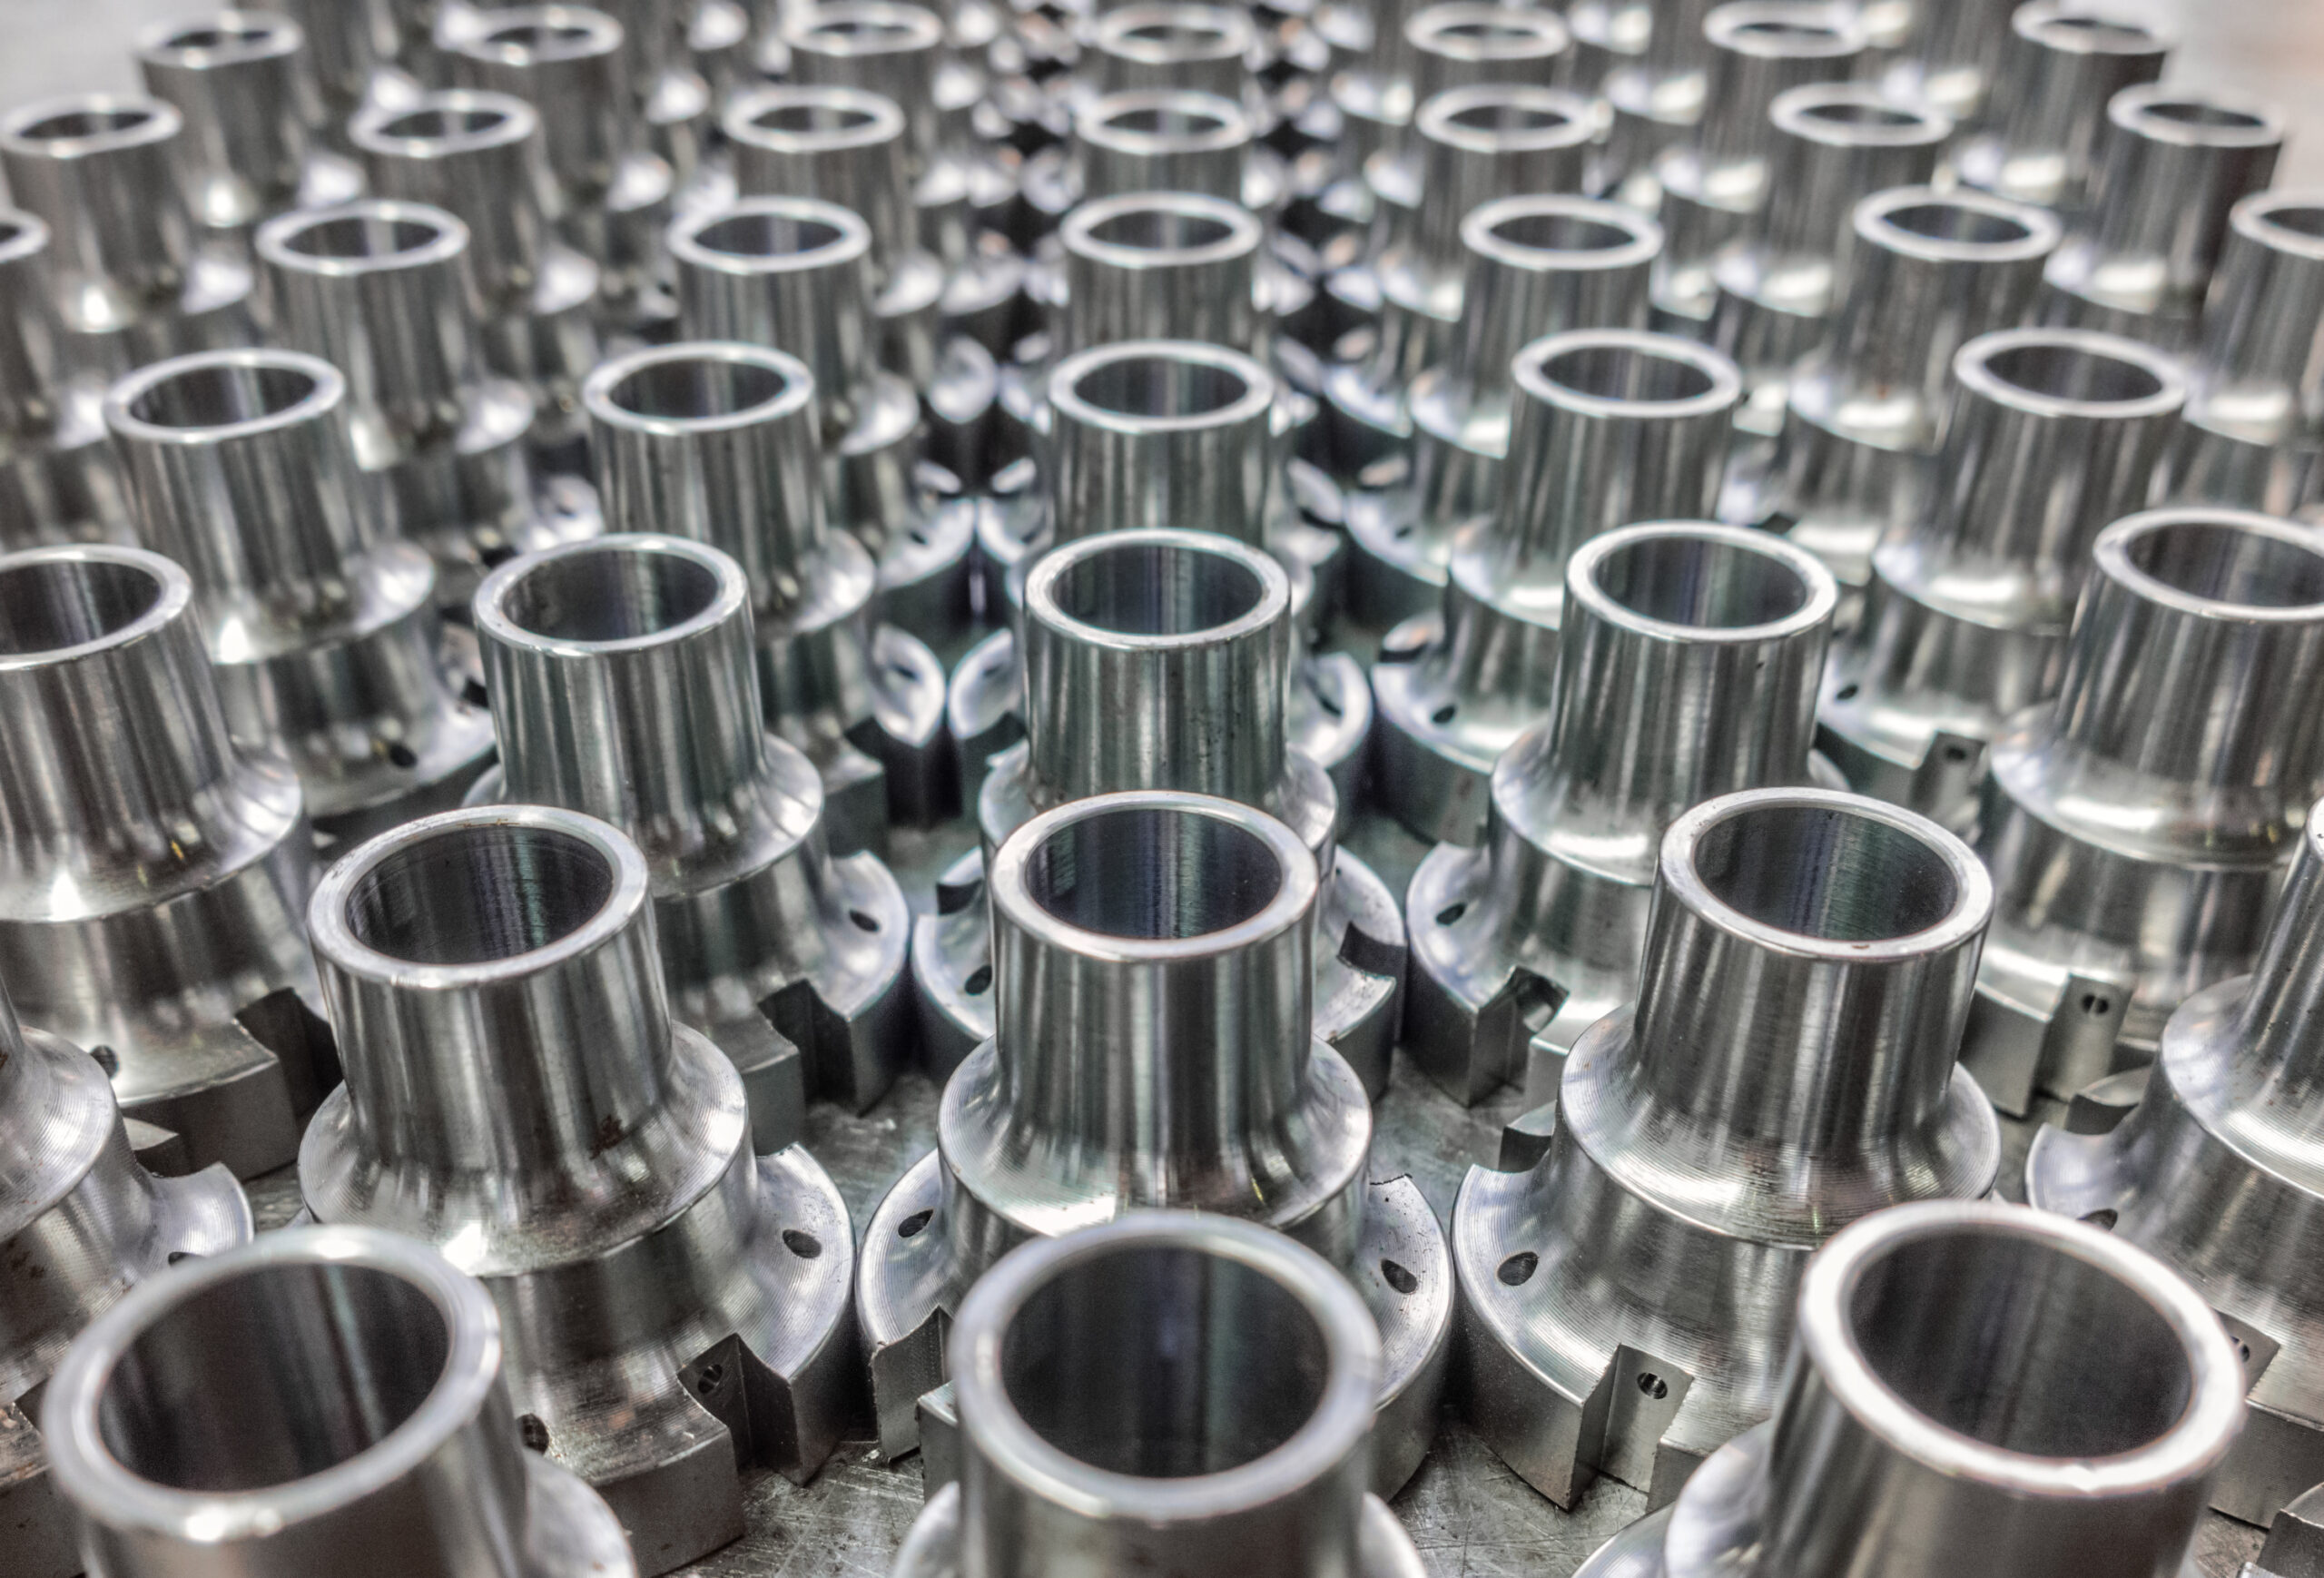
Materialvalg for CNC-maskinerte deler i høyt volum
Aluminium
Aluminiumslegering er blant de mest brukte materialene for maskinering av store volum, spesielt kvaliteter som 6061 og 7075. Den tilbyr en gunstig kombinasjon av lett vekt og moderat styrke, kombinert med utmerket maskinbarhet. Dette betyr høye skjærehastigheter og redusert verktøyslitasje, noe som forbedrer produksjonseffektiviteten betydelig samtidig som enhetskostnadene senkes.
Rustfritt stål
Austenittiske rustfrie ståltyper 304 og 316 er valgt for sin enestående korrosjonsbestandighet, styrke og holdbarhet. Selv om maskineringsvanskeligheten overstiger aluminiums, og krever strengere krav til skjæreverktøy og maskineringsparametere, er de fortsatt uunnværlige i industrier som krever korrosjonsbestandighet og hygieniske forhold, som medisinsk utstyr, matforedlingsutstyr og kjemiske anleggskomponenter.
Karbonstål
Karbonstål som 1018 og 1045, med sin høye styrke, gode seighet og lave kostnad, er det foretrukne valget for masseproduserte strukturelle komponenter.
Karbonstål er lett maskinbearbeidbart og kan herdes ytterligere gjennom varmebehandling. Det brukes ofte i produksjon av gir, aksler, bolter og ulike mekaniske rammer, med omfattende bruksområder innen bil- og industriutstyrssektoren.
Messing
Messinglegeringer (som C360) er kjent for sin eksepsjonelle maskinbearbeidbarhet, noe som har gitt dem betegnelsen «friskjærende messing». Under maskinering viser de utmerkede sponbrytende egenskaper, noe som muliggjør svært høy overflatefinish og dimensjonsnøyaktighet, samtidig som de gir lengre verktøylevetid.
Messing brukes ofte i komponenter som krever presisjon, elektrisk ledningsevne, korrosjonsbestandighet og lav friksjon, for eksempel ventiler, rørdeler, elektroniske kontakter og låser.
Plast
Plast som nylon, POM (acetal) og ABS. Disse materialene er isolerende, lette, kjemikaliebestandige og krever ingen kjølevæske under maskinering, noe som gjør dem usedvanlig rene.
Teknisk plast er lett maskinbearbeidbar ved høye hastigheter, noe som gjør den egnet for produksjon av lett belastede strukturelle komponenter, isolerende deler, lagre og diverse hus. De er mye brukt i storskala forbrukerelektronikk og interiørkomponenter til biler.
Titanium
Titanlegeringer som Ti-6Al-4V har høye materialkostnader og betydelige utfordringer med maskinering, men er fortsatt uerstattelige på grunn av deres eksepsjonelt høye styrke-til-vekt-forhold, enestående korrosjonsbestandighet og biokompatibilitet.
Store mengder maskinering av titanlegeringer krever spesialisert utstyr og prosesser, hovedsakelig for avanserte applikasjoner, inkludert komponenter til luftfartsmotorer, høytytende racingdeler og kirurgiske implantater.
Virkningen av flerakset CNC-maskinering på effektiviteten i høyvolumsproduksjon
Reduser fikstureringstrinn
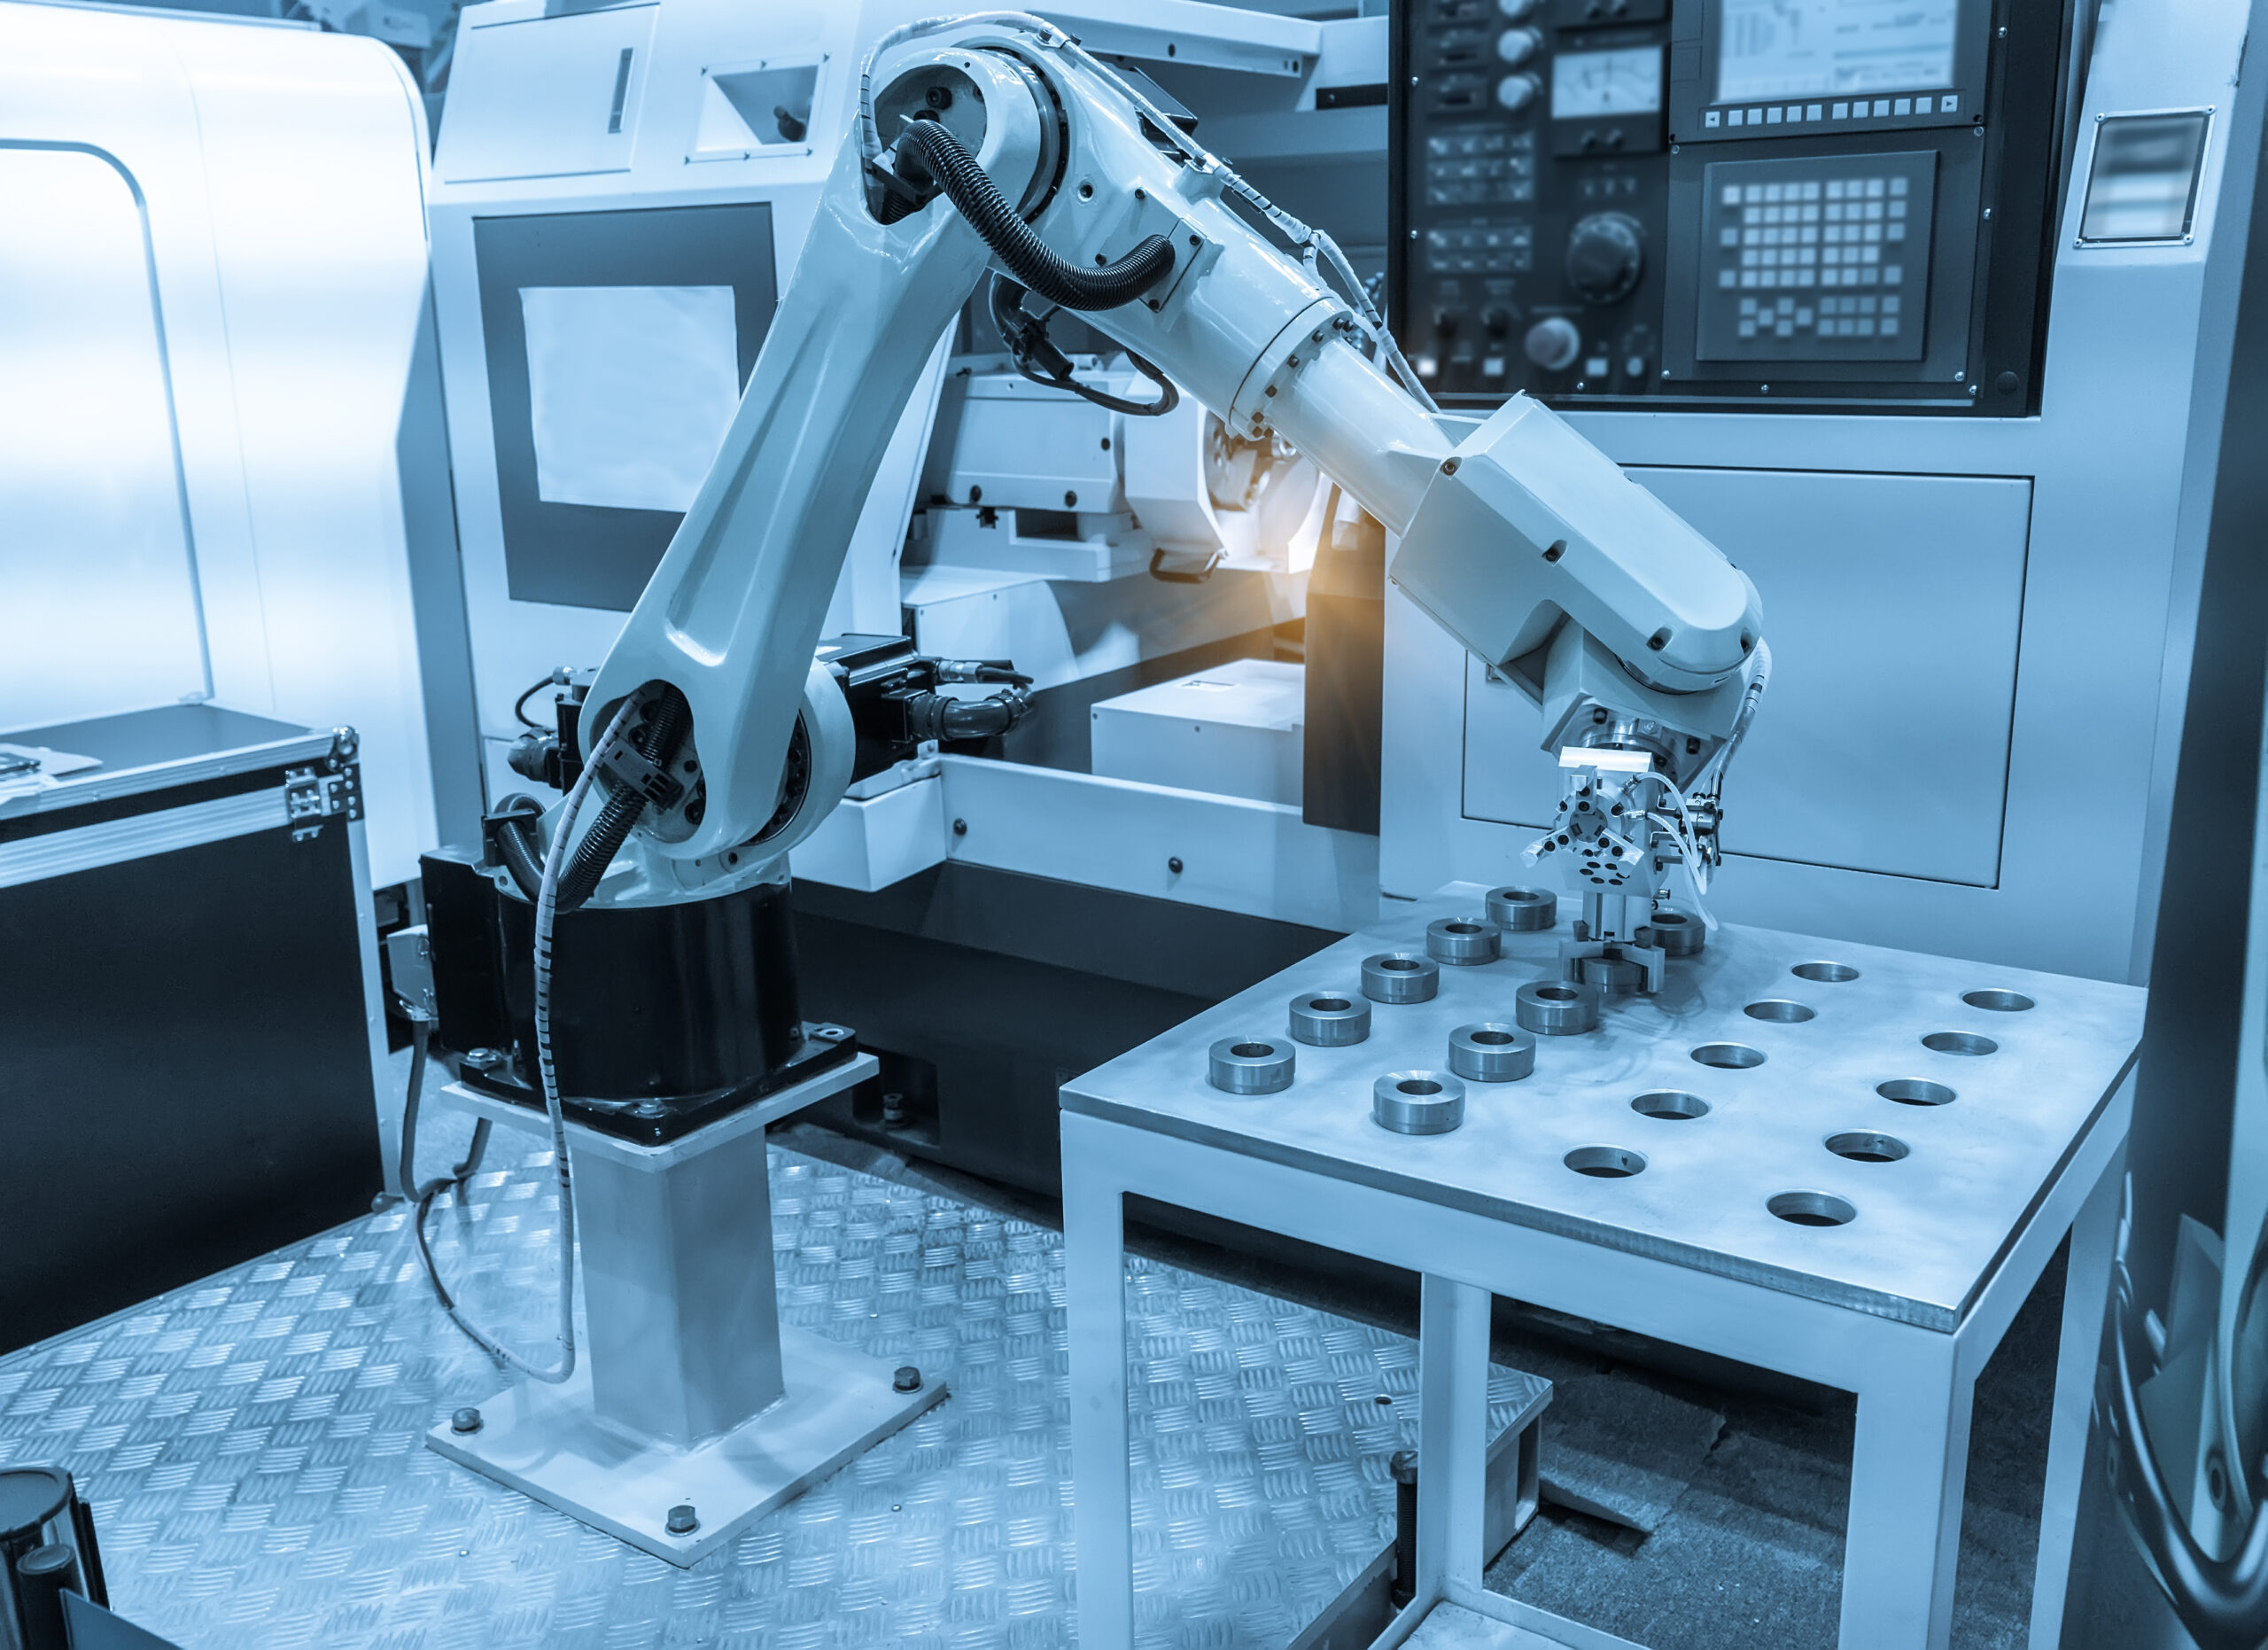
Maskinering av komplekse komponenter på konvensjonelle 3-aksede maskiner krever ofte flere omspenningsoperasjoner for å bearbeide forskjellige sider, mens fleraksede maskiner kan fullføre praktisk talt alle maskineringsoperasjoner unntatt basisflaten i ett enkelt oppsett. For storvolumproduksjon forsterkes slike tidsbesparelser betydelig, noe som direkte forbedrer den totale produksjonslinjens gjennomstrømning.
Optimalisering av skjæreforhold
Fleraksmaskinering bruker et roterende hode eller rotasjonsbord for å plassere skjæreverktøyet i optimal vinkel i forhold til arbeidsstykket, noe som muliggjør maskinering av dype hulrom, skrånende overflater og komplekse buede overflater – områder som er umulige å maskinere på treaksede maskinverktøy eller som krever spesialverktøy.
Fleraksinterpolering kan bruke siden av verktøyet i stedet for skjærekanten til skjæring, eller alltid opprettholde den optimale vinkelen mellom verktøyaksen og den maskinerte overflaten. Dette øker effektivt skjærekontaktområdet og forbedrer materialfjerningshastigheten.
I masseproduksjon fører færre verktøyskift og mer stabile verktøykostnader direkte til høyere total utstyrseffektivitet og mer kontrollerbare produksjonskostnader.

Forbedre overflatefinishen
Fleraksemaskinering gjør at spissen på kulefresen unngår det laveste punktet for sin lineære hastighet innenfor maskineringssonen gjennom kontinuerlig verktøyvinkeljustering. Dette oppnår en mer jevn og høykvalitets overflatefinish over hele den buede overflaten. Følgelig oppfyller mange komponenter spesifikasjonene ved ferdigstillelse i maskineringssenteret, noe som eliminerer behovet for påfølgende manuell polering eller spesialiserte slipeoperasjoner.
Forenkle armaturdesign
Siden arbeidsstykket bare krever én enkelt oppspenningsoperasjon, kan utformingen av festeanordninger forenkles betraktelig, og vanligvis kreves det bare en grunnplate eller en enkel skrustikke. Dette reduserer ikke bare verktøykostnadene per produksjonsbatch, men effektiviserer også operatørens oppspenningsprosess, og minimerer nedetid forårsaket av komplekse oppspenningsjusteringer.
Sammenligning av CNC-maskinering med høyt volum og prototyping med lavt volum
| Aspekt | Høyvolum CNC-bearbeiding | Lavvolum prototyping |
| Kostnadsfokus | Lav enhetskostnad via stordriftsfordeler | Akseptabel høyere enhetskostnad for hastighet og fleksibilitet |
| Produksjonsmengde | Tusenvis til millioner av identiske deler | Noen få til hundrevis av deler, ofte varierende |
| Prosessoptimalisering | Svært optimaliserte, faste prosesser for maksimal hastighet og minimalt avfall | Fleksible, tilpasningsdyktige prosesser for iterative endringer |
| Verktøy og oppsett | Betydelig forhåndsinvestering i dedikert verktøy og automatisering | Minimal oppsett, ofte med standardverktøy og hurtigbytteinnretninger |
| Leveringstid | Lengre oppsett i starten, men veldig rask syklustid per del når den er i gang | Svært kort initial ledetid, men lavere syklustid per del |
Prosess og utstyr
- Prototyping i små serier: Prosessene er fleksible, og bruker vanligvis allsidig utstyr. Driften kan forenkles, noe som ofrer noe optimalisering for hastighet. Materialvalg kan benytte lett maskinbearbeidbare alternativer.
- Høyvolumsproduksjon: Prosessene er svært optimaliserte og faste, og bruker spesialisert, automatisert utstyr og tilpasset verktøy. Operasjonene er omhyggelig utformet for å redusere syklustider med sekunder per enhet, potensielt integrering av flere prosesser. Materialvalget er strengt definert og fast.
Kostnadsstruktur
- Prototyping i små serier: Kostnadene domineres hovedsakelig av engangskostnader for ingeniører, inkludert programmering, prosessforberedelser og oppsetttid. Maskineringskostnadene per enhet er høye, men de totale utgiftene forblir lave på grunn av lavt volum. Det betales en premie for hastighet.
- HøyvolumsproduksjonKostnadene domineres av marginale utgifter – materialer, arbeidstimer, verktøy og energiforbruk per del. Det kreves betydelige initiale investeringer for verktøy og prosessutvikling, men stordriftsfordeler sprer disse kostnadene over tusenvis av deler, noe som driver enhetskostnadene ned til minimale nivåer.
Kvalitetskontrollmetoder
- Prototyping i små serier: Kvalitetskontrollen er omfattende og manuell. Full dimensjonsinspeksjon utføres vanligvis på den første artikkelen eller hvert stykke for å sikre samsvar med designintensjonen, med fokus på å «gjøre det riktig».
- Høyvolumsproduksjon: Kvalitetskontrollen er statistisk og automatisert. Den er avhengig av streng prosesskontroll (SPC), som sikrer konsistens på tvers av hele produksjonsbatchene gjennom regelmessig prøvetaking og automatisert inspeksjon på linje, med fokus på å «gjøre det samme hver gang».
Forsyningskjede
- Prototyping i små serier: Forsyningskjedeforhold er fleksible, og involverer vanligvis direkte samarbeid mellom designingeniører og agile prototypeverksteder eller integrerte maskineringsanlegg, med prioritet for rask respons.
- Høyvolumsproduksjon: Forsyningskjedeforholdene er strenge og langsiktige, og omfatter strenge leverandørrevisjoner, kontraktsproduksjon, langsiktige avtaler og kompleks logistikkplanlegging, med prioritet til stabilitet og pålitelighet.
Tips om design for produksjonsevne for CNC-prosjekter med høyt volum
Designoptimalisering
Designere må samarbeide tett med prosessingeniører for å sikre at deldesignene er så maskinbare som mulig, samtidig som de oppfyller funksjonelle krav. Dette innebærer å unngå funksjoner som dype hulrom og ørsmå innvendige vinkler som er vanskelige for skjæreverktøy å få tilgang til; designe referanseflater og strukturer som forenkler fastklemming. En design som er optimalisert for produksjon, reduserer maskineringssykluser direkte, minimerer verktøyslitasje og reduserer skraprater.
Tett toleransekontroll
Designere bør grundig analysere funksjonskravene, og kun anvende nødvendige toleranser på kontaktflater, tetningsflater eller kritiske monteringsflater.
Ikke-kritiske dimensjoner bør ha sjenerøse standardtoleranser. Mer sjenerøse toleranser tillater bruk av mer aggressive skjæreparametere, reduserer verktøyslitasje, minimerer inspeksjonstid og øker utbyttet, og dermed akkumulerer betydelige kostnadsbesparelser i alle produksjonsledd.
Valg av materialer
Utover materialets iboende kostnad, må man også vurdere dets maskinbarhet, verktøyslitasjehastighet, varmebehandlingskrav og påfølgende overflatebehandlingskostnader.
For strukturelle komponenter kan for eksempel lett maskinbearbeidbare aluminiumslegeringer eller spesifikke forherdede ståltyper vise seg å være mer kostnadseffektive totalt sett enn materialer med høy hardhet som krever etterbehandling av varme. Materialkonsistens, leveringssikkerhet og sporbarhet er like viktige hensyn for store prosjekter.
Hensyn til prosessintegrasjon
Effektiv design minimerer behovet for sekundær maskinering. For eksempel bør designere sikte på å unngå manuell avgrading, integrere fresing, boring, gjenging og delvis inspeksjon i én CNC-operasjon, og planlegge monteringspunkter og konduktivitetskrav for overflatebehandlinger som anodisering eller pulverlakkering. En mer avansert optimalisering er å konsolidere flere deler til én enhet, noe som eliminerer monteringskostnader og reduserer delelageret.
Kvalitetskontrollplanlegging
Under design må det tas hensyn til om komponentdimensjoner tillater effektiv og nøyaktig inspeksjon. Funksjoner som er vanskelige å måle innvendig eller komplekse overflatekonturer bør unngås.
Etabler tydelige inspeksjonsstandarder og tilgangsområder for kritiske dimensjoner, med tanke på potensiell bruk av go/no go-målere eller automatisert visuell inspeksjon. Et design som muliggjør enkel inspeksjon danner grunnlaget for å sikre jevn kvalitet i storskalaproduksjon.
Evaluering av kampstrategi
Klemmearrangementet bør uttænkes i designfasen. En ideell design bør gi en stor, flat referanseflate med tilstrekkelige klemmeområder eller forhåndsinnstilte prosessskruehull. Vurder å bruke standardiserte festeanordninger eller designe dedikerte, effektive flerdelte festeanordninger for å oppnå maskinering av flere komponenter i ett oppsett. Dette representerer en av kjernemetodene for å forbedre effektiviteten i storvolumsproduksjon.
Vanlige utfordringer og løsninger i CNC-produksjon med høyt volum
Maskinvedlikehold og investeringer
Innkjøp av høytytende, stabile CNC-maskiner og automatiseringssystemer krever betydelige forhåndsinvesteringer. Samtidig må proaktive, prediktive vedlikeholdsprogrammer implementeres for å sikre uavbrutt masseproduksjon. Forsømmelse av vedlikehold forårsaker uplanlagt nedetid, hvis kostnader forsterkes kraftig ved produksjon i store volum og kan oppveie alle effektivitetsfordeler.
Egnede brukstilfeller
CNC-maskinering i store mengder er ikke ideelt for alle komponenter. Egnethet avhenger av å balansere årlig produksjonsvolum med delenes kompleksitet. Det er best egnet for metall- eller plastdeler med høy årlig etterspørsel, komplekse geometrier og strenge presisjonskrav, inkludert bildeler, medisinsk utstyrshus og avanserte elektronikkskap.
For enklere deler eller deler med lavt produksjonsvolum er tradisjonelle metoder som stempling eller støping ofte mer kostnadseffektive. Derfor bør en grundig teknisk og økonomisk analyse gjennomføres før prosjektstart.
Forsyningskjede og produksjonskoordinering
Enhver mangel på råvarer eller hjelpeforsyninger vil føre til at hele produksjonslinjen opphører driften. Utfordringen ligger i å sikre en kontinuerlig og stabil forsyning av de betydelige mengdene metallstangmateriale, kjølevæske og andre materialer som kreves for storproduksjon.
Strategiske partnerskap må etableres med pålitelige leverandører, og modeller som leverandørstyrt lagerbeholdning må implementeres for å dempe markedssvingninger.
Kvalitetssikring i batchproduksjon
Etablering av et systematisk rammeverk for kvalitetssikring basert på statistisk prosesskontroll. Dette innebærer å sette opp regelmessige prøvetakingsinspeksjonspunkter på kritiske prosesstrinn, samt integrering av automatisert inline-måleutstyr for tilbakemeldinger og kompensasjon i sanntid.
Kvalitetskontroll i CNC-maskinering av store volum
Implementer statistisk prosesskontroll
I stedet for å utelukkende stole på 100 % inspeksjon, utføres regelmessige og systematiske prøvetakingsmålinger av kritiske dimensjoner under produksjonen. Måledata plottes inn på kontrolldiagrammer for å overvåke sanntidstrender i gjennomsnitts- og områdevariasjoner.
Dersom datapunkter viser unormale svingninger eller overskrider kontrollgrenser, utløser systemet umiddelbart varsler som indikerer potensielle systematiske prosessavvik. Dette muliggjør intervensjon før betydelig avvikende produksjon akkumuleres, og dermed oppnås forebyggende kvalitetskontroll.
Automatisert inspeksjon
Før maskinering registrerer proben automatisk arbeidsstykkets posisjon og utfører kompensasjon for origo-offset; under eller etter maskinering tar den automatisk prøver av kritiske dimensjoner.
Måledata mates automatisk tilbake til CNC-systemet, hvor sammenligning med teoretiske verdier muliggjør automatisk justering av verktøykompensasjonsverdier i sanntid, slik at dimensjonene forblir sentrert innenfor toleransebåndene.
Første artikkelinspeksjon
Før masseproduksjon eller etter verktøymodifikasjoner kreves en fulldimensjonal inspeksjon av den første artikkelen. Dette trinnet validerer ikke bare delens samsvar, men verifiserer også maskineringsprogrammet, prosessparametrene og oppsettet av festeanordninger. Høypresisjonsutstyr, for eksempel en koordinatmålemaskin, brukes vanligvis til å produsere detaljerte datarapporter. Batchproduksjon kan bare fortsette etter at nøyaktigheten er bekreftet.
Produksjonssporbarhet
Tildel en unik identifikator til hver produksjonsbatch eller individuell del. Koble denne identifikatoren via produksjonssystemet til omfattende produksjonsdata, for eksempel råvarebatcher, utstyr som brukes, operatører, maskineringstider og inspeksjonsresultater. Hvis det oppstår kvalitetsproblemer, muliggjør dette systemet rask og presis rotårsaksanalyse, og identifiserer om problemet stammer fra avvik i materialer, utstyr eller prosesser.
Styr verktøyets livssyklus strengt
Verktøyets tilstand er en direkte faktor som påvirker dimensjonsstabiliteten til maskinen. Et verktøyhåndteringssystem må brukes for å dokumentere hele livssyklusen til hvert verktøy, fra anskaffelse og forhåndsinnstilling via bruk til avhending.
Forventet levetid bør bestemmes basert på skjærematerialer og parameterinnstillinger, med utskiftingsvarsler som utstedes før terskelen nås. Samtidig må regelmessige slitasjeinspeksjoner utføres for å forhindre plutselig kvalitetsforringelse forårsaket av verktøyavskalling eller overdreven slitasje, og dermed sikre stabile maskineringsforhold.
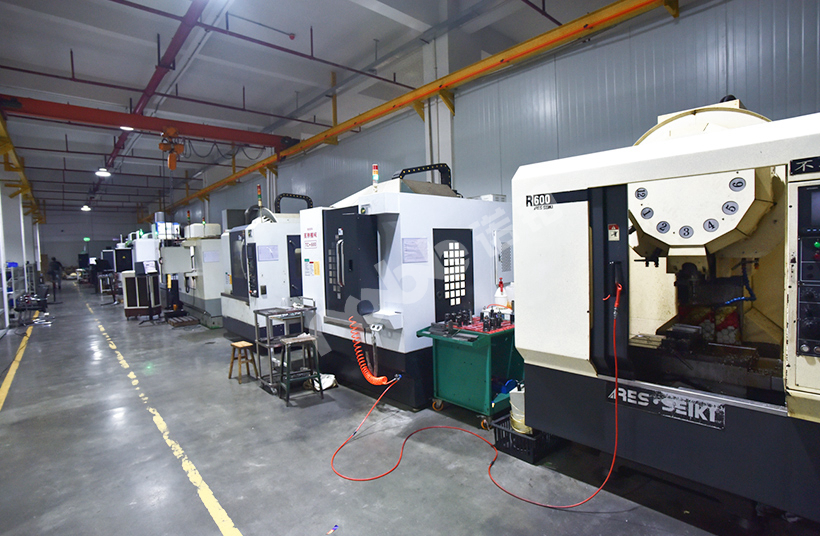
NOBLE's CNC-maskinering med høyt volum
Hos NOBLE spesialiserer vi oss på å levere presisjon, effektivitet og pålitelighet gjennom våre avanserte CNC-maskineringstjenester for store volum . Vi forvandler designet ditt til tusenvis eller til og med millioner av identiske deler av høy kvalitet, og sikrer konsistens og kostnadseffektivitet i alle produksjonsfaser.
Våre evner:
- Avansert produksjonsteknologi
- Design for Manufacturing (DFM)-partnerskap
- Integrert kvalitetssikring
- Skalerbar produksjon og forsyningskjedehåndtering
FAQ
Hvordan reduserer høyvolums CNC-maskinering kostnaden per del?
Maskinering av store volum oppnår lavere kostnad per del gjennom stordriftsfordeler. Den betydelige forhåndsinvesteringen i optimalisert programmering, spesialtilpassede fiksturer og spesialverktøy amortiseres over et stort antall enheter.
Hva er de viktigste fordelene med å bruke fleraksede CNC-maskiner for storvolumproduksjon?
En 5-akset CNC-maskin kan få tilgang til nesten alle sider av en del i ett enkelt oppsett. Dette eliminerer feil fra reposisjonering, sikrer høyere dimensjonsnøyaktighet og kompleks geometri, og reduserer ikke-skjæretiden drastisk. For store volumer betyr dette raskere total gjennomstrømning, konsistent kvalitet og muligheten til å designe mer komplekse, konsoliderte deler som reduserer monteringsbehovet.
Når er CNC-maskinering det riktige valget fremfor støping eller stempling for store volumer?
CNC-maskinering er ideell for store volumer når deler har komplekse geometrier, stramme toleranser eller krever overlegne materialegenskaper fra massivt materiale. For svært enkle former med ekstreme volumer blir stempling eller støping mer kostnadseffektivt på grunn av enda raskere syklustider.
Hva er de største utfordringene i CNC-prosjekter med stort volum?
Viktige utfordringer inkluderer å opprettholde jevn kvalitet gjennom hele kjøringen, håndtere verktøyslitasje og planlegge forebyggende vedlikehold for å unngå uplanlagt nedetid, optimalisere hvert sekund av syklustiden og sikre en pålitelig forsyningskjede for materialer og forbruksvarer.
Hvilke materialer er vanligst for CNC-maskinering av store volum?
Aluminiumslegeringer er de beste valgene på grunn av sin lette vekt og gode styrke. Ulike ståltyper velges for styrke og holdbarhet. Teknisk plast brukes til elektriske og lette komponenter.






