
Introductie
Voor wie niet bekend is met mallen, lijkt dit misschien een volkomen vreemd concept. In werkelijkheid worden mallen echter niet alleen in de industrie gebruikt, maar ook als een alledaags onderdeel van het dagelijks leven. Bij ijslolly- en chocolademallen wordt bijvoorbeeld gesmolten voedsel in een holle vorm gegoten, die vervolgens afkoelt om de vorm te fixeren. Het principe is hetzelfde in de industrie, alleen wordt het ruwe materiaal vervangen door gesmolten materiaal. Mallen worden veelvuldig gebruikt bij spuitgieten , blaasvormen , extrusie en spuitgieten.
De echte vraag is dus van praktische aard. Wanneer heeft een project een eenvoudige mal nodig? Wanneer is een nauwkeurigere mal vereist? En hoe worden deze gereedschappen eigenlijk gemaakt?
Dit artikel beschrijft de verschillen. Toepassingsvoorbeelden – productiemethoden. Mensen zullen na het lezen weten welke methode het beste bij hun onderdeel past. Geen overbodige informatie. Alleen wat werkt in de praktijk.
Wat zijn eenvoudige mallen?
Een eenvoudige mal doet precies wat de naam suggereert: hij maakt onderdelen. Hij hoeft die onderdelen niet perfect te maken gedurende een miljoen cycli. Hij hoeft alleen maar een tijdje te werken.
Typische eigenschappen
Eenvoudige mallen gebruiken zachtere materialen. Aluminium is gebruikelijk. Voorgehard staal komt soms voor. Voor zeer kleine volumes gebruikt men zelfs 3D-geprinte harsmallen. De doorlooptijd is kort. Een bedrijf kan een eenvoudige aluminium mal in dagen maken, niet in weken. De kosten blijven laag omdat het ontwerp eenvoudig is. Geen schuifmechanismen. Geen hefmechanismen. Geen complexe koelkanalen.
Toleranties
Eenvoudige matrijzen hanteren toleranties tussen ±0.1 mm en ±0.5 mm. Dat is prima voor veel onderdelen. Een beugel. Een behuizing. Een niet-kritische afdekking. Maar voor componenten die een precieze passing vereisen, zijn die toleranties te ruim. Dan kiezen klanten voor precisiematrijzen.
Materialen
- Goedkoop. Makkelijk te bewerken. Geschikt voor duizenden schoten.
- Voorgehard staal. Duurder. Sterker dan aluminium. Gaat langer mee.
- 3D-geprint hars. Laagste kosten. Snelste levertijd. Kortste levensduur. Wordt bijna uitsluitend gebruikt voor prototypevalidatie.
Levensduur
De levensduur varieert sterk. Een mal van hars gaat misschien 100 keer mee, mogelijk zelfs 200 keer als er zorgvuldig mee wordt omgegaan. Een aluminium mal gaat 1,000 tot 10,000 keer mee, afhankelijk van het type plastic en de vorm van het onderdeel. Voorgehard staal kan wel 50,000 keer meegaan voordat slijtage een probleem wordt.
Kostenbereik
Eenvoudige mallen kosten tussen de 1,000 en 3,000 dollar. Dat is betaalbaar voor een kleine oplage. Een start-up kan dit financieren.
Best geschikt voor
- Klanten hebben onderdelen nodig om de vorm en pasvorm te testen voordat ze overgaan tot de aanschaf van productiegereedschap.
- Productie in kleine oplages. Serien van een paar honderd of een paar duizend stuks.
- Niet-kritische onderdelen. Componenten waarbij een afwijking van een tiende van een millimeter geen verschil maakt.
Eenvoudige matrijzen hebben een plaats in het productieproces van spuitgietmatrijzen. Ze vormen het instapniveau. Ze bewijzen de kwaliteit van het ontwerp. Vervolgens, voor grote volumes of zeer nauwkeurige productie, verschuift de aandacht naar de productie van precisiematrijzen. Dat is een compleet ander niveau.
Wat zijn precisievormen?
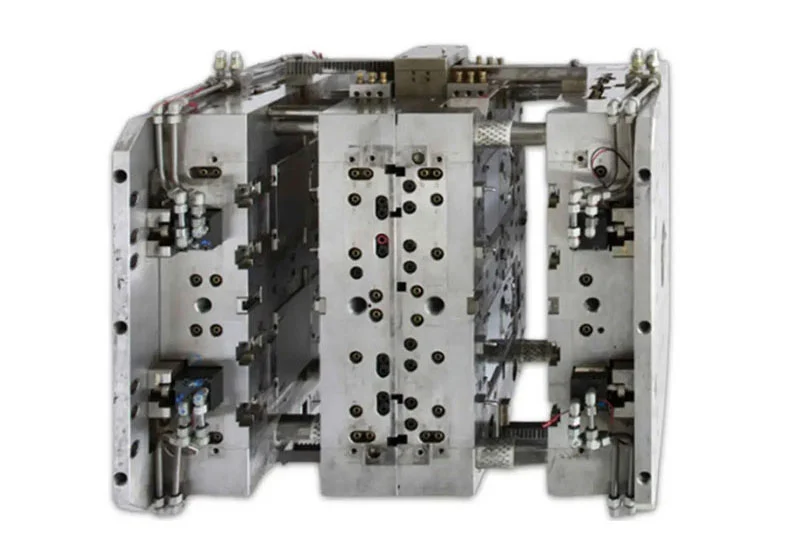
Precisievormen produceren vrijwel identieke onderdelen, injectie na injectie, gedurende miljoenen cycli.
Definitie en kenmerken
Een precisievorm is ontworpen voor extreme duurzaamheid en exacte herhaalbaarheid. Hoge kosten. Lange levertijd. Geen compromissen. Ingenieurs gebruiken gehard gereedschapsstaal, geen aluminium. Ze brengen coatings aan om slijtage te verminderen en de lossing te verbeteren. Het ontwerp omvat complexe koelkanalen om warmte en cyclustijd te beheersen. Elk detail is berekend.
Dit is wat we bedoelen met precisiematrijzenproductie. Het gaat niet alleen om een kleinere tolerantie. Het is een andere filosofie. De matrijs wordt behandeld als een precisiegereedschap, niet als een wegwerponderdeel.
Toleranties
Precisiematrijzen hebben toleranties tussen ±0.01 mm en ±0.001 mm. Dat is tien tot honderd keer nauwkeuriger dan een eenvoudige matrijs. Ter vergelijking: een mensenhaar is ongeveer 0.07 mm dik. Deze matrijzen hebben toleranties die kleiner zijn dan een haar. Consistent. Over miljoenen onderdelen.
Materialen
Gehard gereedschapsstaal is de standaard. H13 voor hoge hitte- en slijtvastheid. S7 voor slagvastheid. D2 voor schurende materialen. Veel precisievormen krijgen ook een oppervlaktecoating. Titaanaluminiumnitride (TiAlN). Chroomnitride. Diamantachtige koolstof (DLC). Deze coatings verminderen wrijving, voorkomen corrosie en verlengen de levensduur van het gereedschap.
Levensduur
Een goed geconstrueerde precisie-matrijs gaat minimaal 500,000 keer mee. Veel matrijzen halen meer dan een miljoen keer. Sommige halen met goed onderhoud zelfs tien miljoen keer of meer. Daarom zijn de initiële kosten gerechtvaardigd. Verdeeld over tien miljoen onderdelen, worden de gereedschapskosten per onderdeel slechts een paar cent.
Kostenbereik
Precisiematrijzen kosten tussen de 20,000 en 100,000 dollar. Complexe medische of optische matrijzen kunnen nog duurder uitvallen. Veel duurder zelfs. De prijs is afhankelijk van de kwaliteit van het staal, de bewerkingstijd, de oppervlakteafwerking en de benodigde engineeringuren voor het ontwerp.
Best geschikt voor
- Medische hulpmiddelen. Implantaten, chirurgische instrumenten, diagnostische componenten.
- Binnenpanelen, luchtkanalen en constructiebeugels.
- Onderdelen onder de motorkap, sensorbehuizingen, transmissieonderdelen.
- Connectoren, simkaarthouders, camerabehuizingen.
- Optische onderdelen. Lenzen, lichtgeleiders, beeldschermcomponenten.
In de wereld van spuitgietmatrijzen staan precisiematrijzen aan de top. Eenvoudige matrijzen bewijzen dit concept. Precisiematrijzen maken de productie op grote schaal mogelijk. Mensen die miljoenen identieke, hoogwaardige onderdelen nodig hebben, hebben eigenlijk geen andere keuze. De initiële kosten zijn hoog, maar de betrouwbaarheid op lange termijn betaalt zich terug.
Wanneer worden eenvoudige mallen gebruikt?
Eenvoudige mallen hebben een duidelijke plaats in het productieproces. Klanten gebruiken ze bij kleine volumes, ruime toleranties of wanneer het ontwerp nog in ontwikkeling is.
Lage productieaantallen (minder dan 50,000 onderdelen)
Dit is de belangrijkste drijfveer. Een eenvoudige matrijs is economisch gezien zinvol bij oplages van minder dan 50,000 stuks. De gereedschapskosten zijn laag. De kostprijs per stuk is weliswaar hoger dan bij een precisiematrijs, maar de totale investering blijft laag. Voor oplages van 1,000 of 10,000 stuks is het onverstandig om 50,000 euro uit te geven aan een matrijs van gehard staal. Een aluminium matrijs van 5,000 euro doet hetzelfde werk voor minder geld.
Rapid prototyping en ontwerpvalidatie
Klanten hebben eerst echte onderdelen nodig voordat ze zich vastleggen op productiegereedschap. Een eenvoudige mal levert die onderdelen snel en goedkoop op. Het team kan de vorm, pasvorm en functionaliteit testen. Problemen kunnen vroegtijdig worden opgespoord. Vervolgens passen ze het ontwerp aan en maken ze indien nodig een nieuwe, eenvoudige mal.
Ruime toleranties zijn acceptabel.
Sommige onderdelen vereisen geen zeer nauwe toleranties. Een beugel in een huishoudelijk apparaat. Een deksel dat met ruime speling vastklikt. Een wegwerpcomponent waarbij een tolerantie van ±0.3 mm acceptabel is. Voor deze toepassingen volstaan eenvoudige mallen met toleranties die ruim voldoende zijn.
Onderdelen met een lage waarde of verbruiksonderdelen
Denk aan onderdelen die van zichzelf al goedkoop zijn. Een plastic clip. Een afstandsstuk. Een wegwerpverpakking. De winstmarge op elk onderdeel is minimaal. Het toevoegen van de kosten voor de productie van precisievormen zou het businessmodel tenietdoen. Eenvoudige vormen houden de investering in gereedschap laag, waardoor de prijs per onderdeel concurrerend blijft.
Wanneer worden precisievormen gebruikt?
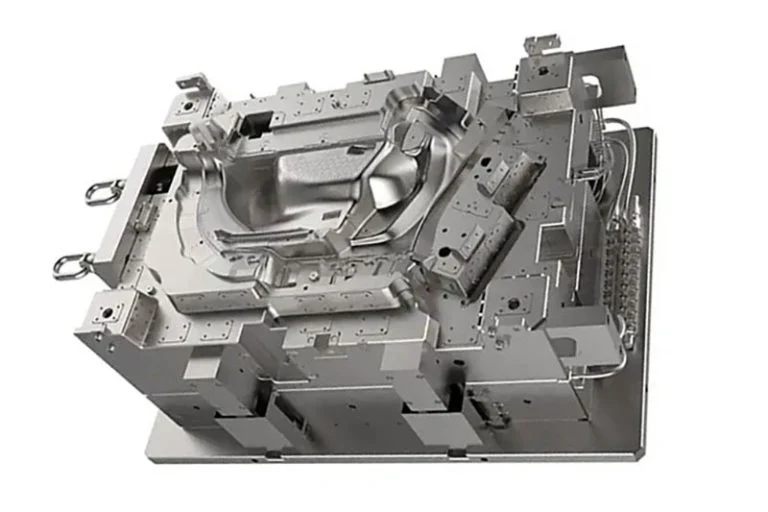
Eenvoudige mallen hebben hun beperkingen. Als je die grenzen overschrijdt, begeeft de mal het. Onderdelen wijken af van de specificaties. Oppervlakken raken beschadigd. De cyclustijden lopen op. Dat is het moment waarop men overstapt op precisie-matrijzenbouw.
Productie in grote volumes (meer dan 100,000 onderdelen)
Het volume is doorslaggevend voor de beslissing. Een eenvoudige aluminium matrijs gaat misschien 50,000 keer mee. Daarna slijt de matrijs. Toleranties worden ruimer. Onderdelen beginnen te bramen of kortsluiting te vertonen. Bij series van meer dan 100,000 onderdelen is een eenvoudige matrijs een risico. Precisiematrijzen van gehard gereedschapsstaal gaan miljoenen cycli mee zonder noemenswaardige slijtage. De aanschafkosten zijn hoger. De kosten per onderdeel over de volledige productiecyclus zijn echter lager.
Strikte maattoleranties (minder dan ±0.05 mm)
Sommige onderdelen kunnen geen variatie verdragen. Een component van een medisch apparaat met een perspassing. Een houder voor een optische lens. Een tandwielkast. Deze onderdelen vereisen toleranties die kleiner zijn dan ±0.05 mm. Veel vereisen zelfs ±0.01 mm of beter. Eenvoudige matrijzen kunnen deze waarden niet consistent halen. De aluminium kern vervormt. De temperatuur schommelt. Bij de productie van precisiematrijzen worden staal, geavanceerde koeling en een robuuste machineconstructie gebruikt om keer op keer nauwe toleranties te garanderen.
Strikte eisen aan de cosmetische staat of oppervlakteafwerking (SPI A-niveau)
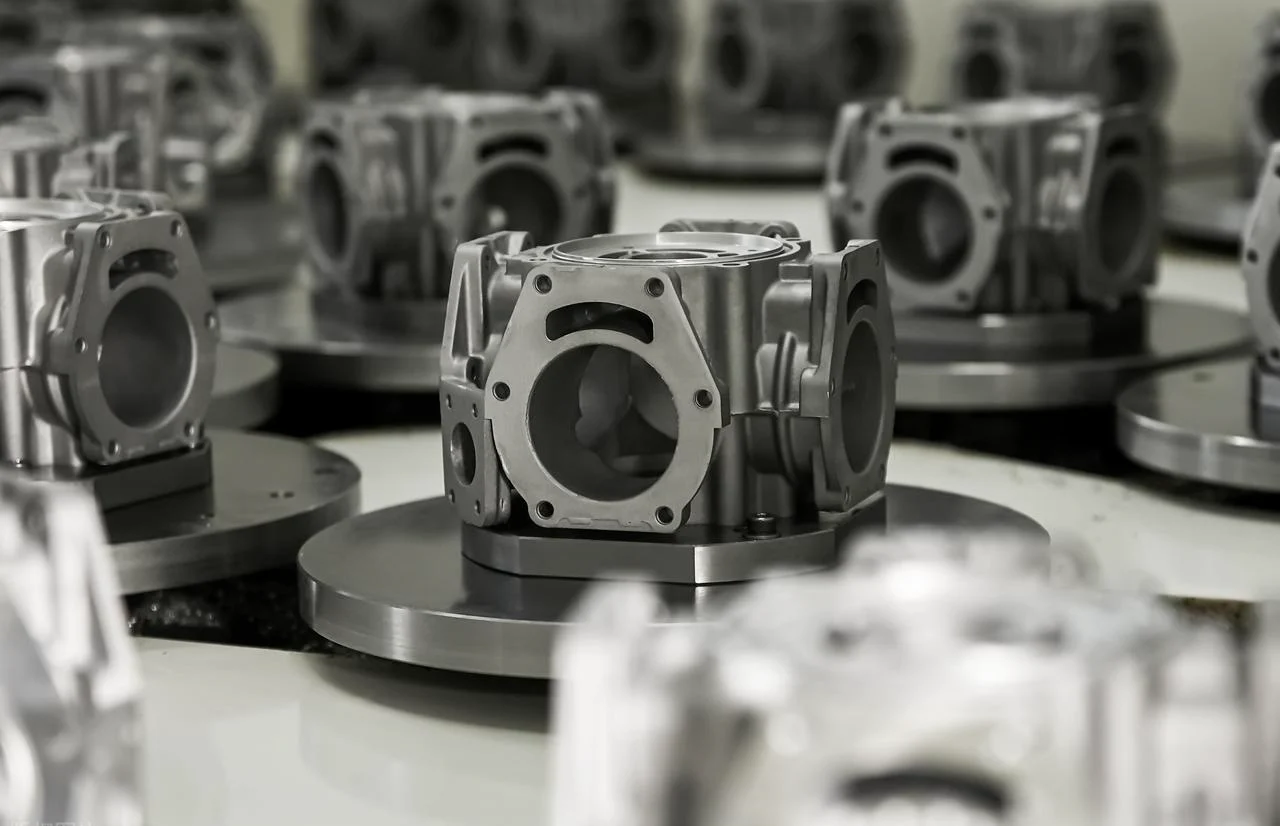
De oppervlakteafwerking is belangrijk voor zowel het uiterlijk als de functionaliteit. SPI A-niveau afwerkingen zijn spiegelglad. Geen gereedschapssporen. Geen zichtbare vloeilijnen. Geen aanhechtingsresten van de spuitmond die blijven haken. Om deze afwerking te bereiken is een precisievorm nodig. De matrijs wordt tot een spiegel gepolijst. Het staal is hard genoeg om die glans te behouden gedurende miljoenen cycli. Een eenvoudige matrijs van aluminium of voorgehard staal kan een SPI A-niveau afwerking niet behouden.
Moeilijke materialen
Sommige kunststoffen beschadigen gewone mallen. Met glasvezel versterkt nylon is schurend. PEEK vereist hoge smelttemperaturen. Vloeibare kristalpolymeren (LCP) vloeien agressief en slijten de matrijs. Deze materialen vereisen een nauwkeurige matrijsfabricage. Het gereedschapsstaal moet hard en slijtvast zijn. De coatings moeten beschermen tegen corrosie en slijtage.
Dunne wanden of diepe ribben die een hoge injectiedruk vereisen
Dunwandige onderdelen vereisen een hoge druk om te vullen. Diepe ribben vereisen een hoge druk om te verdichten. Hoge druk betekent een hoge belasting van de matrijs. De holte vervormt. De kern buigt. De scheidingslijn vertoont braamvorming. Precisiematrijzenproductie pakt dit aan met een robuustere gereedschapsconstructie. Dikkere platen. Steunpilaren. Harder staal. De matrijs is ontworpen om injectiedrukken te weerstaan die een eenvoudige aluminium matrijs zouden doen barsten of vervormen.
gereguleerde industrieën
Een onderdeel van een medisch implantaat mag niet defect raken. Een interieurpaneel voor de luchtvaart moet voldoen aan normen voor brandvertragendheid en rooktoxiciteit. Een veiligheidsonderdeel voor de auto-industrie moet volledig traceerbaar zijn. Gereguleerde industrieën vereisen gedocumenteerde procesbeheersing. Ze eisen validatie. Ze controleren leveranciers. Precisiematrijzenproductie biedt de consistentie en documentatie die deze industrieën vereisen. Een eenvoudige matrijs, zelfs als deze de toleranties zou kunnen halen, mist die nauwkeurigheid.
Welke methoden worden doorgaans gebruikt om mallen te maken?
Het maken van een mal is geen eendimensionaal proces. Men gebruikt verschillende methoden, afhankelijk van het materiaal, de complexiteit en de gewenste levensduur. Elke aanpak heeft zijn eigen sterke punten.
CNC Machining
Dit is de krachtpatser van spuitgieten. Een CNC-freesmachine of CNC-draaibank snijdt de matrijsvorm rechtstreeks uit een blok staal of aluminium. Het proces is nauwkeurig, herhaalbaar en goed begrepen. Voor matrijzen van gehard staal, bedoeld voor de productie van miljoenen onderdelen, is CNC-bewerking de belangrijkste methode. Voorbewerkingen verwijderen het grootste deel van het materiaal. Nabewerkingen brengen de matrijsvorm op de uiteindelijke afmetingen. Precisiematrijzenproductie is sterk afhankelijk van vijfassige CNC-machines om complexe geometrieën te realiseren zonder het werkstuk te hoeven herpositioneren.
Elektrische ontladingsbewerking (EDM)
Sommige bewerkingen zijn te complex voor een frees. Scherpe binnenhoeken. Diepe, smalle ribben. Complexe holtes met een hoge aspectverhouding. Voor deze bewerkingen is EDM de oplossing. Een grafiet- of koperen elektrode wordt in de negatieve vorm van de gewenste bewerking gefreesd. De elektrode wordt vervolgens dicht bij het stalen werkstuk gebracht. Een elektrische vonk slijt het materiaal weg. Het proces is traag, maar ook extreem nauwkeurig. EDM kan scherpe hoeken produceren die met geen enkele vingerfrees te bereiken zijn. Veel precisievormen hebben zowel CNC-gefreesde als EDM-gesneden onderdelen in één gereedschap.
3D-printen (Snelle tooling)
Voor prototypematrijzen en zeer kleine productieseries is 3D-printen een optie. Een matrijsinzetstuk wordt rechtstreeks geprint uit hars of metaalpoeder. De doorlooptijd is dagen in plaats van weken. De kosten zijn een fractie van die van machinaal bewerkt staal. De keerzijde is de duurzaamheid. Een geprinte matrijs kan 100 tot 1,000 spuitcycli meegaan voordat slijtage of hitte de matrijs onbruikbaar maakt. Wij gebruiken deze methode voor ontwerpvalidatie, niet voor massaproductie.
Hoe kies je tussen eenvoudige en precisievormen?
“Moet ik nu een eenvoudige of een precisievorm kiezen? Welke is het meest geschikt voor mij?” Met deze beslissingsboom kunt u snel en eenvoudig de juiste vorm voor uw behoeften kiezen.
| Vraag 1: Hoeveel onderdelen zijn er nodig?
├─ < 50,000 → Vraag 2 └─ > 50,000 → Vraag 3
Vraag 2: Toleranties ruimer dan ±0.1 mm? ├─ Ja → Eenvoudige mal └─ Nee → Vraag 3
Vraag 3: Bevat het materiaal glasvezel/koolstofvezel OF vereist het hoge temperaturen? ├─ Ja → Precisiematrijzenproductie └─ Nee → Vraag 4
Vraag 4: Is het onderdeel gereguleerd (medische/luchtvaart/automotive veiligheid)? ├─ Ja → Nauwkeurige mal vereist └─ Nee → Vraag 5
Vraag 5: Budget voor gereedschap onder de $10,000? ├─ Ja → Eenvoudige mal (enige praktische optie) └─ Nee → Precisiematrijzenproductie (betere waarde op lange termijn) |
Neem contact op met NOBLE voor de beste precisie-matrijzenproductie.
NOBLE is gespecialiseerd in CNC-bewerking en het maken van spuitgietmatrijzen . We doen dit al jaren. Prototypes. Serieproductie. Eenvoudige matrijzen. Precisiematrijzen. Wij verzorgen het allemaal.
Onze verwerkingsmogelijkheden
Dit onderdeel is belangrijk omdat het artikel zojuist het verschil tussen eenvoudige en precisievormen heeft uitgelegd. Wij maken ze echter allebei. Zo doen we dat.
CNC-bewerkingsmogelijkheden
Onze machinehal is uitgerust met een breed scala aan machines. Drie-assige bewerkingscentra voor eenvoudige matrijsbewerkingen. Vier- en vijf-assige machines voor complexe geometrieën en ondersnijdingen. Hardfrezen voor gereedschapsstaal in geharde toestand. Deze machines vormen de ruggengraat van ons precisiematrijzenproductieproces.
De materialen die we bewerken, omvatten aluminium voor prototypematrijzen, gehard gereedschapsstaal zoals H13, S7 en D2 voor precisiematrijzen voor productie, roestvrij staal voor corrosiebestendig gereedschap en technische kunststoffen voor speciale toepassingen.
De haalbare toleranties zijn zeer nauw. We hanteren een tolerantie van ±0.005 mm (±5 micron) op kritische matrijsonderdelen. Dat is het niveau dat vereist is voor de productie van precisiematrijzen. Eenvoudige matrijzen hebben ruimere toleranties. We passen het proces aan de specifieke eisen aan.
Secundaire diensten omvatten oppervlakteafwerking, polijsten tot SPI-kwaliteit en EDM voor scherpe binnenhoeken die met freesgereedschap niet bereikbaar zijn. Elke stap ondersteunt ons productieproces voor spuitgietmatrijzen.
Spuitgietmogelijkheden
Geproduceerde matrijssoorten: Eenvoudige matrijzen voor prototyping en kleine series. Precisiematrijzen voor massaproductie. Tussenmatrijzen voor de overgang daartussen.
Matrijzenmaterialen: Aluminium voor matrijzen in kleine oplages. Voorgehard staal voor brugmatrijzen in middelgrote oplages. Gehard gereedschapsstaal met coatings voor precisiematrijzen die miljoenen spuitgietbeurten doorstaan. Voor elk spuitgietproject wordt het juiste materiaal gebruikt.
Verwerkte materialen: Standaard kunststoffen zoals PP, ABS en PE voor algemene onderdelen. Technische kunststoffen, waaronder PC, nylon, PEEK en glasvezelversterkte soorten voor veeleisende toepassingen. Materialen van medische kwaliteit voor apparaten en implantaten.
Waarom kiezen voor NOBLE voor precisie-matrijzenproductie?
Het artikel legde de theorie uit. Hier is het praktische verschil. Ons precisiematrijzenproductieproces onderscheidt zich van standaardbedrijven.
Wij maken zowel eenvoudige als precisievormen. We stemmen de vorm af op de specifieke behoefte, niet op een standaardoplossing. Voor een prototype gebruiken we een eenvoudige aluminium mal. Voor een medisch onderdeel dat een miljoen keer geproduceerd wordt, gebruiken we een precisievorm van gehard staal, vervaardigd met behulp van gespecialiseerde precisievormen. In beide gevallen bespaart de klant geld.
Gecertificeerd voor medische en zeer betrouwbare onderdelen. ISO 13485:2016 voor medische hulpmiddelen. ISO 9001:2015 voor kwaliteitsmanagement. Deze certificeringen zijn belangrijk voor gereguleerde sectoren. Klanten leveren ons onderdelen die in patiënten of vliegtuigen worden gebruikt. Wij leveren de documentatie en traceerbaarheid die deze toepassingen vereisen. Onze spuitgietmatrijzenproductieprocessen zijn volledig gedocumenteerd.
CNC-bewerking en spuitgieten in eigen huis. Wij besteden niets uit. CNC-bewerking en spuitgieten vinden onder één dak plaats. Doorlooptijden worden verkort. De verantwoordelijkheid ligt bij één persoon. Als er iets moet worden opgelost, loopt de engineer direct naar de machine. Geen heen en weer bellen. Geen vingerwijzen. Deze integratie is essentieel voor de productie van precisiematrijzen.
Transparante DFM-feedback. Voordat we ook maar één spade staal gaan snijden, beoordelen we het ontwerp van het onderdeel. We laten klanten weten of het onderdeel beter of goedkoper gemaakt kan worden. Soms halveert een kleine aanpassing de complexiteit van de matrijs. Soms is een bepaald onderdeel niet te produceren zoals het is getekend. We signaleren deze problemen vroegtijdig. Dat is niet gebruikelijk bij het maken van spuitgietmatrijzen.
Van prototype tot productie, naadloos. Een project begint vaak met een eenvoudige aluminium mal voor validatie in kleine oplages. Later groeit de vraag. Dan bouwen we een precisiemal van gehard staal via precisiematrijzenproductie voor productie in grote volumes. Hetzelfde team. Hetzelfde kwaliteitssysteem. Dezelfde contactpersoon. Geen overgangsproblemen.
FAQ
Wat is het verschil tussen een eenvoudige mal en een precisiemal?
Een eenvoudige matrijs gebruikt zachtere materialen zoals aluminium, heeft ruimere toleranties (±0.1 mm tot ±0.5 mm) en gaat 100 tot 50,000 keer mee. Een precisiematrijs gebruikt gehard gereedschapsstaal, heeft nauwe toleranties (±0.01 mm tot ±0.001 mm) en gaat 500,000 tot meer dan 10 miljoen keer mee.
Wanneer moet ik een eenvoudige mal gebruiken?
Gebruik een eenvoudige mal voor productieseries van minder dan 50,000 onderdelen, wanneer toleranties van ±0.1 mm of ruimer acceptabel zijn, en voor standaardkunststoffen zoals ABS of PP zonder glasvezels.
Wanneer moet ik een precisievorm gebruiken?
Gebruik een precisievorm voor volumes van meer dan 100,000 onderdelen, toleranties nauwer dan ±0.05 mm, lastige materialen zoals glasvezelversterkt nylon of PEEK, en voor gereguleerde sectoren zoals de medische of lucht- en ruimtevaart.
Kunnen complexe onderdelen worden gemaakt met een eenvoudige mal?
Ja. Alleen de geometrie dwingt geen nauwkeurige mal af; een eenvoudige aluminium mal kan complexe vormen produceren als het volume klein is en de toleranties ruim zijn.
Wat is de goedkoopste manier om een mal te maken?
D-geprinte harsmallen kosten een paar honderd dollar en zijn geschikt voor 100 tot 200 spuitcycli, waardoor ze de goedkoopste optie zijn voor prototypevalidatie.
Is 3D afdrukken Is dat geschikt voor het maken van mallen?
Voor prototypematrijzen: ja, snel en goedkoop. Voor productiematrijzen: nee, geprinte matrijzen slijten na een paar honderd spuitcycli en kunnen niet op tegen machinaal bewerkte stalen matrijzen.







