
CNC-bewerking is een veelgebruikte en vol成熟e technologie. Mensen gebruiken het om onderdelen te maken die geschikt zijn voor diverse toepassingen. Ben je benieuwd naar de kosten van CNC-bewerking? Wat zijn de kosten?
In dit artikel worden de kosten van CNC-bewerking en de factoren die deze beïnvloeden besproken. U leert ook meer over de verschillende productiemethoden van CNC-bewerking en hoe een groter productievolume de kosten kan verlagen. Laten we beginnen.
Wat bepaalt de kosten van CNC-onderdelen?
Klanten vragen ons vaak waarom het ene onderdeel twee keer zo duur is als het andere. Om hierop in te gaan, hebben onze ingenieurs de volgende tabel opgesteld:
| Factor | Waarom dit de kosten beïnvloedt |
| Bewerkingstijd | Elke minuut dat de machine draait, verbruikt elektriciteit, slijten de gereedschappen en is de aandacht van een getrainde operator nodig. Hoe langer de productiecyclus, hoe hoger de kosten. |
| Materiaal | Sommige metalen snijden als boter. Andere vernielen gereedschap. Aluminium is goedkoop en snel. Roestvrij staal en titanium zijn traag en duur. |
| Ingewikkeldheid | Meer functies betekenen meer gereedschapswisselingen. Meer gereedschapspaden. Meer programmering. Een eenvoudig blokje met één gat is goedkoop. Een beugel met tien gaten, drie uitsparingen en twee schuine vlakken is dat niet. |
| Toleranties | Ruime toleranties betekenen een hoge snelheid. Nauwe toleranties vereisen een lagere voedingssnelheid, fijnere gereedschappen en meer inspectie. |
| Seriegrootte | De productie van één enkel onderdeel kost uren om voor te bereiden en slechts enkele minuten om te snijden. Bij honderd onderdelen wordt die voorbereidingstijd verdeeld over vele eenheden. De kosten per eenheid dalen daardoor aanzienlijk. |
| Nabewerking | Elke extra nabewerkingsstap voegt niet alleen enkele uren toe aan het proces, maar kan ook de inschakeling van een andere leverancier vereisen. Daardoor stijgen de kosten exponentieel. |
10 effectieve manieren om de CNC-bewerkingskosten te verlagen
De ingenieurs van NOBLE hebben een lijst samengesteld met manieren om de efficiëntie te verbeteren en de kosten te verlagen, allemaal gebaseerd op praktijkvoorbeelden en ervaringen.
1. Ontwerpen met het oog op maakbaarheid (DFM) vanaf het begin.
Vermijd diepe holtes. Voor een diepe holte is een lang, smal gereedschap nodig. Lange gereedschappen trillen. Langzame aanvoer. Gebroken snijbladen. Slechte resultaten. Dunne wanden buigen onder de snijdruk.
Binnenhoeken vereisen een radius. Scherpe binnenhoeken vereisen een kleine frees of een aparte EDM-bewerking. Beide zijn kostbaar. Een radius van één millimeter of groter maakt het mogelijk dat de machine een standaardgereedschap gebruikt en een eenvoudig pad volgt. Dat bespaart tijd.
Een schroefdraaddiepte van 1.5 keer de diameter is voldoende voor de meeste toepassingen. Een diepere schroefdraad verlengt de bewerkingstijd en verhoogt het risico voor het gereedschap, zonder noemenswaardig sterktevoordeel.
Houd u aan standaard gatmaten. Standaardboren zijn goedkoop en op voorraad. Niet-standaard maten vereisen speciaal gereedschap of ruimbewerkingen. Dezelfde regel geldt voor freesdiameters. Gangbare maten verlagen de kosten.
2. Laat onnodige toleranties varen
Toleranties kosten geld. Mensen beseffen soms niet hoeveel.
Een tolerantie van plus of minus 0.01 millimeter is krap. De machine moet langzamer draaien. De operator moet vaker meten. Het gereedschap moet nieuwer zijn. Het percentage afgekeurde producten neemt toe. Een tolerantie van plus of minus 0.1 millimeter is ruim. De machine draait snel. De operator vertrouwt op het proces. De producten vliegen de deur uit.
De slimme aanpak is eenvoudig. Houd bij het ontwerpen rekening met het volgende: Is het echt nodig dat de tolerantie van dit onderdeel of deze locatie zo klein is? Zou een grotere tolerantie leiden tot slijtage van het eindproduct, of het zelfs onbruikbaar maken?
Hanteer strikte toleranties alleen op oppervlakken die dit daadwerkelijk vereisen. Denk hierbij aan contactvlakken, lagertappen en kritische uitlijningspunten. Voor alle andere oppervlakken geldt een ruime profieltolerantie die gemakkelijk te handhaven is.
3. Kies het juiste materiaal
Kies de legering die aan de behoefte voldoet, niet de legering die indrukwekkend klinkt. Goed bewerkbare legeringen bestaan niet voor niets. Roestvrij staal 303 bewerkt veel sneller dan 304. Aluminium 6061 is vergevingsgezind en goedkoop. Aluminium 7075 is sterker, maar slijt gereedschap meer.
Titanium en Inconel zijn traag. Gehard staal beschadigt snijplaten. Tenzij de toepassing deze materialen absoluut vereist, kunt u ze beter vermijden. Het verschil in bewerkingskosten is niet gering; het ligt vaak twee tot vijf keer hoger.
Vormen die al bijna de uiteindelijke vorm hebben, bieden ook voordelen. Gietstukken, smeedstukken en geëxtrudeerd staafmateriaal beginnen dichter bij de definitieve vorm. Minder materiaal om te verwijderen. Minder bewerkingstijd. Minder afval. De initiële kosten van de vorm die al bijna de uiteindelijke vorm heeft, worden terugverdiend door de lagere bewerkingskosten.
4. Verkort de bewerkingstijd
Machinetijd is geld.
Begin met grof frezen met grote gereedschappen. Een grote vingerfrees verwijdert snel materiaal. Werk vervolgens af met kleine gereedschappen voor de details. Grof frezen met een klein gereedschap is traag en inefficiënt.
Combineer bewerkingen. Frezen en boren in één opspanning. Draai het werkstuk om een vierde as in plaats van het opnieuw vast te klemmen. Elke keer dat iemand een werkstuk losdraait en opnieuw vastklemt, gaat er tijd verloren en ontstaan er fouten.
Verminder het aantal gereedschapswisselingen. Groepeer vergelijkbare onderdelen. Boor alle gaten met één boor voordat u overschakelt naar een vingerfrees. Elke gereedschapswisseling kost seconden. Die seconden tellen op bij een hele reeks bewerkingen.
Vermijd onnodige oppervlakteafwerkingen. Een Ra-waarde van 3.2 micrometer is de standaard voor de onbewerkte oppervlakteafwerking. Deze is geschikt voor de meeste onderdelen. Het specificeren van een fijnere afwerking, zoals 0.8 of 0.4 micrometer, vereist polijsten of zeer lichte nabewerkingen. Dat kost extra tijd.
5. Optimaliseer de batchgrootte
Kleine series van één tot vijftig stuks zijn het meest problematisch. De insteltijd wordt over vrijwel niets verdeeld. Elk onderdeel draagt de volledige last van programmering, klemmen, gereedschapsinstelling en eerste-stukinspectie. De kosten per stuk zijn hoog. Daar is geen ontkomen aan.
Middelgrote volumes van vijftig tot vijfhonderd stuks beginnen rendabel te worden. De opstartkosten worden gespreid. De machine draait uren in plaats van minuten. De kosten per stuk dalen aanzienlijk.
Bij grote volumes van meer dan vijfhonderd stuks is de optimale prijs bereikt. De instelkosten zijn verwaarloosbaar. De kosten per stuk benaderen de pure machinetijd en materiaalkosten. Dit is de laagst mogelijke prijs voor een bepaald ontwerp.
De praktische oplossing is eenvoudig. Combineer toekomstige bestellingen in één productierun. In plaats van vijftig stuks deze maand en vijftig volgende maand te bestellen, bestelt u er nu honderd. De leverancier voert de bestelling één keer uit. De kosten per stuk dalen. De afnemer bespaart geld. Beide partijen profiteren.
6. Vereenvoudig de opspanning en bevestiging van het werkstuk
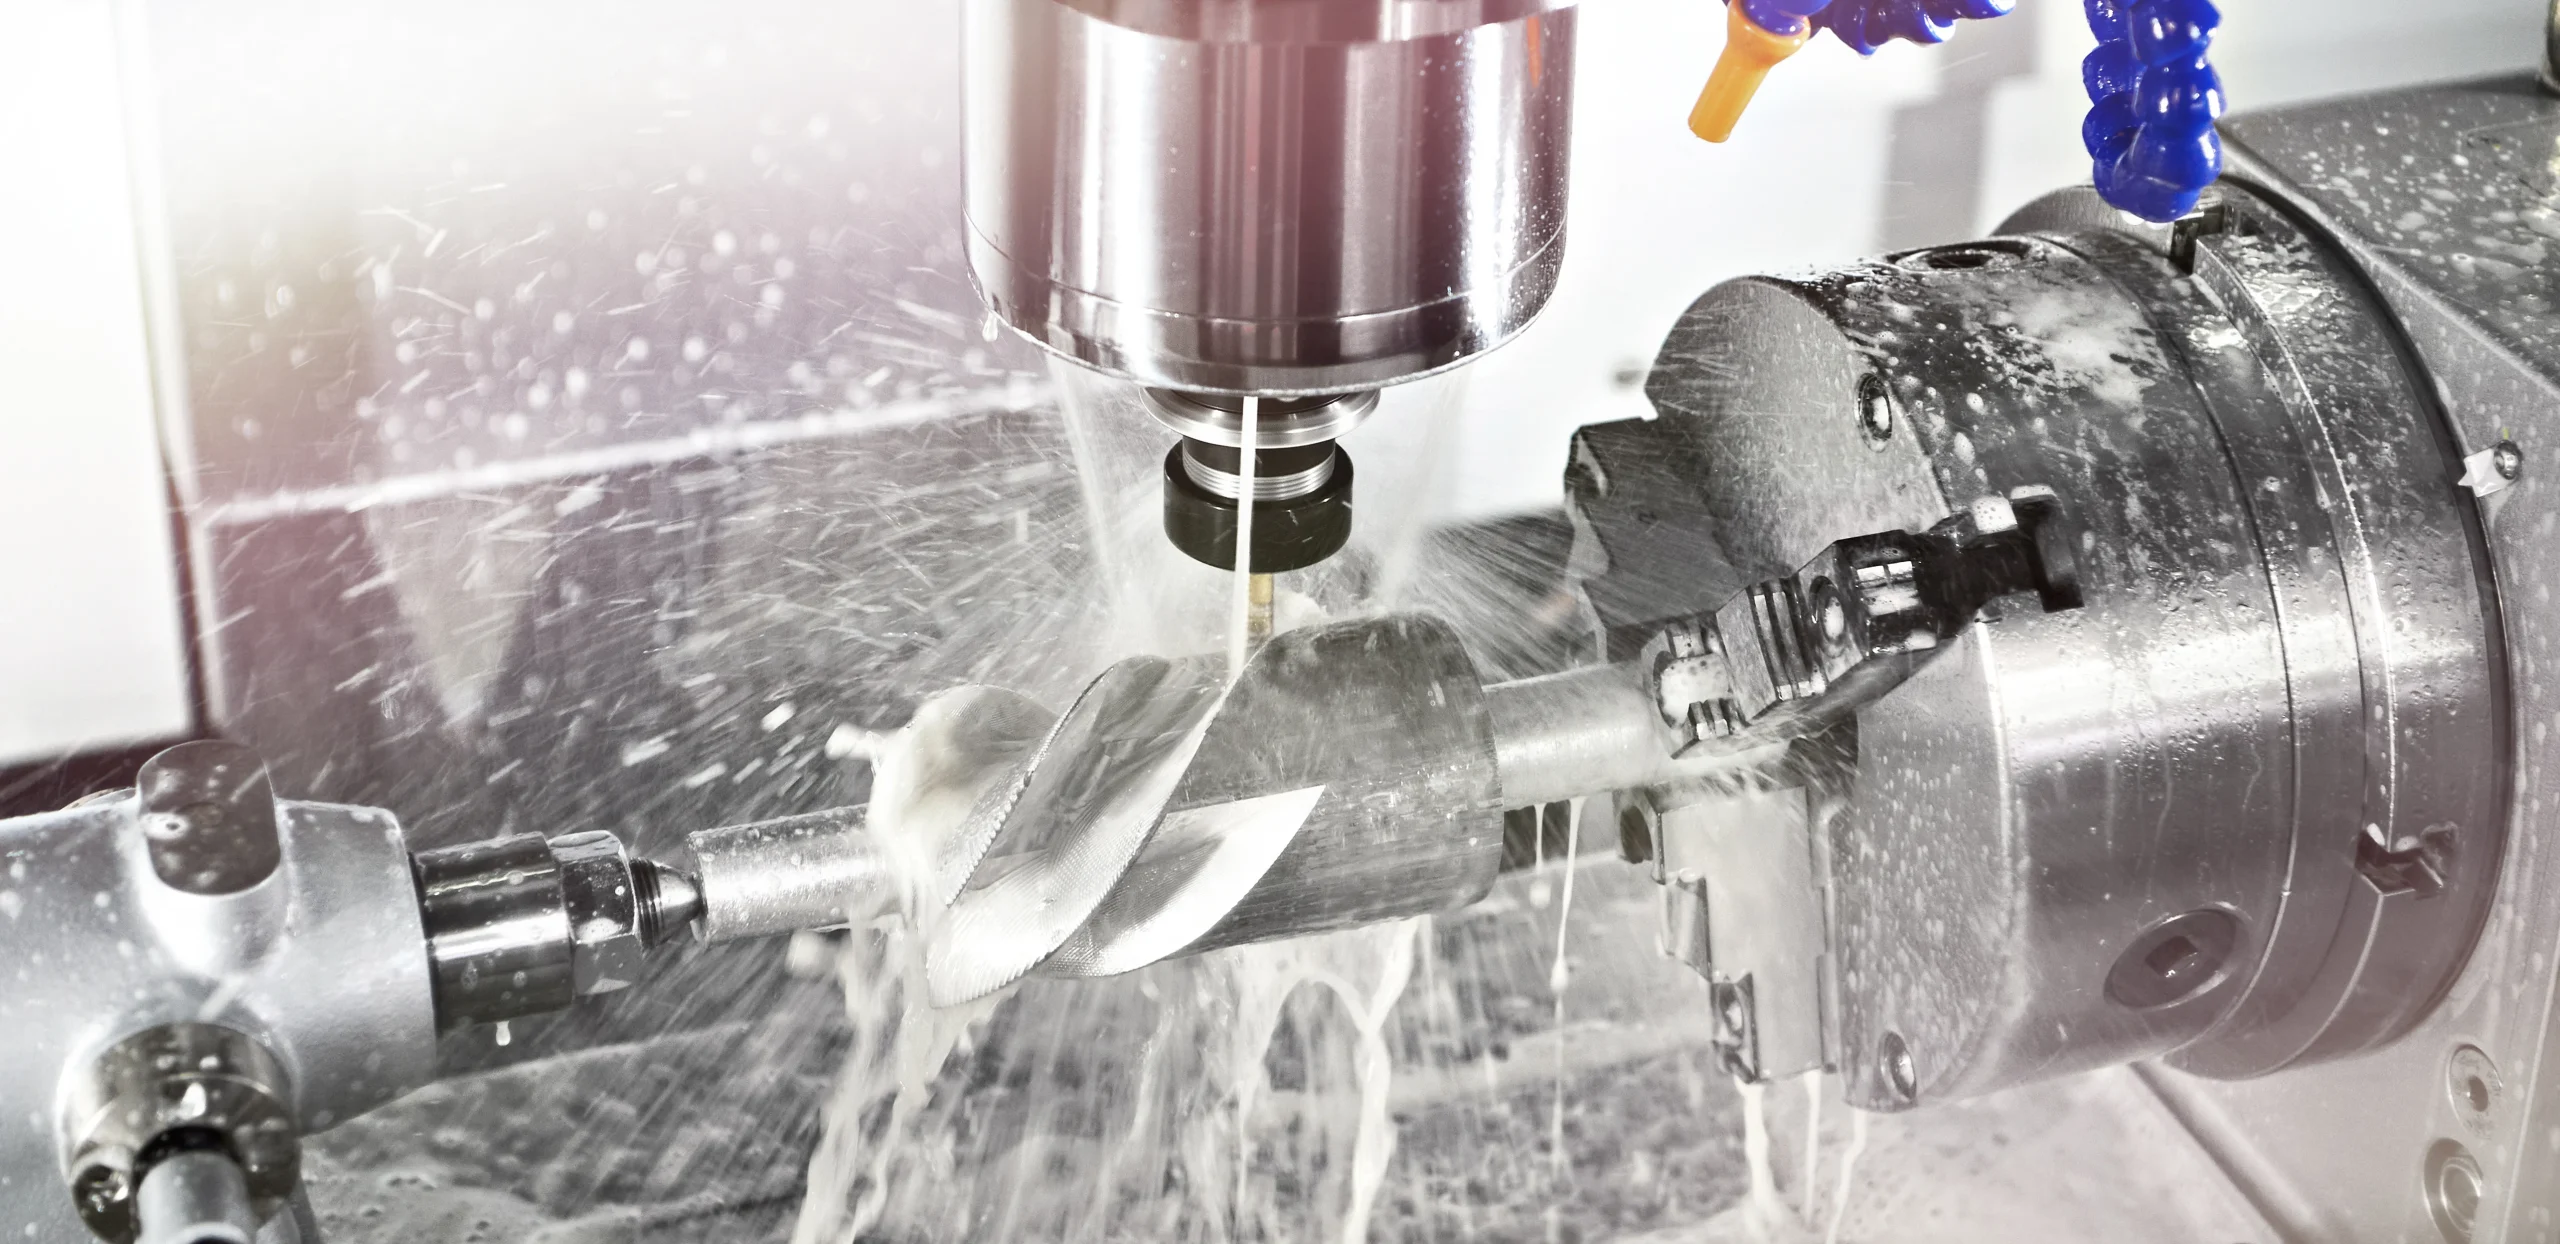
Het vastzetten van het onderdeel kost tijd. Slechte ontwerpen maken dit lastig.
Vlakke klemoppervlakken zijn een zegen voor elke CNC-machinist. Een eenvoudige vlakke bodem zorgt ervoor dat het werkstuk zonder speciale hulpstukken in de bankschroef past. Geen zachte klembekken. Geen aangepaste klemmen. Gewoon standaard bankschroeven die elke CNC-bewerkingsfabriek bezit.
Gebruik standaard materiaaldiktes. Veel mensen ontwerpen onderdelen met een dikte van 6,3 millimeter. Standaard staven zijn verkrijgbaar in diktes van 6 millimeter. De machinist moet die extra drie tiende millimeter verwijderen. Dat kost tijd. Ontwerp met standaard diktes, standaard breedtes en standaard diameters. De CNC-bewerkingsfabriek zal de engineer dankbaar zijn.
Ondersnijdingen en overhangen zijn kostbaar. Ondersnijdingen vereisen speciale snijgereedschappen of meerdere bewerkingsstappen. Overhangen vereisen aangepaste opspaninrichtingen om het onderdeel trillingsvrij vast te houden. Vermijd beide waar mogelijk. Een eenvoudig, blokvormig onderdeel is goedkoop vast te houden en snel te CNC-bewerken.
7. Gebruik alternatieve processen voor niet-kritieke functies
Niet elk gat hoeft perfect te zijn. Mensen stellen vaak te hoge eisen.
Een standaard geboord gat is snel. Een geruimd of geboord gat is langzamer. Boren creëert een gat dat rond genoeg is voor een bout, een pen of een doorvoergat. Als de toepassing geen precieze diameter of een spiegelglad oppervlak vereist, volstaat boren.
Schroefdraadbewerking is vergelijkbaar. Tappen gaat snel. Een tap draait in seconden heen en weer. Draadfrezen is langzamer. Het vereist een speciaal gereedschap en een spiraalvormige gereedschapsbaan. Draadfrezen is nuttig voor grote diameters of harde materialen. Voor standaard kleine schroefdraad in aluminium of staal is tappen de goedkopere optie.
Laat niet-aansluitende oppervlakken onbewerkt. Een standaardafwerking van de vingerfrees of draaigereedschap is voor de meeste vlakken voldoende. Polijsten, slijpen of schuren kost extra tijd en geld.
8. Vermijd nabewerking waar mogelijk.
Anodiseren ziet er mooi uit. Het kost echter ook geld. Galvaniseren biedt extra corrosiebestendigheid. Dit vereist wel een aparte bewerking in een CNC-fabriek voor galvaniseren. Warmtebehandeling verandert de materiaaleigenschappen. Bovendien bestaat het risico dat het onderdeel vervormt en is er een extra ovenbehandeling nodig.
De regel is simpel. Voeg alleen nabewerking toe als het onderdeel dat daadwerkelijk nodig heeft voor de functie. Een decoratieve beugel hoeft niet geanodiseerd te worden. Een clip voor het interieur van een auto hoeft niet geplateerd te worden. Een aluminium afstandsstuk hoeft niet warmtebehandeld te worden.
Als nabewerking onvermijdelijk is, combineer dan stappen. Stuur onderdelen naar één leverancier die meerdere processen kan uitvoeren. Anodiseren en lasermarkeren in dezelfde fabriek. Warmtebehandeling en straalbehandeling in één batch. Dit vermindert de handling, verzending en administratie. Elke gecombineerde stap verlaagt de kosten.
9. Stem de afmetingen van het onderdeel af op de afmetingen van de machine.
De grootte van de machine is belangrijk. Niet elk onderdeel vereist een gigantisch vijfassig bewerkingscentrum.
Een klein onderdeel van een enorme machine is geldverspilling. Het uurtarief voor een grote vijfassige machine is hoog. Hij verbruikt enorm veel energie. Hij neemt veel vloerruimte in beslag. De operator is zeer bekwaam en wordt daar ook naar betaald. Een onderdeel ter grootte van een muntstuk op zo'n machine plaatsen is alsof je een vrachtwagen gebruikt om één brief te bezorgen.
De slimste aanpak is om de afmetingen van het onderdeel af te stemmen op de kleinste machine die het kan bewerken. Een drie-assige CNC-freesmachine heeft een lager uurtarief, vaak dertig tot vijftig procent lager dan een vijf-assige machine. Voor onderdelen die geen schuine gaten of complexe rondingen vereisen, is drie-assig bewerken prima. Het is snel, goedkoop en vrijwel overal verkrijgbaar bij CNC-bewerkingsbedrijven.
Ook de verplaatsingsruimte van de machine moet in overweging worden genomen. Een onderdeel van driehonderd millimeter lang past wellicht in een standaard freesmachine. Een onderdeel van zeshonderd millimeter lang past echter in een grotere, duurdere machine. Door onderdelen binnen gangbare machineafmetingen te houden, blijven de offertes lager.
10. Werk samen met de juiste CNC-bewerkingsfabriek
Niet elke CNC-bewerkingsfabriek is hetzelfde. Mensen sturen een tekening vaak naar de dichtstbijzijnde of goedkoopste leverancier.
De levering zal sneller zijn, maar dat is niet de enige factor om rekening mee te houden.
De juiste CNC-bewerkingsfabriek is gespecialiseerd in het materiaal en het type onderdeel. Een CNC-bewerkingsfabriek die wekelijks duizenden aluminium beugels produceert, kent de kneepjes van het vak. Ze hebben de opspaninrichtingen klaarstaan. Hun programmeurs hebben elke mogelijke variant al gezien.
Duidelijke technische tekeningen zijn belangrijker dan men denkt. Een ontbrekende afmeting dwingt de CNC-bewerkingsfabriek om het werk te onderbreken en een vraag te stellen. Dat vertraagt de productie en leidt vaak tot een nieuwe offerte. Een duidelijke tekening met gemeten toleranties, heldere aantekeningen en correcte maataanduidingen (GD&T) zorgt ervoor dat de machinist het onderdeel zonder problemen kan bewerken.
Hier is een directe vraag die geld bespaart. Vraag de CNC-bewerkingsfabriek: "Welke eigenschappen van dit onderdeel maken het duur?" Goede CNC-bewerkingsfabrieken zullen eerlijk antwoorden. Ze zullen wijzen op een krappe tolerantie op een niet-kritisch vlak. Of een diepe uitsparing waarvoor een speciaal gereedschap nodig is. Of een materiaal dat zich moeilijk laat bewerken. Die feedback stelt de ontwerper in staat het onderdeel aan te passen voordat de offerte definitief wordt. Alleen al dat gesprek kan de kosten aanzienlijk verlagen.
Overzicht van het potentiële kostenbesparingspotentieel (tabel)
| Strategie | Mogelijke besparingen | Inspanning |
| Versoepel de toleranties | 20-40% | Heel laag |
| Vermijd diepe gaatjes | 15-30% | Laag |
| Gebruik gemakkelijk te bewerken materiaal. | 10-25% | Laag |
| Verhoog de batchgrootte (10→100) | 50-70% | Gemiddeld |
| Schakel over van 5-assig naar 3-assig | 30–50% (per uur) | Hoge |
Veelvoorkomende misvattingen over CNC-kostenreductie
"Sneller bewerken bespaart altijd geld."
Dat klinkt logisch. De machine sneller laten draaien. Onderdelen sneller produceren. Minder betalen. Simpel.
Het probleem is dat gereedschap kapot is. En dat onderdelen zijn afgedankt. En dat de spindels beschadigd zijn.
Het overschrijden van de grenzen van wat het gereedschap of het materiaal aankan, leidt tot rampzalige gevolgen. Een hardmetalen frees die te snel draait, genereert warmte. Warmte maakt het gereedschap zachter. Het gereedschap slijt binnen enkele minuten in plaats van uren. Soms breekt het zelfs. Een gebroken gereedschap verpest het werkstuk. Het kan ook de opspaninrichting of de machine zelf beschadigen.
"Goedkoper materiaal is altijd een pluspunt."
De logica lijkt logisch. Koop goedkoper metaal. Betaal minder voor het basismateriaal. Bespaar geld op de totale klus.
Dit is vaak onjuist.
Hardere materialen zijn niet voor niets goedkoper. Ze snijden slecht. Ze worden harder door bewerking. Ze beschadigen wisselplaatjes. Ze vereisen een lagere aanvoersnelheid, een kleinere snijdiepte en frequentere gereedschapswisselingen.
Laten we twee soorten roestvrij staal eens bekijken. 304 is goedkoop. Het is echter ook stroperig en moeilijk te bewerken. 303 is duurder per kilogram. Maar het laat zich makkelijk bewerken. De bewerkingstijd van 303 is de helft van die van 304. De levensduur van het gereedschap is drie keer zo lang. De totale kosten van het eindproduct zijn lager met het duurdere materiaal.
Hetzelfde patroon herhaalt zich bij aluminium. 7075 is sterker dan 6061. Maar het zorgt er ook voor dat gereedschap in veel werkplaatsen sneller slijt. Tenzij de toepassing die extra sterkte vereist, wint de goedkoper te bewerken legering het qua totale kosten.
“Eén grote bestelling is altijd het beste.”
Schaalvoordelen zijn reëel. Grotere productiebatches verlagen de kosten per eenheid. Maar deze regel heeft zijn grenzen.
Een grote bestelling levert alleen geld op als het ontwerp stabiel is. Stel, iemand bestelt vijfduizend onderdelen. Er komt een technische wijziging. De helft van de batch is nu afval. Het materiaal is betaald. De machinetijd is verbruikt. Het geld is weg.
Opslag is een andere verborgen kostenpost. Vijfduizend onderdelen nemen vloeroppervlak in beslag. Ruimte kost huur. Onderdelen hebben stellingen, klimaatbeheersing en voorraadbeheer nodig. Deze kosten lopen snel op. Bij onderdelen met een lage omloopsnelheid kunnen de opslagkosten de besparing per stuk bij een grote batch tenietdoen.
Een betere aanpak is vaak om kleinere, gespreide bestellingen te plaatsen. Bestel vijfhonderd onderdelen. Valideer het ontwerp in de productie. Bestel vervolgens de volgende vijfhonderd. De kosten per stuk liggen iets hoger. Het risico dat een grote batch wordt afgekeurd, is nul. Mensen die deze afweging negeren, leren soms een zeer dure les.
Bespaar kosten door CNC-bewerkte onderdelen te verkrijgen bij NOBLE.
NOBLE is een professionele CNC-bewerkingsfabriek. De focus ligt op precisieonderdelen van metaal. Onze medewerkers zijn afkomstig uit de automobielindustrie, medische apparatuur, lucht- en ruimtevaart, robotica en industriële apparatuur. Elke branche heeft andere normen. Wij voldoen daaraan.
Waarom bij ons werken?
Focus op kostenreductie – Wij helpen klanten actief bij het herontwerpen van onderdelen om de produceerbaarheid te verbeteren. De strategieën in dit artikel zijn geen abstracte concepten. We passen ze dagelijks toe om de CNC-bewerkingskosten te verlagen.
Snelle offertes – Klanten ontvangen binnen 24 tot 48 uur een offerte. Elke offerte bevat DFM-feedback. Geen weken wachten meer om erachter te komen dat een onderdeel duur is om te produceren.
Geen verborgen kosten – De prijzen zijn transparant. Machinetijd. Materiaal. Gereedschap. Afschrijving van de instelkosten. Dat is de lijst.
Van prototype naar productie – Een klant heeft één onderdeel nodig om te testen. Wij produceren het. Dezelfde klant heeft later tienduizend onderdelen nodig voor productie. Wij schalen op. Dezelfde programma's. Dezelfde kwaliteitssystemen.
ISO 13485:2016 – Klanten in de medische hulpmiddelenindustrie zijn welkom. Wij bieden complete validatiepakketten. Traceerbaarheid. Procesbeheer. Documentatie voor wettelijke indieningen.
Korte levertijden – Standaardonderdelen worden binnen vijf tot tien werkdagen verzonden. Spoedlevering is mogelijk voor urgente bestellingen. De klant betaalt alleen voor snelle levering wanneer dat nodig is.
Onze inzet om uw CNC-kosten te verlagen
Wij produceren niet zomaar onderdelen. Wij ontwerpen kosteneffectieve oplossingen. Elke offerte bevat vier specifieke onderdelen.
- DFM-analyse– Een gratis ontwerpbeoordeling. We sturen u kostenbesparende suggesties voordat we ook maar één spade in het metaal snijden. Veel klanten voeren deze wijzigingen door en zien direct een lagere offerte.
- Alternatieve materiaalaanbevelingen– Soms is een exotische legering niet nodig voor een bepaalde toepassing. We stellen goedkopere of sneller te bewerken alternatieven voor, indien deze geschikt zijn voor de toepassing.
- Tolerantiebeoordeling– Wij signaleren onnodig krappe toleranties. Veel ingenieurs specificeren te streng zonder zich bewust te zijn van de kosten. Een simpele vraag van ons leidt vaak tot een ontwerpwijziging die de prijs aanzienlijk verlaagt.
- Advies voor batchoptimalisatie– Wij helpen klanten bestellingen te combineren. Vijftig stuks per maand gedurende zes maanden wordt één bestelling van driehonderd stuks. De prijs per stuk daalt. De klant bespaart geld. De leverancier werkt efficiënt. Beide partijen profiteren.
FAQ
Heeft de productiehoeveelheid invloed op de kosten?
Ja. Lage volumes leiden tot hoge kosten per stuk. De reden hiervoor zijn de vaste arbeidskosten. Programmeren, instellen, gereedschapsinstelling en eerste-stukcontrole kosten evenveel tijd, of het nu om één of honderd onderdelen gaat. Verdeel die vaste kosten over één onderdeel en de kosten per stuk lopen flink op. Verdeel ze over honderd onderdelen en de kosten dalen aanzienlijk.
Kan ik de kosten verlagen zonder het ontwerp te veranderen?
Ja, op verschillende manieren. Verhoog de batchgrootte. Dat alleen al verlaagt de kosten per stuk. Kies een andere bewerkingsfabriek. Sommige bedrijven zijn gespecialiseerd in kleine series en hanteren lagere uurtarieven voor kleine opdrachten. Gebruik materiaal met een vorm die dicht bij de uiteindelijke vorm ligt. Gietstukken, smeedstukken of geëxtrudeerd staafmateriaal verminderen de hoeveelheid materiaal die de machine moet verwijderen. Minder machinetijd betekent lagere kosten.
Wat is de meest effectieve methode om kosten te verlagen?
Versoepel de toleranties van niet-kritische zaken. Dit kost niets om te implementeren. Geen ontwerpwijziging. Geen materiaalwijziging. Geen nieuw gereedschap nodig.
Hoeveel kan ik besparen door gereedschapspaden te optimaliseren?
Doorgaans tien tot twintig procent. Het exacte percentage hangt af van de complexiteit van het onderdeel. Een eenvoudig blok met een paar gaten biedt weinig ruimte voor padoptimalisatie. Een complexe matrijskern met diepe uitsparingen en scherpe hoeken biedt aanzienlijke mogelijkheden. De besparing komt voort uit minder luchtsnijden, minder gereedschapswisselingen en slimmere voorbewerkingsstrategieën.
Is 5-assig altijd beter?
Nee. Drie-assige machines hebben lagere uurtarieven. Vaak dertig tot vijftig procent lager. Een drie-assige freesmachine is eenvoudiger. Hij verbruikt minder energie. De operators zijn gangbaarder en daardoor goedkoper per uur.
Vijf-assig frezen biedt meerwaarde in specifieke situaties. Denk aan onderdelen met ondersnijdingen, vormen onder complexe hoeken en diepe holtes waar de gereedschapslengte een probleem vormt. Als de geometrie van het onderdeel deze mogelijkheden niet vereist, is vijf-assig frezen slechts een duurdere manier om een klus met drie assen te klaren. Vijf-assig frezen moet alleen worden ingezet wanneer de vorm dit vereist. Anders is drie-assig frezen de beste optie om de kosten lager te houden.







