
Denk bijvoorbeeld aan de lens van de camera van je telefoon of de sensor van een endoscoop. Die zijn waarschijnlijk gemaakt van optisch plastic. Deze onderdelen zijn overal te vinden. Maar de productie ervan is een beetje een paradox. Het idee is om het materiaal zo helder als glas te maken. Maar het materiaal zelf lijkt in niets op glas.
Inleiding: De unieke uitdaging van optische kunststoffen
Hier ligt de kern van het probleem. Het bewerken van helder plastic voor optische toepassingen is een heel ander verhaal. Het is niet te vergelijken met het snijden van metaal, waarbij je kracht nodig hebt. Het is zelfs niet te vergelijken met het maken van een ruwe plastic behuizing. De uitdaging zit hem in de transparantie. Zelfs de kleinste imperfectie – een klein krasje, een vleugje hittevervaging of een intern spanningspunt – wordt zichtbaar. Het verpest het effect volledig. Je kunt niet zomaar een goede snede maken. Je moet het hele proces, van begin tot eind, onder controle hebben. Dit betekent dat je een compleet systeem van stappen nodig hebt, een 'procesketen'. Elke stap beïnvloedt de volgende. Eén fout aan het begin garandeert mislukking aan het einde. Deze handleiding leidt je door die keten.
Waarom is het zo moeilijk? De wetenschap achter de uitdaging
Het vergrotende effect van optische kunststoffen
Elke vlek en kras is direct zichtbaar omdat het licht erdoorheen moet schijnen. Het bewerken van transparant plastic is vergelijkbaar, maar dan nog erger.
Je geeft niet alleen vorm aan het oppervlak. Je geeft in feite vorm aan het hele pad dat het licht zal afleggen. Elk probleem in het materiaal of aan het oppervlak wordt daardoor verergerd.
Stel je een klein krasje voor, zo groot als een haar. Op een metalen beugel maakt dat niet uit. Maar op een lens zal zo'n krasje licht verstrooien. Het veroorzaakt een zichtbare waas of een vervormde reflectie. Het is een defect dat je niet kunt negeren.
Denk nu eens aan warmte. Bij het snijden van metaal moet je rekening houden met slijtage van het gereedschap. Bij het snijden van transparant plastic moet je je zorgen maken over het materiaal zelf. Als er te veel wrijving is, wordt het plastic niet alleen heet. Het kan op de snijplek heel lichtjes smelten of interne spanningen ontwikkelen. Deze spanningsbirefringentie is als een verborgen lens in je lens, die het licht de verkeerde kant op buigt.
Zelfs de structuur van het plastic is een probleem. Veel optische kunststoffen zijn amorf. Ze hebben geen korrelstructuur zoals metaal, maar ze kunnen vloeien en veranderen onder druk en hitte van het gereedschap. Dit kan de brekingsindex in dat gebied veranderen, en dat is precies wat je probeert te controleren.
Het vijandige trio van optische kunststoffen: hitte, zachtheid en spanning.
Hé, even voor de duidelijkheid: als je met optisch plastic werkt, krijg je te maken met drie grote uitdagingen. Die komen altijd tegelijk voor, en dat is gewoon geweldig! Ik weet dat het lastig is, met al die hitte, zachtheid en spanning.
Hitte: Dit is niet zoals metaal. Plastic heeft een veel lager smeltpunt. De wrijving tijdens het snijden genereert warmte. Wees voorzichtig met de hitte, maar maak je geen zorgen, dat overkomt iedereen wel eens! Het kan af en toe wat aan het gereedschap blijven plakken, maar dat is geen ramp. Maak je geen zorgen als het een beetje smelt rond de snijkant; dit is volkomen normaal en laat alleen een ruw, troebel oppervlak achter. Helaas kan het ook microbarsten veroorzaken, wat we craquelé noemen. Dit zijn minuscule breukjes die je nauwelijks kunt zien, maar ze verstrooien licht als een gebarsten voorruit.
Zachtheid: Glas is bros, toch? Het breekt netjes. Optische kunststoffen zijn buigzaam. Ze geven een beetje mee. In plaats van een schone breuk kan het snijgereedschap het materiaal uit elkaar trekken en scheuren. Helaas betekent dit dat de oppervlakteafwerking niet helemaal is wat we gehoopt hadden. Er zijn een paar kleine scheurtjes en vervormingen, maar ik weet zeker dat we daar wel iets aan kunnen doen. Dat kun je later niet meer wegpolijsten. De basis is al beschadigd.
Interne spanning: Dit is de verborgen boosdoener. Het is mogelijk dat er tijdens het spuitgieten al spanning in het plastic is opgebouwd. Vervolgens voegt het bewerkingsproces daar nog meer mechanische en thermische spanning aan toe. Deze spanning blijft niet zomaar zitten. Het heeft twee nadelige gevolgen.
- Geen zorgen, het veroorzaakt slechts een lichte kleurvariatie. Het betekent gewoon dat het gespannen plastic het licht in twee verschillende richtingen buigt, wat soms wazige of dubbele beelden kan veroorzaken. Je kunt het pas zien als je het onderdeel onder gepolariseerd licht houdt; dan zullen de spanningspatronen eruitzien als een psychedelische kaart van je fouten.
- Het onderdeel kan na het nauwkeurig bewerken nog steeds vervormen of kromtrekken. Dan is het nutteloos.
Je moet ze alle drie tegelijk bestrijden. Vergeet niet om het snijvlak te laten afkoelen om de hitte te neutraliseren. Gebruik echt scherpe gereedschappen en zorg voor perfecte snijbewegingen om het zachte materiaal te snijden in plaats van te scheuren. En zorg ervoor dat je het hele proces goed beheert om te voorkomen dat er extra spanning op het werkstuk komt te staan. Het is een ware evenwichtsoefening.
Foundation First: De juiste optische kunststof kiezen
Het kiezen van het juiste optische plastic is de eerste, en waarschijnlijk belangrijkste, beslissing bij precisiebewerking. Het materiaal dat u kiest, is cruciaal voor de uiteindelijke kwaliteit van uw onderdeel. Deze basis bepaalt de mate van helderheid die u kunt bereiken, welke bewerkingsstrategieën u moet gebruiken om hitte en spanning te vermijden, en hoe het onderdeel zal presteren in de uiteindelijke toepassing.
De onderstaande tabel geeft een overzicht van enkele van de belangrijkste optische kunststoffen, zodat u een weloverwogen keuze kunt maken.
| Materiaal | Optische helderheid (transmissie) | Belangrijkste voordelen | Belangrijkste nadelen | beste voor |
| PMMA (acryl) | 92-93% | Uitstekende helderheid, goede weerbestendigheid en UV-bestendigheid, gemakkelijk te bewerken en kosteneffectief. | Relatief broos, zachter oppervlak (krast gemakkelijk), beperkte thermische stabiliteit. | Niet-kritische lenzen, lichtgeleiders, displays, beschermende vensters en prototypes. |
| Polycarbonaat (pc) | 87-91% | Uitzonderlijke slagvastheid en taaiheid, goede hittebestendigheid, lage dubbele breking. | Minder transparant dan PMMA/COP, gevoelig voor krassen, vereist zorgvuldig drogen vóór verwerking. | Veiligheidslenzen, beschermkappen, autoverlichting en onderdelen die een hoge duurzaamheid vereisen. |
| COP (bijv. ZEONEX®) | ~ 92% | Extreem lage waterabsorptie (uitstekende vormvastheid), zeer lage dubbele breking, hoge zuiverheid/weinig onzuiverheden. | Duur, gevoelig voor bepaalde oplosmiddelen en kan broos zijn. | Uiterst nauwkeurige lenzen (camera's, medische apparatuur), optische componenten die stabiliteit vereisen in vochtige omgevingen. |
| Optische polyesters (bijv. PET, PLLA) | >83.5% (film) | Kan biocompatibel en biologisch afbreekbaar zijn, geschikt voor films, evenwichtige eigenschappen. | Over het algemeen kan een lagere optische helderheid dan andere opties een hoger optisch verlies tot gevolg hebben. | Optische films voor beeldschermen en gespecialiseerde biomedische toepassingen (bijv. biologisch afbreekbare golfgeleiders). |
De allernieuwste technieken: precisiebewerking
De gouden standaard: enkelpunts diamantdraaien (SPDT)
Stel je voor dat je een uiterst precieze CNC-draaibank gebruikt. Geen zorgen, hij heeft geen stalen mes – in plaats daarvan gebruikt hij een snijpunt gemaakt van een enkel diamantkristal. Deze diamant wordt met zorg tot een perfect scherpe punt geslepen. Ik kan je met genoegen vertellen dat de machine zelf is gebouwd voor absolute stabiliteit, geïsoleerd van trillingen en temperatuurschommelingen.
U zult versteld staan hoe goed deze machine kunststoffen zoals polycarbonaat (PC) of PMMA snijdt tot een zo glad oppervlak – de ruwheid wordt gemeten in nanometers! We hebben het over een oppervlakteruwheid van minder dan 5 nanometer. Dat is op moleculair niveau. Het gesneden oppervlak is zo helder als een spiegel wanneer het van de machine komt. U kunt het traditionele polijstproces soms overslaan.
Ondersteunende technieken of Optische kunststoffen
Oké, laten we het over de praktische kant hebben. Voor perfecte oppervlakken heb je Single Point Diamond Turning (SPDT). Maar wat als je een complexe reeks kleine lenzen nodig hebt, of als je de matrijs bouwt waarmee je een miljoen cameralenzen kunt maken? Dan komen de ondersteunende technieken van pas.
Microfrezen: het gereedschap voor complexe geometrie
Microfrezen is absoluut de meest veelzijdige optie voor SPDT. SPDT is uitstekend geschikt voor gladde, continue optische kunststofoppervlakken, maar als u scherpe randen, diepe holtes of ingewikkelde structuren moet frezen, is microfrezen de beste keuze.
Deze techniek is van groot belang voor het rechtstreeks creëren van complexe optische structuren, en nog meer voor het bewerken van de matrijsen die worden gebruikt bij spuitgieten op grote schaal. Een onderzoeksteam gebruikte bijvoorbeeld hardmetalen gereedschappen om diffractiepatronen, zoals blaze-roosters, rechtstreeks op het oppervlak van nikkel-fosfor (NiP) matrijsinzetstukken aan te brengen. Deze microstructuren, die lichtdiffractie regelen voor beveiligings- of optische functies, werden vervolgens perfect gerepliceerd op optische kunststofonderdelen.
De uitdaging? In principe wil ik het je gewoon zo makkelijk mogelijk maken door ervoor te zorgen dat alles altijd op de juiste plek zit! Het is heel belangrijk dat er voldoende ruimte is voor het gereedschap om te manoeuvreren zonder andere delen van de mal te raken. Je moet gewoon superprecies zijn om optisch plastic te maken dat geen licht verstrooit. Maak je niet al te veel zorgen over perfectie op atomair niveau. Wat belangrijker is, is het creëren van een perfecte en complexe geometrie.
Het replicatieproces van optische kunststoffen: van master tot miljoenen
Hieronder volgt het belangrijkste industriële productieproces dat optische kunststofcomponenten betaalbaar maakt:
- Maak een perfecte mal: Dit is de belangrijkste, kostbaarste en meest tijdrovende stap. We gebruiken technieken zoals uiterst nauwkeurige diamantbewerking (zoals SPDT of microfrezen) om een mastermal te maken, vaak van gehard staal of een nikkellegering zoals NiP, met een perfecte afwerking zonder dat nabewerking nodig is. Dit is het "origineel", de mal waarop alle kopieën gebaseerd zijn.
- Massareplicatie via gieten: Vervolgens gebruiken we deze matrijs in een spuitgietmachine. We vullen de matrijs met gesmolten optisch plastic van optische kwaliteit (zoals PC of PMMA). Wanneer het afkoelt en stolt, neemt het precies de tegenovergestelde vorm van de matrijs aan, waardoor het optische oppervlak wordt gerepliceerd.
- Het resultaatJe krijgt miljoenen identieke, hoogwaardige optische kunststofcomponenten tegen een extreem lage prijs per stuk.
Het belangrijkste punt is deze verandering in denkwijze: je investeert al je precisiewerk één keer in de mal. Elk plastic onderdeel dat eruit komt, is een bijna perfecte kopie. Dit is de productieketen die plastic lenzen in elke smartphone en autosensor mogelijk maakt.
De onmisbare stap: nabewerking voor optische perfectie
Het werk van de machine is nooit de laatste stap. Elke keer dat je snijdt, zelfs als het perfect is, raakt er altijd een klein stukje optisch plastic een beetje beschadigd. Het is als een "beschadigde laag" van gespannen of gescheurd materiaal. Als je daar stopt, krijg je waas en verstrooiing. Dat is wat een simpele machine zo bijzonder maakt. Het heeft ook een aantal geweldige functies, zoals antireflectie, waardoor je scherper kunt zien.
Polijsten en gladmaken: de beschadigde laag verwijderen
Het idee is om het beschadigde oppervlak voorzichtig te verwijderen zonder nieuwe problemen te veroorzaken, zoals krassen of spanning. Het is een delicate operatie, maar ik ben ervan overtuigd dat het ons lukt.
Magnetorheologische afwerking (MRF)
Dit is de beste methode voor hoogwaardige precisieoptiek. Je kunt het zien als een "slim" polijstgereedschap.
- Hoe werkt onze technologie?De machine maakt gebruik van een magnetorheologische vloeistof, een vloeistof gevuld met magnetische deeltjes. Een sterke elektromagneet maakt deze vloeistof direct stijf, waardoor deze verandert in een nauwkeurig polijstlint. Het optische onderdeel wordt tegen dit lint gedrukt en beweegt erdoorheen. De computergestuurde magneet kan de stijfheid van de vloeistof in realtime aanpassen, waardoor complexe gebogen oppervlakken met extreme precisie gepolijst kunnen worden.
- Waarom het belangrijk isHet polijst zonder nieuwe warmte of spanning te genereren. Het verwijdert materiaal op betrouwbare wijze, waarbij vaak een oppervlakteruwheid (RMS) van slechts ~2.6 nm of zelfs lager wordt bereikt. Deze methode kan niet alleen het oppervlak gladmaken, maar ook minuscule vormfouten die tijdens de bewerking zijn ontstaan, corrigeren.
Gespecialiseerde polijstslurries
Voor de meeste klussen werkt een combinatie van chemicaliën en mechanische actie uitstekend.
- Hoe werkt onze technologie?Hé, je hoeft alleen maar een slurry over het onderdeel te laten lopen. Een slurry is gewoon een vloeibaar mengsel van ultrafijne schurende deeltjes (zoals nanodiamanten of ceriumoxide), en het is supergemakkelijk! De chemische samenstelling van de slurry is zorgvuldig afgestemd op het specifieke plastic om etsen of vertroebeling te voorkomen, waardoor elke keer een perfecte pasvorm gegarandeerd is.
- Het praktische perspectiefHet is voor veel bedrijven een toegankelijkere methode dan MRF. De controle zit hem in de samenstelling van de slurry, de polijstdruk en de tijd. Het idee is om het materiaal voorzichtig en gelijkmatig te verwijderen.
Bij 3D-geprint Onderdelen: Dompelcoating
3D-geprinte optische elementen hebben een ander probleem: gelaagde "trapvormige" oppervlakken die licht erg slecht verstrooien. Het is niet echt praktisch om elk oppervlak afzonderlijk te polijsten.
- De oplossingWe kunnen het coaten met een hars met een overeenkomende brekingsindex. Het geprinte onderdeel wordt ondergedompeld in een vloeibare optische hars. Wanneer je het eruit haalt, hecht er een dunne, gelijkmatige laag aan. Deze hars vloeit en egaliseert de trapvormige structuren. Zodra het is uitgehard, vormt het een mooie, gladde buitenlaag.
- Waarom het werktDe hars is zo samengesteld dat de brekingsindex vrijwel gelijk is aan die van het basismateriaal. Hierdoor is de coating vrijwel onzichtbaar voor licht, omdat reflecties aan het grensvlak tot een minimum worden beperkt. Het is een snelle en eenvoudige manier om een optisch oppervlak te creëren op een complexe geprinte vorm.
De cruciale volgende stap in optische kunststoffen: functionele coatings
Oké, laten we het duidelijk stellen. De bewerking stopt hier. Zelfs het beste diamantgeslepen oppervlak is niet afgewerkt. Het heeft een beschadigde laag. Die moet verwijderd worden. Nabewerking is geen suggestie, maar de enige manier om een echt optisch oppervlak te verkrijgen. In deze stap worden ook coatings aangebracht voor een optimale werking.
De ultieme upgrade: functionele coating
Een gepolijst plastic oppervlak is klaar, maar nog niet af. Het is nog zacht. Het reflecteert te veel licht. Een functionele coating is een onmisbare upgrade. Het maakt het duurzaam en zorgt ervoor dat je alles in volle kleur kunt zien.
Plasma-ion-ondersteunde afzetting (PIAD)
Dit is voor hoogwaardige, meerlaagse coatings.
- Hoe werkt onze technologie?In een vacuümkamer worden de coatingmaterialen verdampt. Tijdens het afzetten wordt een ionenbundel op het onderdeel gericht. Door deze ionenbombardementen worden de coatingmoleculen zeer dicht op elkaar gepakt.
- Het resultaatJe krijgt echt harde, dichte en kleverige folies. Die laten niet los. Zo bouw je complexe, meerlaagse antireflectielagen (AR-lagen) die duurzaam genoeg zijn voor militaire of ruimtevaartoptiek. Het is een prestatienorm.
Atoomlaagafzetting (ALD)
Dit is bedoeld om zeer nauwkeurig te werken met complexe vormen.
- Hoe werkt onze technologie?We brengen gasvormige chemicaliën één voor één in de kamer. Deze reageren met het oppervlak van het onderdeel in zelfbeperkende cycli, waardoor de coating laagje voor laagje wordt opgebouwd.
- Het resultaatDe coating is perfect, volkomen uniform. Hij past zich aan elke vorm aan, of het nu gaat om diepe groeven, complexe 3D-lenzen of zelfs nanoporiën. De diktecontrole is uiterst nauwkeurig. Hij is weliswaar trager, maar ongeëvenaard voor complexe geometrieën.
AR-plas® plasma-etsen (een coatingvrije methode)
Deze aanpak is anders. Er wordt geen laag toegevoegd, maar het oppervlak zelf wordt veranderd.
- Hoe werkt onze technologie?Een plasmabehandeling etst de bovenste laag van het plastic. Hierdoor ontstaat een woud van microscopische pilaren of poriën – een nanostructuur kleiner dan de golflengte van licht.
- Het resultaatDeze nanostructuur verandert geleidelijk de brekingsindex van lucht naar optisch plastic. Het vermindert reflecties drastisch. Omdat het geen film is, kan er niets afbladderen of barsten. Het is zeer duurzaam en geïntegreerd.
De complete procesketen
Dit is de volledige reeks. Je kunt geen stap overslaan.
Praktisch stappenplan: Hoe plan je je project?
Laten we het eens stap voor stap bekijken. Het maken van optische kunststof onderdelen is lastig. Maar het is een systematische uitdaging. Je kunt het onder de knie krijgen door een duidelijk stappenplan te volgen. Hier is je handige handleiding.
Uw projectroutekaart: een stappenplan
Ga niet meteen aan de slag met de machine. Plan eerst achteruit, uitgaande van de uiteindelijke behoefte.
Stap 1: Definieer eerst uw specificaties. Wees meedogenloos.
Dit is niet de laatste stap. Het is de eerste. Zorg ervoor dat je de exacte cijfers opschrijft. Die zullen bepalend zijn voor elke keuze die je later maakt.
- Oppervlakteruwheid: Zorg ervoor dat u het aangeeft in Ra (gemiddelde ruwheid) of RMS. Even ter bevestiging: is 5 nm Ra acceptabel, of moet u naar 2 nm gaan? Dit helpt u bij het bepalen van de beste polijstmethode.
- Optische prestatieDus, kunt u de doorgelaten golffrontfout definiëren? Hoeveel kan het licht vervormen? Stel ook een limiet in voor waas.
- CoatingprestatiesStel een ambitieus doel. Ik wilde even navragen: is voor een antireflectiecoating een reflectiviteit van minder dan 0.5% per oppervlak vereist? Of zelfs lager?
- MilieubehoeftenWordt het blootgesteld aan hoge temperaturen, vochtigheid of UV-licht? Laten we dat nu definiëren.
Stap 2: Selecteer uw materiaal. Gebruik de specificaties als filter.
De cijfers uit stap 1 beperken de keuze. Ga niet zomaar voor plastic, hoor.
- Optische behoeften: Controleer alstublieft de brekingsindex en het Abbe-getal. Komen die overeen met uw ontwerp?
- Mechanische en milieueisenIs het voor een robuust apparaat? Dan heb je wellicht polycarbonaat (PC) nodig. Als je iets zoekt dat geen vocht absorbeert, is een cyclo-olefinepolymeer (COP) misschien het overwegen waard. Als je iets zoekt dat bestand is tegen chemicaliën, is PMMA een uitstekende optie.
- bewerkbaarheidHoud er rekening mee dat sommige materialen gemakkelijker te polijsten zijn dan andere. Dit heeft invloed op de kosten en de levertijd.
Stap 3: Kies je productiemethode. Volume is allesbepalend.
Dit is een heel belangrijk moment in de geschiedenis van het bedrijf.
- Pad A: Prototypes of kleine series (directe bewerking). Elk onderdeel wordt afzonderlijk bewerkt en gepolijst. Gebruik SPDT voor gladde oppervlakken en microfrezen voor complexe details. Het is een flexibele methode, maar de kosten per onderdeel zijn hoog. Perfect voor R&D, prototypes of op maat gemaakte medische apparaten.
- Pad B: Optie B draait om het maken van heel veel kopieën. Je investeert in een perfecte matrijs (gefreesd met SPDT/microfrezen). Vervolgens gebruik je spuitgieten om miljoenen kopieën te maken. De kosten per onderdeel zijn minimaal. Dit is geschikt voor consumentenelektronica en autosensoren. Je initiële kosten en tijd zitten in de matrijs.
Stap 4: Integreer nabewerking vanaf het begin. Niet als een bijzaak.
Dit is waar projecten mislukken. Zorg ervoor dat je bij het opstellen van je ontwerp, planning en budget ook het polijsten en coaten meeneemt.
- Ontwerp ervoorDenkt u dat MRF de vorm van uw onderdeel kan polijsten? Ik vroeg me namelijk af of er diepe groeven in zitten die lastig te coaten zijn met ALD.
- Reserveer er budget voor.Nabewerking kan net zoveel kosten als de bewerking zelf. Onderschat deze kosten niet.
- Tijdschema hiervoorHet polijsten en coaten kost veel tijd. Een 'snelle' diamantslijpbeurt levert geen afgewerkt optisch product op.
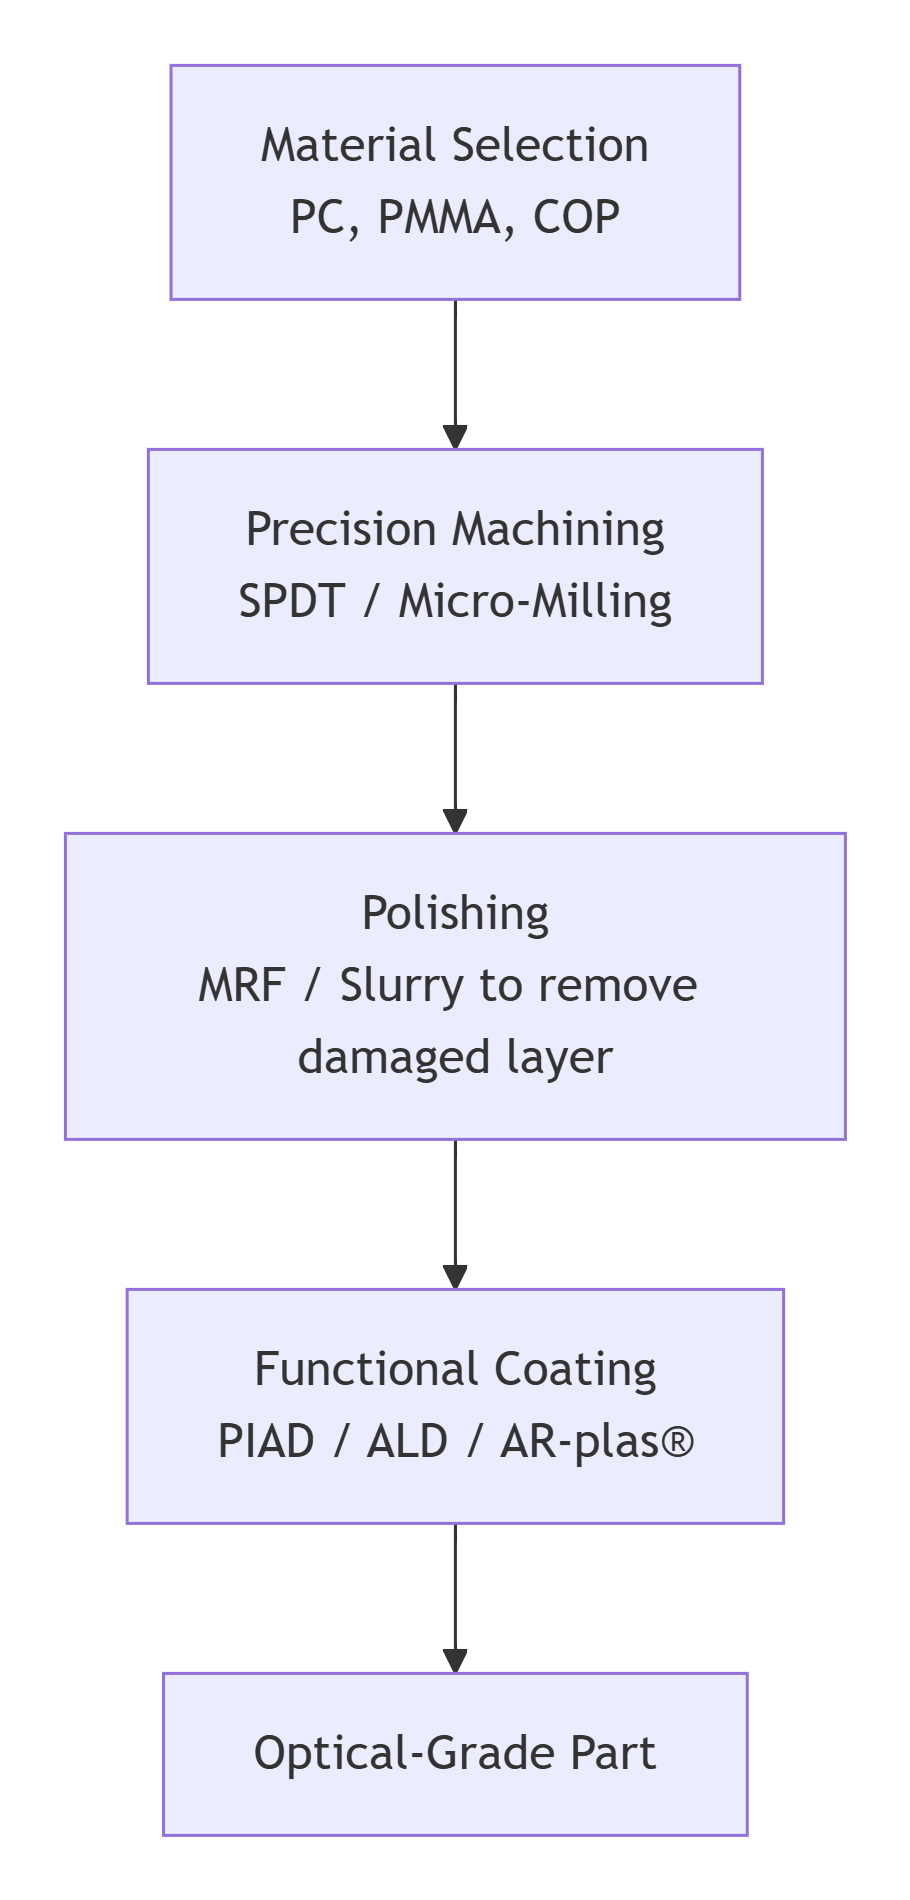
De kernfilosofie: het is een procesketen.
Dit is geen checklist. Het is een ketting. Elke schakel is afhankelijk van de vorige.
Het materiaal dat u kiest, beïnvloedt de manier waarop het bewerkingsproces wordt uitgevoerd. De bewerkingsmethode bepaalt het type beschadigde laag . Die beschadiging is wat we moeten bekijken bij het kiezen van de juiste polijsttechniek. Het uiteindelijke gepolijste oppervlak bepaalt welke coatingtechnologie goed hecht.
Als je één schakel breekt, breekt de ketting. Het onderdeel ziet er misschien nog goed uit, maar het zal dof zijn, licht verstrooien of de coating zal afbladderen.
Maar als je de juiste stappen volgt – als je de specificaties vastlegt, het materiaal kiest, de juiste productiemethode voor je volume selecteert en vanaf dag één rekening houdt met nabewerking – dan kun je het. Je kunt van een blanco stuk transparant plastic een betrouwbaar, hoogwaardig optisch component maken.
De uitdaging is reëel. De weg is duidelijk. Beheers de keten, en je beheerst het proces.
Het NOBLE-voordeel in optische precisiebewerking
Het proces dat we zojuist hebben doorlopen is complex. Elke stap kent valkuilen. Als je het intern uitvoert, moet je investeren in machines, proceskennis en tijd. Er is echter een andere weg.
Overweeg het voordeel van de NOBLE.
Wij zijn een gespecialiseerde partner die zich op één ding richt: het complexe proces van het bewerken van optisch hoogwaardig kunststof. Wij nemen alles voor u uit handen, van uw eerste prototype tot een volledige productie in kleine oplages. De complexiteit is aanzienlijk. Maar met een team dat weet wat het doet, wordt het bereiken van een uitstekende optische kwaliteit een betrouwbaar en efficiënt proces. Het is geen onderzoeksproject meer, maar een standaard productiestap.
Ons team van professionele ingenieurs
Dit is de kern. Uw project wordt niet overgedragen aan een machineoperator. Het wordt begeleid door een toegewijd team. Onze optische ingenieurs en productie-ingenieurs werken samen.
Ze bieden u vanaf het begin deskundig advies. Eerst voeren we een ontwerp-voor-maakbaarheid (DFM)-analyse uit. Ze bekijken uw model en specificaties. Ze vertellen u of een radius te scherp is om te polijsten. Waarschijnlijk stellen ze een materiaalwijziging voor om spanningsbirefringentie te verminderen. Deze begeleiding staat u bij elke stap terzijde, van het kiezen van het bewerkingspad en het plannen van de polijstcyclus tot het specificeren van de coating. We staan voor u klaar bij elke technische uitdaging. Elk probleem wordt aangepakt door iemand die het al eerder heeft opgelost.
Snelle doorlooptijden
Snelheid is essentieel. Onze workflow is geen standaardwerkplaatsplanning. Deze is geoptimaliseerd voor optische onderdelen. We hebben speciaal hiervoor personeel ingezet.
Het resultaat zijn toonaangevende levertijden voor uiterst nauwkeurige componenten. Wij versnellen uw ontwikkelingscyclus. U krijgt sneller functionele prototypes. U kunt direct beginnen met proefproductie. Deze snelheid bereikt u niet door concessies te doen aan de kwaliteit. Het komt voort uit een beproefd, gestroomlijnd proces.
Efficiënte en proactieve communicatie
U zult op de hoogte zijn van de ontwikkelingen. Wij garanderen heldere, consistente en technische communicatie. U ontvangt geen vage updates.
We informeren onze klanten bij elke belangrijke mijlpaal. Het eerste product wordt gesneden. De MRF-polijstcyclus is voltooid. De coatingkamercyclus is afgerond. Belangrijker nog, we werken proactief samen. Als onze engineers tijdens de inspectie een potentieel probleem met een tolerantie signaleren, nemen ze direct contact met u op met de relevante gegevens en een voorgestelde oplossing. Zo bent u ervan verzekerd dat het eindproduct aan alle specificaties voldoet. Geen verrassingen dus.
De Stichting: Kwaliteitscertificeringen
Processen zijn slechts zo goed als het systeem dat ze aanstuurt. Onze toezegging is formeel vastgelegd.
Wij zijn ISO 9001- en ISO 13485 -gecertificeerd. Dit is niet zomaar een plaquette aan de muur; dit is een officiële viering.
- Ons kwaliteitsmanagementsysteem is gecertificeerd doorISO 9001 Elke procedure is gedocumenteerd. Elke meting is traceerbaar. Onze machines zijn gekalibreerd. Onze processen zijn gecontroleerd en herhaalbaar.
- Even ter informatie, ISO 13485 Dit raamwerk draait volledig om medische hulpmiddelen. Het is veel grondiger. Het gaat om risicobeheer, het ordenen van documenten en het waarborgen van hygiëne. Het zorgt ervoor dat componenten voor chirurgische instrumenten of diagnostische apparaten volgens de hoogste normen worden vervaardigd.
Dit geeft klanten in de medische , ruimtevaart- , e- en automobielindustrie echt vertrouwen. Uw optische componenten worden niet op een ad-hocmanier gemaakt. Ze worden geproduceerd onder een gecertificeerd en gecontroleerd kwaliteitsmanagementsysteem. Dit is de laatste stap in onze productieketen voor optische kunststoffen, waar we geen compromissen over sluiten.
De weg naar optische kunststoffen is een hele ontdekkingsreis. Je kunt het alleen doen of een gids inschakelen die elke bocht kent. Laten we het hebben over jouw wensen.
FAQ
Ik heb een ontwerp voor een plastic lens. Wat is de allereerste stap die ik moet nemen?
De allereerste stap is een Design for Manufacturability (DFM)-beoordeling. Doe dit voordat je iets anders doet. Een perfect optisch ontwerp is niet altijd haalbaar. Toleranties kunnen te klein zijn. Een hellingshoek kan ontbreken. Het materiaal kan ongeschikt zijn voor bewerking.
Wat is de grootste misvatting over het bewerken van optische kunststoffen?
De grootste fout is denken dat de machine het werk afmaakt. Dat is niet zo. Het onderdeel komt nooit direct met een afgewerkt optisch oppervlak van de matrijs. Nabewerking is geen extraatje, maar noodzakelijk. Optisch plastic vereist speciaal polijsten en een functionele coating. Dit alles gebeurt met hoogwaardige apparatuur. Het is onderdeel van het proces. Als je deze stappen overslaat, krijg je een prototype, geen component.
Mijn project heeft een zeer strakke deadline. Hoe kan ik het project snel afronden zonder in te leveren op kwaliteit?
Snelheid en kwaliteit komen voort uit hetzelfde: een gecontroleerd systeem. Ze hoeven niet tegen elkaar op te heffen. Onze snelle levertijden zijn te danken aan drie dingen:
- Proactieve DFM. We pakken problemen in de ontwerpfase al aan, voordat ze tot vertragingen op de werkvloer leiden.
- Toegewijd management. Je hebt een duidelijk aanspreekpunt. De communicatie verloopt efficiënt. Niets raakt zoek.
- Interne procesketen. Wij doen alles zelf. Precisiebewerking (SPDT), geavanceerd polijsten (MRF), functionele coating (PIAD). We besteden geen stappen uit. Dit betekent dat u niet hoeft te wachten op andere leveranciers en dat u altijd dezelfde consistente service krijgt. We hebben controle over elke fase van het proces, zodat u er zeker van kunt zijn dat de kwaliteit altijd gegarandeerd is.
Waarom kan ik voor mijn transparante optische kunststof onderdelen niet gewoon naar een standaard machinefabriek gaan?
Standaardwerkplaatsen missen de noodzakelijke omgeving. Ze hebben geen trillingsdempende vloeren of schone lucht. Ze beschikken niet over dezelfde hoogwaardige gereedschappen, zoals diamantslijpmachines met enkelkristallen. Ze hebben weinig kennis van de cruciale nabewerkingsstappen, zoals magnetorheologische afwerking of dunnefilmcoating.
Als je dit in een standaard werkplaats laat doen, eindigt het hoogstwaarschijnlijk als afval. De onderdelen zullen dof zijn. Ze zullen krassen hebben. De afmetingen zullen niet kloppen. Je betaalt voor een optisch plastic onderdeel dat niet eens doet wat het moet doen.
Hoe ga je om met communicatie en updates gedurende een project met optische kunststoffen?
Wij regelen het zelf. Goed werk vereist duidelijke communicatie. Vanaf het begin krijgt u een toegewijde projectingenieur toegewezen. Deze persoon is uw belangrijkste contactpersoon.
We houden u in elke fase op de hoogte: vanaf het moment dat het materiaal besteld is, na het snijden van het eerste artikel, tijdens het polijsten, na het coaten en bij de eindinspectie. Deze updates bevatten vaak gedetailleerde inspectierapporten met gegevens.







