
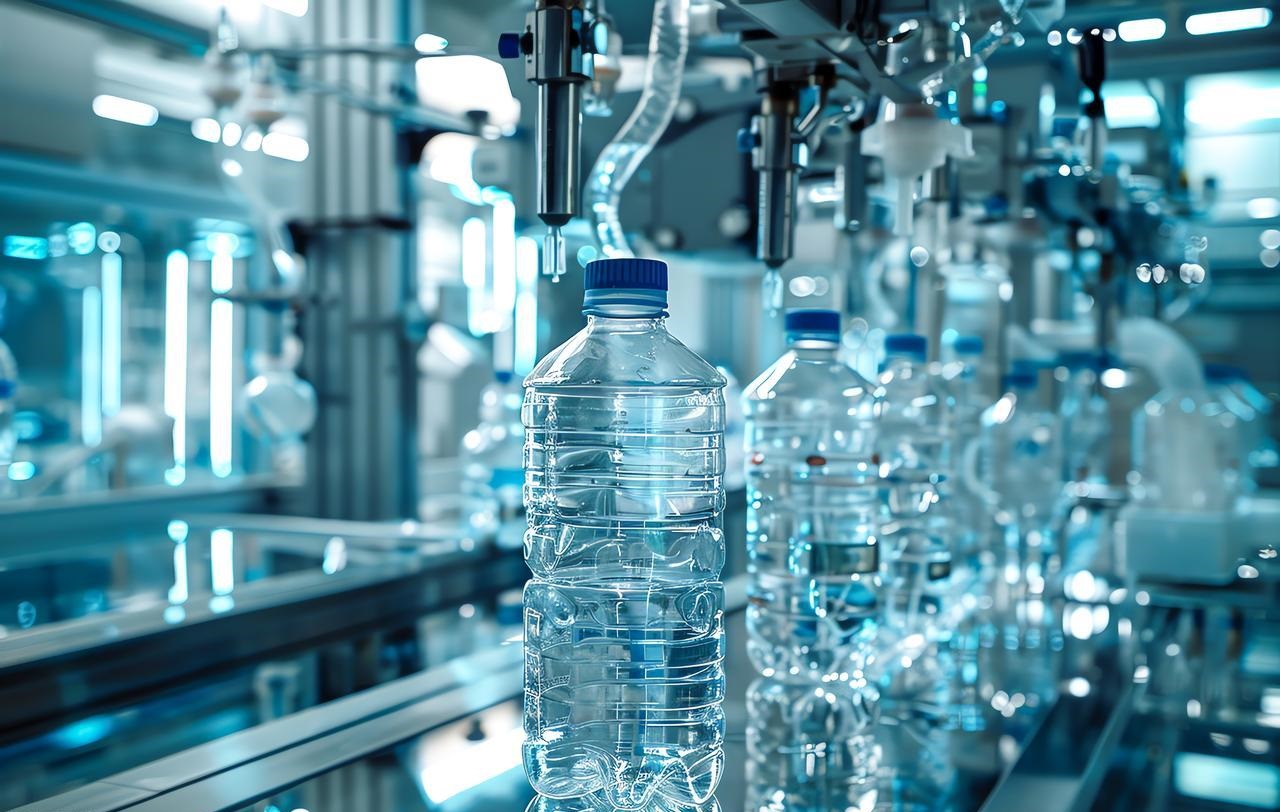
Wat is Blaasvormen
Stel, je hebt een stuk materiaal en je wilt er iets dunwandigs en hol van maken (zoals een fles), hoe pak je dat aan? Je zou het rechtstreeks uit het materiaal kunnen snijden, maar dat is nogal omslachtig. Het is verspillend en tijdrovend. Je zou twee stukken aan elkaar kunnen lijmen, maar dan blijft er een naad achter. Dat is waar het blaasvormen om de hoek komt kijken.
Blaasvormen is in principe hetzelfde als het opblazen van een ballon in een fles. Ingenieurs smelten plastic tot een zachte buis in een mal en blazen er vervolgens lucht in. Het plastic zet zeer snel uit en past zich nauwsluitend aan de mal aan. Nu is het een kwestie van wachten tot het is afgekoeld en het onderdeel eruit halen. Dit proces produceert een hol, dunwandig onderdeel.
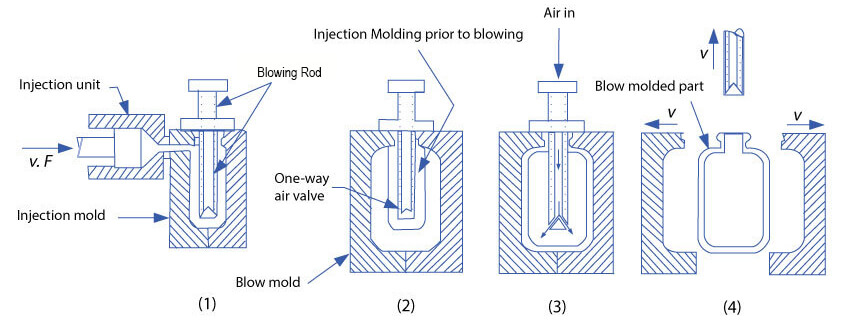
Het blaasvormproces: hoe werkt het?
Soorten blaasvormprocessen
Blaasvormen wordt hoofdzakelijk onderverdeeld in drie typen: extrusieblaasvormen, spuitblaasvormen en rekblaasvormen. Ik zal nu een kort overzicht van elk geven.
| Type | Hoe het werkt | beste voor |
| Extrusie | Een buis uitknijpen → vastklemmen → opblazen. | Grote en complexe containers (kannen, vaten). |
| Injectie | Maak een voorversterker met een perfecte hals → blaas hem op. | Kleine, nauwkeurige verpakkingen (pillenflesjes). |
| Stretch | Maak een voorvorm → rek hem uit → blaas hem op. | Stevige, transparante flessen (frisdrankflessen, waterflessen). |
Stapsgewijs overzicht van het blaasvormproces
Hoe werkt het blaasvormproces precies? In essentie wordt het blaasvormproces gebruikt om holle plastic voorwerpen te maken, zoals frisdrankflessen, shampooflessen of zelfs grote benzinetanks. Het principe is eenvoudig: je neemt een hete, zachte klomp plastic (een zogenaamde "parison"), plaatst deze in een mal en blaast er vervolgens lucht in, net als bij een ballon. Het plastic zet uit en past zich aan de mal aan, koelt af en je hebt je eindproduct.
De meest voorkomende methode heet extrusieblaasvormen. Hieronder leggen we stap voor stap uit hoe dit werkt:
Stap 1: Het plastic smelten en eruit persen.
- Geef het: Ze gieten kleine plastic korrels in een machine.
- Smelt het: De machine verhit de korrels en laat ze smelten tot ze een kleverige massa vormen.
- Vorm de vlek: Het gesmolten plastic wordt vervolgens door een rond gat geperst, waardoor een hete, slappe, holle buis ontstaat. Deze buis is de "parison".
Deze paragraaf is het uitgangspunt. De kwaliteit ervan bepaalt hoe goed het eindproduct zal zijn.
Stap 2: Het plastic opvangen in een mal
- Schimmel opent zich: De twee helften van de mal zijn open en klaar voor gebruik.
- De blob zakt naar beneden: Als de hete plastic buis lang genoeg is, wordt deze losgesneden.
- De mal sluit zich af: De twee helften van de mal klappen snel dicht, waardoor de zachte plastic buis erin wordt opgesloten. De mal knijpt en sluit de bovenkant (die de flessenhals vormt) en de onderkant af, waarbij overtollig plastic wordt weggesneden.
Stap 3: Het "blazen"-gedeelte
- De luchtleiding gaat erin: Een dunne metalen buis (een zogenaamde "blaaspin") beweegt zich naar beneden in de afgesloten flessenhals.
- Pomp lucht in: Door deze buis wordt perslucht onder hoge druk in het opgesloten, zachte plastic geblazen.
- Het zwelt op: Het plastic zet uit als een ballon en drukt zich tegen de koude wanden van de mal. Het neemt precies de vorm van de mal aan, inclusief alle details of tekst.
Stap 4: Afkoelen en laten stollen
- Vasthouden en afkoelen: De luchtdruk wordt enkele ogenblikken aangehouden terwijl de mal (waar koud water doorheen stroomt) het plastic afkoelt en hard maakt.
- Laat de lucht eruit: Zodra het plastic hard is geworden, ontsnapt de lucht.
Deze afkoelingsstap is vaak het langzaamste onderdeel van het hele proces. Door deze stap te versnellen, kun je meer flessen per uur produceren.
Stap 5: De mal openen en het product eruit halen
De mal opent zich: de twee helften van de mal splijten van elkaar.
Het product komt eruit: De nu lege fles wordt naar buiten geduwd.
Een kleine opruimbeurt: De fles heeft misschien nog wat laatste afwerking nodig, zoals:
- Trimmen: Snijd de overtollige plastic stukjes aan de boven- en onderkant weg.
- Decoreren: Labels toevoegen of erop printen.
- Kwaliteitscontrole: Ervoor zorgen dat het er goed uitziet en geen gaten of dunne plekken heeft.
Vervolgens sluit de mal zich weer en herhaalt het hele proces zich!
Een kort overzicht van andere typen
Er zijn nog een paar andere veelgebruikte methoden:
Injectieslag vormen
Geschikt voor: Zeer nauwkeurige, kleine voorwerpen zoals medicijnflesjes. De hals (opening) is erg netjes en er is geen naad zichtbaar.
Het verschil: eerst wordt door middel van spuitgieten een nauwkeurig, reageerbuisachtig stuk met een reeds gevormde flessenhals gemaakt. Vervolgens wordt het, terwijl het nog heet is, naar een ander station verplaatst waar het in de uiteindelijke vorm wordt geblazen.
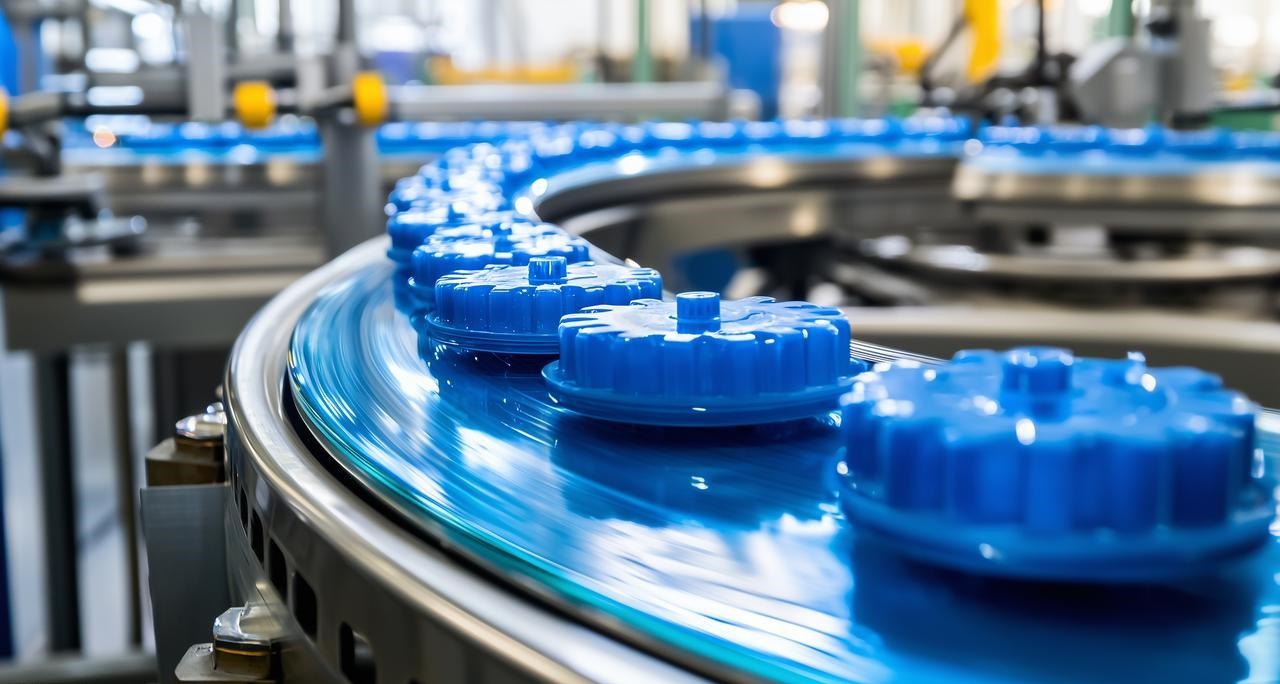
Stretch Blow Molding
Geschikt voor: Water- en frisdrankflessen (meestal gemaakt van PET). Het maakt het plastic sterker en transparanter.
Het verschil: voordat ze de lucht erin blazen, rekken ze de plastic bal zowel naar boven als naar beneden en naar buiten. Door dit 'rekken' wordt het plastic veel steviger.
De kernidee in een notendop
Je kunt het zo zien: Maak een zachte buis → Plaats deze in een mal → Blaas hem op als een ballon → Laat hem afkoelen en uitharden → Haal je nieuwe fles eruit. Verschillende methoden verschillen alleen in de manier waarop de eerste zachte buis wordt gemaakt, of in de vraag of deze eerst wordt uitgerekt.
Materialen die gebruikt worden bij het blaasvormproces
Gemeenschappelijke materialen
| Grondstof | Sleuteleigenschappen | Gemeenschappelijke toepassingen |
| PET | Hoge transparantie, sterke gasbarrière, hoge stijfheid en taaiheid, recyclebaar. | Drankflessen, voedselverpakkingen en farmaceutische verpakkingen. |
| HDPE | Uitstekende chemische bestendigheid, wasachtig oppervlak, hoge slagvastheid, ondoorzichtig en recyclebaar. | Flessen voor huishoudelijke chemicaliën (bleekmiddel, wasmiddelen), industriële containers en vaten voor medische vloeistoffen. |
| PP | Goede hittebestendigheid, vermoeiingsweerstand (bijvoorbeeld voor scharnieren) en chemische bestendigheid. | Koelvloeistofreservoirs voor auto's, voedselverpakkingen, scharnierende doppen en medische wegwerpartikelen. |
| PVC | Van nature stijf, goede helderheid en veelzijdige flexibiliteit met toevoegingen. | Let op: Het gebruik ervan neemt af en is specialistisch, maar omvat nog steeds blisterverpakkingen en sommige leidingbuizen. |
| LDPE | Zeer flexibel, sterk en slagvast, transparant in folievorm. | Knijpflessen (bijvoorbeeld voor honing), slangetjes en flexibele verpakkingen. |
Hoe maak je dan de juiste keuze? De toepassing is doorslaggevend. Het is een puzzel die we dagelijks samen met onze klanten oplossen.
Laat ik een concreet voorbeeld uit de medische wereld geven. Stel je een op maat gemaakte irrigatiefles voor die tijdens chirurgische ingrepen wordt gebruikt. Deze mag niet in contact komen met de gevoelige vloeistoffen die erin zitten. Hiervoor is HDPE vaak de beste keuze. De uitstekende chemische bestendigheid garandeert de zuiverheid van het product, een cruciale factor. Het materiaal is bovendien relatief flexibel, waardoor een verpleegkundige de fles gecontroleerd kan indrukken.
Voordelen van het blaasvormproces
Eerlijk gezegd moeten we bij de ontwikkeling van componenten voortdurend een balans vinden tussen talloze factoren. We willen dat ze robuust en duurzaam zijn, maar tegelijkertijd licht en draagbaar; kosteneffectief zonder afbreuk te doen aan de ontwerpkwaliteit. Dit is de meest uitdagende fase van het ontwerpproces.
Maar juist hier komt het volledige potentieel van de blaasvormtechnologie tot uiting. Bij NOBLE zien onze ingenieurs de voordelen ervan dagelijks. Voor holle constructieonderdelen biedt het een effectieve oplossing voor een unieke reeks uitdagingen die spuitgieten of CNC-bewerking moeilijk kunnen overwinnen.
Kosteneffectieve productie
Blaasvormen is een verrassend kosteneffectieve productiemethode. Het maken van een enkel prototype is één ding, maar wanneer je duizenden, of zelfs miljoenen, exemplaren nodig hebt, verandert de economische situatie drastisch. De kosten per onderdeel dalen enorm.
De mallen zelf, hoewel precisiegereedschap, vertegenwoordigen vaak een lagere initiële investering in vergelijking met andere methoden voor massaproductie. Hierdoor kunnen onze klanten hun budget strategischer over het gehele project verdelen.
Ontwerpflexibiliteit
De ontwerpflexibiliteit is, kortom, uitzonderlijk. Denk aan ingewikkelde contouren, ondersnijdingen en geïntegreerde handgrepen – allemaal in één keer gevormd. Deze mogelijkheid om holle vormen op maat te bewerken is de grootste troef.
Vanuit praktisch oogpunt hoeft u zich geen zorgen meer te maken over de fabricage van complexe onderdelen. Of u nu ergonomische handgrepen ontwerpt voor medische vloeistofcontainers of ingewikkelde luchtkanalen ontwikkelt voor de auto-industrie, u hoeft niet langer meerdere componenten te assembleren. Het is allemaal één geheel.
Lichtgewicht en duurzame producten
Je krijgt producten die zowel ongelooflijk licht als opmerkelijk duurzaam zijn.
In de automobielindustrie vertaalt elke bespaarde gram zich in een lager brandstofverbruik. Een vloeistofreservoir of luchtkanal dat door middel van blaasvormen is vervaardigd, is sterk genoeg om de hitte en trillingen van de motor te weerstaan, maar weegt slechts een fractie van een metalen equivalent. Wij passen hetzelfde principe toe op onze precisieproductie. De resulterende onderdelen zijn bestand tegen stoten en corrosie en bieden een levensduur die hun lichte gewicht tegenspreekt.
Milieuvriendelijke opties
De meest gebruikte materialen in het blaasvormproces, zoals HDPE en PET, zijn zeer goed recyclebaar. Dit zorgt voor een circulaire levenscyclus van de producten. Dit is fantastisch nieuws voor bedrijven die serieus werk maken van duurzame professionele bewerking, aangezien deze energiebesparende werkwijzen zeer indrukwekkend zijn. Het stelt u in staat om productiedoelstellingen te behalen en tegelijkertijd milieuvriendelijk te werken.
Uitdagingen in het blaasvormproces
Ondanks alle fantastische voordelen kent het blaasvormproces ook zijn eigen problemen. Ik heb briljant ontworpen onderdelen in de productie zien falen omdat we deze uitdagingen onderschatten. Het gaat er niet om fouten aan te wijzen, maar om vanaf het begin een robuuste oplossing te ontwikkelen.
Vormontwerp en onderhoud
Het initiële matrijsontwerp vereist een bijna artistiek vooruitziende blik. Het gaat niet alleen om het uithakken van een holte; je moet voorspellen hoe gesmolten plastic zal vloeien, uitrekken en afkoelen onder druk. Een kleine misrekening in de lossingshoek en het onderdeel zal niet uit de matrijs komen.
Slijtage is ook een groot probleem. Zelfs de hardste stalen mallen slijten na duizenden cycli. Uiteindelijk verandert deze slijtage de afmetingen van het onderdeel op subtiele wijze, wat leidt tot afwijkingen. Dit is een cruciaal aspect om rekening mee te houden bij precisieproductie, en we kunnen het ons niet veroorloven om het te negeren.
Materiaalverspilling en milieu-impact
Materiaalverspilling blijft een gebied waar NOBLE zich voortdurend moet verbeteren, omdat het zowel de kosten voor de klant als de milieubescherming beïnvloedt. Blaasvormen is op zich zeer efficiënt, maar niet zonder gebreken.
U kunt een "uitsteeksel" of "punt" zien ontstaan bij de matrijsnaad van het werkstuk. Dit gedeelte is een residu dat direct tijdens het blaasvormproces is gevormd. Onze aanpak is tweeledig.
Ten eerste optimaliseren we de programmering van de voorvorm om het absoluut minimale materiaal te gebruiken dat nodig is voor elk onderdeel. Ten tweede hebben we robuuste systemen om dat afval direct op de productielijn te verzamelen en te vermalen, waarbij een percentage ervan weer in het proces wordt teruggevoerd.
Technische en productie-uitdagingen
Een inconsistente wanddikte is waarschijnlijk het meest voorkomende probleem waar we tegenaan lopen. Bij het blaasvormen van kunststof onderdelen kan de zwaartekracht ervoor zorgen dat de bovenste gedeelten dikker en de onderste gedeelten dunner worden, wat gecorrigeerd moet worden.
Bovendien kunnen er tijdens het blaasvormproces luchtbellen of insluitingen ontstaan. Deze defecten zijn meestal het gevolg van materiaalverontreiniging of vochtindringing in een bepaald stadium. Zo kan hars dat aan een vochtige omgeving wordt blootgesteld, ernstig degraderen, wat leidt tot de vorming van luchtbellen die de sterkte van de uiteindelijke onderdelen aantasten. Wij zetten onze expertise in CNC-bewerking hier in om de perfecte matrijs te creëren en te onderhouden, waardoor het plastic een vlekkeloos traject kan volgen.
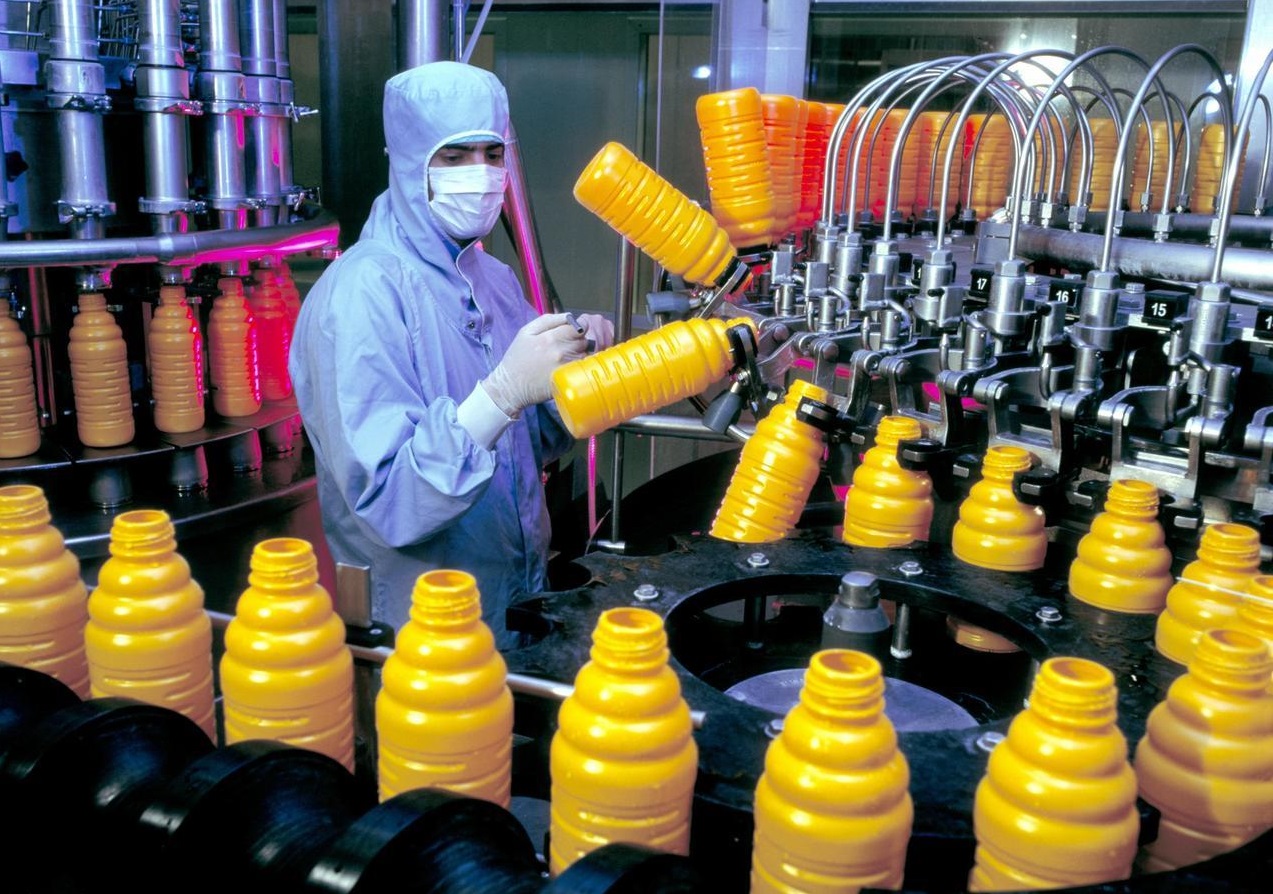
Belangrijke overwegingen bij de keuze voor het blaasvormproces
Productievolume en doorlooptijd
De belangrijkste zaken om over na te denken zijn hoeveel we kunnen produceren en hoe lang het duurt om de producten bij u te krijgen. Blaasvormen laat pas echt zien hoe goed het is als je er minstens een paar duizend van maakt. De eerste stappen, namelijk het ontwerpen en bewerken van de mallen, vergen een aanzienlijke investering, zowel in tijd als in geld.
Als uw productieaantallen relatief laag zijn, raad ik u aan om andere methoden te overwegen (zoals CNC-bewerking van massieve blokken). Dat is immers kosteneffectiever, toch? Wij helpen onze klanten bij het modelleren van dit break-evenpunt.
Kostenoverwegingen
De initiële investering is een onvermijdelijke realiteit. Hoogwaardige matrijzen zijn duur. Maar je moet dit zien als een kapitaaluitgave die over elke geproduceerde eenheid wordt afgeschreven. Die initiële investering levert je de besparingen op de lange termijn op. Onderdeel nummer 10,000 kost een fractie van onderdeel nummer één. Deze schaalvoordelen vormen de fundamentele financiële motor van blaasvormen.
Materiaalkeuze
We hebben het eerder al even over materialen gehad. De juiste materiaalkeuze gaat over meer dan alleen of de materialen geschikt zijn; het gaat er ook om hoe goed de blaasgevormde onderdelen gedurende hun levensduur functioneren. Zo moeten behuizingen voor medische apparaten biocompatibel zijn en bestand tegen herhaalde sterilisatiecycli. Een luchtkanal in een auto moet bestand zijn tegen de hitte onder de motorkap en oliedampen. Materialen bepalen de duurzaamheid, het gevoel en zelfs de functionaliteit van een product.
NOBLE voert routinematig materiaalcompatibiliteitstests uit voor klanten in de maatwerkproductie, omdat het een ramp zou zijn als na de productie van vijftigduizend eenheden zou blijken dat een bepaalde chemische stof spanningsscheuren veroorzaakt.
Kwaliteitscontrole in het blaasvormproces
Onderschat nooit, maar dan ook nooit, het belang van kwaliteitscontrole. Consistentie is de sleutel tot het blaasvormproces. Als je me vraagt: "Hoe zorg je ervoor dat het 50,000e onderdeel identiek is aan het eerste?", dan ligt de sleutel in de matrijs.
We moeten ervoor zorgen dat u regelmatig onderhoud en inspectie uitvoert om braamvorming of maatafwijkingen te voorkomen. Aan de productielijn houden we altijd de belangrijkste zaken in de gaten, zoals de temperatuur van de voorvorm en de blaasdruk. We doen dit met behulp van statistische procescontrole. We voeren ook destructief onderzoek uit op een steekproef van onderdelen – we snijden ze open om de wanddikte fysiek te meten met een schuifmaat.
Blaasvormproces versus rotatievormen Proces
Klanten van NOBLE vragen me soms: "Waarom zou ik voor blaasvormen kiezen in plaats van rotatievormen of andere processen?" Dat is een goede vraag. Het gaat er niet om welk proces beter is, maar om het proces te vinden dat het beste bij uw behoeften past. Het verkeerde gereedschap kiezen is als een hamer gebruiken om een schroef vast te draaien – het lukt wel, maar het is niet de beste manier. Laat me dat uitleggen.
Overzicht Rotatiegieten
Stel je voor dat je plasticpoeder in een holle mal doet. Die mal wordt vervolgens verhit en langzaam rond twee assen gedraaid, terwijl hij door een gigantische oven tuimelt. Het poeder smelt en bedekt geleidelijk de binnenkant van de mal, laagje voor laagje, totdat er een massief onderdeel ontstaat.
Belangrijkste verschillen tussen blaasvormen en rotatievormen
-
Procesvergelijking:
De kernmechanismen van het proces verschillen enorm. Blaasvormen is vergelijkbaar met het opblazen van een ballon in een fles. We beginnen met een gesmolten buis van plastic (de parison), klemmen er een mal omheen en injecteren vervolgens perslucht onder hoge druk om het materiaal tegen de malwanden te persen. Het is een snelle methode die gericht is op massaproductie. Bij rotatievormen daarentegen wordt het materiaal gesinterd en van binnenuit opgebouwd. Dit fundamentele verschil is bepalend voor alles wat volgt.
-
Kosten en efficiëntie
Qua kosten en efficiëntie verschillen ze aanzienlijk. Blaasvormen is specifiek ontworpen voor snelle productie in grote volumes. Zodra de mal in de machine is geplaatst, worden productiecycli gemeten in minuten, soms zelfs seconden. Dit maakt het proces uiterst kosteneffectief voor massaproductie.
Rotatiegieten is echter een langzamer proces. Het economische voordeel ervan komt immers niet voort uit de snelheid, maar uit de extreem lage matrijskosten. De matrijzen voor rotatiegieten zijn vaak veel goedkoper te produceren dan de geharde stalen matrijzen die nodig zijn voor blaasvormen.
-
Ontwerpflexibiliteit en complexiteit
Pas als het echt interessant wordt, zie je de voordelen van ontwerpflexibiliteit. Blaasvormen is geweldig voor complexe projecten. Maar het kan lastig zijn om de juiste wanddikte te krijgen.
Rotatiegieten is de beste manier om consistente wanden te verkrijgen. De langzame, tuimelende beweging zorgt voor een uniforme dikte van het onderdeel, wat een groot voordeel is voor grote, structurele objecten zoals chemische tanks of boeien voor de scheepvaart.
-
Materiële geschiktheid
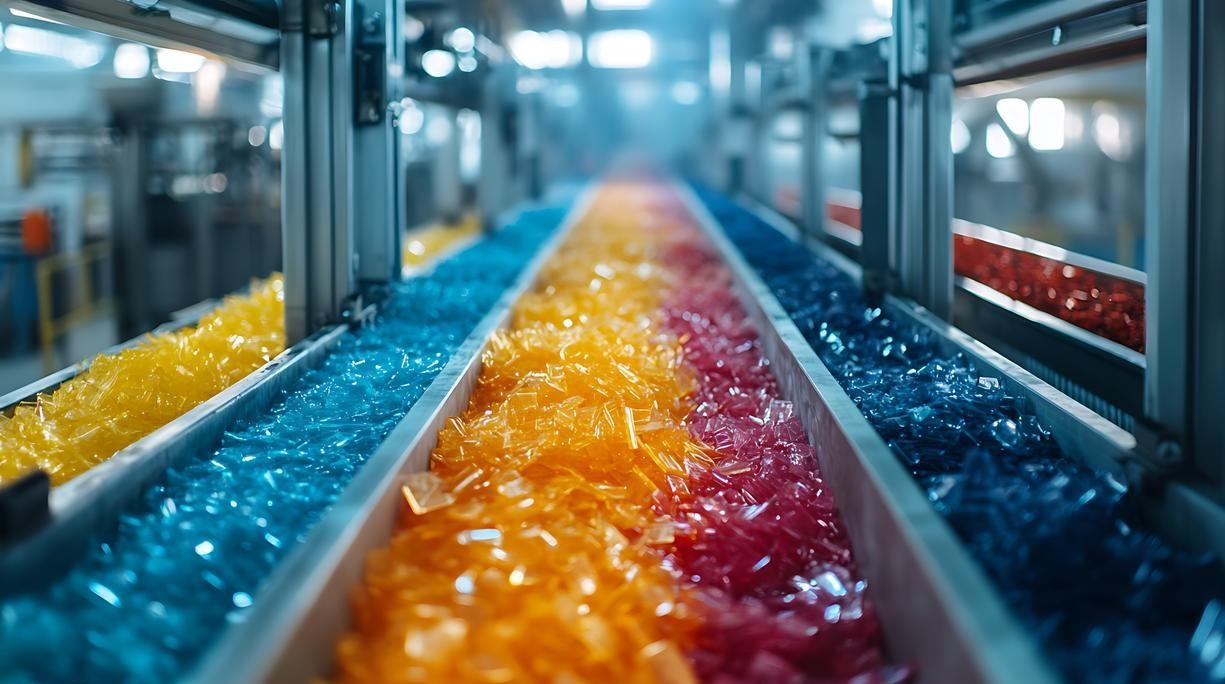
Een andere factor waarmee NOBLE rekening moet houden, is de geschiktheid van het materiaal. Bij blaasvormen worden doorgaans materialen gebruikt die geëxtrudeerd kunnen worden tot sterke, veerkrachtige gesmolten voorvormen, waarbij onze belangrijkste grondstoffen PET, HDPE en PP zijn. Rotatievormen daarentegen maakt voornamelijk gebruik van polyethyleenpoeder, met name LDPE en MDPE. Het aanbod is daardoor iets beperkter. Als uw toepassing specifieke chemische eigenschappen of helderheidseisen van PET vereist, is het blaasvormproces wellicht uw enige optie.
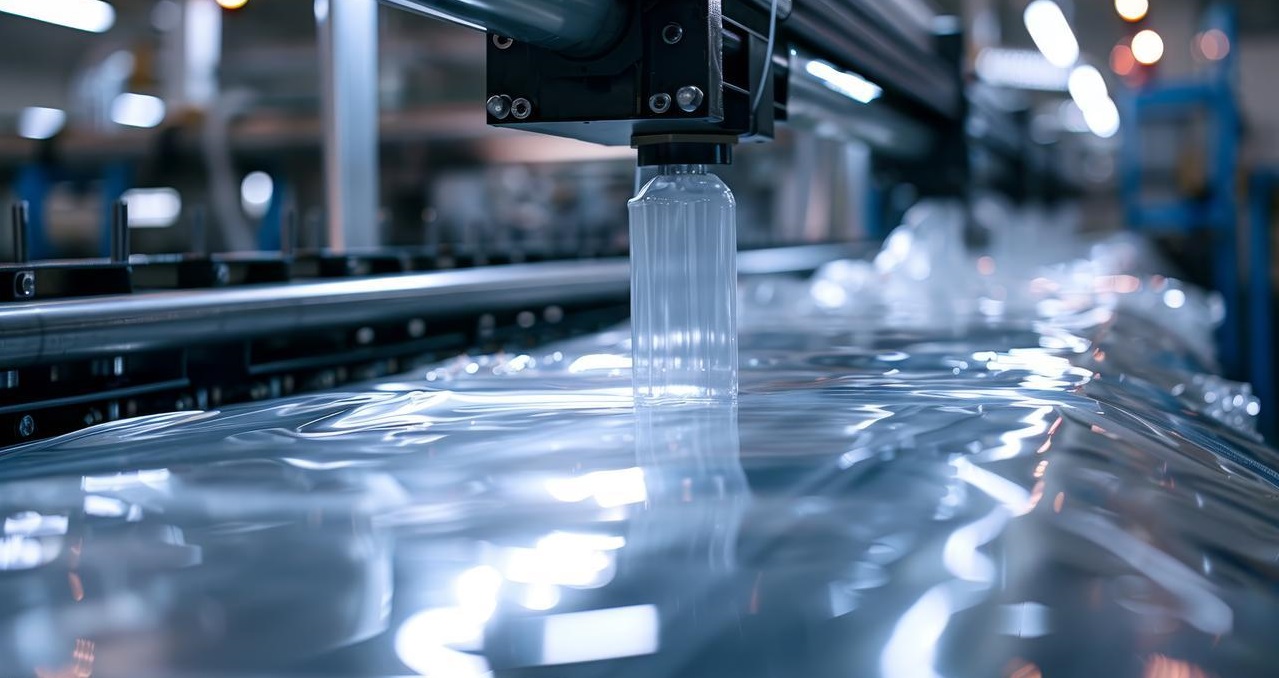
Wanneer kies je voor het blaasvormproces in plaats van het rotatievormproces?
Wanneer kies je dan voor de ene optie boven de andere? De beslissingsboom is eigenlijk vrij duidelijk als je eenmaal weet welke vragen je moet stellen.
- Kies voor het blaasvormproces wanneer: Je kunt voor het blaasvormproces kiezen wanneer je grote hoeveelheden moet produceren, complexe vormen moet gebruiken en gangbare thermoplasten zoals HDPE of PET moet verwerken. Dit kan variëren van auto-onderdelen tot medische flessen of productverpakkingen. Deze aanpak biedt een goede balans tussen efficiëntie en complexiteit bij grootschalige productie. NOBLE heeft miljoenen onderdelen geproduceerd en hun faciliteiten zijn hier uitermate geschikt voor, omdat ze veel investeren in matrijzen.
- Kies voor rotatiegieten wanneer: Je hebt een zeer groot, eenvoudig, hol onderdeel nodig met een kritische, uniforme wanddikte, maar je productievolume is laag tot gemiddeld. Denk aan producten zoals watertanks voor de landbouw, kajaks of grote industriële containers. Het is perfect om ervoor te zorgen dat onderdelen dezelfde afmetingen en vorm hebben, zelfs als je niet veel geld hebt voor dure gereedschappen.
Soorten blaasgevormde producten
Als je eenmaal de werking van het blaasvormproces doorhebt, zie je de invloed ervan overal terug. Het blaasvormproces is zo veelzijdig dat het een hoeksteen van de moderne productie vormt. Hier bij NOBLE zien we niet alleen ruw plastic; we zien de potentie voor een enorm scala aan essentiële producten.
| product categorie | Voorbeelden | Overwegingen |
| Plastic flessen en containers | Drankflessen, wasmiddelflessen, voedselverpakkingen. | Vereist precisieproductie voor een consistente schroefdraadkwaliteit en wanddikte. |
| Auto-onderdelen | Luchtkanalen, dashboards, vloeistofreservoirs, bumpers. | Gewichtsvermindering is cruciaal. Vaak is maatwerk nodig om onderdelen te consolideren. |
| Medische hulpmiddelen en verpakkingen | Zoutoplossingflessen, medicijnflesjes, containers voor diagnostische vloeistoffen. | Vereist materiaalzuiverheid en biocompatibiliteit; strikte naleving van de regelgeving; productie in gecontroleerde omgevingen. |
| Consumptiegoederen en speelgoed | Shampooflessen, cosmeticaverpakkingen, hol speelgoed (bijv. hobbelpaarden). | Duurzaam en veilig voor eindgebruikers; maakt gebruik van professionele bewerkingstechnieken voor esthetische details. |
Wij kunnen u helpen met het blaasvormproces.
Bij NOBLE zijn we niet zomaar een Chinese fabrikant; we zijn een team dat zich inzet voor de lange termijn en nauw met u samenwerkt bij elke stap om uw ideeën tot leven te brengen en op de markt te brengen.
Onze expertise in het blaasvormproces
NOBLE biedt u alles van begin tot eind. We hanteren een eenvoudige aanpak: we maken het u gemakkelijk om van prototype naar productie te gaan. We bieden een scala aan diensten, waaronder CNC-bewerking, ideaal voor het snel produceren van kleine series prototypes. We maken de mallen voor de productie in onze eigen fabriek en hanteren zeer strenge kwaliteitscontroles in elke fase. NOBLE beheert het hele ecosysteem voor u, zodat u niet met talloze verschillende leveranciers te maken krijgt.
Hoe we uw blaasvormproces kunnen verbeterenrocess Maak kennis met
Allereerst verdiepen we ons tijdens de consultatie- en ontwerpfase volledig in uw project. Onze engineers zullen met uw team overleggen – online of persoonlijk – om uw ontwerp nauwkeurig te bekijken en te beoordelen of het daadwerkelijk haalbaar is. We kunnen kleine problemen opsporen die klanten mogelijk over het hoofd zien, zoals dunwandige gedeelten of afschuiningsdefecten die ervoor kunnen zorgen dat onderdelen niet goed functioneren. Dit helpt om kostbare matrijsaanpassingen in een later stadium te voorkomen.
Waarom zou u voor uw blaasvormwerk voor ons kiezen?
Het antwoord ligt in een verbintenis die verder gaat dan een simpele transactie.
Wij beschermen uw spuitgietprojecten met onwrikbare kwaliteit, praktische innovatie en duurzame waarde. De productieprocessen van NOBLE voldoen strikt aan de ISO 9001:2015-normen, waardoor elk spuitgietonderdeel onze fabriek verlaat met een consistente en betrouwbare kwaliteit.
Wij begrijpen dat producten met een oneerlijke prijsstelling de keuzevrijheid van de klant beperken. Als ervaren fabrikant optimaliseren we de productiekosten door efficiënte bedrijfsvoering, waardoor we de besparingen direct aan onze klanten kunnen doorgeven zonder concessies te doen aan de kwaliteit.
Elke actie die we ondernemen is erop gericht uw volledige tevredenheid te garanderen. Elke bestelling krijgt onze onverdeelde aandacht en wordt behandeld alsof het onze eerste samenwerking is. Dit betekent heldere communicatie, transparante prijzen en een werkelijk responsieve after-sales service van het NOBLE-team. Wanneer u NOBLE kiest als partner voor maatwerkbewerking en blaasvormen, kiest u voor een team dat net zo toegewijd is aan uw succes als u. Laten we het gesprek beginnen en samen iets bijzonders creëren.
Veelgestelde vragen over blaasvormen
Hoe presteert het blaasvormproces beter dan andere processen?
Het blaasvormproces is zeer efficiënt voor de massaproductie van holle onderdelen en biedt aanzienlijke flexibiliteit bij het ontwerpen van complexe vormen.
Wat is het verschil tussen het extrusieblaasvormproces en het spuitblaasvormproces?
Bij extrusieblaasvormen wordt een holle buis (voorvorm) gevormd en vervolgens opgeblazen, ideaal voor onregelmatige vormen zoals containers. Bij spuitblaasvormen wordt plastic in een mal geïnjecteerd om eerst een nauwkeurige voorvorm te creëren.
Kan het blaasvormproces worden gebruikt voor de productie van complexe of op maat gemaakte producten?
Absoluut. Het blaasvormproces is ideaal voor het produceren van complexe, op maat gemaakte vormen, zoals geïntegreerde handgrepen, afschuiningen en dubbelwandige constructies. Deze techniek maakt het mogelijk om naadloze, uit één stuk bestaande componenten in één bewerking te creëren, waardoor de noodzaak voor kostbare afzonderlijke onderdelen en assemblageprocessen vervalt.
Welke materialen kunnen worden gebruikt bij het blaasvormproces?
Je kunt kiezen uit HDPE, PET, PP en PVC; selecteer de optie die het beste aansluit bij jouw behoeften.
Hoe bepaalt NOBLE de kosten van blaasgevormde producten?
De kosten worden voornamelijk bepaald door de initiële investering in de matrijs en het grondstofverbruik per onderdeel.
Is het blaasvormproces milieuvriendelijk?
Dat kan, aangezien de meest voorkomende materialen zoals HDPE en PET zeer goed recyclebaar zijn. Bovendien vermindert NOBLE afval door productieresten systematisch te vermalen en opnieuw te gebruiken, waardoor de algehele milieuvervuiling wordt verminderd.
Hoe lang duurt het blaasvormproces doorgaans?
Het ontwerpen en bewerken van matrijzen kan veel tijd en moeite kosten, en het kan, afhankelijk van uw wensen, enkele weken duren voordat ze klaar zijn. Maar zodra de matrijs klaar is en de inspectie heeft doorstaan, kunnen we zeer snel nieuwe batches produceren. Dit betekent dat we in een mum van tijd grote hoeveelheden producten kunnen leveren.
Als ik een beperkt budget heb, hoe kan ik het blaasvormproces dan optimaal benutten om de efficiëntie te verhogen?
We krijgen dit meestal goed voor elkaar door nauwlettend in de gaten te houden hoe de mallen worden gebruikt, zodat de wanden de juiste dikte hebben en we niet te veel materiaal gebruiken. We hebben ook een strikt programma voor het onderhoud van de mallen. Als dat niet werkt, zullen onze technici met u overleggen om de beste oplossing voor uw behoeften te vinden.






