
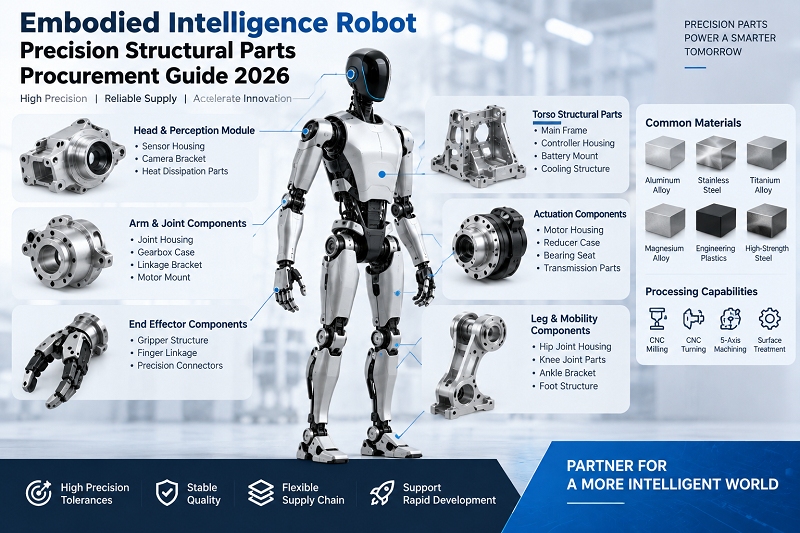
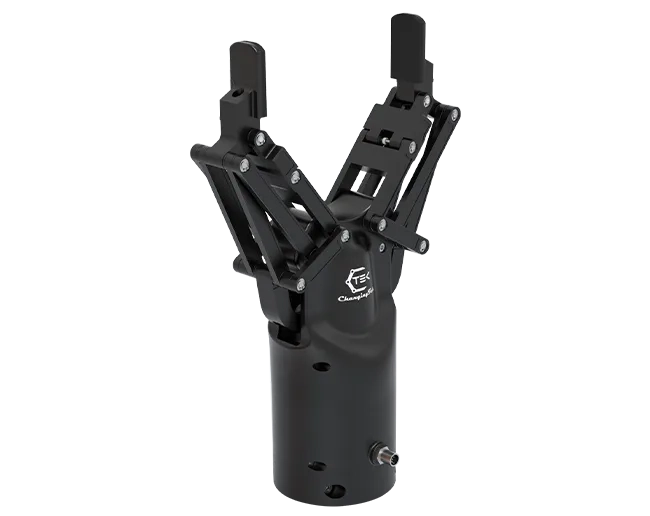
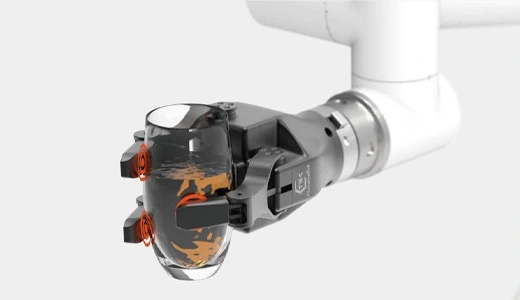
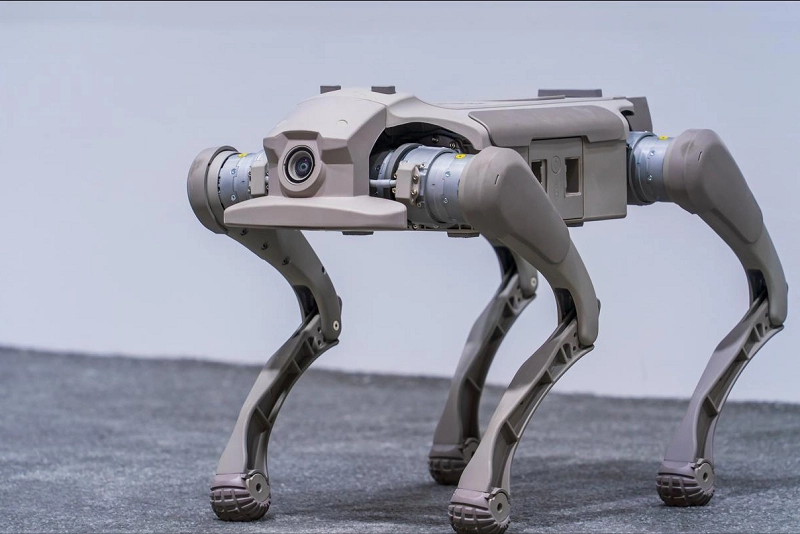
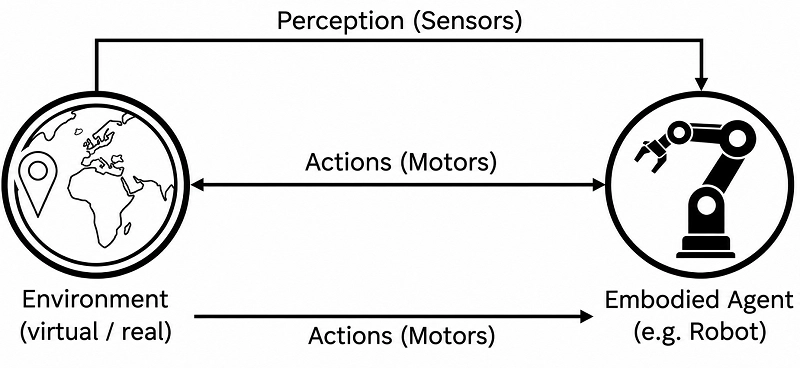
De afgelopen jaren, met de doorbraken in AI-technologieën zoals grote taalmodellen, is een nieuwe vorm van intelligentie geleidelijk aan in beeld gekomen: robots met belichaamde intelligentie. In tegenstelling tot virtuele intelligentie zoals ChatGPT en DeepSeek, zijn dit tastbare, voelbare en waarneembare entiteiten. Ze kunnen niet alleen alledaagse gesprekken voeren, maar ook objecten vastpakken om de efficiëntie in fabrieken te verbeteren. Dit betekent echter ook dat de onderdelen die nodig zijn voor robots met belichaamde intelligentie zeer hoge eisen moeten stellen aan zowel materiaalkeuze als verwerkingstechnologie. Dit heeft bij ingenieurs en inkoopmedewerkers tot veel twijfels en zorgen geleid. Deze gids beantwoordt al uw vragen uitgebreid.
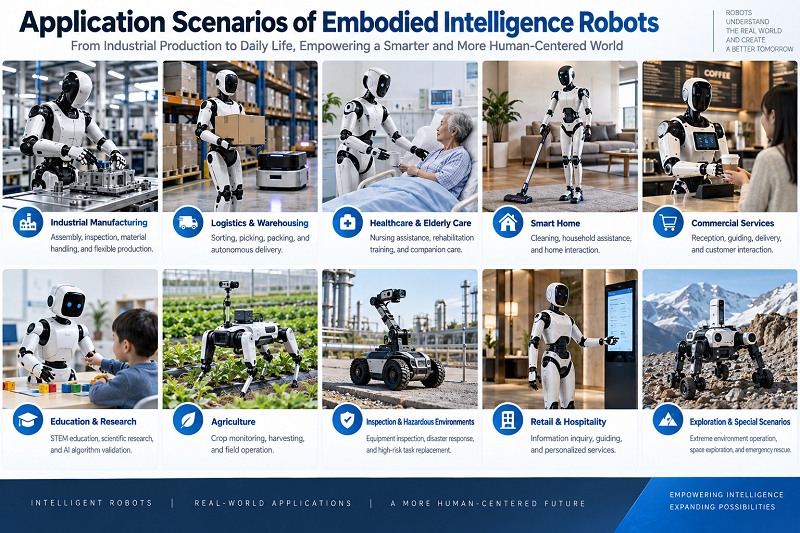
1. Wat zijn de toepassingsscenario's voor robots met belichaamde intelligentie?
Naarmate grote taalmodellen zich blijven ontwikkelen en verbeteren, breiden de toepassingsmogelijkheden van intelligente robots zich voortdurend uit. Van donkere fabrieken tot slimme kantoren en intelligente klantenservice, er worden doorbraken gerealiseerd in uiteenlopende sectoren. In de medische sector zijn, naast de ondersteuning van de da Vinci-operatierobot, ook veel robots voor patiëntentransport en exoskelet-revalidatierobots in gebruik genomen. Ook in de hightechsector zijn ze aanwezig, zoals robots die commando's versturen in de ruimtevaart en intelligente rijsystemen in de automobielindustrie. Het toepassingsgebied blijft zich uitbreiden.

2. Wat zijn de belangrijkste uitdagingen bij de aanschaf van structurele onderdelen voor robots met ingebouwde intelligentie?
Het bewerken van precisieonderdelen voor robots met ingebouwde intelligentie brengt diverse unieke uitdagingen met zich mee die direct van invloed zijn op inkoopbeslissingen en de selectie van leveranciers.
2.1 Snelle iteraties in onderzoek en ontwikkeling en frequente wijzigingen in tekeningversies.
De industrie bevindt zich nog steeds in een snelle iteratiefase. Revisies van frames en optimalisaties van actuatoren zijn vrijwel de norm. Leveranciers moeten in staat zijn om kleine batches met meerdere versies parallel te leveren.
2.2 Complexe assemblageverhoudingen en extreem lage tolerantie voor kritische afmetingen.
Een enkel frame kan tegelijkertijd montagegaten, positioneringsgaten, lagerzittingen, aansluitvlakken en sensormontagevlakken bevatten. Elke afwijking in de positie van de gaten kan montageproblemen voor de gehele machine veroorzaken.
2.3 Moeilijke vervormingscontrole voor dunwandige onderdelen.
Om gewicht te besparen, hebben actuatorbehuizingen en flexibele handstructuren vaak wanddiktes van slechts 1-3 mm. Deze zijn echter gevoelig voor vervorming tijdens het snijden. Zoals feedback uit de industrie aantoont, is het, onder de voorwaarde van een beperkt gewicht van de apparatuur, moeilijk om aan de prestatie-eisen van de hardware te voldoen, wat een van de praktische obstakels vormt voor de implementatie van scenario's.
2.4 Gebrek aan uniforme industriestandaarden.
Zoals Jiao Jichao van UBTECH stelt, ontbreekt het bij grootschalige massaproductie van robots aan uniforme proces- en inspectienormen. Dit betekent dat de volledigheid van het kwaliteitscontrolesysteem van een leverancier direct bepalend is voor de consistentie van de geleverde onderdelen.
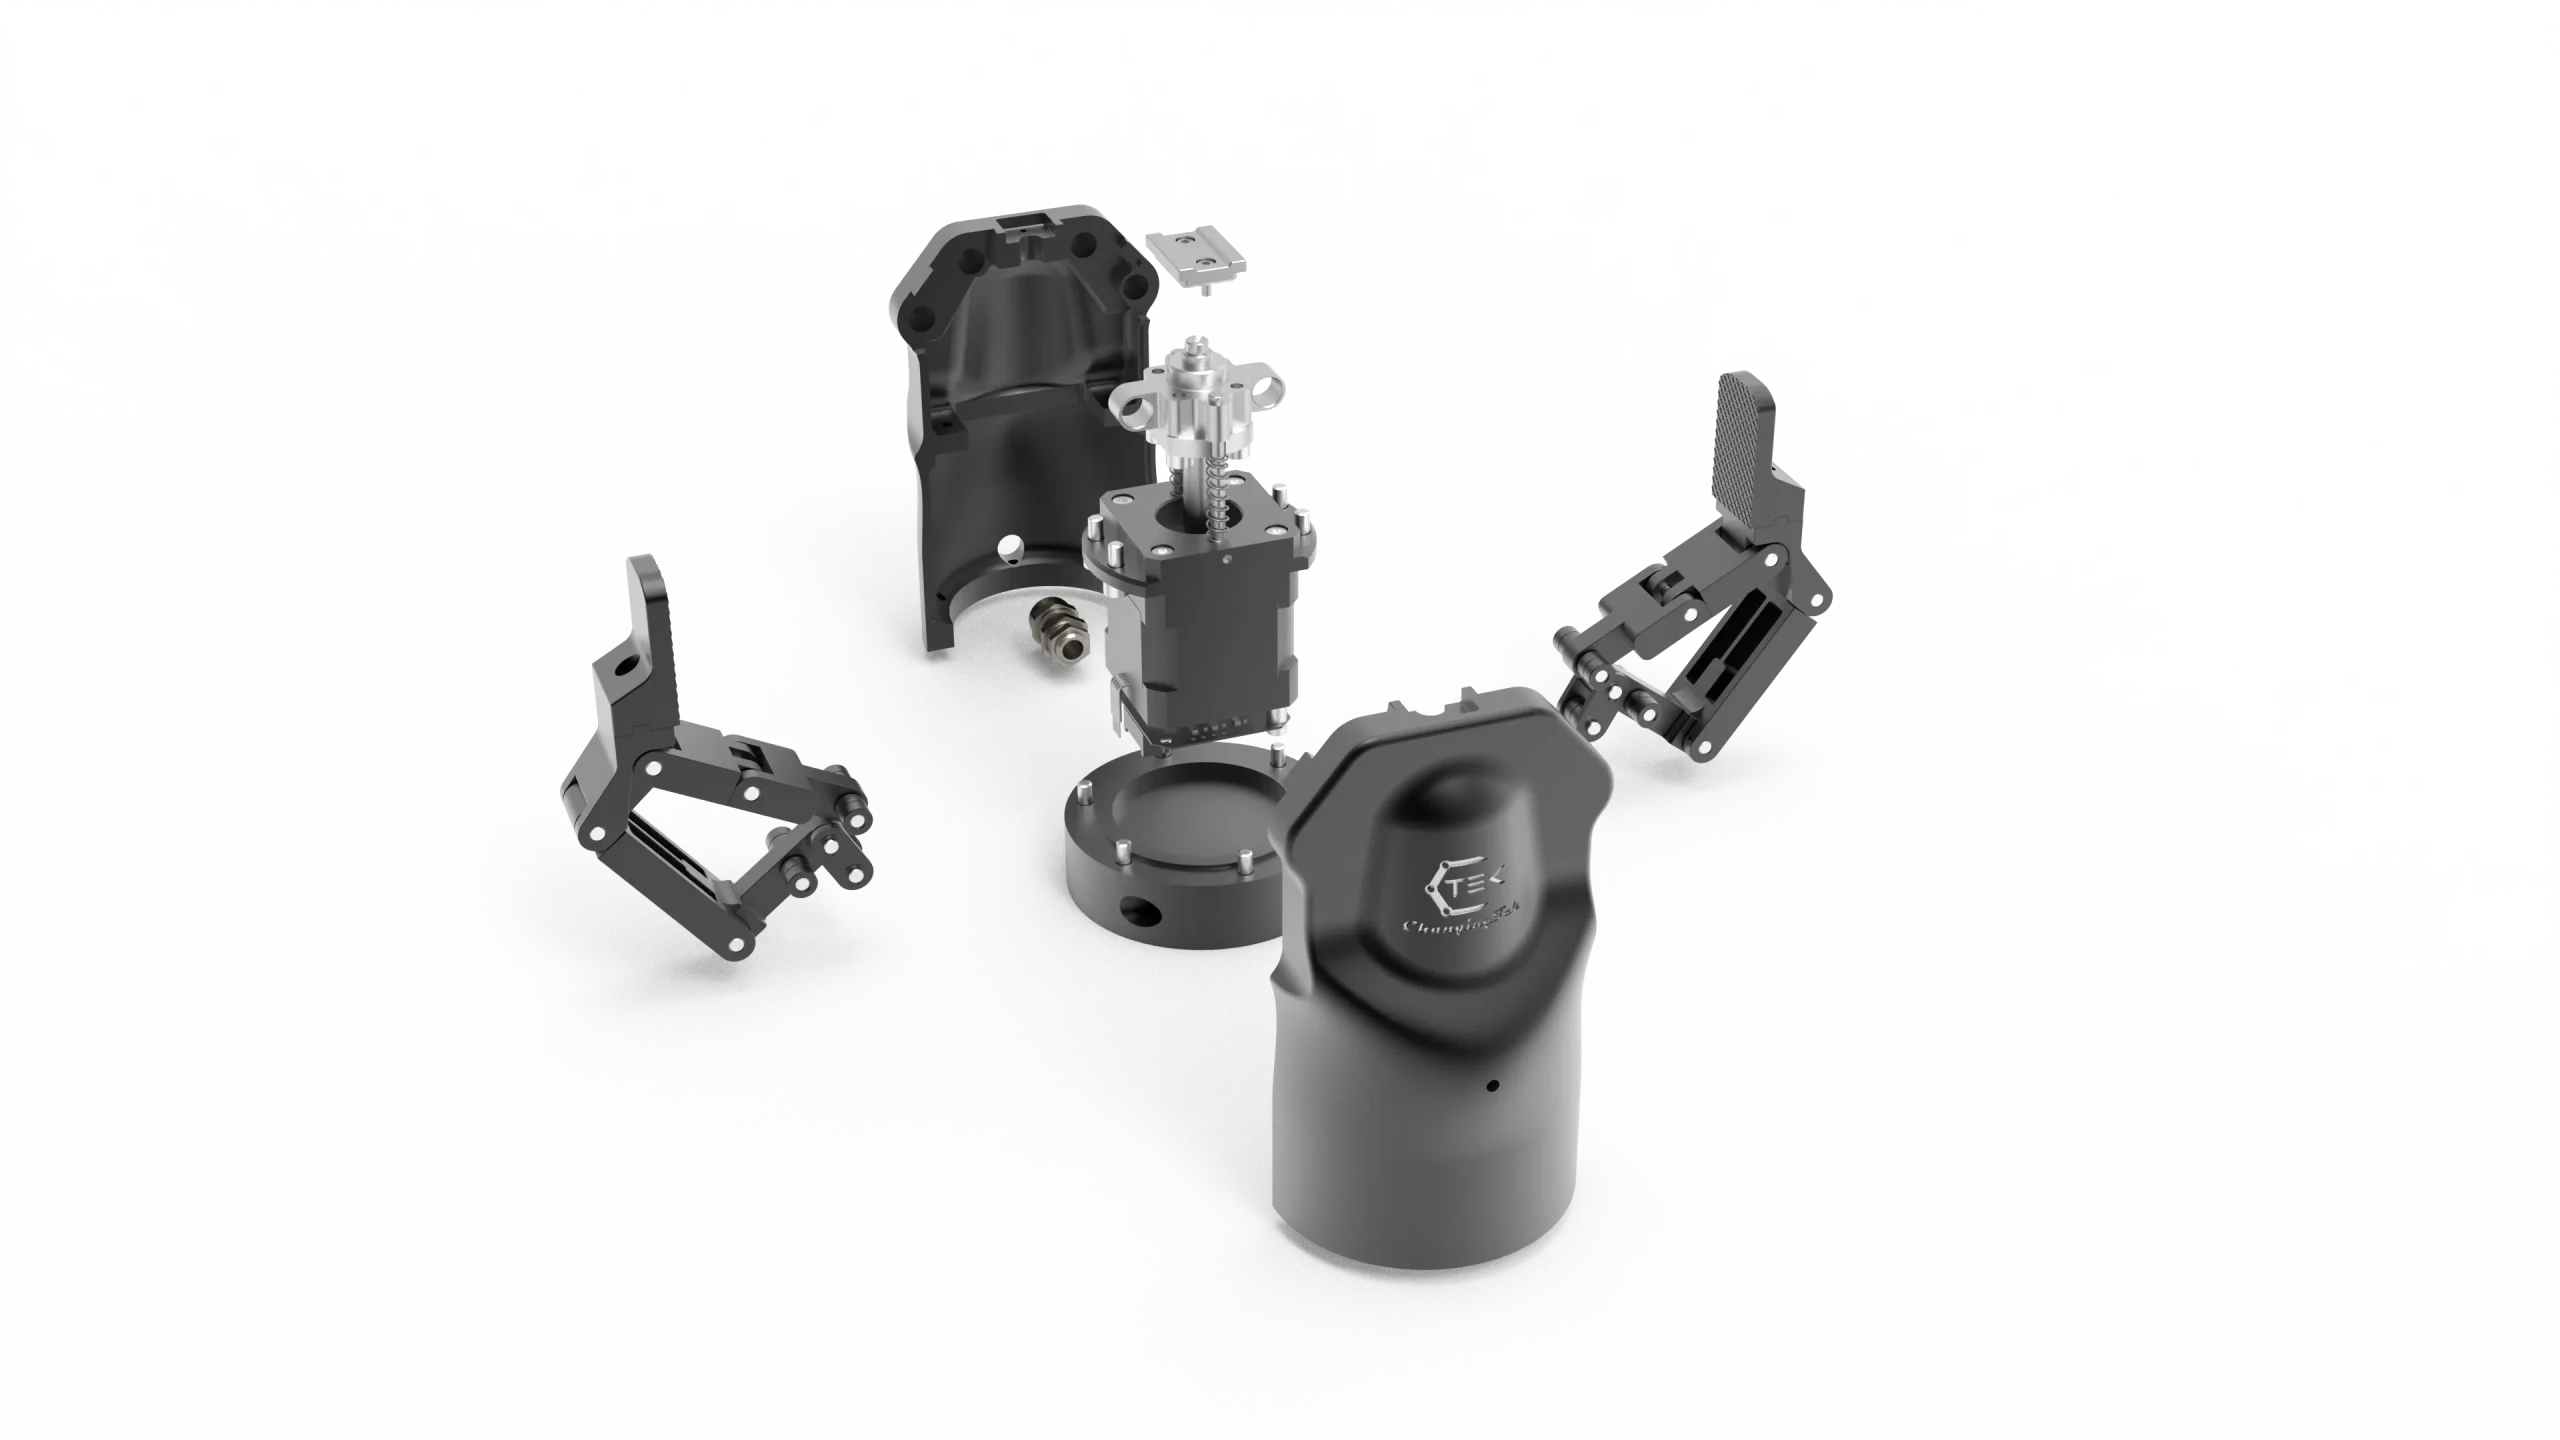
3. Welke materialen worden doorgaans gebruikt voor Geïntegreerde intelligentie, robot, precisie, structurele onderdelen?
De materiaalkeuze bepaalt direct de mechanische eigenschappen, het gewicht, de bewerkingsmoeilijkheid en de kosten van structurele onderdelen. Veelgebruikte materialen voor structurele onderdelen van robots met ingebouwde intelligentie vallen in vier hoofdcategorieën: lichte legeringen, hoogwaardig staal, technische kunststoffen en composietmaterialen. De onderstaande tabel vergelijkt de belangrijkste kenmerken en toepassingsscenario's van elk materiaal.
| Materiële categorie | Typische cijfers | Dichtheid (g / cm³) | Treksterkte (MPa) | Kernvoordelen | Typische toepassingen |
| 6-Serie aluminiumlegering | 6061-T6, 6063-T5 | 2.7 | 310 | Lichtgewicht, gemakkelijk te bewerken, anodiseerbaar, redelijke kosten | Carrosserieframes, verbindingshuizen, motorbehuizingen |
| 7-Serie aluminiumlegering | 7075-T6, 7050-T7451 | 2.81 | 570 | Hoge sterkte, hoge hardheid, vermoeidheidsbestendig | Dragende beugels, verbindingsstukken, verloopstukken |
| Sterke, duurzame aluminiumlegering | Nieuwe op maat gemaakte lichtmetalen velgen | ~ 2.75 | ≥ 380 | Evenwichtige sterkte en taaiheid, hoge vermoeiingssterkte | Verbindingsbeugels, zijwaarts zwenkframes en andere cruciale dragende onderdelen |
| Titanium legering | TC4 (Ti-6Al-4V) | 4.43 | 950 | Extreem hoge specifieke sterkte, corrosiebestendig, biocompatibel | Medische robots, gewrichtsconnectoren, geavanceerde, uiterst behendige handen |
| Roestvast staal | 304/316, 17-4PH | 7.93 | 520-1100 | Hoge sterkte, corrosiebestendig, slijtvast, gemakkelijk te lassen | Asonderdelen, bevestigingsmiddelen, sensorbeugels |
| Koper legering | Messing H62, berylliumkoper C17200 | 8.5-8.9 | 240-1200 | Goede elektrische en thermische geleidbaarheid, slijtvast, niet-magnetisch. | Motoronderdelen, geleidende sleepringen, koelplaten |
| Technische kunststoffen | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Lichtgewicht, zelfsmorend, isolerend, schokabsorberend | Behendige vingertoppen, tandwielen, behuizing, decoratieve onderdelen |
| Koolstofvezelcomposiet | CFRP (T700/T800) | 1.5-1.6 | ≥ 1500 | Extreem hoge specifieke sterkte, bestand tegen vermoeidheid, goede demping. | Robotarmverbindingen, beenverbindingen |
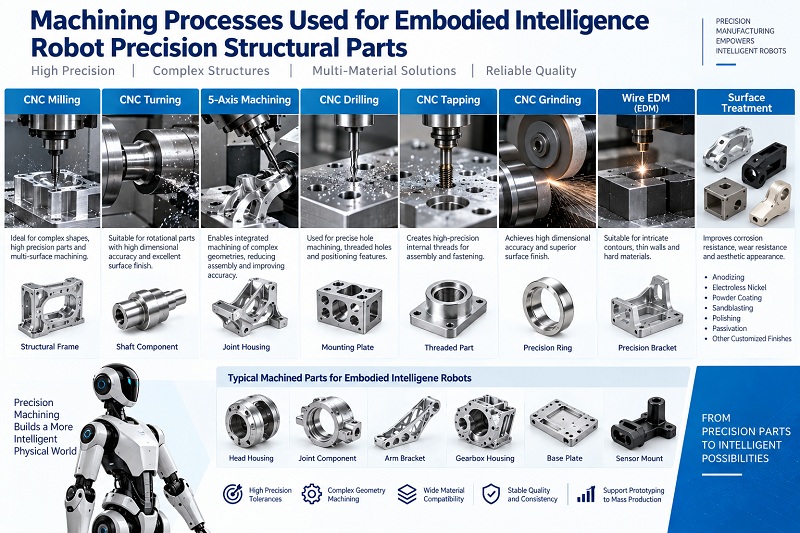
4. Hoe selecteer je de bewerkingsprocessen die gebruikt worden voor precisieonderdelen van structurele componenten van robots met ingebouwde intelligentie?
De keuze van het bewerkingsproces heeft direct invloed op de precisie, oppervlaktekwaliteit, kosten en levertijd van onderdelen. De processen die betrokken zijn bij de precisieproductie van structurele onderdelen voor robots met ingebouwde intelligentie zijn divers. Ze moeten zorgvuldig worden geselecteerd op basis van de complexiteit van het onderdeel, de batchgrootte, de precisie-eisen en de materiaaleigenschappen.
4.1 Vergelijking van de belangrijkste bewerkingsprocessen
| Proces type | Proceskenmerken | Precisiebereik | Geschikte batchgrootte | Typische toepassingsonderdelen |
| 3-assig CNC-frezen | Veelzijdig, voordeliger, geschikt voor vlakke oppervlakken en eenvoudige holtes. | ± 0.02 ~ 0.05 mm | 1-500 pc's | Eenvoudige beugels, platen, flenzen |
| 5-assig CNC-frezen | Meerdere oppervlakken bewerken in één opspanning, hoge geometrische nauwkeurigheid, geschikt voor complexe oppervlakken | ± 0.005 ~ 0.02 mm | 1-1000 pc's | Verbindingsbehuizingen, onregelmatig gebogen onderdelen, waaiers |
| CNC Draaien | Efficiënte bewerking van roterende onderdelen, hoge interne/externe concentriciteit. | ± 0.005 ~ 0.02 mm | 10-5000 pc's | Assen, bussen, flenzen, schroefdraadonderdelen |
| Frees-draai composiet | Draaien en frezen in één stap, minder instelfouten, hoge efficiëntie | ± 0.005 ~ 0.01 mm | 50-5000 pc's | Complexe assen, klephuizen, connectoren |
| Vacuüm spuitgieten + CNC-afwerking | Complexe structuren gevormd uit één stuk, hoge materiaalbenutting (85%+), mechanische eigenschappen vergelijkbaar met smeedstukken. | Gietnauwkeurigheid ±0.05 mm, afwerkingsnauwkeurigheid ±0.01 mm | 100-10000 pc's | Carrosserieframes, structurele onderdelen van de poten, gewrichtsbehuizingen |
| Precisieslijpen | Uiterst hoge precisie en oppervlaktekwaliteit; Ra kan lager zijn dan 0.02 μm. | ± 0.001 ~ 0.005 mm | Zoals nodig | Lagerzittingen, contactoppervlakken, afdichtingsoppervlakken |
| EDM/draadsnijden | Kan extreem harde materialen, complexe holtes en smalle sleuven bewerken; geen snijkracht nodig. | ± 0.005 ~ 0.01 mm | 1-100 pc's | Matrijzen, hardmetalen onderdelen, onregelmatige gaten |
| 3D afdrukken | Geen mal nodig, snelle validatie, grote geometrische vrijheid | ± 0.1 ~ 0.3 mm | 1-10 stuks (voor validatie) | Conceptvalidatieprototypes, functionele prototypes, testopstellingen |
4.2 Besluitvormingskader voor processelectie
Bij het opstellen van het procesplan met leveranciers wordt aan de inkopers geadviseerd om de volgende logica te hanteren:
Stap 1: Bepaal de belangrijkste kenmerken van het onderdeel: precisie-eisen, materiaal, complexiteit, batchgrootte en uiterlijke eisen.
Stap 2: Maak een lijst van 2-3 haalbare procesopties. Vraag leveranciers om offertes, levertijden en verwachte opbrengsten voor elke optie.
Stap 3: Evalueer de totale levenscycluskosten. Kijk niet alleen naar de bewerkingskosten per stuk, maar houd ook rekening met de afschrijving van de matrijskosten, nabewerkingskosten, opbrengstverlies, herstelkosten en kosten voor versiewisselingen. Voor kleine series is CNC-bewerking meestal beter. Voor middelgrote series biedt spuitgieten + afwerking een betere prijs-kwaliteitverhouding. Voor grote series kunnen spuitgieten of smeden + bewerking worden overwogen.
Stap 4: Controleer of de leverancier zijn processen volledig beheerst. Structurele onderdelen vereisen vaak meerdere procescombinaties, zoals draaien + frezen + slijpen + oppervlaktebehandeling. Of de leverancier deze processen in één keer kan uitvoeren, heeft direct invloed op de levertijden en de efficiëntie van het kwaliteitsmanagement.
NOBLE Smart Manufacturing gebruikt CNC als kernproces in eigen huis, inclusief CNC-boren en -tappen, frezen, draaien, precisiegraveren en snijden. Het bedrijf integreert ook complete productiemiddelen voor zowel de voor- als nabewerking, zoals diverse snel- en seriematrijzen, SLA- en SLS-3D-printing en diverse oppervlaktebehandelingsprocessen. Dit biedt klanten een totaaloplossing.
5. Welke oppervlaktebehandeling wordt gebruikt voor precisieonderdelen van robots met ingebouwde intelligentie?
Oppervlaktebehandeling heeft directe invloed op slijtvastheid, corrosiebestendigheid en pasnauwkeurigheid. Verschillende functionele gebieden vereisen een zonebehandeling.
5.1 Anodiseren
Het meest gangbaar voor aluminiumlegeringen. Filmdikte 5-15 μm, hardheid 200-300 HV. Geschikt voor afwerkingsoppervlakken en algemene montageoppervlakken. Ongeveer 50% van de oxidefilm groeit naar buiten. Voor precisiegaten is een compensatie van 0.01-0.03 mm nodig.
5.2 Hard anodiseren
Filmdikte 50-100 μm, hardheid 300-500 HV. Slijtvastheid 10-20 keer verbeterd. Geschikt voor positioneringsoppervlakken, lagerpassing en wrijvingsgebieden met hoge frequentie. Vereist een tolerantie van 0.02-0.05 mm.
5.3 Zandgestraald anodiseren
Voegt zandstralen toe vóór het anodiseren om een matte textuur te creëren. Geschikt voor decoratieve oppervlakken. De korrelgrootte voor het zandstralen is doorgaans 120-220 mesh.
5.4 Passivering
Voornamelijk voor roestvrij staal. Verwijdert vrij ijzer van het oppervlak. De filmdikte bedraagt slechts enkele nanometers. Verandert de afmetingen niet. Geschikt voor precisiemontageoppervlakken en desinfectiebestendige omgevingen.
5.5 Nikkelplating
Chemisch vernikkelen heeft een goede uniformiteit. De laagdikte bedraagt 5-25 μm. Na warmtebehandeling kan de hardheid oplopen tot boven HV1000. Geschikt voor pinnen, microtandwielen en hoogfrequent bewegende onderdelen. Houd rekening met een bepaalde laagdikte.
5.6 Zwartmaken
Chemische oxidatie voor stalen oppervlakken. Filmdikte 1-3 μm. Geschikt voor interne structurele onderdelen en niet-zichtbare oppervlakken. Beperkte corrosiebestendigheid.
5.7 Principes voor zonebehandeling:
- Oppervlaktebehandeling: Zandstralen of standaard anodiseren
- Montageoppervlakken: Standaard anodiseren of passiveren; vermijd een te dikke filmlaag.
- Oppervlaktebehandeling: Hard anodiseren of vernikkelen
- Isolerende oppervlakken: behoud de isolatie en lokale afdekbescherming.
Kernprincipes: Functie eerst, dimensionale compensatie, zonebeheer, kritische afmetingen opnieuw meten na behandeling.
6. Wat zijn de belangrijkste kritische dimensies van de precisieconstructieonderdelen van een robot met belichaamde intelligentie?
De belangrijkste afmetingen bepalen direct de resultaten van de functionele testen en de montage. Deze omvatten met name: de positioneringsnauwkeurigheid en de tolerantie van de gatdiameter van de montagegaten en positioneringsgaten, de coaxialiteit en rondheid van de lagerpositie, de vlakheid en loodrechtheid van het sensormontageoppervlak, de vlakheid van het contactoppervlak, de ruimtelijke afmetingen van de positie waar de kabelboom niet in de weg zit, de uniformiteit van de wanddikte van de lichtgewicht groef, evenals de kwalificatie van de gatenafstand en de schroefdraadmeting.
Bij de precisiebewerking van medische apparaten kan de tolerantie van de buitendiameter worden gecontroleerd binnen ±0.005 mm, de coaxialiteitsfout is < 0.01 mm en de oppervlakteruwheid Ra is < 0.4 μm. De precisie-eisen voor structurele robotonderdelen variëren per onderdeel, maar de toleranties van belangrijke contactoppervlakken moeten doorgaans binnen ±0.01 mm worden gecontroleerd.
7. Welke inspectie- en leveringsnormen zijn vereist voor precisieconstructieonderdelen van robots met ingebouwde intelligentie?
Het vaststellen van duidelijke inspectie- en leveringsnormen is niet alleen noodzakelijk voor kwaliteitsborging, maar vormt ook de basis voor het verminderen van geschillen tussen vraag- en aanbodzijde en het verbeteren van de communicatie-efficiëntie.
7.1 Vereisten voor inspectieapparatuur en -capaciteit
De belangrijkste inspectieapparatuur en -mogelijkheden waarover een leverancier moet beschikken, omvatten:
| Inspectie-item | Belangrijkste gereedschap | Precisie vereisten | Beschrijving |
| Volledige dimensie-inspectie | Coördinaten meetmachine (CMM) | Meetonzekerheid ≤0.002 mm | Het eerste artikel moet een volledige maatinspectie ondergaan; de steekproefverhouding van de batch moet ≥5% zijn. |
| Geometrische tolerantie-inspectie | CMM, rondheidsmeter, cilindriciteitsmeter | Rondheid ≤0.0005 mm | Concentriciteit, rondheid, cilindriciteit, vlakheid, enz. |
| Oppervlakteruwheid | Ruwheidstester, witlichtinterferometer | Ra-resolutie 0.001 μm | Kritische contactvlakken en uiterlijke oppervlakken moeten worden geïnspecteerd. |
| Hardheid testen | Rockwell/Vickers-hardheidsmeter | Voldoet aan de GB/T 230-norm. | Controleert het effect van de warmtebehandeling en de materiaaltoestand. |
| Beoordeling van het uiterlijk | Visuele, stereomicroscoop | Per limiet monsters | Scheuren, krassen, vervorming, verkleuring, enz. |
| Analyse van materiaalsamenstelling | Spectrometer (PMI) | Voldoet aan de materiaalkwaliteitsnormen. | Materiaalcertificaten voor elke grondstoffenpartij; kritische onderdelen kunnen worden bemonsterd. |
| Draadinspectie | Draadmeters (go/no-go), draadmeetinstrument | 6H/6g precisieklasse | Steekmaten voor inwendige schroefdraad, ringmaten voor uitwendige schroefdraad |
8. Welke bewerkingsmogelijkheden zijn vereist voor een precisieonderdeel van een robot met ingebouwde intelligentie?
5-assige CNC-bewerkingscentrum mogelijkheden:
Beschikt over ervaring in het bewerken van complexe gebogen oppervlakken, posities met meerdere gaten en dunwandige onderdelen, en is in staat om meerzijdige bewerkingen in één opspanning uit te voeren.
Snelle reactiecapaciteit:
Het systeem kan zich aanpassen aan wijzigingen in tekeningversies tijdens de R&D-fase en het leveringsritme handhaven, zelfs bij kleine series en de gelijktijdige productie van meerdere versies.
Kwaliteitssysteem en traceerbaarheid:
Elk onderdeel is te herleiden tot de partij grondstoffen, de verwerkingsapparatuur en de procesparameters.
Voor robotonderdelen die in medische toepassingen worden gebruikt, is het ISO 13485-systeem een noodzakelijke norm.
De mogelijkheid om assemblagenormen te uniformeren:
Het kan de onderdelen van het carrosserieframe, de verbindingsmodules, de sensorbeugels en de eindeffectoronderdelen op een gecoördineerde manier verwerken, de assemblagenormen uniformeren en de opeenstapeling van toleranties tussen verschillende leveranciers verminderen.
9. Hoe vind je geschikte reserveonderdelen voor je robot?
De eerste stap: de specificaties van de onderdelen vaststellen. Het materiaal, de precisie-eisen, de hoeveelheid en de oppervlaktebehandeling bepalen. Het 3D-model en de 2D-tekeningen voorbereiden.
Stap 2: Beoordeel de capaciteiten van de leverancier. De belangrijkste punten om op te letten zijn: of het bedrijf beschikt over kernapparatuur zoals een vijfassige CNC-machine; of het ervaring heeft met bewerkingen in de robotica of de medische industrie; of het bedrijf certificeringen voor kwaliteitssystemen zoals ISO 13485 heeft behaald; en of het een totaaloplossing kan bieden, van bewerking tot oppervlaktebehandeling.
Stap 3: Bevestig de levering en traceerbaarheid. Vraag de leverancier om een testrapport te overleggen waaruit blijkt dat de belangrijkste afmetingen voldoen. Elk onderdeel moet traceerbaar zijn tot de batch grondstoffen en procesparameters.
Stap 4: Eerst proefproductie, daarna massaproductie. Controleer de assemblage en nauwkeurigheid door middel van proefproductie in kleine series. Plaats pas bulkbestellingen nadat is bevestigd dat er geen fouten zijn.
10. Waarom zou u NOBLE als uw leverancier kiezen?
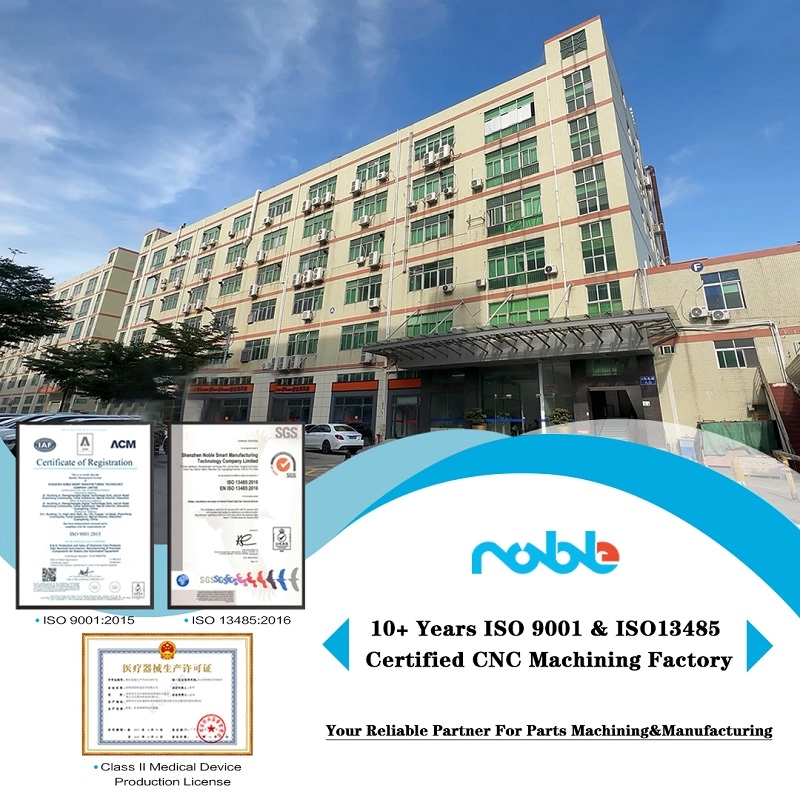
Noble is een Chinees-Britse joint venture met 14 jaar ontwikkelingservaring. We beschikken over complete bewerkings- en inspectiefaciliteiten en hebben ruime ervaring op buitenlandse markten, waardoor we snel kunnen inspelen op diverse klantwensen.
We beschikken over meerdere 5-assige CNC-machines voor de massaproductie van zeer nauwkeurige en complexe onderdelen. Ons ervaren engineeringteam kan tekeningen optimaliseren voor een betere produceerbaarheid. We zijn gecertificeerd volgens de kwaliteitsmanagementsystemen ISO9001 en ISO13485. Alle onderdelen worden vervaardigd in een veilige en schone werkplaats met volledige traceerbaarheid.
We gebruiken CMM's, automatische 2.5D-visionmeetmachines, hoogtemeters en andere precisie-inspectieapparatuur om te garanderen dat elk geleverd onderdeel aan de kwaliteitseisen voldoet. Ons ervaren aftersales-team is bekend met de import- en exportregels van verschillende landen, zodat u uw goederen zo snel mogelijk ontvangt en uw project sneller kunt afronden.
Veelgestelde vragen van Robot met belichaamde intelligentie
1. Welke materialen worden doorgaans gebruikt voor structurele onderdelen van robots met ingebouwde intelligentie?
Hoofdzakelijk 6061/7075 aluminiumlegering, 304/17-4PH roestvrij staal, PEEK, PI en andere technische kunststoffen. We kunnen het materiaal selecteren op basis van uw eisen met betrekking tot gewicht, sterkte, corrosiebestendigheid en biocompatibiliteit.
2. Welke kwaliteitscertificaten heeft uw fabriek voor precisieonderdelen voor robots?
Wij beschikken over de ISO 9001-certificering voor algemeen kwaliteitsmanagement en de ISO 13485-certificering voor medisch kwaliteitsmanagement. Alle onderdelen zijn volledig traceerbaar, waardoor ze geschikt zijn voor revalidatierobots en medische robots.
3. Kunt u complexe, uiterst nauwkeurige componenten voor robots met een fysiek lichaam verwerken? Welke apparatuur heeft u tot uw beschikking?
Ja. We beschikken over meerdere 5-assige CNC-machines. Ons kwaliteitscontrolelaboratorium is uitgerust met een CMM, een automatische 2.5D-visionmeetmachine, een ruwheidsmeter en andere inspectieapparatuur om nauwe GD&T-toleranties te garanderen.
4. Welke ondersteuning kan uw engineeringteam bieden tijdens de tekenfase?
Onze ervaren ingenieurs beoordelen uw tekeningen en doen suggesties voor DFM (Design for Manufacturability). We helpen u het ontwerp te optimaliseren om de productiekosten te verlagen en de productieopbrengst te verhogen.
5. Hoe zit het met de levering en douaneafhandeling voor bestellingen uit het buitenland?
We hebben ruime ervaring met internationale projecten. Ons ervaren team is bekend met de douanevoorschriften van verschillende landen. We kunnen u helpen met de benodigde documenten om de doorlooptijd te verkorten en de voortgang van uw project te versnellen.





