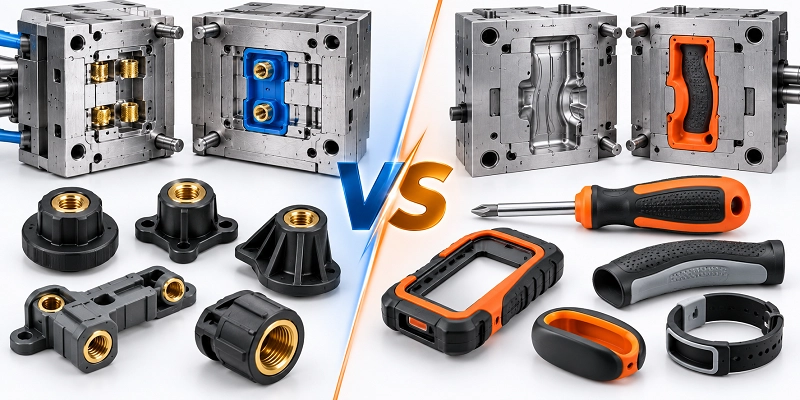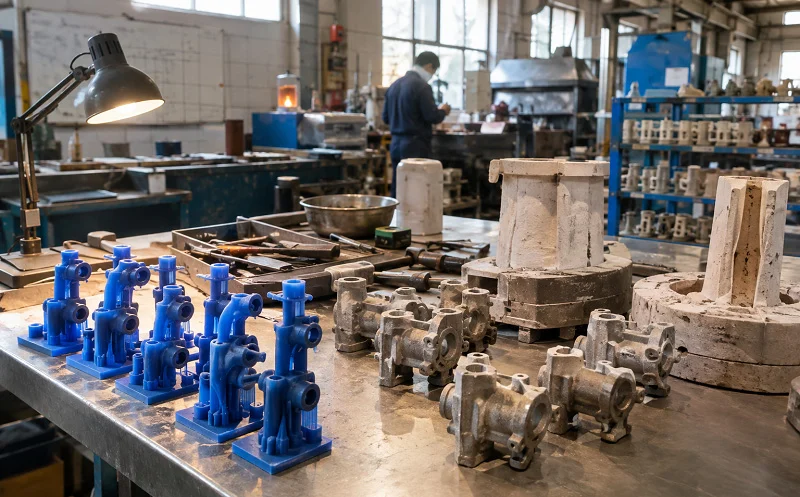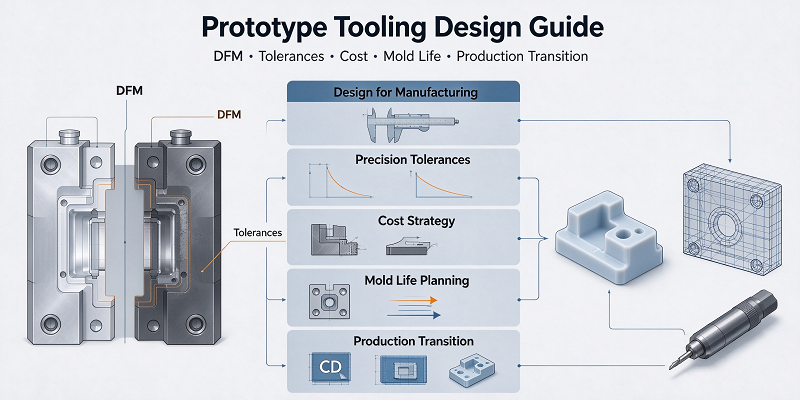
시제품 금형은 제품 개발과 본격적인 생산 사이의 중요한 연결 고리 역할을 합니다.
이를 통해 엔지니어는 대표 부품을 제조하기 전에 제품 성능을 테스트하고, 설계 문제를 파악하고, 값비싼 생산 장비에 투자하기 전에 제조 가능성을 검증할 수 있습니다.
시제품 제작에 필요한 툴 설계는 부품 품질, 치수 정확도, 제조 비용 등의 요소에 직접적인 영향을 미칩니다.
설계가 부실한 시제품 제작 도구는 탈형의 어려움, 치수 불일치, 플래싱(불필요한 재료 잔류물 발생)과 같은 문제를 야기할 수 있습니다.
적절하게 설계된 시제품 도구는 부품의 형상, 도구 재질, 생산량 및 공차와 같은 생산 요구 사항을 고려해야 합니다.
이 가이드는 시제품 금형 설계 시 주요 고려 사항을 설명하고 제조업체가 비용, 속도, 정밀도, 금형 수명 및 생산 확장성 간의 균형을 맞추는 방법을 보여줍니다.
무엇인가 프로토타입 툴링 디자인?
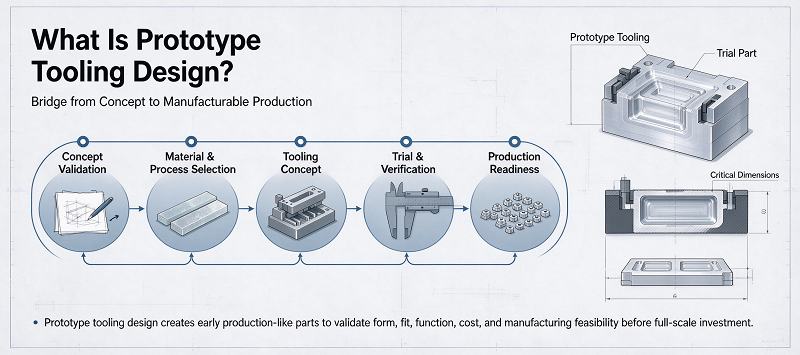
시제품 금형 설계는 시제품 또는 소량 생산 부품을 제조하기 위한 금형, 다이, 인서트, 지그 및 기타 도구를 개발하는 엔지니어링 프로세스입니다.
시제품 도구는 납기 단축, 초기 투자 비용 절감, 손쉬운 수정, 그리고 테스트 또는 소규모 생산에 필요한 충분한 내구성을 제공하는 데 중점을 둡니다. 따라서 시제품 도구는 유연성에 초점을 맞춥니다.
예를 들어, 시제품 사출 금형에는 경화 공구강 대신 알루미늄을 사용할 수 있습니다.
복잡한 자동 슬라이딩 베인은 수동 삽입 방식으로 대체할 수 있습니다. 냉각 시스템을 간소화하고, 맞춤형 구조 대신 표준 금형 베이스를 사용할 수 있습니다. 이러한 방법들을 통해 금형 비용과 제조 시간을 절감할 수 있습니다.
하지만 간소화된 금형이라 하더라도 기본적인 엔지니어링 원칙은 준수해야 합니다. 도면 각도, 벽 두께, 수축률, 게이트 위치, 이젝터 위치, 표면 요구 사항, 금형 분할선, 치수 공차 등은 모두 최종 시제품에 영향을 미칩니다. 따라서 적절한 설계는 시제품의 목적에 따라 달라집니다.
20개의 시각적 샘플을 제작하는 데 사용되는 금형과 5,000개의 기능성 부품을 생산하는 데 사용되는 프로토타입 도구는 매우 다른 설계 전략을 필요로 합니다.
금형 설계를 시작하기 전에 엔지니어는 예상 생산량, 시제품 재료, 기능 요구 사항, 치수 공차, 외관 요구 사항, 예상 금형 수명, 납기, 향후 생산 공정 및 예상 설계 변경 사항을 결정해야 합니다. 이러한 요구 사항을 조기에 정의하면 제조업체는 과도한 설계를 방지하고 시제품 금형이 의미 있는 엔지니어링 결과를 도출하도록 보장할 수 있습니다.
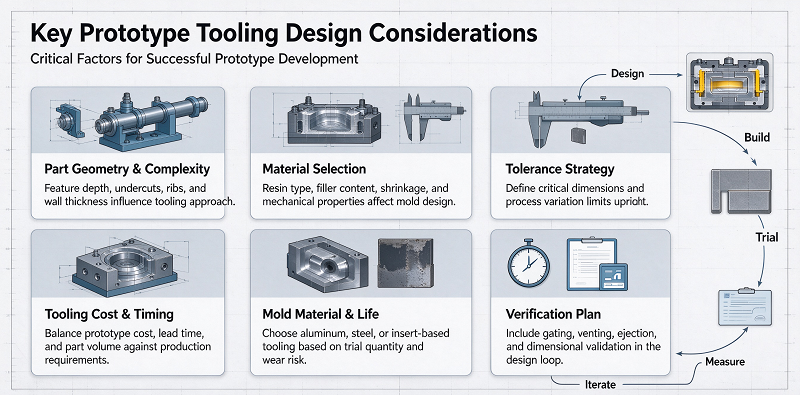
주요 시제품 제작 도구 설계 고려 사항
시제품 금형 설계에는 비용, 품질 및 제조 효율성에 직접적인 영향을 미치는 여러 가지 엔지니어링 결정이 포함됩니다.
부품의 형상, 금형의 재질, 금형의 구조는 가장 중요한 세 가지 요소입니다.
부품 형상 및 제조 가능성
부품의 형상은 시제품 금형의 복잡성에 상당한 영향을 미칩니다.
금형 개방 방향이 직접적인 간단한 부품은 일반적으로 더 빠르고 저렴하게 제조할 수 있습니다.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
일부 기능은 기능 테스트에 영향을 주지 않고 단순화할 수 있습니다. 특히 성형 부품에서는 스트레칭 각도가 중요합니다.
사출 공정 중 환기가 충분하지 않으면 성형된 부품이 캐비티 또는 코어에 달라붙을 수 있습니다.
이로 인해 긁힘, 변형, 치수 문제 또는 곰팡이 손상이 발생할 수 있습니다. 벽 두께 또한 고려해야 합니다.
벽 두께의 큰 차이는 냉각 불균형, 수축, 침하 자국, 뒤틀림 및 내부 응력을 유발할 수 있습니다. 따라서 엔지니어는 가능한 한 벽 두께를 비교적 균일하게 유지해야 합니다.
적합한 시제품 제작용 재료 선택하기
시제품 금형의 재질은 가공 속도, 금형 비용, 치수 안정성, 표면 마감, 열 전달 및 금형 수명에 영향을 미칩니다.
알루미늄은 시제품 금형 제작에 가장 일반적으로 사용되는 재료 중 하나입니다.
뛰어난 가공성 덕분에 제조업체는 다른 많은 공구강보다 더 빠르게 금형 캐비티를 생산할 수 있습니다.
알루미늄은 열전도율이 우수하여 사출 성형 시 냉각 성능을 향상시키는 데 도움이 될 수 있습니다.
이러한 이유로 알루미늄 금형은 일반적으로 소량 사출 성형, 엔지니어링 검증, 제품 개발, 교량 생산, 설계 검증, 짧은 생산 주기 등에 적합합니다.
하지만 알루미늄은 기존 금형강보다 부드럽습니다.
유리섬유 강화 플라스틱과 같은 분쇄 재료를 생산하거나 대규모 생산이 필요한 경우 마모가 더 빨리 진행될 수 있습니다.
P20과 같은 사전 경화강은 내마모성과 내구성이 뛰어납니다. 이러한 강종은 일반적으로 시제품 금형이 대량 생산에 적합하거나, 더 많은 재료가 필요하거나, 더 높은 성형 압력이 요구되거나, 장기간 생산이 필요한 경우에 고려됩니다.
금형 구조, 게이트, 냉각 및 배출
시제품 금형의 구조는 신뢰할 수 있는 부품을 생산할 수 있으면서도 가능한 한 단순하게 유지해야 합니다.
단일 캐비티 금형은 가공 과정이 적고 수정이 용이하며 초기 금형 비용을 절감할 수 있기 때문에 일반적으로 시제품 금형에 사용됩니다.
생산량이 증가하면 다중 캐비티 금형이 매력적인 선택지가 될 수 있지만, 캐비티 균형, 러너 설계, 충진 특성 및 치수 일관성에 대한 더욱 정밀한 제어가 필요합니다.
문의 디자인 또한 중요한 고려 사항입니다.
게이트의 위치는 용융된 재료가 금형 캐비티로 들어가 채우는 방식에 영향을 미칩니다.
게이트 위치가 부적절하면 용접선, 기포 발생, 과도한 압력, 불완전한 충전, 유동 자국 또는 외관 문제가 발생할 수 있습니다.
냉각 시스템 또한 시제품의 품질에 영향을 미칠 수 있습니다.
시제품 금형은 때때로 단순화된 냉각 채널을 사용하지만, 냉각이 불충분하면 수축률 불균형, 사이클 시간 연장, 뒤틀림 및 치수 변화가 발생할 수 있습니다.
탈출 시스템 또한 신중하게 계획해야 합니다.
상단 핀은 눈에 띄는 흠집이나 변형 없이 상단 핀의 힘을 견딜 수 있을 만큼 충분히 견고한 곳에 설치해야 합니다.
게이트, 냉각, 금형 구조 및 사출 방식을 고려하면 제조업체는 기본 부품의 품질을 희생하지 않고도 시제품 금형을 단순화할 수 있습니다.
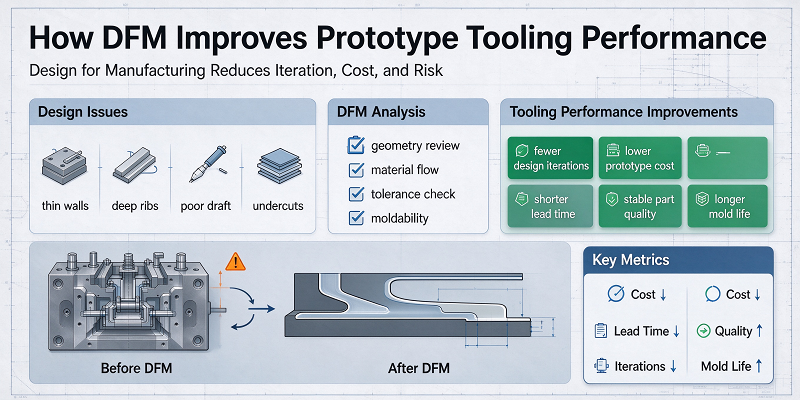
DFM이 프로토타입 툴링 성능을 향상시키는 방법
제조 용이성 설계는 시제품 금형 개발에 있어 매우 중요한 역할을 합니다.
DFM은 선택된 도구와 생산 공정을 사용하여 구성 요소를 효과적으로 제조할 수 있는지 여부를 평가합니다.
목표는 공구 제작 전에 잠재적인 제조 문제를 파악하는 것입니다.
시제품 사출 성형의 경우, DFM 검토에서는 일반적으로 벽 두께, 이젝터 핀 위치, 재료 수축률, 표면 마감, 금형 유동, 주요 치수 등을 평가합니다. CAD 모델은 정확해 보일 수 있지만, 실제로 성형된 부품은 금형에서 분리하기 어려울 수 있습니다.
DFM 단계에서 적절한 드로잉 양을 늘리면 금형 가공 전의 문제를 해결할 수 있습니다.
깊은 구멍을 가공하려면 더 긴 절삭 공구가 필요할 수 있으며, 이로 인해 진동이 증가하고 절삭 속도가 감소하며 가공 시간이 길어질 수 있습니다.
내부 모서리 반경이 매우 작으면 더 작은 공구가 필요하므로 제조 시간도 늘어납니다.
많은 경우, 사소한 설계 변경만으로도 부품의 기능에 영향을 주지 않고 CNC 가공을 단순화할 수 있습니다.
DFM(설계 제조성 평가) 과정에서 공차 요구 사항도 평가해야 합니다. 모든 금형 특징에 동일한 수준의 정밀도가 요구되는 것은 아닙니다.
밀봉면, 조립 기준면, 광학 장착면 또는 베어링 위치와 같은 부분은 엄격한 치수 제어가 필요할 수 있습니다. 그러나 기능이 없는 외부 표면은 그렇지 않습니다. 기능적인 부분에만 엄격한 공차를 적용하면 가공 및 검사 비용을 절감할 수 있습니다. 따라서 DFM(설계 제조성 검토)은 시제품 금형 제작 전에 시작해야 합니다.
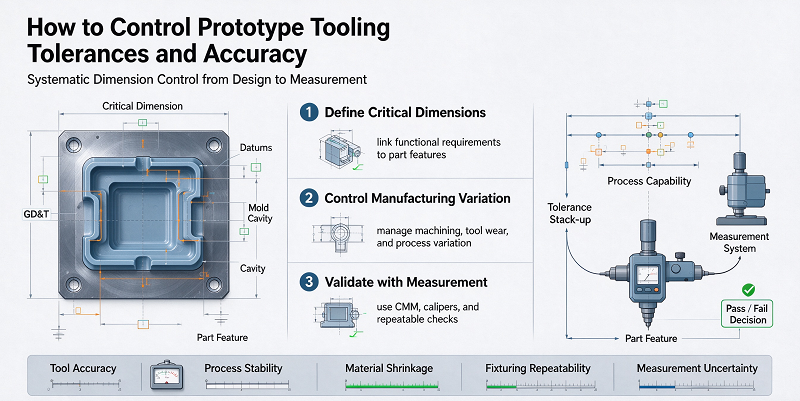
시제품 제작 도구의 공차 및 정확도를 제어하는 방법
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
일부 공구 재료, 특히 알루미늄이나 가공성이 좋은 강철은 완전히 경화된 생산용 공구보다 수정이 더 쉬운 경우가 많습니다. 또한 공구의 공차는 성형 부품의 공차와 구분해야 합니다. 성형 공정 중에 추가적인 제조 변경이 발생하기 때문에 금형 캐비티는 일반적으로 완성된 성형 부품보다 더 높은 정밀도를 요구합니다.
온도 제어는 치수 정확도에도 영향을 미칩니다. 금형 재료는 온도가 상승함에 따라 팽창하며, 금형 온도가 고르지 않으면 부품의 각 부분에서 수축이 고르지 않게 발생할 수 있습니다. 따라서 안정적인 성형 조건과 효과적인 냉각은 치수 균일성에 직접적인 영향을 미칩니다.
검사에는 캘리퍼스, 마이크론 3차원 측정기, 표면 거칠기 측정기 등의 장비가 사용될 수 있습니다. 이렇게 얻은 시제품 측정 데이터를 활용하여 제품 설계 및 향후 생산 설비를 최적화할 수 있습니다.
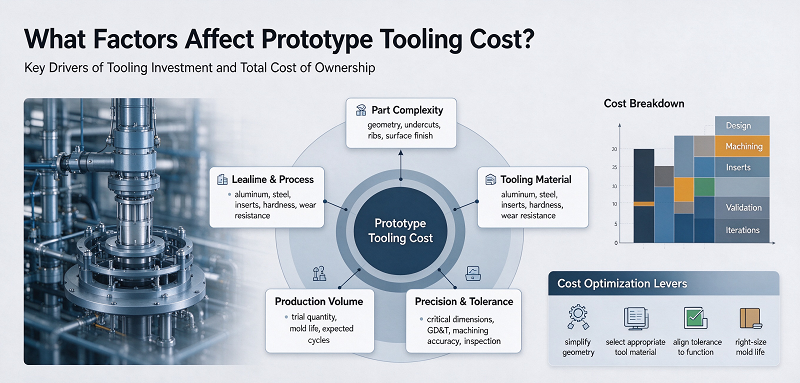
시제품 제작 비용에 영향을 미치는 요인은 무엇일까요?
시제품 금형의 비용은 다양한 엔지니어링 및 제조 요인의 영향을 받습니다.
공구 크기는 계산의 일부일 뿐입니다.
기하학적 형상, 금형 재질, 가공 난이도, 생산량, 공차, 금형 구조 및 마감 요구 사항은 모두 최종 비용에 상당한 영향을 미칠 수 있습니다.
공구 복잡성 및 가공 요구 사항
프로토타입 툴 제작에서 가장 큰 비용 요인 중 하나는 툴의 복잡성입니다.
A simple opening and closing mold may require basic CNC 가공, standard pins, and traditional mold components.
더욱 복잡한 부품에는 교체 가능한 인서트, 수동 인서트, 방전 가공, 다양한 CNC 설정, 심공 드릴링, 정밀 연삭 및 다양한 금형 액세서리가 필요할 수 있습니다. 이러한 추가 기능은 설계, 가공, 조립 및 테스트 시간을 증가시킵니다.
깊은 캐비티는 일반적으로 더 긴 공구가 필요하기 때문에 가공 비용을 증가시킵니다. 긴 절삭 공구는 진동을 줄이기 위해 일반적으로 더 느린 가공 조건을 필요로 합니다. 또한 내부 반경이 작을수록 한 번의 패스로 제거되는 재료의 양이 적어 가공 시간이 증가할 수 있습니다. 따라서 DFM(설계 제조성) 단계에서 이러한 기능을 단순화하면 금형 비용과 납기를 줄일 수 있습니다.
공구 재료 및 생산 수량
금형 재질은 필요한 생산량과 일치해야 합니다.
경화 처리된 양산형 공구강을 사용하면 시제품 부품 수십 개 정도만 제작할 경우 불필요한 비용이 발생할 수 있습니다.
동시에, 수천 개의 마모성 부품에 비교적 부드러운 금형 재료를 사용하면 마모가 빠르게 진행되고 수리 비용이 증가할 수 있습니다.
알루미늄 금형은 일반적으로 가공 속도와 내구성 사이에서 균형이 잘 잡혀 있어 소량 생산에 사용됩니다.
생산량이 증가하면 강철 금형이 더 경제적일 수 있습니다.
따라서 결정을 내릴 때는 초기 금형 가격뿐만 아니라 프로젝트의 총비용을 고려해야 합니다.
금형 가격이 약간 더 비싸더라도 유지보수 비용을 줄이고, 일관성을 향상시키며, 필요한 생산량을 모두 충족할 수 있다면 오히려 더 경제적일 수 있습니다.
공차, 표면 조도 및 2차 가공
치수 공차는 시제품 금형 비용에 상당한 영향을 미칩니다. 일반적으로 표준 가공 공차는 효과적으로 달성할 수 있습니다.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
기능적인 엔지니어링 프로토타입은 표준 CNC 가공 공정만으로도 완성될 수 있습니다.
부가적인 작업들은 프로젝트의 총비용을 증가시키기도 합니다.
여기에는 나사 삽입, 설치, 전기 도금, 레이저 마킹, 조립, 후가공 및 특수 검사가 포함됩니다. 실질적인 비용 관리 전략은 진정한 기능적 또는 미적 가치를 제공하는 경우에만 고품질 마감 처리와 엄격한 공차를 적용하는 것입니다.
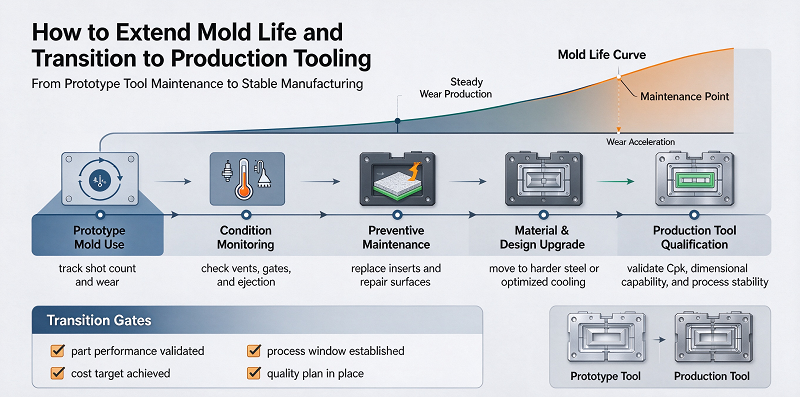
금형 수명 연장 및 생산용 툴링으로의 전환 방법
시제품 제작 도구는 생산 주기를 단축하도록 설계되었지만, 내구성은 여전히 중요합니다.
한 가지 방법은 예상되는 마모량을 기준으로 공구 재료를 선택하는 것입니다.
상대적으로 소량 생산의 경우, 알루미늄은 충분한 내구성을 제공할 수 있습니다.
대량 생산이나 마모성이 강한 재료의 경우, 사전 경화 처리된 강철이 더 적합할 수 있습니다.
혼합형 금형 시공 또한 효과적일 수 있습니다.
예를 들어, 주 금형은 알루미늄으로 만들어지고, 게이트, 슬라이딩 표면, 나사산 부분 또는 좁은 코어와 같이 마모가 심한 부분에는 강철 인서트가 설치될 수 있습니다.
이 방법은 금형 전체를 강철로 만들 필요 없이 공구 수명을 연장할 수 있습니다.
교체 가능한 플러그인은 제품 개발 과정에서 특히 유용합니다.
엔지니어들이 테스트 후 특정 기능이 변경될 것으로 예상하는 경우, 해당 부분을 탈착식 삽입물로 설계할 수 있습니다.
향후 수정은 금형 전체를 재제작하는 대신 인서트를 교체하거나 가공하는 방식으로 진행할 수 있습니다.
금형 유지 관리는 시제품 금형의 수명에도 영향을 미칠 수 있습니다.
공구는 마모, 부식, 손상된 핀, 막힌 통풍구, 오염 및 표면 손상 여부를 정기적으로 검사해야 합니다.
강철 금형은 습기로 인해 부식될 수 있으므로 적절한 보관이 특히 중요합니다.
성형 매개변수 또한 합리적인 범위 내에서 유지되어야 합니다.
과도한 사출 압력, 클램핑력 또는 금형 온도는 모두 마모를 가속화합니다.
시제품 테스트가 완료되면 엔지니어링 팀은 시제품 제작 과정에서 수집한 정보를 활용하여 생산 도구를 설계할 수 있습니다.
이러한 전환은 단순히 더 강한 재료를 사용하여 시제품 금형을 복제하는 것만으로는 이루어져서는 안 됩니다.
시제품 제작을 통해 일반적으로 치수 안정성, 재료 수축률, 굽힘, 용접선 함몰, 섬광탄 발사 성능, 냉각 특성, 사이클 타임 등의 중요한 정보를 얻을 수 있습니다. 기능 테스트 후 제품 설계가 변경될 수도 있습니다.
벽 두께를 조정해야 할 수도 있고, 조립 특성을 수정해야 할 수도 있으며, 보강재를 보강해야 할 수도 있고, 특정 공차가 불필요한 것으로 판명될 수도 있습니다.
이러한 변경 사항은 프로덕션 도구가 시작되기 전에 완료되어야 합니다.
생산 과정에 따라 필요한 금형 구조도 달라질 수 있습니다.
시제품 금형은 캐비티, 수동 삽입물, 기본적인 냉각 방식, 그리고 간단한 배출 방식을 사용할 수 있습니다.
금형 제작에는 다중 캐비티, 자동 슬라이딩, 고급 냉각 채널, 핫 러너, 센서, 자동 배출 및 금형 재료 경화가 필요할 수 있습니다.
따라서 시제품 단계는 보다 신뢰할 수 있는 생산 도구를 개발하는 데 귀중한 엔지니어링 데이터를 제공합니다.
NOBLE을 선택해야 하는 이유는 무엇일까요? prototype tooling manufacturer
NOBLE은 정부로부터 "국가 첨단기술기업"으로 지정된 중국-영국 합작기업입니다. 당사는 "스마트 제조"와 "케어 제품"이라는 두 가지 주요 사업 분야를 운영하고 있습니다. "스마트 제조" 사업은 부품 가공 및 제조를 포함한 프로젝트 지원 서비스를 고객에게 제공하는 데 특화되어 있습니다.
10년 이상의 전문 제조 및 신속 프로토타이핑 경험을 보유하고 있습니다. 효율적인 팀이 고객의 신규 프로젝트를 100% 지원하여 요구사항을 완벽하게 충족시켜 드립니다. 표준화된 관리 시스템을 통해 부품 및 제품의 엄격한 품질 관리를 보장하며, 효율적인 작업 흐름을 통해 동일한 품질을 유지하면서 비용을 절감합니다.
수년간의 노력과 발전을 통해 NOBLE은 정밀 부품 가공 및 제조 기업에서 완벽한 산업 체인 지원 서비스 역량을 갖춘 기업으로 점차 변모하여 고객의 전체 프로젝트를 전폭적으로 지원하는 서비스 지향 기업으로 거듭났습니다.
NOBLE은 시제품 설계부터 제조까지, 광범위한 제조 자원, 적합한 기술, 효율적인 프로세스, 전문가의 안내, 그리고 완벽한 품질 검사 프로세스를 통해 고객의 아이디어를 현실로 구현하는 믿을 수 있는 원스톱 맞춤형 제조 솔루션입니다.
NOBLE은 다음과 같은 자격증을 보유하고 있습니다.
ISO 9001: 2015 – 일반 제조를 위한 견고한 품질 관리. 일관된 공정. 문서화된 관리. 추적 가능한 검사.
ISO 13485: 2016 – 의료기기 부품에 대한 더욱 엄격한 품질 기준. 철저한 공정 검증. 완벽한 추적성. 이식형 및 수술용 부품에 필수적.
맺음말
시제품 도구가 제대로 설계된다면, 제품 설계 검증, 기능 부품 제조, 개발 비용 관리, 그리고 대규모 생산 준비를 위한 중요한 엔지니어링 도구가 될 것입니다.
성공적인 시제품 금형 설계를 위해서는 부품 형상, 금형 재질, 제조 용이성(DFM), 공차, 금형 구조, 냉각, 주입, 배출, 표면 마감, 생산량 및 금형의 예상 수명 등을 신중하게 고려해야 합니다.
불필요한 기능을 단순화하고, 적절한 금형 재료를 선택하고, 필요한 곳에만 공차를 적용하고, 교체 가능한 블레이드를 사용하면 신뢰할 수 있는 시제품 품질을 유지하면서 비용을 절감할 수 있습니다.
DFM is particularly important because it can prevent many tool problems before CNC 가공 or mold manufacturing begins.
시제품 생산은 또한 귀중한 제조 데이터를 생성할 수 있습니다.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
이 정보는 제품 설계를 개선하고 최종 생산 금형을 최적화하는 데 사용할 수 있습니다.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.