
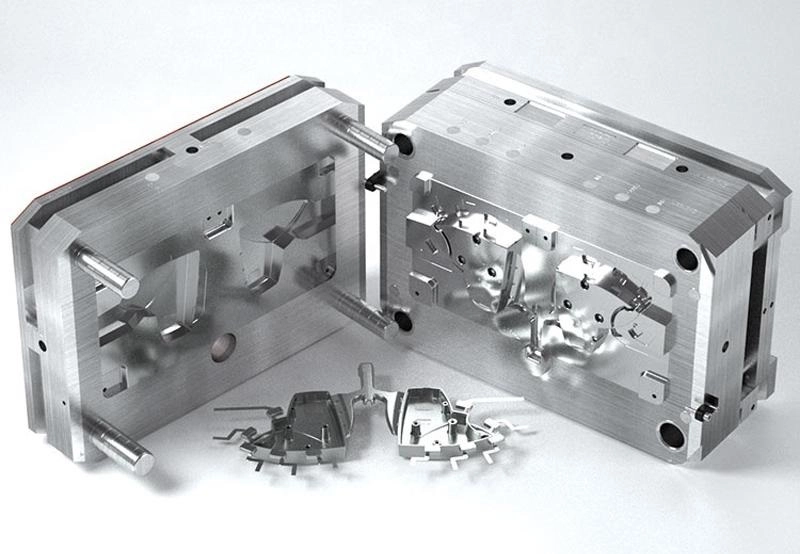
Sarrera: Zer da Aluminiozko prototipo azkarrak?
Aluminiozko prototipo azkarreko piezen fabrikazio-prozesu bat aukeratu beharko bazenu, zein hautatuko zenuke?
Pieza hauek fabrikatzeko hainbat metodo daude. CNC mekanizazioak piezak moldatzen ditu aluminiozko lingote solido batean moztuz. Galdaketak —aluminiozko hutsean egindako galdaketa barne— metal urtua molde batean isurtzea dakar. Argizari galduko galdaketak forma konplexuak maneiatu eta gainazaleko akabera ona lor dezake . Injekzio bidezko galdaketa egokia da bolumen handiko ekoizpenerako. Prozesu hibridoek 3D inprimaketa mekanizazioarekin konbinatzen dituzte.
Kontzeptua nahiko sinplea da. Aluminiozko prototipo azkarrak metalezko pieza funtzionalen ekoizpen azkarra ahalbidetzen du. Diseinu faseko baliozkotzea hasieratik egin daiteke. Ekoizpen arriskuak horren arabera murrizten dira. Eskala osoko moldeak diseinua benetako metala erabiliz behar bezala balioztatu ondoren bakarrik fabrikatzen dira. Horretan datza bere balioa.
Aluminiozko prototipo azkarreko prozesu arruntak
CNC mekanizazioa aluminioa Prototipoak (Metodo ezagunena)
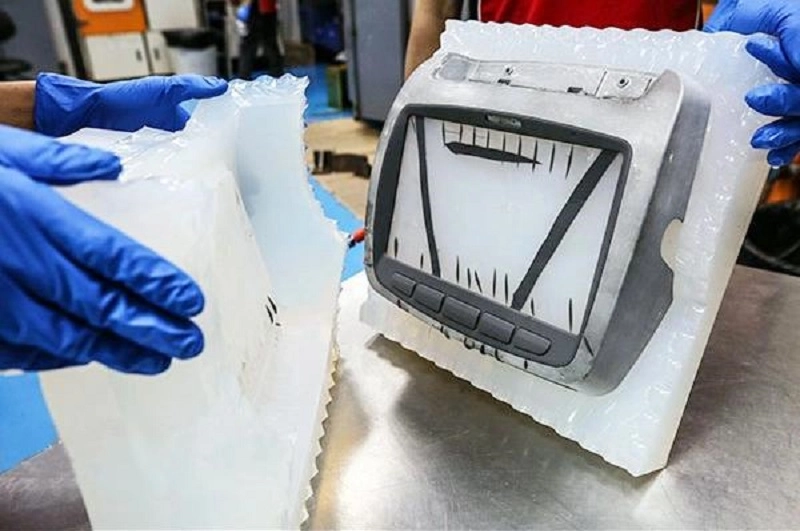
CNC mekanizazioa materiala kenduz lortzen da. Biratzen ari den ebaketa-erreminta batek CAD fitxategi batetik sortutako bide-ibilbide bat jarraitzen du hutsa bere azken formara mekanizatzeko. Ez da molderik edo euskarririk behar; prozesua metala kentzean oinarritzen da soilik.
Aleazio ohikoenen artean 6061, 7075 eta 2024 daude. 6061 da material nagusia: erresistentzia eta korrosioarekiko erresistentzia handia eskaintzen ditu. 7075 are sendoagoa da, baina formagarritasun eskasagoa du. 2024 aleazioak nekearekiko erresistentzia handia du eta egokia da aeroespazial industriarako. Aleazioaren aukera prototipoaren funtzioaren araberakoa da.
Abantaila
Zehaztasun handia — tolerantziak ±0.005 milimetro bezain estuak izan daitezke. Epe azkarra — asteetan baino egunetan neurtuta. Tresneria-kosturik ez izateak konfigurazio-inbertsio txikia esan nahi du. Ekoizpen-mailako materialak erabiltzen dira. Proben emaitzak zuzenean azken piezan aplika daitezke.
mugatzea
Material-hondakin handia dago: txirbilak hondakinak dira. Barne-egitura konplexuak (hozte-kanalak edo zeharkako sekzio hutsak, adibidez) ezin dira lortu diseinua osagai bereizietan banatzen ez bada. Deskarga elektrikoaren bidezko mekanizazioak (EDM) arazo hau konpon dezakeen arren, kostuak handitzen ditu.
Gomendatutako aplikazioen artean, industria aeroespazialeko euskarriak, kaxa elektronikoak, euskarriak eta osagai mekanikoak daude. Neurri zehatzak eta ekoizpen-mailako materialak behar dituen edozein pieza egokia da metodo honetarako.
CNC mekanizazioa da aluminiozko prototipo azkarrak egiteko erreferentzia. Beste metodo batzuek —galdaketa, gehigarrizko metodoa— lehiatzen diote. Baina aluminiozko hutsean egindako galdaketak mekanizazioak lortu ezin dituen barne forma konplexuak kudeatzen ditu. Horregatik da galdaketa aukera hobea. Ordezkoa tresneriaren kostua eta entrega-epea dira. Mekanizazioak irabazten du pieza sinple eta zehatzetarako. Galdaketak irabazten du forma konplexu eta ia berdinetarako.
Aluminiozko hutsean galdaketa Lote Txikiko Prototipoetarako
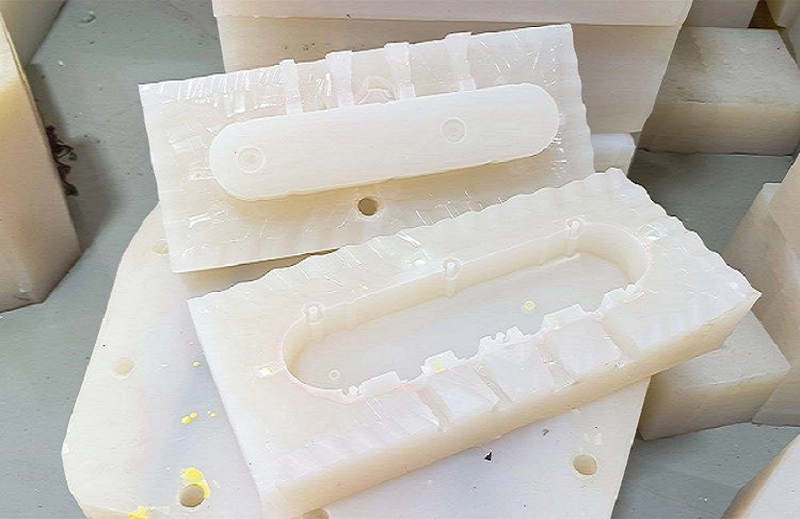
Aluminiozko hutsean egindako galdaketa prototipoak eta serie txikiko piezak fabrikatzeko erabiltzen den metodoa da. Lehenik, silikonazko molde bat sortzen da master molde batean oinarrituta. Ondoren, moldea hutsean jartzen da, eta bertan material likidoa injektatzen da. Hutsean materiala xehetasun guztietara eramaten da, eta ondorioz, burbuilarik eta hutsunerik gabeko pieza amaitua lortzen da, eta ezaugarri finak zehatz-mehatz erreproduzitzeko gai da.
Hutsean dagoen ingurunea da prozesu honen eta galdaketa-metodo tradizionalen arteko bereizketa nagusia. Grabitate-galdaketak grabitatean oinarritzen da moldea betetzeko; presio-galdaketak materiala moldearen barrura sartzen du presiopean; hutsean egindako galdaketak, berriz, materialaren fluxua oztopatzen duen aire harrapatua kentzen du. Ondorioz, prozesu honek xehetasun finagoak, gainazal leunagoak eta pieza koherenteagoak lortzen ditu.
Aluminiozko prototipo azkarrak metodo hau erabiltzen du askotan, 3D inprimatutako pieza bakar baten eta ekoizpen masiboaren arteko aldea gainditzen duelako. Epea laburra da. Kostua moderatua da. Emaitza errepikagarria da.
Prototipoetarako aluminiozko hutsean egindako galdaketaren abantailak
- Tresneria-inbertsio txikiagoa
Silikonazko moldeek altzairuzko injekzio-moldeek edo galdaketa-moldeek baino askoz merkeagoak dira. Altzairuzko molde batek hamar milaka dolar balio dezake, eta silikonazko molde batek, berriz, milaka dolar batzuk besterik ez.
Produktuen kontzeptuak probatzen dituzten enpresentzat, honek finantza-arriskua murrizten du. Diseinu-aldaketak beharrezkoak badira, moldea ordezkatzearen kostua minimoa da; produktuaren probak huts egiten badu, inbertsio honek ez du galerarik eragiten. Horrek malgutasuna ahalbidetzen du garapenaren hasierako faseetan.
- Garapen Ziklo azkarragoak
Molde gogorrekin alderatuta, epeak laburragoak dira. Moldeak egun gutxiren buruan amaitu daitezke, eta horrek berehala hastea ahalbidetzen du galdaketa. Diseinuaren balidazioa ekoizpen-moldeak erabiltzean baino aste batzuk lehenago egiten da.
Ingeniariek hainbat diseinu-iterazio probatu ditzakete. Kontzeptutik merkatura arteko prozesua bizkortzen da. Iterazio bakoitzak benetako munduaren feedbacka ematen du azken moldea fabrikatu aurretik.
- Xehetasun konplexuen erreprodukzio bikaina
Aluminiozko hutsean egindako galdaketak materialari ehundura finak, xehetasun txikiak eta izkin estuak betetzeko aukera ematen dio. Distira handiko akabera eta xehetasun finen erreprodukzio bikaina sortzen ditu.
Aluminiozko hutsean egindako galdaketa egokia da produktuen itxura-ereduetarako, prototipo funtzionaletarako eta bezeroentzako erakustaldi-laginetarako. Amaitutako produktuek itxura bikaina dute eta masa-ekoiztutako elementuen antzeko sentsazioa dute. Arretaz leundutako prototipoek ikusleengan inpresio desberdina uzten dute.
- Kostu-eraginkorra kantitate txikietarako
Ohiko ekoizpen-tartea 5 eta 100 pieza artekoa da. Hauek askotan prototipo-multzoak edo aurre-ekoizpeneko laginak dira.
Bolumen honetarako, aluminiozko hutsean egindako galdaketa kostu-eraginkorragoa da CNC mekanizazioa baino. Mekanizazioa pieza bakarretarako azkarra den arren, eraginkortasuna gutxitzen da pieza anitz ekoiztean. Pieza bakoitzak konfigurazio eta ziklo-denbora bereiziak behar ditu, galdaketak ekoizpen paraleloa ahalbidetzen duen bitartean.
Injekzio-moldeaketarekin alderatuta, aluminiozko hutsean egindako galdaketak malgutasun handiagoa eskaintzen du ekoizpenaren hasierako faseetan. Ez dago epeak luzeak, ez da beharrezkoa altzairuzko molde garestiak erabiltzea, eta ez da gutxieneko eskaera-kantitaterik behar.
Aluminiozko hutsean egindako galdaketaren mugak
- Moldearen Bizitza Mugatua
Silikonazko moldeak azkarrago higatzen dira. Piezaren konplexutasunak, galdaketa-materialak eta desmoldatzearen zailtasunak moldearen iraupenean eragina dute.
Normalean, molde bakoitzak hogei eta berrogeita hamar pieza artean ekoiztu ditzake. Forma sinpleko piezen kasuan, molde batzuek ehun piezara irits daitezke. Kopuru horretatik aurrera, zehaztasuna gutxitzen hasten da. Puntu honetan, moldea ordezkatu behar da.
- Materialen propietateen arteko desberdintasunak
Hutsean egindako galdaketa materialak ez dira beti ekoizpen-mailako aluminio forjatuaren berdinak. Haien propietate mekanikoak antzekoak diren arren, ez dira guztiz berdinak. Indar eta nekearekiko erresistentzia txikiagoak dira. Benetako errendimendua materialaren aukeraketaren araberakoa da.
Diseinuaren balidazioa muntaketa, funtzio eta itxurarako egokia da. Karga handiko aplikazioek mekanizatutako edo forjatutako piezak behar izan ditzakete. Moldeatzeko materialak balioztatzeko egokiak dira, ez azken ekoizpen masiborako.
- Dimentsio eta Geometria Mugak
Pieza handiek ekipamendu espezializatua behar dute. Hutsean dagoen ganberak moldearen tamaina mugatzen du. Horma-lodiera oso meheek edo barne-pasabide konplexuek erronkak sortzen dituzte. Materiala moldearen barrunbean sartu behar da sendatzen hasi aurretik. Pieza handiek fluxu-distantzia luzeagoak behar dituzte, eta horrek betetze osatugabearen arriskua areagotzen du.
Aluminiozko inbertsio galdaketa
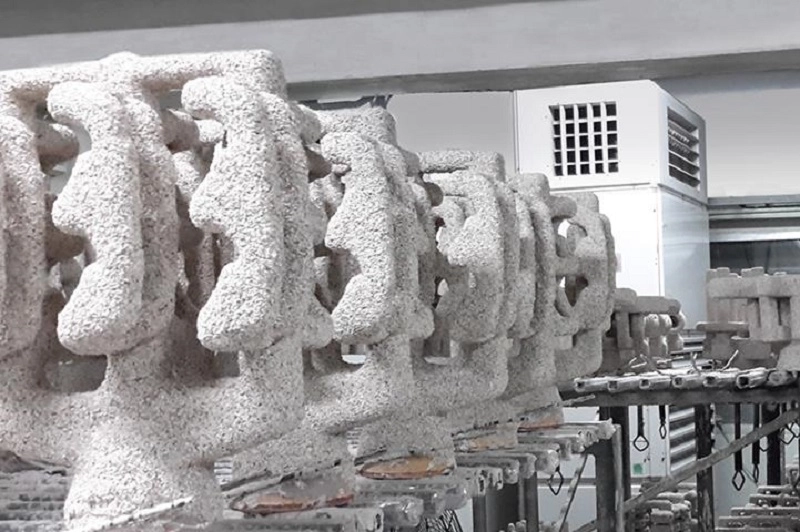
Prozesu hau argizarizko eredu batekin hasten da. Zeramikazko lohia aplikatzen zaio argizarizko ereduari. Argizarizko eredua urtzen da, oskola hutsa utziz. Aluminio urtua isurtzen da oskolaren barruan. Oskola pitzatu eta erortzen da, eta pieza moldetik ateratzen da.
Argizari galduzko galdaketa aukeratzen da pieza baten forma mekanizazio bidez lortzeko konplexuegia denean. Adibide gisa, barneko pasabideak, gainazal kurbatuak eta horma meheko egiturak daude. Mekanizazioak hainbat konfigurazio eta ebaketa-tresna espezializatuak beharko lituzke, galdaketak, berriz, urrats bakarreko formaketa ahalbidetzen du.
Abantaila
Forma konplexuak ekoiztea ahalbidetzen du ez ezik, mekanizazio-eskakizunak ere murrizten ditu, piezaren neurriak azken dimentsioetatik gertu baitaude. Ia forma garbia duten piezak ekoizpen masiboan erabiltzen diren aleazio berberak erabiliz fabrikatzen dira, eta haien propietate mekanikoak forjatutako materialen parekoak dira.
Aplikazio
Ponpa-karkasak eta balbula-gorputzak bezalako industria-osagaiak; turbokonpresore-inpellerrak eta esekidura-besoak bezalako automobilgintzako piezak; eta aeroespazio-osagaiak, hala nola egitura-euskarriak eta motorraren hardwarea.
Inbertsio-galdaketak erdiko maila hartzen du aluminiozko prototipo azkarraren barruan. Aluminiozko hutsean galdaketak baino garestiagoa da, baina injekzio bidezko galdaketa-tresnak baino merkeagoa . Tenperatura altuagoak eta pieza handiagoak maneiatzen ditu. Prototipotik bolumen txikiko ekoizpenerako zubia da.
Aluminiozko galdaketa Ekoizpen Trantsiziorako
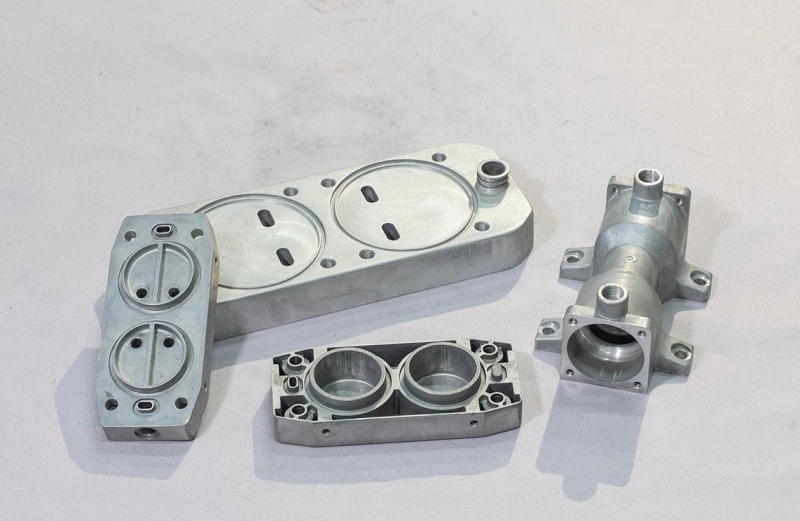
Moldeatze-prozesua bolumen handiko fabrikazioa da. Aluminio urtua altzairuzko molde batean injektatzen da presiopean. Moldea urarekin hozten da. Ziklo-denborak segundoak dira. Prozesua eraginkorra da.
Hasierako prototipoek gutxitan erabiltzen dute moldeaketa. Tresnen kostua altuegia da. Altzairuzko trokelek hamar milaka eta ehunka milaka balio dute. Epea asteak edo hilabeteak artekoa da. Tresnen aldaketak garestiak eta motelak dira.
Inbertsioa merezi du bolumen handiagoetan. Berdintasun-puntua aldatu egiten da. Normalean urtean bost mila eta hamar mila pieza baino gehiago. Hortik behera, pieza bakoitzeko kostuak ez du tresneria justifikatzen.
Abantailak
Unitate-kostu baxua. Errepikagarritasun bikaina. Ekoizpen-tasa handiak. Kalitate koherentea. Dimentsio-egonkortasuna. Postprozesamendu minimoa.
Aluminiozko prototipo azkarrak egiteko, normalean ez da injekzio bidezko galdaketarik erabiltzen. Prototipoa mekanizazio bidez, hutsean egindako galdaketaz edo inbertsio bidezko galdaketaz egiten da. Ekoizpen-prozesua bereiz diseinatzen da. Trantsizioa diseinua izoztu ondoren gertatzen da. Bolumen handiko tresneria produktua merkaturako prest dagoenean bakarrik eraikitzen da. Hori da bide praktikoa. Prototipoa lehenik. Gero ekoiztu.
Aluminiozko prototipo azkarraren eta beste material batzuen arteko lotura
Materialaren aukeraketak prototipoa moldatzen du. Okerra aukeratu eta proben emaitzak engainagarriak dira. Zuzena aukeratu eta balidazioa fidagarria da.
| Material | Abantailak | Mugak | Erabilpen onenak |
| Aluminum | Arina, funtzionaltasun-probak egiteko bezain sendoa, mekanizagarria eta galdagarria, tratamendu termikoa eta gainazaleko akaberak onartzen ditu | Materialaren kostua plastikoena baino handiagoa da; mekanizaziorako edo aluminiozko hutsean galdaketarako konfigurazio trebea behar da | Proba mekanikoak, ziklo termikoak edo egiturazko baliozkotzea behar duten ingeniaritza prototipoak |
| Altzairu herdoilgaitza | Oso iraunkorra, erresistentzia handikoa, korrosioarekiko erresistentea | Mekanizatzeko zailagoa, astunagoa, ziklo-denbora motelagoak | Aplikazio astunak: tresnak, euskarriak, karga handiko osagaiak |
| Plastikoa (ABS, PC, Nylona) | Kostu baxua, ekoizpen azkarra, mekanizatzeko edo inprimatzeko erraza | Indar eta zurruntasun mugatua, errendimendu termiko eskasa | Itxura-ereduak, ergonomia-azterketak, karga txikiko prototipoak |
| Karbono-zuntz konposatuak | Zurruntasun-pisu erlazio bikaina, erresistentzia handia | Prozesaketa garestia, forma sinpleetara mugatua, entrega-epe luzeak | Errendimendu aplikazioak: aeroespaziala, kirol ekipamendua, egitura erakusleak |
NOBLEri buruz: Zure aluminiozko prototipo azkarreko bazkide osoa
NOBLEk aluminiozko prototipo azkarreko irtenbide integralak eskaintzen ditu, produktuen diseinua eta ingeniaritza laguntza lehentasun nagusitzat hartuta.
Ikuspegi integratu honek garapen-prozesua errazten du, komunikazio-gastuak murrizten ditu eta merkatura iristeko denbora laburtzen du. Hornitzaile bakar batek hornidura-kate osoa hartzen du.
Fabrikazio-gaitasun integralak
Funtzio bakarreko prototipoak egiten ditugu, doitasun-osagaien lote txikiak ekoizten ditugu eta guztiz muntatutako produktuak entregatzen ditugu. Gure taldeak proiektu bakoitzerako fabrikazio-prozesu egokiena hautatzen du, errendimendu-helburuen, kalitate-eskakizunen eta kostu-mugen arteko oreka lortuz.
Aluminiozko prototipo azkarrak egiteko, CNC mekanizazioa da metodo nagusia. Geometria konplexuak eta pieza anitz dituzten produktuetarako, aluminiozko hutsean egindako galdaketa erabil daiteke. Aukera zehatza pieza motaren eta ekoizpen-bolumenaren araberakoa da.
Kalitate Kudeaketa Sistema Ziurtatuak
NOBLEk nazioartean onartutako kalitate kudeaketa estandarren arabera jarduten du, besteak beste:
- ISO 9001: 2015 ziurtagiria — gure eragiketa guztietan kalitatearen kudeaketa koherentea, prozesuen kontrola eta etengabeko hobekuntza bermatzea.
- ISO 13485: 2016 ziurtagiria — gailu medikoen fabrikazioarekin lotutako kalitate- eta araudi-eskakizun zorrotzak betetzeko dugun gaitasuna frogatzea.
Ziurtagiri hauek diseinu, ekoizpen, ikuskapen eta entrega osoan kalitate-kontrol zorrotzak mantentzeko dugun konpromisoa islatzen dute.
Maiz egiten diren galderak aluminiozko prototipo azkarrari buruz
1. Zer da aluminiozko prototipo azkarra?
Metalezko pieza funtzionalak azkar ekoiztea. Lingote solido batetik ebakiak mekanizatzea. Moldeak metal urtuz betetzen ditu galdaketak. Bietako batek aluminio erreala erabiltzen du. Prototipoa ekoizpen-piezaren antzera jokatzen da. Probak baliozkoak dira.
2. CNC mekanizazioa al da aluminiozko prototipoetarako metodorik onena?
Bolumen txikietarako —pieza bat eta hamar artean—, CNC da askotan lehen aukera. Ez dago tresneria-kosturik. Epe azkarra. Benetako aleazio-propietateak. Geometria konplexua duten hainbat piezatarako, galdaketa —aluminiozko hutsean egindako galdaketa barne— lehiakorra bihurtzen da. Metodoa piezaren eta kantitatearen araberakoa da.
3. Zenbat denbora behar da aluminiozko prototipoen fabrikazioa egiteko?
Pieza sinpleak egun gutxitan bidaltzen dira. Pieza konplexuek asteak behar dituzte. Mekanizazioa azkarragoa da pieza bakarretarako. Molde bereko kopia anitzetarako galdaketa azkarragoa da. Akaberak denbora gehitzen du. Anodizazioak, margotzeak edo leuntzeak entrega-epea egun batzuk luzatzen du.
4. Aluminiozko prototipoak anodiza daitezke?
Bai. Anodizatzeak gainazalaren gogortasuna handitzen du. Korrosioarekiko erresistentzia gehitzen du. Itxura akabatu bat ematen du. Akabera gardenak edo koloreztatuak daude eskuragarri. Prozesua estandarra da 6061 eta 7075 aleazioetan. Prototipoek ekoizpenaren estetikarekin bat etor daitezke.
5. Zein aluminiozko aleazio da onena prototipoetarako?
6061 aleazio orokorra da. Erresistentzia ona. Mekanizagarritasun ona. Korrosioarekiko erresistentzia ona. Leku guztietan eskuragarri.
7075a sendoagoa da — aeroespazialki eta tentsio handiko piezetan erabiltzen da. Mekanizatzeko zailagoa. Garestiagoa.
2024ak nekearekiko erresistentzia handiagoa du. Hegazkinen egituretarako erabiltzen da. Korrosioarekiko erresistentzia txikiagoa. Babes-estaldura behar du.
Aukeratu probaren eskakizunaren arabera. Mekanizagarritasuna 6061arekin da onena. Erresistentzia handiena 7075arekin. Nekearen aurkako errendimendua 2024rako aldekoa da. Aluminiozko prototipo azkarretarako, 6061 da lehenetsitakoa. Besteak kasu bereziak dira.







