
Zer da Hutsaren galdaketa
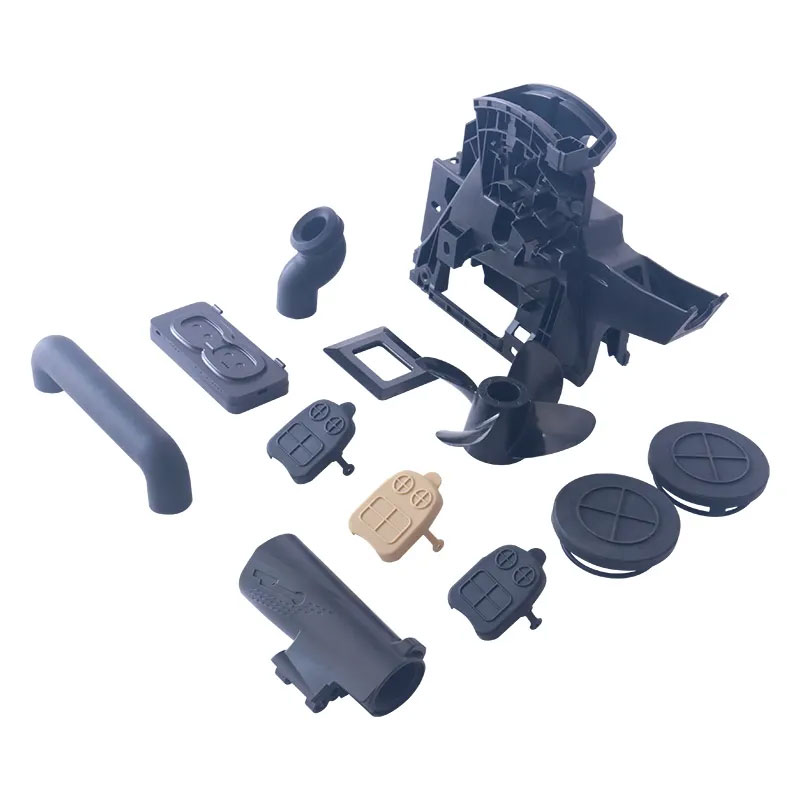
Material likidoa molde batean sartzen da galdaketa prozesuan zehar eta gogortzen uzten da. Moldetik airea hutsean erabiliz ateraz, hutsean galdaketak azken produktuak forma egokia hartzen duela ziurtatzen du. Kautxuzko eta plastikozko osagaiak sarritan hutsean galdaketaren bidez galdaketa egiten dira. Injekzio bidezko moldekatzea bezalako beste teknika batzuk baino azkarragoa eta merkeagoa denez, maiz erabiltzen da prototipo proiektuetarako edo eskala txikiko ekoizpenerako. Zehaztasun handia eta errepikagarritasun handiagoa abantaila gehiago dira, eta horiek ezin hobea bihurtzen dute neurri zehatzak behar dituzten aplikazioetarako. Gainera, injekzio bidezko moldekatzearekin alderatuta, diseinu konplexuagoak galdaketa ahalbidetzen du. Hala ere, beroarekiko edo presioarekiko sentikorrak diren materialak ezin dira honekin galdaketa egin.
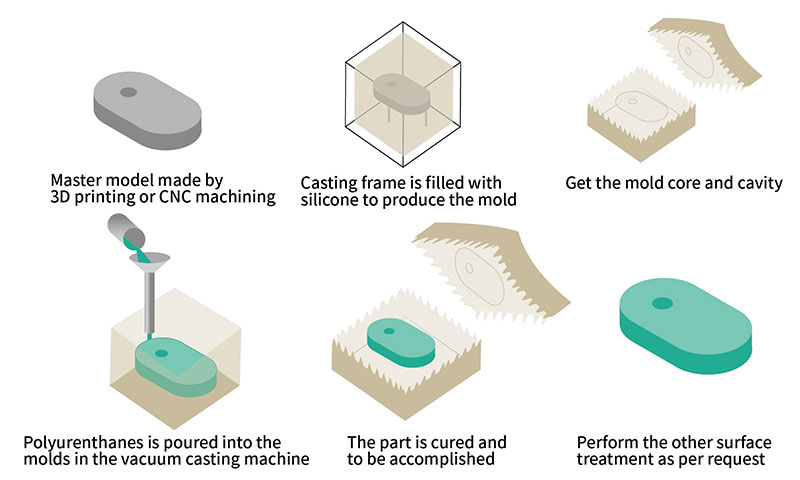
Hutsean isurtzearen printzipioa
Hutsean egindako galdaketa modelatze fisikoaren teknika bat da, hutsean egindako teknologia eta hareazko molde-galdaketa konbinatzen dituena. Prozesu honetan, hareazko moldearen barrunbearen gainazala eta atzealdea plastikozko film batekin zigilatzen dira. Hutsean egindako ponpa bat erabiltzen da presio negatiboa sortzeko, eta horrek moldeatzeko harea estutzen du hareazko moldearen barnealdearen eta kanpoaldearen arteko presio-diferentzia dela eta. Hareazko nukleoa jarri ondoren, moldearen harea tolestu egiten da galdaketa lortzeko. Hurrengo urratsa moldea ixtea, galdaketa, galdaketa solidotu arte itxarotea eta, ondoren, presio negatiboa askatzea edo aire-ateratzea gelditzea da. Hutsean egindako galdaketaren aplikazioa moldeetan.
Nola funtzionatzen du hutsean isurtzeak
Hutsean egindako galdaketa kalitate handiko eta zehatzak diren plastikozko edo elastomerozko piezak sortzeko erabiltzen den fabrikazio-prozesua da. Askotan erabiltzen da prototipo azkarretan eta eskala txikiko ekoizpen-aplikazioetan. Ohiko injekzio-moldeketaren antzekoa da. Hona hemen hutsean egindako galdaketak nola funtzionatzen duen ikuspegi orokorra:
Sortu 3D eredu bat
Ekoizpen-prozedura moderno gehienetan lehen urratsa nahi den formaren 3D eredu bat sortzea da. Hutsean galdaketa egiteko pentsatutako objektuak injekzio-moldeaketa teknikak erabiliz sortu behar dira emaitzarik onenak lortzeko. Horretarako, edozein diseinu-software erabil daiteke, hala nola AutoCAD, Solidworks edo CATIA.
Nagusi Eredua
3D eredua sortzen da, eta ondoren kalitate handiko maisu eredu bihurtzen da. Maisu eredu hau normalean 3D inprimatutako edo mekanizatutako prototipo bat da, eta material espezifiko batez egina dago, hala nola argizariaz edo erretxinaz. Maisu ereduak erreproduzituko den azken pieza adierazten du.
Silikonazko moldea egin
Master eredua sortu ondoren, silikonazko molde bat botatzen da. Master eredua, nukleoarekin, txertaketekin eta burdinurtuekin batera, molde-kutxan zintzilikatzen da. Ondoren, silikona likidoa isurtzen zaio inguruan, xehetasun guztiak betez. Moldatutako pieza hutsean dagoen molde-kutxa batean jartzen da eta 8-16 orduz ontzen da 40 °C-tan aurrez berotutako labean, silikonazko moldearen tamainaren arabera. Silikona lehortu eta gogortu ondoren, kutxa eta euskarria kentzen dira. Azkenik, moldea kontu handiz irekitzen da labana batekin osagaiaren eme barrunbea agerian uzteko.
Nahasketa
Konbinatu aurretik, galdaketan erabiltzen diren poliuretanozko erretxinak normalean 40 °C ingurura berotzen dira. Makinak bi osagaiko galdaketa erretxina bat zehaztasunez konbinatuz funtzionatzen du, aukeratutako koloratzaile batekin, eta gero nahasketa ontzi batean isuriz. Ondoren, isurtzeko ateak nahasketa eta isurketa ontziari lotzen zaizkio, eta moldea berriro bere lekuan jartzen da. Hutsean galdaketa erretxinak eta kolore pigmentuak ondo konbinatzen dira eta 50-60 segundoz hutsean desaireatzen dira isurketa automatiko prozesuan. Ondoren, hutsunea sortzen da moldearen barruan, eta erretxina sartzen da. Hutsean teknikak grabitateak moldea betetzeko lan guztia egitea ahalbidetzen du, tresnaren barruko aire poltsikoak kenduz, bestela fluxuaren oztopo gisa jokatuko luketenak.
Desmoldatzea
Moldea irekitzen da, eta sortutako plastikozko pieza berria kentzen da erretxina guztiz gogortu denean. Normalean, moldea berriro erabil daiteke hainbat galdaketa ziklotarako.
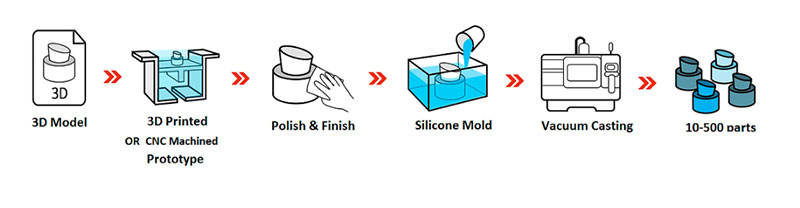
Nola egin molde bat hutsean isurtzeko?
Material likidoa molde batean sartzen da galdaketa prozesuan zehar eta gogortzen uzten da. Moldetik airea hutsean erabiliz ateraz, hutsean galdaketak azken produktuak forma egokia hartzen duela ziurtatzen du. Kautxuzko eta plastikozko osagaiak sarritan hutsean galdaketaren bidez galdaketa egiten dira. Injekzio bidezko moldekatzea bezalako beste teknika batzuk baino azkarragoa eta merkeagoa denez, maiz erabiltzen da prototipo proiektuetarako edo eskala txikiko ekoizpenerako. Zehaztasun handia eta errepikagarritasun handiagoa abantaila gehiago dira, eta horiek ezin hobea bihurtzen dute neurri zehatzak behar dituzten aplikazioetarako. Gainera, injekzio bidezko moldekatzearekin alderatuta, diseinu konplexuagoak galdaketa ahalbidetzen du. Hala ere, beroarekiko edo presioarekiko sentikorrak diren materialak ezin dira honekin galdaketa egin.
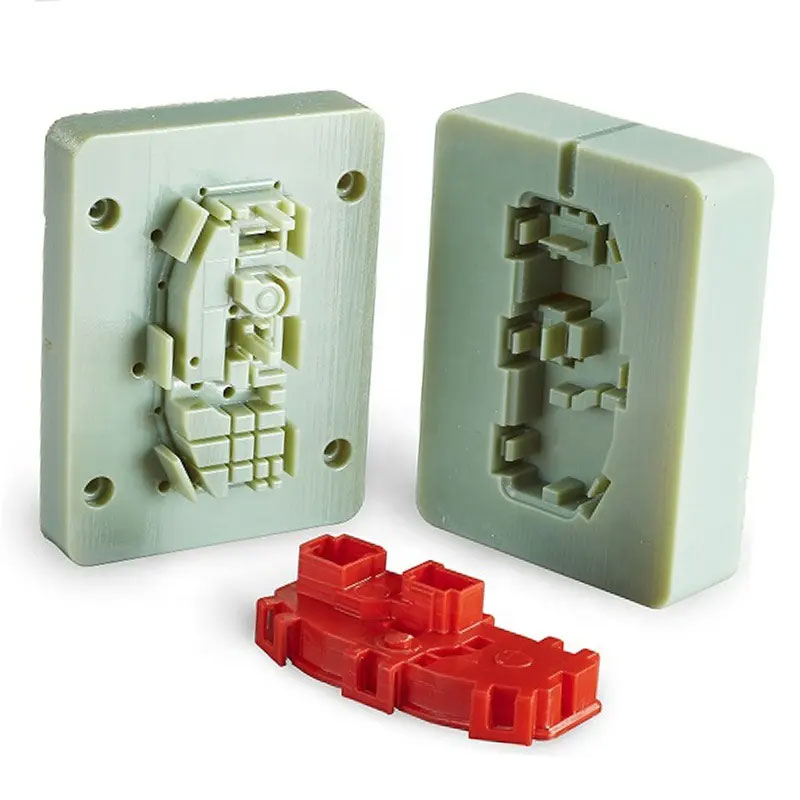
Hutsean galdatzearen osagai nagusiak
Silikonazko Moldeak: Malgutasunagatik eta iraunkortasunagatik ezagunak diren silikonazko moldeak xehetasun finak harrapatzeko diseinatuta daude, eta, beraz, aproposak dira galdaketa aplikazio zehatzetarako.
Poliuretanozko erretxinak: Erretxin hauek formulazio desberdinetan daude eskuragarri, fabrikatzaileei material desberdinen propietateak errepikatzeko aukera emanez, hala nola plastikoen, kautxuen edo metalen.
Hutseko ganbera: Hutsean dagoen ganberak moldeko airea kentzen du, eta horrek akatsak eta aire burbuilak ezabatzen laguntzen du, kalitate handiko eta akatsik gabeko piezak lortuz.
Hutsean isurtzearen abantailak
Hasierako konfigurazio kostu merkeagoa
CNC mekanizazioarekin eta beste prototipo azkarreko teknikekin alderatuta , hutsean egindako galdaketa askoz merkeagoa da. Hau da, molde bat sortzeak ordu batzuk besterik ez ditu behar eta behin eta berriz erabil daitekeelako. CNC mekanizaziorako ekipamendu eta hornigai garestiak behar dira.
zehaztasun handiko
Forma konplexuak eta zehaztasun handiko piezak sor daitezke. SLA teknika erabiliz, moldearen maisu-eredua sor daiteke, gehigarrizko fabrikazioaren malgutasuna eta gainazalaren kalitate bikaina erabiliz.
Epe laburragoa
Moldeak egiten dituen industria ere bada. Ez da beharrezkoa molde-proba fase bat hutsean galdatzeko. Molde berriekin, hutsean eratzeko prozesuak epea laburragoa du, normalean 10-12 egun. Moldea abiarazteko gastuak murrizten dira. Teknologia hau erabiliz plastikozko pieza handiagoak sortzea posible da.
Malgutasuna
3D inprimaketak diseinu-malgutasun handia eskaintzen du, ia edozein geometria sor baitezake. Hutsean egindako galdaketa erabil daiteke beste metodo batzuekin egin ezin diren piezak ekoizteko.
Horma meheko galdaketa
Horma meheko galdaketa-piezen eskakizun teknikoak handiagoak dira, baina arinagoak dira eta material gutxiago erabiltzen dute. Hori beharrezkoa da zenbait egoera berezitan. Inpaktu optimoa lortzeko, karkasa funtzionalak dituzten produktuek horma-lodiera mehea izan behar dute. Horma meheko osagaien arteko eroapena ezinbestekoa da barne-sistema konplexuak dituzten produktuetan. Ekoizpen tradizionalean huts egite-tasa handiak izatearen arrazoi nagusietako bat horma meheko galdaketa-piezak galdaketaren zailtasuna da. Ekoitzitako piezaren egitura lodia izan daiteke eta horma meheak izan ditzake etengabeko huts-presioaren menpe dagoenean.
Beste fabrikazio-prozesu batzuekin alderaketa
Hutsean egindako galdaketa egokia da kantitate txiki eta ertainetan ekoizteko. Plastikozko injekzio bidezko moldekatzearen (serie handiak) eta 3D inprimaketaren (pieza bakarreko ekoizpena eta serie txikiak) arteko metodoa da. 3D inprimaketarekin alderatuta, prozedura ez da hain malgua eta azkarragoa, molde bat behar duelako. Piezaren ekoizpen konplexutasuna txikiagoa da gehigarrizko fabrikazioan baino, moldetik atera ahal izateko ebaki gutxiago behar baitu (desmoldekatzea bezala ezagutzen den prozesua). Alderantziz, gehigarrizko fabrikazioa mugatua da alderdi honetan, hutsean egindako galdaketak gainazalaren kalitate bikaina duen bitartean, eta hori, material mota handiagoarekin eta erresistentzia-balio handiekin batera, benetan nabarmena da.
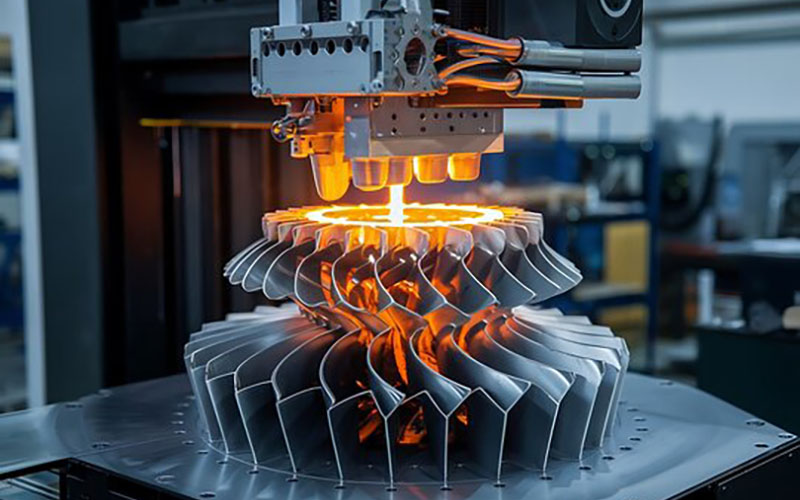
1. Hutsean egindako galdaketa 3D inprimaketa baino merkeagoa al da?
Bi metodoak hainbat faktoreren arabera aldatzen dira. Kostuaren determinatzaile nagusiak eragiketaren tamaina eta diseinuaren konplexutasuna dira.
Kantitatea eta Eskala
Jatorrizko diseinuaren eta moldeatzearen kostua handitu egingo da injekzio-moldeaketa erabiltzen bada. Bestalde, 3D inprimaketak kapital gutxiago behar du. Hala ere, serie-fabrikazioak erraz konpentsatu dezake hasierako inbertsio-kostua, zure proiektua oso handia bada eta 2,000 pieza baino gehiago behar baditu. Bolumen handia behar denean, injekzio-moldeaketa kostu-eraginkorragoa eta azkarragoa da. Hasierako moldearen kostua kendu ondoren ere, 3D inprimaketa askoz garestiagoa da unitateko pieza edo produktu kopuru handiak ekoizten direnean. Hutsean galdaketa edo 3D inprimaketa ekonomikoagoa izan daiteke tamaina txiki edo ertaineko produktuak fabrikatu nahi badituzu edo zubi-fabrikazio zerbitzuak behar badituzu. Unitateko prezioa injekzio-moldeaketa baino handiagoa iruditu arren, azken kostua txikiagoa izango da ekoizpen txikietan, ez baitago hasierako inbertsio handirik moldean. Elementu bat edo bi bakarrik behar badituzu, hobe da 3D inprimaketarekin jarraitzea.
Diseinuaren konplexutasuna
3D inprimaketa da aukerarik onena zure diseinua korapilatsua bada edo ekoizten ari den bitartean eguneratu eta aldatu nahi baduzu. Injekzioetarako erabiltzen diren moldeak ezin dira erraz aldatu. Edozein aldaketa egiteko, molde berri batekin berriro hasi behar da. Berriro hasi behar duzun bakoitzean, proiektuaren kostua handitzen da. Ondorioz, 3D inprimaketa kostu-eraginkorragoa da produktuaren garapen edo prototipoen fasean, zure diseinuan hainbat aldaketa egin behar direnean edo proiektua korapilatsua denean.
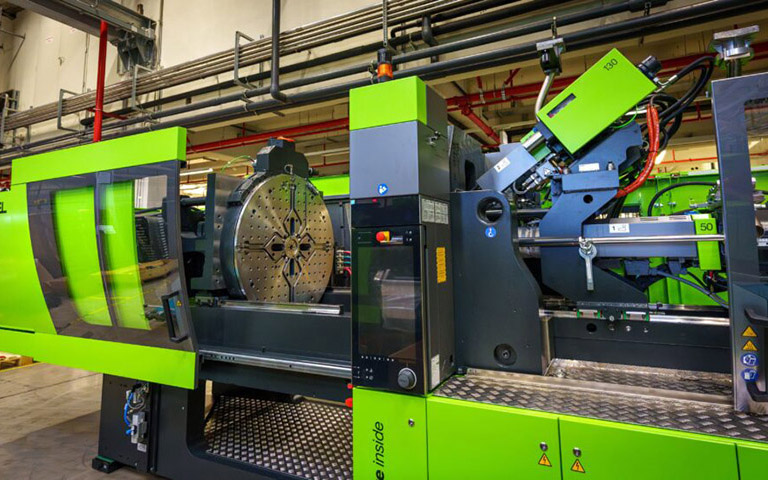
2. Hutsean galdaketa injekzio bidezko moldeoa baino merkeagoa al da?
Hutsean egindako galdaketa eta injekzio bidezko moldeoa bi fabrikazio-prozesu desberdin dira, eta hutsean egindako galdaketaren eta injekzio bidezko moldeoaren arteko kostuen konparaketak proiektuaren eskakizun espezifikoen araberakoak dira neurri handi batean. Oro har, injekzio bidezko moldeoa kostu-eraginkorragoa da bolumen handiko ekoizpenerako, eta hutsean egindako galdaketak abantailak eskain ditzake ekoizpen txiki eta ertainetarako edo malgutasuna eta pertsonalizazioa garrantzitsuak direnean.
Tresneriaren kostua
Injekzio bidezko moldeoan, altzairuz edo aluminioz egindako molde garestiak fabrikatzen dira. Horrek hasierako moldearen kostua handiagoa dakar. Moldeak tenperatura eta presio altuak jasateko diseinatuta daude. Alderantziz, hutsean egindako moldeak silikonazko kautxuz edo poliuretanoz egindako molde merkeagoak erabiltzen ditu. Prozesu hau merkeagoa da, batez ere ekoizpen-bolumen txikiagoetarako.
Ekoizpen kantitatea
Ekoizpen-kantitateak handitzen diren heinean, injekzio-moldeaketa kostu-eraginkorragoa bihurtzen da. Hasierako tresneriaren kostu handiagoa pieza gehiagotan banatu daiteke, eta horrek unitate-kostu txikiagoak dakartza. Hutsean galdaketa egokiagoa da ekoizpen-bolumen txikiagoetarako edo piezen eskaria aldatzen denean.
Diseinuaren konplexutasuna
Injekzio-moldekatzeak xehetasun txiki eta neurri zehatzeko pieza oso korapilatsuak ekoizteko gai da. Aukera ona da kantitate handietan eta kalitate fidagarrian piezak ekoizteko. Beste galdaketa-prozesu batzuk bezain zehatza edo korapilatsua ez izan arren, hutsean galdaketak pieza xehatuak sor ditzake.
Zein da hutsean egindako galdaketaren alternatiba?
Hutsean konformatzearen antzera, presio bidezko konformazioa oso erabilia den metodoa da plastikozko termoformazioaren ekoizpenean. Labe bat erabiltzen da termoplastikozko xafla finkatzeko eta berotzeko bi prozeduretan. Hala ere, berotutako plastikozko xaflari presioa edo hutsean aplikatzeko erabiltzen den teknika desberdina da, behar den elementua lortzeko.
Gure hutsean egindako galdaketa-tolerantziak
NOBLEk hutsean egindako galdaketa tolerantzia sorta bat eskaintzen du zure neurrira egindako eskakizun konplexuak asetzeko. Master ereduaren eta piezaren geometriaren arabera, 0.2 eta 0.4 mm arteko dimentsio-tolerantziak lor ditzakegu. Jarraian, gure neurrira egindako hutsean egindako galdaketa zerbitzuen zehaztapen teknikoak daude.
| Mota | informazioa |
| Zehaztasuna | Zehaztasun handiena +0.05 mm-ra iristeko |
| Gehienezko piezaren tamaina | +/-0.025 mm
+/-0.001 hazbete |
| Hormaren lodiera minimoa | 1.5mm ~ 2.5mm |
| kantitate | 20-25 kopia molde bakoitzeko |
| Kolorea eta akabera | Kolorea eta ehundura pertsonaliza daitezke |
| Epea ohikoa | 20 pieza gehienez 15 egunetan edo gutxiagotan |
Hutsean isurtzeko materialak
 |
ABS | ABS polimero termoplastiko bat da, oso erabilia inpaktu, tenperatura eta produktu kimikoekiko duen erresistentzia bikainagatik. Gainera, gainazaleko akabera dotorea eskaintzen du eta erraza da ekoizten eta maneiatzen. |
 |
Pom | POM, azetal edo Delrin bezala ere ezaguna, ingeniaritza-termoplastiko mota bat da, dimentsio-egonkortasun, zurruntasun, tenperatura-erresistentzia eta inpaktu-erresistentzia apartekoak dituena. |
 |
PP (Polipropilenoa) | Polipropilenoa (PP) normalean zuria eta zeharrargitsua den materiala da, korrosioarekiko erresistentea dena eta gogortasun ona ere baduena. Bere ezaugarririk aipagarriena bere moldakortasuna da, hainbat prozesatzeko metodo eta aplikaziotan erabiltzeko egokia baita. |
 |
PE (polietilenoa) | Polietilenoa usainik gabekoa da, ez-toxikoa, argizariaren antzekoa da, tenperatura baxuetan erresistentzia bikaina du (gutxieneko funtzionamendu-tenperatura -100~-70 °C-ra irits daiteke), egonkortasun kimiko ona du eta azido eta alkali higadura gehiena jasan dezake (ez da oxidazioarekiko erresistentea). |
 |
PC (polikarbonatoa) | Polikarbonatoa (PC) termoplastiko amorfoa da, gardentasun eta inpaktuarekiko erresistentzia bikainagatik ezaguna. Isolamendu elektrikoaren propietate sendoak eta erresistentzia kimiko moderatua ere baditu. |
 |
PMMA (polimetilmetakrilatoa) | Polimetilmetakrilatoa, akrilikoa bezala ere ezaguna. Akrilikoa oso material moldakorra da, bere gardentasun bikainagatik, egonkortasun kimikoagatik eta beroarekiko, hotzerarekiko eta korrosioarekiko erresistentziagatik ezaguna. |
 |
PEEK | PEEK-ek erresistentzia mekaniko, auto-lubrifikazio, inpaktuarekiko erresistentzia eta suaren aurkako erresistentzia apartekoak ditu. Gainera, oso erresistentea da azido, alkali eta beste produktu kimiko batzuen korrosioarekiko, hidrolisiarekiko, higadurarekiko, nekearekiko, dekorazioaren eta erradiazioarekiko. |
 |
Nylon | Nylonak propietate mekaniko ikusgarriak ditu, hala nola beroarekiko eta higadurarekiko erresistentzia, erresistentzia kimikoa eta autolubrifikazioa. Poliamida zuntzak suaren aurkako erresistentzia, marruskadura koefiziente baxua eta fabrikatzeko erraza da. |
 |
PS (poliestirenoa) | Poliestirenoa (PS) estireno monomerotik egindako polimero bat da, petroliotik komertzialki fabrikatzen den hidrokarburo likido bat. Giro-tenperaturan, PS normalean termoplastiko solidoa da, baina tenperatura altuagoetan urtu daiteke moldeatzeko edo estrusiorako, eta gero berriro solidotu. Inpaktu-erresistentzia handiko eta kostu baxuko erretxina, aukera zabalarekin. |
 |
elastomer | Elastomeroak biskositatea eta elastikotasuna duten polimeroak dira eta, beraz, biskoelastikotasun gisa ezagutzen dira. Molekula arteko indar ahulek elkarrekin eusten dituzten elastomero molekulek, oro har, Young-en modulua baxua eta etekin-erresistentzia handia edo haustura-deformazio handia erakusten dute. Adibideak hauek dira: kautxu naturala, silikona, poliuretanoak eta polibutadienoa, poliuretanozko erretxina plastikoa. |
Gainazaleko akaberak Hutsean isurtzeko
NOBLEk gainazal geruza bereziak eraiki ditzake zure hutsean egindako galdaketa piezen gainazal akabera sorta zabala erabiliz. Akabera hauek zure produktuen estetika, gogortasun eta erresistentzia kimiko beharrak betetzen laguntzen dizute. Zure materialaren aukeraketaren eta piezaren aplikazioaren arabera, gainazal akabera hauek eskain ditzakegu:
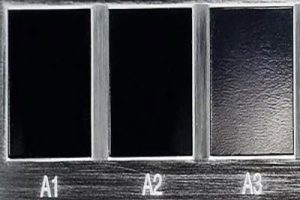 |
Glossy | A mailako akaberak diamantezko leuntze-prozesu bat erabiliz egiten dira eta injekzioz moldeatutako piezetan gainazal distiratsu eta satinatuak lortzen dira. |
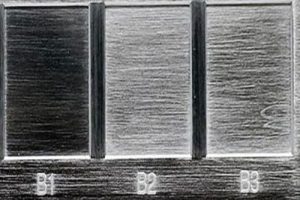 |
Erdi distiratsua | B mailako akaberek lixa-papera erabiltzen dute A mailako piezek baino akabera zakarragoa duten piezak ekoizteko. B mailako akabera jasotzen duten plastikozko pieza moldeatu pertsonalizatuek gainazaleko ehundura matea dute. |
 |
Matte | C mailako akaberek lixa-harri pikortsuak erabiltzen dituzte gainazal zakar eta irregularra sortzeko. C mailako akabera jasotzen duten injekziozko plastikozko piezen gainazal-ehundura matea dute. |
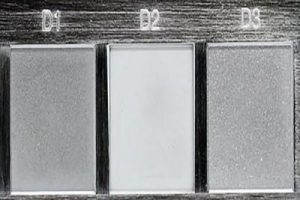 |
testura | D mailako akaberek harea eta beira-ale lehorrak edo oxidoa erabiltzen dituzte akabera oso zakarra sortzeko. Erabilitako material motaren arabera, produktuek akabera satinatua edo matea izan dezakete. |
Gure hutsean galdaketa prozesu osoa
Hutsean egindako galdaketa malgua eta ekonomikoa lortzeko
Hutsean egindako galdaketa, uretanozko galdaketa ere deitua, punta-puntako prozesu bat da, silikonazko moldeak eta 3D inprimatutako master eredua erabiltzen dituena pieza zurrunak, kalitate handikoak eta tirada laburrekoak sortzeko. Poliuretano termoplastikoa silikonazko edo epoxi moldeen barruan gogortzen da, azken produktuei jatorrizko master ereduen forma berdinak emanez; piezen neurriak, azken finean, master ereduaren, piezaren geometriaren eta aukeratutako materialaren araberakoak dira. Gure hutsean egindako galdaketa zerbitzuek irtenbide integrala eskaintzen dute kalitate handiko prototipoak eta bolumen txikiko ekoizpeneko piezak ekoizteko.
Hutsean egindako galdaketa prototipoetatik ekoizpenera
Hutsean egindako galdaketa prozesu polifazetikoa da, prototipoetatik bolumen txikiko ekoizpenera igarotzen dena modu errazean, eta abantaila ugari eskaintzen ditu etapa bakoitzean.
- prototyping
Hutsean egindako galdaketa kostu baxuko fabrikazio-prozesu bat da, prototipoak sortzeko beste metodo batzuk baino eskuragarriagoa eta kostu-eraginkorragoa dena. Hainbat material eta diseinu-aldaera erabiliz, kalitate handiko prototipoak sor ditzakezu. Ondoren, probatu zure diseinuak eta prestatu funtzionaltasun-probak egiteko. - Merkatu-probak
Hutsean galdaketako piezak merkatu-probak egiteko eta hasierako merkatu-sartzea egiteko erabil daitezke. Horri esker, bezeroen erantzuna neurtu, landa-probak egin eta merkatu-eskaria balioztatu dezakezu eskala handiko fabrikazioan inbertitu aurretik. - Eskaera Ekoizpena
Hutsean egindako galdaketak pertsonalizazio eta serie txikiko ekoizpen beharrak asetzen ditu. Moldeak erraz alda daitezkeenez, bezeroen eskakizun espezifikoak edo merkatu nitxoen eskakizunak asetzeko neurrira egindako piezen ekoizpena ahalbidetzen du. - Fast Delivery
Ez dugu ingeniaritza laguntza tekniko azkarragoa eskaintzeaz gain, hornidura-kate sistema sendo batekin eta hutsean egindako galdaketa ekipamendu aurreratu batekin hornituta gaude, errendimendu egonkorrarekin paregabeko hutsean egindako galdaketa piezak lor ditzazun eta zure produktuaren garapen zikloa laburtu ahal izateko.
Hutsean galdaketaren aplikazioa
Hutsean konformatzearen antzera, presio bidezko konformazioa oso erabilia den metodoa da plastikozko termoformazioaren ekoizpenean. Labe bat erabiltzen da termoplastikozko xafla finkatzeko eta berotzeko bi prozeduretan. Hala ere, berotutako plastikozko xaflari presioa edo hutsean aplikatzeko erabiltzen den teknika desberdina da, behar den elementua lortzeko.
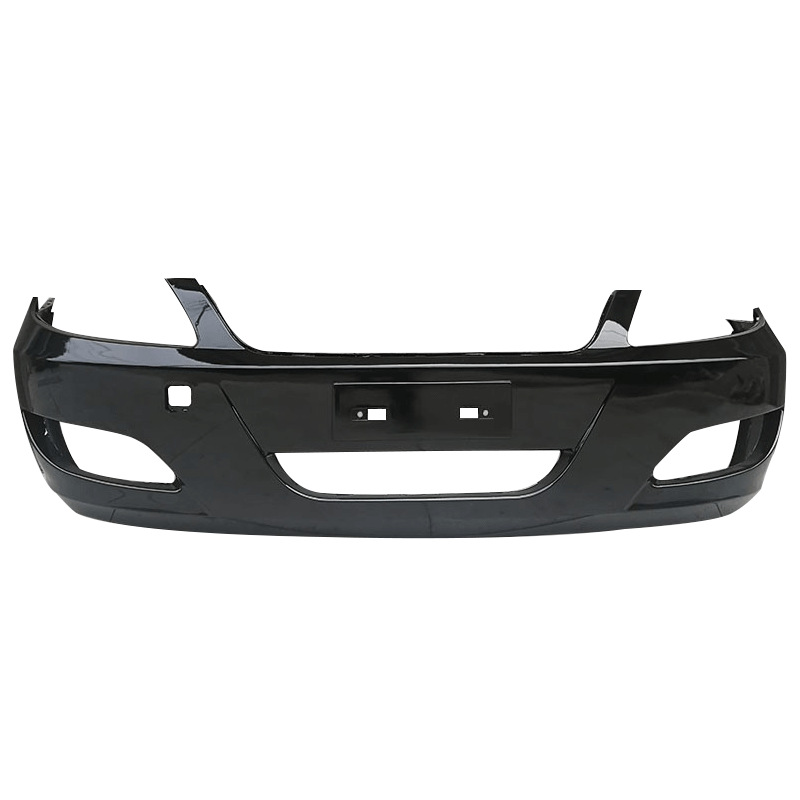
Hutsean egindako galdaketa automobilgintzan
- Aire-sarrerako sistemak: Hutsean egindako galdaketa automobilen aire-sarrerako sistemen fabrikazioan erabiltzen den ekoizpen-metodo bat da. Sistema hauek forma zehatzak dituzten osagaiak behar dituzte aire-fluxua eta errendimendua hobetzeko. Hutsean egindako galdaketak barne-gainazal leunak dituzten sarrera-kolektore, aire-hodi eta ponpaketa-gorputz konplexuak ekoiztea ahalbidetzen du, aire-fluxu eraginkorra bermatuz.
- Barneko osagaiak: Ateko heldulekuak, eskutokiak, tresna-panelak eta beste barneko osagai batzuk hutsean egindako galdaketa erabiliz egin daitezke.
- Argiztapen osagaiak: Faroetarako, atzeko argietarako eta beste argiztapen osagai batzuetarako lenteak zehaztasun handiz ekoiztu daitezke hutsean egindako galdaketa erabiliz.
- Kanpoko osagaiak: Automobilgintzako fabrikatzaileek kanpoko osagaiak sor ditzakete hutsean galdaketa erabiliz, hala nola parrillak, txapa eta enblemak.
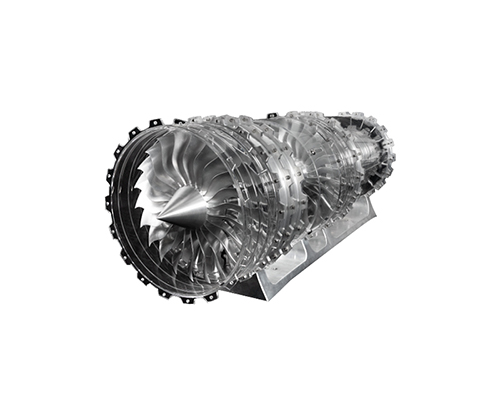
Hutsean egindako galdaketa aeroespazialeko industrian
Aeroespazial sektorean, hutsean egindako galdaketa prozesu ezinbestekoa da, osagai delikatuak, arinak eta sendoak sortzea ahalbidetzen duelako. Konpositezko egiturak, motorraren piezak, barne diseinu elementuak, droneak, tripulatu gabeko aireko ibilgailuak eta satelite osagaiak fabrikatzeko erabiltzen da, prototipoak egiteaz gain. Aeroespazial aplikazioetan, hutsean egindako galdaketak segurtasun orokorra, erregai eraginkortasuna eta hegazkinen errendimendua hobetzen laguntzen du.
- Prototipatzea: Osagai aeronautikoak azkar prototipatzeko teknika ohikoenetako bat hutsean egindako galdaketa da. Produktu amaituen antzeko gainazalaren kalitatea eta materialaren ezaugarriak dituzten prototipo funtzionalak sortzea ahalbidetzen du. Horri esker, ingeniariek piezen funtzionamendua, doikuntza eta errendimendua probatu eta guztiz ebaluatu ditzakete ekoizpen osoa egin aurretik.
- Egitura Konposatuak: Hutsean egindako galdaketa ohiko metodoa da egitura konposatuak sortzeko. Material konposatuak, hala nola karbono-zuntzez indartutako polimeroak (CFRP), erabiltzen dira egitura hauek eraikitzeko, nekearekiko erresistentzia bikaina eta pisu-erresistentzia erlazio handia dutelako. Zuntzen lerrokatze eta finkapen idealak bermatzen ditu hutsean egindako galdaketak ahalbidetzen dituen indargarri-elementuen kokapen zehatzari esker. Prozesu honetako pieza arinak, sendoak eta iraunkorrak maiz erabiltzen dira fuselajeetan, hegazkinen hegoetan eta beste egitura garrantzitsu batzuetan.
- Barneko piezak: Barneko panelak, eserlekuen egiturak eta goiko konpartimentuak dira pieza horien adibide batzuk. Gainazalaren leuntasun eta dimentsio-zehaztasun handiko pieza arinak eta eskalagarriak sortzeko gaitasuna hutsean galdaketaren abantaila handienetako bat da. Gainera, metodo honek piezei ezaugarriak gehitzeko aukera ematen du, hala nola isolamendu akustikoa edo elektronika integratua.
- UVA eta droneen piezak: hegazkin hauen piezak askotan aerodinamikoak eta arinak izan behar dira. Hegaldiaren errendimendua eta zama-ahalmena optimizatzea posible da hutsean galdatzearen bidez forma konplexuak eta horma meheko egiturak ekoizteko erraztasunari esker.
Hutsean isurtzea gailu medikoetan
Hutsean egindako moldeatzeari esker, neurrira egindako, ondo egindako eta funtzionalak diren kirurgia-tresnak, inplanteak, tramankulu medikoak, diagnostiko-tresnak eta errehabilitazio-laguntzak ekoiztu daitezke. Hutsean egindako moldeatze-tekniken erabilerak kirurgia-metodoak, pazienteen arreta eta medikuntza-heziketa hobetu ditu.
- Protesiak eta ortesiak: Pazientearen anatomiaren antzeko pieza pertsonalizatuak egin daitezke hutsean egindako galdaketari esker. Hutsean egindako galdaketak protesi eta ortesi gailu konplexuak ekoiztea ahalbidetzen du, hala nola entxufeak, ortesiak eta euskarriak, arinak, sendoak eta erosoak direnak.
- Kirurgia Tresnak eta Erremintak: Forma konplexuak, diseinu ergonomikoak eta zehaztasun handiko kirurgia tresnak ekoiztea posible da hutsean egindako galdaketa erabiliz, eta horrek helduleku, helduleku eta gainazaleko akabera, dimentsio-zehaztasun eta funtzionaltasun bikaina duten beste tresna konplexuak sortzen ditu.
- Inplanteak eta osagai medikoak: Inplanteak, hala nola artikulazioen ordezkapenak (adibidez, aldaka edo belauneko inplanteak) edo hortz-protesiak, hutsean egindako galdaketa teknikak erabiliz fabrikatu daitezke. Prozesuak propietate mekaniko, biobateragarritasun eta gainazaleko akabera pertsonalizatuak dituzten inplanteen ekoizpena errazten du.
- Diagnostiko Ekipamendua: Hutsean egindako galdaketak zehaztasunez moldatutako eta iraunkorrak diren osagaiak ekoizten ditu proba medikoetarako ekipamenduetarako, hala nola karkasak, itxiturak eta irudi-gailuetarako eta diagnostiko-analizatzaileetarako ganbera espezializatuak.
- Errehabilitazio eta laguntza-gailuak: Adibideen artean, neurrira egindako ferulak, ortesiak eta euskarriak daude. Hutsean egindako moldeatzeak errehabilitazioan dauden pazienteentzako beharrezko euskarria eta funtzionaltasuna eskaintzen duten gailuak erosoak eta arinak sortzea ahalbidetzen du.
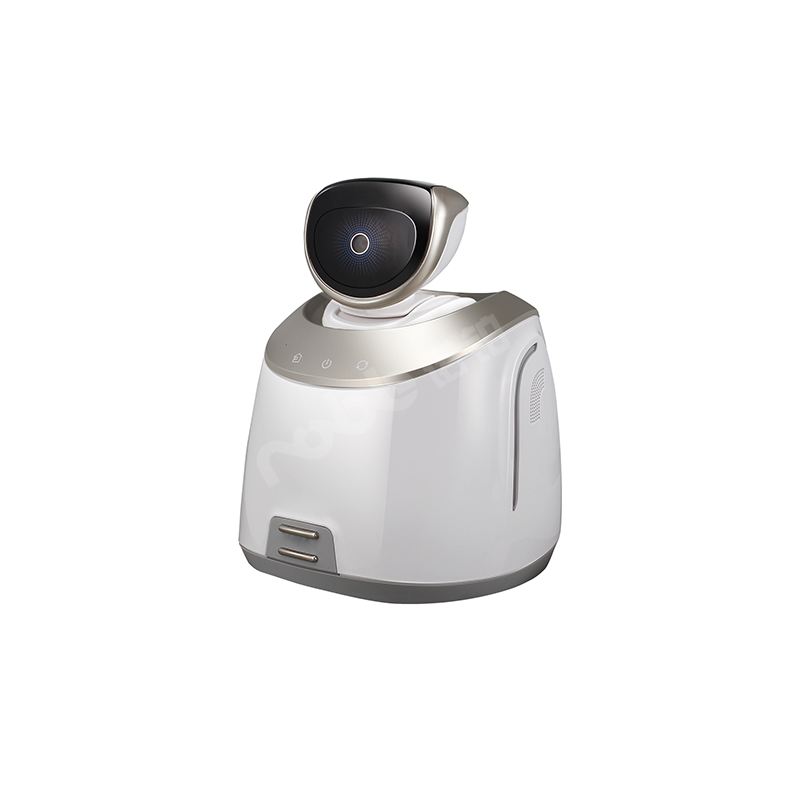
Hutsean egindako galdaketa industria robotikoan
Arriskuak murrizteko eta enpresaren gastuak egonkortzeko, komenigarria da hutsean galdatutako uretanoz egindako prototipo robot bat merkaturatzea. Horri esker, zure enpresak robot belaunaldi berri bat sortzeko potentziala aztertu ahal izango du, zeregin monotono eta errepikakorrak baino gehiago egin ditzakeena.
- Roboten pintzak eta muturreko efektoreak: Hutsean egindako galdaketa roboten pintzen eta muturreko efektoreen ekoizpenean erabiltzen da. Pintzak objektuak manipulatzeko eta robotikan zereginak egiteko erabiltzen dira. Hutsean egindako galdaketak forma zehatzak, barne-kanal konplexuak eta ezaugarri pertsonalizagarriak dituzten pintzen osagaiak sortzea ahalbidetzen du, hala nola gainazal bigunak edo malguak objektuak maneiatzeko.
- Karkasak eta estalkiak: Hutsean egindako galdaketa robotentzako karkasak eta estalkiak fabrikatzeko erabili ohi den prozesua da. Karkasa hauek robotaren barne elektronika, sentsoreak eta aktuadoreak babesten dituzte. Neurrira egindako karkasak sor daitezke hutsean egindako galdaketa prozesua erabiliz, eta horrek ezaugarri espezifikoak izan ditzake, hala nola kableen bideratze integratua, muntaketa puntuak eta sarbide panelak.
- Roboten egiturak eta markoak: Roboten eta beste egitura-piezen markoak hutsean egiten dira. Pieza hauek sistema robotikoari egitura eta laguntza ematen diote. Hutsean egiten den moldeak geometria konplexuko egiturak sortzea ahalbidetzen du, sendoak, arinak eta robotek funtzionamenduan zehar jasaten dituzten kargak eta tentsioak jasan ditzaketenak.
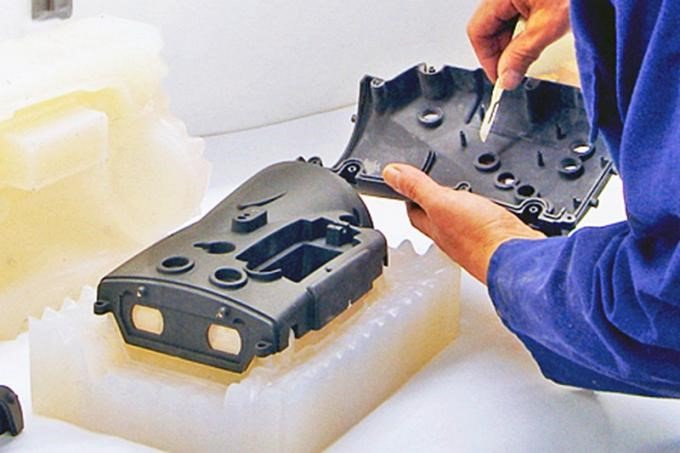
Hutsean galdatzeko etorkizuneko joerak
Errendimendu handiko erretxinak: Errendimendu handiko erretxinen etengabeko garapena funtsezkoa da fabrikatutako piezen propietate orokorrak hobetzeko, eta horren ondorioz erresistentzia, iraunkortasuna eta funtzionaltasuna hobetu daitezke.
Aukera ekologikoak: Fabrikazio-prozesuetan material jasangarri eta biodegradagarrietarako aldaketak bat egiten du produktuen estandar altuak mantenduz ingurumen-inpaktua murrizteko mundu mailako ahaleginekin.
Galdaketa automatizatua: Robotikaren galdaketa-prozesuan integrazioak eraginkortasuna nabarmen hobetzen du, eskuzko esku-hartzea murrizten du eta produktibitate orokorra hobetzen du.
Adimen Artifiziala eta Makina Ikaskuntza: Adimen Artifizialaren eta makina ikaskuntzaren erabilerak analisi prediktiboa ahalbidetzen du, fabrikatzaileei prozesuak optimizatzeko, akatsak murrizteko eta azken produktuaren kalitatea hobetzeko aukera emanez.
Teknikak konbinatzea: Hutsean egindako galdaketa 3D inprimaketarekin eta CNC mekanizazioarekin konbinatuz, fabrikatzaileek pieza konplexuagoak eta geometrikoki erronka handiagoak ekoiz ditzakete, askotan zailak direnak lortzea...
Prototipazio Azkarra: Teknika aurreratu hauen integrazioak prototipazio azkarragoa eta zehaztasun handikoa ahalbidetzen du, iterazio azkarragoak eta produktuen diseinu finduak ahalbidetuz.
Zergatik aukeratu NOBLE Hutsean Galdaketa Zerbitzua?
NOBLE gobernuak "Goi-mailako Teknologia Enpresa Nazional" gisa emandako Txina-Britainia Handiko joint venture bat da. I+G, ekoizpen eta salmenta independenteak egiteko gaitasuna duen enpresa integrala gara.
ISO9001-2015 eta ISO13485-2016 ziurtagiriak ditugu, baita II. mailako gailu medikoen ekoizpen lizentzia ere. Gure produktuek ziurtagiri garrantzitsu asko lortu dituzte, hala nola II. mailako gailu medikoen erregistro ziurtagiria eta FDA510K ziurtagiria.
Hutsean egindako galdaketa metodo bikaina da prototipoak, aurre-ekoizpeneko piezak eta azken piezak bolumen txikietan sortzeko. Altzairuzko tresnetan inbertitzeko beharra kentzen du, eta lehen piezen entrega-epea nahiko laburra da, normalean 10 egun inguru, piezaren tamainaren eta formaren arabera. Punta-puntako teknologia gure langile kualifikatuen ezagutzarekin integratuz, NOBLEk bezeroen gogobetetasuna lehenesten du. Gure hutsean egindako galdaketa prozesua zehatza, eraginkorra eta kostu-eraginkorra da, emaitza bikainak emanez. Gure hutsean egindako galdaketa aukeratzeak zure negozioari arrakasta-maila berriak lortzen lagunduko dio.
- Prezio lehiakorrak:
Badakigu zein garrantzitsua den zure proiektuaren aurrekontuaren barruan egotea. Gure prezio sistema lehiakorra da eta tamaina guztietako enpresen eskaeretara egokituta dago, baliabideen mugak edozein direla ere. Gure taldea prest dago zure aurrekontua berrikusteko eta zure enpresari mesede egingo dioten balio erantsiko irtenbideak eskaintzeko. - Hutsean galdatzeko aditu profesionala:
Eskuratu hutsean egindako galdaketa zerbitzu pertsonalizatu fidagarriak ingeniari trebe eta esperientziadunengandik. Hamar urte baino gehiagoko esperientziarekin hutsean egindako galdaketan, bezeroei diseinuak optimizatzen, prozesu egokiak hautatzen, kostuak murrizten eta ekoizpen masibo azkarra lortzen lagun diezaiekegu. - Geometria konplexuaren laguntza
Kalitate handiko elastomero materialak erabiltzen ditugu egitura konplexuko hutsean galdaketako plastikozko piezak prezio lehiakorretan fabrikatzeko. Ingeniari esperientziadunek 7 eta 24 ordu arteko proiektuen laguntza eskaintzen dute zure prototipoek eta bolumen txikiko osagaiek nahi den azken produktuaren antzekoak izan daitezen. - Ekoizpen puntuala:
Ekoizpen-ahalmen handia dugu, eta ingeniari eta saltzaile trebeen talde bat, komunikazio irekia eta zure eskaeraren unean uneko ekoizpena lehenesten dutenak. Horri esker, ahalik eta entrega-denbora azkarrena eman dezakegu zure premiazko behar guztiak asetzeko. - Paregabeko entrega-epeak:
Hutsean egindako galdaketa proiektuen esperientzia aberatsa eta ekipamendu aurreratua konbinatzen ditugu kalitate handiko hutsean egindako galdaketa zerbitzuak entrega-epe azkarragoekin eskaintzeko. - Kolore Aukera Malguak:
Pigmentu ugari arretaz nahasten ditugu zure produktu amaituan nahi duzun efektua lortzeko. Gure kolore aukera zabalen zerrendatik aukeratu dezakezu.
Hutsean igortzeko ohiko galderak
1. Garestia al da hutsean egindako galdaketa?
Prezioa piezaren konplexutasunaren, moldearen materialen, kantitatearen eta abarren araberakoa da. Garrantzitsua da kontuan izatea hutsean egindako galdaketa beste metodo batzuk baino garestiagoa izan daitekeela ekoizpen txikietarako, baina abantailak eskaintzen dituela, hala nola gainazaleko akabera kalitate handikoa, xehetasun finak eta prototipo azkarrak egiteko gaitasunak. Beraz, kostua proiektuaren eskakizun eta onura espezifikoen argitan ebaluatu behar da.
2. Hutsean egindako galdaketa zehatza al da?
Hutsean egindako galdaketaren zehaztasuna moldearen diseinuak, materialen hautaketak eta prozesuaren kontrolak bezalako faktoreek eragin dezakete oraindik ere. Faktore hauei behar bezalako arreta jartzeak azken galdaketa-piezetan zehaztasun-maila gorena bermatzen lagun dezake.
3. Hutsean egindako galdaketa iraunkorra al da?
Hutsean egindako galdaketa moldeak sortzea eta molde horietatik piezak galdaketan oinarritzen den prozesua da. Hutsean egindako galdaketan erabiltzen diren moldeak normalean silikonazko kautxuz eginda egoten dira, eta horrek hainbat galdaketa ziklo ahalbidetzen ditu. Hala ere, garrantzitsua da kontuan izatea hutsean egindako galdaketa prozesu aldi baterakoa dela, moldeak denborarekin higatuko baitira.
4. Zein da hutsean isurtzeko gutxieneko lodiera?
Material eta diseinu elementu zehatzak kontuan hartu gabe gutxieneko lodiera zehatz bat zehaztea zaila bada ere, arau orokor arrazoizkoa da gutxieneko 0.5-1 mm-ko horma-lodiera izatea. Zure proiektu berezirako murrizketa eta iradokizun zehatzak ezagutzeko, ezinbestekoa da hutsean egindako galdaketa zerbitzu hornitzailearekin edo material fabrikatzailearekin hitz egitea.
5. Zenbat hutsune behar da hutsean moldatzeko?
Hutsean konformatzean, behar den huts-maila alda daiteke eratzen ari den materialaren, piezaren konplexutasunaren eta nahi den xehetasun-mailaren arabera. Normalean, 10-25 hazbeteko merkurio (inHg) edo 340-850 mbar (milibar) arteko huts-presioa erabiltzen da hutsean konformatzeko prozesuetan.






