
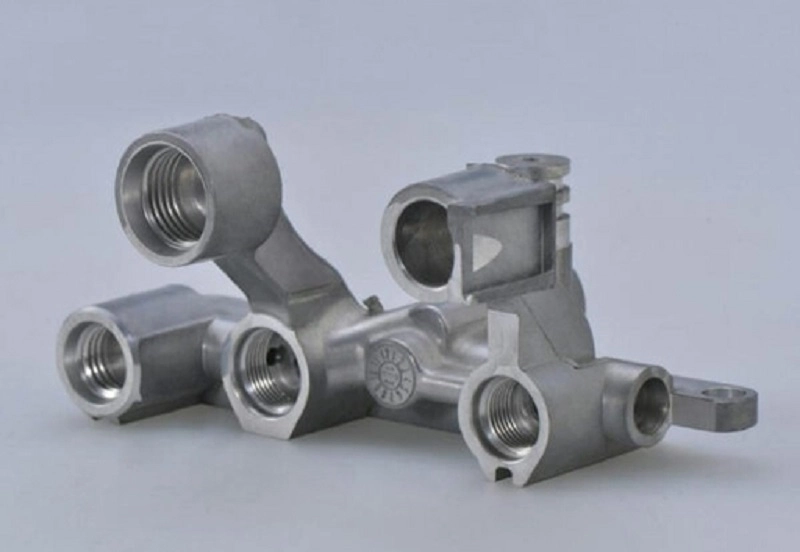
Sarrera: Zergatik Aluminiozko hutsean galdaketa Axola du Azkar prototyping
Produktuen garapena azkar mugitzen da. Diseinu zikloak laburtzen dira. Ingeniariek probatu, egokitu eta baliozkotu beharreko piezak behar dituzte. Pieza horiek ekoizpen osagaien antzera jokatu behar dute. Eredu bisualak ez dira nahikoak.
Galdaketa metodo tradizionalek erreminta gogorrak behar dituzte. Altzairuzko trokelak eraikitzeko asteak behar dira. Kostuak handiak dira. CNC mekanizazioak alternatiba bat eskaintzen du. Baina geometria konplexuek mekanizazio denbora handitzen dute. Kostua dator.
Aluminiozko hutsean egindako galdaketa erdian dago. Metalezko prototipo funtzionalak ekoizten ditu ekoizpen-tresna osorik behar izan gabe. Prozesuak silikonazko molde bat erabiltzen du. Moldea maisu-eredu batetik dator. Eredua 3Dn inprimatu edo mekanizatu daiteke. Horrek entrega-epea nabarmen murrizten du.
Aluminiozko hutsean egindako galdaketa prototipo azkarrak ekoizpen-kalitatetik gertu dauden piezak ematen ditu. Ezaugarri mekanikoak aluminiozko aleazio gordinaren parekoak dira. Gainazaleko akabera bikaina da. Dimentsio-zehaztasuna koherentea da.
Zer da aluminiozko hutsean galdaketa?
Aluminiozko hutsean galdatzearen definizioa
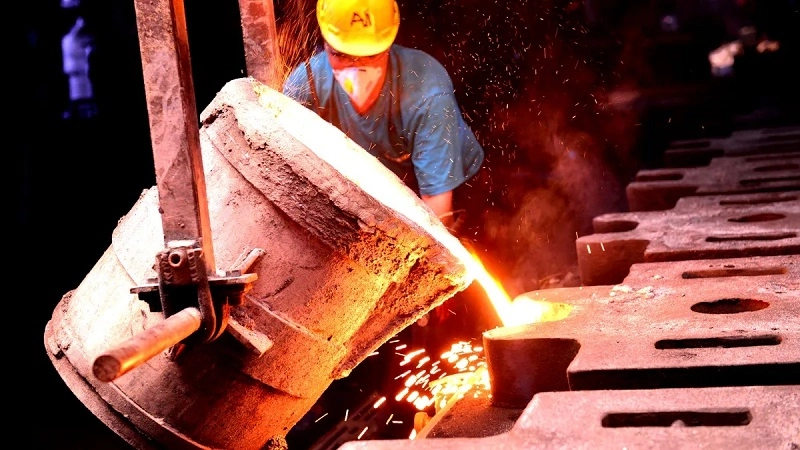
Metalezko galdaketa prozesu bat da hau. Aluminiozko hutsean galdaketak presio murriztua erabiltzen du moldearen inguruan. Hutsean barrunbean harrapatutako airea kentzen da. Airea ere ateratzen du urtutako metaletik. Emaitza aluminiozko galdaketa garbiagoak dira. Akats gutxiago. Porositate gutxiago. Ezaugarri mekaniko hobeak.
Nola funtzionatzen duen aluminiozko hutsean egindako galdaketak
Prozesuak sekuentzia bat jarraitzen du. Urrats bakoitzak hurrengoan eragina du.
- CAD ereduaren prestaketa. Piezaren geometria 3D softwarean definitzen da. Tolerantziak. Zirriborro angeluak. Ate kokapenak. Guztiak etapa honetan ezartzen dira.
- Prototipoen patroien sorrera azkarra. Patroi fisiko bat egiten da. Hau metalez edo erretxinez mekanizatu daiteke. Baina hutsean egindako prototipo azkarrak askotan 3D inprimatutako patroiak erabiltzen ditu. Horrek patroia bera egiteko tresneria gogorra ezabatzen du. Epea izugarri murrizten da. Hau da aluminiozko prototipoen galdaketaren muina.
- Zeramikazko moldeen prestaketa. Patroia zeramikazko lohi batez estaltzen da. Hainbat geruza pilatzen dira. Maskorra lehortu eta gogortu egiten da. Patroia erre egiten da. Moldea prest dago.
- Hutsean lagundutako metalezko isurketa. Aluminio urtua moldean isurtzen da ganbera hutsean dagoen bitartean. Hutsuneak metala sekzio meheetan biltzen du. Gas burbuilak kentzen ditu. Urrats honek aluminiozko galdaketa azkarraren kalitatea definitzen du.
- Hoztea eta lizunaren kentzea. Moldea solidotzen da. Zeramikazko oskola askatzen da. Zati gordina agerian geratzen da. Ateak eta euskarriak oraindik lotuta daude.
- Mekanizazioa eta gainazalaren akabera. Gainazal kritikoak azken dimentsioetara mekanizatzen dira. Moldeak ezin dituen tolerantziak moztu egiten dira. Gainazalak behar den moduan leundu edo estali egiten dira.
3D inprimatutako ereduekin egindako hutsean egindako inbertsio-galdaketa prozesu honen bertsio modernoa da. Ez dago argizarizko trokelik. Ez dago metalezko maisu eredurik. Inprimatutako eredu bat eta zeramikazko oskola besterik ez. Horregatik da praktikoa aluminiozko osagaien metalezko prototipo azkarra egitea.
CADetik pieza amaiturainoko lan-fluxu osoa bi edo hiru astekoa da normalean. Hori da hilabeteak behar dituen tresneria gogorraren aldean duen abantaila. Produktuaren garapenerako, abiadura horrek garrantzia du. Proba iteratiboak ahalbidetzen ditu. Arriskua murrizten du ekoizpen-tresneria konprometitu aurretik. Horregatik, aluminiozko galdaketa prototipoen lana gero eta handiagoa da ingeniaritza sailetan.
Zer da hutsean galdaketako prototipo azkarra?
Terminoak bi ideia konbinatzen ditu. Hutsean egindako galdaketa prototipo azkarrak hutsean lagundutako metalezko galdaketa erabiltzea esan nahi du prototipoak azkar ekoizteko. Ez da erreminta gogorrik behar. Ez da entrega-epe luzerik behar. Metalezko pieza funtzionalak asteetan hilabeteen ordez.
Hutsean egindako galdaketa vs. prototipo tradizionala
Metodoaren aukera beharren araberakoa da. Ikuspegi bakoitza garapen-etapa desberdin bati egokitzen zaio.
| metodoa | Material | Erabilerarik onena |
| 3D inprimatzeko | plastikoa, erretxina | Kontzeptu-ereduak, ikusmen-berrikuspenak |
| CNC mekanizazioa | Aluminiozko lingotea | Prototipo zehatzak, tolerantzia estuak |
| Aluminiozko hutsean galdaketa | Benetako aluminiozko aleazioa | Prototipo funtzionalak, proba mekanikoak |
| die casting | Ekoizpen piezak | Bolumen handiko ekoizpena |
3D inprimaketak forma ematen du. CNC mekanizazioak zehaztasuna ematen du. Aluminiozko hutsean egindako galdaketak materialen propietateak ematen ditu. Injekzio bidezko galdaketak bolumena ematen du. Metodo bakoitzak bere lekua du.
Zergatik konbinatu hutsean egindako galdaketa prototipo azkarrarekin?
Konbinazioak lau onura bereizi eskaintzen ditu.
- Diseinuaren balidazio azkarragoa. Aluminiozko pieza bat mekanikoki probatu daiteke. Tentsioa, nekea eta erantzun termikoa neur daitezke. Datuak baliozkoak dira, materiala ekoizpen-mailakoa delako.
- Tresnerietan inbertsio txikiagoa. Ez dago altzairuzko trokelik. Moldea zeramikazkoa da, inprimatutako eredu batetik egina. Tresneriaren kostua ekoizpen-tresneriaren zati txiki bat da. Diseinua aldatzen bada, eredua digitalki eguneratzen da. Ez dago tresneriaren kostu hondaturik.
- Ekoizpen-antzeko materialen probak. Aleazioa ekoizpenaren berdina da. Propietate mekanikoak bat datoz. Portaera termikoa bat dator. Gainazaleko erantzuna bat dator. Aluminiozko galdaketa prototipo piezen probek ekoizpenera zuzenean itzultzen diren datuak ematen dituzte.
- Geometria konplexuaren gaitasuna. Pareta meheak. Barneko pasabideak. Azpiko ebakidurak. Hutsuneak metala forma konplexuetan marrazten du. Moldeatzean ohikoak diren zirriborro-murrizketarik ez.
Abantaila hauek hutsean egindako galdaketa prototipo azkarrak produktuen garapenean urrats praktiko bihurtzen dituzte. 3D inprimaketa plastiko baten eta ekoizpeneko galdaketa baten artean kokatzen da. Falta den katebegia eskaintzen du: benetako metalezko piezak, bolumen handiko tresneria egin aurretik benetako probak egiteko. Hori da aluminiozko galdaketa azkarraren balio-proposamena. Arriskua murrizten du. Garapena bizkortzen du. Konfiantza ematen du diseinuan, ekoizpen-inbertsioa egin aurretik.
Aluminiozko hutsean galdaketa prozesua pausoz pauso
1. urratsa — Diseinu digitala sortu
Aluminiozko hutsean egindako galdaketa CAD-en hasten da. Modeloak geometria, hormaren lodiera eta egitura-xehetasunak definitzen ditu. Zirriborro-angeluak gehitzen dira, normalean 2 eta 3 gradu artean. Uzkurdura-hobaria barneratzen da. Aluminioa % 1.5 inguru uzkurtzen da solidotzean. Diseinuak konpentsatu egin behar du.
2. urratsa — Prototipo azkarreko eredu bat sortu
Metodoak:
Patroia piezaren eredu fisikoa da. Metalez edo erretxinez mekanizatu daiteke. Baina hutsean egindako galdaketa prototipo azkarrak metodo gehigarrietan oinarritzen da. SLA 3D inprimaketa ohikoa da. Beste prozesu gehigarri batzuek ere funtzionatzen dute.
Patroiak ez du tresneria gogorrik behar. Inbertsio-galdaketa tradizionalak metalezko trokel bat beharko luke argizaria injektatzeko. Horrek asteak behar ditu. Inprimatutako patroia egun gutxitan prest dago. Hau da aluminiozko galdaketa azkarraren gakoa.
3. urratsa — Inbertsio Moldea Eraiki
Modeloa zeramikazko lohian murgiltzen da, eta igeltsu geruza fin batek gainazal bustia estaltzen du. Murgiltze eta estaldura zikloa errepikatzen da, pixkanaka material geruza ugari sortuz. Geruza bakoitza aplikatu ondoren, maskorra lehortzen da geruzen arteko tartean.
Behin oskolak nahikoa lodiera lortu duenean, modeloa kendu egiten da. Ondoren, labe batean erreketa prozesu baten menpe jartzen da. Inprimatutako erretxina urtu eta lurrundu egiten da, azkenean zeramikazko oskola utziz. Puntu honetan, moldea prest dago aluminioaren hutsean galdaketan erabiltzeko.
4. urratsa — Aluminiozko moldea hutsean sartu
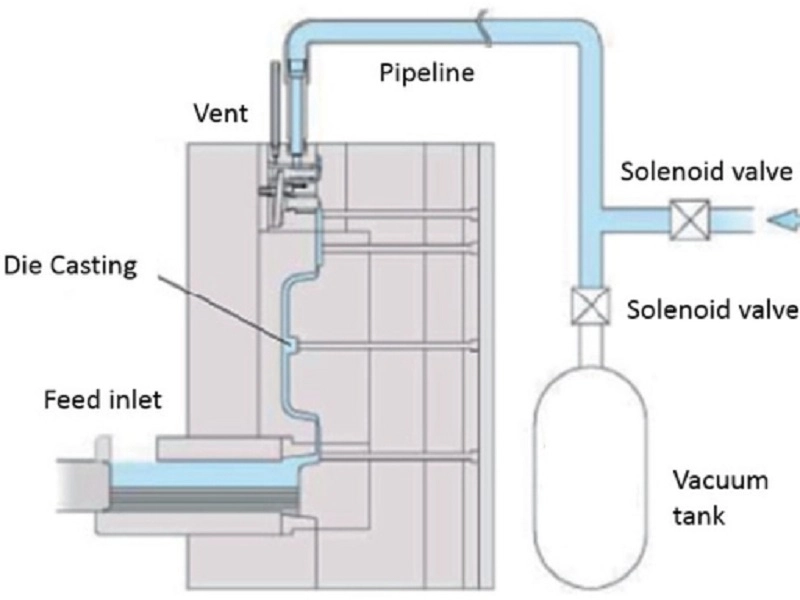
Moldea huts-ganberan jartzen da. Langileak aluminio urtua isurtzen du huts-baldintzetan.
Hutseko inguruneak metalaren fluxua hobetzen laguntzen du. Aluminio urtua aire-galdaketak estali ezin dituen horma meheko eremuetara iristea ahalbidetzen du, eta urtutako materialaren gas disolbatuak solidotu aurretik kentzen ditu. Emaitza dentsitate handiko galdaketa da eta xehetasun finak zehatz-mehatz erreproduzitzen ditu.
Urrats honek aluminiozko hutsean egindako galdaketa prototipoaren kalitatea zehazten du. Porositatea murrizten da eta propietate mekanikoak hobetzen dira.
5. urratsa — Postprozesamendua
Zeramikazko oskola erori da. Molde gordina agerian geratu da. Ateak moztu dira.
CNC mekanizazioak gainazal kritikoak azken dimentsioetara eramaten ditu. Bero-tratamenduak mikroegitura fintzen du eta propietate mekanikoak hobetzen ditu. Gainazalaren akaberak korrosioarekiko erresistentzia edo kalitate estetikoa gehitzen du. Ikuskapenak dimentsioak, barne-kalitatea eta gainazalaren egoera egiaztatzen ditu.
Honek aluminiozko hutsean galdatzeko prozesua amaitzen du. Azken pieza prest dago probak egiteko, muntatzeko edo garapen gehiago egiteko. CADetik pieza amaiturainoko ziklo osoa normalean bi edo hiru astekoa da. Hori da metalezko prototipo azkarraren abantaila. Pieza benetako metala da. Epea konprimituta dago. Arriskua murrizten da.
Aluminiozko hutsean galdaketaren abantailak prototipo azkarrak egiteko
1. Benetako aluminiozko materialen probak
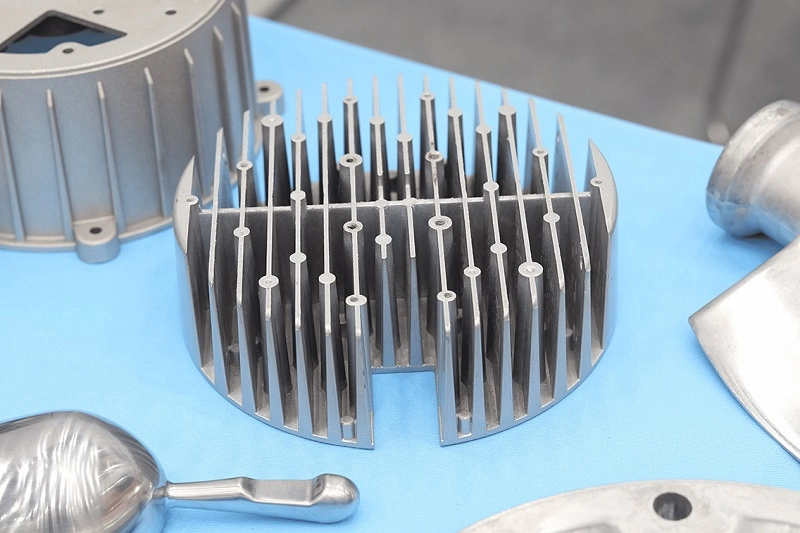
Plastikozko prototipoek mugak dituzte. Tolestura-ezaugarri desberdinak erakusten dituzte, eroankortasun termiko eskasa dute eta metalak deformazio plastikoa jasango lukeen eremuetan hausturatzeko joera dute. Aluminiozko hutsean egindako galdaketak arazo hau konpontzen du. Piezak benetako aluminiozko aleazioz eginda daude eta ekoizpen-piezen propietate mekanikoak dituzte. Trakzio-erresistentzia, gogortasuna eta nekearekiko erantzuna bezalako metrikek baldintzak betetzen dituzte.
Propietate termikoak neur daitezke. Eroankortasun termikoa, hedapen termikoa eta ziklo termikoaren portaera zehatzak dira. Soldadura eta mekanizazio balidazioa egin daiteke. Azken piezaren material bera erabiltzen denez, prototipoak azken piezaren berdin-berdina jokatzen du.
2. Garapen azkarragoa galdaketa tradizionalarekin alderatuta
Molde tradizionalak molde gogorrak behar ditu. Altzairuzko moldeak fabrikatzeko hilabeteak behar dira eta garestiak dira. Hutsean egindako moldeen prototipo azkarrak urrats hauek saihesten ditu. Modeloak 3D inprimaketaren bidez ekoizten dira, zeramikazko oskolak egun gutxiren buruan egin daitezke eta piezak astebeteko epean galdaketa egin daitezke.
CAD diseinutik pieza fisikorako trantsizioa oso azkarra da. Ez dago diseinu bat blokeatu beharrik moldeen kostu hondoragarriak direla eta, diseinuaren baliozkotzea baino lehen. Horregatik erabiltzen da aluminiozko galdaketa prozesu azkarra. Diseinu digitaletan oinarritutako galdaketa funtzionalak ekoiztea ahalbidetzen du, moldeen ekoizpen ziklo luzeak saihestuz.
3. Geometria Konplexuaren Gaitasuna
Hutseko teknologiak 1 mm-ko lodiera duten horma meheko egiturak betetzea errazten du. Barneko kanalak galdaketa bidez egin daitezke. Saihets- eta sare-itxurako ezaugarriak dituzten egitura arinak ekoiztu daitezke. Egitura integratuek muntaketa-denbora murrizten dute.
Prozesu honek mekanizaziorako eskuraezinak diren eta injekzio bidez bete ezin diren xehetasunak maneiatu ditzake. Hori da aluminiozko injekzio bidezko prototipoen geometria abantaila.
4. Bolumen Txikiko Ekoizpenerako Kostu-eraginkortasuna
Moldeen kostuak oztopo nagusia dira metalezko prototipoak egiteko, baina aluminiozko hutsean egindako galdaketak oztopo hori ezabatzen du. Zeramikazko moldeak ekoizpen-tresna gisa balio dute eta altzairuzko moldeak baino merkeagoak dira.
Prozesu hau egokia da serie txikiko ekoizpenerako, prototipoak, ingeniaritza laginak eta serie txikiko proba-ekoizpen eskaerak barne. 50 eta 100 pieza arteko ekoizpen-bolumena duten eskaeretarako, unitateko kostua onargarritasun-tarte baten barruan mantentzen da; bolumen handiagoetarako, injekzio bidezko galdaketa kostu-eraginkorragoa da.
Hutsean galdaketa bidezko aluminiozko piezen ekoizpen txikia aurre-ekoizpenerako eta probak egiteko ikuspegi praktikoa da. 3D inprimaketa unitate bakarrekoaren eta eskala osoko galdaketa ekoizpenaren arteko aldea txikitzen du. Hain zuzen ere, hor datza aluminiozko prototipo azkarraren balio estrategikoa.
Aluminiozko hutsean egindako galdaketa vs. beste fabrikazio metodo batzuk
Aluminiozko hutsean egindako galdaketa vs. CNC mekanizazioa
Bi metodoek metalezko piezak sortzen dituzte. Bidea desberdina da. Emaitza desberdina da.
| Factor | Aluminiozko hutsean galdaketa | CNC mekanizazioa |
| Material | Aluminiozko aleazio gordina | Aluminiozko billetea |
| geometria | Forma konplexuetarako bikaina | Tresnetarako sarbidea mugatuta |
| Konfigurazio kostua | Tresnen kostu txikiagoa | Mekanizazio-denbora handiagoa |
| Zehaztasuna | Ona | Excellent |
| Bolumen onena | Behe-ertaina | Behe-ertaina |
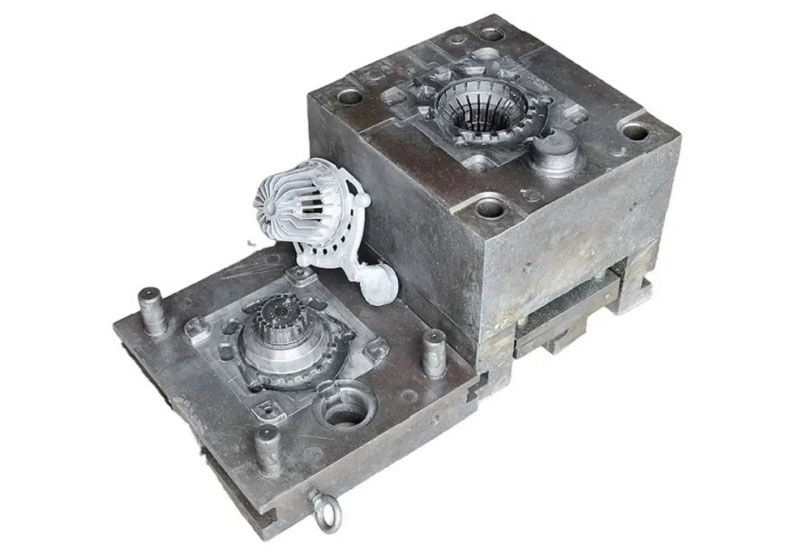
Mekanizazioa bloke solido batekin hasten da. Materiala mozten du. Barne ezaugarri konplexuak zailak edo ezinezkoak dira. Aluminiozko hutsean egindako galdaketa molde batekin hasten da. Forma konplexuak betetzen dira. Geometria sartzen da, ez da mozten.
Barne-pasabide konplexuak edo horma meheak behar dituzten prototipoetarako, galdaketa da bide praktiko bakarra. Geometria sinpleak eta tolerantzia estuak dituzten piezentzat, mekanizazioa zuzenagoa izan daiteke.
Aluminiozko hutsean galdaketa vs. 3D inprimaketa
3D inprimaketak plastikozko edo erretxinazko piezak ekoizten ditu. Hutsean egindako galdaketa prototipo azkarrak metala ekoizten du.
Materialek eurek benetako propietateak erakusten dituzte. Aluminio galdatuaren portaera-ezaugarriak seriean ekoitzitako aluminioarenekin bat datoz, 3D inprimatutako piezenak, berriz, ez. Tolestura-ezaugarri eta akats-modu desberdinak dituzte, eta ezin dira metala bezala tratatu termikoki.
3D inprimatutako piezen erresistentzia-probetatik lortutako datuek plastikoaren propietateak islatzen dituzte; aluminiozko prototipoen erresistentzia-probetatik lortutako datuek aluminioaren propietateak islatzen dituzte. Emaitza hauek ekoizpen masiboari aplikatzen zaizkio.
Moldeatutako piezek gainazaleko akabera hobea dute. Zeramikazko oskolek xehetasun finak erreproduzitu ditzakete. Hutsean sartzen da metala moldearen barrura, eta ondorioz gainazal leuna lortzen da. 3D inprimatutako piezek, berriz, geruza-lerroak dituzte eta postprozesamendua behar dute.
Aluminiozko hutsean egindako galdaketa vs. galdaketa
Moldeatze-moldeak egokiak dira ekoizpen masiborako. Altzairuzko moldeak garestiak dira eta entrega-epe luzeak dituzte. Hala ere, unitate-kostua baxua da bolumen handiko ekoizpenerako.
Aluminiozko hutsean egindako galdaketa prototipoetarako eta bolumen txikietarako da. Zeramikazko moldeak merkeak dira eta entrega-epe laburrak dituzte, baina unitateko kostua handiagoa da.
Hutsean egindako galdaketak diseinu-iterazioak onartzen ditu. Eredu digitala aldatzea besterik ez da nahikoa molde berri bat egun gutxiren buruan ekoizteko. Aldiz, injekzio bidezko galdaketak diseinua altzairuzko molde batean blokeatzen du, eta horrek aldaketak garestiak eta denbora asko eskatzen du.
Aluminiozko galdaketa azkarra da aukera aproposa diseinua oraindik amaitu ez denean; injekzio bidezko galdaketa da aukerarik onena diseinua amaituta dagoenean eta ekoizpen-bolumena moldearen kostua justifikatzeko nahikoa denean.
Konparaketak erakusten du metodo bakoitzak bere lekua duela. Hutsean egindako galdaketa erabiliz egindako metalezko prototipo azkarrak 3D inprimaketaren eta serieko ekoizpeneko moldeen arteko aldea gainditzen du. Benetako metalezko piezak eskaintzen ditu proba praktikoetarako, kostu arrazoizko batean eta denbora-tarte arrazoizko batean. Horretan datza bere balioa.
Lankidetzan aritu NOBLErekin aluminiozko hutsean galdatzeko eta fabrikazio-irtenbide osoetarako
Kalitate handiko aluminiozko prototipoak ekoizteko, ez da nahikoa galdaketa prozesua bakarrik. Etapa guztiak funtsezkoak dira: diseinuaren ebaluazioa, materialen hautaketa, fabrikazioa, gainazalaren tratamendua eta muntaketa. Urrats bakoitzak produktuaren errendimenduan eta fidagarritasunean eragiten du.
NOBLEn, metalezko eta plastikozko osagaien fabrikazio-irtenbide integralak eskaintzen ditugu. Bezeroei beren ideiak ekoizpenerako prest dauden produktu bihurtzen laguntzen diegu. Gure espezializazioa fabrikaziotik haratago doa; produktuen garapen-prozesu osoa laguntzen dugu, diseinu-laguntzatik eta prototipoen sorreratik hasi eta doitasun-mekanizaziora, kalitate-ikuskapenera eta muntaketara arte.
Fabrikazio Gaitasun Osoak Diseinutik hasi eta Batzar
NOBLEk produktuen garapenaren etapa desberdinak laguntzeko zerbitzu sorta osoa eskaintzen du, besteak beste:
- Produktuen diseinuaren laguntza eta fabrikaziorako diseinuaren (DFM) analisia
- Prototipatu azkarra eta bolumen txikiko ekoizpena
- Metalen prozesamendua eta zehaztasun-mekanizazioa
- Plastikozko fabrikazio irtenbideak
- Gainazalaren akabera eta bigarren mailako eragiketak
- Osagaien muntaketa eta azken produktuaren integrazioa
Ingeniaritza-laguntza fabrikazio-espezializazioarekin konbinatuz, NOBLE-k bezeroei garapen-denbora murrizten, piezen diseinuak optimizatzen eta hornidura-katearen kudeaketa sinplifikatzen laguntzen die.
Kalitatearen Kudeaketa Sistemak eta Industria Ziurtagiriak
Kalitatea NOBLE fabrikazio prozesuko etapa guztietan txertatuta dago. Gure kalitate kudeaketa sistemak ekoizpen osoan zehar koherentzia, trazabilitatea eta etengabeko hobekuntza bermatzeko diseinatuta daude.
ISO 9001:2015 : Ziurtagiri honek kalitate kudeaketa egituratuarekiko, prozesuen kontrolarekiko eta fabrikazio eragiketa guztietan etengabeko hobekuntzarekiko dugun konpromisoa erakusten du.
ISO 13485:2016 : Ziurtagiri honek kalitate-kontrol zorrotzak, dokumentazioa eta prozesuen fidagarritasuna ezinbestekoak diren aplikazio medikoetarako osagaiak fabrikatzeko dugun gaitasuna babesten du.
Ziurtagiri hauek bezeroei konfiantza ematen diete beren proiektuak nazioartean aitortutako kalitate-estandarren arabera kudeatzen direla jakinda.
Maiz egiten diren galderak: Aluminiozko hutsean galdatzeko prototipo azkarrari buruz
Aluminiozko hutsean egindako galdaketa egokia al da prototipo azkarrerako?
Bai. Batez ere ingeniariek aluminiozko pieza funtzionalak behar dituztenean ekoizpen moldeetan inbertitu gabe. Prozesuak benetako metalezko prototipoak azkar ematen ditu. Plastikozko 3D inprimaketen eta ekoizpen tresneria osoaren arteko hutsunea betetzen du.
Zein azkar ekoiztu daitezke aluminiozko hutsean galdaketako prototipoak?
Denbora-lerroa piezaren geometriaren eta molde-metodoaren araberakoa da. Forma sinpleek azkarragoak dira. Geometria konplexuek denbora gehiago behar dute. Baina prototipo-eredu azkarrek —SLA inprimaketak edo mekanizatutako masterrak— nabarmen laburtzen dute epea. CADetik pieza amaiturainoko proiektu tipiko batek bi edo hiru aste behar ditu.
Zein aluminiozko aleazio erabil daitezke hutsean?
A356 ohikoa da. Moldeatzeko gaitasun eta propietate mekaniko onak eskaintzen ditu. Al-Si aleazioak ere erabiltzen dira. Fluidotasun eta korrosioarekiko erresistentzia bikaina eskaintzen dute. Inbertsio-galdaketarako egokiak diren aluminiozko aleazio-sistema gehienak aluminiozko huts-galdaketarekin funtzionatzen dute. Aleazio espezifikoa aplikazioaren eskakizunen araberakoa da: erresistentzia, harikortasuna edo eroankortasun termikoa.
Hobea al da aluminiozko hutsean galdaketa baino? CNC mekanizazioa?
Erantzuna lau faktoreren araberakoa da.
- Geometriak garrantzia du. Moldeatzeak barne forma konplexuak maneiatzen ditu. Mekanizazioak ezin ditu horietara iritsi.
- Kantitatea garrantzitsua da. Bolumen txikietarako, biak dira bideragarriak. Bolumen handietarako, galdaketa ekonomikoagoa izan daiteke.
- Beharrezko indarra garrantzitsua da. Aleazio galdatuek propietate desberdinak dituzte forjatutako aleazioekin alderatuta. Diseinuak egokitu egin behar du.
- Gainazalaren eskakizunak garrantzitsuak dira. Mekanizazioak gainazal leunagoak sortzen ditu. Moldeatzeak beharbada... bigarren mailako akabera.
Hutsean egindako galdaketa, prototipo azkarrak egitea eta CNC mekanizazioa ez dira lehian ari. Osagarriak dira. Galdaketak ia forma garbia sortzen du. Mekanizazioak gainazal kritikoak azken tolerantziara eramaten ditu. Aukera egokia piezaren eta proiektuaren helburuen araberakoa da.







