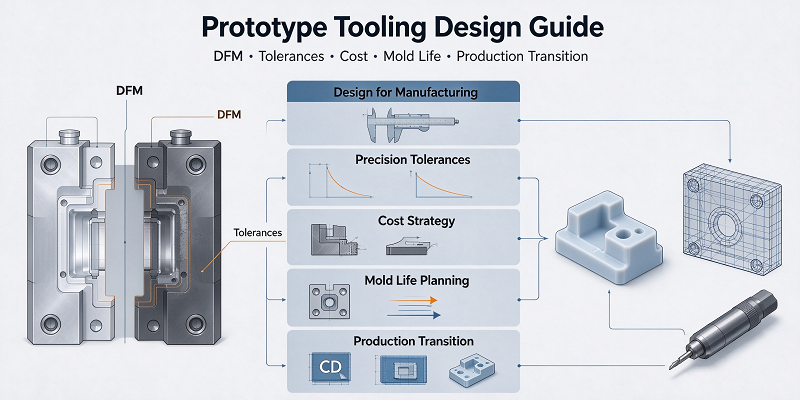
Prototypenformen dienen als entscheidende Brücke zwischen Produktentwicklung und Serienproduktion.
Sie ermöglichen es Ingenieuren, die Produktleistung zu testen, bevor repräsentative Teile hergestellt werden, Konstruktionsprobleme zu identifizieren und die Herstellbarkeit zu überprüfen, bevor in teure Produktionsanlagen investiert wird.
Die für Prototypenwerkzeuge erforderliche Werkzeugkonstruktion beeinflusst direkt Faktoren wie Teilequalität, Maßgenauigkeit und Herstellungskosten.
Schlecht konstruierte Prototyping-Werkzeuge können Probleme wie schwieriges Entformen, ungleichmäßige Abmessungen und Gratbildung verursachen.
Ein sachgemäß konstruiertes Prototypenwerkzeug sollte Produktionsanforderungen wie die Geometrie des Bauteils, das Werkzeugmaterial, die Produktionsmenge und die Toleranz berücksichtigen.
Dieser Leitfaden erläutert die wichtigsten Überlegungen für die Konstruktion von Prototypenformen und zeigt, wie Hersteller Kosten, Geschwindigkeit, Präzision, Lebensdauer der Form und Produktionsskalierbarkeit in Einklang bringen können.
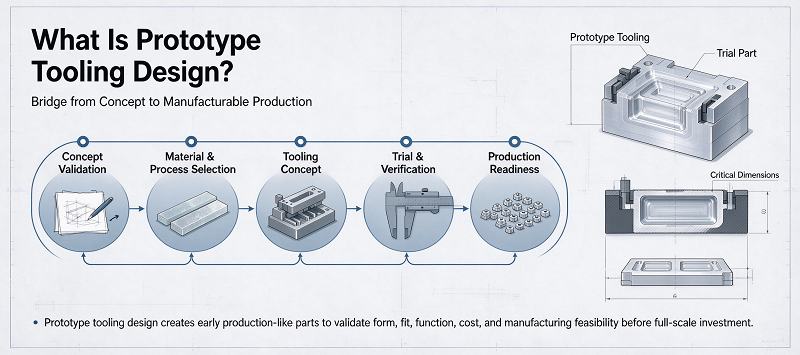
Was ist Prototypenwerkzeuge Entwurf?
Die Konstruktion von Prototypenformen ist der ingenieurtechnische Prozess der Entwicklung von Formen, Werkzeugen, Einsätzen, Vorrichtungen und anderen Werkzeugen zur Herstellung von Prototypen oder Kleinserienteilen.
Prototypenwerkzeuge zeichnen sich durch kürzere Lieferzeiten, geringere Anfangsinvestitionen, einfachere Modifizierung und ausreichende Haltbarkeit für Tests oder Kleinserien aus. Daher steht bei Prototypenwerkzeugen Flexibilität im Vordergrund.
Beispielsweise kann für eine Prototyp-Spritzgießform Aluminium anstelle von gehärtetem Werkzeugstahl verwendet werden.
Komplexe automatische Schieber können durch manuelle Bestückung ersetzt werden. Das Kühlsystem lässt sich vereinfachen, und die standardisierte Formbasis kann die vollständig kundenspezifische Konstruktion ersetzen. Diese Methoden reduzieren die Kosten für Formen und die Fertigungszeit.
Auch vereinfachte Werkzeuge müssen grundlegenden Konstruktionsprinzipien folgen. Angusswinkel, Wandstärke, Schwindungsrate, Anguss- und Auswerferposition, Oberflächenanforderungen, Formtrennlinie und Maßtoleranzen beeinflussen den endgültigen Prototyp. Daher hängt die geeignete Konstruktion vom Zweck des Prototyps ab.
Die Form zur Herstellung von 20 visuellen Mustern und das Prototypenwerkzeug zur Produktion von 5,000 Funktionsbauteilen erfordern ganz unterschiedliche Konstruktionsstrategien.
Bevor die Werkzeugkonstruktion beginnt, sollten Ingenieure die erwartete Produktionsmenge, das Prototypenmaterial, die funktionalen Anforderungen, die Maßtoleranzen, die Anforderungen an das Erscheinungsbild, die erwartete Werkzeugstandzeit, die erforderliche Lieferzeit, die zukünftigen Produktionsprozesse und die zu erwartenden Konstruktionsänderungen festlegen. Die frühzeitige Definition dieser Anforderungen hilft Herstellern, eine Überdimensionierung zu vermeiden und gleichzeitig sicherzustellen, dass die Prototypenwerkzeuge aussagekräftige technische Ergebnisse liefern.
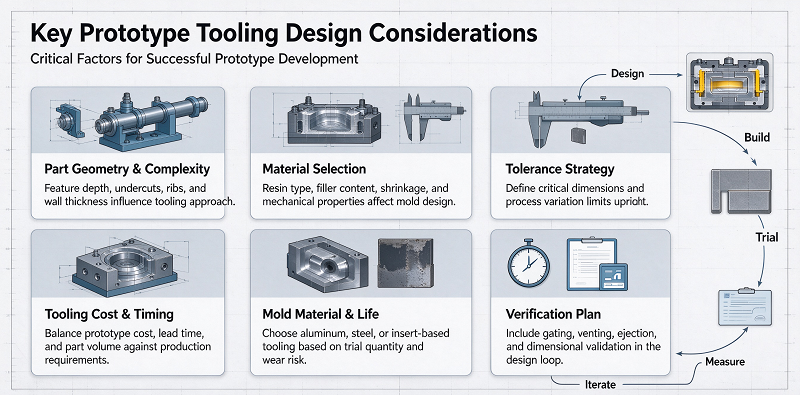
Wichtige Überlegungen zur Konstruktion von Prototypenwerkzeugen
Die Konstruktion von Prototypenformen erfordert mehrere technische Entscheidungen, die sich direkt auf Kosten, Qualität und Fertigungseffizienz auswirken.
Die Geometrie des Bauteils, das Material der Form und die Struktur der Form sind die drei wichtigsten Faktoren.
Teilegeometrie und Herstellbarkeit
Die Geometrie der Teile hat einen erheblichen Einfluss auf die Komplexität der Prototypenform.
Einfache Bauteile mit direkter Formöffnungsrichtung lassen sich in der Regel schneller und kostengünstiger herstellen.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Einige Merkmale können vereinfacht werden, ohne die Funktionsprüfung zu beeinträchtigen. Der Streckwinkel ist insbesondere bei Formteilen von Bedeutung.
Bei unzureichender Belüftung während des Spritzgießprozesses können die geformten Teile an der Kavität oder dem Kern kleben bleiben.
Dies kann zu Kratzern, Verformungen, Maßabweichungen oder Schimmelbildung führen. Auch die Wandstärke muss berücksichtigt werden.
Große Abweichungen in der Wandstärke können zu ungleichmäßiger Abkühlung, Schwindung, Setzungsspuren, Verzug und inneren Spannungen führen. Ingenieure sollten daher nach Möglichkeit eine möglichst gleichmäßige Wandstärke gewährleisten.
Auswahl des richtigen Prototypenwerkzeugmaterials
Das Material der Prototypenform beeinflusst die Verarbeitungsgeschwindigkeit, die Formkosten, die Dimensionsstabilität, die Oberflächenbeschaffenheit, den Wärmetransfer und die Lebensdauer der Form.
Aluminium ist eines der am häufigsten verwendeten Materialien zur Herstellung von Prototypenformen.
Seine hervorragende Bearbeitbarkeit ermöglicht es Herstellern, Formhohlräume schneller herzustellen als mit vielen Werkzeugstählen.
Aluminium bietet zudem eine gute Wärmeleitfähigkeit, was zur Verbesserung der Kühlleistung beim Spritzgießen beitragen kann.
Aus diesen Gründen eignen sich Aluminiumformen in der Regel für: Spritzguss in kleinen Serien, Konstruktionsprüfung, Produktentwicklung, Brückenbau, Designprüfung, kurze Produktionszyklen.
Aluminium ist jedoch weicher als herkömmlicher Werkzeugstahl.
Bei der Herstellung von Mahlmaterialien wie glasfaserverstärkten Kunststoffen oder bei der Produktion in großem Maßstab kann es zu schnellerem Verschleiß kommen.
Vorgehärtete Stähle wie P20 bieten eine höhere Verschleißfestigkeit und Langlebigkeit. Sie kommen üblicherweise dann zum Einsatz, wenn Prototypenwerkzeuge höhere Stückzahlen, höhere Materialanforderungen, höhere Umformdrücke oder längere Produktionsläufe erfordern.
Formstruktur, Angüsse, Kühlung und Auswerfen
Die Konstruktion der Prototypenform sollte so einfach wie möglich gehalten werden, gleichzeitig aber die Herstellung zuverlässiger Teile ermöglichen.
Für Prototypenformen werden typischerweise Einkavitätenformen verwendet, da sie weniger Nachbearbeitung erfordern, leichter zu modifizieren sind und die anfänglichen Formkosten reduzieren.
Bei steigendem Produktionsvolumen können Mehrkavitätenformen attraktiv werden, erfordern jedoch eine bessere Kontrolle über Kavitätenbalance, Angusskanalgestaltung, Füllverhalten und Maßgenauigkeit.
Die Gestaltung des Tores ist ein weiterer wichtiger Aspekt.
Die Position des Angusses beeinflusst, wie das geschmolzene Material in den Formhohlraum eintritt und ihn ausfüllt.
Eine ungeeignete Angussposition kann zu Schweißnähten, Lufteinschlüssen, übermäßigem Druck, unvollständiger Füllung, Fließmarken oder optischen Problemen führen.
Das Kühlsystem kann sich auch auf die Qualität des Prototyps auswirken.
Obwohl bei Prototypenformen manchmal vereinfachte Kühlkanäle verwendet werden, kann eine unzureichende Kühlung zu ungleichmäßiger Schrumpfung, langen Zykluszeiten, Verzug und Maßänderungen führen.
Das Auswurfsystem muss ebenfalls sorgfältig geplant werden.
Der obere Stift sollte in einem ausreichend festen Bereich platziert werden, um der Kraft des oberen Stifts standzuhalten, ohne dass sichtbare Spuren oder Verformungen entstehen.
Die Berücksichtigung von Anguss, Kühlung, Formstruktur und Auswurf kann Herstellern helfen, die Prototypenform zu vereinfachen, ohne die Qualität der Basisteile zu beeinträchtigen.
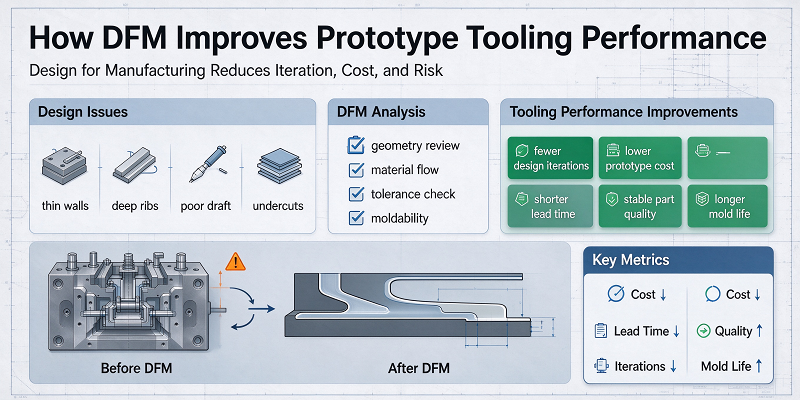
Wie DFM die Leistung von Prototypenwerkzeugen verbessert
Die Fertigungsgerechtigkeit spielt eine entscheidende Rolle bei der Entwicklung von Prototypformen.
DFM beurteilt, ob ein Bauteil mit den ausgewählten Werkzeugen und Produktionsprozessen effektiv hergestellt werden kann.
Ziel ist es, potenzielle Fertigungsprobleme vor der Werkzeugherstellung zu identifizieren.
Bei der Prototypen-Spritzgießtechnik werden im Rahmen von DFM-Prüfungen typischerweise folgende Aspekte bewertet: Wandstärke, Auswerferposition, Materialschrumpfung, Oberflächenbeschaffenheit, Formfluss und kritische Maße. Das CAD-Modell mag korrekt erscheinen, doch das tatsächlich geformte Teil kann sich unter Umständen nur schwer entformen lassen.
Durch eine Erhöhung der entsprechenden Ziehmenge in der DFM-Phase können Probleme vor der Formbearbeitung beseitigt werden.
Tiefe Hohlräume erfordern unter Umständen längere Schneidwerkzeuge, was zu verstärkten Vibrationen, verringerter Schnittgeschwindigkeit und verlängerter Bearbeitungszeit führen kann.
Ein sehr kleiner Innenradius erfordert kleinere Werkzeuge, was auch die Fertigungszeit verlängert.
In vielen Fällen können geringfügige Konstruktionsänderungen die CNC-Bearbeitung vereinfachen, ohne die Funktionalität der Teile zu beeinträchtigen.
Die Toleranzanforderungen sollten ebenfalls während des DFM-Prozesses bewertet werden. Nicht jedes Formmerkmal erfordert die gleiche Präzision.
Dichtflächen, Montagereferenzen, optische Montageflächen oder Lagerpositionen erfordern möglicherweise eine präzise Maßkontrolle. Nichtfunktionale Außenflächen hingegen nicht. Die Anwendung strenger Toleranzen ausschließlich auf funktionale Merkmale trägt zur Reduzierung von Bearbeitungs- und Prüfkosten bei. Daher sollte DFM (Design for Manufacturing) bereits vor der Herstellung des Prototypenwerkzeugs beginnen.
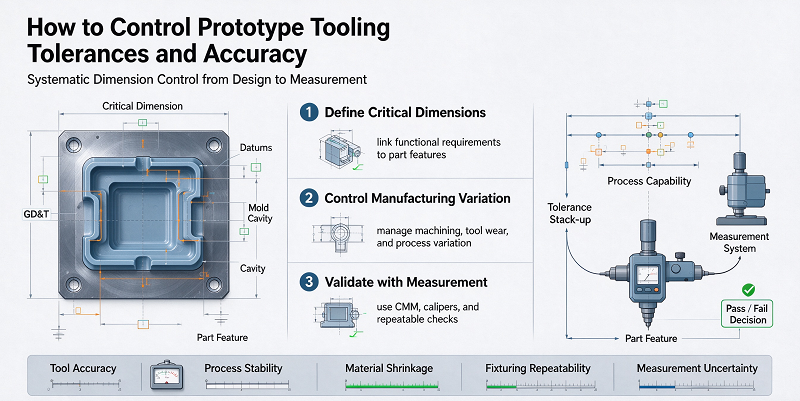
Wie man die Toleranzen und die Genauigkeit von Prototypenwerkzeugen kontrolliert
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Einige Werkzeugmaterialien, insbesondere Aluminium und bearbeitbarer Stahl, lassen sich in der Regel leichter modifizieren als vollständig gehärtete Produktionswerkzeuge. Die Toleranz des Werkzeugs ist von der des Formteils zu unterscheiden. Aufgrund zusätzlicher Fertigungsänderungen im Formprozess erfordert der Formhohlraum üblicherweise eine höhere Präzision als das fertige Formteil.
Die Temperaturregelung beeinflusst auch die Maßgenauigkeit. Das Formmaterial dehnt sich bei steigender Temperatur aus, und ungleichmäßige Formtemperaturen können zu ungleichmäßigen Kontraktionen in verschiedenen Bereichen des Bauteils führen. Daher tragen stabile Formgebungsbedingungen und eine effektive Kühlung direkt zur Maßgenauigkeit bei.
Die Prüfung kann folgende Geräte umfassen: Messschieber, Mikrometer-Drei-Koordinaten-Messmaschinen und Oberflächenrauheitsmessgeräte. Anschließend können die Messdaten der Prototypenteile zur Optimierung des Produktdesigns und zukünftiger Produktionswerkzeuge verwendet werden.
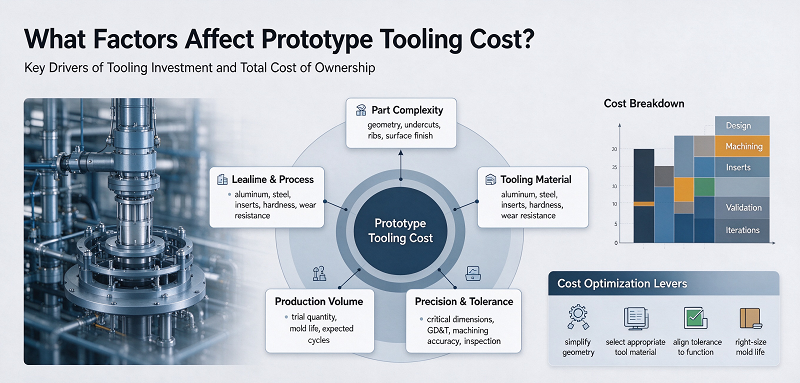
Welche Faktoren beeinflussen die Kosten für Prototypenwerkzeuge?
Die Kosten für Prototypenformen werden von verschiedenen Konstruktions- und Fertigungsfaktoren beeinflusst.
Die Werkzeuggröße ist nur ein Teil der Berechnung.
Geometrische Form, Formmaterial, Verarbeitungsschwierigkeiten, Produktionsmenge, Toleranzen, Formstruktur und Anforderungen an die Oberflächenbearbeitung können die Endkosten erheblich beeinflussen.
Werkzeugkomplexität und Bearbeitungsanforderungen
Die Komplexität der Werkzeuge ist einer der größten Kostentreiber bei Prototypenwerkzeugen.
A simple opening and closing mold may require basic CNC-Bearbeitung, standard pins, and traditional mold components.
Komplexere Bauteile erfordern unter Umständen: austauschbare Einsätze, manuelle Einsätze, Funkenerosion, mehrere CNC-Einstellungen, Tieflochbohren, Präzisionsschleifen und ein breites Spektrum an Formzubehör. Jede zusätzliche Funktion verlängert die Entwicklungs-, Bearbeitungs-, Montage- und Testzeiten.
Tiefe Kavitäten erhöhen die Bearbeitungskosten, da in der Regel längere Werkzeuge benötigt werden. Lange Schneidwerkzeuge erfordern im Allgemeinen langsamere Bearbeitungsbedingungen, um Vibrationen zu reduzieren. Ein kleinerer Innenradius kann die Bearbeitungszeit ebenfalls verlängern, da ein kleineres Werkzeug weniger Material pro Durchgang abträgt. Daher können durch die Vereinfachung dieser Funktionen im DFM-Prozess die Werkzeugkosten und Lieferzeiten gesenkt werden.
Werkzeugmaterial und Produktionsmenge
Das Formmaterial muss der erforderlichen Produktionsmenge entsprechen.
Bei Verwendung von gehärtetem Werkzeugstahl in Produktionsqualität können bereits wenige Dutzend Prototypenteile unnötige Kosten verursachen.
Gleichzeitig kann die Verwendung relativ weicher Formmaterialien bei Tausenden von abrasiven Teilen zu schnellem Verschleiß und hohen Reparaturkosten führen.
Aluminiumformen bieten in der Regel ein gutes Gleichgewicht zwischen Verarbeitungsgeschwindigkeit und Haltbarkeit und werden für die Kleinserienfertigung eingesetzt.
Bei steigendem Produktionsvolumen können Stahlformen wirtschaftlicher werden.
Daher sollte bei der Entscheidung die Gesamtkosten des Projekts berücksichtigt werden, nicht nur der anfängliche Preis für die Form.
Wenn eine etwas teurere Form den Wartungsaufwand reduziert, die Konsistenz verbessert und alle erforderlichen Produktionsmengen erfüllen kann, kann sie wirtschaftlicher sein.
Toleranzen, Oberflächenbeschaffenheit und Nachbearbeitungsvorgänge
Maßtoleranzen haben einen erheblichen Einfluss auf die Kosten von Prototypenformen. Standardmäßige Bearbeitungstoleranzen lassen sich in der Regel gut einhalten.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Für die Herstellung eines funktionsfähigen technischen Prototypen kann unter Umständen lediglich ein standardmäßiger CNC-Bearbeitungsprozess erforderlich sein.
Auch Folgeoperationen erhöhen die Gesamtkosten des Projekts.
Dazu gehören: Gewindeeinsetzen, Montage, Galvanisieren, Lasermarkieren, Zusammenbau, Nachbearbeitung und Sonderprüfung. Eine praktikable Kostenkontrollstrategie besteht darin, nur dort hochwertige Oberflächenbehandlungen und enge Toleranzen anzuwenden, wo ein echter funktionaler oder ästhetischer Mehrwert entsteht.
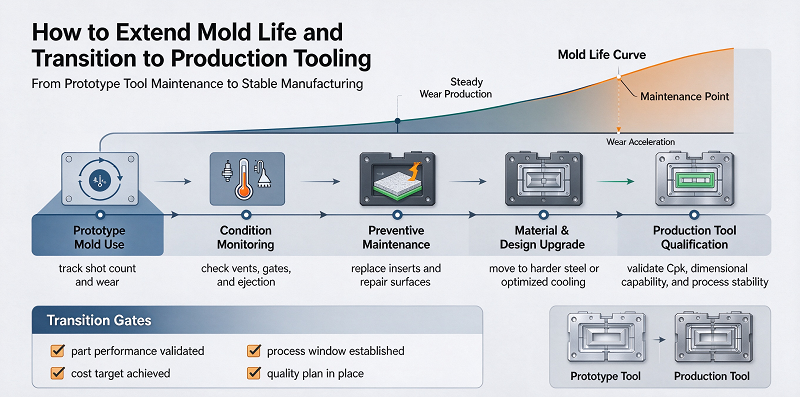
Wie man die Lebensdauer einer Form verlängert und auf Produktionswerkzeuge umstellt
Prototypenwerkzeuge sind für kürzere Produktionszyklen ausgelegt, die Langlebigkeit bleibt jedoch wichtig.
Ein Ansatz besteht darin, das Werkzeugmaterial anhand des zu erwartenden Verschleißgrades auszuwählen.
Bei relativ kleinen Mengen bietet Aluminium eine ausreichende Haltbarkeit.
Für größere Mengen oder abrasive Materialien ist vorgehärteter Stahl möglicherweise besser geeignet.
Auch eine Mischformenkonstruktion kann effektiv sein.
Beispielsweise könnte die Hauptform aus Aluminium gefertigt sein, während in stark beanspruchten Bereichen wie Toren, Gleitflächen, Gewindemerkmalen oder schmalen Kernen Stahleinsätze eingesetzt werden.
Mit dieser Methode lässt sich die Werkzeugstandzeit verlängern, ohne dass die gesamte Form aus Stahl gefertigt werden muss.
Austauschbare Plugins sind im Produktentwicklungsprozess besonders wertvoll.
Wenn die Ingenieure erwarten, dass sich eine bestimmte Funktion nach dem Test ändert, kann dieser Bereich als herausnehmbarer Einsatz konstruiert werden.
Zukünftige Änderungen können durch den Austausch oder die Bearbeitung von Einsätzen anstatt durch den kompletten Neubau der Form erreicht werden.
Die Werkzeugwartung kann sich auch auf die Lebensdauer der Prototypenform auswirken.
Die Werkzeuge sollten regelmäßig auf Verschleiß, Korrosion, beschädigte Stifte, verstopfte Entlüftungsöffnungen, Verunreinigungen und Oberflächenbeschädigungen überprüft werden.
Bei Stahlformen ist eine sachgemäße Lagerung besonders wichtig, da Feuchtigkeit Korrosion verursachen kann.
Die Formgebungsparameter sollten ebenfalls in einem vernünftigen Bereich gehalten werden.
Zu hoher Einspritzdruck, zu hohe Schließkräfte oder zu hohe Werkzeugtemperaturen beschleunigen den Verschleiß.
Sobald der Prototypentest abgeschlossen ist, kann das Ingenieurteam die während des Prototypenherstellungsprozesses gesammelten Informationen nutzen, um Produktionswerkzeuge zu konstruieren.
Dieser Übergang sollte nicht einfach darin bestehen, die Prototypform mit stärkeren Materialien nachzubilden.
Die Prototypenerstellung liefert üblicherweise folgende wichtige Informationen: Dimensionsstabilität, Materialschrumpfung, Biegung, Schweißnahtverformung, Leistung bei Blendgranatenbeschuss, Abkühlverhalten und Zykluszeit. Nach Funktionstests kann sich das Produktdesign ändern.
Die Wandstärke muss möglicherweise angepasst, die Montagecharakteristika müssen möglicherweise modifiziert, die Rippen müssen möglicherweise verstärkt werden, oder bestimmte Toleranzen erweisen sich möglicherweise als unnötig.
Diese Änderungen sollten vor Inbetriebnahme der Produktionsanlagen abgeschlossen sein.
Für die Produktion können auch unterschiedliche Formstrukturen erforderlich sein.
Eine Prototypenform kann eine Kavität, manuelle Einsätze, einfache Kühlung und einfache Auswerfvorrichtung verwenden.
Die Herstellung von Formen kann mehrere Kavitäten, automatisches Verschieben, fortschrittliche Kühlkanäle, Heißkanäle, Sensoren, automatisches Auswerfen und die Aushärtung von Formmaterialien erfordern.
Daher liefert die Prototypenphase wertvolle technische Daten für die Entwicklung zuverlässigerer Produktionswerkzeuge.
Warum Sie sich für NOBLE als Ihren Partner entscheiden sollten prototype tooling manufacturer
NOBLE ist ein chinesisch-britisches Joint Venture, das von der Regierung als „Nationales Hightech-Unternehmen“ ausgezeichnet wurde. Wir verfolgen zwei Hauptgeschäftsfelder: „Intelligente Fertigung“ und „Pflegeprodukte“. Der Geschäftsbereich „Intelligente Fertigung“ ist auf die Bereitstellung von Projektunterstützungsleistungen für Kunden spezialisiert, darunter die Teilebearbeitung und -fertigung.
Mehr als 10 Jahre Erfahrung in der professionellen Fertigung und im Rapid Prototyping. Unser effizientes Team unterstützt Sie umfassend bei Ihren neuen Projekten und sorgt für die vollständige Umsetzung Ihrer Anforderungen. Standardisiertes Management gewährleistet eine strenge Qualitätskontrolle von Teilen und Produkten; ein optimierter Workflow ermöglicht niedrigere Kosten bei gleichbleibender Qualität.
Nach jahrelanger harter Arbeit und Entwicklung hat sich NOBLE schrittweise von einem Unternehmen für die Bearbeitung und Herstellung von Präzisionsteilen mit vollständiger industrieller Wertschöpfungskette und unterstützenden Serviceleistungen zu einem serviceorientierten Unternehmen entwickelt, das umfassende Unterstützung für die gesamten Projekte seiner Kunden bietet.
NOBLE ist Ihr zuverlässiger Komplettanbieter für kundenspezifische Fertigung – vom Prototypendesign bis zur Produktion. Mit umfassenden Fertigungsressourcen, geeigneter Technologie, optimierten Prozessen, fachkundiger Beratung und einem perfekten Qualitätsprüfungsprozess setzen wir Ihre Ideen in die Realität um.
NOBLE verfügt über folgende Qualifikationszertifikate:
ISO 9001:2015 – Robustes Qualitätsmanagement für die allgemeine Fertigung. Einheitliche Prozesse. Dokumentierte Kontrolle. Rückverfolgbare Prüfung.
ISO 13485:2016 – Strengere Qualitätsstandards für Bauteile von Medizinprodukten. Gründliche Prozessvalidierung. Vollständige Rückverfolgbarkeit. Erforderlich für implantierbare und chirurgische Bauteile.
Fazit
Bei korrekter Konstruktion des Prototypenwerkzeugs wird es zu einem wichtigen Werkzeug für die Konstruktionsprüfung, die Herstellung funktionaler Komponenten, die Kontrolle der Entwicklungskosten und die Vorbereitung der Serienproduktion.
Für eine erfolgreiche Prototypenformkonstruktion ist eine sorgfältige Berücksichtigung der Teilegeometrie, des Formmaterials, des DFM (Design for Manufacturing), der Toleranzen, der Formstruktur, der Kühlung, des Gießens, des Auswerfens, der Oberflächenbeschaffenheit, der Produktionsmenge und der erwarteten Lebensdauer der Form erforderlich.
Durch die Vereinfachung unnötiger Funktionen, die Wahl der richtigen Formmaterialien, die Anwendung von Toleranzen nur dort, wo sie erforderlich sind, und die Verwendung austauschbarer Klingen können die Kosten gesenkt werden, während gleichzeitig eine zuverlässige Prototypenqualität erhalten bleibt.
DFM is particularly important because it can prevent many tool problems before CNC-Bearbeitung or mold manufacturing begins.
Die Prototypenfertigung kann auch wertvolle Fertigungsdaten generieren.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Diese Informationen können genutzt werden, um das Produktdesign zu verbessern und die endgültige Produktionsform zu optimieren.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.