
Stellen Sie sich ein großes Rechenzentrum vor, das Millionen von Anfragen pro Sekunde verarbeitet. In jedem Switch arbeitet ein kleines, geräuschloses optisches Modulgehäuse. Dieses sorgfältig gefertigte Gehäuse schützt empfindliche Bauteile, leitet Wärme ab und verhindert elektromagnetische Störungen.
Ohne geeignete Gehäuse fallen optische Transceivermodule aus. Überhitzung zerstört Laser. Elektromagnetische Störungen verfälschen Signale. Mechanische Belastung unterbricht Verbindungen. Diese Ausfälle beschädigen Glasfaserkommunikationssysteme.
Das richtige Gehäuse ermöglicht leistungsstarke Verbindungen. Ingenieure wählen aus Metallen, Keramik und Legierungen. Sie entscheiden sich für Herstellungsverfahren wie Druckguss oder spanende Bearbeitung. Sie passen die Gehäuse an Formfaktoren von SFP bis QSFP-DD an.
Am Ende werden Sie wissen, wie Sie verschiedene Wohnmöglichkeiten hinsichtlich Leistung, Zuverlässigkeit und Kosten vergleichen können.
Warum Gehäuse für optische Module Materie
Schutz von Leistung und Zuverlässigkeit
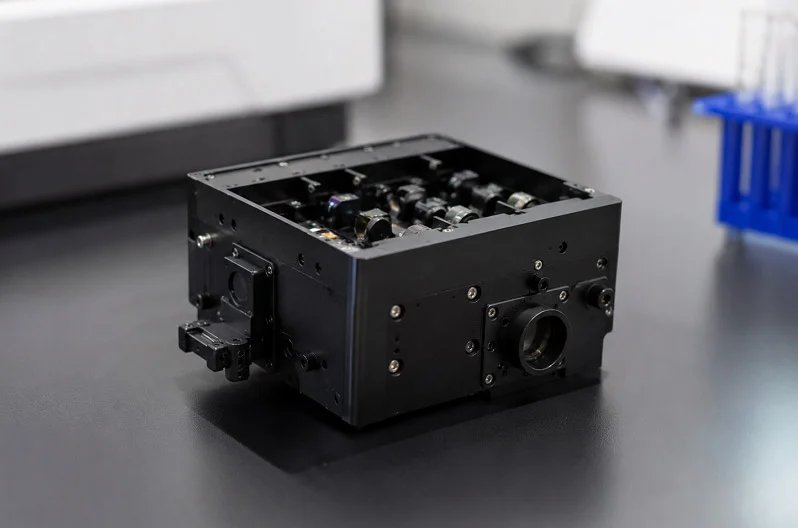
Betrachten Sie das Gehäuse des optischen Moduls als erste Verteidigungslinie. Es schützt empfindliche optische Bauteile vor Beschädigungen. Staub, Feuchtigkeit und mechanische Belastung können empfindliche Laser und Fotodetektoren beschädigen. Ohne ein robustes Gehäuse fallen diese Bauteile schnell aus. Das Gehäuse trägt auch zur Wärmeableitung bei. Laser und digitale Signalprozessoren (DSPs) erzeugen viel Wärme. In stark frequentierten Rechenzentren staut sich diese Wärme schnell. Kann das Gehäuse die Wärme nicht abführen, sinkt die Leistung. Das Modul kann sich sogar abschalten. Ein gut konstruiertes Gehäuse sorgt für konstante Temperaturen. Es verwendet Materialien wie Aluminium, um die Wärme von Hotspots abzuleiten. Dies wirkt sich direkt auf die Zuverlässigkeit aus. Kühlere Bauteile halten länger und arbeiten zuverlässiger. Das Gehäuse ist also nicht nur ein Kasten, sondern ein wichtiger Bestandteil des Wärmemanagements.
Ermöglichung der Hochgeschwindigkeits-Datenübertragung
Hochgeschwindigkeits-Datenübertragung erfordert mehr als nur schnelle Elektronik. Sie benötigt saubere Signale. Elektromagnetische Störungen (EMI) stellen ein großes Problem dar. Ohne ausreichende Abschirmung verfälschen EMI die Daten und verursachen Übersprechen zwischen benachbarten Modulen. Dies beeinträchtigt die Signalqualität erheblich. Das Gehäuse des optischen Moduls funktioniert wie ein Faradayscher Käfig. Es hält die elektromagnetische Strahlung im Modul und verhindert, dass externe Störungen die Komponenten erreichen. Dies ist für optische Hochgeschwindigkeitsmodule unerlässlich. Bei Geschwindigkeiten von 400 Gbit/s und 800 Gbit/s führen selbst geringste Störungen zu Fehlern. Das Gehäuse muss leitfähig sein. Zink- und Aluminiumlegierungen eignen sich hierfür gut. Sie bilden eine durchgehende Abschirmung um die Elektronik. Die Konstruktion erfordert zudem eine präzise Passform mit den Käfigverbindern. Jede Lücke im Gehäuse lässt EMI entweichen. Daher sind Fertigungstoleranzen entscheidend. Ein gut gefertigtes Gehäuse sorgt für saubere und schnelle Signale und ermöglicht die Datenübertragungsraten, die moderne Netzwerke benötigen.
Kernfunktionen von Gehäusen für optische Module
Mechanische Schnittstelle und Ausrichtung
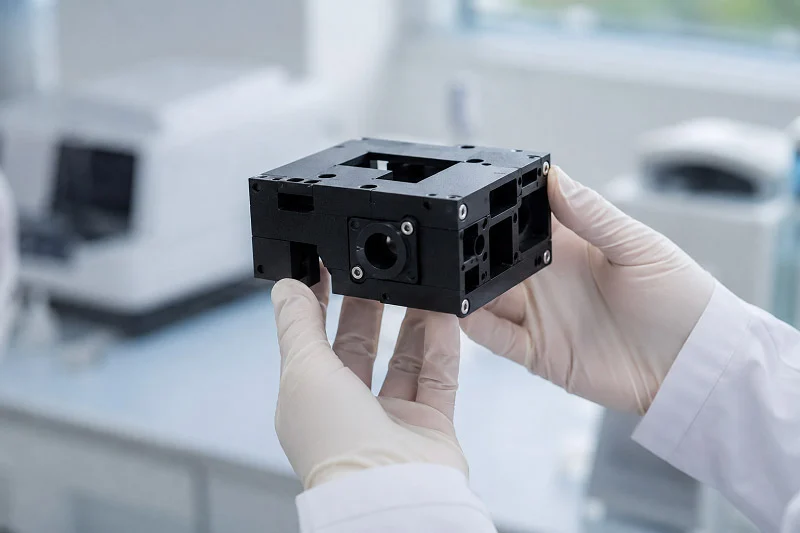
Das Gehäuse des optischen Moduls muss exakt in den Käfigstecker auf der Hostplatine passen. Stellen Sie sich das wie einen Schlüssel im Schloss vor. Die Außenmaße des Gehäuses entsprechen strengen Normen, sodass es jedes Mal korrekt sitzt. Beim Einstecken eines Moduls in einen Switch-Port führt das Gehäuse den elektrischen Stecker in die richtige Position. Ein falsch ausgerichtetes Gehäuse kann zu verbogenen Pins oder schlechtem elektrischen Kontakt führen. Dies wiederum verursacht sporadische Fehler, die schwer zu diagnostizieren sind.
Auch Kühlkörper erfordern eine präzise Ausrichtung. Die Oberseite des Gehäuses drückt gegen einen Kühlkörper oder ein Wärmeleitpad. Selbst geringfügige Verformungen des Gehäuses reduzieren die Wärmeübertragung. Das Modul wird heißer als vorgesehen. Dies verkürzt die Lebensdauer der Komponenten und kann zu thermischen Abschaltungen führen. Hersteller achten daher auf enge Toleranzen der Kontaktflächen. Auch die Position des Verriegelungsmechanismus wird kontrolliert. Die Verriegelung muss sicher einrasten, sich aber leichtgängig lösen lassen. Ist sie zu locker, kann Vibration das Modul trennen. Ist sie zu fest, erschwert sie die Wartung.
EMI-Abschirmung und Signalintegrität
Elektromagnetische Störungen stellen eine ständige Bedrohung für Hochgeschwindigkeitssignale dar. Das Gehäuse fungiert als Faradayscher Käfig und hält die Strahlung der Modulelektronik zurück. Es schützt empfindliche Bauteile zudem vor externen Störungen. Leitfähige Materialien wie Zink- oder Aluminiumlegierungen bilden diese Abschirmung. Das gesamte Gehäuse muss die elektrische Leitfähigkeit gewährleisten. Jede Naht, jedes Schraubenloch und jede Lüftungsöffnung stellt eine potenzielle Leckstelle dar.
Die Entwickler achten genau auf diese Spalten. Sie platzieren die Schrauben mit dem richtigen Abstand, um eine durchgehende Abschirmung zu gewährleisten. An der Steckeröffnung werden Federkontakte oder leitfähige Dichtungen angebracht. Diese Merkmale gewährleisten den Kontakt zwischen Gehäuse und Käfig. Ohne sie können elektromagnetische Störungen austreten und benachbarte Module beeinträchtigen. Übersprechen zwischen benachbarten Ports erhöht die Bitfehlerrate. Bei 400G-Geschwindigkeiten führen selbst kleinste Leckagen zu erneuten Übertragungen, die das Netzwerk verlangsamen.
Das Gehäuse muss mehrere Aufgaben gleichzeitig erfüllen. Es bietet mechanische Stabilität für wiederholtes Ein- und Ausstecken, sorgt für eine optimale Wärmeabfuhr und schirmt elektromagnetische Energie ab. Diese Funktionen stehen mitunter im Konflikt zueinander. Eine dickere Wand verbessert die Abschirmung, erhöht aber das Gewicht. Mehr Lüftungsöffnungen fördern die Luftzirkulation, können aber zu elektromagnetischen Störungen führen. Ein gutes Design findet den optimalen Kompromiss. Dieses Gleichgewicht unterstützt direkt das Wärmemanagement und gewährleistet gleichzeitig saubere Signale. Ingenieure wägen jeden Kompromiss während der Designphase sorgfältig ab.
Materialien für Gehäuse optischer Module
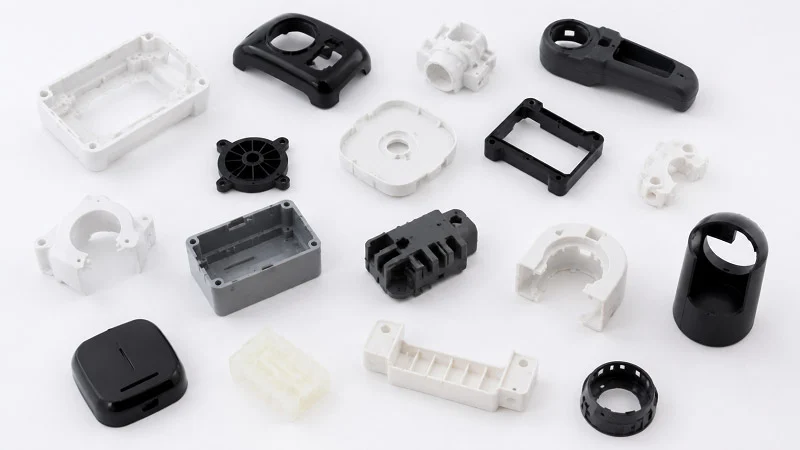
Die Wahl des richtigen Materials für ein optisches Modulgehäuse erfordert ein ausgewogenes Verhältnis von Wärmeentwicklung, Gewicht, Kosten und Abschirmung. Jedes Metall hat seine spezifischen Vorteile. Die Wahl beeinflusst die Funktionsfähigkeit des Moduls und die Herstellungskosten. Ingenieure wählen ein Material nicht nur aus einem einzigen Grund, sondern betrachten alle Faktoren gemeinsam.
Metalle: Aluminium-, Zink- und Kupferlegierungen
Aluminium ist das gängigste Material für Gehäuse optischer Module. Es ist leicht, was in beengten Rechenzentren, wo jedes Gramm zählt, von großer Bedeutung ist. Es leitet Wärme von Lasern und DSPs sehr gut ab. Zudem ist Aluminium kostengünstiger als andere Hochleistungsmetalle. Für die meisten Anwendungen bietet es ein gutes Verhältnis von Leistung und Preis. Aluminium findet sich in vielen Modultypen, von SFP bis QSFP-DD.
Zink bietet verschiedene Vorteile. Im geschmolzenen Zustand ist Zink sehr fließfähig. Dadurch können Hersteller komplexe Formen mit dünnen Wänden und feinen Details gießen. Zinkgehäuse sind robust und hart und halten daher vielen Steckzyklen stand, ohne zu verschleißen. Außerdem sind sie oft günstiger als Aluminium. Zink hat jedoch einen Nachteil: Es rostet leicht. Oberflächenbehandlungen wie Galvanisieren oder Beschichten sind notwendig, um das Gehäuse langfristig zu schützen. Trotz dieses zusätzlichen Arbeitsschritts ist Zink nach wie vor eine gängige Wahl für Module mit detaillierten Formen.
Kupferlegierungen bieten von den dreien die beste Wärmeleitfähigkeit. Wärme leitet sich durch Kupfer schneller als durch Aluminium oder Zink. Bei Hochleistungsmodulen, die sehr heiß werden, ist Kupfer daher von großem Vorteil. Der Nachteil ist der höhere Preis von Kupfer. Außerdem ist es schwieriger, feine Details zu gießen, was Herstellern bei komplexen Formen mehr Schwierigkeiten bereitet. Kupfer findet sich üblicherweise in Spezialmodulen, bei denen die Hitze das größte Problem darstellt.
| Material | Hauptstärken | Kompromisse |
| Aluminium | Leicht, hervorragende Wärmeübertragung | Schwerer herzustellen mit feinen Details |
| Zink | Hervorragende EMI-Abschirmung, leicht zu verarbeiten bei komplexen Formen, robust, kostengünstig | Rostet leicht, benötigt Oberflächenbehandlung |
| Kupfer | Optimale Wärmeübertragung | Teuer, schwer herzustellen mit feinen Details |
Keramik und technische Kunststoffe
Metalle sind am weitesten verbreitet, aber Keramik und Kunststoffe haben wichtige Anwendungsgebiete. Keramik hält sehr hohen und niedrigen Temperaturen stand, ohne zu zerfallen. Sie leitet außerdem Strom, was bei Metallen nicht der Fall ist. Diese Eigenschaften machen Keramik ideal für Spezialanwendungen, bei denen sowohl Wärme- als auch elektrische Isolation erforderlich sind. Der Nachteil liegt in den Kosten und der Empfindlichkeit. Keramikgehäuse sind in der Herstellung teurer und können unter Belastung brechen. Daher werden sie hauptsächlich in speziellen oder hochzuverlässigen Bereichen eingesetzt.
Technische Kunststoffe wie LCP (Flüssigkristallpolymer) und PPS (Polyphenylensulfid) sind leicht und kostengünstig. Sie sind für Module mit niedrigeren Übertragungsraten bei mittleren Temperaturen ausreichend hitzebeständig. Zudem ermöglichen sie die Herstellung komplexer Formteile in großen Stückzahlen. Spritzgießen mit Kunststoffen ist kostengünstiger als Metalldruckguss , insbesondere bei großen Losgrößen. Allerdings können Kunststoffe hinsichtlich Wärmeleitfähigkeit und EMI-Abschirmung nicht mit Metallen mithalten. Für 10G- oder 25G-Module ist dieser Kompromiss oft akzeptabel. Für 400G und höhere Übertragungsraten sind Kunststoffe in der Regel nicht geeignet.
Die endgültige Materialwahl hängt von den Kundenanforderungen ab. Das Wärmebudget legt die Mindestanforderungen fest: Wie viel Wärme muss das Gehäuse abführen? Gewichtsbeschränkungen sind bei tragbaren oder platzsparenden Geräten relevant. Kostenziele beeinflussen jede Entscheidung. Umgebungsbedingungen spielen eine weitere Rolle. Ist das Modul Feuchtigkeit, Vibrationen oder Temperaturschwankungen ausgesetzt? Jeder Faktor beeinflusst die Wahl auf eine andere Weise. Ingenieure berücksichtigen all diese Aspekte gemeinsam, bevor sie ein Material auswählen. Eine frühzeitige und korrekte Materialwahl spart später in der Produktion Zeit und Geld.
Fertigungsprozesse für Gehäuse optischer Module
Die Herstellung eines Gehäuses erfordert die Wahl des passenden Verfahrens abhängig von Stückzahl und Material. Jedes Verfahren hat seine Vorteile. Die Wahl beeinflusst Kosten, Qualität und Lieferzeit. Die drei Hauptverfahren sind Druckguss, CNC-Bearbeitung und Spritzguss. Jedes erfüllt unterschiedliche Anforderungen.
Druckguss: Der Industriestandard
Druckguss ist das gängigste Verfahren zur Herstellung von Metallgehäusen. Dabei wird flüssiges Metall unter hohem Druck in eine Stahlform gepresst. Aluminium- und Zinklegierungen eignen sich hierfür am besten. Das Metall kühlt schnell ab und formt ein Bauteil mit engen Abmessungen und glatter Oberfläche. Der Druck sorgt dafür, dass das Metall jede Ecke der Form ausfüllt. So werden bei Tausenden von Teilen gleichbleibende Ergebnisse erzielt.
Die Maßgenauigkeit ist bei diesen Bauteilen von entscheidender Bedeutung. Das Gehäuse muss perfekt mit den Käfigverbindern und Kühlkörpern zusammenpassen. Der Druckguss hält die Toleranzen sehr gut ein. Die Teile sind vom ersten Schuss bis zum Zehntausendstel identisch. Diese Wiederholgenauigkeit ist kaum zu übertreffen. Selbst kleinste Abweichungen im Gehäuse können Ausrichtungsprobleme verursachen. Daher muss der Prozess während der gesamten Produktionsreihe stabil bleiben.
Die Oberflächenbeschaffenheit ist ein weiterer Vorteil. Druckgussteile weisen eine glatte Außenfläche auf. Dies verbessert die Wärmeableitung vom Gehäuse zum Kühlkörper. Eine raue Oberfläche erzeugt winzige Lufteinschlüsse. Diese Einschlüsse stauen Wärme und mindern die Leistung. Die glatte Oberfläche trägt außerdem zur EMI-Abschirmung bei. Weniger Lufteinschlüsse bedeuten weniger austretende Strahlung. Die Oberflächenqualität resultiert aus der polierten Stahlform. Diese Form überträgt ihre glatte Oberfläche auf jedes einzelne Teil.
Die Kosten hängen von der Produktionsmenge ab. Die Form kostet zunächst Tausende von Dollar. Das ist die größte Hürde. Sobald die Form jedoch fertig ist, sind die Kosten pro Teil sehr gering. Bei einem kleinen Bauteil wie einem Gehäuse für ein optisches Modul liegt die Gewinnschwelle bei etwa 400 bis 800 Stück. Darüber hinaus ist Druckguss in puncto Kosten immer günstiger als spanende Bearbeitung. Ab 10,000 Teilen sinken die Stückkosten drastisch. Die Investition in die Werkzeuge amortisiert sich langfristig.
| Eigenschaften | CNC Dienstleister | Druckguss |
| Werkzeugkosten (anfänglich) | Keine bis geringe | Hoch |
| Kosten pro Teil (hohes Volumen) | Hoch | Niedrig |
| Idealer Lautstärkebereich | 0–500 Teile | Über 10,000 Teile |
| Break-Even-Volumen | 1–2,000 Teile | ~5,000–10,000 Teile |
Die Tabelle zeigt die allgemeine Situation bei größeren Bauteilen. Bei kleineren Gehäusen ist die Gewinnschwelle niedriger. Die wichtigste Erkenntnis ist einfach: Hohe Stückzahlen sprechen für Druckguss. Die Werkzeugkosten verteilen sich auf mehr Teile, wodurch jedes einzelne günstiger wird.
Präzisionsbearbeitung und Spritzguss
Die CNC-Bearbeitung verfolgt einen anderen Ansatz. Ein computergesteuertes Werkzeug schneidet das Gehäuse aus einem massiven Metallblock. Es muss keine Form hergestellt werden. Es fallen keine Werkzeugkosten im Vorfeld an. Dadurch eignet sich CNC ideal für Kleinserien und Prototypen. Sie können ein einzelnes Teil oder ein Dutzend ohne große Investitionen fertigen.
Auch hier spielt das Produktionsvolumen eine entscheidende Rolle. Bei Jahresvolumina unter 1,000 Einheiten ist die CNC-Bearbeitung in der Regel günstiger. Zwar fallen pro Teil höhere Kosten an, dafür entfallen die Werkzeugkosten. Die Flexibilität ist ein weiterer großer Vorteil. Designänderungen lassen sich problemlos umsetzen. Man aktualisiert einfach das Programm und fertigt ein neues Teil. Ingenieure können verschiedene Designs und Legierungen testen, ohne auf ein neues Werkzeug warten zu müssen. Das beschleunigt die Entwicklungszyklen und reduziert das Risiko bei der Erprobung neuer Ansätze.
Für Kunststoffgehäuse ist Spritzgießen das bevorzugte Verfahren. Der Kunststoff schmilzt und wird unter Druck in eine Form gepresst. Mit diesem Verfahren lassen sich komplexe Formen mit dünnen Wänden realisieren. Mikrospritzgießen ermöglicht Wandstärken von bis zu 0.1 mm. Dies hängt vom Materialfluss und der Bauteilkonstruktion ab. LCP und PPS lassen sich gut in detaillierte Formen gießen. Sie ergeben Gehäuse, die leicht, robust und hitzebeständig sind. Die dünnen Wände sparen Material und reduzieren das Gewicht. Dies ist insbesondere in dicht bestückten Rechenzentrumsumgebungen von Bedeutung.
Die Wahl der richtigen Kombination aus Materialien und Fertigungsverfahren beeinflusst direkt die Kosten und die Leistung. Ingenieure wägen diese Faktoren gegen das Projektvolumen und das Budget ab. Bei geringen Stückzahlen bietet sich CNC-Bearbeitung an. Bei hohen Stückzahlen für Metall eignet sich Druckguss. Bei hohen Stückzahlen für Kunststoff eignet sich Spritzguss. Jedes Verfahren hat seine optimalen Anwendungsbereiche. Die richtige Wahl spart Zeit und Geld.
Präzision bei der Herstellung von Gehäusen für optische Module
Die Herstellung dieser Bauteile erfordert äußerst präzise Kontrolle aller Maße. Das Gehäuse muss exakt in den Switch-Port passen. Schon ein kleiner Fehler kann im Netzwerk erhebliche Probleme verursachen.
Maßtoleranzen und Oberflächenbeschaffenheit
Das Gehäuse eines optischen Moduls erfordert äußerst enge Toleranzen. Diese entsprechen etwa der halben Breite eines menschlichen Haares. Warum ist das so wichtig? Das Gehäuse muss exakt mit dem Käfigstecker übereinstimmen. Schon kleinste Abweichungen können Pins verbiegen oder zu Kontaktproblemen führen. Auch der Kühlkörper muss perfekt passen. Ist die Gehäuseoberseite zu hoch oder zu niedrig, vergrößert sich der Spalt für die Wärmeübertragung. Die Wärme staut sich im Modul. Laser und DSPs werden heißer als vorgesehen, und die Leistung sinkt.
Die Oberflächenbeschaffenheit spielt eine entscheidende Rolle. Eine raue Oberfläche führt zu winzigen Luftspalten zwischen Gehäuse und Kühlkörper. Diese Luft staut Wärme und verlangsamt den Wärmetransport. Je rauer die Oberfläche, desto schlechter der Wärmefluss. Auch die EMI-Abschirmung verschlechtert sich. Durch Spalten in der Oberfläche kann elektromagnetische Strahlung entweichen. Dies verursacht Übersprechen zwischen benachbarten Modulen. Hersteller streben daher eine glatte Oberfläche an. Sie polieren die Formoberflächen und kontrollieren den Gießprozess sorgfältig. Dadurch wird eine gleichbleibende Gehäuseoberfläche gewährleistet.
Qualitätskontroll- und Inspektionsmethoden
Die Überprüfung jedes Gehäuses auf Mängel ist von entscheidender Bedeutung. Koordinatenmessgeräte (KMG) sind dabei das wichtigste Werkzeug. Ein KMG tastet das Gehäuse an zahlreichen Punkten ab und vergleicht jede Messung mit dem CAD-Modell. Liegt ein Punkt außerhalb der Toleranz, gilt das Gehäuse als defekt. Die KMG-Prüfung deckt Messfehler auf, bevor diese in der Praxis Probleme verursachen.
Die Oberflächenprofilometrie misst die Rauheit. Ein winziger Taststift fährt über die Oberfläche und erfasst die höchsten und niedrigsten Punkte. Die Ergebnisse geben Ingenieuren Aufschluss darüber, ob die Oberfläche für einen guten Wärmekontakt ausreichend glatt ist. Bei abgedichteten Gehäusen ist die Dichtigkeitsprüfung unerlässlich. Das Gehäuse wird mit Druckluft befüllt. Ein Sensor misst jeden Druckabfall. Selbst kleinste Leckagen lassen Feuchtigkeit oder Staub eindringen, was die optischen Bauteile mit der Zeit beschädigen kann.
Diese Qualitätskontrollmethoden gewährleisten, dass jedes Gehäuse die erforderlichen Standards erfüllt. Die Kombination aus engen Toleranzen, glatten Oberflächen und sorgfältiger Prüfung führt zu zuverlässigen Bauteilen. Die Fertigungsprozesse müssen unverändert bleiben, um diese Ergebnisse in großen Stückzahlen zu erzielen.
Gehäusetypen für optische Module nach Bauform
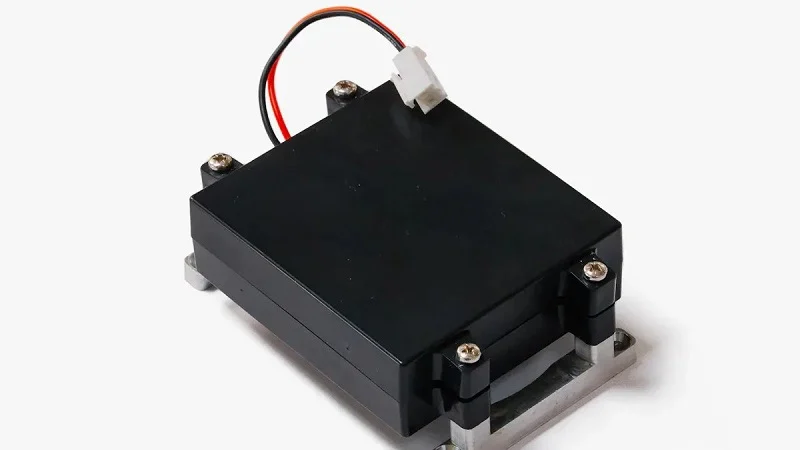
Formfaktoren geben die Form und Größe optischer Module an. Jeder Formfaktor folgt einem Multi-Source Agreement (MSA), das Standardgrößen festlegt. Dadurch wird sichergestellt, dass Module verschiedener Hersteller in dieselben Switch-Ports passen. Das Gehäusedesign variiert je nach Formfaktor, um den unterschiedlichen Leistungs- und Wärmeanforderungen gerecht zu werden.
Kleine Formfaktoren: SFP, SFP+ und SFP28
Die SFP-Familie deckt Geschwindigkeiten von 1 Gbit/s bis 25 Gbit/s ab. Diese kleinen, im laufenden Betrieb austauschbaren Gehäuse werden in Steckplätze von Switches und Routern eingeschoben. Sie eignen sich gut für Kurzstreckenverbindungen innerhalb von Rechenzentren sowie für längere Verbindungen zwischen Gebäuden.
SFP-Gehäuse sind klein und leicht. Die meisten bestehen aus Zink- oder Aluminiumdruckguss. Zink lässt sich gut in dünne Wände gießen, sodass Hersteller detaillierte Verriegelungsmechanismen realisieren können. Aluminium bietet eine bessere Wärmeableitung für SFP+- und SFP28-Module, die wärmer laufen. Das Gehäuse muss den elektrischen Anschluss präzise mit dem Käfig ausrichten. Schon eine geringfügige Verschiebung kann Signalprobleme verursachen.
Diese Module werden häufig ein- und ausgesteckt. Techniker tauschen sie bei Wartungsarbeiten oder Upgrades aus. Das Gehäuse benötigt einen robusten Verschluss, der Hunderte von Steckzyklen übersteht. Die Führungsschienen an den Seiten müssen glatt sein. Jegliche Grate oder raue Kanten erschweren das Einsetzen. Die Oberflächenbeschaffenheit ist hier sowohl für die Funktion als auch für die Haptik entscheidend.
Hochdichte Formfaktoren: QSFP, QSFP-DD und OSFP
Die QSFP-Familie ermöglicht deutlich höhere Geschwindigkeiten. QSFP unterstützt 40G bis 100G. QSFP-DD verdoppelt die Dichte durch zusätzliche Kontaktreihen und erreicht 400G. OSFP ist ebenfalls für 400G- und 800G-Anwendungen geeignet. Diese größeren Gehäuse benötigen mehr Platz und weisen komplexere interne Strukturen auf.
Bei diesen Geschwindigkeiten wird die Wärmeentwicklung zur größten Herausforderung. Mehr Daten bedeuten mehr Stromverbrauch. Das Gehäuse muss diese Wärme effektiv abführen. QSFP-DD-Module verbrauchen typischerweise 12–15 W. OSFP-Module für 800G benötigen 20–25 W oder mehr. Dieser zusätzliche Stromverbrauch erzeugt mehr Wärme im gleichen Bauraum.
800G-Module verbrauchen mehr Strom als 400G-Module und sollten nur in 400G-Plattformen eingesetzt werden, die genügend Strom liefern und die Wärme für 800G-Module abführen können.
| Formfaktor | Typischer Leistungsbereich |
| QSFP-DD | 12–15 W. |
| OSFP | 20–25 W+ |
Das Gehäuse des optischen Moduls für diese Hochleistungsbauteile zeichnet sich durch dickere Wände und größere Oberflächen aus. Einige Konstruktionen verfügen über Kühlrippen auf der Oberseite, um den Luftstrom zu optimieren. Andere verwenden Kupfereinsätze an den heißesten Stellen. Die MSA legt die Außenabmessungen fest, innerhalb dieser Grenzen haben die Hersteller jedoch Gestaltungsfreiheit. Sie wählen das beste Material und die optimale Innenform für bessere Wärmeableitung und EMV-Kontrolle. Diese Flexibilität ermöglicht es jedem Unternehmen, das Gehäuse an spezifische Leistungsziele anzupassen.
Wärmemanagement in Gehäusen für optische Module
Wärme ist das größte Problem moderner optischer Module. Laser, Fotodetektoren und digitale Signalprozessoren (DSPs) im Gehäuse erzeugen Wärme. In einem stark ausgelasteten Rechenzentrum staut sich diese Wärme schnell. Ohne effektives Wärmemanagement steigen die Temperaturen rasant an. Die Leistung sinkt, und Bauteile können ausfallen. Das Gehäuse muss die Wärme von diesen Hotspots abführen.
Strategien zur Wärmeableitung
Die Materialwahl beeinflusst die Wärmeübertragung direkt. Aluminium ist die gängigste Option. Es leitet Wärme gut und ist leicht. Für heißere Module eignen sich Kupferlegierungen besser. Wärme wird durch Kupfer etwa doppelt so schnell abgeleitet wie durch Aluminium. Der Nachteil sind die höheren Kosten. Ingenieure wählen die passenden Materialien anhand des Leistungsbudgets des Moduls.
Die Gehäusekonstruktion ist genauso wichtig wie die Materialwahl. Manche Gehäuse verfügen über Kühlrippen auf der Oberseite. Diese Kühlrippen vergrößern die Kontaktfläche mit der Luft. Mehr Oberfläche bedeutet mehr Wärmeabfuhr. Auch Wärmeverteiler im Inneren des Gehäuses tragen dazu bei. Sie leiten die Wärme von den heißesten Stellen ab und verteilen sie über eine größere Fläche. Dadurch wird eine gleichmäßigere Temperaturverteilung erreicht.
Das Gehäuse benötigt außerdem eine gute Wärmeableitung zum Kühlkörper. Die Oberseite muss an einem Wärmeleitpad oder Kühlkörper anliegen. Jegliche Lücke führt zu Wärmestau. Daher muss die Oberfläche glatt sein. Auch die exakte Gehäusehöhe trägt dazu bei.
Thermische Schnittstellenmaterialien und Innovationen
Wärmeleitmaterialien füllen die winzigen Spalten zwischen Gehäuse und Kühlkörper. Ohne sie würden Lufteinschlüsse den Wärmefluss behindern. Wärmeleitpads sind die gängigste Lösung. Sie sind weich und passen sich Unebenheiten der Oberfläche an. Phasenwechselmaterialien funktionieren anders. Sie beginnen als feste Pads. Beim Erhitzen schmelzen sie und füllen jede Spalte. Dadurch wird ein besserer Kontakt als bei Standardpads erzielt.
Bei Hochleistungsmodulen reichen herkömmliche Verfahren möglicherweise nicht aus. Dampfkammern und Wärmerohre bieten hier eine Lösung. Eine Dampfkammer ist ein flacher, geschlossener Behälter mit einer kleinen Menge Flüssigkeit. Durch Erhitzen verdampft die Flüssigkeit. Der Dampf strömt zu kühleren Bereichen und kondensiert dort wieder. Dieser Kreislauf transportiert Wärme deutlich schneller als massives Metall allein.
Diese neuen Ideen ermöglichen thermische Stabilität selbst bei 800G-Geschwindigkeiten. Das Gehäuse wird zu einem aktiven Bestandteil des Kühlsystems. Es dient nicht nur der Aufnahme von Bauteilen, sondern leitet die Wärme auch effizient ab. Ein gutes Wärmemanagement ist entscheidend, da die Datenraten stetig steigen. Zukünftige Module benötigen eine noch bessere Wärmeleistung.
Überlegungen zur Gehäusekonstruktion für optische Module
Kosten-Leistungs-Kompromisse
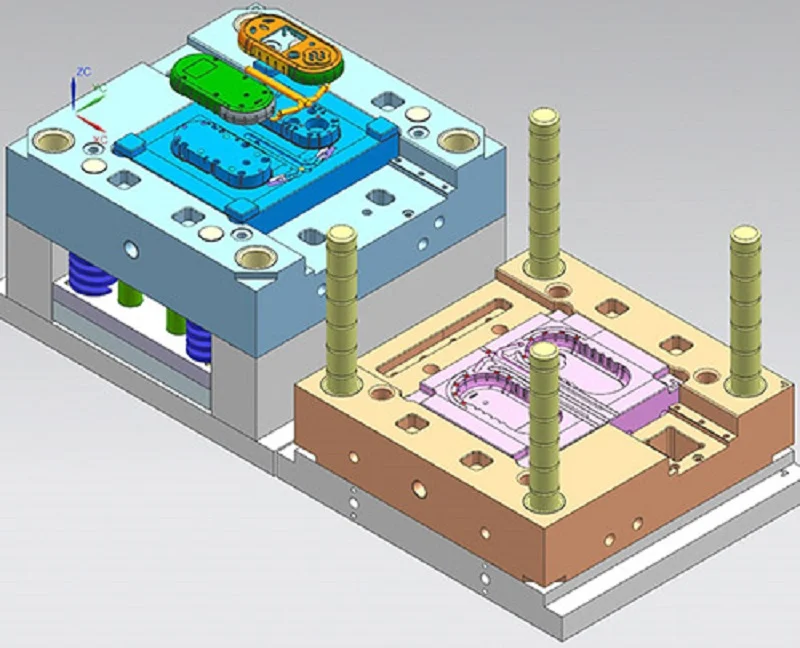
Bei vielen Gehäuseentscheidungen spielen die Kosten eine entscheidende Rolle. Die Herstellungsweise beeinflusst den Endpreis. Für den Druckguss wird eine Stahlform benötigt, deren Anschaffungskosten Tausende von Dollar betragen. Das klingt nach viel. Sobald die Form jedoch fertig ist, sind die Kosten pro Teil sehr gering. Die Rechnung geht auf, wenn viele Gehäuse benötigt werden. Bei hohen Stückzahlen verteilen sich die Formkosten auf Tausende von Teilen. Jedes einzelne Teil wird dadurch günstig.
Die CNC-Bearbeitung funktioniert anders. Da keine Form benötigt wird, fallen keine Werkzeugkosten an. Man kann auch nur wenige Teile bestellen, ohne unnötig Geld auszugeben. Jedes bearbeitete Teil ist jedoch teurer. Die Maschine benötigt Zeit, um jedes Gehäuse aus einem massiven Block zu fräsen. Dieser Arbeitsaufwand summiert sich. Bei kleinen Serien ist die CNC-Bearbeitung die wirtschaftlichste Lösung. Bei großen Produktionsmengen kommt der Druckguss zum Einsatz.
Die Materialwahl beeinflusst das Verhältnis von Eigenschaften zu Material. Aluminium bietet eine gute Wärmeleitfähigkeit zu einem fairen Preis. Kupfer ist zwar leistungsfähiger, aber teurer. Zink ermöglicht komplexe Formen zu geringen Kosten, erfordert jedoch eine zusätzliche Oberflächenbehandlung. Jede Entscheidung bringt Kompromisse mit sich. Ingenieure wägen diese Kompromisse gegen das Projektbudget und die Leistungsziele ab.
Umweltverträglichkeit und Zuverlässigkeit
Jedes Gehäuse eines optischen Moduls ist extremen Bedingungen ausgesetzt. In Rechenzentren herrschen hohe Temperaturen. Außengeräte müssen mit frostigen Nächten und hoher Luftfeuchtigkeit zurechtkommen. Vibrationen setzen die Module ständig zu. Das Gehäuse muss all dem standhalten, ohne zu reißen oder sich zu verformen.
Temperaturwechseltests gehören zu den anspruchsvollsten Prüfungen. Der Telcordia GR-468-CORE setzt den Standard für optische Komponenten. Bei diesem Test werden Gehäuse wiederholten Temperaturschwankungen ausgesetzt. Die Bauteile durchlaufen Temperaturschwankungen von -40 °C bis 70 °C oder 85 °C. Dieser Zyklus wird bis zu 1,000 Mal wiederholt. Dadurch werden jahrelange Belastungen im realen Einsatz in kurzer Zeit simuliert.
| Test-ID | Anforderung |
| 5.20 | Temperaturzyklen: -40 bis 70 °C (oder 85 °C) gemäß MIL-STD 883, Methode 1010, 100 bis 1,000 Zyklen |
Zuverlässigkeitsprüfungen gehen über Temperaturmessungen hinaus. Thermoschocktests setzen Bauteile plötzlichen Temperaturänderungen aus. Beschleunigte Lebensdauertests belasten Module stark, um Schwachstellen aufzudecken. Mechanische Belastungstests prüfen, wie Gehäuse Vibrationen und Stößen standhalten. Diese Tests decken Konstruktionsfehler auf, bevor die Produkte an Kunden ausgeliefert werden.
Ein Gehäuse, das diese Tests besteht, genießt Vertrauen. Es funktioniert zuverlässig, wenn das Netzwerk darauf angewiesen ist. Diese Zuverlässigkeit ist wichtiger als ein paar Cent pro Bauteil zu sparen.
Normen für Gehäuse optischer Module
MSA-, IEEE- und Branchenspezifikationen
Multi-Source Agreements (MSA) legen die Regeln für Aussehen und Einbau optischer Module fest. Diese Vereinbarungen definieren die exakten mechanischen Abmessungen für jeden Formfaktor. Sie spezifizieren außerdem Steckverbinderschnittstellen und thermische Anforderungen. Bei der Entwicklung eines neuen Moduls orientiert sich das Unternehmen am MSA für den jeweiligen Zielformfaktor. Dadurch wird sichergestellt, dass das Produkt mit jedem Switch oder Router kompatibel ist, der denselben Standard verwendet. Ohne MSA-Konformität passt ein Modul nicht in das Gehäuse. Das Gehäuse muss exakt den vorgegebenen Abmessungen entsprechen. Selbst geringfügige Abweichungen können zu Ausrichtungsproblemen mit dem elektrischen Steckverbinder führen.
IEEE-Standards regeln die elektrischen und optischen Aspekte. Sie definieren Signalgeschwindigkeiten, Leistungspegel und Leistungsparameter. Das Gehäusedesign muss diese Anforderungen erfüllen. Beispielsweise benötigt ein Gehäuse für ein 400G-Modul eine ausreichende Abschirmung, um die Signalqualität bei diesen Geschwindigkeiten zu gewährleisten. Die IEEE-Standards geben keine Anweisungen zum Bau des Gehäuses, sondern legen die erforderliche Leistung des fertigen Moduls fest. Ingenieure entwickeln das Gehäuse rückwärts anhand dieser Anforderungen.
Umwelt- und Sicherheitszertifizierungen
Umweltauflagen regeln, welche Materialien in Gehäusen optischer Module verwendet werden dürfen. RoHS beschränkt gefährliche Stoffe wie Blei, Quecksilber und Cadmium. Es gibt jedoch Ausnahmen. Beispielsweise ist gemäß Ausnahme 6(b) ein Bleigehalt von bis zu 0.4 Gewichtsprozent in Aluminiumlegierungen zulässig. Dies ist relevant, da viele Gehäuse aus Aluminium-Druckguss gefertigt werden. Die Ausnahme trägt der Tatsache Rechnung, dass die vollständige Entfernung von Blei aus Aluminiumlegierungen technisch noch nicht praktikabel ist. REACH ist eine weitere Verordnung. Sie deckt ein breiteres Spektrum an Chemikalien ab und verpflichtet Hersteller zur Registrierung ihrer Verwendung.
Sicherheitszertifizierungen schützen Anwender und Geräte. Die UL-Zertifizierung prüft Gehäuse auf Feuerbeständigkeit und elektrische Sicherheit. Ein UL-gelistetes Gehäuse hat strenge Tests bestanden. Diese Zertifizierung ist besonders wichtig für Rechenzentrumsausrüstung, die rund um die Uhr in Betrieb ist. ISO 9001 konzentriert sich auf die Fertigungsqualität. Sie stellt sicher, dass das Werk über angemessene Qualitätsmanagementsysteme verfügt. Wenn Sie bei einem ISO 9001-zertifizierten Hersteller kaufen, können Sie sich darauf verlassen, dass dieser einheitliche Prozesse befolgt. Diese Zertifizierungen ergänzen sich. Sie schützen die Umwelt, gewährleisten die Sicherheit der Anwender und stellen sicher, dass jedes Gehäuse für optische Module denselben Qualitätsstandards entspricht.
Zukünftige Trends in Gehäuse für optische Module
Fortschrittliche Materialien und Fertigungstechnologien
Die nächste Generation von Gehäusen wird neue Materialien und innovative Fertigungsmethoden nutzen. Moderne Verbundwerkstoffe vereinen Festigkeit mit geringem Gewicht. Sie sind hitzebeständig und extrem leicht. Das ist besonders vorteilhaft bei kompakten Schaltern, wo jedes Gramm zählt. Die additive Fertigung, auch 3D-Druck genannt, eröffnet weitere Möglichkeiten. Sie baut Bauteile Schicht für Schicht auf. Mit diesem Verfahren lassen sich komplexe interne Kanäle erzeugen, die mit herkömmlichen Gussverfahren nicht realisierbar sind. Diese Kanäle können Kühlmittel leiten oder Wärmerohre aufnehmen. Auch die Prototypenerstellung wird deutlich beschleunigt. Ingenieure drucken neue Designs über Nacht, anstatt wochenlang auf eine Form zu warten. Diese Geschwindigkeit verkürzt die Entwicklungszeit und ermöglicht es den Teams, mehr Ideen zu testen.
Diese neuen Verfahren ersetzen den Druckguss für große Produktionsserien nicht. Sie verändern jedoch die Denkweise von Designern. Sie können gewagte Formen ohne hohe Werkzeugkosten realisieren. Die besten Entwürfe werden dann für die Serienfertigung mit traditionellen Verfahren umgesetzt. Diese Kombination aus Altbewährtem und Neuem senkt die Kosten und steigert gleichzeitig die Leistung. Die Materialwahl ist nach wie vor entscheidend für das Endergebnis. Bessere Materialien bedeuten bessere Wärmeableitung und sauberere Signale.
Integrierte Optiken und sich entwickelnde Bauformen
Co-Packaged Optics (CPO) stellen einen bedeutenden Wandel dar. Anstelle von steckbaren Modulen befinden sich die optischen Einheiten direkt neben dem Switch-Chip. Dies reduziert die Distanz und spart Energie. Der Markt ist noch jung. Fortune Business Insights prognostiziert für 2025 einen globalen Markt für Co-Packaged Optics von 256.2 Millionen US-Dollar. Diese Zahl wird rasant steigen, da Rechenzentren ihre Effizienz optimieren wollen.
CPO revolutioniert die Gehäuseanforderungen. Das Gehäuse des optischen Moduls für CPO muss die Wärme auf deutlich kleinerem Raum abführen. Die folgende Tabelle verdeutlicht die Unterschiede.
| Aspekt | Gemeinsam verpackte Optiken (CPO) | Steckbare Module |
| räumliche Beschränkung | Die Wärmeabfuhr auf engstem Raum erfordert ausgefeilte Kühllösungen, die zusätzlichen Strom verbrauchen. | Unabhängige Wärmemanagementstrategien sind möglich, funktionieren aber je nach Design des Wirtssystems möglicherweise in weniger optimalen thermischen Umgebungen. |
| Thermische Kopplung | Die Nähe zu Hochleistungs-Schalt-ASICs erzeugt lokale Hotspots mit Temperaturen über 85 °C, was die Laserleistung beeinträchtigt; thermisches Übersprechen zwischen benachbarten Komponenten ist ein zentrales Problem. | Es stellt eine Herausforderung dar, konstante Temperaturen unter verschiedenen Umgebungsbedingungen und Luftströmungsmustern aufrechtzuerhalten. |
| Kühlansatz | Erfordert innovative Wärmeleitmaterialien und Mikrokanalkühlung; oft flüssigkeitsgekühlt | Standard-Formfaktoren (QSFP-DD, OSFP) bedingt strenge Leistungsbudgets (12-15 W) und erfordern daher fortschrittliche Kühlkörper und Wärmeleitpads. |
Eine clevere Lösung sorgt dafür, dass der Laser außerhalb des Gehäuses bleibt.
Der ELS erzeugt kontinuierliches Licht mit einer oder mehreren Wellenlängen und verteilt es über optische Splitter oder Wellenlängenmultiplexer an mehrere optische Einheiten. Die externe Anordnung des Lasers reduziert die Wärmeentwicklung im ASIC-Gehäuse und verbessert die Gesamtzuverlässigkeit des Systems.
Dieser Ansatz sorgt für eine bessere Verteilung der Wärmequellen und vereinfacht zudem die Gehäusekonstruktion. Mit steigenden Datenraten in Richtung 1.6 Tbit/s werden diese Entwicklungen alle Gehäusekomponenten stärker beanspruchen. Engere Toleranzen und intelligentere Materialien werden die Spreu vom Weizen trennen.
NOBLE: Präzisionsfertigung von Gehäusen für optische Module

Unsere Fertigungskapazitäten und Zertifizierungen
NOBLE ist ein führender chinesischer Hersteller von Präzisionsgehäusen für optische Module. Wir fertigen unsere Teile hauptsächlich im Druckgussverfahren, per CNC-Bearbeitung und im Spritzgussverfahren. Jedes Verfahren hat seine spezifischen Vorteile. Druckguss eignet sich hervorragend für die Herstellung großer Stückzahlen von Metallteilen und liefert über Tausende von Teilen hinweg gleichbleibende Ergebnisse. CNC-Bearbeitung ist ideal für Kleinserien oder Prototypen. Sie ermöglicht schnelle Bearbeitungszeiten ohne den Bedarf an einer Form. Spritzguss dient der Herstellung von Kunststoffgehäusen. Er ermöglicht die Fertigung komplexer Formen mit dünnen Wänden zu geringen Stückkosten.
Qualität hat bei uns oberste Priorität. Unser Werk ist nach Qualitätsmanagementstandards zertifiziert und verfügt über entsprechende Zertifizierungen für spezielle Qualitätsstandards. Die gleiche Sorgfalt wenden wir bei jedem einzelnen Gehäuse für optische Module an. Wir messen die Abmessungen mit Koordinatenmessgeräten, prüfen die Oberflächenbeschaffenheit mit Profilometern und kontrollieren die Gehäuse auf Dichtheit. Jedes einzelne Teil erfüllt höchste Qualitätsstandards.
Von der Konstruktion bis zur Montage: Komplettlösungen
Wir bieten Ihnen exzellenten Service von der ersten Designidee an. Wir unterstützen unsere Kunden sowohl bei der schnellen Prototypenentwicklung als auch bei der Serienproduktion. Unser Team analysiert Ihr Gehäusedesign und schlägt Optimierungen vor, die die Fertigung vereinfachen. Kleine Änderungen sparen später Zeit und Kosten. Beispielsweise kann eine Anpassung der Wandstärke den Metallfluss in der Form verbessern. Oder die Wahl einer anderen Legierung optimiert die Wärmeübertragung, ohne die Kosten zu erhöhen. Solche Optimierungen erkennen wir frühzeitig.
Der Prozess setzt sich mit der Montage fort. Wir übernehmen die letzten Schritte, die aus einem Gehäuse ein fertiges Modul machen. Dadurch müssen Sie weniger Zulieferer koordinieren. Außerdem verbessert sich die Kommunikation zwischen Konstruktion und Produktion. Ein Team kümmert sich um alles von Anfang bis Ende. Das reduziert Fehler und Verzögerungen.
Wir unterstützen Sie auch bei der Materialauswahl. Die Wahl des Materials beeinflusst die Leistung des Gehäuses. Aluminium bietet eine gute Wärmeableitung zu einem fairen Preis. Zink lässt sich gut verarbeiten und eignet sich daher für komplexe Formen. Kupfer ist für die heißesten Module geeignet. Wir helfen Ihnen, das richtige Material für Ihre Anforderungen zu finden. Unsere Ingenieure wissen genau, wie sich die einzelnen Materialien im Formprozess und im fertigen Produkt verhalten. Dieses Wissen spart unseren Kunden bei jedem Projekt Zeit und Geld.
Das Gehäuse eines optischen Moduls schützt nicht nur die Komponenten, sondern ermöglicht auch die von modernen Netzwerken geforderten Datenübertragungsraten. Jede Entscheidung zählt. Die gewählten Materialien beeinflussen Wärmeableitung, Abschirmung und Kosten. Der Fertigungsprozess wirkt sich auf Präzision und Stückpreis aus. Kenntnisse über Formfaktoren helfen Ihnen, das passende Gehäuse für Ihre Anwendung zu finden. Ein effektives Wärmemanagement sorgt dafür, dass Laser und DSPs optimal gekühlt werden. Mit steigenden Datenraten in Richtung 1.6 Tbit/s wird die Gehäuseinnovation entscheidend für den Fortschritt. Neue Materialien und Kühlmethoden werden den Ausschlag geben. Überlassen Sie diese Entscheidungen nicht dem Zufall. Sprechen Sie mit Fertigungsexperten wie NOBLE. Sie unterstützen Sie bei der Optimierung Ihres Gehäuses für optische Module hinsichtlich Leistung, Zuverlässigkeit und Herstellbarkeit.
Häufig gestellte Fragen zum Gehäuse des optischen Moduls
Welches Material hält ein optisches Modulgehäuse am kühlsten?
Aluminium ist das Standardmaterial für Gehäuse optischer Module. Es leitet die Wärme von heißen Bauteilen ab, ohne das Gewicht wesentlich zu erhöhen. Kupfer eignet sich besser für Hochleistungsmodule, ist aber teurer. Zink benötigt eine zusätzliche Beschichtung, um Rost zu verhindern. Wählen Sie das Material entsprechend Ihrem Wärmebedarf.
Wann sollte ich mich für Druckguss anstelle von CNC-Bearbeitung entscheiden?
Druckguss ist sinnvoll für große Stückzahlen ab 10,000 Einheiten. Die Metallform kostet zwar zunächst Tausende, aber jedes Gehäuse wird dadurch sehr günstig. CNC-Bearbeitung hingegen verursacht keine Werkzeugkosten. Da jedes Teil teurer ist, eignet sie sich eher für Kleinserien unter 500 Stück.
Worin unterscheidet sich ein QSFP-DD-Gehäuse von einem einfachen SFP-Gehäuse?
Die Gehäuse optischer QSFP-DD-Module sind größer und für eine höhere Leistung von etwa 12 bis 15 Watt ausgelegt. Sie benötigen dickere Wände und eine verbesserte Wärmeableitung. Die Außenabmessungen entsprechen weiterhin dem MSA-Standard. Die interne Konstruktion wurde angepasst, um die zusätzliche Wärme abzuführen.
Sind Kunststoffgehäuse für optische Hochgeschwindigkeitsmodule geeignet?
Kunststoff eignet sich für Module mit niedrigerer Drehzahl, bei denen geringere Anforderungen an Wärmeableitung und elektromagnetische Störungen gestellt werden. Bei Modulen mit höherer Drehzahl kann Kunststoff hinsichtlich Wärmeableitung und Abschirmung nicht mit Metall mithalten. Ingenieure wählen das Material daher abhängig von der Drehzahlklasse.







