
Wie baut man am besten ein Gehäuse für PCR-Geräte ? Das hängt von der benötigten Menge, den erforderlichen Präzisionsanforderungen, dem Material und den Hygienemaßnahmen ab. Der globale Markt wird voraussichtlich bis 2033 jährlich um 8.5 % wachsen, da immer mehr Menschen Diagnosetests benötigen. Labore brauchen zuverlässige Geräte für ihren täglichen Betrieb. Die Zusammenarbeit mit OEMs und eine durchdachte Konstruktion sind daher entscheidend. Ein frühzeitiger Beginn der Gehäuseentwicklung trägt dazu bei, die Qualifizierungstests zu bestehen. Lieferanten, die die Luft effektiv filtern und Chargen dokumentieren, haben bessere Chancen auf eine Zulassung. Der PCR-Prozess erfordert Präzision und höchste Reinheit. Wenn Sie diese Punkte kennen, können Sie das optimale PCR-Gerät auswählen. Dieser Leitfaden bietet Ihnen einen klaren Plan für die Wahl der richtigen Methode – von der Konstruktion bis zum fertigen Gehäuse.
Anforderungen an die Gehäuse von PCR-Geräten
Materialauswahl für thermische und chemische Beständigkeit
Thermoplaste vs. Metalle für Gehäuse von PCR-Geräten
Das richtige Material ist entscheidend für die Funktionsfähigkeit des Gehäuses. PCR-Geräte erzeugen während der Temperaturzyklen Wärme. Das Gehäuse muss dieser Wärme standhalten, ohne sich zu verformen oder zu verbiegen. Wärmestabilisierte Materialien behalten ihre Form auch nach vielen Temperaturzyklen. Wärmestabilisatoren und Schlagzähigkeitsmodifizierung sind die wichtigsten Technologien, die hier zum Einsatz kommen. Diese Materialien sind beständig gegen Sprödigkeit und Oberflächenbeschädigung. Die folgende Tabelle vergleicht gängige Optionen.
| Material | Thermische und chemische Beständigkeitseigenschaften |
| ABS/PC-Mischungen | Hält höheren Temperaturen stand und ist robust; funktioniert einwandfrei mit handelsüblichen Feuchttüchern für den medizinischen Bereich. |
| Polycarbonate | Schlagfest; kann bei hohen Spannungen in der Form durch bestimmte Alkohole Risse bekommen. |
| PPSU | Geeignet für Dampfsterilisatoren und intensive Reinigung. |
| PEEK | Gut geeignet für hohe Hitze- und Festigkeitsanforderungen; sehr beständig gegen Chemikalien |
| Aluminium | Hilft bei der Wärmeverteilung; isolierende Einlagen können verwendet werden, um die zulässigen Berührungstemperaturen einzuhalten. |
| Edelstahl | Ideal geeignet, wenn hohe Haltbarkeit und häufige Sterilisation erforderlich sind. |
Jedes Material hat eine andere Funktion. Metalle wie Aluminium tragen zur Wärmeableitung bei. Thermoplaste wie PEEK sind chemikalienbeständig. Für den PCR-Prozess ist eine gleichbleibende Materialleistung erforderlich.
Bewertung der chemischen Beständigkeit gegenüber Laborreagenzien
Labore verwenden starke Reinigungsmittel und Lösungsmittel. Das Gehäusematerial muss diesen beständig sein. ABS/PC-Mischungen eignen sich gut für handelsübliche Desinfektionstücher. Polycarbonat erfordert eine sorgfältige Formgebung, um Spannungsrisse zu vermeiden. PPSU ist dampfsterilisierbar. PEEK ist sehr beständig gegen aggressive Chemikalien. Das richtige Material schützt die Geräte und gewährleistet eine lange Lebensdauer. Dies wirkt sich direkt auf die Sensitivität und Genauigkeit der Diagnoseergebnisse aus.
Wichtige Konstruktionsüberlegungen für Gehäuse von PCR-Geräten
Wärmemanagement und Wärmeableitungsstrategien
Der PCR-Schrank ist so konzipiert, dass er eine kontrollierte, kontaminationsfreie Umgebung für die Vorbereitung der Polymerase-Kettenreaktion bietet und über Merkmale verfügt, die sowohl die thermische Stabilität als auch die Kontrolle von Partikeln in der Luft gewährleisten.
Hochdurchsatz-PCR-Geräte erzeugen im Betrieb mehr Wärme. Das Gehäuse muss diese Wärme effizient abführen. Klimatisierungssysteme verfügen über präzise Sensoren, die Temperatur und Luftfeuchtigkeit kontinuierlich überwachen und anpassen. Dadurch wird der Abbau der Proben verhindert. Schnelle PCR-Geräte erzeugen in kürzeren Zyklen noch mehr Wärme. Auch dies muss bei der Gehäusekonstruktion berücksichtigt werden. Ein gutes Wärmemanagement gewährleistet eine gleichbleibende Leistung der PCR-Technologie.
Minimierung von Verunreinigungen durch glatte, nicht poröse Oberflächen
Kontaminationskontrolle ist für die Diagnostik von entscheidender Bedeutung. Das PCR-Gehäuse entfernt 99.99 % der Partikel bis zu einer Größe von 0.3 Mikrometern. HEPA-Filter bilden eine sterile Barriere gegen luftgetragene Verunreinigungen. UV-Sterilisation mit einer Wellenlänge von 254 nm tötet Keime effektiv ab. Unterdruckgradienten verhindern das Eindringen von Außenluft in den Arbeitsbereich. Nahtlose Innenflächen bieten keine Angriffspunkte für Kontaminationen und erleichtern die Reinigung. Das Gehäuse muss diese Eigenschaften aufweisen. Dies ist unerlässlich für molekulardiagnostische und genetische Testverfahren. Selbst tragbare PCR-Geräte benötigen diese Kontaminationskontrollen, um DNA-Proben vor dem Abbau zu schützen.
Regulatorische Standards für Gehäuse von medizinischen Geräten
ISO 13485-Konformität
Hersteller müssen Qualitätsmanagementstandards einhalten. ISO 13485 regelt Qualitätssicherungssysteme für Medizinprodukte. Die Einhaltung dieser Standards gewährleistet eine gleichbleibende Produktqualität und unterstützt Anwendungen in der klinischen Diagnostik und Genomik. Eine Zertifizierung belegt das Qualitätsbewusstsein. Labore suchen gezielt nach zertifizierten Lieferanten. Ein zertifizierter Partner gibt Diagnostiklaboren Sicherheit bei der Geräteauswahl.
IEC 61010-2-101 Sicherheitsanforderungen
Die Norm IEC 61010-2-101 regelt speziell In-vitro-Diagnostikgeräte, einschließlich PCR-Geräte. Sie umfasst elektrische Sicherheit, mechanische Gefahren und thermische Sicherheit. Für diagnostische Instrumente ist eine Risikobewertung erforderlich. Biokompatibilitätstests gemäß ISO 10993 gelten für Dichtungen, die mit Proben in Berührung kommen. Die Validierung der Sterilisation stellt sicher, dass die Gehäusematerialien gängigen Sterilisationsmethoden standhalten. Diese Anforderungen schützen die Anwender und gewährleisten zuverlässige Tests in diagnostischen Laboren. Der Testdurchsatz hängt von einem stabilen Gerätebetrieb ab. Die DNA-Amplifikation erfordert eine präzise Temperaturkontrolle. Die Sensitivität ist für jeden Lauf entscheidend.
Gehäuseherstellung für PCR-Geräte Prozesse
Es gibt vier Hauptverfahren zur Herstellung von Gehäusen für Thermocycler. Jedes Verfahren eignet sich am besten für unterschiedliche Anforderungen, wie z. B. die Anzahl der benötigten Teile, deren Präzision und die erforderliche Sauberkeit. CNC-Bearbeitung, 3D-Druck, Spritzguss und Blechbearbeitung weisen jeweils ihre spezifischen Vorteile auf. Die folgende Tabelle zeigt, wie diese Verfahren zu verschiedenen Anwendungsbereichen von Gehäusen passen.
| Herstellungsprozess | Wichtige Teilprozesse | Typische Anwendungen in Gehäusen für PCR-Geräte |
| CNC Dienstleister | Hochpräzisionsschnitt, enge Toleranzen | Instrumentenrahmen, Montageplatten, Präzisionshalterungen, Wärmeableitungskomponenten |
| Blechherstellung | Laserschneiden, CNC-Biegen, Schweißen Nieten | Gehäuseplatten, Strukturgehäuse, Gehäuse für Laborgeräte |
| Spritzguss | Werkzeugkonstruktion, Hochdruck-Materialinjektion | Hochleistungs-Abdeckungen, Gehäuse, interne Komponenten |
| 3D Druck | Schichtweises additives Abscheiden | Prototypen, kundenspezifische Halterungen, komplexe interne Geometrien |
Prototyping und Kleinserienfertigung (CNC & 3D-Druck)
CNC-Bearbeitung für enge Toleranzen und komplexe Geometrien
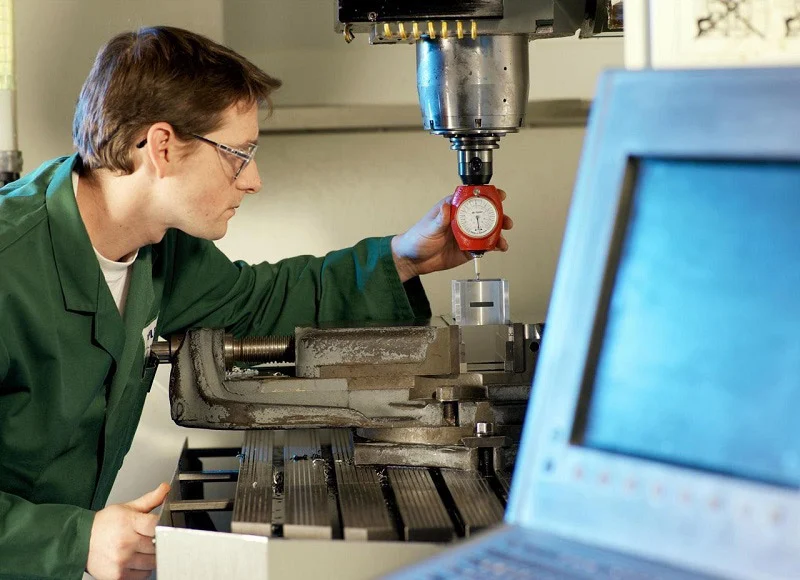
Die CNC-Bearbeitung trägt Material von massiven Blöcken aus Aluminium, Edelstahl oder technischen Kunststoffen ab. Dieses Verfahren ermöglicht sehr präzise Abmessungen. Instrumentengehäuse und Montageplatten erfordern diese Präzision. Auch wärmeleitende Bauteile profitieren von den engen Toleranzen, die die CNC-Bearbeitung ermöglicht. Das Verfahren eignet sich für komplexe Formen, die mit anderen Methoden schwer zu realisieren sind. Die Oberflächengüte der CNC-Bearbeitung erfüllt die Reinraumanforderungen ohne großen Nachbearbeitungsaufwand. Bei Kleinserien bietet die CNC-Bearbeitung schnelle Durchlaufzeiten ohne Werkzeugkosten. Jedes Teil ist zwar teurer als gegossene Teile, aber da keine Formkosten anfallen, ist sie eine gute Wahl für Stückzahlen unter einigen Hundert. Materialverluste sind ein Problem, das jedoch durch das Recycling der Späne teilweise reduziert werden kann.
3D-Druck für schnelle Iterationen und kundenspezifische Designs
Der 3D-Druck baut Bauteile Schicht für Schicht anhand digitaler Modelle auf. Die Technologie eignet sich hervorragend für die Herstellung komplexer Formen, die mit herkömmlichen Bearbeitungsmethoden nicht realisierbar sind. Ein typischer Desktop-Drucker kostet zwischen 379 und 3,440 US-Dollar und ist somit auch für Forschungseinrichtungen erschwinglich. Schichthöhen von 0.2 mm mit Abweichungen von weniger als 0.2 mm vom CAD-Modell sind für die meisten Prototypen optimal. ABS-Filament ermöglicht die Herstellung schwarzer, opaker und robuster Bauteile, die sich gut für Gehäusetests eignen. Entwicklungsteams können schnell neue Versionen testen und aktualisierte Bauteile über Nacht drucken. Diese Geschwindigkeit beschleunigt den Entwicklungszyklus erheblich. Kundenspezifische Halterungen und interne Befestigungen profitieren von der Designfreiheit. Allerdings weisen gedruckte Bauteile nicht die gleiche Oberflächenqualität wie bearbeitete Bauteile auf. Zusätzliche Arbeitsschritte wie Schleifen und Versiegeln sind erforderlich, um die Oberflächen für Reinräume geeignet zu machen. Die Technologie eignet sich am besten für Prototypen und sehr geringe Stückzahlen, nicht jedoch für die Serienproduktion.
Großserienfertigung mit Spritzguss
Gleichbleibende Qualität und niedrige Stückkosten auch bei großen Produktionsmengen
Beim Spritzgießen wird heißer, geschmolzener Kunststoff unter hohem Druck in eine Stahlform gepresst. Das Verfahren ermöglicht die Herstellung identischer Teile mit erstaunlicher Konsistenz. Nach der Formherstellung sinken die Stückkosten deutlich. Produktionsmengen im fünfstelligen Bereich machen dieses Verfahren zur wirtschaftlichsten Option. Die spritzgegossenen Teile weisen glatte, porenfreie Oberflächen auf, die resistent gegen Kontamination sind. Dies ist besonders wichtig für molekulardiagnostische Geräte. Die Wiederholgenauigkeit des Spritzgießens gewährleistet, dass jedes Gehäuse denselben Spezifikationen entspricht. Die Qualitätskontrolle wird vereinfacht, da die Abmessungen nahezu konstant bleiben. Für etablierte PCR-Geräte mit stabiler Konstruktion bietet das Spritzgießen den besten langfristigen Nutzen.
Vorabinvestitionen in Werkzeuge und Überlegungen zur Formenkonstruktion
Die anfänglichen Werkzeugkosten für das Spritzgießen sind hoch. Stahlformen kosten Zehntausende von Dollar und ihre Herstellung dauert Wochen. Bei der Formkonstruktion müssen Entformungsschrägen, Wandstärken und die Position des Angusses berücksichtigt werden. Eine mangelhafte Formkonstruktion führt zu Verzug, Einfallstellen oder unvollständiger Füllung. Die Materialwahl hat einen großen Einfluss auf die Formkonstruktion. Wärmestabilisierte Werkstoffe für PCR-Anwendungen erfordern unter Umständen höhere Formtemperaturen. Die Investition in Werkzeuge setzt Vertrauen in die Produktkonstruktion voraus. Konstruktionsänderungen nach der Formenherstellung sind kostspielig. Die meisten Hersteller fertigen daher umfangreiche Prototypen, bevor sie sich für das Spritzgießen entscheiden. Der Vorteil liegt in den niedrigen Stückkosten und dem hohen Durchsatz nach Produktionsbeginn.
Blechbearbeitung für Gehäusekonstruktionen
Schneiden, Biegen und Schweißen für robuste Rahmen
Die Blechbearbeitung beginnt mit flachen Metallblechen. Durch Laserschneiden werden präzise Konturen erzeugt. CNC-Biegen formt das Material in dreidimensionale Strukturen. Schweißen verbindet die einzelnen Teile für eine dauerhafte Montage. Dieses Verfahren ermöglicht die Herstellung stabiler Rahmen, die mechanischen Belastungen standhalten. Edelstahl und Aluminium sind gängige Werkstoffe. Diese Materialien bieten hohe Langlebigkeit und Hitzebeständigkeit. Blechgehäuse erfüllen die thermischen Anforderungen der PCR-Technologie optimal. Das Verfahren eignet sich für mittlere Stückzahlen, bei denen sich Spritzgusswerkzeuge nicht lohnen. Die Fertigungszeiten sind kürzer als die Werkzeugkonstruktion. Die hohe strukturelle Festigkeit macht diese Methode ideal für größere Instrumente, die eine starre Unterstützung benötigen.
Integration von Hardware und elektromagnetischer Abschirmung
Gehäuse aus Blech ermöglichen die einfache Montage von Hardware. Nieten und Befestigungselemente verbinden Komponenten direkt mit dem Rahmen. Das Metall selbst bietet elektromagnetische Abschirmung und schützt so empfindliche Elektronik vor Störungen. Dies ist besonders wichtig für Diagnosegeräte, die eine hohe Signalqualität gewährleisten müssen. An den Montagepunkten können zusätzliche Abschirmdichtungen angebracht werden. Oberflächenbehandlungen wie Pulverbeschichtung, Sandstrahlen und Bürsten stehen zur Verfügung. Diese Verfahren verbessern die Korrosionsbeständigkeit und die Reinraumkonformität. Die Kombination aus Stabilität und Abschirmung macht Blech zu einer vielseitigen Wahl für zahlreiche Anwendungen. Tragbare PCR-Geräte nutzen diese Bauweise häufig, um die Haltbarkeit beim Transport zu gewährleisten.
Die Wahl zwischen diesen Verfahren hängt von Produktionsvolumen, Präzisionsanforderungen und Budget ab. Für die Prototypenfertigung eignen sich 3D-Druck und CNC-Bearbeitung. Die Serienproduktion erfordert Spritzguss. Strukturelle Anforderungen sprechen für die Blechbearbeitung. Viele Hersteller kombinieren Verfahren und nutzen CNC für Präzisionsteile und Blech für das Hauptgehäuse. Dieser hybride Ansatz bietet ein ausgewogenes Verhältnis von Kosten, Qualität und Leistung. Das Verständnis der einzelnen Verfahren hilft OEMs, fundierte Entscheidungen für ihre spezifischen Geräteanforderungen zu treffen.
Prozessvergleich für Gehäuse für PCR-Geräte
Kosten, Lieferzeit und Skalierbarkeit
Anfangsinvestition vs. Kosten pro Teil für jeden Prozess
Die Kosten der einzelnen Methoden beeinflussen die Wahl. Die Einrichtungskosten und die Stückkosten unterscheiden sich bei den vier Verfahren erheblich.
| Prozess | Einrichtungs-/Werkzeugkosten | Stückkosten (geringe Stückzahlen) | Kosten pro Einheit (hohes Volumen) |
| 3D Druck | Minimal (kein Werkzeug erforderlich) | Moderat | Moderat |
| Spritzguss | Hoch (Sonderanfertigung ab 10 $) | Sehr hohe | Sehr geringe |
| CNC Dienstleister | Mittel (Programmierung & Ausstattung) | Moderat | Mäßig bis niedrig |
| Casting/Traditionell | Hoch (Formen oder Gussformen) | Hoch | Niedrig |
Blechbearbeitung und CNC-Bearbeitung verursachen mittlere Rüstkosten durch Spezialvorrichtungen und Bedienerzeit. 3D-Druck benötigt keine Werkzeuge. Spritzguss erfordert die höchsten Vorlaufkosten, da eine Spezialform über 10,000 US-Dollar kostet, bevor überhaupt Teile gefertigt werden. Diese Investition lohnt sich nur bei großen Stückzahlen. Bei Kleinserien verteilen sich die Formkosten auf wenige Teile, sodass jedes Teil hohe Werkzeugkosten verursacht. Bei Großserien verteilen sie sich auf Tausende von Teilen, wodurch der Stückpreis deutlich sinkt.
Typische Lieferzeiten für Prototypen im Vergleich zu Serienproduktionen
Die Prototypenfertigung ist beim 3D-Druck am schnellsten. Ein 3D-gedrucktes Gehäuse kann innerhalb weniger Tage nach Fertigstellung des Designs versendet werden. Die CNC-Bearbeitung dauert aufgrund der Programmierung etwas länger. Beide Verfahren umgehen die wochenlange Formenherstellung. Die Serienproduktion verändert den Zeitplan. Spritzguss erfordert Formenbau, Stahlzuschnitt und Probeläufe. Dies kann mehrere Wochen bis zum Produktionsstart in Anspruch nehmen. Die Blechbearbeitung liegt dazwischen. Laserschneiden und CNC-Biegen benötigen zwar Vorbereitungszeit, ermöglichen dann aber eine schnelle Ausführung. OEMs, die eine Markteinführung planen, müssen diese Zeitpläne berücksichtigen. Ein Projekt für eine schnelllebige PCR-Maschine mit engem Zeitplan könnte mit 3D-gedruckten Prototypen beginnen und dann auf Spritzguss umsteigen, sobald das Design stabil ist. Dieser stufenweise Ansatz bietet ein ausgewogenes Verhältnis zwischen Geschwindigkeit und langfristigen Kosten.
Präzision, Toleranzen und Oberflächengüte
Erreichen enger Toleranzen mit CNC im Vergleich zum Spritzgießen
Die CNC-Bearbeitung ermöglicht die präziseste Maßgenauigkeit der vier Verfahren. Schneidwerkzeuge entfernen Material mit wiederholbarer Genauigkeit. Instrumentenrahmen und Montageplatten halten exakt ihre Positionen. Diese Genauigkeit ist wichtig für PCR-Maschinen, die optische Teile oder Heizelemente ausrichten. Auch das Spritzgießen erzielt enge Toleranzen, sobald die Form erprobt ist. Es bildet den Formhohlraum sehr genau ab. Die Teileabweichungen bleiben über lange Produktionsläufe gering. Formschwindung erschwert dies. Jedes Material schrumpft beim Abkühlen unterschiedlich. Formenkonstrukteure müssen dies berücksichtigen. Die CNC-Bearbeitung vermeidet Schwindungsprobleme. Durch das Schneiden wird Material von einem massiven Block abgetragen, sodass die Abmessungen dem CAD-Modell entsprechen. Für kritische Ausrichtungen ist die CNC-Bearbeitung oft die bessere Wahl. Bei großen Stückzahlen mit gleichbleibender Form bietet das Spritzgießen eine vergleichbare Präzision zu geringeren Kosten.
Nachbearbeitungsanforderungen für 3D-gedruckte Teile
3D-gedruckte Teile erfordern vor dem Einsatz im Reinraum zusätzliche Nachbearbeitung. Schichtlinien hinterlassen winzige Unebenheiten auf jeder Oberfläche. Diese Unebenheiten ziehen Schmutz an und sind schwer zu entfernen. Schleifen glättet die Oberfläche, ist aber zeitaufwendig. Versiegeln füllt die Poren. Dampfglätten ist für einige Materialien eine weitere Option. Jeder Schritt erhöht den Arbeitsaufwand und die Kosten. Die fertige Oberfläche ist fast so gut wie die von maschinell bearbeiteten oder gegossenen Teilen, aber nicht ganz. Für Prototypen ist dieser Kompromiss akzeptabel. Bei Seriengehäusen reduzieren die zusätzlichen Schritte jedoch den Kostenvorteil des 3D-Drucks. Entwicklungsteams sollten die Nachbearbeitung in ihr Budget und ihren Zeitplan einplanen. Ein gedrucktes Teil, das viel Nachbearbeitung erfordert, kann teurer sein als ein maschinell bearbeitetes.
Materialverträglichkeit und Einhaltung gesetzlicher Vorschriften
Welche Prozesse eignen sich am besten für Werkstoffe der ISO 13485-Norm?
Die ISO 13485-Zertifizierung erfordert eine dokumentierte Materialverfolgung. Jede Charge Harz oder Metall muss vom Lieferanten bis zum fertigen Bauteil nachverfolgt werden. CNC-Bearbeitung und Spritzguss eignen sich dafür gut. Materiallieferanten stellen für jede Charge Analysezertifikate bereit. Die Blechbearbeitung bietet eine ähnliche Rückverfolgbarkeit für Aluminium und Edelstahl. Der 3D-Druck birgt größere Herausforderungen. Harzrezepturen variieren zwischen Lieferanten und Chargen. Die Dokumentationsstandards sind in der additiven Fertigungsindustrie sehr unterschiedlich. Einige Filament- und Harzhersteller bieten mittlerweile Materialien in medizinischer Qualität mit vollständiger Rückverfolgbarkeit an. Diese Optionen sind jedoch im Vergleich zu traditionellen Methoden noch begrenzt. Hersteller von Laboren und Diagnosegeräten sollten die Materialdokumentation prüfen, bevor sie sich für ein Verfahren entscheiden. Das Gehäuse des PCR-Geräts muss die gleichen Qualitätsstandards erfüllen wie das darin befindliche Instrument.
Zertifizierung des endgültigen Gehäuses für medizinische Zwecke
Für die endgültige Zertifizierung ist mehr erforderlich als nur die Wahl des richtigen Materials. Das gesamte Gehäuse muss Sicherheits- und Leistungstests bestehen. IEC 61010-2-101 regelt die elektrischen, mechanischen und thermischen Sicherheitsanforderungen für In-vitro-Diagnostikgeräte. Biokompatibilitätstests gemäß ISO 10993 gelten für alle Oberflächen, die mit Proben in Berührung kommen. Die Sterilisationsvalidierung prüft, ob das Gehäuse gängigen Reinigungsmethoden standhält. Jedes Herstellungsverfahren beeinflusst die Zertifizierung unterschiedlich. Spritzguss ermöglicht die Herstellung von gleichmäßigen Teilen mit vorhersagbaren Testergebnissen. CNC-Bearbeitung bietet die gleiche Konsistenz für Metallteile. 3D-gedruckte Teile erfordern zusätzliche Validierung. Schichthaftung und Oberflächenporosität variieren zwischen den einzelnen Fertigungsprozessen. Dies erschwert die Zertifizierung. Blechbearbeitung liefert stabile und reproduzierbare Ergebnisse. Die Wahl des Verfahrens hat direkten Einfluss auf den reibungslosen Ablauf der Zertifizierung. Ein Partner mit Erfahrung in der Medizintechnik kann Sie dabei unterstützen. Seine Expertise minimiert das Risiko von Fehlschlägen bei Tests und kostspieligen Nachbesserungen.
Der Vergleich zeigt, dass es keine eindeutig beste Methode gibt. Jedes Verfahren erfüllt unterschiedliche Anforderungen. Prototyping eignet sich am besten für 3D-Druck und CNC-Bearbeitung. Für die Serienfertigung ist Spritzguss erforderlich. Strukturelle Anforderungen sprechen für Blechverarbeitung. Viele Hersteller kombinieren verschiedene Verfahren, um optimale Ergebnisse zu erzielen. CNC-gefräste Präzisionsteile werden in ein Blechgehäuse eingesetzt. Spritzgegossene Abdeckungen schützen die Baugruppe. Dieser hybride Ansatz erhöht die Genauigkeit von PCR-Geräten bei gleichzeitiger Kostenkontrolle. Die Sensitivität der Diagnoseergebnisse hängt von einer stabilen Geräteperformance ab. Diese Performance beginnt mit dem richtigen Gehäuse. Der Durchsatz in Laboren ist abhängig von zuverlässig laufenden Geräten. Effizienzsteigerungen ergeben sich durch die Wahl des richtigen Fertigungswegs. Jede Entscheidung, vom Material bis zum Prozess, prägt das Endprodukt. OEMs, die diese Abwägungen verstehen, treffen bessere Entscheidungen für ihre PCR-Geräte.
Entscheidungsrahmen
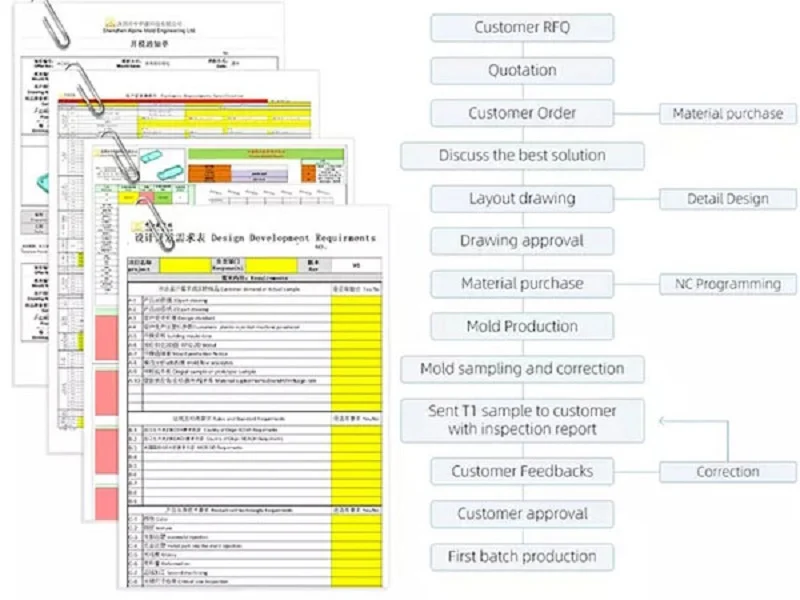
Die Wahl des richtigen Fertigungswegs für ein Gehäuse für PCR-Geräte erfordert ein klares Vorgehen. Die passende Geräteauswahl hängt von Ihrem spezifischen Projekt ab. Diese drei Schritte führen aus den technischen Anforderungen eine konkrete Entscheidung. Sie berücksichtigen Volumen, Präzision und Budget. Jeder Schritt schränkt die Optionen ein. Das Ergebnis ist ein klarer Weg zum Erfolg.
Schritt 1: Definieren Sie Ihr Produktionsvolumen
Identifizierung von Schwellenwerten für niedrige, mittlere und hohe Lautstärken
Der erste Schritt beantwortet eine einfache Frage: Wie viele Einheiten benötigen Sie? Geringe Stückzahlen umfassen Prototypen und Kleinserien, für die sich 3D-Druck und CNC-Bearbeitung eignen. Sie erfordern keine hohen Vorabinvestitionen. Mittlere Stückzahlen eignen sich für Blechbearbeitung und moderne CNC-Verfahren. Bei hohen Stückzahlen ist Spritzguss die beste Wahl. Die Werkzeugkosten sind zwar hoch, aber der Stückpreis sinkt stark. Dies ist wichtig für PCR-Geräte in Laboren mit hohem Durchsatz. Der Durchsatz Ihrer Produktionslinie muss dem Testbedarf entsprechen. Ein PCR-System für ein zentrales Diagnostiklabor benötigt hohe Stückzahlen, ein Forschungsprototyp hingegen geringe. Allein dieser Schritt schließt viele Optionen für jedes PCR-Projekt aus. Die Stückzahlschwelle ist nicht fix, sondern variiert je nach Teilekomplexität. Entscheidend ist die Berechnung des Break-Even-Punktes. An diesem Punkt amortisieren sich die Werkzeugkosten durch die niedrigeren Stückkosten.
Schritt 2: Anforderungen an Präzision und Komplexität bewerten
Anpassung der Geometrie- und Toleranzanforderungen an einen Prozess
Im zweiten Schritt wird das Bauteil selbst betrachtet. Welche Form ist erforderlich? Wie präzise muss die Form sein? Präzision ist bei PCR-Geräten unerlässlich. Die Genauigkeit des Temperaturzyklus hängt von der Passgenauigkeit des Bauteils ab. Die Sensitivität des Diagnosetests setzt eine stabile Ausrichtung voraus. CNC-Bearbeitung ermöglicht engste Toleranzen und ist daher die beste Wahl für kritische Montagepunkte an PCR-Geräten. 3D-Druck eignet sich für komplexe Innenformen. Kühlkanäle und individuelle Halterungen lassen sich problemlos drucken. Die Oberflächenbeschaffenheit ist jedoch rau. Die Nachbearbeitung erhöht Zeit und Kosten. Spritzguss hingegen liefert eine glatte, reproduzierbare Oberfläche und ist ideal für hochwertige PCR-Gerätegehäuse. Blech bietet Festigkeit und elektromagnetische Abschirmung. Nutzen Sie diesen Schritt in Ihrem PCR-Geräte-Kaufleitfaden, um die Geometrie an den Prozess anzupassen. Komplexe Formen mit engen Toleranzen erfordern möglicherweise zunächst CNC-Bearbeitung und anschließend Spritzguss. Ein einfaches Gehäuse benötigt Blech. Bei der Auswahl von Laborgeräten müssen diese Faktoren berücksichtigt werden. Die Entscheidung für das beste PCR-Gerät beginnt mit dem Gehäuse. Eine Fehlanpassung führt zu Verzögerungen und hohen Kosten. Die Geometrie bestimmt die Prozesswahl, die Toleranzgenauigkeit die Kosten. Enge Toleranzen lassen sich mit CNC-Bearbeitung und Präzisionsformung erzielen, während 3D-Druck bei komplexen Geometrien eine geringere Genauigkeit bietet. Dieser Schritt erfordert eine sorgfältige Überprüfung des CAD-Modells.
Schritt 3: Budget und Zeitplan berücksichtigen
Ausgleich der Werkzeugkosten mit dem Stückpreis und der Markteinführungszeit
Schritt drei zielt auf ein ausgewogenes Verhältnis von Kosten und Zeit ab. Das Budget umfasst nicht nur die Teilekosten, sondern die gesamten Projektkosten. Die Werkzeugkosten sind der größte Vorlaufposten. Spritzgussformen kosten Zehntausende von Dollar. CNC-Bearbeitung benötigt zwar Vorrichtungen, aber keine Form mit langer Lieferzeit. 3D-Druck verursacht keine Werkzeugkosten. Der Stückpreis hingegen zeigt ein anderes Bild. Bei hohen Stückzahlen ist Spritzguss die günstigste Option. Bei niedrigen Stückzahlen sind 3D-Druck oder CNC-Bearbeitung günstiger. Auch der Zeitplan beeinflusst die Wahl. Bei einem PCR-Projekt mit engem Zeitplan kann auf Spritzguss verzichtet werden, da die Herstellung der Form Wochen dauert. CNC-Bearbeitung und 3D-Druck hingegen sind sofort verfügbar. Diese Geschwindigkeit bringt Ihr Produkt schneller auf den Markt. Diagnostikunternehmen stehen oft unter Zeitdruck und benötigen die Ausrüstung umgehend. Ein hybrider Ansatz ist hier zielführend: Nutzen Sie CNC für die erste Charge und wechseln Sie für die nächste zum Spritzguss. So erzielen Sie ein ausgewogenes Verhältnis zwischen Geschwindigkeit und langfristigen Kosten. Ein Partner kann Sie bei der Abwägung dieser Faktoren unterstützen. Sein Team analysiert den gesamten Prozess für Sie und berücksichtigt dabei die Formkosten, den Stückpreis und die Lieferzeit. Sie erhalten eine klare Empfehlung. Dadurch wird das Risiko einer Fehlentscheidung verringert.
Diese drei Schritte schaffen einen wiederholbaren Prozess für jedes Gehäuseprojekt. Zuerst wird das Volumen definiert. Dann wird die erforderliche Präzision bewertet. Schließlich werden Budget und Zeitplan aufeinander abgestimmt. Das Ergebnis ist ein klarer Fertigungsablauf. In den folgenden Abschnitten werden anhand konkreter Beispiele diese Vorgehensweise veranschaulicht.
Fallstudien zur Herstellung von Gehäusen für PCR-Geräte
Forschungsprototyp in Kleinserie mittels CNC-Bearbeitung
Iterative Designänderungen und schnelle Bearbeitungszeiten
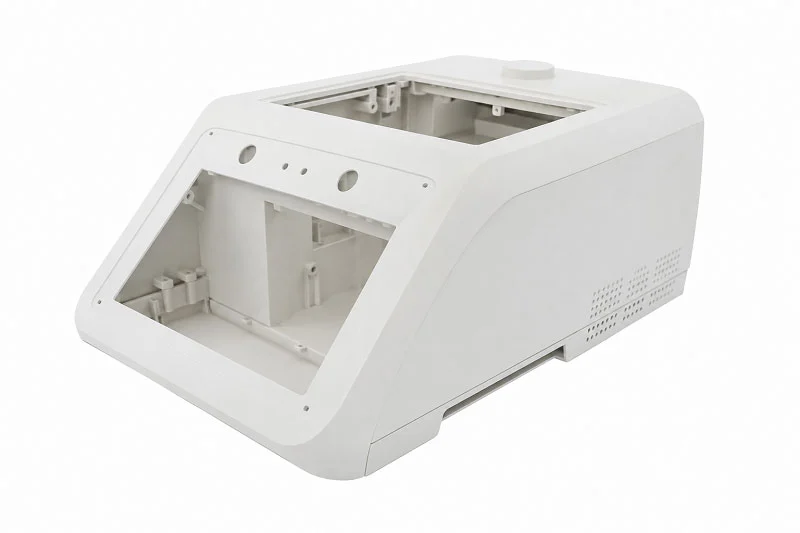
Ein Genomiklabor einer Universität benötigte ein maßgefertigtes Gehäuse für einen neuen PCR-Prototyp. Das Team plante, nur eine geringe Anzahl von Geräten für Validierungsstudien herzustellen. Spritzguss war bei dieser Stückzahl nicht wirtschaftlich. Allein die Form hätte mehr gekostet als das gesamte Projektbudget.
Die CNC-Bearbeitung bot den richtigen Weg. Der Hersteller programmierte die Schnittwege direkt aus dem CAD-Modell. Da keine Werkzeugkosten anfielen, konnte das Design flexibel angepasst werden. Die erste Version wies Platzprobleme um den Heizblock auf. Das Team aktualisierte das Modell und erhielt innerhalb weniger Tage neue Teile. Diese schnelle Bearbeitung erwies sich als entscheidend. Jede Designänderung verbesserte das Wärmemanagement und die Zugänglichkeit der Komponenten.
Das gefräste Aluminiumgehäuse sorgte zudem für natürliche Wärmeableitung. Das Labor konnte auf zusätzliche Kühlkomponenten verzichten. Die Oberflächenbeschaffenheit entsprach ohne weitere Arbeitsschritte den Reinraumanforderungen. Das Projekt wurde innerhalb weniger Wochen, nicht Monate, vom Konzept zum funktionsfähigen Gerät realisiert. Für Forschungseinrichtungen mit unsicheren Produktionsmengen bietet die CNC-Bearbeitung eine Flexibilität, die andere Verfahren nicht erreichen.
Gehäuse für PCR-Geräte, die in der Diagnostik eingesetzt werden
Großserien-Spritzguss für gleichbleibende Qualität
Ein Diagnostikunternehmen bereitete die Markteinführung eines kommerziellen PCR-Systems für klinische Labore vor. Die prognostizierte Marktnachfrage lag bei Zehntausenden Einheiten pro Jahr. Das Produktionsvolumen erforderte einen auf Skalierbarkeit und Reproduzierbarkeit ausgelegten Herstellungsprozess.
Spritzgießen erwies sich als die optimale Lösung. Branchenkenner nennen „Gehäuse für Diagnosegeräte“ als gängige Anwendung, insbesondere Gehäuse für PCR-Geräte. Präzisions-Mikrospritzgießen bedient direkt die Märkte für Diagnostik und Genomik. Das Verfahren produziert identische Teile in jeder Produktionscharge. Diese Konsistenz ist wichtig für die Einhaltung gesetzlicher Vorschriften und die Qualitätssicherung.
Die anfängliche Investition in die Form war beträchtlich. Die Stückkosten sanken nach Produktionsbeginn drastisch. Jedes Gehäuse wies glatte, porenfreie Oberflächen auf, die resistent gegen Verunreinigungen sind. Die Formteile erfüllten die Dokumentationsanforderungen der ISO 13485 mit vollständiger Materialrückverfolgbarkeit. Das Unternehmen konnte die Produktion mit Zuversicht skalieren, da jede Einheit dem validierten Design entsprach. Für etablierte Produkte mit stabilen Designs bietet das Spritzgießen die niedrigsten Gesamtkosten bei hohen Stückzahlen.
Gehäuse mit komplexer Geometrie mittels 3D-Druck
Überwindung von Konstruktionsbeschränkungen in der traditionellen Fertigung
Ein Start-up-Unternehmen, das ein tragbares PCR-Gerät entwickelte, stand vor einer besonderen Herausforderung. Das Gehäuse benötigte interne Kühlkanäle, die gekrümmte Bahnen um das optische Detektionsmodul herumführten. Herkömmliche Bearbeitungsverfahren konnten diese Kanäle nicht herstellen. Spritzgussverfahren hätten komplexe Seitenbewegungen und mehrere Schieber erfordert, was die Werkzeugkosten in die Höhe getrieben hätte.
Der 3D-Druck löste das Geometrieproblem. Das Designteam integrierte konturgenaue Kühlkanäle direkt in die Gehäusewände. Diese Kanäle folgten exakt den Konturen der internen Komponenten. Das gedruckte Teil vereinte mehrere separat bearbeitete Teile zu einer einzigen Komponente. Die Montagezeit verkürzte sich dadurch erheblich.
Der Prototyp zeigte in ersten Tests gute Ergebnisse. Aufgrund der Oberflächenrauheit war eine Nachbearbeitung erforderlich, um Reinraumstandards zu erfüllen. Das Team glättete die Oberflächen mittels Dampf und versiegelte sie. Das fertige Gehäuse erfüllte die Empfindlichkeitsanforderungen für die Fluoreszenzdetektion. Dieser Ansatz erwies sich als ideal für Kleinserien, bei denen die Komplexität des Designs die Stückkosten übersteigt. Das Start-up validierte sein Konzept und stellte später auf Spritzguss um, sobald die Stückzahlen die Investition in die Werkzeuge rechtfertigten.
Diese Fallstudien verdeutlichen die praktischen Abwägungen zwischen verschiedenen Fertigungsprozessen. Die Produktionsmenge ist ausschlaggebend für die Entscheidung. Die Komplexität bestimmt die Optionen. Budget und Zeitplan setzen die Grenzen. Ein Fertigungspartner bringt Erfahrung in allen vier Prozessen mit. Sein Ingenieurteam unterstützt OEMs dabei, diese Entscheidungen souverän zu treffen.
Arbeiten Sie mit NOBLE an Ihrem Projekt zur Gehäuseentwicklung für PCR-Geräte.

NOBLE ist ein führender Hersteller von Medizinprodukten aus Metall und Kunststoff. Das Unternehmen unterstützt seine Kunden bei der Entwicklung von Prototypen und der Serienfertigung. Die Entwicklungsteams erhalten in jeder Phase kompetente Beratung. NOBLE vereint technisches Know-how mit schnellem Service. Dieser Teamansatz minimiert Risiken und beschleunigt die Markteinführung von Produkten.
Komplettservice von der Konstruktion bis zur Montage
Fachkompetenz in der Metall- und Kunststoffverarbeitung
NOBLE verfügt über umfassendes Know-how in vielen Fertigungsbereichen. Unser Team verarbeitet Aluminium, Edelstahl und hochfeste Kunststoffe. Diese doppelte Kompetenz ist entscheidend für Gehäuseprojekte für PCR-Geräte. Ein einziger Partner fertigt präzise Halterungen, formt Kunststoffabdeckungen und baut Blechrahmen. Auch komplexe Formen meistern wir souverän. Unsere Materialkenntnisse umfassen eine breite Palette an Thermoplasten und Metallen, die für medizinische Gehäuse geeignet sind. Dank dieser umfassenden Kompetenzen vermeiden wir unnötige Übergaben zwischen verschiedenen Zulieferern.
Alles aus einer Hand: Bearbeitung, Formgebung und Oberflächenbearbeitung
Die schlüsselfertige Fertigung vereinfacht die gesamte Lieferkette. NOBLE übernimmt die Teilebeschaffung, die mechanische Bearbeitung, die Montage, die Prüfung und die Verpackung. Kunden vermeiden so die Koordination vieler Lieferanten. NOBLE bietet:
- CNC-Bearbeitung für exakte Instrumentenrahmen und Montageplatten
- Spritzgießen für große Serien von Gehäusen mit gleichbleibender Qualität
- Blechfertigung für robuste Gehäuse, die elektromagnetische Störungen abschirmen
- 3D Druck für schnelle Prototypen und komplexe Innenformen
- Oberflächenveredelung wie Pulverbeschichtung, Sandstrahlen und Bürsten
Dieser Komplettservice verkürzt Durchlaufzeiten und beseitigt Kommunikationslücken. Die Qualitätskontrolle bleibt vom Rohmaterial bis zum fertigen Produkt konstant.
Zertifizierte Qualität für die Medizinprodukteindustrie
Zertifizierung des Qualitätsmanagementsystems
Zertifizierungen belegen unser Engagement für Qualität. NOBLE ist für seine Qualitätsmanagementsysteme zertifiziert und gewährleistet so eine strenge Prozesskontrolle. Diese Zertifizierungen setzen schriftliche Systeme für Nachverfolgung, Risikokontrolle, Prozessprüfungen und Dokumentation voraus. Diagnostiklabore und OEMs können sich darauf verlassen, dass jedes Gehäuse den festgelegten Standards entspricht. Das Qualitätssystem unterstützt die Zulassung durch die FDA und andere Aufsichtsbehörden.
Strenge Qualitätskontrolle und Rückverfolgbarkeit
Jede Materialcharge wird vom Lieferanten bis zum fertigen Bauteil lückenlos nachverfolgt. Jede Harz- oder Metallcharge wird mit einem Analysezertifikat versehen. Diese Rückverfolgbarkeit ist für PCR-Geräte im klinischen Bereich unerlässlich. Das Unternehmen wendet strenge Qualitätssicherungssysteme an, um fehlerhafte Einheiten zu erkennen. Prozesskontrollen gewährleisten reproduzierbare Ergebnisse in allen Produktionsläufen. Diese Dokumentation erleichtert die Zertifizierung des finalen Medizinprodukts.
So starten Sie Ihr Projekt zur Gehäuseeinhausung für PCR-Geräte
Design for Manufacturing (DFM)-Prüfprozess
Der Prozess beginnt mit einer fertigungsgerechten Designprüfung. Die Ingenieure von NOBLE analysieren Ihr CAD-Modell auf mögliche Probleme. Sie prüfen Entformungsschrägen, Wandstärken, Angussstellen und Toleranzgrenzen. Diese Prüfung deckt Probleme auf, bevor Sie in Werkzeuge investieren. Unser Team gibt Ihnen wertvolles Feedback zur Material- und Prozessauswahl. Kunden erhalten klare Empfehlungen, die auf Volumen und Budget abgestimmt sind. Diese frühzeitige Zusammenarbeit verhindert kostspielige Nachbesserungen.
Kontaktaufnahme mit dem Ingenieurteam für eine Projektberatung
Der Start eines Projekts ist ganz einfach: Kontaktieren Sie das NOBLE-Ingenieurteam mit Ihren Konstruktionsdateien und Anforderungen. Wir senden Ihnen umgehend ein detailliertes Angebot und einen Fertigungsplan. Wir wählen das optimale Verfahren für Ihre Situation. Ob Prototyp oder Serienproduktion – NOBLE liefert. Dank unserer Zertifizierungen, umfassenden Serviceleistungen und unseres fundierten technischen Know-hows sind wir ein zuverlässiger Partner für die Gehäusefertigung von PCR-Geräten. Labore und Diagnostikunternehmen weltweit vertrauen auf unser Team für zuverlässige und normkonforme Gehäuse.
Die Wahl des richtigen Fertigungsprozesses für ein Gehäuse für PCR-Geräte hängt von Volumen, Präzision, Material, Kontaminationskontrolle und regulatorischen Anforderungen ab. Es gibt keine Universallösung. Beginnen Sie mit der Überprüfung der im Labor verwendeten Materialien. Definieren Sie, was geschützt werden muss: die Probe, der Anwender oder beides. Planen Sie den Arbeitsablauf und die Raumaufteilung. Klären Sie frühzeitig Wartungs- und Zertifizierungsanforderungen. Vergleichen Sie Angebote erst, wenn die Eignung für Ihre Anwendung eindeutig feststeht. Dieser strukturierte Ansatz minimiert Risiken. Ein erfahrener Fertigungspartner verfügt über umfassendes Know-how in allen Prozessen. Eine Design-for-Manufacturing-Prüfung deckt Probleme auf, bevor die Werkzeugfertigung beginnt. Unser Team unterstützt Sie bei der Auswahl des optimalen Gehäuses für Ihre PCR-Geräte. Kontaktieren Sie noch heute einen Fertigungspartner, um Ihr Projekt für ein Gehäuse für PCR-Geräte zu besprechen und sich von unseren Experten bei der Wahl des richtigen Prozesses beraten zu lassen.
FAQ
Welches ist das beste Herstellungsverfahren für ein Gehäuse für PCR-Geräte?
Kein Verfahren eignet sich für jedes Projekt. Die Produktionsmenge ist ausschlaggebend. Für Kleinserien eignen sich CNC-Bearbeitung oder 3D-Druck. Bei Großserien ist Spritzguss erforderlich. Blechbearbeitung ist gut geeignet für Tragwerkskonstruktionen. Jedes Verfahren bietet spezifische Vorteile für bestimmte Anforderungen.
Wie entscheide ich mich zwischen CNC-Bearbeitung und Spritzguss?
CNC-Bearbeitung eignet sich am besten für Kleinserien unter einigen hundert Stück. Sie erfordert keine Investitionen in Werkzeuge. Spritzguss benötigt zwar teure Formen, bietet aber bei der Serienfertigung sehr niedrige Stückkosten. Berücksichtigen Sie vor der Entscheidung Ihr Gesamtbudget und den Zeitplan Ihres Projekts.
Welche Materialien eignen sich am besten für Gehäuse von PCR-Geräten?
ABS/PC-Mischungen sind hitzebeständig und resistent gegen gängige Reinigungsmittel. Polycarbonat bietet Schlagfestigkeit, erfordert jedoch eine sorgfältige Verarbeitung. PEEK ist beständig gegen aggressive Chemikalien. Aluminium leitet Wärme effektiv. Edelstahl gewährleistet Langlebigkeit bei häufiger Sterilisation. Die Materialwahl hängt von Ihren spezifischen thermischen und chemischen Anforderungen ab.
Wie stelle ich sicher, dass das Gehäuse meines PCR-Geräts den Normen der ISO 13485 entspricht?
Arbeiten Sie mit einem zertifizierten Hersteller zusammen. ISO 13485 fordert eine lückenlose Rückverfolgbarkeit der Materialien vom Lieferanten bis zum fertigen Bauteil. Ihr Partner muss für jede Materialcharge Analysezertifikate vorlegen. Wählen Sie einen Lieferanten mit etablierten Qualitätsmanagementsystemen und Rückverfolgbarkeitsverfahren.
Wie lange ist die typische Lieferzeit für ein Prototypgehäuse?
Der 3D-Druck liefert Bauteile innerhalb weniger Tage nach der finalen Designfreigabe. Die CNC-Bearbeitung dauert aufgrund der Programmierung und Einrichtung etwas länger. Beide Verfahren umgehen die wochenlange Herstellung von Spritzgussformen. Die Prototypenfertigungszeiten hängen von der Bauteilkomplexität und den Anforderungen an die Oberflächengüte ab.
Kann ich verschiedene Fertigungsprozesse kombinieren?
Ja. Viele Hersteller setzen auf Hybridlösungen. CNC-gefräste Präzisionsteile werden in Blechgehäuse eingesetzt. Spritzgegossene Abdeckungen schützen die Baugruppe. Diese Strategie bietet ein ausgewogenes Verhältnis von Kosten, Qualität und Leistung. Ein erfahrener Fertigungspartner kann Ihnen die optimale Kombination für Ihr Projekt empfehlen.
Wie beeinflusst die Kontaminationskontrolle die Konstruktion von Gehäusen für PCR-Geräte?
PCR-Geräte benötigen glatte, porenfreie Oberflächen. Diese Oberflächen sind resistent gegen Kontamination und lassen sich leicht reinigen. Nahtlose Innenkonstruktionen bieten keine Angriffsfläche für Partikel. HEPA-Filterung und UV-Sterilisation erfordern eine optimale Integration in das Gehäuse. Die Konstruktionsentscheidungen haben direkten Einfluss auf die diagnostische Genauigkeit in klinischen Laboren.
Auf welche Zertifizierungen sollte ich bei einem Fertigungspartner achten?
Achten Sie auf Hersteller mit Zertifizierungen für Qualitätsmanagementsysteme und der Einhaltung geltender Sicherheitsstandards wie IEC 61010-2-101. Diese Standards umfassen Qualitätsmanagement und die Sicherheit von Medizinprodukten. Ein zertifizierter Partner gewährleistet einen reibungslosen Ablauf des Zulassungsverfahrens für Ihr Endprodukt.







