
Die Nachfrage nach Präzisionsgehäusen für Medizinprodukte steigt stetig, und CNC-gefertigte Gehäuselösungen spielen eine wichtigere Rolle denn je. Tragbare Monitore, Bildgebungssysteme und chirurgische Instrumente benötigen Gehäuse, die empfindliche Elektronik schützen und gleichzeitig strenge Sicherheitsstandards erfüllen. Hersteller halten routinemäßig kritische Toleranzen von ±0.0001 Zoll ein. Wie erreichen sie diese Genauigkeit bei gleichzeitiger Gewährleistung strikter Biokompatibilität und langfristiger Zuverlässigkeit?
Die Antwort liegt in der fortschrittlichen CNC-Bearbeitung für medizinische Geräte , die das Rückgrat der modernen CNC-Gehäusefertigung für medizinische Anwendungen bildet. Dieser Leitfaden erläutert die Prozesse, Materialien und Designentscheidungen, die Hochleistungsgehäuse für medizinische Geräte auszeichnen. Sie erfahren, was einen zuverlässigen Fertigungspartner von einem risikoreichen unterscheidet – insbesondere im Hinblick auf Konsistenz, Rückverfolgbarkeit und die Einhaltung gesetzlicher Vorschriften.
Alle in CNC-Medizingehäusen verwendeten Materialien müssen den USP-Klasse-VI-Standards entsprechen oder über entsprechende FDA-Dokumente verfügen. ISO 10993 bleibt der maßgebliche Maßstab für die Biokompatibilitätsbewertung und gewährleistet, dass jedes Gehäuse für den Patientenkontakt und den Einsatz in klinischen Umgebungen unbedenklich ist.
Diese regulatorischen Anforderungen prägen jede Design- und Produktionsentscheidung. Ihr Verständnis hilft Ihnen, Lieferanten für Ihr nächstes Geräteprojekt sicher auszuwählen. Kluge Entscheidungen verbessern die Sicherheit, optimieren die Fertigungseffizienz und führen insgesamt zu besseren Produktionsergebnissen.
CNC-Medizingehäuse: Wichtige Prozesse und Anwendungen
Ein gut konstruiertes CNC-gefrästes Gehäuse für medizinische Geräte schützt nicht nur die darin befindliche Elektronik, sondern trägt auch zu deren zuverlässigem Betrieb unter den anspruchsvollen Bedingungen im Krankenhaus bei. Die Medizintechnikbranche nutzt diese Verfahren, um Gehäuse herzustellen, die strenge Sicherheitsvorschriften erfüllen und gleichzeitig komplexe Designs ermöglichen. Im Folgenden erfahren Sie, wie dies funktioniert und wo diese Gehäuse in realen Medizinprodukten zum Einsatz kommen.
Warum CNC-Bearbeitung für medizinische Geräte unerlässlich ist
Präzision und Wiederholbarkeit in der Produktion
Die Herstellung von Medizinprodukten erfordert höchste Präzision in jeder Charge. Schon geringfügige Abweichungen von wenigen Tausendstel Zoll bei einem Gehäuse können zu Fehlausrichtungen von Bauteilen oder Undichtigkeiten führen. CNC-Bearbeitung löst dieses Problem durch die Einhaltung engster Toleranzen bei jedem einzelnen Teil. Nach der Programmierung des CNC-Programms liefert die Maschine immer wieder dasselbe Ergebnis. Diese Wiederholgenauigkeit ist für die Produktion von Medizinprodukten unerlässlich, da jedes einzelne Gerät den gleichen Spezifikationen entsprechen muss.
Andere Verfahren wie Metallspritzguss eignen sich gut für große Stückzahlen, bieten aber nicht dieselbe Präzision. CNC-Fertigung ermöglicht kleinere Stückzahlen mit deutlich engeren Toleranzen. Zudem erlaubt sie die Anpassung des Designs nach Bedarf. Für CNC-gefertigte Gehäuse im Medizinbereich ist diese Kombination aus Genauigkeit und Flexibilität ein großer Vorteil.
Anpassung für komplexe Geometrien
Die CNC-Bearbeitung von Gehäusen für medizinische Anwendungen ist besonders bei komplexen Formen von Vorteil. Andere Fertigungsmethoden stoßen bei filigranen Details an ihre Grenzen, doch CNC meistert sie mühelos. Benötigen Sie präzise Bohrungen für Sensorhalterungen? CNC liefert. Benötigen Sie Schlitze für die Kabelführung oder Aussparungen für elektronische Bauteile? Kein Problem. Das Verfahren bearbeitet all diese Details mit höchster Genauigkeit.
CNC-Fräsen und -Drehen ist ein gängiges Verfahren zur Herstellung von Gerätegehäusen. Es kombiniert Fräsen und Drehen in einer Aufspannung, was den Bearbeitungsaufwand reduziert und die Genauigkeit erhöht. Aluminiumlegierungen wie 6061 und 7075 sind beliebt für Gehäuse von nicht implantierbaren Geräten. Sie sind leicht, robust und gut zu bearbeiten. Dadurch eignen sie sich ideal für Gehäuse von Diagnosegeräten und anderen medizinischen Bauteilen.
Anwendungsbereiche in der gesamten Medizinprodukteindustrie
Gehäuse für Diagnose- und Überwachungsgeräte
Diagnostische Geräte benötigen Gehäuse, die empfindliche Elektronik schützen und gleichzeitig einen einfachen Zugang für Wartungsarbeiten ermöglichen. Die CNC-Bearbeitung im medizinischen Bereich fertigt diese Gehäuse mit der für eine optimale Passform erforderlichen Präzision. Monitorgehäuse, Bedienfeldgehäuse und Gehäuse für diagnostische Bildgebungsgeräte werden alle mithilfe von CNC-Maschinen hergestellt. Das Verfahren ermöglicht die Fertigung robuster Gehäuse, die dem täglichen Einsatz im medizinischen Bereich standhalten. Viele dieser Gehäuse benötigen zudem eine EMV-Abschirmung, und das Verfahren erzeugt die notwendigen Strukturen für die Abschirmeinsätze. Der gesamte Fertigungsprozess läuft mit höchster Präzision ab.
Gehäuse für bildgebende Systeme (MRT, CT-Scanner)
Bildgebende Systeme stellen besondere Herausforderungen dar. MRT-Geräte benötigen nichtmagnetische Bauteile, und das Verfahren verarbeitet Materialien, die diese Anforderung erfüllen. Es ermöglicht die Herstellung präziser Rahmen, Sensorgehäuse und Abschirmungsteile für bildgebende Geräte. Diese Teile müssen perfekt zusammenpassen, um genaue Ergebnisse zu gewährleisten. Medizinprodukte für bildgebende Systeme erfordern oft enge Toleranzen und komplexe Formen – beides bewältigt das Verfahren problemlos.
Tragbare und handliche medizinische Geräte
Tragbare medizinische Geräte erfreuen sich zunehmender Beliebtheit. Handliche Diagnosegeräte, tragbare Monitore und Wearables benötigen leichte und robuste Gehäuse. Die CNC-Bearbeitung ermöglicht ergonomische Designs mit angenehmer Handhabung. Solche Produkte sind im medizinischen Bereich weit verbreitet. Auch Beatmungsgerätegehäuse, Abdeckungen für Atemschutzkomponenten und Bewegungsschienen für die Rehabilitation profitieren von der hohen Präzision. Chirurgische Instrumente benötigen ebenfalls gefräste Gehäuse für ihre Griffe und Bedienelemente. Diese chirurgischen Teile müssen wiederholter Sterilisation standhalten und dabei ihre Passgenauigkeit und Funktion bewahren. Ein weiterer wichtiger Anwendungsbereich sind chirurgische Instrumente, die eine präzise Steuerung und ergonomische Handhabung erfordern. Hier gewährleisten gefräste Teile eine gleichbleibende Qualität. Die Serienfertigung dieser Geräte profitiert von der Wiederholgenauigkeit des Bearbeitungsprozesses.
CNC Dienstleister Prozesse für medizinische Wohnprojekte
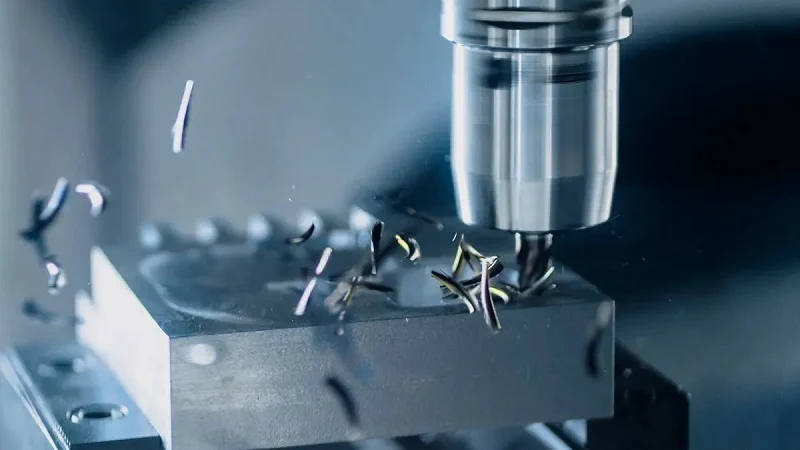
Die Wahl des richtigen Bearbeitungsverfahrens beeinflusst die Funktion Ihres medizinischen Gehäuses. Jedes Verfahren hat seine Vorteile. Entscheidend ist, das Verfahren an Größe, Komplexität und Volumen Ihres Bauteils anzupassen. Sehen wir uns die wichtigsten Optionen an.
CNC Fräsen für komplexe Gehäusemerkmale
Fräsen übernimmt den Großteil der Arbeit für ebene Flächen, Hohlräume und detaillierte Strukturen. Rotierende Schneidwerkzeuge tragen Material von einem Block ab. Dadurch haben Sie die volle Kontrolle über die endgültige Form.
3-Achsen vs. 5-Achsen-Fräsen
Beim Standard-3-Achs-Fräsen wird das Werkzeug entlang der X-, Y- und Z-Achse bewegt. Es eignet sich gut für einfachere Teile. Für komplexe Gehäuse im medizinischen Bereich ist das 5-Achs-Fräsen oft besser geeignet. Eine 5-Achs-Maschine verfügt über zwei zusätzliche Drehachsen. Dadurch kann das Werkzeug das Werkstück aus verschiedenen Winkeln erreichen, ohne es bewegen zu müssen.
Der größte Vorteil liegt in der Präzision. Mit 5-Achs-CNC-Bearbeitung lassen sich mehrere Seiten in einer Aufspannung bearbeiten. Das reduziert den Aufwand für die Handhabung. Weniger Aufspannungen bedeuten weniger Fehlerquellen. Für ein CNC-gefertigtes medizinisches Gehäuse mit Merkmalen auf verschiedenen Seiten ist das ein entscheidender Vorteil.
Dies ist besonders wichtig bei der Bearbeitung von harten Werkstoffen wie Titan. Medizinische Gehäuse werden aufgrund ihrer Festigkeit und Biokompatibilität häufig aus Titan gefertigt. Titan erzeugt jedoch bei der Bearbeitung viel Wärme. Moderne 5-Achs-Bearbeitungszentren nutzen eine Kühlmittelzufuhr und eine adaptive Werkzeugwegsteuerung, um diese Wärme zu kontrollieren. Sie verhindern Werkzeugverformungen und sorgen für eine gleichmäßige Oberflächengüte. Dadurch erhalten Sie wiederholgenaue Präzision bei dünnen Wänden und komplexen Konturen.
Die Zahlen belegen dies:
| Aspekt | Normen | Relevanz für medizinische Wohnprojekte |
| Maßtoleranz | ±0.005 mm (±0.0002″) | Gewährleistet präzise Passform und Funktion der Implantatgehäuse |
| Oberflächenbeschaffenheit (Ra) | 0.05 µm | Fördert die Biokompatibilität und reduziert Abriebpartikel. |
| KMG-Genauigkeit | ±0.001 mm (±0.00004″) | Prüft die endgültigen Bauteilabmessungen anhand der Spezifikationen |
| Genauigkeit der taktilen Messung während des Prozesses | ±0.002 mm (±0.00008″) | Bietet Echtzeitüberwachung zur Vermeidung von Abweichungen während der Bearbeitung |
| Stabilität bei Umgebungstemperatur | ± 0.5 ° C (± 1 ° F) | Verhindert die thermische Ausdehnung, die die Genauigkeit im Mikrometerbereich beeinträchtigen würde. |
Dank dieser engen Toleranzen ist die CNC-Bearbeitung in der Medizintechnik auch für kritische Anwendungen zuverlässig. Jedes Teil entspricht dem vorherigen.
Fräsen für Taschen, Ansätze und Befestigungspunkte
Medizinische Gehäuse benötigen interne Strukturen, die Komponenten fixieren. Aussparungen sind in das Gehäuse gefräste Vertiefungen für Leiterplatten, Sensoren oder Batterien. Eine CNC-Vertikalfräsmaschine fertigt diese Aussparungen mit sauberen, präzisen Wänden.
Befestigungspunkte sind erhöhte Auflageflächen für Schrauben oder Beschläge. Sie bieten einen stabilen Befestigungspunkt, ohne das Gehäuse zu verstärken. Montagepunkte funktionieren nach demselben Prinzip. Für die Montage von Abdeckungen und Innenteilen werden Gewindebohrungen und präzise Positionen benötigt. CNC-Fräsen erledigt all dies in einem einzigen Programm. Die Maschine schneidet Gewinde, Nuten und Montageplatten in einem Arbeitsgang. Das reduziert Nachbearbeitungsaufwand und sorgt für präzise Ausrichtung.
CNC-Drehen für zylindrische Bauteile
Manche Bauteile weisen Rotationssymmetrie auf. Diese erfordern Drehen. Beim CNC-Drehen rotiert das Werkstück, während ein Schneidwerkzeug es formt. Das Ergebnis sind runde, präzise Teile.
Schweizer Bearbeitung für kleine, filigrane Teile
Beim Schweizer Drehen wird das Material direkt an der Schnittstelle durch eine Führungsbuchse gestützt. Dadurch lassen sich sehr kleine, lange Teile verwindungssteif bearbeiten. Für Medizinprodukte ist die Schweizer Bearbeitung ein bewährtes Verfahren. Sie ermöglicht die Herstellung kleiner Gehäuse, Hülsen und Stifte mit exzellenter Oberflächengüte. Die engen Toleranzen sind mit anderen Verfahren kaum zu übertreffen. Wenn Ihre Konstruktion winzige zylindrische Bauteile umfasst, sollten Sie die Schweizer Bearbeitung genauer unter die Lupe nehmen.
Drehen für Steckverbinder und Einsätze
Anschlüsse und Gewindeeinsätze sind in medizinischen Gehäusen weit verbreitet. Diese Teile erfordern präzise Gewinde und glatte Oberflächen. Drehen ermöglicht die effiziente Fertigung dieser Komponenten. Das Verfahren schneidet Außengewinde, Nuten und Fasen in einer Aufspannung. Für ein Präzisionsgehäuse, das feuchtigkeitsdicht sein muss, ist diese Genauigkeit entscheidend. Anschlüsse müssen stets passgenau und dicht sein. Drehen gewährleistet diese Zuverlässigkeit.
Fortgeschrittene Techniken: Funkenerosion und Laserschneiden
Manchmal lassen sich mit Fräsen und Drehen nicht alle Merkmale erreichen. Dann kommen fortgeschrittene Verfahren zum Einsatz.
EDM für scharfe Innenecken
Beim Fräsen werden runde Werkzeuge verwendet, wodurch Innenecken immer einen Radius aufweisen. Manche Konstruktionen erfordern jedoch scharfe Ecken für eine dichte Abdichtung oder eine präzise Passform. Die Funkenerosion (EDM) nutzt elektrische Funken, um Material abzutragen. Ein dünner Draht oder eine geformte Elektrode schneidet das Material ab. Das Ergebnis ist eine scharfe Innenecke ohne Werkzeugradius. Dies ist besonders wichtig für medizinische Gehäuse, wo jeder Mikrometer zählt. EDM eignet sich auch für gehärtete Werkstoffe, die schwer zu fräsen sind. Wenn Ihre Konstruktion komplexe Strukturen in einem harten Metall aufweist, ist EDM die optimale Lösung.
Laserschneiden für dünnwandige Bauteile
Beim Laserschneiden wird Material mithilfe eines fokussierten Lichtstrahls verdampft. Der Strahl ist extrem dünn. Dadurch lassen sich feinste Details und dünne Wände schneiden. Für medizinische Gehäuse eignet sich Laserschneiden hervorragend für Lüftungsöffnungen, Kontrollleuchten und dünnwandige Gehäuse. Das Verfahren hinterlässt eine saubere Schnittkante und erzeugt keine Wärmeeinflusszone wie andere Methoden. So bleiben die Materialeigenschaften erhalten. Für Bauteile, die leicht und gleichzeitig stabil sein müssen, ist Laserschneiden eine optimale Lösung.
Werkstoffe für CNC-Medizingehäuse
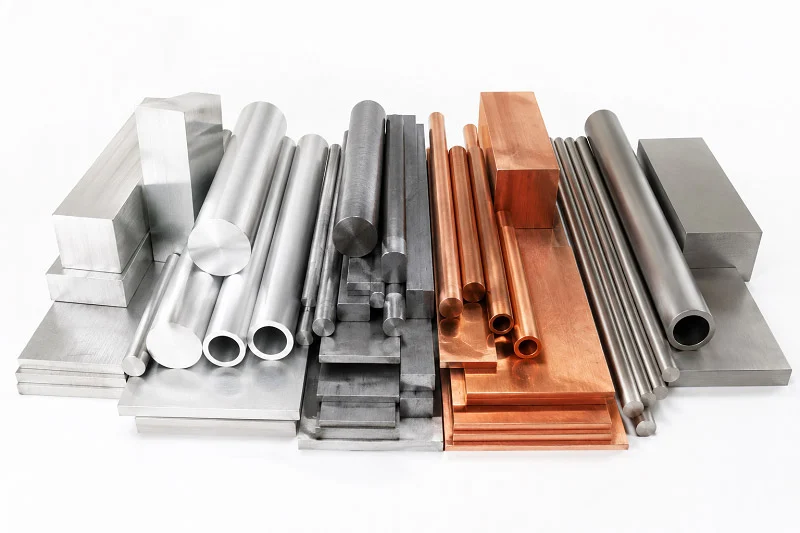
Die Wahl des richtigen Materials für ein CNC-gefrästes Medizingehäuse ist genauso wichtig wie der Bearbeitungsprozess selbst. Das Material bestimmt Festigkeit, Gewicht, Kosten und die Sterilisationsfähigkeit des Gehäuses. Es beeinflusst auch die Biokompatibilität, was sich direkt auf die Patientensicherheit auswirkt. Im Folgenden werden die wichtigsten Optionen und ihre jeweiligen Vorteile erläutert.
Metalle in medizinischer Qualität
Metalle sind nach wie vor die erste Wahl für Gehäuse, die besonders langlebig sein müssen. Sie halten hohen Belastungen stand, sind korrosionsbeständig und widerstehen wiederholten Reinigungszyklen.
Edelstahl (316L, 17-4 PH) für Langlebigkeit
Edelstahl 316L ist ein bewährter Werkstoff in der Medizintechnik. Er ist korrosionsbeständig und bewährt sich in Reinräumen. Man findet ihn in chirurgischen Instrumenten und temporären Implantaten. Für Gehäuse bietet 316L eine robuste und zuverlässige Hülle, die auch aggressiven Reinigungsmitteln standhält.
Edelstahl 17-4 PH setzt neue Maßstäbe. Nach der Wärmebehandlung bietet er hohe Festigkeit und Härte. Dadurch eignet er sich ideal für chirurgische Instrumente und Gehäuse, die starker Beanspruchung ausgesetzt sind. Wenn Ihr Gerät ein Gehäuse benötigt, das sich unter Belastung nicht verbiegt oder verzieht, ist 17-4 PH die optimale Wahl. Beide Sorten lassen sich präzise mit CNC-Maschinen bearbeiten und ermöglichen so enge Toleranzen und glatte Oberflächen.
Titan (Grad 5, Grad 23) für Biokompatibilität
Titan zeichnet sich durch seine Biokompatibilität aus. Die Güteklasse 5, auch Ti-6Al-4V genannt, eignet sich für tragende Anwendungen wie Hüft- und Knieimplantate. Für Gehäuse bietet es extreme Korrosionsbeständigkeit und Festigkeit bei gleichzeitig geringem Gewicht von Stahl.
Titan der Güteklasse 23, auch bekannt als Ti-6Al-4V ELI, zeichnet sich durch eine höhere Reinheit aus und ist daher die erste Wahl für kritische Implantatteile. Für Herzschrittmachergehäuse und zahnärztliche Komponenten werden häufig Reintitan der Güteklassen 1 bis 4 verwendet. Wenn kein anderes Material die optimale Kombination aus Sicherheit und Leistung bietet, ist Titan die Lösung. Die medizinische CNC-Bearbeitung von Titan erfordert eine sorgfältige Wärmekontrolle, doch die Ergebnisse sind den Aufwand wert.
Aluminium (6061, 7075) für Leichtbaukonstruktionen
Aluminium besitzt eine hohe Wärmeleitfähigkeit und eignet sich daher ideal für Gehäuse, die Wärme abführen müssen. Für Gehäuse von Diagnosegeräten wird häufig Aluminium 6061 verwendet, da es leicht, robust und gut bearbeitbar ist. Aluminium 7075 bietet eine noch höhere Festigkeit für anspruchsvolle Anwendungen. Tragbare Geräte profitieren vom geringen Gewicht von Aluminium, was die Ergonomie und den Tragekomfort verbessert. Für nicht implantierbare Gehäuse ist Aluminium eine kostengünstige Wahl, die dennoch hohe Qualität bietet.
Hochleistungskunststoffe
Kunststoffe bieten Designern mehr Freiheit bei Formen und Farben. Außerdem sind sie leichter als Metalle, was insbesondere bei mobilen Geräten von Bedeutung ist.
PEEK und PEI für Hochtemperaturbeständigkeit
PEEK und PEI, auch bekannt als Ultem, sind hochtemperaturbeständig und verziehen sich nicht. Daher eignen sie sich ideal für Gehäuse, die autoklaviert werden. PEEK ist beständig gegen alle gängigen Sterilisationsverfahren, einschließlich Dampf, Ethylenoxid und Gammastrahlen. PEI bietet ähnliche Vorteile und zeichnet sich durch hervorragende Dimensionsstabilität aus. Diese Materialien sind zwar teurer, bieten aber die nötige Zuverlässigkeit. Für wiederverwendbare chirurgische Instrumente und Sterilisationsschalen sind PEEK und PPSU die beste Wahl.
ABS und Polycarbonat für kostengünstige Prototypen
ABS ist ein opaker Kunststoff, der in unzähligen Farben erhältlich ist. Er ist langlebig und kostengünstig und eignet sich daher hervorragend für Gehäuse und nicht-implantierbare Anwendungen. Allerdings ist ABS nicht autoklavierbar. Am besten eignet er sich für die Sterilisation mit Ethylenoxid (EtO) oder Gammastrahlung. Polycarbonat bietet eine höhere Schlagfestigkeit und Transparenz. Es ist gut für EtO- und Gammastrahlung geeignet, jedoch nur bedingt autoklavierbar. Beide Materialien sind ideal für die Prototypenentwicklung, wenn schnelle und kostengünstige Tests vor der Serienproduktion erforderlich sind.
Materialauswahlkriterien in der Medizinprodukteindustrie
Bei der Materialwahl geht es nicht nur um Festigkeit oder Kosten. Man muss mehrere Faktoren gegeneinander abwägen.
Biokompatibilität und Sterilisationskompatibilität
ISO 10993 legt den Standard für Biokompatibilitätsprüfungen fest. Materialien müssen Tests auf Zytotoxizität, Sensibilisierung und Reizung bestehen. Außerdem muss das Material nach der Sterilisation seine Integrität bewahren. Die folgende Tabelle zeigt, wie gängige Kunststoffe auf verschiedene Sterilisationsmethoden reagieren:
| Material | Dampf (Autoklav) | EtO | Gammastrahlung | Typische Gehäuseanwendungen |
| Polycarbonate | Begrenzt | Ja | Ja | Diagnosegehäuse, Flüssigkeitsbehälter |
| PEEK | Ja | Ja | Ja | Implantate, chirurgische Instrumente (auch in Gehäusen verwendet) |
| PPSU | Ausgezeichnet | Ja | Ja | Wiederverwendbare chirurgische Instrumente, Sterilisationsschalen |
| Polypropylen | Begrenzt | Ja | Ja | Einwegkomponenten, Behälter |
| ABS | Nein | Ja | Ja | Gehäuse, nicht implantierbare Gehäuse |
Für wiederverwendbare Gehäuse, die autoklaviert werden müssen, eignen sich PEEK oder PPSU. Für Einweggehäuse, die mit Ethylenoxid oder Gammastrahlung sterilisiert werden, sind Polycarbonat oder Polypropylen gut geeignet.
Mechanische Festigkeit und Verschleißfestigkeit
Das Gehäuse muss empfindliche Elektronik vor Stößen und Vibrationen schützen. Metalle wie Edelstahl und Titan bieten höchste Festigkeit. Kunststoffe wie PEEK sind robust und gleichzeitig leicht. Berücksichtigen Sie die Einsatzbedingungen des Geräts. Wird es herunterfallen? Wird es häufig angefasst? Diese Fragen helfen Ihnen bei der Wahl des Gehäuses.
Auswirkungen auf Bearbeitbarkeit und Lieferzeit
Manche Materialien lassen sich schneller bearbeiten als andere. Aluminium ist schnell zu bearbeiten, was die Lieferzeiten verkürzt. Titan benötigt mehr Zeit und Sorgfalt. Kunststoffe wie ABS und Polycarbonat sind leicht zu bearbeiten, benötigen aber möglicherweise eine Nachbearbeitung. Die richtige Balance zwischen Bearbeitbarkeit und Leistung hilft Ihnen, Produktionstermine einzuhalten, ohne Qualitätseinbußen hinnehmen zu müssen. Die Einhaltung gesetzlicher Bestimmungen erfordert die Dokumentation von Materialeigenschaften und Prüfergebnissen. Die Zusammenarbeit mit einem Lieferanten, der diese Anforderungen versteht, hält Ihr Projekt im Zeitplan.
Oberflächenbehandlungen für CNC-Medizingehäuse
Oberflächenbehandlungen dienen nicht nur der optischen Aufwertung eines Gehäuses. Sie beeinflussen dessen Lebensdauer und Patientensicherheit. Raue Oberflächen können Wasser und Keime aufnehmen, was zu Rost und Bakterienbefall führen kann. Eine glatte, gut behandelte Oberfläche verhindert Ablagerungen und ist leicht zu reinigen. In der medizinischen CNC-Bearbeitung kann die richtige Oberflächenbehandlung die Lebensdauer eines Gehäuses um Jahre verlängern und vorzeitige Ausfälle verhindern.
Verbesserung der Biokompatibilität und Korrosionsbeständigkeit
Passivierung und Elektropolieren von Metallen
Edelstahlgehäuse benötigen zusätzlichen Schutz, um rostfrei zu bleiben. Durch Passivierung werden freies Eisen und andere Verunreinigungen entfernt und die natürliche Chromoxidschicht gestärkt. Dieses Verfahren verändert die Oberfläche nur geringfügig, verbessert aber die Rostbeständigkeit deutlich. Elektropolieren geht noch einen Schritt weiter. Dabei wird eine sehr dünne Metallschicht abgetragen, wodurch die Oberfläche glatter und sauberer wird. Dies trägt zu einer gleichmäßigeren Bildung der passiven Chromoxidschicht bei, was sowohl die Rostbeständigkeit als auch die Reinigungsfähigkeit verbessert.
| Passivierung | Elektropolieren |
| Entfernt freies Eisen und Verunreinigungen | Entfernt Oberflächenmaterial auf mikroskopischer Ebene |
| Stärkt die Chromoxidschicht | Erzeugt eine gleichmäßigere passive Schicht |
| Minimale Veränderung der Oberflächenbeschaffenheit | Erzeugt eine glattere, sauberere Oberfläche |
Beide Methoden sind wichtig für chirurgische Instrumente und wiederverwendbare Gehäuse, die viele Sterilisationszyklen durchlaufen. Sie erhalten die Festigkeit des Metalls und verringern das Risiko von kleinen Löchern oder Rissen durch Rost im Laufe der Zeit.
Anodisieren von Aluminiumgehäusen
Anodisieren ist ein elektrochemisches Verfahren, das die natürliche Oxidschicht auf Aluminiumgehäusen verdickt. Dies verbessert die Rostbeständigkeit und macht die Oberfläche härter und widerstandsfähiger. Durch Anodisieren lassen sich zudem farbige Oberflächen erzielen, was die Markenbildung von Geräten und die Identifizierung durch den Benutzer erleichtert. Für tragbare Diagnosegeräte bietet eloxiertes Aluminium ein leichtes, robustes und verschleißfestes Gehäuse. Das Verfahren eignet sich hervorragend für die engen Toleranzen der CNC-Bearbeitung, sodass beim Nachbearbeiten keine Präzisionsverluste auftreten.
Verbesserung von Ästhetik und Funktionalität
Kugelstrahlen und Pulverbeschichten
Durch das Kugelstrahlen erhalten Gehäuse eine glatte, matte Oberfläche. Es entfernt Wärmeverfärbungen und Farbunterschiede von geschweißten Edelstahlgehäusen, ohne die natürliche Metalloberfläche zu beschädigen. Daher eignet es sich hervorragend für Bauteile, bei denen die Optik eine wichtige Rolle spielt. Die Pulverbeschichtung erzeugt eine robuste, geladene Schicht, die zu einer widerstandsfähigen Oberfläche aushärtet. Sie ist ideal für robuste Gerätegehäuse, die rauen Bedingungen ausgesetzt sind. Beachten Sie, dass die Pulverbeschichtung die Abmessungen um ca. 0.05–0.2 mm vergrößert. Passen Sie daher die Bearbeitungstoleranzen im Vorfeld entsprechend an.
Bei geschweißten Gehäusen aus Edelstahl 304 oder 316, wo die Optik eine wichtige Rolle spielt, entfernt das Kugelstrahlen die Anlauffarben, ohne die natürliche Oberfläche des Metalls zu beschädigen. Kugelgestrahlte Oberflächen bieten zudem einen hervorragenden, kontrastreichen Hintergrund für die Lasergravur. Dadurch können Industriekameras und Barcode-Scanner QR-Codes und Teilenummern nahezu immer beim ersten Versuch einwandfrei erfassen.
Lasergravur zur Rückverfolgbarkeit
Die Lasergravur ermöglicht die dauerhafte Kennzeichnung von Teilenummern, Seriennummern und QR-Codes. Im Gegensatz zu Etiketten oder Tinte bleiben Lasermarkierungen auch nach Sterilisation und Verwendung aggressiver Reinigungsmittel erhalten. Diese Rückverfolgbarkeit ist entscheidend für die Einhaltung gesetzlicher Bestimmungen. Bei einem Rückruf oder einer Überprüfung eines Produkts lässt sich jedes Gehäuse bis zur jeweiligen Produktionscharge zurückverfolgen. Für Medizinprodukte ist diese lückenlose Nachvollziehbarkeit unerlässlich.
Nachbearbeitung für Sauberkeit und Konformität
Ultraschallreinigung und -verpackung
Nach der Bearbeitung und Endbearbeitung müssen die Gehäuse gründlich gereinigt werden. Die Ultraschallreinigung nutzt hochfrequente Schallwellen, um selbst kleinste Schmutzpartikel, Öle und Materialreste von allen Oberflächen zu entfernen. Dieser Schritt ist wichtig, da verbleibende Verunreinigungen bei Patienten unerwünschte Reaktionen hervorrufen können. Die Verwendung von biokompatiblen Kühlmitteln in medizinischer Qualität während der Bearbeitung trägt ebenfalls zur Vermeidung von Verunreinigungen bei. Nach der Reinigung sorgt eine geeignete Verpackung dafür, dass die Teile sauber bleiben, bis sie in die Montagelinie gelangen.
Validierung der Oberflächengüte (Ra-Werte)
Die Oberflächenrauheit (Ra) beeinflusst direkt die Beständigkeit eines Gehäuses gegen Rost und Bakterien. Eine glatte Oberfläche mit einem Ra-Wert unter 0.8 μm ist leicht zu reinigen und verringert das Infektionsrisiko. Eine raue Oberfläche hingegen bindet Wasser und Schmutz, was die Lebensdauer des Gehäuses verkürzt. Für die Einhaltung der Vorschriften ist ein schriftlicher Nachweis der Oberflächenbeschaffenheit erforderlich. Oberflächenzertifikate weisen die gemessenen Ra-Werte aus und bestätigen, dass das Bauteil den Spezifikationen entspricht. Diese Dokumentation dient als Grundlage für Reinigungsprüfungen gemäß ISO 13485 und dokumentiert die Qualitätskontrolle während der Produktion.
| Aspekt | Auswirkungen auf die Compliance | Auswirkungen auf die Langlebigkeit |
| Ra-Werte | Niedrigere Ra-Werte verringern die bakterielle Adhäsion und unterstützen die Biokompatibilität gemäß ISO 10993-1. | Glattere Oberflächen widerstehen Korrosion und Verschleiß und verlängern so die Lebensdauer der Bauteile. |
| Reinigungsverfahren | Die Validierung muss gewährleisten, dass die vorgegebene Oberflächenbeschaffenheit (ISO 13485) konstant erreicht wird. | Wiederholte Reinigungszyklen führen im Laufe der Zeit zu messbaren Verschlechterungen. |
| Schutzbeschichtungen | Nichtporöse Beschichtungen erfüllen die Reinigungsrichtlinien für medizinische Gehäuse. | Chemisch beständige Beschichtungen behalten ihre Integrität auch unter Desinfektionsmitteleinwirkung. |
Die richtige Oberflächenbehandlung vereint Biokompatibilität, Langlebigkeit und Rückverfolgbarkeit. Die Zusammenarbeit mit einem Partner, der diese Anforderungen kennt, stellt sicher, dass Ihr CNC-Gehäuseprojekt für medizinische Anwendungen die Zulassung erhält und langfristig zuverlässig ist.
CNC-Medizingehäuse: Konstruktions- und Produktionsüberlegungen
Hochwertige Gehäuse beginnen mit intelligentem Design. Die Entscheidungen, die Sie vor der Fertigung treffen, beeinflussen Kosten, Lieferzeiten und Endqualität. Frühe DFM-Prüfungen (Design for Manufacturability) decken Probleme auf, solange Änderungen noch kostengünstig sind. Hier nehmen erfolgreiche Projekte in der Medizintechnik ihren Anfang.
Design for Manufacturability (DFM)
Wandstärke und Entformungswinkel
Die Wandstärke ist entscheidend für die Stabilität. Bei Metallen sollten die Wände mindestens 0.8 mm, bei Kunststoffen mindestens 1.5 mm dick sein. Dünnere Wände vibrieren während der Bearbeitung und verformen sich nach dem Schneiden. Eine gleichmäßige Wandstärke verhindert zudem Verzug beim Abkühlen des Materials. Auch die Entformungsschräge ist wichtig. Eine leichte Verjüngung bei tiefen Wänden erleichtert dem Schneidwerkzeug das Erreichen des Bodens ohne Reibung. Außerdem vereinfacht sie das Auswerfen beim späteren Spritzgießen. Diese kleinen Anpassungen sorgen für reibungslose und vorhersehbare CNC-Bearbeitungsprozesse.
Minimierung von inneren Spannungen und Verformungen
Tiefe Taschen und schmale Schlitze erzeugen Spannungskonzentrationen. Eine gute Faustregel: Die Taschentiefe sollte etwa dem Vierfachen der Schlitzbreite entsprechen. Innenecken sollten mit Radien bearbeitet werden, die etwas größer als der Radius des Schneidwerkzeugs sind. Scharfe Ecken erfordern kleinere Werkzeuge, die langsamer schneiden und Kerbwirkungen verursachen. Auch die Bohrungsgrößen sollten standardisiert werden. Die Verwendung gängiger Durchmesser wie 3.0 mm für M3-Gewinde reduziert Werkzeugwechsel und senkt die Kosten. Jedes Merkmal, das Leistung, Zuverlässigkeit oder Sicherheit nicht verbessert, sollte überprüft werden. Einfachere Teile lassen sich schneller bearbeiten und fallen seltener aus.
Toleranzen und Passung für die Montage
GD&T für kritische Schnittstellen
Enge Toleranzen kosten Geld. Eine Toleranz von ±0,025 mm (±0.001″) überall erfordert zusätzliche Schleifvorgänge und Prüfzeiten, ohne die Funktion zu verbessern. Diese Präzision sollte nur für wirklich wichtige Bereiche wie Lagersitze, Dichtflächen und Ausrichtstifte verwendet werden. Für unkritische Gehäuseflächen genügt eine Toleranz von ±0,254 mm (±0.010″). Bei einem Medizinproduktprojekt konnten in einer Serie von 50,000 Einheiten 18,000 US-Dollar eingespart werden, indem enge Toleranzen auf kritische Bereiche beschränkt wurden. Kennzeichnen Sie diese in Ihren Zeichnungen als CTF (kritisch für die Funktion), damit die Maschinenbediener wissen, worauf sie sich konzentrieren müssen.
Beherrschung der Wärmeausdehnung in Gehäusen aus mehreren Materialien
Metalle und Kunststoffe dehnen sich unterschiedlich stark aus. Ein Gehäuse, das bei Raumtemperatur perfekt passt, kann sich bei Körpertemperatur oder während der Sterilisation verziehen oder lockern. Analysieren Sie Toleranzüberschneidungen frühzeitig. Prototypen funktionieren oft, weil Fachkräfte die Teile individuell anpassen. Serienfertigungsanlagen haben diesen Vorteil nicht. Wenn Ihre Konstruktion Aluminium und PEEK kombiniert, berücksichtigen Sie deren unterschiedliche Ausdehnungskoeffizienten in Ihren Toleranzberechnungen. Dies beugt Ausfällen im Feld vor und gewährleistet die Genauigkeit Ihrer Dokumentation zur Einhaltung gesetzlicher Vorschriften.
Prototyping vs. Produktionsläufe
Iteratives Design mit Rapid Prototyping
Komplexe Medizinprodukte benötigen in der Regel fünf oder mehr Prototypen-Iterationen. Jede Runde sollte einen spezifischen Aspekt testen – Form, Passform oder Herstellbarkeit. Beginnen Sie mit einfachen, 3D-gedruckten Gehäusen und verwenden Sie anschließend seriennahe Materialien. Ein Konzeptprototyp für 50–300 US-Dollar kann eine Werkzeugrevision im Wert von 5,000–25,000 US-Dollar ersetzen. Diese Rechnung macht Iterationen zu einer sinnvollen Investition und nicht zu einer Verzögerung. Für die Produktion von Medizinprodukten unterstützen dokumentierte Tests in jeder Phase Ihre Zulassungsanträge.
Skalierung auf hohe Produktionsmengen bei gleichbleibender Qualität
Serienfertigungsläufe bestätigen die endgültige Geometrie, bevor Sie in Serie gehen. Diese Läufe kosten zwischen 500 und 5,000 US-Dollar, validieren aber Ihren Prozess umfassend. Die Montagekonstruktion ist hier entscheidend. Ein Unternehmen hat sein Gehäuse mit selbstpositionierenden Elementen und Schnappverbindungen neu gestaltet. Die Montagezeit sank von 12 auf unter 3 Minuten pro Einheit. Die Erstausbeute stieg von 78 % auf 96 %. Das ist der Vorteil, wenn Prototypenentwicklung und Serienskalierung optimal umgesetzt werden. Arbeiten Sie mit einem Partner zusammen, der beide Welten versteht, und Ihr Übergang verläuft reibungslos.
Wie NOBLE Ihre Anforderungen an CNC-Medizingehäuse unterstützt

Unsere Fertigungskompetenzen
CNC-Fräsen, Drehen und Langdrehen
NOBLE vereint alle Bearbeitungsverfahren, die Ihr Projekt benötigt, unter einem Dach. Unsere CNC-Frästechnik formt komplexe Geometrien, filigrane Details und präzise Oberflächenkonturen für Gehäusekomponenten mit engsten Toleranzen. Ergänzend dazu bieten wir CNC-Drehen für zylindrische und rotationssymmetrische Teile wie Verbindungskörper und Wellen an. Diese erfordern exakte Durchmesser und glatte Oberflächen – unsere Drehzentren liefern beides zuverlässig.
Für kleine, schlanke Bauteile spielt die Schweizer CNC-Bearbeitung ihre Stärken aus. Sie ermöglicht die hochpräzise Fertigung dünnwandiger Teile mit feinen Konturen und ist damit ideal für chirurgische Instrumente und kompakte medizinische Komponenten. Unsere Mehrachsen-CNC-Bearbeitung, einschließlich 5-Achs-Bearbeitungszentren, ermöglicht die Fertigung komplexer Geometrien mit weniger Aufspannungen. So gelingen Konturen und Winkel auf Anhieb.
Oberflächenveredelung und Montage im eigenen Haus
Wir beschränken uns nicht nur auf die Bearbeitung. Unsere Nachbearbeitungs- und Veredelungsoptionen umfassen Anodisieren, Pulverbeschichten und Kugelstrahlen, um Haltbarkeit, Aussehen und Leistung zu verbessern. Da wir diese Schritte im eigenen Haus durchführen, reduzieren wir die Schnittstellen, verkürzen die Lieferzeiten und gewährleisten eine bessere Kontrolle der Endqualität. Wir übernehmen auch die Montage, sodass Ihr CNC-gefrästes Medizingehäuse sofort einsatzbereit ist.
Zertifizierungen und Qualitätssicherung
Einhaltung der Normen ISO 9001:2015 und ISO 13485:2016
Qualität ist in der Medizintechnikbranche unerlässlich. NOBLE ist nach ISO 9001:2015 und ISO 13485:2016 zertifiziert. Die ISO 13485-Zertifizierung ist insbesondere für Komponenten von Medizinprodukten von Bedeutung. Sie ist ein speziell für die Medizintechnikfertigung entwickeltes Qualitätsmanagementsystem. Für einen Zulieferer im Bereich der Bearbeitung bedeutet die Aufrechterhaltung dieser Zertifizierung, dass das Qualitätsmanagementsystem (QMS) unabhängig auf Anforderungen wie Rückverfolgbarkeit, Risikomanagement und Einhaltung gesetzlicher Bestimmungen geprüft wurde. Führende OEMs fordern diese Zertifizierung als Mindestvoraussetzung für die Lieferantenzulassung.
Der Unterschied zwischen den beiden Normen ist erheblich. ISO 9001 deckt das allgemeine Qualitätsmanagement ab. ISO 13485 ergänzt dieses um ein obligatorisches Risikomanagement gemäß ISO 14971, Designkontrollen mit gerätespezifischen Dokumentationen, Rückverfolgbarkeit mit Gerätehistorien und Prozessvalidierung für Schritte, deren Ergebnis nicht vollständig verifiziert werden kann. Darüber hinaus fordert sie dokumentierte Reinheitsvorgaben und eine Marktbeobachtung mit Beschwerdemanagement.
Rückverfolgbarkeit und Dokumentation für Audits
Jedes von uns gefertigte Teil ist vollständig rückverfolgbar. Sie erhalten eine Dokumentation, die Ihre behördlichen Einreichungen und Audits unterstützt. Die Präzisionsbearbeitung erreicht Toleranzen von ±0002 mm an kritischen Merkmalen, die durch eine Koordinatenmessmaschine (KMM) verifiziert werden. Diese Genauigkeit, belegt durch die entsprechende Dokumentation, gewährleistet die Einhaltung aller Vorschriften und trägt zur Patientensicherheit bei.
Von der Konzeption bis zur Auslieferung: Ein Full-Service-Partner
Technische Unterstützung für die DFM-Optimierung
Unser Ingenieurteam prüft Ihre Konstruktionen frühzeitig. Wir bieten Unterstützung von der Konstruktion bis zur Produktion, inklusive CAD-Optimierung und DFM-Analyse. Durch das Erkennen von Fertigungsproblemen vor der eigentlichen Bearbeitung sparen Sie Zeit und Kosten. Wir helfen Ihnen, Wandstärken, Entformungsschrägen und Toleranzen zu optimieren, damit Ihre Teile effizient und ohne Leistungseinbußen bearbeitet werden können.
Lieferkettenmanagement und Just-in-Time-Lieferung
Als führender chinesischer Hersteller vereint NOBLE exzellenten Service mit professioneller Fertigungskompetenz. Wir unterstützen unsere Kunden bei der effizienten Prototypenentwicklung und Serienproduktion. Unser Supply-Chain-Management gewährleistet die termingerechte Materiallieferung, und Just-in-Time-Lieferungen halten Ihre Produktionslinien am Laufen. Von Biokompatibilitätstests bis zur Endverpackung – wir kümmern uns um alle Details, damit Sie sich auf die Markteinführung Ihres Produkts konzentrieren können.
Die CNC-Bearbeitung bietet unübertroffene Präzision, Materialvielfalt und Wiederholgenauigkeit für medizinische Gehäuse. Der Erfolg hängt von einer sorgfältigen Auswahl von Prozess und Material ab. Das Bildgebungsgehäuse aus Aluminium 6061-T6 beweist dies eindrucksvoll: Die Validierung von Prototypen war wenig aussagekräftig, solange die Produktionskonsistenz nicht durch Vorrichtungen und gezielte Prüfungen verbessert wurde.
| Schlüssel zum Mitnehmen | Warum es wichtig ist |
| Materialwahl | Beeinflusst Gewicht, Korrosionsbeständigkeit und Kosten |
| Toleranzkontrolle | Eine Toleranz von ±0.005 mm an kritischen Bauteilen verhindert Montageprobleme. |
| Oberflächenveredelung | Passivierung und Anodisierung schützen vor Korrosion |
Arbeiten Sie mit einem Lieferanten zusammen, der sich mit regulatorischen Anforderungen auskennt und umfassenden Support bietet. Die frühzeitige Zusammenarbeit mit Experten wie NOBLE minimiert Risiken und beschleunigt die Markteinführung Ihrer Medizinprodukte. Nutzen Sie diesen Leitfaden für Ihr nächstes Projekt. Kontaktieren Sie NOBLE noch heute für eine Beratung oder ein Angebot – Ihr Produkt verdient Fertigungsqualität, auf die Sie sich verlassen können.
Häufig gestellte Fragen zu CNC-Medizingehäusen
Was macht ein Gehäuse für den medizinischen Gebrauch geeignet?
Es muss Biokompatibilitätstests wie ISO 10993 bestehen. Das Material muss korrosionsbeständig sein und Sterilisationszyklen überstehen. Enge Toleranzen schützen empfindliche Elektronik. Ein zuverlässiger Lieferant dokumentiert jeden Schritt für behördliche Audits.
Welche CNC-Verfahren eignen sich am besten für komplexe Gehäuse?
5-Achs-Fräsen ermöglicht die Bearbeitung komplexer Strukturen in einer Aufspannung. Langdrehen fertigt kleine zylindrische Teile. EDM schneidet scharfe Innenkanten. Laserschneiden eignet sich für dünne Wände. Jedes dieser Verfahren liefert die Präzision, die für medizinische Gehäuse erforderlich ist.
Wie wähle ich das richtige Material aus?
Berücksichtigen Sie Ihre Sterilisationsmethode, die erforderlichen Festigkeitswerte und Ihr Budget. PEEK ist gut autoklavierbar. Aluminium 6061 ist leicht und kostengünstig. Edelstahl 316L ist korrosionsbeständig. Titan bietet die beste Biokompatibilität für implantierbare medizinische Gehäuse.
Welche Zertifizierungen sollte ein CNC-Bearbeitungspartner besitzen?
ISO 13485 ist der wichtigste Standard für die Herstellung von Medizinprodukten. ISO 9001 deckt die allgemeine Qualitätssicherung ab. Beide Standards gewährleisten Rückverfolgbarkeit, Prozessvalidierung und ordnungsgemäße Dokumentation zur Einhaltung gesetzlicher Vorschriften.
Wie lange dauert es von der Prototypenphase bis zur Serienproduktion?
Prototypen werden innerhalb von 1–2 Wochen versandt. Die Serienproduktion dauert je nach Komplexität und Volumen 4–8 Wochen. Frühe DFM-Prüfungen beschleunigen den Prozess. Ein Partner mit eigener Endbearbeitung reduziert die Lieferzeiten zusätzlich.
Können Sie bei Designänderungen während der Produktion helfen?
Ja. Die CNC-Bearbeitung ermöglicht schnelle Anpassungen ohne neue Werkzeuge. Wir prüfen Änderungen zunächst auf ihre Herstellbarkeit. Diese Flexibilität ist hilfreich, wenn Tests Probleme aufdecken oder sich regulatorische Anforderungen ändern.







