
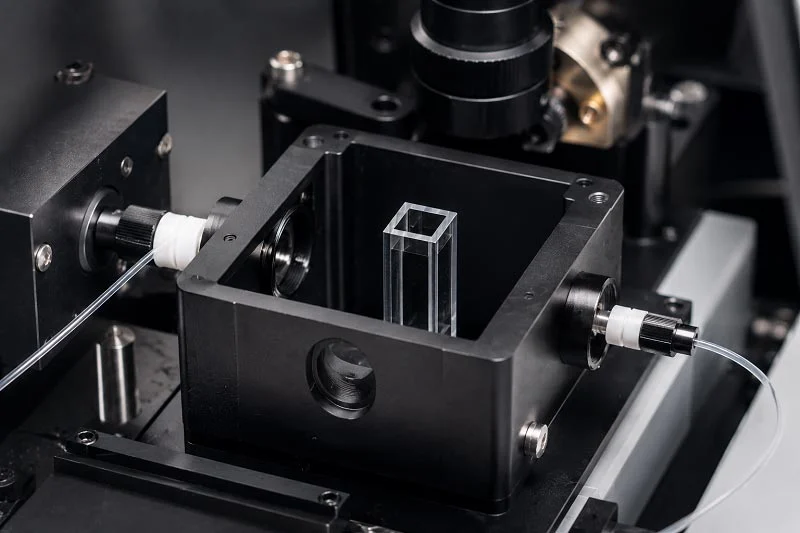
Eine optische Detektionskammer ist ein abgedichtetes, präzise gefertigtes Gehäuse, das lichtempfindliche Bauteile enthält. Sie spielt eine Schlüsselrolle in Rauchmeldern. Im Inneren arbeiten eine Infrarot-LED und eine Fotodiode zusammen. Dringt Rauch ein, streuen die Partikel das Licht. Die Fotodiode fängt dieses Streulicht auf und löst den Rauchmelder aus.
Diese Kammer ist sowohl für fotoelektrische als auch für Ionisationsrauchmelder wichtig. Fotoelektrische Melder nutzen die Lichtstreuung, um Rauch zu erkennen. Ionisationsrauchmelder verwenden stattdessen eine winzige radioaktive Quelle. Beide Meldertypen sind an eine Brandmeldeanlage angeschlossen.
Der Herstellungsprozess erfordert sorgfältige Konstruktion, Bearbeitung, Montage und Prüfung. Optische Ausrichtung und Umgebungsisolation stellen echte Herausforderungen dar. Brandschutz hängt davon ab, dass jedes Detail stimmt. Eine gut konstruierte Kammer trägt dazu bei, dass Melder schnell auf ein Feuer reagieren und Fehlalarme vermeiden.
Wichtige Komponenten im Inneren eines Optische Detektionskammer
Eine solche Kammer enthält mehrere Bauteile, die zusammenarbeiten. Jedes Bauteil hat eine spezifische Funktion. Zu den Hauptkomponenten gehören optische Fenster, Lichtquellen, Fotodetektoren, Signalelektronik und Dichtungselemente.
Optische Fenster und Lichtquellen
Optische Fenster sind die Ein- und Austrittspunkte des Lichts. Sie schützen den Innenraum und lassen gleichzeitig Licht hindurch. Die Materialwahl spielt dabei eine entscheidende Rolle.
Materialeigenschaften für Fenster und Linsen
Glas ist ein gängiges Material für optische Fenster. Es ist preiswert und bewährt sich gut. Für anspruchsvollere Anwendungen ist Saphir jedoch besser geeignet. Saphir ist hitzebeständiger und kratzfester. Viele Rauchmelder verwenden Glasfenster, da diese kostengünstig sind. Hochwertige Systeme hingegen setzen mitunter auf Saphir.
Antireflexbeschichtungen reduzieren die Lichtmenge, die von der Fensteroberfläche reflektiert wird. Weniger Reflexion bedeutet mehr Lichtdurchlass. Dadurch verbessert sich die Fähigkeit des Sensors, schwache Signale zu erkennen. Bei einem Rauchmelder ist selbst geringes Streulicht relevant. Gute Beschichtungen helfen dem Melder, dieses Licht zu erfassen.
Linsen formen den Lichtstrahl. Sie bündeln das Licht der Quelle auf einen bestimmten Bereich. Dadurch wird der Strahl dorthin gelenkt, wo er benötigt wird. Eine geeignete Linsenkonstruktion gewährleistet, dass das Licht im richtigen Winkel auf den Detektor trifft.
Infrarot-LEDs und Laserdioden als Emitter
Die meisten Rauchmelder verwenden Infrarot-LEDs als Lichtquelle. Diese LEDs emittieren Licht im Infrarotbereich. Für das menschliche Auge ist dieses Licht unsichtbar, die Fotodiode hingegen schon. Infrarot-LEDs sind preiswert und langlebig. Sie eignen sich ideal für Rauchmelder, die jahrelang mit einer Batterie betrieben werden sollen.
Laserdioden stellen eine weitere Option dar. Sie erzeugen einen fokussierteren Lichtstrahl und eignen sich daher für die Spektroskopie. In der Infrarotspektroskopie können Laserdioden gezielt bestimmte Wellenlängen ansteuern. Dies ermöglicht die Identifizierung von Materialien anhand ihrer Infrarot- und optischen Infrarotabsorption. Bei der Endpunkterkennung in chemischen Prozessen liefern Laserdioden präzise Messwerte. Ingenieure nutzen die Endpunkterkennung, um festzustellen, wann eine Reaktion abgeschlossen ist.
Manche Kammern verwenden beide Arten von Emitter. Die Wahl hängt vom jeweiligen Anwendungsfall ab. Für einen einfachen Rauchmelder genügt eine Infrarot-LED. Für eine komplexere Überwachung ist eine Laserdiode möglicherweise besser geeignet.
Fotodetektoren und Signalelektronik
Der Detektor ist das Bauteil, das das Licht auffängt und in ein elektrisches Signal umwandelt. Die Art des verwendeten Detektors beeinflusst die Funktionsweise der Kammer.
Fotodioden, PMTs und CMOS-Sensoren
Fotodioden sind die am häufigsten verwendeten Detektoren in Rauchmeldern. Sie sind einfach, kostengünstig und zuverlässig. Wenn Licht auf eine Fotodiode trifft, erzeugt sie einen kleinen elektrischen Strom. Dieser Strom signalisiert der Elektronik, dass Rauch vorhanden ist. Fotodioden funktionieren gut mit dem Licht von LEDs.
Photomultiplier (PMTs) sind deutlich empfindlicher. Sie können einzelne Lichtphotonen detektieren. PMTs werden in wissenschaftlichen Instrumenten wie Spektrometern eingesetzt. Da sie teuer sind und eine hohe Spannung benötigen, findet man sie nicht in Rauchmeldern. Für die Endpunktbestimmung in Laboren gelten PMTs jedoch als Goldstandard.
CMOS-Sensoren sind eine weitere Option. Sie ähneln den Sensoren in Digitalkameras und können Bilder des Lichtmusters aufnehmen. Dies erleichtert komplexere Detektionsaufgaben. Die Lichtabsorption verschiedener Materialien hilft bei deren Identifizierung.
Vorverstärker und Signalaufbereitung
Das Signal einer Fotodiode ist sehr schwach. Es muss verstärkt werden, bevor es verwendet werden kann. Hier kommen Vorverstärker zum Einsatz. Ein Vorverstärker verstärkt das Signal auf ein Niveau, das von anderen elektronischen Geräten erfasst werden kann.
Die Signalaufbereitung filtert auch Störungen heraus. Störungen sind unerwünschte elektrische Interferenzen, die von anderen elektronischen Geräten oder vom Umgebungslicht stammen können. Eine gute Signalaufbereitung hilft, Fehlalarme zu vermeiden. Bei einem Rauchmelder ist dies entscheidend. Schließlich soll der Alarm nicht wegen einer vorbeiziehenden Wolke oder eines staubigen Raums ausgelöst werden.
Dichtungen und Gehäuse
Die Kammer muss abgedichtet sein. Dadurch werden Staub, Feuchtigkeit und andere Verunreinigungen ferngehalten. Gelangen Verunreinigungen in die Kammer, können sie das Licht streuen und zu falschen Messwerten führen. Eine gute Abdichtung ist daher unerlässlich für eine zuverlässige Funktion.
O-Ringe und hermetische Dichtungsverfahren
O-Ringe sind eine einfache Möglichkeit, Kammern abzudichten. Es handelt sich um Gummiringe, die zwischen zwei Teile passen. Beim Zusammenziehen der Teile wird der O-Ring zusammengedrückt und dichtet ab. O-Ringe eignen sich für viele Anwendungen. Sie können jedoch mit der Zeit verschleißen.
Für anspruchsvollere Anwendungen ist eine hermetische Abdichtung besser geeignet. Hermetisch bedeutet, dass die Abdichtung absolut luftdicht ist. Hier sind die wichtigsten Methoden:
| Versiegelungsmethode | Schlüsseleigenschaften |
| Glasdichtungen (passend) | Wirtschaftlich, für leichte Beanspruchung geeignet; erfordert ähnliche Wärmeausdehnungskoeffizienten zwischen Glas und Metall. |
| Kompressionsdichtungen | Robust, geeignet für Hochdruckanwendungen; ermöglicht unterschiedliche Wärmeausdehnungskoeffizienten; teurer, erfordert oft Sonderformen |
| Epoxidharz-Dichtungen | Haftet gut auf Metallen; hohe Durchschlagsfestigkeit, gute Wärmeleitfähigkeit, Korrosionsbeständigkeit |
In industriellen Hochleistungslasersystemen sind Lasermodule und Strahlführungsoptiken in hermetisch abgedichteten Gehäusen mit präzise gefertigten optischen Fenstern untergebracht. Dies schützt den optischen Pfad und verlängert die Lebensdauer. Auch in der Photonik kann ein Laser für die Glasfaserkommunikation in einem kleinen Metallgehäuse mit Glasfenster montiert und hermetisch abgedichtet werden. Dadurch bleiben die Optiken sauber, trocken und ausgerichtet. Expertise in der Keramik-Metall-Verbindungstechnik löst komplexe Herausforderungen der hermetischen Abdichtung in anspruchsvollen Anwendungen.
Materialwahl für strukturelle Steifigkeit
Das Gehäusematerial muss robust sein und alle Bauteile sicher fixieren. Metalle wie Aluminium und Edelstahl sind gängige Materialien. Sie sind stabil und langlebig und zudem hitzebeständig.
Für eine kostengünstige Produktion eignen sich Kunststoffe gut. Spritzguss ermöglicht die Herstellung komplexer Formen. Dies ist ideal für die Labyrinthstruktur in Rauchmeldern. Das Labyrinth blockiert Außenlicht, lässt aber Rauch durch. Kunststoff ist leichter und günstiger als Metall, jedoch nicht so robust.
Die Wahl zwischen Metall und Kunststoff hängt vom Anwendungsfall ab. Für einen Rauchmelder im Haushalt ist Kunststoff ausreichend. Für ein industrielles Brandmeldesystem ist Metall möglicherweise besser geeignet. Brandschutz ist von zentraler Bedeutung. Melder müssen schnell auf ein Feuer reagieren. Da sich ein Feuer schnell ausbreiten kann, muss der Melder es frühzeitig erkennen. Viele Brandmeldeanlagen nutzen fotoelektrische Rauchmelder. Auch Ionisationsmelder spielen eine Rolle bei der Branderkennung. Die Ionisation ist ein anderes Verfahren, das eine kleine radioaktive Quelle verwendet. Sowohl Ionisations- als auch fotoelektrische Melder tragen zum Brandschutz bei. Ionisationsrauchmelder eignen sich gut zur Erkennung schnell ausbreitender Brände. Fotoelektrische Melder sind besser für langsam schwelende Brände geeignet. Einige Brandmeldeanlagen kombinieren beide Meldertypen für eine umfassendere Abdeckung. Entscheidend ist die Abstimmung des Melders auf das Brandrisiko. Ionisationsmelder reagieren empfindlich auf kleinste Partikel. Sie eignen sich gut für schnell ausbreitende Brände. Die Ionisationstechnologie ist seit Jahrzehnten im Einsatz. Viele Ionisationsmelder sind erschwinglich und zuverlässig. Die Absorption von Infrarotlicht in einer Ionisationskammer ist unterschiedlich. Deshalb nutzen manche Rauchmelder Ionisations- statt fotoelektrische Verfahren. Ionisationsmelder können Rauch detektieren, den fotoelektrische Melder nicht erfassen. Aus diesem Grund wird die Ionisation in vielen Brandmeldern weiterhin eingesetzt. Die Wahl zwischen Ionisations- und fotoelektrischem Melder hängt von der Brandart ab.
Optische Detektionskammerkonstruktion für die Raucherkennung
Ein Rauchmelder muss Rauch schnell erkennen. Gleichzeitig muss er aber alles andere ausblenden. Licht von einem Fenster, Staub in der Luft oder Insekten im Inneren dürfen ihn nicht auslösen. Die Konstruktion der optischen Detektionskammer macht dies möglich. Ingenieure blockieren Außenlicht, lassen Rauch durch und absorbieren Streulichtreflexionen. Diese Eigenschaften ergeben einen zuverlässigen Sensor für den Brandschutz.
Vermeidung von Fehlalarmen durch Umgebungslicht
Umgebungslicht ist das größte Problem für fotoelektrische Rauchmelder. Sonnenlicht oder Raumbeleuchtung können sich im Inneren des Melders streuen. Dieses Streulicht täuscht den Melder und lässt ihn Rauch erkennen. Abhilfe schafft eine Labyrinthstruktur. Ionisationsrauchmelder haben dieses Problem nicht. Sie nutzen stattdessen eine radioaktive Quelle. Fotoelektrische Melder benötigen diese Bauweise jedoch. Sowohl Ionisations- als auch fotoelektrische Rauchmelder tragen zur Brandsicherheit bei. Ein Ionisationsrauchmelder erkennt schnell ausbrechende Brände, ein fotoelektrischer Rauchmelder hingegen langsam schwelende Brände. Viele Brandmeldeanlagen verwenden beide Meldertypen.
Das Labyrinth im Inneren der Kammer ist ein Gewirr aus Wänden. Es blockiert direktes Licht, lässt aber Rauchpartikel eindringen. Die Wände weisen unebene oder gekrümmte Oberflächen auf. Diese Oberflächen reduzieren die Reflexion zum Fotodetektor und lenken das Licht auf andere Oberflächen, die es absorbieren.
Optoisolierende Säulen bieten zusätzlichen Schutz. Diese Säulen bestehen aus einem lichtabsorbierenden Material mit einem Brechungsindex, der dem von gewöhnlichem Staub entspricht. Dadurch wird einfallendes Licht besser absorbiert. Die Säulen reduzieren Störungen sowohl durch den Emitter als auch durch Streulicht. Lichtfallen tragen ebenfalls zur Verbesserung bei. Sie fangen Streulicht ab, bevor es den Fotodetektor erreicht.
Die Kammer ist in Abschnitte unterteilt. Jeder Abschnitt hat seine eigene Funktion. Einige Bereiche blockieren Licht, andere lassen Rauch durch. Dieser modulare Aufbau erhöht die Zuverlässigkeit des Melders. Ein Brandmeldesystem ist auf diese Zuverlässigkeit angewiesen.
Optimierung des Luftstroms zur Rauchableitung
Das Zulassen von Rauch bei gleichzeitigem Aussperren von Licht ist eine schwierige Gratwanderung. Die Labyrinthkonstruktion trägt dazu bei. Die Gänge sind breit genug für Rauchpartikel, aber eng genug, um Licht abzuschirmen. Dadurch entsteht ein Weg, über den der Rauch den Detektionsbereich erreichen kann.
Die Luftzirkulation ist für die Reaktionszeit entscheidend. Ein Rauchmelder muss schnell auf ein Feuer reagieren. Da sich ein Feuer schnell ausbreiten kann, muss die Kammer einen ungehinderten Raucheintritt ermöglichen. Ingenieure konstruieren die Belüftungsöffnungen, um die Luftzirkulation zu optimieren. Sie berücksichtigen die Rauchbewegung: Heißer Rauch steigt auf. Daher befinden sich die Belüftungsöffnungen oben an der Kammer. So kann der Rauch beim Aufsteigen ungehindert einströmen. Ein Ionisationsrauchmelder funktioniert anders. Er nutzt eine kleine radioaktive Quelle. Sowohl Ionisations- als auch fotoelektrische Rauchmelder benötigen jedoch eine gute Luftzirkulation. Feuer erzeugt Rauch, der den Erfassungsbereich erreichen muss.
Die Detektion verläuft entlang eines durchgehenden Pfades in der Kammer. Ein Detektor kann mehrere Punktdetektoren ersetzen. Für Rauch in verschiedenen Höhen sind unterschiedliche Abschnitte eingerichtet. Jeder Messpunkt verfügt über spezielle Detektionsfunktionen. Dies ermöglicht eine frühzeitige Warnung. Das System erkennt Rauchpartikel in einem frühen Stadium, bevor sie sich ausbreiten können.
Verwendung von lichtabsorbierenden Materialien und Beschichtungen
Innenflächen müssen Licht absorbieren, nicht reflektieren. Jede Streureflexion führt zu einer Fehlmessung. Hersteller verwenden daher spezielle Beschichtungen für die Innenwände. Ein Ionisationsrauchmelder benötigt diese Beschichtungen nicht, da er kein Licht verwendet. Fotoelektrische Rauchmelder hingegen sind darauf angewiesen. Die Wahl zwischen Ionisations- und Fotoelektronenmeldern hängt vom Brandrisiko ab. Beide Meldertypen sind wichtig für den Brandschutz.
Sehr dünne, vakuumaufgedampfte schwarze Beschichtungen eignen sich gut. Produkte wie Fractal Black, Ultra Black und Magic Black absorbieren nahezu das gesamte Licht. Diese Beschichtungen machen die Kammer zu einer Lichtfalle. Schwarze Folien sind eine weitere Option. Spectral Black, Metal Velvet und Lambertian Black bieten eine ähnliche Lichtabsorption. Diese eignen sich gut für den Einsatz in Hohlräumen.
Diese Materialien sind auch für die Spektroskopie hilfreich. In der Infrarotspektroskopie ist die Kontrolle von Streulicht entscheidend. Dieselben Prinzipien gelten für die Rauchdetektion. Die Lichtabsorption durch die Kammerwände bestimmt die Rauschunterdrückung. Die Infrarotabsorption in diesen Beschichtungen stellt sicher, dass nur das Signal von Rauchpartikeln den Detektor erreicht. Für die Endpunktdetektion in chemischen Prozessen werden ähnliche Kammern verwendet. Die Optik in diesen Kammern basiert auf denselben Prinzipien. Die Absorption der Kammerwände beeinflusst das Signal-Rausch-Verhältnis. Eine Infrarot-LED dient als gängige Lichtquelle. Infrarotlicht eignet sich gut für die Rauchdetektion. Infrarot ist für das Auge unsichtbar, kann aber von der Fotodiode problemlos erfasst werden.
Die Wahl der Beschichtung hängt vom Anwendungsfall ab. Für einen Standard-Rauchmelder genügt eine einfache schwarze Kunststoffoberfläche. Für anspruchsvolle industrielle Überwachungssysteme ist eine vakuumaufgedampfte Beschichtung besser geeignet. In beiden Fällen bleibt das Ziel gleich: alle Photonen zu absorbieren, die nicht zum Signal gehören.
Materialien und Fertigung des optischen Detektionskammerkörpers
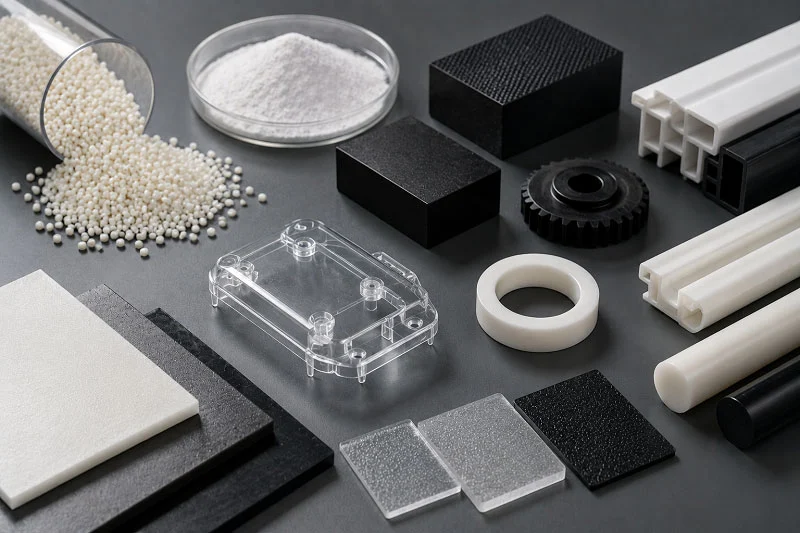
Das Gehäuse einer optischen Detektionskammer dient nicht nur der Befestigung der Bauteile. Es steuert die Lichtausbreitung im Inneren, verhindert Streulichtreflexionen und schützt vor Staub und Feuchtigkeit. Die Materialwahl und die Formgebung entscheiden über die Funktionsfähigkeit des gesamten Systems. Diese Wahl beeinflusst alle Aspekte, von den Kosten bis hin zur Treffsicherheit des Detektors bei Bränden.
Auswahl der Basismaterialien
Das Basismaterial bildet die Grundlage für die gesamte Kammer. Es muss robust genug sein, um die Optik im Inneren zu schützen. Außerdem muss es Temperaturschwankungen standhalten, ohne sich zu verformen. Hierfür gibt es zwei Hauptwege: Metalle für anspruchsvolle Anwendungen und Kunststoffe für die kostengünstige Herstellung vieler Teile.
Metalle für anspruchsvolle und raue Umgebungen
Aluminium ist für viele Messkammern ein bevorzugtes Material. Es ist leicht, robust und gut zu bearbeiten. Zudem ist es hitzebeständig. Edelstahl ist noch widerstandsfähiger. Er ist rostfrei und beständig gegen aggressive Chemikalien. Diese Metalle eignen sich hervorragend für industrielle Brandmeldesysteme, wo die Bedingungen oft rau sind. Eine Metallkammer kann außerdem elektromagnetische Störungen abschirmen und so ein sauberes Signal gewährleisten. Bei hochwertigen Spektroskopiegeräten bieten Metallgehäuse die nötige Stabilität für präzise Messungen. Die Steifigkeit des Metalls sorgt dafür, dass die optischen Komponenten dauerhaft ausgerichtet bleiben. Dies ist entscheidend, wenn ein Detektor über Jahre hinweg präzise arbeiten muss.
Kunststoffe für eine kostengünstige Massenproduktion
Kunststoffe bieten verschiedene Vorteile. Sie sind pro Stück günstiger und leichter. Zudem lassen sich komplexe Formen im Spritzgussverfahren in einem Arbeitsgang herstellen. Das macht Kunststoffe ideal für Rauchmelder, die in Millionen von Haushalten verkauft werden. Das Labyrinth im Inneren eines Rauchmelders ist ein perfektes Beispiel. Dieses Labyrinth aus Wänden blockiert das Außenlicht, lässt aber gleichzeitig Rauch eindringen. Die Herstellung dieser Form aus Metall würde viele Bearbeitungsschritte erfordern. Bei Kunststoff kommt das Teil direkt aus der Form und ist sofort einsatzbereit. Technische Kunststoffe wie Polycarbonat bieten eine gute Festigkeit und Formstabilität. Sie sind stoßfest und hitzebeständig. Für einen Standard-Rauchmelder ist Kunststoff bestens geeignet. Der Nachteil ist die geringere Steifigkeit im Vergleich zu Metall. Für die meisten Anforderungen an den Brandschutz im Haushalt ist das jedoch ausreichend.
Präzisionsbearbeitung und Formtechniken
Sobald Sie das Material ausgewählt haben, benötigen Sie das richtige Verfahren, um es zu formen. Die gewählte Methode hängt von der Komplexität des Bauteils und der benötigten Stückzahl ab.
CNC Dienstleister für enge Toleranzen
Die CNC-Bearbeitung entfernt Material von einem massiven Block, um das gewünschte Bauteil herzustellen. Sie bietet unglaubliche Präzision. Toleranzen können im Bereich von Bruchteilen eines Millimeters liegen. Dies ist für die optische Ausrichtung entscheidend. Ein winziger Fehler in der Montagefläche kann den gesamten Lichtweg beeinträchtigen. CNC eignet sich hervorragend für Metallkammern und Kleinserien von Kunststoffteilen. Auch Prototypen lassen sich damit fertigen. Wenn Ingenieure ein neues Design testen, fertigen sie oft zunächst einige Muster an. So können sie die Passgenauigkeit überprüfen, bevor sie in teure Formen investieren. Für High-End-Detektoren, die in industriellen Anwendungen eingesetzt werden, liefert die CNC-Bearbeitung die erforderliche Genauigkeit.
Spritzguss für komplexe Geometrien wie Labyrinthe
Beim Spritzgießen wird geschmolzener Kunststoff unter hohem Druck in eine Form gepresst. Der Kunststoff kühlt ab und härtet zur endgültigen Form aus. Dieses Verfahren eignet sich hervorragend für komplexe Formen. Das Labyrinth in einem Rauchmelder hat viele dünne Wände und enge Ecken. Die maschinelle Bearbeitung dieser Form würde ewig dauern. Das Spritzgießen hingegen dauert nur Sekunden. Die Anschaffungskosten für die Form sind zwar hoch, aber sobald sie vorhanden ist, sind die Kosten pro Teil sehr gering. Das macht das Spritzgießen ideal für die Massenproduktion. Mit einer einzigen Form lassen sich Tausende identischer Kammern herstellen. Für den Brandschutz ist Konsistenz entscheidend. Jeder Rauchmelder muss gleich funktionieren. Spritzgießen gewährleistet diese Wiederholgenauigkeit.
Oberflächenbearbeitung und Behandlung
Die unbehandelte Oberfläche eines Bauteils ist selten ausreichend. Sie kann zu viel Licht reflektieren und mit der Zeit rosten. Oberflächenbehandlungen beheben diese Probleme und verlängern zudem die Lebensdauer der Kammer.
Anodisieren und Beschichten für längere Haltbarkeit
Anodisieren ist ein gängiges Verfahren zur Aluminiumbehandlung. Dabei entsteht eine harte, rostbeständige Oberflächenschicht. Eine spezielle Variante verwendet einen schwarzen Farbstoff auf Kobaltbasis. Diese Beschichtung erfüllt die Norm ECSS-Q-ST-70-03C für die Luft- und Raumfahrt. Sie ist hochtemperaturbeständig und rostresistent und eignet sich daher für optische Bauteile in Raumfahrzeugen. Eine weitere Option ist die stromlose Vernickelung. Dabei wird eine dichte, porenfreie Nickel-Phosphor-Schicht erzeugt. Die NASA hat dieses Verfahren für optomechanische Präzisionsbauteile zugelassen. Die Beschichtung weist enge Maßtoleranzen auf. Nickel ist jedoch von Natur aus reflektierend. Zur Unterdrückung von Streulicht ist ein zweiter Schwärzungsschritt erforderlich. Die folgende Tabelle fasst diese Optionen zusammen:
| Technik | Verbesserung der Haltbarkeit | Verbesserung der Lichtabsorption | Wichtigster Anwendungskontext |
| Anodisierung mit anorganischem kobaltbasiertem schwarzem Farbstoff | Thermisch stabile, rostbeständige Oberfläche gemäß ECSS-Q-ST-70-03C | Schwarzer Farbstoff sorgt für Lichtabsorption; thermisch stabil für die Luft- und Raumfahrt. | Raumfahrzeugstrukturen und optische Bauteile, die eine geringe Kontamination erfordern |
| Chemische Vernickelung | Dichte, porenfreie Ni-P-Schicht; formstabil; von der NASA zugelassen | Von Natur aus reflektierend; benötigt zusätzliche Schwärzung zur Streulichtunterdrückung | Präzisionsoptomechanische Bauteile, Spiegel, Gehäuse, Halterungen |
| Sol-Gel-Keramik-/Hybridbeschichtungen | Dichte, porenarme Barriere; hohe mechanische Festigkeit; Rostbeständigkeit | Nicht von Natur aus absorbierend; wird aufgrund seiner Reinigungs- und Barriereeigenschaften verwendet | Anwendungen in der Optik und Luft- und Raumfahrt mit hohen Reinheitsanforderungen |
| Acktar Magic Black Coating | Dünne Schicht (~3–5 µm); breiter Temperaturbereich; geringe Partikelfreisetzung | Tiefschwarz, geringe Reflexion von EUV bis NIR; hohe Emissionsfähigkeit | Optische Blenden, Kollimatoren, Kryogeräte zur Streulichtunterdrückung |
Aufbringen lichtabsorbierender Beschichtungen auf Innenflächen
Das Innere der Kammer muss Licht absorbieren. Jede Reflexion erzeugt Rauschen, welches einen Fehlalarm in einem Rauchmelder auslösen kann. Es gibt verschiedene Beschichtungsverfahren. Die chemische Gasphasenabscheidung (CVD) trägt dünne Schichten durch die Reaktion von Gasen auf der Oberfläche auf. CVD ermöglicht die Herstellung gleichmäßiger und haltbarer Beschichtungen. Die Atomlagenabscheidung (ALD) ermöglicht noch dünnere Schichten. ALD baut Schichten Atomlage für Atomlage auf und bietet so eine präzise Kontrolle über die Schichtdicke. Sowohl CVD als auch ALD erzeugen lichtabsorbierende Beschichtungen. Die Acktar Magic Black-Beschichtung beispielsweise wird im Vakuumverfahren aufgebracht und ist nur 3 bis 5 Mikrometer dick. Dennoch reflektiert sie nahezu kein Licht vom extremen Ultraviolett bis zum nahen Infrarot. Dadurch eignet sie sich perfekt für optische Blenden und Kollimatoren. Für einen fotoelektrischen Rauchmelder genügt oft eine einfachere schwarze Kunststoffoberfläche. In der fortgeschrittenen Spektroskopie oder der industriellen Überwachung sind diese Hochleistungsbeschichtungen jedoch entscheidend. Sie sorgen für ein sauberes Signal und einen präzisen Melder. Die Lichtabsorption der Kammerwände beeinflusst direkt das Signal-Rausch-Verhältnis. Eine bessere Absorption bedeutet weniger Fehlalarme. Das führt zu einer besseren Branderkennung und weniger Fehlalarmen. Sowohl Ionisations- als auch fotoelektrische Melder profitieren von guten Innenflächen. Obwohl Ionisationsmelder kein Licht verwenden, benötigen auch sie saubere und stabile Kammern. Die Fertigungsqualität beeinflusst beide Meldertypen gleichermaßen.
Montage-, Ausrichtungs- und Testverfahren der optischen Detektionskammer
Durch den Zusammenbau der Kammer werden die Einzelteile zu einem funktionsfähigen Gerät verbunden. Dieser Schritt erfordert saubere Umgebungsbedingungen und sorgfältiges Arbeiten. Schon ein winziges Staubkorn kann das Licht streuen und die Messwerte verfälschen. Deshalb arbeiten die Hersteller in Reinräumen. Dort wird die Luft gefiltert, um Partikel zu entfernen. Die Mitarbeiter tragen spezielle Schutzkleidung, damit Haut und Haare nicht mit den Bauteilen in Berührung kommen. Jede Oberfläche wird vor Beginn der Montage abgewischt.
Präzisionsreinigung und -handhabung
Die Teile kommen nach der Bearbeitung oder dem Formen mit Ölen und Rückständen an. Diese müssen vor der Montage entfernt werden. Ultraschallreinigungsbäder beseitigen hartnäckigen Schmutz. Das Bad nutzt hochfrequente Schallwellen, um die Partikel abzuschütteln. Nach der Reinigung werden die Teile in versiegelte Beutel verpackt. Die Mitarbeiter handhaben sie mit Handschuhen oder Pinzetten. Unbedeckte Finger hinterlassen Öle, die Staub anziehen. Selbst ein winziger Fingerabdruck auf einer Linse kann Licht streuen. Dieses Streulicht erzeugt Rauschen im Signal. Bei einem Rauchmelder bedeutet Rauschen Fehlalarme. Bei Spektroskopiegeräten bedeutet Rauschen fehlerhafte Daten.
Klebeverbindung vs. mechanische Montage
Zwei Hauptmethoden verbinden Bauteile: Klebstoffe und mechanische Befestigungselemente. Beim Kleben werden Spezialklebstoffe verwendet, die unter Hitze oder UV-Licht aushärten. Diese Klebstoffe erzeugen starke, dauerhafte Verbindungen und dichten zudem Spalten ab, durch die Staub eindringen könnte. Die mechanische Befestigung erfolgt mit Schrauben, Klammern oder Federn. Diese Methode ermöglicht die Demontage für Reparaturen, lässt aber winzige Spalten zurück, durch die Verunreinigungen eindringen können. Für eine abgedichtete optische Detektionskammer ist das Kleben oft die bessere Wahl. Es bietet eine dichtere Abdichtung und reduziert die Anzahl der Bauteile. Die mechanische Befestigung eignet sich besser, wenn Komponenten ausgetauscht werden müssen. Die Wahl hängt von der Anwendung und den Serviceanforderungen ab.
Verwendung von Autokollimatoren und Interferometern
Autokollimatoren messen Winkelausrichtungen mit höchster Präzision. Sie projizieren einen Lichtstrahl und messen dessen Reflexion. Jede Neigung der Oberfläche zeigt sich als Verschiebung des reflektierten Strahls. Dieses Werkzeug hilft Anwendern, Spiegel und Linsen exakt auszurichten. Interferometer gehen noch einen Schritt weiter. Sie nutzen die Interferenz von Lichtwellen, um Abstände und Oberflächen zu messen. Diese Geräte können Abweichungen erfassen, die kleiner als eine Lichtwellenlänge sind. Beide Instrumente liefern während der Ausrichtung Echtzeit-Feedback.
Iterative Anpassung optischer Pfade
Die Ausrichtung ist kein einmaliger Vorgang. Techniker justieren, messen und justieren erneut. Jede Anpassung verändert den Lichtweg geringfügig. Daher überprüfen sie die Ausrichtung nach jeder Änderung. Dieser iterative Prozess wird fortgesetzt, bis das Signal seinen Maximalwert erreicht. Automatisierte Abläufe beschleunigen diesen Vorgang. Systeme wie QuickSet und Tune führen die Ausrichtungsschritte automatisch durch. Sie finden die optimale Position schneller als ein Mensch. Dennoch überwacht ein erfahrener Techniker den Prozess. Das menschliche Auge erkennt Probleme, die der Software möglicherweise entgehen.
Dichtheitsprüfung und Druckvalidierung
Eine abgedichtete Kammer muss dicht bleiben. Helium-Dichtheitsprüfungen gelten als Goldstandard. Die Kammer wird mit Heliumgas gefüllt. Anschließend wird mit einem Massenspektrometer nach austretendem Gas gesucht. Heliummoleküle sind winzig. Sie gelangen durch Spalten, die für größere Moleküle unzugänglich sind. Bleibt das Helium in der Kammer, ist sie dicht. Druckprüfungen funktionieren anders. Die Kammer wird unter Druck gesetzt, und der Druckabfall wird beobachtet. Ein konstanter Druck bedeutet, dass keine Lecks vorhanden sind. Diese Tests decken Probleme auf, bevor die Kammer versendet wird.
Funktionstests zur Sensitivität und Falschalarmrate
Der abschließende Test überprüft die Funktion der Kammer. Mitarbeiter setzen sie kontrollierten Rauchmengen aus und messen die Reaktionsgeschwindigkeit des Detektors. Zusätzlich wird ein Test mit sauberer Luft durchgeführt, um Fehlalarme auszuschließen. Eine gut funktionierende Kammer reagiert schnell auf echten Rauch, ignoriert aber Staub und Licht. Die Empfindlichkeitseinstellung ist entscheidend. Zu hohe Empfindlichkeit führt zu Fehlalarmen, zu geringe Empfindlichkeit zu übersehenden Bränden. Die Hersteller optimieren jede Kammer individuell. Jedes Testergebnis wird für die Qualitätssicherung dokumentiert. Diese Rückverfolgbarkeit ist hilfreich, falls später Probleme auftreten.
Sowohl Ionisations- als auch Fotodetektoren durchlaufen ähnliche Tests. Ionisationsdetektoren nutzen eine radioaktive Quelle anstelle von Licht. Dennoch erfordern sie eine saubere Montage und sorgfältige Kalibrierung. Die Fertigungsqualität beeinflusst beide Detektortypen gleichermaßen. Eine gut konstruierte Kammer erfüllt ihren Zweck über Jahre. Eine schlecht konstruierte versagt genau dann, wenn es darauf ankommt. Deshalb wird jedem Schritt, von der Reinigung bis zum abschließenden Test, die gleiche Aufmerksamkeit gewidmet. Das Ergebnis ist ein Sensor, dem Sie Ihre Sicherheit anvertrauen können.
Partnerschaft mit NOBLE für Herstellung einer optischen Detektionskammer

NOBLE ist mehr als nur ein Produktionsbetrieb. Wir sind Ihr Komplettanbieter für Fertigung. Wir begleiten Sie von der ersten Idee bis zum fertigen, geprüften Produkt. Unser Team unterstützt Sie bei der Entwicklung fertigungsgerechter Teile. Wir nennen das „Design for Manufacturability“ (DFM). Wenn Sie uns eine Idee vorstellen, betrachten wir sie mit frischem Blick. Wir finden Wege, Kosten zu senken, die Qualität zu steigern und die Produktion zu beschleunigen. Diese frühzeitige Unterstützung spart Ihnen später Zeit und Geld.
Unsere Full-Service-Leistungen
Interne Unterstützung für fertigungsgerechtes Design (DFM)
Unsere Ingenieure treffen sich frühzeitig mit Ihrem Team. Wir prüfen Ihre Zeichnungen und weisen auf mögliche Probleme hin. Vielleicht ist eine Wandstärke für das Spritzgießen zu gering. Vielleicht ist eine Toleranz zu eng. Wir schlagen Änderungen vor, die die Fertigung des Bauteils vereinfachen. So bleibt Ihr Rauchmelder kostengünstig, ohne dass die Qualität darunter leidet. Wir unterstützen Sie auch bei der Auswahl der richtigen Materialien. Aluminium eignet sich gut für die Wärmeübertragung. Zink ist ideal für komplexe Formen. Kupfer ist für hitzebeständige Module geeignet. Diese Materialwahl ist entscheidend für die Leistungsfähigkeit Ihres Brandschutzgeräts.
Komplette Montage- und Testdienstleistungen
Wir fertigen nicht nur Einzelteile. Wir montieren für Sie die komplette optische Detektionskammer. Unser Reinraum schützt die empfindliche Optik vor Staub. Unsere Techniker verkleben, justieren und testen jede Einheit. Die Qualität wird mit Koordinatenmessgeräten, Profilometern und Dichtheitsprüfungen sichergestellt. Jede Kammer wird vor dem Versand geprüft. So erhalten Sie ein fertiges Produkt und keine Einzelteile. Konzentrieren Sie sich auf den Vertrieb Ihres fotoelektrischen Detektors – wir kümmern uns um die Fertigung.
Zertifizierungen und Qualitätssicherung
Qualitätsmanagement nach ISO 9001:2015 zertifiziert
Qualität ist bei NOBLE nicht nur ein Versprechen, sondern gelebte Praxis. Unsere ISO 9001:2015-Zertifizierung belegt, dass wir strenge Qualitätsmanagementpraktiken anwenden. Jeder Prozess wird dokumentiert, jeder Mitarbeiter geschult und jedes Produkt lückenlos nachverfolgt. Dieser Standard deckt alles vom Einkauf bis zur Endkontrolle ab. Wenn Sie mit uns zusammenarbeiten, wissen Sie genau, was Sie bekommen. Diese Zuverlässigkeit ist entscheidend für Brandmeldeanlagen, die jederzeit einwandfrei funktionieren müssen.
ISO 13485:2016-Konformität für Medizinprodukte
Wir erfüllen auch die Norm ISO 13485:2016. Diese Zertifizierung gilt für Medizinprodukte und erfordert noch strengere Kontrollen als die allgemeine Qualitätsnorm. Unsere Prozesse dokumentieren jeden Schritt mit größter Sorgfalt. Dies ist wichtig, wenn Ihre optische Kammer in medizinischen Überwachungsgeräten zum Einsatz kommt. Dieselbe Sorgfalt kommt auch Ihren Rauchmeldern zugute. Strenge Dokumentation bedeutet weniger Fehler und höhere Zuverlässigkeit.
Fachkompetenz in der Metall- und Kunststoffbearbeitung
Fortschrittliche CNC-Bearbeitung und Spritzguss
Wir bearbeiten sowohl Metall- als auch Kunststoffteile. Unsere CNC-Maschinen fertigen präzise Bauteile für Kleinserien und Prototypen. Sie profitieren von kurzen Lieferzeiten ohne Werkzeugkosten. Für größere Stückzahlen setzen wir auf Spritzguss. Dieses Verfahren ermöglicht die Herstellung komplexer Formen mit dünnen Wänden zu geringen Stückkosten. Für die Fertigung großer Stückzahlen von Metallteilen bieten wir außerdem Druckguss an. Diese Methode liefert gleichbleibende Ergebnisse über Tausende von Teilen. Jedes Verfahren hat seine Vorteile, und wir helfen Ihnen, das richtige für Sie zu finden.
Präzision und Wiederholgenauigkeit für kritische Bauteile
Optische Bauteile erfordern engste Toleranzen. Schon kleinste Abweichungen können den gesamten Lichtweg beeinträchtigen. Unsere Maschinen halten diese Toleranzen Bauteil für Bauteil ein. Für spezielle Oberflächen setzen wir fortschrittliche Beschichtungsverfahren wie die chemische Gasphasenabscheidung (CVD) und die Atomlagenabscheidung (ALD) ein. CVD trägt dünne Schichten auf, die Streulicht absorbieren. ALD baut Beschichtungen Atomlage für Atomlage auf und ermöglicht so eine präzise Steuerung. Diese Techniken gewährleisten die Genauigkeit Ihres fotoelektrischen Detektors und tragen dazu bei, Fehlalarme in Ihrer Brandmeldeanlage zu vermeiden. Jeder von uns produzierte Rauchmelder funktioniert nach demselben Prinzip. Diese Wiederholgenauigkeit schützt Leben.
Der Bau einer optischen Detektionskammer erfordert sorgfältige Planung, die Auswahl geeigneter Materialien und präzise Montage. Jeder Schritt ist entscheidend. Ein Rauchmelder muss ein Feuer schnell erkennen. Ein fotoelektrischer Sensor benötigt eine saubere Optik, um kleinste Rauchpartikel zu erfassen. Die Kammerwände absorbieren Streulicht. Die Dichtungen halten Staub fern. All diese Details entscheiden über die Funktionsfähigkeit des Melders.
Die Qualitätskontrolle ist ein fortlaufender Prozess. Jeder Rauchmelder wird auf Dichtheit und Empfindlichkeit geprüft. Ein guter Melder ignoriert Staub, reagiert aber zuverlässig auf echten Rauch. Dieses optimale Verhältnis schützt Häuser vor Bränden ohne Fehlalarme. Sowohl fotoelektrische als auch ionisierende Rauchmelder zeichnen sich durch eine solide Fertigung aus. Zuverlässige Rauchmelder sind die Basis für sicheres Brandschutz.
Setzen Sie auf NOBLE für zertifizierte Qualität. Unser ISO 9001:2015-System gewährleistet, dass jede Kammer strengen Standards entspricht. Wir übernehmen Konstruktion, Bearbeitung, Montage und Prüfung. Ihre Detektoren verdienen diese Sorgfalt.
Häufig gestellte Fragen zur Herstellung optischer Detektionskammern
Worin besteht der Unterschied zwischen fotoelektrischen und ionisierenden Rauchmeldern?
Ein fotoelektrischer Rauchmelder nutzt Infrarotlicht, um Rauch zu erkennen. Ein Ionisationsrauchmelder verwendet eine radioaktive Quelle. Beide Melder detektieren Brände. Fotoelektrische Melder erkennen langsam fortschreitende Brände, Ionisationsrauchmelder hingegen schnell fortschreitende. Beide Meldertypen sind wichtig für den Brandschutz. Ein fotoelektrischer Sensor eignet sich gut für Schwelbrände.
Wie verhindert die Kammer Fehlalarme durch Sonnenlicht?
Das Labyrinth blockiert Außenlicht, lässt aber Rauch eindringen. Die Wände absorbieren Streulicht. Dadurch wird verhindert, dass der Sensor Sonnenlicht fälschlicherweise als Feuer interpretiert. Viele Rauchmelder nutzen dieses Prinzip. Die Kammer verhindert Fehlalarme. Rauch eines Brandes dringt ungehindert in das Labyrinth ein. Der Melder erkennt nur echten Rauch. Diese Melder benötigen Dunkelheit.
Warum benötigen Kammerwände spezielle Beschichtungen?
Beschichtungen verhindern, dass Streulicht den Detektor erreicht. Dadurch werden Fehlalarme reduziert. Dasselbe Prinzip gilt in der Spektroskopie. Die Infrarotspektroskopie benötigt diese Kontrolle. Die Absorption der Wände beeinflusst die Signalqualität. Eine gute Infrarotabsorption trägt zu sauberen Messwerten bei. Eine gute Absorption bedeutet präzise Detektoren.
Welche Materialien eignen sich am besten für den Kammerkörper?
Kunststoffe eignen sich gut für in Serie gefertigte Rauchmelder. Metalle wie Aluminium sind für industrielle Rauchmelder besser geeignet. Die Materialwahl beeinflusst Kosten und Leistung. Ein guter Rauchmelder benötigt hochwertige Materialien. Brandschutz hängt von zuverlässigen Rauchmeldern ab. Ein Rauchmelder muss Brände schnell erkennen.
Wie kann man prüfen, ob eine Kammer ordnungsgemäß abgedichtet ist?
Helium-Lecktests decken selbst kleinste Spalten auf. Die Kammer wird mit Helium gefüllt. Anschließend wird geprüft, ob Gas austritt. Eine dichte Abdichtung schützt die Optik vor Staub und somit den Detektionsbereich.
Können diese Kammern auch für andere Zwecke als die Raucherkennung eingesetzt werden?
Ja. Sie helfen bei der Endpunkterkennung in chemischen Prozessen. Sie eignen sich auch zur Überwachung der Luftqualität. Dieselbe Optik erkennt Rauchpartikel. Infrarotlicht hilft bei der Materialidentifizierung. Ein Detektor kann vieles messen. Raucherkennung ist eine Anwendungsmöglichkeit. Infrarotdetektoren eignen sich dafür hervorragend.
Warum ist die Ausrichtung in diesen Kammern so wichtig?
Ein winziger Fehler kann das Signal halbieren. Der Melder könnte Rauch sogar komplett übersehen. Ein Brandmelder erfordert Präzision. Techniker verwenden Autokollimatoren, um die Lichtquelle exakt auszurichten. Dadurch wird die Zuverlässigkeit der Brandmeldeanlage gewährleistet. Rauchmelder benötigen eine präzise Ausrichtung.
Wie testen Hersteller die Empfindlichkeit ihrer Detektoren?
Die Arbeiter setzen den Melder kontrollierten Rauchmengen aus und messen die Reaktionszeit. Sie testen ihn auch mit sauberer Luft. Der Melder muss schnell auf ein echtes Feuer reagieren und darf Staub nicht stören. Für Schwelbrände eignet sich ein fotoelektrisches Modell am besten. Der Melder nutzt Rauchpartikel, um Alarm auszulösen.







