
Ein medizinischer Verteiler ist ein Block mit Kanälen und Anschlüssen, der den Flüssigkeits- oder Gasfluss in Geräten wie Infusionspumpen oder Anästhesiegeräten steuert. Seine Präzision beeinflusst direkt die Patientensicherheit und die Funktionsfähigkeit des Geräts. Das falsche Material oder Verfahren kann zu Geräteausfällen, Rückrufen oder Patientenschäden führen – hier erfahren Sie, wie Sie dies vermeiden. Wie wählen Sie das richtige Material und das passende Bearbeitungsverfahren, um strenge medizinische Standards zu erfüllen und gleichzeitig die Kosten niedrig zu halten? Dieser Leitfaden behandelt Materialien, Verfahren, Designaspekte, Qualitätsstandards und die Wahl eines Partners. Die Bearbeitung medizinischer Verteiler erfordert höchste Präzision und Sicherheit, insbesondere bei komplexen Geometrien und biokompatiblen Materialien. Mit NOBLE erhalten Sie im Bereich der medizinischen CNC-Bearbeitung umfassende Fertigungskompetenz für Prototypen und die Serienproduktion. So stellen wir sicher, dass jeder Bearbeitungsschritt für medizinische Verteiler den strengen Branchenanforderungen entspricht. Die Herstellung medizinischer Geräte erfordert Präzision, Sicherheit und zuverlässige Prozesse.
Materialauswahlkriterien für Bearbeitung von medizinischen Verteilerblöcken
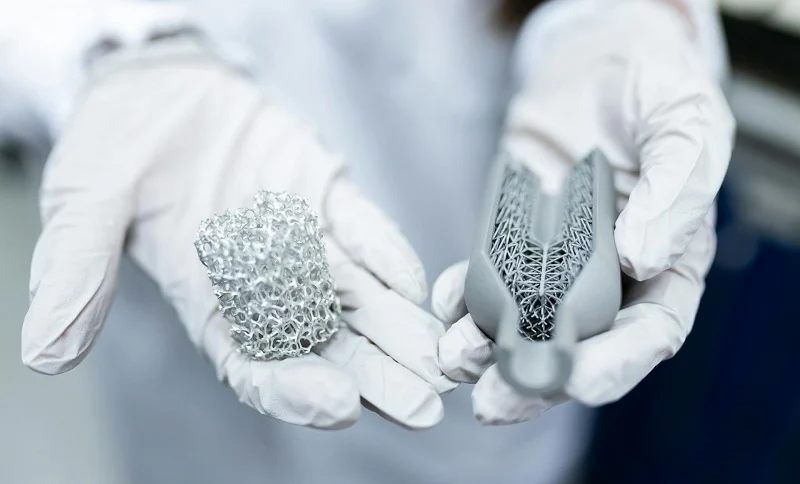
Die Wahl des richtigen Materials für die Bearbeitung von Medizinprodukten erfordert ein ausgewogenes Verhältnis zwischen Sicherheit, Sterilisierbarkeit und Kosten. Die wichtigsten Faktoren sind Biokompatibilität, Sterilisationsverträglichkeit und mechanische Festigkeit. Nur wenn dieses Gleichgewicht gefunden wird, ist die sichere und zuverlässige Funktion des Produkts gewährleistet.
Biokompatibilität und regulatorische Standards
Einhaltung von Biokompatibilitäts- und regulatorischen Standards
Alle in Medizinprodukten verwendeten Materialien müssen Biokompatibilitätstests gemäß anerkannten Standards bestehen. Diese Tests prüfen die Reaktion eines Materials mit lebendem Gewebe und bestätigen die Sicherheit durch Implantatstudien. Materialien, die diese Tests bestehen, sind unbedenklich für den Kontakt mit Körperflüssigkeiten. Dies ist insbesondere für orthopädische und andere medizinische Implantate relevant. Beim CNC-Verfahren müssen reizfreie Materialien verwendet werden. Biokompatibilität ist das wichtigste Kriterium bei der Materialauswahl. Die CNC- Bearbeitung darf keine Verunreinigungen einbringen, die die Biokompatibilität beeinträchtigen. Dies ist für Implantate von entscheidender Bedeutung.
Anforderungen an implantierbare vs. Einwegprodukte
Der Verwendungszweck verändert die Materialanforderungen. Bei implantierbaren Medizinprodukten muss das Material jahrelang halten. Es muss korrosionsbeständig sein und seine Materialintegrität über die Zeit beibehalten. Die FDA schreibt umfangreiche Tests für Implantate vor. Die CNC-Bearbeitung implantierbarer Komponenten erfordert engere Toleranzen. Für Einwegverteiler gelten andere Regeln. Die hier verwendeten biokompatiblen Materialien können unterschiedlich sein. Ein Einwegverteiler kann beispielsweise aus einem Polymer anstelle von Metall bestehen. Diese Wahl beeinflusst den gesamten CNC-Prozess. Die Bearbeitung von Polymeren unterscheidet sich von der Bearbeitung von Metallen. Werkzeuge, Schnittgeschwindigkeiten und Vorschübe müssen angepasst werden. Orthopädische Implantate erfordern weiterhin höchste Qualität. Der CNC-Prozess muss den Materialeigenschaften entsprechen.
Mechanische und chemische Eigenschaften
Festigkeit, Korrosionsbeständigkeit und thermische Stabilität
Ein medizinischer Verteiler muss druckbeständig sein, ohne zu lecken. Festigkeit ist entscheidend. Edelstahl 316L bietet gute Korrosionsbeständigkeit und Festigkeit. Titanlegierungen weisen ein höheres Festigkeits-Gewichts-Verhältnis auf. Dies ist insbesondere für tragbare medizinische Geräte wichtig. Auch die thermische Stabilität spielt eine Rolle. Viele medizinische Geräte werden autoklaviert. Das Material muss seine Form über wiederholte Zyklen hinweg beibehalten. Bei orthopädischen Implantaten gewährleistet diese thermische Stabilität, dass sich das Implantat nicht verformt. Die CNC-Bearbeitung dieser Materialien erfordert eine sorgfältige Werkzeugauswahl. Härtere Materialien führen zu schnellerem Werkzeugverschleiß. Dies beeinflusst die CNC-Bearbeitungskosten und die Zykluszeit. Die Medizintechnik verlangt von jedem CNC-Lauf gleichbleibende Ergebnisse.
Flüssigkeitsverträglichkeit und chemische Inertheit
Der Verteiler transportiert Flüssigkeiten oder Gase. Das Material darf nicht mit diesen reagieren. Chemische Inertheit ist unerlässlich. Manche Medikamente können bestimmte Metalle korrodieren oder Polymere aufquellen lassen. Kompatibilitätstests bestätigen die Wirksamkeit. Für medizinische Anwendungen muss bekannt sein, welche Flüssigkeiten durch das Gerät fließen. Dies bestimmt die Wahl zwischen einem Metall wie 316L oder einem Polymer wie PEEK. Auch der CNC-Prozess variiert je nach den chemischen Eigenschaften des Materials. Bei der CNC-Bearbeitung entsteht bei manchen Materialien gesundheitsschädlicher Staub. Dies erfordert eine spezielle Belüftung. Hersteller von Medizinprodukten müssen all diese Faktoren berücksichtigen.
Abwägung von Kosten und Bearbeitbarkeit
Rohmaterialkosten vs. Bearbeitungszeit
Die Materialkosten sind nur ein Teilaspekt. Die Bearbeitungszeit ist oft teurer als das Rohmaterial selbst. Ein günstigeres, aber schwer zu bearbeitendes Material kann die Kosten in die Höhe treiben. Titan ist teuer in der Anschaffung und Bearbeitung. Es erfordert niedrige Schnittgeschwindigkeiten und Spezialwerkzeuge. Für medizinische Anwendungen können die Vorteile die Kosten jedoch rechtfertigen. Der CNC-Ansatz muss für jedes Material optimiert werden. Erfahrung mit Materialien in medizinischer Qualität zahlt sich aus. Die Zusammenarbeit mit einem Partner wie NOBLE ermöglicht Ihnen den Zugang zu dessen Expertise in der Medizintechnik. NOBLE unterstützt Sie dabei, den CNC-Ansatz optimal auf Ihre Bedürfnisse abzustimmen.
Lebenszykluskostenanalyse für Produktionsvolumina
Bei der Serienfertigung summieren sich kleine Einsparungen pro Teil. Ein Material, das sich schneller bearbeiten lässt, kann Tausende von Euro einsparen. Bei kundenspezifischen Verteilern in geringen Stückzahlen ist der Materialpreis weniger wichtig. Rüst- und Programmierzeit spielen eine größere Rolle. Bei orthopädischen Implantaten wird die Materialwahl oft durch den klinischen Bedarf bestimmt. Bei Einwegverteilern sind die Kosten ein wichtigerer Faktor. Entscheidend ist es, Biokompatibilität, Leistung und Kosten in Einklang zu bringen. Die CNC-Strategie muss auf das Produktionsvolumen abgestimmt sein.
Hochwertige Werkstoffe für die Bearbeitung von medizinischen Verteilerblöcken
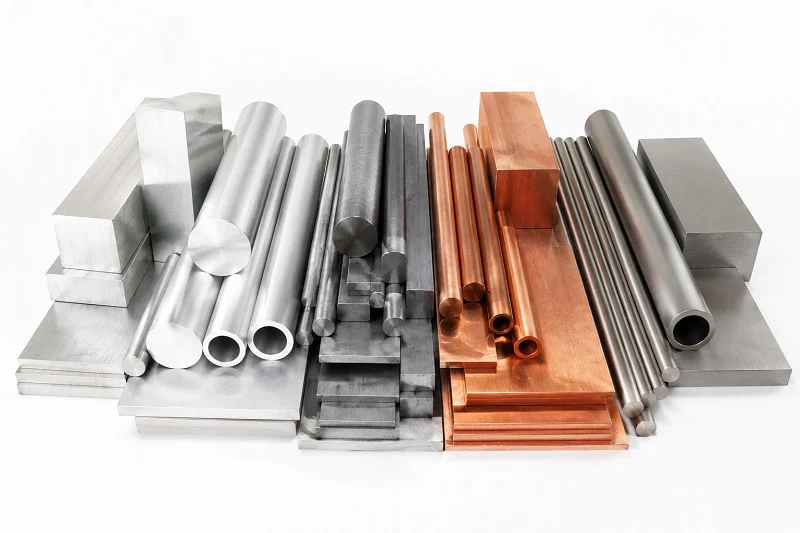
Die Wahl des richtigen Materials für die Bearbeitung von medizinischen Verteilerblöcken lässt sich in drei Hauptgruppen unterteilen. Jede Gruppe bietet spezifische Vorteile. Die Entscheidung hängt vom jeweiligen Gerät, dem Budget und der benötigten Stückzahl ab.
Edelstahl (316L und 17-4 PH)
Eigenschaften und gängige Anwendungen
Edelstahl 316L ist der Standard für viele medizinische Anwendungen. Er bietet eine optimale Kombination aus Festigkeit, Korrosionsbeständigkeit und Kosten. Die Zahlen belegen seine hervorragende Eignung. 316L weist eine Zugfestigkeit zwischen 580 und 680 MPa auf. Seine Streckgrenze liegt zwischen 480 und 580 MPa. Das Material lässt sich um 35 bis 50 Prozent dehnen, bevor es bricht. Das bedeutet, es hält Belastungen stand, ohne zu brechen. Die Härte liegt zwischen 200 und 230 HV.
Molybdän (2–3 %) trägt wesentlich zur Beständigkeit gegen Lochfraß und Spaltkorrosion in chloridreichen Umgebungen bei. Dies ist der Hauptunterschied zwischen 316L und 304L und macht 316L zur deutlich besseren Korrosionsbeständigkeit in Körperflüssigkeiten und zur ersten Wahl für anspruchsvolle Implantatanwendungen.
| Eigenschaft | Typischer Wert (Ist-Zustand) |
| Zugfestigkeit | 580–680 MPa |
| Streckgrenze (0.2 % Offset) | 480–580 MPa |
| Bruchdehnung | 35-50% |
| Härte | 200–230 HV |
Dadurch eignet sich 316L ideal für Implantate, die jahrelang im Körper verbleiben. Es wird auch für chirurgische Einweginstrumente und endoskopische Geräte verwendet. 17-4 PH bietet höhere Festigkeit für Bauteile, die besonders hart sein müssen. Die CNC-Bearbeitung dieser Stähle erfordert scharfe Werkzeuge und eine gute Kühlung. Die Bearbeitung von chirurgischen Instrumenten ist auf diese Stahlsorten angewiesen, um gleichbleibende Ergebnisse zu erzielen. Für orthopädische Implantate bietet 316L die notwendige Zähigkeit für den Langzeiteinsatz.
Oberflächenbearbeitung für Sauberkeit und Korrosionsbeständigkeit
Die Oberflächenbeschaffenheit ist bei medizinischen Verteilern von großer Bedeutung. Nach der Bearbeitung müssen Grate entfernt und die Oberfläche geglättet werden. Elektropolieren ist ein gängiges Verfahren. Dabei wird eine dünne Metallschicht abgetragen und eine saubere Oberfläche erzielt.
| Anforderungen | Erreichter Ra-Wert |
| Standardmäßiges Elektropolieren (AISI 316L) | ≤ 0.4 μm |
| Standard für Anwendungen mit ultrahoher Reinheit | ≤ 0.38 μm (15 μin) |
| Extremfall für Anwendungen mit ultrahoher Reinheit | ≤ 0.25 μm (10 μin) |
Bei orthopädischen Implantaten verringert eine glatte Oberfläche das Risiko der Bakterienanhaftung und erhöht die Korrosionsbeständigkeit. Der CNC-Bearbeitungsprozess muss ausreichend Material für die Nachbearbeitungsschritte belassen, um sicherzustellen, dass das Endprodukt alle Anforderungen erfüllt. Die Medizintechnik verlangt diese Präzision.
Titanlegierungen (Gütegrad 5 und Gütegrad 23)
Hohes Festigkeits-Gewichts-Verhältnis und Biokompatibilität
Titan ist die erste Wahl, wenn es auf jedes Gramm ankommt. Die Güteklassen 5 (Ti-6Al-4V) und 23 bieten ein hervorragendes Verhältnis von Festigkeit zu Gewicht. Diese Werkstoffe wiegen etwa halb so viel wie Stahl. Sie bestehen Biokompatibilitätstests mit Bravour. Dadurch eignen sie sich ideal für Implantate, die lange halten müssen. Viele orthopädische Implantate bestehen aus Titan, da es sich gut mit dem Knochen verbindet. Das Material ist beständig gegen Korrosion durch Körperflüssigkeiten. Für die Herstellung von Medizinprodukten bietet Titan einzigartige Vorteile. Die CNC-Bearbeitung von Titan erfordert Erfahrung und die richtigen Werkzeuge. Die Biokompatibilität des Materials macht es zur ersten Wahl für anspruchsvolle Anwendungen.
Bearbeitungsherausforderungen und Kostenüberlegungen
Titan ist schwer zu bearbeiten. Es erhitzt sich schnell und verschleißt die Werkzeuge stark. Niedrige Schnittgeschwindigkeiten und ein hoher Kühlmitteldurchfluss sind erforderlich. Dies erhöht Bearbeitungszeit und -kosten. Auch der Rohmaterialpreis ist höher als der von Stahl. Für viele medizinische Anwendungen rechtfertigen die Vorteile jedoch den Preis. Bauteile, die leicht und gleichzeitig stabil sein müssen, werden häufig aus Titan gefertigt. Die CNC-Strategie muss dies berücksichtigen. Die Zusammenarbeit mit einem Partner, der sich mit Titan auskennt, spart Zeit und Geld. NOBLE verfügt über umfassende Erfahrung mit diesem Werkstoff für die Bearbeitung von Verteilerblöcken in der Medizintechnik.
Hochleistungspolymere (PEEK, ULTEM und Polycarbonat)
Leichtgewicht, Chemikalienbeständigkeit und Transparenz
Polymere bieten eine Reihe von Vorteilen. Sie sind leicht und chemikalienbeständig. PEEK ist ein Hochleistungspolymer, das in manchen Anwendungen Metall ersetzen kann. Es ist für wiederholte Sterilisationszyklen geeignet. ULTEM zeichnet sich durch gute Festigkeit und Hitzebeständigkeit aus. Polycarbonat ist aufgrund seiner Schlagfestigkeit ideal für transparente Verteiler. Der Flüssigkeitsfluss durch das Gerät ist sichtbar, was die Diagnostik und Prüfung erleichtert. Andere Polymere wie RADEL, Acryl, COC und COP eignen sich gut für verklebte Verteiler. PVC und Polysulfon werden ebenfalls in bestimmten medizinischen Anwendungen eingesetzt. Die Materialwahl hängt von den Anforderungen des jeweiligen Geräts ab. Für Implantate bieten Polymere eine leichtere Alternative zu Metallen.
CNC-Bearbeitung vs. Spritzguss für Polymerverteiler
Die Produktionsmenge bestimmt das optimale Verfahren. Bei geringen Stückzahlen ist die spanende Bearbeitung die beste Wahl. Es fallen keine Kosten für Spezialwerkzeuge an. Bei 500 Einheiten liegen die Stückkosten zwischen 50 und 150 US-Dollar. Spritzguss ist ab 1,000 Einheiten sinnvoll. Die Werkzeugkosten können jedoch 5,000 bis 20,000 US-Dollar oder mehr betragen.
| Fertigungsmetrik | CNC Dienstleister | Spritzguss |
| Wirtschaftlicher Produktionsbereich | 1 zu 500 Einheiten | 1,000+ Einheiten |
| Werkzeugkosten | 0 € (Keine Sonderanfertigungen erforderlich) | Hoch (5,000–20,000 $+) |
| Produktionsvolumen | Kostenbereich pro Teil | |
| - | - | |
| Prototyp (1-10 Teile) | 200–500 $+ | |
| Geringe Stückzahl (10-500 Teile) | $ 50-150 | |
| Mittleres Volumen (500-5,000 Teile) | $ 20-50 | |
| Hohes Volumen (5,000-50,000 Teile) | $ 10-20 | |
| Massenproduktion (50,000+ Teile) | $ 5-15 |
Für PEEK eignen sich Vollhartmetallwerkzeuge mit Mikrokornstruktur und positivem Spanwinkel am besten. Der CNC-Prozess muss für jedes Polymer individuell angepasst werden. Unterschiedliche Materialien lassen sich unterschiedlich bearbeiten. Die richtige Vorgehensweise spart Zeit und sichert die Qualität. Bei Implantaten muss die Bearbeitung sauber und präzise erfolgen. Materialwahl und Bearbeitungsprozess bilden zusammen die Grundlage für ein sicheres und zuverlässiges Implantat. Die Medizintechnik verlangt nichts weniger.
NOBLE, ein führender Fertigungspartner in China, verfügt über das Know-how, alle diese Materialien für Ihre Projekte im Bereich der Bearbeitung von Medizinteilen zu verarbeiten. Wir unterstützen Sie bei einem reibungslosen Übergang vom Prototyp zur Serienproduktion.
Prozesse für die Bearbeitung von medizinischen Verteilerblöcken
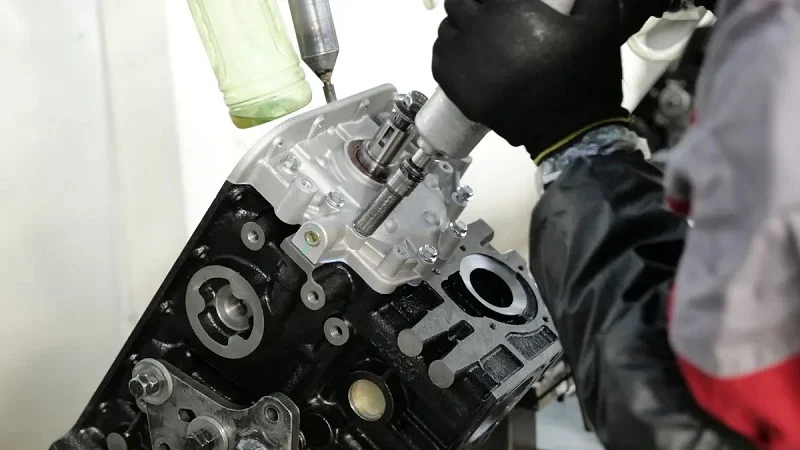
Das richtige Bearbeitungsverfahren für medizinische Verteiler hängt von der Komplexität des Bauteils ab. Einfache Blöcke mit geraden Kanälen lassen sich problemlos auf 3-Achs-Maschinen bearbeiten. Komplexe Konstruktionen mit abgewinkelten Anschlüssen erfordern 5-Achs-Bearbeitung. Kleine Bauteile in großen Stückzahlen werden häufig auf Langdrehautomaten gefertigt. Jedes Verfahren hat seine Berechtigung in der Medizintechnik.
CNC Fräsen und CNC-Drehen
CNC-Fräsen und -Drehen bilden das Rückgrat der meisten Fertigung von medizinischen Verteilerblöcken. Bei diesen Verfahren wird Material von einem massiven Block abgetragen, um Kanäle, Anschlüsse und Befestigungselemente zu erzeugen – die Wahl zwischen 3-Achs- und 5-Achs-Bearbeitung beeinflusst die realisierbaren Geometrien.
3-Achsen vs. 5-Achsen-Bearbeitung
Eine 3-Achs-Maschine bewegt das Schneidwerkzeug entlang der X-, Y- und Z-Koordinaten. Sie eignet sich gut für Verteiler mit geraden Kanälen und aus einer Richtung gebohrten Anschlüssen. Die Einrichtung ist einfach und die Zykluszeiten bleiben vorhersehbar. Viele Einwegverteiler fallen in diese Kategorie.
Die 5-Achs-Bearbeitung ermöglicht die Rotation um zwei zusätzliche Achsen. Dadurch kann das Werkzeug das Werkstück aus nahezu jedem Winkel anfahren. Für die medizinische CNC-Bearbeitung eröffnet diese Möglichkeit neue Konstruktionsoptionen. Schräge Anschlüsse, gekrümmte Kanäle und Hinterschneidungen werden realisierbar. Der Nachteil sind höhere Maschinenkosten und eine komplexere Programmierung.
Aus praktischer Sicht ist die Geometrie ausschlaggebend. Benötigt Ihr Krümmer Anschlüsse mit komplexen Winkeln, ist ein 5-Achs-Krümmer die beste Wahl. Liegen alle Anschlüsse in einer oder zwei Ebenen, spart ein 3-Achs-Krümmer Kosten, ohne die Qualität zu beeinträchtigen.
Mehrachsig für schräge Anschlüsse und komplexe Geometrien
Mehrachsige Bearbeitung spielt ihre Stärken aus, wenn Anschlüsse in präzisen Winkeln aufeinandertreffen müssen. Ventilgehäuse oder Hydraulikverteiler erfordern oft Positionstoleranzen von ±0.02 mm oder besser. Diese Präzision setzt Maschinen voraus, die enge Toleranzen über mehrere Achsen hinweg einhalten können. FabVector bietet mit seinem 5-Achs-Service eine Positioniergenauigkeit von ±0.005 mm für seine Maschinen. Diese Genauigkeit gewährleistet, dass jeder Anschluss exakt an der vorgesehenen Position sitzt.
Zu den spezifischen Bearbeitungsschritten in der medizinischen CNC-Bearbeitung gehören das Fräsen großer Flächen, das Profilfräsen, das Bohren von Durchgangslöchern, das Aufbohren von vertieften Schraubenköpfen, das Reiben für glatte Bohrungen und das Gewindefräsen für Innengewinde. Jeder Bearbeitungsschritt erfordert eine eigene Werkzeugstrategie und spezifische Drehzahlparameter. Bei der Bearbeitung von Medizinprodukten müssen die Materialeigenschaften berücksichtigt werden. Titan beispielsweise benötigt geringere Drehzahlen und einen höheren Kühlmitteldurchfluss, um eine Wärmeentwicklung zu vermeiden.
Schweizer Bearbeitung für kleine, präzise Bauteile
Die Schweizer Bearbeitung bietet einen anderen Ansatz für Kleinteile. Das Werkstück rotiert, während es durch eine Führungsbuchse gleitet. Die Schneidwerkzeuge bleiben stationär oder bewegen sich nur minimal. Diese Konstruktion bietet eine außergewöhnliche Unterstützung im Bereich der Bearbeitungszone, wodurch Durchbiegungen reduziert und die Genauigkeit verbessert werden.
Vorteile für Teile mit hohen Stückzahlen und engen Toleranzen
Schweizer Maschinen zeichnen sich durch ihre Fähigkeit aus, kleine, komplexe Teile in großen Stückzahlen zu fertigen. Sie halten enge Toleranzen präzise und ohne Abweichungen ein – Teil für Teil. Für die Bearbeitung von Medizingeräten ist diese Präzision von enormer Bedeutung. Die Patientensicherheit hängt davon ab, dass jedes einzelne Bauteil die gleichen Spezifikationen erfüllt.
Die Zahlen sprechen für sich. Die Schweizer Drehautomatik reduziert die Zykluszeiten komplexer Teile im Vergleich zum konventionellen Drehen mit mehreren Aufspannungen um 30–70 %. Nehmen wir ein Teil, dessen Bearbeitung auf herkömmlichen Maschinen in drei Aufspannungen 8 Minuten dauert. Mit einer einzigen Aufspannung in der Schweizer Drehautomatik ist es in 3 Minuten fertig. Das entspricht einer Reduzierung der Zykluszeit um 62.5 %. Bei der Serienfertigung summieren sich diese Einsparungen schnell.
Reduzierung von Materialabfällen und Effizienzsteigerung der Zykluszeit
Die Schweizer Bearbeitung reduziert zudem den Materialverbrauch. Die Führungsbuchse stützt das Stangenmaterial nahe der Schneide, wodurch Vibrationen minimiert und eine engere Anordnung der Teile ermöglicht wird. Dadurch entsteht weniger Ausschuss. Die Bearbeitung in einer einzigen Aufspannung macht mehrere Vorrichtungen und Nachspannfehler überflüssig. Dies verbessert die Gesamteffizienz in der Medizingeräteproduktion.
Bei der Bearbeitung chirurgischer Instrumente meistern Schweizer Maschinen selbst kleinste Durchmesser mühelos. Sie liefern auch bei langen Produktionsläufen gleichbleibende Ergebnisse. Die Medizintechnik vertraut auf diese Zuverlässigkeit.
Funkenerosion (EDM)
Die Funkenerosion (EDM) entfernt Material mithilfe elektrischer Funken anstelle von Schneidwerkzeugen. Dieses Verfahren eignet sich gut für harte Materialien und komplexe Strukturen, die mit herkömmlichen Bearbeitungsmethoden nicht bearbeitet werden können.
Drahterodieren für filigrane Innenstrukturen
Beim Drahterodieren wird ein dünner, elektrisch geladener Draht zum Durchtrennen von Material verwendet. Es eignet sich hervorragend zur Herstellung komplexer Innenformen mit scharfen Innenkanten. Da der Draht das Werkstück nicht berührt, entsteht keine Schnittkraft, die zu einer Verformung führen könnte. Dies macht das Drahterodieren ideal für filigrane Bauteile in der medizinischen CNC-Bearbeitung.
Bei Verteilern mit komplexen internen Kanälen bietet das Drahterodieren eine Genauigkeit, die mit Fräsen nicht erreicht werden kann. Das Verfahren eignet sich auch für gehärtete Werkstoffe, wodurch sich die Materialauswahl erweitert.
Senkerodieren für tiefe Kanäle und scharfe Ecken
Beim Senkerodieren wird eine geformte Elektrode in das Werkstück abgesenkt. Dadurch entstehen tiefe Kanäle und scharfe Kanten, die herkömmliche Schneidwerkzeuge beschädigen würden. Die Elektrode überträgt ihre Form durch kontrollierte Funkenerosion auf das Werkstück.
Dieses Verfahren eignet sich für Verteiler mit tiefen, engen Kanälen oder Strukturen mit engen Innenradien. Die Oberflächenbeschaffenheit nach dem Erodieren kann ein zusätzliches Polieren erfordern, die geometrische Genauigkeit ist jedoch exzellent. Für medizinische Anwendungen der CNC-Bearbeitung bietet das Erodieren eine Lösung, wenn konventionelle Verfahren an ihre Grenzen stoßen.
Für PEEK und andere Polymere eignen sich Vollhartmetallwerkzeuge mit Mikrokornstruktur, positivem Spanwinkel und polierten Schneiden am besten. Diese Werkzeuge reduzieren die Wärmeentwicklung und verhindern Materialverschmierungen. Das richtige Werkzeug entscheidet über einen sauberen Schnitt und ein unbrauchbares Werkstück.
NOBLE, ein führender Fertigungspartner in China, verfügt über umfassende Expertise in all diesen Prozessen. Das Team unterstützt Kunden bei der Auswahl des optimalen Ansatzes für jedes Projekt, von der Prototypenentwicklung bis zur Serienproduktion. Diese Beratung gewährleistet einen soliden Start für Ihr Projekt zur Bearbeitung von Medizingeräten.
Präzisionsanforderungen an die Bearbeitung von medizinischen Verteilerblöcken
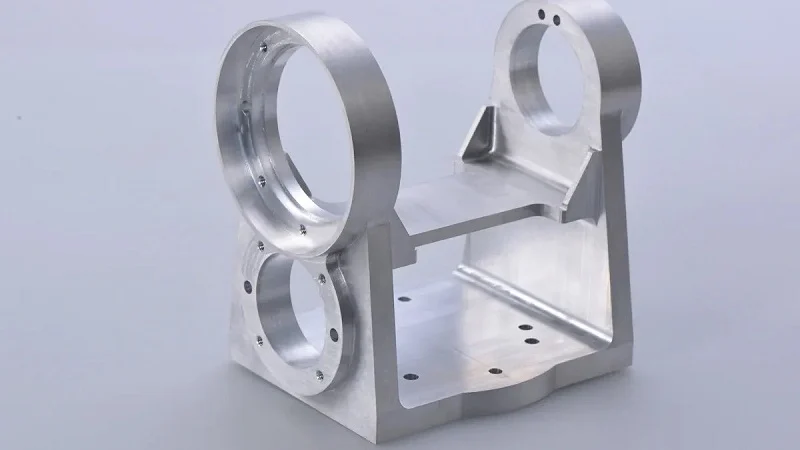
Präzision ist in der Fertigung von Medizingeräten mit Verteilern nicht nur ein Fachbegriff. Sie entscheidet darüber, ob ein Gerät funktioniert oder nicht. Wenn ein Verteiler Narkosemittel oder Medikamente verabreicht, zählt jede noch so kleine Messung. Die eingehaltenen Toleranzen und die Oberflächengüte beeinflussen die Patientensicherheit und die Leistungsfähigkeit des Geräts unmittelbar. Sehen wir uns genauer an, was Präzision in diesem Zusammenhang bedeutet.
Toleranzen und Maßgenauigkeit
Typische Toleranzbereiche und ihre Auswirkungen
Medizinische Verteiler erfordern enge Toleranzen. Üblicherweise werden enge Toleranzen für wichtige Merkmale vorgeschrieben. Einige Anwendungen erfordern sogar noch engere Grenzwerte. Die folgende Tabelle zeigt gängige Toleranzbereiche:
| Feature-Typ | Typische Toleranz | Anwendungsbeispiel |
| Hafenstandorte | ± 0.02 mm | Flüssigkeitsfördersysteme |
| Kanaldurchmesser | - | Präzisions-Durchflussregelung |
| Passflächen | - | Abdichtungsschnittstellen |
| Gewindepositionen | - | Assemblykompatibilität |
Diese Werte sind nicht zufällig. Eine Abweichung von nur 0.02 mm kann zu einem Leck führen. Ein zu enger Kanal behindert den Durchfluss. Bei Implantaten ist die Bedeutung noch größer. Orthopädische Implantate benötigen Toleranzen im Mikrometerbereich, um optimal am Knochen zu sitzen. Der Bearbeitungsprozess muss diese Spezifikationen bei jedem einzelnen Teil konstant einhalten.
Messung und Überprüfung der Maßgenauigkeit
Was man nicht misst, kann man nicht verbessern. Koordinatenmessgeräte (KMG) prüfen wichtige Maße an CNC-gefertigten Bauteilen für die Medizintechnik. Diese Geräte vermessen das Werkstück und vergleichen die Messwerte mit dem CAD-Modell. Bei großen Stückzahlen wird die Qualität durch Stichproben sichergestellt. Jede Charge wird geprüft. Die Daten fließen zurück in den CNC-Prozess, um Abweichungen frühzeitig zu erkennen. Dieser Regelkreis gewährleistet, dass die Bearbeitung vom ersten bis zum letzten Teil innerhalb der Spezifikationen erfolgt.
Oberflächenbeschaffenheit und Sauberkeit
Ra-Werte und ihre Auswirkung auf die Fluidströmung
Die Oberflächenbeschaffenheit beeinflusst den Flüssigkeitsfluss im Verteiler. Raue Oberflächen erzeugen Turbulenzen und Widerstand. Glatte Oberflächen ermöglichen einen freien Flüssigkeitsfluss. Für Fluidkanäle ist eine Oberflächenrauheit von Ra 0.4 µm oder besser Standard. Die folgende Tabelle zeigt die Auswirkungen verschiedener Oberflächenbearbeitungen:
| Beende das Level | Ra-Wert | Typische Verwendung |
| Standardmäßig bearbeitet | - | Unkritische Oberflächen |
| Medizinischer Qualität | 0.4 & mgr; m | Flüssigkeitskanäle |
| Ultra glatt | ≤ 0.25 μm | Hochreine Anwendungen |
Eine glattere Oberfläche reduziert zudem die Bakterienbildung. Dies ist wichtig für Implantate und wiederverwendbare Medizinprodukte. Beim CNC-Verfahren muss genügend Material für die Nachbearbeitung verbleiben. Man kann nicht zu viel abtragen, ohne die Form des Bauteils zu verändern.
Entgraten, Passivieren und Elektropolieren
Die Rohbearbeitung hinterlässt Grate und Mikrorisse. Diese Defekte bieten Verunreinigungen einen Nährboden und schwächen das Bauteil. Durch Entgraten werden scharfe Kanten entfernt. Die Passivierung erzeugt eine schützende Oxidschicht auf Edelstahl. Elektropolieren glättet die Oberfläche mikroskopisch fein. Bei Edelstahl 316L werden durch Standard-Elektropolieren Ra-Werte von 0.4 µm oder besser erreicht. Diese Schritte schützen die Integrität des Verteilers und verlängern seine Lebensdauer.
Gewährleistung der Reproduzierbarkeit für die Patientensicherheit
Prozesssteuerung und statistische Analyse
Wiederholgenauigkeit bedeutet, dass jedes Teil dem vorherigen entspricht. Diese Konsistenz ist unerlässlich für die Patientensicherheit. Die Prozesskontrolle nutzt statistische Methoden zur Produktionsüberwachung. Regelkarten erfassen wichtige Messwerte im Zeitverlauf. Weicht ein Messwert in Richtung der Toleranzgrenze ab, erkennen die Bediener dies, bevor Teile außerhalb der Spezifikation liegen. Dieser proaktive Ansatz reduziert Ausschuss und verhindert, dass fehlerhafte Medizinprodukte Patienten erreichen.
Reduzierung der Variabilität in der Massenproduktion
Die Serienfertigung verstärkt selbst geringfügige Abweichungen. Ein Werkzeug mit leichtem Verschleiß kann über lange Zeiträume zu Maßabweichungen führen. Regelmäßiger Werkzeugwechsel und die laufende Qualitätskontrolle minimieren diese Schwankungen. Automatisierte Systeme auf Langdrehautomaten und CNC-Bearbeitungszentren gewährleisten gleichbleibende Schnittparameter. Gerade bei Präzisionsteilen für das Gesundheitswesen ist es diese Zuverlässigkeit, die etablierte Lieferanten von anderen unterscheidet.
Aus praktischer Sicht macht die Zusammenarbeit mit einem erfahrenen Partner einen entscheidenden Unterschied. NOBLE, ein führender Fertigungspartner in China, verfügt über umfassende Expertise in der Bearbeitung von Medizingeräten. Das Team von NOBLE weiß, wie man Toleranzen im Mikrometerbereich einhält und gleichzeitig die Kosten im Griff behält. NOBLE unterstützt Kunden beim Übergang vom Prototyp zur Serienproduktion, ohne Kompromisse bei Sicherheit und Funktionalität einzugehen. Wenn die Patientensicherheit von Ihrem Medizingerät abhängt, benötigen Sie einen Partner, der Präzision genauso ernst nimmt wie Sie.
NOBLE ist die richtige Wahl für Ihr Projekt zur Bearbeitung von medizinischen Verteilerblöcken.

Die Wahl des richtigen Partners für die Bearbeitung von Medizinteilen kann eine Herausforderung sein. Sie benötigen jemanden, der die Materialien versteht, enge Toleranzen einhält und klar kommuniziert. NOBLE bietet all das. Das Team begleitet Sie von der ersten Skizze bis zur Serienproduktion. Lassen Sie uns gemeinsam die wichtigsten Kriterien bei der Auswahl eines Bearbeitungspartners betrachten.
Bewertung technischer Fähigkeiten
Erfahrung mit Materialien in medizinischer Qualität
Nicht jede Werkstatt kennt sich mit der Bearbeitung von 316L-Edelstahl oder PEEK aus. NOBLE arbeitet seit Jahren mit diesen Werkstoffen. Die Zerspanungsmechaniker kennen die optimalen Schnittgeschwindigkeiten, Vorschübe und Werkzeuge für jeden einzelnen Werkstoff. Diese Erfahrung spiegelt sich im Endergebnis wider. Ein von einem Materialexperten bearbeiteter Verteiler weist sauberere Schnitte und weniger Defekte auf. Die CNC-Bearbeitung von Titan erfordert beispielsweise niedrige Schnittgeschwindigkeiten und viel Kühlmittel. Das Team von NOBLE weiß dies aus Erfahrung, nicht durch Versuch und Irrtum. Dieses Wissen spart Ihnen bei jedem Projekt Zeit und Geld.
Eigene Kapazitäten für Endbearbeitung und Prüfung
Die Nachbearbeitung ist genauso wichtig wie die ersten Bearbeitungsschritte. Entgraten, Passivieren und Elektropolieren erfolgen bei NOBLE komplett im eigenen Haus. Sie müssen die Teile nicht an einen zweiten Zulieferer senden. Das gewährleistet gleichbleibende Qualität und kurze Lieferzeiten. Auch die Prüfung findet vor Ort statt. Koordinatenmessgeräte überprüfen die Maße jeder Charge. So gibt es später weniger Überraschungen. Der gesamte Bearbeitungsprozess findet unter einem Dach statt, was die Kommunikation und Verantwortlichkeit vereinfacht.
Bewertung von Qualitätsmanagementsystemen
Zertifizierungen und Audithistorie
Qualität ist bei NOBLE nicht nur ein Schlagwort. Sie ist fester Bestandteil des täglichen Geschäfts. Zertifizierungen belegen die Einhaltung strenger Verfahren. Regelmäßige Audits dokumentieren die Einhaltung der Standards. Dokumente werden auf Anfrage umgehend bereitgestellt. Diese Transparenz ist im medizinischen Bereich unerlässlich. Sie müssen sich darauf verlassen können, dass Ihre Teile alle Anforderungen erfüllen.
Zertifizierungen des Qualitätsmanagementsystems
Zwei Zertifizierungen sind für die Medizintechnik besonders wichtig. Die eine deckt das allgemeine Qualitätsmanagement ab, die andere geht darüber hinaus und befasst sich speziell mit der Herstellung von Medizinprodukten. NOBLE besitzt beide Zertifizierungen. Diese Zertifizierungen gewährleisten, dass die Prozesse dokumentiert, reproduzierbar und auditiert sind. Für die Bearbeitung von Medizinteilen ist dieses Qualitätsmanagement unerlässlich. Es gibt Ihnen die Gewissheit, dass jedes Teil denselben hohen Standards entspricht.
Zuverlässigkeit von Kommunikation und Lieferkette
Unterstützung bei der Prototypentwicklung und Feedback zu DFM
Feedback zur fertigungsgerechten Konstruktion (DFM) kann Ihrem Projekt Wochen einsparen. Durch die frühzeitige Überprüfung Ihres Designs durch NOBLE werden Probleme erkannt, bevor die Produktion beginnt. Die Zahlen belegen dies. DFM-Überprüfungen reduzieren die Designiterationen um 35–40 % und senken die Anzahl der Korrekturdurchgänge von 3–4 auf nur 1–2. Das entspricht einer durchschnittlichen Zeitersparnis von 7–10 Tagen pro Projekt. Das Team von NOBLE informiert Sie, wenn ein Kanal zu schmal oder eine Toleranz zu gering ist. Dieses Feedback hilft Ihnen, Probleme bereits auf dem Papier zu beheben, anstatt sie erst in der Fertigung lösen zu müssen.
Skalierbarkeit für den Produktionshochlauf
Ein funktionierender Prototyp muss skalierbar sein. NOBLE gestaltet diesen Übergang reibungslos. Sie beginnen mit wenigen Testteilen und steigern die Produktion schrittweise, sobald Sie das Design validiert haben. Ihre Anlagen eignen sich sowohl für Klein- als auch für Großserien. Die CNC-Maschinen arbeiten zuverlässig mit Tausenden von Teilen. Dank dieser Skalierbarkeit müssen Sie bei steigender Nachfrage keinen neuen Partner suchen. Das Team, das Ihren Prototyp entwickelt hat, übernimmt auch die Serienproduktion.
Aus praktischer Sicht bedeutet die Wahl von NOBLE, einen Partner zu gewinnen, der das Gesamtbild versteht. NOBLE vereint technisches Know-how, zertifizierte Qualität und klare Kommunikation. Diese Kombination sorgt dafür, dass Ihr Projekt zur Bearbeitung von Medizinteilen von Anfang bis Ende im Zeitplan bleibt.
Die Materialauswahl und die Wahl des Verfahrens müssen den klinischen Anforderungen entsprechen. Für die Bearbeitung von Medizinteilen werden 316L, Titan und PEEK für unterschiedliche Zwecke eingesetzt. CNC-Fräsen ermöglicht die Bearbeitung komplexer Geometrien. Die Bearbeitung auf Langdrehautomaten eignet sich für die Fertigung von Medizinteilen in großen Stückzahlen. Das CNC-Verfahren muss die medizinischen Anforderungen erfüllen. Präzision schützt die Patientensicherheit. Jeder CNC-Lauf entspricht den medizinischen Standards. Die Patientensicherheit hängt von der Genauigkeit der CNC-Bearbeitung ab. Die CNC-Bearbeitung erfordert Erfahrung. CNC-Werkzeuge sind für medizinische Anwendungen entscheidend. Die medizinische CNC-Bearbeitung liefert Ergebnisse. Die Patientensicherheit hat oberste Priorität. Sicherheit ist bei Medizinprodukten nicht verhandelbar.
Laut Nasto suchen Hersteller von Medizinprodukten Partner für frühzeitige DFM-Initiativen, um Qualität und Kosten zu verbessern. Die Integration von Fertigungsaspekten vermeidet kostspielige Neuentwicklungen, wie das Ingenieurteam von P&Y bestätigt.
Beauftragen Sie frühzeitig einen Partner für die CNC-Bearbeitung von Medizingeräten zur Herstellung von Verteilerblöcken. Kontaktieren Sie unser CNC-Team für eine Designprüfung im Medizinbereich.
Häufig gestellte Fragen zur Bearbeitung von medizinischen Verteilerblöcken
Welche Toleranz kann ich bei der Bearbeitung von medizinischen Verteilerblöcken erwarten?
Bei der Bearbeitung von Verteilerblöcken für medizinische Anwendungen können die Toleranzen an den Anschlusspositionen typischerweise bis zu ±0.02 mm (0.0008 Zoll) betragen. Kanaldurchmesser und Passflächen erfordern hohe Präzision, wobei die Werte von der jeweiligen Anwendung abhängen. Engere Toleranzen sind zwar möglich, jedoch mit höheren Kosten verbunden. Beschränken Sie sich auf die Anforderungen Ihres Geräts.
Wie entscheide ich mich zwischen Edelstahl und Titan?
Wählen Sie Edelstahl 316L, wenn Sie eine gute Korrosionsbeständigkeit benötigen und Kosten sparen möchten. Titan ist die richtige Wahl, wenn das Gewicht wichtig ist oder ein hohes Festigkeits-Gewichts-Verhältnis erforderlich ist. Titan ist zwar teurer und die Bearbeitung aufwendiger, aber für Implantate und tragbare Geräte lohnt sich der Aufwand.
Wann sollte ich einen Polymerverteiler maschinell bearbeiten anstatt ihn zu gießen?
Bei Stückzahlen unter 500 ist maschinelles Polymergießen die bessere Wahl. Da keine Kosten für Spezialwerkzeuge anfallen, bleibt der Stückpreis niedrig. Ab 1,000 Stück ist Spritzgießen selbst mit den Werkzeugkosten von 5,000 bis 20,000 US-Dollar günstiger. Es empfiehlt sich, immer zuerst Prototypen maschinell zu fertigen.
Welche Oberflächenbeschaffenheit benötigen Fluidkanäle?
Für die Bearbeitung von Fluidkanälen in medizinischen Verteilern ist eine Oberflächenrauheit von Ra 0.4 µm oder besser erforderlich. Diese Glätte reduziert Turbulenzen und verhindert Bakterienwachstum. Standardmäßiges Elektropolieren von Edelstahl 316L erreicht diese Rauheit. Für Anwendungen mit sehr hohen Reinheitsanforderungen kann Ra ≤ 0.25 µm erforderlich sein.
Kann PEEK Metall in medizinischen Verteilern ersetzen?
Ja, PEEK eignet sich hervorragend für viele Anwendungen. Es ist sterilisierbar und chemikalienbeständig. Es ist leichter als Metall und unbedenklich für den Körper. Verwenden Sie bei der Bearbeitung von PEEK feinkörnige Vollhartmetallwerkzeuge mit positivem Spanwinkel und polierten Schneiden. Dadurch wird ein Verschmieren des Materials verhindert.
Welche Zertifizierungen sollte mein Bearbeitungspartner besitzen?
Achten Sie auf Zertifizierungen, die Qualitätsmanagement und Kompetenz in der Herstellung von Medizinprodukten belegen. Diese weisen auf dokumentierte und wiederholbare Prozesse hin. Fragen Sie nach Auditberichten und -dokumenten. Ein Partner, der diese Informationen bereitstellt, liefert Ihnen gleichbleibende Qualität.
Wie früh sollte ich einen Bearbeitungspartner einbeziehen?
Beziehen Sie Ihren Partner bereits in der Designphase ein. Feedback zur Fertigungsgerechtigkeit reduziert Designänderungen um 35–40 %. Dadurch sinkt die Anzahl der Überarbeitungsrunden von 3–4 auf 1–2. Das spart 7–10 Tage pro Projekt. Frühzeitiges Feedback verhindert kostspielige Neugestaltungen und hält Ihr Projekt im Zeitplan.







