
Einführung
Die Wahl des falschen Kunststoffformverfahrens kann die Projektkosten verdoppeln und die Produktion um Monate verzögern. Ein Bauteil, das in einem Verfahren einwandfrei funktioniert, wird in einem anderen zum Albtraum. Die Form reißt. Das Material fließt schlecht. Die Zykluszeit verlängert sich.
Es gibt drei gängige Verfahren zur Herstellung von Kunststoffteilen: Spritzgießen , Formpressen und Rotationsformen . Jedes Verfahren funktioniert anders und eignet sich für unterschiedliche Formen, Volumina und Materialien.
Was ist Spritzguss?
So stellen sich die meisten Menschen den Prozess vor, wenn sie „Kunststoffspritzguss“ hören. Eine Maschine nimmt Kunststoffgranulat auf, schmilzt es und spritzt das flüssige Material in eine geschlossene Metallform. Der Kunststoff füllt alle Hohlräume, kühlt ab und erstarrt. Dann öffnet sich die Form und wirft das Teil aus. Die Zykluszeiten sind kurz. Dreißig Sekunden sind bei kleinen Teilen üblich.
Wie funktioniert es?
Eine Schnecke in einem beheizten Zylinder rotiert und schmilzt die Kunststoffgranulate. Anschließend bewegt sich die Schnecke wie ein Kolben vorwärts und presst den geschmolzenen Kunststoff durch eine Düse in den Formhohlraum. Die Form bleibt unter Schließdruck geschlossen, während das Formteil abkühlt. Sobald das Material erstarrt ist, öffnet sich die Form. Auswerferstifte drücken das Formteil heraus. Der gesamte Zyklus wiederholt sich automatisch. Zwischen den Zyklen ist kein Eingriff des Benutzers erforderlich.
Beste Anwendungen
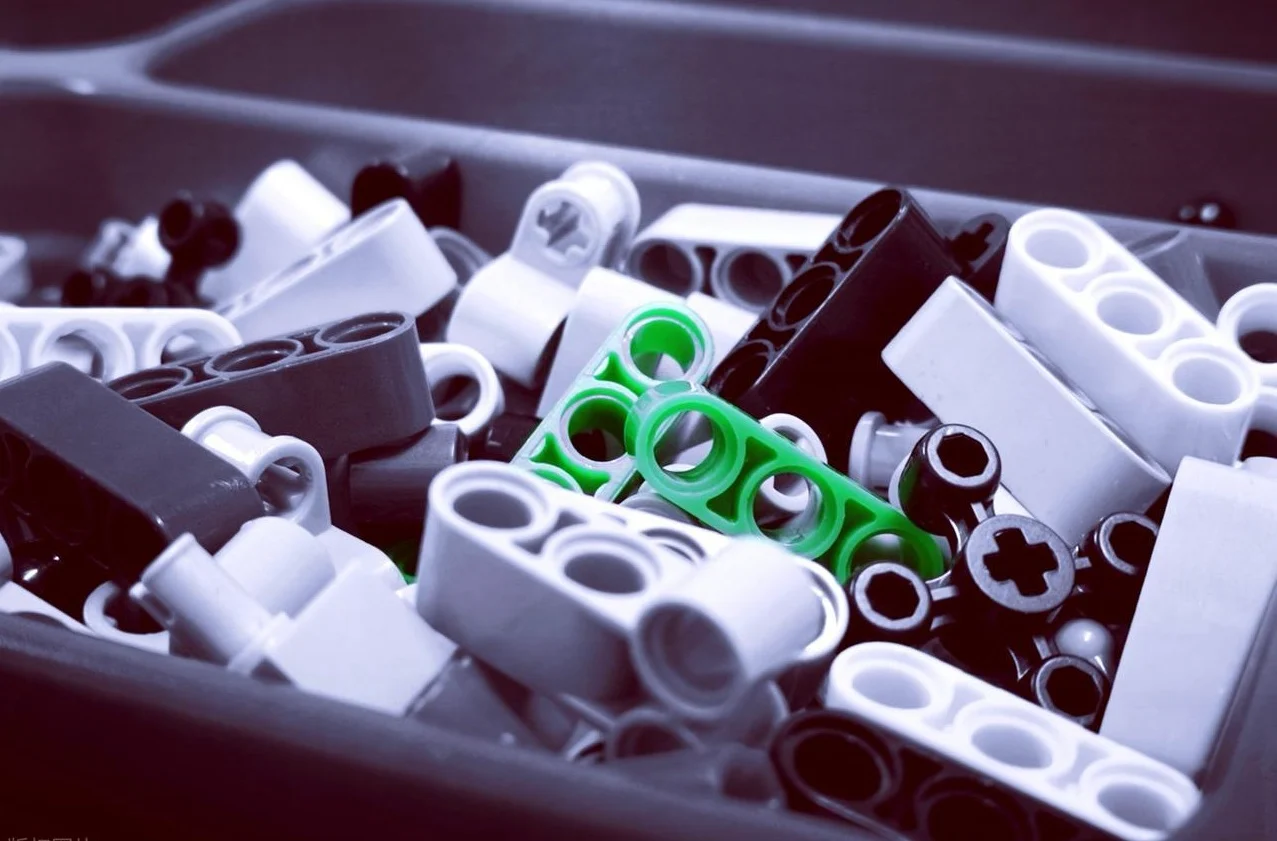
Spritzgießen ist die ideale Lösung für die Serienfertigung. Komplexe Geometrien, enge Toleranzen und gleichbleibende Ergebnisse bei Millionen von Teilen sind nur einige Beispiele. Denken Sie an LEGO-Steine, Flaschenverschlüsse, Gehäuse für medizinische Geräte, Steckverbinder in der Automobilindustrie oder elektrische Schalter. Jedes Produkt, das Präzision und große Stückzahlen erfordert, eignet sich für dieses Verfahren.
Kleine, filigrane Teile lassen sich gut verarbeiten. Dünne Wände sind möglich. Merkmale wie Rippen, Vorsprünge und Schnappverbindungen sind problemlos zu integrieren. Kunden entscheiden sich für Spritzguss, wenn sie Hunderttausende identischer Teile benötigen.
Wichtigste Vorteile
- Sobald die Form läuft, sind die Zykluszeiten kurz. Typischerweise 15 bis 60 Sekunden pro Teil. Die Genauigkeit ist hervorragend. Toleranzen von ±0.05 mm sind bei geeignetem Werkzeug und Material üblich. Die Oberflächengüte wird direkt aus der Form erzielt. Für viele Anwendungen ist keine Nachbearbeitung erforderlich. Die Automatisierung ist unkompliziert. Roboter können Teile entnehmen und Komponenten einsetzen.
- Der Materialabfall ist gering. Angüsse und Angusskanäle können zerkleinert und als Mahlgut wiederverwendet werden. Die Arbeitskosten pro Teil sind minimal, sobald die Maschine läuft.
Wesentliche Nachteile
- Die Werkzeugkosten sind sehr hoch. Eine Produktionsstahlform kostet oft 20.000 bis 100.000 US-Dollar oder mehr. Die Lieferzeiten sind lang. Acht bis sechzehn Wochen für eine komplexe Form sind üblich. Konstruktionsänderungen nach der Formherstellung sind teuer und zeitaufwendig.
- Spritzguss ist nur bei höheren Stückzahlen wirtschaftlich sinnvoll. Unter 500 oder 1000 Teilen werden die Werkzeugkosten pro Teil unerschwinglich. Wer nur kleine Losgrößen benötigt, sollte daher zunächst andere Verfahren in Betracht ziehen. Die Vorabinvestition ist beträchtlich und geht verloren, wenn das Produkt am Markt scheitert.
Was ist Formpressen?
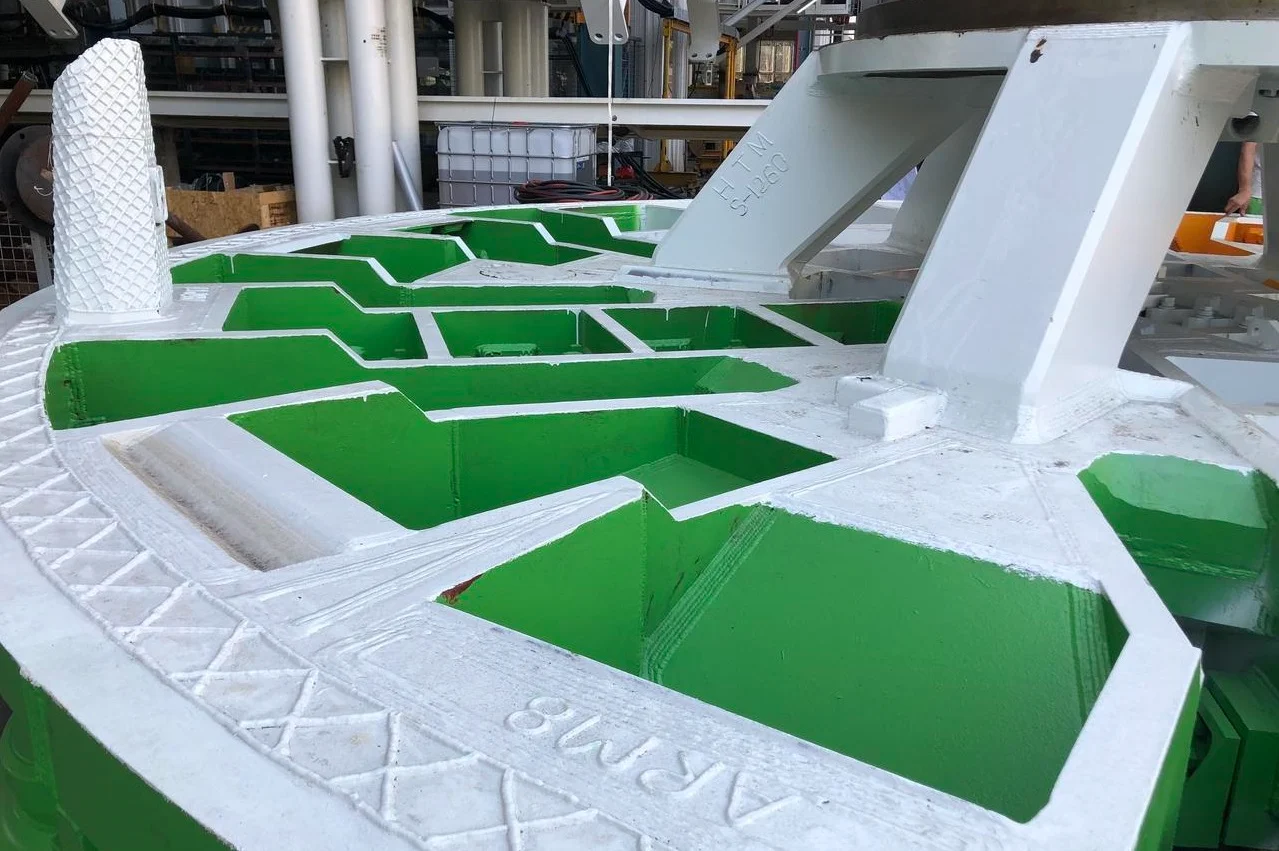
Dieses Verfahren unterscheidet sich vom Spritzgießen. Es gibt keine Schnecke und keine Hochdruckeinspritzung. Stattdessen wird eine abgemessene Materialmenge in einen offenen Formhohlraum gegeben. Die Form schließt sich langsam. Hitze und Druck pressen das Material in die Form des Hohlraums. Anschließend härtet das Teil aus. Die Form öffnet sich. Das fertige Teil wird entnommen. Einfache Ausrüstung. Geringerer Druck. Ein völlig anderer Ansatz.
Funktionsweise
Ein Bediener legt eine Materialmenge – üblicherweise einen Vorformling oder ein abgemessenes Stück – in den Formhohlraum. Die Presse senkt die obere Hälfte ab. Durch Hitze wird das Material weich. Der Druck presst es in jede Ecke der Form. Bei Duroplasten findet eine chemische Reaktion statt. Das Material vernetzt sich und härtet dauerhaft aus. Bei Gummi oder Silikon ist der Prozess ähnlich, das Material bleibt jedoch flexibel. Nach dem Aushärten öffnet sich die Form. Jemand entnimmt das Formteil und entfernt den überschüssigen Grat.
Die Zykluszeiten sind länger als beim Spritzgießen. Zwei bis fünf Minuten sind üblich. Der Aushärtungsschritt kann nicht beschleunigt werden.
Beste Anwendungen
Das Formpressen eignet sich hervorragend für Materialien, die beim Spritzgießen an ihre Grenzen stoßen. Dazu gehören Duroplaste wie Phenol-, Epoxid- und Melaminharze, Bauteile aus Natur- und Synthesekautschuk, Silikon-Tastaturen für Elektronikgeräte sowie große, flache oder leicht gewölbte Teile wie Gehäuse für Elektrogeräte, Behälterdeckel und Komponenten für Haushaltsgeräte.
Autoreifen sind ein klassisches Beispiel. Die Gummimischung wird kalt in die Form gegeben. Hitze und Druck härten sie zur endgültigen Reifenform mit Profil und Seitenwandmarkierungen aus.
Wichtigste Vorteile
- Die Werkzeugkosten sind niedriger als beim Spritzgießen. Die Formen sind einfacher. Es sind keine komplexen Angusskanäle oder Angussformen erforderlich. Hochdruck-Schließmechanismen werden nicht benötigt. Aluminium- oder sogar Verbundformen eignen sich für kleinere Serien.
- Das Verfahren eignet sich gut für faserverstärkte Werkstoffe. Lange Glas- oder Kohlenstofffasern bleiben intakt. Beim Spritzgießen kann die Schneckenbewegung Fasern brechen und die Festigkeit verringern. Das Formpressen erhält die Verstärkung. Auch große Bauteile lassen sich realisieren.
- Der Materialverlust ist minimal. Das Füllgutgewicht wird nahe am Endgewicht des Bauteils berechnet. Es verbleibt nur minimal Material im Formhohlraum.
Wesentliche Nachteile
- Die Zykluszeiten sind lang. Zwei bis fünf Minuten pro Teil sind normal. Spritzgussverfahren produzieren Teile alle dreißig Sekunden. Bei hohen Stückzahlen summiert sich der Unterschied schnell.
- Gratbildung ist ein Problem. Überschüssiges Material quillt zwischen den Formhälften heraus. Nach dem Entformen muss es entfernt werden. Dies ist oft ein manueller Vorgang. Die Arbeitskosten erhöhen die Gesamtkosten.
- Die Bauteilkomplexität ist begrenzt. Hinterschneidungen sind schwierig herzustellen. Tiefe Rippen und filigrane Details lassen sich schwer formen, da das Material nicht flüssig, sondern eher wie zäher Teig ist. Für Anwender mit komplexen Geometrien empfiehlt sich daher das Spritzgießen.
- Die Präzision kann variieren. Die Erfahrung des Bedieners ist entscheidend. Füllmenge und -platzierung beeinflussen das Endprodukt. Automatisierte Systeme existieren zwar, doch viele Betriebe setzen weiterhin auf manuelle Beladung. Die Bauteilabweichungen sind höher als beim Spritzgießen. Für unkritische Anwendungen ist dies akzeptabel. Bei Präzisionsbauteilen für die Medizintechnik oder die Automobilindustrie ist es jedoch problematisch.
Was ist Rotationsformen?
Dieses Verfahren ist fast das Gegenteil des Spritzgießens. Kein hoher Druck. Kein komplexes Angusskanalsystem. Stattdessen füllt der Bediener Kunststoffpulver in eine Hohlform. Die Form dreht sich langsam in einem Ofen. Zwei Achsen. Manchmal mehr. Das Pulver schmilzt und bedeckt die Innenfläche gleichmäßig. Anschließend fährt die Form zu einer Kühlstation. Der Kunststoff erstarrt. Der Bediener öffnet die Form und entnimmt ein nahtloses Hohlteil.
Funktionsweise
Ein Bediener öffnet die Form, gibt eine abgemessene Menge Kunststoffpulver hinein und schließt sie. Die Form wird in einen Ofen gegeben. Sie rotiert biaxial – gleichzeitig um zwei zueinander senkrechte Achsen. Die Schwerkraft erledigt den Rest. Das Pulver fällt auf die heiße Innenfläche, schmilzt und verschmilzt zu einer gleichmäßigen Schicht. Sobald das gesamte Pulver geschmolzen ist und den Formhohlraum bedeckt hat, fährt die Form in eine Kühlkammer. Kühle Luft oder Wasserspray senken die Temperatur. Der Kunststoff erstarrt. Die Form öffnet sich. Der Bediener entnimmt das fertige Teil.
Die Zykluszeiten sind lang. Zwanzig bis sechzig Minuten sind normal. Die Heiz- und Kühlvorgänge können nicht beschleunigt werden, ohne die Qualität zu beeinträchtigen.
Beste Anwendungen
Rotationsformen eignet sich hervorragend für große, hohle und nahtlose Teile. Diese Teile würden bei anderen Verfahren Montagearbeiten oder komplexe Kerne erfordern. Beispiele hierfür sind Kajaks und kleine Wasserfahrzeuge, Wassertanks von 50 bis 5.000 Gallonen, Verkehrskegel, Großbehälter, Gehäuse für medizinische Geräte mit glatten Innenflächen ohne Schweißnähte, Agrartanks und Flüssigkeitsbehälter für Kraftfahrzeuge.
Die einteilige Konstruktion ist der entscheidende Vorteil. Es gibt keine undichten Nähte und keine Schweißnähte, die versagen könnten. Das Bauteil kommt als ein einziger, durchgehender Mantel aus der Form. Hersteller von Komponenten für die Flüssigkeitsförderung oder von Outdoor-Ausrüstung wählen dieses Verfahren häufig.
Wichtigste Vorteile
- Die Werkzeugkosten sind im Vergleich zu Spritzguss- oder Formpressverfahren gering. Die Formen werden aus Blech oder Aluminiumguss hergestellt. Da das Verfahren mit niedrigem Druck – typischerweise unter 0,07 bar – arbeitet, ist kein hochfester Stahl erforderlich. Eine Rotationsform kostet etwa 500 bis 3000 US-Dollar. Eine Spritzgussform für ein vergleichbares Bauteil kann das Zehnfache kosten.
- Die Teile sind spannungsfrei. Kein hoher Druck bedeutet keine Eigenspannungen. Dies ist wichtig für Außenanwendungen, da Temperaturschwankungen und UV-Strahlung dort zu Spannungsrissen in Spritzgussteilen führen können. Die Wandstärke ist gleichmäßig. Die Rotation sorgt für eine gleichmäßige Materialverteilung.
- Konstruktionsänderungen sind einfacher. Die Modifizierung einer Rotationsform ist unkomplizierter als die einer Spritzgussform aus gehärtetem Stahl. Verbundformen lassen sich mit Standardwerkzeugen ausbessern oder verändern.
Wesentliche Nachteile
- Die Zykluszeiten sind sehr lang. Zwanzig bis sechzig Minuten pro Teil. Spritzgießen produziert ein Teil alle dreißig Sekunden. Bei hohen Stückzahlen ist dieser Unterschied enorm. Rotationsformen ist nur bei geringeren Jahresmengen oder sehr großen Teilen sinnvoll, bei denen mehrere Spritzgussformen zu teuer wären.
- Die Innenfläche ist rau. Die Außenseite des Bauteils übernimmt die Oberflächenbeschaffenheit der Form – in der Regel glatt, wenn poliert. Die Innenseite hingegen ist gussunbehandelt. Ungeschmolzene Partikel und Fließmarken sind häufig. Für Anwendungen, bei denen die Sichtbarkeit wichtig ist oder die CIP-Bearbeitung (Clean-in-Place) erforderlich ist, kann eine Nachbearbeitung der Innenseite notwendig sein. Dies verursacht zusätzliche Kosten und Zeitaufwand.
- Die Materialauswahl ist begrenzt. Beim Rotationsformen wird meist Polyethylen verwendet – LLDPE, MDPE, HDPE. Andere Materialien wie Nylon oder Polypropylen sind zwar möglich, aber weniger gebräuchlich. Wer technische Kunststoffe wie ABS, PC oder verstärkte Verbundwerkstoffe benötigt, wird mit diesem Verfahren Schwierigkeiten haben.
- Die Wandstärkenkontrolle ist weniger präzise als beim Spritzgießen. Ein Zielwert von drei Millimetern kann um plus/minus einen halben Millimeter abweichen. Für Strukturbauteile ist dies akzeptabel. Für Präzisionsbauteile mit engen Toleranzen ist es jedoch nicht zulässig.
- Die Teilegröße hat praktische Grenzen. Sehr große Formen erfordern riesige Öfen und Kühlkammern. Ein Durchmesser von drei Metern ist möglich. Sechs Meter sind selten und teuer. Die meisten Fabriken konzentrieren sich auf Teile mit Abmessungen in Metern, nicht in Fuß. Alles, was größer ist, wird zu einem Sonderanfertigungsprojekt mit entsprechenden Kosten.
Ähnlichkeiten zwischen den drei Prozessen
Auf den ersten Blick scheinen Spritzgießen, Formpressen und Rotationsformen völlig unterschiedlich zu sein. Unterschiedliche Maschinen. Unterschiedliche Zykluszeiten. Unterschiedliche Teilegeometrien. Doch bei genauerem Hinsehen erkennt man vier grundlegende Gemeinsamkeiten.
- Alle drei Verfahren verwenden eine Form. Jedes Kunststoffteil beginnt mit einem Formhohlraum. Beim Spritzgießen wird ein geschlossenes, zweiteiliges Werkzeug verwendet. Beim Formpressen kommt eine offene Form zum Einsatz, die sich unter Druck schließt. Rotationsformen verwendet eine hohle, mehrteilige Form, die sich dreht. Das Material der Form variiert: Stahl, Aluminium oder Blech. Der Zweck bleibt jedoch derselbe: Die Form bestimmt die endgültige Gestalt. Ohne sie funktionieren all diese Verfahren nicht.
- Alle drei erfordern Wärmezufuhr. Kalter Kunststoff ist nicht fließfähig und kann keine Form annehmen. Beim Spritzgießen wird das Material vor dem Einspritzen in einem Zylinder geschmolzen. Beim Formpressen wird durch die Formplatten Wärme zugeführt, während das Material verdichtet wird. Beim Rotationsformen wird die gesamte Form während der Rotation in einem Ofen erhitzt. Die Verfahren unterscheiden sich, die Notwendigkeit jedoch nicht. Wärme ist bei allen drei Verfahren unerlässlich.
- Alle drei beinhalten eine Abkühlphase. Geschmolzener Kunststoff muss erstarren, bevor das Teil entnommen werden kann. Beim Spritzgießen wird das Teil unter Druck in der geschlossenen Form gekühlt. Beim Formpressen kühlt das Material ab und härtet aus, während die Presse geschlossen bleibt. Beim Rotationsformen wird die heiße Form in eine separate Kühlkammer transportiert. Das Kühlmedium variiert – Luft, Wassernebel oder manchmal Öl. Die physikalischen Gesetze bleiben jedoch gleich: Kunststoff härtet aus, indem er Wärmeenergie abgibt. Jedes Verfahren berücksichtigt diese Tatsache.
- Alle drei sind Polymerverarbeitungsverfahren. Diese Verfahren formen synthetische oder natürliche Polymere. Thermoplaste wie Polypropylen und ABS, Duroplaste wie Phenolharz und Epoxidharz sowie Elastomere wie Gummi und Silikon. Jedes Verfahren eignet sich besser für bestimmte Polymerfamilien als andere. Alle drei dienen jedoch dazu, rohe Polymermaterialien in fertige, nutzbare Produkte umzuwandeln. Sie konkurrieren und ergänzen sich innerhalb der übergeordneten Kategorie der Fertigungstechnologie.
Diese Ähnlichkeiten sind wichtig, weil sie die Grenzen dessen aufzeigen, was mit Kunststoffspritzguss erreicht werden kann. Die Unterschiede liegen in der Art und Weise, wie die einzelnen Verfahren Wärme und Druck anwenden, nicht in den grundlegenden Schritten selbst.
Wie man das richtige Formgebungsverfahren auswählt
Die Entscheidung hängt von drei Fragen ab: Teilegeometrie, Materialart und Jahresvolumen. Beantwortet man diese ehrlich, wird das richtige Verfahren deutlich.
Hier ist ein einfacher Entscheidungsrahmen, der auf der obigen Zusammenfassung basiert.
- Millionen kleiner, präziser Teile→ Spritzguss. Beispiele: Flaschenverschlüsse, medizinische Steckverbinder, LEGO-Steine. Hohe Werkzeugkosten. Sehr niedrige Stückkosten. Lange Werkzeugvorlaufzeit. Lohnt sich nur bei der Massenproduktion.
- Große, flache Teile aus Gummi oder Duroplast→ Formpressen. Silikon-Tastaturen, Gehäuse für Elektronik, Dichtungen. Geringere Werkzeugkosten als beim Spritzgießen. Längere Zykluszeiten. Gratentfernung erforderlich. Gut geeignet für faserverstärkte Verbundwerkstoffe.
- Große, hohle, einteilige Gegenstände→ Rotationsformen. Kajaks, Wassertanks, Verkehrskegel. Ein Niederdruckverfahren ermöglicht günstige Formen. Sehr lange Zykluszeiten. Raue Innenfläche. Keine Nähte oder Schweißnähte.
Ein praktischer Hinweis
Manche Teile eignen sich für mehrere Verfahren. Ein einfacher runder Deckel kann je nach Volumen und Material im Kompressionsform-, Spritzguss- oder sogar Rotationsformverfahren hergestellt werden. Man sollte nicht davon ausgehen, dass nur ein Verfahren funktioniert. Holen Sie Angebote ein und rechnen Sie genau nach. Die günstigste Form bedeutet nicht immer die niedrigsten Gesamtprojektkosten. Umgekehrt kann sich die teuerste Form bei ausreichend hohen Stückzahlen innerhalb eines Jahres amortisieren.
Das oben dargestellte Entscheidungsmodell bietet einen Ausgangspunkt. Es stellt keine allgemeingültige Regel dar. Für die meisten Kunststoffteile, die in den meisten Fabriken hergestellt werden, weist es jedoch in die richtige Richtung.
Über NOBLE – Ihr zuverlässiger Partner für die Kunststoffverarbeitung
NOBLE ist ein spezialisiertes Werk für die Fertigung von Kunststoffteilen. Wir bieten hochpräzise Spritzgusslösungen – nicht nur ein Verfahren, sondern mehrere. Unsere Kunden kommen zu uns, wenn sie nicht nur eine reine Maschinenfabrik, sondern auch technisches Know-how benötigen. Wir bedienen Branchen von Konsumgütern bis hin zu Medizintechnik. Der gemeinsame Nenner ist Qualität: gleichbleibende, messbare und dokumentierte Qualität.
Unsere Kernverarbeitungskapazitäten
Spritzguss
Wir fertigen Großserien komplexer Teile mit engen Toleranzen. Mehrfachformen reduzieren die Stückkosten. Kunden erhalten mehr Teile pro Zyklus. Die hauseigene Werkzeugwartung gewährleistet die ständige Verfügbarkeit der Formen. Weiterverarbeitungsschritte wie Einlegetechnik und Umspritzen erfolgen im selben Bereich.
Formpressen
Dies ist unser Leistungsspektrum für Duroplaste: Phenolharz, Epoxidharz, Melamin. Gummidichtungen und -manschetten. Große elektrische Bauteile, die hitzebeständig sein müssen. Wir verfügen außerdem über Expertise in faserverstärkten Verbundwerkstoffen. Lange Glas- oder Kohlenstofffasern bleiben beim Formpressen intakt.
Rotationsformen
Große, hohle, nahtlose Teile sind unsere Spezialität. Wassertanks. Industriebehälter. Agrarbehälter. Die Werkzeugkosten sind im Vergleich zum Spritzguss gering. Die Wandstärke bleibt gleichmäßig. Keine Schweißnähte. Keine Montage mehrerer Hälften.
Zusätzliche Fähigkeiten
Prototypenerstellung zur Designvalidierung. CNC-Bearbeitung für sekundäre Merkmale. Endbearbeitung und Montage . Verpackung und Logistik. Kunden müssen nicht mit fünf verschiedenen Lieferanten koordinieren. Wir übernehmen die gesamte Wertschöpfungskette vom Rohmaterial bis zum versandfertigen Produkt.
Zertifizierungen – Qualität, auf die Sie sich verlassen können
ISO 9001:2015 ISO 9001:2015
Unser Qualitätsmanagementsystem erfüllt durchgängig die Anforderungen unserer Kunden und der Aufsichtsbehörden. Kontinuierliche Verbesserung ist für uns keine leere Phrase, sondern fester Bestandteil jedes einzelnen Prozesses. Alle Prozesse werden lückenlos geprüft und dokumentiert. Korrekturmaßnahmen werden lückenlos erfasst. Nichts bleibt unbemerkt.
ISO 13485:2016 ISO 13485:2016
Dies ist der globale Standard für die Herstellung von Medizinprodukten. Strenges Risikomanagement. Einhaltung gesetzlicher Bestimmungen. Produktsicherheit vom Design bis zur Produktion. Nicht jede Fabrik besitzt diese Zertifizierung. Wir schon.
Warum eine Partnerschaft mit NOBLE?
- Umfassender Support. Wir unterstützen Sie bei der Materialauswahl. Wir helfen Ihnen bei der Werkzeugkonstruktion. Wir übernehmen Produktion und Logistik. Ein einziger Ansprechpartner. Keine Schuldzuweisungen zwischen den Lieferanten.
- Qualitätssicherung. Die prozessbegleitende Qualitätskontrolle deckt Probleme frühzeitig auf. Maßberichte liefern den Nachweis. Dank vollständiger Materialrückverfolgbarkeit lässt sich jedes Teil bis zum Rohmaterialzertifikat zurückverfolgen.
- Kleinserien-Pilotprojekte für klinische Studien oder Markttests. Großserienfertigung für etablierte Produkte. Wir wechseln je nach Bedarf zwischen Spritzguss, Kompressions- und Rotationsformen. Kunden benötigen keine drei verschiedenen Lieferanten.
- Vertrauen in die Regulierung. Unsere ISO-Zertifizierungen reduzieren Risiken in der Lieferkette. Auditoren sehen die Zertifizierungen und können sich anderen Fragen widmen. Verantwortliche für Qualität und regulatorische Angelegenheiten können beruhigt sein, da NOBLE auf der Lieferantenliste steht.
FAQ
Welches Formgebungsverfahren ist für die Kleinserienfertigung am günstigsten?
Rotationsformen. Die Formen sind günstig. Blech oder Aluminiumguss. Kein hochfester Stahl erforderlich. Niedriger Druck ermöglicht einfachere Konstruktion.
Kann man Hohlteile mit Spritzguss herstellen?
Ja, aber mit Einschränkungen. Beim gasunterstützten Spritzgießen wird Stickstoff zur Herstellung von Hohlkanälen verwendet. Kernausformverfahren nutzen einziehbare Stifte, um Material aus dicken Abschnitten zu entfernen. Beide Methoden erhöhen die Komplexität und die Kosten des Werkzeugs. Für wirklich hohle, nahtlose Teile – wie beispielsweise einen Wassertank oder ein Kajak – ist Rotationsformen die bessere Wahl.
Ist das Kompressionsformen nur für Duroplaste geeignet?
Hauptsächlich, aber nicht ausschließlich, sind Duroplaste wie Phenolharz, Epoxidharz und Melamin die gebräuchlichsten Werkstoffe. Sie härten unter Hitze und Druck aus. Die Reaktion ist irreversibel. Einige Thermoplaste eignen sich jedoch auch für das Formpressen. Ultrahochmolekulares Polyethylen (UHMWPE) ist ein gutes Beispiel. UHMWPE fließt im Spritzgusszylinder nicht gut. Durch Formpressen lässt es sich zu Platten, Stäben und einfachen Bauteilen verarbeiten.
Welches Verfahren liefert die stärksten Teile?
Spritzgießen erzielt im Allgemeinen die höchste Festigkeit und Präzision bei unverstärkten Thermoplasten. Konstante Schmelztemperaturen, hoher Nachdruck und dichte, porenfreie Bauteile sind weitere Vorteile. Für faserverstärkte Verbundwerkstoffe ist jedoch das Formpressen besser geeignet. Lange Glas- oder Kohlenstofffasern bleiben intakt, da keine Schneckenbewegung stattfindet, die sie brechen könnte. Das resultierende Bauteil weist eine überlegene Steifigkeit und Schlagfestigkeit auf. Bei Strukturbauteilen mit Endlosfaserverstärkung ist das Formpressen dem Spritzgießen stets überlegen.






