
Was ist Sheiß Met al Cschneiden?
Die Blechbearbeitung ist ein gängiges Verfahren zum Trennen und Bearbeiten von Metallblechen. Dabei wird das Blech mechanisch, thermisch oder mit speziellen Verfahren in Teile der gewünschten Form und Größe geschnitten. Zu den traditionellen Methoden zählen Scheren und Stanzen, während moderne Verfahren hochpräzise Technologien wie Laserschneiden, Plasmaschneiden und Wasserstrahlschneiden einsetzen, die Metalle unterschiedlicher Dicke und aus verschiedenen Materialien effizient bearbeiten können.
Die Kernkompetenz der Blechbearbeitungstechnologie liegt in der Wahl des geeigneten Verfahrens basierend auf den Materialeigenschaften und Produktionsanforderungen. So eignet sich beispielsweise Laserschneiden für komplexe Profile und glatte Schnittflächen, Plasmaschneiden für dickere Bleche und Wasserstrahlschneiden vermeidet thermische Effekte. Es dient direkt dem ersten Schritt der Blechbearbeitung und liefert präzise Zuschnitte für nachfolgende Biege-, Schweiß- und andere Arbeitsschritte. Es findet breite Anwendung in Bereichen wie dem Maschinenbau, der Automobilindustrie und der Luft- und Raumfahrt.
Geschichte von Sheiß Met al Cutting
Die Geschichte des Blechschneidens begann mit traditionellen manuellen und maschinellen Methoden. Frühe Handwerker nutzten Werkzeuge wie Scheren und Meißel für das manuelle Schneiden. Nach der Industriellen Revolution kamen mechanische Blechscheren und Stanzpressen auf, die durch Formgebung und Druck schnitten. Dies steigerte die Effizienz erheblich, doch ihre Flexibilität und Präzision waren begrenzt.
Die Revolution der modernen Schneidtechnologie begann Mitte des 20. Jahrhunderts. Mit dem Aufkommen des Sauerstoff- und Plasmaschneidens wurde das Problem des Schneidens dicker Metallplatten gelöst. In der Folge etablierte sich das Laserschneiden aufgrund seiner hohen Präzision und Flexibilität als Standardverfahren, während das Wasserstrahlschneiden eine kalte Schneidlösung ohne thermische Effekte bietet.
Wie funktioniert S?heiß Met al Cutting Arbeit?
Zeichnungsanalyse
Ingenieure müssen die Bauteilzeichnungen sorgfältig analysieren und deren geometrische Formen, Maßtoleranzen, technische Anforderungen und den weiteren Bearbeitungsbedarf genau verstehen. Auf dieser Grundlage planen sie den Schnittweg, wählen das geeignetste Schneidverfahren, legen das Layout des Blechs fest, um die Materialausnutzung zu maximieren, und erstellen ein detailliertes Bearbeitungsprogramm.
Material vorbereitung
Wählen Sie gemäß den Zeichnungsvorgaben das passende Blech aus und prüfen Sie, ob Material, Dicke und Oberflächenbeschaffenheit den Normen entsprechen. Platzieren Sie das Blech anschließend präzise auf der Werkbank und fixieren Sie es sicher mit Vorrichtungen, Magnetsaugern, Vakuumsaugern oder anderen Hilfsmitteln.
Geräteeinrichtung
Vor dem eigentlichen Schneidvorgang muss die Schneidanlage feinjustiert werden. Dies umfasst die Installation und Kalibrierung des passenden Schneidkopfes, die Überprüfung, ob der Hilfsgasdruck den Normen entspricht, und die Einstellung der optimalen Kernparameter wie Leistung, Drehzahl und Frequenz entsprechend der Materialart und -dicke.
Beim Laserschneiden muss auch die Fokusposition kalibriert werden. Beim Plasmaschneiden müssen der geeignete Strom und die Höhe der Schneiddüse bestimmt werden.
Schnittausführung
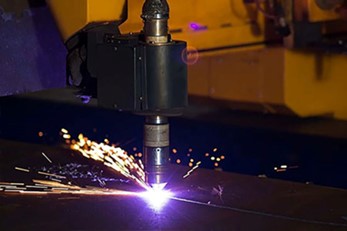
Sobald Material und Ausrüstung bereitliegen, starten Sie die Maschine und führen Sie das voreingestellte Bearbeitungsprogramm aus. Währenddessen muss der Bediener den Schnittvorgang genau überwachen, die Form der Funken und den ordnungsgemäßen Schlackenauswurf beobachten sowie auf ungewöhnliche Geräusche achten.
Moderne automatisierte Anlagen sind in der Regel mit Echtzeit-Überwachungssystemen ausgestattet, die automatisch erkennen können, ob die Perforation erfolgreich ist, ob ein Kollisionsrisiko besteht und die Schnittparameter entsprechend der Situation feinabstimmen.
Nachbearbeitung
Nach dem Schneiden wird das Werkstück in den Weiterbearbeitungsbereich transportiert. Zunächst werden Grate, Schlacke und andere Rückstände entfernt. Gegebenenfalls werden die Kanten geschliffen, um sie glatt und eben zu machen. Anschließend werden mithilfe von Messwerkzeugen wie Messschiebern, Projektoren oder 3D-Koordinatenmessgeräten die wichtigsten Maße, die Konturgenauigkeit und die Oberflächenqualität des Werkstücks sorgfältig geprüft, um sicherzustellen, dass sie den Vorgaben der Zeichnung entsprechen.
Nur qualifizierte Teile, die die Prüfung bestehen, können in den nächsten Fertigungsschritt, wie z. B. Biegen und Schweißen, gelangen. Dies ist ein wichtiger Kontrollpunkt, um die Qualität des Endprodukts sicherzustellen.
Metallische Werkstoffe, die in S verwendet werdenheiß Met al Cutting
Edelstahl
Edelstahl ist aufgrund seiner ausgezeichneten Korrosionsbeständigkeit, Langlebigkeit und attraktiven Oberflächenbeschaffenheit eines der beliebtesten Materialien für die Blechbearbeitung.
Anwendungen:
Wird verwendet in medizinischen Geräten, Küchengeräten, Fahrzeuginnenausstattungen und Architekturpaneelen.
Baustahl
Kohlenstoffstahl ist bekannt für seine Festigkeit, Härte und Wirtschaftlichkeit. Er ist leicht zu verarbeiten und eignet sich für Konstruktionsteile.
Anwendungen:
Weit verbreitet im Maschinenbau, im Automobilbau, im Bauwesen und bei Industrieanlagen.
Aluminium
Aluminium ist leicht, korrosionsbeständig und besitzt eine ausgezeichnete thermische und elektrische Leitfähigkeit. Allerdings ist es reflektierend und erfordert für präzise Schnitte spezifische Laserwellenlängen.
Anwendungen:
Wird verwendet in Luft- und Raumfahrtkomponenten, Elektronikgehäusen, Automobilverkleidungen und Unterhaltungselektronik.
Kupfer
Kupfer bietet eine hervorragende elektrische und thermische Leitfähigkeit und ist daher für elektrische Bauteile unverzichtbar. Es ist reflektierend und kann daher schwierig zu laserschneiden sein.
Anwendungen:
Wird in elektrischen Steckverbindern, Stromschienen, Wärmetauschern und dekorativen Paneelen verwendet.
Messing
Messing ist eine Legierung aus Kupfer und Zink und zeichnet sich durch gute Bearbeitbarkeit, Korrosionsbeständigkeit und ein attraktives goldenes Aussehen aus.
Anwendungen:
Ideal für Zierteile, Namensschilder, Instrumente und architektonische Beschläge.
Verzinkter Stahl
Verzinkter Stahl besitzt eine Zinkbeschichtung, die vor Rost und Korrosion schützt. Er vereint Langlebigkeit mit vergleichsweise geringen Kosten.
Anwendungen:
Häufig anzutreffen in Lüftungskanälen, Autoteilen und Haushaltsgeräten.
Titan
Titan bietet ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht, hohe Korrosionsbeständigkeit und hervorragende Biokompatibilität. Es ist zwar teurer, aber ideal für kritische Anwendungen.
Anwendungen:
Wird in der Luft- und Raumfahrt, bei medizinischen Implantaten und in Hochleistungsmaschinen eingesetzt.
| Material | Hauptschneideverfahren | Wichtigste Vorteile |
| Edelstahl | Laser, Wasserstrahl | Korrosionsbeständigkeit, Festigkeit |
| Kohlenstoffstahl | Laser, Plasma | Stark, erschwinglich |
| Aluminium | Laser, Wasserstrahl | Leicht, leitfähig |
| Kupfer | Wasserstrahlschneiden, Faserlaser | Leitfähig, langlebig |
| Messing | Laser, Wasserstrahl | Ästhetisch, bearbeitbar |
| Verzinkter Stahl | Laser, Plasma | Rostschutz, niedrige Kosten |
| Titan | Wasserstrahlschneiden, Laser | Hochfest, biokompatibel |
Arten von Blechschneidverfahren
Blechlaserschneiden
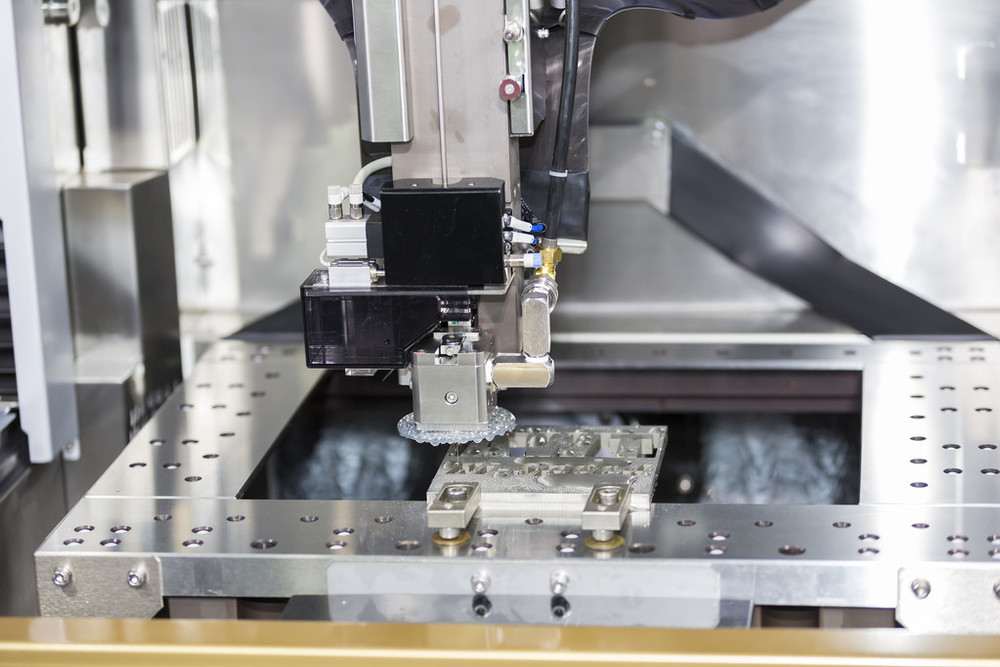
Beim Laserschneiden dient ein fokussierter Laserstrahl hoher Energiedichte als Wärmequelle, um das Material durch Schmelzen, Verdampfen oder Entzünden zu schneiden. Dieses berührungslose Bearbeitungsverfahren zeichnet sich durch hohe Präzision und Flexibilität aus und eignet sich besonders für die Bearbeitung komplexer Konturen und feiner Teile. Es bietet eine hohe Schnittgeschwindigkeit, eine geringe Wärmeeinflusszone und in der Regel eine sehr glatte Schnittfläche.
Je nach Lasertyp unterscheidet man hauptsächlich zwischen Faserlaserschneiden und CO₂-Laserschneiden. Laserschneiden eignet sich für nahezu alle Metallplatten und ist besonders effektiv bei mittelstarken und dünnen Blechen.
Blech Plasmaschneiden
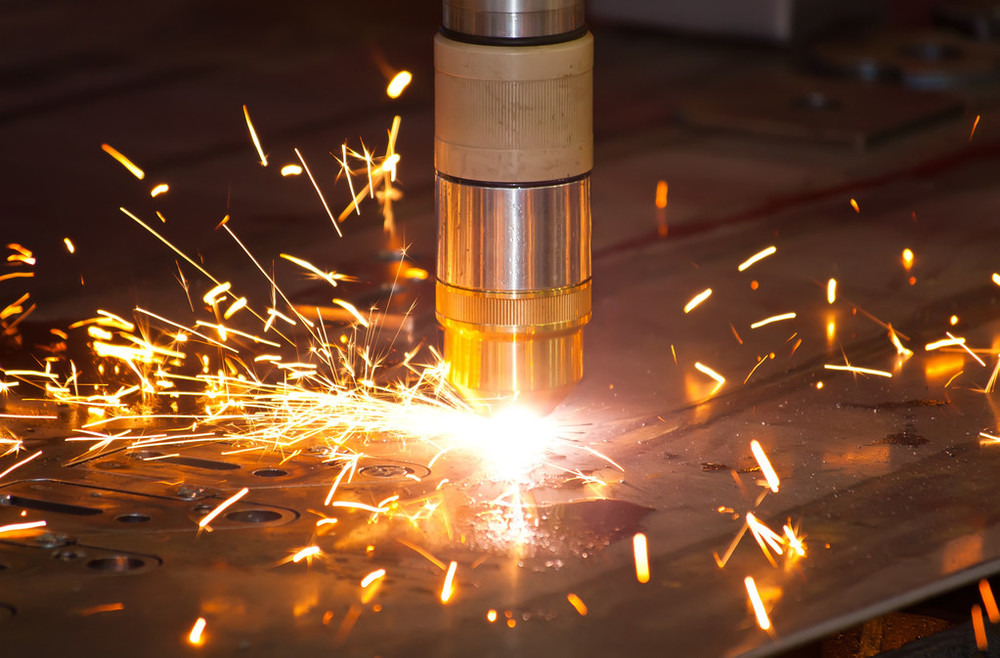
Beim Plasmaschneiden wird das Material durch einen komprimierten Plasmabogen geschmolzen und anschließend mit einem Hochgeschwindigkeitsgasstrom abgeführt, wodurch ein Schnitt entsteht. Der Hauptvorteil des Plasmaschneidens liegt in seiner Fähigkeit, mitteldicke und dicke Bleche sowie hochleitfähige Metalle mit extrem hoher Schnittgeschwindigkeit effizient zu schneiden. Allerdings sind Schnittgenauigkeit und Querschnittsglätte in der Regel nicht so gut wie beim Laserschneiden, und die Wärmeeinflusszone ist größer.
Die Plasmaschneidtechnologie findet breite Anwendung im Schwermaschinenbau, Schiffbau, Stahlbau und anderen Bereichen und ist eine wirtschaftliche und effiziente Lösung für die Bearbeitung dicker Platten.
Blech Wasserstrahlschneiden
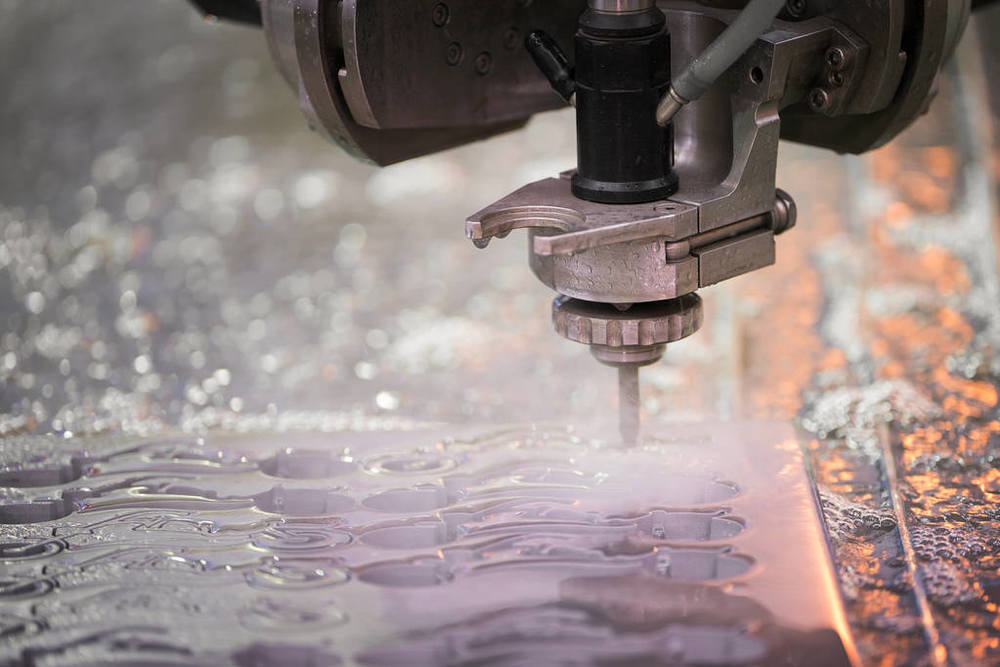
Wasserstrahlschneiden ist ein Kaltverfahren. Dabei wird ein Wasserstrahl mit extrem hohem Druck oder ein Wasserstrahl mit Abrasivmitteln verwendet, um das Material abzutragen. Sein größter Vorteil besteht darin, dass während des Schneidprozesses keine Wärme entsteht. Dadurch bilden sich weder Wärmeeinflusszonen noch thermische Verformungen oder metallografische Veränderungen des Materials.
Wasserstrahlschneiden ermöglicht das Schneiden nahezu aller Materialien, von Metall und Stein bis hin zu Glas und Verbundwerkstoffen. Der Startpunkt ist dabei beliebig, was eine extrem hohe Flexibilität gewährleistet. Zu den Nachteilen zählen die relativ geringe Schnittgeschwindigkeit und die hohen Betriebskosten der Anlage. Das Verfahren wird häufig zur Bearbeitung wärmeempfindlicher oder komplexer Verbundwerkstoffe eingesetzt.
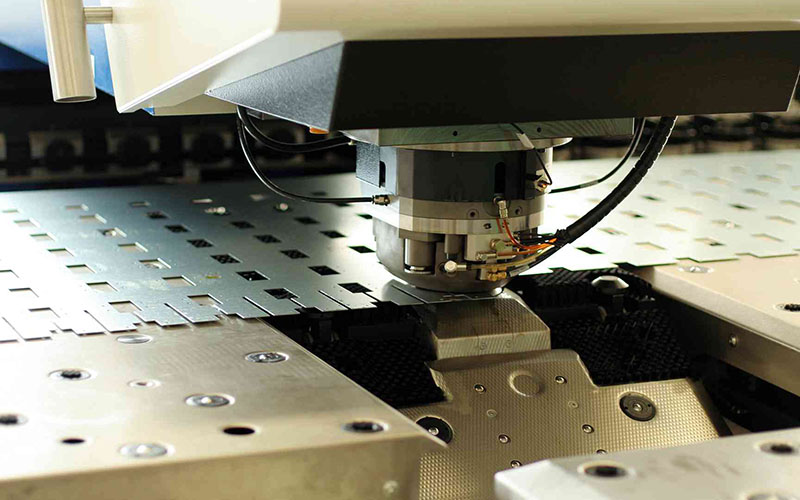
Blech Lochung
Stanzen ist ein traditionelles mechanisches Bearbeitungsverfahren, bei dem ein in eine Presse eingesetztes Werkzeug Bleche durch hohen mechanischen Druck schneidet, stanzt oder ausstanzt. Es eignet sich für die Fertigung großer Stückzahlen von Teilen mit relativ standardisierten Formen. Die Bearbeitungsgeschwindigkeit ist extrem hoch, und die Formgebung kann in einem einzigen Stanzvorgang erfolgen. Die Werkzeugkosten sind vergleichsweise hoch, die Bearbeitungskosten pro Stück jedoch sehr niedrig.
Bei Bauteilen, die eine große Anzahl von Standardlöchern oder einfache Formen erfordern, wie z. B. Gehäuse und elektrische Komponenten, ist das Stanzen nach wie vor die effizienteste und wirtschaftlichste Wahl.
Vorteile von Sheiß Met al Cutting
Hohe Präzision
Moderne Blechbearbeitungstechniken, insbesondere das Laserschneiden, ermöglichen eine extrem hohe Maßgenauigkeit mit Toleranzen von ±0.1 Millimetern oder sogar darunter. Dadurch weisen die bearbeiteten Teile präzise Abmessungen und eine hohe Austauschbarkeit auf.
Hervorragende Wiederholbarkeit
Durch die Einführung der digitalen Programmsteuerung können nach der Einrichtung des Programms die gleichen Teile in der gleichen Anzahl von Malen produziert werden. Dies gewährleistet die Stabilität und Konsistenz der Qualität in der Großserienfertigung und legt eine solide Grundlage für die anschließende automatisierte Montage.
Überlegene Flexibilität
Die Blechbearbeitung, insbesondere berührungslose Verfahren wie Laser- und Wasserstrahlschneiden, bietet beispiellose Flexibilität. Teure physische Formen sind nicht erforderlich. Durch einfache Anpassung von Computerzeichnungen und -programmen lassen sich Teile unterschiedlicher Formen und Größen schnell bearbeiten. Dies ist ideal für die Kleinserienfertigung, die Produktion vielfältiger Varianten und das Rapid Prototyping.
Darüber hinaus eignen sich diese Verfahren für eine breite Palette an Metallwerkstoffen, von Kohlenstoffstahl, Edelstahl, Aluminium und Kupfer bis hin zu Titanlegierungen, und sogar für nichtmetallische Werkstoffe. Wasserstrahlschneiden kann nahezu jedes Material bearbeiten und erfüllt somit die Materialanforderungen aller Branchen.
High Efficiency
Im Vergleich zur herkömmlichen manuellen oder mechanischen Bearbeitung ist das automatisierte Schneiden extrem schnell, insbesondere beim Laserschneiden dünner Platten; es kann den Produktionszyklus erheblich verkürzen.
Materialverwendung
Das Blechschneiden kann mithilfe eines computeroptimierten, intelligenten Layoutsystems erfolgen, das die Teile auf dem Blech platzsparend und effizient anordnet. Dadurch wird der Verschnitt an den Ecken minimiert und die Blechausnutzung deutlich verbessert. Dies reduziert die Rohmaterialkosten unmittelbar, und die Einsparungen sind insbesondere bei der Großserienfertigung beachtlich.
Hoch Qualitätsschnitt
Viele moderne Schneidverfahren ermöglichen die direkte Erzeugung sehr glatter und senkrechter Schnittflächen. Die Querschnittsglätte beim Laserschneiden ist sehr hoch, während beim Wasserstrahlschneiden die ursprünglichen Materialeigenschaften erhalten bleiben.
Nach dem Zuschnitt benötigen die Teile oft keine oder nur wenige Nachbearbeitungsschritte wie Schleifen und Veredeln und können direkt zum Biegen, Schweißen oder Montieren weitergeleitet werden. Dies spart nicht nur Zeit und Arbeitskosten, sondern vermeidet auch Maßabweichungen oder Oberflächenbeschädigungen, die durch die Nachbearbeitung entstehen können, und führt so zu einer höheren Fertigungseffizienz und -qualität.
Herausforderungen in Sheiß Met al Cutting
Materielle Herausforderungen
Unterschiedliche Materialien erfordern aufgrund ihrer spezifischen Eigenschaften besondere Schneidverfahren. Beispielsweise absorbieren reflektierende Metalle wie Aluminium und Kupfer nur sehr wenig Laserenergie. Dadurch sind sie schwer zu schneiden. Sie können außerdem Licht reflektieren und die Laseranlage beschädigen. Harte Materialien wie Speziallegierungsstähle und Titanlegierungen hingegen verringern die Schnittgeschwindigkeit. Sie verschleißen zudem Klingen und Verbrauchsmaterialien schneller.
Auch die Oberflächenbeschaffenheit spielt eine Rolle. Beschichtungen, Rost oder Ölflecken können den Schneidvorgang beeinträchtigen. Dies führt häufig zu unsauberen Schnittkanten oder Schlackenresten. Die richtigen Schnittparameter für jedes Material zu finden, bleibt eine zentrale Herausforderung.
Probleme mit thermischer Verzerrung
Thermische Schneidverfahren wie Laser- und Plasmaschneiden führen zwangsläufig zu einer hohen Wärmeeinbringung in das Material. Werden die Parameter nicht präzise gesteuert, staut sich die Wärme übermäßig und breitet sich über den Schnittbereich hinaus aus. Dies verursacht lokale Spannungen und thermische Verformungen, was wiederum zu Maßabweichungen und Formverzug der Bauteile führt. Besonders deutlich wird dies bei der Bearbeitung dünner Bleche.
Um die Wärmeeinflusszone zu kontrollieren und Verformungen zu minimieren, müssen Parameter wie Leistung, Drehzahl und Luftdruck präzise aufeinander abgestimmt und ein geeigneter Schnittpfad zur Wärmeableitung gewählt werden. Dies stellt hohe Anforderungen an die Erfahrung des Bedieners und die Stabilität der Anlage.
Dicke vs. Präzision
Alle Schneidverfahren haben ihre Grenzen. Dickere Materialien erfordern eine geringere Präzision. Laserschneiden ist beispielsweise bei dünnen Blechen sehr präzise. Bei dickeren Platten wird der Schnitt jedoch breiter und rauer. Plasmaschneiden eignet sich gut für dicke Platten, die Schnittqualität ist aber schlecht.
Langsameres Arbeiten verbessert die Qualität, beeinträchtigt aber die Effizienz. Zu schnelles Arbeiten kann zu unvollständigen Schnitten oder Schlackebildung führen. Die richtige Methode für jede Materialstärke zu finden und Geschwindigkeit, Präzision und Qualität optimal auszubalancieren, ist die zentrale Herausforderung.
Kosten-Effizienz-Balance
Die Kostenstruktur beim Blechschneiden ist komplex und umfasst Ausrüstung, Energie, Gase, Ersatzteile und Arbeitskosten. Laserschneiden beispielsweise bietet hohe Präzision, ist aber mit hohen Investitions-, Wartungs- und laufenden Gaskosten verbunden.
Daher hängt die Rentabilität von einer sorgfältigen Optimierung ab. Dazu gehören die Verbesserung der Materialausnutzung durch optimierte Verschachtelung, die Verlängerung der Bauteillebensdauer durch optimale Parameter und die Steigerung der Anlageneffizienz durch intelligente Produktionsplanung. Solche Maßnahmen sind unerlässlich für die Steigerung der Gesamtrentabilität.
Kostenfaktoren beim Blechschneiden – Was beeinflusst den Preis?
Materialkosten
Die Kosten für die Rohmaterialbeschaffung bilden die Grundlage der Gesamtkosten. Die Preise für Metallplatten unterschiedlicher Materialien und Spezifikationen variieren stark. Entscheidender ist jedoch die Materialausnutzung, also wie die Teile auf einer einzelnen Platte angeordnet werden.
Durch die Optimierung des Layouts, das Herausfiltern möglichst vieler nützlicher Teile und die Reduzierung des Verschnitts an Kanten und Ecken lassen sich die Materialkosten pro Teil direkt senken. Dies ist der effektivste Weg zur Kostenkontrolle.
Prozessauswahl
Die Zusammensetzung der Betriebskosten verschiedener Schneidverfahren variiert stark. Laserschneiden erfordert Verschleißteile wie Strom, Schutzgas und Linsen. Beim Plasmaschneiden werden Elektroden und Düsen verbraucht; Wasserstrahlschneiden führt zu Verschleiß an Hochdruckdichtungen und Schneidköpfen.
Die Wahl des Verfahrens hat direkten Einfluss auf den Energieverbrauch, den Gasverbrauch und die Häufigkeit des Austauschs von Verschleißteilen.
Arbeits- und Betriebseffizienz
Die Bearbeitungszeit steht in direktem Zusammenhang mit den Arbeits- und Maschinenkosten. Ihre Dauer hängt vom Optimierungsgrad des Schnittwegs, der Einzugs- und Schnittgeschwindigkeit sowie der Leerlaufzeit der Maschine ab. Auch die Qualifikation der Bediener ist von entscheidender Bedeutung.
Erfahrene Bediener können schneller programmieren, Materialien fixieren und unerwartete Störungen beheben, wodurch die Gesamteffizienz der Anlagen gesteigert, Ausfallzeiten reduziert und indirekt die Arbeitskosten pro Produkteinheit gesenkt werden.

Nachbearbeitung
Die Kosten, die nach dem Schneiden anfallen, sollten ebenfalls nicht außer Acht gelassen werden. Bei hoher Schnittqualität, glattem Querschnitt und fehlenden Schlackenresten lassen sich Arbeitsaufwand und Zeit für Nachbearbeitungen wie Schleifen und Feinschleifen einsparen oder reduzieren.
Toleranzen und Genauigkeitsstandards für das Blechschneiden
Um die Manövrierfähigkeit und Präzision der gefertigten Prototypen und Teile zu gewährleisten, gelten für unsere kundenspezifischen Blechzuschnittdienstleistungen folgende Standards:
| Bemaßungsdetail | Toleranz |
| Kante an Kante, einzelne Oberfläche | +/- 0.010″ |
| Kante zu Loch, einflächig | +/- 0.010″ |
| Loch zu Loch, einseitige Oberfläche | +/- 0.010″ |
| Lochdurchmesser, einseitig | +/- 0.010″ |
| Kante zu Merkmal, Mehrere Oberflächen | +/- 0.030″ |
| Überformtes Teil, mehrere Oberflächen | +/- 0.030″ |
| Biegewinkel | +/- 1 Grad |
Tipps für Sheiß Met al Cutting
PSA tragen
Bei Blechschneidarbeiten ist es unerlässlich, während des gesamten Prozesses und in standardisierter Weise eine vollständige Schutzausrüstung zu tragen.
Hochwertige Schutzbrillen oder Gesichtsschilde können umherfliegende Metallspäne und Funken wirksam abblocken. Robuste und langlebige Arbeitshandschuhe schützen die Hände vor Schnittverletzungen durch scharfe Blechkanten und Verbrennungen durch hohe Temperaturen während der Bearbeitung.
Da viele Schneidgeräte während des Betriebs einen extrem hohen Lärmpegel erzeugen, ist es unerlässlich, professionelle Gehörschutzmittel zu tragen, um dauerhafte Hörschäden zu vermeiden.
Belüftung sicherstellen
Beim Schneidprozess, insbesondere beim Laserschneiden, Plasmaschneiden oder Brennschneiden, entstehen große Mengen an giftigen Metalldämpfen, Schadgasen und Feinstaub. Daher müssen die Arbeiten in Werkstätten mit leistungsstarken Absaug- und Entstaubungsanlagen durchgeführt werden, um eine ausreichende Luftzirkulation zu gewährleisten und schädliche Dämpfe schnell ins Freie abzuführen.
Werkzeuge warten
Ob es sich um manuelle Werkzeuge oder Verbrauchsmaterialien in automatisierten Anlagen handelt, die Erhaltung der Schärfe ihrer Schneidkanten ist die Grundlage für Effizienz und Sicherheit.
Stumpfe Schneidwerkzeuge erhöhen den Schnittwiderstand erheblich. Dies erfordert nicht nur einen höheren Kraftaufwand und führt zu Materialermüdung, sondern macht sie auch anfälliger für Abrutschen, Rückprall und andere unkontrollierte Situationen, die leicht zu schweren Unfällen führen können. Darüber hinaus erzeugen verschlissene Schneidwerkzeuge schlechte Schnittflächen, was die nachfolgende Bearbeitung erschwert.
Sichere Materialien
Vor dem eigentlichen Schneidevorgang müssen Werkzeuge wie Tischzangen, C-Zangen, spezielle Vorrichtungen oder Magnetspannfutter verwendet werden, um das Blech stabil auf der Arbeitsplattform zu fixieren. Dadurch wird ein Verrutschen, Vibrieren oder Umkippen des Blechs unter der Schneidkraft vollständig verhindert und somit die Genauigkeit der Schnittmaße sichergestellt.
Noch wichtiger ist jedoch, dass eine stabile Einspannung Gefahren wie Werkzeugwegabweichungen und Werkstückauswurf durch plötzliche Bewegungen des Blechs wirksam verhindern und somit viele potenzielle mechanische Verletzungsrisiken grundsätzlich eliminieren kann.
Geräte ordnungsgemäß bedienen
Bei allen Elektrowerkzeugen und CNC-Maschinen ist höchste Vorsicht geboten. Vor Inbetriebnahme eines Geräts prüfen Sie, ob Netzkabel, Schalter und Schutzabdeckung unbeschädigt sind. Während des Betriebs ist höchste Konzentration erforderlich; die Bedienungsanleitung ist strikt einzuhalten.
Halten Sie Ihre Hände von beweglichen Teilen und dem Schneidkopf fern. Vergewissern Sie sich vor Abschluss der Arbeiten, jeglichen Einstellungen oder Reinigungsarbeiten, dass das Gerät vollständig abgeschaltet ist und nicht mehr läuft.
Warum sollten Sie sich für den Blechzuschnittservice von NOBLE entscheiden?
Dank langjähriger Erfahrung in der Blechbearbeitung bietet NOBLE seinen Kunden hochpräzise Blechzuschnitte von höchster Qualität. Erhalten Sie innerhalb weniger Minuten ein Angebot und Ihre Teile innerhalb weniger Tage.
Die Blechschneiddienstleistungen von NOBLE umfassen das Schneiden nahezu aller Materialien mittels Laser- und Wasserstrahlschneiden. NOBLE bietet Komplettlösungen für jedes Projekt mit sofortigen Angeboten, einer breiten Materialauswahl und vielfältigen Blechschneidverfahren.
NOBLE ist Ihr zuverlässiger Komplettanbieter für kundenspezifische Fertigung – vom Prototypendesign bis zur Produktion. Mit umfangreichen Fertigungsressourcen, geeigneter Technologie, optimierten Prozessen, fachkundiger Beratung und einem perfekten Qualitätsprüfungsprozess setzen wir Ihre Ideen in die Realität um.
Häufig gestellte Fragen
Welches ist das präziseste Verfahren zum Schneiden von Blechen?
Laserschneiden, insbesondere Faserlaserschneiden, gilt weithin als präzisestes Verfahren zur Blechbearbeitung. Es ermöglicht Toleranzen bis zu ±0.1 mm und erzeugt extrem saubere, gratfreie Schnittkanten mit minimaler Wärmeeinflusszone. Dadurch eignet es sich ideal für komplexe Konturen und filigrane Designs, bei denen höchste Genauigkeit entscheidend ist.
Wie dick kann ein Laserschneider ein Metallblech schneiden?
Die maximale Materialstärke hängt von der Laserleistung und dem Material ab. Ein typischer Hochleistungs-Industriefaserlaser kann Baustahl bis zu ca. 25 mm, Edelstahl bis zu 20 mm und Aluminium bis zu 12 mm durchtrennen. Für optimale Geschwindigkeit und Schnittqualität bei dünneren Materialien (unter 15–20 mm) sind Laser jedoch deutlich effektiver als Plasma- oder Brennschneiden.
Ist Laserschneiden teurer als Plasmaschneiden?
Es kommt auf die Anwendung an. Laserschneiden hat höhere Anschaffungskosten und kann aufgrund von Gasverbrauch und Wartung pro Stunde teurer sein. Bei dünnen bis mittelstarken Materialien kann es jedoch aufgrund seiner höheren Geschwindigkeit, Präzision und des geringeren Bedarfs an Nachbearbeitung insgesamt kostengünstiger sein. Plasmaschneiden ist im Allgemeinen eine günstigere Option zum Schneiden von dickem Baustahl, wenn höchste Präzision nicht im Vordergrund steht.
Kann man Aluminium mit einem Wasserstrahl schneiden?
Absolut. Wasserstrahlschneiden ist eine hervorragende Wahl zum Schneiden von Aluminium. Da es sich um ein Kaltschneidverfahren handelt, entsteht keine Wärmeeinflusszone, die die Materialeigenschaften verändern oder Verformungen verursachen könnte, insbesondere bei wärmeempfindlichen Aluminiumlegierungen. Es schneidet Aluminium jeder handelsüblichen Dicke sauber durch.
Was ist die maximale Materialstärke, die ein Laserschneider bearbeiten kann?
Die maximale Dicke hängt von der Laserleistung und dem Material ab. Ein industrieller Hochleistungsfaserlaser kann typischerweise Folgendes schneiden:
- Baustahl: Bis zu 25-30 mm
- Edelstahl: Bis zu 20-25 mm
- Aluminium: Bis zu 12-15 mm
Bei Materialstärken darüber hinaus ist das Plasma- oder Wasserstrahlschneiden oft effizienter und effektiver.






