
Einführung
Saugnäpfe sind sowohl im Alltag als auch in industriellen Umgebungen allgegenwärtig. Ob man nun große Teile anhebt oder eine Handtasche an die Wand hängt – sie sind immer dabei.
Sie bestehen üblicherweise aus zwei Teilen: einem Saugnapfkörper und einer flexiblen Dichtlippe. Metallene Vakuumsauger werden häufig in industriellen Anwendungen eingesetzt, während im Alltag meist Kunststoff- oder Silikonmodelle bevorzugt werden. In diesem Kapitel konzentrieren wir uns auf Kunststoff-Vakuumsauger.
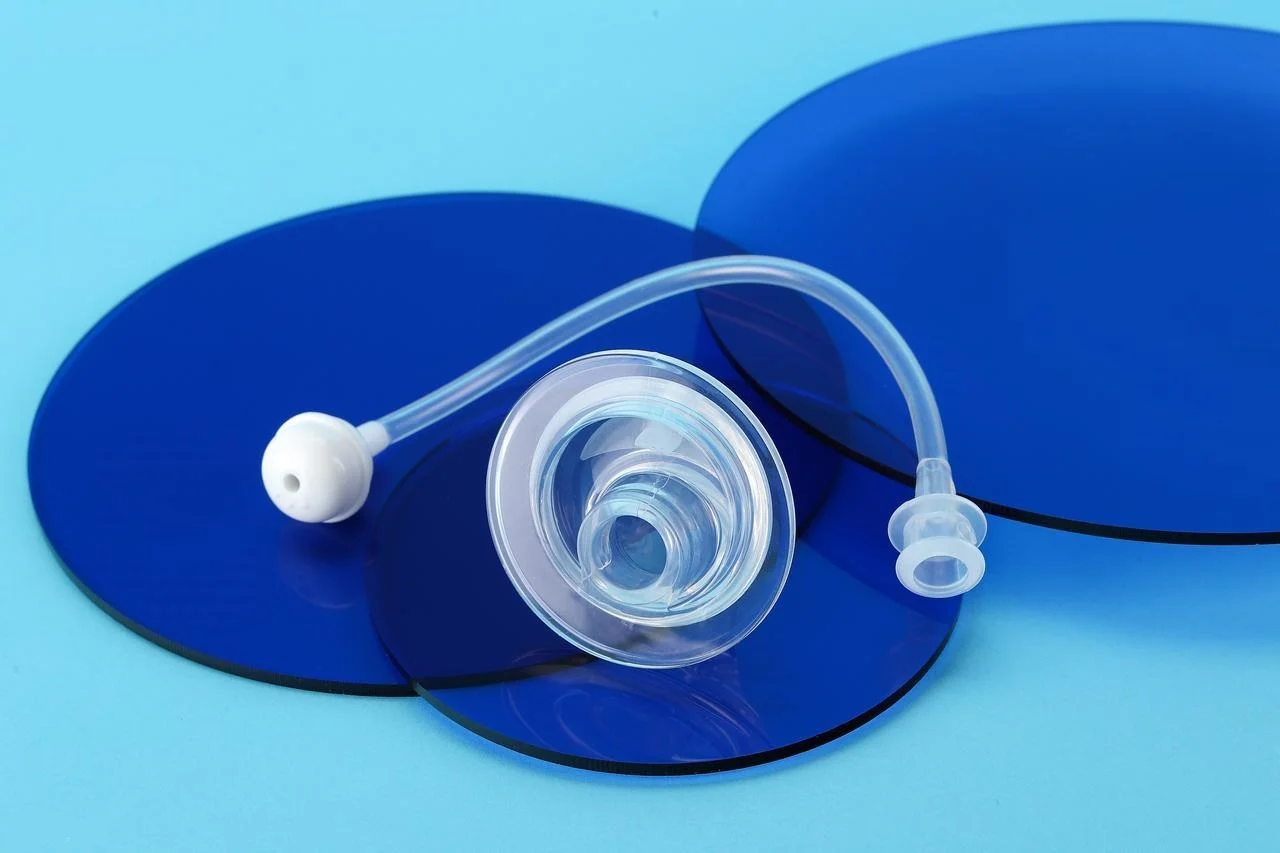
Kunststoff sorgt für die starre Struktur. Der Becher benötigt ein stabiles Rückgrat, um die Kraft zu übertragen und ein Zusammenfallen zu verhindern. Silikon bildet die flexible Dichtlippe. Diese passt sich unebenen Oberflächen an und erzeugt so den Vakuumverschluss.
Schritt für Schritt: Kernprozesse der Fertigung
Die Massenproduktion von Vakuumsaugern kommt ohne Metallverarbeitung aus. Weder Schweißen noch die Bearbeitung von Rohblöcken sind erforderlich. Die dominierenden Technologien sind Formgebungsverfahren. Das Material wird in Kavitäten gegossen, die dann die Form des Bauteils annehmen.
1. Kunststoffgehäuse Spritzguss (Die starre Komponente)
Kunden verwenden Kunststoffspritzguss für die Herstellung des starren Körpers. Gängige Materialien sind ABS, PC und Nylon. Eine Spritzgießmaschine schmilzt die Kunststoffgranulate. Das geschmolzene Material wird in einen Formhohlraum aus Stahl gepresst. Die Zykluszeiten variieren je nach Teilegröße und Wandstärke zwischen 15 und 60 Sekunden.
Rapid Prototyping kommt hier oft zum Einsatz. Ein 3D-gedrucktes Kunststoffgehäuse ermöglicht es, Passform und Funktion zu testen, ohne auf ein herkömmliches Werkzeug warten zu müssen. Sobald das Design feststeht, wird die Produktionsform hergestellt.
2. Silikonlippenformung (Das flexible Dichtungselement)
Zwei Prozesse dominieren hier. Die Auswahl erfolgt anhand der Anforderungen an Volumen und Präzision.
- Kompression Formteil Werke Für kleinere Stückzahlen. Die Werkzeugkosten sind geringer. Ein vorgeformter Silikonrohling wird in eine beheizte Kavität eingelegt. Die Presse schließt. Hitze und Druck formen das Material. Die Zykluszeiten sind länger. Die Anfangsinvestition ist jedoch geringer.
- Flüssigsilikonkautschuk (LSR)Spritzgießen eignet sich für große Stückzahlen. Die Präzision ist höher. Zwei flüssige Komponenten werden gemischt und direkt in eine beheizte Form eingespritzt. Die Aushärtung erfolgt im Formhohlraum. Die Zykluszeiten sind kürzer. Die Werkzeugkosten sind höher. LSR wird für anspruchsvolle Anwendungen eingesetzt, bei denen es auf Konsistenz ankommt.
3. Die entscheidende Verbindung: Silikon mit Kunststoff verbinden
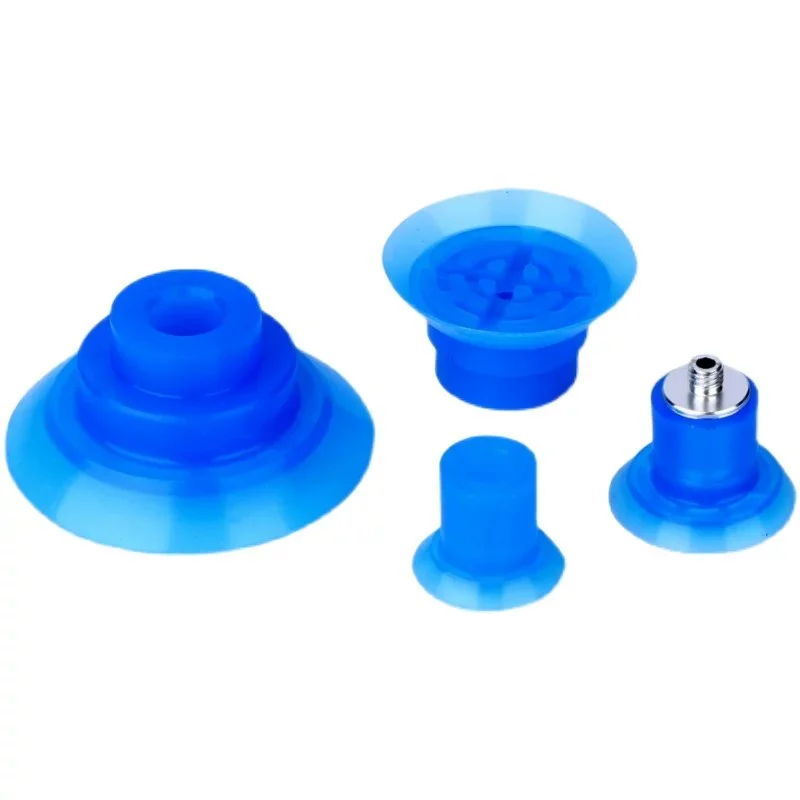
Dieser Schritt ist entscheidend für den Erfolg der Tasse. Der Silikonrand muss fest mit dem Kunststoffkörper verbunden bleiben. Dafür gibt es zwei Methoden.
- Umspritzen is Das bevorzugte Verfahren für die Massenproduktion. Der Kunststoffkörper wird in eine zweite Form eingelegt. Flüssigsilikon wird direkt darauf eingespritzt. An der Grenzfläche bildet sich eine chemische Verbindung. Es wird kein Klebstoff benötigt. Die Verbindung ist dauerhaft.
- Nachformen Klebstoffe Kleben dient als Alternative. Es kommt zum Einsatz, wenn Materialien inkompatibel sind oder keine Werkzeuge zum Umspritzen verfügbar sind. Auf die Kunststoffoberfläche wird ein Primer aufgetragen. Anschließend wird Klebstoff auf die Silikonlippe aufgetragen. Danach werden die Teile zusammengepresst. Die Verbindung ist mechanisch, nicht chemisch. Sie funktioniert, ist aber bei Anwendungen mit hoher Zykluszahl weniger zuverlässig.
4. Fertigstellung & Nachbearbeitung
Der geformte Becher ist noch nicht fertig. Es folgen noch einige Arbeitsschritte.
Durch das Entgraten wird überschüssiges Silikon entfernt. An den Trennlinien der Form bilden sich feine Gratlinien. Diese können manuell oder mit automatisiertem kryogenem Entgraten entfernt werden. Silikon ist weich. Bei einer gut konstruierten Form lässt sich der Grat sauber ablösen.
Die Nachhärtung erfolgt im Ofen. Das Silikon verbleibt mehrere Stunden bei erhöhten Temperaturen. Dieser Schritt schließt die Vernetzungsreaktion ab. Die Stabilität verbessert sich. Die mechanischen Eigenschaften stabilisieren sich. Wer diesen Schritt auslässt, tut dies auf eigenes Risiko.
Dichtheitsprüfung und Inspektion decken Mängel auf. Jeder Becher wird auf Vakuumdichtigkeit geprüft. Dabei werden Druckabfall oder Durchflussmessung eingesetzt. Die Sichtprüfung dient der Kontrolle auf Lufteinschlüsse, Grate und die Dichtheit der Verklebung. Ein undichter Becher gilt als unbrauchbar. Die Prüfung ist daher unerlässlich.
Die 7 größten Herausforderungen bei der Herstellung von Vakuumbechern
1. Luftblasen (Hohlräume) in Silikon
Beim Mischen wird Luft eingeschlossen. Die Blasen bilden Hohlräume im fertigen Bauteil. Diese Hohlräume schwächen die Dichtung und können Leckagen verursachen.
Lösung: Eine Vakuum-Entgasungsanlage ist unerlässlich. Die Silikonkomponenten werden vermischt. Anschließend gelangt die Mischung in eine Vakuumkammer. Das Vakuum entfernt die eingeschlossene Luft vor dem Gießen oder Einspritzen.
2. Ungleichmäßige Aushärtung (klebrige oder weiche Stellen)
Das Teil kommt klebrig aus der Form. Oder zu weich. Oder an manchen Stellen nicht vollständig ausgehärtet. Die Ursache sind fast immer falsche Mischungsverhältnisse.
Lösung: Präzise Waagen und sorgfältige Mischprotokolle. Jede Komponente wird abgewogen. Anschließend wird für eine festgelegte Zeit gemischt. Die Behälterwände werden abgekratzt. Eine Charge, die um zwei Prozent abweicht, wird nicht verwendet. Bei der schnellen Prototypenerstellung werden oft kleine, von Hand gemischte Chargen eingesetzt. Diese kleinen Chargen können Mischfehler verbergen, die erst bei der Produktion deutlich werden. Daher muss der Mischprozess an den Produktionsanlagen validiert werden, bevor die Produktionsmenge erhöht wird.
3. Teileverformung (Verzerrung)
Die Silikonlippe gibt unter Belastung nach. Oder der Becher behält beim Entformen nicht seine Form. Das Material ist für die Geometrie des Bauteils zu weich.
Lösung: Die Shore-A-Härte muss an Größe und Form des Bauteils angepasst werden. Für kleine, dicke Bauteile eignet sich Silikon mit einer Härte von 30A. Eine große, dünne Lippe benötigt hingegen mindestens 50A. Ingenieure testen während der Prototypenentwicklung verschiedene Shore-A-Härten, um die Mindesthärte zu ermitteln, die die Formstabilität gewährleistet. Ist das Silikon zu hart, leidet die Dichtung. Ist es zu weich, verformt sich das Bauteil.
4. Probleme beim Entformen (Entformungsprobleme)
Das ausgehärtete Silikon lässt sich nicht lösen. Das Teil reißt beim Entformen. Die Form wird beschädigt.
Ursache: Unzureichendes Trennmittel oder komplexe Hinterschneidungen im Formdesign. Manche Silikonsorten sind klebriger als andere.
Lösung: Eine korrekte Werkzeugkonstruktion ist die erste Verteidigungslinie. Vermeiden Sie scharfe Hinterschneidungen. Verwenden Sie Entformungsschrägen. Tragen Sie das Trennmittel anschließend sorgfältig auf. Zu wenig Trennmittel lässt das Teil kleben bleiben, zu viel beeinträchtigt die Oberflächengüte. Für jedes Werkzeug wird ein standardisiertes Auftragsverfahren entwickelt.
5. Schwache oder fehlende Verbindung zwischen Kunststoff und Silikon
Der Silikonrand löst sich vom Kunststoffkörper. Die Tasse ist unbrauchbar. Die Verbindung war nie ausreichend fest.
Ursache: Meist liegt es an der Materialunverträglichkeit. Silikon haftet ohne Oberflächenbehandlung nicht auf den meisten Kunststoffen.
Lösung: Nach Möglichkeit sollte das Umspritzen von Werkzeugen priorisiert werden. Beim Umspritzen entsteht während des LSR-Spritzgießprozesses eine chemische Verbindung. Es ist kein Klebstoff erforderlich. Ist das Umspritzen nicht möglich, werden spezielle Industrieklebstoffe mit Oberflächenprimern verwendet. Die Verwendung von Klebstoffen erfordert eine sorgfältige Prozesskontrolle.
6. Chemische Auswaschung und Kontamination (Lebensmittel/Medizin)
Teile, die mit Lebensmitteln in Berührung kommen oder medizinisch verwendet werden, dürfen keine Chemikalien abgeben. Standard-Silikon enthält Zusatzstoffe, die nicht unbedenklich sind.
Ursache: Nicht zertifizierte Rohstoffe. Der Lieferant hat an der Qualität gespart.
Lösung: Verwenden Sie FDA-konformes Silikon. Die relevante Vorschrift ist 21 CFR 177.2600. Für medizinische Anwendungen kann eine ISO 10993-Zertifizierung erforderlich sein. Verbraucher fragen vor dem Kauf nach den entsprechenden Zertifikaten.
7. Risiken durch Fremdkörperkontamination
Ein Metall- oder Hartplastikteil gelangt in die Lebensmittelzubereitung. Der Vakuumbecher ist zerbrochen oder hat ein Fragment verloren. Die Verunreinigung führt zu einem Rückruf.
Ursache: Standard-Silikon ist für Metalldetektoren nicht erkennbar. Bruchstücke passieren die Qualitätskontrollen unbemerkt.
Lösung: Verwenden Sie metalldetektierbare Silikonverbindungen. Diese Materialien enthalten Eisenzusätze, die Metalldetektoren in Produktionslinien auslösen. Die Zusätze sind von der FDA für den Fall eines unbeabsichtigten Kontakts zugelassen. Detektierbare Qualitäten werden in der Lebensmittelverarbeitung und der pharmazeutischen Industrie eingesetzt. Die zusätzlichen Materialkosten sind im Vergleich zu einem Produktrückruf gering.
Auswahlkriterien für kritische Materialien in VVakuum CUPS Industrie
Härte (Ufer A)
Die Härte von Silikon wird auf der Shore-A-Skala gemessen. Niedrigere Werte bedeuten weicheres Material, höhere Werte hingegen festere und haltbarere Verbindungen.
35A eignet sich für sanfte, empfindliche Anwendungen. Zum Beispiel zum Anfassen eines frisch gebackenen Croissants oder zum Aufnehmen einer polierten Linse. Die Lippe passt sich optimal an und liegt angenehm in der Hand. Der Nachteil: die geringere Haltbarkeit. Weiches Silikon reißt schneller.
50A eignet sich für feste, dauerhafte Anwendungen, z. B. zum Anheben von Blechen oder zum Bewegen rauer Kunststoffteile. Die Lippe ist abriebfest und bietet eine höhere Haltekraft. Allerdings passt sich 50A unebenen Oberflächen nicht so gut an wie 35A.
Lebensmittelkonformität
Der Kontakt mit Lebensmitteln unterliegt strengen Vorschriften. Der Einsatz von Silikonen ist nicht zulässig.
FDA 21 CFR 177.2600 ist der US-Standard. Er legt zulässige extrahierbare Stoffe und Testmethoden fest. Eine zertifizierte Verbindung besteht diese Tests. Fehlt ein Zertifikat, entspricht das Material nicht den Vorschriften, selbst wenn es äußerlich identisch aussieht.
Die EU-Verordnung 1935/2004 bildet den europäischen Rahmen. Die eigentlichen Prüfmethoden stammen aus anderen Normen, diese Verordnung legt jedoch die Anforderungen fest. Unternehmen, die nach Europa exportieren, benötigen eine Konformitätserklärung des Materiallieferanten.
Beide Normen sind wichtig. Eine Bäckerei benötigt beispielsweise für ihre Tassen die eine oder die andere, je nachdem, wohin die Geräte geliefert werden. Kunden verlangen vor der Materialbestellung entsprechende Dokumente.
Besondere Eigenschaften
Manchmal reicht die Standardlösung nicht aus. Die Leute brauchen zusätzliche Funktionen.
Metalldetektion ist für Lebensmittel- und Pharmaprodukte vorgesehen. Eisenhaltige Additive werden dem Silikon beigemischt. Bricht ein Teil ab, fängt ein Metalldetektor das Fragment auf. Andernfalls muss ein Produktrückruf erfolgen.
Hohe Temperaturbeständigkeit ermöglicht den Einsatz in heißen Umgebungen, Backöfen und Sterilisationszyklen. Standard-Silikon zersetzt sich oberhalb von 200 °C. Spezielle Formulierungen sind bis 250 °C und darüber hinaus beständig.
Antistatische Beschichtungen verhindern das Anziehen von Staub. Dies ist in der Elektronikfertigung unerlässlich. Statische Aufladung zieht Partikel an das Produkt. Die Beschichtung muss diese Ladung ableiten. Antistatische Beschichtungen werden dann eingesetzt, wenn herkömmliches Silikon zu Verschmutzungsproblemen führt.
Kein Material ist für alle Anwendungen geeignet. Die Prioritäten hängen vom jeweiligen Anwendungsfall ab. Härte steht an erster Stelle, Nachgiebigkeit an zweiter und besondere Eigenschaften an dritter. Stimmt die Reihenfolge nicht, versagt der Becher, egal wie gut er gefertigt wurde.
Fazit
Die Massenproduktion von Vakuumsaugern ist komplex. Drei Faktoren müssen perfekt zusammenspielen: Die Silikonaushärtung muss gleichmäßig erfolgen, die Kunststoffspritzgusstechnik präzise arbeiten und die Verbindung zwischen den Komponenten muss Tausende von Zyklen überstehen. Fehlt einer dieser Faktoren, versagen die Sauger in der Produktionslinie.
Abschließende Hinweise für die Produktionsvorbereitung: Legen Sie die Kunststoff-Silikon-Verbindungsmethode frühzeitig in der Designphase fest. Umspritzen ist für größere Stückzahlen die beste Wahl. Kleben ist zwar auch möglich, erfordert aber mehr Prozesskontrolle. Treffen Sie Ihre Entscheidung, bevor Sie den Formstahl zuschneiden.
Verwenden Sie von Anfang an zertifizierte Materialien. FDA-Konformität. EU-Konformitätserklärungen. Bei Bedarf metalldetektierbare Qualitäten. Tauschen Sie die Materialien nicht erst spät im Projekt aus. Das Aushärtungsprofil ändert sich. Die Haftfestigkeit ändert sich. Der gesamte Prozess gerät aus dem Gleichgewicht.
Investieren Sie in Vakuum-Entgasungsanlagen. Luftblasen sind in einer Siegelfläche inakzeptabel. Von Hand gemischte Chargen ohne Vakuum scheitern. Für die Serienproduktion ist eine ordnungsgemäße Entgasung unerlässlich. Hier gibt es keine Abkürzungen. Die Becher schließen entweder dicht oder nicht. Und die, die nicht dicht schließen, bleiben in Erinnerung.
Über NOBLE: Ihr Partner in der Präzisionsfertigung von Kunststoffen und Silikonen
Wer wir sind
NOBLE ist ein spezialisiertes Kunststoffverarbeitungsunternehmen. Kunden wenden sich an uns wegen hochpräziser Spritzgussteile und Silikonverarbeitung.
Wir schließen die Lücke zwischen komplexen Produktdesigns und zuverlässiger Massenproduktion. Die größte Herausforderung sind Komponenten aus zwei Materialien – Kunststoff und Silikon. Vakuumsauger sind ein perfektes Beispiel: Ein starrer Kunststoffkörper benötigt einen flexiblen Silikonrand. Die beiden Materialien müssen dauerhaft miteinander verbunden sein. Wir machen das möglich.
Unsere Kernverarbeitungskapazitäten
Kunststoff-Spritzguss
Die Ingenieure von NOBLE verarbeiten technische Kunststoffe wie ABS, Polycarbonat (PC), Nylon (PA) und andere kundenspezifische Mischungen. Kunden übermitteln uns ihre Materialspezifikationen, wir fertigen die Formen.
Die Serienfertigung erfolgt in automatisierten Zellen. Gleichbleibende Qualität ist das Ziel. Die Zykluszeiten sind kurz. Täglich werden Tausende von Teilen benötigt. Unsere Maschinen liefern diese Stückzahl ohne Abweichungen.
Spritzgießen von flüssigem Silikonkautschuk (LSR).
Präzisionsformen von flexiblen Silikonkomponenten ist eine Kernkompetenz in der Vakuumsaugerherstellung. Komplexe Saugnapfformen sind Standard. Das LSR-Verfahren ermöglicht hohe Geschwindigkeiten und große Stückzahlen. Es entsteht nur minimaler Grat. Die Teilequalität ist sehr hoch.
Umspritzen (Kunststoff-Silikon-Verbindung)
Das ist unsere Spezialität. Wir verbinden Silikon in einem einzigen Formgebungsvorgang direkt mit starren Kunststoffsubstraten. Keine zusätzliche Klebstoffmontage. Keine schwachen Klebenähte.
Value-Added Services
Die hauseigene Werkzeugfertigung ist ein großer Vorteil. Wir entwerfen und fertigen Präzisionsformen, die auf die jeweilige Produktgeometrie zugeschnitten sind – ohne Wartezeit auf einen externen Werkzeugmacher.
Die Nachbearbeitung erfolgt in unserem Werk. Durch Entgraten wird überschüssiges Material entfernt. Die Nachhärtung stabilisiert das Silikon. Die Oberflächen werden mittels Ultraschallreinigung vorbereitet. Dichtheitsprüfungen decken Mängel auf, bevor die Teile versendet werden.
Materialanpassungen sind möglich. Wir stellen FDA-konforme Silikone her. Außerdem produzieren wir metalldetektierbare Verbindungen für die Lebensmittel- und Pharmaindustrie.
Zertifizierungen & Konformität (Qualitätsverpflichtung)
ISO 9001:2015 (Qualitätsmanagementsysteme)
Diese Zertifizierung belegt unser Engagement: Gleichbleibende Qualität, kontinuierliche Verbesserung und Kundenzufriedenheit. Der Standard umfasst alle unsere Fertigungsprozesse.
ISO 13485:2016 (Medizinprodukte – Qualitätsmanagement)
Dies ist die entscheidende Zertifizierung für medizinische Anwendungen. Wir fertigen Komponenten für die Medizin-, Pharma- und Gesundheitsbranche. Der Standard bestätigt unsere Fähigkeit, strenge regulatorische Anforderungen zu erfüllen. Sicherheit. Rückverfolgbarkeit. Risikomanagement.
FAQ
Worin besteht der Unterschied zwischen Kompressionsformen und LSR-Spritzgießen für Silikon bei der Herstellung von Vakuumbechern?
Beim Formpressen wird ein vorgeformter Silikonrohling verwendet. Die Werkzeugkosten sind geringer, die Zykluszeiten länger. Der Kunde wählt dieses Verfahren für kleinere Stückzahlen oder einfachere Geometrien.
Beim LSR-Spritzgießen wird flüssiger Silikonkautschuk verwendet. Die beiden Komponenten vermischen sich automatisch. Die Flüssigkeit wird direkt in eine beheizte Form eingespritzt. Die Aushärtung erfolgt im Formhohlraum. Die Zykluszeiten sind kürzer, die Präzision höher. Die Werkzeugkosten sind höher. LSR wird für hohe Stückzahlen und komplexe Bauteile eingesetzt.
Kann ich Silikon auf Kunststoff kleben, anstatt es umzuspritzen?
Ja. Kleben funktioniert. Es ist nicht dasselbe wie Umspritzen. Beim Umspritzen entsteht eine chemische Verbindung während des Spritzgießprozesses. Es gibt keine Klebstoffschicht. Kleben erfordert eine Oberflächenvorbereitung. Auf den Kunststoff wird ein Primer aufgetragen. Anschließend wird Klebstoff auf das Silikon aufgetragen. Danach werden die Teile zusammengepresst.
Die Verbindung ist mechanisch, nicht chemisch. Sie ist für Anwendungen mit hoher Zykluszahl weniger zuverlässig. Klebeverbindungen werden eingesetzt, wenn keine Umspritzwerkzeuge verfügbar sind oder die Materialien inkompatibel sind. Für die Massenproduktion von Vakuumsaugern ist das Umspritzen die bessere Wahl.
Sind Silikon-Vakuumsauger recycelbar?
Die meisten Silikon-Vakuumsauger sind nicht über die üblichen kommunalen Recyclingprogramme wiederverwertbar. Silikon ist ein Duroplast. Es schmilzt nicht und formt sich nicht wieder wie Thermoplaste.
Einige spezialisierte Recyclinganlagen nehmen Silikon an. Sie vermahlen das Material zu Pulver, das als Füllstoff oder für Downcycling-Anwendungen verwendet wird. Solche Anlagen sind jedoch selten. Die meisten gebrauchten Silikonbecher landen auf der Mülldeponie oder in der Verbrennungsanlage. Wer Wert auf eine fachgerechte Entsorgung legt, sollte diese Einschränkung bei der Materialauswahl für Anwendungen mit hohem Verbrauch berücksichtigen.







