
Einleitung (Absatz)
Welches Verfahren eignet sich besser für die Herstellung von Dutzenden Kunststoffteilen? 3D-Druck ? Nein, der ist zu langsam, es sei denn, es stehen genügend Maschinen zur Verfügung. Spritzgießen ist besser für Aufträge mit Hunderten von Teilen geeignet . Die Lösung ist Vakuumgießen . Es schließt diese Lücke. Es ist schnell genug. Es ist auch günstig genug. Es ist gut genug für den praktischen Einsatz.
Viele fragen sich, wo dieses Verfahren konkret Anwendung findet. Die Einsatzmöglichkeiten des Vakuumgießens reichen von Konzeptfahrzeugen bis hin zu chirurgischen Instrumenten. Hier kommt es besonders gut für Prototypen und Kleinserien zum Einsatz.
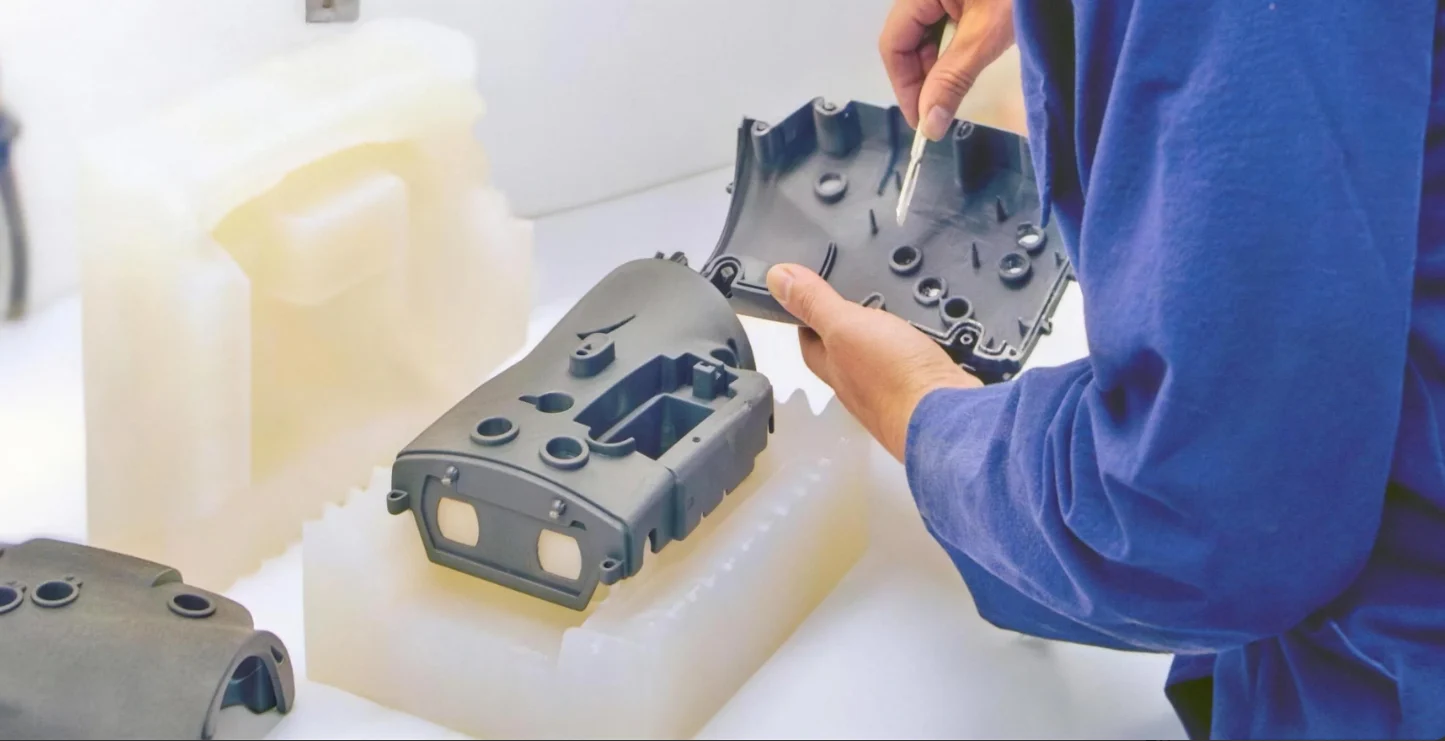
Automobilindustrie
Automobilhersteller müssen Vakuumguss in ihre Konstruktionen einbeziehen. Er dient auch als Funktionskomponente für die Prüfung des Motorraums. Für Konzept- oder Rennwagen ist die Ausbeute zu gering, und die Verarbeitungskosten mit Hartformen wären deutlich höher.
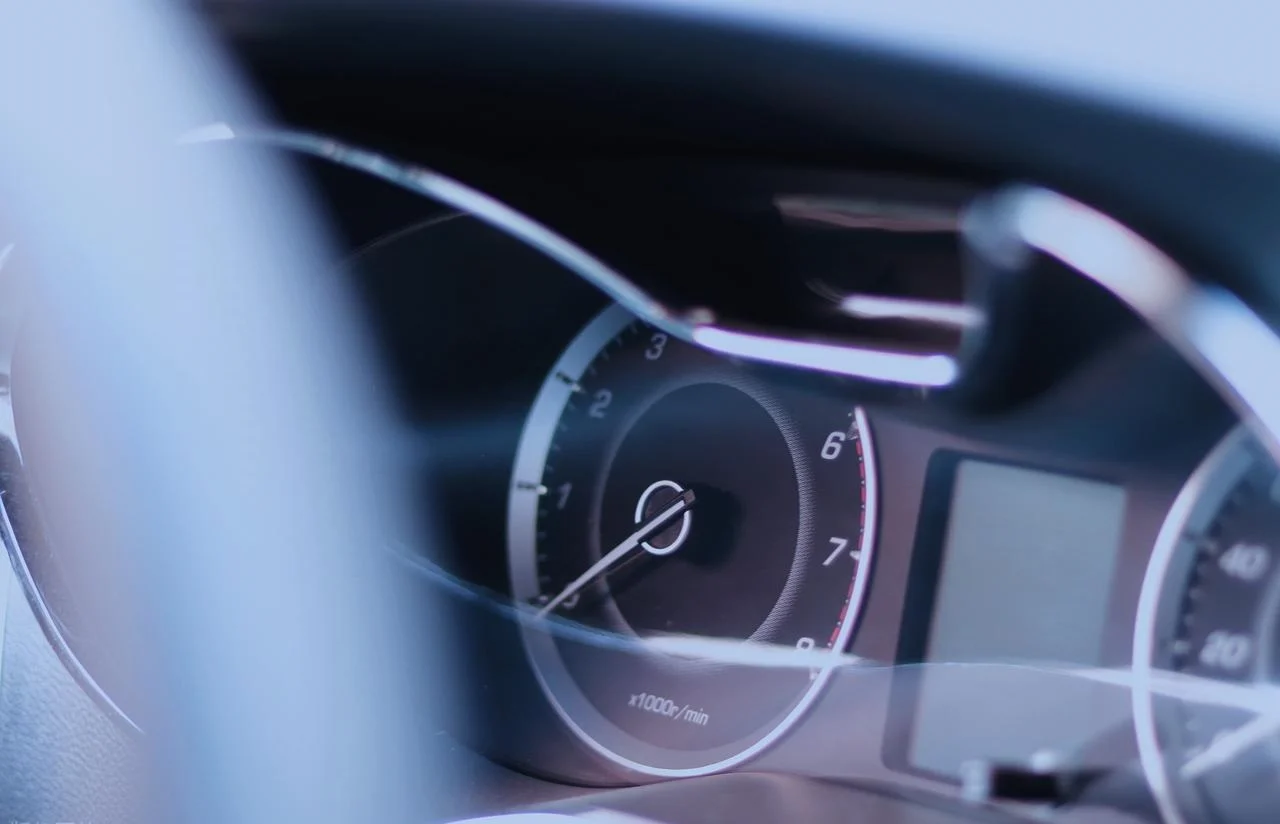
Prototypen für Interieur und Exterieur
Viele Menschen beurteilen ein Auto anhand seines Innenraums, noch bevor sie den Motor starten. Daher müssen die Armaturenbrettverkleidungen die richtige Textur und Maserung aufweisen. Auch die Lüftungsschlitze müssen sich leichtgängig bewegen lassen. Bedienelemente sollten einen angenehmen Druckpunkt haben. ABS-ähnliche Kunststoffe im Vakuumgussverfahren ermöglichen dies. Die Teile sehen aus und fühlen sich an wie serienmäßig im Spritzgussverfahren hergestellter Kunststoff.
Scheinwerfergläser und Rücklichtabdeckungen erfordern optische Klarheit. UV-beständige, transparente Harze sind dafür ideal. Konstrukteure können nun fünf oder zehn Linsenprototypen für photometrische Tests gießen, ohne monatelang auf eine Gussform warten zu müssen.
Funktionsprüfung unter der Motorhaube
Der Motorraum stellt eine anspruchsvolle Umgebung dar. Dort herrschen Temperaturschwankungen, Vibrationen und chemische Einflüsse. Prototypen müssen diesen realen Bedingungen standhalten. Hochtemperaturharze für den Vakuumguss eignen sich dafür. Halterungen, Flüssigkeitsbehälter und Ansaugkomponenten werden aus Materialien gegossen, die den Temperaturen im Motorraum widerstehen. Die Daten aus diesen Tests fließen in die Konstruktion der finalen Produktionswerkzeuge ein.
Sonder- und Kleinserienfahrzeuge
Konzeptfahrzeuge sind einzigartige Statements. Rennteams hingegen bauen zwanzig identische Fahrzeuge für eine Saison. Oldtimer-Restauratoren benötigen Teile, deren Produktion die Originalhersteller vor Jahrzehnten eingestellt haben. Keines dieser Szenarien rechtfertigt den Einsatz von Stahlspritzgussformen. Die Stückzahlen sind zu gering.
Vakuumgießen löst dieses Problem. Man kann zehn bis fünfzig Teile direkt aus Silikonformen herstellen. Die Teile passen, funktionieren einwandfrei und die Werkzeugkosten sind nur ein Bruchteil dessen, was für Serienformen nötig wäre. Für Prototypen und Kleinserien in der Automobilindustrie ist dies oft die einzig praktikable Option.
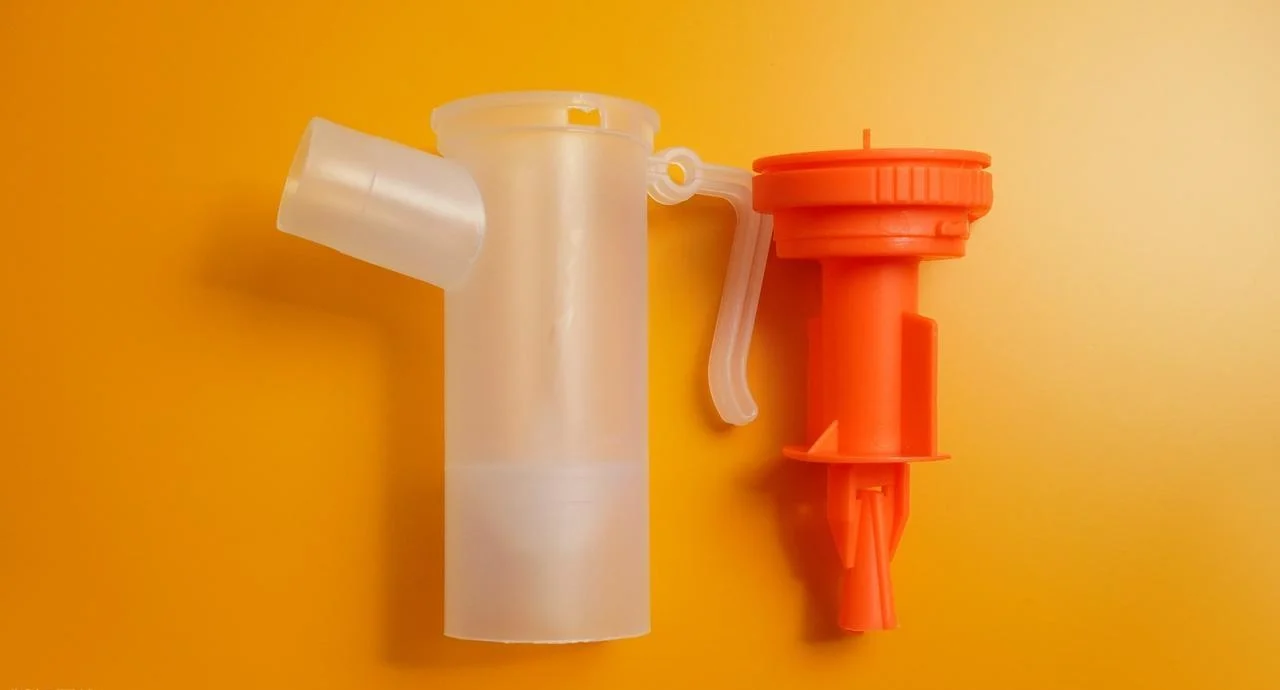
Medizin & Gesundheitswesen
Die Regeln für die Entwicklung von Medizinprodukten sind anders. Patientensicherheit hat oberste Priorität – regulatorische Vorgaben erfordern eine umfassende Dokumentation. Entwicklungszyklen benötigen zudem funktionsfähige Bauteile für Tests, bevor Produktionswerkzeuge in Auftrag gegeben werden. Vakuumgießen eignet sich in dieser Branche gut für nicht-implantierbare Anwendungen.
Kundenspezifische Geräte
Jeder Patient ist anders. Orthesen müssen der individuellen Fußform angepasst sein. Prothesenschäfte erfordern eine präzise Konturierung, um einen optimalen Sitz am Stumpf zu gewährleisten. Für die Aligner-Anfertigung benötigen Zahnmodelle eine exakte Zahngeometrie.
Die Massenproduktion von Werkzeugen ist hier nicht geeignet. Jedes Teil ist ein Unikat. Vakuumgießen in Kombination mit patientenspezifischen, 3D-gedruckten Urmodellen löst dieses Problem. Zunächst scannt eine Klinik die Anatomie des Patienten. Anschließend druckt ein Techniker ein Urmodell. Eine Silikonform erfasst diese Geometrie. Das Ergebnis ist ein individuell angefertigtes Implantat, das so effizient wie möglich hergestellt wird. Für Produktionsserien von ein bis fünf patientenspezifischen Implantaten ist dies oft die einzig wirtschaftlich sinnvolle Fertigungsmethode.
Weiche medizinische Komponenten
Nicht alle medizinischen Bauteile sind starr. Beispielsweise müssen Dichtungen für die Flüssigkeitsförderung flexibel sein. Dichtungen für Instrumentengehäuse müssen druckverformungsbeständig sein. Griffe an chirurgischen Instrumenten benötigen eine komfortable, rutschfeste Oberfläche.
Die Shore-A-Kautschukmischung eignet sich ideal für Vakuumgießverfahren wie dieses. Weiche Bauteile können direkt in Silikonformen gegossen werden. Die Härte reicht von sehr weichen, gelartigen Materialien bis hin zu festeren Gummitexturen. Ein nachträgliches Umspritzen ist nicht erforderlich. Auch aufwendige Zweikomponentenwerkzeuge werden nicht benötigt. Sie erhalten ein einzelnes Gussteil mit den gewünschten Materialeigenschaften.
Auch hier gilt der Warnhinweis: Weiche medizinische Bauteile, die auf diese Weise gegossen werden, sind nicht automatisch für Implantationen oder den dauerhaften Kontakt mit dem Körper geeignet. Für jegliche implantierbare oder kritische Anwendung sind eine vollständige Zertifizierung, Materialprüfung und behördliche Zulassung erforderlich. Für Prototypen und die Kleinserienfertigung nicht-kritischer medizinischer Teile ist das Vakuumgießen jedoch ein bewährtes und zuverlässiges Verfahren.
Consumer Elektronik
Die Unterhaltungselektronikbranche ist schnelllebig. Der Produktlebenszyklus wird in Monaten, nicht in Jahren gemessen. Designer benötigen physische Bauteile für Nutzertests, Falltests und die Erstellung von Marketingmustern. Die Herstellung von Werkzeugen aus Stahl ist zu zeitaufwendig. Der Einzeldruck jedes Bauteils im 3D-Verfahren ist zu teuer. Vakuumgießen bietet die optimale Lösung für Prototypen und Kleinserienfertigung in dieser Branche.
Wearables & Handhelds
Nutzer erwarten von Wearables einen angenehmen Tragekomfort. Ein Uhrengehäuse benötigt glatte Kanten. Ein Ohrhörergehäuse muss sich der Kontur des Gehörgangs anpassen. Eine Handyhülle erfordert präzise Aussparungen für Tasten und Kameras.
Im Vakuumgussverfahren werden diese Gehäuse in Stückzahlen von zehn bis fünfzig gefertigt. ABS-ähnliche Kunststoffe gewährleisten die erforderliche Steifigkeit und Schlagfestigkeit. Die Oberflächenbeschaffenheit entspricht der von spritzgegossenen Serienteilen. Die Designer setzen die gegossenen Prototypen in Nutzerstudien ein. Die Testpersonen tragen sie eine Woche lang. Das Feedback wird ausgewertet. Die daraus resultierenden Änderungen fließen in die nächste Designiteration ein.
Das Umspritzen für Soft-Touch-Oberflächen ist eine weitere Anwendung. Dabei werden starre Gehäuse mit integrierten Gummigriffen in einem einzigen Arbeitsgang gegossen. Die Silikonform hält den starren Einsatz, während das weiche Material darum gegossen wird. Eine Zweikomponenten-Spritzgießmaschine ist nicht erforderlich. Für die Kleinserienfertigung hochwertiger Accessoires eignet sich dieses Verfahren gut.
Drohnen und Robotik
Man fertigt fünf bis zehn komplette Drohnenrahmen in einer einzigen Produktionscharge. Anschließend wird die Elektronik montiert. Danach fliegt man den Prototyp absichtlich gegen eine Wand, um zu sehen, was kaputt geht. Die Daten aus diesen Zerstörungstests fließen in die endgültige Serienkonstruktion ein.
Ein gängiger visueller Vergleich zeigt einen gegossenen Drohnenrahmen neben einem spritzgegossenen Endprodukt. Die beiden Teile sehen nahezu identisch aus. Das gegossene Teil kann jedoch eine etwas geringere Schlagfestigkeit aufweisen. Das Spritzgussteil ist hingegen für die Serienfertigung kostengünstiger. Für die Prototypenentwicklung und Kleinserienfertigung von Drohnenkomponenten liefert das Gießverfahren Funktionstestdaten Wochen oder Monate vor der Fertigstellung der Werkzeuge.
Peripheriegeräte & Ladegeräte
Für die Launch-Editionen der Tastaturen werden spezielle Gehäuse benötigt. Diese werden im Vakuumgussverfahren in Kleinserien hergestellt. Zwanzig Stück wurden für eine Crowdfunding-Kampagne gegossen. Weitere hundert wurden als Vorabmuster für Tester gefertigt. Diese Teile funktionieren genauso wie die Serienprodukte. Der Unterschied liegt in den Werkzeugkosten: einige Tausend Dollar für Silikonformen gegenüber Zehntausenden für Stahlspritzgussformen.
Für Start-ups der Unterhaltungselektronik und etablierte Marken, die limitierte Editionen auf den Markt bringen, bietet dieses Verfahren einen praktischen Weg vom CAD-Design zum fertigen Produkt. Es sind keine hohen Vorabinvestitionen nötig. Man erhält einfach funktionsfähige Bauteile, die für Tests und die frühe Serienproduktion bereit sind.
Luft- und Raumfahrt
Die Luft- und Raumfahrt ist eine ganz andere Welt. Die Vorschriften sind streng. Die Stückzahlen sind gering. In dieser Branche benötigt man Fertigungsmethoden, die für kleine Chargen geeignet sind und strengste Sicherheitsstandards erfüllen.
Innenkabinenkomponenten
Sitzarmlehnen werden stark beansprucht. Die Verriegelungsabdeckungen werden tausende Male geöffnet und geschlossen. Diese Teile müssen daher verschleißfest sein. Noch wichtiger ist jedoch, dass sie im Brandfall weder brennen noch giftigen Rauch freisetzen dürfen.
Es gibt feuerhemmende Harze, die die FAA-Standards für Vakuumgießen erfüllen. Das Material besteht Brennprüfungen in vertikaler Richtung und erfüllt die geforderte Rauchdichte. Bei der Herstellung kleiner Mengen nichttragender Kabinenbauteile entfallen durch dieses Verfahren die Kosten für Werkzeuge, die in der Luft- und Raumfahrtindustrie verwendet werden.
Cockpit-Modelle & Tests
Bevor mit dem Zuschnitt von Metall für ein neues Cockpit-Layout begonnen wird, müssen die Designer die Ergonomie testen. Die Displayränder müssen aus verschiedenen Blickwinkeln gut ablesbar sein. Die Bedienelemente müssen auch mit Handschuhen problemlos erreichbar sein.
Vakuumgießen ist eine hervorragende Methode, um diese Prototypen schnell herzustellen. Die Schalterblenden bestehen aus schwarzem, ABS-ähnlichem Harz. Die Displayblenden sind in matter oder strukturierter Ausführung erhältlich. Die Teile werden einfach auf die Rahmenkonstruktion aufgesteckt. Piloten bedienen sie. Ingenieure beobachten und messen.
UAV- und Drohnenteile
Drohnen, die vom Militär und für Vermessungszwecke eingesetzt werden, kosten in der Regel keine Tausende von Euro. Es ist üblich, fünfzig oder hundert Stück herzustellen. Jede Drohne benötigt Halterungen für die Sensoren, Batteriegehäuse und Avionikgehäuse.
Schlagfeste und leichte Kunststoffe für den Vakuumguss eignen sich ideal für diese Anwendung. Man gießt komplette Flugzeugzellenkomponenten in Chargen von zehn bis zwanzig Stück. Die Teile sind robust genug für Flugtests und gleichzeitig leicht genug, um die Nutzlastgrenzen einzuhalten. Bei der Produktion kleiner Stückzahlen unbemannter Luftfahrzeuge ist dieses Verfahren oft schneller und kostengünstiger als die Bearbeitung jeder Komponente aus einem Block oder das monatelange Warten auf Produktionswerkzeuge.
Ersatzteile für ältere Flugzeuge
Das ist ein ärgerliches Problem. Flugzeuge fliegen in der Regel dreißig oder vierzig Jahre. Der Originalhersteller hat die Ersatzteilproduktion vor fünfzehn Jahren eingestellt. Ein Verschluss bricht. Eine Verkleidung reißt. Der Betreiber braucht nur ein einziges Ersatzteil. Nicht tausend. Nicht einmal fünfzig. Nur eins.
Vakuumgießen löst dieses Problem. Es gibt keine Mindestbestellmenge. Für die Herstellung von Produktionsformen fallen keine Neuentwicklungskosten an. Für den bedarfsgerechten Austausch von nicht mehr produzierten Bauteilen ist dies eine praktikable Lösung. Betreiber können ihre Flugzeuge so schnell wieder in Betrieb nehmen, ohne aufwendiges Reverse Engineering oder Sonderanfertigungen durchführen zu müssen.
Industrielle Ausrüstung & Robotik
Die Produktionslinie ist ausgefallen. Jemand braucht bis morgen ein Ersatzteil. Eine neue Roboterzelle wurde entwickelt. Das Team benötigt innerhalb einer Woche funktionsfähige Greifer. Wer in der Industrie arbeitet, kennt diesen Druck. Vakuumgießen ist ideal für die Prototypenfertigung und die Kleinserienproduktion von nichttragenden Bauteilen.
Robotische Endeffektoren
Kollaborative Roboter, sogenannte Cobots, arbeiten Hand in Hand mit Menschen. Ihre Greifer müssen fest genug sein, um ein Werkstück sicher zu halten, aber gleichzeitig weich genug, um es nicht zu zerquetschen oder die menschliche Hand zu verletzen. Starre Metallbacken sind für diesen Zweck ungeeignet.
Gummiartige Polyurethane für das Vakuumgießen lösen dieses Problem. Man kann flexible Greifer mit individuell einstellbarer Härte gießen. Dieses Material zeichnet sich durch hohe Reißfestigkeit und gute Abriebfestigkeit aus. Die Greifer werden anschließend an einem Cobot befestigt und wochenlangen Werkstests unterzogen. Designänderungen fließen direkt in die nächste Werkzeugrevision ein. Es gibt keine Wartezeiten für Spritzgusswerkzeuge. Ein teures Umspritzverfahren ist nicht erforderlich.
Sensor- und Kameragehäuse
Die Fabrikautomation basiert auf einer Vielzahl von Sensoren und Kameras. Diese müssen vor Staub, Kühlmittelspritzern und Stößen geschützt werden. Die Abmessungen und Anschlusspositionen der einzelnen Sensoren unterscheiden sich. Standardgehäuse passen daher selten.
Vakuumgießen wird daher zur Herstellung kundenspezifischer Schutzgehäuse für Automatisierungsprojekte in Kleinserien eingesetzt. Diese Gehäuse können mit integrierten Montageflanschen, Zugentlastungen für Kabel und Sichtfenstern für optische Sensoren versehen werden. Bei Losgrößen von fünf bis zwanzig Sensorgehäusen bietet dieses Verfahren funktionale Hardware, ohne dass jedes einzelne Gehäuse aus dem Vollen CNC-gefräst werden muss.
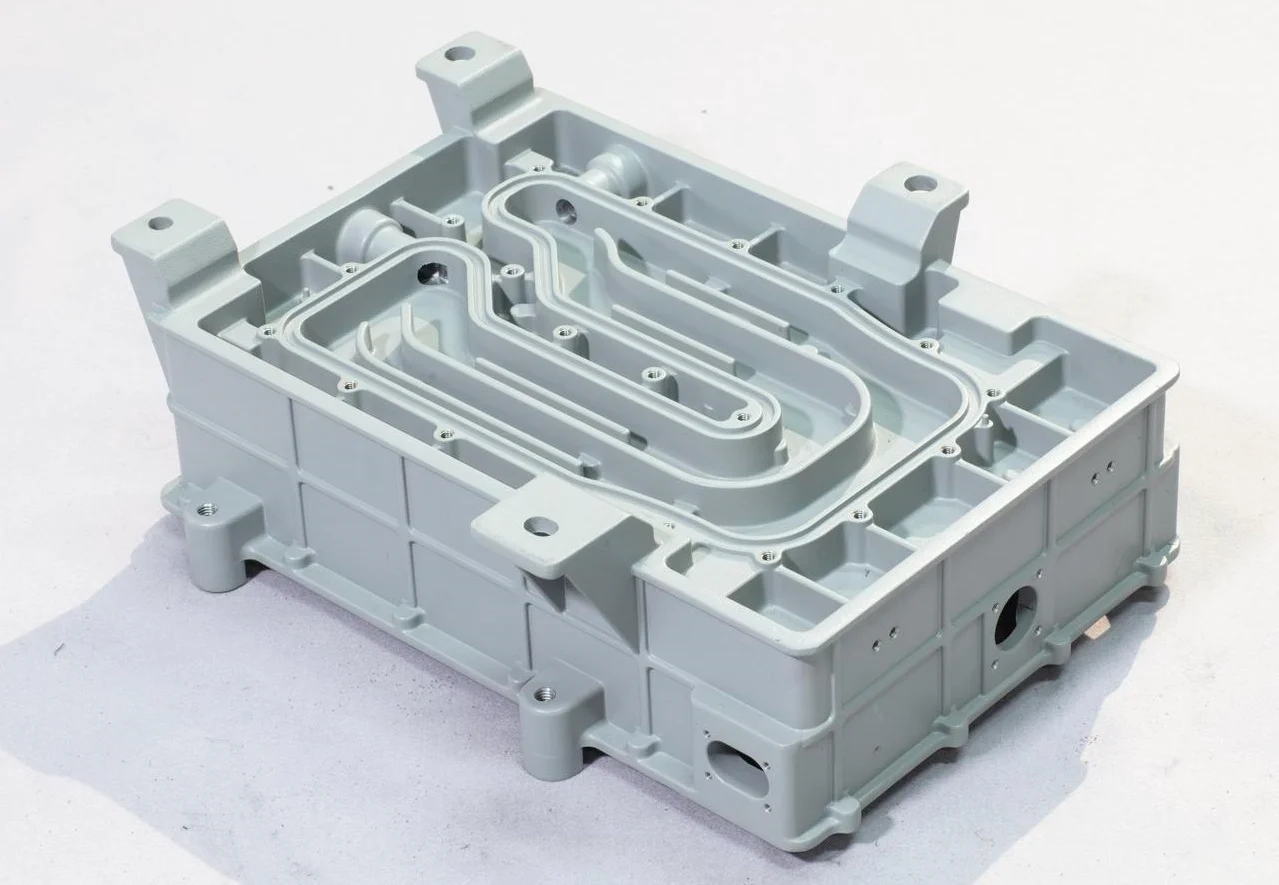
Konsumgüter, Haushaltsgeräte & Design
Ingenieure können Entscheidungen nicht allein auf Basis von Bildschirmdarstellungen treffen. Sie müssen die Oberflächenstruktur fühlen und die Passgenauigkeit der Clips testen können. Vakuumgießen ist ideal für Prototypen und Kleinserienfertigung.
Gehäuse für Kleingeräte
Das Gehäuse des Mixers sollte passgenau um den Motor sitzen. Das Bedienfeld sollte mit den darunterliegenden Schaltern fluchten. Der Deckelverschluss sollte hörbar einrasten.
Designer erstellen CAD-Modelle und senden diese zur Prototypenfertigung. Im Vakuumgussverfahren werden komplette Gerätegehäuse aus ABS- oder polycarbonatähnlichen Kunststoffen hergestellt. Anschließend montiert ein Team einen funktionsfähigen Prototypen, der den eigentlichen Motor, die Leiterplatte und die Verkabelung enthält. Danach wird die Montageabfolge getestet.
Bei Bedienfeldern für Kaffeemaschinen ist die Oberflächenbeschaffenheit entscheidend. Auf einer glänzenden Frontplatte ist jeder Fingerabdruck sichtbar, auf einer strukturierten hingegen nicht. Das Vakuumgussverfahren reproduziert beide Oberflächen exakt anhand des Urmodells. Aussehen und Textur werden an einem vollständig montierten Prototyp geprüft. Änderungen werden anschließend in das CAD-System eingearbeitet. Innerhalb weniger Tage wird eine weitere Gusscharge produziert.
Sportartikel und Spielzeug
Helmvisiere müssen optische Klarheit und Stoßfestigkeit aufweisen. Brillenrahmen müssen flexibel genug sein, um sich verschiedenen Gesichtsformen anzupassen und die Gläser sicher zu halten. Actionfiguren erfordern präzise Details bei Gesichtern und Accessoires.
Vakuumguss kann diese vielfältigen Anforderungen erfüllen. Transparente Polyurethane für Visiere lassen Licht verzerrungsfrei durch. Flexible Formulierungen sorgen für die richtige Spannung bei Brillenrahmen. Starre, detailreiche Harze erfassen die feinen Merkmale von Sammlerfiguren.
Architektur- und Kunstmodelle
Architekten müssen Bauteile maßstabsgetreu für Kundenpräsentationen darstellen können. Ein individuell gestalteter Lampenschirm wird möglicherweise nur in einer Auflage von fünfzig Stück verkauft. Ein Bildhauer möchte eventuell eine limitierte Edition eines seiner Werke anfertigen.
Vakuumguss ist ideal für all diese Projekte. Ein Urmodell wird aus CAD-Daten erstellt oder eine Originalskulptur eingescannt. Eine Silikonform erfasst jedes Oberflächendetail. Die gegossenen Teile sind identisch mit dem Urmodell. Anschließend können mehrere Exemplare an Kunden, Galerien oder Händler versendet werden.
Wann man Vakuumgießen NICHT anwenden sollte
Vakuumgießen ist eine nützliche Technik. Allerdings eignet sie sich nicht für jede Anwendung. Wer ihre Grenzen kennt, kann kostspielige Fehler und verpasste Termine vermeiden. Genau hier liegt das Problem des Verfahrens.
Automobilbranche: Mehr als 10,000 Teile
Türgriffe für Autos werden millionenfach über verschiedene Fahrzeugplattformen hinweg verkauft. Armaturenbrettverkleidungen gehen jährlich in Hunderttausender Stückzahlen über die Ladentheke. Vakuumgießen ist für diese Stückzahlen nicht geeignet. Eine Silikonform kann zwischen zehn und fünfzig Teile herstellen, bevor sie verschleißt. Der Prozess pro Teil ist langsam. Auch die Materialkosten pro Kilogramm sind höher als bei herkömmlichen Thermoplasten.
Spritzgießen ist die richtige Methode. Die anfänglichen Werkzeugkosten sind jedoch hoch. Bei Serienfertigung belaufen sich die Stückkosten hingegen nur auf wenige Cent. Wer versucht, Automobilteile in großen Stückzahlen im Vakuumgussverfahren herzustellen, verbraucht Dutzende von Silikonformen und zahlt am Ende pro Stück mehr als für Werkzeuge aus Stahl. Die Rechnung geht einfach nicht auf.
Medizinisch: Dauerhaftes Implantats
Eine Hüftprothese hält jahrzehntelang. Ein Wirbelsäulenimplantat muss seine strukturelle Integrität auch unter wiederholter Belastung beibehalten. Die Patientensicherheit darf durch die Verwendung eines gegossenen Polyurethan-Teils niemals beeinträchtigt werden. Die Materialeigenschaften sind gut dokumentiert. Das Langzeit-Kriech- und Ermüdungsverhalten ist jedoch nicht mit dem von Implantat-geeignetem PEEK oder Titan vergleichbar.
Standard ist hier die CNC-Bearbeitung von Metallen in medizinischer Qualität oder zugelassenen Thermoplasten. Vakuumgießen ist für dauerhafte, belastende oder langfristig implantierbare Geräte ungeeignet. Wer gegossene Implantate beantragt, beweist ein mangelndes Verständnis sowohl der Materialwissenschaft als auch des Zulassungsverfahrens. Die Zulassungsbehörden werden diese nicht genehmigen. Ingenieure sollten dies nicht vorschlagen.
Luft- und Raumfahrt: Primäre Strukturholme
Das Gewicht eines Flugzeugs wird im Flug vom Flügelholm getragen. Die Fahrwerkskomponenten sind bei jedem Start und jeder Landung extremen Belastungen ausgesetzt. Gegossene Polyurethane sind keine Strukturwerkstoffe. Sie verformen sich unter Dauerbelastung und erweichen bei moderaten Temperaturen. Zudem weisen sie nicht die Dauerfestigkeit von Flugzeugaluminium, Titan und Kohlenstoffverbundwerkstoffen auf.
Für Fahrwerkskomponenten eignen sich vor allem die Metallbearbeitung, der Verbundwerkstoff-Laminierungsprozess oder Schmiedeteile. Vakuumgießen ist bei primären Flugzeugzellenstrukturen unangebracht. Dies ist in der Luft- und Raumfahrtindustrie allgemein bekannt.
Unterhaltungselektronik: Millionen von Einheiten
Smartphone-Hüllen werden millionenfach verkauft. Das Gehäuse eines gängigen Ladegeräts kostet einen hohen sechsstelligen Betrag. Vakuumgießen ist für diese Stückzahlen unpraktisch.
Spritzgießen ist die einzige wirtschaftliche Option für die Massenproduktion. Das Stahlwerkzeug mag zwar 50.000 Dollar kosten, doch die amortisierten Kosten über eine Million Einheiten betragen nur fünf Cent pro Stück. Vakuumgießen hingegen kostet bei hohen Stückzahlen mehrere Dollar pro Stück. Der Unterschied ist enorm.
Wählen Sie NOBLE für beste Vakuumgussfertigung
NOBLE ist ein vollintegriertes Metall- und Kunststoffverarbeitungsunternehmen, das sich auf die Fertigung kleiner bis mittlerer Serien spezialisiert hat. Wir schließen die Lücke zwischen Prototypen und Serienproduktion durch hauseigene CNC-Bearbeitung und Spritzgussverfahren, unterstützt durch strenge Qualitätsmanagementsysteme.
Unsere Kernverarbeitungskapazitäten
Wir gießen nicht nur Prototypen, wir übernehmen den kompletten Fertigungsprozess. Unser Werk deckt die gesamte Produktionskette ab:
| Prozess | Materialien | Typische Anwendungen |
| Spritzguss | ABS, PC, Nylon, PEEK, Acetal | Großserienproduktionen |
| CNC Dienstleister | Aluminium, Messing, Edelstahl, Titan | Präzisionshalterungen, Gehäuse und funktionale Metallteile |
| Vakuumgießen | Polyurethane, Silikone, ABS-ähnliche Harze | 10–100 Prototypen, Brückenwerkzeuge |
| Oberflächenbearbeitung | Lackieren, Galvanisieren, Eloxieren, Strukturieren | Kosmetik- und Automobilteile |
| Montage | Heißverstemmen, Ultraschallschweißen und manuelle Montage | Versandfertige Komponenten |
Unsere Zertifizierungen
Wir arbeiten nach international anerkannten Qualitätsstandards, um anspruchsvolle Branchen wie Medizintechnik, Automobilindustrie und Luft- und Raumfahrt zu bedienen.
- ISO 9001:2015 (Qualitätsmanagement): Zertifiziert für einheitliches Design, Produktion und Lieferung von Metall- und Kunststoffkomponenten in allen Branchen.
- ISO 13485:2016 (Medizinprodukte): Zertifiziert für die Herstellung von Komponenten, die in chirurgischen Instrumenten, Diagnosegeräten und Medizinprodukten der Klasse I/II verwendet werden (ausgenommen Implantate, sofern nicht anders angegeben).
FAQ
Kann Vakuumgießen das Spritzgießen ersetzen?
Nein, Vakuumgießen dient einem anderen Zweck. Es stellt zwischen zehn und fünfzig Teile aus einer Silikonform her. Im Gegensatz dazu können beim Spritzgießen Tausende oder sogar Millionen von Teilen aus einem Stahlwerkzeug gefertigt werden. Die Vorlaufkosten und die Lieferzeit sind beim Spritzgießen deutlich höher. Die Stückkosten sind bei der Massenproduktion jedoch wesentlich niedriger. Vakuumgießen schließt die Lücke im Kleinserienbereich. Es ist nicht für die Massenproduktion geeignet.
Wie viele Teile lassen sich mit einer Silikonform herstellen?
Etwa zwanzig bis dreißig Teile. Dies hängt von der Geometrie der Teile und dem verwendeten Harz ab. Einfache Formen ohne Hinterschneidungen können bis zu vierzig Teile ergeben. Komplexe Formen mit scharfen Kanten oder dünnen Wänden können die Form nach fünfzehn Schüssen beschädigen. Die Form verschleißt allmählich. Zuerst verschlechtert sich die Oberflächenbeschaffenheit, dann die Maßgenauigkeit.
Ist Vakuumgießen für transparente Teile geeignet?
Ja, aber mit Einschränkungen. Die Transparenz des fertigen Produkts hängt von der Oberflächenbeschaffenheit des Urmodells ab. Ein poliertes Urmodell ergibt ein klares Bauteil. Ein raues Urmodell hingegen führt zu einem trüben Bauteil. Zudem sind eventuelle Lufteinschlüsse im Harz in den transparenten Bauteilen deutlich sichtbar. Eine ordnungsgemäße Entgasung ist daher unerlässlich. Die Ergebnisse sind hervorragend für transparente, kosmetische Bauteile wie Ausstellungsstücke. Für optische Linsen, die einen präzisen Brechungsindex erfordern, sind jedoch spritzgegossene optische Kunststoffe oder bearbeitetes Glas vorzuziehen.







