
Ein Rückruf eines Medizinprodukts. Der Albtraum eines jeden Ingenieurs. Ursache war ein defektes optisches Bauteil. Das Material hielt wiederholten Sterilisationszyklen nicht stand. Patienten erlitten Komplikationen. Das Unternehmen sah sich Klagen und Bußgeldern von den Aufsichtsbehörden ausgesetzt.
Diese Situation kommt in der Branche leider viel zu oft vor. Ingenieure müssen viele unterschiedliche Anforderungen unter einen Hut bringen. Optische Klarheit muss mit Biokompatibilität vereinbar sein. Sterilisationsbeständigkeit ist von großer Bedeutung. Regulatorische Hürden stellen in jeder Phase eine große Herausforderung dar. Jede Materialwahl ist daher von entscheidender Bedeutung.
Dieser Leitfaden bietet einen klaren Plan für den Erfolg. Ingenieure erhalten praktische Anleitungen zur Materialauswahl. Die Struktur führt zu einer sofort anwendbaren Methode. Jeder Abschnitt behandelt die wichtigsten Anforderungen an medizinische Optikbauteile. Der Vergleich von Materialien erfordert eine sorgfältige Datenanalyse. Fertigungsprozesse müssen genauestens beachtet werden. Die Herstellung medizinischer Geräte erfordert präzise Ingenieursarbeit. Unterschiedliche Anwendungsbereiche erfordern individuelle Lösungen. Dieser Plan minimiert das Projektrisiko und beschleunigt die Entwicklungszeit.
Kernanforderungen an medizinische optische Bauteile
Jedes medizinische optische Bauteil muss drei zentrale Anforderungen erfüllen: optische Klarheit, mechanische Belastbarkeit und Biokompatibilität. Diese Anforderungen stehen oft im Widerspruch zueinander. Ein Material mit hoher Lichtdurchlässigkeit kann unter Belastung spröde werden. Ein anderes, robustes Material kann sich nach vielen Reinigungszyklen vergilben. Ingenieure müssen diese Zielkonflikte von Anfang an berücksichtigen.
Optische Leistungskriterien
Transmission, Brechungsindex und Dispersion
Die Lichtdurchlässigkeit bestimmt, wie viel Licht das Zielgewebe erreicht. Eine hohe Durchlässigkeit ist wichtig für Endoskope und chirurgische Laser, wo jedes Photon zählt. Der Brechungsindex steuert, wie das Licht beim Eintritt in die Linse gebrochen wird. Die Dispersion beeinflusst die Farbwiedergabe im gesamten sichtbaren Spektrum. In der diagnostischen Bildgebung können selbst geringe Dispersionsfehler die Unterscheidung zwischen gesundem und krankem Gewebe verwischen.
Die Anwendung definiert die Anforderungen. Ein Laserfenster benötigt eine exakte Anpassung des Brechungsindex, um Strahlverzerrungen zu vermeiden. Eine Abbildungslinse für ein Zystoskop erfordert eine hohe Transmission über den gesamten sichtbaren Bereich. Ingenieure sollten diese optischen Anforderungen frühzeitig dokumentieren, da sie die Auswahl geeigneter Materialien direkt einschränken.
Oberflächenqualität und Ritz-/Dichtungsstandards
Oberflächenqualität bezeichnet kleinste Fehler an einem optischen Bauteil. Kratzer sind längliche Defekte, Vertiefungen kleine Löcher oder Vertiefungen. Die Spezifikation für Kratzer und Vertiefungen, angegeben als zwei Zahlen wie 60-40, legt die zulässigen Grenzwerte für beide fest. Strengere Standards bedeuten glattere Oberflächen, aber höhere Herstellungskosten.
Bei medizinisch-optischen Bauteilen hat die Oberflächenqualität direkten Einfluss auf die Patientensicherheit. Ein Kratzer auf der Linse eines Arthroskops streut das Licht und verschlechtert die Bildqualität. Eine kleine Beschädigung am Fenster eines chirurgischen Lasers kann zu Hotspots führen, die Gewebe schädigen. Diese Defekte bieten zudem einen idealen Nährboden für Bakterien und erschweren die Reinigung. Die Wahl realistischer Werte für Kratzer und Beschädigungen verhindert eine Überdimensionierung und gewährleistet gleichzeitig die klinische Sicherheit.
Mechanische und umweltbedingte Haltbarkeit
Härte, Zähigkeit und Dimensionsstabilität
Härte widersteht Kratzern und Abnutzung. Zähigkeit absorbiert Stöße ohne zu brechen. Dimensionsstabilität sorgt dafür, dass das Bauteil seine Form bei Temperaturänderungen beibehält. Diese drei Eigenschaften stimmen selten perfekt überein. Glas bietet eine hohe Härte, aber eine geringe Zähigkeit. Polymere lassen sich biegen, ohne zu brechen, sind aber kratzempfindlich.
Nehmen wir beispielsweise einen Lichtleiter für die Lichthärtung in der Zahnmedizin. Er ist häufiger Handhabung, Stößen und der Hitze der LED-Lichtquelle ausgesetzt. Das Material muss seine optische Achse exakt beibehalten und gleichzeitig dem täglichen Verschleiß standhalten. Ingenieure müssen die mechanischen Eigenschaften an reale Bedingungen anpassen, nicht nur an ideale Laborbedingungen.
Chemikalien- und Feuchtigkeitsbeständigkeit
Im medizinischen Bereich sind optische Bauteile starken Chemikalien ausgesetzt. Reinigungsmittel, Desinfektionsmittel und Körperflüssigkeiten greifen Materialoberflächen an. Feuchtigkeitsaufnahme kann eine Polymerlinse aufquellen lassen und ihre Brennweite verändern. Chemische Einwirkung kann Glasfenster trüben und die Lichtdurchlässigkeit verringern.
Die Tests sollten die gesamte chemische Belastung simulieren, der ein Medizinprodukt ausgesetzt ist. Autoklavierzyklen kombinieren Hitze, Druck und Dampf. Chemische Reinigungstücher enthalten Lösungsmittel, die Polymeroberflächen aufweichen können. Jede Belastungsart zeigt unterschiedliche Ausfallmechanismen auf, daher muss der Testplan der tatsächlichen klinischen Anwendung entsprechen.
Biokompatibilität und Sterilisationskompatibilität
ISO 10993 und Zytotoxizitätsprüfung
Biokompatibilität bestätigt, dass ein Material lebendes Gewebe nicht schädigt. Die Normenreihe ISO 10993 bildet den Rahmen für die Prüfungen. Zytotoxizitätstests prüfen, ob Chemikalien aus dem Material austreten und Zellen abtöten. Weitere Tests untersuchen Reizungen, Sensibilisierungen und systemische Toxizität.
Diese Normen bilden die Grundlage für die behördliche Zulassung. Das Bestehen der ISO 10993-Prüfung garantiert keine Zulassung, ein Nichtbestehen führt jedoch zur Ablehnung. Ingenieure sollten daher frühzeitig im Auswahlprozess Biokompatibilitätsdaten von Materiallieferanten anfordern. Ein Warten bis zur Prototypenphase führt zu kostspieligen Verzögerungen.
Materialreaktion auf Sterilisationsverfahren
Die Sterilisationsverträglichkeit bestimmt, wie gut ein Material wiederholte Reinigungszyklen übersteht. Beim Autoklavieren wird Hochtemperaturdampf verwendet. Ethylenoxidgas (EtO) dringt zwar durch die Verpackung, hinterlässt aber toxische Rückstände. Gammastrahlung kann manche Polymere mit der Zeit spröde machen. Jedes Verfahren beansprucht die Materialien auf unterschiedliche Weise.
Ein Material kann zwar erste Biokompatibilitätstests bestehen, sich aber nach wiederholten Sterilisationszyklen zersetzen. Bei der Auswahl von Materialien für medizinische Anwendungen muss die gesamte Lebensdauer des Produkts berücksichtigt werden. Die Tests sollten die vollständige Anzahl der Sterilisationszyklen simulieren, denen das Produkt ausgesetzt sein wird. Dieser Validierungsschritt schützt die Patientensicherheit und verhindert kostspielige Rückrufe.
Die Wahl zwischen optischer Leistung, mechanischer Belastbarkeit und Sterilisationsverträglichkeit stellt die größte Herausforderung bei der Materialauswahl dar. Jede Anforderung schränkt die Liste der möglichen Materialien ein. Im nächsten Abschnitt werden die wichtigsten Materialkategorien anhand dieser Anforderungen verglichen.
Materialauswahl für medizinische optische Bauteile
Die Wahl des richtigen Materials für medizinische Optiken gleicht einem komplexen Puzzle mit drei beweglichen Teilen. Optische Klarheit, mechanische Festigkeit und Biokompatibilität müssen gleichzeitig berücksichtigt werden. Kein Material erfüllt alle Kriterien. Glas bietet hervorragende optische Eigenschaften, ist aber schwerer. Polymere ermöglichen Designfreiheit, sind jedoch kratzempfindlich. Saphir ist nahezu unempfindlich gegenüber Umwelteinflüssen, aber teurer. Die Kunst besteht darin, die Materialeigenschaften optimal auf die jeweilige Anwendung abzustimmen, ohne für unnötige Leistungsvorteile zu bezahlen.
Glas: Der Maßstab für Präzisionsoptik
Glas ist nach wie vor der Goldstandard, wenn es auf höchste optische Leistung ankommt. Seine Dimensionsstabilität bei Temperaturschwankungen macht es ideal für Präzisionsasphären, die in Operationsmikroskopen und diagnostischen Bildgebungssystemen eingesetzt werden. Quarzglas zeichnet sich durch seine außergewöhnliche thermische Stabilität und Bearbeitbarkeit aus. Es hält engen Toleranzen auch nach Schleif- und Polierprozessen stand, sodass die Linsengeometrie selbst nach aufwendigen Fertigungsschritten präzise bleibt. Borosilikatglas bietet ähnliche Vorteile und ist zudem beständiger gegenüber chemischen Angriffen durch Reinigungsmittel.
Vorteile von Quarzglas und Borosilikatglas
Quarzglas ist lichtdurchlässig über ein breites Spektrum, von ultraviolett bis infrarot. Diese große Bandbreite macht es wertvoll für Lasersysteme und Fluoreszenzbildgebung. Borosilikatglas ist kostengünstiger als Quarzglas und bietet dennoch eine ausgezeichnete optische Klarheit. Beide Materialien sind feuchtigkeitsbeständig, sodass ihr Brechungsindex in feuchten klinischen Umgebungen stabil bleibt. Für Anwendungen, bei denen die Bildqualität entscheidend ist, liefert Glas eine vorhersagbare und reproduzierbare Leistung.
Abwägungen zwischen Gewicht, Zerbrechlichkeit und Kosten
Glas hat jedoch auch Nachteile. Es ist schwerer als Polymere, was bei Handgeräten wie Otoskopen oder tragbaren Diagnosegeräten relevant ist. Außerdem bricht Glas bei Stößen. Eine herunterfallende Endoskoplinse zerspringt, was zum Geräteausfall mitten in einer Untersuchung führt. Die Herstellung von Glasoptiken erfordert Schleif-, Polier- und Beschichtungsschritte, die die Kosten pro Teil in die Höhe treiben. Für Anwendungen mit geringen Stückzahlen und hohen Präzisionsanforderungen ist Glas sinnvoll. Bei Einweggeräten oder Geräten für große Stückzahlen ist der Kostenaufwand jedoch schwer zu rechtfertigen.
Polymere: Kosten und Designflexibilität im Gleichgewicht
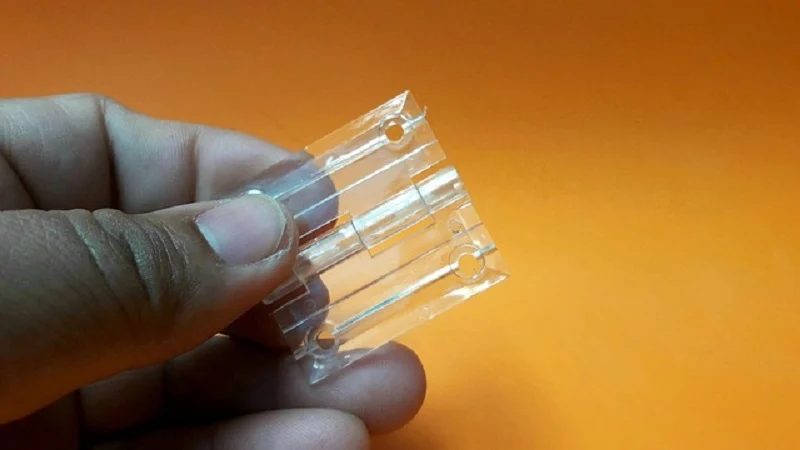
Polymere eröffnen Gestaltungsmöglichkeiten, die mit Glas nicht realisierbar sind. Spritzguss ermöglicht die Herstellung komplexer Geometrien mit integrierten Befestigungselementen und reduziert so die Montageschritte. Diese Materialwahl eignet sich gut für Geräte, die ein geringes Gewicht und eine moderate optische Leistung erfordern. Der Kompromiss liegt in der Oberflächenhärte und den thermischen Belastungsgrenzen.
PMMA-, Polycarbonat- und Cyclo-Olefin-Polymere
PMMA, auch bekannt als Acrylglas, bietet für ein Polymer eine beeindruckende Transparenz. Unbeschichtetes PMMA mit einer Standarddicke von 3 mm weist eine Lichtdurchlässigkeit von 92 % auf. Dieser Wert entspricht nahezu der von Glas, jedoch bei einem Bruchteil des Gewichts. Polycarbonat bietet eine höhere Schlagfestigkeit, aber eine geringere Lichtdurchlässigkeit und eine stärkere Farbstreuung. Cycloolefin-Polymere bieten ein ausgewogenes Verhältnis zwischen Transparenz und Feuchtigkeitsbeständigkeit und sind daher beliebt für mikrofluidische optische Sensoren.
Kompromisse bei Kratzfestigkeit und thermischen Grenzwerten
Polymere verkratzen leichter als Glas. Die Oberfläche einer PMMA-Linse kann nach wiederholter Reinigung mit abrasiven Tüchern Abnutzungserscheinungen aufweisen. Auch die thermischen Grenzen schränken die Verwendung von Polymeren ein. Die meisten Polymere erweichen deutlich unterhalb der Temperaturen, die bei der Autoklavsterilisation verwendet werden. Dies steht in direktem Widerspruch zur Sterilisationskompatibilität. Wenn Ihr Produkt wiederholte Autoklavierzyklen benötigt, müssen Sie möglicherweise auf Glas umsteigen oder eine kürzere Produktlebensdauer in Kauf nehmen. Für Einwegprodukte, die mit Ethylenoxid sterilisiert werden, eignen sich Polymere gut.
Hochleistungsmaterialien: Saphir und Keramik
Wenn Standardmaterialien an ihre Grenzen stoßen, kommen moderne Werkstoffe zum Einsatz. Saphir bietet extreme Härte und schützt so die Oberflächenintegrität auch unter anspruchsvollen Bedingungen. Keramik bietet ähnliche Vorteile für spezifische Anwendungen wie chirurgische Eingriffsfenster oder implantierbare Sensoren.
Außergewöhnliche Härte für Anwendungen mit hohem Verschleiß
Saphir ist nach Diamant das zweithärteste Material (Mohs 9) und daher extrem kratz- und abriebfest. Dieser Vorteil gegenüber Glas ist entscheidend für medizinische Optikanwendungen, bei denen die Oberflächenintegrität erhalten bleiben muss.
| Material | Mohs-Härte | Auswirkungen auf die medizinische Optik |
| Sapphire | 9 | Nahezu unzerkratzbar durch Sand, Schmutz oder unsachgemäße Behandlung |
| Glass | ≤ 7 | Anfälliger für Kratzer und Oberflächenbeschädigungen |
Diese Härte führt direkt zu einer längeren Lebensdauer des Geräts. Ein Saphirfenster in einer Lichthärtungslampe für die Zahnmedizin übersteht jahrelangen Kontakt mit Instrumenten und Zähnen. Dasselbe Fenster aus Glas würde bereits nach wenigen Monaten sichtbare Kratzer aufweisen.
Wann sollte man Saphirglas gegenüber Glas oder Polymer wählen?
Saphir ist sinnvoll, wenn Oberflächenbeschädigungen zu Funktionsstörungen führen. Man denke beispielsweise an die Linse eines Arthroskops, die während einer Operation am Knochen entlangschrammt. Ein Kratzer auf dieser Linse streut das Licht und verschlechtert die Bildqualität. Saphir verhindert diesen Ausfallmechanismus vollständig. Der höhere Preis ist zwar beträchtlich, aber für hochwertige chirurgische Instrumente, die Hunderte von Eingriffen überstehen müssen, amortisiert sich Saphir. Für Einwegprodukte oder Anwendungen mit minimalem Verschleißrisiko sind Glas oder Polymer weiterhin die bessere Wahl.
Die Materialauswahl hängt letztendlich davon ab, die realen Einsatzbedingungen Ihres Geräts zu verstehen. Ein Hersteller wie NOBLE, mit Erfahrung in den Bereichen Glas, Polymere und Hochleistungsmaterialien, kann Ihnen helfen, diese Abwägungen frühzeitig zu bewerten. Das Ingenieurteam von NOBLE arbeitet täglich mit Materialien in medizinischer Qualität und weiß, wie sich Sterilisationsverfahren auf die Langzeitfunktionalität auswirken. Die Zusammenarbeit mit Experten, die sowohl die Materialeigenschaften als auch die Fertigungsprozesse kennen, reduziert das Risiko kostspieliger Nachbesserungen im Nachhinein.
Herstellungsprozesse für medizinische optische Bauteile
Wenn Sie das Bauteil nicht korrekt herstellen können, spielt die beste Materialwahl keine Rolle. Fertigungsprozesse setzen Ihre Konstruktion in ein reales Produkt um. Jeder Prozess hat seine Stärken und Grenzen für verschiedene Materialien. Der gewählte Prozess beeinflusst Kosten, Qualität und Markteinführungszeit.
Präzision CNC-SchleifenPolieren und Diamantdrehen
Glas und Keramik benötigen spezielle Bearbeitungsprozesse, um optische Qualität zu erreichen. Sie lassen sich nicht wie Metall schneiden. Der Prozess beginnt mit dem Schleifen, um das Werkstück in Form zu bringen. Anschließend wird die Oberfläche durch Polieren auf optische Qualität geglättet. Das Diamantdrehen bietet für einige Materialien eine alternative Methode.
Erreichen enger Toleranzen und Oberflächengüten
Präzisionsschleifen ermöglicht Ihnen eine genaue Kontrolle über die Bauteilabmessungen. Die folgende Tabelle zeigt, was Sie erwarten können.
| Toleranzparameter | Typischer Präzisionsbereich | Ultrapräzisionsbereich |
| Durchmesser | ±2–5 Mikrometer | ±0.5 Mikrometer |
| Materialstärke | ±5–10 Mikrometer | ±1–2 Mikrometer |
| Krümmungsradius | 0.1–0.5 % des Nennwerts | Für interferometrische Anwendungen besser geeignet |
| Asphärische Form (PV) | 0.5–2 Mikrometer (geformt) | 0.1–0.5 Mikrometer (geschliffen) |
| Zentrierung/Ausrichtung | 1–5 Bogenminuten | <30 Bogensekunden |
Diese Werte sind für die Herstellung medizinischer Geräte von entscheidender Bedeutung. Eine Linse, die nur wenige Mikrometer außerhalb der Spezifikation liegt, kann ein unscharfes Bild erzeugen oder einen Laserstrahl ablenken. Mit den Schleif- und Poliermaschinen von Strasbaugh lassen sich Toleranzen von ±0.002 mm für Bauteile bis zu einer Breite von 36 mm einhalten.
Das Diamantdrehen steigert die Oberflächenqualität nochmals deutlich.
Die erreichbare Oberflächenrauheit liegt üblicherweise im Bereich von Ra < 5–10 nm. Dies hängt von verschiedenen Faktoren ab: der Bearbeitbarkeit des Materials, dem Werkzeugradius und -verschleiß, der Vorschubgeschwindigkeit und Schnitttiefe sowie der Maschinendynamik und der Umgebungsbedingungen.
Das ist für die meisten medizinischen optischen Anwendungen ausreichend glatt.
Die Rolle der Messtechnik in der Qualitätssicherung
Was man nicht messen kann, ist unbrauchbar. Messtechnik prüft, ob Ihr Bauteil den Spezifikationen entspricht. Interferometer prüfen die Oberflächenform. Profilometer messen die Rauheit. Koordinatenmessgeräte (KMG) bestätigen die Abmessungen. Diese Prüfung ist für medizinische Bauteile unerlässlich. Aufsichtsbehörden fordern den Nachweis, dass Ihre Prozess- und Materialwahl zu konsistenten Ergebnissen führt.
Spritzguss für Polymeroptik
Polymere ermöglichen die Massenproduktion zu geringeren Stückkosten. Spritzgießen ist das gängigste Verfahren für optische Kunststoffteile. Dabei muss das Bauteil jedoch von Anfang an auf den Spritzgießprozess abgestimmt sein.
Formbarkeit optimieren: Angüsse, Wände und Entformungswinkel
Die Formkonstruktion und die Materialwahl entscheiden über den Erfolg Ihres Formteils. Die Angussposition steuert den Kunststofffluss in den Formhohlraum. Sitzt der Anguss an der falschen Stelle, entstehen Bindenähte, die das Licht streuen. Die Wandstärke muss gleichmäßig sein. Dicke Bereiche kühlen langsamer ab und verursachen Einfallstellen. Entformungsschrägen sorgen dafür, dass sich das Formteil nicht verklemmt.
Bei optischen Bauteilen sind diese Details noch wichtiger. Eine winzige Fließlinie wird zu einem sichtbaren Defekt auf der Linsenoberfläche. Ingenieure, die sowohl die Werkstoffe als auch die Fertigungsprozesse kennen, können Bauteile konstruieren, die sich auf Anhieb gut formen lassen.
Werkzeugkosten und Produktionsvolumen in Einklang bringen
Die Werkzeugkosten sind ein wichtiger Entscheidungsfaktor. Die folgende Tabelle vergleicht Optionen aus Aluminium und Stahl.
| Kostenmetrik | Aluminiumwerkzeuge | Stahlwerkzeuge |
| Vorab-Werkzeugkostenbereich | $2,000 - $ 100,000 | $ 10,000 - $ 100,000 + |
| Typische Kosten für Formen in kleinen bis mittleren Stückzahlen | $2,000 - $ 10,000 | Nicht spezifiziert (höher als Aluminium) |
| Stückkosten bei geringen Stückzahlen | Geringer, da die Werkzeugkosten auf weniger Teile verteilt werden. | Höher, Werkzeugkosten dominieren |
| Stückkosten bei hohem Volumen | Zunahmen aufgrund von Werkzeugverschleiß | Sehr niedrig, amortisiert über große Mengen |
| Lebensdauer der Form (Schusszahl) | 10,000 – 100,000 (abhängig von der Legierung) | 200,000 – 1,000,000+ (abhängig von der Note) |
Werkzeuge aus Aluminium eignen sich gut für Kleinserien und Prototypen. Stahlwerkzeuge sind in der Anschaffung teurer, haben aber eine deutlich längere Lebensdauer. Bei der Serienfertigung lohnt sich Stahl in der Regel. Die Wahl hängt von der erwarteten Produktionsmenge und der Produktlebensdauer ab.
CNC Dienstleister und 3D Druck für Prototyping
Bevor Sie teure Werkzeuge kaufen, sollten Sie Ihr Design testen. CNC-Bearbeitung und 3D-Druck ermöglichen schnelle Änderungen.
Schnelle Iteration zur Designvalidierung
Die CNC-Bearbeitung schneidet Teile aus dem Vollmaterial. Sie eignet sich sowohl für Metalle als auch für Kunststoffe. Man erhält Prototypen, die den endgültigen Materialeigenschaften entsprechen. Der 3D-Druck baut Teile Schicht für Schicht auf. Er ermöglicht die Herstellung komplexer Formen, die mit der CNC-Bearbeitung nicht realisierbar sind. Beide Verfahren erlauben es, Form, Passung und Funktion vor der Serienproduktion zu testen.
In der Medizingeräteherstellung sind schnelle Anpassungen entscheidend. Beispielsweise kann während der Prüfung ein optischer Fehler auftreten. Mit CNC-Bearbeitung oder 3D-Druck lässt sich das Design ändern und innerhalb weniger Tage ein neues Bauteil erstellen. Diese Geschwindigkeit spart Monate an Entwicklungszeit.
Übergang vom Prototyp zur Produktion
Der Übergang vom Prototyp zur Serienproduktion ist oft der Knackpunkt vieler Projekte. Ein Bauteil, das sich im 3D-Druckverfahren gut bewährt, lässt sich möglicherweise nicht mit demselben Material formen. Ein CNC-gefräster Prototyp benötigt unter Umständen eine andere Oberflächenbeschaffenheit als ein Formteil. Ingenieure müssen die Produktion daher von Anfang an mit einplanen.
NOBLE bietet umfassende Fertigungskapazitäten für all diese Prozesse. Das Team übernimmt Präzisionsschleifen und Polieren von Glasoptiken. Sie führen Spritzgussarbeiten für Polymerteile durch. Sie bieten CNC-Bearbeitung für Prototypen und Kleinserien an. Die Zusammenarbeit mit einem Partner, der sowohl Materialien als auch Prozessoptionen kennt, gestaltet den Wechsel reibungsloser. Sie können mögliche Probleme erkennen, bevor Sie Werkzeuge kaufen müssen.
Das richtige Verfahren hängt von Ihren Material-, Mengen- und Qualitätsanforderungen ab. Die Abstimmung des Verfahrens auf das Produkt ist der letzte Schritt zur Realisierung Ihres optischen Bauteils.
Eine Auswahlmethodik für die Entwicklung medizinischer Geräte
Ein klarer Plan vereinfacht schwierige Entscheidungen. Diese Methode besteht aus drei einfachen Phasen. Jede Phase baut auf der vorherigen auf. Dieser Weg minimiert Risiken und spart Zeit.
Schritt 1: Anwendung definieren und Bedürfnisse priorisieren
Erstellung einer Anforderungsliste
Erstellen Sie zunächst eine Liste aller Funktionen, die Ihr Gerät erfüllen muss. Diese Liste dient Ihnen als Leitfaden. Der Prozess umfasst fünf Schritte, die von allgemeinen Ideen zu exakten Spezifikationen führen.
Phase 1: Nutzerbedürfnisse – Befragen Sie die Personen, die Ihr Gerät verwenden werden. Chirurgen, Pflegekräfte und Patienten geben wertvolles Feedback. Halten Sie ihre Aussagen in klaren, verständlichen Sätzen fest. Jeder Satz beschreibt ein spezifisches Bedürfnis.
Phase 2: Designvorgaben – Wandeln Sie die Nutzerbedürfnisse in messbare Ziele um. Berücksichtigen Sie funktionale Anforderungen wie Einrichtung und Kompatibilität. Ergänzen Sie Leistungsziele und Sicherheitsgrenzen. Führen Sie eine erste Risikoanalyse gemäß ISO 14971 durch. Ermitteln Sie, welche Regeln für Ihr Gerät gelten.
Phase 3: Designprozess – Nutzen Sie diese Ziele als Leitfaden für Ihre Arbeit. Diese Grundlage verhindert spätere Nacharbeiten und sorgt dafür, dass sich Ihr gesamtes Team auf das Wesentliche konzentriert.
Phase 4: Design-Output – Produktionsspezifikationen und Gut/Schlecht-Prüfungen erstellen. Risikokontrollen für die Produktherstellung implementieren. Alles detailliert dokumentieren.
Phase 5: Medizinprodukt – Entwickeln und testen Sie Ihr Produkt. Überprüfen Sie es anhand der Benutzeranforderungen aus Phase 1.
Diese Listenmethode funktioniert, weil sie frühzeitig klares Denken erzwingt. Man kann keine Schritte überspringen, ohne später die Konsequenzen zu tragen.
Identifizierung von qualitätskritischen Parametern (CTQ-Parametern)
Nicht alle Anforderungen sind gleich wichtig. Manche betreffen direkt die Patientensicherheit. Andere sind lediglich wünschenswert. Die CTQ-Parameter entscheiden über Erfolg oder Misserfolg Ihres Geräts.
Bei medizinischen optischen Bauteilen umfassen die kritischen Qualitätsmerkmale (CTQs) häufig die Lichtdurchlässigkeit, die Oberflächenqualität und die Sterilisationsverträglichkeit. Eine Linse, die die Anforderungen an die Lichtdurchlässigkeit erfüllt, kann nach wiederholten Sterilisationszyklen versagen, was einem CTQ-Fehler entspricht. Notieren Sie sich, welche Parameter wirklich kritisch sind. Diese Auswahl dient Ihnen später als Grundlage für die Materialwahl.
Schritt 2: Materialien und Prozesse in die engere Auswahl nehmen
Erstellung einer Entscheidungsmatrix mit gewichteten Kriterien
Eine Entscheidungsmatrix wandelt Ihre persönliche Einschätzung in klare Bewertungen um. Listen Sie Ihre Kandidatenunterlagen oben auf. Listen Sie Ihre Kriterien an der Seite auf. Weisen Sie jedem Kriterium eine Gewichtung entsprechend seiner Wichtigkeit zu.
Beispielsweise können Biokompatibilität und optische Klarheit je nach Anwendung stärker gewichtet werden als Kosten und einfache Herstellbarkeit. Bewerten Sie jedes Material anhand jedes Kriteriums. Multiplizieren Sie die Punktzahlen mit den Gewichtungen. Addieren Sie die Ergebnisse. Das Material mit der höchsten Gesamtpunktzahl gewinnt.
Diese Matrix zwingt Sie, Kompromisse offenzulegen. Sie können nicht leugnen, dass Saphir teurer ist als Glas. Die Matrix zeigt Ihnen, ob dieser Aufpreis die Leistung ausreichend rechtfertigt, um relevant zu sein.
Bewertung von Kosten, Leistung und Risiko
Bei der Materialauswahl müssen optische Eigenschaften, Spannungsempfindlichkeit, Feuchtigkeitsaufnahme, Chemikalienbeständigkeit und Sterilisationsverträglichkeit berücksichtigt werden. Diese Faktoren wirken oft in entgegengesetzte Richtungen. Klären Sie diese Abwägungen frühzeitig, bevor Regeln und Werkzeugwahl Ihr Risiko festlegen.
Testen Sie Ihre Material-, Beschichtungs- und Geometrieauswahl unter realen Sterilisationsbedingungen. Kompatibilität sollte von Anfang an berücksichtigt und nicht erst im Nachhinein geprüft werden. Unterscheiden Sie außerdem zwischen optisch relevanten Aspekten und rein kosmetischen. Teams opfern mitunter unbewusst die optische Leistung zugunsten eines ansprechenden Aussehens.
Aus praktischer Sicht sind hochwertige medizinische Optiken zwar in der Anschaffung teurer, ihr langfristiger Nutzen übertrifft jedoch oft günstigere Alternativen. Längere Lebensdauer, weniger Austausch und geringerer Wartungsaufwand machen sich bezahlt. Einrichtungen, die in langlebige optische Systeme investieren, profitieren von weniger Ausfallzeiten und einer effizienteren Ressourcennutzung. Über die gesamte Nutzungsdauer der Geräte hinweg führt die gleichbleibende Leistung zu echten Einsparungen.
Schritt 3: Prototyp erstellen, testen und iterieren
Validierung gemäß ISO- und FDA-Standards
Beim Prototyping trifft Theorie auf Praxis. Fertigen Sie Ihr Bauteil mit dem gewählten Material und Herstellungsverfahren an. Testen Sie es anschließend anhand der in Schritt 1 ermittelten Standards.
Bei regulierten Anwendungen erfordert die Neugestaltung von Optiken die Einhaltung strenger Vorschriften. Wichtige Aspekte sind Risikobewertungen für Materialänderungen und Beschichtungsaktualisierungen. Sie benötigen vollständige Aufzeichnungen und eine lückenlose Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Bauteil. Validierungstests umfassen optische Leistung, Umweltbelastung und Biokompatibilitätsprüfungen gemäß ISO-Normen. Die frühzeitige Erfüllung dieser Anforderungen vermeidet kostspielige Verzögerungen.
Ihre technischen Unterlagen sollten Systemzeichnungen, Schaltpläne und Stücklisten enthalten. Prüfberichte belegen Sicherheit und Leistungsfähigkeit. Ihre Risikomanagement-Dokumentation entspricht ISO 14971. Software-Dokumentationen entsprechen ISO 62304, falls Ihr Gerät Software enthält. Usability-Dokumentationen entsprechen IEC 60601-1-6. Kennzeichnungsetiketten und Benutzerhandbücher vervollständigen das Paket.
Verfeinerung des Designs auf Basis der Testergebnisse
Testergebnisse sind selten auf Anhieb perfekt. Das ist normal. Wichtig ist, schnell zu reagieren. Ändern Sie jeweils nur eine Variable. Testen Sie erneut. Vergleichen Sie die Ergebnisse. Wiederholen Sie den Vorgang, bis Ihr Bauteil alle kritischen Anforderungen (CTQ) erfüllt.
In diesem Anpassungsprozess beweisen erfahrene Fertigungspartner ihr Können. Ein Partner, der sowohl die Materialien als auch die Fertigungsprozesse kennt, erkennt Probleme, bevor Zeit und Geld verschwendet werden. Er weiß, wie sich ein Material unter verschiedenen Prozessbedingungen verhält und kann Änderungen vorschlagen, die Sie auf Kurs halten.
Diese Methode ist besonders effektiv in Partnerschaft mit einem Hersteller, der das Gesamtbild kennt. NOBLE verfügt über umfassende Expertise in der Metall- und Kunststoffverarbeitung. Das Team kennt sich mit medizinisch zugelassenen Materialien und deren Herstellungsverfahren bestens aus. Von der fertigungsgerechten Konstruktion bis zur Endmontage unterstützt NOBLE die Entwicklung Ihrer Medizinprodukte von der Konzeption bis zur Markteinführung. Die Expertise in Materialeigenschaften und Prozessauswahl optimiert den gesamten Prozess für medizinisch-optische Bauteile.
Partnerschaft mit NOBLE für Herstellung medizinischer optischer Teile

NOBLE ist bereit, Ihr Komplettanbieter für Fertigung zu sein. Das Unternehmen verarbeitet sowohl Metall als auch Kunststoff. Das Team von NOBLE übernimmt jeden Schritt vom ersten Entwurf bis zur Endmontage. So sparen Sie sich die Koordination zahlreicher Lieferanten. Ein einziger Partner kümmert sich um Ihr gesamtes Projekt.
Umfassende Kompetenzen in der Metall- und Kunststoffbearbeitung
Von der fertigungsgerechten Konstruktion (DFM) bis zur Endmontage
Fertigungsgerechte Konstruktion spart bares Geld. Ein Medizintechnik-Startup konnte seine Kosten durch den Einsatz von DFM-Konzepten deutlich senken. NOBLE verfolgt diesen Ansatz von Anfang an. Die Ingenieure vereinfachen die Konstruktionen, verwenden weniger Teile und kombinieren Komponenten. Weniger Teile bedeuten weniger Montageschritte. Weniger Komplexität bedeutet weniger Abfall. Die Wahl des richtigen Materials reduziert den Produktionsabfall zusätzlich.
DFM erkennt zudem risikoreiche Montageschritte frühzeitig. Mehrstufige mechanische Ausrichtungen und manuelle Nachbearbeitungen werden aus Ihrem Prozess entfernt. Das Team prüft Vorrichtungen und wiederholbare Arbeitsgänge, bevor Sie Werkzeuge anschaffen. Diese Vorarbeit reduziert Fehler und verkürzt die Zykluszeiten. Ihre Produktionslinie läuft von Anfang an reibungsloser.
Fachkompetenz in mehreren Materialkategorien
NOBLE verarbeitet Glas, Polymere und moderne Werkstoffe. Das Team kennt das Verhalten der einzelnen Materialien unter verschiedenen Prozessbedingungen. Sie wissen, dass medizinische Werkstoffe besondere Sorgfalt erfordern. Dieses Wissen hilft Ihnen, teure Fehler bei der Materialauswahl zu vermeiden. Jede Empfehlung basiert auf ihrem fundierten Verständnis der Materialeigenschaften.
Das Unternehmen vereint Ingenieurwesen, Automatisierung und Nachbearbeitungskompetenz. Es fertigt hochwertige und kostengünstige Teile für vielfältige Anwendungen. Ob präzisionsgeschliffene Glasoptiken oder spritzgegossene Polymerlinsen für medizinische Optiken – NOBLE verfügt über die nötige Erfahrung.
Zertifizierungen und Qualitätssicherung
Verpflichtung zu Qualitätsmanagementstandards
Zertifizierungen belegen das Qualitätsversprechen eines Herstellers. NOBLE verfügt über relevante Qualitätsmanagement-Zertifizierungen für die Herstellung von Medizinprodukten. Diese Zertifizierungen erfordern schriftliche Verfahren, Designkontrollen und Risikomanagement während des gesamten Produktionsprozesses. Sie setzen die lückenlose Nachverfolgung jedes einzelnen Schrittes voraus, wobei die Gerätestammdaten, die Gerätehistorie und die Designhistorie stets aktuell gehalten werden. Die Bearbeitung von Reklamationen erfolgt nach strengen Regeln, und die CAPA-Standards erfüllen die gesetzlichen Anforderungen. Diese Systeme schützen Ihr Projekt.
Sicherstellung der regulatorischen Bereitschaft für Ihr Gerät
Regulatorische Bereitschaft bedeutet, dass Ihr Produkt Audits problemlos besteht. Die Qualitätssysteme von NOBLE entsprechen den FDA-Anforderungen. Ihre Einkaufskontrollen umfassen schriftliche Verfahren für das Lieferkettenmanagement. Lieferantenprüfungen und -audits gewährleisten die gleichbleibende Qualität der eingehenden Materialien.
Das Team konzentriert sich auf die Qualitätssicherung in der vorgelagerten Phase, um spätere Probleme zu vermeiden. Konstruktionen, Schulungen und Qualitätssicherung werden regelmäßig überprüft. Dieser proaktive Ansatz bedeutet weniger Überraschungen bei FDA-Inspektionen. Ihr Marktzugang bleibt frei.
Eine einzige Quelle für den Erfolg Ihres Projekts
Optimierung der Lieferkette und Reduzierung des Risikos
Ein einziger Partner aus einer Hand erspart Ihnen den Koordinationsaufwand. So vermeiden Sie einen Lieferantenwechsel bei größeren Produktionsmengen. NOBLE übernimmt die manuelle Montage für Kleinserien und die vollautomatische Montage für Großserien. Die Roboterintegration senkt die Arbeitskosten und minimiert menschliche Fehler.
Inline-Bildverarbeitung und Funktionstests gehören zum Standard. Hochgeschwindigkeits-Lecksuche erkennt Fehler frühzeitig. Lieferkettenexpertise fließt bereits in die Designphase ein, um risikoreiche Komponenten zu vermeiden und eine stabile Beschaffung sicherzustellen. Dieser Ansatz beschleunigt die Produktentwicklung von der Idee bis zur Marktreife.
Kooperative Partnerschaft von der Konzeption bis zur Kommerzialisierung
Partnerschaften fördern neue Ideen. NOBLE teilt neue Technologien und firmeneigene Forschungsergebnisse mit Ihrem Team. Schnellere Entwicklungszyklen ermöglichen die Herstellung innovativer Geräte, die den Marktbedürfnissen optimal entsprechen. Dank ihrer regulatorischen Expertise im Bereich FDA und CE-Kennzeichnung werden Zulassungsverfahren vereinfacht.
Lokale Expertise hilft Ihnen, komplexe Regeln und kulturelle Unterschiede zu meistern. Gemeinsame Kompetenzen minimieren Risiken und beschleunigen die Markteinführung. Von der Konzeption bis zur Kommerzialisierung begleitet Sie NOBLE. Ihr umfassendes Verständnis von Optik und Fertigung gewährleistet gleichbleibende Ergebnisse und hohe Ausbeute in der Massenproduktion. Sie berücksichtigen Sterilisationsverträglichkeit und Biokompatibilität bei jedem vorgeschlagenen Material.
Die zuvor beschriebene Auswahlmethode ist am effektivsten mit einem Partner, der sowohl Materialien als auch Prozesse kennt. NOBLE bringt dieses Know-how in jedes Projekt ein. Das Team unterstützt Sie dabei, frühzeitig Abwägungen vorzunehmen und so das Risiko kostspieliger Nachbesserungen zu minimieren. Kontaktieren Sie das Ingenieurteam von NOBLE, um Ihre spezifischen Anforderungen an medizinische Optikkomponenten zu besprechen.
Die Materialauswahl für medizinische optische Bauteile ist eine wichtige Entscheidung. Sie berührt viele Bereiche. Optische Leistung, Biokompatibilität, Herstellbarkeit und regulatorische Anforderungen müssen in Einklang gebracht werden.
Die von uns skizzierte strukturierte Methode hilft Ihnen dabei. Sie senkt das Risiko und beschleunigt die Entwicklung.
NOBLE ist der ideale Partner für die Umsetzung dieser Methode. Wir bieten einen reibungslosen Übergang von der Entwicklung zur Produktion. Unser Team kennt Materialien und Prozesse in- und auswendig. Wir fertigen Medizinprodukte mit größter Sorgfalt. Wir verarbeiten verschiedene Materialien für unterschiedliche Anwendungen. Patientensicherheit und Sterilisationsverträglichkeit stehen bei uns im Fokus.
Lassen Sie uns über Ihr Projekt sprechen. Kontaktieren Sie noch heute das Ingenieurteam von NOBLE. Wir helfen Ihnen, das passende Material für Ihre individuellen Anforderungen auszuwählen.
FAQs von Medizinische optische Teile
Was ist bei der Auswahl eines Materials für medizinische optische Bauteile am wichtigsten?
Es gibt keinen eindeutigen Gewinner. Sie müssen optische Klarheit, mechanische Festigkeit und Biokompatibilität in Einklang bringen. Der richtige Kompromiss hängt von Ihrem Sterilisationsverfahren und der Lebensdauer des Geräts ab. Lassen Sie sich bei der Auswahl von Ihrer Anwendung leiten.
Woran erkenne ich, ob ein Material Biokompatibilitätstests besteht?
Fragen Sie Ihren Lieferanten nach Daten gemäß ISO 10993. Diese Norm umfasst Zytotoxizitäts- und andere Sicherheitsprüfungen. Beschaffen Sie sich diese Informationen frühzeitig im Auswahlprozess. Ein Warten bis zur Prototypenphase führt zu kostspieligen Verzögerungen.
Was bedeuten Rubbellos-Zahlen wie 60-40?
Die erste Zahl begrenzt die Kratzerbreite. Die zweite Zahl begrenzt den Vertiefungsdurchmesser. Engere Werte wie 40-20 bedeuten glattere Oberflächen. Sie bedeuten aber auch höhere Herstellungskosten. Wählen Sie eine realistische Spezifikation, die Ihren klinischen Anforderungen entspricht.
Kann ich für medizinische optische Bauteile Polymer anstelle von Glas verwenden?
Ja, Polymere wie PMMA bieten eine gute Transparenz bei geringerem Gewicht und niedrigeren Kosten. Sie sind jedoch kratzempfindlicher und möglicherweise nicht autoklavierbar. Für Einwegprodukte, die mit Ethylenoxid sterilisiert werden, eignen sich Polymere gut. Bei wiederverwendbaren Instrumenten ist Glas oft langlebiger.
Wann sollte ich Saphirglas gegenüber Glas wählen?
Saphir (Mohshärte 9) ist deutlich kratzfester als Glas (Mohshärte ≤ 7). Daher eignet er sich besonders für stark beanspruchte Teile wie Arthroskoplinsen. Allerdings ist er teurer. Für Einwegprodukte sind Glas oder Polymere in der Regel ausreichend.
Welches Fertigungsverfahren eignet sich am besten für mein Bauteil?
Es kommt auf Ihr Material und die gewünschte Stückzahl an. Präzisionsschleifen eignet sich für Glasprototypen. Spritzgießen ist ideal für die Herstellung von Polymerteilen in großen Stückzahlen. Viele Projekte kombinieren verschiedene Verfahren. Ein Partner, der beide Verfahren beherrscht, kann Ihnen bei der frühzeitigen Entscheidung helfen.
Welche Zertifizierungen sollte mein Lieferant für medizinische optische Bauteile besitzen?
Achten Sie auf relevante Qualitätsmanagement-Zertifizierungen für Medizinprodukte. Diese Zertifizierungen belegen, dass der Lieferant strenge Verfahren für Design, Produktion und Risikomanagement einhält.







