
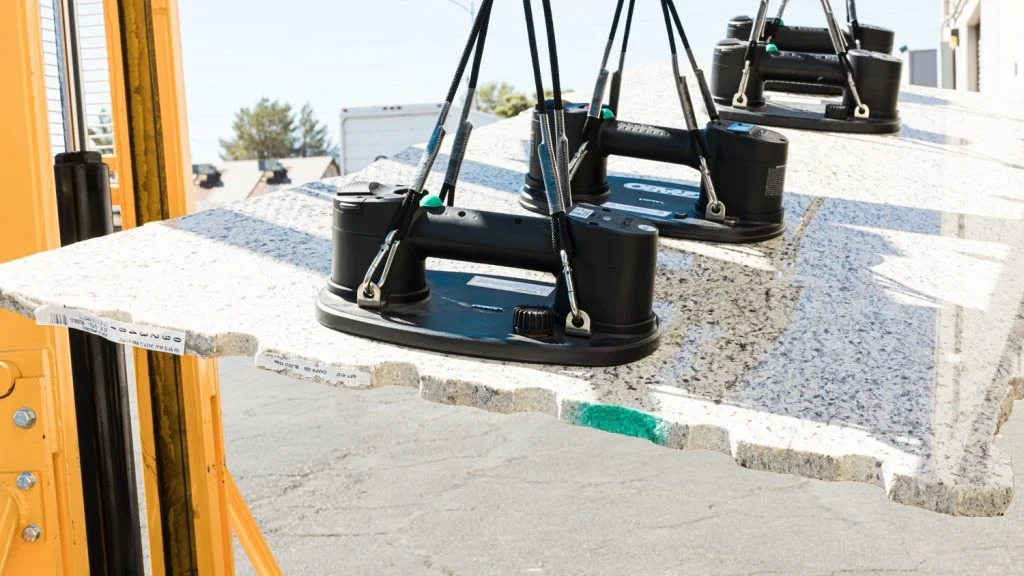
Betrachten Sie ein beliebiges Produkt im Regal. Eine Autotürverkleidung. Eine versiegelte Fleischschale. Es handelt sich um eine Leiterplatte. Irgendwann im Produktionsprozess wurde sie von einem Industriesauger angehoben, gehalten oder bewegt. Diese Sauger sind in der modernen Automatisierung allgegenwärtig. Sie funktionieren automatisch. Bis sie ausfallen.
Diese Anleitung zeigt Ihnen, wie Sie es richtig machen. Wir betrachten jede Komponente genau.
Aus welchen Teilen bestehen industrielle Vakuumsaugnäpfe?
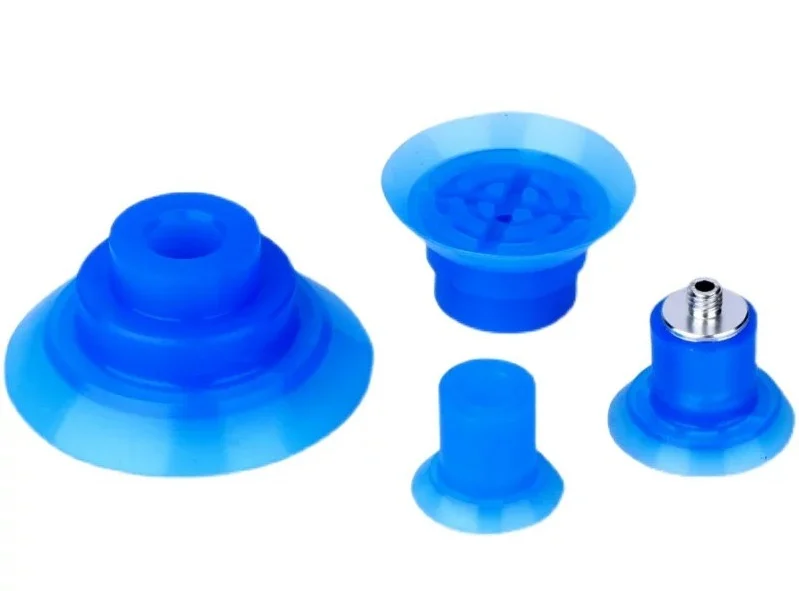
Industrielle Vakuumsauger lassen sich in drei Hauptkategorien unterteilen: Das Saugkissen berührt das Produkt, der Anschluss wird an die Maschine angeschlossen und der Rest ist die Hardware.
Der Saugnapf (das Pad)
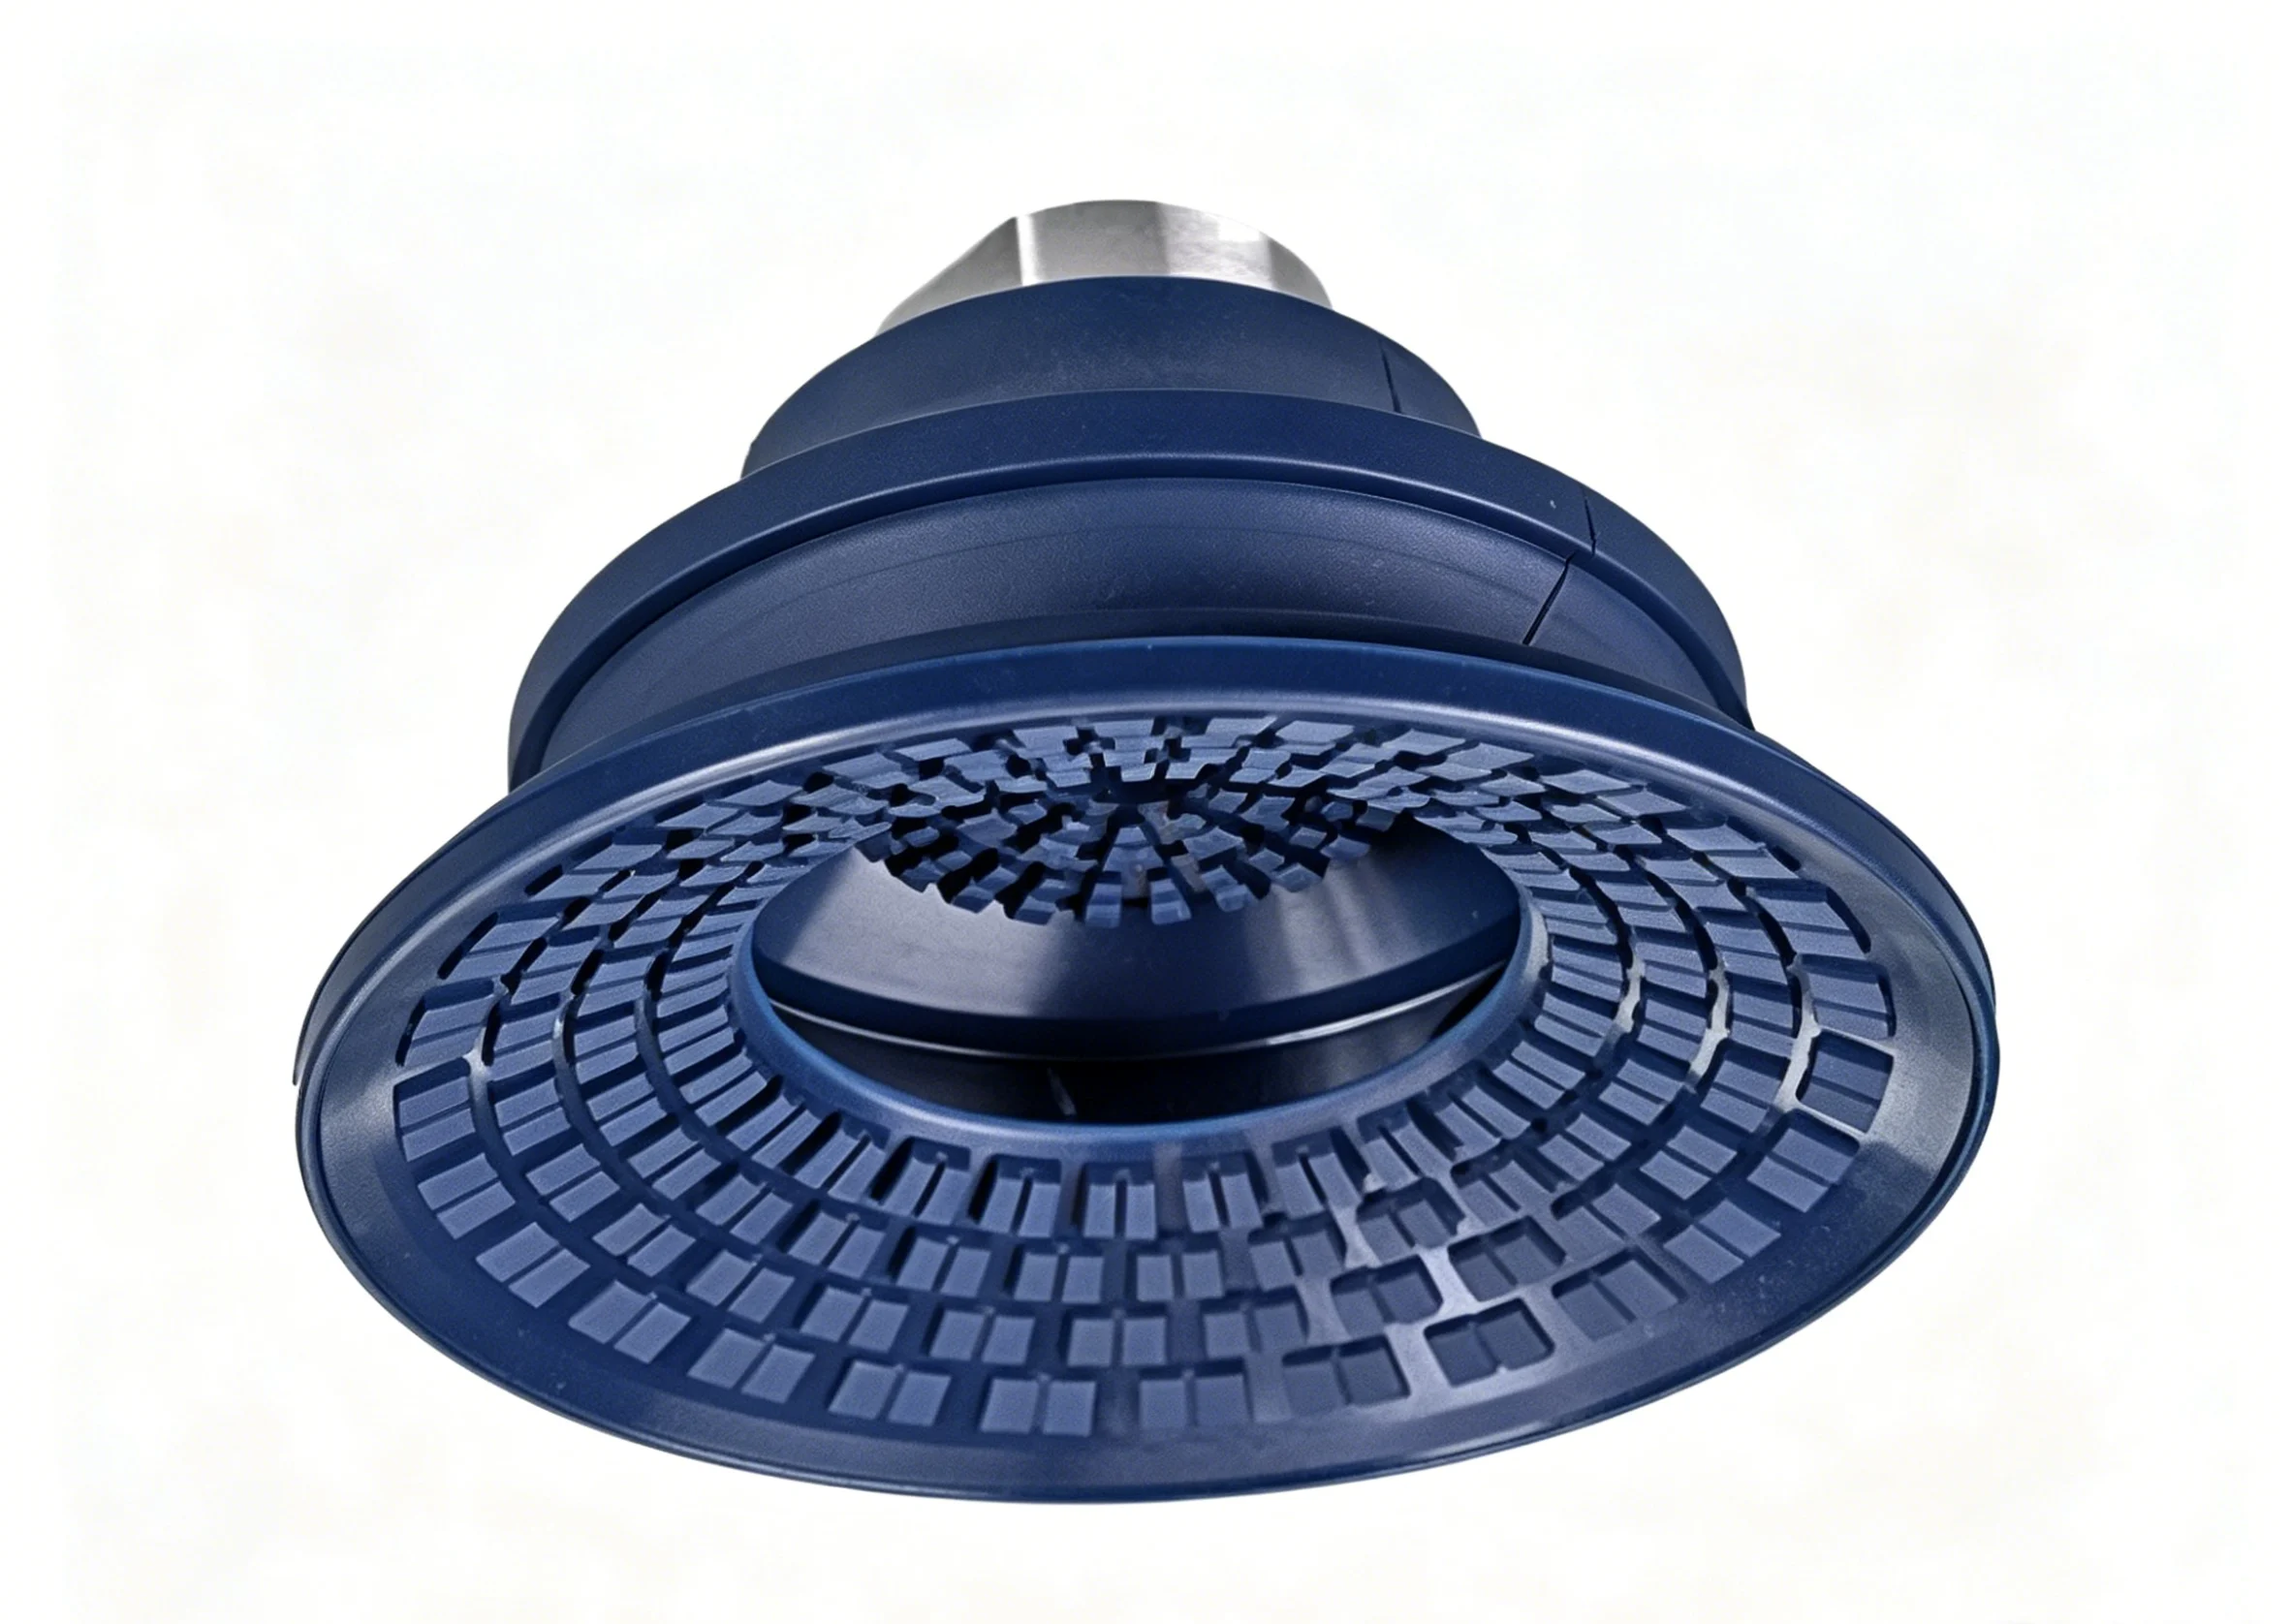
Hier kommt der entscheidende Punkt ins Spiel. Zwei Aufgaben werden hier erfüllt: Erstens die Abdichtung an der Werkstückoberfläche und zweitens ein ausreichend fester Halt zum Anheben ohne Herunterfallen. Unterschiedliche Formen eignen sich für unterschiedliche Aufgaben.
Flache Pads eignen sich für glatte, ebene Oberflächen wie Glas oder Metallplatten. Maximale Kontaktfläche. Ideal für dünne, unflexible Materialien.
Balgmanschetten haben gefaltete Wände. Sie lassen sich zusammenfalten und ausdehnen. Dadurch wird ein Höhenausgleich ermöglicht. Man nehme beispielsweise ein verzogenes Brett oder eine unebene Oberseite einer Kiste. Die Balgmanschette gleicht den Unterschied aus.
Ovale Kappen eignen sich für lange, schmale Teile. Denken Sie an eine Holzleiste oder ein profiliertes Bauteil. Eine runde Kappe würde die Hälfte der Oberfläche nicht abdecken. Eine ovale Kappe deckt die gesamte Länge ab.
Die Halterung / das Verbindungsstück (der Verbinder)
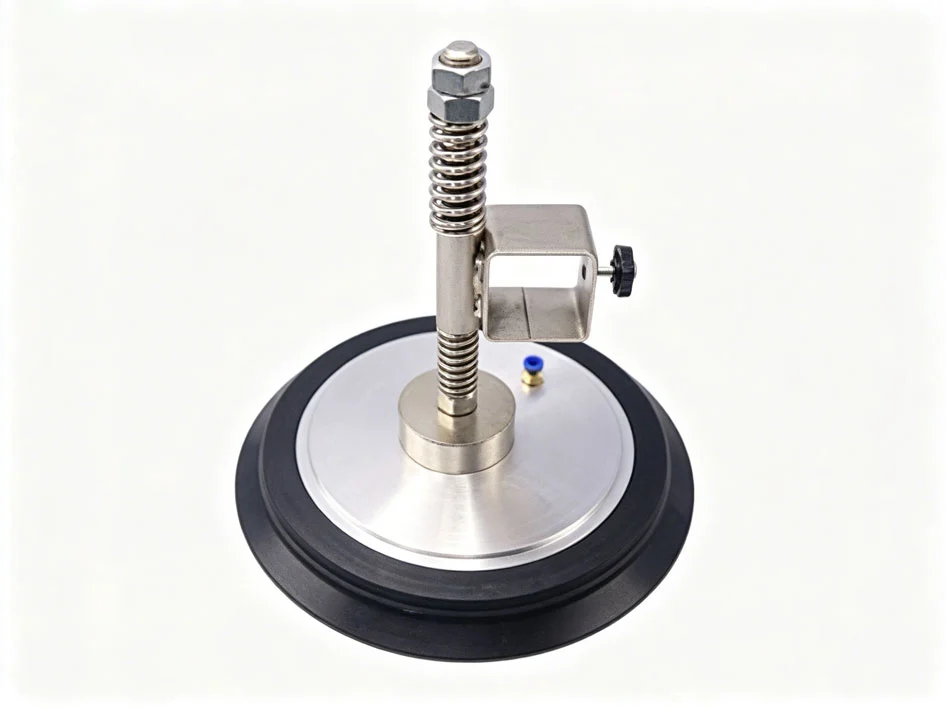
Das Pad allein ist nutzlos. Es muss am Roboterarm oder am Pick-and-Place-System befestigt werden.
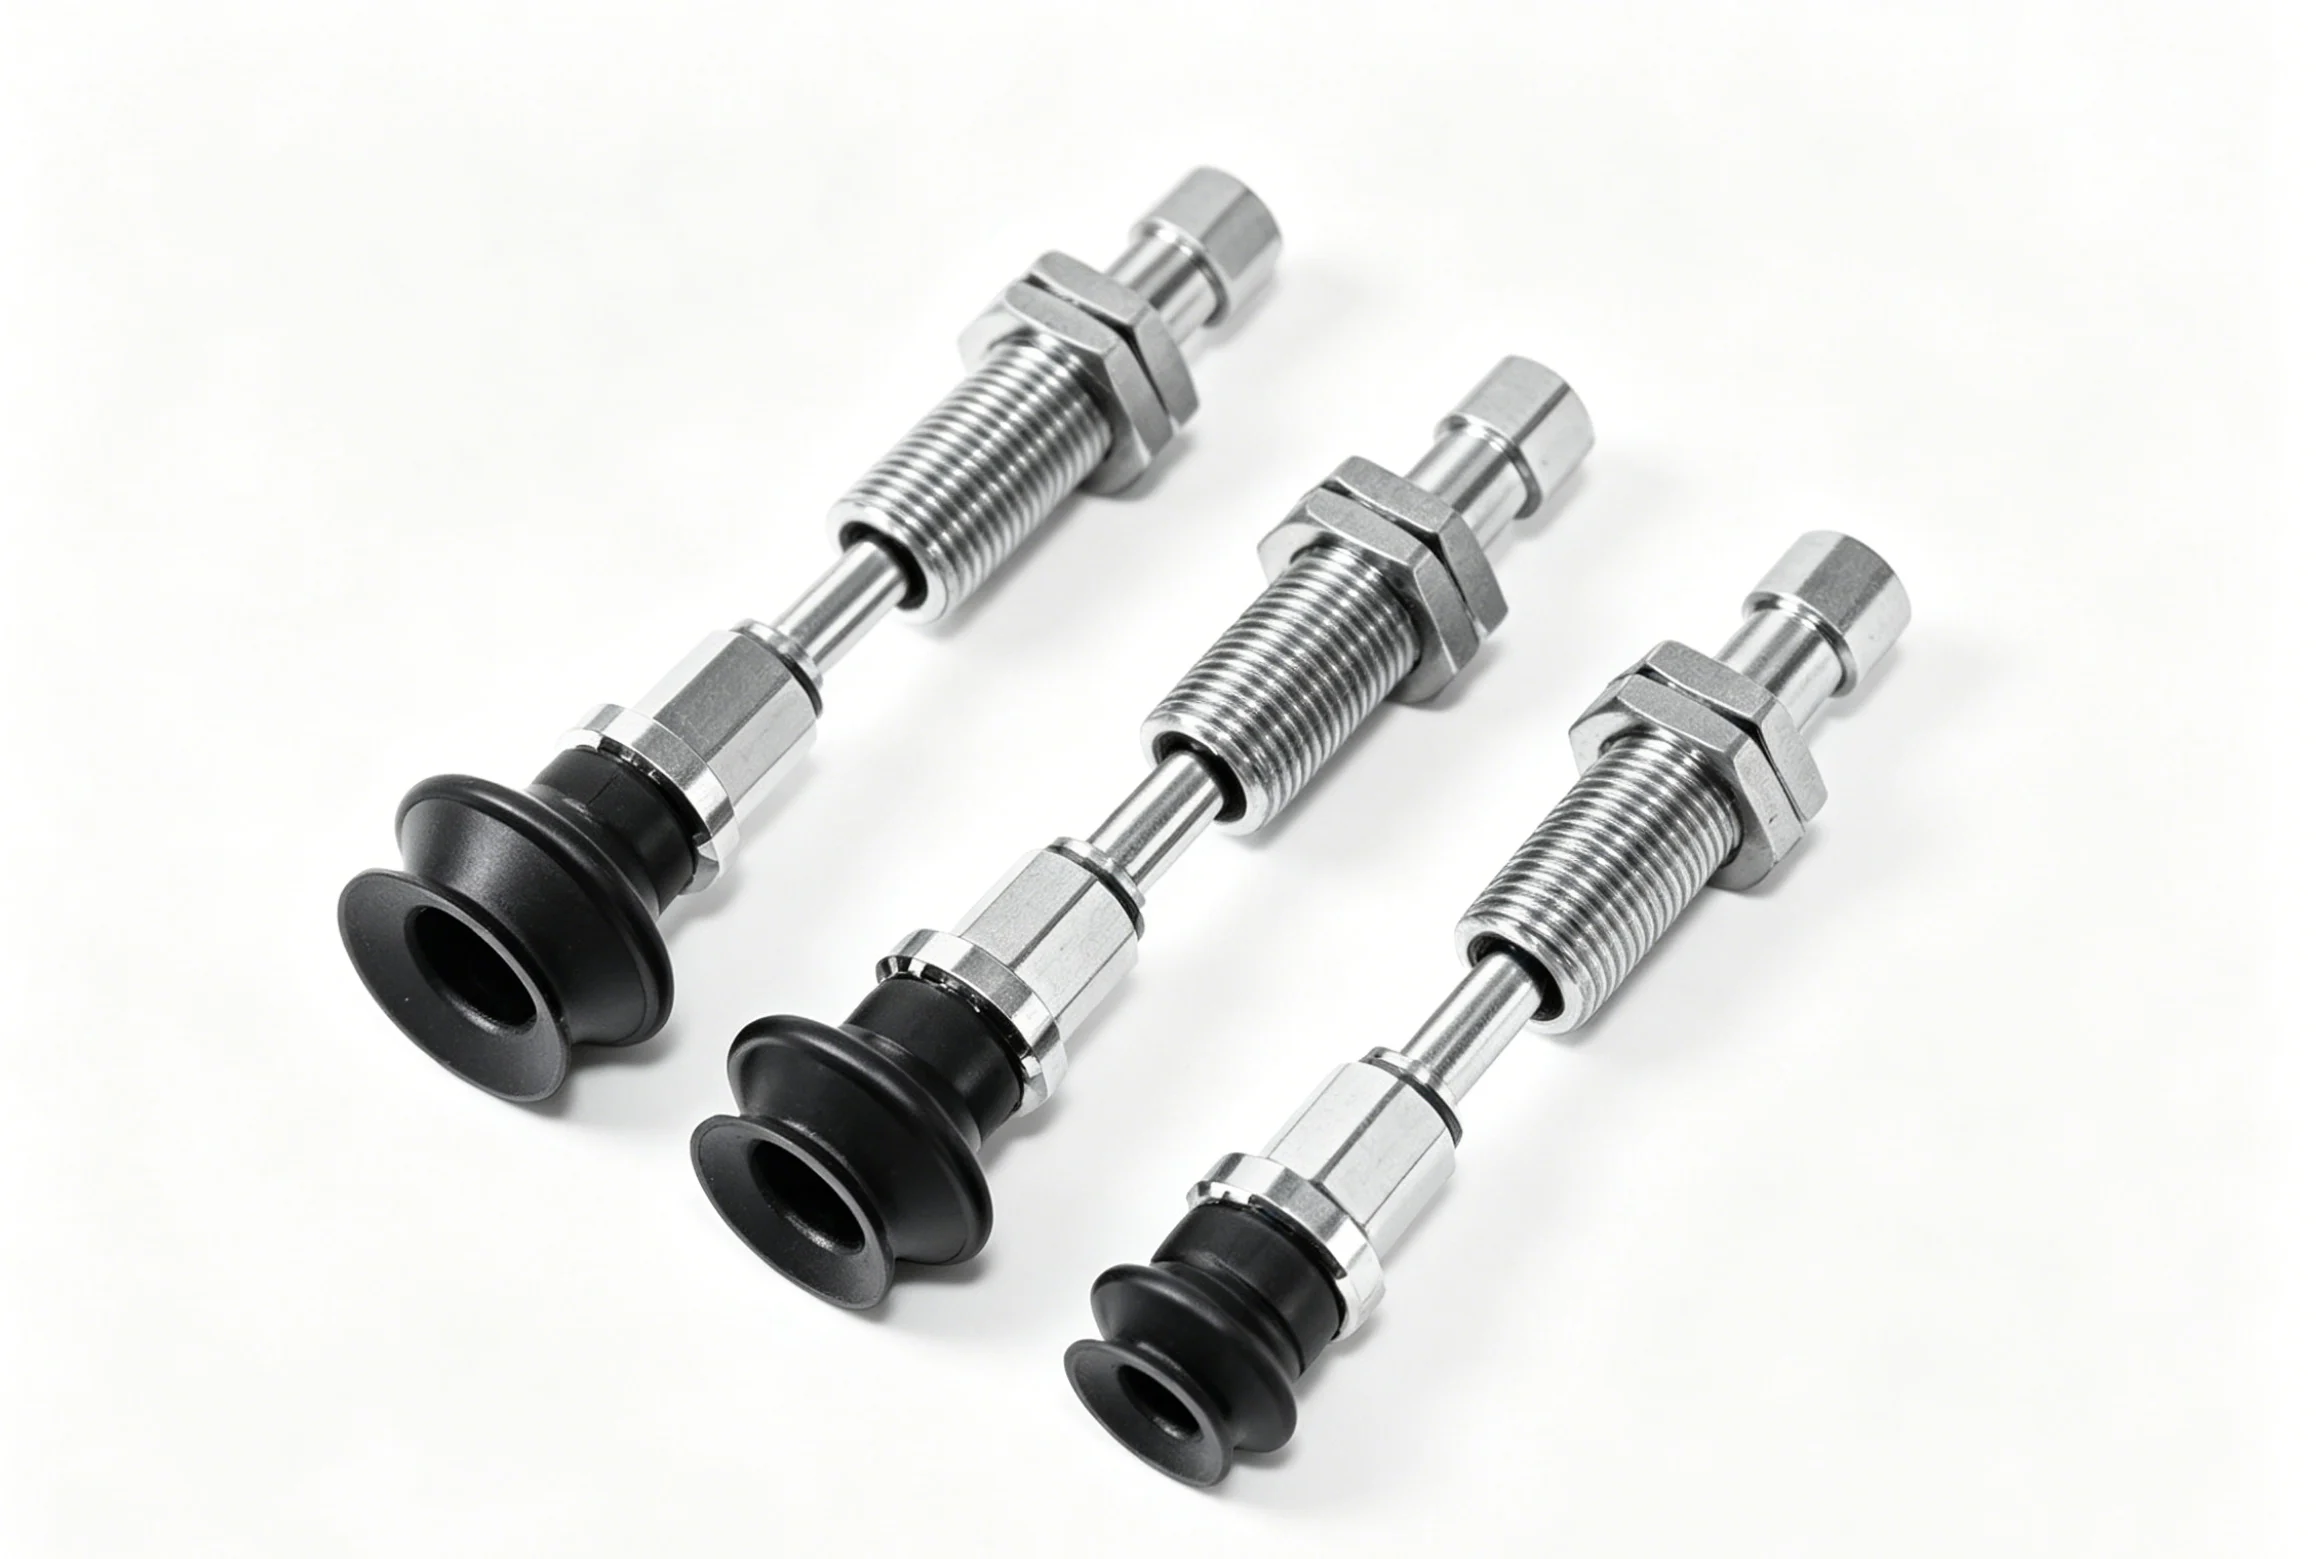
Ein Metallstiel wird in das Pad eingeschraubt. Er ist häufig aus Messing oder Aluminium gefertigt – hier sorgt die CNC-Bearbeitung für präzise Gewinde und Dichtflächen bei Saugnäpfen. Manchmal ist im Stiel ein Federmechanismus integriert. Dieser ermöglicht eine vertikale Nachgiebigkeit. Der Saugnapf setzt sanft auf, anstatt hart auf das Werkstück zu schlagen.
Eine weitere Neuerung ist die Verdrehsicherung. Eine Sechskantfläche oder eine Keilnut verhindert das Verdrehen der Kappe beim Anziehen der Mutter. Ein kleines Detail mit großer Wirkung in der Produktion.
Zusätzliche Komponenten
Die Montage endet nicht bei Stiel und Pad.
Die Verschraubungen verbinden die Vakuumleitung. Eine Schlauchtülle für flexible Schläuche. Eine Gewindeverschraubung für starre Rohre.
Reduzierstücke verringern den Bohrungsdurchmesser. Für eine große Aufnahme kann ein kleines Anschlussstück erforderlich sein. Das Reduzierstück ermöglicht die Verbindung.
Bei manchen Konstruktionen befinden sich die Ventilschäfte im Inneren. Es handelt sich dabei um Durchflussregel- oder Ablassventile. Sie unterbrechen das Vakuum schnell, wenn das Bauteil abgelassen werden soll.
Alle Teile des Saugnapfs müssen perfekt zusammenarbeiten. Ein schlecht gefertigter Stiel beeinträchtigt die Dichtung. Ein fehlerhaft geformtes Polster sackt ungleichmäßig zusammen. Der gesamte Herstellungsprozess des Saugnapfs hängt davon ab, dass jedes einzelne Teil einwandfrei funktioniert.
Wie werden Teile für industrielle Vakuumsauger hergestellt?
Unterschiedliche Verfahren für unterschiedliche Teile. Die Gummimatte durchläuft einen Weg. Die Metallhalterung einen anderen. Die kleinen Kunststoffteile einen dritten.
Herstellung des Gummisaugs
Drei Formgebungsverfahren dominieren hier. Jedes eignet sich für unterschiedliche Volumen- und Leistungsanforderungen.
Das Kompressionsformen eignet sich für große Pads oder kleine Stückzahlen. Ein Gummirohling wird in eine beheizte Formkammer eingelegt. Die Presse schließt. Kompression und Hitze erledigen den Rest. Einfache Werkzeuge. Geringe Anlaufkosten. Allerdings sind die Zykluszeiten lang.
Spritzgießen wird für die Massenproduktion eingesetzt. Das Gummimaterial – üblicherweise Nitril, Silikon oder Urethan – wird unter Druck in eine geschlossene Form gespritzt. Schnellere Produktionszyklen, engere Toleranzen und eine höhere Konsistenz bei Tausenden von Teilen sind möglich. Die meisten Vakuumsauger in Standardgrößen werden mit diesem Verfahren hergestellt.
Das Zweikomponenten-Spritzgießverfahren (2K-Spritzgießen) ermöglicht die Herstellung von Saugnäpfen mit zwei Härtegraden. Zuerst wird ein harter Gummiboden geformt, anschließend wird eine weiche Gummilippe darübergespritzt. Der harte Teil behält seine Form, der weiche Teil dichtet ab. Dies ist ein fortschrittliches Design für Saugnäpfe im Kunststoffspritzgussverfahren. Eine Maschine. Zwei Materialien. Ein fertiges Produkt.
CNC-Bearbeitung für Metallhalter
Gummipads benötigen Metallstifte zur Verbindung mit Maschinen. Hier kommt die Spanabfuhr ins Spiel.
CNC-Drehmaschinen fertigen Schaft und Gewinde. Stangenmaterial wird zugeführt. Die Spindel dreht sich. Ein Fräser formt die Außenseite. Anschließend schneidet ein Gewindeschneidwerkzeug das Innen- oder Außengewinde. Sauber, präzise, wiederholgenau.
CNC-Fräsen ermöglicht die Bearbeitung von nicht-runden Elementen: Sechskantflächen für Schraubenschlüssel, Keilnuten zur Verdrehsicherung und Auflageflächen für Stellschrauben. Oftmals wird ein Werkstück von der Drehmaschine zur Fräsmaschine transportiert. Manchmal führt eine einzige Mehrachsenmaschine beide Bearbeitungsschritte in einer Aufspannung aus.
Gängige Materialien für Vakuumsaugerhalter sind Messing (aufgrund seiner Korrosionsbeständigkeit und einfachen Bearbeitung), Aluminium (wegen seines geringen Gewichts) und Edelstahl (für lebensmittelkonforme oder Reinraumumgebungen). Jedes Metall lässt sich unterschiedlich bearbeiten und eignet sich für unterschiedliche Anwendungen.
Kunststoff-Spritzguss für Zubehör
Die Kleinteile – Armaturen, Reduzierstücke, Ventilgehäuse – werden selten aus Metall gefertigt. Zu teuer. Zu zeitaufwendig.
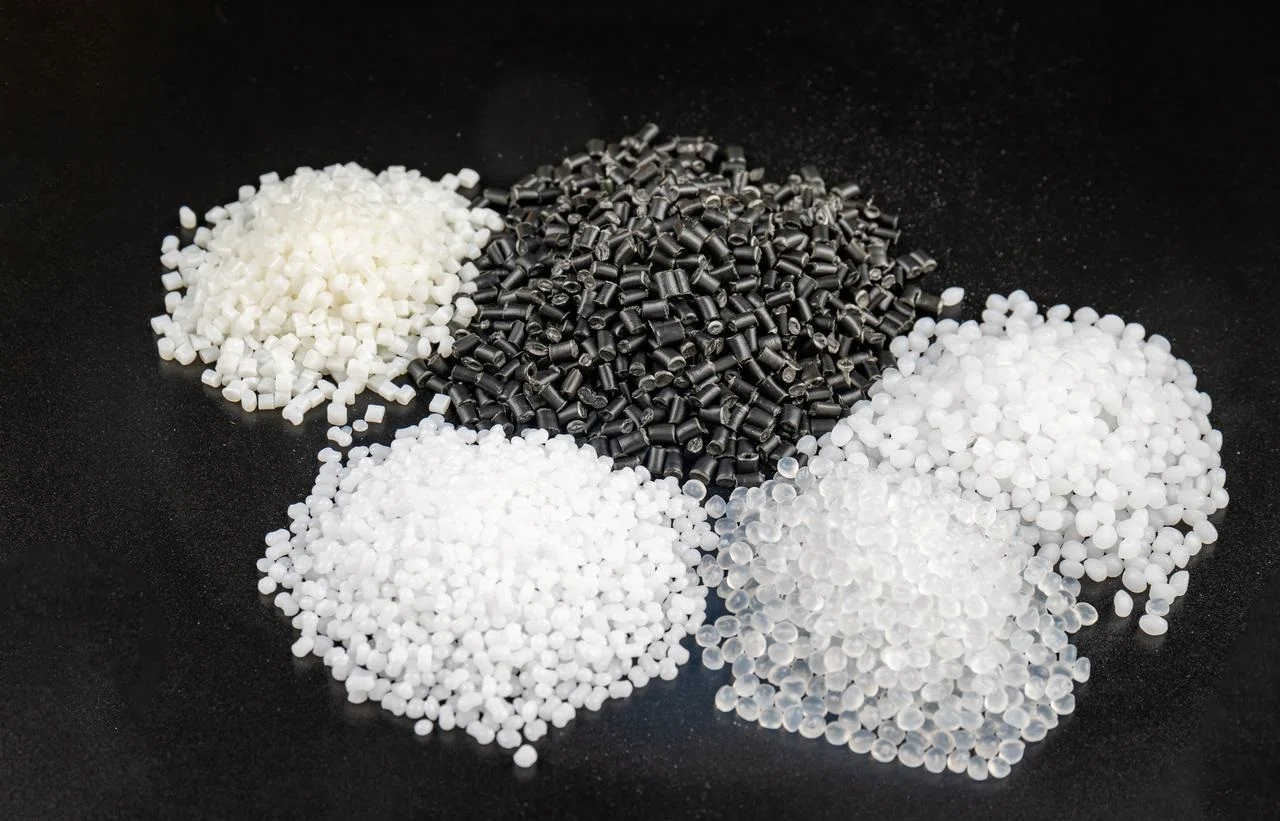
Stattdessen werden Saugnapfkomponenten im Spritzgussverfahren aus technischen Kunststoffen hergestellt. PEEK ist hitzebeständig und beständig gegen aggressive Chemikalien. POM, auch bekannt als Acetal, bietet geringe Reibung und gute Steifigkeit. Nylon sorgt für Zähigkeit und Dauerfestigkeit. Diese Saugnapfteile werden in Mehrkavitätenwerkzeugen geformt. Ein Spritzgussvorgang ergibt vier, acht oder sechzehn Stück. Niedrige Stückkosten. Hohe Konsistenz.
Die richtige Verfahrenstechnik für die einzelnen Komponenten zu kennen, ist die halbe Miete bei der Herstellung von Vakuumsaugern. Der Gummi muss geformt, das Metall bearbeitet und die kleinen Kunststoffteile im Spritzgussverfahren verarbeitet werden. Werden diese Komponenten vermischt, schnellen die Kosten in die Höhe.
Benötigen industrielle Vakuumsauger spezielle Ausrüstung? Nachbearbeitung?
Ja. Das Formen oder Bearbeiten eines Teils ist nicht das Ende. Das aus dem Werkzeug kommende Teil ist unbearbeitet. Es muss nachbearbeitet werden, bevor es zuverlässig funktioniert.
Nachbearbeitung für Gummibecher
Für geformte Gummipads werden so gut wie immer zwei Arbeitsschritte verwendet.
Zuerst das Entgraten. Der Gummi fließt in den Formhohlraum. Dabei quillt immer etwas Material zwischen den Formhälften heraus. Dieser dünne Überschuss ist der Grat. Er muss entfernt werden. Bei kleinen, filigranen Teilen empfiehlt sich das kryogene Entgraten. Die Teile werden dabei im Formzylinder bewegt. Flüssiger Stickstoff macht den Grat spröde. Anschließend wird er mit kleinen Kunststoffgranulaten abgesprengt. Der Becher selbst bleibt intakt, da sein Material dicker und widerstandsfähiger ist.
Zweitens, die Nachvulkanisation. Der frisch geformte Becher kommt in den Ofen. Durch die Hitze vernetzt sich der Gummi stärker. Diesen Vorgang nennt man Nachvulkanisation. Wird dieser Schritt ausgelassen, verändern sich die Eigenschaften des Bechers mit der Zeit. Die Verarbeitung kann sich im Laufe der Zeit etwas schwieriger gestalten. Druckverformungen verschlimmern die Situation zusätzlich. Die Ofenbehandlung sorgt für Stabilität.
Werden diese Schritte bei der Herstellung von Vakuumsaugern ausgelassen, entstehen fehlerhafte Geräte. Grate können die Abdichtung beeinträchtigen. Nicht ausgehärteter Gummi hat eine begrenzte Lebensdauer.
Nachbearbeitung für Metallhalter
Der gedrehte Schaft sieht direkt nach dem Drehen gut aus. Er ist aber noch nicht fertig.
Die Beschichtung ist der erste Schritt. Durch Verzinken oder Vernickeln werden die Teile korrosionsbeständig. Ein unbeschichteter Stahlschaft rostet in der feuchten Produktionsumgebung. Rost kann die Dichtfläche beschädigen und fixiert die Armatur im Halter. Verzinken ist Standard. Vernickeln ist zwar teurer, bietet aber Beständigkeit gegenüber aggressiveren Chemikalien.
Anschließend werden die Gewinde entgratet. Beim Gewindeschneiden können scharfe Kanten entstehen. Diese Grate können beim Zusammenbau die Gummidichtung beschädigen. Schlimmer noch: Sie können sich mit den Gegenstücken verkanten. Zum Entfernen der Grate können Sie eine Drahtbürste oder einen Vibrationstrommelreiniger verwenden.
Gewindewalzen ist eine hervorragende Alternative für hochfeste Gewindeschäfte. Anstatt zu schneiden, werden die Gewinde durch Walzen geformt. Es entstehen keine Späne und keine Grate. Die Gewinde sind fester, da die Metallstruktur gleichmäßig um das Profil verläuft. Dieses Verfahren ist Standard bei der hochwertigen CNC-Bearbeitung für Vakuumsaugvorrichtungen.
Spezielle Reinraum- und lebensmittelkonforme Oberflächenbehandlung
Manche Apps erfordern ein paar zusätzliche Schritte.
Bei Reinraumanwendungen, beispielsweise für die Halbleiterfertigung und die Montage medizinischer Bauteile, ist die Ultraschallreinigung die beste Methode. Die Bauteile werden in ein Bad mit deionisiertem Wasser getaucht. Hochfrequente Schallwellen erzeugen winzige Bläschen, die implodieren und jede Oberfläche gründlich reinigen. Dadurch werden Staub, Öle und lose Partikel entfernt.
Bei Anwendungen im Lebensmittelbereich wird zusätzlich ein FDA-konformes Spülverfahren angewendet. Die Reinigungsmittel und das abschließende Spülwasser müssen den FDA-Vorschriften entsprechen. Rückstände von Chemikalien dürfen die Lebensmittel nicht verunreinigen. Manchmal wird für diese Teile eine separate Produktionslinie eingesetzt.
Ein herkömmlicher Industrie-Vakuumsauger aus einem Automobilwerk wird zum Galvanisieren und Entgraten verwendet. Der Sauger für die Keksverpackungslinie wird ultraschallgereinigt und mit FDA-zugelassenen Flüssigkeiten gespült. Die Basismaterialien der Sauger können dieselben sein. Der Unterschied liegt in der Nachbearbeitung.
Welche Materialien werden üblicherweise für industrielle Vakuumsauger verwendet?
Gummi ist in diesem Zusammenhang etwas irreführend. Verschiedene Gummimischungen verhalten sich völlig unterschiedlich. Wählt man die falschen Materialien für den Saugnapf, versagt er, egal wie gut er gefertigt wurde.
Gummi ist nicht einheitlich. Verschiedene Gummimischungen verhalten sich völlig unterschiedlich. Die Wahl des falschen Materials für den Saugnapf führt unweigerlich zum Versagen, unabhängig davon, wie gut der Saugnapf geformt wurde.
| Material | Schlüsseleigenschaften | Beste Anwendungen |
| Nitril (NBR) | Ölbeständigkeit, gute Abriebfestigkeit, universell einsetzbar | Maschinenbau, Automobilmontage, ölige Oberflächen |
| Silikon (VMQ) | Extremer Temperaturbereich (-60 °C bis 230 °C), lebensmittelgeeignete Qualitäten erhältlich | Backlinien, Gefrieranwendungen und medizinische Geräte |
| Polyurethan (PU) | Hervorragende Abriebfestigkeit, hohe Reißfestigkeit, langlebig | Raue Oberflächen, Betonblöcke, Recyclingmaterialien |
| Naturkautschuk (NR) | Hoher Reibungskoeffizient, gute Elastizität, kostengünstig | Kartons, Wellpappe, Papierwaren |
Wie man die richtige Wahl trifft: Ein praktischer Auswahlleitfaden
Drei Fragen sind ausschlaggebend für die Entscheidung.
- Ist die Umgebung heiß oder kalt? Silikon eignet sich für einen breiten Temperaturbereich. Nitril verhärtet sich unter -20 °C. FKM ist hitzebeständig, versagt aber bei Kälte.
- Oberflächenstruktur. Glattes Glas benötigt ein anderes Material als rauer Beton. Polyurethan ist schnittfest auf scharfen oder rauen Oberflächen. Naturkautschuk bietet die beste Haftung auf glattem Karton.
- Welche Chemikalien sind enthalten? Öl erfordert Nitril oder FKM. Bei Außenbewitterung ist EPDM erforderlich. Für den Kontakt mit Lebensmitteln ist Silikon in FDA-Qualität erforderlich.
Das richtige Material für einen Vakuumsauger muss dem jeweiligen Anwendungsfall entsprechen. Es gibt kein Universalmaterial. Ein Saugnapf, der auf einem öligen Motorblock einwandfrei funktioniert, versagt sofort auf einem Tiefkühlkarton. Wählen Sie das Material passend zum jeweiligen Anwendungsfall.
Über NOBLE: Ihr Partner für Präzisionsfertigung
Kernfertigungskapazitäten
- CNC-Präzisionsbearbeitung (Für Metallhalterungen und -beschläge)
Mehrachsige CNC-Dreh- und Fräsmaschinen. Langdrehmaschinen für kleine, komplexe Schaftkonstruktionen. Angetriebene Werkzeuge ermöglichen die Herstellung von Sechskantflächen und Querbohrungen in einer Aufspannung.
Verfügbare Werkstoffe: Messing (automatisch bearbeitbar), Aluminium (leicht), Edelstahl (304 und 316 für Korrosionsbeständigkeit) und legierter Stahl (für hochfeste Anwendungen).
Toleranzen bis zu ±0.005 mm bei kritischen Merkmalen. Das entspricht fünf Mikrometern. Zum Vergleich: Ein menschliches Haar hat einen Durchmesser von etwa 75 Mikrometern.
- Kunststoffbearbeitung & Spritzguss
Starre Bauteile benötigen starre Kunststoffe. Gewindekörper. Ventilschäfte. Anschlussgehäuse.
Die Prototypenerstellung erfolgt zunächst per CNC-Bearbeitung . Dies ermöglicht eine schnelle Designvalidierung. Sobald das Design finalisiert ist, wird die Produktion auf Spritzguss umgestellt, um die Stückkosten zu senken.
Verfügbare Materialien: PEEK (hohe Hitze- und Chemikalienbeständigkeit), POM/Delrin (geringe Reibung), Nylon PA6/66 (robust), ABS (universell einsetzbar), Polycarbonat (schlagfest).
Die direkte Verbindung zu Vakuumsaugern
Alle diese Teile – der bearbeitete Schaft, das geformte Kunststoffteil, der Gewindeadapter – werden direkt in Saugnapf-Baugruppen eingebaut. Die Entwicklung eines individuellen Werkzeugs für einen Saugnapf beginnt oft mit der Konstruktion des Metallschafts. Hier kommt NOBLE ins Spiel.
Qualitätszertifikate
ISO 9001:2015 steht für gleichbleibende Qualität bei Bauteilen für die allgemeine Industrie. Automobilindustrie. Verpackungsindustrie. Elektronikindustrie. Wiederholbare Prozesse. Internationale Standards. Ein Kunde in Deutschland erhält dasselbe Bauteil wie ein Kunde in Texas.
ISO 13485:2016 erhöht die Anforderungen. Medizinische Qualität. Vollständige Rückverfolgbarkeit von der Rohmaterialcharge bis zum fertigen Teil. Reinheitsprotokolle. Dokumentation des Risikomanagements. Wenn der Vakuumsauger in der Montage von Medizinprodukten oder in pharmazeutischen Verpackungen verwendet wird, ist diese Zertifizierung von Bedeutung.
Warum eine Partnerschaft mit NOBLE?
- Vertikale Integration. Das Rohmaterial kommt durch ein Tor herein. Die fertigen Teile gehen durch ein anderes hinaus. CNC-Bearbeitung, Kunststoffspritzguss, Qualitätskontrolle und Versand – alles findet unter einem Dach statt. Keine Übergaben an unbekannte Subunternehmer.
- Technischer Support. Für jede neue Konstruktion wird eine DfM-Analyse durchgeführt. Lässt sich die Halterung schneller bearbeiten? Kann das Kunststoffteil mit einfacheren Werkzeugen geformt werden? Die Analyse erfolgt vor der Angebotserstellung. Dadurch profitieren Kunden von geringeren Kosten und kürzeren Lieferzeiten.
- Kein Mindestbestelldruck. Ein Forschungsteam benötigt fünf Stück für einen Prototyp. Eine Produktionslinie benötigt fünfzigtausend. NOBLE kann beides abdecken. Beginnen Sie klein. Skalieren Sie nach und nach. Keine Nachteile bei geringen Anfangsvolumina.
Unser Bekenntnis zur Qualität
Prüfgeräte. Koordinatenmessmaschine (KMM) für komplexe Geometrien. Optische Komparatoren für Gewindeprofile. Digitale Mikrometer und Bohrungslehren für tägliche Kontrollen.
Rückverfolgbarkeit. Für Teile nach ISO 13485 erhält jede Charge eine eindeutige Nummer. Materialzertifikate werden archiviert. Prozessparameter werden protokolliert. Ein Rückruf – sollte er jemals erforderlich sein – ist eingedämmt und kontrolliert.
Oberflächenbearbeitung. Entgraten ist bei jedem bearbeiteten Teil Standard. Galvanisierung (Zink, Nickel) erfolgt im eigenen Haus. Ultraschallreinigung für Reinraumanwendungen. Sie müssen Ihre Teile nicht an Dritte versenden und auf das Beste hoffen.
Hier unser Angebot: Präzisionskomponenten für industrielle Vakuumsaugvorrichtungen. Kein Gummi. Keine leeren Versprechungen. Nur bearbeitete und geformte Teile, die passen, abdichten und lange halten.
FAQ
Kann ich 3D-Druck ein Vakuumsaugnapf?
Ja, für Prototypen. Verwenden Sie TPU-Filament. Das flexible Material funktioniert.
Bedruckte Becher sollten jedoch nicht in der Produktion verwendet werden. Die Schichtlinien bilden mikroskopisch kleine Kanäle. Luft entweicht durch diese Kanäle. Der Becher verliert das Vakuum. Ein gegossener Becher hat geschlossene Wände. Ein bedruckter Becher weist Tausende winziger Lücken auf.
Worin besteht der Unterschied zwischen einem Balgbecher und einem flachen Becher?
Ein flacher Becher dichtet auf einer glatten, ebenen Oberfläche ab. Glas. Blech. Kunststoffplatten. Der Rand dichtet gleichmäßig ab. Das ist seine einzige Funktion.
Ein Balgbecher hat gefaltete Wände. Diese Bälge lassen sich zusammendrücken und ausdehnen. Dadurch wird ein Höhenausgleich ermöglicht. Nehmen Sie ein verzogenes Brett. Heben Sie eine Kiste mit unebener Oberseite an. Der Balg gleicht den Höhenunterschied aus. Der Becher hebt auch mit einem kurzen vertikalen Hub an. Das ist hilfreich bei empfindlichen Teilen.
Wie kann ich verhindern, dass Silikonbecher Abdrücke auf Glas hinterlassen?
Herkömmliche Silikone hinterlassen Rückstände. Öle aus dem Aushärtungsprozess übertragen sich auf die Glasoberfläche. Das Ergebnis ist ein trüber Ring oder ein fettiger Fleck.
Die Lösung besteht aus halogeniertem Silikon. Manche Anbieter bezeichnen es als „spurenlos“ oder „markierungsfrei“. Die Oberfläche wird während des Formprozesses modifiziert. Es tritt kein Öl aus. Es entstehen keine Flecken. Das Glas bleibt sauber.
Sind Halterungen aus Messing oder aus Edelstahl besser?
Messing lässt sich leicht bearbeiten. Es ist korrosionsbeständig in trockener Fabrikluft. Es ist kostengünstiger. Für eine Standard-Montagelinie zum Kommissionieren von Kunststoffteilen ist Messing bestens geeignet.
Edelstahl eignet sich für feuchte Umgebungen, Nassreinigungsbereiche, Lebensmittelverarbeitungslinien und Reinräume mit aggressiven Reinigungsmitteln. Edelstahl 304 ist rostbeständig. Edelstahl 316 ist beständig gegen Salz und stärkere Chemikalien.
Für trockene Anwendungen und einen günstigen Preis empfiehlt sich Messing. Für feuchte Anwendungen und die Einhaltung gesetzlicher Vorschriften ist Edelstahl die richtige Wahl. Es gibt kein universell „besseres“ Material. Entscheidend ist nur, was für den jeweiligen Anwendungsfall geeignet ist.







