
Herausforderungen in der Planfräsen Prozess?
Planfräsen ist ein mechanisches Bearbeitungsverfahren, bei dem ein rotierender Fräser die Oberfläche eines Werkstücks bearbeitet. Hauptziel des Bearbeitungsprozesses ist die Erzeugung einer glatten und ebenen Fläche, die senkrecht zur Rotationsachse des Werkzeugs verläuft.
Das Kernverfahren beim Planfräsen besteht darin, dass der Fräser in einer Ebene senkrecht zur Spindel angeordnet ist und mehrere Schneidzähne an seinem Umfang und seiner Stirnfläche gleichzeitig am Zerspanungsprozess beteiligt sind. Das Werkstück wird üblicherweise auf dem Arbeitstisch fixiert und vom rotierenden Schneidwerkzeug bearbeitet.
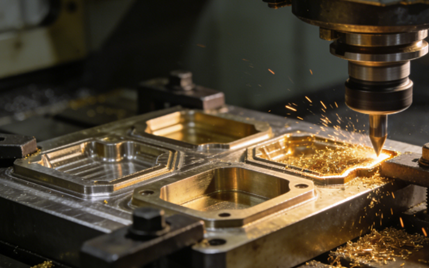
Die Arten von Stirnfräsbearbeitungstechniken
Allgemeines Planfräsen
Das allgemeine Planfräsen, als grundlegendstes und am weitesten verbreitetes Bearbeitungsverfahren, wird mit Standard-Planfräsköpfen durchgeführt.
Beim allgemeinen Planfräsen werden üblicherweise quadratische oder kreisförmige Wendeschneidplatten verwendet. Durch leichte, überlappende Bewegungen in axialer und radialer Richtung wird eine vollständige Abdeckung der bearbeiteten Oberfläche erreicht.
Für die Schrupp- oder Vorschlichtbearbeitung von Werkstoffen ist das Planfräsen das bevorzugte Verfahren zur Herstellung von Referenzflächen. Es bietet eine hohe Bearbeitungseffizienz, die Oberflächengüte ist jedoch meist nicht optimal.
Präzisionsfräsen oder Hochvorschubfräsen
Beim Hochvorschubfräsen werden Fräser mit besonders kleinen Hauptablenkwinkeln eingesetzt. Das Hauptmerkmal ist die Anwendung eines sehr hohen Vorschubs pro Zahn bei gleichzeitig sehr geringer Schnitttiefe.
Feinfräsen oder Hochvorschubfräsen eignet sich hervorragend für die Bearbeitung dünnwandiger Teile. Obwohl die Schnitttiefe gering ist, ermöglicht der extrem hohe Vorschub eine beachtliche Zerspanungsleistung bei gleichzeitig exzellenter Oberflächenqualität. Daher ist es die ideale Wahl für eine effiziente Feinbearbeitung.

Hochleistungs-Planfräsen
Bei der Hochleistungs-Planfräsbearbeitung werden robuste und stabile Fräsköpfe eingesetzt, um auch unter hoher Belastung und extremen Beanspruchungen eine stabile Schnittleistung zu gewährleisten.
Das Hochleistungs-Planfräsen eignet sich besonders für die erste Vorbearbeitung von Gussteilen, Schmiedeteilen und anderen Rohlingen, da es überschüssiges Material mit höchster Effizienz entfernt und die Grundlage für die nachfolgenden Endbearbeitungsprozesse schafft.
Winkelstirnfräsen
Das Winkelplanfräsen ist ein spezielles Planfräsverfahren. Sein Hauptmerkmal ist, dass es mit einer Planfräsmaschine durchgeführt wird, deren Hauptablenkwinkel nicht 90 Grad beträgt.
Im Gegensatz zum Standard-Planfräsen, bei dem ebene Flächen entstehen, ermöglicht das Winkel-Planfräsen, dass das Werkzeug in einem bestimmten Winkel schneidet, wodurch es sich ideal für Fasen, Fasen und schräge Bezugsebenen eignet.
Das MMaterialien, die beim Planfräsen verwendet werden
Alloy Steel
Stahl ist die größte Kategorie beim Stirnfräsen und umfasst Stähle von niedriggekohltem bis hochgekohltem Stahl sowie verschiedene legierte Stähle. Sie weisen hervorragende mechanische Eigenschaften auf und sind die am häufigsten bearbeiteten Werkstoffe.
Edelstahl
Edelstahl ist aufgrund seiner ausgezeichneten Korrosionsbeständigkeit weit verbreitet. Allerdings weist er eine geringe Wärmeleitfähigkeit auf und neigt bei der Bearbeitung zur Aushärtung, was ihn zu einem typischerweise schwer zerspanbaren Werkstoff macht.
Beim Fräsen von Edelstahl müssen scharfkantige Schneidwerkzeuge verwendet werden, zusammen mit geeigneten Spanbrechnuten und ausreichender Kühlung und Schmierung, um Werkzeugverklebung und ungewöhnlich schnellen Verschleiß zu verhindern.

Gusseisen Kochgeschirr
Grauguss, Sphäroguss und andere Werkstoffe lassen sich ebenfalls fräsen. Sie weisen eine hohe Härte und Sprödigkeit auf und neigen bei der Bearbeitung zur Spänebildung. Beim Fräsen sind üblicherweise mittlere bis relativ hohe Schnittgeschwindigkeiten erforderlich, was höhere Anforderungen an die Verschleißfestigkeit des Schneidwerkzeugs stellt.
Aluminiumlegierung
Aluminiumlegierungen sind die gebräuchlichsten Leichtmetalle. Sie sind weich, gut formbar und weisen eine ausgezeichnete Wärmeleitfähigkeit auf. Beim Fräsen neigt dieses Material jedoch zur Aufbauschneidenbildung und zum Anhaften am Werkzeug.
Daher empfiehlt es sich beim Fräsen von Aluminiumlegierungen in der Regel, Werkzeuge mit scharfen Schneidkanten und großen Spanwinkeln zu verwenden und Prozessparameter anzuwenden, die eine hohe Schnittgeschwindigkeit mit einem großen Vorschub kombinieren, um eine effiziente Bearbeitung und eine ausgezeichnete Oberflächengüte zu erreichen.

Nichtmetallische Werkstoffe und Verbundwerkstoffe
Technische Kunststoffe wie Nylon, Polycarbonat, PEEK usw. weisen eine geringe Härte, aber eine hohe Elastizität und eine extrem schlechte Wärmeleitfähigkeit auf. Beim Fräsen dieser Werkstoffe führt die durch Reibung entstehende Wärme leicht zu einer Erweichung und Verformung des Werkstücks, wobei auch die Gratbildung ein erhebliches Problem darstellt.
Daher sollten bei der Bearbeitung extrem scharfe Schneidwerkzeuge mit hohen Schnittgeschwindigkeiten und geringer Schnitttiefe sowie effektive Spanabfuhr- und Kühlmaßnahmen zum Einsatz kommen.
Unverzichtbare Werkzeuge und Ausrüstung für effektives Planfräsen
Schaftfräser
Ein Schaftfräser ist ein mehrschneidiges Werkzeug, dessen Schneidkanten an der Zylinderfläche und der Stirnfläche angeordnet sind. Beim Planfräsen wird üblicherweise eine geringere axiale Schnitttiefe gewählt.
Schaftfräser eignen sich hervorragend zum Fräsen schmaler Flächen, gestufter Oberflächen usw. Sie werden häufig in der multifunktionalen Bearbeitung und Formenbearbeitung eingesetzt.
Fliegenschneider
Ein Planfräser ist üblicherweise eine einfache, selbstgebaute Planfräsvorrichtung. Konstruktiv besteht er aus einem oder zwei Wendeschneidplatten, die am Ende eines Werkzeughalters montiert sind. Er eignet sich besonders für die Einzel- und Kleinserienfertigung, Instandhaltungswerkstätten oder die Bearbeitung von Vorsprüngen an großen Werkstücken.
Aufgrund der Knappheit und Asymmetrie der verwendeten Schneideinsätze sind die Balance und Steifigkeit von fliegenden Fräsern relativ schlecht, und ihre Schnittleistung und Oberflächengüte sind in der Regel schlechter als die von Standard-Planfräsern.
Muschelmühlen
Die Shell Mills ist eines der typischsten und am häufigsten verwendeten Standard-Planfräswerkzeuge.
Schalenfräsmaschinen sind die am häufigsten verwendeten Werkzeuge zum Fräsen großer Flächen in der Fertigung. Typische Anwendungsbereiche sind: Bearbeitung von Werkzeugmaschinenbetten, Passflächen von Gehäuseteilen, Bezugsflächen von Formen, Oberseiten großer Plattenteile und alle anderen Fälle, in denen eine ebene Oberfläche effizient erzeugt werden muss.

AVorteile des Stirnfräsverfahrens
Hohe Bearbeitungseffizienz
Planfräser haben in der Regel einen großen Durchmesser, können eine große Bearbeitungsbreite abdecken und sind mit mehreren Schneidzähnen ausgestattet, die gleichzeitig am Schneidvorgang beteiligt sind, sodass die Abtragsrate sehr hoch ist.
Beim Schruppen kann durch Planfräsen mit großer Schnitttiefe und hohem Vorschub schnell viel überschüssiges Material von der Werkstückoberfläche abgetragen werden. Dies schafft die Grundlage für die nachfolgenden Bearbeitungsschritte und reduziert die Gesamtbearbeitungszeit der Teile erheblich. Es ist daher ideal für die effiziente Serienfertigung.

Hervorragende Oberflächenqualität
Durch die axiale und radiale Überlappung der Schneidzähne des Planfräsers beim Schneiden kann die bearbeitete Oberfläche mit jedem Durchgang mehrfach abgetragen werden, wodurch eine glatte und ebene Oberfläche entsteht.
Durch die Auswahl feingeschliffener Schneideinsätze, die Einstellung sinnvoller Schnittparameter und den Einsatz hochpräziser Werkzeugmaschinen lassen sich sehr hohe Ebenheitstoleranzen und eine ausgezeichnete Oberflächengüte erzielen und sogar einige Schleifprozesse ersetzen, wodurch das „Fräsen statt Schleifen“ realisiert wird.
Prozessflexibilität
Das Planfräsverfahren ist äußerst flexibel. Durch den Austausch der Fräsmesser mit unterschiedlichen Hauptablenkwinkeln, Materialien und Nutformen können mit derselben Werkzeugmaschine und demselben Werkzeugkörper die Bearbeitungsanforderungen verschiedenster Werkstoffe erfüllt werden, von weichen Aluminiumlegierungen bis hin zu hochharten, abgeschreckten Stählen.
Das Planfräsen ermöglicht nicht nur das Grobfräsen, sondern auch das Hochgeschwindigkeits-Schlichtfräsen. Es eignet sich zudem für die Bearbeitung von geneigten und gestuften Flächen. Ein einziger Prozess deckt mehrere Bearbeitungsstufen vom Schruppen bis zum Fertigen ab.
Bearbeitungsstabilität
Planfräser zeichnen sich durch eine hervorragende strukturelle Steifigkeit und eine sichere Verbindung zur Spindel aus, wodurch Vibrationen und Rattern während der Bearbeitung wirksam unterdrückt werden. Dies trägt zur Minimierung der Werkstückverformung bei und macht sie besonders geeignet für die Bearbeitung dünnwandiger oder wenig steifer Bauteile. Die dem Planfräsen inhärente Stabilität gewährleistet gleichbleibende und vorhersagbare Bearbeitungsmaße.

Gute Wirtschaftlichkeit
Beim Planfräsen werden hauptsächlich Wendeschneidplatten verwendet. Der Werkzeugkörper kann lange wiederverwendet werden, und nur die Wendeschneidplatten mit den vergleichsweise geringeren Kosten müssen ausgetauscht werden. Dies reduziert die langfristigen Nutzungs- und Verwaltungskosten des Werkzeugs erheblich und steigert die Wirtschaftlichkeit insgesamt.
DVorteile des Stirnfräsverfahrens
Hohe Maschinenanforderungen
Beim Planfräsen, insbesondere beim Grobfräsen, müssen mehrere Schneidzähne gleichzeitig angetrieben werden, um eine große Materialmenge abzutragen, was eine enorme Schnittkraft erzeugt.
Wird das Planfräsen mit hoher Leistung an einer Werkzeugmaschine mit unzureichender Leistung oder mangelnder Steifigkeit durchgeführt, so ist dies sehr wahrscheinlich, dass Vibrationen, anormaler Verschleiß des Schneidwerkzeugs und sogar eine Beeinträchtigung der Genauigkeit der Werkzeugmaschine auftreten.
Höhere Werkzeugkosten
Für effizientes Planfräsen werden hochwertige, großkalibrige Planfräsköpfe und eine große Anzahl von Wendeschneidplatten benötigt. Diese anfängliche Werkzeuginvestition ist beträchtlich.
Für die Herstellung von Planfräsmaschinen ist häufig die Installation von leistungsstarken, hochmodernen CNC-Werkzeugmaschinen oder Bearbeitungszentren erforderlich, und die Kosten für die Anschaffung der Ausrüstung sind sehr hoch.
Beschränkt auf flache Oberflächen
Der Hauptvorteil von Planfräsern liegt in ihrer Fähigkeit, offene und große Flächen zu bearbeiten. Sie können Material schnell abtragen und eine ebene Oberfläche gewährleisten. Bei komplexen Kurven, tiefen und engen Taschen oder scharfen Innenkanten stößt der Fräser jedoch an seine Grenzen. Da das Werkzeug meist groß ist, kann es am Werkstück anstoßen und zu Kollisionen führen. Dadurch erreicht es die erforderlichen Bereiche nicht und kann die Oberfläche nicht effektiv bearbeiten.
Risiko der Dünnwandverformung
Bei der Bearbeitung dünnwandiger Teile, schlanker Werkstücke oder solcher mit unzureichender Spannvorrichtung können starke radiale oder axiale Schnittkräfte leicht zu elastischen Verformungen des Werkstücks oder sogar zu Werkzeugdurchbiegungen führen. Dadurch wird es schwierig, eine hohe Maßgenauigkeit und Planheit zu gewährleisten. In vielen Fällen sind mehrere leichte Schnitte oder spezielle Bearbeitungsstrategien erforderlich, um die Verformung zu korrigieren.
Vibrations- und klapperanfällig
Beim Fräsen breiter Flächen oder bei Verwendung von Werkzeughaltern mit großem Überhang kann der Kontakt zwischen Werkzeug und Werkstück instabil werden. Dieser instabile Zustand begünstigt das Auftreten periodischer Vibrationen. Diese Vibrationen beeinträchtigen die Schnittgüte, die Oberflächenqualität und die Werkzeugstandzeit.
Diese Art von Vibration verschlechtert nicht nur die Oberflächenqualität erheblich und hinterlässt deutliche Vibrationsspuren, sondern beschleunigt auch den Werkzeugverschleiß und kann sogar zu Ausbrüchen führen, wodurch die Bearbeitungsgenauigkeit und die Sicherheit gefährdet werden.
Stirnfräsen vs. Umfangsfräsen: Die wichtigsten Unterschiede erklärt
| Vergleichsdimension | Planfräsen | Umfangsfräsen |
| Grundlegende Definition | Nutzt die Stirn- und Umfangsfläche des Fräsers, um eine Fläche senkrecht zur Werkzeugachse zu erzeugen. | Verwendet die Umfangsverzahnung zur Bearbeitung von Flächen parallel zur Werkzeugachse, wie z. B. Profile oder Kanten. |
| Werkzeugtyp | Planfräser (Scheibenfräser) mit Wendeschneidplatten an der Stirn- und Umfangsseite. | Schaftfräser, Brammenfräser usw., bei denen die Schneidkanten hauptsächlich am Umfang liegen. |
| Oberfläche erzeugt | Ebene Flächen (horizontale Ebenen, Stufen usw.). | Vertikale Wände, Schlitze, konturierte Oberflächen usw. |
| Hauptziel | Effiziente Herstellung großer, ebener Oberflächen. | Maschinenprofile, Nuten oder komplexe 3D-Merkmale. |
| Typische Anwendungen | Maschinentische, Gehäuseflächen, Formtrennflächen usw. | Keilnuten, Zahnradzähne, Taschen, Bauteilkonturen usw. |
| Schnittkraftcharakteristik | Höhere Axialkraft, die das Werkstück gegen den Tisch drückt, sorgt im Allgemeinen für mehr Stabilität. | Höhere Radialkraft, anfällig für Werkzeugdurchbiegung und Vibrationen. |
| Oberflächenqualität | Erreicht in der Regel eine höhere Planheit und glattere Oberflächen. | Kann Werkzeugspuren oder Wellen hinterlassen; erfordert Feinjustierung für ein besseres Ergebnis. |

Häufige Probleme beim Planfräsen und wie man sie löst
Schlechte Oberflächenqualität
Auf der bearbeiteten Oberfläche sind regelmäßige Vibrationslinien zu erkennen; sie ist ungewöhnlich rau, weist Kratzer oder Unebenheiten auf.
Lösung
- Erhöhung der Stabilität: Wählen Sie einen dickeren und stabileren Messergriff; Gewährleisten Sie die Stabilität des Werkstücks und der Vorrichtung.
- Parameter anpassen: Ändern Sie die Schnittgeschwindigkeit, den Vorschub oder die Schnitttiefe, um die Resonanzfrequenz zu durchbrechen; Verwenden Sie eine asymmetrische Schnittbreite oder eine Schnittgeschwindigkeit mit variabler Drehzahl.
Kurze Werkzeuglebensdauer
Die Klinge ist stark abgenutzt, rissig oder beschädigt und hat ihre erwartete Lebensdauer noch lange nicht erreicht.
Lösung
- Parameter optimieren: Wählen Sie die geeignete Umfangsgeschwindigkeit und den Vorschub anhand des Werkstückmaterials und des empfohlenen Werts des Sägeblatts. Vermeiden Sie die Reibung, die durch „leichtes Schneiden bei niedriger Geschwindigkeit“ entsteht.
- Umgang mit Aufbauschneiden: Schnittgeschwindigkeit erhöhen; scharfes Sägeblatt mit positivem Spanwinkel verwenden; Schmierfähigkeit des Kühlmittels erhöhen.
Mangelhafte Ebenheit
Die bearbeitete Fläche ist uneben, mit einer Vertiefung in der Mitte und Vorsprüngen an den Rändern, oder es sind deutliche Nähte zwischen mehreren Werkzeugdurchgängen erkennbar.
Lösung
- Verformung reduzieren: Werkzeuge und Werkzeughalter mit höherer Steifigkeit auswählen; Spannsystem optimieren, um eine Verformung des Werkstücks während der Bearbeitung zu verhindern.
- Werkzeugmaschine kalibrieren: Die Vertikalität der Spindel regelmäßig überprüfen und gegebenenfalls anpassen.
Grate und Kantenausbrüche
Beim Ausschneiden des Werkstücks durch das Werkzeug entstehen Grate oder Materialabsplitterungen an dessen Kante.
Lösung
- Ändern Sie die Schnittmethode: Verringern Sie die Vorschubgeschwindigkeit leicht, bevor Sie die Kante ausschneiden.
- Optimieren Sie Ihre Schneidwerkzeuge: Verwenden Sie schärfere Klingen mit einem positiven Spanwinkel; Achten Sie darauf, dass sich das Schneidwerkzeug stets in einem guten Schneidzustand befindet und vermeiden Sie die Verwendung abgenutzter Klingen.
- Prozesse hinzufügen: Spezielle Entgratungsverfahren einrichten.
AAnwendungen des Stirnfräsverfahrens
Allgemeine Maschinen
Der Großmaschinenbau ist der Bereich, in dem das Planfräsen am weitesten verbreitet ist. Es wird hauptsächlich zur Bearbeitung der Betten, Arbeitstische und Führungsschienen-Montageflächen verschiedener Werkzeugmaschinentypen eingesetzt.
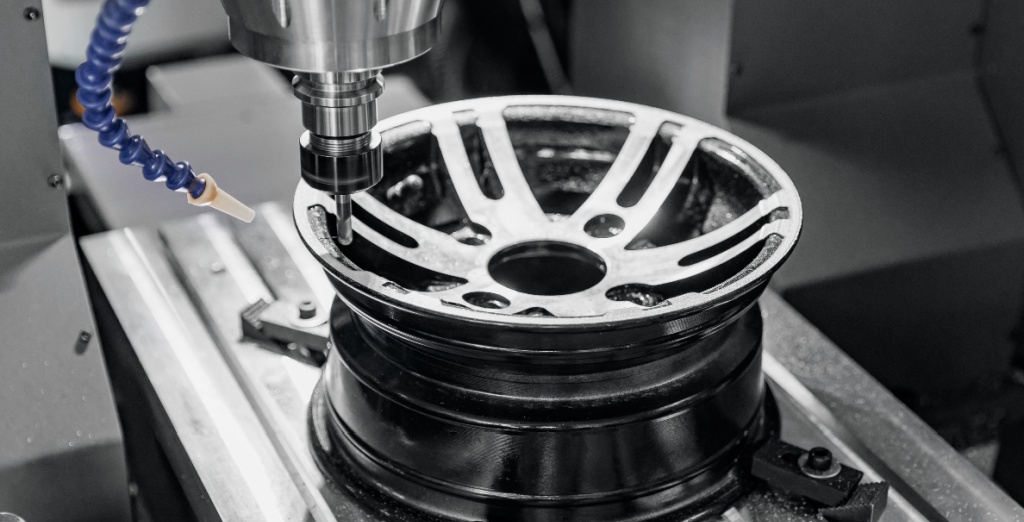
Automobil industrie
In der Automobilindustrie wird das Planfräsen zur Bearbeitung der Dichtflächen von Zylinderblock und Zylinderkopf von Motoren, Getriebegehäusen und den Montageflächen von Fahrgestellrahmen eingesetzt.
Im Schienenverkehr wird das Planfräsen eingesetzt, um präzise ebene Oberflächen an wichtigen, tragenden Bauteilen herzustellen. Dazu gehören Drehgestelle von Hochgeschwindigkeitslokomotiven, Motorgehäuse und andere wichtige Strukturbauteile. Das Verfahren trägt dazu bei, Stabilität, Festigkeit und eine einwandfreie Montage unter anspruchsvollen Betriebsbedingungen zu gewährleisten.
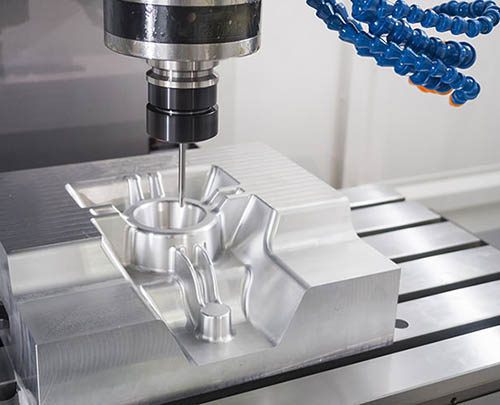
Formenbauindustrie
Die Formenherstellung ist stark vom Planfräsen abhängig. Beim Planfräsen wird die Trennfläche der Formen bearbeitet. Die Qualität dieser Fläche bestimmt unmittelbar die Präzision des Produkts und die Lebensdauer der Form.
Das Planfräsen wird auch zur Bearbeitung der Referenzflächen von Formböden und Schablonen eingesetzt. Da hierbei extrem hohe Anforderungen an Oberflächengüte, Ebenheit und Bearbeitungseffizienz gestellt werden, kommt häufig die Hochgeschwindigkeits-Hartfrästechnologie zum Einsatz.
Luft- und Raumfahrt
In der Luft- und Raumfahrtindustrie wird das Planfräsen zur Bearbeitung der Passflächen von Rippen, Spanten und Außenhautpaneelen eingesetzt. Es findet auch Anwendung bei Triebwerksbefestigungen und den Präzisionsschnittstellen von Raumfahrzeugstrukturbauteilen. Da diese Oberflächen sehr hohen Genauigkeitsanforderungen genügen müssen, ist das Verfahren ein wichtiger Schritt in der Luft- und Raumfahrtproduktion.
Warum Sie sich für NOBLE als Ihren Partner entscheiden sollten Gesicht Fräsen Bearbeitungslieferant
Das Planfräsverfahren bei NOBLE ist auf hochpräzise und effiziente Oberflächenbearbeitung von Metall- und Kunststoffteilen ausgelegt. Wir setzen moderne CNC-Fräsmaschinen mit steifen Spindeln und hochwertigen Wendeschneidplatten-Planfräsmaschinen ein, die ebene, glatte und gleichmäßige Oberflächen mit exzellenter Wiederholgenauigkeit erzeugen.
NOBLE wählt den am besten geeigneten Fräserdurchmesser, die passende Geometrie des Schneideinsatzes, die optimalen Schnittparameter und die optimale Werkzeugstrategie basierend auf den Material- und Toleranzanforderungen jedes Projekts aus.
NOBLE ist dank seiner starken Leistungsfähigkeit, stabilen Bearbeitungstechnik und strengen Qualitätskontrolle sowohl in der Lage, Klein- als auch Großserienaufträge abzuwickeln und dabei eine gleichbleibende Oberflächenqualität aller Teile zu gewährleisten.
Häufig gestellte Fragen
Welche Werkstoffe können durch Stirnfräsen bearbeitet werden?
Das Planfräsen eignet sich zur Bearbeitung vieler Werkstoffe, darunter Aluminium, Edelstahl, Kohlenstoffstahl, Messing, Kupfer, Titan und technische Kunststoffe. Die Werkzeugauswahl und die Schnittparameter werden an die Härte und Bearbeitbarkeit des jeweiligen Werkstoffs angepasst.
Was ist der Unterschied zwischen Planfräsen und Schaftfräsen?
Beim Planfräsen werden mit einem Fräser großen Durchmessers breite und ebene Flächen bearbeitet. Der Fokus liegt dabei auf hoher Planheit und Effizienz. Das Stirnfräsen hingegen verwendet kleinere Werkzeuge zum Fräsen von Taschen, Nuten und komplexeren Formen. Es dient vorwiegend der detaillierten Konturierung und präzisen Bearbeitung von Werkstücken.
Welche Faktoren beeinflussen die Qualität eines Planfräsvorgangs?
Werkzeuggeometrie, Spindeldrehzahl, Vorschubgeschwindigkeit, Schnitttiefe, Maschinensteifigkeit, Kühlmittelverbrauch und Werkstückspannstabilität.
Was sind gängige Anwendungsgebiete des Planfräsens?
Das Planfräsen findet breite Anwendung in der Automobilindustrie, der Luft- und Raumfahrt, im Maschinenbau, im Formenbau und bei der Herstellung von Präzisionsbauteilen.
Wie erzielt man eine gute Oberflächengüte beim Planfräsen?
Für eine glatte Oberflächengüte ist die Verwendung scharfer Schneidplatten wichtig. Der Vorschub muss korrekt eingestellt sein und der Fräser während der Bearbeitung stabil bleiben. Auch die Wahl des richtigen Werkzeugwegs trägt zu einem besseren Ergebnis bei. Für optimale Oberflächenqualität empfiehlt sich ein separater Schlichtgang mit geringerem Vorschub und geringerer Schnitttiefe.







